
2026年9月18日
Исследуйте свойства материала SS 410, включая прочность, твердость, коррозионную стойкость, термическую обработку и области применения для информированного выбора стали
Обзор продукта: AISI / ASTM 410 мартензитная нержавеющая сталь
AISI 410 (UNS S41000) — основной, многоцелевой сплав из семейства мартензитной нержавеющей стали. Разработанный с содержанием хрома от 11,51% до 13,51%, этот сорт обеспечивает универсальную базовую характеристику свойство материала ss 410 профиль, который балансирует механическую прочность, твердость, поддающуюся термообработке, износостойкость и умеренную коррозионную защиту.
В отличие от аустенитных марок, мартензитная нержавеющая сталь 410 реагирует непосредственно на циклы термической твердости (закалка и отпуск), позволяя инженерам точно настраивать конкретные показатели прочности на растяжение, ударной вязкости или твердости поверхности в зависимости от эксплуатационных требований.
Основные металлургические характеристики
- Микроструктура и закалка: Имеет мартензитную структуру, которая образуется после воздушной или масляной закалки из состояний аустенитирования, достигая высокой твердости и прочности на нагрузку.
- Коррозионная стойкость: Обеспечивает прочную защиту от атмосферных условий, пресной воды, пара и слабых химических сред при полировке, пассивации или полной закалке.
- Износостойкость и сопротивление эрозии: Высокий баланс углерода и хрома обеспечивает надежную защиту от абразивного износа, заедания и механической эрозии.
- Магнитная сущность: Полностью феромагнитен как в отожжённом, так и в термообработанном состоянии.
Доступные формы поставки продукции
Мы поставляем и обрабатываем нержавеющую сталь AISI 410 в рамках стандартных и нестандартных прокатных форм для поддержки прямого изготовления и требований точной обработки на ЧПУ:
| Форма продукции | Диапазон размеров / Типичные характеристики | Типичные условия поставки |
|---|---|---|
| Круглые стержни и прутки | Диаметр: 6 мм – 450 мм | Отожженная, закаленная и отпускованная (Q&T), с торцевой шлифовкой |
| Пластины и листы | Толщина: 0.5 мм – 100 мм | Горячекатаные, холоднокатаные, отожженные, удаление окалины (1D / 2B) |
| Круглые заготовки и блоки | Индивидуальные ковочные кольца, валики, ступенчатые пластины | Нормализованные, отожженные, грубо обработанные |
| Прецизионные компоненты | Индивидуальные детали, поверка и фрезеровка ЧПУ | Точность обработки по чертежу, закаленные и шлифованные |
Химический состав материала SS 410
Основной свойство материала ss 410 профиль основывается на строго контролируемом химическом балансе, управляемом стандартами отрасли, включая ASTM A276, ASTM A240, и UNS S41000. В качестве общего назначения мартерситной марки, его химический состав балансирует необходимую коррозионную стойкость с сильной отдачей на термообработку.
Разбор химического состава Grade 410
| Элемент | Min (%) | Max (%) | Основная функция |
|---|---|---|---|
| Хром (Cr) | 11.50 | 13.50 | Образование пассивационного слоя и resistência к окислению |
| Углерод (C) | 0.08 | 0.15 | Прeобразование мартенситной фазы и твердость ядра |
| Манганец (Mn) | — | 1.00 | Редуктор среды и повышение прочности |
| Кремний (Si) | — | 1.00 | Стабилизатор феррита и дегазация плавления |
| Фосфор (P) | — | 0.040 | Контролируемый предел, чтобы предотвратить холодное раскалывание |
| Сера (S) | — | 0.030 | Контролируемый предел, чтобы избежать горячего раскалывания |
| Никель (Ni) | — | 0.75 | Уточнение зерна и баланс ударной вязкости |
| Железо (Fe) | Баланс | Баланс | Базовая структурная матрица |
Металлургическая роль углерода и хрома
Взаимодействие углерода и хрома определяет то, как мартензитная нержавеющая сталь 410 выполняет тепловые циклы:
- Хромium (11.5–13.5%): Обеспечивает базовую коррозионную стойкость, необходимую для умеренных условий, при этом оставляя достаточное пространство для полной аустенитной фазы при высоких температурах. Сопоставляя базовую химию по сплавам в рамках руководству по свойствам литьевых сплавов и выбору материалов показывает, почему этот минимальный порог хрома является критическим для классификации как нержавеющая сталь.
- Углерод (0,08–0,15%): Ловушки в телецентрированной тетрагональной (ТСТ) решетке при быстром охлаждении из диапазона аустенита превращают микроструктуру в твердую мартенсит. Контролируемый уровень углерода позволяет получить высокую прочность на растяжение и настраиваемую твердость без излишней хрупкости сплава.
Механические свойства нержавеющей стали grade 410
Главное преимущество мартенситной нержавеющей стали grade 410 заключается в ее чувствительности к термической обработке. В отличие от аустенитных марок, мы можем резко изменить… свойство материала ss 410 профиль — переход от мягкого, обрабатываемого заготовками к высокопрочным изделиям, устойчивым к износу за счет стандартных циклов отпускa и закалки. При оценке общего прочности нержавеющей стали, 410 выделяется своим высоким соотношением прочности к стоимости.
Базовая обжиговая механическая характеристика
В мягко отожжённом состоянии 410 нержавеющая сталь обеспечивает оптимальную пластичность для формовочных и черновых обработок.
| Свойство Метрика | Типичное значение (отгармонированное) | Минимальное требование ASTM |
|---|---|---|
| Прочность на растяжение | 515 МПа (75 кси) | 450 МПа (65 кси) |
| Упругая прочность (смещённая на 0,21 TP3T) | 290 МПа (42 кси) | 205 МПа (30 кси) |
| Удлинение (% в 50 мм) | 30% | 20% |
| Твердость (Бринель / Роквелл B) | 170 HBW / 86 HRB | ≤ 217 HBW / 96 HRB |
| Ударная вязкость Charpy V-образного зламанного образца | 80 Дж | — |
Механические модификации за счет закалки и отпуска
Нагрев AISI 410 в диапазон оustenитирования 925°C до 1010°C (1700°F до 1850°F) затем углеводородная или воздушная закалка преобразуют микроструктуру в полностью мартензитную сталь.
- Твердость после закалки: Достигает до 45–50 HRC до отпуска.
- Протяжность при растяжении 410 сталь (закаленная): Превышает 1350 МПа (195 кси) с минимальной удлиненностью.
- Фактор отклика: Толщина секции и скорости охлаждения определяют однородность череззакаливания, что делает масляное закаливание предпочтительным для тяжелых поперечных сечений.
Кривая отпусков vs. твёрдость и прочность
Чтобы адаптировать материал ss 410 к конкретным механическим требованиям, мы регулируем температуру отпуска, чтобы достичь одного из двух различных состояний работоспособности:
[ Austenitized & Quenched: 925–1010°C (~48 HRC) ] │ ┌─────────┴─────────┐ ▼ ▼ Низкий отпуск (150–370°C) Высокий отпуск (600–750°C) • 40–45 HRC • 20–28 HRC • Высокая износостойкость • Максимальная прочность и пластичность
- Состояние износостойкости (отпущено при 150°C до 370°C):
- Твердость: 40–45 HRC.
- Прочность на предел текучести: ~1000–1150 МПа.
- Основная цель: Клапанные кромки, вращающие валы насосов, столовые приборы и крепежи, требующие максимальной твердости поверхности и износостойкости противAbr.
- Состояние структурной прочности (отпущено при 600°C до 750°C):
- Твердость: 20–28 HRC (220–270 HBW).
- Прочность на предел текучести: ~550–700 МПа.
- Основная цель: Высоковибрационные конструктивные компоненты, лопатки турбин и детали ограничителей давления, требующие высокой ударной прочности и устойчивости к трещинообразованию под нагрузкой.
- Предупреждение об хрупкости: Избегайте отпускной термообработки в зоне 400°C до 550°C (750°F до 1020°F) , так как этот диапазон вызывает хрупкость отпусков, значительно снижает ударную прочность по Шарпи и ухудшает общую коррозионную стойкость.
Свойства материала SS 410: физические и тепловые данные
Понимание физических и тепловых параметров нержавеющей стали 410 критично при расчете теплового расширения, рассеивания тепла и расчетах нагрузок в условиях высоких температур или динамических сред.
Ключевая таблица физических и тепловых характеристик
| Физическое / Тепловое свойство | Значение в метрической системе | Значение в Имперской системе |
|---|---|---|
| Плотность | 7.75 г/см³ | 0.280 лб/дюйм³ |
| Диапазон плавления | 1480 – 1530 °C | 2700 – 2790 °F |
| Модуль упругости (растяжение) | 200 ГПа | 29,0 × 10³ ksi |
| Модуль сдвига (кручение) | 78 ГПа | 11,3 × 10³ ksi |
| Теплопроводность (при 100 °C) | 24,9 Вт/(м·К) | 173 BTU·in/hr·ft²·°F |
| Коэффициент теплового расширения (0–100 °C) | 9,9 × 10⁻⁶ /°C | 5,5 × 10⁻⁶ /°F |
| Удельная теплоёмкость (0–100 °C) | 460 Дж/(кг·К) | 0.110 БТУ/фунт·°F |
| Электрическое сопротивление (при 20°C) | 570 нОм·м | 22.4 µОм·дюйм |
| Магнитное состояние | Феромагнитный | Феромагнитный |
Основные характеристики физического поведения
- Плотность и теплопроводность SS 410: С плотностью 7.75 г/см³ 410 SS обеспечивает прочное соотношение масса/прочность. Его теплопроводность 24.9 Вт/м·К передает тепло существенно быстрее, чем типичные хром-никелевые сплавы, предотвращая локальные зоны перегрева в циклическим нагревательном режимах.
- Тепловое расширение (CTE): Относительно низкая скорость расширения 9.9–11.5 мкм/м·°C (до 500°C) минимизирует искажения размеров при резких изменениях температуры, делая его хорошо подходит для валов с малыми допусками и уплотнений клапанов.
- Эластичность и сдвиговая реакция: Модуль Юнга 200 ГПа в сочетании с модулем сдвига 78 ГПа обеспечивает надежную жесткость и сопротивление к torsion- деформации при большом механическом моменте.
- Магнитные характеристики: В отличие от немагнитных аустенитной нержавеющей стали сплавы, нержавеющая сталь 410 сохраняют сильные ферромагнитные свойства как в полностью отожжённом, так и в закалённом состояниях, что упрощает электромагнитное разделение и отслеживание магнитными датчиками в промышленных узлах.
Руководство по термообработке и изготовлению SS 410
Правильная термическая обработка непосредственно управляет каждым ядром свойство материала ss 410, позволяя этому мартенситному сплаву переходить от пластичного, обрабатываемого состояния к изделию высокой прочности, износостойкому компоненту.
Протоколы термической обработки
Оптимизация Температура термической обработки SS 410 требуется строгие выдержки времени замачивания и контролируемые циклы охлаждения, чтобы избежать трещинообразования и сохранить размерную стабильность.
| Процесс | Диапазон температур | Метод охлаждения | Результирующая структура / Цель |
|---|---|---|---|
| Полная отпускка | 815°C – 900°C (1500°F – 1650°F) | Печь охлаждает до 600°C (при скорости охлаждения ≤30°C/ч), затем воздухохлаждение | Феррит с рассеянными карбидами; минимальная твердость (~85 HRC) максимально возможная пласткость |
| Процесс отпуск | 650°C – 760°C (1200°F – 1400°F) | Воздушное охлаждение | Подкритическое снятие напряжений и смягчение без полной фазовой трансформации |
| Закалка (аустенитизация) | 925°C – 1010°C (1700°F – 1850°F) | Масляное закаливание (плоскости >6 мм) или воздушное охлаждение | Полная мартенситная трансформация; максимальная твердость (до 45 HRC) |
| Низкотемпературная отпуск | 150°C – 370°C (300°F – 700°F) | Воздушное охлаждение | Высокая прочность, превосходная износостойкость, снятие напряжений |
| Надплавочное отпускование при высокой температуре | 600°C – 750°C (1112°F – 1382°F) | Воздушное охлаждение | Высокая храктеристика ударной вязкости, повышенная ударная прочность, умеренная предел прочности на разрыв |
Критическое примечание к упрочнению от закалки: Избегайте отпуска AISI 410 в диапазоне зоне 400°C до 550°C (750°F до 1020°F) воздействия. Воздействие этих температур вызывает вторичное отслоение карбида, что приводит к резкому снижению ударной вязкости и уменьшению коррозионной стойкости.
Рекомендации по обработке и инструменту
В отожженном состоянии, обрабатываемость нержавеющей стали 410 оценивается примерно как 55% относительно свободнообрабатывающего AISI B1112.
- Инструменты: Используйте жесткие установки с положительным углом резания и инструмент из карбида с покрытием (TiAlN или TiCN) для контроля износа Abrasive.
- Контроль стружки: Марка 410 образует непрерывные, нитевидные стружки; прочные стружкоразбиватели и постоянная подача инструмента предотвращают закаливание по площади резания.
- Охлаждающая жидкость: Минеральные масла с высоким содержанием серы или тяжёлые синтетические охлаждающие жидкости обеспечивают тепловой разогрев в процессе глубокого профилирования, сверления и резьбонарезания.
Процедуры сварки и термообработка после сварки (PWHT)
Из-за высокой закаливающей способности и свойств воздушного закаливания сварка SS 410 без термического контроля вызывает слабые карбонитовые трещины в зоне термического влияния (HAZ).
- Преднагрев: Преднагрейте элементы равномерно до 200°C – 300°C (390°F – 570°F) перед появлением дуги.
- Выбор наплавочного материала: Используйте стандартные AWS E410 / ER410 наплавки для соответствия механической прочности и тепловому расширению. Для изнашиваемых поверхностей или экстремальных рабочих зон детали часто укрепляют специализированными кобальтовые сварочные сплавы для высокой износостойкости и термостойкости. Austenitic fillers like AWS 308 or 309 can be utilized if post-weld hardening is not required.
- Термообработка после сварки (PWHT): Немедленно после сварки отожгите или нормализуйте сварное тело при 650°C – 760°C (1200°F – 1400°F) для восстановления пластичности и устранения остаточных напряжений до того, как сборка остынет ниже 100°C.
Коррозионная стойкость и экологическая пригодность
При оценке свойство материала ss 410 профиль для проектирования компонентов, коррозионная стойкость во многом зависит от термической обработки и отделки поверхности. Поскольку это хромовый мартенситный сплав 12%, он обеспечивает надежную стойкость в умеренных средах, а не при суровых химических воздействиях.
Экологическая стойкость
В полностью закаленном и отполированном состоянии, нержавеющую сталь AISI 410 устойчив к повседневным промышленным и атмосферным элементам:
- Атмосферное воздействие: Устойчив к сельским, городским и слабым промышленным атмосферам без выраженного местного растрескивания.
- Пресноводная вода и пар: Эффективно работает с чистой речной водой, конденсатом котлов и паром низкого давления.
- Легкие химикаты: Устойчива к разбавленной уксусной кислоте, угольной кислоте, нефтепродуктам и слабым щелочным растворам.
- Ограничения: Не подходит для морских сред с высоким содержанием хлоридов, воздействия серной или соляной кислоты, где предпочтительны аустенитные grades.
Влияние обработки поверхности на 410 SS
Чтобы добиться наивысшей коррозионной стойкости от материал ss 410, конкретные отделки поверхности и вторичные операции необходимы:
- Закали́тное и отполированное состояние: Обеспечивает наилучшую коррозионную стойкость. Отожжённые или грубо обработанные поверхности намного более подвержены локальной коррозии.
- Химическая пассивация: Обработкой компонентов растворами азотной или лимонной кислот удаляется свободное железо с поверхности и усиливается пассивный хромовый оксидный слой.
- Электрополировка: Устраняет микрорезы и неровности поверхности, сокращая потенциальные зоны инициации трещин в зазоре.
- Пост-обработка в литье: Для деталей сложной геометрии важно понять полный процесс, изложенный в нашем гиду по латуни нержавеющей сталь_CASTING? помогает обеспечить надлежащее очищение и обработку поверхности компонентов.
Окисление и образование на верхних температурах: пределы
Он свойство материала ss 410 данные для повышенных температур устанавливают ясные пороги эксплуатации:
| Состояние | Максимальная температура непрерывной службы | Максимальная температура периодической службы |
|---|---|---|
| Сопротивление окислению / накипе | 650°C (1200°F) | 750°C (1380°F) |
| Ограничение структурной целостности | 400°C (750°F) | 450°C (842°F) |
Длительное воздействие выше 650°C ускоряет разрушительную накипь, в то время как устойчивое рабочее состояние в диапазоне 400–550°C может привести к упрочнению за счёт мартенситной хрупкости и снижению механической прочности.
Эквиваленты международных марок и спецификации материала SS 410
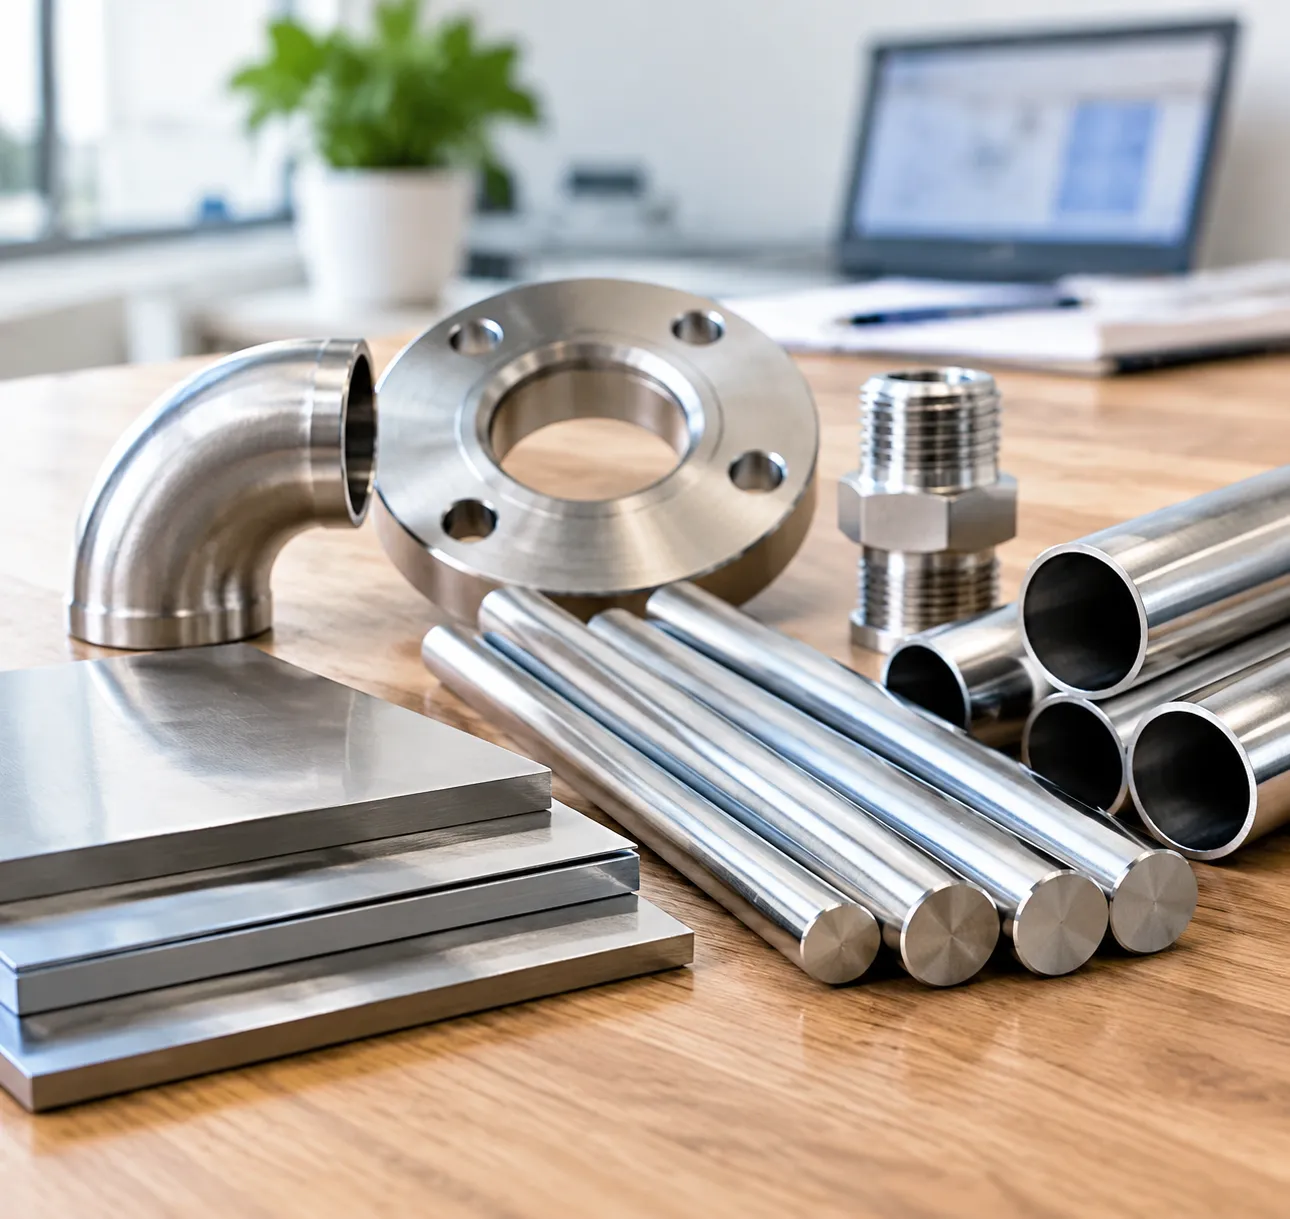
При закупке исходного сырья или производстве точных деталей в рамках международных цепочек поставок, соответствие точным свойство материала ss 410 стандартам обеспечивает устойчивые механические характеристики и тепловую обработку. Марка 410 стандартизирована в рамках различных глобальных инженерных систем, что позволяет инженерам взаимозаменять спецификации, сохраняя идентичные химические и металлургические пределы.
Независимо от того, указываете ли вы ASTM A276 Grade 410 заготавливаемый пруток, европейский эквивалент EN 1.4006 профили или японские материал SUS 410 компоненты, базовая мартензитная химия остаётся согласованной для всеобщего снабжения.
Международная таблица перекрёстных ссылок SS 410
| Стандартная система | Страна / регион | Обозначение / Степень | Ссылка на стандарт |
|---|---|---|---|
| UNS | Россия | UNS S41000 | ASTM A276, ASTM A240, ASTM A479 |
| AISI / SAE | Россия | AISI 410 / SAE 51410 | ASTM A580, AMS 5613 |
| EN / DIN | Европейский Союз / Германия | 1.4006 / X12Cr13 | EN 10088-3, DIN 17440 |
| JIS | Япония | SUS410 | JIS G4303, JIS G4304 |
| GB | КНР | 12Cr13 (Старое: 1Cr13) | GB/T 1220, GB/T 3280 |
| ISO | Международный | X12Cr13 | ISO 683-17 |
| BS | Россия | 410S21 | BS 970 Часть 1 |
| AFNOR | Франция | Z12C13 | NF A 35-573 |
При сопоставлении этих эквивалентных марок для кованых, механически обработанных или литьевых нержавеющих сталей кастовых сплавов и марок, мы проверяем, что конкретная региональная обозначение соответствует требуемой прочности на растяжение по дизайну, пределам твердости и требованиям по коррозионной стойкости до начала производства.
Сравнение материалов: SS 410 против альтернативных нержавеющих сплавов
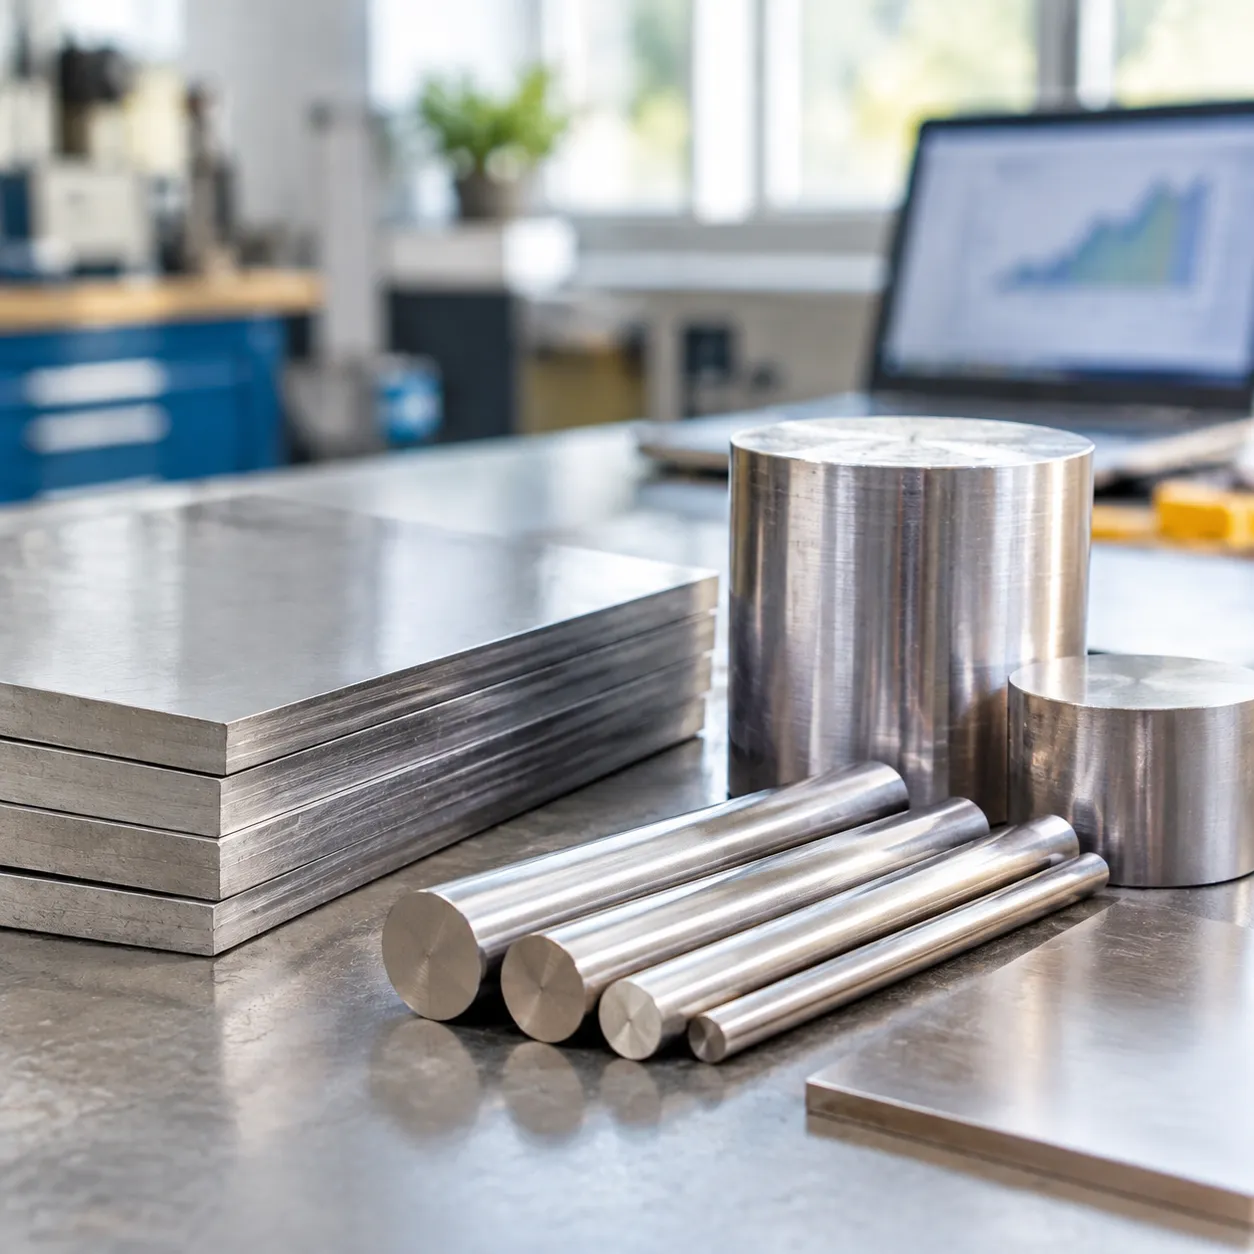
Выбор подходящего сплава зависит от баланса механической прочности, износостойкости и воздействия окружающей среды. Понимание того, как основная свойство материала ss 410 профиль сравнивается с другими распространенными марками, помогает избежать переразработки или преждевременного отказа компонентов.
| Grade | Тип сплава | Содержание углерода (%) | Макс. твердость (HRC) | Первичная прочность | Идеальные случаи использования |
|---|---|---|---|---|---|
| SS 410 | Мартензитная | 0.08–0.15 | ~45 | Высокая вязкость и умеренное износостойкость | Шестерни насосов, уплотнения клапанов, крепеж |
| SS 420 | Мартензитная | 0,15–0,40 | ~52 | Большая твердость и режущая кромка | Хирургические инструменты, резы, столовые приборы |
| SS 440C | Мартензитная | 0.95–1.20 | ~60 | Экстремальная износостойкость и долговечность кромки | Сборки подшипников, nozzle с высокой износостойкостью |
| SS 304 | аустенитная | ≤ 0.08 | Неподатливый к закалке (~90 HRB) | Высокая химическая стойкость к коррозии | Химическая обработка, морское оборудование |
SS 410 против SS 420
В наших производственных и механических операциях основное различие сводится к содержанию углерода. В то время как 420 ss обеспечивает более достижимую твердость (до 52 HRC) благодаря более высокому содержанию углерода, он жертвует степенью пластичности. Решение сталь SS 410 против SS 420 обычно зависит от удара против абразии: SS 410 обеспечивает лучшую структурную прочность и ударостойкость, тогда как SS 420 выбирают для деталей, требующих острого удержания кромки и большей износостойкости при трении. Узнать больше о характеристиках мартенитной нержавеющей стали при различных режимах термообработки.
SS 410 против SS 440C
При выборе мартенитных вариантов с высоким содержанием углерода, ss 440c свойства материала спецификации ставят превыше всего экстремальную твердость и износостойкость. Достижение до 60 HRC после термической обработки, 440 ss обеспечивает работу в условиях высоких нагрузок в контактах, таких как шариковые подшипники и седла клапанов. По сравнению с этим, SS 410 обладает значительно более легкой обрабатываемостью, меньшей стоимостью сырья и превосходной ударной прочностью там, где крайние уровни твердости не обязательны.
SS 410 против SS 304
Выбор между SS 410 и SS 304 представляет классическую дилемму между механической прочностью и защитой от коррозии: Мартенситная SS 410: Термообрабатывается до высокой прочности на растяжение и уровней твердости, магнитна и наилучшим образом подходит для механических деталей с высокими нагрузками, работающих в умеренных условиях. Аустенитная сталь SS 304: Не закаливается термической обработкой и немагнитна, обеспечивает значительно более высокую устойчивость к хлоридам, агрессивным химическим веществам и патификатору. Сравните эти свойства непосредственно с типами и применениями аустенитной нержавеющей стали для определения того, какая характеристика — коррозионная стойкость или прочность на предел текучести — имеет приоритет в вашем дизайне.
Распространенные промышленные применения SS 410
Сбалансированный свойство материала ss 410 профиль — обеспечивая высокую механическую прочность, хорошую износостойкость и надёжную базовую защиту от коррозии — делает этот сплав отраслевым рабочим лошадью. Мы регулярно поставляем и подвергаем обработке мартензитная нержавеющая сталь 410 в нескольких требовательных секторах:
- Перекачка и управление потоками: Мы используем закаленную 410 ss для штоков клапанов, седел клапанов, шиберных клапанов и тяжелонагруженных валов насосов. Сплав устойчив к заеданию, эрозии и изнашиванию при работе с жидкостями под высоким давлением. При производстве сложных корпусов клапанов или корпусов насосов использование преимущества литья по выплавляемым моделям по сравнению с зелёным песком обеспечивает точность чистого контура до окончательной термообработки.
- Компоненты турбомашин: Grade 410 выдерживает непрерывное напряжение и повышенные температуры до 650°C. Он служит в качестве стандартного материала для лопастей паровых и газовых турбин, лопаток компрессоров, лопастей турбины и диффузионных колец.
- Нефтегазовое и перерабатывающее оборудование: Потому что материал ss 410 устойчив к умеренным химическим воздействиям, нефтепродуктам и образованиям на паре, широко применяется для пластин расслоения, уплотнений тарелок дистилляционной башни и опор теплообменников.
- Промышленная фурнитура и режущие инструменты: Мы производим конструкционные крепежные изделия, промышленные резаки резкие лезвия, доктор-лезвия, скребки, стандартные столовые приборы и хирургические инструменты из AISI 410, где твердость после закалки (до 45 HRC) обеспечивает сохранение остроты кромки и износостойкость.
Контроль качества и обеспечение поставок для обеспечения свойств материала SS 410
Доставка надежных компонентов начинается с проверки каждого критического свойство материала ss 410 перед началом производства. Мы осуществляем строгий контроль качества на каждом этапе — от плавки сырья до готового изделия — чтобы ваш нержавеющий сталь AISI 410 соответствовал точным химическим, механическим и размерным допускам.
Протоколы инспекции и тестирования
Мы валидируем весь материальный запас с использованием стандартизированных разрушительных и неразрушающих испытаний (NDT):
- Отчет по испытаниям материала (MTR): Каждая партия поставляется с полным EN 10204 3.1 сертификатом, описывающим точную химическую составность плавки и механические значения партии нагрева.
- Идентификация материала (PMI): Ручные XRF-аналлизаторы мгновенно проверяют хром (11,5–13,5 TP3T) и ключевые легирующие элементы по получении.
- Ультразвуковая и НДТ инспекция: Внутренние ультразвуковые испытания выявляют пористость под поверхностью, инклюзии или внутренние трещины в тяжелых заготовках и штампованных деталях.
- Проверка твердости и прочности на растяжение: Калиброванная твердость по Роквеллу (HRC) и Бринелл (HB) подтверждает заданное термическое состояние обработки.
| Контроль качества | Целевая метрика / Оценка | Промышленный стандарт |
|---|---|---|
| Химический анализ (PMI / OES) | Элементная проверка (C, Cr, Mn, Si, P, S) | ASTM A276 / UNS S41000 |
| испытания механических свойств | Прочность на растяжение, предел текучести, удлинение | ASTM A370 |
| Проверка твердости | Твердость ядра и поверхности (отпущенная vs закаленная) | ASTM E18 / ASTM E10 |
| Неразрушающий контроль (NDT) | Внутренняя звуковая целостность с помощью ультразвуковой проверки | ASTM A388 |
| Размерность и отделка поверхности | Проверки координат CMM, шероховатость поверхности (Ra) | ISO 2768 / ASME Y14.5 |
Индивидуальная обработка и инженерная поддержка
Мы адаптируем нашу производственную цепочку непосредственно под ваши требования к применению. Независимо от того, требуется ли индивидуальная ковка, точная обработка с допусками или интегрированная точного литья и ЧПУ-машного, наше предприятие осуществляет преобразование исходного материала до финального пассиваирования. Для проектов, требующих литых заготовок или сложных геометрий конструкций, сотрудничество с специализированной производитель песчаного литья для нестандартных металлических деталей обеспечивает устойчивость целостности сплава перед доводкой.
Отправляйте ваши CAD-модели, технические характеристики материалов и целевые параметры термообработки непосредственно нашей инженерной группе для быстрого рассмотрения запроса котировки (RFQ) и оценки производимости.
Часто задаваемые вопросы (FAQ) о свойствах материала SS 410
Является ли SS 410 магнитным во всех условиях?
Да. Поскольку AISI 410 — мартензная нержавеющая сталь с теллурбитной или кубической кристаллической структурой, она остается сильно ферромагнитной как в отожженном, так и в полностью закаленном состояниях.
Можно ли закаливать SS 410 термической обработкой?
Да. В отличие от аустенитных grades, SS 410 реагирует напрямую на термическую пробивку и отпуск. Аустенитизация: Нагрев до 925–1010°C с последующим отпуском на воздухе или в масле превращает структуру в мартензит. Достижимая твёрдость: В зависимости от цикла термообработки закалки и отпуска, твёрдость SS 410 по шкале HRC варьируется от 35 до 45 HRC для износостойких компонентов, или ниже для высокопрочных конструкционных деталей.
Как SS 410 сравнивается с SS 304 по обрабатываемости и прочности?
SS 410 обеспечивает более высокую предел текучести, более высокую нормальную прочность на растяжение и лучшую износостойкость по сравнению со стандартным 304. Он также обеспечивает заметно лучшую обрабатываемость (примерно 55% по AISI B1112), потому что он не работать-упрочноется так быстро, как аустенитные grades. Однако SS 304 обеспечивает более высокую общую коррозионную стойкость. Для проектов, требующих литых компонентов под конкретные механические нагрузки, мы используем специализированные услуги по литью нержавеющей стали для прецизионных деталей для достижения точныхTarget свойств сплава.
Какова рекомендуемая преднагревная обработка и последующая термообработка сварки для SS 410?
Поскольку ферритно-сталь с мартенситной структурой 410 быстро закаливается воздухом и подвержена холодному растрескиванию, надлежащее тепловое управление во время сварки обязательно: Предварительное нагревание: Поддерживайте зону сварки в диапазоне от 200°C до 300°C (392°F до 572°F). Термообработка после сварки (PWHT): Немедленно проведите субкритическую отжиговую обработку или отпуск при 650°C–750°C (1202°F–1382°F) для снятия остаточных напряжений и восстановления пластичности соединения.
Какова максимальная рабочая температура для нержавеющей стали 410?
Для непрерывной эксплуатации SS 410 безопасно действует примерно до 650°C (1200°F) в окислительной среде, прежде чем скорость накипи существенно возрастает. Для прерывистой работы он способен выдерживать всплески до 760°C (1400°F). Когда рабочие условия превосходят эти тепловые пороги или требуется исключительная стойкость к накипи, переход к специализированным решениям, таким как 310 нержавеющая сталь SS высокотемпературный сплав обеспечивает необходимую тепловую стабильность.


 Russian
 English
 German