2026年9月30日
Entdecken Sie Experten-Tipps und bewährte Methoden zur Verbesserung der Giessqualität, Steigerung der Produktionseffizienz und Erzielung stärkerer, zuverlässigerer Gussstücke
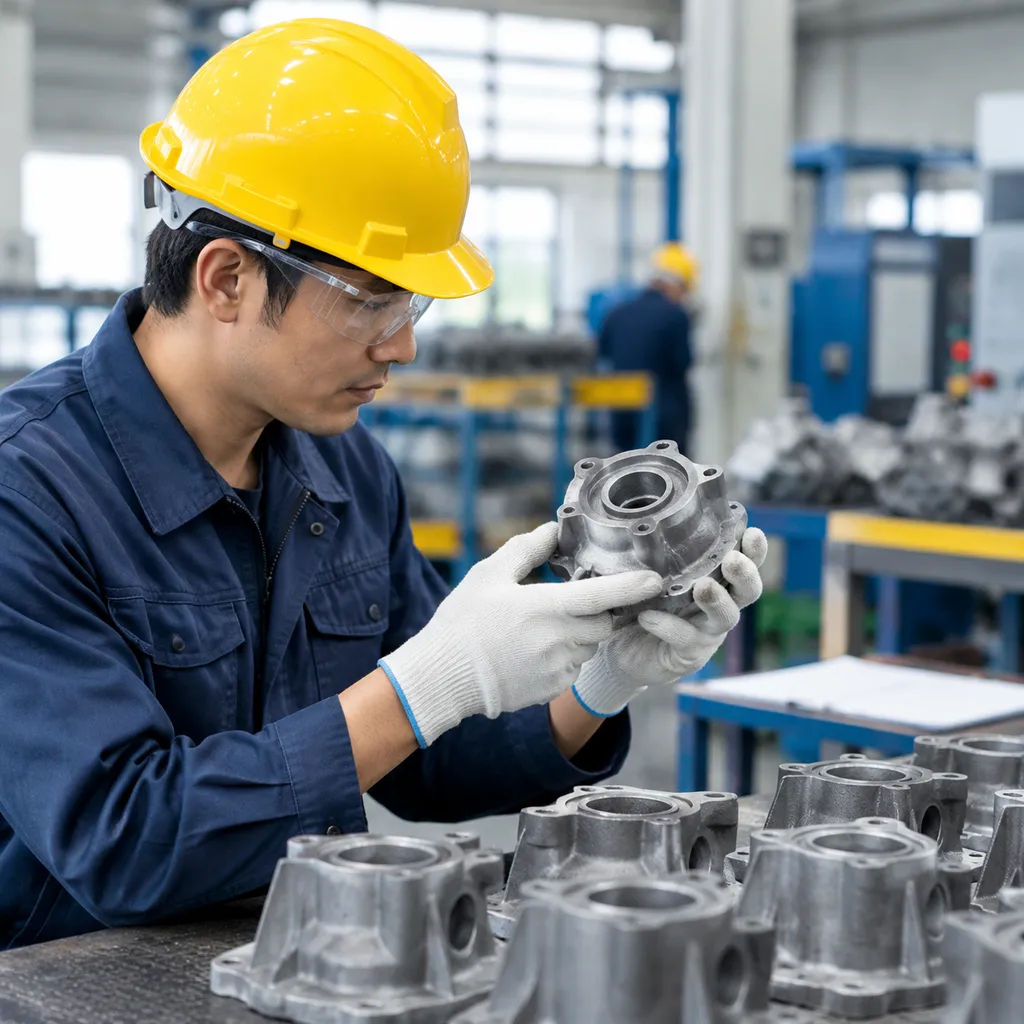
Schlüsselbedingungen zur Bestimmung der Giessqualität
Die Erreichung außergewöhnlicher Giessqualität erfordert eine enge Prozesssteuerung in allen Phasen der Gießereibetriebe. Wir konzentrieren uns auf vier kritische metallurgische und ingenieurtechnische Parameter, um strukturelle Defekte zu eliminieren und eine gleichbleibende mechanische Integrität für anspruchsvolle industrielle Anwendungen zu gewährleisten.
Schmelzmetallzusammensetzung und Reinheitskontrolle
- Echtzeit chemische Verifikation: Wir überwachen die Schmelzchemie vor dem Einschenken mit eigener Optischer Emissionsspektrometrie (OES), um die strikte Einhaltung der Standard-Dalloy-Spezifikationen zu gewährleisten.
- Entgasung und Filtration: Der Schmelzmetall wird entgast und durch fortschrittliche keramische Filtrationen geführt, um gelöste Gase, Schlacken und nichtmetallische Einschüsse zu entfernen und Porosität im fertigen Bauteil zu verhindern.
Gieß-Temperatur- und Geschwindigkeitsteuerung
- Thermische Kalibrierung: Gießtemperaturen werden innerhalb strenger betrieblicher Spannen konstant gehalten. Dies verhindert Kälte-Splits durch geringe Fluidität, während Gasaufnahme, Formkernverlust und übermäßige Schrumpfung durch überhitztes Metall vermieden werden.
- Laminarströmung beim Eingießen: Gesteuerte Fließgeschwindigkeiten beim Eingießen gewährleisten eine stabile, kontinuierliche Formfüllung, wodurch Turbulenzen und Oxidation während des Eingusses minimiert werden.
Designoptimierung von Gates- und Speisersystemen
- Simulation-gesteuertes Werkzeugdesign: Wir verwenden fortschrittliche Gießsimulation-Software, um den Metallsfluss zu modellieren, Hotspots zu identifizieren und die Gate-Geometrie vor der Formherstellung zu optimieren.
- Richtung der Erstarrung: Entwickelte Speisersetzungen und -größen liefern während des Abkühlens eine kontinuierliche Zufuhr von geschmolzenem Metall zu schweren Abschnitten und beseitigen effektiv innere Schrumpfungskavitäten und Hohlräume.
Wahl des Formmaterials und Kontrolle der Abkühlgeschwindigkeit
- Präzision der Formmedien: Durch den Einsatz hochwertiger Sandsysteme, spezialisierter keramischer Schalen oder präziser Druckgusswerkzeuge wird thermische Stabilität und hohe Maßhaltigkeit gewährleistet.
- Mikrostrukturelle Kontrolle: Geregelte Kühl- und Erstarrungsraten verfeinern die Kornstruktur, verhindern innere Spannungsbildung, minimieren Verzug und erreichen Zielhärten und Zugfestigkeiten.
Häufige Gusse Defekte, die die Produktqualität beeinträchtigen
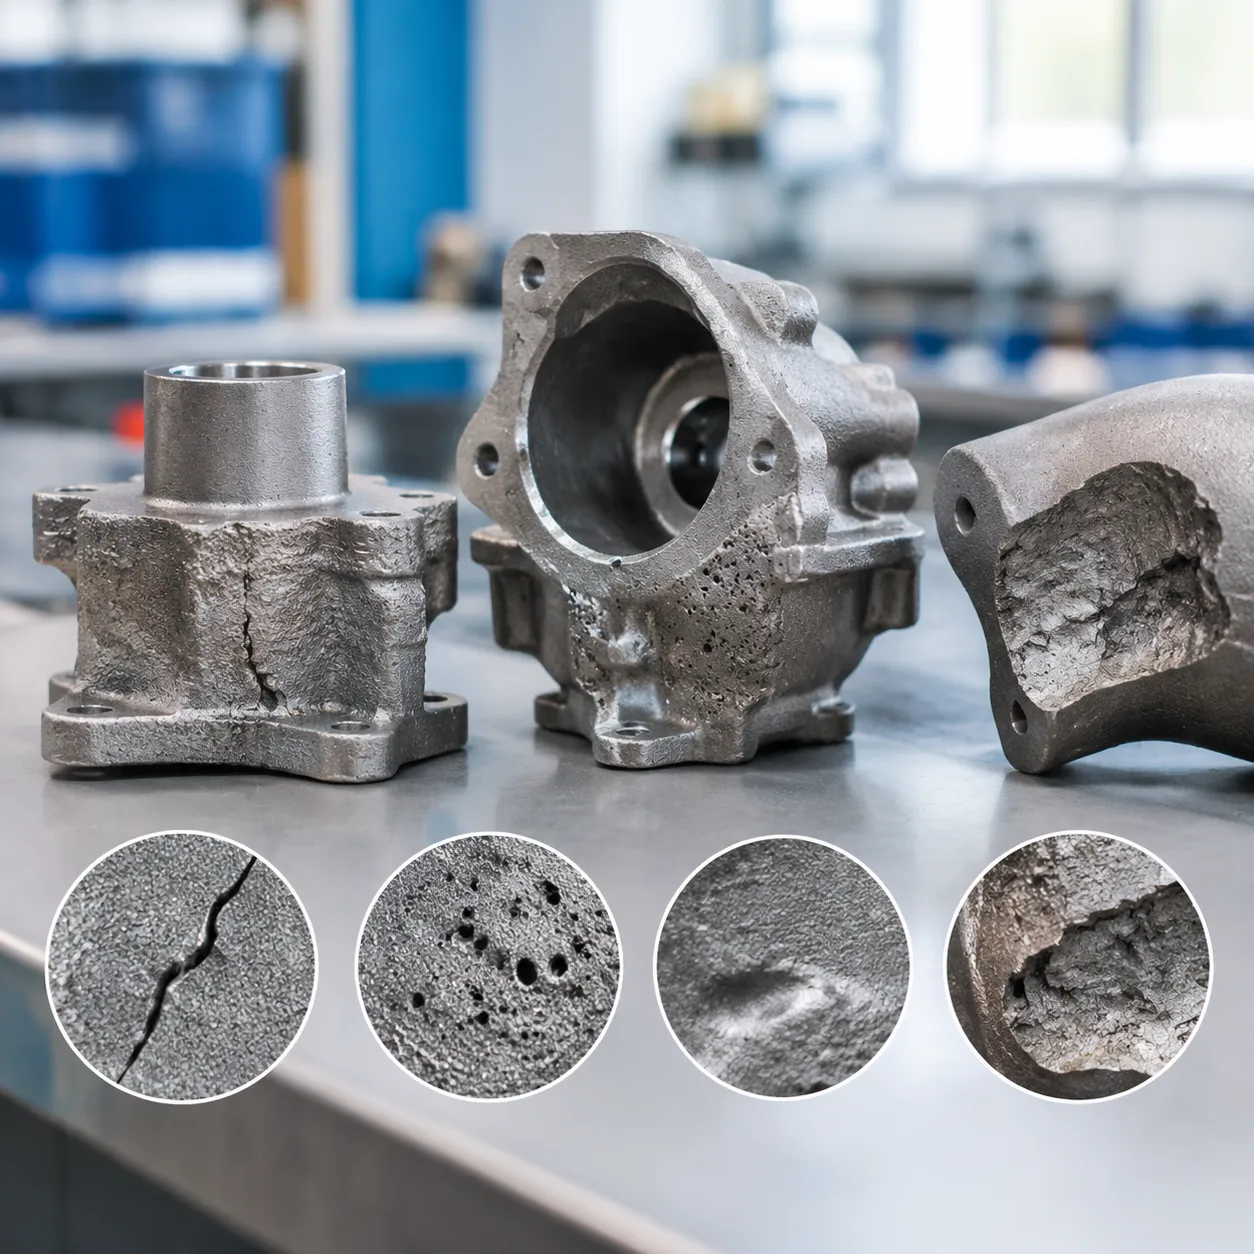
Aufrechterhaltung konsistenter Gussqualität erfordert das frühzeitige Erkennen und Eliminieren von Defekten im Produktionszyklus. Unkontrollierte Defekte beeinträchtigen die Festigkeit, Oberflächenqualität und Druckbeherrschung. Wir konzentrieren uns darauf, diese Kern-Gusse-defekte in jeder Produktionscharge zu diagnostizieren und zu verhindern.
Gasporosität und Lochbildung
Gasporosität tritt auf, wenn Gase wie Wasserstoff, Stickstoff oder eingeschlossene Luft vor der Erstarrung des Schmelze nicht aus dem Metall entweichen können. Lochbildungen: Untersichtige, winzige Gasblasen, die während der Oberflächenbearbeitung entstehen. Aufblähungen: Größere, abgerundete Hohlräume, verursacht durch schlechte Formlüftung oder übermäßige Feuchtigkeit in Sandformen. Auswirkung auf die Qualität: Beeinträchtigt die Druckdichtheit in Pumpen- und Ventilgehäusen, was zu Ausfällen bei Hydrostatischer Prüfung führt.
Schrumpfporen und Mikroschrumpfung
Volumenkontraktion während der Flüssig-zu-Fest-Phasenübergangs verursacht Schrumpfungsfehler, wenn der Schmelzezufluss vorzeitig abgestellt wird. Makro-Schrumpfung: Offene oder innere Hohlräume in der Nähe thermischer Zentren und Übergängen von dicken zu dünnen Abschnitten. Mikro-Schrumpfung (Schwammigkeit): Feine, miteinander verbundene Porosität zwischen Dendriten, die die Zugfestigkeit und die Ermüdungslebensdauer stark verringert. Präventionsfokus: Optimierung der Steuerung, Gusskanäle, Anordnung von Risern und gerichtete Erstarrungspfade durch Simulation.
Wärmeschweißungen, Fehlgüsse und Fließlinien
Diese Gießfehler treten auf, wenn das geschmolzene Metall nicht vollständig in die Gussform eindringt oder sich nicht ordnungsgemäß verbindet. Überläufe: Das flüssige Metall erstarrt, bevor das Gussprofil vollständig gefüllt ist, wodurch unvollständige Kanten oder dünne Wände entstehen. Kalte Verbindungen: Zwei zusammenlaufende Metalldströme treffen aufeinander, verbinden sich jedoch aufgrund niedriger Gießt Temperaturen oder Oxidation nicht. Fließlinien: Sichtbare Oberflächenlinien, die abgebrochene Fließmuster anzeigen und die strukturelle Kohäsion schwächen.
Schlacken, Schlackenreste und Nichtmetallische Einschüsse
Nichtmetallische Verunreinigungen, die in der Gusssmatrix eingeschlossen sind, reduzieren die Werkzeuglebensdauer bei der CNC-Bearbeitung und wirken als Spannungskonzentrationspunkte. Quellen: Oxide, abgeriebene Feuerfestverkleidung, Sandpartikel oder ungetrennte Ofenschlacken. Qualitätsrisiko: Einschlüsse initiieren Mikrorisse bei dynamischer zyklischer Belastung in sicherheitskritischen Automobil- und schweren Maschinenbauteilen. Kontrolle: Unter Einsatz von hocheffizienten Keramikfiltern und gründlichem Schäumen der Schmelze vor dem Gießen.
Dimensionale Ungenauigkeit, Verzug und Oberflächenrauheit
Ungleichmäßige Abkühlraten, Formenverschiebungen oder thermische Kontraktion führen dazu, dass Teile von den Design-Spezifikationen abweichen. Verzug: Thermische Spannungsverzerrung während des Abkühlens, insbesondere bei langen, asymmetrischen Geometrien. Rauheitsvariationen: Oberflächenerosion oder Metalldurchdringung in groben Formen; Bewertung der Vorteile des Investitionsgusses gegenüber Green-Sand-Guss hilft, strenge Oberflächenrauheitsanforderungen (Ra) zu erfüllen. Außerhalb der Toleranz liegende Merkmale: Musterabnutzung oder Formverlagerung verhindert, dass Teile die endgültigen Bau tolerance erreichen.
Gussqualität Inspektions- und Testmethoden
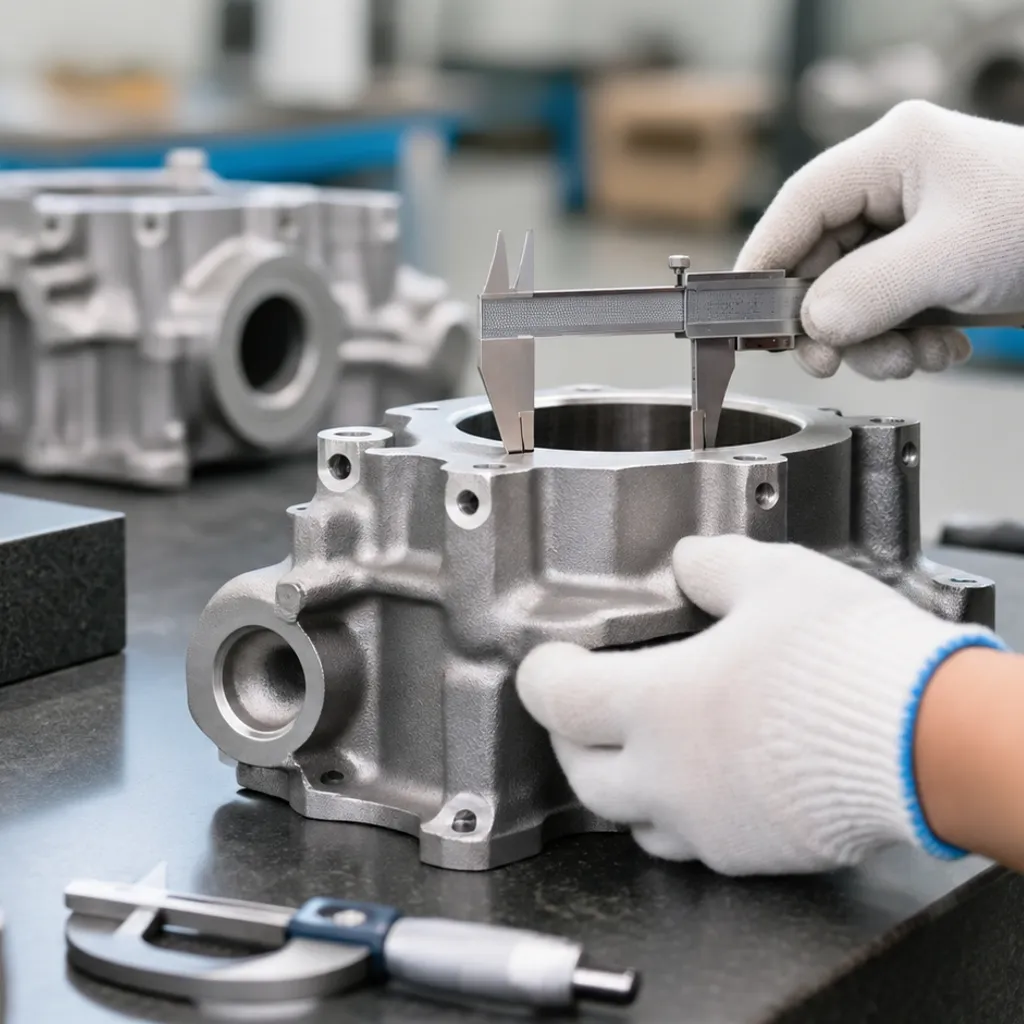
Eine hohe Gussqualität aufrechtzuerhalten erfordert ein kompromissloses Verifizierungssystem über jede Produktionsstufe. Wir integrieren fortschrittliche Messtechnik, zerstörungsfreie Prüfung (NDT) und umfassende metallurgische Analysen, um sicherzustellen, dass jede Komponente strenge Ingenieur-Toleranzen und strukturelle Anforderungen erfüllt.
+-----------------------------------------------------------------------------------+ | GUSSQUALITÄTSKONTROLLRAHMEN | +-----------------------------------------------------------------------------------+ | [Messtechnik & Scan] --> Zeiss 3D CMM (0,9 µm) | GOM ATOS 3D Optische Hitmaps | | [Nicht-zerstörende Prüfung NDT] --> RT (Röntgen) | UT | MPI | DPI | Hydrostatik (20k PSI) | | [Mechanisches Labor] --> Zugversuch | Charpy (-46°C) | Härte (HBW, HRC, HV) | | [Chemie & Struktur] --> Echtzeit OES Schmelzanalyse | EN 10204 3.1 MTRs | +-----------------------------------------------------------------------------------+
Visuelle Inspektion und Bewertung von Oberflächenfehlern
Visuelle Screenings bieten die erste Verteidigungslinie in der Qualitätskontrolle der Gießerei: Initiale Oberflächenöffnung: 100% Sichtprüfung zur Erkennung von Oberflächenblitz, Sandburn-In, Kaltstiche und Trennlinienfehljustierung. Oberflächenstrukturbestätigung: Vergleichende Bewertung gegenüber standardmäßigen Rauheitsvergleichen, um gleichmäßige Gussoberflächen zu gewährleisten.
Maßhaltigkeit mit CMM- und 3D-Optik-Scannern
Präzisionsbearbeitung und Guss toleranzen werden mit modernsten Messsystemen verifiziert: Zeiss 3D CMM: Hochpräzise CMM-Maßdirektinspektion erreicht Messgenauigkeit bis 0,9 μm für kritische Lagerbohrungen, Bolzenkreise und Dichtflächen. GOM ATOS 3D Optische Vermessung: Vollfeld-Optische Vermessung, die 3D-Scan-Daten auf native CAD-Modelle überlagert, um Oberflächenabweichungs-Heatmaps für eine schnelle geometrische Analyse zu erzeugen.
Nicht-Zerstörende Prüfung (NDT)
Durchgeführt von Level-III-zertifizierten Prüfern, um die innere Integrität zu bestätigen, ohne das Werkstück zu beeinträchtigen: Radiografische Prüfung (Röntgen / RT): Identifiziert interne Schrumpfporen, Gasporosität und versteckte Einschlüsse. Ultraschallprüfung (UT): Erfasst interne Diskontinuitäten, Laminationsfehler und Wandstärkenvariationen. Magnetpulverprüfung (MPI): Hebe feine Oberflächen- und Oberflächennahe Risse in ferritischen/ferromagnetischen Legierungen hervor. Flüssigkeits-Durchschlag-Inspektion (DPI/PT): Kartiert offene Mikrorisse und Lochkapillare über legierte Metalle ohne Eisen- und austenitische Legierungen. Druckprüfung: Hydrostatischer und pneumatischer Lecktest bis 20.000 PSI zur Validierung druckhaltender Gussstücke wie Pumpengehäuse und Ventilgehäuse.
Zerstörerische Mechanische Prüfung
Eigene physikalische Tests validieren, dass die Legierungsleistung realen Betriebsbelastungen entspricht: Zugfestigkeit und Streckgrenze: Überprüft Streckgrenze, Zugfestigkeit und prozentuale Dehnung. Charpy-V-Notch Stoßzähigkeitsprüfung: Bewertet die Bruchzähigkeit bei niedrigen Temperaturen bis -46°C. Härteprüfung: Messen von Oberflächen- und Kernhärte mit kalibrierten Brinell (HBW), Rockwell (HRC/HRB) und Vickers (HV) Skalen.
Chemische Zusammensetzung Verifizierung per OES
Präzise Legierungschemie gewährleistet korrekte Korrosionsbeständigkeit, Bearbeitbarkeit und mechanische Eigenschaften: Optische Emissionsspektrometrie (OES): Echtzeitanalyse der Chemie vor dem Gießen und während der abschließenden Wärmebehandlung. Vollständige Rückverfolgbarkeit: Chemieverfolgung für kohlenstoffhaltigen Stahl, duktiles Eisen und spezialisierte Güten, die verwendet werden, wenn Gussstahl. Zertifizierte Dokumentation: Jede Produktionscharge wird mit vollständigen EN 10204 3.1 Prüfzeugnissen und Mill Test Reports (MTRs) geliefert.
Metallografische Analyse
Mikrostrukturelle Untersuchung bestätigt korrekte Phasenverteilung und Härtebehandlungsergebnisse: Grobstrukturbewertung: Bewertet Körnung, Segregation und Phasenbalance unter Hochleistung-Optischer Mikroskopie. Glatzligkeitsbewertung: Misst Graphit-Nodularitätsprozentsatz im Gusseisen, um hohe Zugfestigkeit und Ermüdungsfestigkeit zu verifizieren.
Industrie-Standards und Spezifikationen für Gussteilqualität
Aufrechterhaltung konsistenter Gussqualität erfordert strikte Einhaltung internationaler Herstellungs-, Abmessungs- und metallurgischer Standards. Wir richten jede Produktionscharge an anerkannten globalen Spezifikationen aus, um vollständige Rückverfolgbarkeit, strukturelle Sicherheit und nahtlose Austauschbarkeit zu gewährleisten.
+------------------------------------+---------------------------------------------------+---------------------------------------------------+ | Standard / Spezifikation | Fokusbereich | Schlüsselkriterium für Qualität | +------------------------------------+---------------------------------------------------+---------------------------------------------------+ | ISO 9001:2015 & IATF 16949:2016 | Qualitätsmanagement & Automobilproduktion | Prozesssteuerung, Risikominderung, PPAP-Konformität | | ASTM-Standards | Chemische & Mechanische Materialintegrität | Zugfestigkeit, Dehngrenze, Schlagzähigkeit, Wärmeuntersuchung | | ISO 8062 (DCTG / RMAG) | Dimensionale Toleranzen & Fertigungsspielräume | Gussnahe lineare Toleranzen und Werkzeugzulagen | | MSS SP-55 & ASTM A802 | Visuelle & Oberflächenrauheitsbewertung | Oberflächenunregelmäßigkeitengrenzen und visuelle Referenz | +------------------------------------+---------------------------------------------------+---------------------------------------------------+
ISO 9001 und IATF 16949 Foundry-Qualitätsmanagement
Unser foundry-Qualitätskontrollrahmenwerk operates unter zertifizierten ISO 9001:2015 und IATF 16949:2016 Qualitätsmanagementsystemen. Diese Rahmenwerke governieren jede operative Phase vom ersten Angebot bis zum Endversand:
- Prozessnachverfolgbarkeit: Vollständige Rückverfolgung der Wärme-Nummer vom Rohbarren-Einschmelzen über das Gießen, Verfeuern und Wärmenbehandlung.
- Dokumentation & Freigabe: Production Part Approval Process (PPAP)-Dokumentation, First Article Inspections (FAI), und EN 10204 3.1 Prüfbescheinigungen mit jeder Sendung.
- Sicherheit & Druckkonformität: Volle Einhaltung von PED 2014/68/EU für Druckgeräte und ABS / DNV-Zertifizierungen für kritische Hafenbauteile.
ASTM-Gussmaterial- und Prüfvorschriften
Wir formulieren und überprüfen alle Schmelzchemien gegen exakte ASTM-Gusstandards um eine mechanische Leistung unter Hochbelastungsbetrieben zu gewährleisten.
- Chemische Verifikation: Echtzeit-Optische Emissionsspektrometrie (OES) bestätigt die Elementaranalyse vor dem Gießen unserer Guss-Edelstahl-Sondergussteile und -Sorten, Kohlenstoffstähle, Gusseisen und Superlegierungen.
- Mechanische Integrität: Zerstörende Prüfungen messen Zugfestigkeit, Dehnung, Streckgrenze und Charpy-V-Schnitt-Impact-Zähigkeit (bis -46°C), um die Übereinstimmung mit ASTM-Spezifikationen zu überprüfen.
- Härtekennwerte: In-house-Validierung über Brinell (HBW), Rockwell (HRC) und Vickers (HV) Skalen stellt die angestrebte Verschleißfestigkeit und strukturelle Haltbarkeit sicher.
ISO 8062 Maßhaltigkeit und Fertigungstoleranzen
Die dimensionsbedingte Vorhersagbarkeit wird durch ISO 8062, gesteuert, das die dimensionale Guss-Toleranzklassen (DCTG) und erforderliche Fertigungsspannen (RMAG) definiert:
- Lineare Guss-Toleranzen: Steuert die dimensionsbedingte Abweichung basierend auf den Rohgussprozessfähigkeiten, Wandstärken und der Gesamtgeometrie des Bauteils in unserem Metall-Investitionsgussprozesse-Toleranzen und Materialien.
- Bearbeitungszugaben: Bestimmt präzise Zuschläge für kritische Flächen, Lagerbohrungen und Montagestellen, die für eine sekundäre CNC-Finishing bis auf ±0,005 mm.
- Metrologische Validierung: Direkte Messung mit hochpräzisen Koordinatenmessgeräten (KMG) und optischen Scannern bestätigt die Übereinstimmung mit ISO 8062 Toleranzgrenzen.
Oberflächenstruktur- und Rauheitsstandards (MSS SP-55, ASTM A802)
Oberflächenunregelmäßigkeiten beeinflussen direkt die Ermüdungslebensdauer, Klebehaftung der Beschichtung und die Strömungsdynamik. Wir kontrollieren die als gegossen geltende Oberflächenrauheit Guss Qualität anhand etablierter visueller und haptischer Referenzsysteme:
- MSS SP-55: Wird für druckbehälende Ventil-, Flansch- und Pumpengussteile verwendet, um visuelle Oberflächenfehler wie Spaltungsdefekte, Kaltschweißungen, Sandeinschlüsse und Trennlinien-Flash zu bewerten.
- ASTM A802: Verwendet taktile Vergleichsplatten (Guss-Mikrostruktureller Vergleicher), um akzeptable Oberflächenrauheitsklassen (Stufe I bis Stufe IV) für Stahlgussteile zu definieren.
- Rauheitsziele: Nahezu-netto-Formgebungsprozesse erreichen Fertigstellung wie gegossen zwischen Ra 3,2–6,3 μm, wodurch der Bedarf an nachträglicher Polierung oder Oberflächenabgleitung minimiert wird.
Bewährte Methoden zur Verbesserung und Aufrechterhaltung der Gussqualität
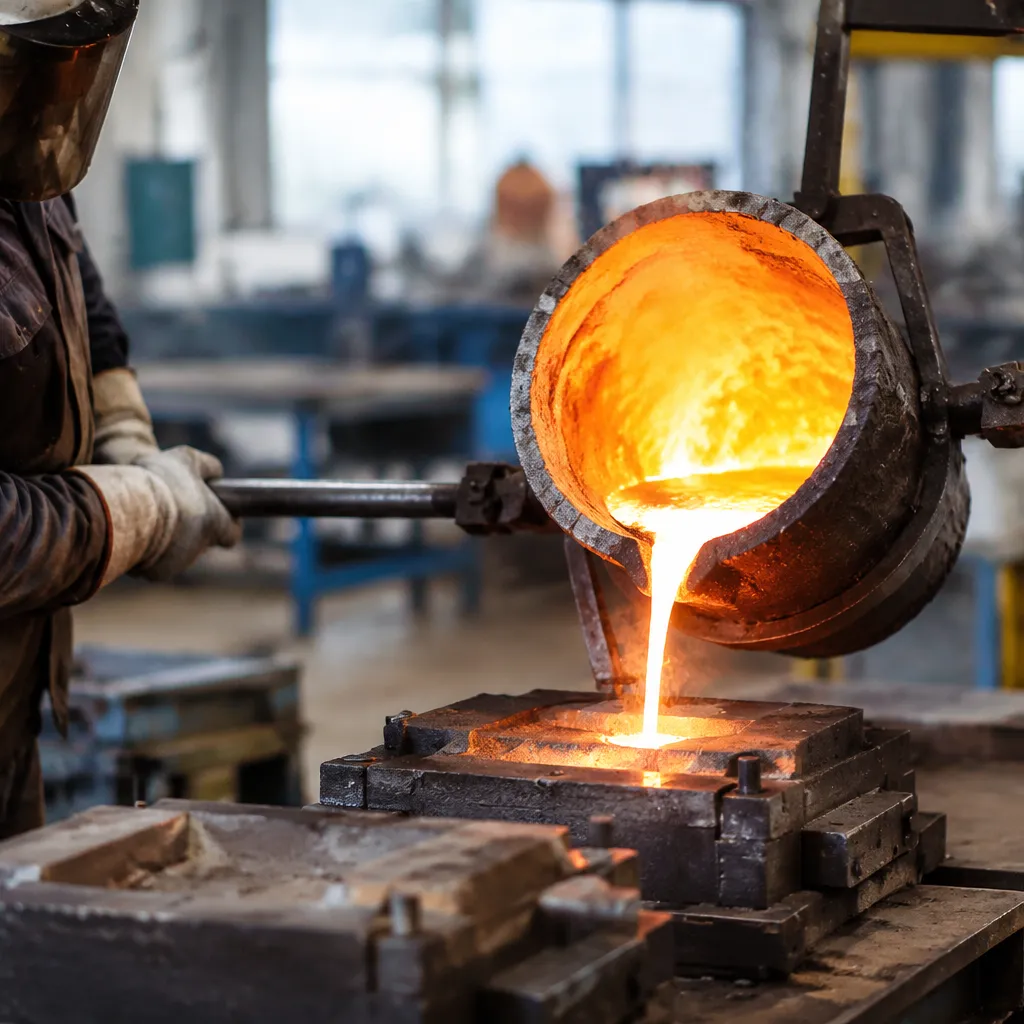
Die Bereitstellung zuverlässiger Metallkomponenten erfordert proaktive Defektvermeidung in jeder Produktionsstufe. Wir wenden standardisierte Ingenieurskontrollen across unseren foundry-Betrieben an, um die Gussqualität zu stabilisieren, Ausschussraten zu senken und strukturelle Zuverlässigkeit zu gewährleisten.
Formenfluss-Simulation vor der Produktion
Wir führen fortschrittliche Formfluss-Simulationstools wie MAGMASOFT und ProCAST durch, bevor Metall für Werkzeuge geschnitten wird. Die Simulation des vollständigen Füll- und Erstarrungszyklus ermöglicht es uns: Schrumpfungsrisse und Hot Spots vorherzusagen um das Gating- und Risersdesign zu optimieren. Geschwindigkeit und Fließfronten verfolgen um turbulente Strömungen, Kaltdurchschläge und Luftaufnahme zu verhindern. Verkürzte Messungs-Lead Times durch Lösung struktureller Probleme in der digitalen Phase.
Schmelzmetallentgasung, Fluxing und Filtration
Reinmetallische Schmelze ist entscheidend zur Porositätsreduktion und zur mechanischen Integrität. Unsere Gießereiqualitätskontrolle wendet strenge Schmelzbehandlung standards an: Rotationsentgasung: Ausgasen gelösten Wasserstoffs aus Nichteisenlegierungen mit inerten Gasen wie Argon oder Stickstoff, um Blasen zu verhindern. Fluxing und Abschöpfung: Entfernung nichtmetallischer Schlacke, Oxide und Schlämme vor dem Gießen. Keramik-Schaumfiltration: Anbringen mehrstufiger Filter im Läufer-System, um Mikroeinschlüsse zu fassen, bevor das Flüssigmetall in die Gusssandform gelangt.
Standardisierte Formvorwärmung und Zykluszeiten
Thermische Schwankungen beeinflussen direkt die Körnung, Oberflächenfinish und Maßhaltigkeit. Wir halten stabile thermische Bedingungen durch: Kontrollierte Formvorwärmung: Vermeidung von Thermoschocks, kalten Fehlläufen und Oberflächenrissen in Permanentformen und Investmenthüllen. Konsistente Zykluszeiten: Auf regulatorische Verweil- und Abkühlintervalle achten, um eine wiederholbare Mikrostrukturausbildung über automatisierte Formlinien hinweg sicherzustellen, wie in unserem Praxisbericht dargelegt Form- und Gussleitfaden.
Wartung von Mustern, Formen und Werkzeugen
Werkzeugverschleiß ist eine Hauptursache für dimensionsbedingte Drift und Ausläufer. Ob als Hochleistungseinheit dienend Sandguss-Hersteller oder beim Betrieb von Hochdruck-Gusssystemen, wir halten enge Toleranzen durch: Inspektion von Formteilfugenlinien, Auswerfbolzen und Kernboxen in festen Produktionszyklen. Abgenutzte Gate-Inserts, Belüftungen und Ausrichtungsbuchsen vor dem Toleranzverfall ersetzen. Die Gießhullden-Bergungsgänge neu polieren, um die Oberflächenrauheitsstandards zu erhalten.
Root-Cause-Corrective-Action (RCCA) Protokolle
Wenn Gießfehler auftreten, verwendet unser Qualitätsteam strukturierte RCCA-Rahmenwerke (einschließlich 8D-Berichte und 5-Why-Analyse), um die Ursachen zu isolieren: Fehlerkategorisierung: Verfolgung von Ausschuss-Trends durch optische Inspektion, CMM-Abmessungsanalyse und NDT-Funde. Parameter sperren: Standardarbeitsanweisungen (SOPs) und PLC-Gießparameter nach Verifizierung einer korrigierenden Maßnahme aktualisieren. Verifikation im Closed-Loop: Nachfolgende Chargen erneut testen, um langfristige Stabilität der Gussqualität sicherzustellen.
Gießqualität-Vergleich über verschiedene Prozesse
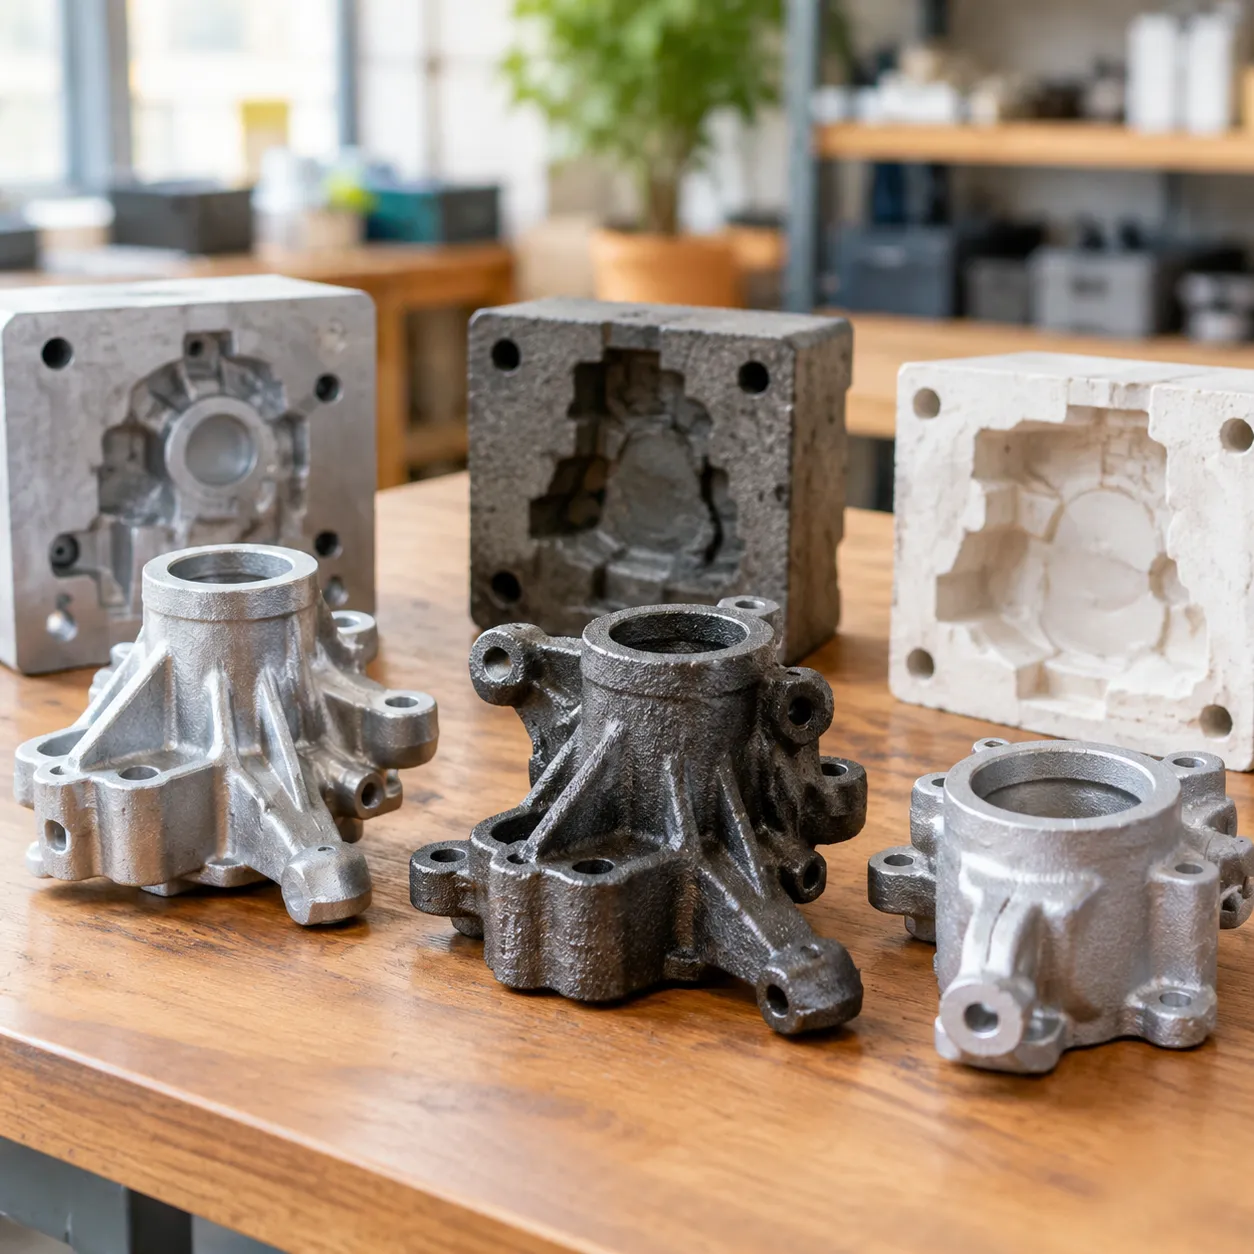
Die Wahl der richtigen Gussmethode ist der erste Schritt, um die geforderte strukturelle Integrität, Oberflächenbeschaffenheit und dimensionsgenaue Wiederholbarkeit zu erreichen. Wir bewerten Bauteilgeometrie, Materialspezifikationen und Produktionsvolumen, um jedes Bauteil der optimalen Gussmethode zuzuordnen.
| Gießverfahren | Typische Toleranz | Oberflächenrauheit (Ra) | Wandstärke & Größenlimits | Primäre Qualitätsvorteile |
|---|---|---|---|---|
| Hochdruck-Druckguss (HPDC) | Hohe Wiederholgenauigkeit | Ra 0,8 – 3,2 μm | Bis zu 1,0 mm; mittlere/große Volumen | Schnelle Zykluszeiten, glatte Net-Shape-Oberflächen, Wandstärken |
| Feinguss (Lost Wax) | Linear ±0,1 mm/25 mm | Ra 3,2 – 6,3 μm | 0,01 kg – 100 kg; dünne bis mittlere Wandstärken | Komplexe Geometrien, minimaler Bearbeitungsaufwand, überlegene Legierungsvielfalt |
| Sandguss | Standardgießsorten | Ra 12,5 – 25 μm | Bis zu 20.000 kg; schwere Wände | Ausgezeichnete interne Integrität für massige Bauteile, geringere Werkzeugkosten |
| Dauermodulguss | Mäßig / Eng | Ra 3,2 – 6,3 μm | Mittlere Wände; unedelmetallische Teile | Schneller Wärmeabzug, feine Gefügebildung, hohe Zugfestigkeit |
Druckguss mit Hochdruck: Oberflächenfinish und Dünnwand-Fähigkeiten
Hochdruck-Druckguss zwingt geschmolzenes Aluminium, Zink oder Magnesium in Stahlformen unterextremem Druck. Diese Methode eignet sich hervorragend zur Herstellung von leichten, dünnwandigen Gehäusen mit enger Maßhaltigkeit und glatten Oberflächen direkt aus der Form. Wie detailliert in unserem cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits, reduziert der Druckguss die Nachbearbeitungsanforderungen nach dem Gießen erheblich bei Großserienprojekten in der Automobil- und Elektronikgehäusefertigung.
Verschiedene Gussverfahren: Präzision und enge Toleranzen
Verschiedene Gussverfahren (Feinguss) bieten außergewöhnliche Maßgenauigkeit und nahezu netformgetreue Reproduktion für komplexe Geometrien. Wir gießen Edelstahl, Kohlenstoffstähle und Superlegierungen im Bereich von 0,01 kg bis 100 kg mit einer als gegossen Oberflächenrauhigkeit von Ra 3,2–6,3 μm. Dieses Verfahren eliminiert Passungenmängel an der Teilungslinie und ermöglicht feine interne Kanäle für kritische Läufer, Luft- und Raumfahrthalterungen sowie Marinebeschläge.
Sandguss: Strukturelle Integrität und Großteil-Verlässlichkeit
Für schwere Maschinengehäuse, Pumpengehäuse und große Strukturelemente bis zu 20.000 kg bleibt Sandguss die zuverlässigste Lösung. Mit automatisierten Formlinien und starren chemisch gebundenen Sandschalen gießen wir Grauguss, Gusseisen mit Kugelgrafit und Gusstahl mit hoher struktureller Integrität. Wie in unserer Gussdruckgießen vs. Sandguss Analyse hervorgehoben, bietet Sandguss die thermische Masse, die notwendig ist, um Risse bei dickwandigen, schweren Gussteilen zu verhindern.
Permanentguss: Mechanische Eigenschaften und Kornverfeinerung
Permanentguss verwendet wiederverwendbare Stahl- oder Eisengussformen mit Schwerkraft- oder Niederdruckgießen. Die metallische Form entzieht dem geschmolzenen Metall rasch Wärme, wodurch eine verfeinerte, dichte Kornstruktur entsteht. Diese beschleunigte Erstarrungsrate erhöht die mechanischen Eigenschaften – führt zu höherer Zugfestigkeit, verbesserter Duktilität und geringerer Mikroporosität bei kritischen unedelmetallischen Bauteilen.
Häufig gestellte Fragen zur Gussqualität
Was ist die primäre Ursache für Porosität in Metallgussteilen?
Porosität in Gussteilen entsteht typischerweise durch zwei Hauptmechanismen: Gas eingeschlossen und Erstarrungsschrumpfung.
- Gasporosität: Verursacht durch gelösten Wasserstoff, Stickstoff oder in der Schmelze während des turbulenten Gießens eingeschlossene Luft, Feuchtigkeit in Formen oder unzureichendes Entgasen vor dem Gießen.
- Schrumpfporosität: Tritt auf, wenn sich das geschmolzene Metall während des Phasenwechsels von flüssig zu fest zusammenzieht, ohne ausreichende Zufuhr aus Speisern, wodurch interne Mikrounformen oder schwammartige Hohlräume entstehen.
Wie bestimmen wir die richtige Gussprüfmethodik für unsere Bauteile?
Die Auswahl des geeigneten zerstörungsfreien Prüf- (NDT) und Messtechnik-Protokolls hängt von den kritischen Ausfallmodi des Bauteils, den Materialeigenschaften und der Betriebsumgebung ab. In Zusammenarbeit mit einem erfahrenen benutzerdefinierter Gusshersteller stellt sicher, dass Ihr Qualitätsplan Ihren mechanischen und regulatorischen Anforderungen entspricht:
- Oberflächenintegrität: Sichtprüfung, Flüssigkeitspenetrantprüfung (PT) für unedle Metalle und Magnetpulverprüfung (MPI) für ferromagnetische Legierungen zur Erkennung von Oberflächenrissen.
- Interne Festigkeit: Röntgenprüfungen (X-ray / RT) zum Nachweis von Volumenhohlräumen und Gasblasen; Ultraschallprüfung (UT) zum Nachweis von unter der Oberfläche liegenden linearen Defekten.
- Dimensionalgenauigkeit: Zeiss 3D CMM-Metrologie (bis zu 0,9 μm) und 3D-Optik-Scanning für die Vollfeld-Bauteilabweichungsanalyse.
- Druckhaltbarkeit: Hydrostatik- und Pneumatikdruckprüfungen bis 20.000 PSI für Ventilkörper und Pumpengehäuse.
Was ist der akzeptable dimensionsliche Toleranzbereich für kommerzielle Gussteile?
Standarddimensionstoleranzen werden durch den Fertigungsprozess und die Bauteilgeometrie bestimmt. Überprüfen Sie unsere Gussmetallverfahrensleitfaden für detaillierte Prozessvergleiche:
- Sandgießen: Am besten geeignet für große Bauteile bis zu 20.000 kg mit mittleren bis Standarddimensionserlaubnissen.
- Investitionsgießen: Liefert nahezu netzförmige Geometrien mit Oberflächenrauheiten von Ra 3,2–6,3 μm und engen Rohguss-Toleranzen.
- Druckguss: Bietet hohe Wiederholgenauigkeit und enge Toleranzen für Hochvolumen-Teile mit dünnwandigem Aufbau.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits Strafft kritische Merkmale, Lagerringe und Dichtflächen bis ±0,005 mm.
Wie beeinflusst die Abkühlrate die Mikrostruktur und Festigkeit des Gusses?
Die Abkühlrate bestimmt direkt die Korngrenzen, Phasenverteilung und das mechanische Verhalten der Legierung:
- Rapid Cooling: Erzeugt eine feinkörnige Mikrostruktur, erhöht Streckgrenze, Zugfestigkeit und Härte, während das Risiko grober Segregation reduziert wird.
- Langsame Abkühlung: Bringt grobere Körner mit geringerer Härte hervor, was die Ermüdungsbeständigkeit und Schlagzähigkeit verringern kann, wenn es nicht korrigiert wird.
- Wärmemanagement: Präzise thermische Steuerung verhindert innere Spannungen, Hot-Tearing und eine ungleichmäßige Mikrostrukturbildung über unterschiedliche Wanddicken hinweg.
Wie kann Guss-Simulationssoftware die Defektraten beim Gießen senken?
Fortgeschrittene Simulationswerkzeuge wie Magmasoft und Moldflow modellieren Strömungsdynamik und thermische Erstarrung, bevor die Produktionstools hergestellt werden:
- Erstarrungsüberwachung: Identifiziert Hotspot-Standorte zur Optimierung der Risers-Größe und -Platzierung, wodurch Schrumpfhohlräume beseitigt werden.
- Fließgeschwindigkeitsanalyse: Visualisiert das Gussflussverhalten, um Turbulenzen, Oxidation und Cold Shuts zu reduzieren.
- Gating-Optimierung: Validiert digital die Geometrie von Runner und Gate, verkürzt Produktentwicklungszyklen und sichert höhere First-Pass-Ausbeuten.
 German
 English
 Russian