

8. November 2026
Beheben Sie Fehler beim Wachsspritzen, darunter Blasenbildung, unvollständige Formfüllung, Gratbildung und Maßabweichungen, mit fachkundigen Informationen zu Ursachen, Lösungen und Tipps zur Prozesskontrolle.
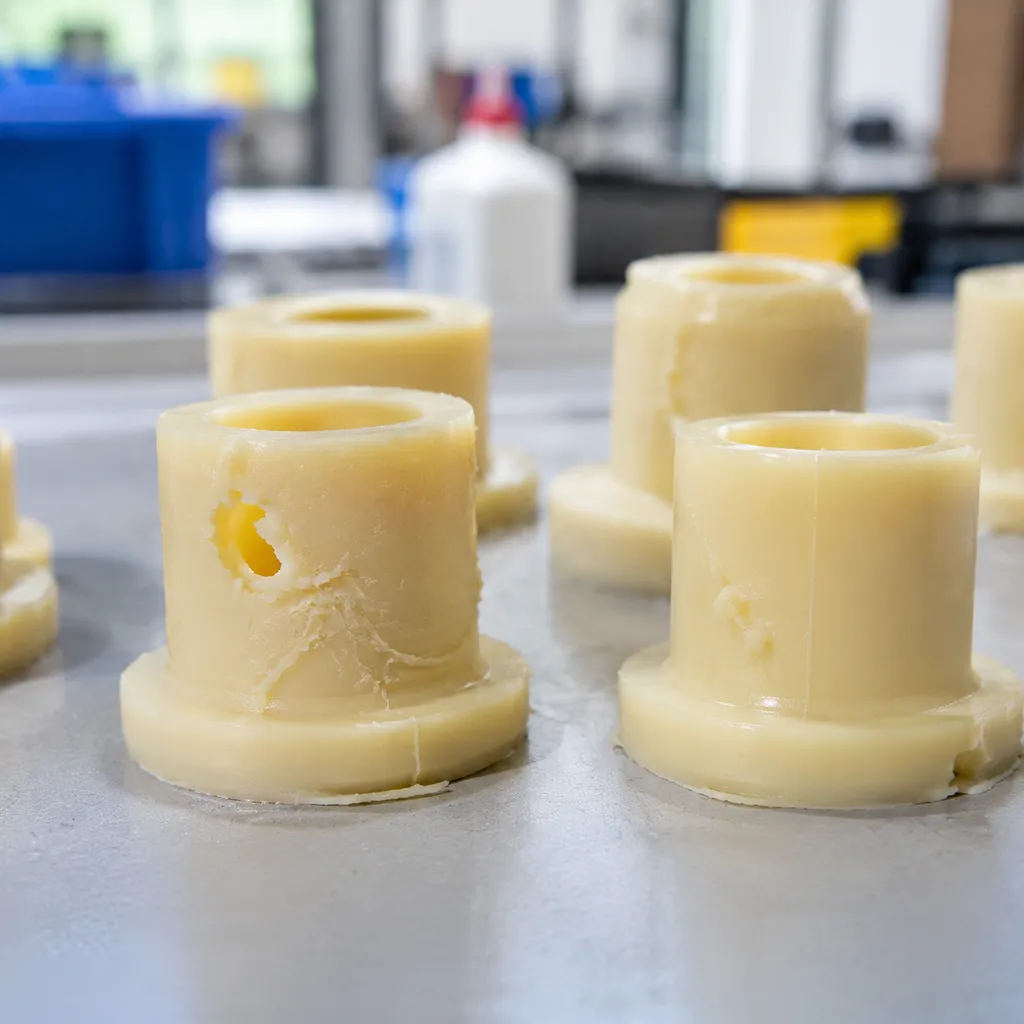
Wachsfehler beim Spritzgießen verstehen
Die Präzisionsfeingusstechnik ist vollständig von der Genauigkeit des ursprünglichen Wachsmodells abhängig. Jeder physische Fehler im Wachs überträgt sich direkt auf die Keramikschale und zeigt sich im fertigen Metallteil. Bei der Steuerung der Modellproduktion betrachte ich den Wachsspritzgießprozess als erste Verteidigungslinie gegen nachgelagerten Ausschuss.
Warum Wachsqualität und Spritzgießparameter wichtig sind
Wachs ist ein empfindliches Material, das schnell auf geringfügige Veränderungen von Temperatur, Druck und Durchflussraten reagiert. Eine präzise Kontrolle dieser Variablen verhindert die grundlegenden Ursachen schwerwiegender Fehler an Wachsmodellen.
- Temperaturkonsistenz: Die Viskosität des Wachses verändert sich bereits bei geringfügigen Temperaturschwankungen erheblich und beeinflusst, wie gut die Schmelze komplexe Formgeometrien ausfüllt.
- Einspritzdruckprofil: Ein zu niedriger Druck verursacht Hohlräume, während ein übermäßig hoher Druck die Trennfugen auseinanderdrückt.
- Durchflussregelung: Eine unkontrollierte Fließgeschwindigkeit führt Luft in den Materialstrom ein und verursacht unmittelbar Lufteinschlüsse in Wachsmodellen.
| Prozessparameter | Hauptfunktion | Risiko bei unzureichender Kontrolle |
|---|---|---|
| Wachstemperatur | Viskositäts- und Fließfähigkeitskontrolle | Unvollständige Formfüllung oder übermäßige volumetrische Schwindung |
| Injection Pressure | Formhohlraumfüllung und Verdichtung | Gratbildung, Trennung an der Formteilung oder unvollständige Geometrie |
| Fließgeschwindigkeit | Laminare Formhohlraumfüllung | Innere Luftblasen, Turbulenzen und Kaltverschweißungen |
| Schließdruck der Form | Dichtheit der Formversiegelung | Gratbildung an der Trennebene und Maßabweichungen |
Die Auswirkungen von Gussfehlern auf die Genauigkeit des Feingusses
Fehlerhafte Wachsmodelle beeinträchtigen die Gesamtausbeute beim Gießen und erhöhen die Produktionskosten. Ein fehlerhaftes Modell führt zwangsläufig zu einem fehlerhaften Gussteil:
- Direktes Versagen der Keramikschale: Oberflächenblasen und Lufteinschlüsse verursachen Schwachstellen in der Keramikschlickerbeschichtung und erhöhen das Risiko von Metallausbrüchen während des Gießvorgangs.
- Zusätzlicher Nachbearbeitungsaufwand: Gratbildung an der Trennfuge erfordert manuelles Abschaben, was die Zykluszeit verlängert und das Risiko einer Beschädigung kritischer Oberflächen erhöht.
- Gussteile außerhalb der Toleranz: Unkontrollierte Schrumpfung und Maßinstabilität führen zu Montagefehlern und zum Ausschuss ganzer Gusschargen.
Eine strikte Prozesswiederholbarkeit während der Einspritzphase macht nachgelagerte Bearbeitungsanpassungen überflüssig, gewährleistet die Gussgeometrie und sorgt für stabile Produktionskosten.
Fehlerbehebung bei Lufteinschlüssen in Wachsmodellen

Oberflächenblasen und innere Hohlräume beeinträchtigen die Integrität von Wachsmodellen erheblich. Bei der Herstellung von Modellen für den Feinguss führt eingeschlossene Luft im Formhohlraum direkt zu fehlerhaften Keramikschalen und nachgelagertem Metallgussausschuss.
Häufige Ursachen für Lufteinschlüsse und Turbulenzen
Lufteinschlüsse in Wachsmodellen haben typischerweise zwei Hauptursachen: Turbulente Strömung: Das Einspritzen von flüssigem oder pastösem Wachs mit überhöhter Geschwindigkeit erzeugt Wirbel, die Umgebungsluft in den Materialstrom einziehen. Belüftung der Wachspaste: Eine unzureichende Entgasung im Vorratsbehälter führt dazu, dass Mikrobläschen in die Wachsmischung gelangen, noch bevor diese die Düse erreicht. Blinde Hohlräume: Matrizen ohne Entlüftungsweg schließen Luft ein, die beim Vorrücken der Wachsfront in den Hohlräumen eingeschlossen bleibt.
Anpassung des Einspritzdrucks und der Entlüftungstechniken
Wir verhindern Lufteinschlüsse, indem wir die Einspritzgeschwindigkeit gezielt steuern und freie Entlüftungswege schaffen: Einspritzgeschwindigkeit profilieren: Beginnen Sie mit einer niedrigen Füllgeschwindigkeit, um eine laminare Strömung durch die Anschnitte sicherzustellen. Erhöhen Sie den Druck erst anschließend, um das Formmuster vollständig zu verdichten. Entlüftung der Matrize prüfen: Stellen Sie sicher, dass die Entlüftungsschlitze an der Trennebene eine Tiefe zwischen 0,02 mm und 0,05 mm aufweisen – breit genug, um Luft entweichen zu lassen, ohne dass Wachs austritt. Maschinenparameter optimieren: Befolgen Sie systematisch einen Leitfaden zur Fehlerbehebung bei Wachsspritzgießmaschinen für schnelle Lösungen um die Nachdruckphasen auszugleichen und einen Anstieg des Gegendrucks im Formhohlraum zu verhindern.
Bewährte Verfahren zum Auftragen von Formtrennmitteln
Überschüssiges Formtrennmittel ist eine häufige, jedoch oft übersehene Ursache für Blasenbildung auf der Oberfläche: Pfützenbildung vermeiden: In scharfen Ecken eingeschlossenes flüssiges Trennmittel siedet oder reagiert unter dem heißen Wachs und bildet Gasblasen, die Lufteinschlüssen ähneln. Dünne, gleichmäßige Schichten auftragen: Verwenden Sie ein feines Aerosol oder ein automatisiertes Zerstäubungssprühgerät und wischen Sie Pfützen vor dem Schließen der Form mit einem fusselfreien Tuch ab. Häufigkeit standardisieren: Tragen Sie das Trennmittel nur alle paar Zyklen statt bei jedem einzelnen Schuss erneut auf, um saubere Werkzeugoberflächen und scharfe Musterdetails zu gewährleisten.
Behebung unvollständiger Wachsformen
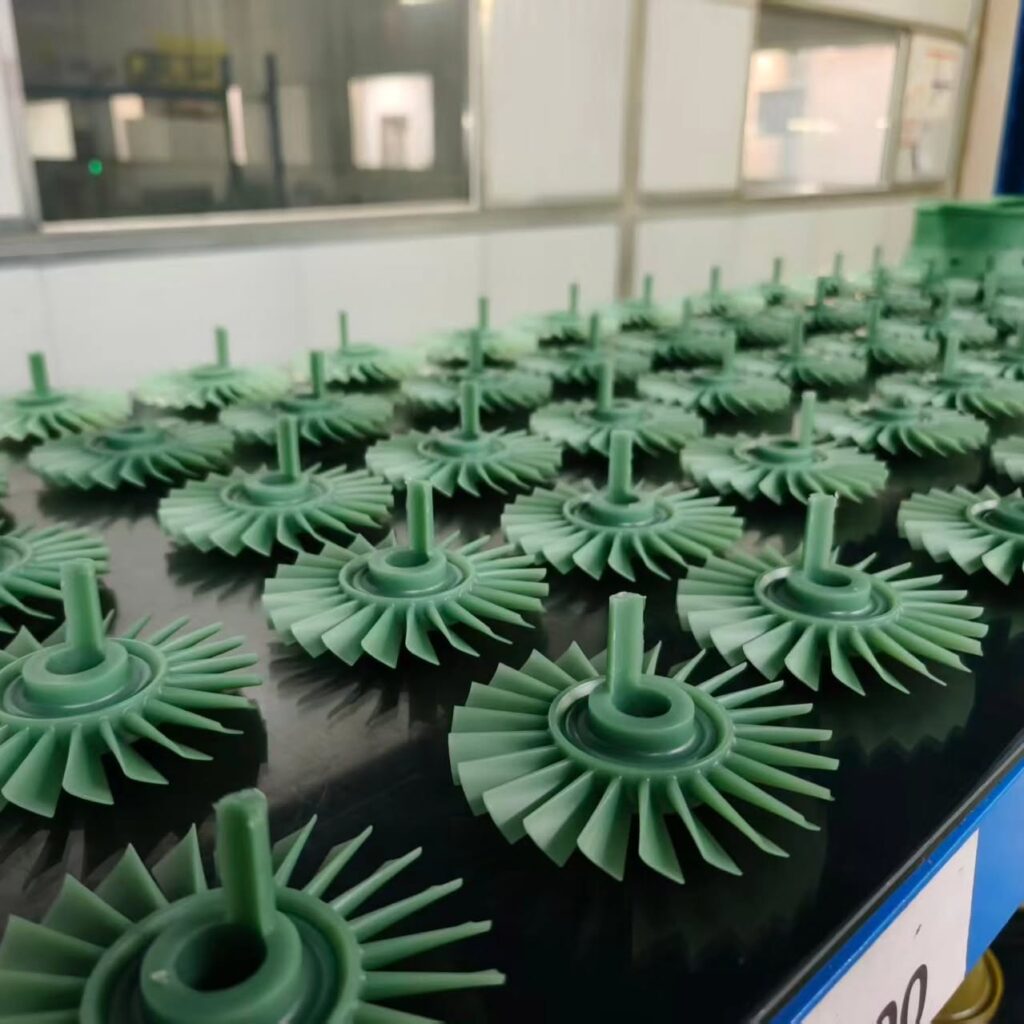
Eine unvollständige Füllung entsteht, wenn das eingespritzte Wachs erstarrt, bevor es jede Ecke des Formhohlraums vollständig ausgefüllt hat. Wenn wir ein Modell mit abgerundeten Kanten, fehlenden dünnen Wänden oder unvollständigen Ansätzen entnehmen, schlägt der nachfolgende Guss fehl, bevor er überhaupt beginnt. Die Beseitigung unvollständiger Füllungen beim Wachsspritzguss erfordert ein ausgewogenes Zusammenspiel von thermischen Bedingungen, Einspritzdynamik und Werkzeuggeometrie.
Erkennen von Fließbehinderungen und Temperaturabfällen
Vorzeitiges Abkühlen ist die Hauptursache für unvollständige Füllungen. Wenn geschmolzenes oder pastöses Wachs auf eine kalte Werkzeugoberfläche trifft, bildet sich eine erstarrte Haut, die den Fließweg blockiert.
Um genau festzustellen, an welcher Stelle das Wachs zum Stillstand kommt: Werkzeugoberflächentemperatur prüfen: Kalte Stellen in der Form führen zu einem schnellen Wärmeverlust, insbesondere bei komplexen Geometrien oder dünnen Rippen. Entlüftungsöffnungen überprüfen: Wenn die Luft nicht vor der Wachsschmelzfront entweichen kann, verhindert der Gegendruck die vollständige Formfüllung. Entfernen Sie Wachsreste oder Trennmittel, die die Entlüftungsleitungen verstopfen. Sitz der Düse überprüfen: Eine falsch ausgerichtete Einspritzdüse verursacht Druckverluste und Turbulenzen am Anguss der Form, wodurch der tatsächliche Fülldruck im Formhohlraum verringert wird.
Optimierung der Wachstemperatur und der Zykluszeiten
Ein gleichmäßiger Fluss hängt maßgeblich davon ab, dass während des gesamten Einspritzzyklus die richtige Wachsviskosität und die geeigneten Druckkurven aufrechterhalten werden.
- Temperierung des Wachses: Halten Sie die Temperaturen des Vorratsbehälters und der Düse streng kalibriert. Eine leichte Temperaturerhöhung verringert die Viskosität und erleichtert das Fließen in komplexe Profile. Übermäßige Hitze erhöht jedoch die Schrumpfung und die Zykluszeit.
- Einspritzgeschwindigkeit und -druck: Erhöhen Sie die Einspritzgeschwindigkeit schrittweise, damit das Wachs in dünnwandige Bereiche gelangt, bevor es erstarrt. Sorgen Sie anschließend für einen ausreichenden Nachdruck, um auch weiter entfernte Formbereiche vollständig zu füllen.
- Verweilzeitabgleich: Stellen Sie sicher, dass die Nachdruckzeit den Druck gerade lange genug aufrechterhält, bis die Anschnitte erstarren, um einen Rückfluss zu verhindern, ohne die Zykluszeiten unnötig zu verlängern.
Sicherstellung einer korrekten Gestaltung von Angusskanälen und Anschnitten
Die Werkzeugkonstruktion bestimmt, wie gleichmäßig das Wachs in den Formhohlraum einströmt. Sind die Anschnitte zu eng ausgelegt, können selbst perfekte Maschinenparameter eine unvollständige Füllung nicht verhindern. Bei der Herstellung komplexer Modelle, wie beispielsweise filigraner Gehäuse oder Laufräder für A356-Aluminiumlegierung Spezifikationen und Eigenschaften, macht die richtige Positionierung der Anschnitte den entscheidenden Unterschied.
- Dimensionierung der Anschnitte: Vergrößern Sie zu enge Anschnitte und Angusskanäle, um den Strömungswiderstand zu verringern und ein vorzeitiges Erstarren der Anschnitte zu verhindern.
- Strömungsverlauf: Positionieren Sie die Anschnitte so, dass das Wachs auf natürliche Weise von dickeren Bereichen in dünnere Wandabschnitte fließt und abrupte Richtungsänderungen vermieden werden.
- Abstimmung mehrerer Anschnitte: Bei Mehrfachkavitätenwerkzeugen müssen die Längen und Querschnitte der Angusskanäle so aufeinander abgestimmt werden, dass alle Kavitäten bei identischem Druck exakt gleichzeitig gefüllt werden.
Beseitigung von Gratbildung an Wachsmodellen
Gratbildung an der Trennebene führt zu Wachsverlusten, verursacht zusätzlichen Arbeitsaufwand bei der manuellen Nachbearbeitung und beeinträchtigt nachgelagerte Prozesse. Wenn flüssiges oder halbfestes Wachs zwischen die aufeinanderliegenden Werkzeugflächen gepresst wird, entstehen dünne Grate, die darauf hinweisen, dass der Einspritzdruck die Rückhaltekraft des Werkzeugs überwunden hat. Um saubere und gratfreie Wachsmodelle herzustellen, müssen mechanische Kräfte und eine sorgfältige Werkzeugpflege aufeinander abgestimmt werden.
Ursachen für die Trennung der Formhälften an der Trennebene
Gratbildung entsteht fast immer durch einen Verlust des hydraulischen oder mechanischen Gleichgewichts. Zu den häufigsten Auslösern gehören:
- Überhöhter Einspritzdruck: Ein sprunghafter Druckanstieg am Ende des Füllhubs drückt die Formhälften auseinander, bevor das Wachs erstarrt.
- Überhitzung des Wachses: Hohe Wachstemperaturen verringern die Viskosität, sodass Material in mikroskopisch kleine Spalten zwischen den Formhälften eindringen kann.
- Verunreinigungen an der Trennfuge: Angetrocknete Wachsablagerungen, Metallspäne oder andere Rückstände halten die Formplatten leicht geöffnet und schaffen so einen einfachen Austrittsweg für das unter Druck stehende Wachs.
Überprüfung der Schließkraft und der Formintegrität
Wir betrachten den richtigen Schließdruck als erste Verteidigungslinie gegen Gratbildung:
- Überprüfung der Schließkraft der Maschine: Stellen Sie sicher, dass die Schließkraft der Maschine zur projizierten Oberfläche des Formhohlraums und des Angusssystems passt.
- Überprüfung der Parallelität der Formaufspannplatten: Ungleichmäßige Schließkräfte führen dazu, dass sich die Form auf einer Seite öffnet, während die andere Seite die gesamte Belastung aufnimmt. Verwenden Sie regelmäßig druckempfindliche Folie, um einen gleichmäßigen Kontakt über die gesamte Trennfläche hinweg sicherzustellen.
- Druckprofile aufeinander abstimmen: Reduzieren Sie den Nachdruck, sobald der Formhohlraum eine Füllkapazität von 95 % erreicht, um Druckspitzen an der Trennfuge zu vermeiden. Die strikte Einhaltung der Maßgenauigkeit ist in diesem Schritt entscheidend, um die strengen Anforderungen zu erfüllen. Gussqualitätsstandards für zuverlässige Metallteile durch.
Wartungstipps für Formflächen und Ausrichtung
Eine ordnungsgemäße Werkzeugwartung verhindert den Verschleiß der Kanten und gewährleistet eine präzise Abdichtung:
- Verwenden Sie weiche Reinigungswerkzeuge: Reinigen Sie Formflächen oder Entlüftungsöffnungen niemals mit Stahlschabern oder harten Spitzen. Verwenden Sie Schaber aus Messing, Kupfer oder Hartholz sowie rückstandsfreie Lösungsmittel, um die Trennkanten zu schützen.
- Führungsstifte und Führungsbuchsen überprüfen: Verschlissene Führungsstifte führen dazu, dass sich die Formhälften unter Druck verschieben. Ersetzen Sie lockere Führungsbuchsen umgehend, um eine präzise Ausrichtung sicherzustellen.
- Trennkanten auf Materialüberwölbung prüfen: Übermäßiges Schließen verschmutzter Formen führt dazu, dass sich die Kanten des Formhohlraums nach innen verformen. Schleifen Sie die Trennflächen plan und bearbeiten Sie verschlissene Trennfugen maschinell nach, um Spalten zu beseitigen, bevor diese wiederkehrende Fehler an Wachsmodellen verursachen.
Maßabweichungen korrigieren
Die Kontrolle der Modellabmessungen gehört zu den größten Herausforderungen beim Wachsspritzgussverfahren. Weichen Wachsmodelle von den Toleranzvorgaben ab, spiegeln die daraus entstehenden Metallgussteile diese Fehler unmittelbar wider. Zur Behebung von Maßabweichungen ist eine strenge Kontrolle der Abkühlgeschwindigkeit, der Haltezeit und der Umgebungsbedingungen erforderlich.
Faktoren, die Wachsschrumpfung und Abkühlgeschwindigkeit beeinflussen
Wachs dehnt sich beim Erhitzen aus und zieht sich beim Erstarren zusammen. Das Ausmaß der Volumenschrumpfung hängt unmittelbar von der Temperaturregelung und dem mechanischen Druck ab:
- Volumenschrumpfung: Hohe Einspritztemperaturen führen zu einer übermäßigen Ausdehnung des Wachses, was beim Abkühlen in der Form zu erheblichen Einfallstellen und Schrumpfung führt.
- Nachdruck und Nachdruckzeit: Wird der Nachdruck freigegeben, bevor der Anschnitt erstarrt ist, fließt das geschmolzene Wachs zurück in Richtung Düse, wodurch innere Hohlräume und Maßabweichungen entstehen.
- Unterschiedliche Wandstärken: Dicke Bereiche speichern die Wärme deutlich länger als dünne Wände. Dadurch entstehen ungleichmäßige Abkühlgeschwindigkeiten, die zu inneren Spannungen und Verzug führen.
Bei komplexen Geometrien sind spezielle Verfahren erforderlich, um Die Schrumpfung des Wachsmusters bei komplexen Formen und Gussformen beheben sicherzustellen, dass kritische Toleranzen bei jedem Zyklus stabil eingehalten werden.
So erzielen Sie gleichbleibende Musterabmessungen
Um reproduzierbare Abmessungen von Durchlauf zu Durchlauf zu gewährleisten, sollten Sie sich auf die Stabilisierung Ihrer Prozessparameter konzentrieren:
- Nachdruckzeit kalibrieren: Halten Sie das Modell unter konstantem Nachdruck, bis der Anschnitt vollständig erstarrt ist und der Formhohlraum vollständig gefüllt wurde.
- Wachskonditionierung standardisieren: Sorgen Sie für eine gleichbleibende Konditionierung der Wachsmasse oder des Flüssigwachses im Vorratsbehälter. Eine uneinheitliche Viskosität verändert unmittelbar das Füllvolumen.
- Stützvorrichtungen nach dem Auswerfen verwenden: Legen Sie heiße oder schwere Modelle unmittelbar nach dem Ausstoßen auf Kühlvorrichtungen oder Auflageblöcke, um ein Durchhängen und thermische Verformungen während der Abkühlung auf Raumtemperatur zu verhindern.
Steuerung der Umgebungstemperatur und der Werkzeugkühlzyklen
Temperaturschwankungen im Werkzeug und in der Werkstattumgebung beeinflussen unmittelbar Schrumpfung und Maßhaltigkeit:
| Variabel | Ziel | Kontrollmaßnahme |
|---|---|---|
| Auswirkungen auf die Abmessungen | Werkzeugtemperatur | Integrierte Kühlkanäle (Wasserkreisläufe) |
| Verhindert lokale Überhitzungsstellen, die örtliche Einfallstellen verursachen | Werkstattklima | Kontrollierte Lager- und Einspritzraumtemperatur |
| Verhindert, dass saisonale Temperaturschwankungen zu einer Ausdehnung oder Schrumpfung der Modelle führen | Zyklusfrequenz | Liefert bei jedem einzelnen Schuss identische Abkühlkurven |
Die Sicherstellung konstanter Werkzeugtemperaturen und standardisierter Haltezeiten beseitigt die thermischen Schwankungen, die folgende Probleme verursachen: Fehler im Wachsmodell und Maßabweichungen.
FAQs: Fehlerbehebung bei der Wachsinjektion
Wie wähle ich die richtige Wachstemperatur für meine Maschine?
Die Ermittlung der Zieltemperatur hängt von der spezifischen Zusammensetzung Ihres Modellwachses, der Modellgeometrie und davon ab, ob Sie flüssiges oder pastöses Wachs verwenden. Für massive, fehlerfreie Modelle streben wir die niedrigstmögliche Temperatur an, bei der die Form vollständig gefüllt wird, ohne Fließlinien zu verursachen.
- Prüfen Sie den Übergangszustand des Wachses: Pastöses Wachs wird knapp unterhalb des vollständigen Flüssigpunkts verarbeitet (halbfester Zustand), wodurch die Volumenschrumpfung und Einfallstellen deutlich reduziert werden. Flüssiges Wachs erfordert höhere Temperaturen, um eine niedrige Viskosität auch bei dünnen Wandstärken aufrechtzuerhalten.
- Berücksichtigen Sie die Komplexität des Werkzeugs: Dünnwandige Formen erfordern höhere Durchflussraten und leicht erhöhte Temperaturen, um ein vorzeitiges Erstarren zu vermeiden, während dickere Querschnitte von niedrigeren Temperaturen profitieren, um die Maßhaltigkeit zu stabilisieren.
- Halten Sie enge Temperaturbereiche ein: Schwankungen von nur 1–2 °C können Ihren Prozess von unvollständigen Füllungen zu Gratbildung an der Trennebene verschieben. Der Betrieb einer zuverlässigen Wachsspritzgießmaschine mit PID-Regelung gewährleistet während langer Produktionsschichten gleichbleibende Temperaturen im Vorratsbehälter, in den Schläuchen und an den Düsen.
| Wachszustand | Typische Konsistenz | Hauptvorteil | Am besten geeignet für |
|---|---|---|---|
| Paste-Wachs | Halbfest, butterartig | Minimale Schrumpfung, kürzere Haltezeiten | Mittlere bis dicke Querschnitte, enge Toleranzen |
| Flüssigwachs | Vollständig geschmolzen, niedrige Viskosität | Hohe Fließfähigkeit in komplexen Formhohlräumen | Extrem dünne Querschnitte, filigrane Details |
Kann die Formgestaltung beeinflussen, wie häufig Blasen entstehen?
Ja. Die Werkzeugkonstruktion bestimmt unmittelbar, wie die Luft aus dem Formhohlraum entweicht, während das Modellwachs einströmt. Tatsächlich ist eine ungünstige Werkzeuggeometrie die Hauptursache für dauerhaft eingeschlossene Luft in Wachsmodellen.
- Unzureichende Entlüftung: Ohne ausreichende Entlüftungsöffnungen an der Trennebene oder poröse Entlüftungsstopfen an den höchsten Stellen des Formhohlraums komprimiert das einströmende Wachs die Luft zu Lufteinschlüssen, wodurch Oberflächenblasen oder Hohlräume entstehen.
- Turbulente Angusskanalgeometrie: Scharfe 90-Grad-Biegungen und abrupte Änderungen des Querschnitts der Angusskanäle verursachen Turbulenzen. Dadurch wird Luft direkt in den Wachsfluss eingemischt, bevor dieser den Formhohlraum erreicht.
- Angussposition: Die Angüsse müssen so positioniert werden, dass eine laminare Strömung von den dicksten Bereichen zu den dünnsten Bereichen gefördert wird. Außerhalb der Mitte liegende oder ungünstig ausgerichtete Angüsse führen dazu, dass sich die Fließfront des Wachses über sich selbst legt und dabei Luft an den Werkzeugwänden einschließt.
Wie lässt sich Gratbildung an einem Wachsformwerkzeug am schnellsten verhindern?
Wenn plötzlich Grate an den Trennebenen oder Kernzügen Ihres Werkstücks auftreten, führen Sie sofort die folgenden Schritte zur Fehlerbehebung durch:
- Sekundären Einspritzdruck reduzieren: Reduzieren Sie zunächst den Nachdruck. Das Wachs kann problemlos einströmen, aber ein zu hoher Nachdruck am Ende des Einspritzhubs drückt die Werkzeughälften auseinander.
- Trennflächen überprüfen und reinigen: Stoppen Sie den Zyklus und überprüfen Sie die Werkzeugflächen. Selbst ein mikroskopisch dünner Film aus ausgehärtetem Wachs oder Ablagerungen verhindert, dass die Werkzeughälften bündig abschließen.
- Schließkraft des Werkzeugs überprüfen: Prüfen Sie, ob die hydraulische oder pneumatische Spanneinheit an Ihrer Wachs-Injektionsmaschine für Investitionsguss ausreichend Schließkraft aufbringt, um der projizierten Kavitätsfläche unter voller Einspritzbelastung entgegenzuwirken.
- Prüfen Sie den Verschleiß der Führungsstifte und Führungsbuchsen: Eine Fehlausrichtung der Formhälften führt zu einer ungleichmäßigen Druckverteilung entlang der Trennfuge, sodass Wachs an der Seite mit dem größeren Spalt austreten kann.

 German
 English
 Russian