
4. November 2026
Beheben Sie Probleme mit Wachsinjektionsmaschinen mithilfe von Expertentipps zu Druck, Temperatur, Formfüllung und Wartung, um zuverlässige Gussergebnisse zu erzielen.
Fehlerbehebung bei verstopften Düsen und schlechtem Wachsfluss
Wenn eine Wachsinjektionsmaschine keinen gleichmäßigen Strom geschmolzenen Wachses liefert, liegt die Ursache fast immer an einem Temperaturabfall, Ablagerungen von Partikeln oder einer falschen Ventileinstellung. In unserer Werkstatt behandeln wir einen schlechten Wachsfluss als vorrangigen Diagnoseschritt, bevor wir Änderungen an den Formeinstellungen oder dem Spanndruck vornehmen.
Überprüfung und Beseitigung von Verstopfungen der Injektordüse
Ein plötzlicher Rückgang der Wachsmenge deutet in der Regel auf einen erstarrten Pfropfen oder Fremdkörper direkt hinter der Düsenöffnung hin.
- Düsenspitze überprüfen: Auf eine verhärtete Wachsschicht achten, die durch Luftzüge oder einen unbeheizten Düsenadapter verursacht werden kann.
- Mechanisch reinigen: Einen weichen Messingdraht oder einen speziellen Düsenreinigungsstift verwenden, dessen Durchmesser genau auf den Düsenöffnungsdurchmesser abgestimmt ist. Niemals Nadeln aus gehärtetem Stahl oder Bohrer verwenden, da diese den inneren Dichtungssitz zerkratzen und die Dichtflächen beschädigen.
- Manuelle Spülung durchführen: Erhöhen Sie vorübergehend den Einspritzdruck, um gelösten Schmutz in einen Abfallbehälter auszublasen, der frei von Produktionsformen ist.
Diagnose von Heizband- und Düsen-Temperaturfehlern
Auch wenn der Haupttank den richtigen Schmelzpunkt anzeigt, behindern lokale Kälteflecken am Ausgabepunkt den Wachsfluss.
| Kontrollpunkt | Zielzustand | Diagnostische Maßnahme |
|---|---|---|
| Düse-Heizband | Gleichmäßige Wärmeverteilung im Gehäuse | Messen Sie den Widerstand mit einem Multimeter; ersetzen Sie Heizbänder mit offenem Stromkreis. |
| Düsen-Thermoelement | Der Echtzeitmesswert stimmt mit der Oberflächentemperatur überein. | Überprüfen Sie mit einem externen digitalen Kontaktthermometer direkt an der Spitze. |
| Heizungsverbindungen | Feste, korrosionsfreie Anschlussleitungen | Ziehen Sie die Anschlussklemmen fest und prüfen Sie die Isolierung auf Schmelzschäden oder Kurzschlüsse. |
Wenn der Wachsfaden beim Austritt aus der Düse sofort erstarrt, erhöhen Sie die Temperatur am separaten Düsentemperaturregler schrittweise um jeweils 1 °C bis 2 °C, bis das Wachs gleichmäßig fließt, ohne Rauch zu entwickeln.
Reinigung von verunreinigtem Wachs und Tankfiltersieben
Recyceltes Wachs, in der Werkstatt aufgewirbelter Staub und Rückstände von zersetztem Wachs sammeln sich am Boden des Behälters und behindern die Zufuhr.
- Entleeren Sie den Tank vollständig: Lassen Sie den Füllstand im Behälter weit absinken, lassen Sie das geschmolzene Material durch den unteren Auslass ab und entsorgen Sie die Schlackenablagerungen am Boden.
- Reinigen Sie das Ansaugfiltersieb: Entfernen Sie das Edelstahldrahtgewebe, das sich oberhalb des Förderventils befindet. Reinigen Sie es gründlich mit einem geeigneten Lösungsmittel oder in einem beheizten Ultraschallbad, um verstopfte Poren freizulegen.
- Füllen Sie sauberes Material nach: Schmelzen Sie neues Wachspelletmaterial oder gründlich gefiltertes wiederaufbereitetes Wachs, um eine erneute sofortige Verunreinigung zu verhindern.
Einstellung des Gegendrucks und der Wachsflussventile
Ein ungeeigneter pneumatischer Förderdruck oder ein eingeschränkter mechanischer Nadelhub führt zu einer unzureichenden Versorgung der Injektionskammer.
- Prüfen Sie den Systemleitungsdruck: Vergewissern Sie sich, dass Ihr Druckluftregler einen konstanten, schwankungsfreien Leitungsdruck in die Tankbaugruppe einspeist.
- Stellen Sie die Durchflussregelnadel ein: Drehen Sie die mechanische Durchflussregulierschraube schrittweise um jeweils eine Vierteldrehung heraus. Bei zu festem Anziehen blockiert sie physisch den Hub des internen Absperrstifts.
- Gegendruck im Tank ausgleichen: Halten Sie den Tankdruck hoch genug, um das Wachs bis zum Düsensitz zu fördern, ohne dabei Turbulenzen oder Lufteinschlüsse in der Förderkammer zu verursachen.
Behebung von Luftblasen und Porosität in Wachsmodellen
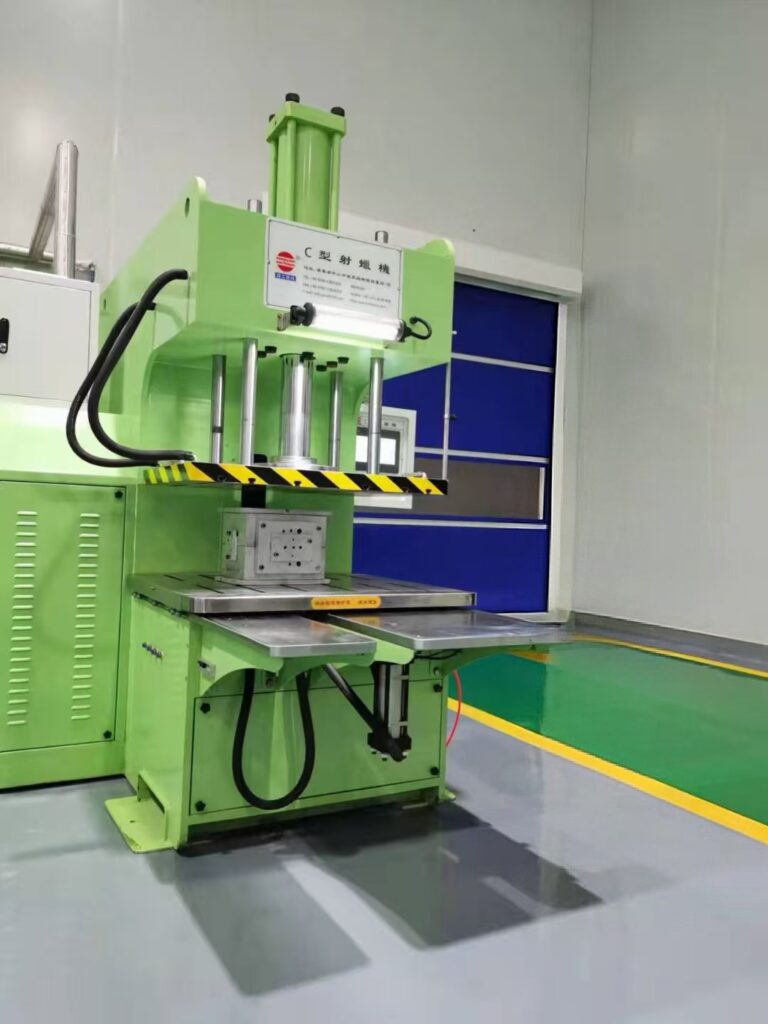
Eingeschlossene Luft beeinträchtigt die Modelldetails und verursacht kostspielige Nacharbeiten in den nachfolgenden Prozessschritten. In unserer Werkstatt hängt die Behebung von Luftblasen in Wachsmodellen von der Kontrolle des Vakuums, der Klemmvorrichtung und der Art und Weise ab, wie das flüssige Wachs den Formhohlraum füllt. Wenn Sie sich mit der Fehlersuche an Wachsspritzgießmaschinen bei porösen Teilen befassen, führen Sie umgehend die folgenden grundlegenden mechanischen und pneumatischen Prüfungen durch.
Überprüfung der Dichtungen der Vakuumkammer und des Drucks der automatischen Spannvorrichtung
Wenn wiederholt Lufteinschlüsse auftreten, verliert das Vakuumsystem fast immer an Saugkraft oder wird durch eine ungleichmäßige Einspannung beeinträchtigt.
- Überprüfen Sie die Kammerdichtung: Überprüfen Sie die Gummidichtung rund um die Vakuumhaube oder die Kammertür. Risse, Versprödungen durch Austrocknung oder lose Wachsrückstände beeinträchtigen die Unterdruckabdichtung, noch bevor der Einspritzvorgang überhaupt beginnt.
- Fehlerdiagnose bei Problemen mit dem automatischen Spannwachsinjektor: Wenn der Spannzylinder ungleichmäßigen Druck ausübt, dringt Luft durch die Formtrennfuge ein. Überprüfen Sie das Pneumatikmanometer, um sicherzustellen, dass der Spannkolben während des gesamten Zyklus eine konstante Kraft ohne Druckabfälle aufrechterhält.
- Absenkgeschwindigkeit überprüfen: Beobachten Sie das Vakuummeter am Gerät. Wenn die Nadel innerhalb von 2 bis 3 Sekunden nicht den vollen Vakuumbereich erreicht, ersetzen Sie verschlissene Dichtringe oder warten Sie das Vakuumventil.
Einstellung der Einspritzgeschwindigkeit, Haltezeit und Füllrate
Wird das Wachs zu schnell eingespritzt, entstehen Turbulenzen. Bei einer zu langsamen Einspritzung kann die Schmelzefront hingegen erstarren und Lufteinschlüsse bilden. Eine präzise Kontrolle der Einspritzparameter ist entscheidend, um die Qualität über Vorteile und Nachteile des Wachswachskostenverfahrens alle Produktionsläufe hinweg zu maximieren.
- Einspritzgeschwindigkeit reduzieren: Eine hohe Fließgeschwindigkeit verwirbelt das Wachs und zieht Luft in den Formhohlraum. Reduzieren Sie den Durchfluss über das Vorlaufregelventil, um eine gleichmäßige, laminare Füllung zu gewährleisten.
- Haltezeit verlängern: Halten Sie die Düse bei konstantem Nachdruck für weitere 1,5 bis 3 Sekunden in Kontakt mit der Form. Dadurch wird flüssiges Wachs in die abkühlenden Bereiche nachgeführt und die Bildung von Schwindungshohlräumen verhindert.
- Füllrate ausbalancieren: Verwenden Sie nur so viel primären Einspritzdruck, wie erforderlich ist, um die dünnsten Formbereiche zu erreichen, ohne das Wachs durch die Entlüftungsöffnungen der Form hinauszudrücken.
Gummiformen richtig entlüften, um eingeschlossene Luft entweichen zu lassen
Selbst erstklassige Injektoren können kein Wachs in eine Form pressen, wenn die eingeschlossene Luft nicht entweichen kann.
- Mikro-Entlüftungskanäle einschneiden: Verwenden Sie ein sauberes Skalpell, um flache, diagonale Kreuzschnitte anzubringen, die von tief liegenden Hohlräumen zur Außenkante der Form verlaufen. Achten Sie darauf, dass die Schnitte kurz vor dem äußeren Rand enden, um Gratbildung zu vermeiden.
- Verstopfte Entlüftungskanäle reinigen: Überprüfen Sie vorhandene Entlüftungsschlitze auf verdichtete Wachspartikel oder Talkumablagerungen, die den Luftaustritt verhindern.
- Formausrichtung überprüfen: Verzogene Formen können beim Einspannen die Entlüftungskanäle zusammendrücken und verschließen. Achten Sie darauf, dass die Aluminium-Stützplatten über beide Formhälften hinweg flach und stabil bleiben.
Entgasung und Feuchtigkeitsgehalt des Wachstanks überwachen
Poröses Wachs ist häufig auf verunreinigtes oder mit Luft durchsetztes Rohmaterial im Vorratsbehälter zurückzuführen.
| Diagnoseprüfung | Problemanzeige | Sofortige Werkstattmaßnahme |
|---|---|---|
| Entgasung des Tanks | Feine Mikrobläschen auf der Oberfläche des flüssigen Wachses sichtbar | Führen Sie vor dem Einspritzen der Muster 20 Minuten lang einen Vakuumzyklus im Tank durch. |
| Feuchtigkeitsverunreinigung | Zischendes Geräusch an der Düsenspitze während der Injektion | Entleeren Sie den Behälter, wischen Sie das Kondenswasser aus und füllen Sie ihn mit trockenen Wachsperlen auf. |
| Rührgeschwindigkeit | Schaumbildung des Wachses im oberen Heizbereich | Reduzieren Sie die mechanische Rührgeschwindigkeit, um zu verhindern, dass Umgebungsluft in die Schmelze eingearbeitet wird. |
Behebung unvollständiger Füllungen und Schrumpfung von Wachsmodellen

Unvollständige Muster, Fehlstellen und Einfallstellen gehören zu den häufigsten Problemen, die wir in der täglichen Produktion beobachten. Bei der Behebung von Fehlern durch unvollständige Wachsfüllungen liegt die Ursache fast immer in einem Ungleichgewicht zwischen Materialzufuhr, Wärmeübertragung und Nachdruck.
Erhöhung des primären Einspritzdrucks und der Haltezeit
Wenn das Wachs feine Filigranstrukturen oder weit entfernte Ecken nicht erreicht, überprüfen wir zunächst den Druckzyklus. Primärdruck erhöhen: Erhöhen Sie den Druck Ihres pneumatischen Wachsinjektors schrittweise in kleinen Schritten (üblicherweise um 0,2 bis 0,4 bar / 3 bis 6 psi). Vermeiden Sie große Drucksprünge, da diese zu Wachsübertritten an den Formtrennlinien führen können. Haltezeit verlängern: Wenn Sie den Schließdruck der Form zu früh lösen, zieht sich das geschmolzene Wachs aus dem Formhohlraum zurück. Durch eine Verlängerung der Haltezeit um 1,5 bis 3 Sekunden wird sichergestellt, dass die Einspritzkraft weiterhin Material nachfördert, bis der Anschnitt vollständig erstarrt ist. Dadurch werden Schrumpfungsfehler im Kern des Wachsmodells verhindert.
Temperatur des Wachsvorratsbehälters für die richtige Viskosität kalibrieren
Schon wenige Grad können die Fließeigenschaften Ihres Wachses vollständig verändern. Ist das Wachs zu kalt, verhindert die hohe Viskosität den Materialfluss. Wird es hingegen überhitzt, führt die volumetrische Schrumpfung zu tiefen Oberflächenvertiefungen. Überprüfen Sie die Tanktemperatur mit einer externen digitalen Sonde – integrierte Digitalanzeigen können im Laufe der Zeit ungenau werden. Halten Sie das Einspritzwachs in seinem optimalen flüssig-plastischen Zustand (je nach Rezeptur normalerweise zwischen 68 °C und 74 °C). Detaillierte Anpassungen zur thermischen Schrumpfung und Maßrückgewinnung finden Sie in unserem technischen Leitfaden zu Die Schrumpfung des Wachsmusters bei komplexen Formen und Gussformen beheben zur Stabilisierung enger Toleranzen.
Optimierung der Abkühlzeit der Form und der Größe des Gießkanalanschnitts
Der Hauptgießkanal muss immer länger flüssig bleiben als das Gussmodell, damit er das abkühlende Wachs nachspeisen kann. Zu kleine Anschnitte vergrößern: Verbreitern Sie die Hauptgießkanäle um 15 % bis 25 %, wenn bei dicken Modellabschnitten wiederholt Hohlraumbildung auftritt. Abkühlzyklen kontrollieren: Entformen Sie das Wachsmodell nicht sofort. Wir lassen das Wachs ausreichend lange mit der Form in Kontakt, damit sich das Muster im Inneren stabilisieren kann und strukturelle Verformungen beim Auswerfen verhindert werden.
Verhindern des vorzeitigen Erstarrens von Wachs in dünnen Modellbereichen
Dünne Kanten und Mikro-Stifte erstarren häufig bereits während des Füllvorgangs, wenn die Form zu schnell Wärme entzieht. Gummi- und Metallformen vorkonditionieren: Spritzen Sie niemals direkt in kalte Formen, die gerade aus dem Lager kommen. Führen Sie mehrere Leerzyklen durch, um die Form auf die Umgebungstemperatur der Werkstatt (22 °C bis 25 °C) zu stabilisieren. Anfangsgeschwindigkeit der Einspritzung erhöhen: Erhöhen Sie die anfängliche Füllgeschwindigkeit, damit die Flüssigkeitsfront alle Randbereiche erreicht, bevor sich eine erstarrte Oberflächenschicht bildet.
Wachslecks und kontinuierliches Tropfen an der Düse verhindern
Ständiges Tropfen an der Injektorspitze verursacht Verschmutzungen, beeinträchtigt die Zykluszeiten erheblich und führt zu schwerwiegenden Wachslecks aus der Gummiform entlang der Trennfuge. Bei der Behebung Fehlersuche an Wachsspritzgießmaschinen kontinuierlicher Leckagen konzentrieren wir uns direkt auf die mechanischen Dichtflächen, die Ausrichtung des Nadelhubs und die Druckregelung im Tank.
Verschlissene O-Ringe und Dichtscheiben der Düse ersetzen
Hohe Betriebstemperaturen und thermische Wechselbeanspruchung führen zu einem schnellen Verschleiß elastomerer Dichtungen. Ein beschädigter O-Ring oder eine verformte Dichtscheibe verhindert, dass die Düsenbaugruppe unter dem internen Druck zuverlässig abdichtet.
- Dichtfläche des Düsenkegels überprüfen: Den Tankdruck abschalten, den Injektor abkühlen lassen und die Düsenspitze abschrauben. Prüfen Sie die O-Ringe aus Fluorelastomer (Viton) auf Verhärtungen, Abflachungen oder Risse.
- Ablagerungen von der Dichtfläche entfernen: Selbst kleinste Partikel aus verkohltem Wachs können eine bündige Abdichtung verhindern. Reinigen Sie die inneren Kontaktflächen gründlich. Maschinenbauteile aus korrosionsbeständigen Werkstoffen 400er Edelstahl sind deutlich widerstandsfähiger gegen Lochfraß und Verschleiß der Dichtflächen bei dauerhafter Hitzeeinwirkung.
- Hochtemperatur-Ersatzdichtungen einbauen: Verwenden Sie niemals herkömmliche O-Ringe aus Nitrilkautschuk. Ersetzen Sie diese stets durch hochtemperaturbeständige, wachskompatible Dichtungen, die für den Dauereinsatz bei Temperaturen über 100 °C (212 °F) ausgelegt sind.
Einstellung des Absperrnadelventils und des Rücksaugmechanismus
Wenn zwischen den Arbeitszyklen trotz fabrikneuer Dichtungen Wachs austritt, ist entweder der Hub der Absperrnadel oder der Rücksaugmechanismus nicht richtig eingestellt.
- Nadelhub neu kalibrieren: Überprüfen Sie den Pneumatikzylinder, der die Absperrnadel antreibt. Wenn die Nadel nicht sauber bis zum Anschlag am inneren Kegelsitz fährt, stellen Sie die Hub-Einstellmutter so ein, dass die Nadel fest aufsitzt, ohne zu klemmen.
- Rücksaugung einstellen (Suck-back): Die meisten modernen pneumatischen Systeme verfügen über einen Rückhub oder eine Rücksaugfunktion, die unmittelbar nach dem Abschalten des Einspritzzyklus überschüssiges geschmolzenes Wachs leicht in die Düsenöffnung zurückzieht. Wenn das Nachtropfen weiterhin auftritt, verlängern Sie die Dauer des Rücksaug-Luftimpulses schrittweise um jeweils 0,1 Sekunden, bis die Düsenspitze zwischen den Einspritzvorgängen trocken bleibt.
- Nadelverschleiß überprüfen: Prüfen Sie die Nadelverjüngung auf Rillen, Kratzer oder ungleichmäßige Verschleißspuren. Eine beschädigte Nadel lässt Wachs unabhängig vom Druck des Pneumatikzylinders vorbeiströmen.
Überprüfung der Dichtungen des Wachstanks und der Druckentlastungsventile
Pneumatische Leckagen im Bereich des Vorratsbehälters beeinträchtigen die interne Fluiddynamik und führen zu unregelmäßigen Druckspitzen, die Wachs über die Sicherheitsgrenzen hinausdrücken.
- Überprüfen Sie die Unversehrtheit der Deckeldichtung: Untersuchen Sie die umlaufende Silikondichtung des Tanks auf Verhärtungen, Risse oder Wachsrückstände entlang der Klemmnut. Eine beschädigte Dichtung verursacht während des Betriebs instabile Druckabfälle im Tank.
- Prüfen Sie das Druckentlastungsventil: Stellen Sie sicher, dass sich das mechanische Sicherheitsventil frei bewegen lässt und bei dem werkseitig festgelegten Grenzwert zuverlässig öffnet. Ein klemmendes oder verstopftes Ventil kann übermäßigen Restdruck im Vorratsbehälter einschließen, wodurch kontinuierlich Wachs an der Absperrnadel vorbeigedrückt wird.
- Untersuchen Sie die pneumatischen Anschlüsse: Sprühen Sie Lecksuchmittel auf die Einlassanschlüsse und Druckregler des Tanks, um einen stabilen Betriebsdruck sowohl während des aktiven Spannbetriebs als auch im Bereitschaftsmodus sicherzustellen.
Beseitigung von Gratbildung an Modellen und Spalten an Formtrennlinien
Gratbildung an Modellen und unerwünschte Trennfugen beeinträchtigen feine Details und verursachen stundenlange Nachbearbeitungsarbeiten an der Werkbank. Wenn geschmolzenes Wachs zwischen die Formhälften dringt, liegt dies in der Regel an einem mechanischen Ungleichgewicht zwischen Haltekraft und Einspritzkraft oder an einer falsch ausgerichteten Form.
Abstimmung des Spanndrucks des Zylinders auf die Einspritzkraft
Bei jeder Wachs-Injektionsformmaschine, muss der automatische Spannzylinder ausreichend mechanische Kraft erzeugen, um dem hydraulischen Druck des einströmenden flüssigen Wachses standzuhalten. Ist der Spanndruck zu niedrig, trennen sich die Formflächen bereits in dem Sekundenbruchteil, in dem das Wachs den Formhohlraum füllt.
- Druckverhältnis prüfen: Sicherstellen, dass der Druck der pneumatischen Klemmvorrichtung deutlich höher als der Einspritzdruck eingestellt ist – je nach Formoberfläche typischerweise mindestens zwei- bis dreimal so hoch.
- Dichtungen des Spannkolbens überprüfen: Undichte Zylinderdichtungen führen während des Einspritzvorgangs zu einem Verlust der Haltekraft, sodass die Formplatten unter Spitzenbelastung auseinanderweichen können.
- Spannplatten ausrichten: Ungleichmäßige Kontaktflächen der Platten verursachen lokale Spaltbildungen entlang der Trennfugen, selbst wenn der angezeigte Gesamtdruck des Zylinders normal ist.
Ausrichtung der Gummiform und Positionierstifte überprüfen
Abgenutzte, verformte oder verschmutzte Gummiformen verursachen Gratbildung, unabhängig von den Maschineneinstellungen. Wenn Wachs aus der Gummiform austritt, überprüfen wir stets die folgenden physischen Komponenten:
- Verriegelungen und Positionierknöpfe überprüfen: Beschädigte oder abgerundete Passstifte ermöglichen es den Formhälften, sich unter Druck horizontal zu verschieben.
- Wachsrückstände und Schmutzpartikel entfernen: Ein winziges Partikel kalten Wachses, das auf der Formfläche eingeschlossen ist, verhindert den vollständigen Kontakt und erzeugt sofort eine Gratstelle entlang der Trennfuge.
- Ebenheit der Form überprüfen: Ältere Formen aus vulkanisiertem Gummi verziehen sich mit der Zeit. Ersetzen Sie verzogene Gummirahmen oder verstärken Sie die Formen mit starren Aluminiumplatten, damit die Trennfugen absolut eben bleiben.
Überhöhte Einspritzdruckeinstellungen reduzieren
Wachs mit übermäßiger Kraft in den Formhohlraum zu pressen, löst Füllprobleme nur selten. Stattdessen tritt Wachs an den Trennfugen aus und verformt dünnwandige Bereiche.
- Primären Einspritzdruck reduzieren: Senken Sie den Einspritzdruck in kleinen Schritten, bis keine Gratbildung mehr auftritt und das Modell dennoch vollständig gefüllt bleibt.
- Auf Füllgeschwindigkeit statt auf reine Kraft setzen: Erhöhen Sie die Einspritzdurchflussrate leicht, anstatt den Druck abrupt zu steigern, damit das Wachs auch in feinste Filigranstrukturen gelangt.
- Vorwärts-Haltezeit feinjustieren: Verkürzen Sie die Haltezeit, um den zusätzlichen Druckanstieg zu vermeiden, der das Wachs unmittelbar nach Abschluss der Formfüllung zwischen die anliegenden Gummiformflächen presst.
Fehlerbehebung bei Wachsinjektionsmaschinen: Druckschwankungen und Vakuumfehler

Instabiler Druck und eine unzureichende Vakuumleistung können eine gesamte Produktionscharge unbrauchbar machen, bevor Sie den Fehler überhaupt bemerken. Wenn in unserer Werkstatt unvollständig gefüllte Formen oder eingeschlossene Luft auftreten, überprüfen wir umgehend die Pneumatikleitungen und Vakuumkreisläufe. Ein konstanter Druck wirkt sich unmittelbar auf die Modelldichte aus und gewährleistet, dass die detaillierte Oberflächenstruktur erhalten bleibt, die ein wesentliches Vorteile des Investitionsgusses gegenüber Green-Sand-Guss.
Diagnose von Fehlern an pneumatischen Magnetventilen und Druckreglern
Eine ungleichmäßige Einspritzkraft ist in der Regel auf schwergängige Ventile oder verschlissene Druckregler zurückzuführen. Mithilfe einer einfachen Checkliste grenzen wir diese Druckfehler bei pneumatischen Wachsinjektoren ein:
- Reglerabweichung: Beobachten Sie während des Einspritzvorgangs das Hauptmanometer. Fällt der Druck während eines Einspritzvorgangs um mehr als 0,2 bar (3 psi), ist die Regler-Membran ermüdet oder durch Ablagerungen verstopft.
- Schwergängige Magnetventile: Ein verzögerter Einspritzimpuls oder eine unregelmäßige Entriegelung der Spannvorrichtung deutet auf verschmutzte Ventilschieber in den 3-Wege- oder 4-Wege-Magnetventilen hin. Wir reinigen den internen Ventilschieber mit elektrischem Kontaktreiniger oder tauschen die Spule aus, wenn sie ungewöhnlich heiß wird.
- Luftlecks an Anschlüssen: Sprühen Sie bei anliegendem Druck Seifenwasser auf die Steckverbindungen und Verteilerblöcke, um kleinste Leckagen aufzuspüren, die die Antriebskraft verringern.
Prüfung des Vakuumpumpenölstands und der Saugleistung
Probleme mit Vakuum-Wachsinjektoren beginnen meist an der Pumpe. Wenn Ihr Vakuummeter innerhalb von drei bis fünf Sekunden keinen Unterdruck von -0,09 MPa erreicht, überprüfen Sie die folgenden wichtigen Bereiche:
| Diagnoseprüfung | Normalzustand | Fehlerzustand und Abhilfe |
|---|---|---|
| Schauglas der Pumpe | Klares, bernsteinfarbenes Öl bis zur mittleren Füllstandsmarkierung | Milchiges oder dunkles Öl: Wasser-/Wachsverunreinigung. Öl sofort ablassen und ersetzen. |
| Ansaugöffnung | Starke, sofortige Ansaugwirkung an der Formfläche | Schwache Saugleistung: Den Inline-Siebfilter reinigen und ausgehärtete Wachsspäne entfernen, die den Vakuumanschluss blockieren. |
| Abluftnebel-Filter | Freier Durchfluss, minimaler Gegendruck | Verstopfter Filter: Führt zu Überhitzung der Pumpe und verlängerten Ansaugzyklen; das Abluftelement austauschen. |
Entfernen von Feuchtigkeit und Öl aus Druckluftversorgungsleitungen
Feuchte, verschmutzte Druckluft beschädigt interne Dichtungen, verursacht Druckschwankungen und verunreinigt das geschmolzene Wachs im Behälter.
- Wasserabscheider täglich entleeren: Zu Beginn jeder Schicht alle automatischen Kondensatablassbehälter sowie Filter-Druckregler-Öler-Einheiten (FRL-Einheiten) entleeren.
- Adsorptionstrockner überprüfen: Gesättigte Trockenmittelperlen lassen Wasserdampf in die Pneumatikleitungen eindringen, wodurch Magnetventile im Inneren rosten und verklemmen können.
- Einen Ölabscheidefilter installieren: Installieren Sie direkt vor dem Lufteinlass der Maschine einen Koaleszenzfilter mit einer Filterfeinheit von 0,01 Mikrometern, um aerosolierte Kompressoröle abzuscheiden, die interne Gummidichtungen beschädigen und die Reinheit des Wachsmodells beeinträchtigen können.
Regelmäßige Wartung zur Vermeidung von Ausfallzeiten der Wachsinjektionsmaschine
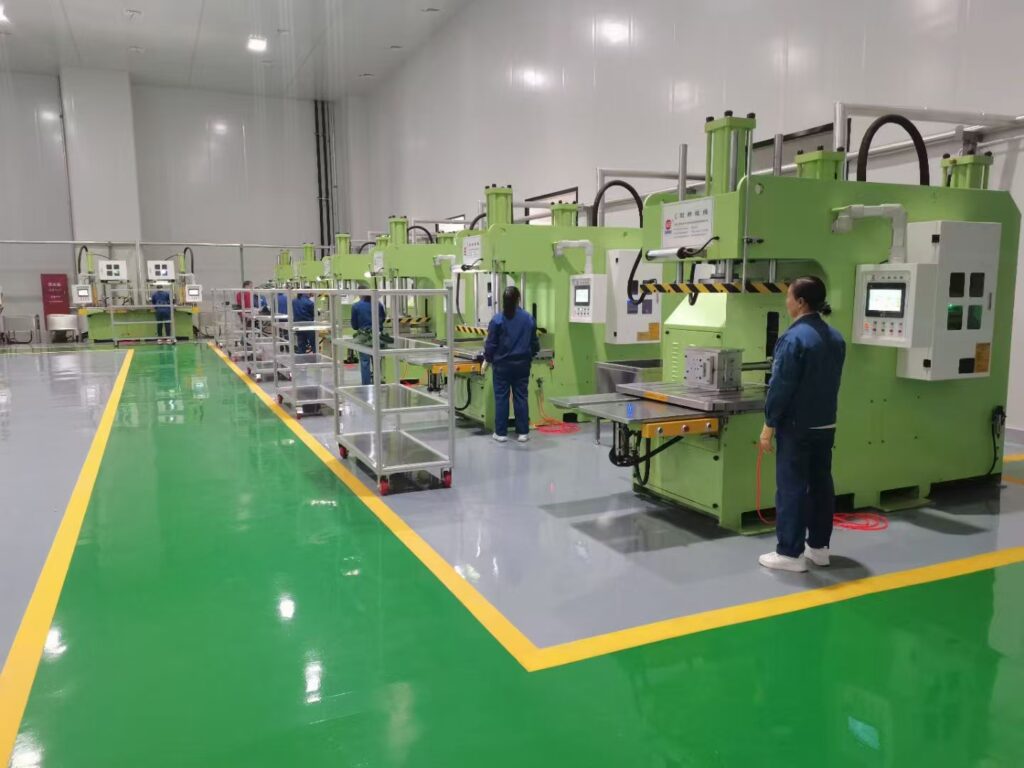
Vorbeugende Wartung verhindert plötzliche Ausfälle und vermeidet kostspielige Fehlersuche an Wachsspritzgießmaschinen Unterbrechungen während eines laufenden Produktionszyklus. Wir betreiben unsere Injektoren nach einem strikten Wartungsplan, um gleichbleibende Modellabmessungen und einen reibungslosen Produktionsablauf ohne unerwartete Unterbrechungen sicherzustellen.
Tägliches Spülen des Wachstanks und Reinigen der Düse
Altes, zersetztes Wachs in der Düsenbaugruppe verursacht teilweise Verstopfungen und einen ungleichmäßigen Durchfluss. Wir führen diese Schritte zu Beginn und am Ende jeder Schicht durch:
- Düse durchspülen: Führen Sie bei Betriebstemperatur 2 bis 3 Probeschüsse ohne Werkstück aus, um altes oder oxidiertes Wachs aus der Düsenspitze zu entfernen.
- Düsenöffnung reinigen: Wischen Sie die äußere Düsenspitze im heißen Zustand mit einem fusselfreien Messingschaber ab. Verwenden Sie niemals Stahlwerkzeuge, da diese den Dichtsitzkonus zerkratzen können.
- Ablasskontrolle des Filters: Entleeren Sie den Inline-Sedimentabscheider oder die Ablassschraube am Boden des Behälters, um Ablagerungen zu entfernen, bevor diese in die Dosierkammer gelangen.
Wöchentliche Inspektion der Pneumatikleitungen und beweglichen Dichtungen
Instabiler Luftdruck beeinträchtigt die Verriegelung der Spannvorrichtung und das Einspritz-Timing. Wir überprüfen wöchentlich die Druckluftversorgungsanschlüsse und dynamischen Verbindungen:
- Wasserabscheider entleeren: Lassen Sie das Kondenswasser aus den Druckluftfiltern und automatischen Kondensatableitern ab. Feuchtigkeit in Pneumatikzylindern beschleunigt die Korrosion der Magnetventile.
- Druckluftanschlüsse auf Undichtigkeiten prüfen: Sprühen Sie Seifenwasser auf die Schnellkupplungen, Reglereinheiten und Druckluftleitungen der Spannvorrichtung oder verwenden Sie ein Ultraschall-Lecksuchgerät, um kleinste Undichtigkeiten aufzuspüren.
- Bewegliche Dichtungen prüfen: Überprüfen Sie die Kolbenstangen der Spannzylinder, die Führungsstangen der automatischen Spannvorrichtung und die Dichtungen der Absperrkolben an den Düsen auf Riefenbildung oder ausgewaschenes Schmierfett. Schmieren Sie die Gleitführungen mit Hochtemperaturfett für Pneumatikzylinder.
| Frequenz | Baugruppe | Maßnahme | Toleranz / Norm |
|---|---|---|---|
| Täglich | Einspritzdüse | Heißspülung und Düsenöffnung reinigen | Frei von Ruß und Kohlenstoffkruste |
| Wöchentlich | Pneumatikregler | Feuchtigkeit ablassen und Druck prüfen | Lieferdruck gemäß Werkstattspezifikation einstellen (+/-0,2 bar) |
| Wöchentlich | Automatisches Spannen der Führungsstangen | Reinigen und synthetisches Fett auftragen | Gleitbewegung ohne Bindung |
| halbjährlich | PID-Temperatursonde | Externer digitaler Pyrometer-Abgleich | Innerhalb von ±0,5 °C des Sollwerts |
| halbjährlich | Druckmessumformer | Überprüfung mit einem Master-Manometer | Kalibrierung innerhalb von 1% des Endwerts |
Halbjährliche Kalibrierung des PID-Temperatursensors und des Druckmessgeräts
Digitale Anzeigen driften im Laufe der Zeit ab, wenn die Heizelemente zyklisch arbeiten und die Druckregler verschleißen. Die Einhaltung exakter Mustertoleranzen ist einer der wesentlichen Faktoren, casting process guide methods and key steps der nachgelagert Rohmaterial und Metallschrott einspart.
Für Kalibrierung des digitalen Wachsinjektors, Wir tauchen eine zweite, kalibrierte digitale Thermoelementsonde direkt in den Kern des geschmolzenen Wachsbads ein und vergleichen die tatsächliche Wachstemperatur mit der Anzeige des digitalen PID-Reglers. Überschreitet die Abweichung 1 °C, passen wir den Eingangs-Offset-Parameter des Temperaturreglers erneut an.
Anschließend schließen wir ein analoges Master-Referenzprüfmanometer direkt hinter dem primären pneumatischen Druckregler in die Leitung ein. Wir stellen den Regler nacheinander auf niedrige, mittlere und hohe Druckwerte ein, um sicherzustellen, dass der tatsächliche Ausgangsdruck mit den angezeigten Werten übereinstimmt. So verhindern wir eine unzureichende Einspritzung mit unvollständiger Formfüllung oder Gratbildung und Leckagen, die durch nicht kalibrierte Druckspitzen verursacht werden.
Häufig gestellte Fragen zur Fehlerbehebung bei Wachseinspritzmaschinen
Eine praktische Fehlerdiagnose behebt die meisten täglichen Produktionsstillstände. Hier finden Sie verständliche Antworten auf häufig auftretende Probleme, die uns bei der täglichen Fehlerbehebung an Wachseinspritzmaschinen in der Werkstatt begegnen.
Was ist die ideale Temperatureinstellung für die Schmuckwachseinspritzung?
Die meisten handelsüblichen Einspritzwachse erzielen die besten Ergebnisse bei Temperaturen zwischen 68 °C und 74 °C (154 °F bis 165 °F), aber das genaue Ziel hängt von Ihrem Wachstyp ab:
- Modellierwachse und Hartwachse: Benötigen eine höhere Temperatur, in der Regel 71 °C bis 74 °C.
- Flexible Wachse und Filigranwachse: Fließen am besten bei Temperaturen zwischen 66 °C und 69 °C.
- Temperaturdifferenz an der Düse: Wir stellen die Düsentemperatur immer 1 °C bis 2 °C höher ein als die Temperatur des Hauptwachsbehälters, um ein Einfrieren der Nadel und einen erhöhten Fließwiderstand zu verhindern.
Bei der Konfiguration eines Wachs-Injektionsmaschine für Investitionsguss, überprüfen Sie die Kalibrierung Ihres digitalen Wachsinjektors mit einer externen Oberflächenmesssonde. Eingebaute Messgeräte können mit der Zeit ungenau werden und dadurch unbemerkte Veränderungen der Viskosität verursachen.
Warum verformt sich mein Wachsmodell beim Auswerfen aus der Form?
Musterverzug tritt auf, wenn das Muster mechanisch herausgezogen wird, bevor der Kern vollständig erstarrt ist:
- Unzureichende Halte- bzw. Abkühlzeit: Die Wachshaut sieht fest aus, aber der geschmolzene Kern gibt beim Abziehen unter Druck nach. Verlängern Sie den Haltezyklus um 2 bis 4 Sekunden.
- Ungleichmäßige Formspannung: Zu starkes Anziehen pneumatischer Klemmen quetscht den Gummiformhohlraum zusammen. Beim Lösen der Klemme federt der Gummi zurück und verformt das frisch gefertigte Muster.
- Zu hohe Einspritztemperatur: Hohe Temperaturen verlängern die Schrumpfungsdauer und machen das Muster weicher. Senken Sie die Temperatur des Vorratsbehälters schrittweise um jeweils 2 °C.
- Fehlendes Trennmittel: Wenn das Wachs an den Gummiwänden haftet, tragen Sie eine dünne Schicht trockenes PTFE- oder Talkumpuder auf, anstatt feuchte Sprays zu verwenden, die Luft einschließen können.
Woran erkenne ich, ob die Vakuumpumpe meiner Injektionsmaschine ausfällt?
Probleme mit Vakuum-Wachsinjektoren deuten in der Regel auf eine nachlassende Pumpenleistung oder undichte Vakuumleitungen hin. Achten Sie auf folgende Anzeichen eines Defekts:
- Hartnäckige Luftblasen: Wenn die Muster trotz sauberer Entlüftungskanäle an den Musterspitzen abgerundete Hohlräume aufweisen, erzeugt die Kammer vor der Injektion kein ausreichend tiefes Vakuum.
- Langsamer Vakuumaufbau: Eine funktionsfähige Vakuumpumpe sollte die Formkammer innerhalb von -0,08 bis -0,09 MPa innerhalb von 2 bis 3 Sekunden evakuieren. Ein verzögerter Unterdruckaufbau deutet auf verschlissene Flügelzellen oder defekte Rückschlagventile hin.
- Verunreinigtes Öl: Kontrollieren Sie das Schauglas der Pumpe. Trübes, milchiges oder braunes Öl weist darauf hin, dass Wachsdämpfe und Kondenswasser die Schmierfähigkeit des Pumpenöls beeinträchtigt haben.
- Dauerhafte Motorbelastung: Wenn der Motor der Vakuumpumpe laut brummt, ohne den Abschaltdruck zu erreichen, überprüfen Sie den Ansaugfilter auf Verstopfungen durch Wachsdämpfe.
Was verursacht raue oder wellige Oberflächen bei eingespritzten Wachsmodellen?
Fließlinien, Kaltverschweißungen und stufenartige Strukturen auf Wachsmodellen bedeuten, dass der flüssige Wachsfluss erstarrt ist, bevor der Formhohlraum vollständig gefüllt wurde:
- Kalte Gummiformen: Kalte Formen lassen die Wachsschicht unmittelbar nach dem Einströmen erstarren. Halten Sie die Formen auf einer gleichmäßigen Raumtemperatur oder wärmen Sie sie zwischen den Produktionszyklen leicht vor.
- Zu geringe Einspritzgeschwindigkeit: Wenn der Druck Ihres pneumatischen Wachsinjektors während des Einspritzvorgangs abfällt, gerät die Front des geschmolzenen Wachses ins Stocken und hinterlässt deutliche Wellenmarkierungen.
- Feuchtigkeit in den Druckluftleitungen: Durch die Druckluftleitungen transportierter Wasserdampf verursacht Mikrospritzer an der Düsenspitze. Entleeren Sie die Wasserabscheider täglich und warten Sie die Adsorptionstrockner.
Die Auswahl der richtigen Konfiguration verhindert diese Mängel von Anfang an; eine Überprüfung wie Sie die richtige Wachsinjektionsmaschine auswählen trägt dazu bei, sicherzustellen, dass das Druckluftvolumen und die Düsenheizung den Produktionsanforderungen Ihrer Werkstatt entsprechen.



 German
 English
 Russian