

8 ноября 2026 года
Устранение дефектов литья восковых моделей, включая пузыри, неполное заполнение формы, облой и отклонения размеров: экспертный анализ причин, решений и рекомендации по контролю технологического процесса
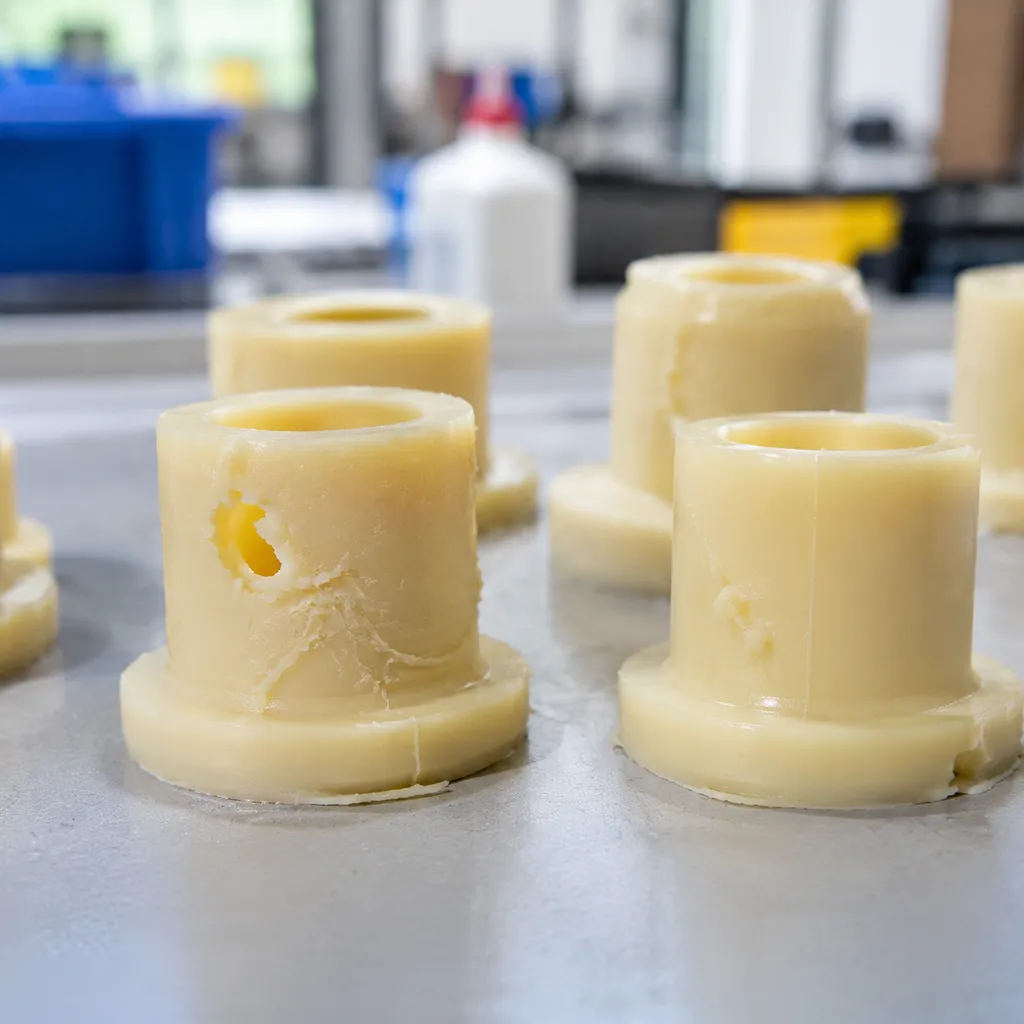
Понимание дефектов восковых моделей
Точное литьё по выплавляемым моделям полностью зависит от точности первоначальной восковой модели. Любой физический дефект восковой модели напрямую переносится на керамическую оболочку и проявляется в готовой металлической детали. При организации производства моделей я рассматриваю процесс литья под давлением воска как первую линию защиты от брака на последующих этапах производства.
Почему качество воска и параметры впрыска имеют значение
Воск — чувствительный материал, который быстро реагирует даже на незначительные изменения температуры, давления и скорости потока. Строгий контроль этих параметров позволяет предотвратить основные причины серьёзных дефектов восковых моделей.
- Согласованность температуры: Вязкость воска значительно меняется даже при незначительных колебаниях температуры, что влияет на заполнение расплавом сложной геометрии пресс-формы.
- Профиль давления впрыска: Низкое давление приводит к образованию пустот, а чрезмерное давление вызывает раздвижение половин пресс-формы по линии разъёма.
- Контроль скорости потока: Неконтролируемая скорость потока приводит к попаданию воздуха в струю расплава, что непосредственно вызывает захват воздуха в восковых моделях.
| Параметр процесса | Основная роль | Риски недостаточного контроля |
|---|---|---|
| Температура воска | Контроль вязкости и текучести | Недолив или чрезмерная объёмная усадка |
| Давление инжекции | Заполнение полости формы и уплотнение | Облой, раскрытие линии разъёма или неполная геометрия изделия |
| Скорость потока | Ламинарное заполнение полости формы | Внутренние воздушные пузыри, турбулентность и холодные спаи |
| Усилие смыкания пресс-формы | Герметичность смыкания формы | Облой по линии разъёма и отклонения размеров |
Влияние дефектов на точность литья по выплавляемым моделям
Дефектные восковые модели снижают общий выход годных отливок и увеличивают производственные затраты. Дефектная модель неизбежно приводит к дефектной отливке:
- Непосредственное разрушение керамической оболочки: Поверхностные пузыри и воздушные полости создают слабые участки в керамическом шликерном покрытии, что повышает риск прорыва расплавленного металла во время заливки.
- Избыточные затраты на финишную обработку: Заусенцы по линии разъёма требуют ручного удаления скребком, что увеличивает продолжительность производственного цикла и создаёт риск повреждения критически важных поверхностей.
- Отливки с отклонениями от допусков: Неконтролируемая усадка и нестабильность размеров приводят к сбоям при сборке и браку целых партий отливок.
Строгая повторяемость технологического процесса на этапе впрыска исключает необходимость последующей корректировки механической обработкой, гарантирует точность геометрии отливок и обеспечивает стабильные производственные затраты.
Устранение пузырьков в восковых моделях

Поверхностные вздутия и внутренние пустоты быстро нарушают целостность восковых моделей. При изготовлении моделей для литья по выплавляемым моделям захваченный воздух внутри полости непосредственно приводит к дефектам керамических оболочек и последующему браку металлических отливок.
Распространённые причины захвата воздуха и турбулентности
Попадание воздуха в восковые модели обычно обусловлено двумя основными причинами: Турбулентное течение: Впрыск жидкого или пастообразного воска с чрезмерно высокой скоростью создаёт вихри, которые увлекают окружающий воздух в поток. Аэрация пасты: Недостаточная дегазация в резервуаре приводит к попаданию микропузырьков в восковую смесь ещё до её поступления в сопло. Глухие полости: Воздушные карманы в пресс-форме без путей выхода задерживают захваченный воздух по мере продвижения фронта воска.
Регулировка давления впрыска и методов вентиляции
Мы предотвращаем захват воздуха, регулируя скорость впрыска и обеспечивая свободные пути для его выхода: Профилирование скорости впрыска: Начинайте с низкой скорости заполнения, чтобы обеспечить ламинарное течение через литниковые каналы, и повышайте давление только на этапе уплотнения модели. Проверка вентиляции пресс-формы: Убедитесь, что глубина вентиляционных каналов по линии разъёма составляет от 0,02 до 0,05 мм — этого достаточно для удаления воздуха, но недостаточно для вытекания воска. Оптимизация параметров оборудования: Следуйте систематическому руководству по устранению неисправностей инжекционной машины для воска для быстрого решения проблем чтобы сбалансировать давление выдержки и предотвратить накопление противодавления в полости пресс-формы.
Рекомендации по правильному нанесению разделительного состава
Избыточное количество разделительного состава — распространённая, но часто упускаемая из виду причина образования пузырьков на поверхности: Избегайте скопления состава: Жидкий разделительный состав, скопившийся в острых углах, под воздействием горячего воска закипает или вступает в реакцию, образуя газовые полости, имитирующие воздушные ловушки. Наносите тонкие и равномерные слои: Используйте мелкодисперсный аэрозольный распылитель или автоматизированную систему распыления. Перед закрытием пресс-формы удалите скопившиеся лужицы безворсовой тканью. Стандартизируйте частоту нанесения: Повторно наносите разделительный состав не после каждого впрыска, а через несколько циклов, чтобы поддерживать чистоту поверхности оснастки и четкость деталей модели.
Устранение проблемы неполного заполнения восковых моделей
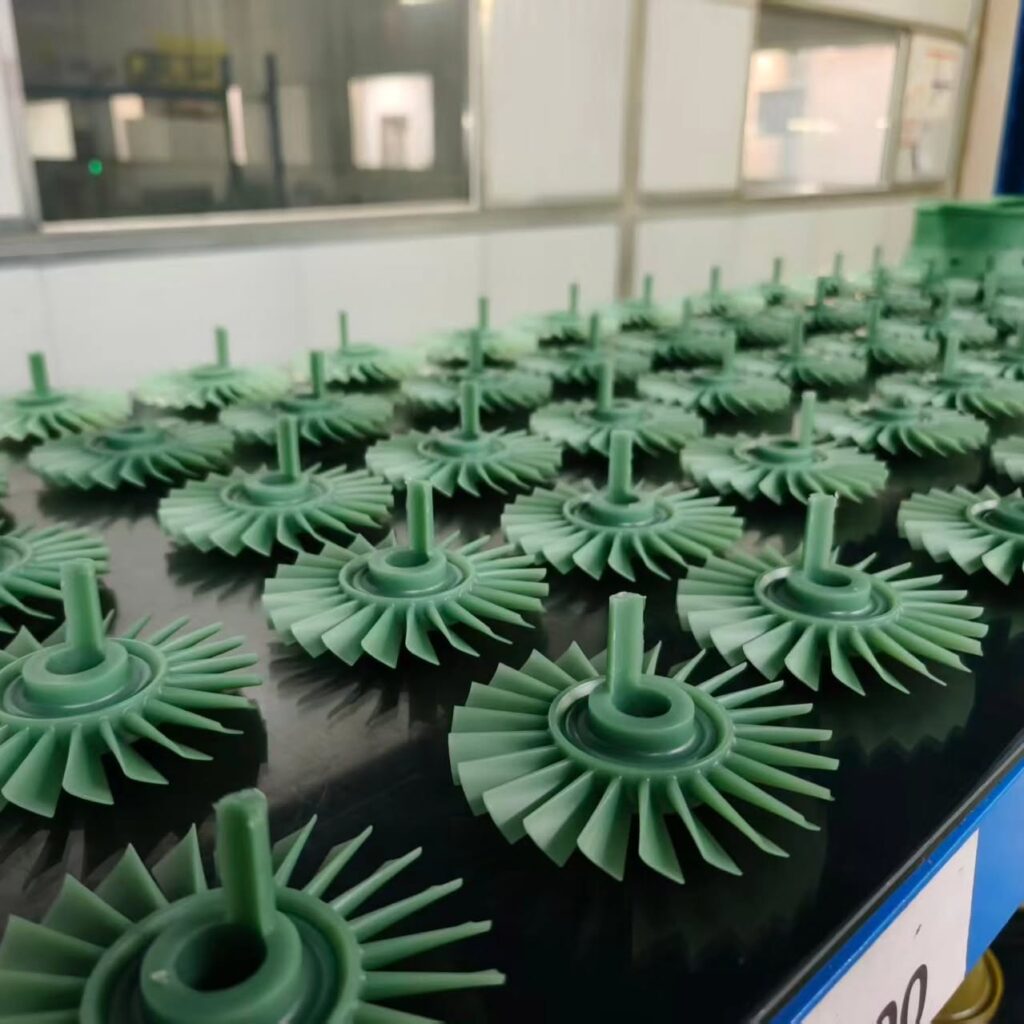
Неполное заполнение происходит, когда впрыскиваемый воск застывает до того, как полностью заполнит все углы полости пресс-формы. Если извлеченная модель имеет закругленные края, отсутствующие тонкие стенки или незаполненные выступы, последующее литье оказывается невозможным еще до его начала. Устранение неполного заполнения при литье восковых моделей под давлением требует сбалансированного сочетания температурных условий, динамики впрыска и геометрии оснастки.
Выявление препятствий для потока и перепадов температуры
Преждевременное охлаждение является основной причиной неполного заполнения. Когда расплавленный или пастообразный воск соприкасается с холодной поверхностью оснастки, образуется застывшая корка, которая перекрывает путь потоку материала.
Чтобы точно определить место остановки потока воска: Проверьте температуру поверхности оснастки: Холодные участки пресс-формы вызывают быструю потерю тепла, особенно при сложной геометрии или наличии тонких ребер. Проверьте вентиляционные отверстия: Если воздух не может выйти перед фронтом воска, противодавление останавливает заполнение формы. Удалите остатки воска или разделительные составы, засоряющие вентиляционные каналы. Проверьте правильность установки сопла: Несоосность инжекционного сопла приводит к потере давления и турбулентности в литниковом канале пресс-формы, снижая фактическое давление заполнения полости.
Оптимизация температуры воска и продолжительности цикла
Стабильность потока во многом зависит от поддержания надлежащей вязкости воска и оптимальных кривых давления на протяжении всего цикла впрыска.
- Подготовка воска: Поддерживайте строго откалиброванную температуру резервуара и сопла. Небольшое повышение температуры снижает вязкость и облегчает течение воска в сложные профили, однако чрезмерный нагрев увеличивает усадку и продолжительность цикла.
- Скорость и давление впрыска: Постепенно увеличивайте скорость впрыска, чтобы воск поступал в тонкостенные участки до начала его затвердевания. Затем поддерживайте достаточное давление выдержки, чтобы обеспечить заполнение удалённых участков формы.
- Баланс времени выдержки: Обеспечьте такое время выдержки под давлением, которое позволит литниковым каналам застыть, предотвращая обратный поток материала без неоправданного увеличения продолжительности цикла.
Обеспечение правильной конструкции литниковой системы и впускных каналов
Конструкция оснастки определяет, насколько равномерно воск поступает в полость формы. Если литниковая система имеет слишком высокое гидравлическое сопротивление, даже идеально настроенные параметры машины не смогут предотвратить неполное заполнение формы. При изготовлении сложных моделей, таких как тонкостенные корпуса или рабочие колеса, предназначенные для Спецификации и свойства алюминиевого сплава A356, правильное расположение впускных каналов имеет решающее значение.
- Размер литниковых каналов: Увеличьте сечение узких литниковых каналов и подводящих каналов, чтобы снизить сопротивление потоку и предотвратить преждевременное застывание материала в литниках.
- Направление потока: Расположите впускные каналы таким образом, чтобы воск естественным образом поступал из толстых участков в более тонкие стенки, избегая резких изменений направления потока.
- Балансировка многоканальной системы: В пресс-формах с несколькими полостями сбалансируйте длину и поперечное сечение подводящих каналов, чтобы все полости заполнялись с совершенно одинаковой скоростью при одинаковом давлении.
Устранение облоя на восковых моделях
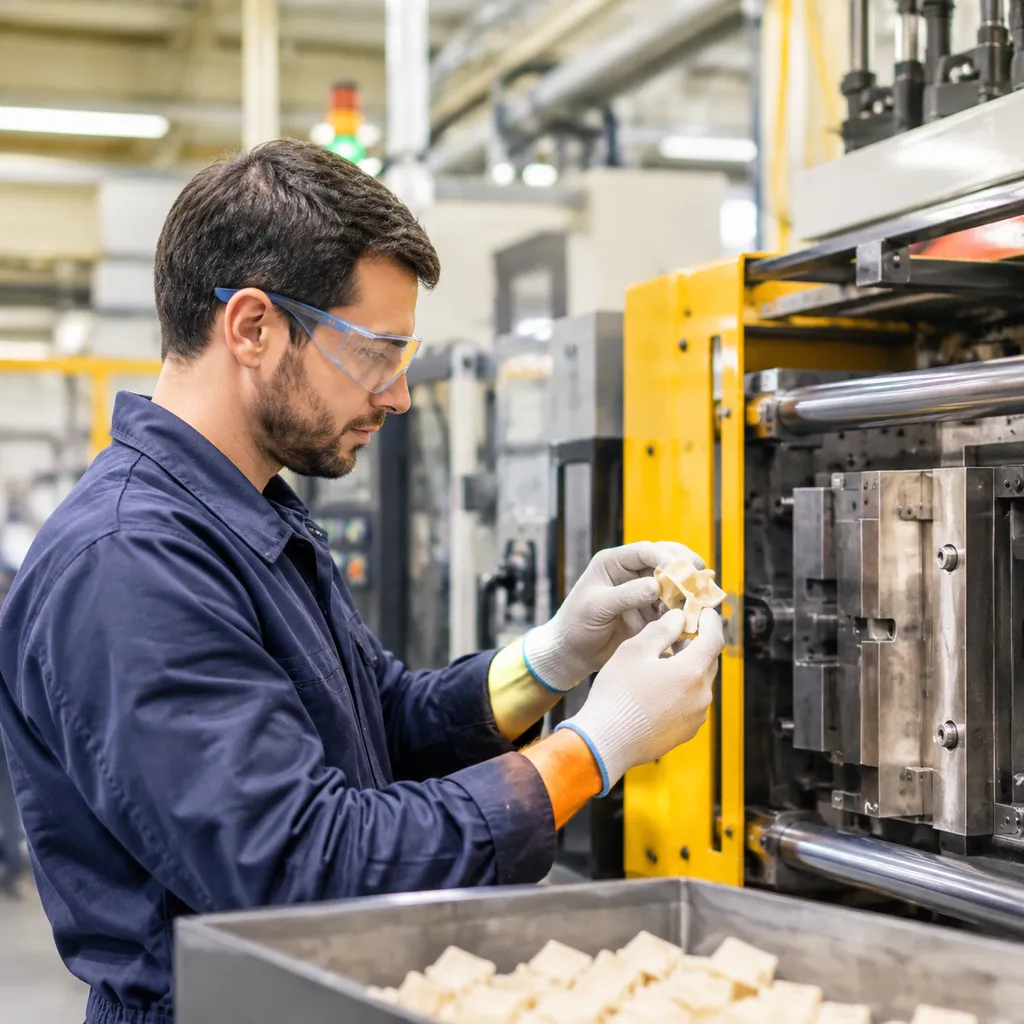
Облой по линии разъёма приводит к перерасходу воска, увеличивает трудозатраты на ручную зачистку и нарушает последующие технологические процессы. Когда жидкий или полутвёрдый воск проникает между сопрягаемыми поверхностями пресс-формы, образующиеся тонкие выступы свидетельствуют о том, что давление впрыска превысило усилие удержания формы. Для получения чистых восковых моделей без облоя необходимо правильно сбалансировать механическое усилие и обеспечить надлежащий уход за оснасткой.
Причины раскрытия по линии разъёма
Образование облоя почти всегда связано с нарушением гидравлического или механического равновесия. К наиболее распространённым причинам относятся:
- Чрезмерное давление впрыска: Резкий скачок давления в конце хода заполнения приводит к раздвижению половин пресс-формы до затвердевания воска.
- Перегрев воска: Высокая температура воска снижает его вязкость, позволяя материалу просачиваться в микроскопические зазоры между половинами пресс-формы.
- Загрязнение линии разъёма: Затвердевшие отложения воска, металлическая стружка или мусор препятствуют плотному смыканию плит пресс-формы, создавая путь для выхода воска под давлением.
Проверка усилия смыкания и целостности пресс-формы
Мы рассматриваем правильное давление смыкания как первую линию защиты от образования облоя:
- Проверьте усилие смыкания машины: Убедитесь, что усилие смыкания пресс-формы соответствует расчётной площади поверхности полости для отливки и литниковой системы.
- Проверьте параллельность плит пресс-формы: Неравномерное усилие смыкания приводит к образованию зазора с одной стороны пресс-формы, в то время как другая сторона принимает на себя всю нагрузку. Периодически используйте чувствительную к давлению плёнку, чтобы проверить равномерность контакта по всей поверхности разъёма.
- Согласуйте профили давления: Снизьте давление выдержки, как только полость достигнет заполнения на 95 %, чтобы предотвратить скачки давления на линии разъёма. Поддержание строгой точности размеров на этом этапе имеет решающее значение для соответствия строгим требованиям стандарты качества литья для надежных металлических деталей.
Рекомендации по обслуживанию поверхностей пресс-форм и обеспечению их соосности
Надлежащее обслуживание оснастки предотвращает износ кромок и обеспечивает плотное прилегание:
- Используйте мягкие инструменты для очистки: Никогда не очищайте поверхности пресс-форм или вентиляционные каналы стальными скребками или твёрдыми острыми инструментами. Используйте латунные, медные или деревянные скребки из твёрдых пород древесины вместе с растворителями, не оставляющими следов, чтобы защитить кромки разъёма.
- Проверяйте направляющие штифты и втулки: Изношенные направляющие штифты приводят к смещению половин пресс-формы под давлением. Незамедлительно заменяйте разболтанные втулки, чтобы обеспечить точное совмещение.
- Проверяйте кромки линии разъёма на наличие завальцовки: Чрезмерное усилие смыкания загрязнённых пресс-форм приводит к загибанию кромок полости внутрь. Выровняйте поверхности разъёма плоским абразивным бруском и повторно обработайте изношенные линии разъёма на станке, чтобы устранить зазоры до того, как они станут причиной повторяющихся дефектов восковых моделей.
Устранение отклонений размеров
Контроль размеров моделей — одна из самых сложных задач в процессе литья восковых моделей под давлением. Когда восковые модели выходят за пределы допусков, полученные металлические отливки напрямую воспроизводят эти отклонения. Для устранения размерных отклонений необходим строгий контроль скорости охлаждения, времени выдержки и условий окружающей среды.
Факторы, влияющие на усадку воска и скорость охлаждения
Воск расширяется при нагревании и сжимается при затвердевании. Степень объёмной усадки напрямую зависит от регулирования температуры и механического давления:
- Объёмная усадка: Высокая температура впрыска приводит к чрезмерному расширению воска, что вызывает значительные утяжины и усадку при его охлаждении в пресс-форме.
- Давление выдержки и время выдержки: Если сбросить давление выдержки до замерзания литника, расплавленный воск потечёт обратно к соплу, что приведёт к образованию внутренних пустот и деформации размеров.
- Изменения толщины стенок: Толстые участки сохраняют тепло значительно дольше, чем тонкие стенки, что приводит к неравномерной скорости охлаждения, возникновению внутренних напряжений и короблению.
Для сложных геометрических форм специализированные методы исправление усадки восковой модели в сложных формах обеспечивают стабильность критически важных допусков при каждом цикле.
Как добиться стабильности размеров моделей
Чтобы обеспечить повторяемость размеров от партии к партии, сосредоточьтесь на стабилизации параметров процесса:
- Калибровка времени выдержки: Удерживайте модель под постоянным давлением до полного затвердевания литника, чтобы обеспечить полное заполнение полости формы.
- Стандартизация подготовки воска: Поддерживайте стабильные характеристики пастообразного или жидкого воска в резервуаре. Непостоянная вязкость напрямую влияет на объём заполнения.
- Использование опорных приспособлений после извлечения: Сразу после извлечения помещайте горячие или тяжёлые модели на охлаждающие приспособления или опорные блоки, чтобы предотвратить провисание и термическую деформацию во время охлаждения до комнатной температуры.
Управление температурой окружающей среды и циклами охлаждения пресс-формы
Колебания температуры оснастки и производственного помещения напрямую влияют на усадку и стабильность размеров:
| Переменные | Целевая мера контроля | Влияние на размеры |
|---|---|---|
| Температура оснастки | Встроенные каналы охлаждения (водяные контуры) | Предотвращают образование горячих точек, вызывающих локальные просадки |
| Климатические условия производственного помещения | Контролируемая температура хранения и помещения для литья под давлением | Предотвращают расширение или усадку моделей из-за сезонных колебаний температуры |
| Продолжительность цикла | Автоматизированное обеспечение равномерного времени выдержки и открытия | Обеспечивает идентичные кривые охлаждения при каждом цикле впрыска |
Поддержание стабильной температуры формы и стандартизированного времени выдержки устраняет температурные колебания, которые приводят к дефектам восковых моделей и отклонениям размеров.
Часто задаваемые вопросы: устранение проблем при литье восковых моделей
Как выбрать подходящую температуру воска для моей машины?
Выбор целевой температуры зависит от конкретного состава воска для моделей, геометрии модели и от того, используете ли вы жидкий или пастообразный воск. Для получения прочных моделей без дефектов мы стремимся использовать минимальную температуру, при которой полость формы полностью заполняется без образования линий течения.
- Проверьте состояние перехода воска: Пастообразный воск используется при температуре немного ниже точки полного перехода в жидкое состояние (полутвёрдое состояние), что значительно снижает объёмную усадку и образование утяжин. Для поддержания низкой вязкости при заполнении тонких стенок жидкий воск требует более высокой температуры.
- Учитывайте сложность оснастки: Для тонкостенных моделей требуются более высокие скорости потока и немного повышенные температуры, чтобы избежать преждевременного затвердевания материала, тогда как толстые сечения лучше формовать при более низких температурах для стабилизации размеров.
- Поддерживайте узкий диапазон температур: Колебания всего на 1–2 °C могут привести к переходу процесса от неполного заполнения формы к образованию облоя по линии разъёма. Использование надёжной Машина для инжекции воска с ПИД-регулированием обеспечивает стабильную температуру резервуара, шлангов и сопел на протяжении длительных производственных смен.
| Состояние воска | Типичная консистенция | Основное преимущество | Лучшее применение |
|---|---|---|---|
| Пастообразный воск | Полутвёрдый, маслянистый | Минимальная усадка, более короткое время выдержки | Сечения средней и большой толщины, жёсткие допуски |
| Жидкий воск | Полностью расплавленный, низкая вязкость | Высокая текучесть в сложных полостях | Чрезвычайно тонкие сечения, сложная детализация |
Может ли конструкция формы влиять на частоту появления пузырьков?
Да. Конструкция формы напрямую определяет, как воздух выходит из полости по мере поступления модельного воска. Фактически неправильная геометрия оснастки является основной причиной постоянного захвата воздуха в восковых моделях.
- Неправильная вентиляция: При отсутствии достаточных вентиляционных каналов по линии разъёма или пористых вентиляционных пробок в самых высоких точках полости поступающий воск сжимает воздух в отдельные полости, что приводит к образованию пузырей на поверхности или внутренних пустот.
- Турбулентная геометрия литниковых каналов: Резкие повороты на 90 градусов и внезапные изменения поперечного сечения литниковых каналов вызывают турбулентность. В результате воздух непосредственно вовлекается в поток воска ещё до его попадания в полость формы.
- Расположение литников: Литники необходимо располагать таким образом, чтобы обеспечивать ламинарное течение от самых толстых участков к самым тонким. Смещённые от центра или неправильно направленные литники приводят к тому, что фронт потока воска складывается сам на себя, захватывая воздух у стенок оснастки.
Как быстрее всего устранить облой на восковой пресс-форме?
Если облой внезапно появляется по линиям разъёма или на участках извлечения стержней, немедленно выполните следующие действия по устранению неисправности:
- Снизьте вторичное давление впрыска: Сначала уменьшите давление выдержки. Возможно, воск заполняет форму нормально, но чрезмерное давление уплотнения в конце хода приводит к раздвижению половин пресс-формы.
- Осмотрите и очистите поверхности разъёма: Остановите цикл и осмотрите поверхности пресс-формы. Даже микроскопическая плёнка затвердевшего воска или загрязнений препятствует плотному прилеганию половин формы.
- Проверьте усилие зажима пресс-формы: Убедитесь, что гидравлический или пневматический зажимной узел на вашем восковую инжекционную машину для инвестиционного литья Обеспечивает достаточную тоннажную силу для компенсации расчётной площади полости формы при полной нагрузке впрыска.
- Проверьте износ направляющих штифтов и втулок: Несоосность половин пресс-формы приводит к неравномерному распределению давления вдоль линии разъёма, из-за чего воск просачивается через неплотно прилегающую сторону.

 Russian
 English
 German