
9. November 2026
Entdecken Sie die automatisierte Beschichtung von Keramikschalen mit präzisen Tauch-, Besandungs- und Trocknungsprozessen für effiziente und gleichbleibende Ergebnisse beim Feinguss.
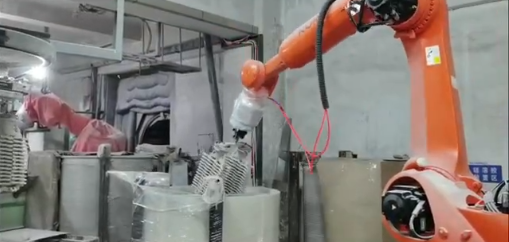
Systemarchitektur und automatisierter Arbeitsablauf
Moderne Feinguss-Schalenzonen erfordern eine strikte Wiederholgenauigkeit, um Ausschuss durch ungleichmäßige Schichtdicken, Überbrückungen in der Schlickerschicht und Beschädigungen bei der Handhabung zu vermeiden. Unsere automatisierten Systeme zur Beschichtung von Keramikschalen durch Tauchen, Besanden und Trocknen gewährleisten eine vollständige Prozesskontrolle in jeder Phase der Schalenherstellung. Durch die Synchronisierung der Roboterbewegungen mit der Prozessüberwachung verwandeln wir den arbeitsintensiven Beschichtungsprozess des Wachsausschmelzverfahrens in einen geschlossenen, datengesteuerten Prozess.
Programmierte robotergesteuerte Übergabesequenz: Vom Wachstraub zur Deckschicht
Eine vollständig automatisierte Schalenbeschichtungslinie eliminiert den manuellen Kontakt durch Bedienpersonal während des kritischen mehrschichtigen Aufbauprozesses. Der mechanische Ablauf erfolgt mit präziser Koordination:
- Beladung und Greifen des Wachsbaums: Der automatisierte Tauchroboter dockt direkt an Überkopf-Fördersystemen oder Beladestationen an und fixiert standardisierte Baumaufhängungen mithilfe pneumatischer Sicherheitsgreifer.
- Verarbeitung der Primärschicht: Der Manipulator führt ein kontrolliertes Eintauchen in die Schlickermasse der Primärschicht aus und transportiert das Werkstück anschließend unmittelbar zur ersten Besandungsstation, um ultrafeine feuerfeste Körner aufzubringen.
- Automatisierte Übergabe an die Pufferstation: Die beschichteten Wachsbaume werden ohne menschliches Eingreifen direkt zu Überkopf-Förderanlagen oder Trocknungskarussells transportiert. Dabei bleibt ihre Ausrichtung gleichmäßig, um ein Ablaufen der Schlickermasse zu verhindern.
- Mehrschichtiger Aufbauprozess: Das robotergestützte Schalenaufbausystem transportiert die Werkstücke automatisch zwischen Trocknungspuffern, Zwischentauchbecken und Grobbesandungsanlagen für die Stützschichten, bis die Keramikschale die vorgegebene Schalendicke und das erforderliche Gewicht erreicht.
Zellkonfigurationen: Modulare Einzelzellen vs. durchgehende lineare Schienensysteme
Die strukturelle Anordnung wird durch die verfügbare Hallenfläche, das Baumgewicht und die Produktionsmengen bestimmt. Für die Automatisierung von Schalenräumen im Feinguss entwickeln wir zwei primäre Anlagenarchitekturen:
| Eigenschaft / Kennzahl | Modulare, eigenständige Roboterzellen | Durchgehende lineare Überkopf-Schienensysteme |
|---|---|---|
| Platzbedarf | Kompakte, kreisförmige Zellenanordnung | Erweiterter, längsgerichteter Hallenlayoutplan |
| Traglastbereich | Bis zu 150 kg pro Gießbaum | Kontinuierliche Lasten von 50 kg bis über 500 kg |
| Angestrebte Durchsatzleistung | Hohe Variantenvielfalt bei kleinen bis mittleren Losgrößen | Großserienproduktion mit einer einzigen Legierung |
| Materialhandhabung | Ein einzelner Roboter bedient Tauchbecken und Schleifmaschinen | Übergaben zwischen mehreren Robotern entlang linearer Indexierschienen |
| Erweiterungsflexibilität | Plug-and-Play-Erweiterung durch zusätzliche modulare Zellen | Skalierbarkeit durch Verlängerung der Schienenstrecken |
Zentrale SPS-Steuerung mit RFID-Rezeptverwaltung
Unterschiede in der Bauteilgeometrie erfordern spezifische Verweilzeiten in der Schlickersuspension, Drehwinkel und Schleifprofile. Unsere Automatisierung des Schalenraums erfolgt über eine integrierte industrielle SPS in Kombination mit kontinuierlicher RFID-Verfolgung:
- Automatische Bauteilbaum-Identifikation: In die Bauteilbaumvorrichtungen integrierte industrielle RFID-Tags lösen automatisch das exakt passende Tauchrezept aus, sobald das Bauteil in den Arbeitsbereich des Roboters gelangt.
- Dynamisches Laden von Parametern: Die SPS stellt automatisch spezifische Eintauchgeschwindigkeiten der Tanks, mehrachsige Neigungswinkel, Vorschubfreigaben der Schleifmaschinen und erforderliche Trocknungsintervalle zwischen den Schichten ein.
- Prozessverfolgung und Prüfprotokolle: Jeder Zyklus erfasst die Tauchzeit, die Ausziehgeschwindigkeit, die Ablaufdauer und die Trocknungszeiten unter Umgebungsbedingungen. Dadurch wird eine vollständige Rückverfolgbarkeit gemäß den Standards für Luft- und Raumfahrt, Medizintechnik und industrielle Turbinengussteile gewährleistet.
Robotergestützte Schlicker-Tauchstation
Eine gleichmäßige Schalendicke beginnt mit dem präzisen Eintauchen in die Schlickersuspension. In unserem automatisierten Schalenbeschichtungsanlage mit roboterpräziser Genauigkeit, die Tauchzelle beseitigt manuelle Schwankungen beim Tauchen, die zu ungleichmäßigen Schalen, Lufteinschlüssen und vorzeitigem Formversagen führen.
- 6-Achs-Waschroboter für schwere Lasten: Wir setzen Industrieroboter in Gießereiqualität ein, die mit Handgelenken für hohe Traglasten und Schutzdichtungen der Schutzart IP67 für die Nassreinigung ausgestattet sind. Diese Roboterarme handhaben schwere Wachsbaumgruppen zuverlässig und führen komplexe Bewegungsbahnen durch jede Phase der automatisierten Keramikschalenbeschichtung: Tauchen, Besanden und Trocknen.
- Mehrachsiges Eintauchen und rotierende Entwässerung: Unser automatisierter Schlicker-Tauchroboter neigt, dreht und rollt die Wachsbaumgruppen sowohl beim Eintauchen als auch beim Herausziehen. Die kontrollierte Bewegung verhindert Lufteinschlüsse in engen Mustertaschen, während die programmierte Entwässerung aus mehreren Winkeln das Festsetzen von Schlicker und übermäßige Materialansammlungen an den Kanten verhindert.
- Wasserummantelte Schlickertanks mit scherungsarmer Durchmischung: Die Stabilität des Schlickers bestimmt die Gleichmäßigkeit der Formen. Unsere Tanks verfügen über eine kontinuierliche Wassermanteltemperierung zur Temperaturregulierung und sind mit scherungsarmen Paddelmischern ausgestattet, die dichte feuerfeste Mehle vollständig in Schwebe halten, ohne Mikrobläschen in das Bad einzubringen.
- Ultraschall-Füllstandsmessung und automatische Nachfüllung: Berührungslose Ultraschallsensoren überwachen den Flüssigkeitsstand im Tank in Echtzeit. Wenn Trägerflüssigkeiten verdunsten, löst die Steuereinheit automatisch die Zugabe von Bindemittel aus, um eine stabile Eintauchtiefe, Dichte und Eintauchdynamik ohne manuelles Eingreifen des Bedienpersonals aufrechtzuerhalten.
Präzisions-Besandungs- und Schleifeinheit
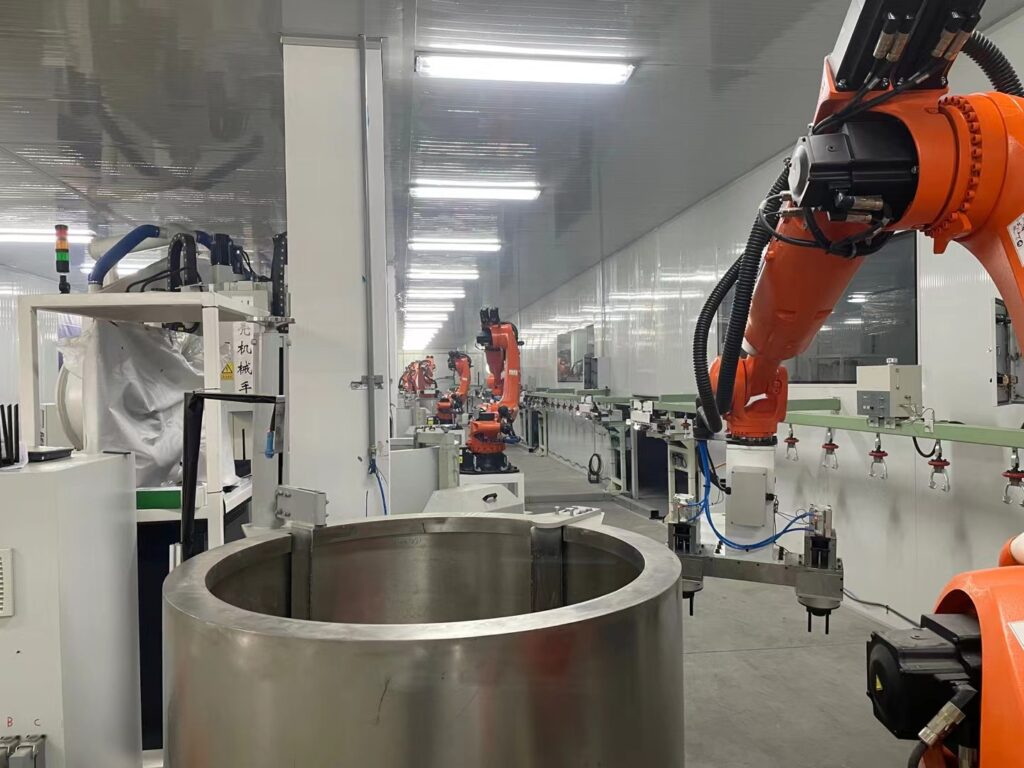
Das Auftragen von feuerfestem Besandungskorn mit gleichmäßiger Dichte erfordert je nach Schalengeometrie und Beschichtungsschicht unterschiedliche mechanische Verfahren. In unseren automatisierten Anlagen für die Keramikschalenbeschichtung mit den Prozessschritten Tauchen, Besanden und Trocknen integrieren wir zwei sich ergänzende Besandungsstationen, um eine gleichmäßige Ablagerung feuerfester Körner zu gewährleisten, ohne empfindliche Wachsmodelle zu beschädigen.
Rieselbesander für empfindliche Grund- und Deckschichten
Unsere Rieselbesandungsmaschine erzeugt einen sanften, durch die Schwerkraft gespeisten Vorhang aus feinem feuerfestem Material (wie Zirkon oder feiner Quarzglasschmelze). Dieses Verfahren schützt die ersten Schichten vor mechanischem Abwaschen und Verformungen des Modells:
- Berührungsfreier Vorhang: Der Sand fällt mit seiner natürlichen Endgeschwindigkeit und lagert feine Körner auf dem feuchten Bindemittel ab, ohne scharfe Konturkanten zu verschieben.
- Kontrollierte Siebverteilung: Verstellbare oszillierende Siebe regulieren die kontinuierliche Verteilung des Beschichtungsmaterials über die gesamte Konturfläche.
- Integrität der Grundbeschichtung: Unerlässlich für Investitions- und Präzisionsgießdienstleistungen die höchste Anforderungen an fehlerfreie Oberflächen und die vollständige Vermeidung einer Delamination der Keramikschale stellen.
Wirbelschichtsystem für tiefe Hohlräume und Strukturschichten
Für Zwischen- und Stützschichten gewährleistet unsere Wirbelschicht-Stuckiereinheit eine vollständige Beschichtung auch bei komplexen Geometrien:
- Niederdruck-Luftsuspension: Poröse Belüftungsplatten versetzen grobkörniges feuerfestes Material (Aluminiumsilikat oder grobkörniges Quarzglas) in einen flüssigkeitsähnlichen Zustand.
- Eindringen in Hohlräume: Der Mehrachsenroboter senkt die Baugruppe in das fluidisierte Medium ab und drückt dabei feuerfesten Sand in tiefe Hinterschneidungen, Sackhohlräume und eng angeordnete Wachsangusskanäle.
- Gleichmäßigkeit der Strukturwand: Bildet schnell dichte Strukturschichten und verhindert dabei Lufteinschlüsse und Hohlräume.
Automatisierte Sandrückgewinnung und zyklonische Staubabscheidung
Der kontinuierliche Betrieb erfordert sauberen Sand und eine staubfreie Arbeitsumgebung:
| Modul | Kernfunktion | Betriebsnutzen |
|---|---|---|
| Pneumatischer Rückförderer | Führt überschüssige feuerfeste Körner zurück in den Trichter. | Minimiert den Medienverlust und gewährleistet eine kontinuierliche Sandversorgung. |
| Vibrationssieb | Entfernt verklumpte Ansammlungen feuerfester Schlickermasse. | Verhindert ungleichmäßige Stuckablagerungen und Oberflächeneinschlüsse. |
| Zyklonischer Staubabscheider | Entfernt Grate, zerkleinerten Staub und luftgetragene Partikel | Sorgt für eine gleichmäßige Sandbeschickung und verhindert luftgetragene Verunreinigungen im gesamten Tauchbereich |
Klimatisierte Trocknungslinie für Keramikschalen
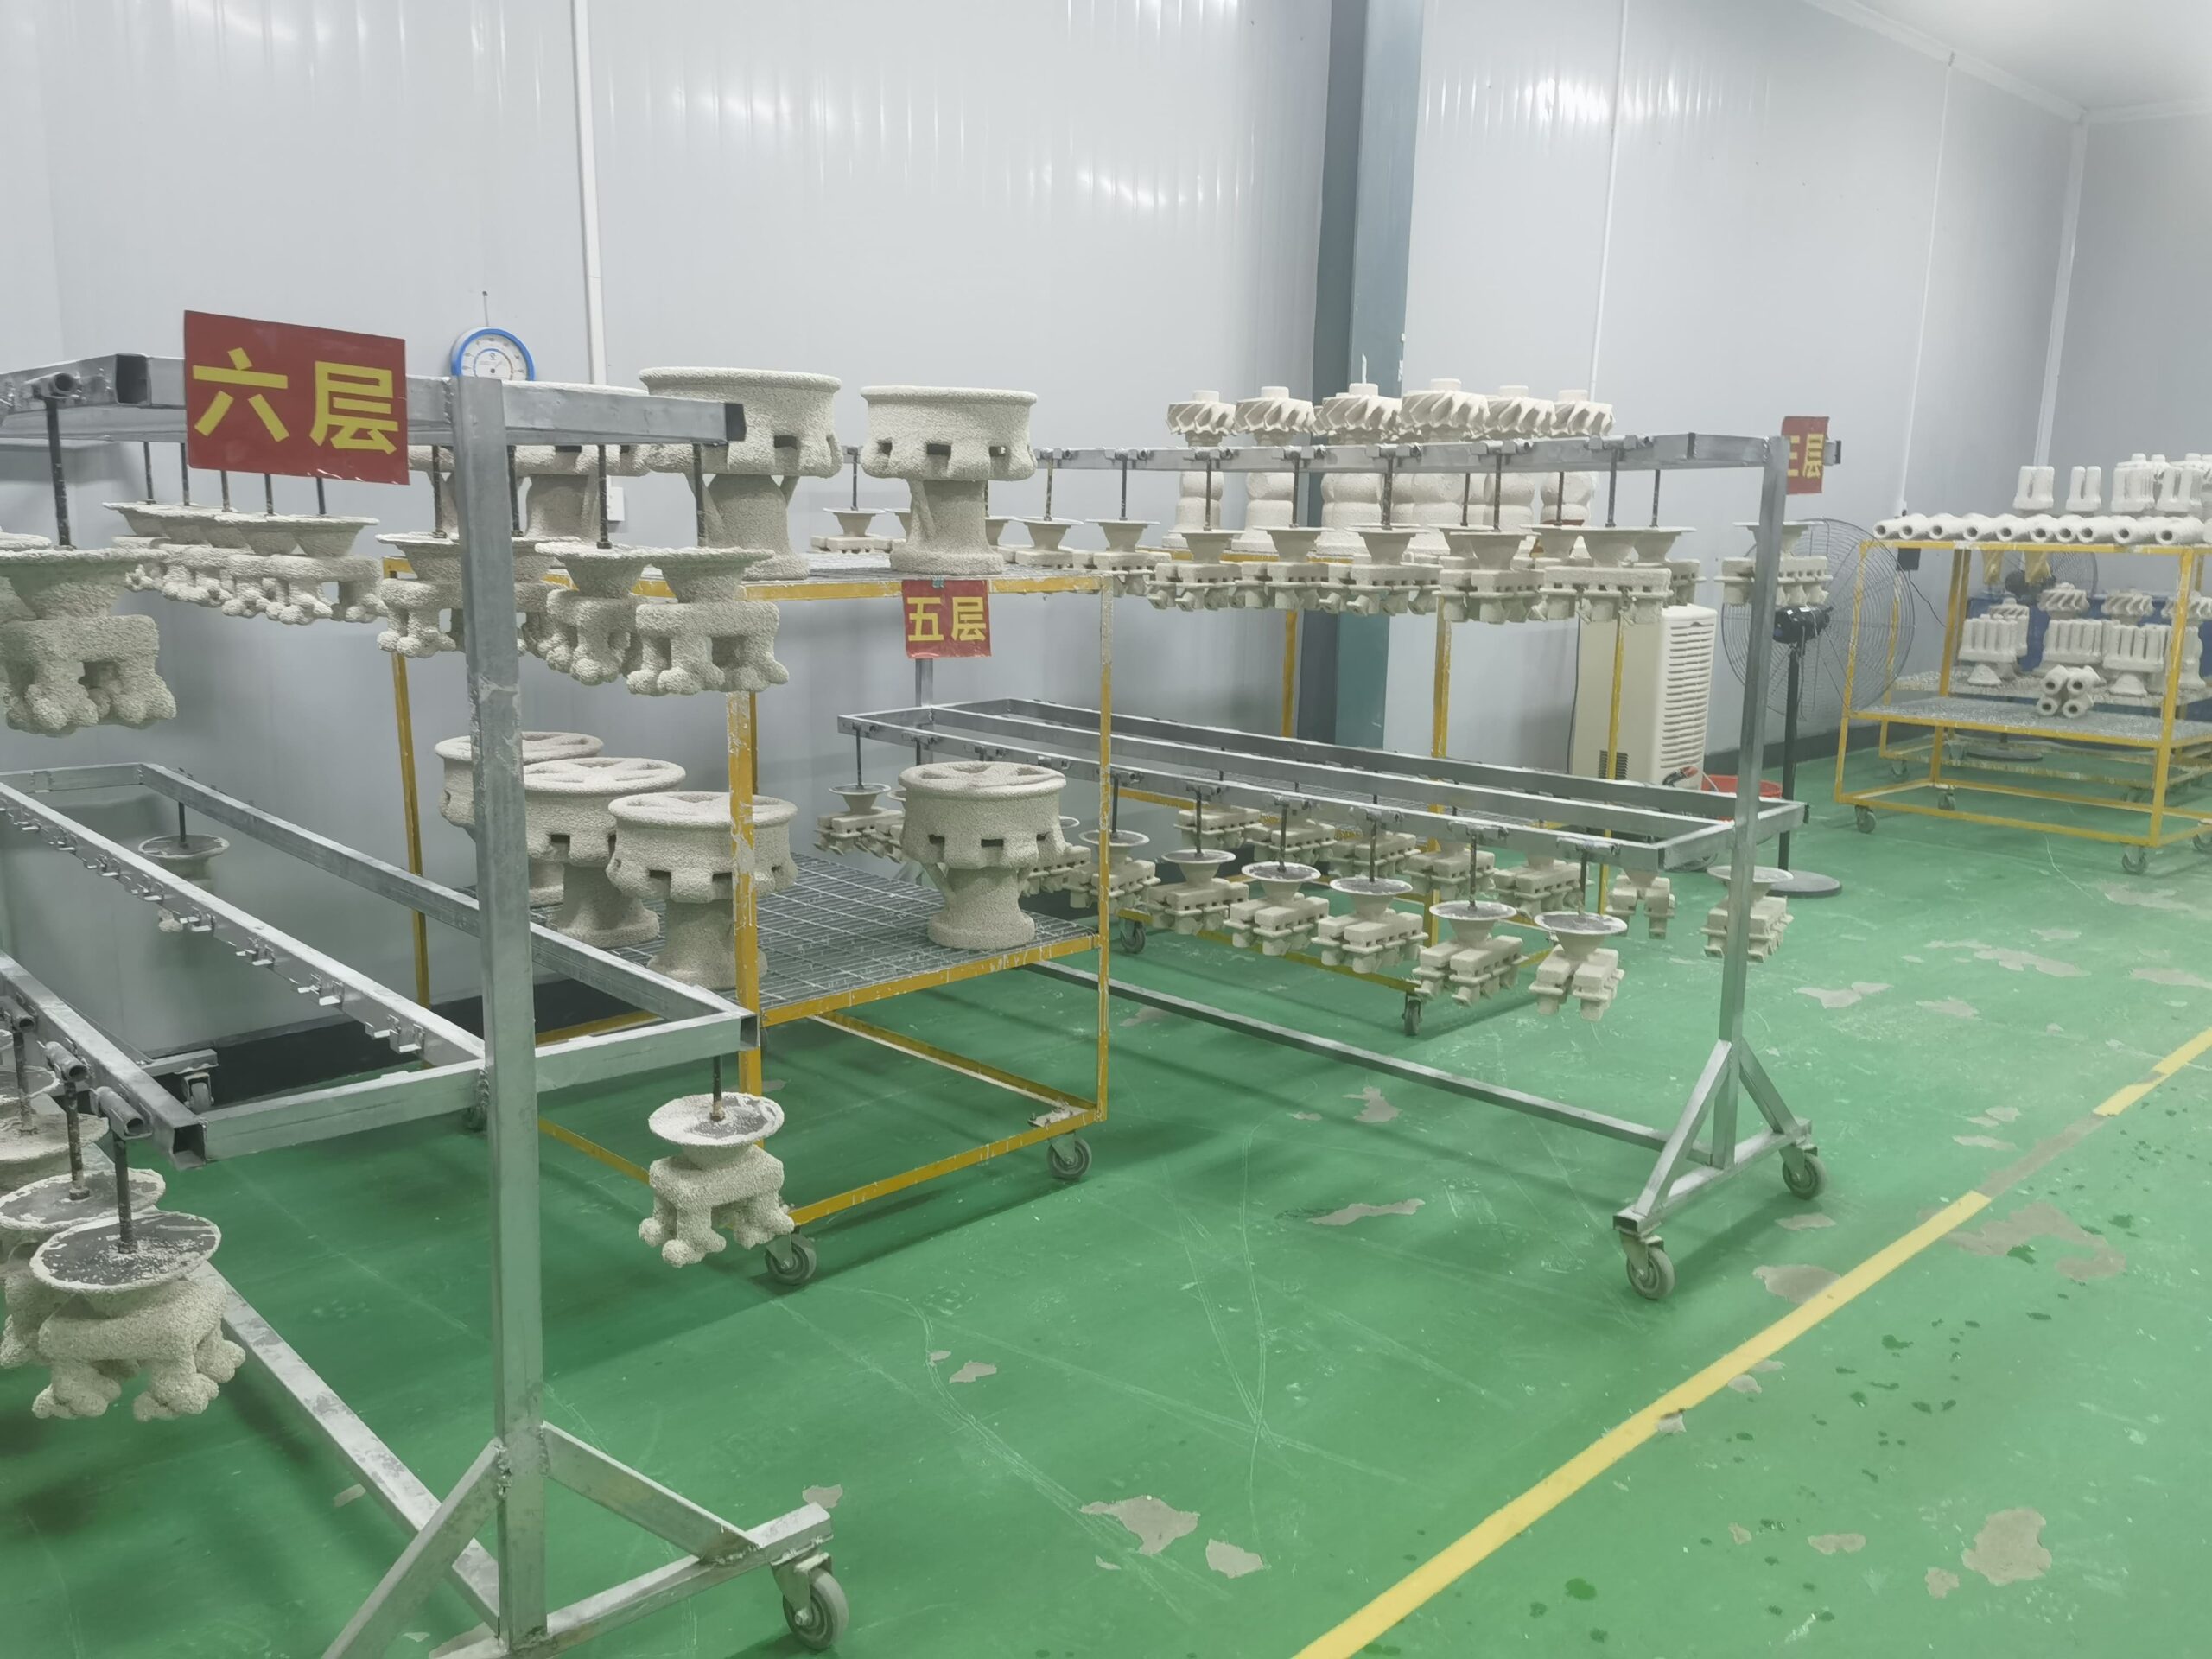
Unsere automatisierten Trocknungslinien für Keramikschalen nutzen eine Regelung von Temperatur und Luftfeuchtigkeit im geschlossenen Regelkreis, um eine gleichbleibende Integrität der Keramik sicherzustellen. Durch die präzise Kontrolle der Umgebungsbedingungen verhindern wir häufige Oberflächenfehler wie Hautbildung oder vorzeitige Rissbildung, die bei der Handhabung von entscheidender Bedeutung sind. Shell-Sand-Härtungsprozesses.
- Laminarströmungssysteme: Wir verwenden gezielte, langsam strömende laminare Luftströme, um die Schalen gleichmäßig zu trocknen, ohne Verformungen oder mechanische Spannungen zu verursachen.
- Integration in Fördersysteme: Unsere über Kopf geführten, kraftbetriebenen Förderanlagen ohne Förderband sowie Serpentinen-Karussellpuffer maximieren die verfügbare Bodenfläche und bieten gleichzeitig die erforderliche Verweilzeit für eine zuverlässige Haftung zwischen den einzelnen Beschichtungsschichten.
- Feuchtigkeitsüberwachung: Echtzeit-Sensorarrays überwachen den Feuchtigkeitsverlust während des Trocknungszyklus und ermöglichen so optimierte Übergänge zwischen Grund- und Deckschichten.
- Effizienz des Aushärtungsprozesses: Durch die Automatisierung der Parameter für Luftfeuchtigkeit und Luftstrom reduzieren wir die für die vollständige Entwässerung der Schalen erforderliche Zeit erheblich. Dadurch wird sichergestellt, dass jede Schicht vor dem nächsten Auftrag ihre maximale Grünfestigkeit erreicht.
Technische Spezifikationen und Anlagenkapazitäten
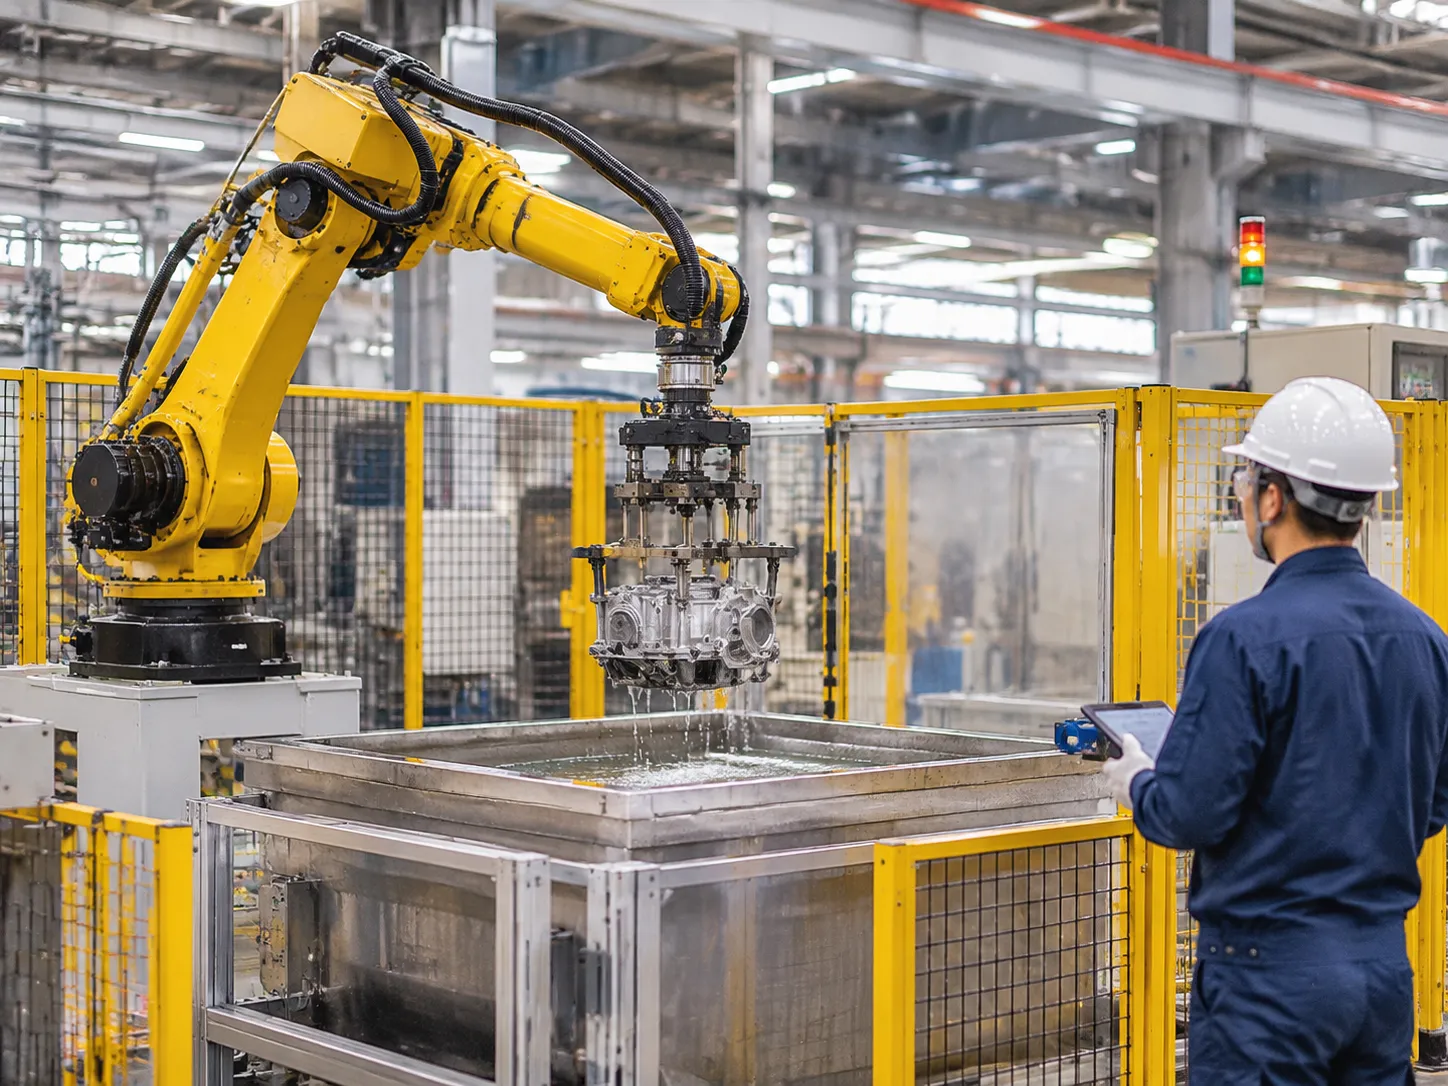
Unsere automatisierten Beschichtungslinien für Keramikschalen sind für kontinuierliche Produktionszyklen mit hohem Durchsatz ausgelegt. Jede Fertigungszelle vereint industrielle Traglastgrenzen mit hoher Wiederholgenauigkeit bei den Tauch-, Besandung- und Trocknungsprozessen.
Kernparameter für Automatisierung und Handhabung
Wir konfigurieren jeden mehrachsigen Tauchmanipulator für Gießereien so, dass er schwere Wachsbaum-Baugruppen ohne Armauslenkung oder Vibrationen während der Rotation handhaben kann:
- Roboter-Nenntraglasten: Standardtragfähigkeiten von 165 kg bis 500 kg am End-of-Arm-Werkzeug (EOAT).
- Arbeitsbereich: Arbeitsradius von 2.650 mm bis 3.100 mm mit vollständiger sphärischer Abdeckung.
- Positionswiederholgenauigkeit: ±0,05 mm über sechs programmierbare Achsen.
- Servogesteuerte Indexiergeschwindigkeiten: Variable Drehgeschwindigkeit von 1 bis 45 U/min mit mehrstufigen Verweilzeitprofilen für verschiedene Winkel.
Schlickertanks und Module zur Stuckverarbeitung
Die Schlicker-Rheologie und die Verteilung feuerfester Materialien erfordern robuste Verarbeitungssysteme. Während unsere Hochleistungsanlagen Sandguss-Equipment die Verarbeitung großer Mengen an Grünsand abdecken, konzentrieren sich diese Anlagen für den Feinguss auf die hochpräzise Steuerung der Schlickerviskosität und die mehrstufige Auftragung von Stuckkörnern:
- Schlickertankkapazität: Doppelwandige Edelstahlbehälter mit einem Fassungsvermögen von 250 L bis 1.200 L.
- Rührwerksantrieb: Kontinuierlicher Antrieb mit geringer Scherwirkung von 1,5 kW bis 3,7 kW und variablen Frequenzumrichtern.
- Unterstützte feuerfeste Körnungen: Zirkonmehl, Quarzglas, Mullit und gesintertes Aluminiumsilikat (50 bis 120 Mesh für Regenmaschinen; 30 bis 80 Mesh für Wirbelschichtbetten).
- Fluidisierungsdruck: Einstellbare Niederdruckversorgung mit sauberer, trockener Luft von 0,2 bis 0,6 bar.
Tabelle der Zellenspezifikationen
| Subsystem | Wichtiger Parameter | Standardbereich / Leistungsfähigkeit |
|---|---|---|
| Robotischer Arm | Nenntraglast / Maximale Reichweite | 210 kg – 500 kg / Bis zu 3,1 m |
| Schlickereinheit | Schlickertankkapazität und Kühlung | 300 l – 1.000 l, Kühlwassermantel (15 °C–22 °C) |
| Besandungseinheit | Stuckauftragverfahren | Regenfallschleuder (primär) und belüftetes Wirbelschichtbett (als Backup) |
| Fördersystem | Transport zwischen den Beschichtungsschichten | Strom- und druckluftfreies Überkopf-Schienensystem mit servogesteuerten Werkstückträger-Indexierern |
| Versorgung mit Betriebsmedien | Strom, Druckluft und Abluft | 400/480 V, 3-phasig, 6 bar trockene Druckluft, 1.500 m³/h Staubabsaugung |
Fehlervermeidung und Qualitätskontrolle der Keramikschale
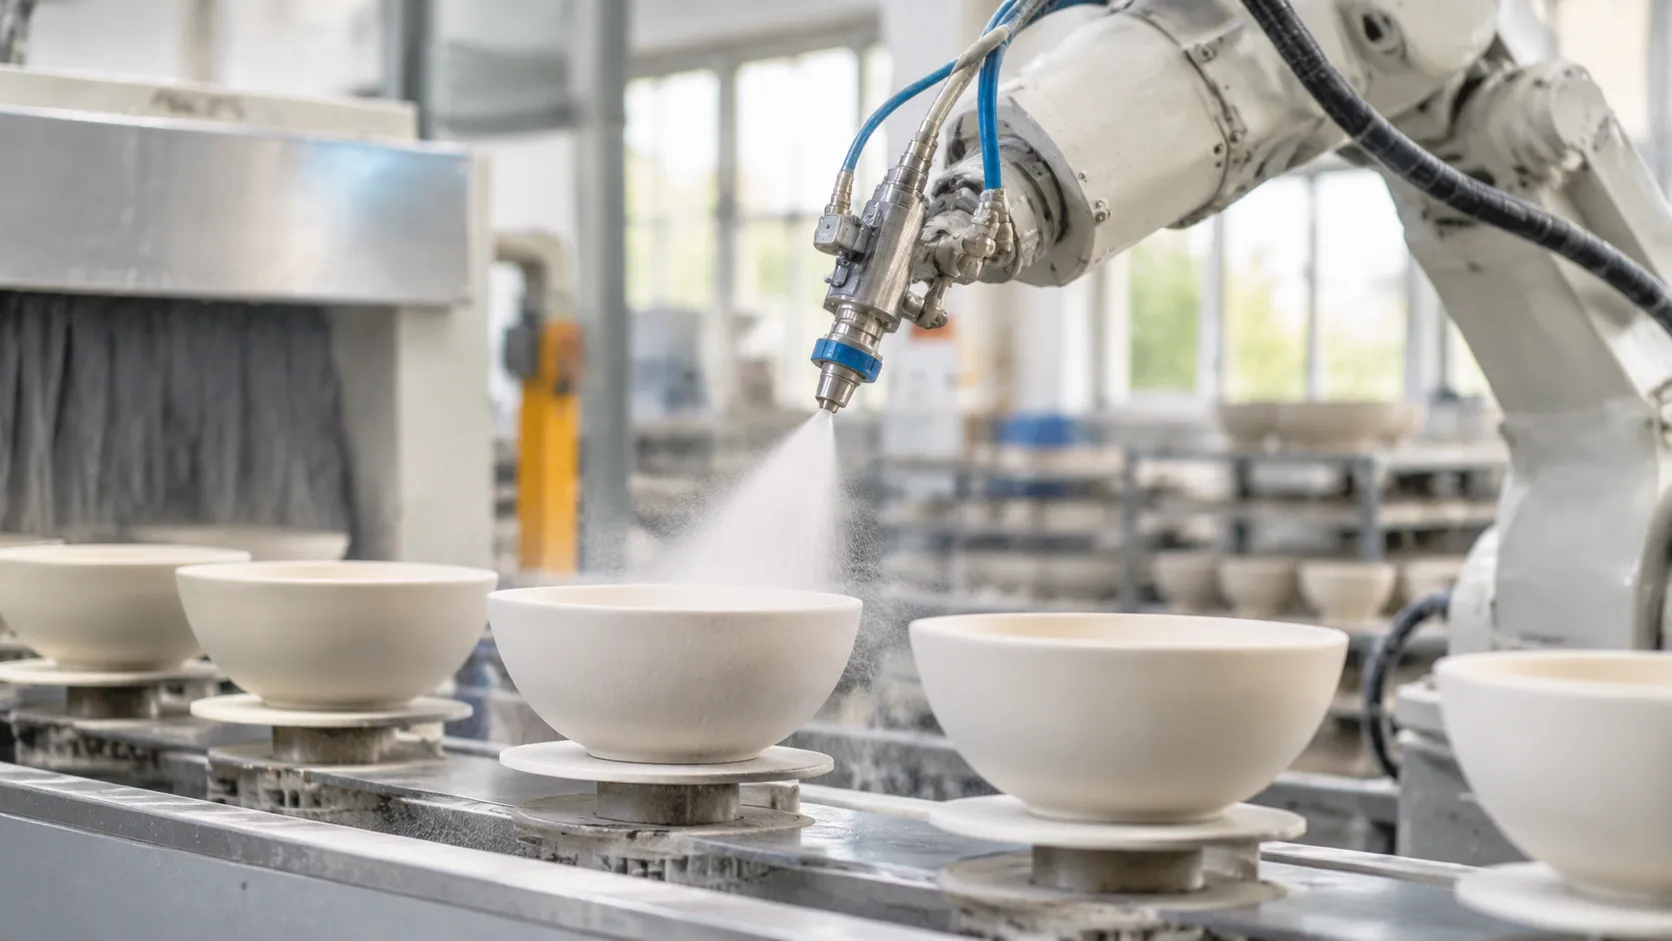
Die gleichbleibende Integrität der Keramikschale bestimmt die endgültige Gießausbeute. In unseren automatisierten Anlagen zur Keramikschalenbeschichtung (Tauchen, Besanden und Trocknen) eliminieren wir gezielt die wesentlichen Einflussfaktoren, die zu Formversagen, Einschlussfehlern und Maßabweichungen führen.
Vermeidung von Schlickerkeilen zur Verhinderung von Rissbildung durch Thermoschock
Bei der manuellen Entwässerung bleibt häufig Schlick in engen Radien, tiefen Rippen und nicht durchgängigen Hohlräumen zurück. Diese verdickten Bereiche trocknen ungleichmäßig und bilden starre Schlickkeile, die die Ausdehnung des Modells während der Entwachsung nicht ausgleichen können.
- Mehrachsige, gelenkige Entwässerung: Unsere Roboter führen unmittelbar nach dem Tauchen programmierte mehrachsige Dreh-, Kipp- und Schaukelbewegungen aus, um Flüssigkeitsansammlungen vor dem Besanden zu beseitigen.
- Kontrollierte Entwässerungsgeschwindigkeiten: Durch die Abstimmung der Modell-Auszugsgeschwindigkeit auf die Oberflächenspannung der Schlickmasse vermeiden wir starke Ablaufspuren und tropfenförmige Ablagerungen.
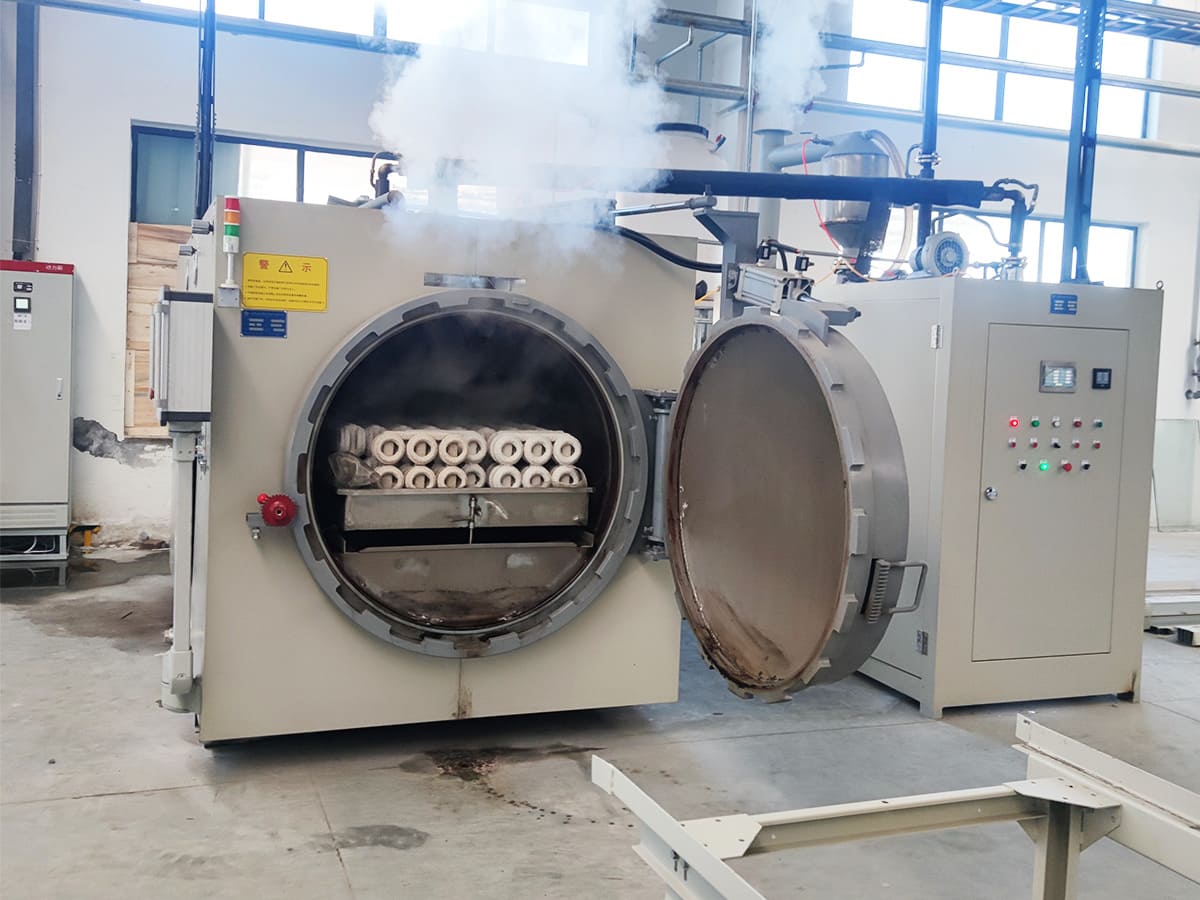
- Minderung thermischer Spannungen: Die gezielte Beseitigung lokaler Materialanhäufungen behebt die Ursache und gewährleistet, der Ursachen für Schalenrisse beim Feinguss, dass sich die Keramikform unter den Bedingungen der Entwachsung durch kurzzeitige Hochtemperaturerhitzung gleichmäßig ausdehnt.
Gleichmäßige Wandstärke bei komplexen Geometrien
Schwankungen der Schalendicke beeinträchtigen die Wärmeleitfähigkeit und können zu unvorhersehbarem Schrumpfen des Metalls führen. Durch eine geschlossene Prozessüberwachung halten wir die Toleranzen der Schalenwandstärke innerhalb enger Grenzen:
| Qualitätsfaktor | Manueller Schalenaufbau | Unsere automatisierte Roboterfertigungslinie |
|---|---|---|
| Gleichmäßigkeit der Schalenwandstärke vom Rand bis zum Kern | Abweichung von ±1,5 mm bis ±2,5 mm | Innerhalb einer wiederholbaren Toleranz von ±0,3 mm |
| Schlammablaufsteuerung | Subjektiv und bedienerabhängig | Fester Winkel, feste Geschwindigkeit und Verweildauer gemäß Rezeptur |
| Auftragswinkel des Stuckmaterials | Ungleichmäßige Sandabschattung | Kontinuierliche dynamische 360°-Musterdrehung |
| Gewichtskonstanz | Große Schwankungen zwischen einzelnen Chargen | Überwachung jeder einzelnen Beschichtungsschicht durch integrierte Wägezellen |
Getrennte Schleifzonen zur Vermeidung von Kreuzkontamination
Kreuzkontamination der feuerfesten Materialien beeinträchtigt die Oberflächenqualität und schwächt die Formstruktur. Bereits ein einziges grobes Korn im ersten Schlickerauftrag verursacht Poren und Oberflächeneinschlüsse, während feiner Staub in den Deckschichten das Eindringen des Bindemittels behindert.
- Physische Trennung: Wir trennen die Schleifstationen für den Primärsand von den Anlagen für mittlere und grobe Stützschichten durch abgedichtete Einhausungen mit separaten Luftschleiern.
- Separate Zyklonabsaugung: Jede Schleifstation verfügt über einen unabhängigen Staubabsaugkreislauf, der verbrauchte Feinpartikel und gebrochene Körner entfernt, bevor diese in das Wirbelbettmedium gelangen können.
- Reine Grenzschichten: Die Deckschichten behalten eine ultrafeine Verteilung aus Zirkon oder Quarzglas bei, um eine hervorragende Oberflächenqualität zu erzielen, während die Stützschalen eine maximale Porosität und mechanische Verzahnung gewährleisten.
Kompatible Bindemittel und feuerfeste Materialien
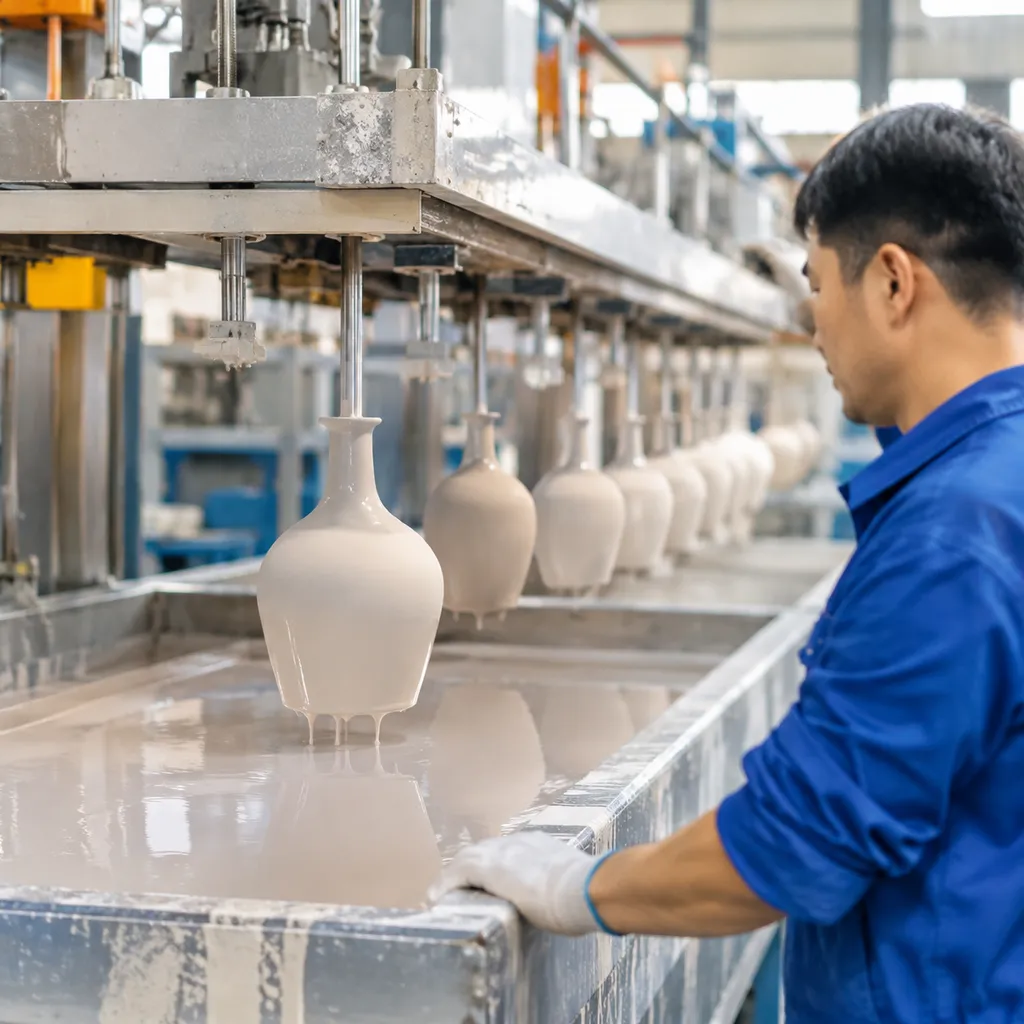
Unsere automatisierten Keramikschalen-Beschichtungssysteme sind auf hohe Leistungsfähigkeit und Vielseitigkeit ausgelegt und unterstützen eine breite Palette branchenüblicher chemischer Systeme und feuerfester Materialien. Wir stellen sicher, dass unsere Anlagen die für eine gleichmäßige Schalenbildung erforderliche rheologische Stabilität gewährleisten.
Bindemittelsysteme
Wir unterstützen sowohl die Anforderungen an Primär- als auch an Stützschichten für: Kolloidales Siliziumdioxid auf Wasserbasis: Ideal für robuste und umweltfreundliche Schalenverarbeitungsprozesse. Ethylsilikat-Systeme: Wird für eine spezifische metallurgische Kompatibilität und die strukturelle Integrität der Schalenstruktur verwendet.
Kompatibilität feuerfester Körner
Unsere Tauch- und Besandungsmodule sind auf die Verarbeitung verschiedenster feuerfester Materialien abgestimmt und gewährleisten eine optimale Oberflächenbeschaffenheit sowie Wärmebeständigkeit für Gussqualitätsstandards für zuverlässige Metallteile durch: Zirkon: Hervorragend geeignet für feine Grundschichten und hohe Temperaturstabilität. Quarzglas: Bietet eine geringe Wärmeausdehnung, um Verformungen zu minimieren. Mullit und Aluminiumoxid: Werden für Stützschichten verwendet, um die Festigkeit der Schale und die strukturelle Langlebigkeit zu verbessern.
Anwendungsbereich
Die Präzision unseres robotergestützten Beschichtungsverfahrens macht es ideal für komplexe, hochwertige Bauteile, bei denen Maßgenauigkeit unverzichtbar ist. Unsere Systeme sind derzeit für die Herstellung folgender Produkte optimiert: Komponenten für die Luft- und Raumfahrt: Darunter hochpräzise Turbinenschaufeln. Industrielle Bauteile: Wie beispielsweise komplexe Laufräder und Pumpenkomponenten für hohe Drehmomente. Medizinische Implantate: Die strikte Einhaltung von Standards für metallurgische Reinheit und Oberflächenbeschaffenheit erfordert, die häufig durch unsere spezialisierten Titan-Investitionsguss für Luft- und Raumfahrt- sowie Medizinbauteile.
schlüsselfertigen Engineering- und Integrationsdienstleistungen
Wir liefern vollständig integrierte Anlagen, die so konzipiert sind, dass sie sich direkt in bestehende Gießereistrukturen oder neue Produktionsstätten integrieren lassen. Von der vorläufigen Zyklusmodellierung bis zur vollständigen Inbetriebnahme übernimmt unser Team den gesamten Engineering-Prozess, damit Ihr automatisiertes Keramikschalen-Beschichtungssystem – bestehend aus Tauchen, Besanden und Trocknen – ohne Unsicherheiten in Betrieb genommen werden kann.
Digitale 3D-Zwillinge und Zyklussimulationen
Bevor Metall zugeschnitten oder Anlagen verankert werden, erstellen wir ein vollständiges digitales Zwillingsmodell Ihres Schalenraums.
- Reichweiten- und Freiraumvalidierung: 3D-Bewegungssimulationen überprüfen die Arbeitsbereiche der Roboterarme und verhindern mechanische Kollisionen zwischen Wachsmodellen, Tankrändern und Regen-Sandstrahlern.
- Durchsatzoptimierung: Wir stimmen Tauch- und Verweilzeiten, Besandungssequenzen und Trocknungspufferzeiten für verschiedene Modellbaumkonfigurationen aufeinander ab, um Engpässe zu vermeiden.
- Prototyping und Produktionsskalierung: Wir unterstützen Gießereien beim Übergang von präzise Gussteile-Prototypen und Engineering zur Vollproduktion, indem wir die Zykluszeiten virtuell validieren.
Strukturierte FAT- und SAT-Protokolle
Jedes automatisierte System durchläuft vor der vollständigen Übergabe ein strenges zweistufiges Qualifizierungsverfahren:
| Testphase | Umfangs- und Verifizierungsprüfungen |
|---|---|
| Werksabnahmeprüfungen (FAT) | Trocken- und Nassprobeläufe in unserer Produktionsstätte; vollständige Überprüfung der mehrachsigen Kinematik, der Zuverlässigkeit der Schlämmenumwälzung, der Betätigung der Sanddosierschieber und der Not-Aus-Stromkreise unter Verwendung der vom Kunden bereitgestellten Wachsmodelle. |
| Standortabnahme (SAT) | Mechanische Verankerung vor Ort, Anschluss der Versorgungsleitungen, Integration der Abluftanlage und Kalibrierung mit tatsächlicher Gießschlämme; Überprüfung der gleichmäßigen Grundschalengewichte über mehrere Beschichtungsdurchläufe hinweg. |
Bedienerschulung und Ferndiagnose
Ein zuverlässiger Betrieb hängt von einer unkomplizierten Wartung und einer Überwachung in Echtzeit ab. Wir statten unsere Schalenfertigungslinien mit intuitiven HMI-Steuerungen und umfassendem langfristigem Betriebssupport aus:
- HMI-Rezeptverwaltung: Übersichtliche Touchscreens ermöglichen es den Bedienern, Eintauchtiefen, Bewegungswinkel, Sanddurchfluss-Schieber und Verweilzeiten im Tunnel ohne fortgeschrittene Programmierkenntnisse einzustellen.
- Schulung des Gießereipersonals: Wir bieten strukturierte Schulungen vor Ort für Anlagenmitarbeiter an. Diese umfassen die manuellen Verfahrmodi der Roboter, die Kalibrierung des Schlämmenstands, den Austausch von Dichtungen und die vorbeugende Wartung.
- 24/7 sicherer Fernsupport: Integrierte industrielle VPN-Gateways ermöglichen unseren Automatisierungsingenieuren den direkten Zugriff auf SPS-Fehlerprotokolle, Sensortelemetriedaten und kinematische Diagnosen, um Probleme zu beheben, ohne auf den Einsatz von Servicetechnikern vor Ort warten zu müssen.
Häufig gestellte Fragen
Wie reduziert automatisiertes Tauchen die Ausschussquote beim Feinguss?
Manuelles Tauchen führt zu Ermüdung des Bedienpersonals, ungleichmäßigen Schlickerablagerungen und inkonsistenten Abtropfwinkeln. Unsere automatisierten Tauch-, Besandungs- und Trocknungsabläufe beseitigen diese Variablen durch programmierte Roboterbewegungen. Durch die Standardisierung der Eintauchgeschwindigkeiten, Verweilzeiten und mehrachsigen Abtropfwinkel gewährleistet unser System automatische Schalenbeschichtungsanlage für den Feinguss die Vermeidung von Schlickeransammlungen in schwer zugänglichen Hohlräumen und verhindert Schalenrisse, die durch ungleichmäßige Wärmeausdehnung während des Entwachsens entstehen.
Was ist der Unterschied zwischen einer Regenbesandungsanlage und einem Wirbelschichtsystem?
Beide Anlagen tragen feuerfestes Besandungskorn auf die noch feuchten Schlickerschichten auf, unterscheiden sich jedoch in ihren mechanischen Auftragungsmethoden, die für unterschiedliche Geometrien ausgelegt sind:
| Eigenschaft | Regenbesandungsanlage (Regenmaschine) | Wirbelschichtsystem |
|---|---|---|
| Auftragsmethode | Schwerkraftgespeister Vorhangauftrag | Pneumatische Suspension bei niedrigem Druck |
| Geeignete Prozessstufe | Grund- und Deckschichten | Zwischen- und strukturelle Stützschichten |
| Bauteilgeometrie | Breite Außenkonturen und empfindliche Wachsmodelle | Tiefe innere Vertiefungen, Sacklöcher und Hinterschnittwinkel |
| Musterbedingte Spannungen | Nahezu kein mechanischer Druck | Geringfügiger Reibungswiderstand durch Belüftung |
Wie beschleunigt die automatisierte Klimaregelung die Trocknung der Schalen?
Bei der herkömmlichen Lufttrocknung besteht die Gefahr einer Oberflächenhautbildung, bei der die äußere Schicht aushärtet und darunter flüssiges Bindemittel eingeschlossen wird. Wir kombinieren einen gezielten laminaren Luftstrom mit einer kontinuierlichen Temperatur- und relativen Feuchtigkeitsüberwachung im geschlossenen Regelkreis. Durch die Aufrechterhaltung stabiler Verdunstungsgradienten entlang des Trocknungskarussells werden die Trocknungszeiten sicher verkürzt und strukturelle Delaminationen verhindert, wodurch die betriebliche Effizienz jeder Anlage maximiert wird. Anwendung für automatisierte Gehäusebeschichtung.
Kann dieses automatisierte System in einen bestehenden manuellen Schalenraum integriert werden?
Ja. Wir entwickeln modulare Roboterzellen, die in die Grundrisse standardmäßiger Gießereihallen passen. Abhängig von den baulichen Gegebenheiten können wir eigenständige Tauchroboter neben Ihren vorhandenen Schlickertanks integrieren oder kontinuierliche, über Kopf verlaufende Förderanlagen mit Stromversorgung und freien Transportwagen installieren, um manuelle Vorbereitungsstationen mit automatisierten Besandungs- und Trocknungslinien zu verbinden.
Welche Traglasten werden für schwere Wachsbaumgruppen unterstützt?
Unsere Systemkonfigurationen umfassen industrielle 6-Achs-Gießereiroboter mit hoher Traglast, die für Lasten von 50 kg bis über 500 kg ausgelegt sind. Diese Tragfähigkeit ermöglicht die problemlose Handhabung dichter kommerzieller Wachsaufbauten, struktureller Legierungscluster und schwerer mehrschichtiger Keramikschalen, ohne dass es zu Zyklusabweichungen oder einer Verschiebung des Werkzeugmittelpunkts kommt.
 German
 English
 Russian