
10. November 2026
Automatisieren Sie Ihre Feinguss-Produktionslinie mit zuverlässigen Lösungen, die Präzision, Produktivität und Kosteneffizienz verbessern
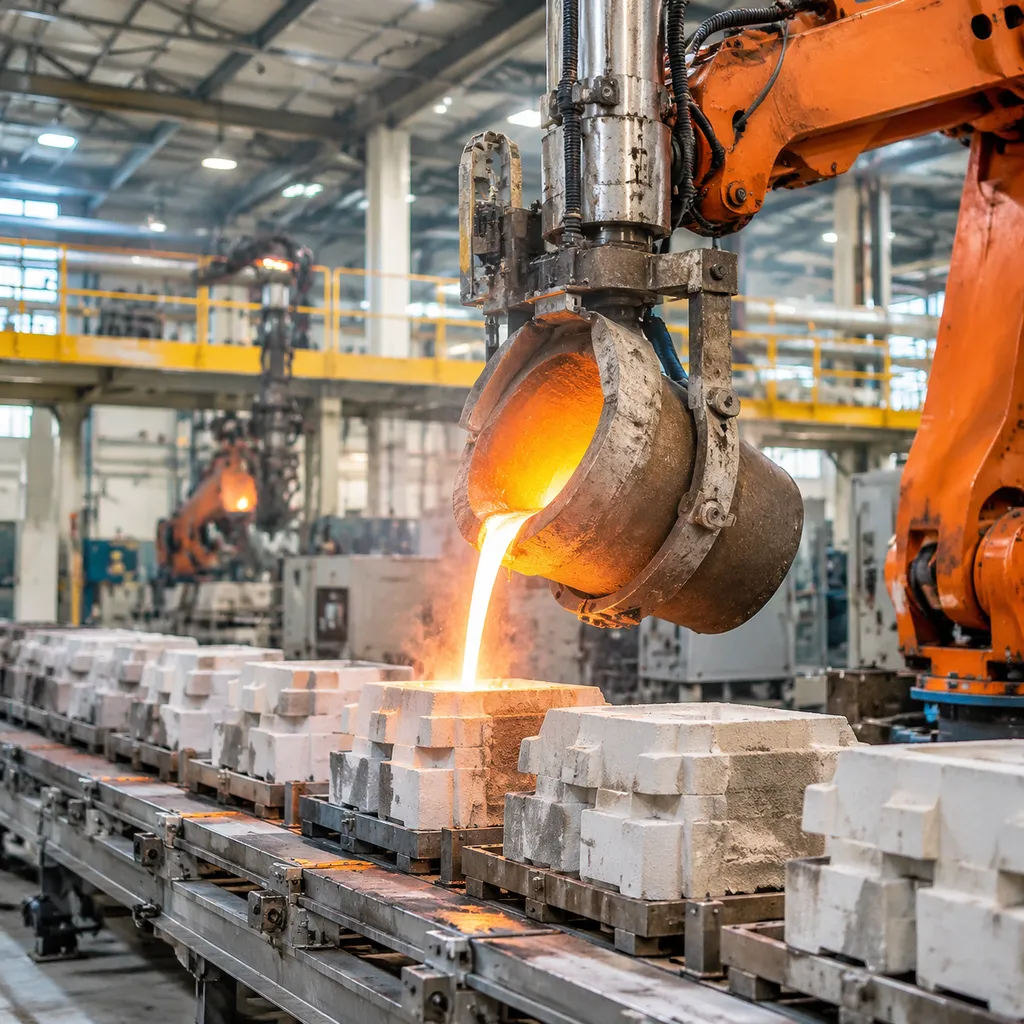
Systemübersicht: Modernisierung des Wachsausschmelzverfahrens
Herkömmliche Feingussverfahren unterliegen bei manueller Arbeitsweise erheblichen Einschränkungen: schwankende Schalenwandstärken, uneinheitliches Abfließen der Schlickermasse, lange Zykluszeiten und hohe Ausschussquoten. Wir entwickeln Automatisierungslösungen für Feinguss-Produktionslinien die den manuellen Wachsausschmelzprozess in einen deterministischen und hochgradig reproduzierbaren Fertigungsablauf verwandeln. Durch den Ersatz menschlicher Bedienervariationen durch präzise Automatisierung gewährleisten unsere Systeme eine exakte Gleichmäßigkeit der Beschichtung, eine kontrollierte Schlickerdurchdringung und zuverlässige Produktionsergebnisse in jeder Arbeitsschicht.
- Prozesswiederholbarkeit: Standardisierte Tauchgeschwindigkeiten, Winkel und Abtropfbewegungen bei jedem Zyklus.
- Minimierung der Ausschussquote: Direkte Reduzierung von Schalenrissen, Einschlüssen und Gussfehlern durch Metallverlust.
- Maximierter Durchsatz: Kontinuierlicher 24/7-Betrieb ohne Ermüdung des Bedienpersonals oder Prozessabweichungen.
Der Wandel von manueller Handhabung zu intelligenter Robotik
Die manuelle Handhabung schwerer Wachsbaumgruppen beeinträchtigt die Formintegrität und setzt Mitarbeiter wiederholten körperlichen Belastungen sowie gefährlichem Staub aus. Unsere Automatisierungslösungen für den Wachsausschmelzguss ersetzen die manuelle Handhabung durch leistungsstarke, mehrachsige Gießerei-Tauchroboter, die speziell für raue Einsatzbedingungen entwickelt wurden.
| Produktionsfaktor | Manuelle Handhabung | Automatisierte Roboterzelle |
|---|---|---|
| Traglast der Roboterzelle | Begrenzt auf 15–25 kg pro Bediener | Bis zu über 500 kg mit mehrachsigen Armen |
| Genauigkeit des Abtropfwinkels | Variabel und vom Bediener abhängig | ±0,5° präzise kinematische Steuerung |
| Arbeitssicherheit | Hohe Belastung durch Silikastaub und ergonomische Beanspruchung | Geschlossene Zellen ohne jegliche Exposition der Bediener |
| Verhindert, dass saisonale Temperaturschwankungen zu einer Ausdehnung oder Schrumpfung der Modelle führen | Unterschiedlich je nach Schicht | Feste, rezeptgesteuerte Zykluszeiten |
Durch die Automatisierung der Handhabung empfindlicher Wachsmodelle und schwerer Keramikschalen gewährleisten unsere robotergestützten Schalenaufbausysteme eine gleichmäßige Schichtdicke bei komplexen Geometrien, tiefen Aussparungen und Sacklöchern.
Modulare Skalierbarkeit: Von einzelnen Roboterzellen bis hin zu vollständig integrierten Produktionsanlagen
Jede Gießerei hat individuelle Anforderungen hinsichtlich Stellfläche, Traglast und Durchsatz. Wir bieten modulare Anlagenkonzepte, die sich nahtlos an den Produktionsbedarf anpassen lassen:
- Einstiegs-Dippzellen: Eigenständige Dippzellen für den robotergestützten Feinguss, ausgestattet mit rotierenden Schlickertanks und Schleifmaschinen zur gezielten Entlastung von Engpässen in bestehenden Produktionsanlagen.
- Teilautomatisierte Produktionslinien: Robotergestützte Dippzellen, die mit Trockenkammern für Chargen mit manueller Beladung oder taktgebundenen Pufferförderanlagen verbunden sind.
- Vollständig integrierte schlüsselfertige Systeme: Komplette automatisierte Produktionslinien für Keramikformen, die den Transfer von Wachsbäumen, robotergestütztes Tauchen, Regenschliff, Wirbelschichtbesandung, mehrstufige über Kopf verlaufende Trocknungsförderer und eine klimatisierte Umgebung unter zentraler Steuerungsaufsicht integrieren.
Diese modulare Struktur ermöglicht es Gießereien, kritische Prozessstufen sofort zu automatisieren, ohne die bestehende Produktionskapazität zu beeinträchtigen. Gleichzeitig bietet sie einen unkomplizierten technischen Weg zur vollständigen Modernisierung des gesamten Werks.
Zentrale modulare Arbeitsstationen und technische Anlagenarchitektur
Unsere Automatisierungssysteme für Feinguss-Produktionslinien basieren auf modularen Plug-and-Play-Zellen. Anstatt Gießereien an starre, monolithische Anlagenkonzepte zu binden, konzipieren wir jede Station so, dass sie eigenständig betrieben oder nahtlos in einen vollständig synchronisierten Produktionsablauf integriert werden kann.
Automatisierte Montage und Transfer von Wachsbaum-Modellen
Wir beseitigen Engpässe durch manuelle Handhabung bereits am Anfang des Prozesses. Unsere automatisierten Wachsmontagestationen positionieren, verschweißen und befestigen die Modelle mit präziser Temperaturregelung an zentralen Angusskanälen und verhindern so Spannungen und Verformungen der Modelle. Kameragestützte Ausrichtung: Präzisionssensoren überprüfen vor dem Weitertakten die Ausrichtung der Angusskanäle und die Integrität der Verbindungsstellen. Automatisierte Transfervorrichtungen: Die montierten Baumgruppen werden ohne menschlichen Eingriff direkt zu Pufferstationen oder Überkopf-Förderanlagen transportiert, wodurch die Maßstabilität des Musters erhalten bleibt.
Hochbelastbare mehrachsige Roboterzelle zur Schalenherstellung
Im Zentrum des Schlickerraums übernehmen Industrieroboter mit hoher Traglast den Tauchvorgang. Unter Verwendung eines automatisierten Schalenbeschichtungsanlage mit roboterpräziser Genauigkeit, steuern unsere mehrachsigen Taucheinheiten die Eintauchtiefe, den Drehwinkel und die Ablassbahnen millimetergenau. Tragfähigkeit: Ausgelegt für die Handhabung von Baugruppen mit einem Gewicht von 50 kg bis über 500 kg, ohne dass die Zyklusleistung beeinträchtigt wird. Schlamm-Gleichmäßigkeit: Die kontrollierte mehrachsige Bewegungsführung gewährleistet ein vollständiges Eindringen des Schlickers in enge Hohlräume und führt gleichzeitig überschüssigen Schlicker aktiv ab, um Ansammlungen und Lufteinschlüsse zu vermeiden.
Präzisionssysteme für das Besanden und Auftragen von Stuckschichten
Eine gleichmäßige Auftragung des feuerfesten Materials ist entscheidend für die Integrität der Schale und ihre Beständigkeit gegen Temperaturschocks. Unsere Anlagen kombinieren Regensandstreuer und Wirbelschichtsysteme, die für einen dynamischen Wechsel der Korngrößen zwischen Grund- und Deckschichten ausgelegt sind: Regenfall-Sanders: Erzeugen einen gleichmäßigen, schwerkraftgespeisten Schauer aus feuerfestem Sand auf den Grundschichten und schützen so empfindliche Wachsgeometrien vor struktureller Beschädigung durch den Sandauftrag. Fluidisierte Bäder: Wirbeln grobkörnigen Sand mithilfe eines gleichmäßigen Luftstroms mit niedrigem Druck auf, um Deckschichten aufzutragen und eine tiefe, blasenfreie Haftung an den dicht verzweigten Bereichen der Baugruppen sicherzustellen.
Intelligente, klimatisierte Förderanlagen zur Schalentrocknung
Die Schalentrrocknung gilt seit jeher als größter Engpass beim Präzisionsguss. Unsere Überkopf-Förderanlagen transportieren Keramikschalen kontinuierlich durch geschlossene, mehrzonige Trocknungstunnel: Dynamische Klimasteuerung: Unabhängige Regelzonen regulieren strikt die Umgebungsgeschwindigkeit, Temperatur und relative Luftfeuchtigkeit. Kontrollierte Austrocknung: Verhindert Feuchtigkeitsgradienten, die zu Gehäuseriss führen, reduziert Trockenzeiten erheblich und gewährleistet gleichzeitig Stabilität der Beschichtung von Schicht zu Schicht.
Entfetten, Vorheizen & Gießen Automatisierte Schnittstelle
Nach dem Trocknen indexiert die Linie grüne Schalen direkt in die thermischen Verarbeitungsstufen. Die Minimierung von Thermoschocks und die Steuerung von Druckanstiegen in dieser Phase sind entscheidend, weshalb die Optimierung der Dampf-Entfetterschwellenparameter zur Verhinderung von Gehäuseschäden vollständig in die PLC-Rezeptsteuerung integriert ist. Autoklaventransfer: Schnelle, automatisierte Ladesysteme versiegeln Schalen in den Dampf-Autoklav und führen schnelle Entdruckungszyklen durch, um Wachs herauszuschmelzen, ohne das Keramikmaterial zu reißen. Vorheizen & Gießen Übergabe: Robotertransferschwenker transportieren entfettete Schalen direkt zu Hochtemperatur-Vorheizöfen und positionieren sie genau an der Gießstelle, um Bediener vor extremer Strahlungswärme zu schützen.
Industrielle Leitsysteme & Industrie 4.0-Integration
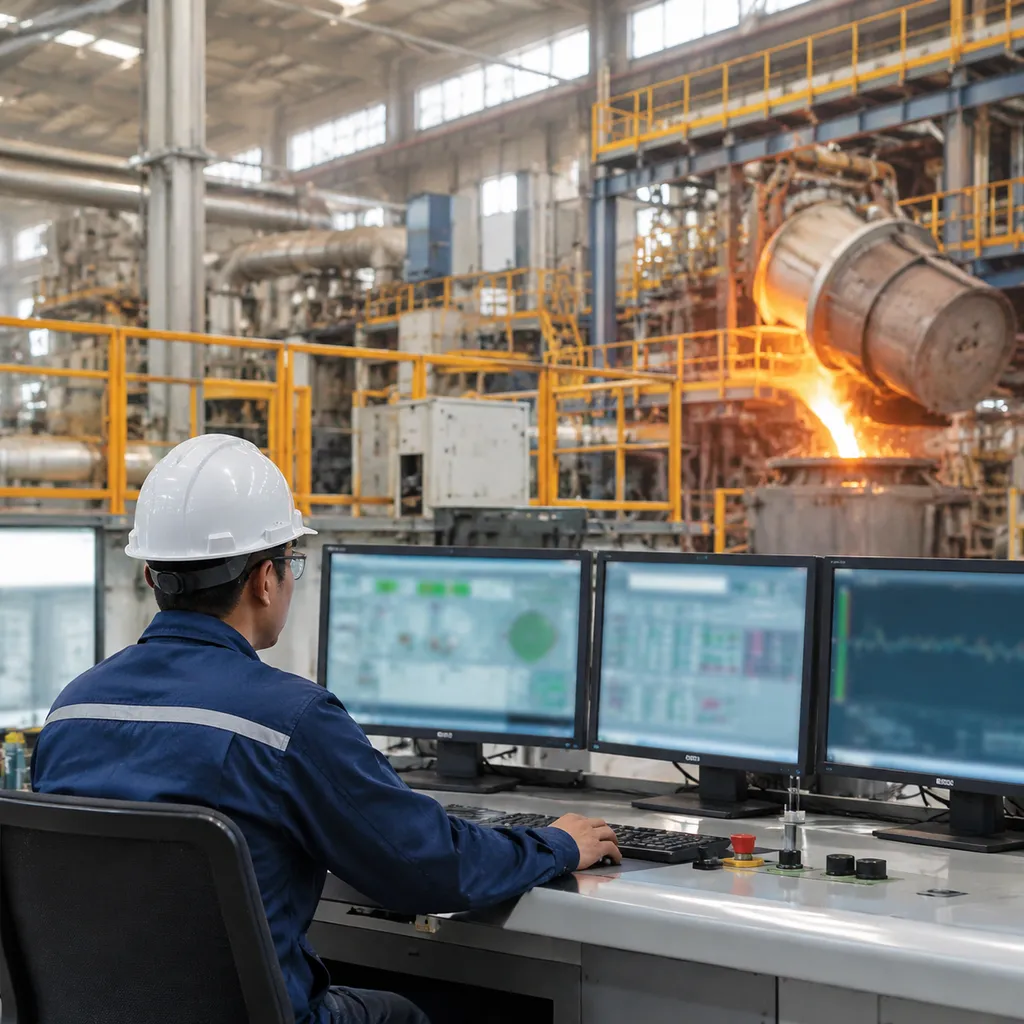
Moderne Automatisierungslinien in der Gießerei basieren auf klaren Daten und zuverlässigen Steuerungen. Wir konzipieren unsere Automatisierungsplattformen so, dass Prozessvariationen eliminiert werden, indem mechanische Hardware direkt an die digitale Planteninfrastruktur gekoppelt wird. Dies sorgt für vollständige Transparenz über jede Schale, jeden Tauchzyklus und jede Trocknungsphase.
Zentralisierte SCADA- & Verteilte PLC-Architektur
Unsere Automatisierungspakete nutzen ein mehrstufiges Steuerungsdesign, das unmittelbare Maschinenbewegungen von der übergeordneten Ablaufplanung trennt:
- Verteilte industrielle SPS-Steuerungen: Dedizierte Feldsteuerungen führen Robotermanöver im Subsekundenbereich, die Rotation von Schlämmetanks und die schrittweise Positionierung von Förderbändern ohne Verzögerung aus.
- Einheitliche SCADA-Leitsteuerung: Eine zentrale Schnittstelle koordiniert sämtliche Zellaktivitäten, das Rezeptmanagement und den Linienausgleich in der gesamten Produktionshalle.
- Offene Feldbuskommunikation: Hochgeschwindigkeitsverbindungen über Ethernet/IP und Profinet vernetzen Roboter, Schleifmaschinen, Antriebe und Umweltsensoren.
- Rezeptauswahl per Barcode/RFID: Bediener oder automatisierte Transportträger scannen das Etikett eines Wachsbaums, woraufhin die Produktionslinie sofort die exakten Tauchgeschwindigkeiten, Tauchwinkel, Sandarten und Trocknungszeiten lädt.
Echtzeit-Telemetrie und Prozessrückverfolgbarkeit
Konsistente Schalenformen erfordern kompromisslose Konsistenz in jeder Phase. Wir entwickeln umfassende Prozesskontrolle im Investitionsguss für fehlerfreie Präzision direkt in unsere Softwareebene.
| Überwachter Parameter | Steuerungsmechanismus | Zieltoleranz |
|---|---|---|
| Schlickerviskosität | Automatische Inline-Viskosimeter und Lösungsmitteldosierung | ±0,5 Sekunden (entspricht einem Zahn-/Ford-Auslaufbecher) |
| Temperatur des Schlickerbads | Integrierte Kühl- und Heizmäntel für Tanks | ±1,0 °C |
| Trocknungsluftstrom und relative Luftfeuchtigkeit | Regelbare Lüftungsanlagen und Entfeuchtungskreisläufe | ±2 % relative Luftfeuchtigkeit / ±0,2 m/s Luftstrom |
| Tauchbeschleunigung | Geschlossener Regelkreis mit Roboter-Servorückmeldung | Gleichmäßige, ruckfreie Bewegung |
Der vollständige Lebenszyklus jeder Form – vom ersten Tauchgang in die Schlickmasse bis zur abschließenden Trocknung – wird in Ihrem lokalen Netzwerk oder MES archiviert und ermöglicht eine revisionssichere Chargenrückverfolgbarkeit.
Sicherheit, Diagnose und Fernwartung
Die Sicherheit der Bediener und eine unterbrechungsfreie Maschinenverfügbarkeit haben in jeder Fertigungszelle höchste Priorität:
- Sicherheitsverriegelungen in Industriequalität: Integrierte Sicherheitslichtvorhänge, umlaufende Schutzumzäunungen und redundante Sicherheitstüren sichern sämtliche Bewegungsbereiche der Automatisierung.
- Proaktive Maschinendiagnose: Das Steuerungssystem überwacht kontinuierlich Antriebsströme, pneumatische Drücke und Getriebetemperaturen, um Wartungsbedarf frühzeitig zu erkennen, bevor ein Ausfall die Produktionslinie zum Stillstand bringt.
- Sicherer Fernsupport: Verschlüsselte Fernzugriffsmodule ermöglichen unseren Ingenieuren eine sofortige Fehlerbehebung, die Aktualisierung der Steuerungslogik und die Feinabstimmung des Systems ohne Verzögerungen durch Anfahrtszeiten.
Technische Spezifikationsübersicht
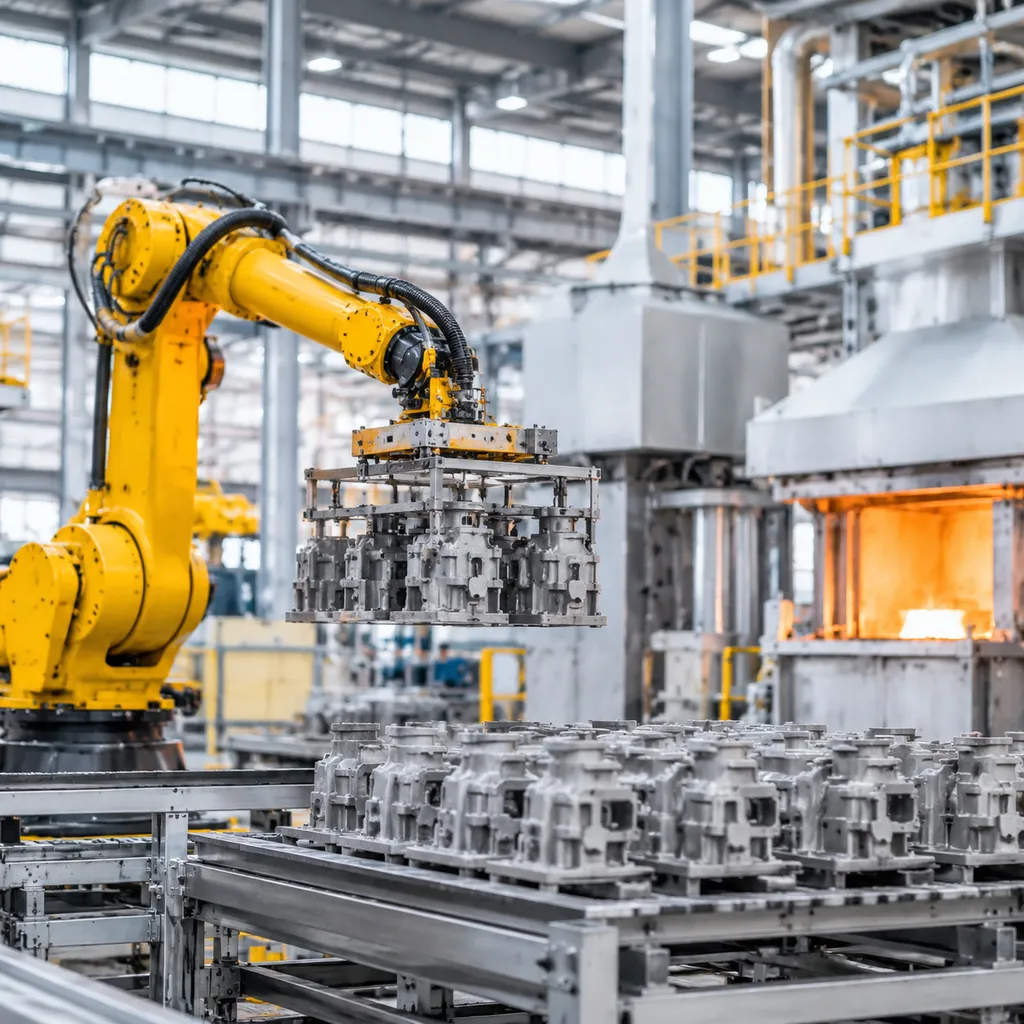
Unsere Automatisierungslösungen für Feinguss-Produktionslinien Die Systeme sind für hohe Durchsatzleistungen und reproduzierbare Ergebnisse unter kontinuierlichen Betriebsbedingungen in Gießereien ausgelegt. Wir passen Traglastbereiche, Tankvolumen und Förderanlagenkonfigurationen exakt an die Abmessungen Ihrer Werkstücke und die Anforderungen an das Schalenwachstum an.
| Systemparameter | Standard-Spezifikationsbereich | Hochleistungsoption |
|---|---|---|
| Maximale Nutzlast für Bäume/Cluster | 50 kg – 150 kg (einschließlich Vorrichtung) | Bis zu 500 kg+ |
| Cluster-Abmessungen (Durchmesser × Höhe) | Ø600 mm × 800 mm | Ø1.200 mm × 1.500 mm |
| Freiheitsgrade des Roboterarms | 6-achsiger Gelenkarm-Industrieroboter | 6-Achs-Roboter mit zusätzlicher 7. Linearachse |
| Fassungsvermögen des Suspensionstanks | 300 L – 800 L mit kontinuierlicher Durchmischung | 1.200 L – 2.500 L Doppelmanteltanks |
| Schleifsysteme | Doppelte Regenschleifmaschinen und Wirbelschichtbetten | Kundenspezifisches Mehrstations-Schleifmittel-Array |
| Taktung des Trocknungsförderers | Getaktete Zyklen von 15–30 Minuten (einstellbar) | Kontinuierliche mehrstufige Kettenförderanlage |
| Steuerarchitektur | Siemens S7-1500 / Allen-Bradley-SPS | Vollständige SCADA- und MES-Integration |
Maximale Cluster-Nutzlast und Maßkapazität
Wir fertigen jede robotergestützte Tauchzelle für Feinguss für die Bearbeitung von Baugruppen, die von kompakten Präzisions-Medizinbaumgruppen bis hin zu massiven industriellen Strukturclustern reichen. Standard-Nutzlasten: 50 kg bis 150 kg Nettokapazität, ausreichend für 80 % der Anwendungen in der Luft- und Raumfahrt, der Automobilindustrie und bei gewerblichen Ventilen. Zellen für hohe Nutzlasten: Hochdrehmoment-Handgelenkmechanismen mit einer Tragfähigkeit von bis zu 500 kg verhindern ein Auslenken des Roboterarms während der Schlickentnahme und bei Hochgeschwindigkeitsmanipulationen. Bauteilabmessungen: Der standardmäßige Schwenkbereich bietet ausreichend Platz für Bäume mit einem Durchmesser von bis zu 1.200 mm und einer Gesamtabwurfhöhe von 1.500 mm.
Robotische Taucharm-Systeme und Schlicktankkapazität
Eine gleichbleibende Beschichtungsqualität erfordert eine präzise kinematische Steuerung und eine stabile Flüssigkeitsbeschaffenheit während des durchgehenden 24/7-Schichtbetriebs. Mehrachsiger Tauchroboter für Gießereien: Abgedichtete Arme mit Schutzart IP67 schützen die Getriebe vor abrasiven Keramikschlickern und in der Luft befindlichem Quarzstaub. Schlicktanks: Tanks aus Edelstahl 304/316 mit langsam laufenden Rührflügeln mit variabler Drehzahl und geringer Scherwirkung, die Totzonen und Krustenbildung verhindern. Füllstands- und Viskositätsregelung: Automatische Füllstandssonden lösen das Nachfüllen des Schlickers aus und arbeiten mit einer Inline-Temperaturüberwachung zusammen, um die Bindemittelchemie zu bewahren.
Stationen für Regenschliff und Wirbelschicht-Stuckauftrag
Für den Aufbau ausgewogener Grund- und Deckschichten integrieren unsere automatisierten Fertigungslinien spezielle Anlagen zum Auftragen keramischer Stuckmaterialien. Regenfallschleifer für den Feinguss: Präzisions-Pendelschleifmaschinen tragen feines Zirkon oder Quarzglas gleichmäßig auf die Primärschichten auf, ohne das Wachsmodell auszuwaschen. Wirbelschicht-Stuckiermaschine: Belüftete Grobkornbetten tragen die Deckschichten auf. Dabei sorgen ausgewogene Luftstromverteiler dafür, dass auch tiefe Hinterschneidungen, Rippen und Vertiefungen erreicht werden. Staubabschirmung: Vollständig geschlossene Absaughauben werden direkt in das Staubabsaugungskanalsystem der Produktionsanlage integriert, um die Umgebungspartikelkonzentration deutlich innerhalb der üblichen Grenzwerte für Gießereien zu halten.
Taktzyklus und Ausstoß des Umwelttrocknungstunnels
Die Trocknungsgeschwindigkeit bestimmt die strukturelle Integrität der Form und den Taktzyklus, bevor die Teile zur nächsten Prozessstufe weitertransportiert werden. Dewaxing-Dampfautoklav Stage-Step erfordert. Überkopf-Fördersystem zur Schal trocknung: Mehrstufige, taktgesteuerte Überkopf-Kettenförderer transportieren die Schalenbäume durch zonierte Trocknungskammern. Klimaregelkreisläufe: Mikroprozessorgesteuerte Luftdüsen leiten gleichmäßig strömende Luft mit niedriger Geschwindigkeit über jede Ebene und halten dabei eine Temperatur von ±1,5 °C und eine relative Luftfeuchtigkeit von ±3% in allen Trocknungszonen aufrecht. Taktzeitmanagement: Programmierbare Trocknungsprogramme automatisieren Trocknungszeiten von 1,5 bis 4 Stunden pro Schicht und stimmen diese auf die chemische Zusammensetzung der Schlickermasse und die Schichtdicke ab.
SPS-Architektur und elektrische Konformität
- Standardhardware: Industrietaugliche Steuerungsplattformen Siemens S7-1500 oder Allen-Bradley ControlLogix mit farbigen Touchscreen-HMIs.
- Konformitätsstandards: Ausgelegt gemäß den Spezifikationen CE, UL 508A und NFPA 79, mit getrennten Gehäusen für Hoch- und Niederspannung.
- Sicherheitsintegration: Sicherheitsstromkreise der Kategorie 4 / SIL 3, verriegelte Lichtvorhänge und Sicherheitszäune sind direkt in das zentrale Steuerungsverriegelungsnetzwerk integriert.
Betriebliche Vorteile und ROI für Gießereien
Die Implementierung einer Automatisierungslösungen für Feinguss-Produktionslinien Anlage verändert die wirtschaftlichen Rahmenbedingungen in der Gießerei grundlegend. Durch den Ersatz manueller Tauch-, Handhabungs- und Trocknungsprozesse durch synchronisierte Robotik zielen unsere Systeme auf die drei größten Kostentreiber beim Feinguss im Wachsausschmelzverfahren ab: Ausschussquoten, direkte Arbeitskosten und uneinheitliche Zykluszeiten.
Kompromisslose Schalenqualität und Reduzierung von Fehlern
Beim manuellen Tauchen entstehen häufig Unregelmäßigkeiten bei der Schlickerdicke, dem Abtropfwinkel und der Stuckabdeckung. Unsere automatisierte Schalenfertigungslinie ermöglicht wiederholbare mehrachsige Bewegungsabläufe und gewährleistet dadurch einen gleichmäßigen Schalenaufbau bei komplexen Geometrien, tiefen Aussparungen und dünnen Rippen.
- Glatte Wandstärke der Schale: Programmierte Tauchwinkel verhindern Schlickeransammlungen und einen zu dünnen Schalenaufbau an Kanten.
- Kontrollierte Entwässerung: Präzise Rotations- und Neigungszyklen verhindern Schlickerbrücken und spannungsbedingte Schwachstellen, die zu Rissen in der Schale führen können.
- Minimierung der Ausschussquote: Standardisierte Automatisierung beseitigt prozessbedingte Fehler direkt. Entdecken Sie praktische Maßnahmen zur Reduzierung von Gussfehlern für eine bessere Qualität in allen Arbeitsabläufen Ihrer Schalenfertigung.
Erhebliche Einsparungen bei Arbeits- und Materialkosten
Schwere Wachsbaumgruppen und Arbeitsumgebungen mit gefährlichem Quarzstaub führen zu hoher Personalfluktuation und körperlicher Belastung. Unsere robotergestützten Schalenaufbausysteme bewältigen kontinuierlich schwere Lasten ohne Ermüdung und optimieren gleichzeitig den Verbrauch von Roh- und Hilfsstoffen.
- Einsparung von Schlicker und Stuck: Kontrollierte Auszugsgeschwindigkeiten und gezieltes Besanden im Streuverfahren reduzieren den Feuerfestmaterialabfall um 15% bis 25%.
- Umverteilung der Arbeitskräfte: Ein einzelner Techniker kann mehrere automatisierte Tauchzellen und Förderbandanlagen überwachen, anstatt Teams für das manuelle Tauchen einzusetzen.
- Sicherere Arbeitsumgebung: Vollständig geschlossene Schleifmaschinen und automatisierte Handhabungssysteme halten die Bediener von luftgetragenen Partikeln fern.
Planbare Produktionsdurchlaufzeiten
Die manuelle Chargenverarbeitung führt zu schwankenden Trocknungszeiten der Keramikschalen und zu Engpässen bei der Schichtplanung. Unsere über Kopf installierten Schal-Trocknungsfördersysteme gewährleisten kontinuierliche Trocknungszyklen nach dem FIFO-Prinzip (First In, First Out), die genau auf Ihre Schichtvorgaben abgestimmt sind.
| Betriebskennzahl | Manueller Schalenaufbau | Automatisierte Produktionslinie |
|---|---|---|
| Konstanz der Keramikschalen | Schwankungen zwischen den Bedienerschichten | 100 % Wiederholgenauigkeit von Prozessablauf und Zyklus |
| Taktung des Tauchzyklus | Uneinheitlich und anfällig für Verzögerungen | Feste, rezeptgesteuerte Zykluszeiten |
| Handhabung schwerer Lasten | Durch die körperlichen Grenzen des Menschen eingeschränkt | Verarbeitet Bäume mit einem Gewicht von über 100 kg |
| Produktionsplanung | Abhängig von Anwesenheit und Arbeitstempo | Planbare Taktzeiten rund um die Uhr |
Durch eine planbare Schichtauftragung und klimatisierte Aushärtung stabilisiert unsere Automatisierungsarchitektur die Liefertermine, verkürzt die Produktionsdurchlaufzeiten und ermöglicht eine vollständige Amortisation der Investition innerhalb typischer betrieblicher Zeiträume einer Gießerei.
Zielbranchen und Anwendungsbereiche für Bauteile
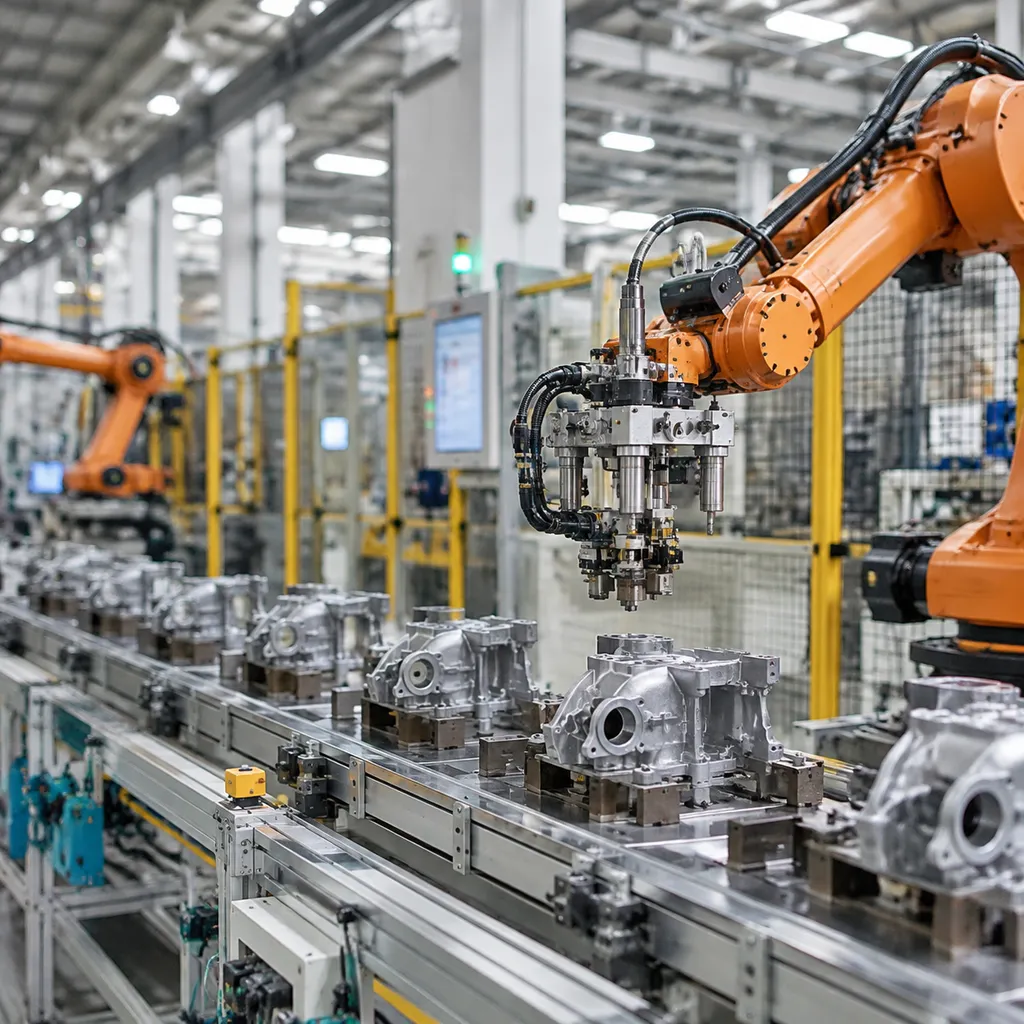
Unsere automatisierten Produktionslinienlösungen für den Feinguss sind darauf ausgelegt, die strengen Qualitätsanforderungen anspruchsvoller Branchen zu erfüllen. Unser Fokus liegt auf gleichbleibender Qualität bei komplexen Geometrien, damit Hersteller strenge Anforderungen einhalten können. Gussqualitätsstandards für zuverlässige Metallteile durch.
Luft- und Raumfahrt & Verteidigungsstrukturkomponenten
Wir unterstützen die Herstellung flugkritischer Bauteile, darunter Turbinenschaufeln und strukturelle Komponenten von Flugzeugzellen. Die Automatisierung gewährleistet die erforderliche Wiederholgenauigkeit, um anspruchsvolle zerstörungsfreie Prüfungen zu bestehen und die Zertifizierungsanforderungen für Werkstoffe in der Luft- und Raumfahrt zu erfüllen.
Antriebsstrangkomponenten für Pkw und Nutzfahrzeuge
Produktionsumgebungen mit hohen Stückzahlen profitieren von unseren Robotersystemen, die die Fertigung von Turboladerrädern, Getriebekomponenten und Motoransaugkrümmern optimieren. Die Präzision bleibt auch bei den hohen Taktzahlen erhalten, die moderne Lieferketten der Automobilindustrie erfordern.
Medizinische Geräte und orthopädische Implantate
Die für biokompatible Implantate erforderliche Präzision setzt eine absolut gleichmäßige Schalenstruktur voraus. Unsere automatisierten Tauch- und Besandungsmodule beseitigen menschlich bedingte Schwankungen und gewährleisten, dass empfindliche orthopädische Komponenten wie Knie- und Hüftgelenkersatzimplantate exakt den Maßvorgaben entsprechen.
Stromerzeugung und industrielle Durchflussregelventile
Wir bieten robuste Lösungen für den Guss großformatiger drucktragender Komponenten. Von komplexen industriellen Durchflussregelventilen bis hin zu hochbelastbaren Komponenten für die Stromerzeugung gewährleisten unsere Systeme die Integrität bei jedem Gießvorgang. Dabei profitieren unsere Kunden von unserer umfassenden Fertigungskompetenz. Kundenspezifische Gussteile aus Kohlenstoffstahl für industrielle Anwendungen.
schlüsselfertige Implementierungsmethodik zur Automatisierung von Feinguss-Produktionslinien
Wir steuern den Übergang zur Automatisierung mithilfe eines strukturierten, fünfstufigen Konzepts, das darauf ausgelegt ist, Ausfallzeiten zu minimieren und eine nahtlose Integration in Ihre bestehenden Gießereiprozesse sicherzustellen. Unabhängig davon, ob Sie auf Automatisierung umstellen für Feinguss für die Luft- und Raumfahrt zur Herstellung von Präzisionsbauteilen oder für die standardmäßige industrielle Produktion – unser Ansatz konzentriert sich auf Leistung und Zuverlässigkeit.
- Stufe 1: Produktionsanalyse und Prüfung der Gussgeometrie: Zunächst bewerten wir Ihre aktuellen Gussteile, Gewichtsverteilungen und Materialanforderungen, um die optimale Automatisierungskonfiguration zu ermitteln.
- Stufe 2: 3D-LayoutsSimulation und Modellierung des digitalen Zwillings: Vor der Fertigung erstellen wir einen digitalen Zwilling, um die robotergestützten Tauchbewegungen und den Materialfluss zu simulieren und sicherzustellen, dass Ihre Gussfertigungsdienstleistungen für präzise Metallteile einen maximalen Durchsatz erreichen.
- Stufe 3: Präzisionsfertigung, Montage und Vorab-FAT: Alle mechanischen und elektronischen Komponenten werden in unserem Werk montiert und einem strengen Werksabnahmetest (FAT) unterzogen, um ihre Leistung anhand der vorgegebenen Zykluszeiten zu überprüfen.
- Stufe 4: Montage vor Ort, Integration und SAT: Unser Team übernimmt die mechanische Installation und Softwareintegration in Ihrer Produktionshalle. Den Abschluss bildet der Site Acceptance Test (SAT), mit dem bestätigt wird, dass das System die betrieblichen KPIs erfüllt.
- Phase 5: Bedienerschulung, Inbetriebnahme und lebenslanger Support: Wir bieten umfassende Schulungen für Ihre Mitarbeiter in der Produktionshalle an und etablieren ein langfristiges Wartungsprotokoll, um sicherzustellen, dass Ihre Produktionslinie dauerhaft mit maximaler Effizienz arbeitet.
Häufig gestellte Fragen zur Automatisierung von Feinguss-Produktionslinien
Wir beantworten häufige Fragen zum Betriebsablauf, damit Sie beurteilen können, wie unsere automatische Schalenbeschichtungsanlage für den Feinguss zu Ihrer spezifischen Produktionsumgebung passt.
| Frage | Einblicke in die Implementierung |
|---|---|
| Flexible Anpassung an räumliche Gegebenheiten | Unsere modularen Roboterzellen verfügen über kompakte, vertikale oder lineare Bauweisen und ermöglichen dadurch die Nachrüstung bestehender Anlagen. |
| Schlickermanagement | Wir setzen integrierte automatische Mischsysteme mit Viskositätssensoren zur Echtzeitüberwachung und gekühlten Kühlmänteln ein, um die Stabilität über alle Schichten hinweg aufrechtzuerhalten. |
| Rezeptwechsel | Die SPS-basierte Programmierung ermöglicht eine schnelle Rezeptauswahl und minimiert dadurch die Stillstandzeiten beim Wechsel zwischen verschiedenen Wachsbaum-Cluster-Typen. |
| Gleichmäßigkeit der Beschichtung | Mehrachsige Roboter ermöglichen komplexe, programmierbare Bewegungsabläufe und gewährleisten so das Eindringen der Schlickerbeschichtung in nicht durchgängige Hohlräume und komplexe Geometrien. |
| ROI und Amortisation | Effizienzsteigerungen beim Materialverbrauch, die Reduzierung des Arbeitsaufwands und die Minimierung der Ausschussquote führen bei Gießereien mit hohen Produktionsvolumina in der Regel zu einer wettbewerbsfähigen Amortisationszeit. |
Technische und betriebliche Erläuterung
- Prozesskonstanz: Durch den Wegfall manueller Arbeitsschritte beim Tauch- und Schleifprozess stellen wir sicher, dass jeder Cluster eine identische Beschichtungsdicke erhält. Dadurch wird die bei manuellen Verfahren übliche Ausschussquote direkt reduziert.
- Sicherheit und Wartung: Unsere diagnoseorientierte Systemarchitektur überwacht den Systemzustand in Echtzeit und ermöglicht eine vorausschauende Wartung, bevor es zu Ausfallzeiten kommt.
- Skalierbarkeit: Sie können mit einer eigenständigen robotergestützten Tauchzelle beginnen und diese bei steigendem Produktionsbedarf zu einer vollständig integrierten, förderbandgekoppelten Produktionslinie ausbauen.

 German
 English
 Russian