

3. November 2026
Entdecken Sie zuverlässige Ausrüstung für Kunstguss und Skulpturenguss, die für präzise, detailgetreue Ergebnisse und eine effiziente kreative Produktion entwickelt wurde
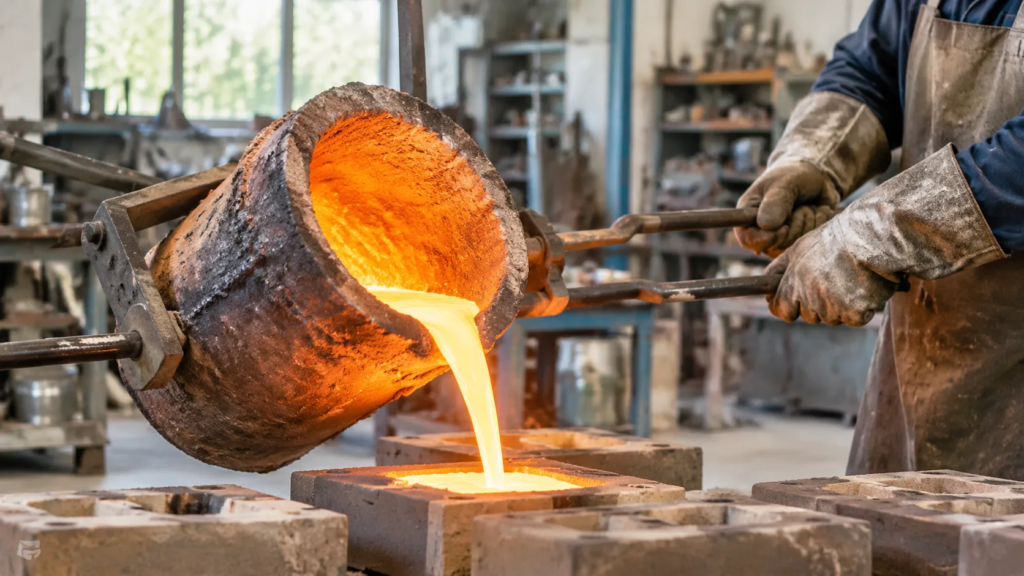
Präzisionsausrüstung für Kunstguss und Skulpturenguss
Hochpräzise Vakuum-Druckgussanlagen
Porosität, aufgeplatzte Formen und stundenlange Nachbearbeitung zur Beseitigung von Oberflächenfehlern schmälern die Gewinne von Gießereien und zerstören feine Skulpturendetails. Wir haben unsere Ausrüstung für Kunstguss und Skulpturenguss entwickelt, um diese Probleme bereits beim Gießvorgang zu beseitigen. Durch die Kombination einer gründlichen Vakuumentgasung mit einer schnellen Einspritzung unter Überdruck bringen unsere Anlagen geschmolzenes Metall selbst in engste Vertiefungen und entfernen gleichzeitig atmosphärische Gase aus dem Schmelzbereich.
Ganz gleich, ob Sie ein privates Bronzeskulpturenatelier betreiben oder die Serienproduktion einer kommerziellen Kunstgießerei leiten – unsere Maschinen liefern Zyklus für Zyklus saubere, dichte Gussteile in metallurgischer Qualität.
Kernkompetenzen für Kunstgießereien mit höchsten Qualitätsansprüchen
- Breite Kompatibilität mit dem Wachsausschmelzverfahren: Vollständige Unterstützung sowohl für massive Einbettformen als auch für verstärkte Keramikschalenformen, ohne dass spezielle Werkzeuge erforderlich sind.
- Reproduktion feinster Details: Erfasst Oberflächenstrukturen im Submillimeterbereich, Fingerabdrücke, scharfe Gravurlinien und extreme Hinterschneidungen direkt von Ihren Wachs- oder Harzmodellen.
- Schutz durch Inertgas beim Schmelzen: Die integrierte Argon-Gasspülung schützt das geschmolzene Metall vor Luftkontakt und verhindert so die Bildung von Schlacke, Oxideinschlüsse und nadelstichartige Porosität.
- Minimierter Nachbearbeitungsaufwand nach dem Gießen: Eine hohe Oberflächenpräzision direkt nach dem Ausbetten reduziert den Arbeitsaufwand und die Kosten für manuelle Schweißreparaturen, Schleifarbeiten und Nachbearbeitung erheblich.
Technische Spezifikationen für Maschinen zum Skulpturenguss
Wir entwickeln unsere Anlagen für Kunstguss und Skulpturenguss, um Unsicherheiten bei der Reproduktion von Kunstwerken zu beseitigen. Von extrem dünnwandigen Bronzefiguren bis hin zu massiven Messingskulpturen bieten unsere Maschinen eine präzise Temperaturregelung, eine gründliche Vakuumentgasung und eine schnelle Überdruckinjektion, um bei jedem Gießzyklus eine vollständige Formfüllung zu gewährleisten.
Technische Spezifikationen des Kernsystems
| Parameter | Standardkonfiguration | Option für Hochtemperatur-Aufrüstung |
|---|---|---|
| Erhitzungsmethode | Mittelfrequenz-Induktion mit Halbleitertechnik | Mittelfrequenz-Induktion mit Halbleitertechnik |
| Maximale Betriebstemperatur | 1.300 °C (Bronze, Messing, Aluminium, Silber) | 1.600 °C (Hochtemperaturlegierungen, Edelstahl) |
| Maximale Abmessungen des Gießzylinders | Ø 300 mm × 450 mm Länge | Sonderhöhen auf Anfrage |
| Vakuumerzeugung (Kammer und Tiegel) | Zweistufige Drehschieber-Vakuumpumpe, bis zu −0,098 MPa | Hochleistungs-Vakuumverstärker |
| Überdruck beim Einspritzen | Einstellbar bis zu 3,0 bar (0,3 MPa) mit Inertgas | Bis zu 4,0 bar (0,4 MPa) |
| Tiegelkapazitäten | Bronze: 15 kg / Aluminium: 5 kg / Gold: 20 kg | Bis zu 25 kg Bronzeäquivalent |
Induktionsleistung und Temperaturregelung
- Halbleiter-Stromversorgung: Die Mittelfrequenzinduktion ermöglicht eine schnelle, gleichmäßige Erwärmung direkt des Einsatzmaterials und erzeugt einen natürlichen metallurgischen Rühreffekt, der die Legierungsentmischung verhindert.
- Zweizonige Temperaturüberwachung: Die Echtzeitüberwachung der Liquidustemperatur mithilfe eines integrierten optischen Zweikanal-Pyrometers, unterstützt durch eingetauchte Thermoelemente vom Typ S/K, verhindert übermäßige Haltezeiten und das Sieden des Metalls.
- Legierungsvielfalt: Entwickelt für die Verarbeitung von Siliziumbronze, Weißbronze, Architektur-Messing und speziellen Leichtmetallen gemäß den geltenden Standards Gussqualitätsstandards für zuverlässige Metallteile durch. Wenn Sie mit Leichtmetallen für den Guss arbeiten, beachten Sie unsere Aluminiumlegierung-Gussleitfaden für optimale Schmelztemperaturen.
Vakuuminjektions- und Druckparameter
- Zweistufiger Vakuumzug: Erzeugt sofort ein Vakuum sowohl im Schmelztiegel als auch in der Formkammer und entfernt Umgebungsluft, Feuchtigkeit und unter der Oberfläche eingeschlossene Blasen aus der Form, bevor der Gießvorgang beginnt.
- Differenzieller Überdruck: Versiegelt die Kammer sofort und flutet sie mit unter Druck stehendem Inertgas von bis zu 3,0 bar, sobald sich die Stopfenstange hebt. Dadurch wird das geschmolzene Metall in dünne Bereiche mit Wandstärken von bis zu 0,5 mm gedrückt.
- Formaufnahme: Die großzügig dimensionierte Formkammer nimmt massive Gießflaschen und perforierte Behälter mit einem Außendurchmesser von bis zu 300 mm und einer Länge von bis zu 450 mm auf. Einsetzbare Reduzierringe ermöglichen die Verwendung kleinerer Produktionsformflaschen.
Anforderungen an die Studioausstattung
- Stromversorgung: Dreiphasenstrom, 380 V/480 V, 50/60 Hz (standardmäßige industrielle Konfigurationen von 15 kW bis 30 kW).
- Kühlkreislauf: Separater Wasser-Kühler mit geschlossenem Kreislauf und einem Betriebsdruck von 3 bis 4 bar, der die Integrität der Spule und der Dichtungen auch bei unmittelbar aufeinanderfolgenden Arbeitszyklen gewährleistet.
- Pneumatik und Schutzgas: 6 bar trockene Druckluft für pneumatische Stößel; industrielle Argon- oder hochreine Stickstoffversorgung zum Spülen und Aufrechterhalten einer Inertgasatmosphäre.
Konstruktion von Vakuum-Druckgießmaschinen
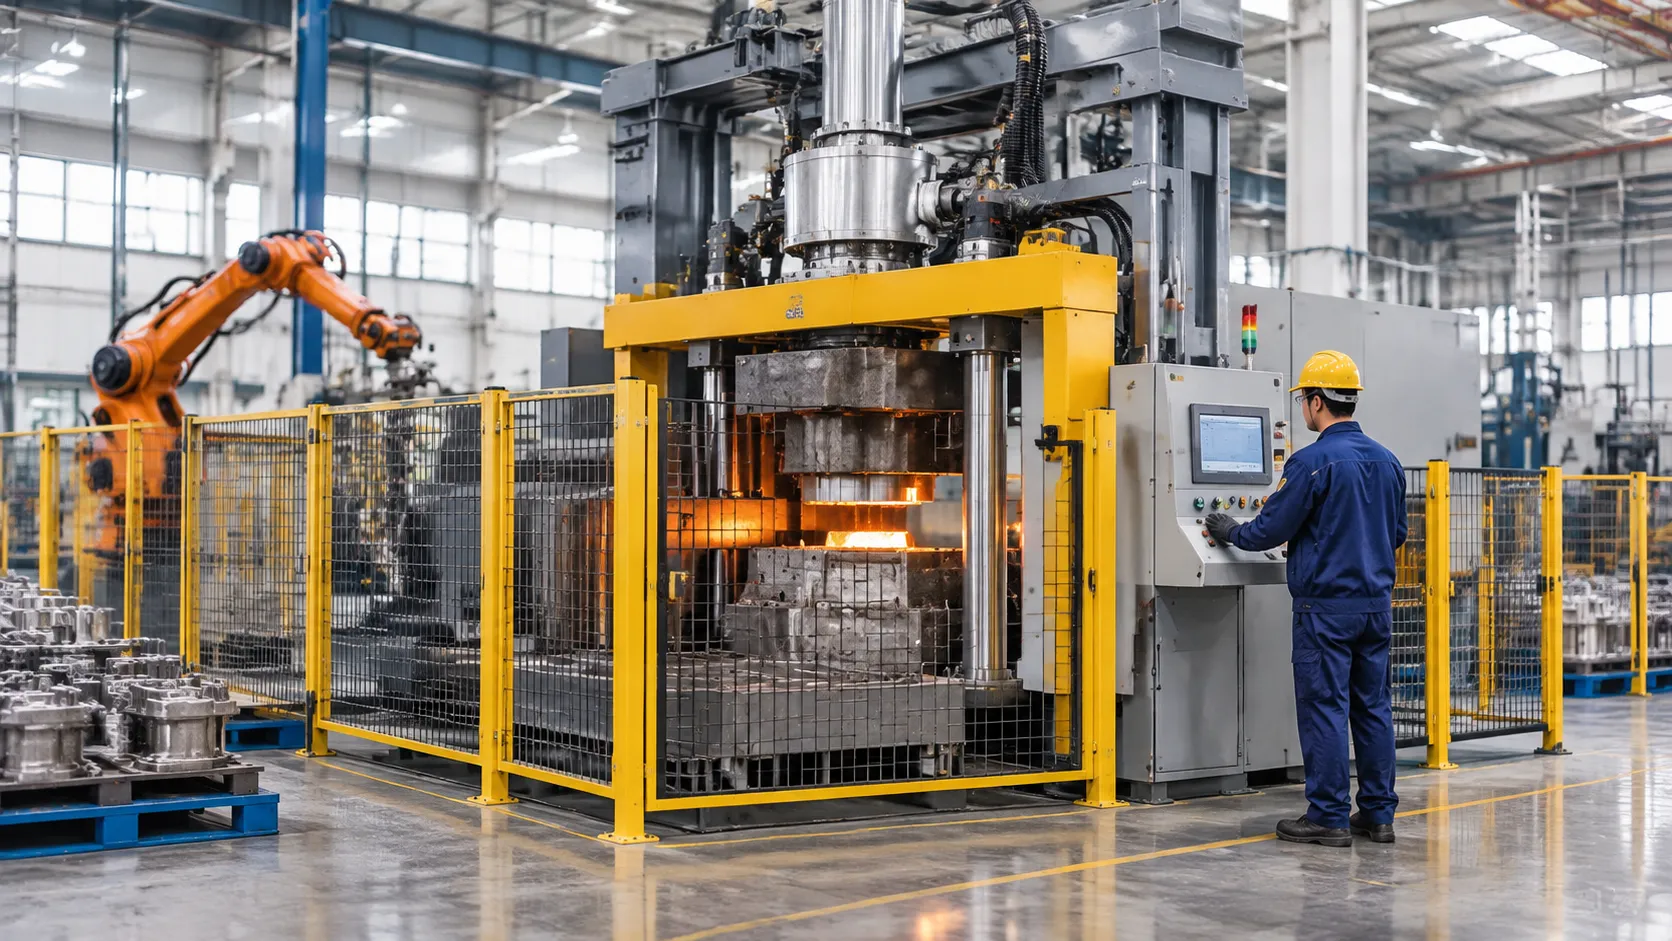
Beim herkömmlichen Kippschmelzguss kommt geschmolzene Bronze mit der offenen Luft in Kontakt, wodurch Oxidhaut und Tiegelschlacke direkt in den Formhohlraum gelangen. Wir haben unsere Ausrüstung für Kunstguss und Skulpturenguss auf einer automatisierten Vakuum-Druckgussarchitektur mit Bodenabguss aufgebaut, um dieses Problem zu beseitigen. Durch die Isolierung der Schmelze und die mechanische Steuerung jeder Sekunde des Gießvorgangs verwandelt dieses System risikoreiche Gießarbeiten im Atelier in saubere, reproduzierbare Gießprozesse.
Schlackenfreie Bodenabgabe mit Stopfenstange
Beim manuellen Abschöpfen und Kippen besteht stets die Gefahr, dass Oberflächenschlacke in den Einguss gelangt. Unsere Bodenabguss-Gießofenanlage verwendet eine präzisionsgefertigte Graphit-Stopfenstange, die direkt in der Öffnung des Tiegels sitzt:
- Sauberer Fluss der Metallschmelze: Das flüssige Metall tritt direkt am Boden des Schmelzbads aus, während schwimmende Schlacke, Oxide und Verunreinigungen im Tiegel zurückbleiben.
- Keine turbulenten Spritzer: Die direkte vertikale Ausrichtung auf den Einguss des Formkastens minimiert den Lufteinschluss und verhindert Turbulenzen, die bei filigranen figurativen Skulpturen zu Einschlüssen führen können.
- Sofortiger pneumatischer Hub: Die Stopfenstange wird durch eine automatisierte pneumatische Steuerung präzise angehoben und öffnet den Auslass innerhalb von Millisekunden, sodass der Formhohlraum gleichmäßig und ohne Unterbrechung gefüllt wird.
Schnelle Vakuumevakuierung bis zur Überdruckeinspritzung
Skulpturale Arbeiten zeichnen sich häufig durch hauchdünne Querschnitte, filigrane Texturen und tiefe Hinterschneidungen aus, die sich unter herkömmlicher Schwerkraft nicht vollständig ausfüllen lassen. Unsere Vakuum-Druckgießmaschine nutzt einen technisch präzise gesteuerten Druckunterschied:
- Evakuierung der Form: Die Formkammer erzeugt ein starkes Vakuum und entfernt eingeschlossene Luft durch die porösen Wände der Einbettform.
- Synchronisiertes Gießen: Der Bodenfüllmechanismus öffnet sich, während die Form weiterhin unter Unterdruck steht, wodurch der geschmolzene Metallstrom tief in den Hohlraum gezogen wird.
- Überdruck mit Inertgas: Millisekunden nach dem Einfüllen wird die Schmelzkammer mit positivem Gasdruck beaufschlagt, der das flüssige Metall in jede mikroskopisch kleine Vertiefung presst, bevor die Erstarrung beginnt.
Elektromagnetisches Induktionsrühren
Die Entmischung von Legierungsbestandteilen beeinträchtigt chemische Patinierungen und verursacht Schwachstellen auf großen skulpturalen Flächen. Unser Halbleiter-Induktionsgenerator arbeitet mit präzise abgestimmten Frequenzen, um einen aktiven elektromagnetischen Rühreffekt zu erzeugen:
- Gleichmäßige Verteilung der Elemente: Schwerere Legierungsbestandteile bleiben während des gesamten Schmelzvorgangs gleichmäßig verteilt, anstatt sich am Boden des Tiegels abzusetzen.
- Gleichmäßige Patinierung: Eine homogene chemische Verteilung verhindert fleckige und ungleichmäßige Farbgebung beim Auftragen heißer oder kalter Patinas auf fertige Bronzeskulpturen.
Zweikanalige Überwachung der Liquidustemperatur
Eine zu hohe Gießtemperatur verursacht starke Schrumpfungsporosität und Anbrennungen, während eine zu niedrige Gießtemperatur zu unvollständigen Gießvorgängen und Fehlstellen führt. Wir kombinieren zwei Diagnoseinstrumente, um das optimale Gießtemperaturfenster präzise einzuhalten:
- Thermoelement Typ S/R: Ermöglicht eine kontinuierliche und zuverlässige Überwachung während der anfänglichen Aufheizphase und der metallurgischen Haltephase.
- Hochgeschwindigkeits-Optikpyrometer: Erfasst die Oberflächentemperatur der Schmelze direkt und ohne Verzögerung und stellt so sicher, dass die ideale Fließfähigkeitskurve eingehalten wird, die in unserem Gusslegierungs-Eigenschaften- und Materialauswahlführer.
Sauerstofffreie Verarbeitung in geschlossenen Kammern
Das Schmelzen von Bildhauerbronzen, Messingen und Edelmetallen an der freien Luft beschleunigt den Verschleiß der Tiegel und führt zu starker Schlackenbildung. Unser geschlossenes Kammerdesign schützt Ihre Legierungen während des gesamten Prozesszyklus:
- Spülung mit Inertgas: Argon oder Stickstoff spült die Schmelzzone, bevor das Induktionsfeld aktiviert wird, und entfernt den Sauerstoff, bevor der Aufheizvorgang beginnt.
- Schutz des Schmelztiegels: Der Schutz von Graphittiegeln und Stopfenstangen vor Sauerstoff verhindert einen schnellen Kohlenstoffabbrand und senkt dadurch die Ersatzkosten.
- Reinigereinschmelzen: Legierungen bleiben hell und fließfähig, ohne stark auf chemische Flussmittel angewiesen zu sein, die Lochfraß an Formoberflächen verursachen können.
Kompatible Gusslegierungen und Anwendungsbereiche
Verschiedene Metalle verhalten sich unter Hitzeeinwirkung unvorhersehbar. Zink verdampft und vernebelt die Werkstatt, Siliziumbronze erstarrt, bevor dünne Fingerpartien ausgefüllt werden, und Aluminium bildet Wasserstoffporen, die erst beim abschließenden Polieren sichtbar werden. Wir entwickeln unsere Ausrüstung für Kunstguss und Skulpturenguss um Ihnen die vollständige metallurgische Kontrolle über jeden Schmelzvorgang zu ermöglichen und Schlacke, Gasporosität sowie Legierungsentmischung bei allen gängigen Werkstattmetallen zu vermeiden.
Siliziumbronze für dünnwandige Skulpturen
Siliziumbronze bleibt das Rückgrat des Skulpturengusses. Unser System gewährleistet die hohe Fließfähigkeit, die erforderlich ist, um bei komplexen figürlichen Bronzegüssen Wandstärken von nur 1,5 mm zu erreichen. Da die Schmelzkammer unter einer Schutzgasabdeckung bleibt, oxidiert das Silizium nicht aus der Schmelze. So erhalten Sie sauberes Metall, das selbst in tiefe Hinterschneidungen fließt, ohne zu reißen.
Architektur-Messing und Weißbronze ohne Zinkverdampfung
Beim Gießen von Messing oder Weißbronze in offenen Tiegeln verdampft das flüchtige Zink durch die Hitze. Dadurch verändert sich die Legierungsfarbe, und der Arbeitsbereich füllt sich mit gefährlichem weißem Rauch. Unsere versiegelte Schmelzumgebung unter Druck unterdrückt die Zinkverdampfung vollständig: Legierungszusammensetzung gemäß Spezifikation: Das Zink bleibt in der Schmelze gebunden, anstatt in den Raum zu verdampfen. Makellose Farbkonsistenz: Keine Verfärbungen oder matten Stellen bei mehrteiligen Baugruppen. Saubere Werkstattluft: Die gekapselte Verarbeitung verhindert giftige Metalldämpfe direkt an der Entstehungsquelle.
Porenfreies Aluminium für skulpturale Anwendungen
Skulpturen aus Aluminium weisen häufig Mängel auf, wenn unter der Oberfläche eingeschlossene Wasserstoffblasen spiegelpolierte Flächen beschädigen oder eine gleichmäßige chemische Patinierung verhindern. Durch Vakuumentgasung und kontrollierte Druckbefüllung stellt unsere Anlage dichte, gasfreie Aluminiumgussteile her, die sich ideal für die mechanische Nachbearbeitung mit hohen Körnungen und das Eloxieren eignen.
Reproduktionen aus Feingold und Sterlingsilber
Für limitierte Statuetten, Medaillen und detailgetreue historische Reproduktionen liefern unsere Maschinen eine Dichte in Schmuckqualität auch bei anspruchsvollen Kunstgussprojekten. Die gleichmäßige, turbulenzarme Befüllung von unten verhindert Oxidfalten und Lunkerbildung in hochwertigen Silber- und Goldlegierungen. Für Gießereien, die neben industriellen Bauteilen auch skulpturale Projekte realisieren, ist die Beherrschung dieser Legierungseigenschaften ebenso wichtig wie die Beherrschung der Standardverfahren. Investitions- und Präzisionsgießdienstleistungen für Metallteile.
Kompatibilität mit verschiedenen Modellwerkstoffen
Sie müssen Ihren Modellierungsprozess nicht ändern, um präzise Gussergebnisse zu erzielen. Unsere Gießparameter lassen sich direkt an Ihre bevorzugten Formwerkstoffe anpassen: Gießbare 3D-Druckharze: Saubere Formfüllung selbst bei dichten Harzmodellen, die hohe Füllgeschwindigkeiten erfordern. Traditionelle Schnitzwachse: Perfekte Wiedergabe feiner handgeschnitzter Texturen, Fingerabdrücke und Werkzeugspuren. Organische Wachsmodelle: Gleichmäßiger Fluss durch herkömmliche Angussbäume und komplexe Angusssysteme.
Arbeitsablauf und Verfahren beim Wachsausschmelzverfahren
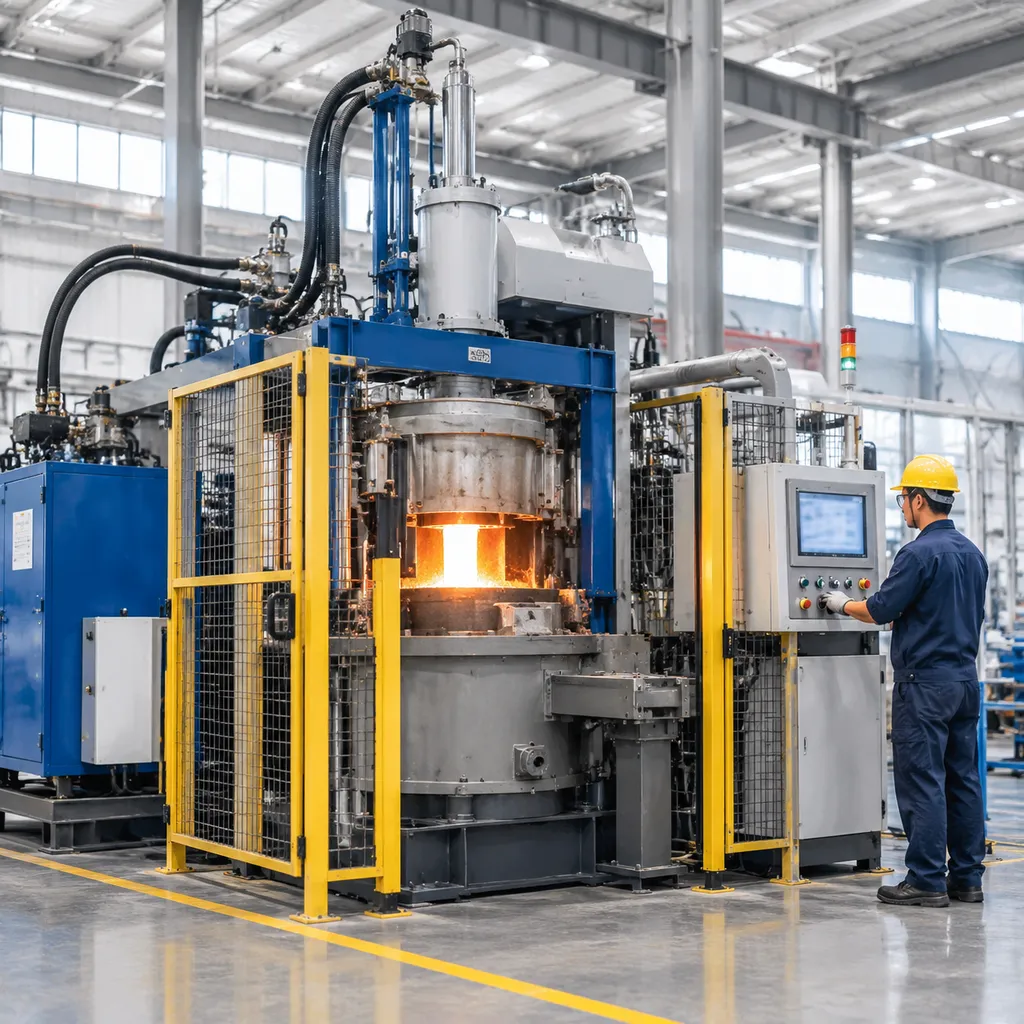
Uneinheitliches manuelles Eingießen, das Schätzen von Temperaturen und unerwartete Formexplosionen kosten wertvolle Atelierzeit. Wir haben den Betrieb unserer Anlagen für Kunstguss und Skulpturenguss auf der Grundlage eines automatisierten, reproduzierbaren Ablaufs entwickelt, der empfindliche Einbettformen schützt und dichte, gestochen scharfe Reproduktionen garantiert.
Schritt-für-Schritt-Gießablauf
- Touchscreen-SPS mit Rezeptabruf: Programmieren und speichern Sie bis zu 100 individuelle Gießrezepte. Legen Sie präzise Zieltemperaturen, Haltezeiten, Vakuumschwellenwerte und Einspritzdrücke für Siliziumbronze, Messing, Silber oder Weißbronze fest und rufen Sie diese mit nur einem Tastendruck ab.
- Hermetische Kammerverriegelung und Vakuumspülung: Platzieren Sie Ihren Gießkolben in der unteren Kammer. Die pneumatische Spannvorrichtung dichtet die Einheit hermetisch ab und leitet eine automatische Vakuumvorabsaugung ein, um Umgebungsluft, Feuchtigkeit und mögliche Gaseinschlüsse vor Beginn des Erhitzens zu beseitigen.
- Induktionsschmelzen und kontrollierte metallurgische Haltephase: Mithilfe eines fortschrittlichen induction melting furnace for fast, precise alloy casting, schmilzt das System die Metallcharge schnell unter einer Schutzatmosphäre aus inertem Argon. Eine programmierte thermische Haltephase gewährleistet gleichmäßige Liquidustemperaturen im gesamten Tiegel, ohne kritische Legierungselemente auszubrennen.
- Synchronisierte Einspritzung mit Stopfenstange: Sobald die Legierung das Gießgleichgewicht erreicht hat, hebt sich die pneumatische Stopfenstange. Das Metall fließt vom Tiegelboden direkt in den Eingusskanal, während die Maschine sofort von Vakuumansaugung auf einen differentiellen positiven Überdruck umschaltet und so das flüssige Metall in mikroskopisch feine Formdetails presst.
- Abkühlsequenz unter Schutzgas: Nach dem Füllen der Form hält die Kammer während der Erstarrung eine gleichmäßige, kontrollierte Inertgasatmosphäre aufrecht. Diese regulierte Abkühlung schützt das heiße Metall vor atmosphärischer Oxidation und verhindert einen schnellen Temperaturschock, der Einbettformen zum Reißen bringen oder dünnwandige Skulpturabschnitte verformen kann.
Ateliersicherheit und Platzbedarf von Anlagen für den Kunstguss
Der Betrieb einer Kunstgießerei in einem städtischen Atelier oder einer kleinen Werkstatt erfordert maximalen Schutz für den Bediener und eine effiziente Raumnutzung. Wir entwickeln unsere Ausrüstung für Kunstguss und Skulpturenguss um typische Gießereigefahren – wie Spritzer flüssigen Metalls, austretende giftige Dämpfe und unkontrollierte Temperaturanstiege – zu beseitigen und sich gleichzeitig platzsparend in beengte Grundrisse einzufügen.
Geschlossenes Gießen und aktive Rauchgasabsaugung
Beim manuellen Ausgießen mit der Gießkelle sind Bediener offener Wärmestrahlung und erheblichen Spritzgefahren ausgesetzt. Unsere Vakuum-Druckgießmaschinen lösen dieses Problem, indem sie sowohl den Schmelztiegel als auch die Einbettform in einer versiegelten Sicherheitskammer aus massivem Stahlblech unterbringen.
- Vollständiger Spritzschutz: Die hermetisch abgedichtete Kammer schließt flüssige Bronze und Messing während des gesamten Schmelz- und Bodenabgusszyklus sicher ein und verhindert so vollständig das Austreten von geschmolzenem Metall.
- Direkte Integration in die Atelierabluft: Die versiegelte Schmelzkammer verfügt über einen standardmäßigen Abluftflansch, der für den direkten Anschluss an lokale Abluftanlagen des Ateliers ausgelegt ist. Beim Schmelzen entstehende Dämpfe werden nach außen abgeleitet, ohne die Raumluft Ihres Ateliers zu verunreinigen.
- Umfassendes Sicherheitskonzept für das Atelier: Ebenso wie eine ordnungsgemäße Dampf- und Druckentlastung beim Betrieb eines Dewaxing-Dampfautoklav, entscheidend ist, gewährleistet die Eindämmung von Metalldämpfen und Wärmestrahlung während des Gießvorgangs einen sauberen und vorschriftsgemäßen Arbeitsplatz.
Automatisierte Sicherheitsverriegelungen
Zum Schutz von Anlagen und Personal verfügen unsere Maschinen über automatisierte Hardware- und Software-Sicherheitsverriegelungen, die vor und während jedes Gießvorgangs wichtige Betriebsmedien überwachen:
- Sensoren zur Überwachung des Kühlwasserdurchflusses: Unterbricht automatisch die Induktionsheizung, wenn der Kühlmittelstrom im geschlossenen Kreislauf unter die sicheren Druckgrenzwerte fällt.
- Pneumatische und Vakuumüberwachung: Verhindert die Freigabe des Tiegels oder die Druckbeaufschlagung der Kammer, wenn die Formdichtung nicht korrekt sitzt oder das Vakuum nicht vollständig aufgebaut ist.
- Sicherheitsverriegelungen der Kammertür: Pneumatische mechanische Verriegelungen halten die Schmelzkammer und die Formkammer unter Überdruck sicher verschlossen, bis die Legierungen vollständig erstarrt sind.
Kompakter Platzbedarf in der Werkstatt
Sie benötigen keine industrielle Lagerhalle, um professionelle Bronzeskulpturen zu gießen. Wir haben die Maschinenarchitektur so konzipiert, dass der erforderliche Platzbedarf minimiert wird. Leistungselektronik, Vakuumverteiler und pneumatische Steuerungen sind in einem einzigen Gehäuse integriert.
| Spezifikation | Standardparameter für das Studio | Vorteile für das Studio |
|---|---|---|
| Gesamter Platzbedarf auf dem Boden | Unter 2,5 m² (ca. 27 sq ft) | Passt durch Standard-Studiotüren und in enge Werkstattecken |
| Durchmesser des Abluftanschlusses | Standard-Flanschanschluss mit 100 mm (4 Zoll) | Direkter Anschluss an handelsübliche Absaughauben für Werkstätten vor Ort |
| Zugang zur Brennkammer | Pneumatischer Schwenkbereich oben/vorne | Ermöglicht ergonomisches Be- und Entladen durch eine einzelne Bedienperson |
| Kühlungsschnittstelle | Schnellkupplungen für geschlossene Kreislaufsysteme | Vermeidet offene Wasserbehälter und Feuchtigkeit in der Nähe von geschmolzenem Metall |
Zusätzliche Ausrüstung für den Wachsausschmelzguss und den Skulpturenguss
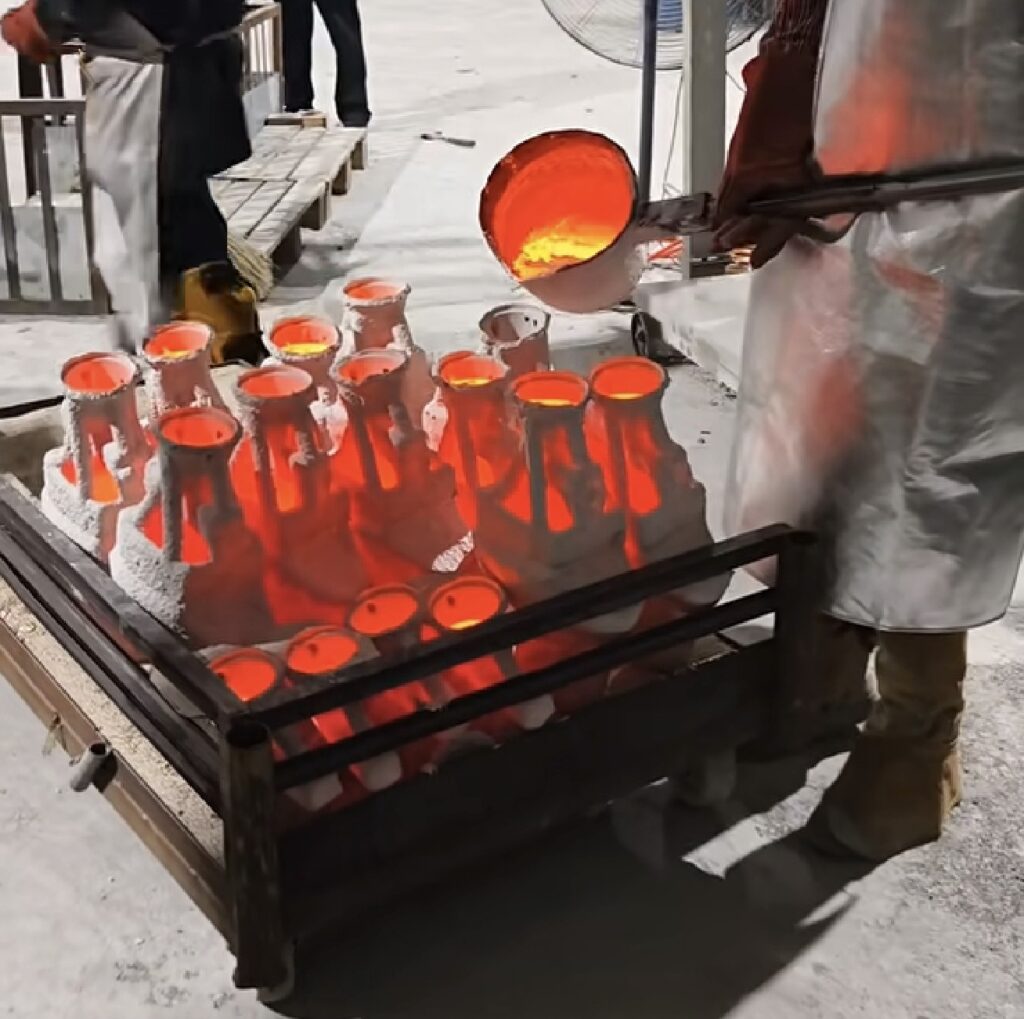
Ein perfekter Guss ist nur die halbe Arbeit. Eingeschlossene Blasen in der Schlickermasse, ungleichmäßiges Ausbrennen und raue Entformung können einen Bronzeguss ruinieren, bevor er überhaupt die Ziselierwerkbank erreicht. Wir fertigen robuste Zusatzgeräte Ausrüstung für Kunstguss und Skulpturenguss um feine Oberflächenstrukturen in jeder Phase der Vorbereitung und Reinigung zu schützen. Entdecken Sie unser Liste der Feingussanlagen für eine effiziente Produktion um diese Arbeitsstationen direkt in Ihren Studio-Workflow zu integrieren.
- Hochvakuum-Mischer für Feingussschlicker
Verhindern Sie Lufteinschlüsse direkt an der Quelle. Unsere Mischpaddel mit Doppelbewegung kombinieren sich mit einer Tiefzieh-Vakuumkammer, um den Feingussschlicker vor und während des Gießvorgangs zu entgasen. Dadurch werden Knötchenbildung und Oberflächenporen an filigranen Wachsmodellen verhindert. - Digitale Ausbrennöfen mit mehrstufiger Aufheiz- und Haltezeitsteuerung
Eine gleichmäßige Wärmeverteilung ist entscheidend, um Formrisse und Wachsrückstände zu vermeiden. Unsere digitalen Ausbrennöfen verfügen über programmierbare Mehrsegment-Regler für Aufheiz- und Haltephasen. So können Sie die Temperaturprofile individuell an Standard-Gießwachse, massive Angusskanäle oder Harzmodelle anpassen. - Hochdruck-Wasserstrahl-Reinigungsstationen
Das Abschaben und Heraushämmern der eingebrannten Einbettmasse aus empfindlichen Hinterschneidungen birgt das Risiko, filigrane Metallarbeiten zu verbiegen oder zu beschädigen. Unsere geschlossenen Reinigungsstationen verwenden regulierbare Hochdruckwasserstrahlen, um feste Einbettmassen und Keramikschalen innerhalb weniger Minuten zu entfernen, ohne feine Bronzeoberflächen zu beschädigen. - Umlaufende Mikro-Sandstrahlkabinen
Bereiten Sie Ihre Skulpturen für die Patinierung vor, ohne scharfe Konturen abzurunden. Diese geschlossenen Strahlanlagen verwenden ultrafeines Strahlmittel, um hartnäckige feuerfeste Rückstände aus tiefen Vertiefungen zu entfernen. Das Ergebnis ist eine gleichmäßige, färbefertige Oberfläche. Gleichzeitig wird das Strahlmittel gefiltert und wiederverwendet, damit die Werkstattluft sauber bleibt.
Für den kontinuierlichen Produktionsbetrieb entwickelt: Standards, Garantie und Support

Wenn Sie ein ausgelastetes Atelier oder eine gewerbliche Gießerei betreiben, gefährden Maschinenausfälle Ihre Produktionstermine. Wir entwickeln unsere Ausrüstung für Kunstguss und Skulpturenguss so, dass sie den extremen thermischen Belastungen aufeinanderfolgender Schmelzvorgänge standhalten, ohne dass es zu strukturellen Verformungen oder elektronischen Ausfällen kommt. Jeder Rahmen verfügt über ein robustes industrielles Stahlchassis, das Betriebserschütterungen isoliert, Hochtemperaturdichtungen schützt und dem täglichen Werkstatteinsatz standhält.
Um die sofortige Einhaltung gesetzlicher Vorschriften und die umfassende Sicherheit der Bediener zu gewährleisten, erfüllen alle Baugruppen die CE-Maschinenrichtlinie und verwenden UL-konforme elektrische Schaltanlagen. Damit entsprechen sie den Zuverlässigkeitsstandards moderner intelligente Fabriklösungen.
| Standard- und Supportmerkmale | Spezifikationsdetails |
|---|---|
| Gehäusekonstruktion | Verstärkte Baustahlplatte mit Korrosionsschutzbeschichtung |
| Elektrische Konformität | EU-Maschinenrichtlinie (CE) und UL-zertifizierte Komponenten |
| Standardgarantie | 12 Monate vollständige Austauschgarantie auf mechanische und elektrische Systeme |
| Inbetriebnahme und Schulung | Einrichtung durch einen Werkstechniker vor Ort oder angeleitete Online-Einweisung per Video |
| Ersatzteilverfügbarkeit | Lebenslange Lagergarantie für Tiegel, Stopfenstangen und Kammerdichtungen |
Praktischer Support und Versorgung mit Verbrauchsmaterialien
- Umfassende 12-Monats-Garantie: Wir schützen Ihre Investition mit einer vollständigen 12-monatigen Garantie auf alle wesentlichen Induktionskomponenten, Vakuumventile, pneumatischen Stellantriebe und SPS-Elektronik.
- Direkte Bedienerschulung: Bringen Sie Ihr Team sofort in den Einsatz. Wir bieten eine vollständige Inbetriebnahme durch Techniker vor Ort mit praktischer Einweisung sowie ausführliche Remote-Videoschulungen zu den Themen Programmierung von Legierungsrezepturen, Temperaturkalibrierung und regelmäßige vorbeugende Wartung.
- Garantierte Ersatz-Verbrauchsmaterialien: Vermeiden Sie unerwartete Produktionsstillstände. Wir halten hochdichte Graphittiegel, keramische Boden-Ausgießstopfen und Hochtemperatur-Vakuumkammer-Dichtungssätze auf Lager, die sofort versandbereit sind, sobald Ihr Gießereibetrieb Nachschub benötigt.
Häufig gestellte Fragen zu Ausrüstung für den Skulpturenguss
Kann diese Ausrüstung direkt 3D-gedruckte, ausbrennbare Photopolymerharze ausbrennen?
Ja. Unsere Anlagen für Kunst- und Skulpturenguss eignen sich hervorragend für die Verwendung mit handelsüblichen Einbettmassen, die speziell für 3D-gedruckte Harze und traditionelle Modellierwachse entwickelt wurden. In Kombination mit einem programmierbaren Ausbrennofen bewältigt das System problemlos die erforderlichen thermischen Ausdehnungszyklen für ein sauberes Ausbrennen des Harzes, ohne dass die Form Risse bekommt oder Ascherückstände entstehen.
Warum liefert das Gießen mit Bodenabguss bessere Details als das manuelle Gießen durch Kippen?
Beim manuellen Kippen kommt die geschmolzene Bronze mit der Umgebungsluft in Kontakt, was zu sofortiger Oxidation, Temperaturabfall und turbulenter Strömung führt. Ein Bodenabguss-Schmelzofen leitet das Metall unter Vakuum direkt vom Boden des Tiegels in die Form. Dadurch wird sauberes, schlackenfreies Metall selbst in feinste Vertiefungen gezogen. Während bei großen architektonischen Formen häufig Sandguss-Equipment einfache Formen verwendet werden, gewährleistet unser vakuumunterstütztes Bodenabgusssystem gestochen scharfe Oberflächenstrukturen, extrem dünne Querschnitte und keinerlei Lufteinschlüsse bei filigranen Skulpturen.
Wie ermöglichen Adapterringe die Verwendung unterschiedlicher Formkastendurchmesser, ohne die Kammer austauschen zu müssen?
Wir verwenden schnell wechselbare Flansch-Adapterringe, die direkt in die obere Dichtungsplatte der Formkammer eingesetzt werden. Universelle Passform: Verwenden Sie Standard-Formkästen mit einem Außendurchmesser von 100 mm bis 300 mm in derselben Kammer. Hermetische Abdichtung: Hochtemperatur-Silikon-O-Ringe dichten unter Vakuum sofort am Rand des Adapters ab. Keine Ausfallzeiten: Wechseln Sie zwischen den Schmelzvorgängen innerhalb von weniger als zwei Minuten die Kolbengröße, ohne die Kammerhardware austauschen zu müssen.
Ist inertes Argongas zwingend erforderlich, oder können Formen auch ausschließlich unter Vakuum gegossen werden?
Das Gießen ist auch ausschließlich unter Vakuum möglich. Die Verwendung einer Inertgasspülung sorgt jedoch für eine deutlich sauberere Metallurgie: Nur Vakuum: Zieht das Metall in dünne Hohlräume und evakuiert die Luft aus der Form, lässt das heiße Metall während des Gießvorgangs jedoch anfällig für die Oxidation seiner Oberfläche durch die Umgebungsluft. Vakuum plus Argon-Überdruck: Entfernt Sauerstoff aus der Schmelzkammer, verhindert das Ausgasen von Kupfer und Zink und erzeugt hinter der Schmelze einen positiven Differenzdruck, der dichte, porenfreie Wandstrukturen gewährleistet.
Welche grundlegenden Anforderungen gelten für die Stromversorgung, Belüftung und das Kühlgerät bei der Einrichtung eines Studios?
| Versorgungseinrichtung | Grundlegende Spezifikation | Betriebliche Anforderungen für das Studio |
|---|---|---|
| Elektrische Leistung | Dreiphasig 380 V–480 V, 50/60 Hz | Dedizierter Leistungsschutzschalter von 25 kW bis 45 kW |
| Wasserkühlung | Industrielle Wasserkühlanlage im geschlossenen Kreislauf | Kühlleistung von 5 kW bis 8 kW, Auslieferungstemperatur 16–22°C |
| Inertgasversorgung | Industrielles Argon (oder Stickstoff) | Geregelte Tankabgabe bei 0,4–0,6 MPa (58–87 PSI) |
| Lüftung | Studio-Abluftkanal | Mindestens 500 CFM Absaugung direkt über der Schmelzabdeckung |



 German
 English
 Russian