

3 ноября 2026 года
Изучайте надежное оборудование для художественного литья и литья скульптур, разработанное для точных и детализированных результатов и эффективного творческого производства
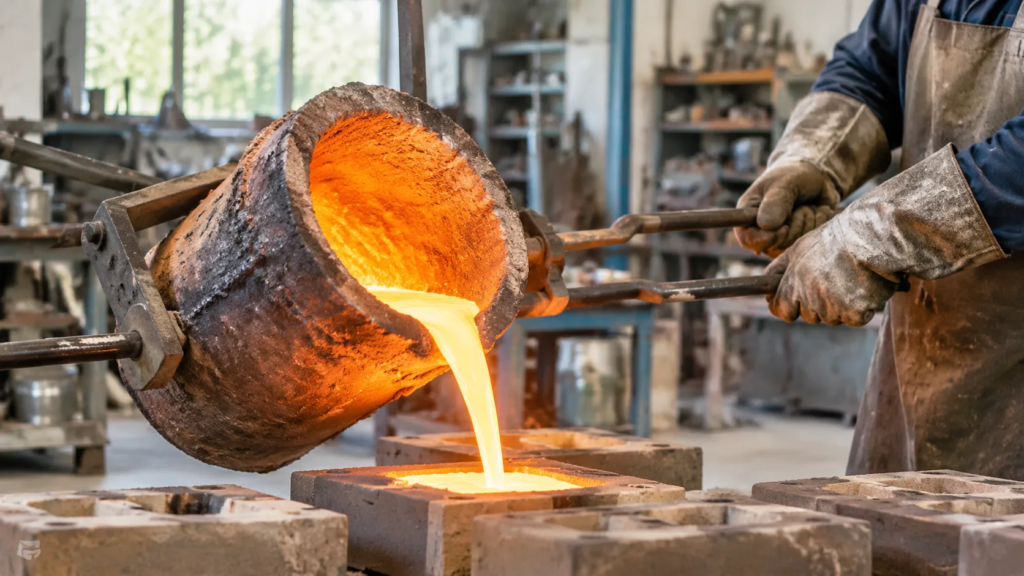
Прецизионное художественное литьё и оборудование для литья скульптур
Системы вакуумного литья под давлением с высокой детализацией
Пористость, выдувные формы и часы, потраченные на устранение поверхностных дефектов, разоряют прибыль литейного производства и портят тонко скульптурированные детали. Мы разработали наше оборудование для художественного литья и литья скульптур чтобы устранить эти проблемы при заливке. Объединяя глубоковакуумную откачку с быстрой инъекцией под давлением, наши системы проталкивают расплавленный металл в самые узкие трещины, одновременно удаляя атмосферные газы из зоны расплава.
Независимо от того, управляете ли вы частной бронзовой мастерской по скульптуре или руководите крупномасштабными коммерческими художественными литейными цехами, наши машины обеспечивают чистые, плотные заливки металлургического качества — цикл за циклом.
Основные возможности художественных литейных мастерских
- Широкая совместимость с литьём по выплавляемым восковым моделям: Полностью поддерживает как наборы для инвестиционного литья с твёрдым фласком, так и усиленные керамические оболочные формы, без необходимости специализированной оснастки.
- Воспроизведение микродеталей: Фиксирует субмиллиметровые текстуры поверхности, отпечатки пальцев, острые гравированные линии и экстремальные подрезы непосредственно с вашими восковыми или смоляными мастер-моделями.
- Защита расплавленного металла инертным газом: Интегрированная продувка аргоном защищает расплавленный металл от воздействия воздуха, предотвращая образование шлака, оксидных включений и пинхол-пористость.
- Минимизированное послезаливное преследование: Высокая точность поверхности, полученная после инвестиционного литья, кардинально снижает ваши трудозатраты на ручные сварочные ремонты, шлифовку и доводку.
Технические характеристики оборудования для литья скульптур
Мы создаём оборудование для художественного литья и литья скульптур, чтобы исключить догадки в воспроизведении произведений искусства. От ультратонких бронзовых фигуративных изделий до цельных латунных скульптурных форм, наше оборудование обеспечивает точное тепловое управление, глубокую эвакуацию и быструю инъекцию под избыточным давлением, чтобы обеспечить полное заполнение формы на каждом цикле.
Основные характеристики системы
| Параметр | Стандартная конфигурация | Опция повышения рабочей температуры |
|---|---|---|
| Способ нагрева | Твердотельная индукционная система средней частоты. | Твердотельная индукционная система средней частоты. |
| Максимальная рабочая температура | 1 300 °C (бронза, латунь, алюминий, серебро) | 1 600 °C (высокотемпературные сплавы, нержавеющая сталь) |
| Макс фляжный конверт | Ø 300 мм × 450 мм, длина | Высоты на заказ. |
| Вакуумная откачка (камера и колба) | Двухступенчатый роторно-лопастной вакуумный насос до -0,098 МПа. | Вакуумный усилитель высокой мощности |
| Избыточное давление впрыска | Инертный газ, регулируемый до 3,0 бар (0,3 МПа) | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- Универсальность сплавов: cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits стандарты качества литья для надежных металлических деталей. cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits практическом руководстве по алюминиевым сплавам для литья cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- Электропитание: cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
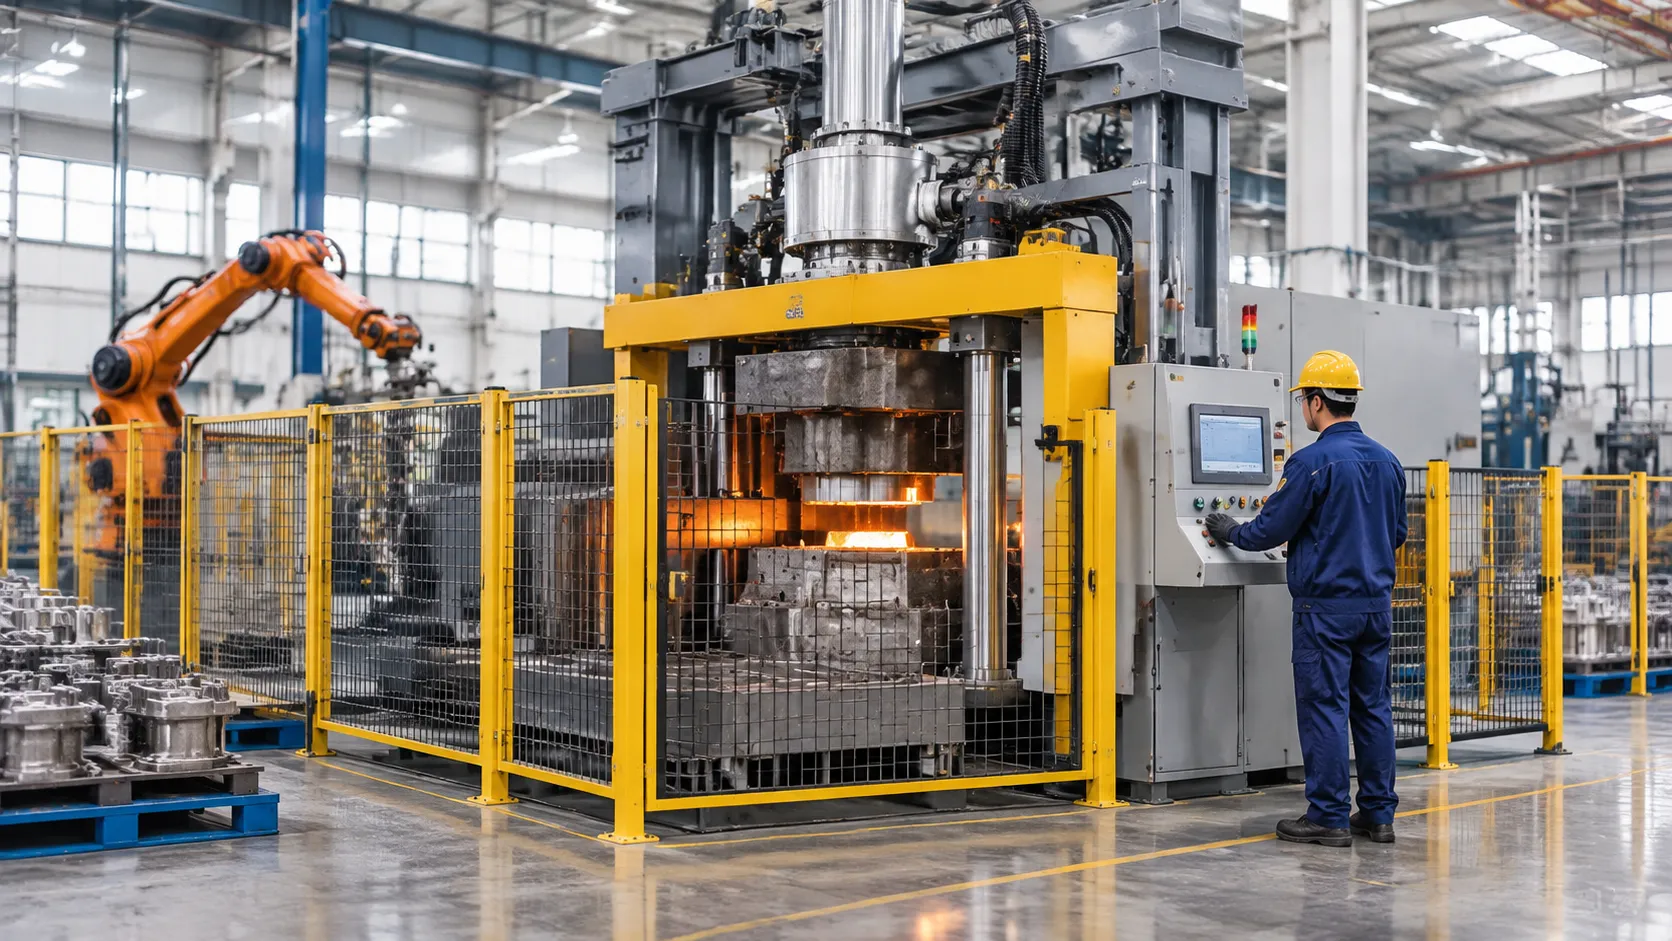
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits оборудование для художественного литья и литья скульптур cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- Избыточное давление инертного газа: cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits Равномерное распределение химических составов предотвращает появление пятнистой и неравномерной окраски при нанесении горячей или холодной патины на готовые бронзовые скульптуры.
Двухканальный мониторинг температуры ликвидуса
Слишком высокая температура заливки приводит к сильной усадочной пористости и пригару, тогда как слишком низкая температура вызывает неполную заливку и образование недоливов. Мы используем два диагностических инструмента для точного определения оптимального температурного диапазона заливки:
- Термопара типа S/R: Обеспечивает стабильный и надежный контроль на начальных этапах нагрева и металлургической выдержки.
- Высокоскоростной оптический пирометр: Измеряет температуру поверхности расплава непосредственно, без задержки, гарантируя достижение оптимальной кривой текучести, описанной в нашем руководству по свойствам литьевых сплавов и выбору материалов.
Обработка в закрытой камере без доступа кислорода
Плавление скульптурных бронз, латуней и драгоценных металлов на открытом воздухе ускоряет износ тиглей и приводит к интенсивному образованию шлака. Наша конструкция герметичной камеры защищает сплавы на протяжении всего технологического цикла:
- Продувка инертным газом: Аргон или азот продувает зону плавления до включения индукционного поля, удаляя кислород еще до начала нагрева.
- Защита тиглей: Защита графитовых тиглей и стопорных стержней от кислорода предотвращает быстрое выгорание углерода и снижает затраты на замену.
- Более чистые расплавы: Сплавы сохраняют яркость и текучесть без чрезмерной зависимости от химических флюсов, которые могут вызывать точечную коррозию поверхностей форм.
Совместимые литейные сплавы для художественного литья и области их применения
Разные металлы непредсказуемо ведут себя при нагревании. Цинк выгорает и заполняет мастерскую дымом, кремниевая бронза затвердевает до того, как успевает заполнить тонкие элементы пальцев, а алюминий удерживает водород, образующий микроскопические поры, которые становятся заметны только при окончательной полировке. Мы разработали нашу оборудование для художественного литья и литья скульптур чтобы обеспечить вам полный металлургический контроль над каждой плавкой, исключив образование шлака, газовую пористость и расслоение сплавов при работе со всеми стандартными металлами, используемыми в мастерских.
Кремниевая бронза для скульптур с тонкими стенками
Кремниевая бронза остаётся основным материалом скульптурного литейного производства. Наша система обеспечивает высокую текучесть, необходимую для заполнения стенок толщиной до 1,5 мм при литье сложных бронзовых фигур. Поскольку плавильная камера постоянно находится под защитой инертной атмосферы, кремний не окисляется и не выгорает из расплава. В результате вы получаете чистый металл, который заполняет глубокие поднутрения без разрывов и дефектов.
Архитектурная латунь и белая бронза без испарения цинка
При плавке латуни или белой бронзы в открытых тиглях летучий цинк испаряется, изменяя цвет сплава и заполняя рабочее пространство опасным белым дымом. Наша герметичная плавильная камера с избыточным давлением полностью подавляет испарение цинка: Точный химический состав сплава: Цинк остаётся в расплаве, не выкипая и не попадая в воздух помещения. Безупречная однородность цвета: Полное отсутствие изменения цвета и тусклых участков в многокомпонентных конструкциях. Чистый воздух в мастерской: Герметичная обработка предотвращает выделение токсичных металлических паров непосредственно в источнике.
Алюминиевые отливки для скульптур без пористости
Алюминиевые скульптуры теряют качество, когда подповерхностные пузырьки водорода портят зеркально отполированные поверхности или препятствуют равномерному химическому патинированию. Благодаря вакуумной дегазации и контролируемой заливке под давлением наше оборудование производит плотные алюминиевые отливки без газовых включений, готовые к механической обработке с использованием абразивов высокой зернистости и анодированию.
Точные копии изделий из золота и серебра 925 пробы
Для изготовления статуэток ограниченных серий, медалей и высокодетализированных исторических репродукций наши машины обеспечивают плотность ювелирного качества при создании произведений изобразительного искусства. Плавная заливка снизу предотвращает турбулентность, образование оксидных складок и усадочных пустот в ценных серебряных и золотых сплавах. Для литейных производств, совмещающих скульптурные проекты с изготовлением промышленных компонентов, освоение характеристик этих сплавов соответствует стандартным инвестиционное и прецизионное литье для металлических деталей.
Совместимость с материалами для изготовления моделей
Вам не нужно менять привычный процесс моделирования, чтобы получать чёткие и точные отливки. Наши параметры литья напрямую адаптируются к предпочитаемым вами материалам для изготовления оснастки: Выжигаемые смолы для 3D-печати: Чистое заполнение формы даже при использовании плотных смоляных моделей, требующих высокой скорости заливки. Традиционные модельные воски для резьбы: Безупречное воспроизведение тонких текстур ручной резьбы, отпечатков пальцев и следов инструментов. Восковые модели со сложной органической структурой: Плавное течение металла через стандартные литниковые системы и сложные системы каналов.
Технологический процесс и эксплуатация оборудования для литья по выплавляемым моделям
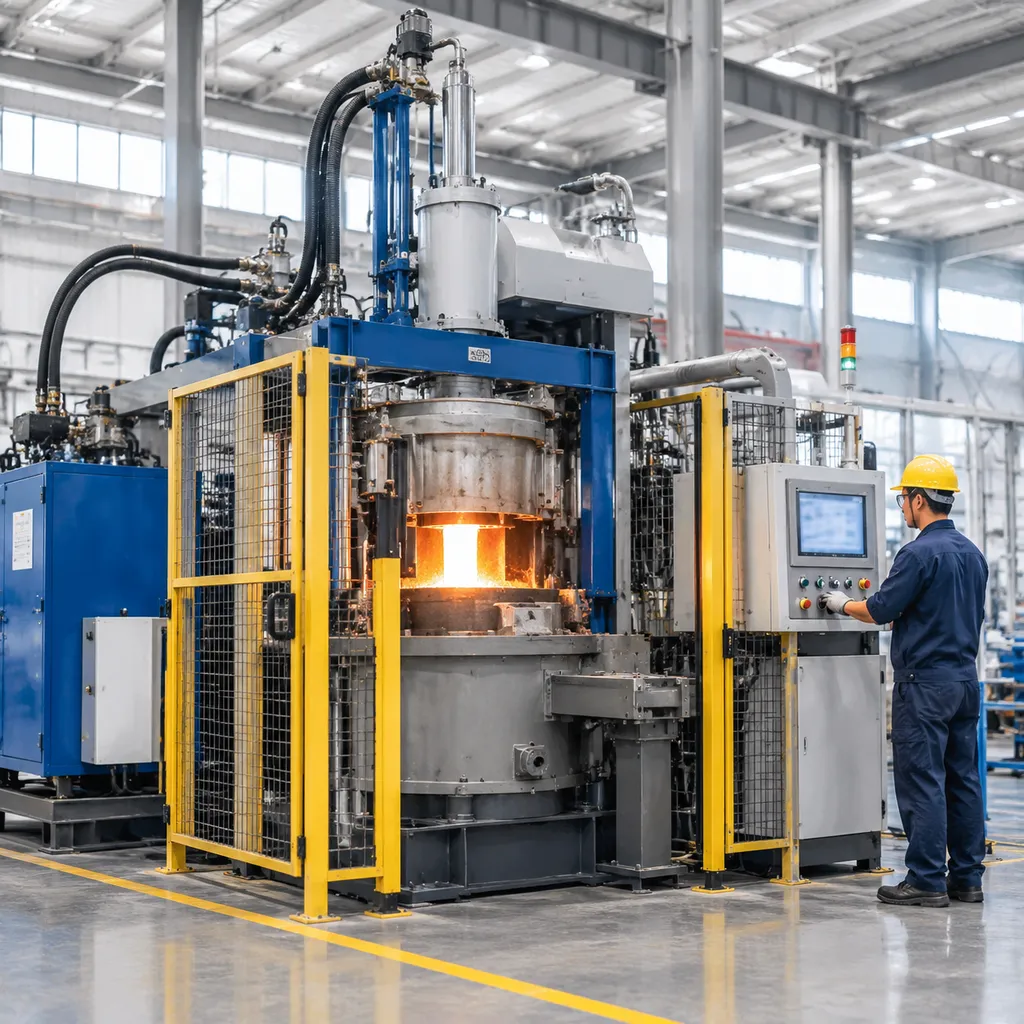
Нестабильная ручная заливка, приблизительная оценка температуры и неожиданные разрушения форм приводят к потере драгоценного рабочего времени в мастерской. Мы разработали принцип работы нашего оборудования для художественного и скульптурного литья на основе автоматизированной, воспроизводимой последовательности операций, которая защищает хрупкие керамические оболочки и гарантирует получение плотных отливок с предельно чёткими деталями.
Пошаговая последовательность литья
- Вызов рецепта через сенсорную панель ПЛК Программируйте и сохраняйте до 100 пользовательских рецептов литья. Задавайте точные целевые температуры, время выдержки, пороговые значения вакуума и давление впрыска для кремнистой бронзы, латуни, серебра или белой бронзы с возможностью вызова настроек одним нажатием.
- Герметичное запирание камеры и вакуумная продувка Поместите колбу в нижнюю камеру. Пневматический зажим герметично закрывает установку, запуская автоматическую предварительную вакуумную откачку перед плавлением для удаления окружающего воздуха, влаги и возможных скоплений газа до начала нагрева.
- Индукционная плавка и контролируемая металлургическая выдержка: Используя передовую induction melting furnace for fast, precise alloy casting, система быстро расплавляет шихту в среде инертного аргона. Запрограммированная термическая выдержка обеспечивает равномерную температуру ликвидуса по всему объёму тигля, предотвращая выгорание критически важных легирующих элементов.
- Синхронный впрыск стопорного стержня В момент достижения расплавом равновесия при заливке пневматический стопорный шток поднимается. Металл поступает непосредственно из нижней части тигля в литниковую систему, одновременно машина мгновенно переключается с вакуумного всасывания на дифференциальное избыточное давление, обеспечивая проникновение жидкого металла в мельчайшие детали формы.
- Последовательность охлаждения инертным газом: После заполнения формы камера поддерживает стабильную контролируемую инертную атмосферу в процессе затвердевания металла. Такой регулируемый процесс охлаждения защищает горячий металл от атмосферного окисления и предотвращает резкий термический удар, который может привести к растрескиванию литейных форм по выплавляемым моделям или деформации тонкостенных участков скульптуры.
Безопасность мастерской и занимаемая площадь оборудования для художественного литья
Эксплуатация художественной литейной мастерской в городской студии или небольшом производственном помещении требует максимальной защиты оператора и эффективного использования пространства. Мы разрабатываем наши оборудование для художественного литья и литья скульптур для устранения распространённых опасностей литейного производства, таких как брызги расплавленного металла, выбросы токсичных газов и неконтролируемое повышение температуры, при этом оборудование должно компактно размещаться даже в условиях ограниченного пространства.
Закрытая система розлива и активное улавливание паров
Ручная заливка металла ковшом подвергает операторов воздействию открытого излучения и создаёт серьёзный риск разбрызгивания расплавленного металла. Наши вакуумные установки для литья под давлением решают эту проблему, размещая как плавильный тигель, так и литейную опоку внутри герметичной защитной камеры из высокопрочной толстолистовой стали.
- Полная защита от проливов: Герметично закрытая камера изолирует жидкую бронзу и латунь на протяжении всего цикла плавления и нижнего розлива, полностью исключая риск выброса расплавленного металла.
- Прямая интеграция выхлопной системы в конструкцию студии Герметичная плавильная камера оснащена стандартным фланцем воздуховода, предназначенным для прямого подключения к местным вытяжным системам мастерской. Образующиеся в процессе плавления пары отводятся наружу, не загрязняя воздух в вашей мастерской.
- Комплексная безопасность в мастерской: Точно так же, как правильный отвод пара и сброс давления имеют решающее значение при эксплуатации... автоклав де wax, Улавливание паров металла и теплового излучения на этапе заливки обеспечивает чистоту рабочего пространства и соответствие нормативным требованиям.
Автоматические блокировки системы
Для обеспечения безопасности оборудования и персонала наши машины оснащены автоматизированными аппаратными и программными системами блокировки, которые контролируют критически важные инженерные коммуникации до начала и на протяжении каждой заливки.
- Датчики потока охлаждающей воды: Автоматически отключает индукционный нагрев при снижении расхода охлаждающей жидкости в замкнутом контуре ниже безопасного порогового давления.
- Проверка пневматической системы и вакуума: Предотвращает извлечение тигля или повышение давления в камере, если уплотнение формы не установлено должным образом или вакуумирование не завершено.
- Защитные фиксаторы дверцы камеры: Пневматические механические замки удерживают камеры плавления и формовки заблокированными под избыточным давлением до полного затвердевания сплавов.
Компактные габариты для мастерской
Для профессионального литья бронзовых скульптур не требуется промышленный склад. Мы разработали конструкцию оборудования таким образом, чтобы минимизировать необходимую площадь пола, объединив силовую электронику, вакуумный коллектор и пневматические системы управления в едином корпусе.
| Спецификация | Стандартные параметры студии | Преимущества для студии |
|---|---|---|
| Общая занимаемая площадь | Менее 2,5 м² (примерно 27 кв. футов) | Подходит для стандартных дверных проёмов студий и узких проходов в мастерских |
| Диаметр вытяжного патрубка | Стандартный фланцевый выход диаметром 100 мм (4 дюйма) | Прямое подключение к стандартным местным вытяжным зонтам студий |
| Доступ к камере | Зона свободного хода пневматической верхней/передней откидной крышки | Обеспечивает эргономичную загрузку и выгрузку одним оператором |
| Интерфейс системы охлаждения | Быстроразъёмные фитинги замкнутого контура | Исключает использование открытых резервуаров и наличие влаги рядом с расплавленным металлом |
Вспомогательное оборудование для литья по выплавляемым моделям и художественного литья
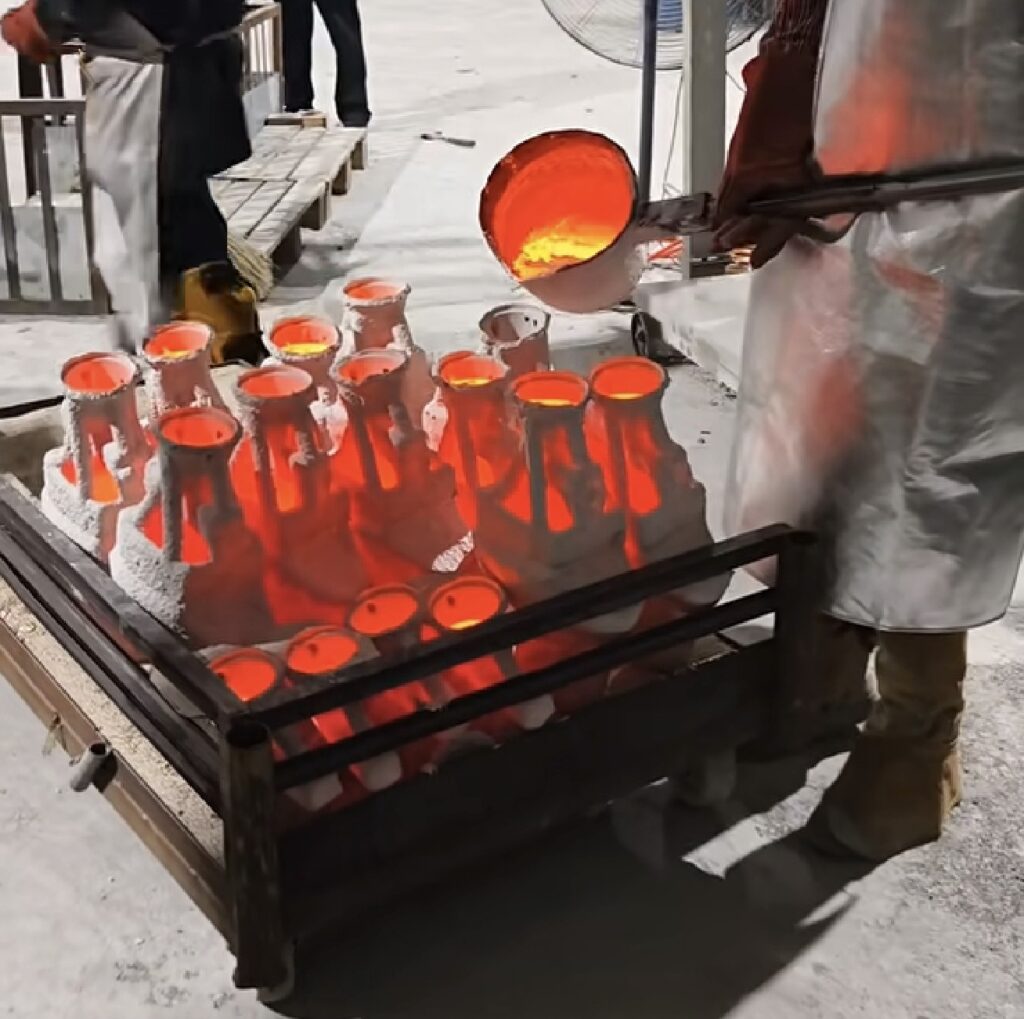
Безупречная заливка — лишь половина успеха. Захваченные пузырьки шликера, неравномерное выжигание и шероховатая поверхность после удаления формы могут испортить бронзовую отливку ещё до того, как она попадёт на участок чеканки. Мы производим сверхпрочное вспомогательное оборудование оборудование для художественного литья и литья скульптур для защиты тончайших поверхностных текстур на каждом этапе подготовки и очистки. Ознакомьтесь с нашим списком оборудования для литья по выплавляемым моделям, предназначенного для эффективного производства интегрировать эти рабочие станции непосредственно в рабочий процесс вашей студии.
- Вакуумные смесители для приготовления формовочной массы
Устраняйте захват воздуха непосредственно в источнике. Наши смесительные лопасти с двойным движением в сочетании с глубокой вакуумной камерой обеспечивают дегазацию формовочной массы до заливки и непосредственно во время неё, предотвращая образование пузырьковых дефектов и поверхностных пор на сложных восковых моделях. - Цифровые печи для выжигания с многоступенчатым управлением нагревом и выдержкой
Равномерное распределение тепла имеет решающее значение для предотвращения растрескивания форм и образования остатков восковой золы. Наши цифровые печи для выжигания оснащены программируемыми контроллерами с многоступенчатым управлением скоростью нагрева и выдержкой температуры, позволяющими настраивать температурные профили для стандартных литейных восков, массивных литниковых систем или моделей из смолы. - Моечные установки высокого давления с водяной струёй
Удаление затвердевшей формовочной массы из труднодоступных углублений соскабливанием или ударами молотка может привести к деформации или повреждению тонких металлических изделий. Наши закрытые моечные установки используют регулируемые струи воды под высоким давлением, которые за считаные минуты удаляют затвердевшую формовочную массу и керамическую оболочку, не повреждая тонкие бронзовые поверхности. - Камеры для микропескоструйной обработки с системой рециркуляции
Подготавливайте скульптуры к патинированию, сохраняя чёткость острых линий. Эти герметичные пескоструйные установки используют сверхтонкий абразив для удаления стойких остатков огнеупорных материалов из глубоких углублений, обеспечивая равномерную поверхность, готовую к окрашиванию. Система фильтрации и рециркуляции абразива поддерживает чистоту воздуха в мастерской.
Для непрерывного производства: стандарты, гарантия и техническая поддержка

При работе действующей студии или коммерческого литейного производства простой оборудования срывает производственные сроки. Мы производим наше оборудование для художественного литья и литья скульптур с расчётом на интенсивные циклы нагрева и охлаждения при последовательных плавках, без структурных деформаций и отказов электроники. Каждая конструкция оснащена прочной промышленной стальной рамой, разработанной для изоляции рабочих вибраций, защиты высокотемпературных уплотнений и выдерживания ежедневных нагрузок в мастерской.
Для обеспечения полного соответствия нормативным требованиям и безопасности операторов все узлы и агрегаты соответствуют Директиве ЕС по промышленному оборудованию CE и оснащаются электрическими коммутационными устройствами, соответствующими требованиям UL, обеспечивая надёжность, ожидаемую от современного решения для интеллектуальных заводов.
| Стандартная комплектация и техническая поддержка | Детали спецификаций |
|---|---|
| Конструкция шасси | Усиленная конструкционная стальная плита с антикоррозионным покрытием |
| Соответствие электротехническим стандартам | Соответствие Директиве ЕС по промышленному оборудованию CE и использование компонентов, сертифицированных UL |
| Стандартная гарантия | Полная гарантия с заменой оборудования в течение 12 месяцев на механические и электрические системы |
| Пусконаладка и обучение | Настройка оборудования техническим специалистом на производстве или дистанционное обучение по видеосвязи |
| Доступность запасных частей | Гарантия пожизненного наличия тиглей, стопорных стержней и уплотнений камеры на складе |
Практическая техническая поддержка и поставка расходных материалов
- Комплексная гарантия сроком на 12 месяцев: Мы защищаем ваши инвестиции, предоставляя полную 12-месячную гарантию на все основные компоненты индукционной системы, вакуумные клапаны, пневматические приводы и электронные компоненты ПЛК.
- Непосредственное обучение операторов: Запустите работу вашей команды без промедления. Мы предлагаем полный комплекс пусконаладочных работ на месте с участием технических специалистов, а также подробные дистанционные видеоинструкции по программированию рецептур сплавов, калибровке температуры и регулярному профилактическому обслуживанию.
- Гарантированное наличие расходных материалов для замены: Избегайте неожиданных остановок производства. Мы поддерживаем складские запасы высокоплотных графитовых тиглей, керамических стопорных стержней для нижнего слива металла и комплектов уплотнений вакуумных камер, рассчитанных на высокие температуры. Все материалы готовы к немедленной отправке, когда запасы вашего литейного производства заканчиваются.
Часто задаваемые вопросы об оборудовании для художественного и скульптурного литья
Можно ли выжигать в этом оборудовании фотополимерные смолы для литья, изготовленные методом 3D-печати?
Да. Наше оборудование для художественного и скульптурного литья совместимо со стандартными формовочными материалами, предназначенными для смол, изготовленных методом 3D-печати, а также с традиционными скульптурными восками. В сочетании с программируемой печью для выжигания модельных материалов система легко обеспечивает необходимые циклы термического расширения, позволяя полностью выжигать смолу без растрескивания формы и образования зольных остатков.
Почему литьё с нижней заливкой обеспечивает более высокую детализацию, чем ручная заливка наклоном тигля?
При ручной заливке наклоном тигля расплавленная бронза контактирует с окружающим воздухом, что приводит к мгновенному окислению, снижению температуры и турбулентности потока. Печь для литья с нижней заливкой подаёт металл непосредственно со дна тигля в форму под вакуумом. Благодаря этому чистый металл без шлаковых включений заполняет даже мельчайшие углубления. В то время как для массивных архитектурных форм часто используют оборудование для песочного литья простые методы литья, наша система вакуумной нижней заливки обеспечивает чёткую проработку текстуры поверхности, получение сверхтонких сечений и полное отсутствие воздушных включений при изготовлении изящной скульптуры.
Как переходные кольца позволяют использовать опоки разного диаметра без замены камеры?
Мы используем быстросменные переходные фланцевые кольца, которые устанавливаются непосредственно в верхнюю уплотнительную плиту камеры для опок. Универсальная совместимость: Используйте стандартные опоки с наружным диаметром от 100 до 300 мм в одной и той же камере. Герметичное уплотнение: Высокотемпературные силиконовые уплотнительные кольца O-ring мгновенно герметизируют соединение по краю адаптера под вакуумом. Нулевой простой: Меняйте размеры литейных колб между плавками менее чем за две минуты без замены оборудования камеры.
Обязательно ли использовать инертный газ аргон или можно заливать металл в формы только под вакуумом?
Литьё можно выполнять только под вакуумом, однако продувка инертным газом обеспечивает значительно более чистую металлургическую структуру: Только вакуум: Обеспечивает поступление металла в тонкие полости и удаление воздуха из формы, но оставляет горячий металл уязвимым к поверхностному окислению при контакте с окружающей средой во время заливки. Вакуум плюс избыточное давление аргона: Удаляет кислород из плавильной камеры, предотвращает выделение газов из меди и цинка и создаёт избыточное дифференциальное давление за расплавом, обеспечивая получение плотных стенок без пор.
Каковы основные требования к электропитанию, вентиляции и чиллеру для установки в мастерской?
| Коммунальные системы | Базовые технические характеристики | Эксплуатационные требования для мастерской |
|---|---|---|
| Электропитание | Трёхфазное питание 380–480 В, 50/60 Гц | Отдельный автоматический выключатель на 25–45 кВт |
| Водяное охлаждение | Промышленный чиллер с замкнутым контуром водяного охлаждения | Холодопроизводительность 5–8 кВт, температура подачи 16–22 °C |
| Подача инертного газа | Промышленный аргон (или азот) | Подача из баллона с регулируемым давлением 0,4–0,6 МПа (58–87 PSI) |
| Вентиляция | Вытяжной воздуховод для производственного помещения | Вытяжка мощностью не менее 500 CFM, непосредственно над крышкой расплава. |



 Russian
 English
 German