

3. November 2026
Automobil-Gießanlagen für präzise Metallteile mit zuverlässiger Leistung, fortschrittlicher Technologie und effizienten Produktionslösungen
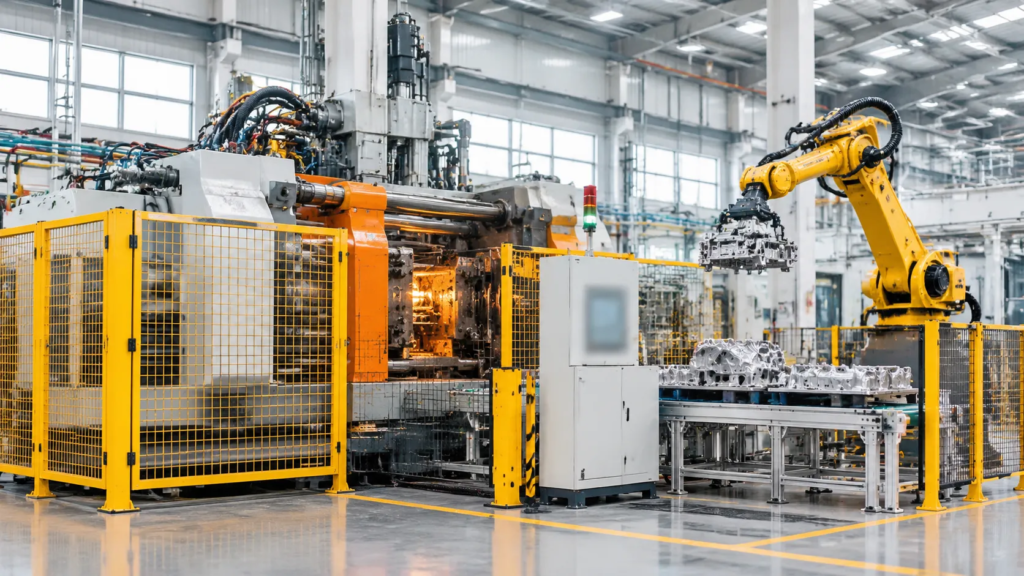
Übersicht über Automobil-Gießanlagen für die Großserienfertigung
Unkontrollierte Gasporosität, unausgewogene Wärmeverteilung und verlängerte Zykluszeiten erhöhen unmittelbar die Ausschussquoten und schmälern die Gewinnmargen in Automobilgießereien. Wir entwickeln automatisierte Gießanlagen, die gezielt auf die Behebung dieser produktionsbedingten Einflussfaktoren ausgelegt sind. Unsere Systeme gewährleisten die Prozessstabilität und strukturelle Reproduzierbarkeit, die erforderlich sind, um unter kontinuierlichen Hochvolumen-Betriebsbedingungen die strengen Qualitätsstandards von OEMs und Tier-1-Zulieferern zu erfüllen.
Kernsysteme für die Gießtechnik
Wir liefern und integrieren Gießtechnologien, die auf die spezifischen Geometrien, strukturellen Belastungen und Metallarten der jeweiligen Fahrzeugkomponenten abgestimmt sind:
- Anlagen für den Hochdruck-Druckguss (HPDC): Hochgeschwindigkeits-Einspritzsysteme mit Echtzeitsteuerung, die für dünnwandige, hochbelastbare Strukturbauteile und große Gussteile für den Antriebsstrang entwickelt wurden.
- Maschinen für den Niederdruck-Druckguss (LPDC): Kontrollierte, gleichmäßige Befüllung von unten mit präziser Druckregelung über das Steigrohr, um turbulente Strömungen zu vermeiden und die Oxidbildung zu minimieren.
- Schwerkraft-Kokillengießsysteme für die Automobilindustrie (GDC): Hydraulische Kippgießstationen, die während der Formfüllung gleichmäßige Temperaturgradienten gewährleisten und sich ideal für Bauteile mit komplexen Innenkanälen eignen.
- Automatisierte Grünsand-Formanlagen: Hochverdichtende, kastenlose Formanlagen sowie Formanlagen mit engen Formkästen, die den hohen Verdichtungsdruck und die Formstabilität bieten, die für schwere Fahrzeugkomponenten aus Gusseisen erforderlich sind.
Legierungskompatibilität und Betriebsleistung
Unsere Anlagen gewährleisten reproduzierbare mechanische Eigenschaften bei allen Metallen in Automobilqualität. Dabei liegt der Fokus auf der Reduzierung der Ausschussquote, der präzisen Überwachung des Schussvorgangs und verkürzten Zykluszeiten:
| Gussprozess | Kompatible Legierungen | Zentrale Leistungskennzahlen | Typische Anwendungen in der Automobilindustrie |
|---|---|---|---|
| HPDC | Aluminiumlegierungen A380 und A383, Magnesiumlegierung AZ91D | Schnelle Durchführung von Trockenzyklen, reduzierte Lufteinschlüsse | Getriebegehäuse, strukturelle Hilfsrahmen, Batterieabdeckungen |
| LPDC | Aluminiumlegierungen A356 und A357 | Turbulenzfreie Formfüllung, Kontrolle der Mikroporosität | Achsschenkel, Querlenker, Leichtmetallräder |
| GDC | Aluminiumlegierungen A356 und AlSi7Mg | Hohe thermische Stabilität, gleichmäßige Wandstärke | Motorzylinderköpfe, Gehäuse für Elektromotoren |
| Grünsandguss | Duktiles Gusseisen (EN-GJS), Grauguss (EN-GJL) | Hohe Formsteifigkeit, enge Maßtoleranzen | Bremsscheiben, Motorblöcke, Differentialgehäuse |
Modulare Maschinenkonfigurationen für automatisierte Gießereien
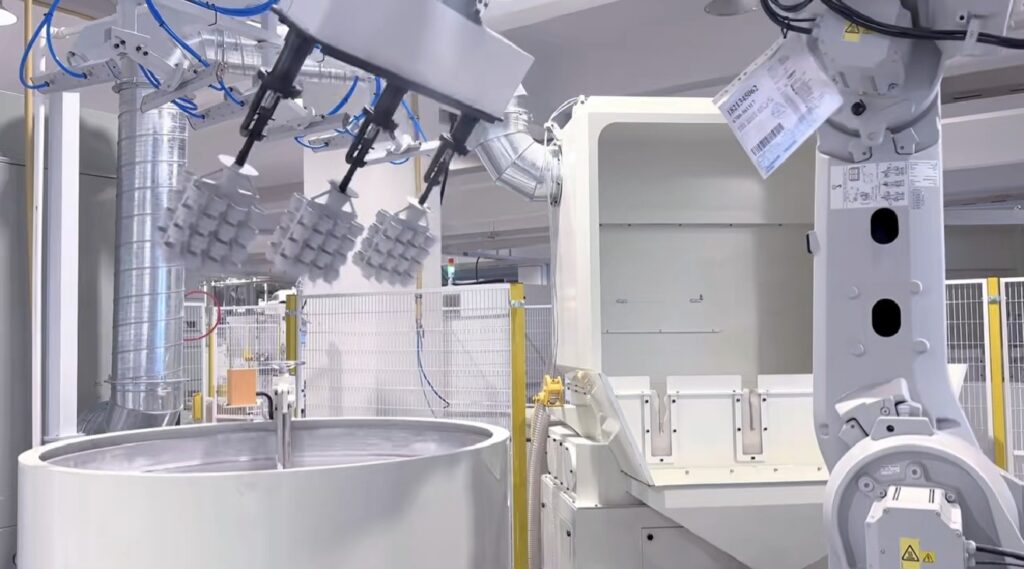
Thermische Drift, Verzögerungen bei der Handhabung und manuelle Schwankungen beim Gießen verursachen direkt Porosität und Zyklusverzögerungen. Um diese Variablen zu eliminieren, konfigurieren wir unsere Automobil-Gießanlagen zu modularen, automatisierten Fertigungszellen, in denen jede Station eine klar definierte Phase des Schmelz-, Einspritz- und Nachbearbeitungsprozesses übernimmt.
Automatisierte Schmelz- und Dosieröfen
Die Einhaltung strenger Schmelztemperaturen verhindert Oxidbildung und Kaltlaufstellen, bevor das Metall die Form erreicht. Temperaturstabilität: Regelung auf ±2 °C durch mehrzonige, eingetauchte Heizelemente. Dosiergenauigkeit: Gravimetrische und pneumatische Dosiermechanismen gewährleisten exakte Schussgewichte und reduzieren Ausschuss sowie Materialüberfüllung. Thermische Effizienz: Isolierte Warmhaltekammern senken den Energieverbrauch während längerer Schichten und unterstützen eine Hochdurchsatzproduktion, die auf unsere Aluminiumlegierung-Gussleitfaden.
Hochgeschwindigkeits-Einspritz- und Formschließeinheiten
Unsere Einspritzsysteme steuern die Metallgeschwindigkeit während jeder Phase des Schusszyklus, um Lufteinschlüsse zu verhindern. Echtzeit-Regelung mit geschlossenem Regelkreis: Sensoren messen jede Millisekunde die Kolbengeschwindigkeit und den Kavitätsdruck und passen die hydraulische Leistung dynamisch an. Starre Schließplatten: Hochbelastbare Zuganker und verstärkte Schließplatten verteilen die Schließkraft gleichmäßig über die Trennebene und verhindern Gratbildung bei dünnwandigen Teilen. Mehrstufige Beschleunigung: Sanfte Übergänge von der langsamen Vorfüllphase zur schnellen Formfüllung verhindern eine vorzeitige Abkühlung.
Robotergestütztes Gießen, Dosieren und Entnehmen von Bauteilen
Manuelle Transfers führen zu Schwankungen im Schussprozess und erhöhen das Risiko für Bediener. Wir setzen gelenkige Roboterzellen für den Druckguss ein, um jeden Materialtransfer zu standardisieren: Roboter-Dosierlöffel: Mehrachsige Roboterarme gewährleisten einen gleichmäßigen, schlackenfreien Metalltransfer vom Dosierofen in die Gießkammer. Entnahme- und Sprühsysteme: Automatisierte Greifer entnehmen heiße Gussteile, während integrierte Sprühverteiler Trennmittel gleichmäßig auf beide Formhälften auftragen. Übergabe an nachgelagerte Prozessschritte: Entladesysteme lassen sich nahtlos mit nachgeschalteten Anlagen verbinden und maßgeschneiderte automatische Fertigungssysteme mit Präzisionsrobotik und Bildinspektion zur sofortigen Bauteilvalidierung.
Automatische Kernschießmaschinen und Kernmontagemaschinen
Komplexe Motorblöcke und Kühlkanäle erfordern präzise Sandkerne, die dem Metalldruck standhalten, ohne sich zu verschieben. Automatische Kernschießmaschinen: Vertikale und horizontale Zweistationen-Trennmaschinen verarbeiten amin-gehärtete Cold-Box- oder Hot-Box-Sandmischungen. Automatisiertes Entgraten und Montieren von Kernen: Robotergestützte Zellen tragen Kernkleber auf, positionieren Kühlkörper, setzen Entlüftungsschnüre ein und montieren komplexe mehrteilige Kernpakete mit wiederholbarer Maßgenauigkeit.
Anlagen für die Nachbearbeitung von Gussteilen: Beschneiden, Angussentfernung und Kugelstrahlen
Die Nachbearbeitungsstufen müssen mit der Taktgeschwindigkeit der Gießmaschine Schritt halten, um Engpässe in der Produktion zu vermeiden.
| Anlagentyp | Hauptfunktion | Betriebsziel |
|---|---|---|
| Hydraulische Beschneidpresse | Trennt Angüsse, Gießläufe und Überlaufbecken in einem einzigen Hub ab | Taktzeit: < 15 Sekunden; kundenspezifische Mehrschieber-Werkzeuge |
| Automatisierte Entgratung von Gussteilen | Trennt schwere Eisensteigrohre und Angusskanäle mithilfe pneumatischer Keilbrecher | Macht manuelle Arbeiten mit Vorschlaghämmern überflüssig und verhindert Oberflächenschäden an den Werkstücken |
| Kontinuierliches Schleuderradstrahlen | Strahlt Gussteile mit Stahlkugeln, um Formsand und Oberflächenzunder zu entfernen | Erzielt eine gleichmäßige Oberflächenrauheit (SA 2.5) für die anschließende Bearbeitung |
Spezifikationen und Parameter von Anlagen für den Automobilguss
Wir entwickeln unsere Anlagen für den Automobilguss so, dass sie hohen mechanischen Belastungen und kurzen Taktzeiten in allen Fahrzeugfertigungsplattformen standhalten. Von kompakten Antriebsstranghalterungen bis hin zu integrierten hinteren Unterbodenbaugruppen für Elektrofahrzeuge gewährleisten unsere Maschinen auch bei kontinuierlichem Betrieb in der Fertigung eine hohe strukturelle Ausrichtungsgenauigkeit und reproduzierbare Strahlkinematik.
Schließkraft und Maschinenabmessungen
Unsere Hochdruck-Druckgusszellen (HPDC) reichen von 500 t bis über 4.500 t Schließkraft. Kleinere Anlagen mit 500 t bis 1.200 t Schließkraft eignen sich für Getriebegehäuse, Ölwannen und Wasserpumpengehäuse. Für großformatigen strukturellen Druckguss und einteilige Batteriewannen bieten unsere Anlagenplattformen mit 2.500 t bis über 4.500 t die erforderliche Steifigkeit der Aufspannplatten, um Formtrennung und Gratbildung zu verhindern.
- Säulenabstand: Bis zu 2.600 mm × 2.600 mm bei Mega-Gießanlagen für übergroße Mehrfachkavitäten-Werkzeuge.
- Aufspannplatten-Hub: 900 mm bis 2.200 mm, um Tiefziehformen und den erforderlichen Freiraum für die automatische Entnahme zu ermöglichen.
- Vorspannung der Zuganker: Das hydraulische Anziehen der Zugankermuttern gleicht die Belastung der Aufspannplatten aus und minimiert Werkzeugdurchbiegung sowie ungleichmäßigen Verschleiß.
Bei der Planung von Produktionslinien und Leistungszielen für Bauteile im Vergleich zu alternativen Fertigungsverfahren liefert die Überprüfung unserer Forging and Casting Comparison Strength Cost and Tolerance Basisdaten zur Werkzeugstandzeit und zu Maßtoleranzgrenzen.
Technische Leistungskennzahlen
| Parameter | Mittlere HPDC-Druckgusszelle (500 t – 1.600 t) | Schwere Struktur-Druckgussanlage (2.000 t – über 4.500 t) | LPDC- / Schwerkraftgießstationen |
|---|---|---|---|
| Clampkraft | 5.000 – 16.000 kN | 20.000 – 45.000+ kN | Mechanische / hydraulische Schließkraft |
| Schussgewicht (Aluminium) | 4,0 – 25,0 kg | 20,0 – 85,0+ kg | 15,0 – 120,0 kg |
| Maximale Einspritzgeschwindigkeit | 8,0 m/s | 10,0 – 12,0 m/s | Gesteuerte Füllung mit niedriger Geschwindigkeit (0,1–0,5 m/s) |
| Trockenzykluszeit | 18 – 35 Sekunden | 45 – 90 Sekunden | 90–240 Sekunden |
| Plattenabmessungen | 1.400 × 1.400 mm bis 2.200 × 2.200 mm | 2.600 × 2.600 mm bis 4.000 × 4.000 mm | Kundenspezifische Drehtisch-/Kipptisch-Formaufnahmen |
Steuerungsarchitektur und Versorgungseinrichtungen
Eine zuverlässige Integration in Tier-1-Werksnetzwerke erfordert standardisierte Automatisierungsgrundlagen. Wir statten jede Druckgussmaschine für die Automobilindustrie mit offenen Industrieprotokollen aus:
- SPS-Systeme: Standardmäßig kommen Siemens S7-1500- oder Allen-Bradley-ControlLogix-Plattformen mit hochauflösenden Touchscreen-HMIs zum Einsatz.
- Datenintegration: Die Echtzeitprotokolle OPC UA und MQTT übertragen Zykluskurven, Gießtemperaturen und Schussprofile direkt an werksweite SCADA- und MES-Systeme.
- Hydraulikleistung: Proportionalventilsteuerungen mit einem Betriebsdruck von 140 bis 210 bar Betriebsdruck der Hydraulik in Kombination mit Servoantrieben mit variabler Drehzahl zur Reduzierung des Energieverbrauchs im Leerlauf.
- Gebäudetechnische Versorgung: Der Bedarf variiert je nach Maschinengröße und erfordert eine dreiphasige Stromversorgung mit 400 V/480 V (angeschlossene Lasten von 75 kW bis 350 kW) sowie industrielle Kühlwasserkreisläufe mit einer Auslegung von 150 bis 600 L/min, um die Werkzeugtemperaturen und die Maschinenhydraulik zu stabilisieren.
Wichtige Fahrzeuganwendungen für Automobil-Gießanlagen
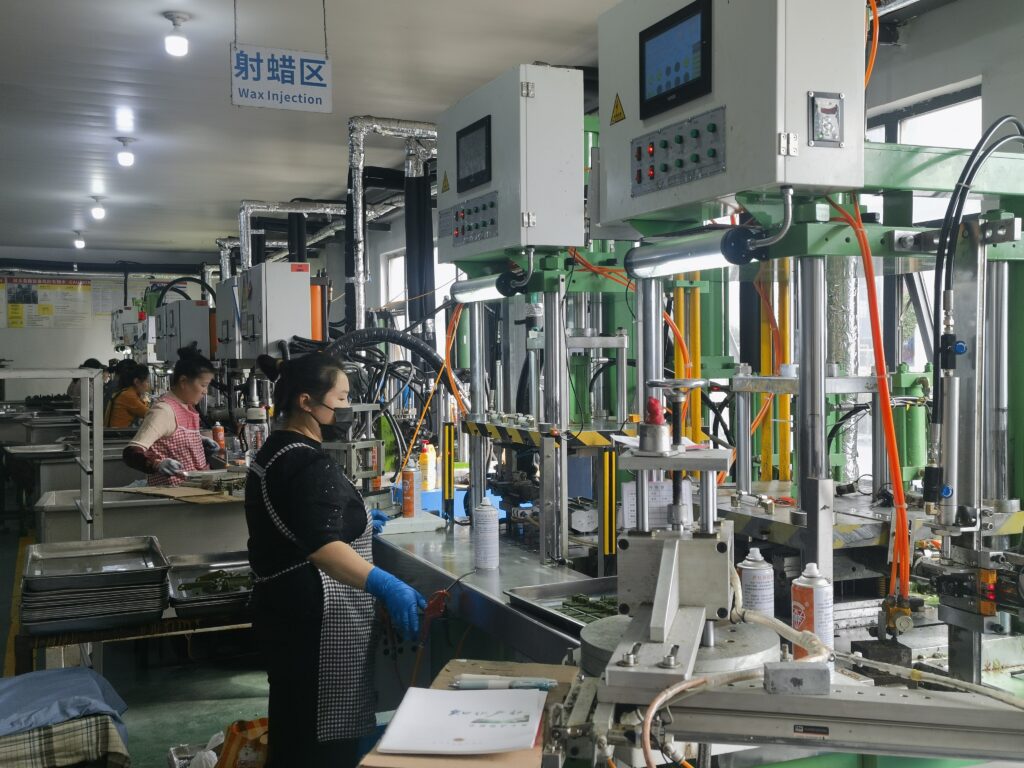
Automobilgießereien müssen bei Verbrennungs- und Elektroantrieben strenge Toleranzen, hohe mechanische Belastungen und Null-Fehler-Anforderungen erfüllen. Wir entwickeln unsere Automobil-Gießanlagen um spezifische metallurgische Herausforderungen in der Fertigung zu bewältigen – von der Beseitigung von Lunkerporosität in druckdichten Gehäusen bis hin zur Sicherstellung der Maßhaltigkeit bei dünnwandigen Strukturbauteilen.
Teile für Antriebsstrang und Kraftübertragung
Moderne Antriebskonzepte erfordern eine hohe thermische Stabilität, Druckbeständigkeit und gleichmäßige Wandstärken, um Flüssigkeitslecks unter Belastung zu verhindern. Motorblöcke und Zylinderköpfe: Sie erfordern komplexe Wassermantelkernsysteme und ein präzises Wärmemanagement. Wir setzen auf automatisierte Motorblock-Gießanlagen, Niederdruck-Gießzellen und unsere automatisierten Anlagenkonfigurationen als Sandgusshersteller für kundenspezifische Metallteile um dichte, leckagefreie Gussteile aus Grauguss und Aluminium herzustellen. Getriebe- und Schaltgehäuse: Sie werden im Hochdruck-Druckgussverfahren (HPDC) hergestellt, um enge Toleranzen der Lagerbohrungen einzuhalten, die Nachbearbeitung zu minimieren und das Austreten von Flüssigkeiten unter Betriebsdruck zu verhindern.
Strukturelle Fahrwerksbaugruppen
Fahrwerksteile erfordern eine hohe Bruchdehnung und eine außergewöhnliche Streckgrenze, um die Anforderungen der Fahrzeugsicherheitsstandards für das Crashmanagement zu erfüllen. Federbeindome und Hilfsrahmen: Hergestellt auf strukturellen Druckgussanlagen mit hoher Schließkraft unter Einsatz von Vakuumunterstützung. Diese Konfiguration reduziert den Einschluss von Luft im Inneren und gewährleistet eine gleichbleibende Schweiß- und Nietbarkeit. Achsschenkel und Querlenker: Gegossen aus Sphäroguss oder hochwertigen Aluminiumlegierungen, um dauerhafter zyklischer Ermüdungsbelastung und Stoßkräften durch Fahrbahnunebenheiten standzuhalten, ohne dass sich Risse ausbreiten.
Komponenten für Elektrofahrzeuge (EV)
Der Wandel hin zur Elektromobilität erfordert Gießmaschinen, die große projizierte Flächen, dünne Wandstärken und integrierte Kühlkanäle verarbeiten können. Batteriewannen mit dünnen Wandungen: Gefertigt auf Hochdruck-Druckgusssystemen (HPDC) mit hoher Schließkraft, um steife und leichte Gehäuse herzustellen, die die Batteriezellen schützen und gleichzeitig das Leergewicht des Fahrzeugs reduzieren. Motorgehäuse und E-Achsen-Getriebe: Hergestellt mit integrierten Kühlmänteln, die absolut porenfrei sein müssen, um Kurzschlüsse durch den Kontakt von Kühlmittel mit elektrischen Komponenten zu verhindern. Unsere Werkzeuge und Schusssteuerungen vermeiden Kaltläufe entlang ausgedehnter Fließwege.
| Fahrzeug-Subsystem | Zielkomponenten | Primäre Gussmethode | Kritisches Qualitätsziel |
|---|---|---|---|
| Antriebsstrang | Motorblöcke, Zylinderköpfe, Gehäuse | Niederdruck-Kokillenguss (LPDC) / Hochdruck-Druckguss (HPDC) / Sandguss | Dichtheit, gleichmäßige Entfernung des Kernsandes |
| Fahrgestell | Federbeindome, Achsschenkel, Hilfsrahmen | Vakuum-Hochdruck-Druckguss / Schwerkraft-Kokillenguss | Hohe Bruchdehnung, Crash-Performance |
| Elektrofahrzeug | Batteriewannen, Statorgehäuse | Hochdruck-Druckguss mit großen Schließkräften (Mega-Casting) | Gleichmäßiger Formfüllungsfluss bei dünnen Wandstärken, Porositätsfreiheit |
| Bremsen | Bremssättel, Bremsscheiben, Zylinder | Hochdruck-Druckguss (HPDC) / Präzisions- und Sandguss | Verschleißfestigkeit, hydraulische Druckabdichtung |
Komponenten für Bremssysteme
Bei Bremssystemen gibt es keinen Spielraum für durch Material- oder Fertigungsfehler verursachte Ausfälle. Die Komponenten müssen extremer Reibungshitze standhalten, ohne Mikrorisse zu entwickeln oder ihre hydraulische Dichtheit zu verlieren. Belüftete Bremsscheiben: Die Fertigung erfolgt auf automatisierten Formanlagen unter Verwendung spezieller Graugussmischungen, um eine gleichmäßige Wärmeableitung zu gewährleisten und Bremsrubbeln zu reduzieren. Bremssättel und Hauptbremszylinder: Unter Einsatz automatisierter Druckgussverfahren und spezieller Investitions- und Präzisionsgießdienstleistungen für Metallteile um die internen Hydraulikkanäle sauber, glatt und widerstandsfähig gegen Druckverluste zu halten.
Inline-Qualitätskontrolle und Prozessautomatisierung
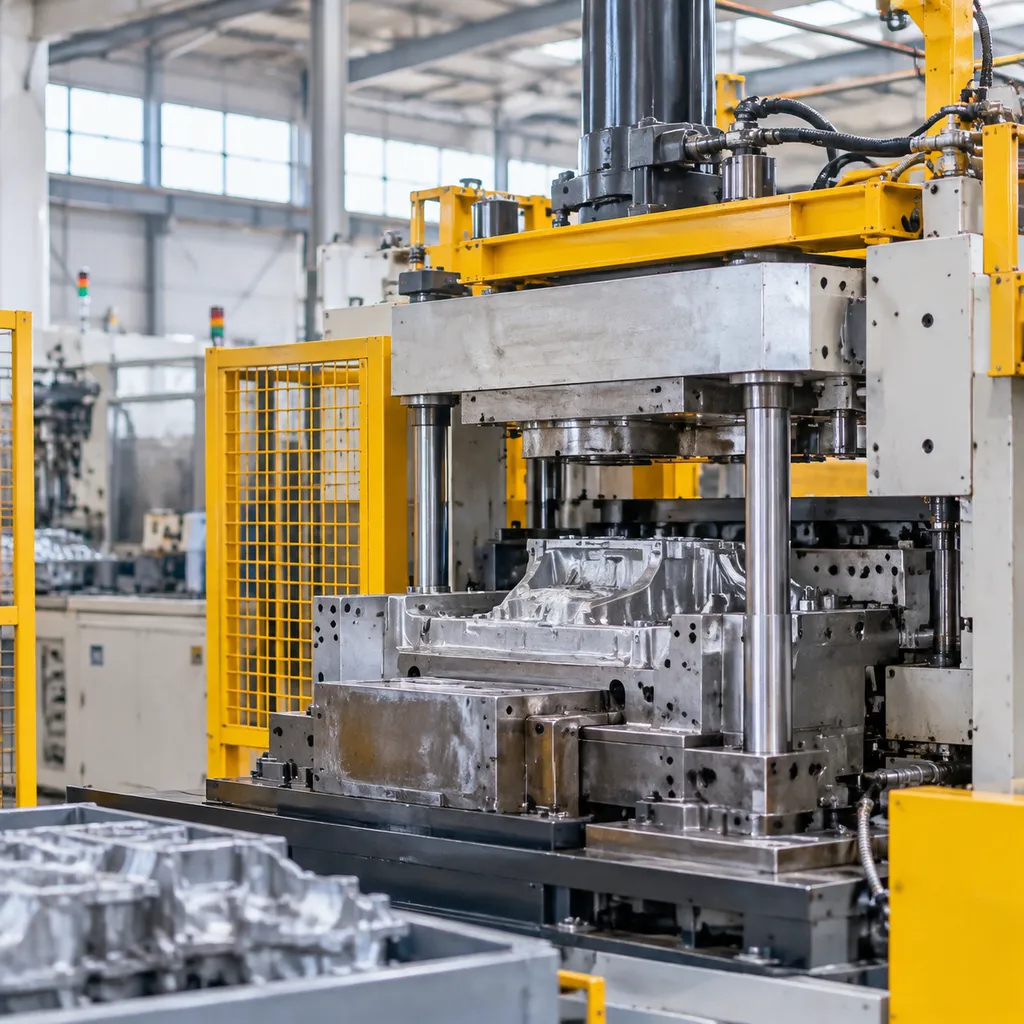
Interne Fehler wie Gasporosität, Lunker und Maßabweichungen führen zu Ausschusschargen und kostspieligen Verlusten durch nachgelagerte Bearbeitung. Um zu verhindern, dass fehlerhafte Gussteile die Montagelinie erreichen, integrieren wir eine geschlossene Prozessüberwachung und automatisierte Prüfstationen direkt in unsere Automobil-Gießanlagen.
Geschlossene Überwachung von Einspritzung und Schussvorgang
Unsere Einspritzeinheiten regeln während jeder Millisekunde des Füllhubs aktiv den Hydraulikdruck und die Kolbengeschwindigkeit.
- Vermeidung von Schrumpfungsdefekten: Echtzeit-Feedback-Sensoren erkennen Druckabfälle während der Intensivierungsphase und passen die Kraft sofort an, um innere Schrumpfvoide zu beseitigen.
- Kaltnaht-Minderung: Dynamische Geschwindigkeitsregelungen halten konstante Flussfront-Geschwindigkeiten aufrecht und sorgen dafür, dass das Metall über dünnwandige Abschnitte hinweg flüssig bleibt.
- Prozesswiederholbarkeit: Jedes Schussprofil wird gegen Zielkurven verglichen und automatisch außerhalb der Spezifikation liegende Schüsse mittels integrierter Umleiterschächte aussortiert.
In-Line NDT, Digitale Radiographie und Optisches Scannen
Anstatt auf Offline-Laborergebnisse zu warten, sendet unsere automatisierte Giesserei-Produktionslinie Teile direkt an Prüfzellen für zerstörungsfreie Prüfungen.
| Prüfstation | Angewandte Technologie | Defekte erkannt | Zyklusauswirkung |
|---|---|---|---|
| Röntgen / Fluoroskopie | Automatisierte Defekterkennung (ADR) | Gasporen unter der Oberfläche, Einschlüsse, Schrumpfung | Unter 30 Sekunden pro Teil |
| 3D-Optische Messung | Strukturiertes Licht und Blaulicht-Scan | Verzug, Abweichung der Trennlinie, dimensionale Abweichung | 100% Inline-Verifizierung |
| akustische Resonanz | Aufprallfrequenzanalyse | Mikrorisse, Dichtevariationen im Guss | 5–8 Sekunden pro Bauteil |
Die effektive Bewältigung dieser Phasen entspricht den Standardbetriebsabläufen einer Gießerei; unser umfassendes Gießprozessleitfaden, der Methoden und die wichtigsten Schritte abdeckt. Details darüber, wie diese Prüfmaßstäbe mit den Einspritzvariablen korrelieren.
Infrarot-Thermografie zur Temperaturregelung der Stanzform
Oberflächenüberhitzung und lokale Kälteflecken verursachen frühzeitige Werkzeugausfälle und Oberflächenblasen. Wir montieren Mehrpunkt-Infrarotkameras am Rahmen der Roboter-Gießzelle, um die Kavitätenflächen unmittelbar nach der Teileentnahme zu scannen:
- Thermische Ausbalancierung: Echtzeit-thermografische Karten identifizieren Verstopfungen der Kühlkanäle, bevor Ausschuss entsteht.
- Optimierte Stempel-Sprühung: Sprühroboter passen die Dosierung des Trennmittels dynamisch basierend auf Hotspot-Messwerten an und verkürzen dadurch die Zyklusverzögerungen.
- Verlängerung der Werkzeuglebensdauer: Durch das Vermeiden schwerer thermischer Stoßzyklen wird die Bildung von Wärmewechselrissen reduziert und die Werkzeuglebensdauer verlängert.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
Komplettlösungen für die Planung und Installation von Anlagen für den Automobilguss
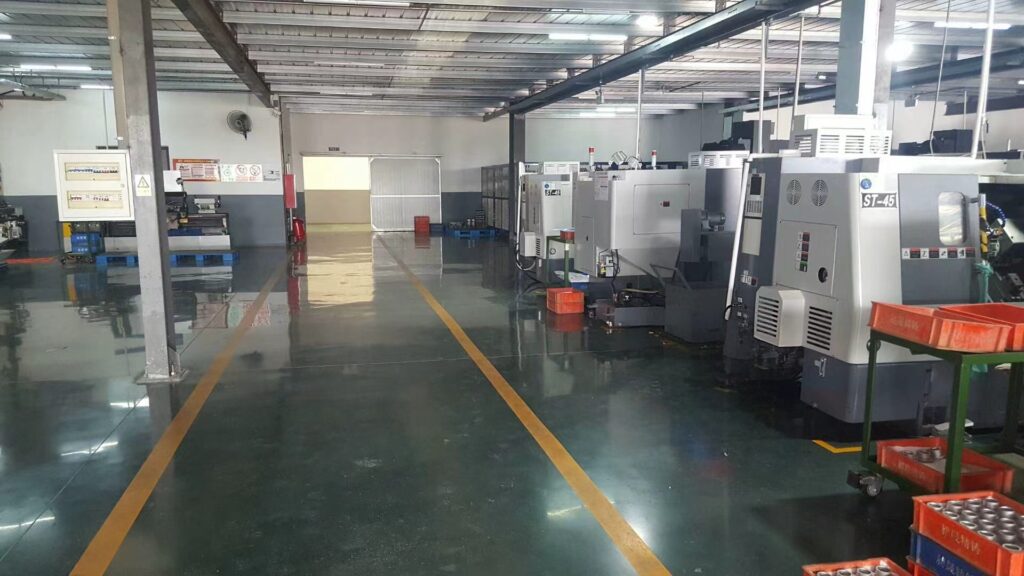
Die Integration groß angelegter Gießzellen in eine laufende Gießereiproduktion führt häufig zu Platzengpässen, unzureichend abgestimmter Medienversorgung und längeren Produktionsausfällen. Wir beseitigen diese Integrationsrisiken, indem wir den gesamten Implementierungsprozess steuern – von der anfänglichen Flächenbedarfssimulation bis zur Übergabe für den regulären Produktionsbetrieb.
Fabriklayoutplanung und Erstarrungssimulation
Die effiziente Nutzung der Produktionsfläche bestimmt unmittelbar die Zykluszeiten und die Sicherheit der Bediener. Unser Engineering-Team plant die Anlagenanordnung entsprechend Ihrem spezifischen Metallfluss, den Rückführungswegen für Ausschuss und der innerbetrieblichen Materiallogistik.
- Layoutoptimierung: CAD-gestützte Anordnung der Gießzellen mit Kartierung der Fahrwege von Pfannentransfersystemen, Roboterentnahmeeinheiten und Beschnittpressen zur Vermeidung von Kollisionen mit Krananlagen.
- Fließ- und Erstarrungsanalyse: Hochentwickelte Computersimulation der Formfüllung und Wärmeabfuhr. Wir erkennen Kaltläufe, Lufteinschlüsse und Lunkerbildung virtuell, bevor auch nur ein einziges Werkzeug aus Stahl gefertigt wird.
- Dimensionierung der Versorgungseinrichtungen: Präzise Berechnung des Kühlwasserbedarfs geschlossener Kreisläufe, der Druckluftmengen, der Hydraulikaggregate und der erforderlichen elektrischen Anschlussleistungen für jede Gießstation.
Kundenspezifische Werkzeugfertigung und Prototypenvalidierung
Werkzeuge müssen starken thermischen Wechselbelastungen und extremen mechanischen Beanspruchungen standhalten. Wir entwickeln und fertigen produktionsgerechte Formen, die speziell auf strukturelle Automobilkomponenten und hohe Produktionsvolumina ausgelegt sind.
| Werkzeugphase | Schwerpunkte | Hauptziel |
|---|---|---|
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits präzisen Gussteile-Prototypen und Engineering-rapid Metal Casting Die Prozesse überprüfen die Bauteilgeometrie, Wandstärken und strukturelle Haltbarkeit unter realen Betriebsbedingungen.
FAT-Prüfprotokolle und Inbetriebnahme vor Ort (SAT)
Jede Maschinenzelle durchläuft eine strenge, mehrstufige Überprüfung, um die Einsatzbereitschaft und Zuverlässigkeit vor dem Übergang zur Serienproduktion sicherzustellen:
- Werksabnahmeprüfung (FAT): Abgeschlossen in unserer Montagehalle. Wir überprüfen die Trockenlaufzyklen, die Stabilität des Hydraulikdrucks, den gleichmäßigen Zugstangenzug und die Verriegelungen der Sicherheitskreise.
- Installation vor Ort: Präzise Lasernivellierung, Verankerung und Anschluss der Versorgungsleitungen, direkt durch unsere Außendiensttechniker durchgeführt.
- Abnahmeprüfung vor Ort (SAT): Inbetriebnahme mit flüssigem Metall unter Verwendung von Produktionslegierungen. Wir kalibrieren die robotergestützte Gießzelle, optimieren das Metallschmelz- und Gießsystem und überprüfen die CPK-Werte während kontinuierlicher Produktionsläufe, um die Automobilstandards zu erfüllen.
Vorbeugende Wartung und technischer Außendienst
Ungeplante Stillstandszeiten bei Maschinen mit hoher Schließkraft führen schnell zum Stillstand nachgelagerter Montageprozesse. Wir bieten maßgeschneiderte Wartungsprogramme und ein Netzwerk für die schnelle Ersatzteilversorgung, damit Ihre automatisierte Gießereiproduktionslinie mit maximaler Auslastung betrieben werden kann.
- Verschleißteile mit Schnellversand: Zentrale Lagerhaltung von Gießkammern, Kolbenspitzen, Zugstangenbuchsen, Hydraulikdichtungen und Brennerdüsen für den Versand am nächsten Werktag.
- Vorbeugende Wartungspläne: Regelmäßige Inspektionen einschließlich Prüfungen der Hydraulikölverschmutzung, Neuausrichtung der Plattenparallelität und Kalibrierung der Servoventile.
- Direktunterstützung im Engineering vor Ort: Fehlerbehebung vor Ort und Remote-Diagnose von SPS-Steuerungen zur Behebung von Zyklusverzögerungen, Abfällen des Hydraulikdrucks und Fehlern in Automatisierungsabläufen.
Häufig gestellte Fragen zu Gießanlagen für die Automobilindustrie
Welches Gießverfahren eignet sich am besten für Aluminium-Strukturbauteile im Automobilbau?
Für dünnwandige Strukturbauteile mit hohen Stückzahlen, wie Federbeindome und Längsträger, bietet das vakuumunterstützte Hochdruck-Druckgießen (HPDC) die kürzesten Zykluszeiten und die erforderlichen mechanischen Eigenschaften. Wenn Ihre Fahrzeugkomponenten eine Schweißnahtintegrität nach dem Schweißen, eine T6-Wärmebehandlung oder dickere Querschnitte bei geringen Werkzeugkosten erfordern, liefern Niederdruckgießen (LPDC) oder spezialisierte Aluminium-Gießereidienstleistungen für kundenspezifische Bauteile dichtere Kornstrukturen bei minimaler Lunkerbildung.
Wie verhindert moderne Gießmaschinentechnik Gasporosität bei sicherheitskritischen Bauteilen?
Unsere automatisierten Gießmaschinen verhindern durch eine mehrstufige Prozesssteuerung das Einschließen von Luft: Aktive Evakuierung über mehrere Anschlüsse: Absenkung des Kavitätsvakuums auf unter 50 mbar, bevor die Einspritzung über die Gießkammer beginnt. Kontrollierte Langsam-Schuss-Kurve: Gleichmäßige Beschleunigung des Metalls, um turbulente Wellenbildung und Lufteinschlüsse im Gießkanal zu vermeiden. Dynamischer Nachdruck: Bereitstellung einer Echtzeit-Endverdichtung von bis zu 1.200 bar, um während des Phasenübergangs der Legierung Gaseinschlüsse zu beseitigen. Ausgewogene thermische Kühlung: Gezielte Kühlung der Formeinsätze, um eine gerichtete Erstarrung in Richtung des Angusssystems sicherzustellen.
Welche Schließkraft ist für Mega-Gussteile von Elektrofahrzeugen erforderlich?
Einteilige Fahrzeughilfsrahmen und integrierte hintere Bodenbaugruppen für Elektrofahrzeuge erfordern Maschinen-Schließkräfte ab 6.000 T bis über 9.000 T. Die genaue Tonnage hängt von der gesamten projizierten Fläche, dem Einspritzdruck und der Angusskanalgestaltung ab. Für kleinere Batteriewannengehäuse oder E-Achs-Komponenten setzt unser Entwicklungsteam standardmäßig auf Anlagen mit einer Schließkraft zwischen 1.600 T und 3.500 T.
Können diese automatisierten Gießzellen in bestehende MES-Systeme des Werks integriert werden?
Ja. Unsere Maschinenarchitekturen nutzen offene SPS-Protokolle (OPC UA, Profinet und Ethernet/IP), um eine direkte Verbindung zu werksweiten MES- und SCADA-Systemen herzustellen. Jeder Maschinenzyklus überträgt wichtige Prozessparameter direkt in die Produktionsdatenbanken: Einspritzgeschwindigkeitsprofile und Druckspitzen beim Schuss, thermische Protokolle der Formoberfläche von Infrarotsensoren, Temperaturen der Schmelzedosierung und Gießzeiten sowie die automatisierte Kennzeichnung mit Seriennummern zur Einhaltung der Audit-Anforderungen gemäß IATF 16949.
Für Werke, die sowohl Sandform- als auch Metallformverfahren standardisieren, können diese Kommunikationsprotokolle außerdem mit externen Systemen synchronisiert werden Aluminiumfoundry-Dienstleistungen für Präzisionsgussteile über mehrere Produktionsstandorte hinweg.
Welche Wartungsintervalle gelten standardmäßig für Hochdruck-Einspritzeinheiten?
Um ungeplante Stillstandszeiten zu vermeiden, richten wir die vorbeugende Wartung nach festgelegten Schusszahl-Schwellenwerten aus: Auswerferspitzen und -hülsen: Sichtprüfung und Spielkontrolle alle 5.000 Schuss; Austausch nach 10.000 bis 25.000 Schuss je nach Schmierung des Zyklus und Aggressivität der Legierung. Stickstoffspeicherflaschen: Hydraulikprüfung und Überprüfung des Fülldrucks alle 3 Monate. Kolbenstangendichtungen und Hydraulikventile: Vorbeugender Austausch alle 100.000 Zyklen oder im Rahmen der geplanten jährlichen Betriebsstillstände.



 German
 English
 Russian