
2. November 2026
Präzise Schmuckgießmaschine für effizientes Metallgießen und zuverlässige Leistung in der professionellen Schmuckherstellung
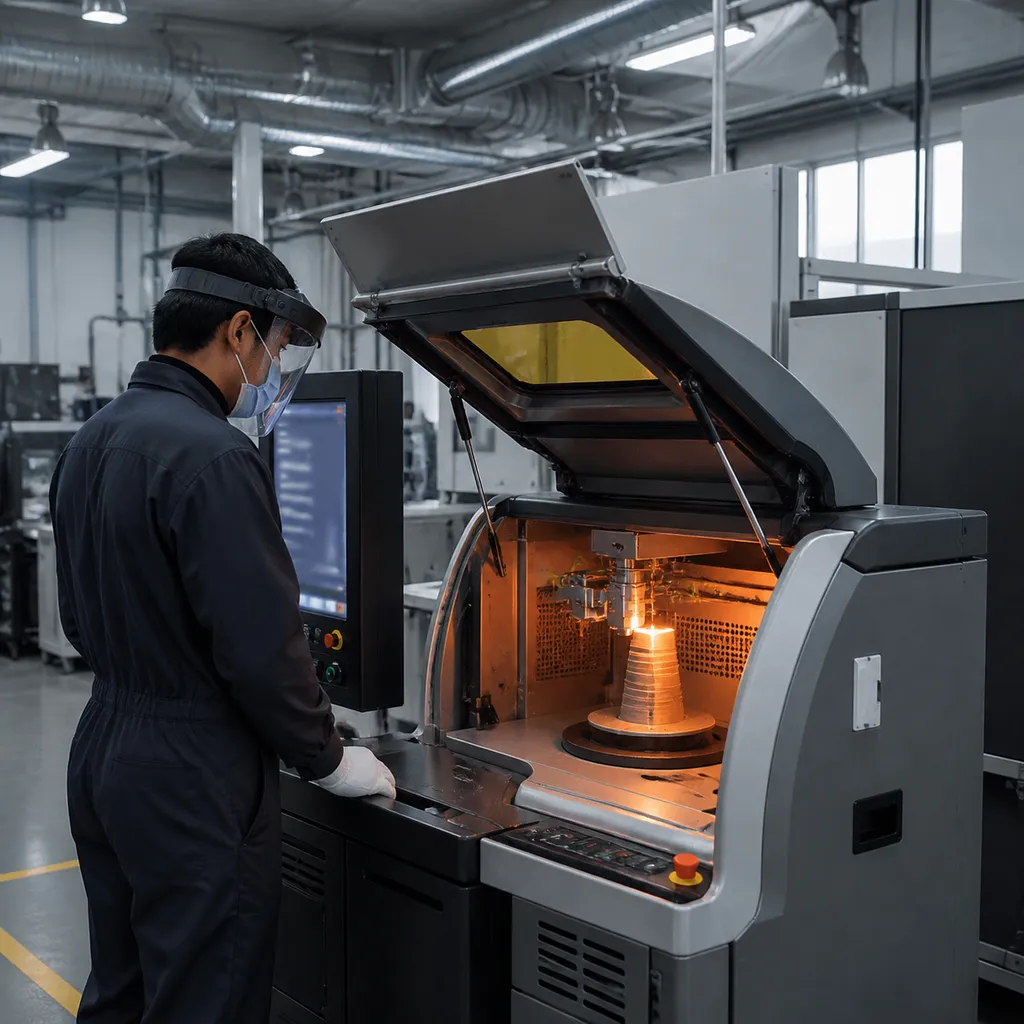
Porositätsbeseitigung bei Vakuum-Druckgießmaschinen
Eine hochwertige Oberflächenqualität bei Edelmetallteilen erfordert die Beseitigung von Gasporosität, einer häufigen Herausforderung bei herkömmlichen Gießverfahren. Unsere fortschrittliche Schmuckgießmaschine nutzt hochpräzise Vakuum-Drucktechnologie, um in jedem Produktionszyklus dichte, fehlerfreie Ergebnisse zu gewährleisten. Durch die gezielte Steuerung der physikalischen Eigenschaften der Schmelze und des Gießvorgangs bieten wir ein zuverlässiges, porositätsfreies Gießsystem für professionelle Werkstätten und industrielle Hersteller.
- Zweistufige Vakuumentgasung: Wir setzen auf sorgfältig abgestimmte Evakuierungszyklen, um Lufteinschlüsse sowohl aus der Form als auch aus der Schmelzkammer vollständig zu entfernen. Dieser entscheidende Schritt verhindert, dass Umgebungsgase eingeschlossen werden, die zu struktureller Porosität und kleinen Lunkerstellen im fertigen Gussteil führen.
- Einspritzen mit Inertgasüberdruck: Nach dem Vakuumzyklus beaufschlagen wir das geschmolzene Metall mit hochverdichtetem Inertgas (Argon oder Stickstoff). Dieser Druck presst die Legierung selbst in feinste Filigranstrukturen, Micro-Pavé-Fassungen und scharfkantige Krappen-Details und gewährleistet so eine 100%ige Formfüllung ohne Hohlräume.
- Sauerstoffarme Schutzatmosphäre: Durch das Schmelzen in einer geschlossenen Inertgasatmosphäre verhindern wir Oberflächenoxidation und die Bildung von Zunder. Dadurch behalten Gold-, Silber- und Platinlegierungen ihre Reinheit und ihren Glanz, ohne dass eine aufwendige Nachbearbeitung nach dem Gießen erforderlich ist.
- Präzisionsmechanik des Gießvorgangs: Wir bieten eine optimierte Gießsteuerung entweder durch bodenentleerende Verschlussstangen oder Kippgießsysteme. Die Bodenentleerungsmechanik wurde speziell dafür entwickelt, Schlacke und Verunreinigungen zurückzuhalten, sodass ausschließlich reines, sauberes flüssiges Metall in die Form gelangt. Kippgießsysteme hingegen bieten eine besonders hohe Zuverlässigkeit bei industriellen Serienproduktionen mit großen Stückzahlen.
Durch die Integration dieser Technologien gewährleisten unsere Vakuum-Druck-Gussmaschine Konfigurationen eine gleichbleibende Produktion mit hoher Ausbeute, die den anspruchsvollen Standards der modernen Feinschmuckherstellung gerecht wird.
Konstruktion von Induktions-Schmuckgießmaschinen
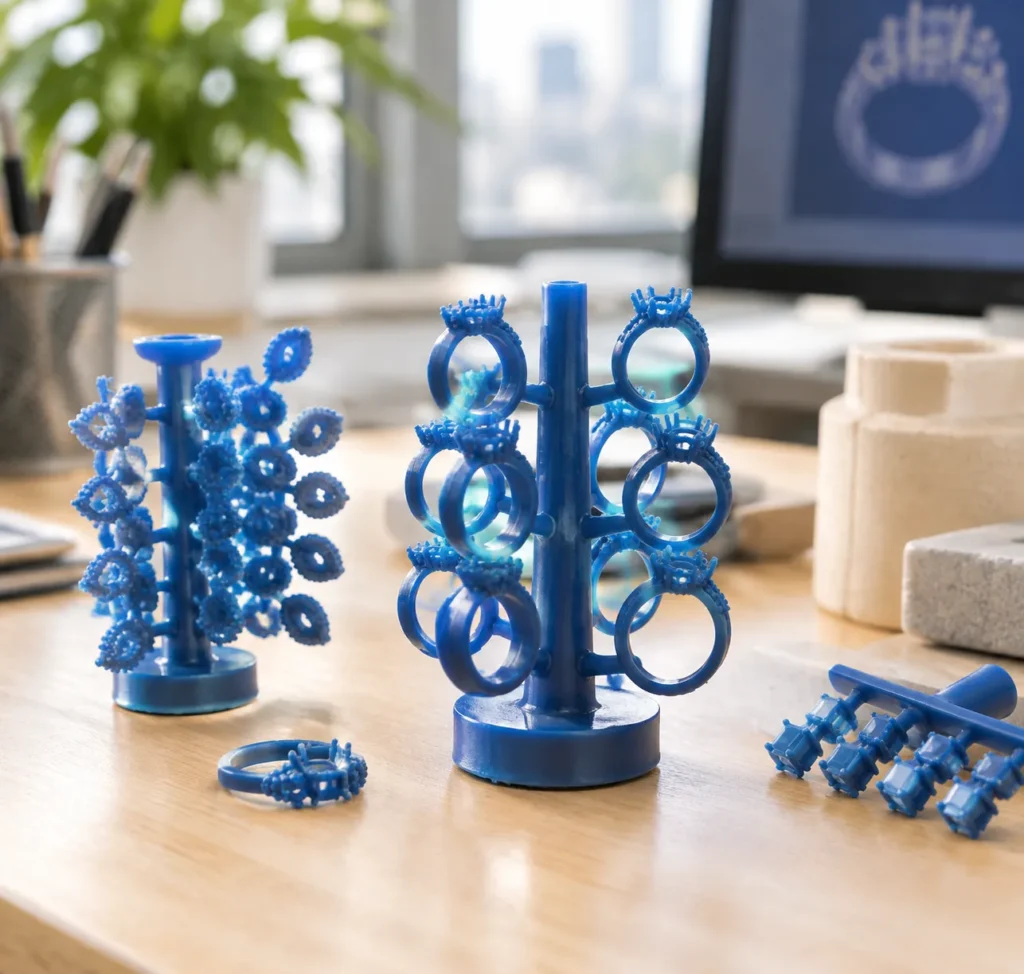
Wir entwickeln unsere Gießsysteme von Grund auf so, dass mechanische Einflussfaktoren eliminiert werden, die zu Fehlgüssen, einer unzureichenden Metalldichte und einer Entmischung der Legierung führen können. Durch die Kombination von Hochfrequenz-Leistungselektronik mit präziser Vakuum- und Atmosphärensteuerung liefert jede Maschine unter allen Werkstattbedingungen vorhersehbare und reproduzierbare metallurgische Ergebnisse.
IGBT-Induktionsschmelzen mit automatischer elektromagnetischer Durchmischung
Herkömmliche Widerstandsheizspulen verschwenden Zeit und erhitzen Legierungen ungleichmäßig. Wir statten unsere Schmuckgießmaschine Produktlinien mit hocheffizienten IGBT-Induktionsgeneratoren aus, die eine schnelle und gleichmäßige Wärmeübertragung gewährleisten:
- Schnelle Schmelzzyklen: Schmilzt handelsübliche Gold-, Silber- oder Messingchargen innerhalb von 2 bis 5 Minuten und minimiert dadurch die Einwirkung von Umgebungswärme auf das Metall.
- Elektromagnetische Durchmischung: Das oszillierende Magnetfeld setzt die Schmelze im Graphittiegel kontinuierlich in Bewegung. Diese natürliche Wirbelstromwirkung gewährleistet eine vollständige Homogenisierung der Legierung und verhindert, dass sich schwere Elemente wie Gold oder Kupfer am Boden absetzen.
- Gleichmäßige Kornstruktur: Eine gleichmäßige Durchmischung verhindert Farbstreifen und Schwachstellen im fertigen Baum und gewährleistet damit eine thermische Zuverlässigkeit, wie sie auch bei unseren eigenständigen Induktionsschmelzofen Anlagen erreicht wird.
Geschlossener PID-Regelkreis mit dualer optischer Pyrometrie
Überhitztes Metall verbrennt Vorlegierungen, während eine zu niedrige Gießtemperatur zu unvollständigen Abgüssen und unvollständig ausgeformten Krappen führt. Temperaturschwankungen gleichen wir durch eine reaktionsschnelle Regelung mit geschlossenem Regelkreis aus:
- Doppelte Überwachungssensoren: Hochpräzise optische Pyrometer messen die Oberflächentemperatur der Schmelze durch ein abgedichtetes Sichtfenster aus Glas. Ergänzend überwachen Hochtemperatur-Thermoelemente die Temperatur in der Kammer.
- Kein Überschwingen: Der digitale PID-Regler passt die Induktionsleistung in Echtzeit an, während sich die Schmelze dem Sollwert nähert, und hält die Temperatur innerhalb von ±2 °C konstant.
- Schutz der Edelsteine: Eine präzise Temperaturstabilität verhindert plötzliche Temperaturschocks, die bei der Produktion im Gussverfahren Diamanten und Saphire beschädigen können.
Hochleistungs-Drehschieber-Vakuumpumpe und schnelle Gasrückfüllung
Einwandfreies Gießen erfordert die vollständige Entfernung der Luft, bevor das Metall mit der Einbettform in Kontakt kommt. Unser Vakuum-Druck-System basiert auf einer robusten pneumatischen Konstruktion:
- Evakuierung mit zwei Kammern: Hochleistungs-Drehschieber-Vakuumpumpen evakuieren sowohl die Schmelzkammer als auch die Formenkammer schnell und beseitigen dabei eingeschlossene Luftblasen sowie einen Gegendruck in der Formenkammer.
- Inertgasabschirmung: Ein integrierter Gaseinlass flutet die Schmelzkammer mit Argon oder Stickstoff und erzeugt so eine sauerstoffarme Schutzbarriere, die Zunderbildung und Oberflächenoxidation verhindert.
- Pneumatischer Druckimpuls: Sobald das Metall gegossen wird, schaltet das System sofort von Vakuumansaugung auf positiven Überdruck mit Inertgas um und presst die Schmelze tief in ultradünne Filigranstrukturen und mikroskopisch kleine Krappenhohlräume.
Touchscreen-SPS-Rezeptspeicher für die Speicherung mehrerer Legierungen
Bedienerbedingte Schwankungen führen zu Ausschuss. Wir integrieren industrielle speicherprogrammierbare Steuerungen (SPS) mit intuitiven Farb-Touchscreens, damit Ihre Werkstatt jeden Schmelzvorgang standardisieren kann:
- Mehrfach-Legierungsprofile: Speichern Sie spezielle Gießrezepte für 10-karätiges, 14-karätiges, 18-karätiges und 24-karätiges Gold, 925er Sterlingsilber, Platin, Messing und Bronze.
- Programmierbare Parameter: Speichern Sie präzise Schmelztemperaturen, Vakuumhaltezeiten, Gasrückfülldrücke und Abkühlhaltezeiten nach dem Gießen.
- Ausführung per Knopfdruck: Sobald die Gießform eingesetzt und der Tiegel befüllt ist, wählt der Bediener das Rezept aus und startet den Zyklus. Die Induktionsgießmaschine für Schmuck automatisiert den gesamten Schmelz-, Gieß- und Druckbeaufschlagungsprozess, ohne dass manuelle Schätzungen erforderlich sind.
Technische Abmessungen und Spezifikationen von Schmuckgießmaschinen
Die richtige Wahl treffen Schmuckgießmaschine kommt es darauf an, Tiegelvolumen, Wärmeleistung und elektrische Kapazität optimal auf die täglichen Arbeitsabläufe der Werkstatt abzustimmen. Wir entwickeln unsere Anlagen so, dass sie sowohl den Anforderungen flexibler individueller Schmuckateliers als auch denen kontinuierlich arbeitender Produktionsbetriebe im Mehrschichtbetrieb gerecht werden. Dabei wird sichergestellt, dass jedes Gramm Legierung unter optimierter thermodynamischer Kontrolle geschmolzen und gegossen wird.
Kompakte Tischgießmaschinen für Ateliers im Vergleich zu industriellen Standgeräten
Die Entscheidung zwischen einem kompakten Tischsystem und einer industriellen Standgießmaschine hängt vom täglichen Gussvolumen und der vorhandenen Werkstattinfrastruktur ab:
- Kompakte Tischgießmaschinen: Entwickelt für exklusive Schmuckateliers, individuelle Designstudios und Forschungs- und Entwicklungseinrichtungen. Diese Geräte verfügen über ein integriertes, platzsparendes Gehäuse, das direkt auf einer verstärkten Werkbank aufgestellt wird. Sie bieten Schmuckdesignern dieselbe präzise Vakuum-Druck-Metallurgie wie industrielle Anlagen, ohne dass umfangreiche bauliche Veränderungen an der Produktionsfläche erforderlich sind.
- Industrielle Standgießmaschinen: Konzipiert für große Schmuckproduktionsbetriebe und Edelmetallraffinerien. Diese robusten Maschinenrahmen beherbergen größere Leistungstransformatoren, verstärkte Kammerdichtungen und fortschrittliche pneumatische Aktuatoren. Sie sind darauf ausgelegt, den ganzen Tag über aufeinanderfolgende Gießzyklen ohne thermische Überlastung zu bewältigen.
Tiegelkapazitäten für Gold, Silber und Platin
Geometrie und Volumen des Tiegels bestimmen die Effizienz der Chargenverarbeitung. Da sich die Dichte der Metalle erheblich unterscheidet, werden die Tiegelkapazitäten anhand der Gewichte bestimmter Legierungen angegeben:
- Kompakte Ateliergeräte: Ausgelegt für 1 kg bis 2 kg (entsprechend 18-karätigem Gold). Diese Tiegel minimieren Metallrückstände und sind für schnelle Materialwechsel zwischen Gelbgold, Weißgold und Sterlingsilber optimiert.
- Industrielle Hochleistungsanlagen: Ausgelegt für 3 kg, 5 kg und bis zu über 8 kg (Goldäquivalent). Diese großvolumigen Graphittiegel sind für die Produktion mit mehreren Gussbäumen konzipiert und ermöglichen das gleichzeitige Gießen mehrerer Ringe und massiver Armreifen in einem einzigen Gießvorgang.
- Platin- und Hochtemperatur-Aufbauten: Verwenden Sie spezielle Keramik- oder Zirkonoxid-Tiegel mit einem typischen Fassungsvermögen von 200 g bis 1 kg, um das geschmolzene Platin präzise im Induktionsfeld zu konzentrieren und ein sauberes Ausgießen zu gewährleisten.
Maximale Heiztemperaturen und Dauer der Schmelzzyklen
Die Schmelzgeschwindigkeit wirkt sich direkt auf die Legierungschemie aus. Eine längere Hitzeeinwirkung führt zum Abbrennen von Kornfeinern und Zink-Desoxidationsmitteln. Unsere IGBT-Induktionssysteme erreichen die Zieltemperaturen schnell:
- Standardgeräte für Edelmetalle (Gold, Silber, Messing, Bronze): Die maximale Temperatur erreicht 1600 °C. Die typische Dauer eines Schmelzzyklus beträgt 2 bis 5 Minuten, wodurch Beschickungen mit Raumtemperatur schnell bis zum Liquidus verflüssigt werden, ohne wichtige Vorlegierungen aufzubrauchen.
- Hochtemperatureinheiten (Platin, Palladium, Edelstahl): Die maximalen Betriebstemperaturen liegen zwischen 2000 °C und 2600 °C. Die Hochfrequenz-Stromversorgung verflüssigt hochschmelzende Metalle in weniger als 2 Minuten und verhindert so eine Oxidation, bevor der Bodenablass- oder Kippmechanismus ausgelöst wird.
Schnelle Schmelzprofile gewährleisten, dass jeder Schmelzvorgang strenge Anforderungen erfüllt, Qualitätsstandards in der Gießerei indem sie eine Legierungsentmischung und die Absorption von Gasen bei hohen Temperaturen verhindern.
Anforderungen an geschlossene Wasserkühlsysteme und die Netzphasen
Beim Induktionsgießen sind eine stabile Stromversorgung und eine leistungsstarke Wärmeableitung erforderlich, um die Leistungselektronik und die Induktionsspulen zu schützen:
- Geschlossener industrieller Wasserkühler: Jede Maschine benötigt einen angeschlossenen und in Betrieb befindlichen Wasserkühler, der Kühlmittel durch die IGBT-Transistoren, Schmelzspulen und Vakuumflansche der Kammer zirkulieren lässt. Der Betriebswasserdruck sollte konstant zwischen 2 und 4 bar liegen, während die Kühlmitteltemperatur zwischen 18 °C und 25 °C gehalten werden muss, um Kondensation in den elektrischen Schaltschränken zu verhindern.
- Elektrischer Anschluss und Phasenbalance:
- Tischgeräte: Betrieb über 220-V-Einphasenanschlüsse mit einer Leistungsaufnahme von 5 kW, wodurch sie auch für gewerbliche Einzelhandelsgeschäfte und kleine Studios erschwinglich werden.
- Industrielle Standmodelle: Erfordern 380 V bis 415 V, Drehstrom Stromversorgungen mit einer Leistungsaufnahme zwischen 7,5 kW und über 15 kW um Schmelzvorgänge mit hoher Kapazität zu ermöglichen und schnelle aufeinanderfolgende Schmelzzyklen aufrechtzuerhalten.
| Maschinenklassifizierung | Tiegelkapazität (18-karätiges Gold) | Maximale Betriebstemperatur | Nenn-Eingangsleistung | Dauer des Schmelzzyklus | Anforderungen an die Betriebsstätte |
|---|---|---|---|---|---|
| Tischmodell für Studios | 1 kg – 2 kg | 1600 °C | 5 kW (220 V, einphasig) | 3–5 Minuten | Dedizierte 30-A-Leitung, kompakter Wasserkühler, Argon-/N₂-Leitung |
| Industrielle Produktion | 3 kg–8 kg+ | 1600 °C | 7,5 kW–15+ kW (380 V–415 V, dreiphasig) | 2–4 Minuten | Dreiphasiger Industrieanschluss, Hochleistungs-Wasserkühler, Inertgasversorgung mit hohem Durchfluss |
| Hochtemperatur-Platin | 0,5 kg–1 kg | 2000 °C–2600 °C | 10 kW–15 kW (380 V–415 V, dreiphasig) | 1–2 Minuten | Hochfrequenzschaltung, dedizierter Hochleistungskühler, geregelte Argonleitung |
Legierungskompatibilität und präzise Schmuckanwendungen
Jede Legierung verhält sich unter Hitze und Vakuum anders. Wir entwickeln jede Schmuckgießmaschine so, dass sie sich nahtlos für verschiedenste Metalle eignet – von empfindlichen Karatgoldlegierungen bis hin zu Platin und Industriemetallen mit extrem hohen Schmelztemperaturen. Dadurch gewährleisten wir zuverlässige Formfüllung und verhindern Anlaufen.
Karatgold und Sterlingsilber ohne Anlaufen verarbeiten
Um Anlauffarben auf Sterlingsilber zu verhindern und den Zinkverdampfungsverlust bei Weiß- oder Rotgold zu vermeiden, ist eine strenge Atmosphärenkontrolle erforderlich.
- Vollständige Sauerstoffentfernung: Unser Vakuumsystem evakuiert vor dem Erhitzen die Schmelz- und Gießkammern und entfernt den Umgebungssauerstoff, der die Bildung roter Kupferoxidschichten auf Silber verursacht.
- Schutz durch Inertgas: Eine Rückfüllung mit reinem Argon schützt die Schmelze und bewahrt die Kupfer-, Zink- und Silberzusätze in Goldlegierungen von 9 bis 24 Karat.
- Saubere Oberflächen: Die Gussteile kommen sauber und glänzend aus der Einbettmasse. Dadurch werden der Zeitaufwand für das Beizen und die mechanische Vorpolitur erheblich reduziert.
Platin, Palladium und Edelstahl bei hohen Temperaturen
Herkömmliche Widerstandsöfen sind für Metalle mit hohen Schmelztemperaturen ungeeignet. Für diese anspruchsvollen Materialien erreichen unsere Hochfrequenz-Induktionsanlagen Betriebstemperaturen von bis zu 2600 °C.
- Schmelzen hochschmelzender Metalle: Platin und Palladium schmelzen schnell, ohne Material aus dem Tiegel aufzunehmen, wodurch eine Versprödung des Gefüges verhindert wird.
- Speziallegierungen: Auch bei der Verarbeitung moderner Hartmetalle gewährleisten unsere Hochtemperatursysteme Guss-Edelstahl-Sondergussteile und -Sorten eine gleichmäßige Fließfähigkeit.
- Schlackenfreies Gießen von unten: Schwermetalle fließen direkt aus dem Kern der Schmelze in die Gießform. Dabei werden Oberflächenverunreinigungen und Oxidschichten im Tiegel zurückgehalten, anstatt in Ihren Gussbaum zu gelangen.
Arbeitsabläufe für das Gießen mit direkt eingesetzten Edelsteinen
Das Gießen mit bereits gefassten Steinen erfordert höchste thermische Präzision, um Temperaturschocks, Trübungen und das Brechen von Diamanten zu vermeiden.
- Präzises Thermomanagement: Die geschlossene Regelung mit doppelter PID-Überwachung hält die Metalltemperatur innerhalb exakt definierter Toleranzen und verhindert, dass überhitztes Metall die Edelsteine beschädigt.
- Kontrollierte Druckinjektion: Anstelle eines aggressiven mechanischen Drucks verdichtet unser sekundärer Gasüberdruck die Schmelze allmählich in den Krappen. Dadurch werden die Edelsteine sicher fixiert, ohne sie zu verschieben oder zu zerdrücken.
- Spannungsarme Schrumpfung: Programmierte Abkühlphasen halten den Speisedruck an den Gusskanälen aufrecht und verhindern Schrumpfspannungen im Bereich der Edelsteinfassungen.
Parameter für Filigranarbeiten, Micro-Pavé und die Produktion massiver Gussstücke
Unterschiedliche Schmuckarchitekturen erfordern individuell abgestimmte Temperatur-, Druck- und Vakuumprofile:
| Produktionstyp | Typische Legierungen | Temperaturbereich des Gießkolbens | Maschinenschwerpunkt |
|---|---|---|---|
| Ultrafeine Filigranarbeiten | 14-karätiges / 18-karätiges Gold, 925er Silber | 580 °C – 640 °C | Schneller Vakuumaufbau mit sofortigem Argon-Überdruck, um eine vollständige Formfüllung vor dem Erstarren zu gewährleisten. |
| Mikro-Pavé-Fassungen | 14-karätiges / 18-karätiges Weißgold, Platin | 550 °C – 620 °C | Hochpräzise Temperaturregelung, um sicherzustellen, dass die Krappenspitzen vollständig ausgefüllt werden, ohne die Diamantfassungen zu beschädigen. |
| Massive Ringe und Barren | Gelbgold, Messing, Bronze | 450 °C – 520 °C | Verlängerte, gerichtete Kühlhaltezeiten zur Vermeidung von Mittellinien-Lunkerporosität in dickwandigen Bereichen. |
| Ringe und Details aus hochtemperaturbeständigen Materialien | Platin, Edelstahl | 850 °C – 950 °C | Hochfrequenz-Induktionsschmelzen mit Ausgießen von unten für eine schnelle und dichte Formhohlraumfüllung. |
Schritt-für-Schritt-Anleitung zur Bedienung einer Schmuckgießmaschine im Wachsausschmelzverfahren
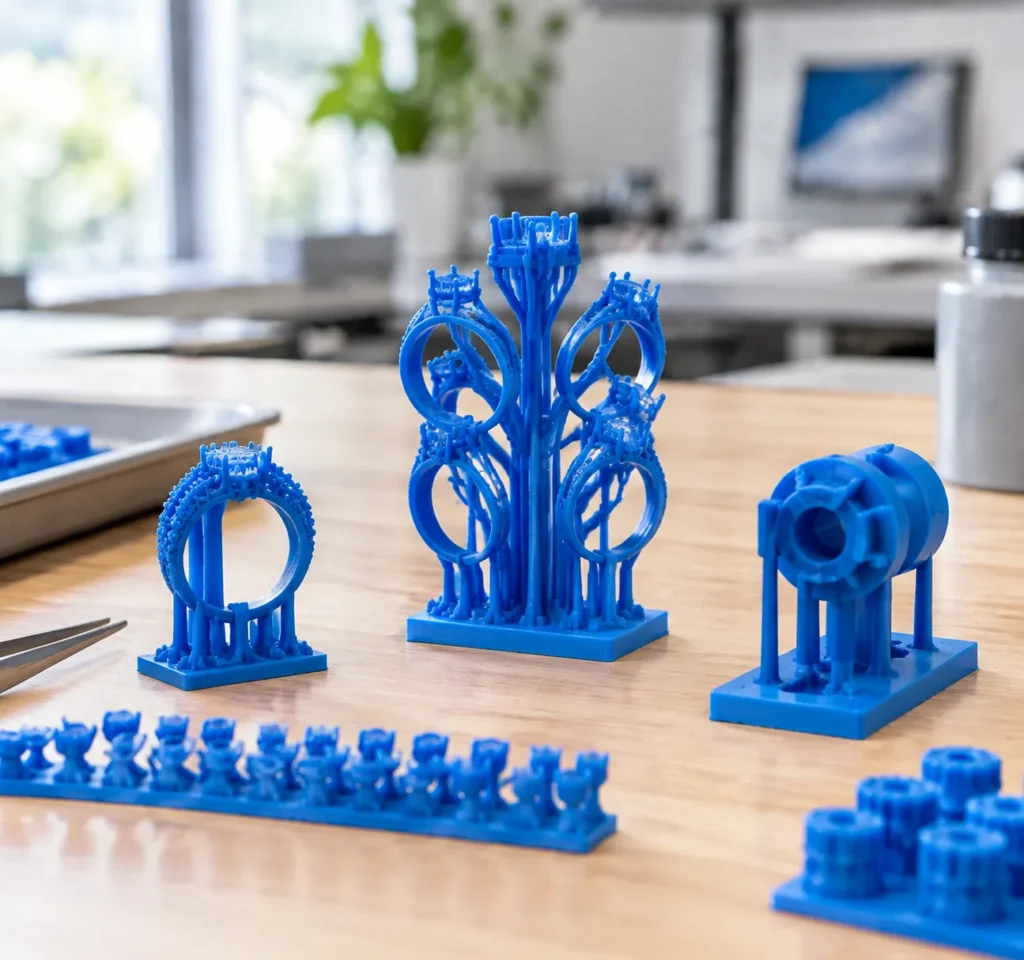
Der Betrieb einer automatisierten Schmuckgießmaschine macht das Rätselraten beim herkömmlichen Gießen überflüssig. Durch die Einhaltung einer standardisierten Abfolge auf Grundlage unseres Leitfaden zum Gießverfahren und wichtige Prozessschritte, wir gewährleisten eine gleichbleibende Wiederholgenauigkeit von Zyklus zu Zyklus, erhalten feinste Details der Stiftstrukturen und verhindern Porosität in jedem Muffelzylinder.
Beladen des Ausbrennmuffelzylinders und Befüllen des Tiegels mit Metall
Die Vorbereitung dauert weniger als zwei Minuten, bevor der Schmelzvorgang beginnt:
- Die heiße Muffel einsetzen: Überführen Sie die vollständig ausgebrannte Einbettmuffel direkt aus dem Brennofen in die untere Gießkammer. Stellen Sie sicher, dass sie bündig an der Hochtemperatur-Dichtung anliegt, um Vakuumlecks zu verhindern.
- Den Graphittiegel befüllen: Geben Sie sauberes Legierungsgranulat oder saubere Angussreste in den oberen Tiegel.
- Den Dichtungsmechanismus überprüfen: Stellen Sie sicher, dass der Verschlussstab für den Bodenabguss korrekt mittig in der Tiegelöffnung sitzt, um einen vorzeitigen Metallausfluss zu verhindern.
Vakuumerzeugung in der Kammer und Einleitung der Inertgas-Rückspülung
Sobald die Kammertür verriegelt ist, beginnt der automatische Spülzyklus der Atmosphäre:
- Vakuumevakuierung in beiden Kammern: Die leistungsstarke Drehschieber-Vakuumpumpe erzeugt in der Schmelz- und Muffelkammer ein tiefes Vakuum, um eingeschlossene Luft und Umgebungssauerstoff zu entfernen.
- Inertgas-Rückspülung: Das System leitet eine kontrollierte Menge Argon- oder Stickstoffgas in die Schmelzzone ein. Diese Schutzgasabschirmung verhindert Oberflächenoxidation, Schlackenbildung und Zunderbildung, sobald die Induktionsheizung hochgefahren wird.
Automatisierte Bodenentleerung und Druckimpuls von oben nach unten
Schmelzen und Gießen erfolgen ohne manuelle Handhabung eines Brenners oder Kippen der Gießform:
- IGBT-Induktionsschmelzen: Das Metall wird schnell auf die gewünschte Gießtemperatur erhitzt und durch automatisches elektromagnetisches Rühren gründlich durchmischt.
- Pneumatisches Bodengießen: Die SPS steuert den Pneumatikzylinder an, um den Verschlussstab anzuheben und die saubere, schlackenfreie Metallschmelze direkt nach unten in den Eingusskanal der Gießform zu entleeren.
- Überdruckinjektion: Sobald das Metall in die Form eintritt, erzeugt die Maschine einen schnellen Inertgas-Druckimpuls über dem flüssigen Schmelzbad, während gleichzeitig von unten kontinuierlich Vakuum durch die poröse Einbettmasse gezogen wird. Diese Druckdifferenz presst die Legierung in ultrafeine Filigranstrukturen, Mikrostege und enge Kanäle.
Haltezeiten zur Schwindungsspeisung und sicheres Entformen der Gießflasche
Der Zyklus endet mit einer kontrollierten Abkühlung, um dichte und fehlerfreie Gussteile sicherzustellen:
- Druckhaltephase während der Erstarrung: Den positiven Inertgasdruck über dem Gusskegel 20 bis 45 Sekunden lang aufrechterhalten. Dadurch bleibt der Speisedruck der Flüssigmetallzufuhr während der Abkühlung des Metalls erhalten, wodurch dendritische Schwindungshohlräume an den Anschnittverbindungen vermieden werden.
- Entlüftung der Kammer: Das System lässt den verbleibenden Gasdruck automatisch über schallgedämpfte Auslassleitungen ab, sobald der Erstarrungstimer abgelaufen ist.
- Sicheres Entformen der Gussflasche: Lösen Sie die Kammerverriegelungen, entnehmen Sie die heiße Gussflasche mit einer robusten Gusszange und stellen Sie sie für die erforderliche Abkühlzeit auf einer Ablagefläche ab, bevor Sie sie abschließend mit Wasser abschrecken und die Einbettmasse ausbrechen.
Einrichtung einer Schmuckgießanlage und Hilfsgeräte
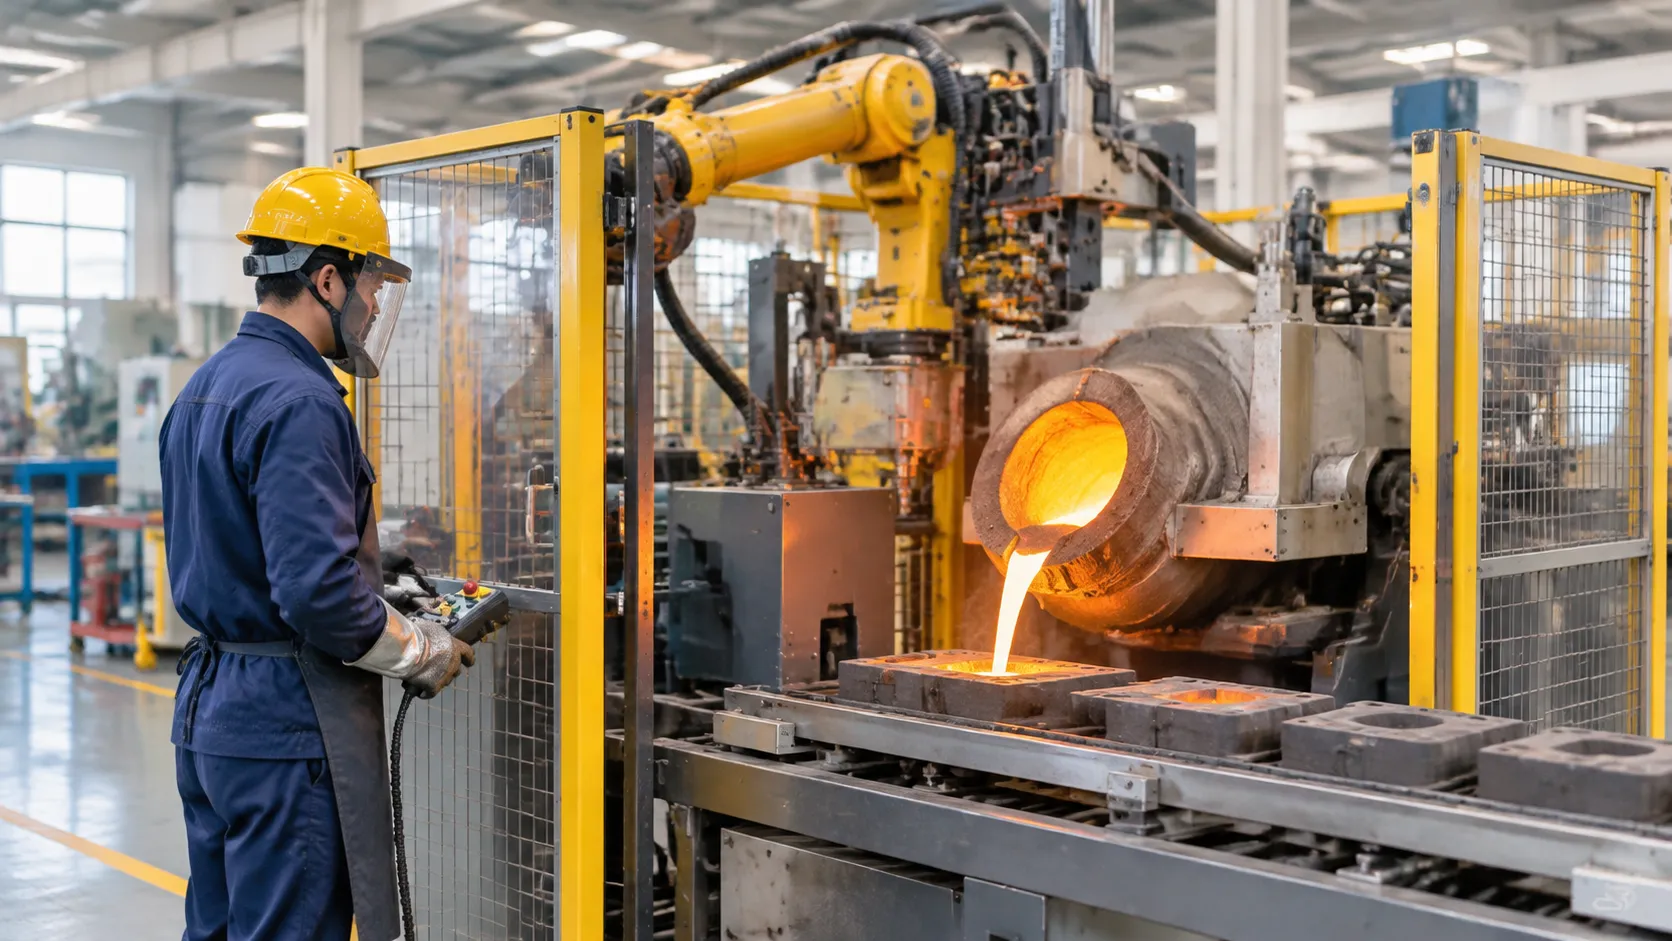
Die Einrichtung einer Industrieanlage Schmuckgießmaschine erfordert mehr als nur eine freie Arbeitsfläche. Um reproduzierbare Ergebnisse ohne Porosität zu erzielen und sicherzustellen, dass Ihre Anlagen Schicht für Schicht zuverlässig laufen, muss die Werkstattinfrastruktur eine stabile Stromversorgung, eine zuverlässige Kühlung, ein Schutzgas unter Inertbedingungen und eine saubere Vakuumabluftführung gewährleisten.
Bei der Konfiguration Ihrer Werkstatt zur optimalen Nutzung der gesamten Vorteile des Investitionsgusses gegenüber Green-Sand-Guss und der Schmelzverfahren unter freiem Himmel empfehlen wir, vor der Inbetriebnahme der Maschine die folgenden Hilfssysteme einzurichten.
Anforderungen an Umlaufwasserkühler mit geschlossenem Kreislauf
Induktionsheizspulen, Kammerdichtungen und Vakuumflansche erzeugen einen schnellen Wärmestau. Eine unterdimensionierte oder nicht überwachte Kühlanlage kann Sicherheitsabschaltungen auslösen oder hochtemperaturbeständige Silikondichtungen verformen.
- Kühldruck: Halten Sie einen konstanten Betriebsdruck zwischen 0,2 und 0,4 MPa aufrecht, um einen kontinuierlichen Durchfluss durch die Induktionsspule zu gewährleisten.
- Durchflussmengen: Stellen Sie sicher, dass Ihr dedizierter industrieller Umlaufwasserkühler mit geschlossenem Kreislauf je nach kW-Leistung der Maschine einen konstanten Durchfluss von mindestens 8 bis 15 Litern pro Minute liefert.
- Wasserqualität: Verwenden Sie deionisiertes oder destilliertes Wasser mit einem Korrosionsschutzadditiv, um Kalk- und Mineralablagerungen im Inneren der Induktionsheizrohre zu verhindern.
- Abschaltverriegelungen: Verbinden Sie die Signalleitung des Kühlaggregats direkt mit der SPS unserer Maschine, damit die Stromversorgung automatisch unterbrochen wird, wenn der Wasserdurchfluss abnimmt oder die Temperatur 35 °C überschreitet.
Inertgasversorgung und Druckregelung
Durch die sofortige Beaufschlagung der Kammer mit reinem Argon oder Stickstoff direkt nach dem Gießen wird das geschmolzene Metall in feine Zinken gepresst und gleichzeitig eine Oxidation der Oberfläche verhindert.
- Gasreinheit: Verwenden Sie Argon oder Stickstoff in Industriequalität oder mit ultrahoher Reinheit (99,999%). Feuchtigkeit oder Sauerstoffverunreinigungen in der Gasleitung führen dazu, dass heißes Karatgold und Silber sofort anlaufen.
- Leitungsdimensionierung: Installieren Sie Hochdruck-Flexschläuche mit Geflecht oder starre Kupferleitungen, die direkt von der Gasflaschenbatterie zum Maschineneinlass führen.
- Zweistufige Druckregler: Stellen Sie den Druckregler der Zuleitung so ein, dass ein konstanter statischer Leitungsdruck (typischerweise 0,4 bis 0,6 MPa) gewährleistet ist. Dadurch können die internen Magnetventile der Maschine während des Gießvorgangs sofortige Überdruckimpulse mit hohem Volumen erzeugen.
Separate Vakuumabluftführung und Nebelfiltration
Beim Vakuumdruckgießen müssen sowohl die Schmelzkammer als auch die Formkammer schnell evakuiert werden. Die Bewältigung dieses Luftvolumens erfordert eine sorgfältige Planung der Abluftführung:
- Ölnebelabscheider: Installieren Sie einen speziellen Ölnebelfilter direkt am Auslassanschluss der Drehschieber-Vakuumpumpe, um aerosolisiertes Pumpenöl abzuscheiden, bevor es in die Werkstattluft gelangt.
- Belüftungsführung: Verlegen Sie starre Metallrohre oder verstärkte flexible Lüftungsschläuche vom Nebelfilter direkt zu einer externen Abluftöffnung der Anlage.
- Vakuumschlauchintegrität: Verwenden Sie zwischen der Pumpe und der Gießeinheit drahtverstärkte, nicht kollabierende Vakuumschläuche. Herkömmliche, nicht verstärkte Schläuche können bei tiefem Vakuum zusammenfallen und den Luftstrom einschränken.
Elektrische Stromkreise, Phasenverteilung und Erdung
Induktionsstromversorgungen verwenden empfindliche IGBT-Module, die eine saubere, ausgewogene Stromversorgung ohne Hochspannungsspitzen erfordern:
- Spannungskonfiguration: Halten Sie sich strikt an die Maschinenspezifikationen: Standardmäßige Kompaktgeräte werden typischerweise mit 220 V Einphasenstrom (5 kW bis 7,5 kW) betrieben, während industrielle Gießanlagen mit 380 V bis 415 V Drehstrom (10 kW bis über 15 kW) arbeiten.
- Phasenabgleich: Stellen Sie sicher, dass die Außenleiterspannungen bei Drehstromanlagen innerhalb einer Toleranz von ±2% bleiben, um thermische Belastungen der internen Gleichrichter zu vermeiden.
- Separate Erdung: Verlegen Sie eine separate Kupfer-Erdungsleitung direkt zum Maschinengehäuse. Eine unabhängige Erdung verhindert, dass hochfrequente elektromagnetische Störungen die digitalen Pyrometeranzeigen, SPS-Touchscreens und nahegelegene digitale Waagen beeinträchtigen.
Sicherheitsprotokolle und direkter Werkssupport für Ihre Schmuckgießmaschine
Der Betrieb von Hochfrequenz-Schmelzspulen in Verbindung mit Hochdruck-Inertgas erfordert kompromisslose Sicherheitsmaßnahmen in der Werkstatt. Jede unserer Maschinen ist ausgestattet mit Schmuckgießmaschine mehrstufigen Hardware-Sicherheitsverriegelungen, automatisierten Diagnoseüberwachungssystemen und direktem Werksupport, um Ihre Bediener zu schützen und produktionsbedingte Ausfallzeiten zu vermeiden.
Aktiver Maschinenschutz und automatische Alarme
Unser automatisiertes Steuerungssystem überwacht die Betriebsparameter in Echtzeit über die integrierte SPS und bricht den Heiz- oder Druckaufbauvorgang sofort ab, wenn die Grenzwerte überschritten werden:
- Hochspannungs-Sicherheitsverriegelungen: Kammertüren und Induktionsgehäuse sind mit mechanischen Endschaltern ausgestattet. Wird die Schmelzkammer unerwartet geöffnet, deaktiviert das Netzteil sofort die Induktionsheizung.
- Temperaturalarm mit zwei Überwachungszonen: Optische Pyrometer und Thermoelemente mit geschlossenem Regelkreis überwachen die Temperaturgrenzen, um ein Überkochen des Metalls, ein Versagen des Tiegels oder eine Überhitzung der Induktionsspule zu verhindern.
- Überwachung des Wasserdurchflusses: Integrierte Durchflusssensoren überwachen die Kühlmittelzirkulation durch die Induktionsspulen. Die Erwärmung wird automatisch gestoppt, wenn der Kühlmitteldruck unter die sicheren Betriebswerte fällt.
- Mechanische Überdruckentlastung: Zusätzlich zu den digitalen Magnetventilen für die Gasentlüftung verhindert ein unabhängiges pneumatisches Entlastungsventil einen unbeabsichtigten Überdruck während der Rückfüllzyklen mit Inertgas.
| Sicherheits- und Diagnosesystem | Schutzmaßnahme | Betriebsnutzen |
|---|---|---|
| Kühlmitteldurchflusssensor | Unterbricht die Induktionsleistung sofort bei zu geringem Flüssigkeitsdurchfluss | Verhindert das Durchbrennen der Spulen und Schäden an der Kühlmittelpumpe |
| Hochspannungs-Türverriegelung | Deaktiviert den Hochfrequenzgenerator bei geöffneter Tür | Verhindert, dass Bediener elektrischen Gefahren ausgesetzt werden |
| Pneumatisches Sicherheitsablassventil | Entlüftet die Kammer, wenn der Gasdruck die zulässigen Grenzwerte überschreitet | Schützt die Kammerdichtungen und die Integrität der Kammer |
| Abschaltung bei thermischem Durchgehen | Unterbricht die Stromversorgung bei ungewöhnlichen Temperaturverläufen | Verhindert das Brechen des Tiegels und den Verlust von Metalldampfalloy |
Werksverbrauchsmaterialien, CE-Zertifizierung und technische Dienstleistungen
Kontinuierliche Gießprozesse sind auf den schnellen Zugriff auf Verschleißteile und zertifizierte technische Unterstützung angewiesen. Um die Gießdichte und strukturelle Integrität zu maximieren – ähnlich wie bei der Bewertung standardisierter mechanischer Toleranzen und der Unterschieds zwischen Schmieden und Gießen erklärt in der gesamten Metallherstellung – stimmen unsere Systeme werkseitig entwickelte Komponenten exakt auf die Anforderungen des Schmelzens von Edelmetallen ab.
- Direkter Werksbestand: Wir halten einen sofort versandbereiten Lagerbestand an hochreinen isostatischen Graphittiegeln, Keramikmänteln, Quarzhülsen, Dichtungsstäben und Hochtemperatur-Kammerdichtungen bereit, die auf Ihren Maschinenrahmen abgestimmt sind.
- CE-zertifizierte Konformität: Jede Induktionsanlage Schmuckgießmaschine erfüllt die internationalen CE-Sicherheitsstandards für elektrische Niederspannungssysteme, elektromagnetische Verträglichkeit (EMV) und Druckbehältersicherheit.
- Ferninbetriebnahme und Einrichtung: Unsere Ingenieure bieten Unterstützung bei der Ferninbetriebnahme, um Ihre Anlage bei Gasleitungsanschlüssen, der Verrohrung des Kühlers und der Konfiguration der SPS-Rezepte anzuleiten.
- Technische Schulung für Bedienpersonal: Wir bieten Ihrem Gießereiteam eine schrittweise Anleitung zu den Gießparametern, Vergleichstabellen zur Anpassung der Formtemperatur sowie Schulungen zur regelmäßigen vorbeugenden Wartung.
Häufig gestellte Fragen zu Schmuckgießmaschinen
Wie verhindert eine Vakuum-Druckgießmaschine Gasporosität?
Unsere Vakuum-Druck-Gussmaschine Systeme verwenden einen zweistufigen metallurgischen Ansatz, um Porosität bereits vor ihrer Entstehung zu verhindern:
- Evakuierung der Kammer: Leistungsstarke Vakuumpumpen entfernen eingeschlossene Luft und Verbrennungsgase sowohl aus der Schmelzkammer als auch aus der porösen Einbettmasseform.
- Überdruck mit Inertgas: Sobald das geschmolzene Metall in die Form eintritt, leitet das System unter Druck stehendes Argon oder Stickstoff direkt über die Metallschmelze.
- Vollständige Verdichtung: Dieser plötzliche Druckunterschied treibt das dichte flüssige Metall in die tiefsten Hohlräume und verhindert gleichzeitig die Aufnahme von Umgebungssauerstoff. Dadurch werden Schrumpfungshohlräume und Oxidation vollständig vermieden.
Welche Vorteile bietet ein Bodenfüllsystem gegenüber dem Schleuderguss?
A Bodenfüll-Gießmaschine bietet im Vergleich zu herkömmlichen Schleudergussanlagen eine deutlich höhere Prozessstabilität und Metallreinheit:
- Schlackentrennung: Da leichtere Oxide und Schlacke an die Oberfläche des Tiegels aufsteigen, gewährleistet das Ablassen des Metalls von unten über einen automatischen Verschlussstab, dass ausschließlich saubere, reine Legierung in das Gießsystem gelangt.
- Kontrollierte Befüllung: Die Zentrifugalkraft kann starke Turbulenzen, Erosion der Formwand und eine asymmetrische Metallverteilung verursachen. Beim Bodenabguss wird das Metall direkt und gleichmäßig in laminarer Strömung entlang des zentralen Gussbaums zugeführt.
- Geringerer Wartungsaufwand: Zentrifugalsysteme erzeugen starke mechanische Vibrationen und mechanischen Verschleiß, während eine statische Bodenabgusskammer ohne rotierende Belastung arbeitet.
Kann eine Schmuckgießmaschine sowohl Gold als auch Platin verarbeiten?
Standardgießanlagen und Hochtemperatursysteme haben grundlegend unterschiedliche Anforderungen an Temperatur und Tiegel:
- Karatgold und Silber: Unsere Standard Goldgießmaschine Konfigurationen erreichen Temperaturen von bis zu 1600 °C und verwenden Graphittiegel, die aktiv eine reduzierende Atmosphäre für Gelbgold-, Weißgold- und Roségoldlegierungen schaffen.
- Platin und Palladium: Platin schmilzt bei Temperaturen über 1768 °C und reagiert stark mit Kohlenstoff. Zum Schmelzen von Platin sind unsere Hochfrequenz- Plat ingießmaschine Konfigurationen erforderlich, die mit speziellen Keramiktiegeln Temperaturen von 2000 °C bis 2600 °C erreichen.
- Das Wichtigste: Hochtemperatursysteme können zwar auf niedrigere Temperaturen kalibriert werden, wir empfehlen jedoch stets die Verwendung spezieller Tiegel und Induktionsspulen, um eine Kreuzkontamination zwischen Platinmetallen und herkömmlichen Gold- oder Silberlegierungen zu vermeiden.
Welche Zusatzgeräte werden für den Betrieb einer Vakuumgießmaschine benötigt?
Für den Betrieb einer effizienten, kontinuierlichen Gießanlage benötigt Ihre Werkstatt vier wesentliche Zusatzausstattungen:
- Kühlwasser-Kühler: Ein spezieller industrieller Kühlkreislauf mit geschlossenem Kreislauf zur Aufrechterhaltung sicherer Betriebstemperaturen für die Induktionsstromversorgung und die Heizspulen.
- Gas- und Vakuuminfrastruktur: Gasflaschen mit hochreinem Argon oder Stickstoff und zweistufigen Druckreglern, kombiniert mit einer leistungsstarken Drehschieber-Vakuumpumpe.
- Ausbrenn-Muffelöfen: Präzise programmierbare Brennöfen zur vollständigen Entfernung von Wachsresten und zum Erreichen exakt definierter Gießtemperaturen der Gießküvetten.
- Mustervorbereitung: Konsistente Wachsbäume, die mit vorgelagerten Werkzeugen wie einem Automatik-Wachsmaschine für Präzisions-Investitionsguss, vorbereitet werden, um vor dem Einbetten die Maßgenauigkeit zu gewährleisten.
Wie schützen automatisierte Gießprogramme Edelsteine beim Eingießen?
Arbeitsabläufe beim Eingießen von Edelsteinen erfordern höchste thermische Präzision, um Temperaturschocks, Risse oder Verfärbungen der Steine zu verhindern:
- Duale optische Pyrometrie: Unsere integrierten PID-Regler mit geschlossenem Regelkreis überwachen die Legierungstemperatur mit höchster Präzision und stellen sicher, dass das Metall niemals über den Liquiduspunkt hinaus überhitzt wird.
- Mehrstufige Drucksteuerung: Programmierbare SPS-Systeme mit Touchscreen ermöglichen es den Gießern, die Gaseinspritzkurve individuell anzupassen. Durch einen sanften Druckanstieg anstelle eines abrupten Druckstoßes auf die Formoberfläche verhindert die Maschine, dass sich empfindliche Krappen verschieben oder bereits gefasste Diamanten zerspringen.
- Gespeicherte Parameter für Gießzylinder: Sie können exakte Schmelz- und Haltezeiten für bestimmte Edelsteinfassungsarbeiten speichern und so vom ersten bis zum letzten Gießzylinder gleichbleibende thermische Parameter gewährleisten.



 German
 English
 Russian