

5 ноября 2026 года
Узнайте об основных причинах растрескивания керамической оболочки при литье по выплавляемым моделям, а также о практических способах предотвращения дефектов и повышения качества отливок
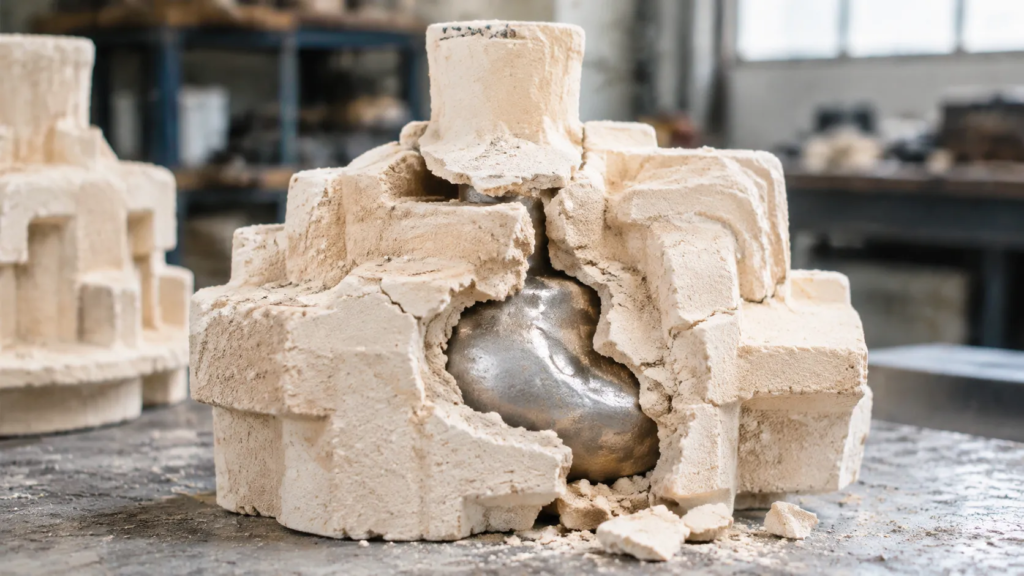
Основные этапы возникновения трещин в керамической оболочке
По нашему опыту, выявление причин растрескивания керамической оболочки при литье по выплавляемым моделям требует систематического анализа трех критических термических этапов. На каждом этапе возникают определенные механические и термодинамические нагрузки, которые при отсутствии надлежащего контроля приводят к катастрофическому разрушению оболочки.
Риски на этапе удаления воска и термическое расширение воска
Процесс удаления воска является наиболее частым этапом возникновения дефектов. Поскольку коэффициент теплового расширения восковых моделей значительно выше, чем у керамических оболочечных материалов, при нагревании воск создает чрезвычайно высокое внутреннее давление на стенки оболочки. Если прочность сырой оболочки недостаточна или давление пара в автоклаве повышается слишком медленно, расширяющийся объем воска вызывает растрескивание керамики еще до того, как воск успевает расплавиться и вытечь. Для обеспечения немедленного расплавления внутреннего слоя воска при контакте с источником тепла необходима быстрая и равномерная передача тепла.
Температурные градиенты на этапе спекания
Во время обжига или спекания оболочка претерпевает структурные изменения, обеспечивающие стабилизацию керамических связей. Растрескивание на этом этапе часто обусловлено внутренними температурными градиентами. Если скорость нагрева слишком высока, внешняя и внутренняя поверхности оболочки расширяются или сжимаются с разной скоростью, что создает значительные касательные напряжения. Кроме того, различия в плотности оболочки, вызванные неравномерным нанесением слоев огнеупорного материала, приводят к неравномерной усадке при спекании, в результате чего оболочка разрывается в местах перехода между участками с разной плотностью.
Факторы напряжения на этапе заливки
При поступлении расплавленного металла в оболочку возникает сочетание интенсивного термического удара и механической нагрузки. Причины растрескивания керамической оболочки при литье по выплавляемым моделям на этом заключительном этапе обычно связаны со следующими факторами: Металлостатическое давление: Вес расплавленного металла может превышать предел прочности оболочки при изгибе в горячем состоянии (MOR), вызывая выпучивание или разрушение стенок. Термический шок: Резкий скачок температуры при контакте с расплавленным металлом может мгновенно превысить трещиностойкость керамики. Структурное несоответствие: Различия в коэффициентах теплового расширения между лицевым слоем и резервными слоями часто приводят к расслоению или растрескиванию под воздействием тепла при заливке.
Основные технические причины растрескивания оболочки при литье по выплавляемым моделям
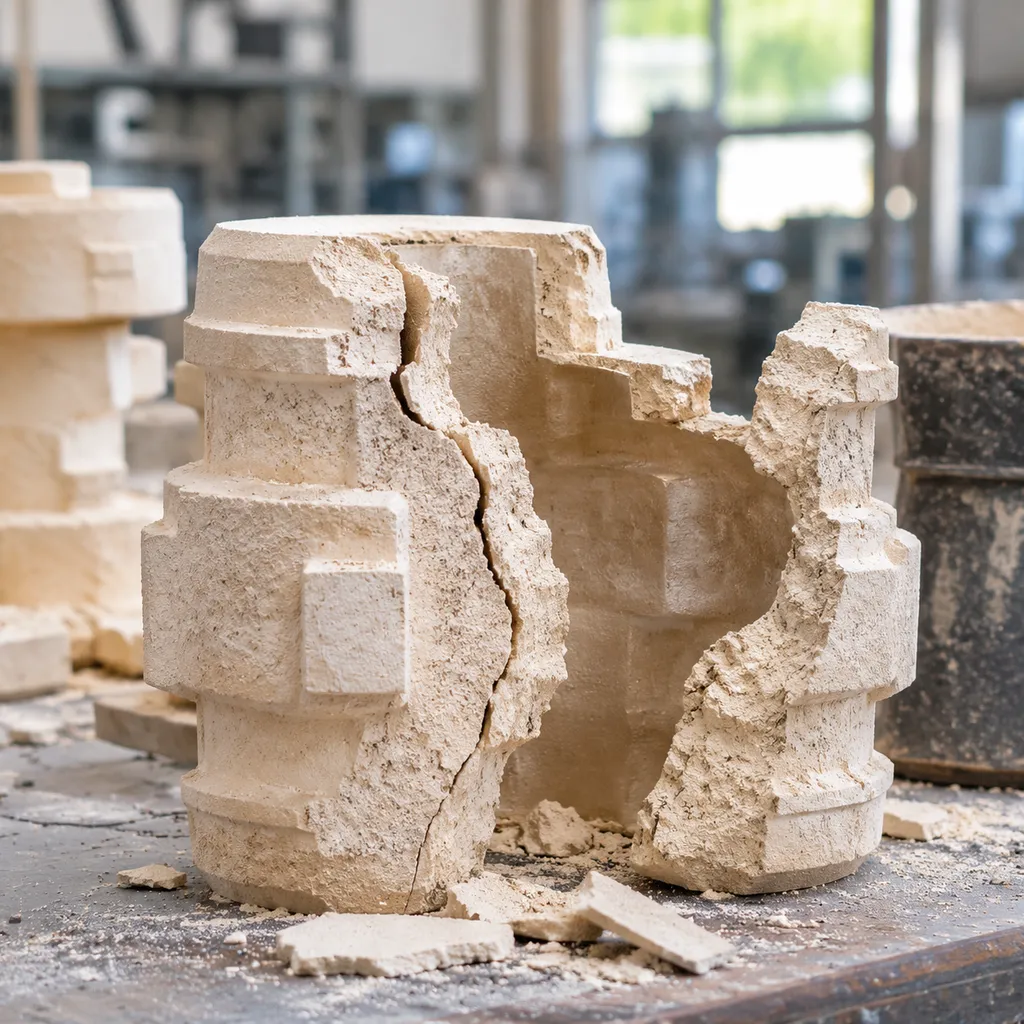
Для выявления коренных причин растрескивания оболочки при литье по выплавляемым моделям необходимо оценить взаимодействие свойств суспензии, условий сушки и геометрии детали. При нарушении баланса этих параметров керамическая форма теряет структурную целостность задолго до заливки металла.
Химический состав связующего и распределение частиц кремнезёма по размерам
Связующее формирует структурную основу формы. В наших литейных операциях стабильность золя кремнезёма определяет первоначальную прочность сырой оболочки и её эксплуатационные характеристики при высоких температурах:
- Колебания содержания кремнезёма: Если концентрация кремнезёма падает ниже 30%, межчастичные связи ослабевают, что делает оболочку подверженной хрупкому разрушению.
- Контроль pH и гелеобразования: Связующие на основе золя кремнезёма теряют стабильность, если уровень pH выходит за пределы от 9,0 до 10,0 окно, приводящее к преждевременному гелеобразованию, неравномерному распределению суспензии и образованию микротрещин по всей поверхности первичных слоёв.
- Содержание огнеупорного наполнителя: Несбалансированное соотношение огнеупорного наполнителя в суспензии приводит к образованию пустот между частицами плавленого кварца или цирконовой муки. При оптимизации нашего точное литье с использованием процесса силикатной суспензии, мы поддерживаем точную вязкость суспензии, чтобы обеспечить плотную упаковку огнеупорных частиц.
Кинетика сушки, относительная влажность и баланс воздушного потока
Неправильная сушка является одной из наиболее распространённых причин растрескивания оболочки при литье по выплавляемым моделям:
- Быстрое образование поверхностной корки: Высокая скорость воздушного потока (>3 м/с) в сочетании с относительной влажностью (RH) ниже 45% приводит к слишком быстрому высыханию наружного слоя. Поверхностная корка сжимается над влажной подложкой, вызывая растягивающие напряжения, которые приводят к образованию сетки трещин.
- Задержка влаги: Недостаточное время сушки или относительная влажность выше 75% на резервных слоях приводит к удержанию свободной воды. Во время автоклавного удаления воска захваченная вода испаряется, быстро расширяется и разрывает стенки оболочки.
- Температурные градиенты: Неравномерная температура окружающей среды вызывает локальные различия в усадке на плоских участках.
Геометрия детали, острые радиусы и точки концентрации напряжений
Конструкция компонента напрямую влияет на распределение термических и механических напряжений в керамической оболочке:
- Острые внутренние углы: Галтели радиусом менее R1,5 мм выступают в качестве зон интенсивной концентрации напряжений. Расширяющийся восковой образец оказывает механическое усилие непосредственно на эти участки с малыми радиусами.
- Резкие переходы толщины стенок: Резкий переход от толстых сечений к тонким создает различия в скорости охлаждения, вызывая остаточные касательные напряжения в керамической матрице.
- Захват сердечника: Глубокие узкие полости ограничивают пути слива воска, многократно увеличивая гидростатическое давление во время цикла плавления.
Градация размера зерен штукатурного песка и нарушение адгезии между слоями
Правильная градация зернистости штукатурного песка обеспечивает равномерную передачу напряжений по всей толщине слоистого материала:
- Неправильная последовательность размеров ячеек сетки: Резкий переход от тонкодисперсной основной штукатурки (например, 80–120 меш) к крупнозернистым материалам подложки (например, 16–30 меш) приводит к нарушению механического сцепления и отслаиванию покрытия.
- Чрезмерное накопление пыли: Непросеянная штукатурка образует участки сухого порошка на влажных слоях шликера, препятствуя проникновению связующего вещества и создавая зоны ослабления.
- Чрезмерное обезвоживание: Недостаточное содержание смачивающего агента препятствует проникновению шликеров подложки в поры нижележащей штукатурки, снижая общий горячий модуль прочности при изгибе (MOR).
| Параметр процесса | Механизм образования дефекта | Целевой рабочий диапазон |
|---|---|---|
| pH шликера | Преждевременное гелеобразование и хрупкость связующего вещества | 9,2–9,8 |
| Относительная влажность воздуха в сушильной камере (слои подложки) | Неполное высыхание сердцевины; разрывы вследствие образования пара | 50–60 % |
| Воздушный поток в сушильной камере | Неравномерная усадка поверхности и образование трещин | 1,0–2,0 м/с |
| Радиусы внутренних углов | Концентрация механических напряжений из-за воска | ≥ R2,0–R3,0 мм |
| Последовательность нанесения штукатурной сетки | Межслойный сдвиг и отслаивание | Поэтапно (сетка 100 меш → 50 меш → 30 меш) |
Практические инженерные решения по предотвращению растрескивания оболочек.
Устранение причин растрескивания оболочки в инвестиционном литье требует систематических корректировок технологических процессов на литейном цехе. Когда отказ керамической оболочки приводит к росту уровня брака, наши инженеры нацелены на три основные зоны вмешательства: кинетика деуаксации, бенчмаркинг механической прочности и структурное усиление резервных слоев оболочки.
Оптимизация циклов удаления воска в автоклаве и скоростей повышения давления пара.
Тепловое расширение воска происходит значительно быстрее, чем тепловое расширение оболочки. Чтобы узор не расширялся наружу и не разрывал зелёную керамику, необходимо немедленно расплавить внешний слой воска.
- Целевое значение быстрого повышения давления: Постепенно доведите давление котла до рабочих значений (7–8 бар / 100–115 psiПожалуйста, предоставьте текст на английском языке для перевода на русский. менее десяти секунд. Любая задержка допускает теплопередачу через образец до расплавления интерфейса внешней оболочки.
- Емкость аккумулятора: Обеспечьте поддержание в накопителях пара достаточного запасного объема. Снижение начальной скорости пара во время пуска цикла напрямую вызывает радиальные трещины, вызванные напряжением.
- Калибровка байпаса и выхлопной системы: Держите выпускные клапаны полностью герметичными во время начального накачивания, затем быстро продувайте, как только образуется граница расплава. Модернизация вашего литейного завода Система депарафинирования автоклавов Автоматизированный обход пара предотвращает тепловые застои, которые разрушают хрупкие керамические кластеры.
Сравнительный анализ базовых порогов Green MOR и Hot MOR
Мы постоянно контролируем модуль разрушения (MOR) на всех производственных партиях, чтобы убедиться, что слои оболочки выдерживают как механические напряжения при удалении воска, так и термический удар во время литья металла.
| Показатель эффективности | Целевой базовый порог | Основной риск отказа при несоответствии стандартам |
|---|---|---|
| Зелёный MOR (комнатная температура) | от 4,5 до 6,0 МПа | Разрыв оболочки и продольное растрескивание во время депарафинирования в автоклаве. |
| Горячий MOR (обожжённый при 1000°C) | ≥ 8,0 до 12,0 МПа | Вздутие, образование ребер и выходы за край при металло-статическом давлении. |
| Проницаемость оболочки | 2,5 до 4,5 nPerm | Расширение запертого газа, приводящее к отслоению грунтовки и микротрещинам. |
Калибруйте еженедельно загрузку твердых веществ в суспензию и концентрации связующего. Если зелёная MOR падает ниже базового уровня, проверьте кривые сушки в комнате погружения перед изменением химических формул состава ядра.
Укрепление керамических оболочек структурными волокнами и оптимизированными опорными слоями
Чтобы повысить структурную прочность против дефектов инвестиционного литья без существенного увеличения толщины оболочки, мы усиливаем промежуточные и резервные погружные суспензии:
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits

cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
| Промежуточная переменная процесса | Целевые технические характеристики | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
|---|---|---|
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits |
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits стандарты качества литья для надежных металлических деталей, cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limitscURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limitscURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits. cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits. Оптимизация прочности сырца: Поддерживайте постоянное соотношение шликера и огнеупорного материала, а также достаточное содержание сухого связующего вещества, чтобы обеспечить необходимый модуль прочности при изгибе (MOR) необожжённого сырца. Особенности вентиляции: Добавьте литниковые отверстия или вентиляционные каналы для воска на массивных участках, чтобы снизить локальное гидростатическое давление.
Как рассчитать оптимальное время сушки между слоями суспензии?
Мы никогда не полагаемся на произвольные графики времени, поскольку колебания относительной влажности (RH) и температуры окружающей среды напрямую влияют на кинетику испарения. Вместо этого мы определяем завершение сушки по потере остаточной влаги и контролируемым параметрам окружающей среды:
- Контроль потери веса: Слой суспензии готов к нанесению следующего покрытия только после удаления 90%–95% свободной влаги. Отслеживание веса образцов на линии сушки позволяет точно определить этот порог.
- Контроль климатических параметров: Поддерживайте в сушильном помещении температуру 20–25 °C, относительную влажность на уровне 50%–60%, а ламинарный поток воздуха — на уровне от 1,5 до 3,0 м/с.
- Стабильность автоматизации: Пропуск деталей через автоматическую линию нанесения оболочкового покрытия для литья по выплавляемым моделям исключает неравномерное высыхание покрытия благодаря поддержанию стабильного времени выдержки и равномерного воздушного потока для каждого модельного блока.
Недостаточно высушенные внутренние слои сохраняют влагу, которая закипает и вызывает взрывное разрушение во время удаления воска в автоклаве. Чрезмерно высушенные покрытия, напротив, характеризуются плохой адгезией между слоями. Обе проблемы являются распространёнными причинами растрескивания керамической оболочки при литье по выплавляемым моделям.
Влияет ли проницаемость керамической оболочки непосредственно на риск образования трещин?
Да. Проницаемость оболочки напрямую определяет скорость выхода расширяющихся газов как при удалении воска, так и при заливке металла.
При контакте расплавленного металла с формой остаточные летучие соединения мгновенно переходят в газообразное состояние. Если керамическая матрица слишком плотная из-за чрезмерного содержания тонкодисперсной огнеупорной муки или неправильного состава суспензии, внутреннее давление газа резко возрастает. В сочетании с металлостатическим давлением и термическим ударом скопившийся газ разрушает стенки формы, вызывая вытекание металла и образование литейного брака.
Наши специалисты обеспечивают оптимальную проницаемость без снижения прочности при горячем изгибе (MOR), регулируя гранулометрический состав огнеупорных материалов: Распределение обсыпки: Используйте более крупную обсыпку с хорошо подобранным гранулометрическим составом на резервных слоях, чтобы сформировать взаимосвязанную сеть пор. Органические выгорающие добавки: Добавляйте временные полимерные выгорающие волокна в промежуточные слои, чтобы после обжига образовались микроканалы. Контроль связующего: Избегайте чрезмерно концентрированных смесей коллоидного кремнезёма, которые герметизируют поверхность керамической оболочки и препятствуют выходу воздуха во время заливки.



 Russian
 English
 German