
2026年9月27日
Erlernen Sie das Wachszuschnitt-Verfahren mit klaren Schritten Materialien Vorteile und Experten-Tipps zur erfolgreichen Herstellung detaillierter langlebiger Metallgüsse
Verständnis des Wachszuschnitt-Verfahrens
Die Wachszuschnitt-Verfahren, weithin bekannt als das Lost-Wax-Investitionsgießverfahren, bietet außergewöhnliche Maßhaltigkeit, komplexe Geometrien und eine hervorragende Oberflächenqualität über verschiedene Metalllegierungen hinweg. Wir verwenden diese Technik, um komplexe Bauteile herzustellen, die mit konventioneller Bearbeitung oder traditionellem Sandguss schwer oder unmöglich zu fertigen sind.
Kernprinzip des Lost-Wax-Investitionsgießverfahrens
Das grundlegende Prinzip des Lost-Wax-Gießprozesses beruht auf einem sacrificial Muster:
- Musterdruck/Replikation: Wir formen ein Einweg-Muster aus speziellem Gusswachs, das der Geometrie des Endbauteils entspricht und so skaliert ist, dass der Metallverlust ausgeglichen wird.
- Keramikmantelschale-Aufbau: Das Wachsmuster wird wiederholt in flüssige feuerfeste Leimschlämme getaucht und mit Keramikstuck beschichtet, um eine starre, hitzebeständige Schale zu erzeugen.
- Die "Lost Wax"-Phase: Sobald die Hülle fest wird, erhitzen wir die Baugruppe, um das Wachs vollständig zu schmelzen und abzuleiten, wodurch eine hohle, nahtlose Negative erzeugt wird.
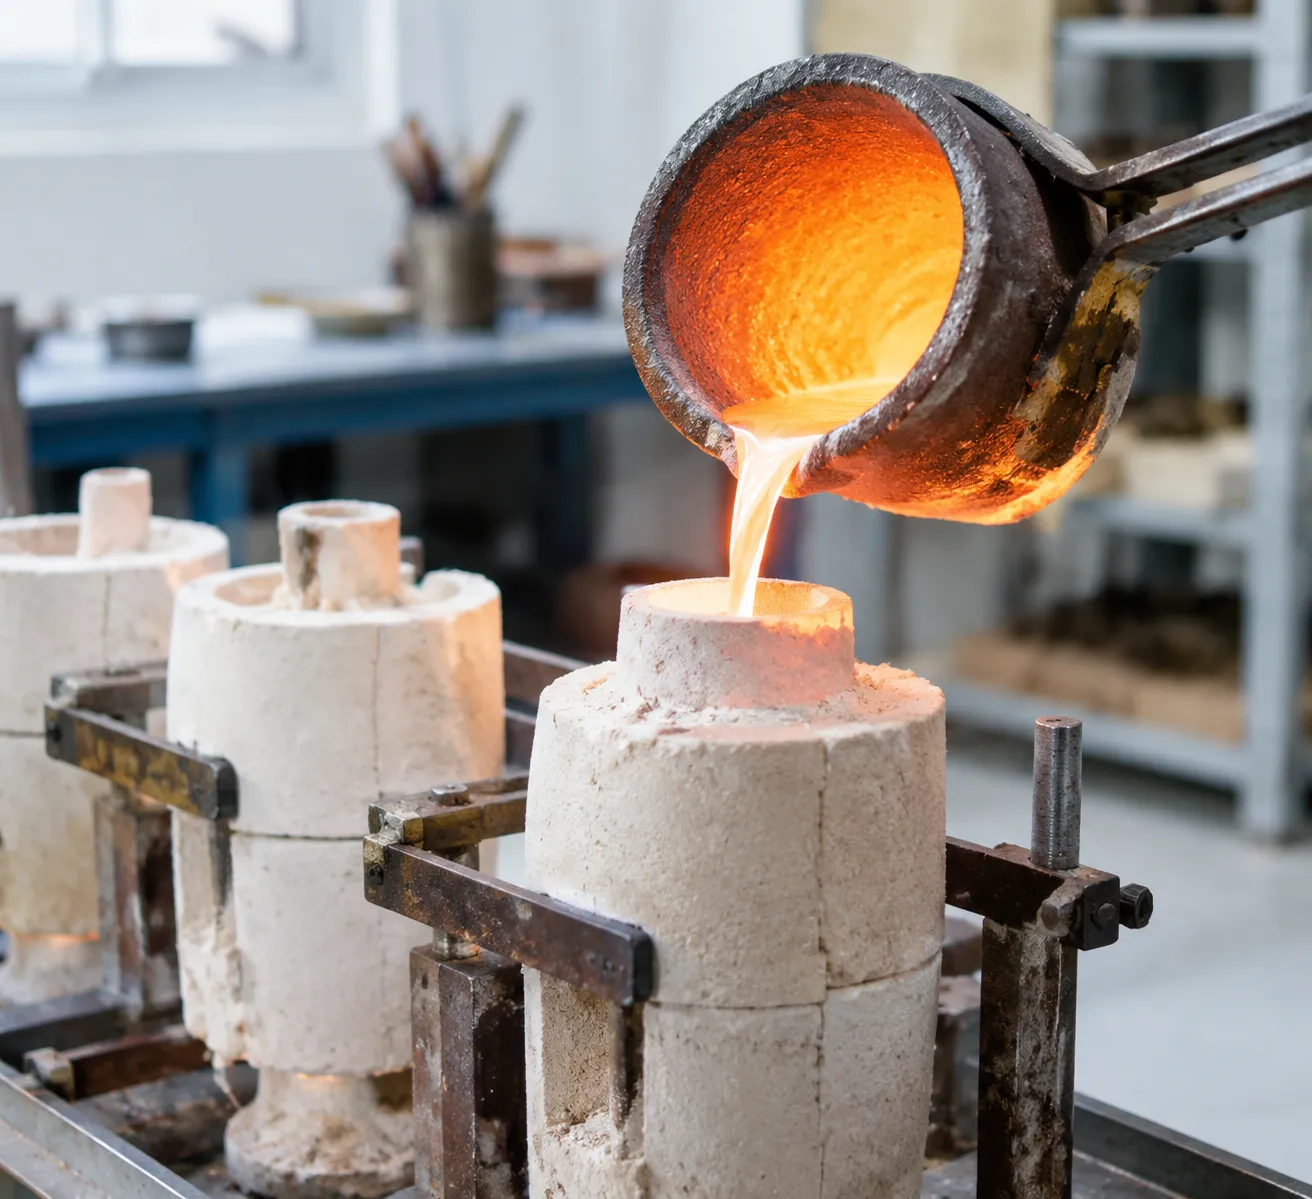
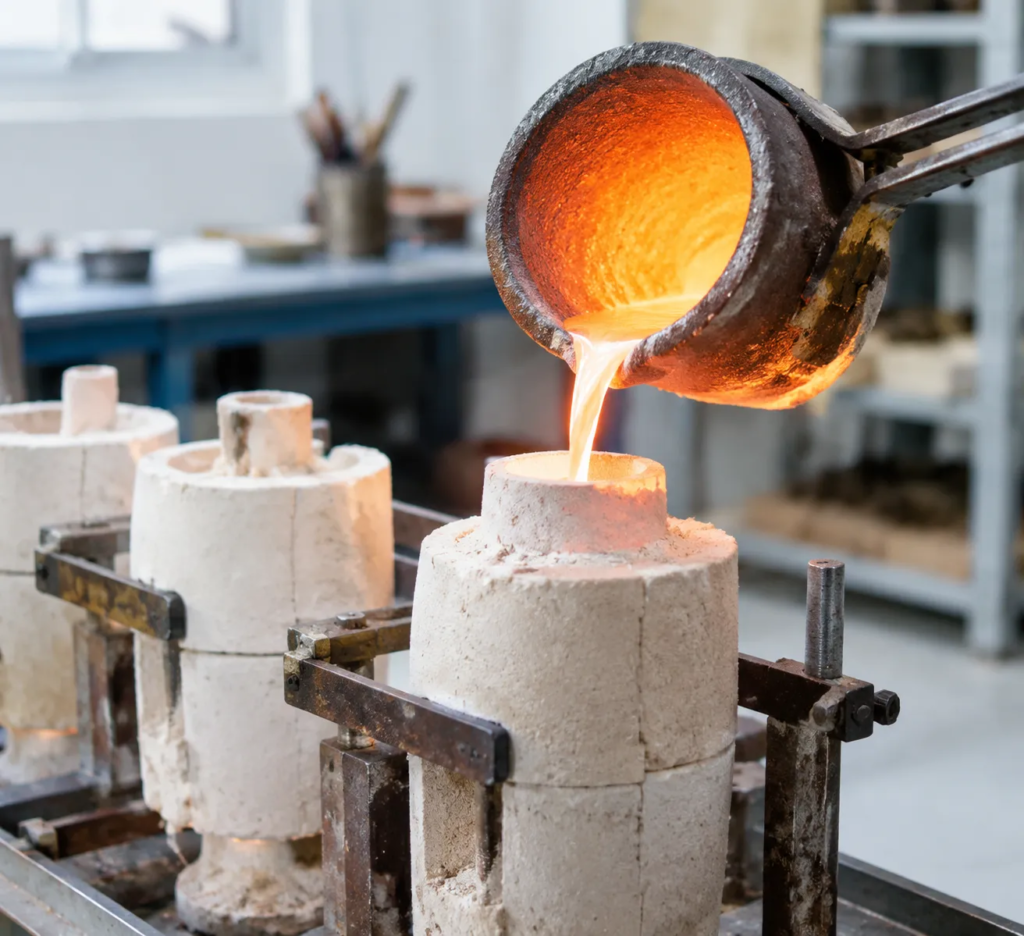
- Metallgießen: Geschmolzenes Metall wird direkt in die vorgeheizte Keramiksform gegossen, um mikrostrukturelle Details zu erfassen, bevor die Schale abgehauen und entsorgt wird.
Wie der moderne Wachs-Gussprozess funktioniert
Moderner Präzisionsmetallguss erhöht diese alte Technik zu einem hochausbringenden, digital integrierten Produktionsworkflow.
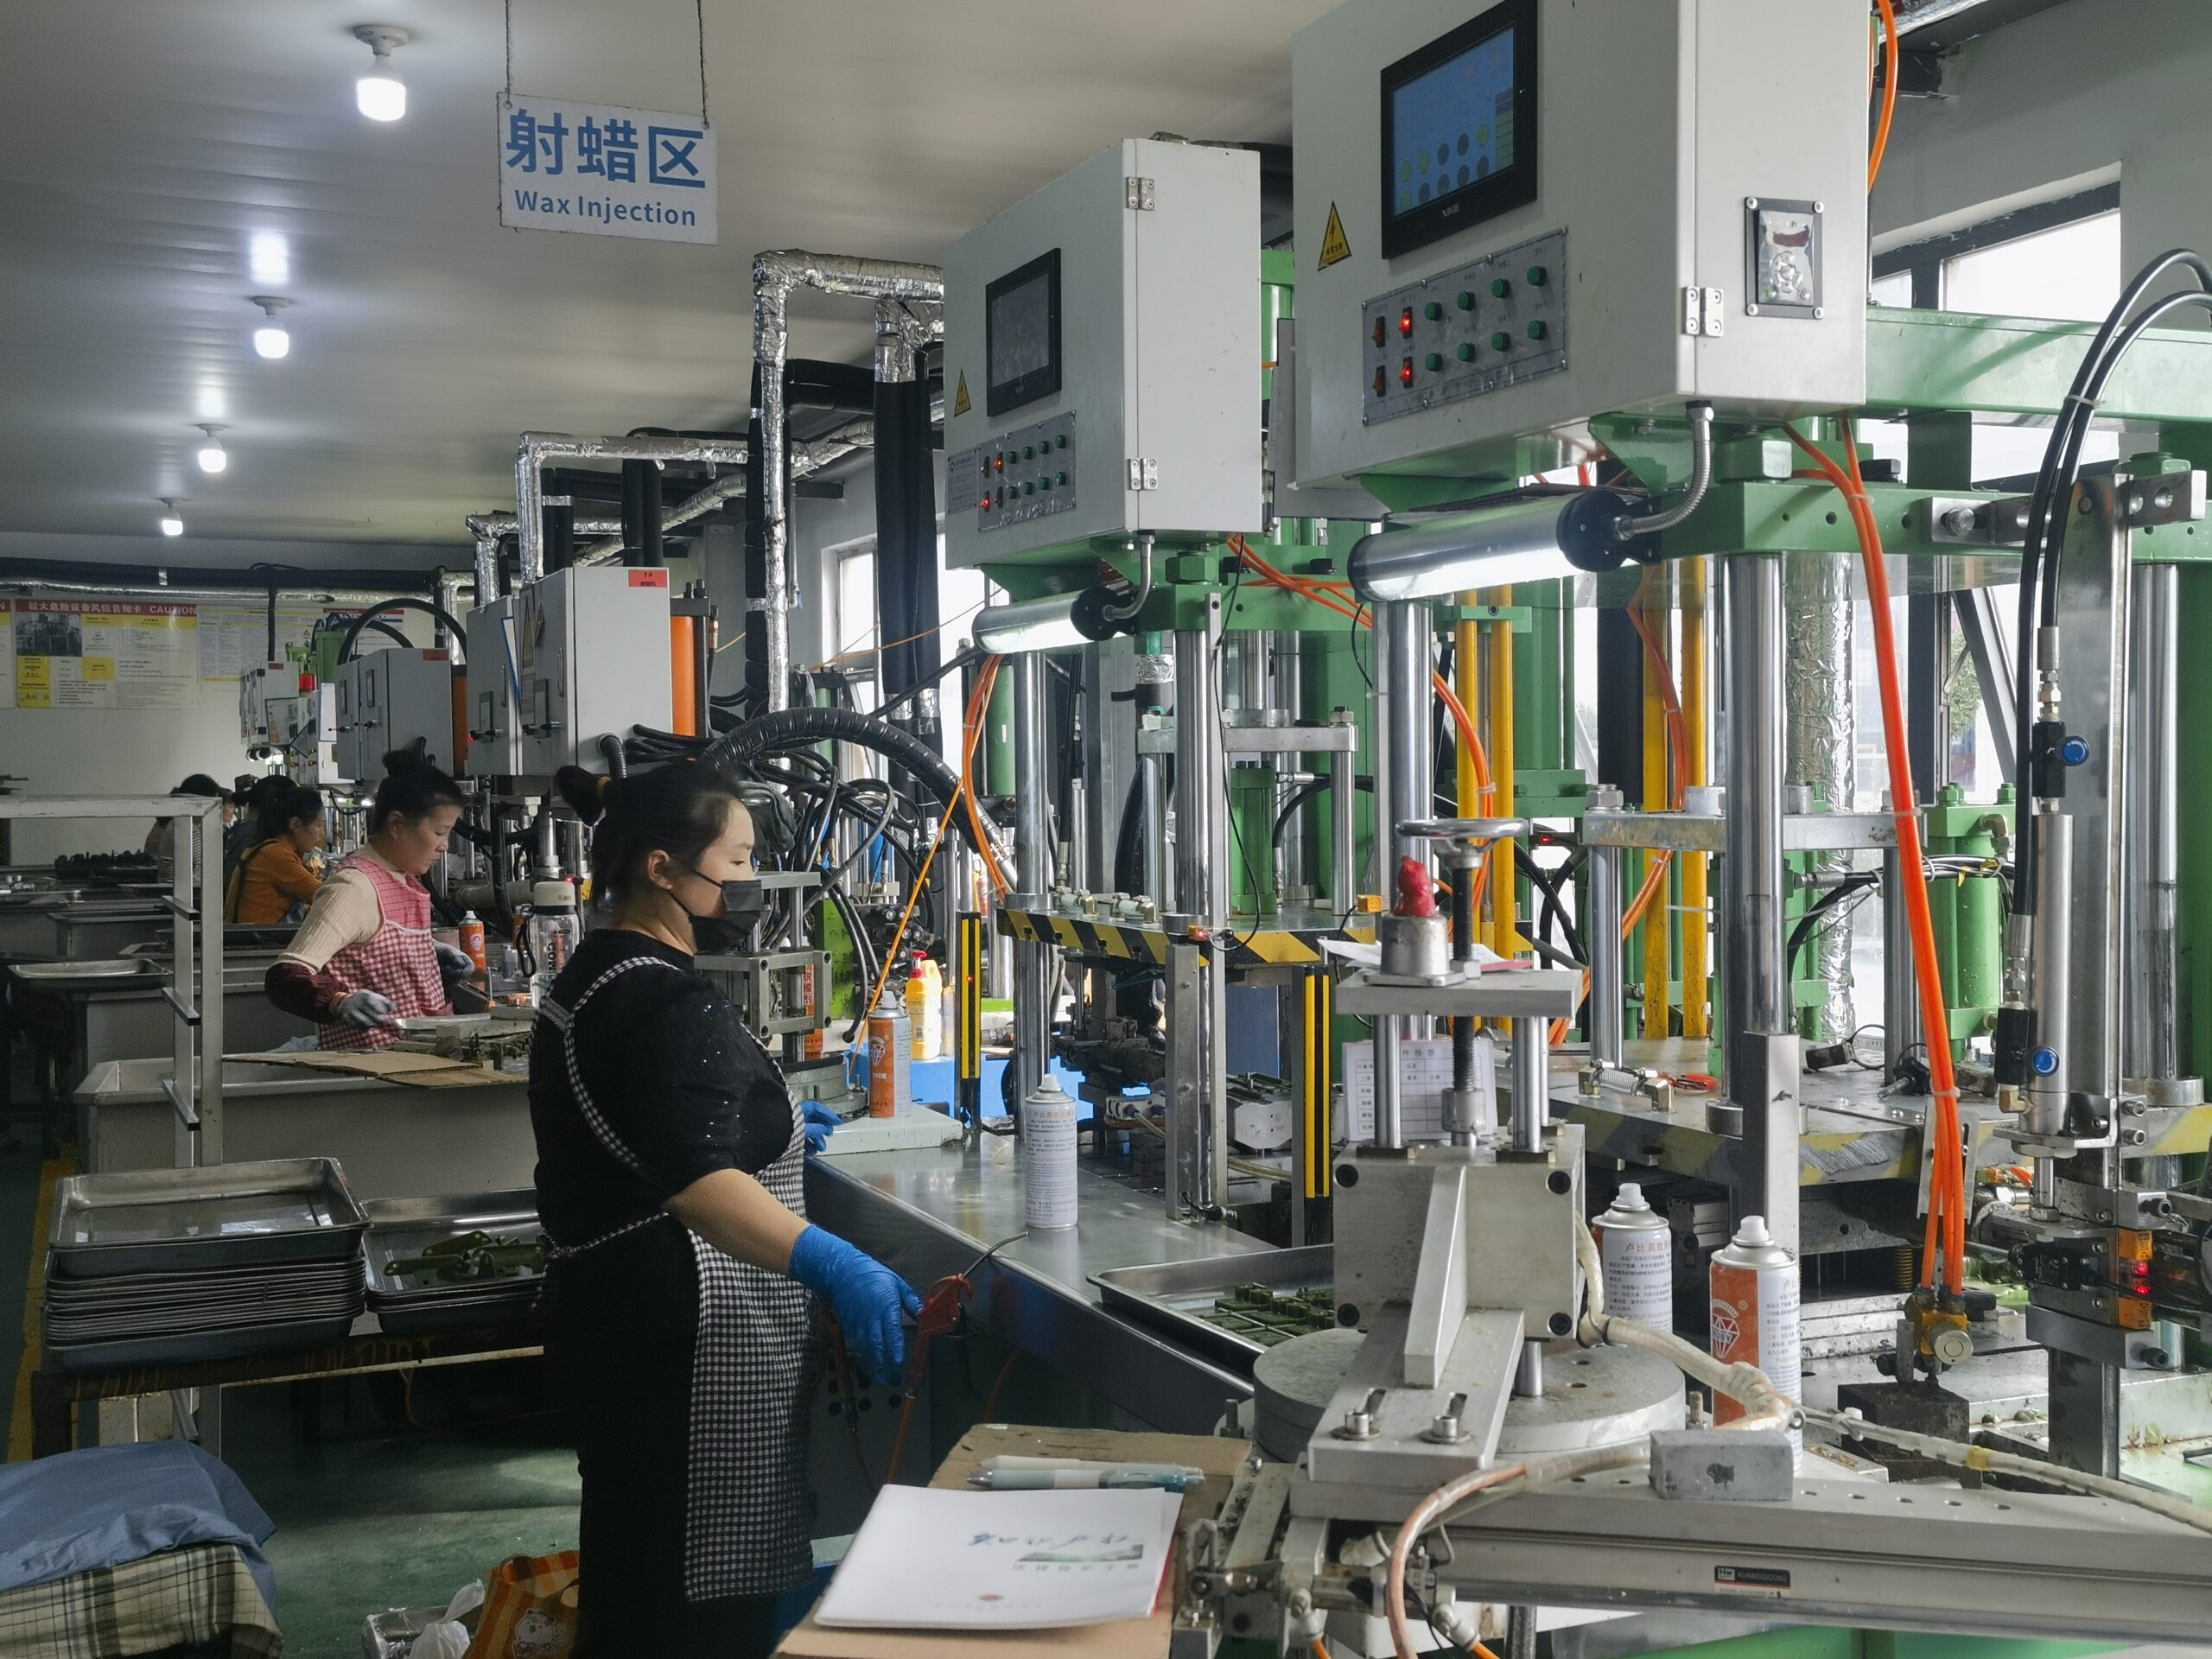
- Wachsmusterproduktion: Werkzeugformen drücken geschmolzenes Wachs unter kontrolliertem Druck ein, oder Hochauflösende 3D-Drucker produzieren direkt gussfähige Harzmodelle.
- Klemmbaum-Montage: Mehrere Wachsmodelle werden an ein zentrales Wachs-Runnersystem angeschlossen, um den Metallfluss und die Fütterungsdynamik zu optimieren.
- Roboterslurry-Badung: Automatisierte Arme tauchen die Wachsbaugruppe in fortschrittliche Keramiksuspensionen, um eine gleichmäßige Schalenstärke zu gewährleisten.
- Gesteuerte Ausbrand- und Gießen: Hitzestarke Öfen beseitigen Wachsreste und sintern die Keramik. Anschließend gießen wir das geschmolzene Legierungsmetall mit Vakuum- oder Zentrifugalguss-Systemen, um Lufteinschlüsse zu vermeiden.
Wichtige industrielle und handwerkliche Anwendungen
| Industrie | Typische Bauteile | Primäre verwendete Materialien |
|---|---|---|
| Luft- und Raumfahrt & Verteidigung | Turbinenblätter, Treibstoffdüsen, Strukturhalter | Nickelbasis-Superlegierungen, Titan, Edelstahl |
| Medizin & Zahnmedizin | Orthopädische Knie-/Hüftimplantate, chirurgische Instrumente, Zahnkronen | Kobalt-Chrom-Legierungen, Titan in medizinischer Qualität |
| Schmuck & Luxusgüter | Ringe, hochdetaillierte Filigranarbeiten, maßgefertigte Fassungen | Gold, Platin, Sterlingsilber, Bronze |
| Automobil & Marine | Turboaufladungs-Laufräder, Abgasmuffen, marine Armaturen | Aluminiumlegierungen, Edelstahl, duktiles Eisenguss |
Schritt-für-Schritt-Wachszuriefluss-Workflow
Ausführung eines makellosen Wachszuschnitt-Verfahren erfordert absolute Kontrolle über Temperatur, Timing und Materialintegrität in jeder Phase. Wir teilen unseren Gießerei- und Werkstattablauf in acht praktische Schritte auf, um saubere Abgüsse, enge Toleranzen und Nullfehler zu gewährleisten.
| WACHSGUSSPROZESS-WORKFLOW | | 1. Master-Werkzeug --> 2. Formeinspritzung --> 3. Baumschnitt | | (bearbeitetes Modell/Druck) (Wachs/Harz-Duplikation) (Strategische Speisensetzung) | + | | 4. Keramikshellen --> 5. Entwachsung & Brennen --> 6. Gießen & Guss | | (Schlämme-Tauchbad + Stucco) (Autoklav + Ofen) (Vakuum / Zentrifugation) | | | 7. Entkalten & Trennen --> 8. Nachbearbeitung --> 9. Endkontrolle | | (Schalenauswurf) (Schleifen & Polieren) (NDT / CMM-Verifikation) |
1. Erstellung des Master-Musters und der Masterform
Jede Präzisions-MetaI-Gussproduktion beginnt mit einer exakten Nachbildung der Zielgeometrie: Werkzeugbau: Wir fertigen Master-Werkzeuge aus Aluminium oder Stahl mittels Hochgeschwindigkeits-CNC-Bearbeitung für Großaufträge oder gießen vulkanisiertes flüssiges Silikongummi um handgeschnitzte Mastermodelle für Schmuck und Kunststücke. Schrumpfungsberechnung: Wir integrieren stets einen präzisen volumetrischen Skalierungsfaktor (typisch 1,5% bis 3,5%, abhängig von Wachsmixtur und Ziellegierung) in die Gusskammer, um sowohl wax-Schrumpf als auch Metallverfestigungs-Kontraktion auszugleichen.
2. Einspritzen von Wachsformen und Formprüfung
Unter Verwendung von Hochdruck- oder Vakuum-Wachs-Einspritzern füllt Wachs-Gussmasse die Gusspassung: Betriebsparameter: Wir halten die Einspritz-Temperaturen strikt zwischen 65°C und 72°C (149°F–162°F) bei einem Einspritzdruck von 0,2 bis 0,5 MPa, um Kurzschüsse oder übermäßiges Ausschmelzen zu vermeiden. Defektprüfung: Nach dem Abkühlen und Auswerfen wird jede Wachsform visuell und messtechnisch geprüft. Wir reinigen Teilungslinien mit Operationsklingen und lehnen alle Muster ab, die Setzpunkte, Lufttaschen oder Verzug zeigen.
3. Zusammenbau des Wachsformenbaums und Sprue-Gating-Design
Individuelle Wachsstücke werden zu einem zentralen Wachsfließkanal verschmolzen, um eine starre Baugruppe namens Sprue-Baum zu bilden: Gating-Physik: Wir orientieren Bauteile so, dass eine gerichtete Erstarrung gefördert wird, wobei die dicksten Abschnitte nahe dem Hauptzufuhrbereich platziert werden, um Schrumpfhohlräume zu vermeiden. Thermische Ausgewogenheit Schweißnähte mit heißen Wachs-Stiften gewährleisten einen gleichmäßigen Metallfluss und verhindern, dass scharfe keramische Kanten beim Metallfüllen im Inneren der Form abbrechen.
4. Investitionsschlamm auftragen und keramische Schale herstellen
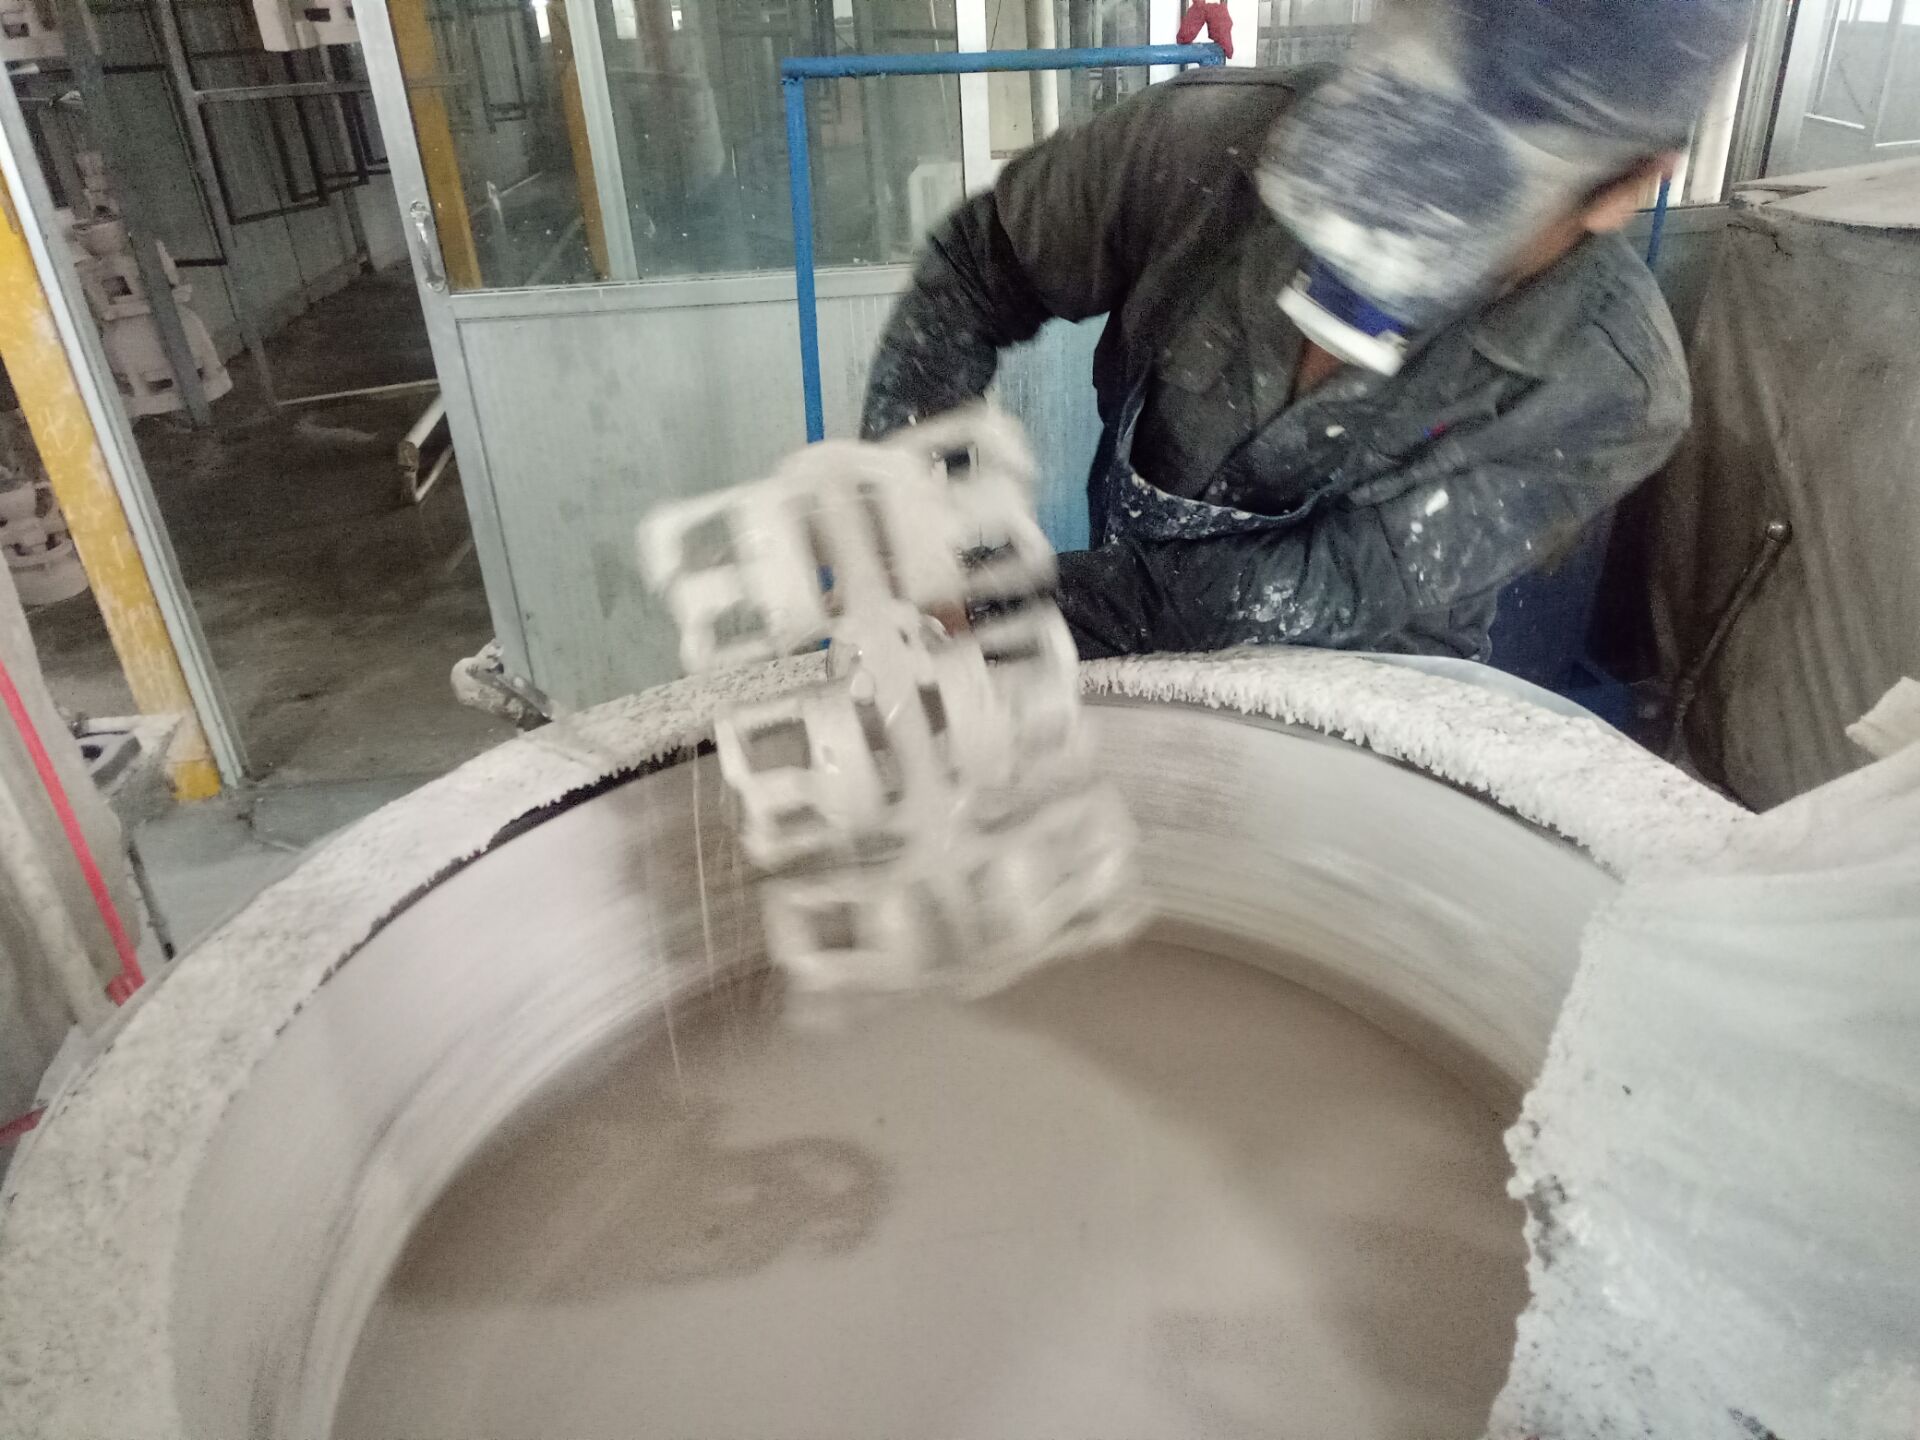
Der zusammengesetzte Baum ist in mehrere Hartauskleidungen gehüllt, um eine starre, hitzebeständige Schale zu bilden: Primäres Mantel: Wir tauchen den Baum in eine ultrafeine Zirkon- oder kolloidale Silika ein Rohstoff-Schlammbeschichtung Tank, dann bedecken Sie es mit feinem verschmolzenem Siliziumsand, um feine Oberflächenstrukturen einzufangen. Sicherungs(Layer)ebenen: Nach kontrollierten Trocknungszyklen wiederholen wir den Vorgang mit groberem feuerfestem Stuck 5 bis 8 Mal, bis die keramische Schale eine strukturelle Dicke von 6 mm bis 10 mm erreicht.
Das Gleichgewicht zwischen Schlämmeviskosität, Trockenzeiten und Schalendicke zu verstehen, ist entscheidend, wenn man das abwägt. Vorteile und Nachteile des Wachswachskostenverfahrens gegen alternative Formenherstellungsoperationen.
5. Entkernungs- und Hochtemperatur-Ausbrand-Ofenzyklus
Sobald die Form gehärtet ist, entfernen wir das innere Wachs, ohne die empfindliche Keramik zu brechen: Schnelles Entwaxing: Die Baugruppe gelangt in einen Dampfdampfautoklaven bei 160°C bis 180°C (320°F–356°F) unter 0,7 MPa. Schnelles Erhitzen dehnt die äußere Wachsgrenze nach innen aus und ventiliert 95% des geschmolzenen Wachses innerhalb von Minuten aus dem Gießtrichter. Ausbrandzyklus: Wir übertragen die trockenen Hüllen in einen Ausbrand-Ofenzyklus von 900°C auf 1100°C (1652°F–2012°F). Dieser Schritt sintert die Keramikhülle und verbrennt sämtlichen Restkohlenstoff, hinterlässt eine völlig hohle, sterile Formkammer.
+-------------------------------------------------------------------------+ | ÜBERSICHT DES AUSBRAND-OFENPROFILs | +-------------------------------------------------------------------------+ | Phase 1: 150°C - 200°C | Feuchtigkeitsentfernung & erste Wachsauslauf | | Phase 2: 450°C - 600°C | Kohlenstoffentfernung (Harz/Wachsasche Ausbrand) | | Phase 3: 950°C - 1100°C| Keramiksinterung & Vorheizung der Form zum Gießen | +-------------------------------------------------------------------------+
6. Metallschmelze, Gießen und Vakuumassisted Gießen
Beim Gießen von Metall, solange die keramische Form noch vorgeheizt ist (700°C–900°C), wird ein vorzeitiges Erstarren und kalte Sprünge verhindert: Schmelzsteuerung: Wir schmelzen Rohbarren in einem Induktionsofen unter einem inertes Argon-Schutz oder Vakuum, um eine Oxidation der Schmelze zu verhindern. Unterstützte Befüllung: Unter Verwendung eines Vakuum-Druck-Gussmaschine oder ein Zentrifugal-Gussarm, ziehen wir das geschmolzene Metall in die dünnsten Wandungen der Formkammer, um eine vollständige Füllung mit 100%-Dichte zu garantieren.
7. Abtrennen, Mantel-Entfernung und Zuführungsausführung
Nachdem das Metall auf Raumtemperatur abgekühlt ist, wird die Wegwerfform entfernt: Mantelentfernung: Wir brechen die keramische Hülle mit pneumatischen Knockout-Hämmern, Hochdruck-Wasserstrahlschneiden (bis zu 70 MPa) oder leichten chemischen Lösungbädern ab. Trennung: Die gegossenen Teile werden vom Haupt-Schöner-Sprue mit Schleifscheibe, Plasmabrenner oder Bandsägen abgetrennt.
Die Bewertung des Zerstörungsprozesses der Form hebt klare operationelle Unterschiede in unseren Verlorene Wachsausschmelze vs. Sandguss Arbeitsabläufen hervor, insbesondere in der Durchlaufzeit und der direkten Werkzeugrückgewinnung.
8. Nachbearbeitung, Oberflächenpolierung und abschließende Prüfung
Die rohen Gussteile durchlaufen eine Veredelung, um präzisen Projektvorgaben zu entsprechen: Oberflächenbehandlung: Torstümpfe werden bündig mit CNC-Fräsen oder Schleifbändern plan geschliffen. Teile werden anschließend mit Glasperlenstrahlmittel gestrahlt, um gleichmäßige matte Oberflächen zu erzielen, oder elektro-poliert für eine Spiegeloberfläche. Qualitätssicherung: Wir führen zerstörungsfreie Prüfungen (NDT) durch, einschließlich Flüssigkeitspenetrantentest (LPI) zur Oberflächenrissen, Röntgenprüfungen auf sub-surface Gasporosität und CMM-Dimensionalprüfung gegen die ursprüngliche CAD-Datei.
Wesentliche Ausrüstung und Materialien für das Wachsausschmelzen
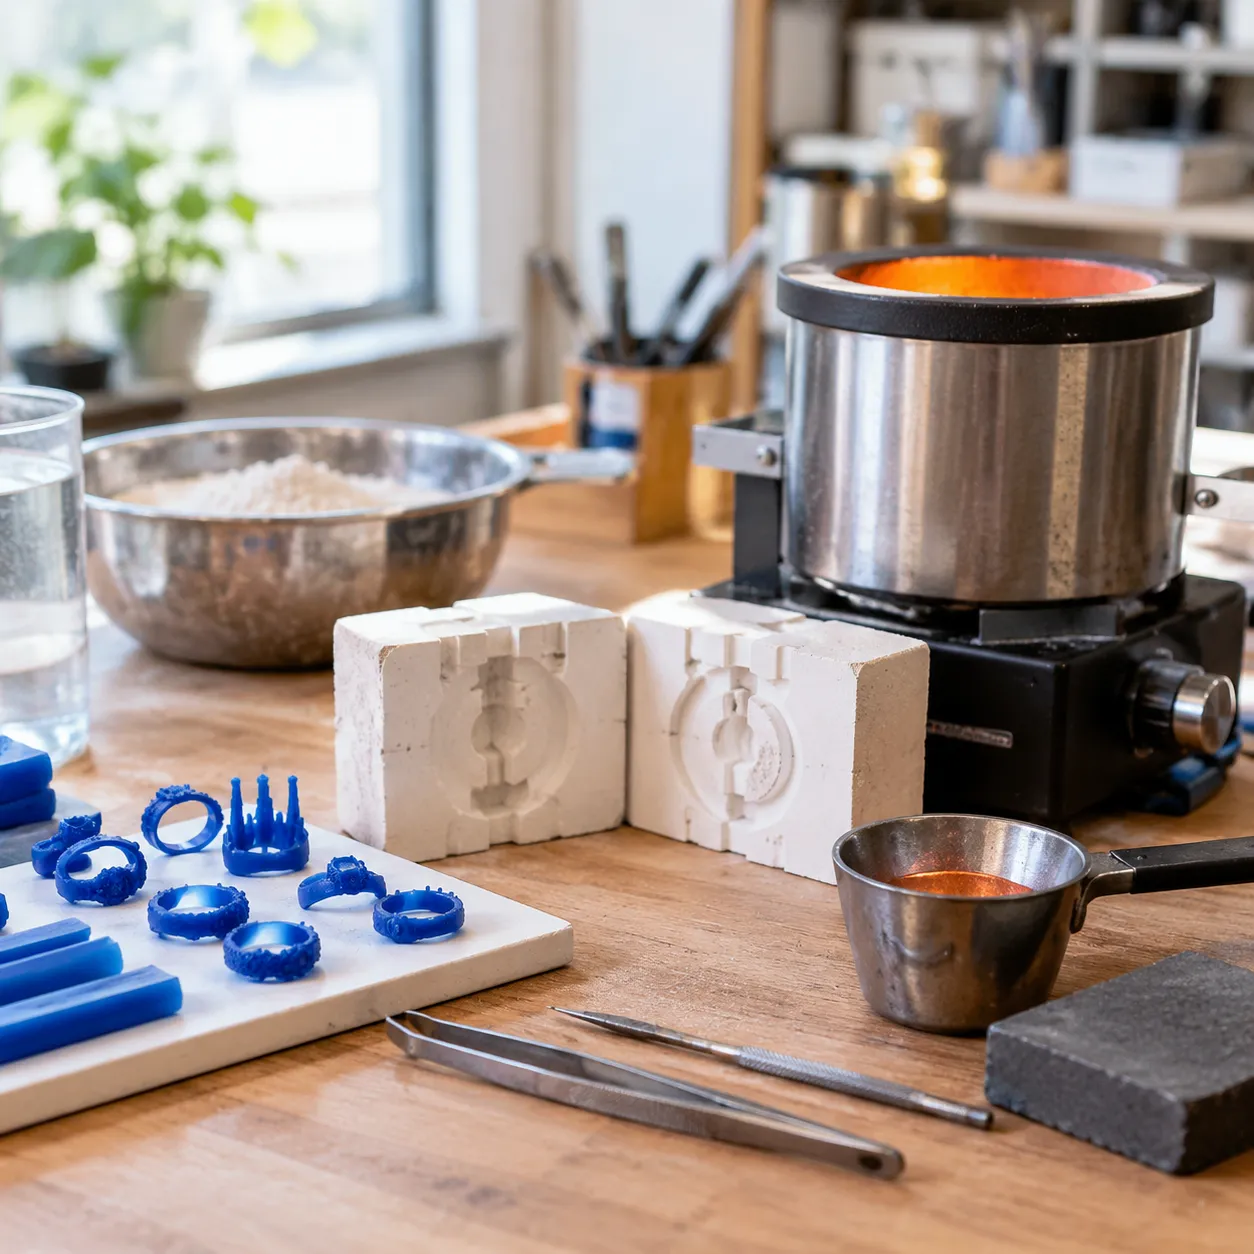
Erreichen enge Toleranzen und saubere Oberflächen mit dem Wachszuschnitt-Verfahren Es kommt darauf an, die richtige Ausrüstung zu verwenden. Wir verlassen uns auf eine spezifische Kombination aus spezialisierten Verbrauchsmaterialien, temperaturkontrollierten Werkzeugen und Hochtemperaturöfen, um fehlerfreie Muster zu erzeugen und qualitativ hochwertige Metallteile zu fertigen.
Arten von Gusswachsen und Musterharzen
Verschiedene Phasen des Lost-Wax-Workflows verlangen unterschiedliche Wachsformulierungen, um thermische Stabilität, Fließfähigkeit und saubere Brennung auszugleichen:
- Injektionswachse: Formuliert mit niedrigen Schmelzpunkten (65°C bis 75°C) und minimaler Schrumpfung. Wir verwenden diese in Produktionsformen, um feine Details zu erfassen, ohne an Aluminiumformen zu haften.
- Schnitzen- und Bearbeitungskerzenwachs Härtere, hochschmelzende Wachse, die für die Handfertigung oder CNC-Fräsen ausgelegt sind. Sie widerstehen Hitze und Werkzeugverdriftung, ohne während der Bearbeitung zu schmelzen.
- Klebrige Wachsarten und Montagewachse: Weiche, klebrige Wachse, die verwendet werden, um einzelne Teile auf die zentrale Speerbaum-Vorrichtung zu schweißen.
- 3D-gießbare Harze: Flüssige Photopolymerien, die für SLA/DLP-Druck konzipiert sind. Hochwertige Harze verbrennen sauber und hinterlassen keine Asche, was sie ideal für schnelle Prototypen ohne Metallwerkzeuge macht.
Gusspulver, feuerfeste Schlämme und Stucco-Materialien
Das Formmaterial muss rascher Wärmeausdehnung und dem hydrostatischen Druck des geschmolzenen Metalls standhalten. Wir wählen unser feuerfestes System basierend auf dem zu Gießenden Metall:
| Moldetype | Hauptbestandteile | Typische Anwendung | Wichtige Merkmale |
|---|---|---|---|
| Gypsum-Bindeguss | Stuckgips, Cristobalit, Quarz | Gold, Silber, Messing, Bronze | Leicht zu mischen und zu zerlegen; auf Metalle mit einem Schmelzpunkt unter 1.150°C beschränkt. |
| Keramik-Schale Schlurry | Kolloidales Silikat-Binder, Zircon-Zeuhl, Verschmolzene Silika | Edelstahl, Kobaltlegierungen, Aluminium | Hohe abschreckende Festigkeit, WärmeSchockBeständigkeit und keine Asche-Reaktion. |
| Stuckkörner | Alumosilikat, Zirkon-Sand (von fein bis grob) | Schalenverstärkungsanstriche | Auf feuchte Schlämme aufgebracht, um mechanische Dicke aufzubauen und Blasenbildung im Formkasten zu verhindern. |
Ausgas-Kachelöfen, Wachs-Injectoren und Gussöfen
Konsistente Ausführung erfordert präzise Wärmeführung in jeder Phase:
- Digitale Wachs-Injectoren: Wir verwenden temperaturgeregelte, pneumatische oder vakuumunterstützte Wachs-Injektoren. Vakuumunterstützte Systeme ziehen Luft aus der Formhohlung, bevor injiziert wird, und verhindern eingeschlossene Luftblasen.
- Programmierbare Ausgas-Kachelöfen: Mehrstufige digitale Kachelöfen sind unverhandelbar. Sie steuern kontrollierte Aufhehrraten, um das Muster auszuschmelzen, Restbinder zu verdampfen und die Keramikform bis 1.000 °C (1.832 °F) zu sintern, ohne die Hülle zu reißen.
- Induktions- und Vakuum-Gussöfen: Schmelzöfen müssen den Legierungsanforderungen entsprechen. Wir setzen Vakuumdruckgussmaschinen und Zentrifugalgussmaschinen ein, um dichtes, flüssiges Metall in komplexe, dünnwandige Kavitäten zu drücken, bevor die Erstarrung beginnt.
Kompatible Metalle und Legierungen für den verlorenen Wachszementguss
Die Wachszementgusstechnik funktioniert über fast alle gängigen Gussmetalle der Industrie. Wir gießen regelmäßig sowohl Nichteisenmetalle als auch hochlegierte ferrischeLegierungen:
- Eisengewinnende Legierungen: Ideal für hochpräzise Bauteile, die extreme Verschleiß- und Festigkeitseigenschaften erfordern. Wir setzen auf Investitionsformen für Gussstahl (304, 316, 17-4 PH) und Kohlenstoffstähle mit minimaler Nachbearbeitung.
- Superlegierungen & Spezialmetalle: Unverzichtbar für Luft- und Raumfahrt sowie medizinische Anwendungen, wie Hochtemperatur- kobaltbasiertes Gießen und nickelbasierte Superlegierungen.
- Nickel- und Nicht-Eisenlegierungen: Aluminium, Kupfer, Messing und Bronze fließen in Investitionsformen außergewöhnlich gut, liefern glatte Oberflächen und scharfe Kanten.
- Edelmetalle: Gold, Silber und Platin in der Schmuckherstellung, wo kein Materialverlust und eine Mikro-Detaillennachbildung kritisch sind.
Traditionelle Wachsinjektion vs. 3D-gedruckte gießbare Harze
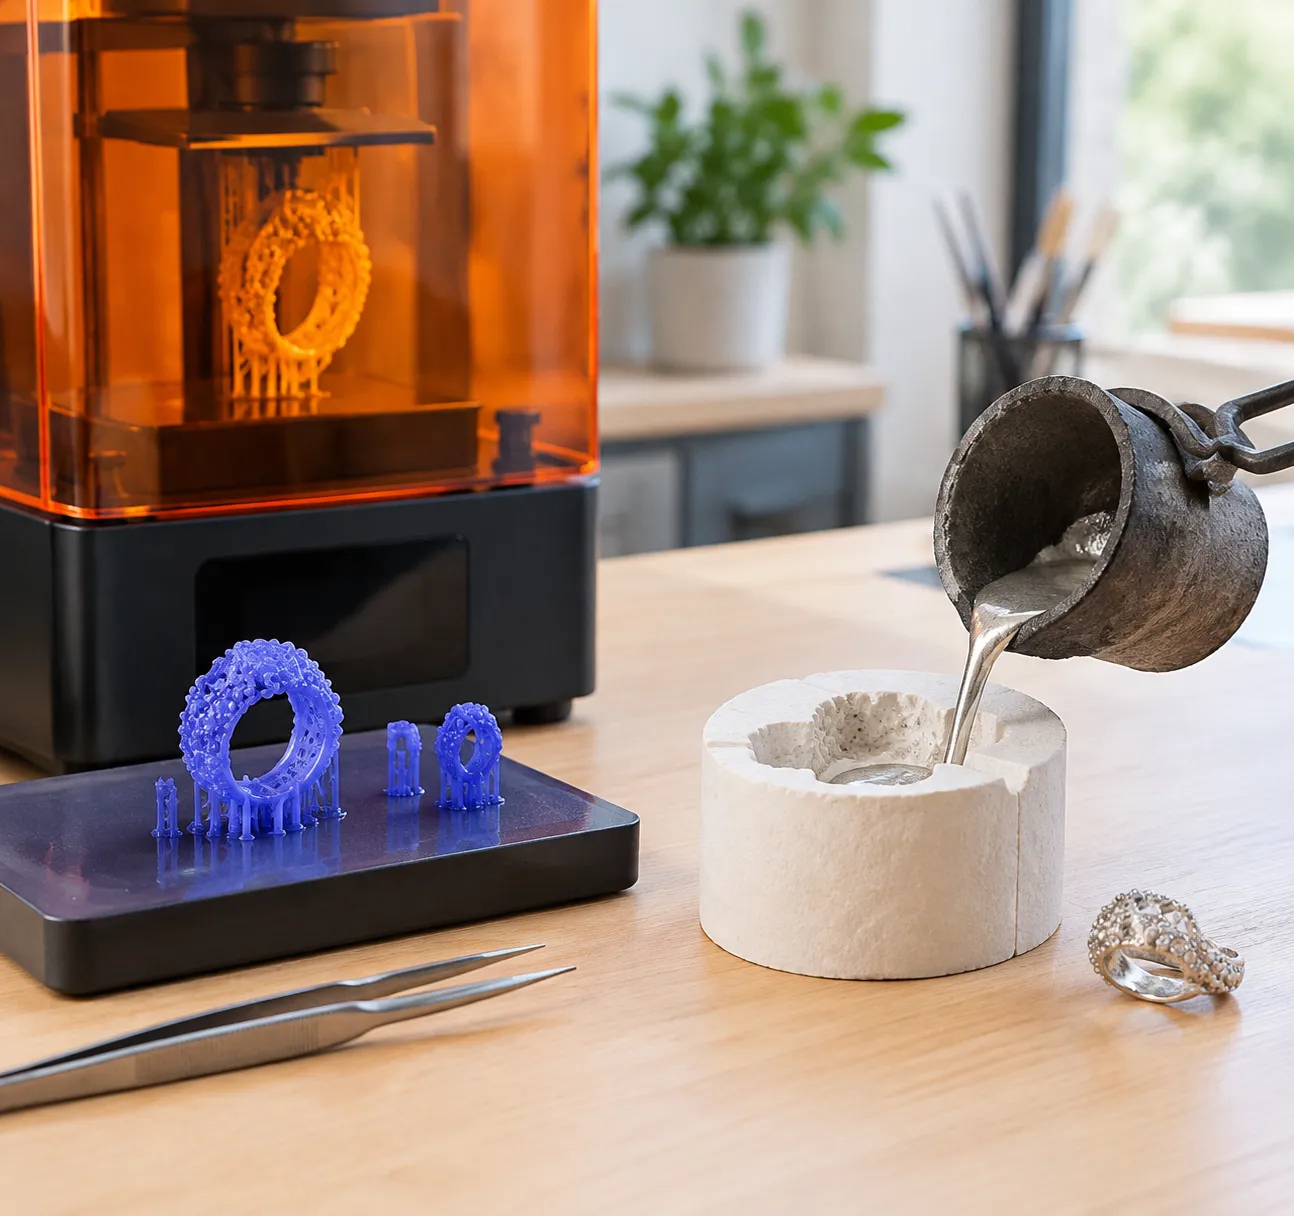
Moderne Gießereien und spezialisierte Werkstätten verlassen sich nicht mehr ausschließlich auf bearbeitete Metallwerkzeuge. Bei der Planung einer Produktionsserie mit dem Wachszuschnitt-Verfahren, bestimmt die Wahl zwischen traditioneller Wachsinnjektion und direkten 3D-gedruckten gießbaren Harzen grundlegend Ihre upfront Tooling-Investition, die Durchlaufzeit und die Stückkosten.
Direktes 3D-Druck mit gießbaren Photopolymerharzen
Direkte 3D-Druck eliminating the need for expensive aluminum master dies. Using SLA, DLP, or LCD 3D printers, we print patterns directly from CAD files using photopolymer resins formulated with liquid wax or clean-burning polymers.
- Keine Werkzeuge erforderlich: Ideal für Einzelanfertigungen von Schmuck, kundenspezifischen Zahnschienen, schnelles Prototyping und komplexe Geometrien mit starken Untercuts, die sich nicht aus einer starren Form herausziehen lassen.
- Sofortige Design-Iterationen: Wenn ein Gate-System oder eine Maßtoleranz angepasst werden muss, ändern wir das 3D-Modell und drucken eine aktualisierte Charge innerhalb von Stunden.
- Materialverhalten: Im Gegensatz zu einem Injektionswachs, das bei niedrigen Temperaturen (ungefähr 150 °F bis 200 °F / 65 °C bis 93 °C) sauber schmilzt, schmilzt harz, das giessbar ist, nicht – es entzündet sich. Für einen tieferen Blick auf die Materialleistung lesen Sie unsere Aufschlüsselung von 3D-gedrucktem Wachs vs. Injektionswachs für das Gießen.
Geschwindigkeit und Werkzeugkosten-Vergleich
Für die Massenherstellung gießt man Wachs‑Modelle mit einem industriellen Wachs-Injektionsmaschine für Investitionsguss bietet die niedrigsten Stückkosten und die schnellsten Zykluszeiten. Für geringe Stückzahlen jedoch umgeht 3D-Druck Wochen der Form- bearbeitung.
| Faktor | Traditionelle Wachseinspritzung | 3D-gedrucktes Gießharz |
|---|---|---|
| Initialer Werkzeugkosten | Hoch ($1.500 – $15.000+ für Aluminium-/Stahlformen) | Null ($0 Formenpreis) |
| Lieferzeit bis zum ersten Muster | 1 bis 4 Wochen (Formen-CNC-Bearbeitung & Polierung) | 2 bis 6 Stunden (direkter Druck aus CAD) |
| Musterm production Geschwindigkeit | 15 bis 45 Sekunden pro Zyklus | 2 bis 8 Stunden pro Bauplatte |
| Kosten pro Muster (Volumen) | Sehr niedrig ($0,05 – $0,50 pro Wachs-Muster) | Mäßig bis Hoch ($2,00 – $20,00+ im Harz) |
| Beste Volumenpassung | Mittlere bis hohe Stückzahl (50 bis 100.000+ Einheiten) | Prototyping & Sonderläufe (1 bis 50 Einheiten) |
| Oberflächenfinish | Ultra-gleichmäßig (wie gegossen aus poliertem Werkzeug) | Hohe Detailgenauigkeit, kann jedoch eine Schleifung der Layer-Linien erfordern |
Best Practices zum Brennen von 3D-gedruckten Harzmustern
Harzformen dehnen sich während der ersten Heizphasen thermisch aus, bevor sie entzünden. Wird zu schnell erhitzt, reißt diese Expansion die keramische Schale oder die Gussschale. Wir befolgen diese Werkstattpraktiken, um sauberes, aschefreies Gießen zu garantieren:
- Verwenden Sie hochfeste, verstärkte Investitionen: Standard-Juwelier-Investitionen können sich durch Harzexpansion lösen. Verwenden Sie phosphatgebundene Investitionen oder hochbrechungsfeste Gipsformulierungen, die speziell für schnelle Brennbetriebe mit Polymerien entwickelt wurden.
- Sorgen Sie für ausreichenden Sauerstofffluss im Ofen: Abbrennende Harze benötigen Sauerstoff, um ohne verbleibende Kohleasche zu verbrennen. Halten Sie Ofenbelüftungen geöffnet und platzieren Sie Kolben in durchlässigen Blechen oder keramischen Stelzen.
- Führen Sie einen verlängerten Brennbetrieb durch:
- Langsam erhitzen von Raumtemperatur auf 150°C (300°F) und 1 bis 2 Stunden halten, um den thermischen Expansionsdruck zu lösen.
- Steigern Sie die Temperatur stetig bis zur Peak Burnout-Temperatur (1350°F bis 1450°F / 730°C bis 790°C) und halte sie mindestens 2 bis 4 Stunden, um Polymerketten vollständig zu verbrennen.
- Fällt auf Guss-Temperatur ab und halte sie 1 Stunde, um die Form vor dem Gießen des Metalls zu stabilisieren.
- Vollständige UV-Nachhärtung Muster: Spritz oder investiere niemals ein ungehärtetes Harzmonstrikelmuster. Unvollständiges Aushärten hinterlässt unpolymerisierte Monomere, die chemisch mit der Investment-Slurry reagieren und schwere Oberflächen-Pitting sowie Überläufe beim endgültigen Metallguss verursachen.
Wachs-Gussmethode vs. alternative Gießtechniken
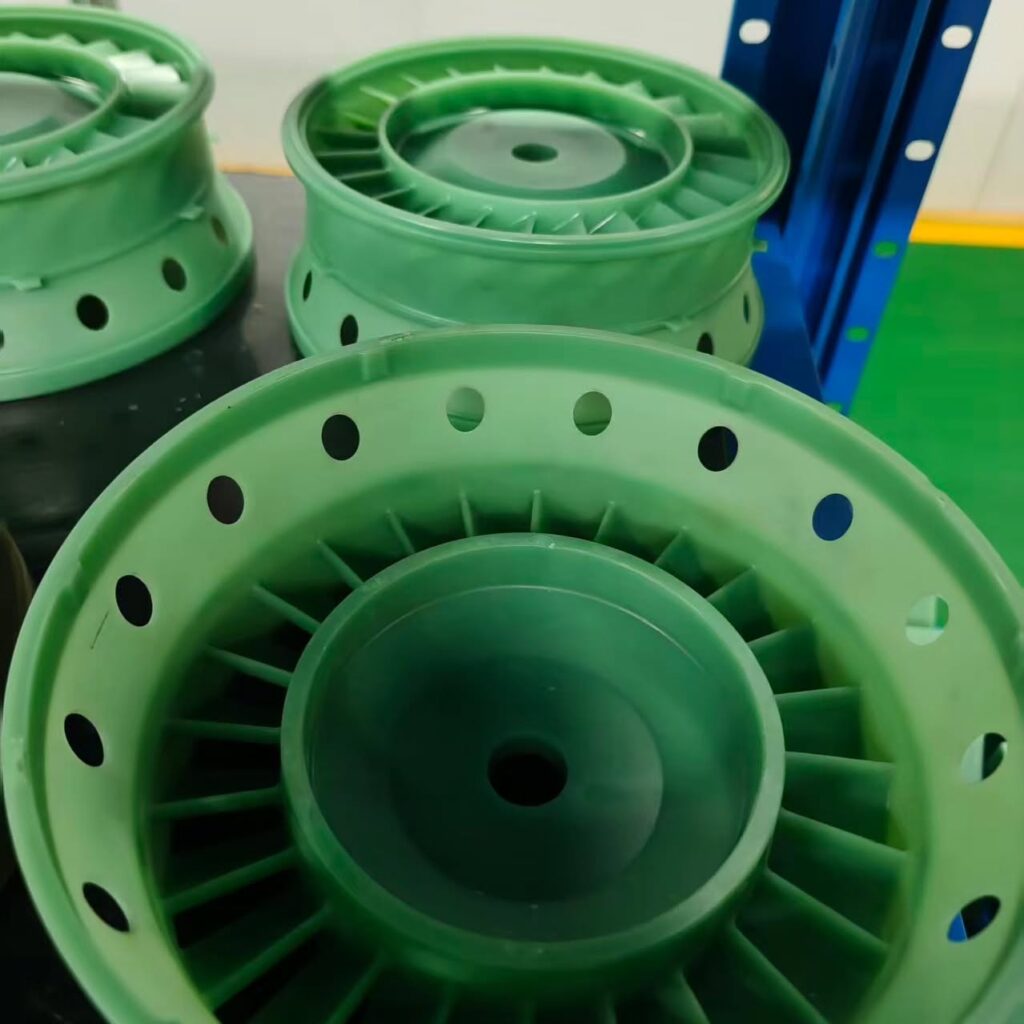
Die Wahl des richtigen Bronze-/Metallformprozesses hängt davon ab, ein Gleichgewicht zwischen Bauteilkomplexität, Oberflächenqualität, Produktionsvolumen und anfänglichen Werkzeuginvestitionen zu finden. Während der Wachszuschnitt-Verfahren den Goldstandard für komplexe Geometrien und erstklassige Oberflächenfinishes darstellt, hilft das Verständnis, wie er sich gegen Gießformen aus Sandguss und Druckguss vergleicht, die kosteneffizienteste Route für Ihre Produktionslauf zu bestimmen.
Lost-Wax-Guss vs. Sandguss für Detailgenauigkeit und Oberflächenfinish
Wenn enge Toleranzen und glatte Oberflächen wichtig sind, übertrifft der Wachsguss den Sandguss deutlich.
- Oberflächenqualität: Wachsguss liefert eine glatte Oberfläche (typisch Ra 1,6–3,2 μm) direkt aus der Form, weil die keramische Schlämme den Wachsmuster mit feinen hitzebeständigen Partikeln bedeckt. Im Gegensatz dazu hinterlässt Sandguss eine unregelmäßige, kieselige Textur (Ra 6,3–12,5 μm), die oft eine Nachbearbeitung oder Schleifen erfordert.
- Merkmalsauflösung: Die Wachsguss-Methode erfasst feine Logos, dünnwandige Rippen und komplexe interne Kanäle, die in Grünbettformen aus Sand verloren gehen würden.
- Anwendungseignung: Für große, schwere Strukturbauteile, bei denen Oberflächenrauhigkeit akzeptabel ist, arbeitet man mit einem Sandgusshersteller für kundenspezifische Metallteile bleibt der kostengünstigste Weg. Wenn jedoch komplexe Konturen und Net-Form-Genauigkeit unverhandelbar sind, unser Investitions- und Präzisionsgießdienstleistungen für Metallteile bieten überlegene dimensionsstabilität.
Lost-Wax-Formentwicklung vs. Druckguss für Volumen und Werkzeuge Kosten
Das Gleichgewicht zwischen Wachszuschnitt_guss und Hochdruck-Druckguss hängt von Produktionsvolumen und upfront Kapitalkosten ab.
- Werkzeuginvestitionen: Druckguss erfordert gehärtete Stahlsiegel, die extremen Hydraulikdrücken standhalten müssen, was die Werkzeugkosten in den Bereich von Zehntausenden von Dollar treibt. Werkzeugbau für Wachs-Injektion ist erheblich günstiger, da er nur Niedrigdruck-Wachs-Injektion erfährt.
- Legierungsvielfalt: Druckguss ist in erster Linie auf unedelmetallische Metalle mit niedrigeren Schmelzpunkten beschränkt (Aluminium, Zink, Magnesium). Die Wachs-Gußmethode kann fast jedes Legierungsmaterial verarbeiten, einschließlich hitzebeständiger Stähle, Nickel-Superlegierungen, Bronze und Titan.
- Produktionsvolumen: Druckguss dominiert Ultra-Hochvolumenläufe (100.000+ Teile) mit Zykluszeiten, die in Sekunden gemessen werden. Wachs-Guß glänzt bei niedrigen bis mittleren Losgrößen (Zehntausende bis Zehntausende Teile) und ermöglicht schnelle Designiterationen, ohne teure gehärtete Werkzeuge wegzuwerfen.
Umfassender Vergleich: Toleranz, Wandstärke und Vorlaufzeit
| Parameter | Wachs-Guß-Verfahren (Investment) | Sandguss | Druckguss unter Hohem Druck |
|---|---|---|---|
| Standardtoleranz | ±0,1 mm bis ±0,2 mm | ±0,5 mm bis ±1,5 mm | ±0,05 mm bis ±0,1 mm |
| Oberflächenrauheit (Ra) | 1,6 – 3,2 µm (63 – 125 µin) | Ra 6,3 – 12,5 µm (250 – 500 µin) | 0,8 – 1,6 µm (32 – 63 µin) |
| Mindestwandstärke | 1,0 mm (0,040 in) | 3,0 mm – 5,0 mm (0,12 – 0,20 in) | 0,8 mm – 1,5 mm (0,03 – 0,06 in) |
| Legierungsflexibilität | Extrem Hoch (Eisenerz & Nicht-Eisenmetalle) | Hoch (Gusseisen, Bronzen, Aluminium) | Niedrig (Nur Nicht-Eisenmetalle) |
| Werkzeugkosten | Mittel ($1,500 – $8,000) | Niedrig ($500 – $3,000) | Hoch ($15,000 – $60,000+) |
| Wirtschaftliche Losgröße | 1 bis 50.000 Stück (1 Stück mit 3D-Druck) | 1 bis 5.000 Stück | 10.000 bis 1.000.000+ Stück |
| Anlaufzeit der Erstwerkzeuge | 2 – 4 Wochen | 1 – 3 Wochen | 6 – 12 Wochen |
Fehlerbehebung bei häufigen Defekten der Wachsaustauschgießmethode
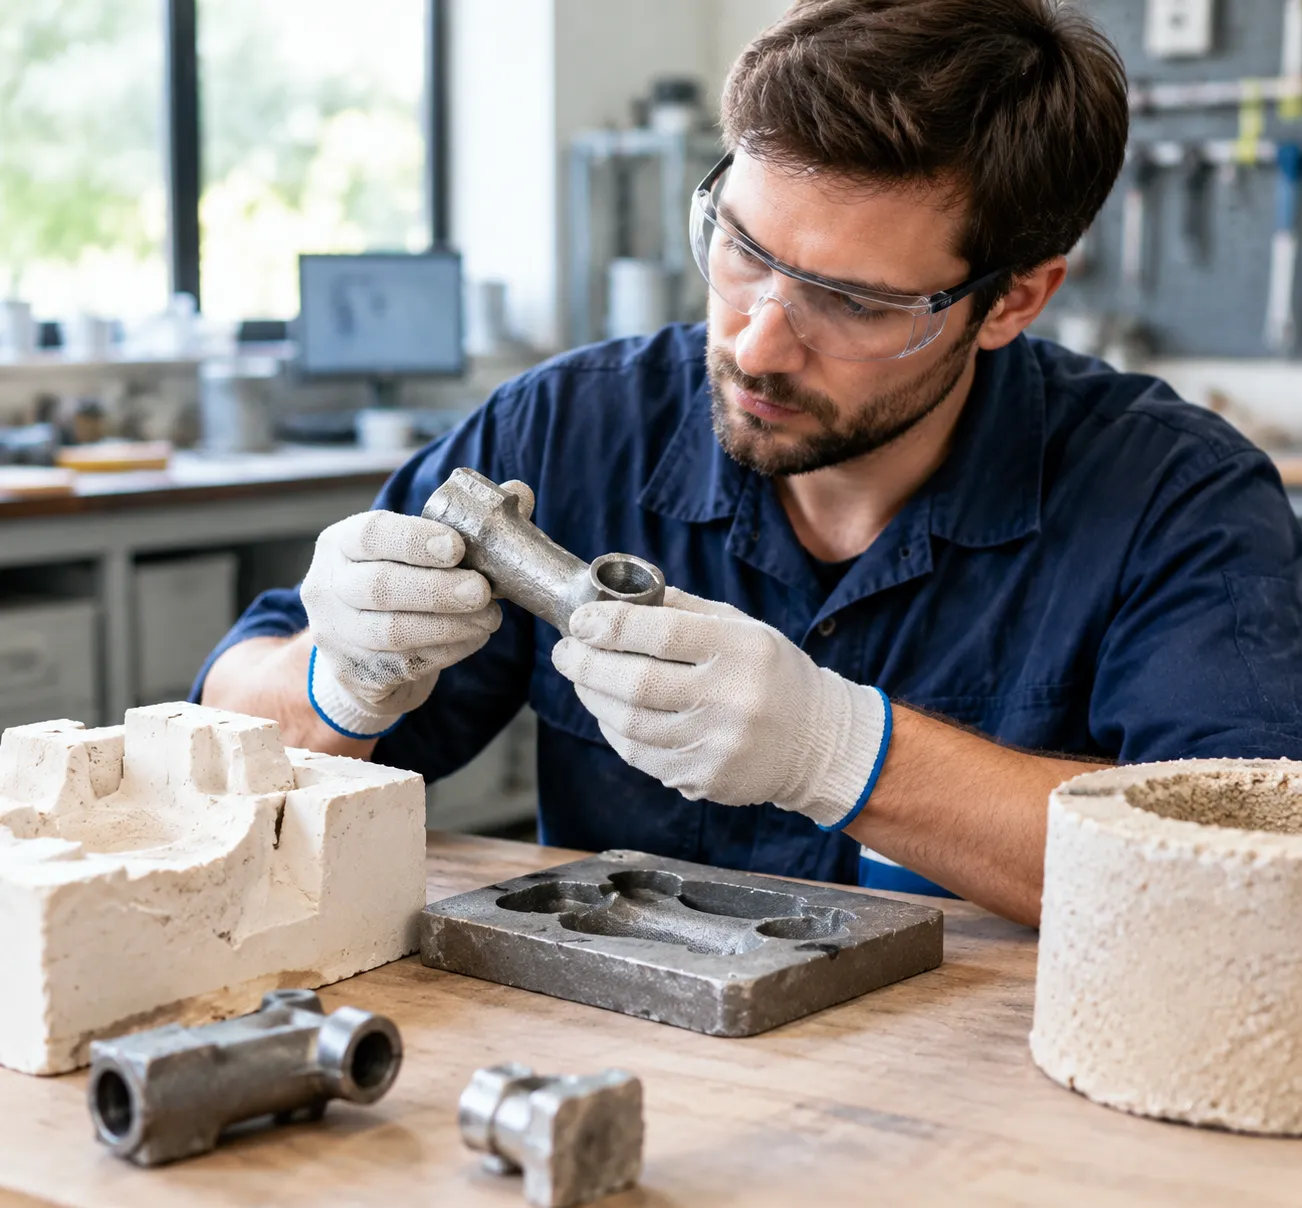
Defekte in der Wachsaustausch- bzw. Wachsausguss-Methode beeinflussen direkt Ausfallquote der Bauteile, dimensionale Genauigkeit und Kosten der Endbearbeitung. Beim Gießen komplexer Geometrien oder bei Serienproduktion ermöglicht es dem Team, die Wurzelursache eines Gusssfehlers schnell zu modifizieren, z. B. das Werkzeug, das Anguss- oder Thermikprofil. So diagnostizieren und lösen wir die häufigsten Defekte, die bei der Lost-Wax-Precisions-Gusstechnik auftreten.
Verhinderung von Schrumpfporosität und Gasinclusions
Porosität ist die häufigste Herausforderung während der Metallverfestigung und kann die strukturelle Integrität des Endbauteils schwächen.
- Schrumpfporosität: Dies tritt auf, wenn das geschmolzene Metall beim Abkühlen schrumpft, aber kein kontinuierlicher Zufluss von geschmolzenem Material vorhanden ist, um die Hohlräume zu füllen. Wir lösen dies, indem wir eine schichtweise gerichtete Erstarrung in der Laufbahn- bzw. Angussbauteilung entwerfen. Der Gussanguss muss direkt mit den dicksten Bereichen der Bauteil verbunden sein, damit die Zuführruten länger als die Gussspalte flüssig bleiben.
- Gasinclusions: Eingeschlossenes Luftvolumen, Feuchtigkeit oder flüchtige organische Rückstände erzeugen glatte, gerundete Hohlräume innerhalb der Metallmatrix. Um eine konsistente Gussporositätsverhinderung, degasieren wir die Schmelzen gründlich vor dem Gießen, optimieren die Formporosität und verwenden vakuumunterstützte Gießkammern. Beim Gießen reaktiver Metalle oder hochwertiger Legierungen ist es sinnvoll, entsprechend zertifizierte Guss-Edelstahl-Sonderlegierungen Neben kontrollierten Dekarbonisierungsmethoden werden eingeschlossene Gasbläschen deutlich minimiert.
Behebung unvollständiger Füllungen, Fehlläufen und Kaltläufen
Unvollständige Füllungen und Fehlläufe treten auf, wenn das flüssige Metall es nicht schafft, die keramische Gussform vollständig zu füllen, bevor es erstarrt. Kaltläufe entstehen, wenn zwei zusammentreffende Metallströme sich treffen, aber aufgrund vorzeitigem Abkühlens nicht nahtlos verbinden.
- Gieß- und Schalen-Temperaturen erhöhen: Halten Sie im Brennofen bis zum Gießen präzise Vorheiztemperaturen, um zu verhindern, dass das Metall in Dünnwandabschnitten vorzeitig abkühlt.
- Gießgeschwindigkeit und Gates optimieren: Erhöhen Sie Düsenenddurchmesser oder fügen Sie strategische Belüftungen hinzu, um den Gegendruck in engen Kavitäten zu verringern.
- Druckunterstützung nutzen: Während des Gießvorgangs Vakuum ziehen oder Zentrifugalkraft anwenden, um geschmolzenes Metall schnell in enge, filigrane Details zu treiben, bevor die Erstarrung beginnt.
Vermeidung von Formrissen, Austrittsrändern und Finnen
Formrisse führen dazu, dass Metall in Risse der Gussschale eindringt, was zu unerwünschten "Finnen" oder überschüssigen Spritzern am Gussteil führt.
| Defektart | Primäre Wurzelursache | Praktische Werkstattlösung |
|---|---|---|
| Schalenrisse | Schnelle thermische Ausdehnung von Wachs während der Dewaxing-Phase | Verwenden Sie ein schnelles Dampf-Dewaxing mit Autoklav, um Wachsoberflächen sofort zu schmelzen, bevor sich der Kern ausdehnt. |
| Finning / Blinken | Unzureichende Keramikschalen-Dicke oder schwache Bindung | Erhöhen Sie die Anzahl der Abtauchschichten der feuerfesten Schlickpaste und stellen Sie zwischen den Stuckschichten ausreichende Trocknungszeit sicher. |
| Spalten | Thermischer Schock während schneller Ausbrenn-Ofenaufheizung | Kontrollieren Sie die Ausbrenn-Ofenheizkurven schrittweise, um einen thermischen Schock der Keramikmatrix zu vermeiden. |
Korrektur von Oberflächenrauheit und Musterverzerrung
Das Erreichen fast-netshape-Toleranzen und glatter Oberflächen erfordert eine strikte Kontrolle bereits beim Wachsmodell-Phasen.
- Oberflächenrauheit reduzieren: Rauhe Gussstrukturen stammen oft von grober Primärschlickpaste oder Ascherückständen nach dem Ausbrennen. Wir verwenden ultrafeines Zirkoniumdioxid-Mehl für den Primärschlickpaste-Tauchgang und gewährleisten vollständige Ausbrennzyklen bei 900°C–1050°C, um allen verbleibenden Kohlenstoff zu eliminieren.
- Musterverzerrung verhindern: Wachsmuster neigen beim Auswerfen und Abkühlen zum Durchhängen, Verziehen oder Sinkstellen. Halten Sie während der Wachsmusterinjektion eine strikte Temperaturkontrolle aufrecht, verwenden Sie starre Montageshalterungen für Fließläuferbäume und lassen Sie Muster bei Raumtemperatur stabilisieren, bevor Sie die keramische Schale herstellen. Für Bauteile, die eine außergewöhnlich feine Oberflächenbeschaffenheit und enge Toleranzen erfordern, implementieren Sie Prozesskontrollen, wie sie typischerweise in Aluminium-Investitionsguss die Formgebung der Teile stabil hält und Verzerrungen während des Schalenbauprozesses verhindert.
Häufig gestellte Fragen zur Wachsguss-Methode
Wie lange dauert der gesamte Wachsaushärtungsprozess?
Die Bearbeitungszeit für einen vollständigen Zyklus hängt in erster Linie von den Anforderungen an das Formtrockenungsverfahren und dem Chargenvolumen ab. Zwar dauert das Metallschmelzen und -gießen nur wenige Minuten, keramische Schale gießen erfordert jedoch dedizierte Trockenperioden zwischen den Slurry-Tauchungen, um strukturelle Integrität aufzubauen.
| Produktionsphase | Schnell-/Studio-Gießen | Industrielle Keramikkaschierung |
|---|---|---|
| Mustervorbereitung | 1 bis 4 Stunden (Wachseinspritzung oder 3D-Druck) | 1 bis 8 Stunden (Hochv.-Werkzeuge) |
| Formenbau / Schalen-Trocknung | 2 bis 4 Stunden (Gipsinvestment) | 24 bis 72 Stunden (Mehrschichtige Slurry-Tauchungen) |
| Ausbrennen im Brennofenzyklus | 5 bis 12 Stunden | 8 bis 16 Stunden |
| Gießen & Schalen-Auslösen | 1 bis 2 Stunden | 2 bis 4 Stunden |
| Fertigstellung & Qualitätsprüfung | 2 bis 6 Stunden | 4 bis 12 Stunden |
| Gesamtdurchlaufzeit | 1 bis 2 Tage | 3 bis 7 Werktage |
Um die Arbeitsflussgeschwindigkeit zu optimieren, rationalisieren wir den Standard Verlorene-Wachsmethode durch die Nutzung automatisierter, feuchtigkeitskontrollierter Trockenräume zur Beschleunigung der Hülle.
Können Sie Formwachs schmelzen und wiederverwenden?
Ja, aber wir verwenden kein wiedergewonnenes Wachs für hochpräzise Formoberflächen erneut. Während des Autoklaven-Dewaxing-Prozesses unterliegt das wiedergewonnene Wachs thermischer Degradation, nimmt feine trassierte Slurries-Partikel auf und verliert flüchtige Weichmacher.
- Virgin Wax: Vorbehalten für die präzisionswachsformeinspritzung zur Wahrung enger Toleranzen und einer makellosen Oberflächenfinish.
- Wiederverwendetes Wachs: Reiniger, filtriert und für nicht-kritische Bauteile wiederverwendet, z. B. für das Gussansatzbauteil, Fließlinienstäbe und Gießformen.
Was ist der Unterschied zwischen verlorener Wachs- Gießen und Investitionsguss?
In der heutigen Gießereiindustrie werden die Begriffe häufig austauschbar verwendet, aber es gibt beim Bewerten einen klaren historischen und technologischen Unterschied Lost-Wax-Casting vs. Investitionsguss.
- Verloren-Guss: Der traditionelle Oberbegriff, der jede Gießmethode beschreibt, die eine Form um ein entfernbares Wachsmuster herum aufbaut, das später durch Hitze evacuierte wird.
- Investitionsgießverfahren: Die moderne, industrielle Evolution der Technik. Sie beruht auf fortschrittlicher robotergestützter Tauchtechnik, präzise gestaffelten kolloidalen Silicagel-Abkühlungen und automatisierten Entwachsungsautoklaven, um komplexe Legierungen mit tüchtigen Toleranzen auf Flugzeugtruppen-Niveau zu giessen.
Was ist die minimale Wandstärke, die beim Wachsgießen erreichbar ist?
Erreichbare Wandstärke hängt direkt von der Fließfähigkeit der Legierung, der Gießtemperatur und der verwendeten Gießausrüstung ab.
- Nichteisenmetalle (Gold, Silber, Messing, Bronze): Bei der Verwendung einer Vakuumdruckgießmaschine oder Zentrifugalguss giessen wir routinemäßig Querschnitte bis zu 0,5 mm bis 0,8 mm (0,020"" bis 0,031'').
- Aluminium-Legierungen: Typischerweise mit einer Mindestwandstärke von 1,0 mm bis 1,5 mm (0,040"" bis 0,060'').
- Edelstahl & Superlegierungen: Erfordern 1,5 mm bis 2,5 mm (0,060"" bis 0,100'') Um kalte Abdichtungen, unvollständige Füllungen und lokal begrenzte Fehlläufe beim Hochtemperatur-Mundguss zu vermeiden.
Ist Wachs-Guss für Kleinserien-Custom-Herstellung geeignet?
Wachsguss ist eine der kostengünstigsten Fertigungsmethoden für Kleinserien und individuelle Layouts. Indem wir auf gießbare Harz-3D-Drucktechnologie setzen, eliminieren unser Team teure Härtewerkzeuge und Kosten für Aluminiumformen, sodass direktes Brennen von maßgeschneiderten Einzelteilen möglich ist. Wenn wir vom Rapid Prototyping zur Brückenproduktion wechseln, wird auf einen Automatik-Wachsmaschine für Präzisions-Investitionsguss gewährleistet eine konstante Musterdichte und reproduzierbare dimensionsstabile Teile zu minimalen Stückkosten.
 German
 English
 Russian