
2026年9月27日
Изучайте метод литья воском с понятными шагами: материалы, преимущества и советы экспертов по успешному созданию детализированных долговечных металлических литьёв
Понимание метода литья воском
Он метод литья воском, широко известный как метод литья по потайному воску с инвестиционной формой, обеспечивает исключительную размерную точность, сложную геометрию и превосходное качество поверхности при работе с различными сплавами металлов. Мы используем эту технику для изготовления сложных компонентов, которые сложно или невозможно произвести с помощью обычной механической обработки или традиционного песчаного литья.
Основной принцип литья по потайному воску с инвестиционной формой
Фундаментальный принцип процесса литья по потайному воску опирается на сакральную модель:
- Воспроизведение модели: Мы формируем одноразовую модель из специального литьевого воска, точно совпадающую по геометрии с финальным компонентом, с учетом усадки металла.
- Конструкция керамической оболочки: Восковая модель повторно погружается в жидкую огнеупорную клейкую массу и покрывается керамической сыпучей массой для создания жесткой, термостойкой оболочки.
- Этап "Потайной Воск": После затвердевания оболочки мы нагреваем сборку, чтобы расплавить и полностью стечь воск, оставив полый, бесшовный отрицательный проход.
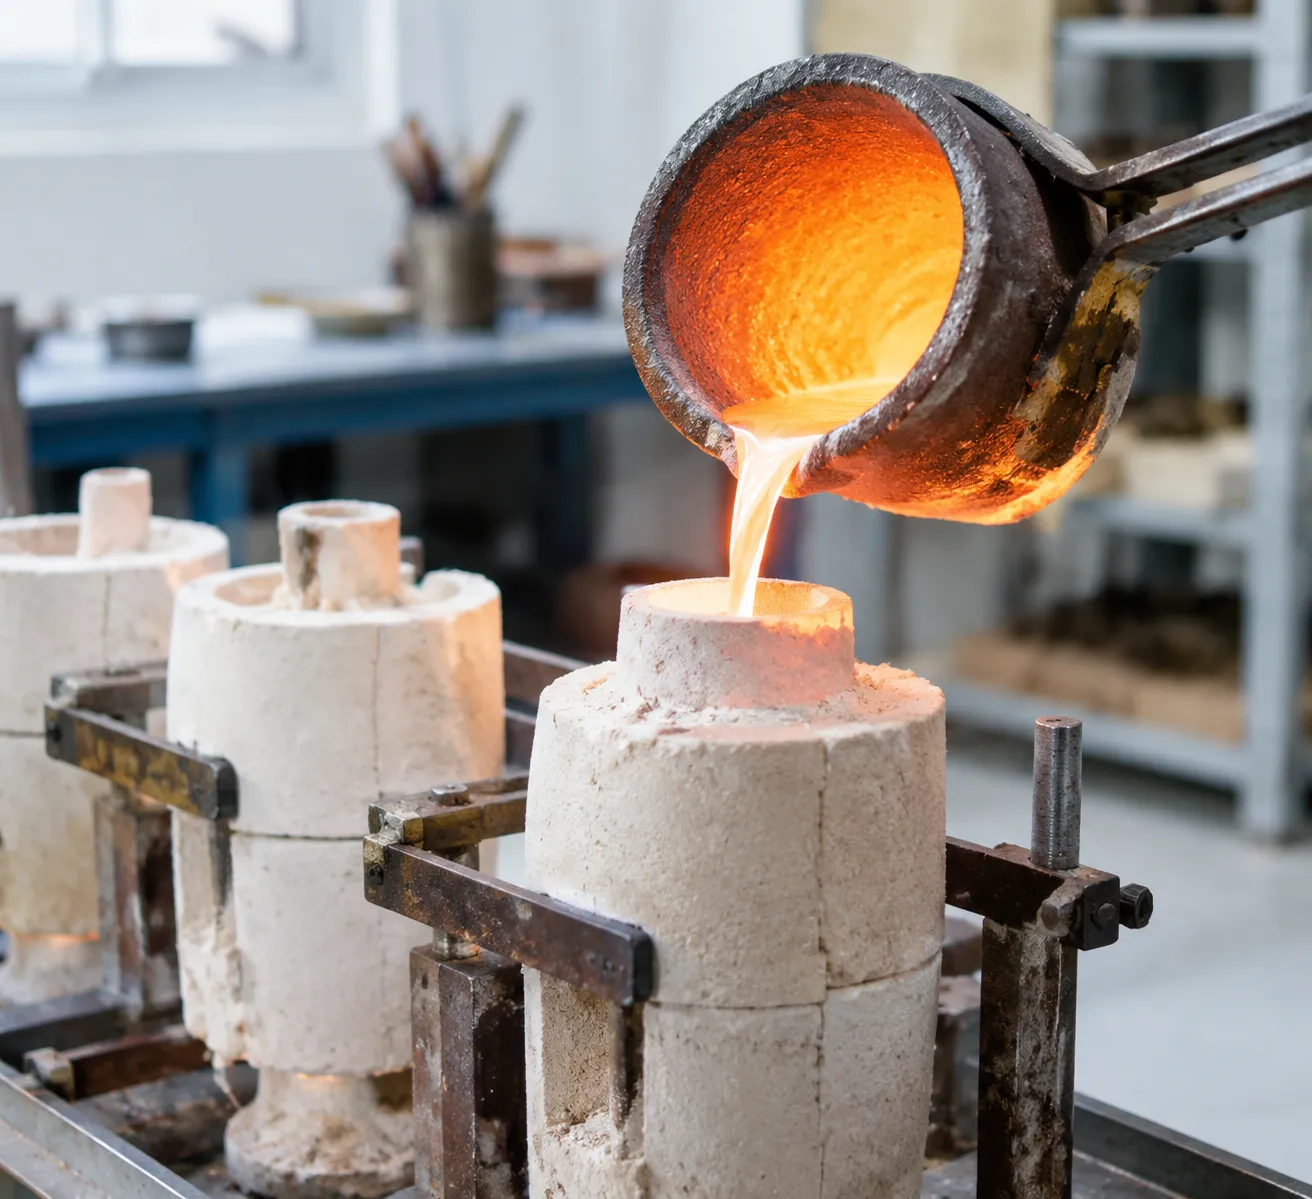
- Заливка металла: Растопленный металл льют непосредственно в заранее разогретую керамическую форму, запечатывая микрорельефные детали до того, как оболочку отбивают и выбрасывают.
Как работает современный процесс литья воском
Современная прецизионная металлоотливка поднимает эту древнюю технику на новый уровень, превращая её в высокоэффективный цифрово интегрированный производственный процесс.
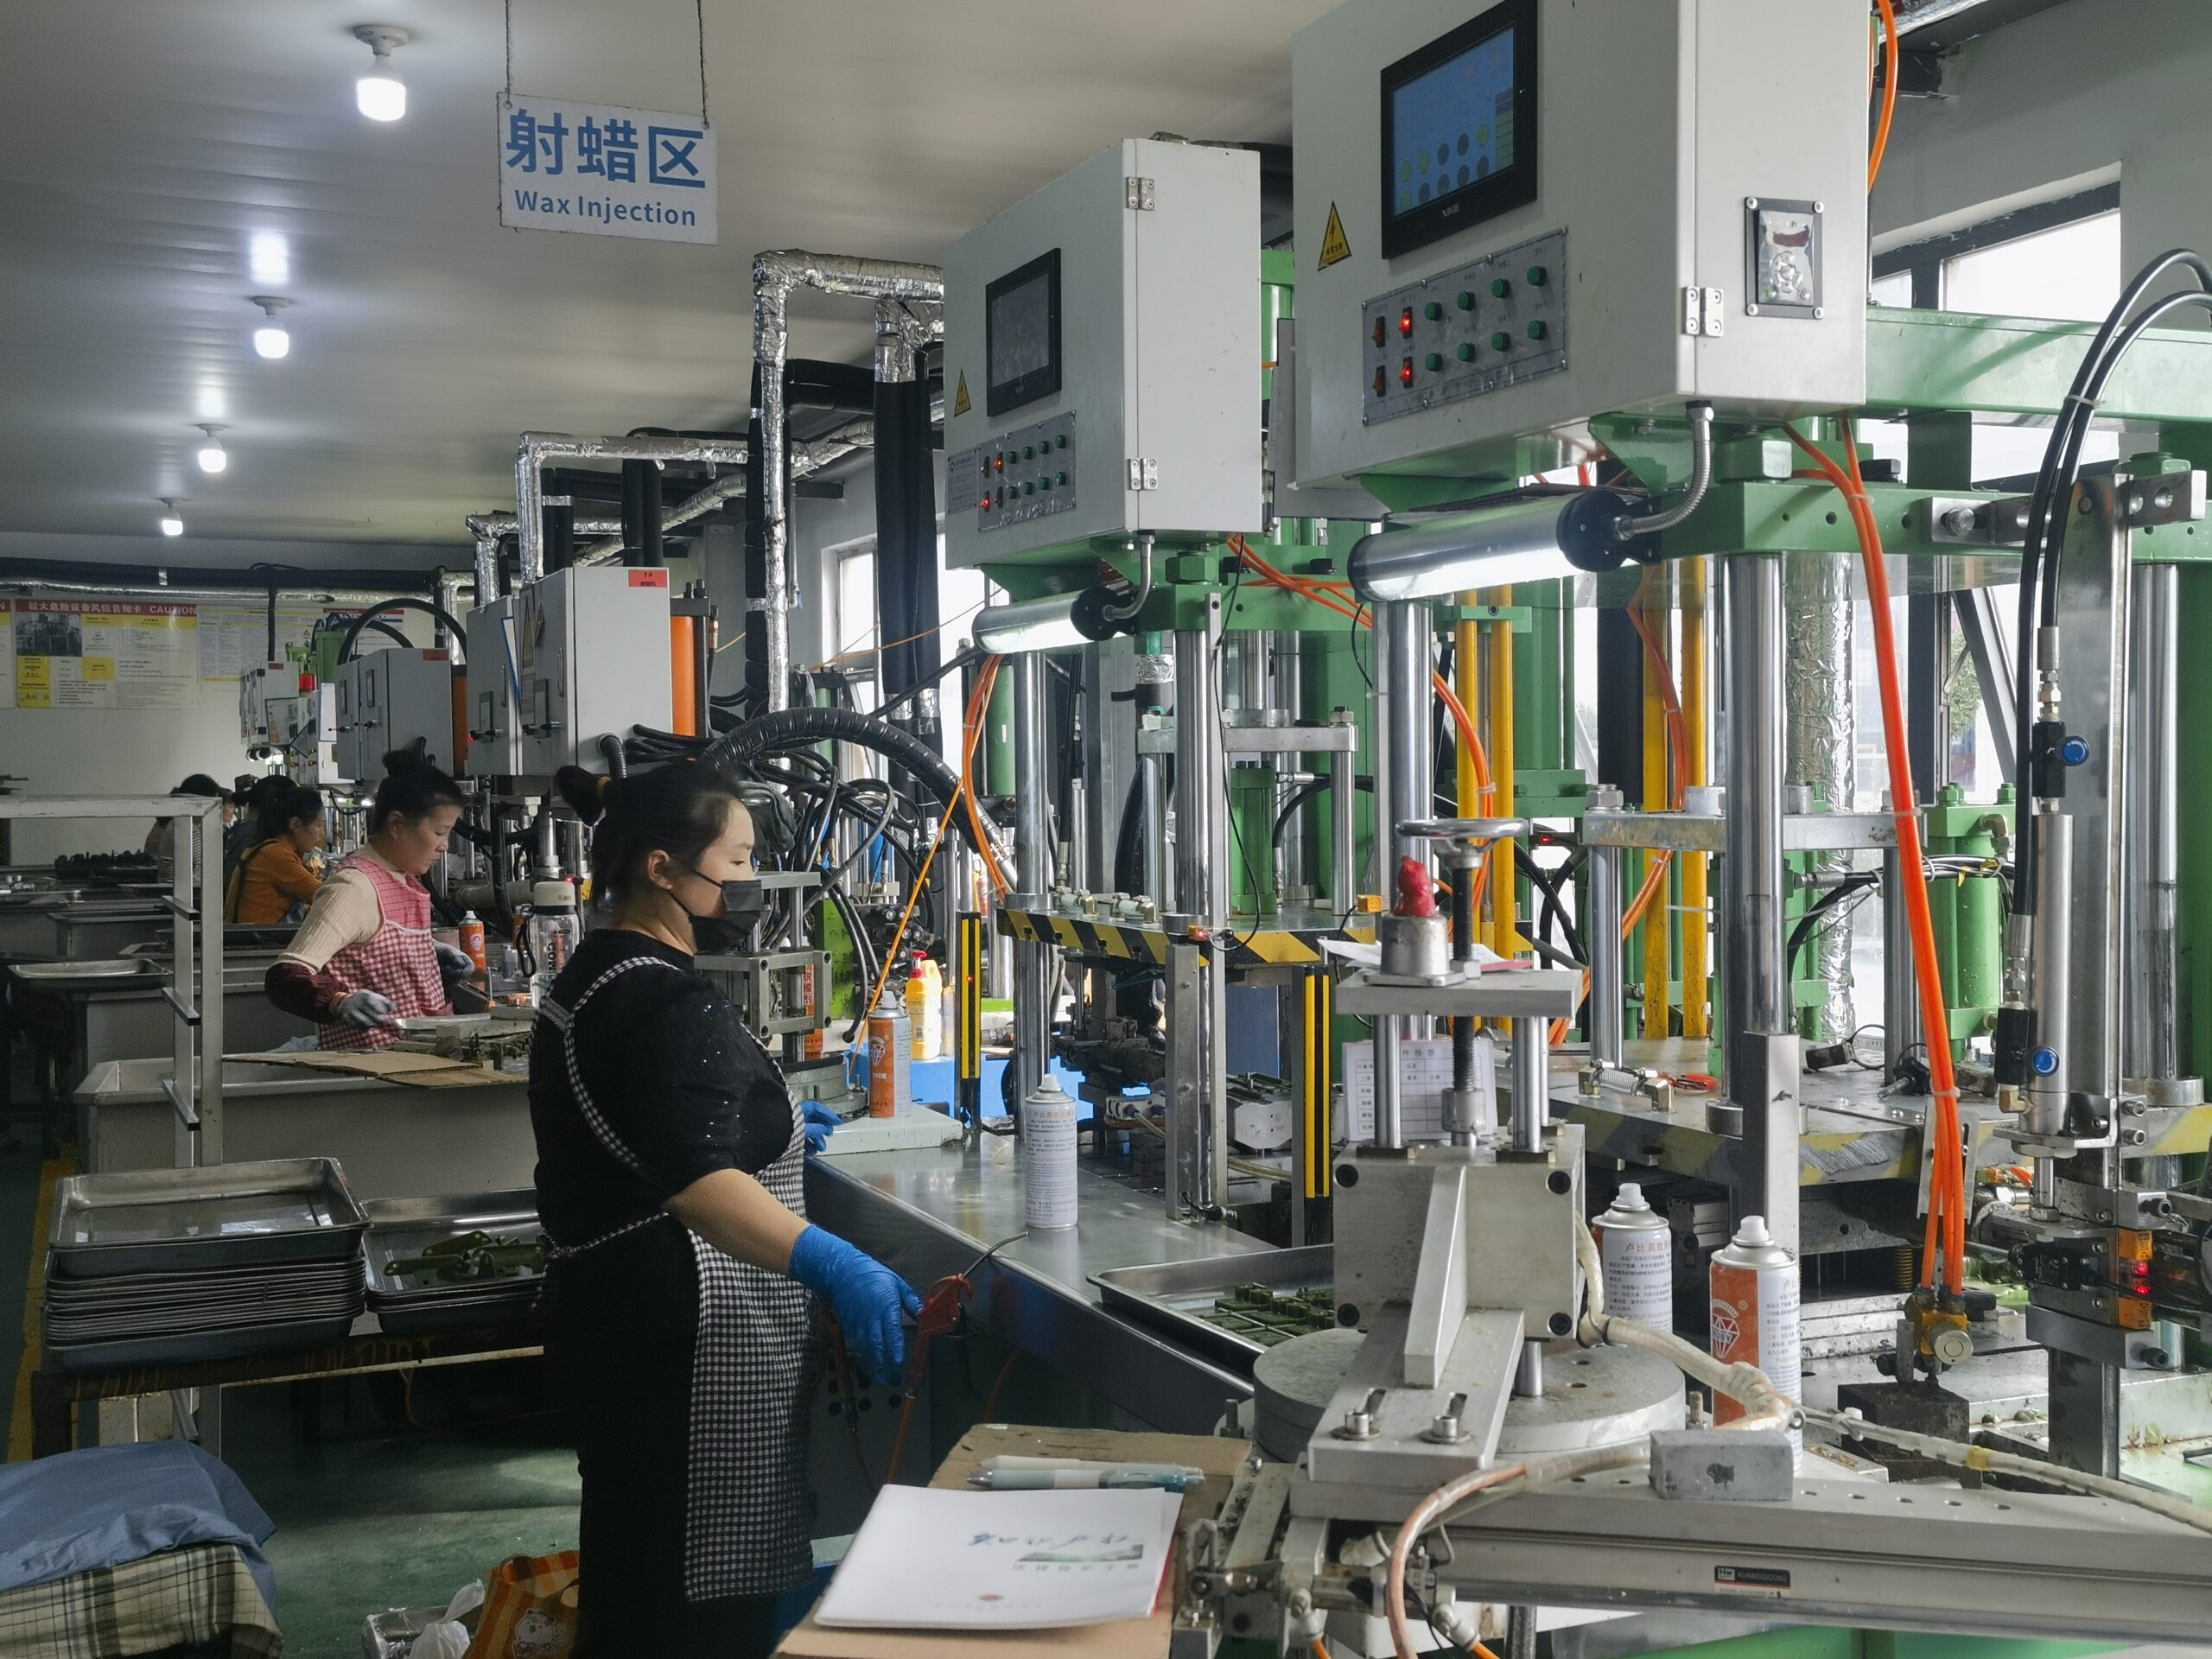
- Производство восковых моделей: Матрицы инструмента вводят расплавленный воск под контролируемым давлением, или принтеры высокой точности 3D напрямую производят образцы из смоляной затвердки, пригодной для литья.
- Сборка дерева расползков: Несколько восковых образцов прикрепляются к центральной системе восковых разветвителей для оптимизации потока металла и динамики питания.
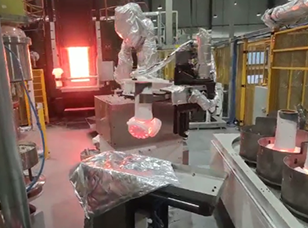
- Роботизированное погружение в суспензию: Автоматизированные манипуляторы погружают восковую сборку в продвинутые керамические суспензии, чтобы обеспечить однородную толщину оболочки.
- Контролируемое обжигание и заливка: Высокотемпературные печи удаляют остатки воска и сплавляют керамику. Затем мы заливаем расплавленный сплав с использованием вакуумной или центробежной литья, чтобы устранить захват воздуха.
Ключевые промышленные и художественные применения
| Промышленность | Типичные компоненты | Основные используемые материалы |
|---|---|---|
| Авиационная промышленность и оборона | Лопасти турбин, форсунки топлива, Structural brackets | Никелевые суперсплавы, титан, нержавеющая сталь |
| Медицинское оборудование и стоматология | Ортопедические суставные импланты колена/таза, хирургические инструменты, коронки для зубов | Кобальто-хромовые сплавы, медицинского класса титан |
| Ювелирные изделия и предметы роскоши | Кольца, мельчайшая филигранная работа, индивидуальные ободки | Золото, платина, стерлинговое серебро, бронза |
| Автомобильная и морская промышленность | Вентиляторы турбонадува, выпускные коллектора, морские фитинги | Алюминиевые сплавы, нержавеющая сталь, ковкий чугун |
Пошаговый рабочий процесс литья воском
Осуществление безупречного метод литья воском требует абсолютного контроля над температурой, временем и целостностью материала на каждом этапе. Мы разлагаем нашу литьевую мастерскую и производственный процесс на восемь практических шагов, чтобы обеспечить чистые литья, точные tolerances и ноль дефектов.
| ПРОЦЕСС ЛИТЬЯ ВОСКОМ | | 1. Мастеринг инструментов --> 2. Впрыск образца --> 3. Сборка дерева | | (Обработанная матрица/чертёж) (Дупликация воска/смолы) (Стратегическое расположение восков) | + | | 4. Керамическая оболочка --> 5. Деуаксование и обжигание --> 6. Проплавка и литье | | (Замачивание в суспии + штукатурка) (Автоклав + печь) (Вакуум/центрифуга) | | | 7. развальцовка и обрезка --> 8. Постобработка --> 9. Окончательная инспекция | | (Снятие оболочки) (Шлифовка и полировка) (NDT / проверка CMM) |
1. Создание главной выкладки и главной формы
Каждый цикл прецизионного литья металла начинается с точной копии целевой геометрии: Конструкция инструментов: Мы изготовляем главную оснастку из алюминия или стали с помощью высокоскоростной ЧПУ- обработки для крупных партий, либо заливаем вулканизированную жидкую силиконовую резину вокруг вручную вырезанных мастер-моделей для ювелирных изделий и художественных предметов. Расчёт усадки: Мы всегда закладываем точный объемный коэффициент масштаба (обычно 1,5% до 3,5%, в зависимости от смеси воска и целевого сплава) в форму полости, чтобы компенсировать как усадку воска, так и кристаллизационную усадку металла.
2. Впрыскивание восковых образцов и осмотр образцов
С помощью высоконапорных или вакуумных инжекторов воскового образца расплавленный воск заполняет форму: Рабочие параметры: Мы поддерживаем температуры инжектора строго в диапазоне от 65°C до 72°C (149°F–162°F) под давлением инжекции 0,2–0,5 МПа, чтобы избежать кратковременных порций или излишнего литьевого флюса. Проверка дефектов: После охлаждения и извлечения каждый восковый образец подвергается визуальному и размерному контролю. Мы удаляем разъёмные линии лезвиями хирургической точности и отклоняем любые образцы с вмятинами, воздушными пузырьками или деформацией.
3. Сборка дерева восковых образцов и проектирование утечки и питателя
Отдельные восковые детали сливаются с центральным восковым каналом для формирования жесткого узла, называемого деревом восков. Фазовые гати: Мы ориентируем компоненты чтобы способствовать направленной затвердеванию, размещая наиболее толстые участки ближе к основному подачеу чтобы устранить пустоты усадки. Тепловой баланс: Файлет-сварки с использованием карандашей из горячого воска обеспечивают плавность потока металла и предотвращают отрывы острых керамических краёв внутри формы во время заполнения металлом.
4. Применение инвестиционной суспензии и строительство керамического панциря
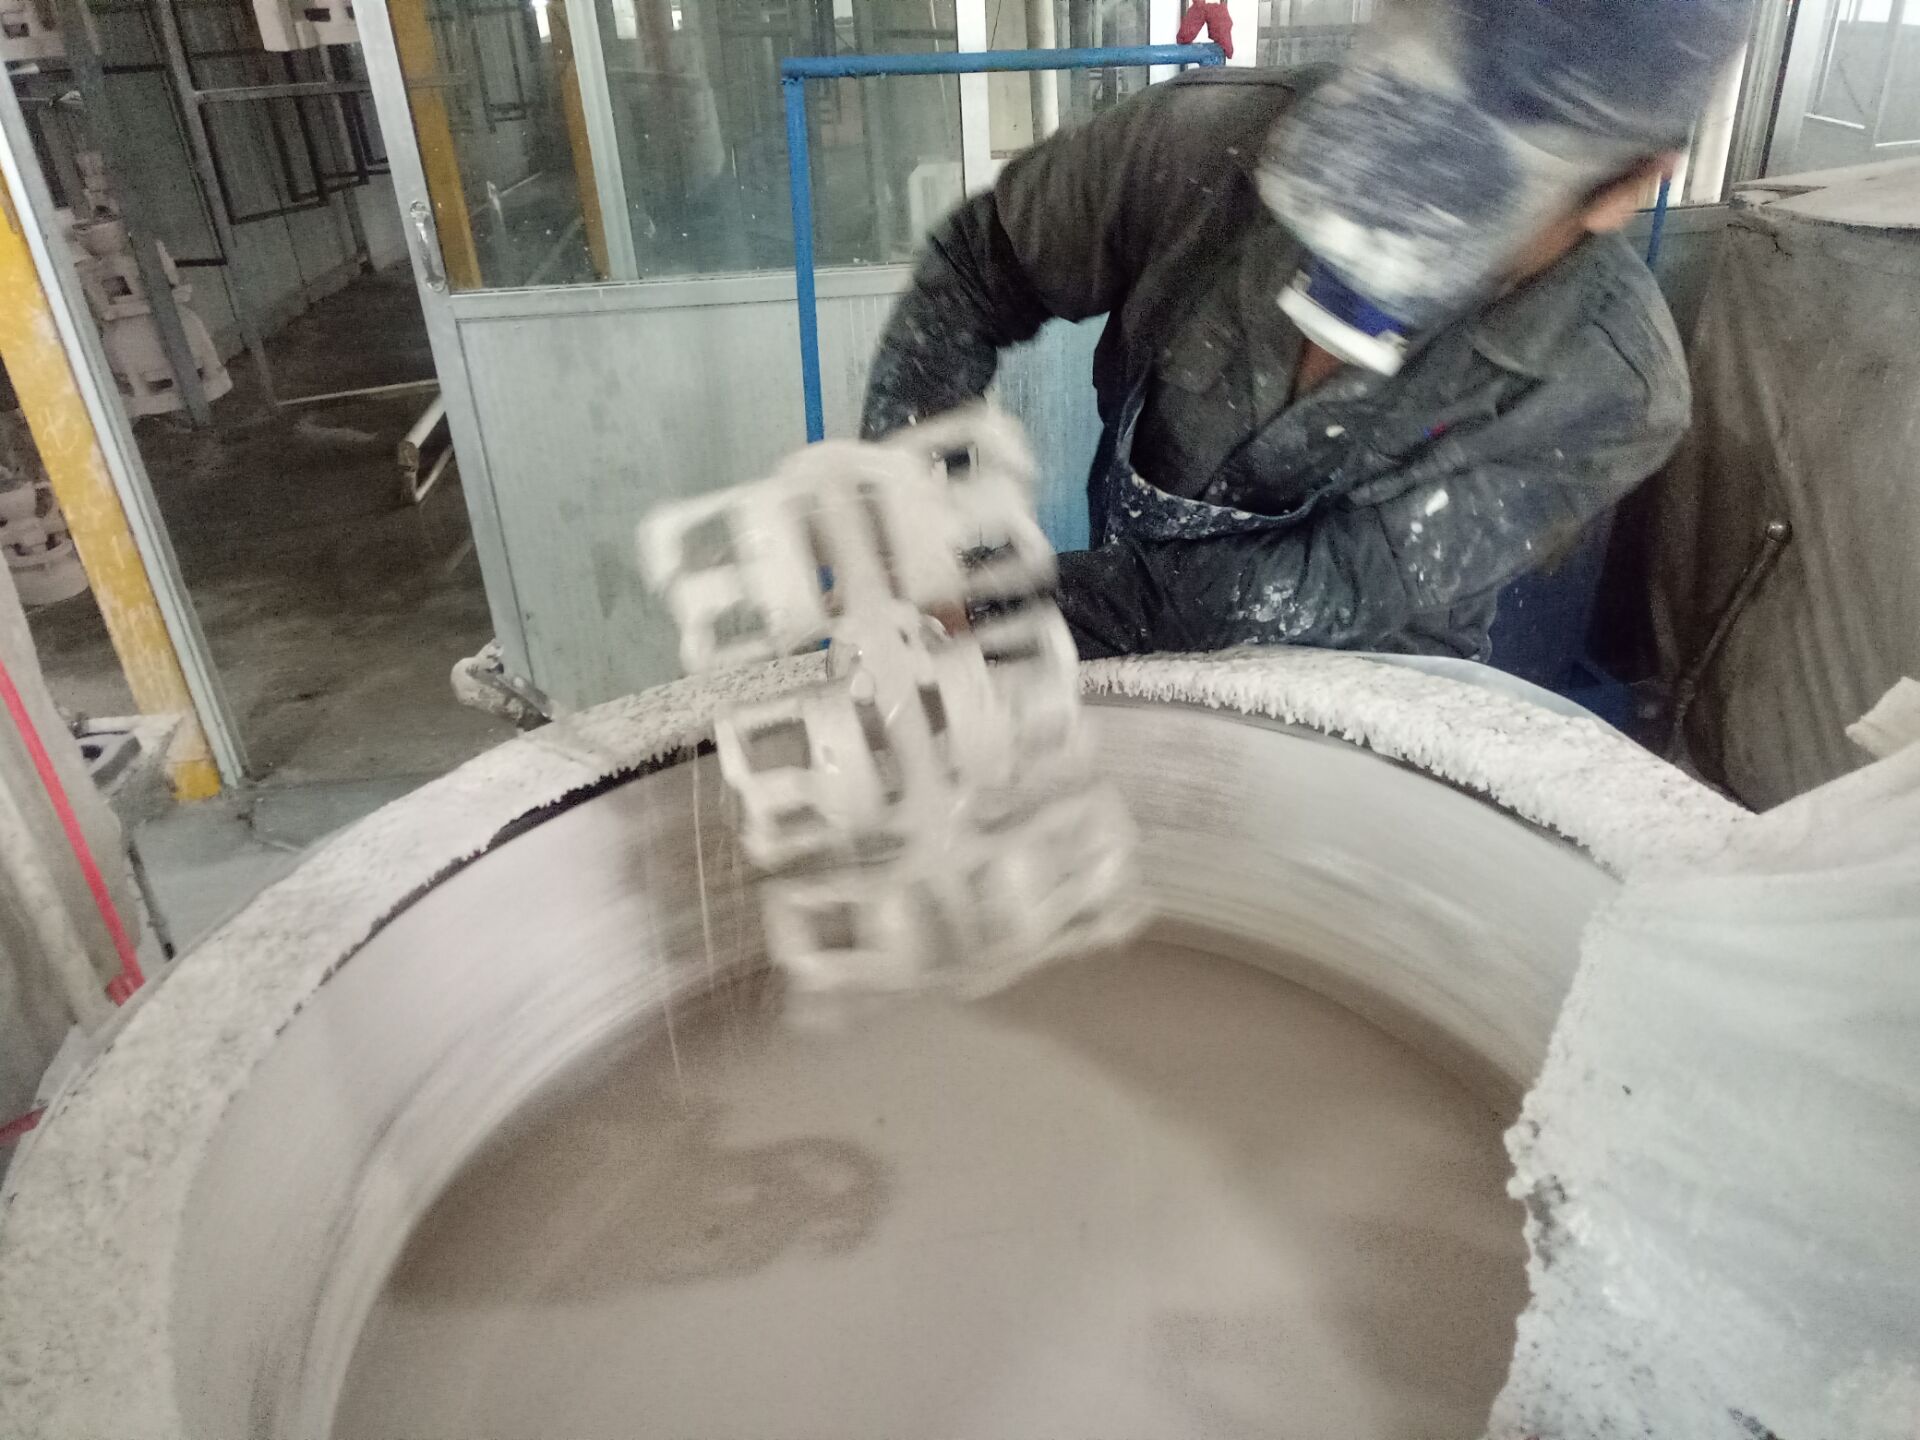
Собранное дерево покрывается несколькими огнеупорными слоями для формирования жесткого, жаростойкого панциря: Первый слой: Мы погружаем дерево в ультратонкую шпонку циркона или коллоидной кремнезема погружение в огнестойкую суспензию бак, затем покрываем его тонким расплавленным песком кремнезема для запечатления сложных текстур поверхности. Запасные слои: После контролируемых циклов сушки мы повторяем процесс с более грубыми огнеупорными штукатурками 5–8 раз, пока керамический панцирь не достигнет структурной толщины 6–10 мм.
Понимание баланса между вязкостью суспории, временем высыхания и толщиной панциря критично при оценке преимуществ и недостатков литья по выплавляемым моделям по сравнению с альтернативными операциями по созданию форм.
5. Этап обезwaxing и цикл печи с высоким нагревом
После застывания оболочки мы удаляем внутренний воск, не треснув крошечную керамику: Быстрое удаление воска: Установка загоняется в паровую автоклавную установку при 160°C до 180°C (320°F–356°F) под 0.7 МПа. Быстрое нагревание расширяет внешнюю восковую границу внутрь, выпуская 95% расплавленного воска из лейки в течение минут. Цикл обжига: Загружаем сухие оболочки в цикл обжига в печи плавно поднимая температуру с 900°C до 1100°C (1652°F–2012°F). Этот этап сплайнит керамическую оболочку и сжигает весь остаточный углерод, оставляя полностью полый, стерильный полость формы.
+-------------------------------------------------------------------------+ | ОБЗОР ПРОФИЛЯ ОБЖИГА В ПЕЧИ | +-------------------------------------------------------------------------+ | Этап 1: 150°C - 200°C | Удаление влаги и первоначальный сток воска | | Этап 2: 450°C - 600°C | Удаление углерода (обжиг смол/пепел воска) | | Этап 3: 950°C - 1100°C| Симеризация керамики и предварительный нагрев формы для литья | +-------------------------------------------------------------------------+
6. Металлургия, литьё и вакуумно-поддерживаемое литье
Литье металла, пока керамическая форма ещё преднагрета (700°C–900°C), предотвращает преждевремочную застывку и холодные замкания: Контроль расплава: Мы плавим сырьевые слитки в индукционной печи под инертной защитой аргоном или вакуумом, чтобы предотвратить окисление расплава. Содействующая заливка: Используя вакуумно-прессовая машина для литья или центробежная рукавка для литья, мы вытягиваем или принуждаем расплавленный металл в тончайшие стенки полости формы, чтобы гарантировать заполнение на 100%.
7. Разделение, извлечение оболочки и удаление распорной резьбы
После охлаждения металла до комнатной температуры удаляется расходная форма: Удаление оболочки: Мы разрушаем керамическую оболочку с помощью пневматических молотков knockout, струйной обработки водой под высоким давлением (до 70 МПа) или лёгких химических выщелачиваний. Резка: Отлитые заготовки отделяют от основного центрального стебля с помощью абразивных ленточных пил, плазменных факелов или пиловальных станков.
Оценка процесса разрушения формы выявляет явные операционные различия в наших лепка по утрате воска vs песочное литьё рабочих процессах, особенно по времени выполнения и возврату инструментов.
8. Последующая обработка, полировка поверхности и итоговая инспекция
Сырьевые отливки проходят доводку до точных проектных спецификаций: Обработка поверхности: Заготовки стыков каналов обрабатываются шлифовкой на станках с ЧПУ или шлифовальными лентами. Затем детали пескоструются стеклянными гранулами для достижения однородной матовой текстуры или электрополируются до зеркального блеска. Контроль качества: Проводим неразрушающий контроль (NDT), включая визуальный луной анализ жидкостной проницаемости (LPI) на поверхностные трещины, рентгеноскопию для подповерхностной газовой пористости и размерный контроль координатно-измерительной машины (CMM) по оригинальному CAD-файлу.
Необходимое оборудование и материалы для вакуумного литья воска
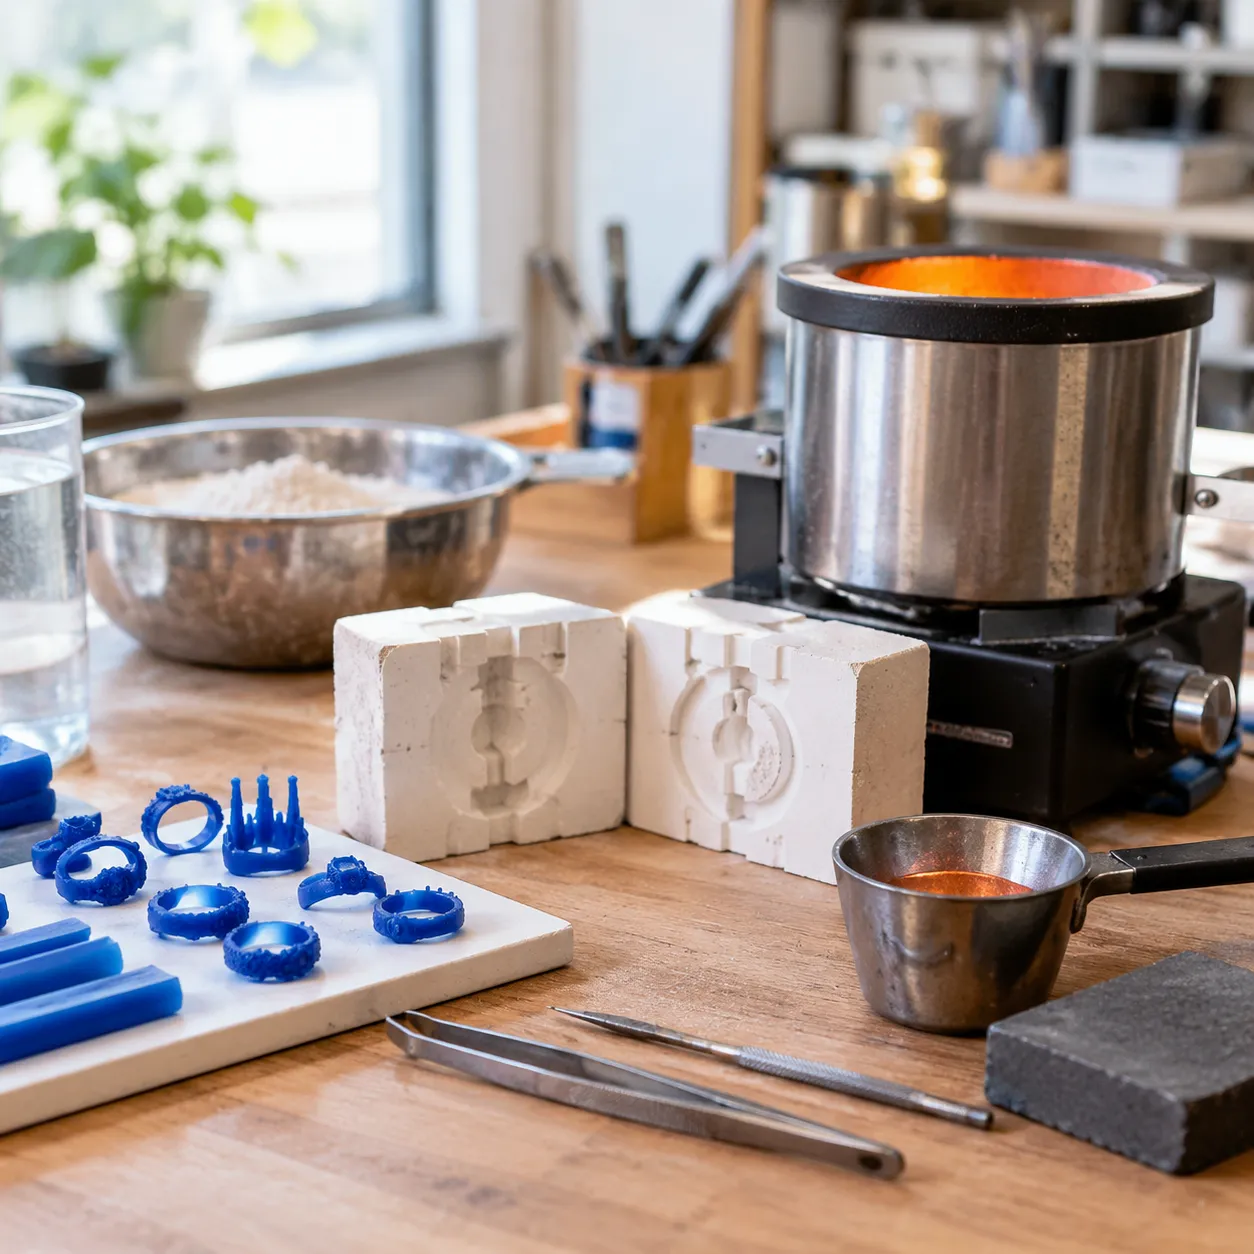
Достижение жестких допусков и чистых поверхностей зависит от правильной настройки. метод литья воском Мы полагаемся на определенную комбинацию специализированных расходников, инструментов с контролируемой температурой и высокотемпературных печей для производства безупречных форм и звукоформных металлических деталей.
Типы восков для литья и резин для моделей
Различные стадии процесса потери воска требуют разных формулировок воска, чтобы сбалансировать термостабильность, текучесть и чистое сгорание:
- Воски для впрыска: Сформулированы с низкими точками плавления (65°C до 75°C) и минимальной усадкой. Мы используем их в производственных формах для захвата тонких деталей без прилипание к алюминиевым пресс-формам.
- Воски для резьбы и обработки: Твердые, высокотемпературные воски, предназначенные для ручного изготовления или фрезерной обработки на ЧПУ. Они устойчивы к теплу и деформации инструмента без плавления во время обработки.
- Клейкие и сборочные воски: Мягкие, клеевые воски, используемые для сварки отдельных деталей к центральному дереву воскового дерева подачи.
- 3D-печатные смолы, пригодные для литья: Жидкие фотополимеры, разработанные для печати SLA/DLP. Высококачественные смолы хорошо выгорают, не оставляя золы, что делает их идеальными для быстрого прототипирования без металлургического оборудования.
Помпы для литья, огнеупорные суспензии и штукатурные материалы
Материал формы должен выдерживать быструю термическую экспансию и гидростатическое давление расплавленного металла. Мы выбираем нашу огнеупорную систему в зависимости от расплавляемого металла:
| Тип формы | Основные ингредиенты | Типичное применение | Ключевые характеристики |
|---|---|---|---|
| Гипсовая связанная инвестиционная смесь | Песок, гипс, гипс-песок, кристобалит | Золото, серебро, латунь, бронза | Легко смешивать и разбирать; ограничено металлами с плавлением ниже 1 150°C. |
| Керамическая оболочка суспензия | Коллоидный связующий силикон, кварцевый порошок, фьюзованный кремнезем | Нержавеющая сталь, кобальтовые сплавы, алюминий | Высокая прочность к термическому сопротивлению, термическому удару и нулевая реакция по золе. |
| Штукатурная крупа | Алюмосиликат, песок циркон (от мелкого до крупного) | Оболочковые усиленные покрытия | Нанесение на влажную суспензию для формирования механической толщины и предотвращения разрыва формы. |
Печи для отплавки, инжекторы воска и литьевые печи
Последовательное выполнение требует точного теплового контроля на каждом этапе:
- Цифровые инжекторы воска: Мы используем инжекторы воска с регулируемой по температуре, пневматические или вакуум-помощью. Вакуумные устройства вытягивают воздух из полости формы перед инъекцией, предотвращая образования пузырьков воздуха.
- Программируемые печи для отплавки: Многоступенчатые цифровые печи недопустимы без контроля. Они управляют контролируемыми скоростями нарастания, чтобы расплавить образец, испарить остаточные связующие и обжечь глиняную форму до 1000°C (1832°F) без трещин оболочки.
- Индукционные и вакуумные литьевые печи: Плавильные печи должны соответствовать требованиям сплава. Мы применяем вакуумно-давидические литьевые машины и центробежные лейки для принудительного заполнения плотной, жидкой металлы в сложные, тонкостенные полости до начала кристаллизации.
Совместимые металлы и сплавы для литья по выплавляемой восковой модели
Метод воскового литья работает почти со всеми коммерческими литейными металлами. Мы регулярно заливаем как неплавкие, так и тугоплавкие сплавы:
- Чугонестыеплавы: Идеально подходит для высокоточных компонентов, требующих исключительной износостойкости и прочности конструкции. Мы опираемся на формы для литья по выплавляемой восковой модели литье нержавеющей стали (304, 316, 17-4 PH) и углеродистые стали с минимальной стыковой обработкой.
- Суперсплавы и специальные металлы: Необходимы для авиационной и медицинской областей, например для высокотемпературных кобальтовый литьё и никельсодержащие суперсплавы.
- Неперводостаточные сплавы: Алюминий, медь, латунь и бронза текут в литье по выплавляемой восковой модели особенно хорошо, обеспечивая плавные поверхности и четкие края.
- Драгоценные металлы: Золото, серебро и платина в ювелирном производстве, где критически важны нулевые отходы материалов и воспроизведение микро-детализаций.
Традиционная инъекция воска против 3D-печатной облицованной смолы
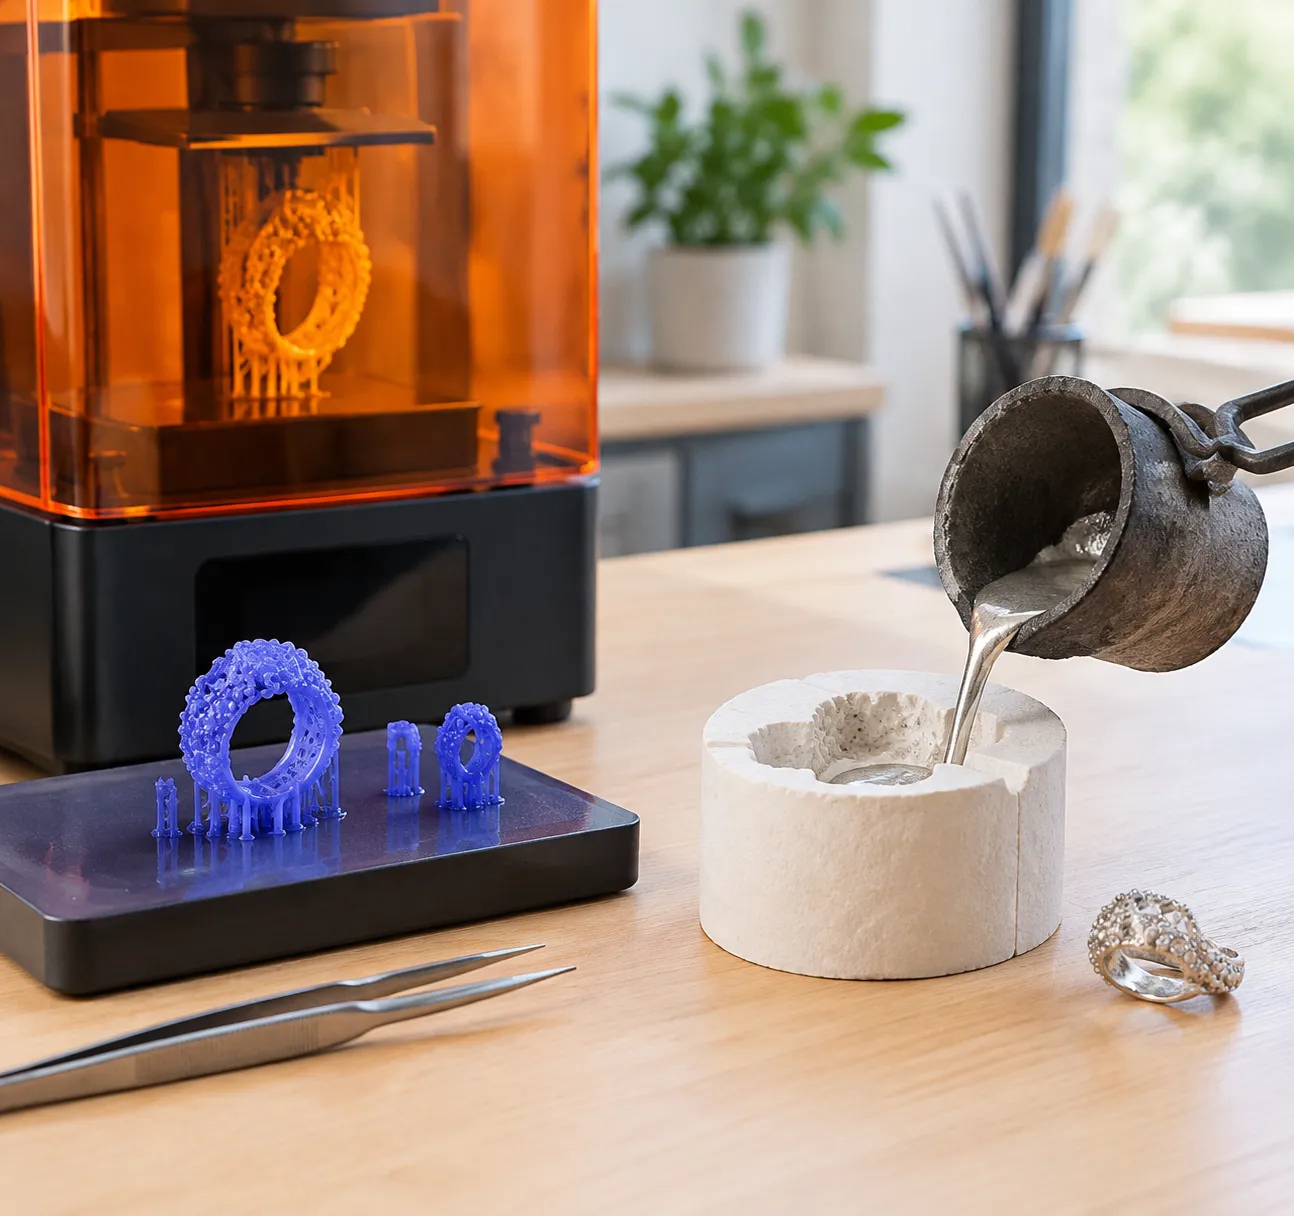
Современные литейные цеха и мастерские больше не полагаются исключительно на металлоинструменты, изготовленные машинами. Планируя выпуск продукции, используя метод литья воском, выбор между традиционной инъекцией воска и прямыми 3D-печатными облицованными смолами кардинально определяет ваши первоначальные инвестиции в инструментальную оснастку, скорость выполнения и экономику единицы продукции.
Прямое 3D-печать с облицованными фотополимерными смолами
Прямая 3D-печать устраняет необходимость использования дорогих мастер-молдов из алюминия. Используя SLA, DLP или LCD 3D-принтеры, мы печатаем узоры напрямую из файлов CAD, используя фотополимерные смолы, сформулированные с жидкой восковой или чистящей полимерной составляющей.
- Не требует притирки/оснастки: Идеально подходит для уникальных ювелирных изделий под заказ, индивидуальных зубных коронок, быстрого прототипирования и сложной геометрии с сильными недогибами, которые не извлекаются из жесткой формы.
- Мгновенные варианты дизайна: Если необходимо скорректировать систему токопуска или допуски по размерам, мы изменяем 3D-модель и печатаем обновленную партию в течение нескольких часов.
- Поведение материала: В отличие от инекционной восковой модели, которая плавится при низких температурах (примерно 150°F до 200°F / 65°C до 93°C), литьевой смоле не плавится — она горит. Для более детального ознакомления с характеристиками материалов ознакомьтесь с нашей разбором 3D-печатной воски против инжекционной воски для литья.
Сравнение скорости и затрат на оснастку
Для серийного производства инжекции восковых узоров с использованием промышленной восковую инжекционную машину для инвестиционного литья обеспечивает наименьшую стоимость за единицу и самые быстрые циклы. Однако для малых тиражей 3D-печать исключает недели обработки форм.
| Фактор | Традиционная инъекция воска | 3D-печатная литьевая смола |
|---|---|---|
| Начальные затраты на штамповку | Высокий ($1 1,500 – $15,000+ для форм из алюминия/стали) | Нулевой ($0 стоимость формы) |
| Срок изготовления до первого образца | 1–4 недели (обработка и полировка фрезеровкой по формам) | 2–6 часов (прямой печать по CAD) |
| Производительность образца | 15–45 секунд на цикл | 2–8 часов на одну печатную плиту |
| Стоимость образца (объем) | Очень низко ($0.05 – $0.50 за восковый образец) | Умеренно–высоко ($2.00 – $20.00+ в смоле) |
| Лучшее соотношение объема | Средний — высокий объём (от 50 до 100 000+ единиц) | Прототипирование и индивидуальные партии (1–50 единиц) |
| Окончательная обработка поверхности | Ультрагладкость (кастование из полированного инструментального циллиндра) | Высокая детализация, но может потребоваться сглаживание по слоям |
Лучшие практики при сгорании 3D-печатных резиновых образцов
Резиновые образцы расширяются при нагревании в начальные стадии до воспламенения. При быстром нагреве расширение треснет керамическую оболочку или форму-пригревку. Мы следуем этим практикам в мастерской, чтобы обеспечить чистое литьё без золы:
- Используйте прочный армированный инвестиционный материал: Стандартные инвестиционные материалы для ювелирных изделий могут треснуть из-за резинового расширения. Используйте фосфатированные инвестиционные материалы или высокотерпкие гипсовые формулы, специально разработанные для быстрого выхода полимеров.
- Обеспечьте достаточный приток кислорода в печи: Сгорающие смолы требуют кислорода для полного выгорания без остатка угольной золы. Держите вентиляционные отверстия печи открытыми и размещайте колбы на перфорированных лотках или керамических стойках.
- Выполните продолжительный цикл обжига:
- Медленно подводите температуру от комнатной до 300°F (150°C) и удерживайте 1–2 часа, чтобы снизить давление теплового расширения.
- Повышайте температуру постепенно до пиковой температуры сгорания (1350°F до 1450°F / 730°C до 790°C) и выдержать не менее 2–4 часов для полного сжигания полимерных цепей.
- Падение до casting температуры и выдержать 1 час для стабилизации формовки перед заливкой металла.
- Полная UV-пост-цифровая обработка образцов: Никогда не залепляйте или не инвестируйте неотвержденный образец смолы. Неполная полимеризация оставляет непрореагировавшие мономеры, которые химически взаимодействуют с суспензией для опоки, вызывая сильное растрескивание поверхности и вспучивание на готовом металлическом литье.
Метод литья воском против альтернативных техник литья
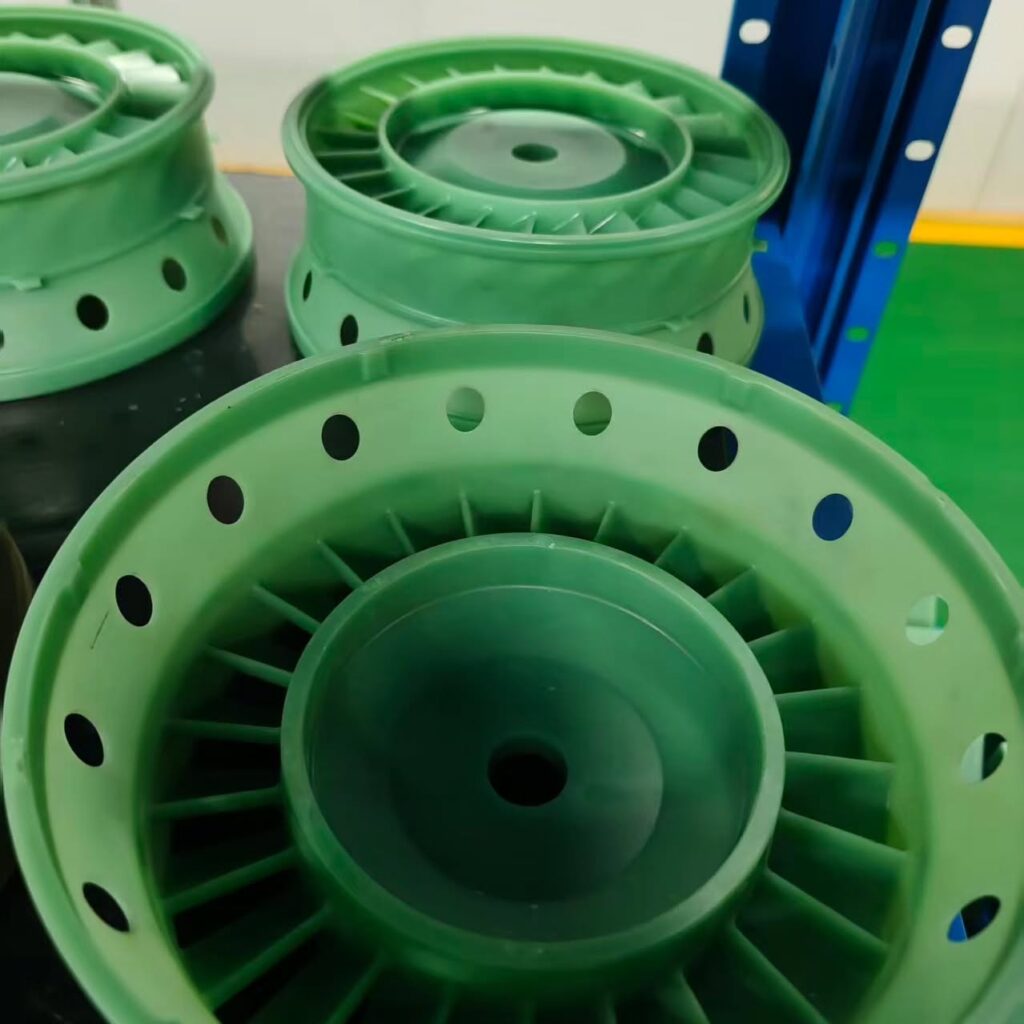
Выбор подходящего процесса деформирования металла сводится к балансу сложности детали, качества поверхности, объема производства и первоначальных затрат на оснащение. В то время как метод литья воском является золотым стандартом для сложной геометрии и превосходной отделки поверхности, понимание того, как он сравнивается с песочным литьем и литьем под давлением, помогает определить наиболее экономичный путь для вашей производственной серии.
Литье утратного воска против песочного литья для деталей и поверхности
Когда важны точные допуски и гладкие поверхности, литье воском заметно превосходит песочное литье.
- Поверхностная отделка: Литье воском обеспечивает гладкую фактуру (обычно Ra 1,6–3,2 мкм) прямо из формовки, потому что керамическая суспензия наносит на восковую модель мелкие огнеупорные частицы. В противоположность этому, песочное литье оставляет бугристую, неровную поверхность (Ra 6,3–12,5 мкм), которая часто требует вторичной обработки или шлифовки.
- Разрешение особенностей: Метод литья воском фиксирует мелкие логотипы, тонкостенные ребра и сложные внутренние каналы, которые бы исчезли или обрушились в зеленых песчаных формах.
- Соответствие применению: Для крупных тяжелых конструкционных узлов, где шероховатость поверхности допустима, работа с производитель песчаного литья для нестандартных металлических деталей останется самым экономичным маршрутом. Однако, когда сложные контура и точность по форме по замыслу недопустимы, наш инвестиционное и прецизионное литье для металлических деталей обеспечивают превосходную размерную стабильность.
Литейное литье по воску против литья под давлением по объему и затратам на инструмент
Баланс между литьем воском и литьем под высоким давлением зависит от объёмов производства и первоначального капитала.
- Инвестиции в оснащение: Литье под давлением требует цельнокованых стальных штампов, способных выдерживать экстремальные гидравлические давления, что повышает стоимость инструментов до десятков тысяч долларов. Инструменты для инжекции воска значительно дешевле, потому что подвергаются только низкому давлению расплавленного воска.
- Универсальность сплавов: Литье под давлением в основном ограничено цветными металлами с более низкими температурами плавления (алюминий, цинк, магний). Метод литья воском может обрабатывать почти любой сплав, включая нержавеющие стали с высокими температурами плавления, никелевые суперсплавы, бронзу и титан.
- Объем производства: Литье под давлением доминирует в сверхвысоких сериях (100 000+ деталей) с циклами времени, измеряемыми в секундах. Литье воском отлично подходит для малых и средних серий (десятки до десятков тысяч деталей) и позволяет быстро вносить изменения в дизайн без повторной дляшивки дорогих закалённых штампов.
Комплексное сопоставление: допуски, толщина стенок и сроки изготовления
| Параметр | Метод литья воском (инвестиционное) | Песчаное литье | Высоконапорное литье под давлением |
|---|---|---|---|
| Стандартная допустимая погрешность | ±0.1 мм до ±0.2 мм | ±0.5 мм до ±1.5 мм | ±0.05 мм до ±0.1 мм |
| Шероховатость поверхности (Ra) | 1,6 – 3,2 мкм (63 – 125 мкин) | Ra 6.3 – 12.5 μм (250 – 500 μin) | 0.8 – 1.6 мкм (32 – 63 нг/дюйм) |
| Минимальная толщина стенки | 1.0 мм (0.040 дюйма) | 3.0 мм – 5.0 мм (0.12 – 0.20 дюйма) | 0.8 мм – 1.5 мм (0.03 – 0.06 дюйма) |
| Гибкость сплава | Крайне высокий (железо и цветные металлы) | Высокий (серый чугун, бронзы, алюминий) | Низкий (только цветные металлы) |
| Стоимость оснастки | Умеренный ($1,500 – $8,000) | Низкий ($500 – $3,000) | Высокий ($15,000 – $60,000+) |
| Экономический размер партии | от 1 до 50,000 шт (1 шт с 3D-печатью) | от 1 до 5,000 шт | от 10,000 до 1,000,000+ шт |
| Начальное время подготовки инструментов | 2 – 4 недель | 1 – 3 недели | 6 – 12 недель |
Устранение распространённых дефектов воскового литья
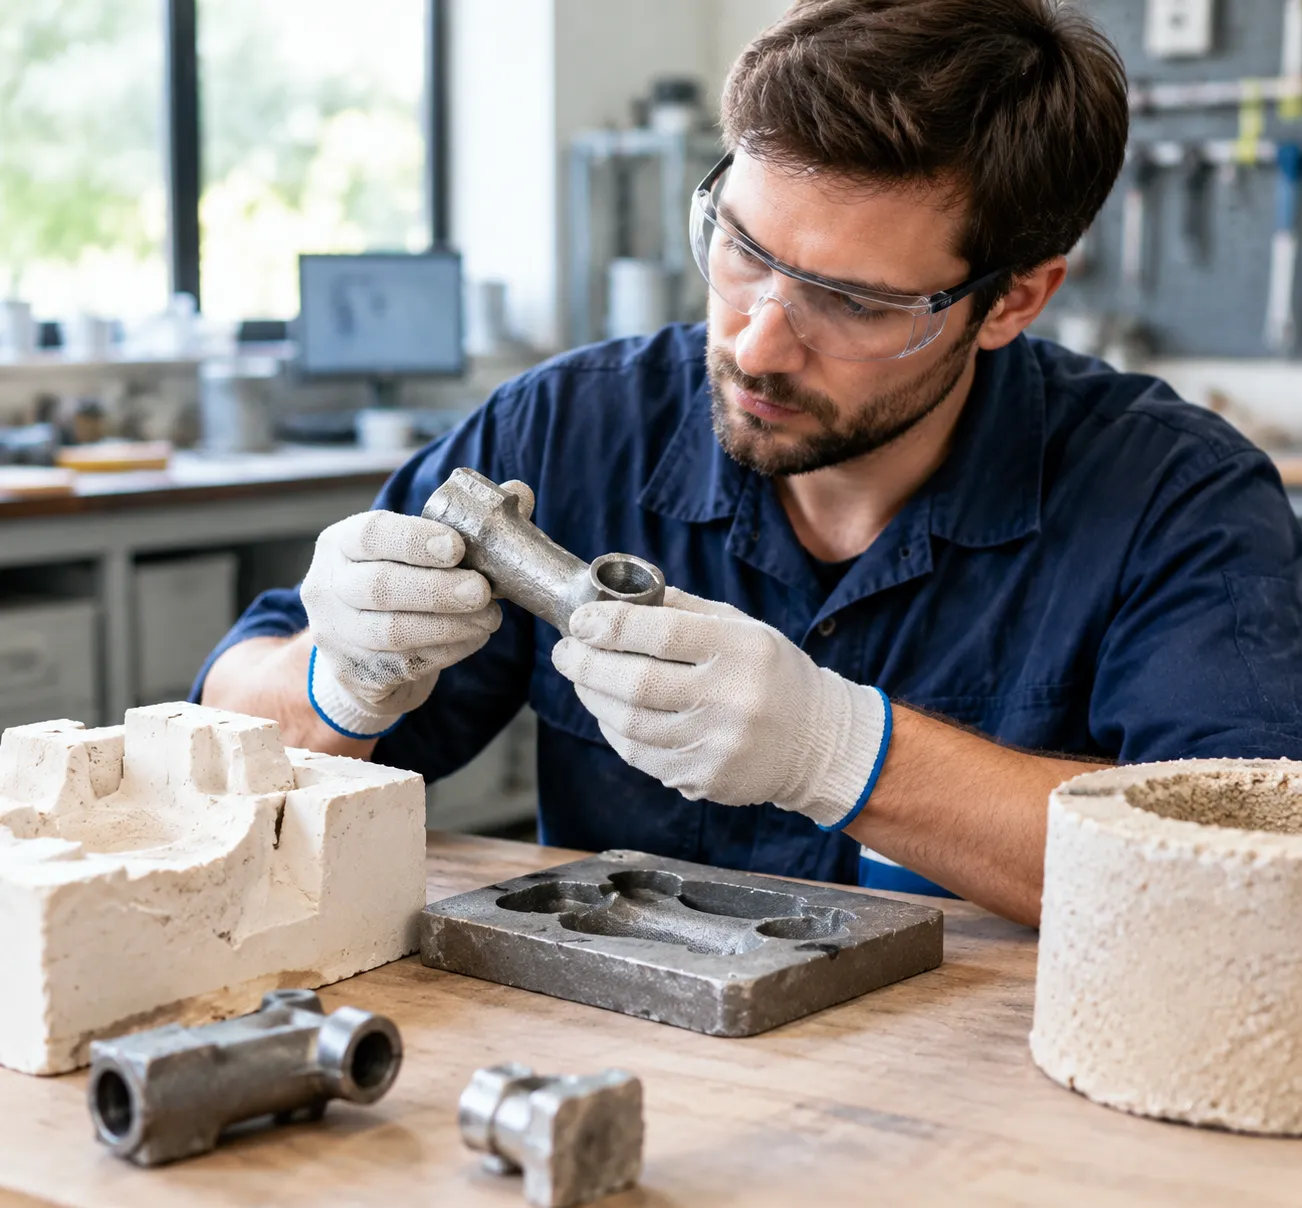
Д defects в методе литья воском непосредственно влияют на выход деталей, размерную точность и затраты на окончательную доводку. При литье сложной геометрии или серийном производстве идентификация корня проблемы отказы литья позволяет нашей команде быстро изменить инструменты, системы направления подачи или тепловые режимы. Ниже описано, как мы диагностируем и решаем наиболее частые дефекты, встречающиеся в точном литье воском на основе потерь.
Предотвращение усадки и газовых включений
Пористость является самой распространённой проблемой во время затвердевания металла и может ослаблять структурную целостность готового изделия.
- Усадочная пористость: Это происходит, когда расплавленный металл уменьшается в объёме по мере охлаждения, но отсутствует непрерывная подача расплавленного материала для заполнения пустот. Мы решаем эту проблему, внедряя прогрессивное направляющее затвердевание в сборке дерева-пода. Соединение каналов должно напрямую соединяться с наиболее толстыми участками детали, обеспечивая более долгую плавку feeding-струе, чем полость литья.
- Газовые включения: Задержанный воздух, влага или летучие органические остатки образуют гладкие, закруглённые пустоты внутри матрицы металла. Чтобы обеспечить последовательность предотвращения пористости литья, мы полностью дегазируем расплавы перед заливкой, оптимизируем проницаемость формы и используем вакуумно-ассистированные камеры литья. При заливке реактивных металлов или высокохарактеристических сплавов выбор правильно сертифицированных сталеплавных литьевых сплавов нержавеющей стали совместное применение контролируемых практик дегидратации значительно минимизирует захваченные газовые пузырьки.
Fixing Incomplete Fills, Misruns, and Cold Shuts
Неполные заполнения и несрабатывания случаются, когда жидкий металл не заполняет полностью керамическую оболочку перед замерзанием. Холодные стыки возникают, когда сходящиеся потоки металла встречаются, но не сливаются бесшовно из-за преждевременного охлаждения.
- Увеличение температуры заливки и оболочки: Поддерживайте точные температуры предварительного прогрева в печи сжигания до момента заливки, чтобы предотвратить преждевременное охлаждение металла в тонкостенных участках.
- Оптимизация скорости заливки и гейтинга: Увеличьте диаметр ростка или добавьте стратегические вентиляции, чтобы снять обратное давление в узких полостях.
- Использование помощи давлением: Применяйте вакуумное всасывание или центробежную силу во время заливки, чтобы ускорить массовый метал быстро в плотные, сложные детали до начала кристаллизации.
Устранение трещин форм, облоя и заусенцев
Трещины форм приводят к проникновению металла в трещины инвестиционной оболочки, что приводит к нежелательным "финнам" или избыточному облоя на готовой детали.
| Тип дефекта | Основная коренная причина | Практическое решение мастерской |
|---|---|---|
| Трещины оболочки | Быстрое термическое расширение воска во время дегазации | Используйте быстро реагирующую паровую автоклавную дегазацию для мгновенного плавления восковых поверхностей перед расширением ядра. |
| Финнинг / мигание | Недостаточная толщина керамической оболочки или слабый связующий | Увеличьте количество покрытий погружения в огнеупорную суспензию и обеспечьте достаточное время высыхания между слоями штукатурки. |
| Расщепление | Тепловой удар во время быстрого разогрева печи для обжига | Плавно контролируйте нагрев печи обжига, чтобы предотвратить термический удар по керамической матрице. |
Коррекция шероховатости поверхности и искажений узора
Достижение допусок близких к нормальной форме и гладких поверхностей требует строгого контроля, начиная прямо на этапе восковой модели.
- Уменьшение шероховатости поверхности: Грубые текстуры литья часто возникают из-за крупной основной суспензии или следов золы после обжига. Мы используем ультраточёную шпатовую муку для основной суспензии и обеспечиваем полные циклы обжига при 900°C–1050°C для устранения всего остаточного углерода.
- Предотвращение искажений узора: Восковые модели подвержены проседанию, деформации или вдавливанию при извлечении и охлаждении. Поддерживайте строгий контроль температуры во время инжекции восковой модели, используйте жесткие зажимы для дерева-разветвления и позволяйте моделям стабилизироваться при комнатной температуре в цехе перед сборкой керамической оболочки. Для компонентов, требующих исключительно тонкой текстуры поверхности и высокой точности, внедрение процессов контроля, характерных для алюминиевое литье под инвестиции позволяет сохранять геометрию детали стабильной и предотвращает искажения на протяжении цикла формирования оболочки.
Часто задаваемые вопросы о методе литья воском
Сколько времени занимает весь процесс воскового литья?
Срок выполнения полного цикла зависит в первую очередь от требований к сушке формы и объёма партии. В то время как плавка металла и заливка занимают всего несколько минут, формование керамической оболочки требует специальных периодов сушки между порциями суспензии для придания структурной прочности.
| Этап производства | Rapid / Studio Casting | Industrial Ceramic Shell |
|---|---|---|
| Производство форм | 1 to 4 hours (Wax injection or 3D print) | 1 to 8 hours (High-cavity tooling) |
| Mold Building / Shell Drying | 2 to 4 hours (Plaster investment) | 24 to 72 hours (Multi-layer slurry dips) |
| Burnout Kiln Cycle | 5 to 12 hours | 8 to 16 hours |
| Pouring & Shell Knockout | 1 to 2 hours | 2–4 часа |
| Финишная обработка и контроль качества | 2–6 часов | 4–12 часов |
| Общее время выполнения | 1–2 дня | 3–7 рабочих дней |
Чтобы оптимизировать скорость рабочего процесса, мы упрощаем стандарт процессом литья по выплавляемым моделям путём использования автоматических сушильных камер с контролем влажности для ускорения обработки оболочки.
Можно ли расплавлять и повторно использовать восковую формовую заготовку?
Да, но мы не повторно используем переработанный воск для точных формовых поверхностей. Во время удаления воска в автоклаве восстановленный воск претерпевает термическое разрушение, увлекает мелкие частицы огнеупорной шлама и теряет летучие пластификаторы.
- Нетронутый воск: Зарезервировано для дозирования точной восковой формовой вставки с целью сохранения точности и безупречной поверхности.
- Воспользованный воск: Очищено, отфильтровано и повторно использовано для некритических компонентов, таких как сборка дерева восковой литейной ветви, направляющих стержней и литьевых чаш.
В чем разница между литьём по потере воска и инвестиционным литьём?
В сегодняшнейFoundry индустрии термины часто используются взаимозаменяемо, но существует явное историческое и технологическое различие при оценке литье по выплавляемому воску против литья по инвестиционному воску.
- Литейка по технологии Lost Wax: Традиционный общий термин, описывающий любой метод литья, который строит форму вокруг расходного воскового образца, который затем удаляется посредством нагрева.
- Метод литья воском (Investment Casting Method): Современная индустриальная эволюция техники. Он опирается на продвинутую роботизированную погружение, точно градуированные коллоидальные силикатные огнеупорные суспензии и автоматические автоклавы для обжига воска, чтобы лить сложные сплавы с допусками авиационного класса.
Какова минимальная допустимая толщина стенки при литье воском?
Достигаемая толщина стенки напрямую зависит от подвижности сплава, температуры заливки и используемого литьевого оборудования.
- Легированные безникелевые сплавы (Золото, Серебро, Латунь, Бронза): При использовании вакуум-перинного литья или центробежного литья мы обычно отливаем поперечные сечения до 0.5 мм до 0.8 мм (0.020" до 0.031").
- Алюминиевые сплавы: Обычно отливается с минимальной толщиной стенки 1.0 мм до 1.5 мм (0.040" до 0.060").
- Нержавеющие стали и суперсплавы: Требуют 1.5 мм до 2.5 мм (0.060" до 0.100") чтобы избежать холодных зашивок, неполных заполнений и локальных дефектов при литье металла при высокой температуре.
Подходит ли вакуумное литье воском для малых партий индивидуального изготовления?
Вакуумное литье воском — один из самых экономичных методов производства для небольших партий и индивидуальных партий. Используя смоделируемое резиновое трёхмерное печатание, наша команда устраняет дорогую инструментальную оснастку и затраты на изготовление алюминиевых форм, позволяя напрямую выплавлять индивидуальные детали в один экземпляр. При переходе от быстрого прототипирования к промежуточному производству переключение на автоматическую вакуумную машину для прецизионной литья по воску обеспечивает стабильную плотность узора и повторяемость размеров при минимальной себестоимости изделия.
 Russian
 English
 German