
2026年9月9日
Откройте для себя высококачественные материалы для тигельной литья с отличной жаростойкостью, долговечностью и точностью для превосходного производства и инженерии
Основные категории материалов для инвестиционного литья
Выбор правильного материал для инвестиционного литья определяет механическую прочность, отделку поверхности и общую стоимость производства вашего конечного компонента. В нашей литейной мастерской по литью по выплавляемым моделям мы делим сплавы на отдельные металлургические группы в зависимости от их базовых элементов, характеристик плавления и целевых рабочих условий.
| Категория сплава | Основные металлы | Ключевые преимущества | Типичные применения |
|---|---|---|---|
| Ферросодержащие сплавы | Fe (железо, углерод, Cr, Ni, Mo) | Высокая прочность на растяжение, износостойкость, низкая стоимость материала | Клапанные корпуса, корпуса насосов, структурные parts автомобилей |
| Некожные сплавы | Al, Cu, Ti, Mg | Легкость, электрическая проводимость, коррозионная стойкость | Кронштейны для космической авиации, морское оборудование, медицинские имплантаты |
| superalloys | Ni, Co | Экстремальная термостойкость, creep-стойкость, устойчивость к окислению | Лопатки турбин, выпускные коллекторы, химические реакторы |
| Специализированные металлы | Au, Ag, Pt, Zr | Высокоточная детализация, биосовместимость | Хирургические инструменты, микрофлюидные корпуса, роскошная фурнитура |
Ферросодержащие vs. неметаллические литьевые сплавы
Основное разделение сплавов литья по восковой модели лежит между ферритными и нен ферритными группами:
- Материалы для ферритного литья: Доминируют нержавеющие стали, углеродистые стали и легированные стали. Мы используем ферритмонтальные металлы тогда, когда ваши компоненты требуют высокой несущей способности, твердости и износостойкости при механическом напряжении.
- Неферритное прецизионное литьё: Доминируют алюминий, медь, латунь и бронза. Эти материалы обеспечивают сниженную массу, немагнитные свойства и природную защиту от коррозии без необходимости сложного вторичного покрытий.
Высокотемпературные суперсплавы и специальные металлы
Для критически важных по задаче механизмов, которые работают при температурах выше 650°C (1200°F) или в условиях агрессивной коррозии, стандартные сплавы быстро деградируют. Мы вливаем никелевые и кобальтовые суперсплавы, чтобы поддерживать структурную целостность под экстремальной термомеханической нагрузкой:
- Никелевые суперсплавы: Сохранять прочность на растяжение приyield и сопротивляться окислению в условиях непрерывной высокотемпературной эксплуатации.
- Кобальтовые сплавы: Обеспечивают выдающуюся устойчивость к заеданию, кавитации и износу металла о металлу.
- Титановые и высокотеплостойкие сплавы: Требуют специализированной инфраструктуры вакуумного литья под инвестиционную формовую систему для предотвращения попадания атмосферных примесей во время плавления.
Ключевые свойства расплава и учёт текучести
Достижение тонкостенных секций и точности по исходной форме во многом зависят от поведения расплавленного металла внутри керамической оболочки:
- Жидкостная вязкость и текучесть: Сплавы с высокой текучестью (такие как алюминий с высоким содержанием кремния и аустенитные нержавеющие стали) легко заполняют сложные геометрии и тонкие сечения до 1,5 мм.
- Температура заливки (перегрев): Сплавы требуют оптимального диапазона перегрева — обычно на 50°C–100°C выше ликвидуса — чтобы обеспечить полное заполнение формы без избыточного поглощения газов или реакций с формой.
- Затвердевание с усадкой: Объемное сокращение варьируется от 1.5% до более чем 2.5% в зависимости от состава сплава. Мы проектируем наши восковые формы и системы заливки, чтобы противодействовать локализованной усадке пористости и поддерживать точные линейные допуски.
Сплавы и сорта керамического литья из черных металлов
Черные металлы образуют основу точного производства благодаря своей структурной надежности, широкому диапазону механических свойств и адаптивности к термообработке. При литье потерявшихся за воском сплавов из черных металлов мы выбираем конкретные составы, чтобы сбалансировать коррозионную стойкость, прочность на растяжение и machinability (обрабатываемость).
Нержавеющие стали марки
Нержавеющая сталь — основной выбор для компонентов, требующих коррозионной стойкости и высокой предел пропускной способности. Через литья под слепые модели из нержавеющей стали, мы литья сложные геометрии с минимальной постобработкой:
- Аустенитные марки (304 / 316): 304 обеспечивает общую коррозионную стойкость и отличную свариваемость. Марка 316 включает молибден, обеспечивающий превосходную стойкость к хлориду и паянной корридии в морской или химической среде.
- Упрочнение отвердениями (17-4 PH): Соединяет коррозионную стойкость 304 с чрезвычайно высокой пределом пропорциональности и прочности на растяжение, достижимой через простую, низкотемпературную старение.
- Дуплексные нержавеющие стали (2205): Двухфазная микроструктура обеспечивает вдвое большую прочность на относительное усиление по отношению к стандартным аустенитным маркам вместе с превосходной стойкостью к напряжению коррозионному растрескиванию. Для высокоизносостойких мартенситных применений исследуйте наши стали серий 400 из нержавеющей стали для индивидуальных профилей твердости.
Углеродистые и низаалюминированные стали
Для экономичных, прочных конструкционных деталей, где не требуется экстремальная коррозионная стойкость, прецизионное литье из углеродистой стали обеспечивает надежную эксплуатацию:
- WCB (литьевой эквивалент A106/A516): Стандартная слитковая углеродистая сталь, оптимизированная для сосудов под давлением, клапанов и общих конструкционных фитингов.
- AISI 4140 (Chromoly Steel): Обеспечивает исключительную прочность на усталость, высокую усталостную прочность и отличную реакцию на закалочно-травильные термические обработки.
- AISI 8620: Сплав никель-хром-м molybdenum, идеальный для карбуризации, образующий твердый износостойкий внешний слой с хрупким, ударопоглощающим сердцем.
Инструментальная сталь для высокой износостойкости и ударной прочности
Инструментальные стали обеспечивают максимальную твердость, жаростойкость и износостойкость для требовательных инструментальных, резаковых и формовочных применений:
- D2 Tool Steel: Сталь с высоким содержанием углерода и хрома, воздушного отвердения, с экстремальной износостойкостью против изнашивания от абразии.
- H13 Tool Steel: Выдающаяся жаропрочность, термическая ударостойкость и устойчивость к термическим усталостным трещинам при высоких температурах.
- M2 High-Speed Steel: Баланс красной твердости, износостойкости и прочности для резки и промышленных формовочных компонентов.
Ферросплавная заготовка из литья под давлением: быстрый справочник материалов
| Категория сплава | Общая марка | Ключевые характеристики | Типичные применения |
|---|---|---|---|
| Аустенитная сталь | 316 / CF8M | Улучшенная стойкость к локальным подступам и кислотам | Marine hardware, chemical valves |
| Мартензитная / PH | 17-4 PH / CB7Cu-1 | Высокая прочность на разрыв и твердость | Аэрокосмические детали, валуны насосов |
| Углеродистая сталь | WCB / AISI 1020 | Высокая обрабатываемость, экономичность | Фланцы, кронштейны для тяжелой техники |
| Низкоуглеродистая сталь | AISI 4140 | Высокая усталостная прочность и вязкость | Автомобильные передачи, гидравлические блоки |
| Инструментальная сталь | H13 | Высокая стойкость к термической усталости | Экструзионные штоки, вкладки для литья под давлением |
Чужеродные сплавы для точного инвестиционного литья
Когда конструкции компонентов требуют малый вес, corrosion resistance, высокая электрическая проводимость или биосовместимость, мы опираемся на пределы безферросных материал для инвестиционного литья вариантов. Эти сплавы обеспечивают исключительную текучесть при заливке, позволяя воспроизводить тонкостенные профили и сложные геометрии с минимальной обработкой после литья.
Алюминиевые сплавы для легкой прочности
Алюминий остается стратегическим выбором для элементов несущей конструкции с требованием к снижению массы в аэрокосмической, автомобильной и электронной упаковке:
- A356: Обеспечивает отличную литьевность и герметичность. Термообработанный до условия T6, он обеспечивает высокий предел текучести и ударную вязкость для кронштейнов несущей рамы и корпусов насосов. Ознакомьтесь с нашим подробным практическом руководстве по алюминиевым сплавам для литья чтобы сравнить, как этот материал ведет себя при разных методах литья.
- Эквивалентные химические составы A380 / 6061: Выбрано за структурную целостность, умеренную прочность и высокое тепловое рассеяние в теплообменниках и корпусах электроники.
Медно-латунные и бронзовые сплавы для морской и электротехнической систем
Медно-основные сплавы обеспечивают естественную антизадираемость, устойчивость к коррозии в суровых морских условиях и высокую теплопроводность и электропроводность:
- C83600 (Глудовый красный латунь / 85-5-5-5): Обеспечивает выдающуюся обрабатываемость и герметичность по давлению для клапанов, сантехнического оборудования и низковакуумных жидкостных систем.
- C95800 (НИКЕЛЬ-АЛЮМИНИЙ-БРОНЕЗ): Превосходная устойчивость к кавитации и коррозии морской воды. Это стандартный выбор для главных винтов, водяных насосов и уплотнительных колец тяжелого режима эксплуатации.
Титановые сплавы для авиационной и медицинской точности
Для самых требовательных условий эксплуатации, литье из титановой расплавки по выплавке обеспечивает несравнимые показатели прочности при весе и биоинертность:
- Ti-6Al-4V (Группа 5): Эталонный сплав для литья под давлением титана. Обеспечивает высокую усталостную прочность, экстремальную стойкость к окислению и полную биосовместимость.
- Ключевые применения: О orthopedic импланты, хирургические инструменты, компоненты компрессоров авиационных двигателей и оборудование для высокопроизводительного гоночного спорта. Титан требует вакуумной плавки черепа и специализированных керамических оболочек для устранения межфазного загрязнения при литье.
| Некоррозионно-никелированные (Non-Ferrous) Grade | Основной металл | Ключевое механическое преимущество | Типичные применения |
|---|---|---|---|
| A356-T6 | Алюминий | Высокая прочность на единицу массы, герметичность | Авиаразъемы, крышки насосов |
| C95800 | Бронза (Ni-Al) | Сопротивление коррозии и изнашиванию в морской воде | Морские клапаны, импеллеры, бронзовые втулки |
| Ti-6Al-4V | Титан | Высокая прочность на разрыв, биоинертность | Медицинские импланты, корпусные детали для аэрокосмической техники |
Высокопроизводительные суперсплавы для экстремальных условий
Когда стандартные сплавы терпят неудачу под воздействием агрессивных химических атак, термической усталости или сильного трения, выбор avant-garde материал для инвестиционного литья является критическим. Мы отливаем высокопроизводительные суперсплавы, которые сохраняют прочность при выходе за пределы текучести, механическую целостность и стабильность поверхности ближе к их точкам плавления.
Никелевые суперсплавы для экстремального тепла и коррозии
Никелевые суперсплавы выдерживают рабочие температуры свыше 1 000°C (1 832°F), одновременно сопротивляясь окислению и термическому удару. Мы лить эти сплавы вакуумной инвестиционной литьём, чтобы предотвратить включения оксида и газовую пористость.
- Inconel 718 & 625: Высокая прочность на растяжение и creep-rupture для лопаток газовых турбин, горячих секций авиации и компонентов турбонасосов.
- Hastelloy (C-276, X): Исключительная стойкость к локальным растрескиваниям, напряжённому коррозионному разрушению и агрессивным химическим средам обработки.
- Для специализированных термостойких конструкционных узлов наши никелевые услуги по литью для Inconel, Monel и Hastelloy обеспечивают плотные, бесшовные metallurgические структуры.
Кобальтовые сплавы для тяжелой износостойкости
Кобальтовые сплавы устойчивы к задиру, кавитации и механическому износу при устойчивом трении и повышенных температурах. Они не зависят от стандартной термообработки для твердости, сохраняя свои износостойкостные свойства прямо после литья.
- Stellite 6 & 21: Отраслевой ориентир для седел клапанов, режущих кромок, жидкостных форсунок и втулок подшипников.
- Биосовместимость: Грейды кобальт-хром служат надёжными сплавами для литья под давлением ортопедических имплантатов и стоматологических протезов.
- Наш ковальтово-основанное литье для сопротивления к теплу, износу и коррозии обеспечивает долгий срок службы в условиях больших трений и без смазки.
Драгоценные металлы в микро-литии и специальных применениях
Для миниатюрных, высоконадежных деталей, где отказ недопустим, мы применяем литейное литье драгоценных металлов:
- Платиновые и золотые сплавы: Высокостабильные электрические контакты, медицинские микроимпланты и критичные корпусы датчиков космической отрасли, требующие нулевого окисления.
- Серебряные сплавы: Специализированные тепловые радиаторы, переключатели с высокой проводимостью и оптическое оборудование.
| Категория суперсплавов | Основныеgrades | Ключевые преимущества эффективности | Типичные применения |
|---|---|---|---|
| Никель-суперсплавы | Inconel 718, Hastelloy C-276 | Сопротивление ползучести до 1050°C, экстремальная защита от коррозии | Лопатки турбин, нижекольцевые и буровые инструменты, химические реакторы |
| Кобальтовые суперсплавы | Stellite 6, Stellite 21, Co-Cr | Анти-скольжение, прочность при высоких температурах, стойкость к кавитации | Тримы клапанов, втулки насосов, медицинские суставные импланты |
| Драгоценные металлы | Платина, чистое серебро, золото 18K/24K | Максимальная химическая инертность, пик проводимости, нулевая окисление | Био-датчики, экранирование RF, микропереключатели |
Ключевые факторы при выборе материала для литья под давлением
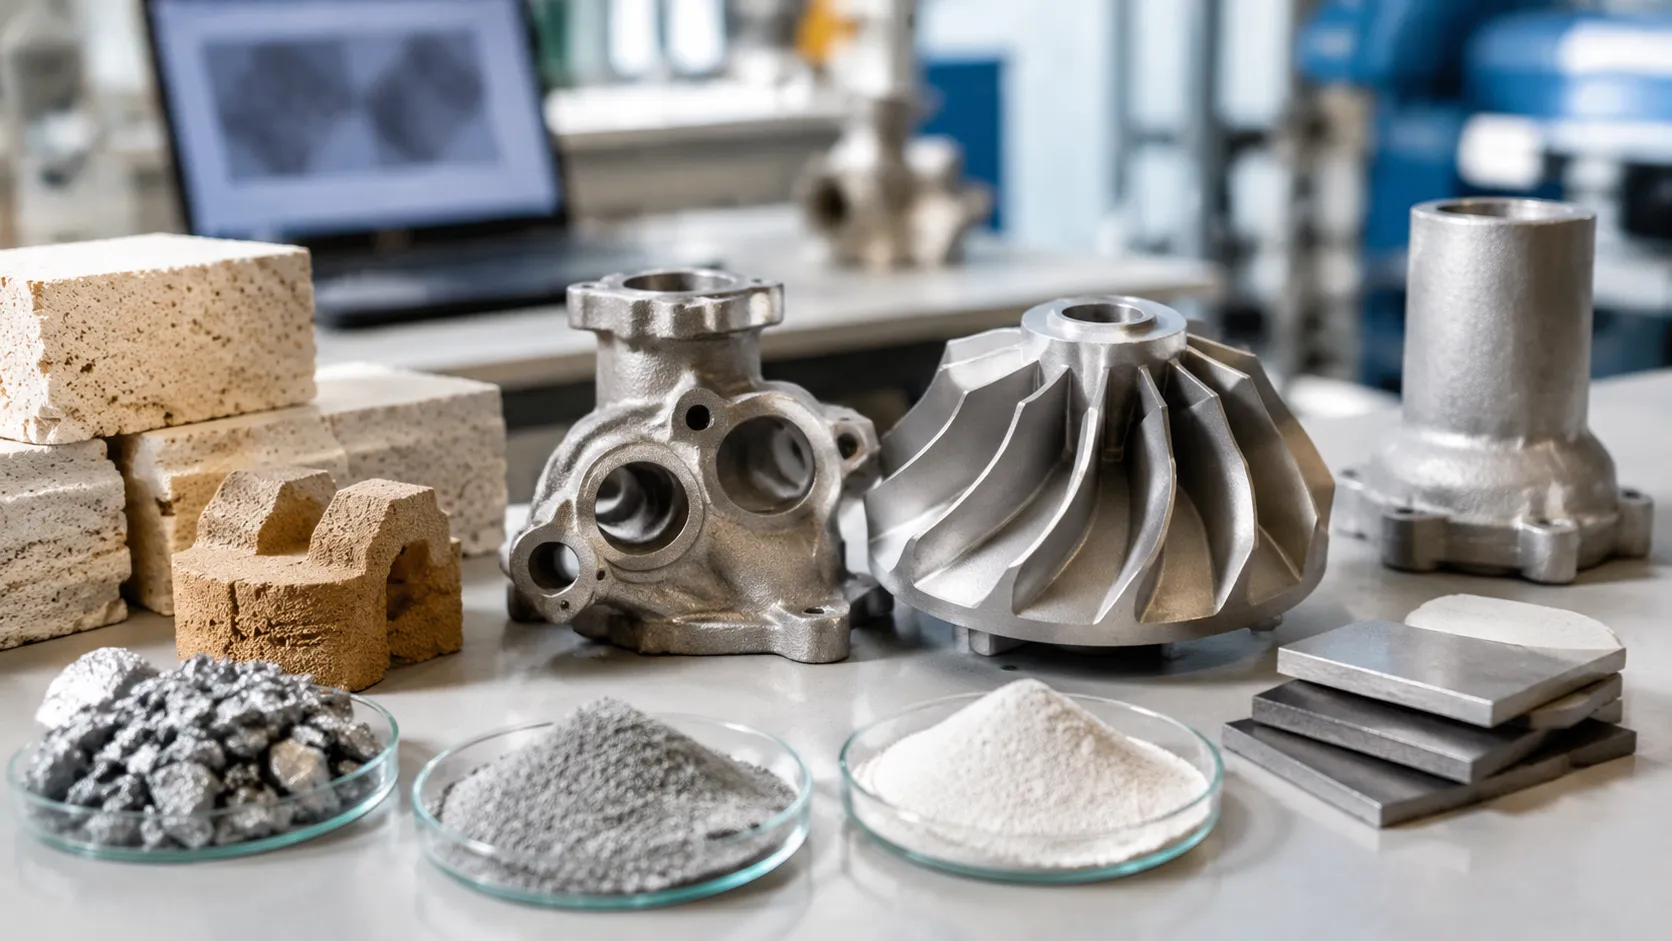
Правильный выбор материала для литья под давлением напрямую влияет на характеристики детали, срок службы инструмента и производственные затраты. Мы оцениваем четыре основных технических критерия, чтобы выбранный сплав соответствовал вашим функциональным требованиям без лишних затрат на материал.
Требования к механическим свойствам
Каждое применение требует конкретного баланса прочности, пластичности и износостойкости поверхности:
- Прочность на растяжение и предел текучести: Структурные и несущие элементы требуют высоко-усадочных сплавов, таких как нержавеющая сталь 17-4 PH или сталь с низким содержанием легирующих элементов 4140, чтобы предотвратить постоянное деформирование под нагрузкой.
- Твердость против хрупкости: Инструментальные стали и кобальтовые сплавы обеспечивают исключительную износостойкость, но большая твердость часто снижает ударную вязкость.
- Удлинение: Высокопластичные сплавы, такие как нержавеющие стали серии 300 и конкретные марки алюминия, предотвращают катастрофические хрупкие разрушения под ударной нагрузкой.
Рабочие условия и тепловые пределы
Рабочая температура и воздействие окружающей среды определяют выбор базового металла:
- Коррозионная стойкость: Применения в морской, химической и перекачивающей среде зависят от коррозионностойких литьевых сплавов таких как нержавеющая сталь 316L, дву- или старшие сорта, или бронза.
- Тепловая стабильность: Компоненты, подверженные постоянному высокому нагреву, требуют никелевых суперсплавов (Inconel, Hastelloy) для сопротивления термической усталости, ползучести и окисления.
- Холодовая прочность: Аустенитные нержавеющие стали сохраняют прочность в условиях ниже нуля, где обычные углеродистые стали становятся хрупкими.
Обрабатываемость, свариваемость и вторичная отделка
Послелитейные операции влияют на общую пропускную способность производства и общую стоимость детали:
- Обработанность: Грави по свободной обработке или низкоуглеродистые стали уменьшают износ инструментов во время вторичной фрезерной обработки СНО, резьбонареза и сверления.
- Свариваемость: Низкоуглеродистые и стабилизированные марки нержавеющей стали минимизируют карбитовую осадку, обеспечивая безтрещинную структурную интеграцию.
- Совместимость с отделкой поверхности: Если детали требуют анодирования, электрополирования или гальваники, базовый сплав должен быть химически совместим для обеспечения равномерного покрытия поверхности.
Экономичность материалов по отношению к долговечности изделия
Балансировка первоначальных затрат на сырье с общей продолжительностью службы предотвращает переразработку, одновременно защищая от преждевременного выхода из строя в эксплуатации.
| Категория материала | Типичная стоимость сырья | Обрабатываемость и вторичная обработка | Износоустойчивость и долговечность к коррозии | Лучшее соответствие приложения |
|---|---|---|---|---|
| Углеродистые и низколегированные стали | Низкая | Высокий / Легко | Низкая до умеренной | structural frames, brackets, levers |
| Аустенитные нержавеющие стали | Умеренный | Умеренный | Высокая | Переработка пищевых продуктов, клапаны химической промышленности, морское оборудование |
| Ста́бы с закалки уступчивые к осаждению | Умеренная до высокой | Умеренный | Очень высокий | Крылья космических аппаратов, валороды, оборонные компоненты |
| Никель/Кобальтовые сверхсплавы | Высокая | Низкий / Трудно | Экстремальный | Лопатки турбин, выпускные коллекторы, оборудование для нефти и газа |
Выбор материала для литья под давлением требует согласования механических требований, сопротивления окружающей среде и этапов постобработки с общими эксплуатационными затратами.
После литья термообработки и варианты отделки поверхности
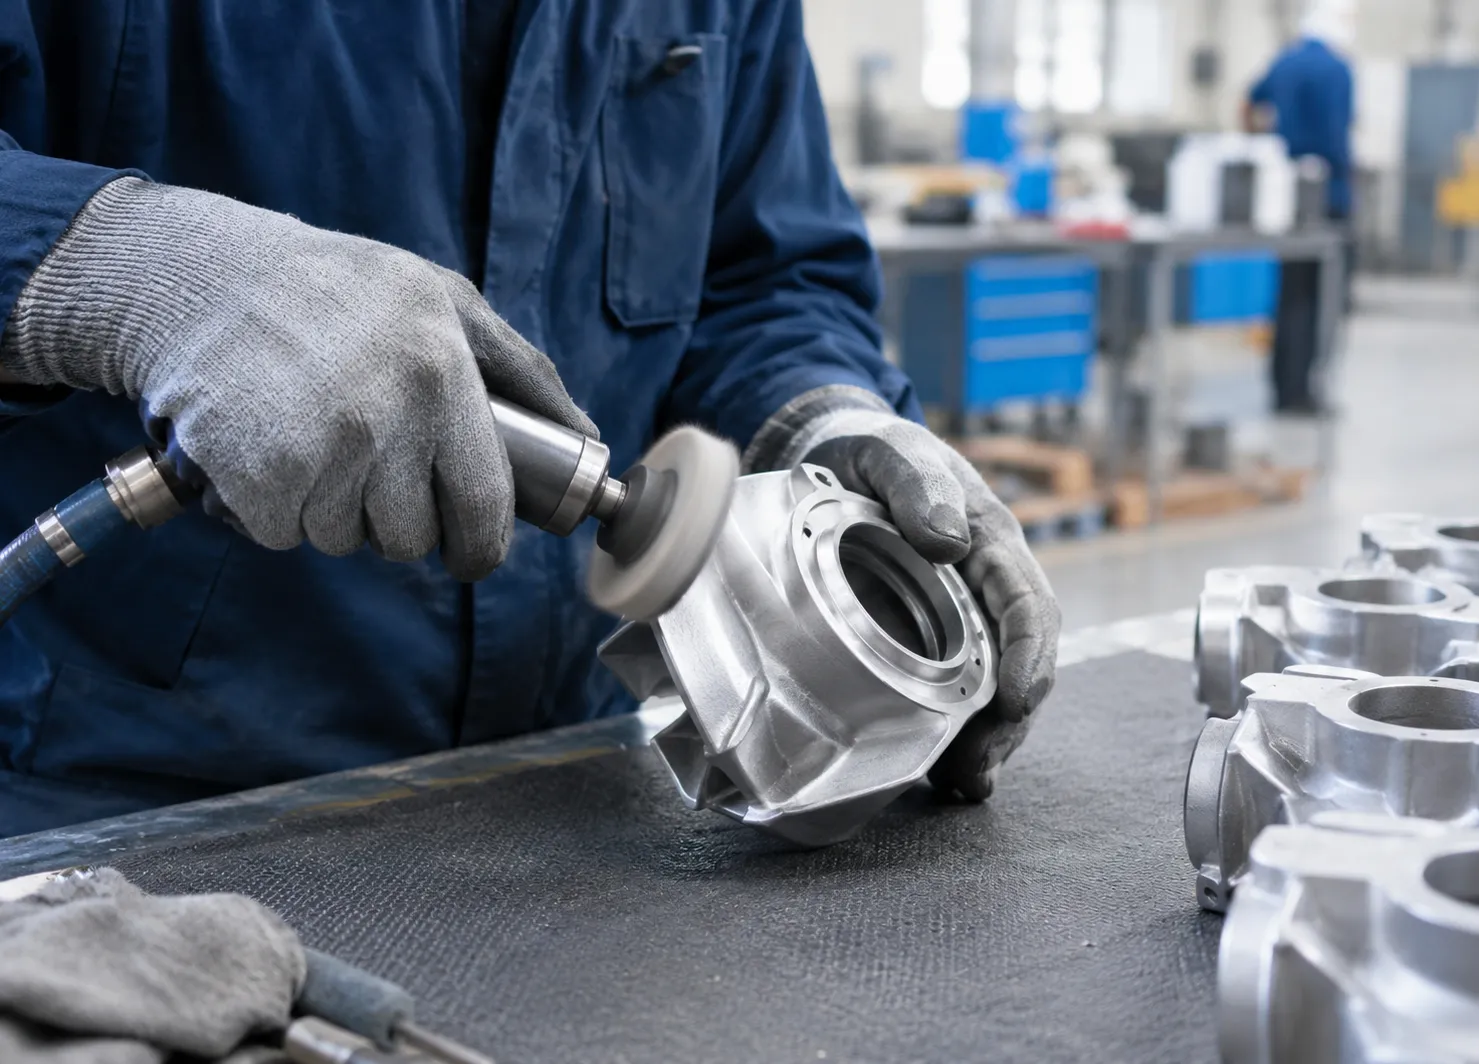
Выбор правильного материал для инвестиционного литья это лишь половина дела. Чтобы достичь требуемой механической прочности, размерной стабильности и косметической отделки, критически важны термическая обработка и обработка поверхности после литья.
Тепловая обработка: снятие напряжений, отжиг и циклы закалки-т tempered
Залитые изделия часто содержат внутренние напряжения и вариации микроструктуры из-за неравномерного охлаждения. Мы применяем целевую термообработку для отливок под инвестирование, чтобы подобрать механические свойства:
- Снятие остаточных напряжений: Низкотемпературное прогревание (550°C–650°C для углеродистых и легированных сталей) минимизирует остаточные напряжения, вызванные кристаллизацией, без изменения базовой твердости.
- Решеточная отжиговая обработка (Solution Annealing): Стандарт для аустенитных нержавеющих сталей (304, 316) и дуплекс- grades. Нагревается до 1050°C–1150°C и быстро закаляется для растворения карбидов, восстанавливая максимальную коррозионную стойкость.
- Закалка и отпуск (Q&T): Применяется к мартенситным маркам, инструментальным сталям и малолегированным сталям (таким как 4140 и 8620) для балансирования прочности на растяжение с ударной вязкостью.
- Упрочнение по стадиям осадков (старение): Применяется к таким маркам, как 17-4 PH, при 480°C–620°C (условия H900 до H1150) для значительного увеличения пределa прочности при деформации без сильного distortion.
Поверхностная подготовка: пассивация, электрополировка и анодирование
Мы улучшаем отделку поверхности прецизионных отливок, чтобы соответствовать требованиям гигиены, коррозионной стойкости или эстетическим требованиям:
- Химическая пассивация: Используются ванны на азотной или лимонной кислотах для удаления свободного железа с поверхности нержавеющей стали, создавая защитный слой оксида хрома.
- Электрополировка: Электрохимическая ванна удаляет микроскопические выступы, сглаживая шероховатость поверхности до Ra 0.4–0.8 мкм, обеспечивая высокую стерильность для медицинских и пищевых компонентов.
- Анодирование (Тип II и твёрдое покрытие Типа III): Эксклюзивно для литьевых алюминиевых сплавов для формирования износостойкого неметаллизированного оксидного слоя.
- Абразивная обработка пескоструйной или стеклянной шариковой/керамической шариковой: Стеклянные шарики или керамические шарики создают однородную матовую сатиновую текстуру по сложным геометриям.
Достиваемая шероховатость поверхности (Ra) и стандартные линейные допуски
Ниже приведена таблица типичных характеристик до обработки и после обработки по основным группам сплавов при использовании нашей решение по точному литью с использованием силикасолевого процесса и точности ISO 8062:
| Группа материалов для литейной заливки | Поверхностная шероховатость до обработки ($Ra$) | Электрополировка / отделка ($Ra$) | Стандартная линейная допуск (ISO 8062-3) |
|---|---|---|---|
| Нержавеющая сталь (304, 316, 17-4 PH) | Ra 3.2 – 6.3 μм (125 – 250 μin) | 0,4 – 1,6 мкм (16 – 63 мкин) | DCTG 4 – DCTG 6 (±0,15 мм на каждые 25 мм) |
| Углеродистые и низколегированные стали | Ra 3.2 – 6.3 μм (125 – 250 μin) | 1,6 – 3,2 мкм (63 – 125 мкин) | DCTG 5 – DCTG 7 (±0.20 мм на 25 мм) |
| Алюминиевые сплавы (A356, A380) | 1,6 – 3,2 мкм (63 – 125 мкин) | 0.8 – 1.6 мкм (32 – 63 нг/дюйм) | DCTG 4 – DCTG 5 (±0.13 мм на 25 мм) |
| Медные и бронзовые сплавы | 2.0 – 3.2 мкм (80 – 125 нг/дюйм) | 0.8 – 1.6 мкм (32 – 63 нг/дюйм) | DCTG 5 – DCTG 6 (±0.18 мм на 25 мм) |
| Никелиевые суперсплавы (Inconel) | Ra 3.2 – 6.3 μм (125 – 250 μin) | 0.8 – 1.6 мкм (32 – 63 нг/дюйм) | DCTG 4 – DCTG 6 (±0,15 мм на каждые 25 мм) |
Часто задаваемые вопросы о материалах для литья по выплавляемым моделям
Какой материал наиболее популярен для литья по выплавляемым моделям?
Аустени́товые и заклепочно-укрепляющие аустенитные стали — конкретно 304, 316, и 17-4 PH— являются самыми широко литьёванными сплавами в прецизионныхFoundry. Они предлагают лучший баланс коррозионной стойкости, механической прочности и текучей литьевой способности для сложной геометрии в промышленном, морском и медицинском секторах. Когда проекты требуют исключительной надёжности, наши части прецизионного наслоения для инвестирования высокого качества используют эти основные марки наряду со стандартными углеродистыми и низкоуглеродистыми сталями.
Как скорость усадки сплава влияет на прецизионные допуски?
Каждый литейный сплав сокращается как во время затвердевания, так и при последующем охлаждении до комнатной температуры. Это объемное сокращение напрямую влияет на финальные размеры деталей:
- Вариация усадки: Углеродистые стали дают усадку около 1,5% до 2,2%, в то время как аустенитные нержавеющие стали могут сократиться до 2,5% до 3,0%. Алюминиевые сплавы обычно уменьшаются примерно на 1,0% до 1,3%.
- Коррекция оснастки: Мы применяем точные коэффициенты масштабирования непосредственно к инструменту для ввода воска на основе конкретной марки сплава, температуры литья и геометрии формы.
- Контроль допусков: Правильная компенсация поддерживает стандартные линейные допуски для литья по воску на песчаной основе: ±0.005 дюйм на дюйм (±0.13 мм на 25 мм) без необходимости обширной вторичной обработки.
Можно ли лить титан и суперсплавы стандартными керамическими оболочками?
Нет. Стандартные керамические суспензии — такие как плавленый кремнезем или цирконий, связанный с коллоидным кремнеземом — агрессивно реагируют с расплавленным титаном и реактивными элементами в никелевых и кобальтовых суперсплавах при повышенных температурах.
- Химическая проблема: Расплавленный титан очищает кислород из кремниевых форм, создавая ломкую поверхностную поверхность, обогащённую кислородом, известную как альфа-слой.
- Решение: Литье этих высокопроизводительных сплавов требует специализированных химически инертных защитных покрытий — обычно иттрия (Y₂O₃), циркония (ZrO₂), или алюминий (Al₂O₃)—и должен быть залит в камеры вакуумно-индукционного переплавления (VIM), чтобы предотвратить захват атмосферы.
Как свойства материалов литья под инженетрование (инвестиционное литье) сравниваются с ковкими материалами?
| Свойство | Инвестиционные литья | Кованые / прокатные сплавы |
|---|---|---|
| Структура зерна | Однородная, изотропная (недирекционная) | Направленный поток зерна от проката/ковки |
| Прочность на растяжение | Обычно 90% до 98% из эквивалентов обработанных | Базовый показатель (100%) |
| Хрупкость и вытяжка | Небольшое снижение из-за дендритной структуры | Более высокая поперечная и продольная вытяжка |
| Герметичность под давлением | Отлично; нулевая слабость шва по направлению | Отлично по путям волокон |
| Реакция на термическую обработку | Полная реакция; достигается эквивалентная твердость поверхности и ядра | Полная реакция |
С современными методами дегазации, чистыми практиками расплавления и стандартными пост-литейными термическими обработками (такими как горячее изостатическое прессование и отпуста кристаллов), материал для инвестиционного литья соответствует строгим механическим и усталостным требованиям ковочного материала, устраняя значительный браковочный металло- и инструментальный износ.



 Russian
 English
 German