
2026年10月10日
Точная аэрокосмическая литьевая технология для легких долговечных компонентов со сложными конструкциями, надежной работой и строгими требованиями к качеству
Что такое литье для аэрокосмической отрасли?
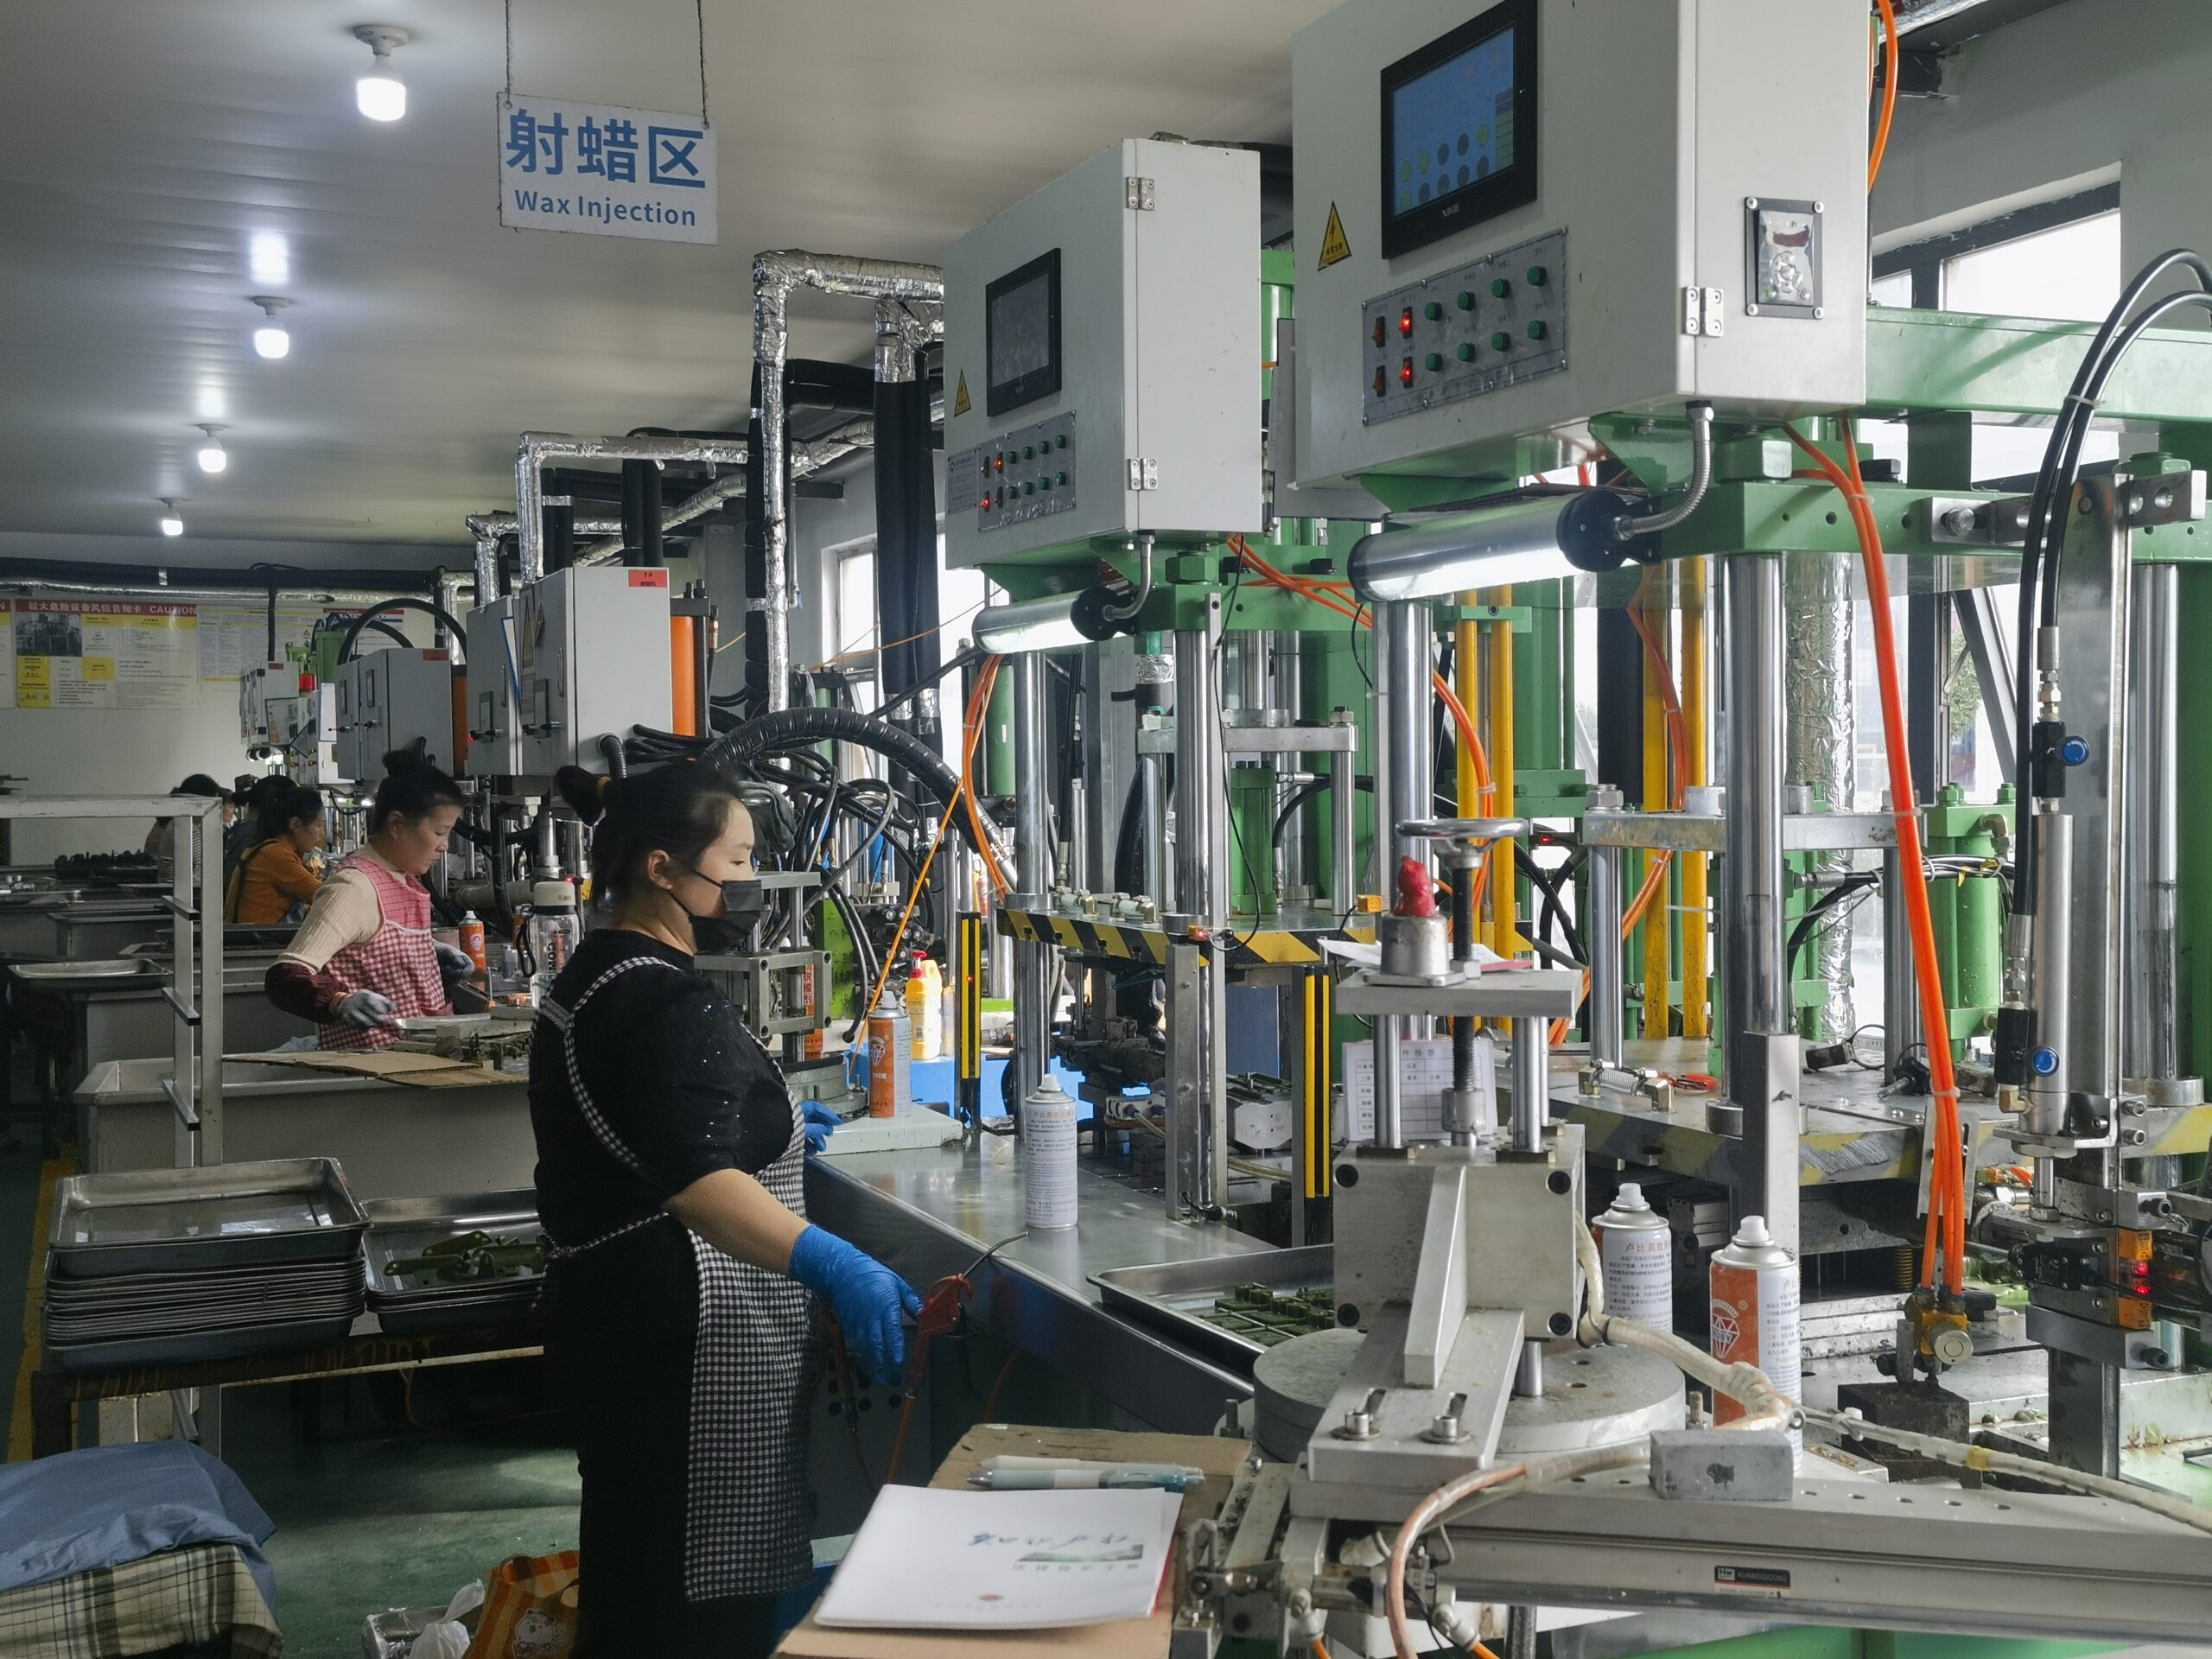
Литье для аэрокосмической отрасли — ультраточный процесс изготовления, разработанный для производства сложных компонентов критически важной миссии для гражданской авиации, оборонной авиации, космических исследовательских судов и двигательных систем. Заливая расплавленные высокоэффективные сплавы в специализированные формы — преимущественно с использованием передовых технологий инвестиционного литья для аэрокосмической отрасли и точного литья по воску — мы получаем геометрии близкие к полному объёму, которые стандартная удаляющая обработка экономически недостижима.
В аэрокосмических и космических применениях эти литья составляют основу сборок, критичных к полету, охватывая от компонентов прецизионного литья высокого давления в турбореактивных двигателях до готовых к эксплуатации структурных литьевых изделий летательных аппаратов.
Литьё для аэрокосмической отрасли vs. коммерческое индустриальное литье
Производство аэрокосмических компонентов требует строгого контроля процессов, выходящего за рамки обычной практике коммерческих литейных заводов.
| Показатель эффективности | Стандартное коммерческое литье | Прецизионное аэрокосмическое литье |
|---|---|---|
| Допуск на дефекты | Умеренная пористость, допускаемая в отдельных ненесущих зонах | Стандарт без дефектов для зон, критичных к миссии |
| Марковые материалы | Обычная конструкционная сталь, чугун, базовый алюминий | Передовые никелевые суперсплавы, титан, специализированные стали |
| Контроль качества и испытания | Визуальный, базовый размерный контроль, случайные партийные проверки | NDT 100% (радиографический рентген, FPI), полная прослеживаемость теплообработки |
| Контроль процесса | Стандартное атмосферное плавление и литье | Вакуумная индукционная плавка (VIM) и контролируемое затвердевание |
| Стандарты соответствия | ISO 9001, общие промышленные нормы | AS9100, аккредитация NADCAP, строгие спецификации экипажа OEM |
Критические требования к авиационных компонентах
Каждый отливной детали должен выдерживать сильные операционные условия без деградации конструкции:
- Максимальное отношение прочности к весу: Критическая минимализация массы снижает расход топлива и расширяет полезную нагрузку без ущерба для прочности конструкции.
- Экстремальная термическая и creep-стойкость: Лопатки турбин и детали газотурбинных и силовых установок выдерживают непрерывные рабочие температуры свыше 1 000 °C при сильном аэродинамическом напряжении.
- Базовый уровень качества без дефектов: Полное устранение внутренних микроширок, газовой пористости и поверхностных микротрещин обеспечивает долговечность усталостной прочности и безопасность полетов.
Основные методы литья в аэрокосмической отрасли
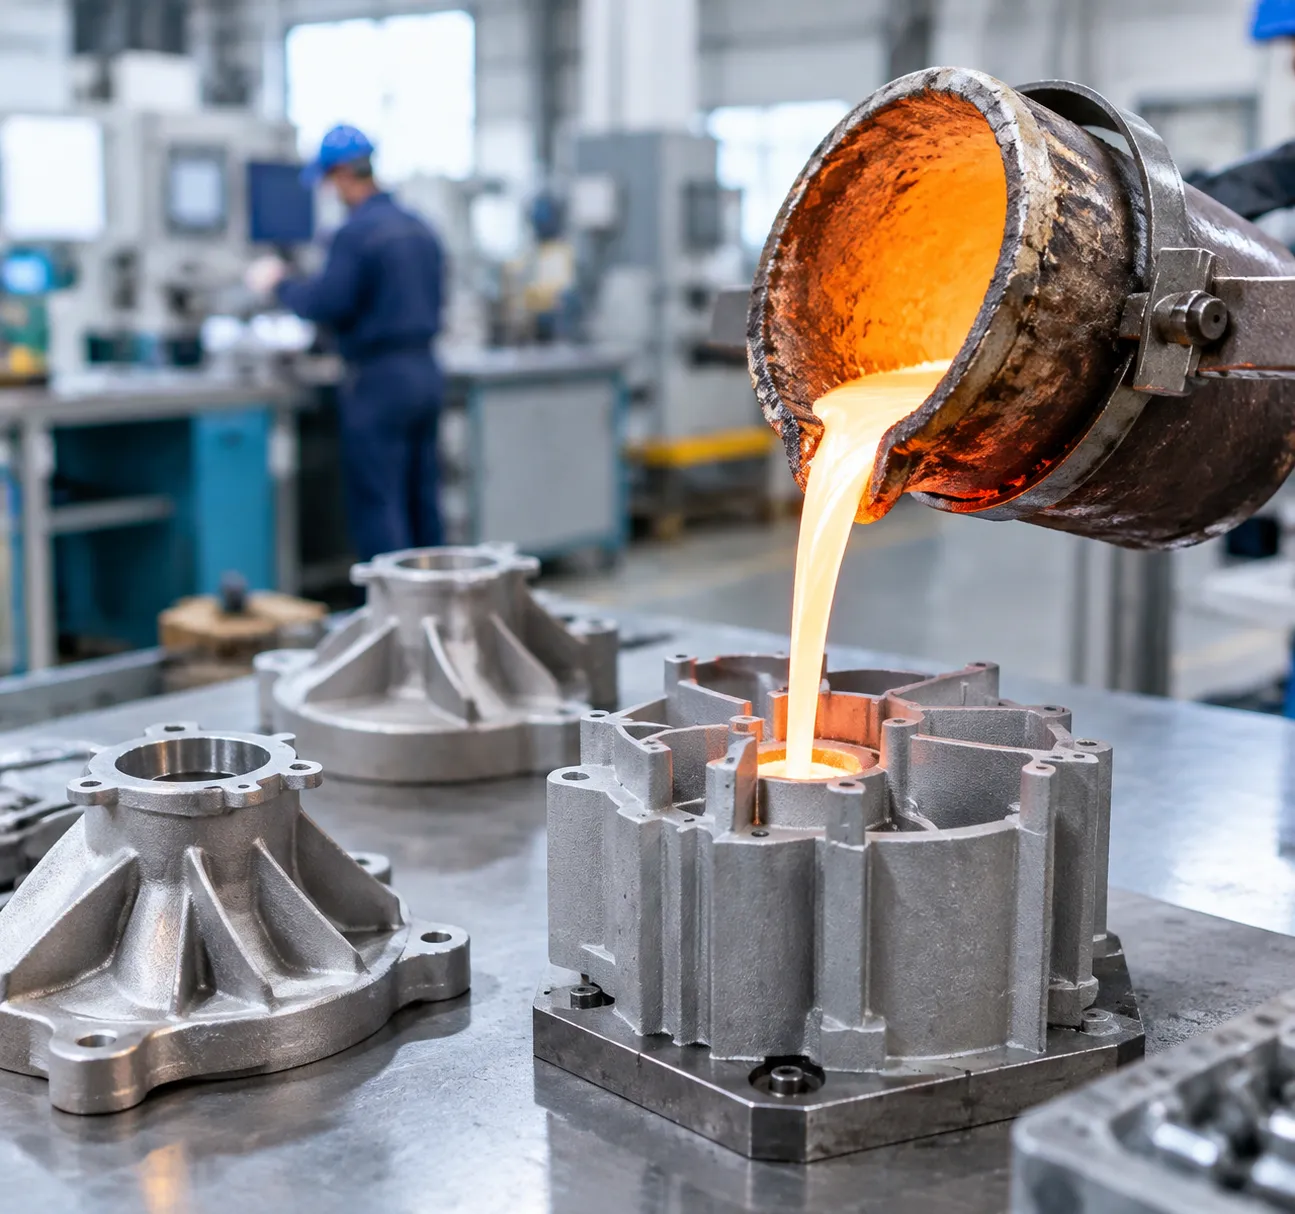
Выбор правильной техники литья определяет механическую целостность, весовую эффективность и тепловые пределы критически важных для полета деталей. Мы опираемся на различные высокоточные процессы литья, адаптированные к конкретным условиям эксплуатации в аэрокосмической области.
Аэрокосмическое литье под потерт (Investment Casting, Lost Wax Process)
Для сложной геометрии и тонкостенных профилей, точное литье по модели воском является отраслевым стандартом. Оно обеспечивает выдающиеся финиши поверхностей, узкие допуски по размерам и компоненты близкие к готовой форме, что минимизирует вторичную обработку. Мы широко применяем этот метод для структурных корпусов, кронштейнов и специализированного инвестционной литейной обработки титана для авиации оборудования.
Дирекционная кристаллизация и литье в одну кристаллу
Горячие секции двигателей работают под экстремальным механическим напряжением и тепловыми нагрузками. Контролируя рост зерна во время охлаждения: Дирекционная кристаллизация (DS): Выравнивает границы зерен параллельно основным направлениям напряжения для повышения термической усталостной прочности. Литье в одну кристаллу (SX): Полностью устраняет зернистые границы, максимизируя жаростойкость и сопротивление окислению для современных лопаток и перьев турбин высокого давления.
Прецизионная пескоструйная литье для крупных авиакрыльев
При производстве крупных конструкционных компонентов авиакорпуса прецизионная пескоструйная литье из космических песков предлагает экономичный путь без ущерба для структурной целостности. Прочные химически связные песчаные формы обеспечивают высокую размерную устойчивость для крупных перегородок, трапов крыльевых консолей и тяжёлонагруженных редукторов.
Вакуумная литейка под давление для компонентов высокой прочности
Стандартная литьё под давлением несет риск газовой поризации, но создание вакуума во время цикла заливки исключает пористость. Это делает вакуумную литьё под давлением идеальной для высокопрочных алюминиевых конструкционных деталей, тонкостенных герметичных корпусов авионики и сборочных кронштейнов. Вы можете изучить, как эти процессы сравниваются, в нашем обширном Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке решения.
Высокопроизводительные сплавы, используемые в авиакатастрофическом литье
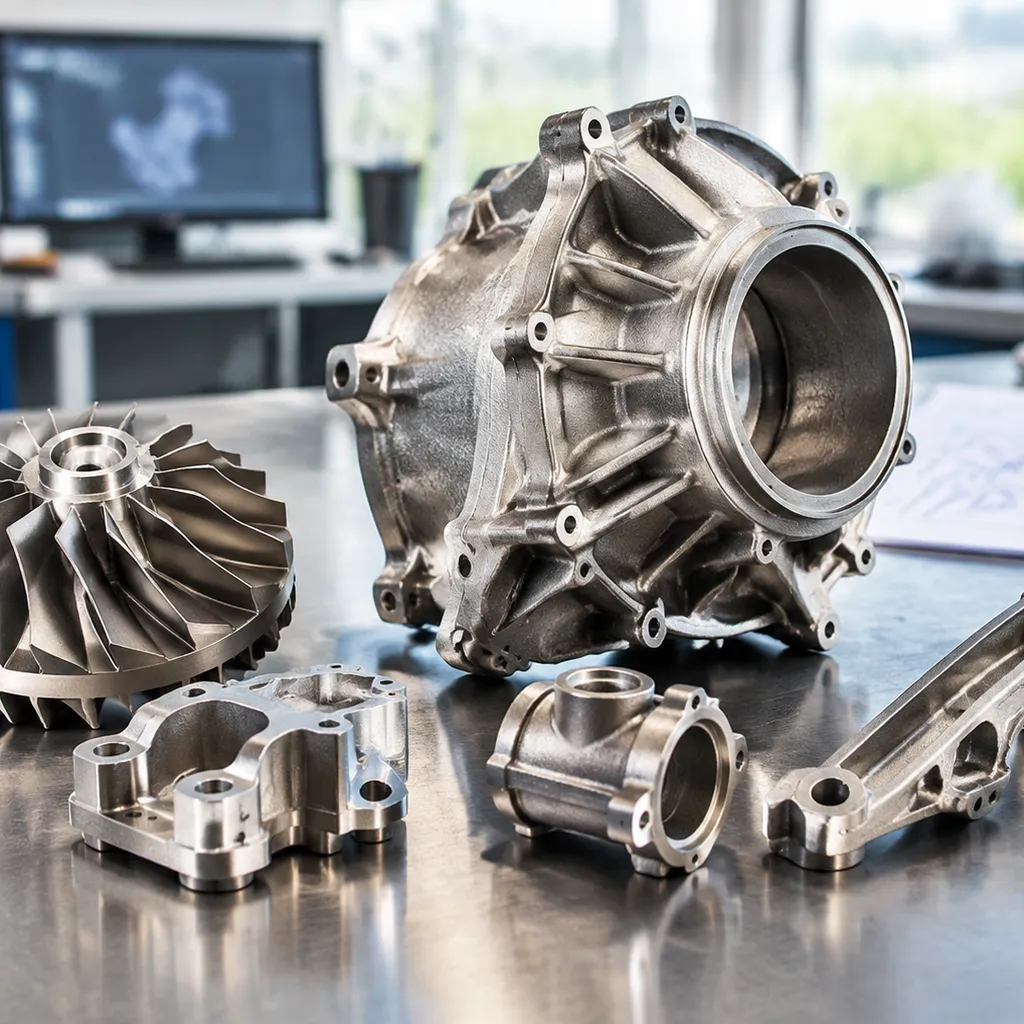
Выбор правильного сплава является основой каждого критически важного проекта по литью в авиакосмической отрасли. Мы плавим и заливаем целевой диапазон материалов полета класса, разработанных для выдерживания экстремальных механических нагрузок, тепловой усталости и агрессивных полетов.
ТитАНовые сплавы (Ti-6Al-4V, Ti 6-2-4-2)
- Ключевые преимущества: Несравненный показатель прочности на единицу массы, исключительная стойкость к хрупкости и превосходная устойчивость к атмосферной и гальванической коррозии.
- Основное применение: Кронштейны конструкции воздушного судна, каркасы лопастей двигателей, корпуса компрессоров и корпуса гидравлических систем.
Никелевые сверхсплавы (Inconel 718, Inconel 625, Rene 41)
- Ключевые преимущества: Высокая прочность на ползучесть при рабочих температурах сверх 1000°C, в сочетании с отличной стойкостью к окислению.
- Основное применение: Горячие секции ступеней турбин, выпускные сопла, кожухи сгорания и высоконапорные магистрали топлива. Мы лить специализированно никелевые сплавы повышенной прочности и коррозионной стойкости для поддержания структурной целостности при непрерывном тепловом циклировании.
Высококачественные алюминиевые сплавы (A356, A357, серии 200/700)
- Ключевые преимущества: низкая плотность, высокая теплопроводность и отличная ливкость для тонкостенных геометрий.
- Основное применение: авионические кожухи, каналы системы контроля окружающей среды (ECS), корпуса редукторов и неконструкционные кронштейны воздухоплавательного шасси.
кобальтовые и специализированные аустенитные стальные сплавы
- Ключевые преимущества: высокая стойкость к заеданию, износу и термическому удару в агрессивных условиях эксплуатации.
- Основное применение: управляющие втулки топливного контроля, опоры подшипников и лопатки направляющих турбины. Использование прецизионной ковальтово-основанное литье для сопротивления к теплу, износу и коррозии обеспечивает длительный срок службы компонентов, подверженных трению металл-металл.
| Семейство сплавов | Типичные авиационные grades | Ключевой показатель эффективности | Распространенные литьевые применения |
|---|---|---|---|
| Титан | Ti-6Al-4V, Ti-6-2-4-2 | Превосходная прочность на вес и коррозионная стойкость | Структурные узлы фюзеляжного остова, крепления пилона |
| Никель-суперсплавы | Inconel 718, Inconel 625 | Высокотемпературная прочность на creep и сопротивление окислению | Турбинные кожухи, дымоходы |
| Алюминий | A356-T6, A357 | 超Lightweight & high thermal transfer | Электронные шасси, впускные коллекторы |
| Кобальтовые сплавы | CoCr сплавы, марки Stellite | Высокотемпературная износостойкость и сопротивление галлингу | Седла клапанов, направляющие ролики статоров |
| Нержавеющая сталь | 17-4PH, 15-5PH, 316L | Высокая прочность на растяжение и умеренная теплопроводность | components привода, арматура для перевозки |
Критически важные компоненты, изготовленные методом аэрокосмического литья
Мы льюем высокую степень чистоты, критически важное для полета оборудование, рассчитанное на экстремальные тепловые циклы, аэродинамическое давление и структурные нагрузки. Применение передовых инвестиционные и прецизионные литьевые услуги, мы производим компоненты близкие к чистому объему, соответствующие строгим авиационным нормам безопасности.
Компоненты газотурбин и турбореактивных двигателей
Прецизионное литье турбореактивных двигателей требует превосходной металлургической целостности и внутренних протоков охлаждения. Мы производим: Лопатки турбин и направляющие лопатки статора: Разработаны, чтобы противостоять ползучести и термической усталости в высоконапорных участках двигателя. Оборудование камеры сгорания: Тонкостенные кольца, кожухи и завихрители, способные выдерживать непрерывные высокие температуры сгорания. Крылевые и диффузоры: Аэродинамически оптимизированные роторы, обеспечивающие высокопереносной поток воздуха.
Элементы конструкции воздуховместимых частей
Наши литые детали конструкции воздушного судна заменяют многокомпонентные сборки, значительно снижают вес конструкции без потери грузоподъемности: Скобы крыльевых узлов и крепления нервюль: Узлы конструкционной прочности высокой прочности, поддерживающие аэродинамические нагрузки. Петли дверей и механизмы защелкивания: Сборки прецизионной литьи с повышенной усталостойкостью на протяжении тысяч циклов полета. Капоты и рамы окон: Тонкостенные прецизионные отливки с малыми допусками геометрии для бесшовной интеграции корпуса.
Ракетное двигательное и космические системы
Для носителей и модулей двигательной установки космических аппаратов литьё для аэрокосмической промышленности обеспечивает безвоздушное удержание давления: Корпуса турбонасоса: Корпусы высокого давления, работающие с криогенными пропеллентами и резкими скачками давления. Корпуса форсунок и коллекторы: intricately fluid-routing geometries designed for uniform fuel-oxidizer mixing. Ракетные сопла и камеры тяги: Сплавные литья высокой температуры, устойчивые к термическому удару во время зажигания.
Ходовая часть и гидравлические системы
Установка приземления должна поглощать сильные динамические удары при касании. Мы отливаем тяжелые, без дефектов корпусные части и полости для жидкостной и структурной систем: Корпуса тормозов и торцевые трубки: Прочные корпуса высшей прочности, рассчитанные на экстремальное рассеивание трения и тепла. Корпуса приводов и цилиндры: Гидравлические оболочки, герметичные по давлению, сопротивляющиеся эрозии и усталости от жидкостной среды. Рулевая тяга и траверсы: Тяжелонагруженные структурные звенья, передающие наземные рулевые и тормозные усилия на раму.
Космические стандарты качества и неразрушающий контроль (NDT)
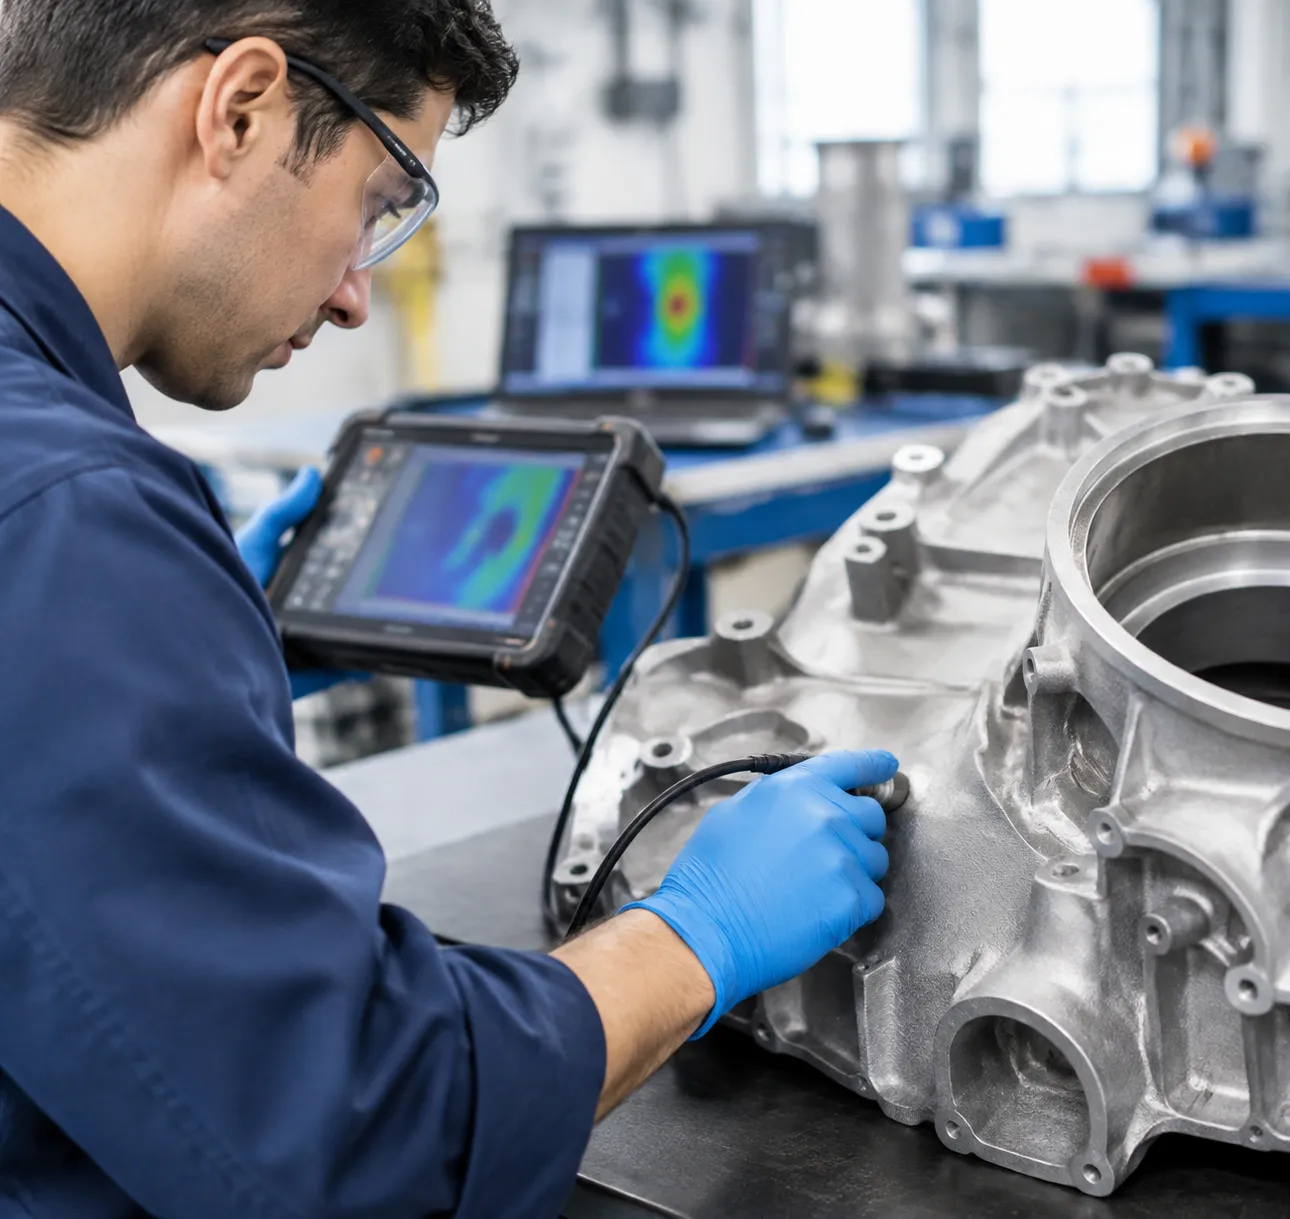
В критических летательных приложениях обнаруженная микротрещина может привести к катастрофическому выходу из строя. Мы применяем строгий менеджмент качества и комплексный неразрушающий контроль (NDT), чтобы каждый корпусной элемент изделия соответствовал нулевому дефекту перед вводом в эксплуатацию.
Обязательные сертификаты качества
Наши операции по литью в аэрокосмической промышленности осуществляются строго в рамках всемирно признанных систем качества и специальных процессов:
- AS9100 & ISO 9001: Полный стандарт управления качеством, контролирующий каждый этап производства, прослеживаемость и снижениe рисков.
- Аккредитация NADCAP: Внешняя валидация, охватывающая особые процессы, включая термическую обработку, химическую обработку и операции НКОН.
Ключевые методы НДТ и инспекции
Мы используем современные неразрушающие методы контроля для проверки как внутренней прочности, так и внешней поверхности каждого компонента:
- Цифровая радиография (рентген) и промышленная компьютерная томография: Высокоточное объемное изображение выявляет субповерхностные пустоты, газовую пористость и микрозащиты глубоко внутри плотных геометрий.
- Инспекция флуоресцентным прониканием (FPI): Уровень 3 и Уровень 4 высокочувствительных проникающих жидкостей выявляют волосковидные поверхностные трещины, горячие разрывы и линейные признаки под ультрафиолетовым светом.
- Координатно-измерительные машины (КИМ) и 3D сканирование лазерной подсветкой: Высокоскоростная размерная верификация обеспечивает строгую приверженность сложным профилям геометрического измерения и допусков (GD&T).
- Металлургический и зерновой анализ: Оптическая эмиссионная спектрометрия (OES) и микроструктурные оценки подтверждают состав сплава и границы зерен, особенно критично при литье высокотемпературных марок, поддерживаемых специализированными никелевое литье для Inconel и суперсплавов.
Матрица инспекции литья в аэрокосмической индустрии
| Тип инспекции | Метод испытаний | Цель дефекта / Назначение |
|---|---|---|
| Подповерхностная оценка | Высокая энергия рентгеновского/КТ | Внутренние поры, включения, смещение сердцевины |
| Поверхностная целостность | Высокочувствительный FPI | Поверхностные микротрещины, пористость, холодные зазоры |
| Верификация геометрии | Многопроходной CMM и лазерное сканирование | Истинная позиция, допуски по профилю, толщина стенки |
| Проверка материала | Спектрометрия и растяжные испытания | Сплавной состав, прочность на растяжение/предел текучести, размер зерна |
Ключевые преимущества литья в аэрокосмической отрасли по сравнению с фрезеровкой заготовки
При изготовлении критически важных для полета узлов выбор между прецизионным литьем и ЧПУ-фрезерованием заготовки зависит от стоимости, геометрии и использования материалов. В нашей деятельности мы опираемся на аэрокосмическое литье для преодоления проектных и экономических узких мест, характерных для традиционной вычистке способом.
Эффективность материалов и производство близко к окончательной форме
Вычистка из цельного кованных заготовок часто приводит к коэффициентам "покупка-полет" до 10:1 или даже 20:1, превращая дорогие авиационные сплавы в стружку. Наши петровить близких к стержневой форме литья процессы значительно снижают отходы сырья:
- Минимальные потери материалов: Литой металл заливается непосредственно в геометрию финальной детали, уменьшая долю брака на дорогих титановых и никелевых сплавах.
- Снижение износа оснастки: Меньшее удаление материала после литья под давлением и обработки приводит к более долгому сроку службы режущего инструмента и более быстрым циклами обработки.
- Оптимизированный выбор материалов: Проверьте наш руководству по свойствам литьевых сплавов и выбору материалов для оценки того, как коэффициенты выхода сплавов влияют на совокупные производственные затраты.
Сложные внутренние геометрии и консолидация деталей
Обработка не может достигать внутренних полостей, изогнутых проходов или сложных охлаждающих контуров без разделения компонентов на несколько частей. С аэронавтическим литьем под давлением, мы безупречно создаём замысловатые геометрии:
- Внутренние охлаждающие каналы: Мы литьем формируем змиевидные охлаждающие каналы и тонкостенные профили непосредственно в компонентах турбины без вторичной сверловки.
- Консолидация сборки: Многокомпонентные сварные или болтовые конструкции объединяются в однослойную отливку, устраняя утечки, трудозатраты на сборку и вес крепежа.
- Гибкость дизайна: Мы формуем органические контуры и изменяющиеся поперечные сечения, к которым 5-осевые ЧПУ-фрезеры просто не имеют доступа.
Сравнение литья для авиации и обработки заготовки из слитка
| Показатель эффективности | Точечная формовка в аэрокосмической отрасли | Обработка заготовок на 5-осевом станке |
|---|---|---|
| Коэффициент покупки к полету | Обычно 1,1:1 до 1,3:1 (Высокая эффективность) | От 5:1 до 20:1+ (Высокий процент брака) |
| Внутреннее высверливание и каналы | Отлично (растворимые/керамические корки) | 极其 ограничено / Требуется многочастное соединение |
| Консолидация деталей | Высокий (Преобразует многокомпонентные сварные изделия в единый элемент) | Низкий (Требуется сборка нескольких подсборок) |
| Сроки изготовления при масштабировании | Более быстрые циклы обработки на деталь после оснастки | Линейные циклы (Плохая масштабируемость при большом объёме) |
| Гибкость сплава | Высокий (Поддерживает пользовательскую латунированную сталь и суперсплавы) | Ограничено доступностью коммерчески выпускаемого заготовочного проката |
Срок службы на усталость и структурная целостность под полевым стрессом
Изготовленные в аэрокосмической отрасли литьевые изделия обеспечивают изотропные механические свойства по всей детали. Без направленных слабых мест зерна, часто возникающих при агрессивной перекрестной обработке, литые компоненты сохраняют сбалансированную усталостную стойкость и структурную надёжность при тепловом расширении, сильной вибрации и тяжёлых аэродинамических нагрузках.
Как выбрать производителя литья для аэрокосмической отрасли
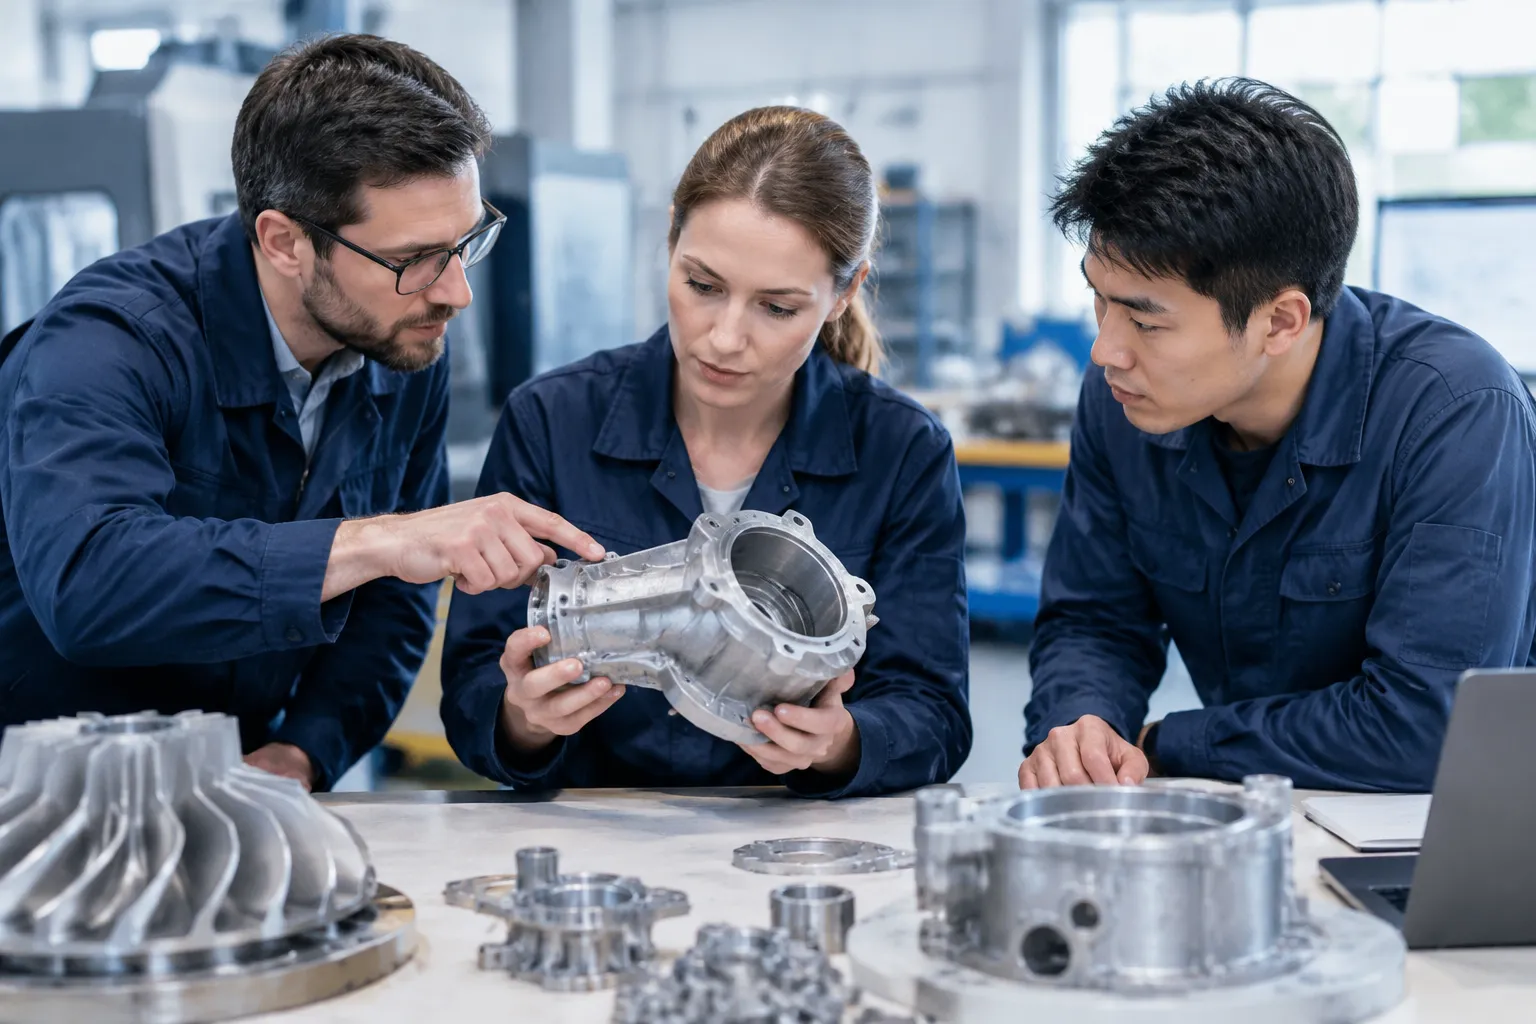
Выбор правильного производитель литья для аэрокосмической отрасли является критическим решением в цепочке поставок, где целостность материала, повторяемость процессов и строгие требования к соответствию являются неотъемлемыми. При оценке потенциальных партнёров крупносерийных foundry для комплектующих, критичных к полёту, рекомендуется сосредоточиться на четырех основных столпах:
1. Сертификации и одобрения OEM
Установленный поставщик литья для аэрокосмической отрасли должен поддерживать активную смонтированную на производстве фабрику, сертифицированную по AS9100 система управления качеством наряду с ISO 9001. Кроме того, убедитесь, что они имеют NADCAP, аккредитованная литьевая обработка разрешения на специальные процессы для: неразрушающий контроль (NDT: радиографический и флуоресцентный проникновенный контроль) термообработка и металлургическая лабораторная оценка химическая обработка и специализированная отделка поверхности
2. Возможности плавки и заливки
Высокопроизводительные авиационные компоненты требуют продвинутого контроля плавки. Уточните, использует ли литейное предприятие вакуумно-индукционный расплавления (VIM) или инертно газовую среду для литья реактивных титано- и никелевых суперсплавов без атмосферного загрязнения, включений или газовой порозности.
3. Проектирование инструментов и быстрая прототипизация
Надежный литьё должен предоставлять комплексное внутреннее проектирование инструментов, моделирование затвердевания и оперативное создание форм. Использование 3D-печати восковых или смоляных образцов сокращает время разработки с месяцев до недель. Оценка их владения процессом литья по выплавляемым моделям, допусков и материалов процессу литья по выплавляемым моделям металла, допускам и материалам помогает обеспечить плавный переход ваших проектов от прототипирования к полномасштабному производству.
4. Полная прослеживаемость и документация от начала до конца
Полная видимость цепочки поставок обязательна. Ваш производственный партнер должен предоставлять полные отчеты о тестировании материалов (MTR), химический анализ расплава, образцы для механических испытаний и серийно пронумерованные отчеты размерного контроля для каждой производственной партии.
| Критерий оценки | Критическая спецификация | Операционное воздействие |
|---|---|---|
| Аккредитация | AS9100 Rev D, NADCAP (NDT / Heat Treat) | Обеспечивает соответствие строгим гражданским и оборонным авиационным стандартам. |
| Контроль расплава | Вакуумное плавление (VIM), контролируемая атмосфера | Предотвращает окисление и микрошум в сверхсплавов высокой температуры. |
| Прототипирование | Внутренний цех по формам и образцам, напечатанным в 3D | Ускоряет первоначальный отбор образца и снижает расходы на переналадку. |
| Прослеживаемость | Серийная нумерация на уровне партии, отчеты CMM и NDT | Обеспечивает полную подотчетность от исходного слитка до финальной поставки. |
Часто задаваемые вопросы об Aerospace Casting
Какой наиболее распространенный процесс литья используется в авиационной промышленности?
Инвестмент-литье (точное литье по мастер- Wax) является основным методом, используемым во отрасли. Мы полагаемся на аэронавтическим литьем под давлением потому что оно обеспечивает исключительную отделку поверхности, сложные внутренние охлаждающие каналы и тонкостенные возможности, необходимые для компонентов турбин, структурных кронштейнов и топливных систем.
Как литье в авиационной промышленности сравнивается по стоимости и времени выполнения с фрезерованием по 5 осей на слитке?
В то время как механическая обработка на solid-билете с использованием ЧПУ целесообразна для прототипов с малым тиражом, она вызывает огромные отходы материала — часто достигая коэффициента покупки к лету 8:1 при резке дорогих титановых или никелевых суперсплавов. При сравнении точного литья и ЧПУ-машного, литье близкое к сетке обеспечивает значительное снижение материалов затраты на штуку, консолидирует многокомпонентные сборки и масштабирует стоимость для серийного производства.
| Фактор сравнения | Прецизионное аэрокосмическое литье | Обработка по 5 осям на billet |
|---|---|---|
| Материальные отходы | Низкая (приближенная к сетке форма снижает количество отходов) | Высокий (значительная заготовка на сложной геометрии) |
| Возможности геометрии | Замысловатые внутренние каналы и тонкие стены | Ограничено доступностью инструмента и углами осей |
| Инвестиции в tooling | Требуется фронтальная штамповка/форма до обработки | Минимальная предварительная оснастка |
| Стоимость за единицу при масштабировании | Очень экономично при среднем и большом объёме | Высокие затраты на машино-час на штуку |
Каковы стандартные допуски по размерам для точного литья под инвестиции в аэрокосмической отрасли?
Общие линейные допуски для точного литья под инвестиции обычно соответствуют ±0.005 дюйма на дюйм (или DCTG 4 до DCTG 6 по ISO 8062-3). Для критических контактных поверхностей, опорных journals и уплотнительных поверхностей, мы подготавливаем запас материала для вторичной высокой точности ЧПУ обработке, чтобы достичь микронных допусков.
Как литьевые фабрики предотвращают газовую пористость и микрошлампование в отливках из суперсплавов?
Мы устраняем дефекты с помощью целевых металлургических контролей и современных технологий обработки: Вакуумное индукционное плавление (VIM): предотвращает окисление сплава и захват газа во время переплавки и литья. Тепловое моделирование и моделирование форм: Оптимизирует проектинг каналов и разгонки для управления направленным затвердеванием и устранения горячих зон. Горячий изостатический прессинг (HIP): После литья применяется высокая температура и давление инертного газа для разрушения и заживления внутренней микропоризности, обеспечивая плотность 100%.
Может ли 3D-печать заменить традиционные штампы для низкообъемных моделей деталей космического программирования?
Да. Мы используем 3D-печатные восковые и специализированные образцы PMMA для быстрого прототипирования, испытаний двигателей и замены компонентов устаревших серий в малых объемах. Этот подход аддитивного производства обходится без дорогостоящих штампованных алюминиевых инструментов, сокращает сроки разработки с месяцев до дней и сохраняет требуемую размерную точность, необходимую для соблюдения требований неразрушающего контроля (NDT).
 Russian
 English
 German