

8 ноября 2026 года
Узнайте, как работает машина для впрыска воска в процессе литья по выплавляемым моделям, обеспечивая точный контроль давления и температуры, а также надежное производство восковых моделей.
Что такое машина для впрыска воска?
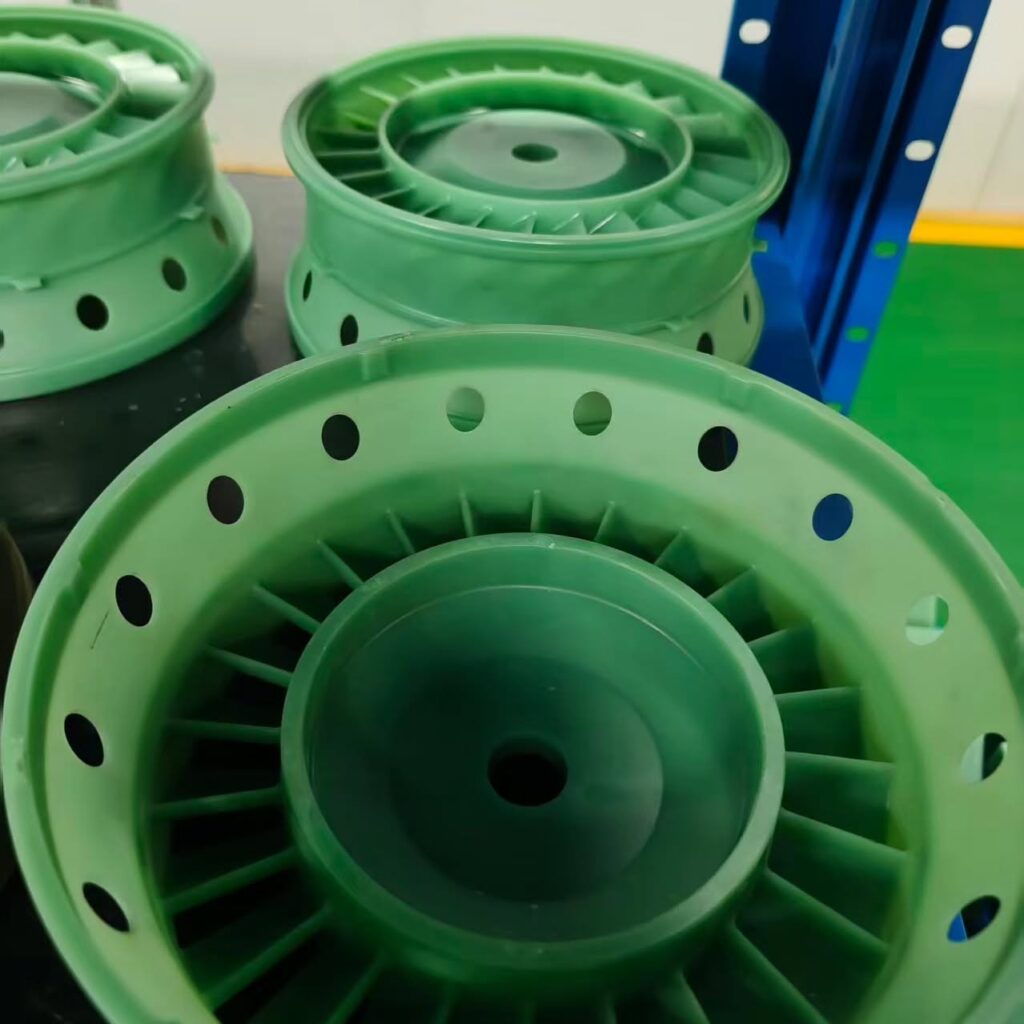
Машина для впрыска воска — это основное оборудование в процессе литья по выплавляемым моделям, предназначенное для изготовления высокоточных выплавляемых восковых моделей. Путем впрыска расплавленного или пастообразного воска в металлическую пресс-форму машина создает точные копии будущих металлических деталей.
Важно различать следующие три основных элемента: Машина: Механическая система, обеспечивающая контроль температуры, давления и усилия смыкания пресс-формы. Воск: Расходный материал, который обеспечивает формирование сложной геометрии и требуемой чистоты поверхности модели. Пресс-форма для впрыска: Высокоточная форма (обычно изготовленная из алюминия или стали), определяющая геометрию детали.
Стабильное производство моделей является необходимым условием получения качественных отливок. Поскольку любые отклонения восковой модели — такие как усадка, деформация или дефекты поверхности — воспроизводятся в готовой металлической отливке, надежность машины для впрыска напрямую определяет эффективность литейного производства и уровень брака. В промышленности это оборудование также часто называют машиной для впрыска восковых моделей, инжектор воска для песчано-литейного литья, или машина для литья воска под давлением. Использование высокопроизводительной системы обеспечивает повторяемость размеров и стабильность массы изделий при крупносерийном производстве.
Основные компоненты машины для литья воска под давлением
Чтобы понять, как работает машина для литья воска под давлением при литье по выплавляемым моделям, необходимо рассмотреть основные узлы, управляющие этим процессом. Каждая установка для впрыска воска использует согласованную работу механических, термических и гидравлических систем для преобразования подготовленного воска в модели с высокой точностью и стабильными характеристиками.
Система подачи и подготовки воска: обеспечение стабильности воска
Система подготовки воска обрабатывает материал до его поступления в пресс-форму. Твёрдые восковые гранулы или брикеты расплавляются и поддерживаются при строго заданной температуре внутри нагреваемого резервуара.
- Теплоизоляционные рубашки: Многозонные нагревательные рубашки регулируют температуру воска, предотвращая образование локальных перегретых участков, которые могут ухудшить свойства материала.
- Перемешивание: Непрерывное перемешивание поддерживает равномерную температуру во всём резервуаре и предотвращает попадание воздуха в материал.
- Контроль фазового состояния: В процессе подготовки материал доводится до точно заданного состояния — жидкого или полутвёрдой пастообразной консистенции, что обеспечивает стабильную текучесть и уменьшает объёмную усадку при затвердевании.
Узел впрыска: как воск поступает в пресс-форму
Узел впрыска воска дозирует подготовленный материал и под давлением подаёт его непосредственно в полость пресс-формы.
- Цилиндр впрыска и поршень: Гидравлический или пневматический плунжер вытесняет заданный объём воска с постоянной скоростью.
- Нагреваемое сопло: Подающее сопло напрямую соединяется с литниковым каналом пресс-формы. Специальные нагреватели сопла предотвращают локальное затвердевание воска и образование "холодных пробок", которые могут препятствовать потоку.
- Регулирование давления: Пропорциональные клапаны позволяют точно настраивать скорость впрыска и давление выдержки, обеспечивая полное заполнение пресс-формы без турбулентного потока.
Узел зажима пресс-формы: обеспечение точного смыкания
Зажимной механизм обеспечивает надёжную герметизацию оснастки, противодействуя внутреннему давлению впрыска. При снижении усилия зажима воск вытекает по линии разъёма.
- Зажимная рама: Жёсткие горизонтальные прессы с С-образной рамой или четырьмя стяжными колоннами удерживают половины пресс-формы параллельно друг другу под нагрузкой.
- Гидравлические или пневматические приводы: Обеспечивают необходимое усилие зажима в зависимости от проекционной площади модели.
- Выравнивание плит: Прецизионно обработанные плиты обеспечивают ровные контактные поверхности, предотвращая неравномерный износ пресс-формы и образование облоя. Определение необходимого усилия зажима является одним из основных факторов при оценке Как выбрать правильную машину для впрыскивания воска для конкретных размеров оснастки.
Конструкция пресс-формы и системы охлаждения: формование и стабилизация модели
Пресс-форма для литья по выплавляемым моделям формирует окончательную геометрию модели, а встроенная система охлаждения обеспечивает стабилизацию воска.
| Компонент | Основная функция | Операционное воздействие |
|---|---|---|
| Формообразующие вставки | Определяют внешнюю форму и литниковую систему | Определяют размеры детали и качество поверхности |
| Каналы охлаждения | Обеспечивают циркуляцию воды или охлаждающей жидкости через пресс-форму | Ускоряют отвод тепла и сокращают время производственного цикла |
| Вентиляционные отверстия | Обеспечивают выход вытесняемого воздуха из полости пресс-формы | Предотвращают образование воздушных полостей и недоливы |
Система управления и интерфейс оператора: контроль параметров процесса
Современное оборудование для литья по выплавляемым моделям оснащается цифровыми системами управления, которые обеспечивают операторам полный контроль над каждым циклом впрыска:
- Система ПЛК: Координирует последовательность закрытия зажима, подведения сопла, хода впрыска, выдержки под давлением и открытия зажима.
- Сенсорная панель оператора (HMI): Позволяет операторам сохранять технологические параметры оснастки, отслеживать кривые давления в режиме реального времени и регулировать температуру в нескольких зонах.
- Мониторинг аварийных сигналов: Выявляет прерывания рабочего цикла, низкий уровень воска или отклонения температуры до изготовления дефектных моделей.
Выталкивание и извлечение моделей: безопасное обращение с хрупкими моделями
После затвердевания восковой модели её необходимо извлечь, не деформируя и не ломая тонкостенные участки.
- Механические выталкивающие штифты: Встроенные штифты воздействуют на некритичные участки литниковой системы или усиленные выталкивающие площадки, обеспечивая извлечение детали.
- Пневматическая помощь: Подача сжатого воздуха помогает извлекать модели из глубоких полостей или сложных стержневых элементов.
- Зазоры при извлечении деталей: Автоматические поворотные манипуляторы или ручные приёмные устройства поддерживают хрупкие сборки при их извлечении из рабочей поверхности пресс-формы.
Как работает машина для литья воска под давлением: пошаговое руководство
Понимание принципа работы машины для впрыска воска при литье по выплавляемым моделям основано на четком и повторяемом цикле. Каждый этап напрямую влияет на точность размеров и качество поверхности выплавляемой восковой модели. Ниже описан стандартный процесс впрыска воска — от исходного материала до готовой модели.
1. Подготовка и кондиционирование воска: обеспечение необходимой консистенции
Перед началом впрыска воск в резервуаре должен достичь равномерной температуры и вязкости. Термическое кондиционирование: Мы нагреваем воск до жидкого или пастообразного состояния в зависимости от требований к модели. Пастообразный воск часто предпочтительнее, поскольку он позволяет уменьшить объёмную усадку. Гомогенизация: Непрерывное перемешивание устраняет перепады температуры, воздушные полости и оседание материала, обеспечивая стабильную подачу через нашу восковую инжекционную машину для инвестиционного литья.
2. Установка и выравнивание пресс-формы: подготовка к точному впрыску
Технологическая оснастка должна быть точно совмещена с инжекционным соплом. Позиционирование: Литьевая пресс-форма для литья по выплавляемым моделям устанавливается на плиту машины или несущий стол. Выравнивание литникового канала: Инжекционное отверстие оснастки должно быть точно совмещено с соплом машины, чтобы предотвратить отклонение потока, турбулентность или замерзание воска в сопле при контакте.
3. Зажмите пресс-форму: предотвращение утечек по линии разъема
После выравнивания зажимной узел приводится в действие с контролируемым гидравлическим или пневматическим усилием. Герметизация полости: Высокое усилие смыкания плотно соединяет обе половины пресс-формы. Предотвращение образования облоя: Достаточное усилие смыкания противодействует давлению впрыска, предотвращая просачивание воска через линии разъема или зазоры вокруг выталкивающих штифтов.
4. Впрысните воск в пресс-форму: подача через сопло
После фиксации пресс-формы узел впрыска воска подает подготовленный материал в формующую полость. Контролируемая скорость: Машина впрыскивает воск с заданной скоростью потока, обеспечивая заполнение сложной геометрии без захвата воздуха. Регулирование давления: Постоянное давление заставляет воск заполнять тонкие стенки, острые углы и глубокие рёбра, обеспечивая точное воспроизведение всей формы модели.
5. Выдержка и охлаждение воска: этапы стабилизации
Впрыск материала — это лишь половина задачи; модель должна затвердеть без деформации. Этап выдержки (поддержания давления): Инжектор поддерживает давление на сопло, нагнетая дополнительный материал в полость по мере охлаждения и усадки воска. Фаза охлаждения: Встроенные в оснастку каналы водяного охлаждения быстро отводят тепло, превращая воск в жёсткую конструкцию с устойчивыми геометрическими размерами.
6. Открытие пресс-формы и извлечение модели: аккуратное удаление
После завершения времени выдержки и охлаждения машина запускает процесс извлечения детали. Размыкание пресс-формы: Зажимной узел плавно раскрывается, чтобы избежать растяжения или срезания хрупких элементов восковой модели. Извлечение: Механические или пневматические выталкивающие штифты освобождают модель в сборе, позволяя оператору или автоматизированному манипулятору извлечь восковую модель без изгибов и трещин.
7. Подготовка к следующему циклу: техническое обслуживание между циклами
Чистая пресс-форма гарантирует стабильную повторяемость результатов на протяжении тысяч циклов. Очистка оснастки: Оператор осматривает поверхность пресс-формы, удаляя микрозаусенцы или остатки воска с помощью слабых воздушных струй или мягких инструментов. Нанесение разделительного состава: При необходимости наносится лёгкий равномерный слой разделительного состава в виде распылённого тумана, подготавливая систему к немедленному перезапуску цикла для отдельных изделий или непрерывного двухстанционной машины воскового впрыска.
Какие технологические факторы влияют на качество восковых моделей?
Достижение высококачественных результатов в процессе методов литейного процесса зависит от строгого контроля определённых параметров во время впрыска воска. Даже незначительные отклонения могут привести к дефектам, ухудшающим качество готовой литой детали.
Для обеспечения стабильного качества восковых моделей необходимо уделять особое внимание следующим ключевым технологическим факторам:
- Состояние воска и стабильность температуры: Необходимо поддерживать стабильную температуру и вязкость воска. Колебания этих параметров вызывают неравномерную усадку или внутренние напряжения, приводящие к деформации моделей.
- Давление впрыска и скорость заполнения: Точный контроль скорости и давления, с которыми воск поступает в пресс-форму, имеет решающее значение. Слишком высокая скорость вызывает турбулентность воздуха, а неправильное давление приводит к неполному заполнению формы или образованию облоя.
- Выравнивание пресс-формы и чистота поверхности: Если пресс-форма для впрыска установлена неправильно, на модели появляются смещения по линии разъёма. Любые остатки или загрязнения на поверхности формы непосредственно переносятся на воск, ухудшая качество поверхности.
- Продолжительность охлаждения и контроль температуры: Правильное охлаждение стабилизирует восковую модель. Если модель извлечь до того, как она достаточно затвердеет, или если охлаждение происходит неравномерно по всей геометрии, деталь деформируется.
- Геометрия модели и скорость охлаждения: Сложные формы охлаждаются с разной скоростью. Понимание геометрии помогает установить время выдержки, предотвращающее образование усадочных раковин на более толстых участках.
- Рабочий процесс оператора и контроль технологического процесса: Стандартизация цикла обеспечивает воспроизводимость результатов. Использование автоматизированных систем для контроля давления и температуры снижает вероятность человеческой ошибки и поддерживает высокие стандарты производительности.
Поддерживая эти параметры в строгих пределах допусков, вы стабилизируете производственную линию и сводите к минимуму отходы, связанные с изготовлением некачественных восковых моделей.
Распространённые проблемы восковых моделей и способы их устранения
Работа на машине для литья восковых моделей под давлением требует строгого контроля технологического процесса. Даже небольшие отклонения давления, температуры или усилия зажима быстро приводят к появлению дефектов на производственной линии оснастки. Понимание принципа работы машины для литья восковых моделей под давлением в технологии литья по выплавляемым моделям значительно упрощает поиск и устранение неисправностей.
Вот как мы выявляем и устраняем распространённые дефекты восковых моделей непосредственно в литейном цехе.
| Дефект | Основная причина | Немедленное устранение |
|---|---|---|
| Неполное заполнение формы (недолив) | Низкая температура воска, недостаточное давление впрыска или засорённые вентиляционные каналы пресс-формы | Постепенно увеличьте давление впрыска; проверьте температуру сопла и очистите вентиляционные каналы пресс-формы. |
| Облой / утечка материала | Недостаточное усилие смыкания, несоосность плит пресс-формы или повреждение линии разъёма | Проверьте соосность плит, осмотрите поверхности разъёма на наличие загрязнений и увеличьте усилие смыкания. |
| Неровности поверхности (усадочные раковины / линии течения) | Слишком высокая температура воска, недостаточное время выдержки или не прошедшая кондиционирование восковая паста | Снизьте температуру резервуара для воска; увеличьте время выдержки и поддержания температуры для компенсации усадки. |
| Деформация модели | Извлечение деталей, пока они ещё мягкие, неравномерное усилие выталкивающих штифтов или неосторожное ручное обращение | Увеличьте продолжительность циклов охлаждения внутри пресс-формы; откалибруйте ход выталкивающих штифтов и сбалансируйте усилие извлечения. |
| Нестабильность производственного цикла | Колебания температуры в резервуаре или падение гидравлического давления | Выполните техническое обслуживание узла впрыска воска; проверьте контуры терморегулирования ПЛК и уровень гидравлической жидкости. |
Неполное заполнение: проверка процесса и каналов впрыска
Недоливы возникают, когда воск застывает до того, как достигает самых тонких участков полости пресс-формы. В первую очередь мы проверяем путь впрыска: Проверьте давление впрыска: Низкая скорость потока приводит к преждевременному затвердеванию передней кромки. Проверьте вентиляционные каналы пресс-формы: Скопившийся воздух препятствует поступлению воска. Следите за чистотой микровентиляционных каналов и удаляйте остатки материала. Проверьте температуру воска: Даже снижение температуры на 1 °C может существенно изменить вязкость и ограничить поток через узкие литниковые каналы.
Образование облоя или утечка: устранение проблем с центровкой пресс-формы и усилием смыкания
Облой увеличивает объём работ по очистке и изменяет критически важные размеры детали. Если воск выходит по линии разъёма пресс-формы: Проверьте усилие смыкания: Усилие смыкания должно компенсировать пиковое давление впрыска на всей площади проекции детали. Проверьте поверхности разъёма пресс-формы: Накопление воска или небольшие заусенцы на инструменте препятствуют плотной посадке матриц. Проверьте параллельность плит машины: Неравномерное давление плит приводит к вытеканию воска с одной стороны формы.
Дефекты поверхности: проверка состояния воска и матриц
Усадочные раковины, линии течения и воздушные пузыри ухудшают качество восковой модели. В отличие от постоянной металлической оснастки, используемой в процессах литья под высоким давлением и подробно описанной в нашем дешевоер casting против инвестиционного литья: руководство по затратам и материалам— восковые формы в значительной степени зависят от контролируемой объёмной усадки в процессе затвердевания: Усадочные дефекты: Возникает из-за недостаточного давления выдержки или впрыска воска в чрезмерно жидком состоянии. Подготовьте воск до однородной пастообразной консистенции, чтобы свести усадку к минимуму. Контуры потока: Возникают при поступлении холодного воска в холодную матрицу. Отрегулируйте температуру сопла и обеспечьте стабильный предварительный нагрев формы. Пузыри на поверхности: Перемешивание в резервуаре приводит к захвату воздуха. Обеспечьте достаточное время для удаления воздуха в резервуаре для кондиционирования воска.
Деформация моделей: устранение проблем при извлечении и обращении
Сразу после впрыска восковые модели обладают низкой механической прочностью. Деформация во время или после выталкивания указывает на тепловой или механический дисбаланс: Преждевременное извлечение: Извлечение моделей до затвердевания сердцевины приводит к провисанию. Увеличьте продолжительность этапа охлаждения на 2–5 секунд. Неравномерное срабатывание выталкивающих штифтов: Выталкивающие штифты должны давить синхронно. Несоосность штифтов приводит к скручиванию хрупких элементов геометрии рисунка. Разделительные составы для пресс-форм: Наносите тонкий и равномерный слой разделительного состава. Избыточное нанесение вызывает образование раковин на поверхности, а недостаточное приводит к прилипанию рисунков и их деформации при извлечении.
Нестабильность циклов: проверка технологических параметров
Если при одинаковых циклах размеры рисунка меняются, необходимо проверить настройки оборудования: Температурный дрейф: Проверьте датчики температуры RTD в резервуаре, шланге и инжекционном сопле. Повторяемость гидравлической и пневматической систем: Падение давления во время впрыска напрямую приводит к колебаниям массы отливок от цикла к циклу. Подготовка воска: Убедитесь, что свежие восковые гранулы тщательно смешаны с регенерированным материалом для поддержания постоянной температуры плавления.
Сравнение машинного впрыска с ручными методами
Выбор между ручной работой с воском и специализированными машинами для впрыска воска при литье по выплавляемым моделям напрямую влияет на производительность литейного производства, эксплуатационные расходы и уровень брака. Ручная заливка или использование ручных инжекторов подходят для изготовления небольших партий прототипов и художественных изделий, однако промышленное литьё требует стабильности, которую могут обеспечить только автоматизированные системы.
Эффективность и повторяемость технологического процесса
Ручные операции с воском во многом зависят от опыта и навыков оператора, что приводит к различиям в температуре воска, скорости заливки и стабильности зажима. Современное оборудование машина для впрыска воска автоматизирует эти параметры:
- Стабильное время выдержки и давление: Автоматизированные циклы поддерживают постоянное давление во время охлаждения модели, устраняя усадочные пустоты.
- Исключение усталости оператора: Предустановленные параметры обеспечивают идентичность циклов от первой отливки до последней.
- Снижение пост-обработки: Контролируемый зажим предотвращает образование облоя по линии разъёма, экономя часы ручной обрезки и очистки оснастки.
Масштабирование производственных объёмов
При увеличении производственных потребностей ручная обработка воска быстро становится узким местом. Автоматизированное оборудование для литья по выплавляемым моделям сокращает продолжительность производственного цикла с нескольких минут до нескольких секунд на одну отливку. Достижение высокой точности размеров на раннем этапе изготовления восковой модели имеет решающее значение; как мы рассмотрим в нашем сравнение ковки и литья, первоначальный контроль технологического процесса напрямую определяет допуски готовой детали и общие припуски на механическую обработку.
| Фактор | Ручные методы работы с воском | Машинное литьё воска под давлением |
|---|---|---|
| Скорость цикла | От 3 до 10+ минут на одно изделие | От 15 до 90 секунд на одно изделие |
| Точность размерной характеристики | От низкой до умеренной (зависит от оператора) | Высокая (стабильное соблюдение жёстких допусков) |
| Уровень брака | Высокая (усадочные раковины, воздушные полости, облой) | Минимальная (оптимизированные режимы впрыска) |
| Трудозатраты | Высокая трудоёмкость; требуются квалифицированные мастера | Низкая трудоёмкость; один оператор управляет несколькими циклами |
| Износ инструментов | Неравномерное зажимное усилие вызывает локальный износ | Равномерное гидравлическое или пневматическое зажатие продлевает срок службы пресс-форм |
Баланс между затратами, оснасткой и трудозатратами
Перед настройкой любого процесса мы оцениваем компромисс между капитальными вложениями и экономической эффективностью производства единицы продукции машиной для впрыска восковых моделей:
- Первоначальные инвестиции (капитальные затраты, CapEx): Ручные инструменты требуют минимальных первоначальных затрат, тогда как автоматизированные установки для литья под давлением требуют капиталовложений в оборудование и жесткие алюминиевые или стальные пресс-формы.
- Экономия на оплате труда (операционные расходы, OpEx): Автоматизированное литье под давлением значительно снижает прямые затраты на рабочую силу в расчете на одну деталь, позволяя операторам сосредоточиться на сборке литниковой системы и визуальном контроле.
- Затраты, связанные с дефектами: Непоследовательность ручного формирования моделей приводит к появлению литейного брака, который обнаруживается только после заливки дорогостоящего металла. Автоматизированное оборудование производительность восковых образцов выявляет отклонения технологического процесса на этапе изготовления восковых моделей, защищая общую рентабельность литейного производства.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
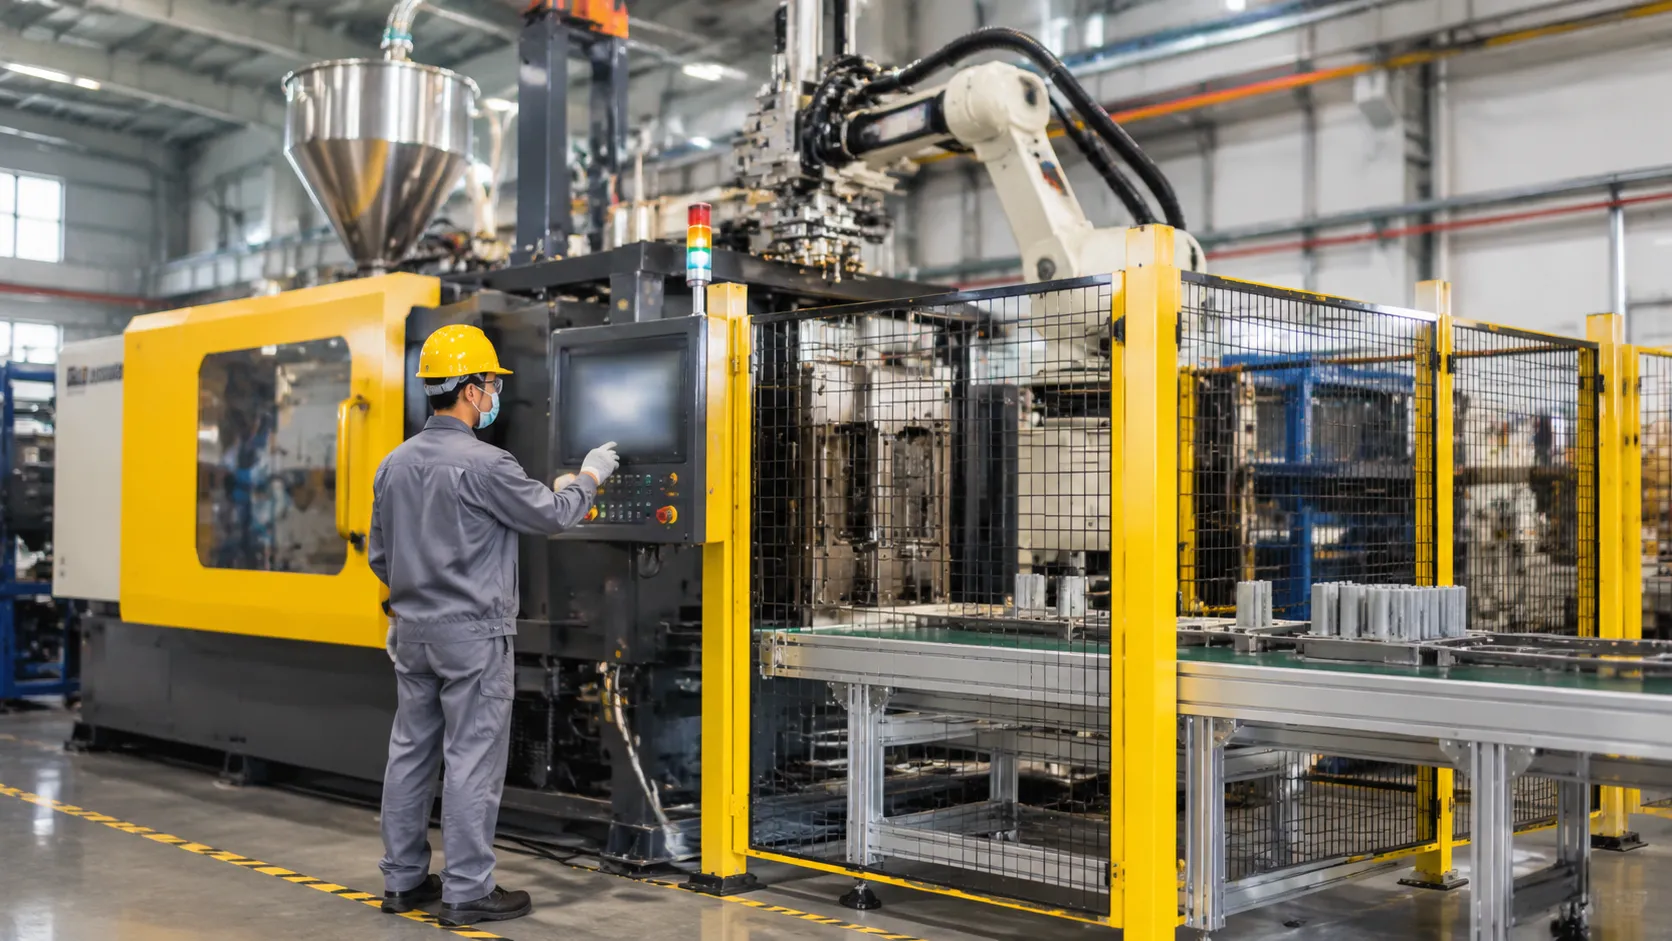
Выбор подходящего оборудования для впрыска воска напрямую влияет на точность моделей, уровень брака и ежедневную производительность литейного цеха, использующего технологию литья по выплавляемым моделям. Мы рекомендуем оценивать оборудование по пяти основным критериям, чтобы убедиться, что установка соответствует вашим требованиям к оснастке и производственным показателям.
Соответствие технических характеристик оборудования размерам и геометрии моделей
Для каждой модели необходимо рассчитать объем впрыска и площадь ее проекции.
- Зажимное усилие: Оборудование должно выдерживать давление впрыска, действующее на всю площадь проекции разъема пресс-формы, чтобы предотвратить образование облоя по линии разъема.
- Размер плит и расстояние между ними в открытом положении: Убедитесь, что пресс-форма помещается между колоннами или внутри рамы оборудования, а длина хода обеспечивает достаточное пространство для раскрытия пресс-формы и извлечения детали.
- Соосность сопла и ход впрыска: Инжекционное сопло должно плотно прилегать к литниковому каналу пресс-формы, не ограничивая поток воска.
Оценка требований к объёму производства и продолжительности рабочего цикла
Объём производства определяет уровень автоматизации и конфигурацию оборудования:
- Малые и средние объёмы производства: Однопозиционная ручная или полуавтоматическая установка обеспечивает быструю смену пресс-форм при производстве различных деталей.
- Высокий объем выпуска: Двухпозиционные установки или автоматизированные системы зажима и извлечения изделий сокращают время простоя между циклами за счёт чередования работы двух пресс-форм.
- Оптимизация охлаждения: Машины со встроенными специализированными контурами охлаждения пресс-форм обеспечивают более короткие циклы, затвердевая толстые участки воска без образования усадочных раковин.
| Ключевой фактор | Что мы проверяем | Операционное воздействие |
|---|---|---|
| Размеры пластины | Зазор матрицы и ход раскрытия | Посадка оснастки и зазор для извлечения |
| Емкость резервуара | Объём воска и почасовой расход | Непрерывная работа без снижения температуры |
| Усилие смыкания | Максимальная номинальная тоннажность | Полное отсутствие облоя вдоль линий разъёма матрицы |
| Контроль температуры | Независимое регулирование температурных зон | Устранение усадочных дефектов и пустот |
Оценка функций управления процессом и удобства использования
Точный контроль температурных параметров и давления предотвращает распространённые дефекты литья. Инвестиции в Машина для инжекции воска с ПИД-регулированием гарантируют стабильное регулирование температуры в резервуаре, подающих шлангах и инжекционном сопле.
Обратите внимание на цифровые интерфейсы, позволяющие сохранять многоступенчатые профили впрыска и быстро переключать скорость впрыска, давление выдержки и таймеры выдержки для различных матриц.
Проверка требований к инженерным коммуникациям и условий установки
Перед выбором оборудования убедитесь в готовности производственного помещения:
- Электропитание: Соответствие напряжения и общей мощности нагрузки в киловаттах, включая нагревательные ленты резервуара.
- Пневматические и гидравлические системы: Проверьте давление подачи сжатого воздуха на предприятии (обычно от 6 до 8 бар) или предусмотрите место для отдельной гидравлической силовой установки.
- Подключение охлаждённой воды: Проверьте требуемые расходы и давление подачи воды для охлаждения плит и пресс-форм.
- Площадь размещения и планировка: Предусмотрите достаточно места для работы оператора вокруг зоны зажима, а также доступ с задней стороны для технического обслуживания.
Изучение документации по технической поддержке, обучению и обслуживанию
Надёжная машина для впрыска воска в литье по выплавляемым моделям должна быть простой в обслуживании:
- Документация: Понятные электрические, пневматические и гидравлические схемы.
- Доступность запасных частей: Обеспечение доступа к наиболее распространённым изнашиваемым деталям, таким как уплотнения сопел, нагревательные ленты, термопары и гидравлические уплотнения.
- Техническое обучение: Понятные инструкции по эксплуатации для настройки параметров многоступенчатого давления и повторной калибровки термодатчиков.
Преимущества машины для впрыска воска Vastpe
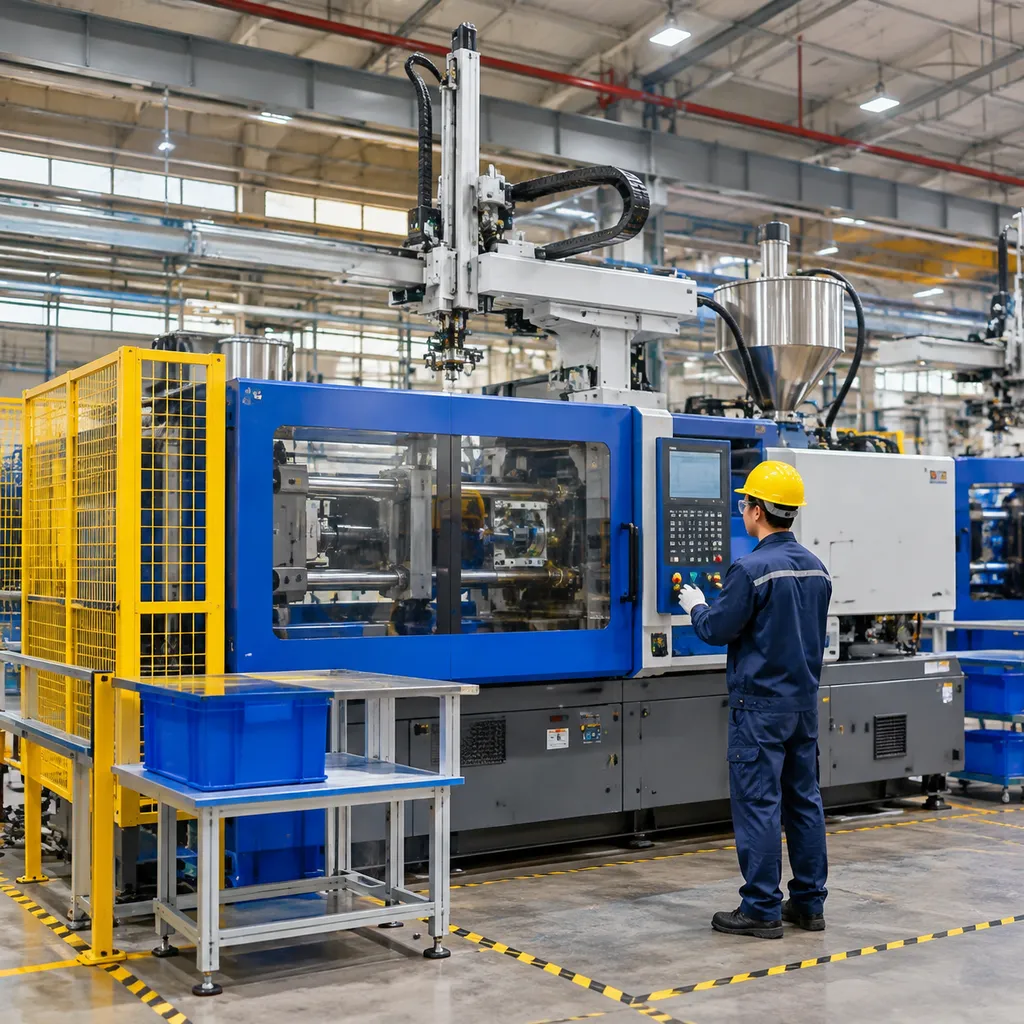
Мы проектируем наше оборудование с учётом строгих требований к допускам и продолжительности производственного цикла современных предприятий по изготовлению керамических оболочковых форм. Понимание принципа работы машины для впрыска воска в литье по выплавляемым моделям позволяет нам создавать системы, которые исключают нестабильность технологического процесса, сокращают количество брака и оптимизируют ежедневную производительность.
Знакомство с особенностями серии Vastpe
Наши системы объединяют надежную гидравлику, жесткие конструкции зажима и точное регулирование температуры. Независимо от того, работаете ли вы в цехе с широкой номенклатурой заказов или на непрерывной производственной линии, наша автоматическую вакуумную машину для прецизионной литья по воску обеспечивает стабильность технологических параметров при каждой последующей инъекции.
- Равномерное управление температурой: Многозонные нагревательные контуры поддерживают однородную консистенцию воска в резервуаре, подающих шлангах и инжекционном сопле.
- Жесткий зажим пресс-формы: Прочные зажимные рамы предотвращают раскрытие пресс-формы под давлением и образование облоя по линии разъема.
- Интуитивно понятное управление на базе ПЛК: Программируемые профили позволяют операторам сохранять и загружать настройки давления впрыска, скорости потока и времени выдержки для каждой конкретной пресс-формы.
- Плавная подготовка воска: Контролируемое перемешивание в резервуаре поддерживает однородность пастообразного или жидкого воска, не допуская образования пузырьков захваченного воздуха.
Индивидуальные решения для современных литейных производств
Разные литейные предприятия работают с различными сплавами, размерами деталей и геометрическими формами. Мы адаптируем конфигурации оборудования для нужд конкретных отраслей производства:
- Аэрокосмическая промышленность и энергетика: Обеспечение стабильности давления, необходимой для изготовления сложных турбинных компонентов с внутренними полостями и элементов конструкционного оборудования.
- Автомобильное и коммерческое литьё: Обеспечение высокоскоростных производственных циклов и многогнёздных пресс-форм для кронштейнов, деталей турбокомпрессоров и соединительных элементов.
- Медицинские импланты: Обеспечение гладкой поверхности и строгой повторяемости размеров при производстве ортопедических изделий и хирургических инструментов.
- Общие промышленные комплектующие: Обеспечение универсальной и экономически эффективной работы с инструментальной оснасткой различных размеров и при небольших объёмах производства.
Эксплуатационные преимущества прецизионного литья
Использование специализированной машины для литья восковых моделей для прецизионного литья позволяет напрямую снизить основные затраты литейного производства.
| Операционный фактор | Стандартная ручная настройка / базовая конфигурация | Интеграция оборудования Vastpe | Влияние литейного производства |
|---|---|---|---|
| Изменяемость размеров | Нестабильное время ручной выдержки | Автоматизированное управление выдержкой и охлаждением | Значительное снижение уровня брака |
| Предотвращение образования облоя | Непостоянное усилие ручного зажима | Жёсткий гидравлический зажим с высоким усилием | Минимальные трудозатраты на обрезку моделей |
| Cycle Times | Темп работы зависит от оператора | Автоматизированный цикл с быстрым возвратом в исходное положение | Повышение производительности — больше деталей в час |
| Сохранение целостности модели | Высокий риск деформации при извлечении | Плавное параллельное раскрытие пресс-формы и выталкивание | Защита тонких стенок и мелких элементов |
Как получить индивидуальную рекомендацию по выбору оборудования
Выбор подходящей установки для литья под давлением восковых моделей требует согласования технических возможностей оборудования с ассортиментом отливок вашего литейного производства. Чтобы определить оптимальную конфигурацию для вашего предприятия, подготовьте следующие технические характеристики:
- Размеры и масса штампа: Максимальная длина, ширина, высота и общая масса имеющейся у вас оснастки.
- Объём впрыска воска и площадь проекции поверхности: Максимальный объём воска, необходимый для одного впрыска, и площадь проекции поверхности штампа для расчёта требуемого усилия смыкания.
- Тип воска: Предпочтительное рабочее состояние (пастообразный или жидкий воск) и особенности его плавления.
- Целевая производительность: Ожидаемое количество деталей за смену и необходимый уровень автоматизации (ручная загрузка штампа или автоматизированные пневматические челночные столы).
Предоставление этих основных параметров позволит нашей инженерной команде рассчитать точное усилие смыкания, ход сопла и необходимую вместимость резервуара для вашего производства.
Часто задаваемые вопросы
Для чего используется воскоинжекционная машина в литье по выплавляемым моделям?
Машина для литья восковых моделей под давлением изготавливает точные выплавляемые восковые модели, полностью соответствующие геометрии готовых металлических компонентов. В процессе литья по выплавляемым моделям эти восковые модели покрываются керамической суспензией для создания керамической оболочковой формы. Машина обеспечивает стабильную точность размеров каждой восковой модели, сводя к минимуму припуски на механическую обработку и поверхностные дефекты готовых отливок. Выбор надежного оборудование для литья воском является основой обеспечения жесткого контроля допусков на протяжении всех производственных циклов.
Каковы основные этапы цикла литья восковых моделей под давлением?
Стандартный автоматизированный цикл производства восковых моделей состоит из пяти последовательных этапов: Подготовка воска: Поддержание стабильной температуры и вязкости воска для предотвращения усадки и термических напряжений. Зажим пресс-формы: Смыкание половин пресс-формы с приложением достаточного гидравлического или пневматического усилия для герметизации линии разъема. Инъекция: Подача подготовленного воска через сопло в полость пресс-формы под контролируемым давлением и с заданной скоростью. Выдержка под давлением и охлаждение: Поддержание давления выдержки во время затвердевания воска внутри охлаждаемой пресс-формы для предотвращения образования усадочных раковин. Открытие пресс-формы и извлечение модели: Приведение в действие механических или пневматических выталкивающих штифтов для извлечения модели без изгибов и повреждения поверхности.
Какую функцию выполняет пресс-форма во время литья воска под давлением?
Литьевая пресс-форма определяет внешний контур, внутренние элементы и качество поверхности восковой модели. Помимо выполнения функции негативной полости для формирования детали, современные пресс-формы оснащаются внутренними каналами охлаждения, обеспечивающими быстрое отведение тепла от расплавленного или пастообразного воска. Прижимная нагрузка не должна нарушать точность взаимного расположения частей пресс-формы, чтобы обеспечить постоянную толщину стенок и предотвратить смещение линии разъема.
Какие факторы влияют на качество восковой модели?
Итоговая целостность модели определяется несколькими взаимосвязанными параметрами: Температура воска: Даже отклонение температуры на несколько градусов изменяет вязкость, что приводит к неполному заполнению формы или чрезмерной усадке. Давление и скорость впрыска: Чрезмерное давление вызывает образование облоя; недостаточное давление приводит к захвату воздуха и неполному заполнению формы. Время выдержки: Извлечение модели до её затвердевания приводит к деформации; чрезмерная выдержка неоправданно увеличивает продолжительность цикла. Усилие смыкания пресс-формы: Оно должно компенсировать давление впрыска по всей площади проекции поверхности.
Используя горизонтальная интеллектуальная машина введения воска Помогает поддерживать точный цифровой контроль этих технологических параметров, предотвращая распространённые проблемы, такие как линии течения и кавитация.
Как покупателю оценить совместимость оборудования с имеющейся оснасткой?
При интеграции нового инжектора для воска в существующую литейную линию мы оцениваем: Размеры плит и расстояние между ними в открытом положении: Проверка того, что габариты пресс-формы позволяют надёжно разместить её между колоннами или рамами. Геометрия сопла: Соответствие радиуса сопла машины, размера отверстия и расстояния перемещения литниковой втулке пресс-формы. Усилие смыкания: Обеспечение того, чтобы усилие смыкания машины превышало усилие размыкания, создаваемое наибольшей проекционной площадью вашей пресс-формы. Механизм выталкивания: Проверка соответствия длины хода, расположения и типа привода выталкивающих штифтов имеющимся плитам вашей пресс-формы.
Какую информацию необходимо предоставить при запросе рекомендации по выбору машины?
Чтобы мы могли подобрать подходящую конфигурацию машины, предоставьте следующие производственные данные: Характеристики модели: Максимальные размеры детали, масса впрыска (объём) и проекционная площадь поверхности. Характеристики воска: Тип воска (паста или жидкость), температура плавления и текущая температура впрыска. Характеристики оснастки: Материал изготовления пресс-формы (алюминий или сталь), общие размеры формы и имеющиеся соединения системы охлаждения. Производственные показатели: Целевое время цикла на один впрыск и предполагаемые объёмы производства в день или месяц.
 Russian
 English
 German