
15 октября 2026 года
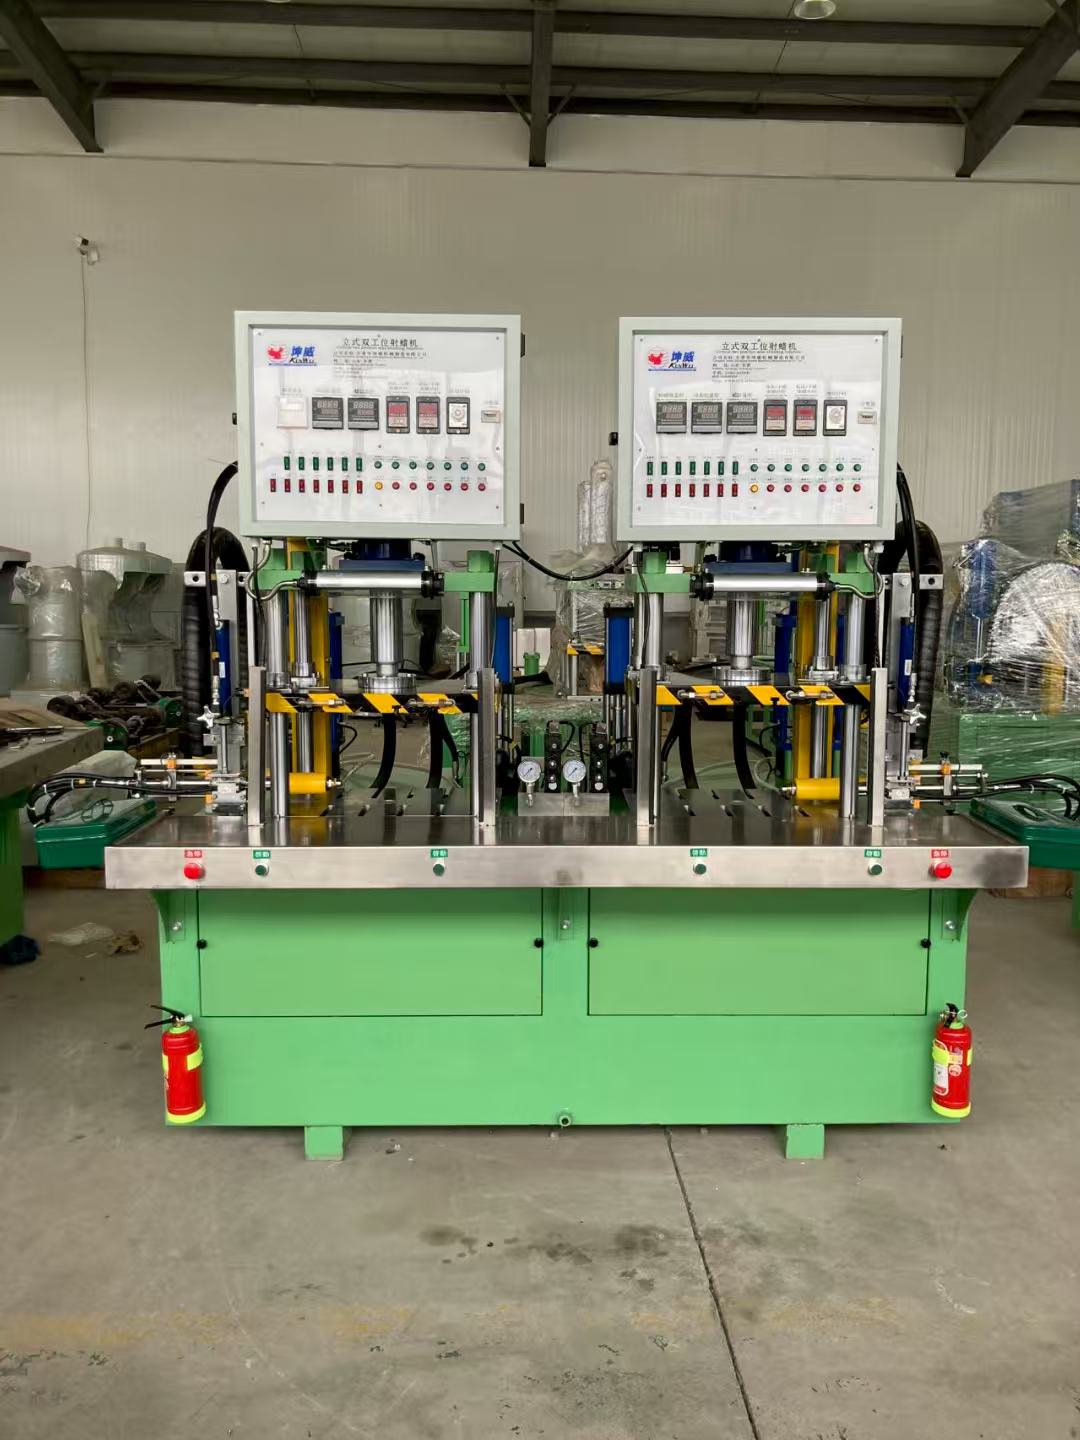
Станок для инжекционного литья воска обеспечивает точное и эффективное формование воска для ювелирного литья с стабильным давлением, простой эксплуатацией и надёжной работой

Как работает станок для инжекционного литья воска в литье по потерянному воску
В процессах литья по потерянному воску инъекционный станок воска служит основой качества образца. Мы полагаемся на эти системы для плавления твёрдого литейного воска, поддержания его на точной жидкостной вязкости и впрыска под контролируемым давлением в резиновые, силиконовые или металлические формы. Весь процесс соединяет создание мастер-модели и финальное литье под инвестиции.
Принцип работы пневматической и вакуумной инъекции
Современный станок для инжекционного литья воска работает за счёт положительного пневматического давления, вакуум-дополнительного давления или их сочетания:
- Пневматическая инъекция: Сжатый воздух выталкивает жидкий воск из нагретого резервуара через форсунку в полость формы. Регулируемое давление воздуха обеспечивает полное заполнение до застывания воска.
- Вакуумная инъекция: Система создает вакуум внутри камеры формы непосредственно перед инъекцией. Удаление окружающего воздуха снимает противодавление и микрополя воздуха, позволяя расплавленному воску плавно заполнять сложные филигранные элементы и острые углы без пустот.
Создание дефектов-безwaxовых образцов
Качество конечного металлического литья напрямую зависит от точности образца. Наши системы инжекционного литья воска устраняют переменные, вызывающие структурные дефекты литья:
- Предотвращение захвата воздуха: Циклы эвакуации предотвращают попадание пузырьков воздуха вдоль тонких поперечных сечений.
- Контроль усадки: Стабильные циклы поддержания давления подают расплавленную воск непрерывно по мере остывания образца внутри полости, устраняя следы усадки.
- Обеспечивает повторяемость размеров: Равномерное зажимное давление пресс-формы и автоматизированные циклы гарантируют идентичные массы образца в больших сериях производства.
Основные компоненты машины для инъекции воска
Надежная инъекция требует тесной синергии между ключевыми механическими и тепловыми компонентами:
- Лоток для плавления (резервуар): Изолированная герметичная камера из алюминия или нержавеющей стали, рассчитанная на равномерное тепловое проведение. Он равномерно расплавляет образцовый воск, предотвращая перегрев и карбонизацию.
- injector nozzle: Термоконтролируемая насадка-дозатор, расположенная у переднего края бака. Отдельные нагревательные элементы предотвращают застывание воска внутри отверстия между циклами инъекции.
- Манометр и регулятор давления: Прецизионные узлы управления, которые подают стабильное, микро-подрегулируемое воздушное давление для поддержания точного объема порции.
- Зажим для формы: Механическое или пневматическое зажимное устройство, обеспечивающее равномерное, сбалансированное давление по всей поверхности разделения формы, чтобы предотвратить вспучивание воска и деформацию формы во время инъекции.
Типы машин для инъекции воска
Выбор правильного инжектора воска зависит от вашего объема производства, сложности форм и терпимости к ручной доводке. Мы делим системы впрыска воска на три основные ступени:
Ручные вакуумные восковые инжекторы для мастерских ремесленников
Ручные пневматические устройства являются основой небольших мастерских, индивидуальных ювелиров и ремонтных мастерских, выпускающих короткие партии. Операция: Вы вручную прижимаете резиновую форму к насадке инжектора и нажимаете вперед, чтобы запустить подачу воска. Базовый восковую инжекционную машину для инвестиционного литья опирается на стабильный компрессорный воздух для проталкивания расплавленного воска из резервуара в форму. Лучшее для: Небольшие партии заказной работы, твердые печати перстней, крупные подвески и простые геометрические отливки. Компромисс: Утомляемость оператора может привести к неравномерному фиксированию давления, что вызывает утечку по линии расслоения или неполные заливки, если форма смещается во время впрыска.
Цифровые вакуумные машины для впрыска воска с финишной обработкой для сложной филиграни
Стандартные инжекторы с управлением воздушным давлением имеют тенденцию задерживать воздушные карманы внутри сложных, тонкостенных форм. Цифровый вакуумный агрегат решает это: создаёт отрицательное давление вакуума во впускной полости формы непосредственно перед подачей воска. Операция: Оператор размещает резиновую или силиконовую форму на герметичное вакуумное уплотнение. Устройство удаляет весь остаточный воздух из внутренних полостей перед открытием вала воска, втягивая жидкий воск во каждый тонкий канал. Лучшее для: Микро-павовые настройки, сложная филигрань, многоуровневые галереи и детализированные фигурки. Преимущество ядра: Обеспечивает отсутствие пузырьков и полные заполнения без необходимости чрезмерного давления впрыска или повышения температуры воска.
Полностью автоматические инжекторы воска с автожимкой для массового производства
Для промышленных производственных запусков ручное удержание формы приводит к неприемлемым отклонениям веса между деталями. Фабрики с высоким пропуском выпускаются на автоматическую вакуумную машину для прецизионной литья по воску для автоматизации всей последовательности инжекции. Механизм автоматического зажима: Пневматические или гидравлические пластины захватывают форму с заданной силой, удерживая линию раздела герметичной против инъекционного давления, чтобы предотвратить утечки воска. Цифровое хранение рецептов: Операторы сохраняют откалиброванные параметры — время вакуумного втягивания, давление инъекции, сила зажима и время охлаждения на простое — для конкретных библиотек форм. Лучшее для: Заводы промышленного литья воска под инвестиции, многооперационные цеха по изготовлению ювелирных изделий и стандартные технологические узлы, требующие повторяемые массы узоров и нулевые заусенцы.
Необходимые функции, которые следует учитывать перед покупкой вакс-инъекционной машины
Выбор правильного вакс-инъекционного станка напрямую влияет на выход образца, скорость цикла и последующее качество поверхности. При оценке оборудования для активного производственного участка мы уделяем внимание четырем основным аппаратным функциям, которые определяют надежность эксплуатации и точность рисунка, особенно при балансировке преимуществ и недостатков литья по выплавляемым моделям между различными объемами производства.
Два цифровых контроллера температуры для бака и сопла
Однородное тепловое управление предотвращает преждевременное охлаждение и деградацию воска. Единая тепловая зона приводит к неравномерному потоку, потому что инжекторное сопло действует как тепловой сток.
- Независимый контроль зоны: Отдельные цифровые PID–контроллеры для основного резервуара и инжекционного сопла обеспечивают однородную вязкость по всей траектории потока.
- Предотвращение замерзания насадки: independent nozzle heaters stop wax from skinning over or solidifying between cycles.
- Тепловая стабильность: Искать датчики, способные поддерживать температуры с точностью +/-0.2°C, чтобы предотвратить тепловое усадку и структурное напряжение в образцах.
Вакуумная эвакуация способности устранить пористость образца
Стандартный прессованный впрыск часто задерживает воздушные карманы в глубоких полостях, тонких стенках и тонких филигранных участках.
- Предэвакуция перед впрыском: Интегрированные вакуумные насосы удаляют окружающий воздух из зажимаемой полости формы до высвобождения воска.
- Без пузырьков заполнения: Удаление воздушных карманов позволяет расплавленному вWax проникать под меньшим давлением впрыска, устраняя микропористость и незаполненные поля.
- Автоматизированные захват и последовательности инжекции значительно повышают пропускную способность по сравнению с ручными вариантами. Вакуум-ассистированный впрыск значительно уменьшает внутренние пустоты, соответствуя строгим стандарты качества литья для надежных металлических деталей во время последующего выжигания и литья.
Регулируемое давление зажима и многонаправленная выравнивание насадки
Постоянная герметичность предотвращает появление трещин по шву, защищая гибкие резиновые и силиконовые формы от разрушения.
- Тонкая настройка давления: Пневматические автопресс-монтажи должны позволять микрорегулировки для соответствия твердости формы и поперечного сечения поверхности.
- Многоосевая выравнивающая система: Головка сопла с многоконтурной настройкой по осям X, Y и Z обеспечивает точное выравнивание по оси спуска mold sprue, гарантируя герметичное уплотнение без ручной фиксации.
- Повторяемая сила зажима: Постоянное механическое давление предотвращает усталость оператора и обеспечивает последовательность порций от цикла к циклу в многокамерных выпусках.
Емкость бака и скорость восстановления расплава
Масштаб оборудования должен соответствовать вашему суточному объему литья, чтобы избежать узких мест в производстве, вызванных длительным тепловым восстановлением.
| Характеристика | Низкий объем / студийная спецификация | Высокий объем промышленная спецификация |
|---|---|---|
| Емкость резервуара для бака | 2–3 литра | 5–10+ литров |
| Время восстановления нагрева | 45–60 минут с холодного состояния | Быстро восстанавливающиеся погружные элементы (<30 мин) |
| Система уплотнения | Уплотнение одной прокладки O-образной формы | Два высокотемпературных уплотнителя-флуореластомера |
| Регулировка давления | Ручной аналоговый регулятор | Цифровой прецизионный регулятор (шаг 0,01 МПа) |
| Нет. | Пункт | Техническая спецификация |
| 1 | Модель | SL-16-2-L |
| 2 | Источник питания | 380 В + 220 В / 50 Гц |
| 3 | Мощность | 9,8 кВт |
| 4 | Давление системы | 14 МПа |
| 5 | Давление впрыска воска | 1–7 МПа |
| 6 | Сила зажима | 16 тонн |
| 7 | Скорость зажима | 40 мм/с |
| 8 | Скорость впрыска воска | 0–0,3/с |
| 9 | Время впрыска воска | 0–999 S/M |
| 10 | Максимальный объем впрыска воска за цикл | 3 л |
| 11 | Вертикальное перемещение распыляющей форсунки | 150 мм |
| 12 | Переднее и заднее перемещение распыляющей форсунки | 200 мм |
| 13 | Ёмкость бака для воска | 80 л |
| 14 | Эффективное рабочее пространство | 610 × 550 × 500 мм |
| 15 | Общие размеры (Д × Ш × В) | 3200 × 1800 × 2700 мм |
| 16 | Масса машины | 3000 кг |
Хорошо подобранный резервуар в сочетании с нагревательными лентами высокой мощности обеспечивает непрерывное плавленое воско во время быстрых повторяющихся циклов, не позволяя достигать целевых температур инъекции.
Пошаговая настройка и управление машиной для инъекции воска
Запуск машины для инъекции воска требует настройки температуры, воздушного давления и времени вакуума перед производственными циклами. Овладение этой настройкой предотвращает появление дефектных узоров на ранних этапах цикла производства, что напрямую соответствует стандарту этапам литьевого процесса.
Установка оптимальных температур расплава
- Температура бака: Установите основной резервуар в диапазоне, рекомендованном производителем для вашей конкретной восковой литьевой смеси, обычно от 68°C до 73°C (154°F–163°F). Воск должен оставаться полностью расплавленным, не перегреваться и не разрушаться.
- Температура сопла: Установите инжекторное сопло на 1°C–2°C выше температуры бака. Этот температурный градиент предотвращает преждевременное замерзание в точке инъекции и останавливает засорение сопла.
Подготовка резиновых и силиконовых форм
- Осмотрите все разделительные линии, направляющие штифты и предварительно выпиленные клапаны на предмет остаточной восковой стружки или загрязнений цеха.
- Нанесите микрорлойку талька или разделительный порошок на полости из силикона и вулканизированной резины, чтобы способствовать вытеснению воздуха, стряхивая избыток, чтобы избежать образования поверхностных ямок.
- Убедитесь, что задние пластины форм чистые и плоские, чтобы равномерно распределялся зажимной усилий.
Калибровка вакуумного всасывания и давления впрыска
- Вакуумное всасывание: Для вакуумпомощи впрыскивателей выполните цикл отрицательного давления на 2–4 секунды, чтобы удалить захвачённый воздух из глубоких полостей перед открытием wax valve.
- Давление впрыска: Регулируйте рабочее пневматическое давление в диапазоне от 0,05 МПа до 0,2 МПа (7–28 psi). Изящные и хрупкие зубцы выигрывают от стабильного, умеренного давления, тогда как тяжелые цельные детали требуют контролируемого, более низкого давления, чтобы предотвратить разрыв формы.
Сжимание, впрыск и извлечение
- Выравнивайте и зажимайте: Центрируйте вход в форму непосредственно над соплом. Применяйте прочное, сбалансированное механическое или пневматическое зажимание — избыточное усилие деформирует внутренние полости, в то время как слабое зажатие вызывает образование обломков.
- Впрыск и удержание: Запустите цикл впрыска и держите контакт 3–6 секунд, позволяя воску заполнять полость по мере уменьшения объема жидкости.
- Охлаждение: Дайте форме отдохнуть 15–30 секунд, чтобы образец полностью затвердел перед открытием.
- Безупречное извлечение: Мягко выгибайте форму наружу вдоль резанных линий и отсоединяйте резиновую заготовку от образца, не тяните за восковую заготовку, чтобы предотвратить искажение или сломанные зубцы.
Устранение распространённых дефектов маши́ны для литья воском
Ежедневная эксплуатация машины по впрыску воска на производственной площадке подразумевает столкновение с периодическими дефектами образцов. Когда возникают дефекты, мы изолируем переменную — температуру, давление или зажим — чтобы быстро восстановить плавное литьё образцов воском.
Устранение пузырьков воздуха и неполных заполнений образцов
Короткие порции и внутренние пустоты портят целостность модели ещё до начала литья по воску. Когда образцы не заполняются полностью или захватывают воздушные карманы, мы проверяем три основных фактора:
- Низкое давление впрыска: Постепенно увеличивайте пневматическое давление. Тонкие поперечные сечения и ажурная работа требуют более высокой начальной скорости заполнения до охлаждения воска.
- Низкая температура воска: Если расплав внутри цифровой камеры впрыска воска падает ниже рабочего диапазона, воск prematurely затвердевает внутри узких входных дверцах формы. Повышайте нагрев форсунки и бака на 1°C–2°C за шаг.
- Заточенная воздухом: Резы легкого удаления воздуха вдоль линий разреза в вашей вакуумной системе впрыска воска, или переключитесь на цикл машины впрыска воска с вакуумом, чтобы вытянуть воздух из полостей перед впрыском и получить беспузырьковый впрыск воска.
Предотвращение вспенивания воска вдоль линий разреза формы
Флэшинг происходит, когда расплавленный воск проталкивается между половинками формы, образуя тонкие «оперения», требующие утомительной ручной очистки.
- Избыточное давление инжекции: Перепрессовывание формы преодолевает зажим. Уменьшите давление инжекции, пока флэшинг не исчезнет, а полные заполнения останутся целыми.
- Неравномерное или недостаточное зажатие: При использовании ручного зажима неравномерное давление рукой искажает резиновые формы. Мы полагаемся на автоматический зажим wax-инжектора, чтобы равномерно и повторяемо создавать периметральную силу по всей лицевой поверхности формы.
- Искаженные или поврежденные пластины формы: Проверяйте рамы формы и резиновые блоки. Со временем тепло и давление могут деформировать пластины, оставляя зазоры вдоль линии раздела.
Устранение усадочных следов, провалов и деформаций рисунка
Толстые участки образца из воска часто подвержены поверхностным вмятинам или внутренним вентиляциям по мере охлаждения и сжатия воска. Работа с тяжелыми геометриями требует проверенных техник для исправление усадки восковой модели в сложных формах.
- Избыточное плавление: Работа на восковом чанке с контролируемой температурой, нагревая его больше, чем необходимо, приводит к чрезмерному расширению воска и резкому последующему сжатию при охлаждении. Установите температуру емкости на минимальную приемлемую точку потока.
- Преждевременное извлечение из формы: Открытие формы слишком быстро вызывает деформацию и провалы. Увеличьте время нахождения под зажимом на 2–4 секунды, чтобы рисунок полностью застывал.
- Недостаточное удерживающее давление: Поддерживайте контактное давление сопла еще несколько секунд, чтобы машина продолжила впрыскивать воск в сердцевину, пока внешняя оболочка застывает.
Очистка забитых инжекторных сопел и загрязнённых воск-ёмкостей
Колебания расхода или резкое снижение веса образца обычно указывают на засорение или загрязнение резервуаров воска.
- Промывка ослабления на сопле: Со временем на кончике инжектора собираются сухой воск и обугленные остатки. Обогрейте кончик сопла внешне тепловым пистолетом и пропустите через отверстие чистый латунный зонд, чтобы выбить мусор.
- Слив загрязнённых резервуаров: Пыль, порошок формовочного отделения и посторонние частики оседают на дне резервуара. Полностью опустошите камеру плавления, протрите внутренние стенки безворсовой тканью и заполните только чистыми, первичными воск-шейхающими пакетами воска.
Обслуживание и уход за надёжностью машины для инъекционного воска в долгосрочной перспективе
Профилактическое обслуживание обеспечивает работу машины для инъекции воска с постоянными циклами и нулевыми неожиданными падениями давления. Мы ориентируемся на строгий график обслуживания на производстве для предотвращения заражения, деградации уплотнений и тепловых дрейфов.
Ежедневная очистка сопел и регламент purge
Остатки воска быстро разрушаются при повышенных температурах, образуя твердую углеродистую накипь внутри канала сопла.
- Очистка на конце смены: Прогоните через сопло 50–100 мл свежего воска в конце каждой производственной смены, чтобы смыть осадок и захваченные микропузырьки.
- Внешняя очистка сопла: Вытирайте латунную наконечную насадку, пока она теплая, нематовым чистящим тряпкой и растворителем, безопасным для латуни. Никогда не используйте стальные зондовые или сверла для устранения закупорок, так как царапины внутри отверстия нарушают ламинарный поток воска.
- Проверка осадка в резервуаре: Держите крышку бака плотно закрытой во время работы, чтобы пыль на рабочем месте и пудра для отливки не оседали в расплавленном воске.
Осмотр и замена уплотнений вакуумирования и пневматических шлангов
Изменения давления и слабые циклы вакуума обычно объясняются деградировавшими эластомерными компонентами, а не отказами насоса.
- Осмотр уплотнительных колец: Еженедельно проверяйте силиконовые и резиновые прокладки на вакуумной камере и сборке зажима. Заменяйте любой уплотнитель, показывающий трещины, потерю высоты или глазирование воском.
- Проверки пневматических линий: Проверяйте быстросоединительные фитинги и полиуретановые воздуховоды на микротрещины мыльной водой или ультразвуковым детектором утечек. Падение давления всего на 2 PSI за цикл впрыска вызывает неполные заполнения в тонких филигранных элементах.
- Слив фильтра: Ежедневно сливайте влагосодержащие ловушки на входящих воздухопроводах. Водяные капли, попадающие в пневматические цилиндры, вызывают рывки поршня и нестабильное усилие зажима.
Рутинная калибровка датчиков температуры и манометров
Цифровые контроллеры могут смещаться после длительных циклов нагрева, искажая фактическую вязкость расплавленного воска.
- Проверка двух зон температуры: Используйте калиброванный цифровой контактный термометр для ежемесячной проверки фактической температуры расплавленного воска по сравнению с показанием машины. Измеряйте как ядровой резервуар воска, так и наконечник распылителя.
- Регулировка смещения датчика: Повторно откалибруйте смещение ПИД-контроллера, если показание датчика отклоняется более чем на ±1°C от фактических температур плавления.
- Перекалибровка манометра: Проверяйте основной регулятор воздуха и вакуум-манометр по отношению к эталонному манометру раз в квартал. Точная регулировка давления обеспечивает предсказуемое сужение шаблона, что критично на выходе, где понимание различий между ковкой и литьем направляет окончательные допуски по размерам.
Часто задаваемые вопросы о машине для впрыска воска
Какова идеальная температура настройки для впрыска ювелирного воска?
Большинство восков для литья изделий из драгоценных металлов вводятся чисто в пределах 65°C и 75°C (150°F до 168°F). Мы всегда запускаем распылитель на 2°C–3°C теплее, чем основной резервуар. Это предотвращает тепловой удар и не даёт воск застывать при входе в резиновую форму.
Почему моя образцовая восковая заготовка становится хрупкой или деформированной?
Хрупкие или искажённые образцы обычно обусловлены тремя распространёнными проблемами на производстве: Раннее снятие с матрицы: Снятие образца до полного затвердевания ядра. Перегретая воск: Тепловая деградация разрушает пластификаторы в воскe, делая его хрупким. Неправильное усилие зажима: Неравномерная ручная фиксация искривляет полость формы под давлением.
Если вы имеете дело с структурными дефектами или усадкой, ознакомьтесь с нашим руководством по уса́дке воска для конкретной настройки параметров.
Как сравнивается вакуумная подача воска с простой пневматической подачей?
- Стандартная пневматическая подача: Использует сжатый воздух для толкания расплавленного воска в форму. Она хорошо работает для плоских лент и простых подвесок, но может захватывать воздушные карманы внутри замкнутых сложных дизайнов.
- Вакуумная подача воска: Вытягивает воздух из полости формы перед подачей. Эта предэвакуация исключает обратное давление, обеспечивая резкие кромки, нулевые микрорелэшки и надежное заполнение тонкого филиграма.
Какое давление воздушного компрессора требуется для работы вакуумного электродира воска?
Мы рекомендуем подать вашему устройству подачи воска входное давление линии 4 до 6 бар (60 до 90 psi), но ваш реальный регулятор давления впрыска должен оставаться низким — обычно устанавливается между 0,5 до 1,8 бар (7 до 25 psi). Чрезмерное давление впрыска приведет к вытаскиванию шламы по разделительной линии.
Как часто следует заменять воск для литья в резервуаре?
Мы рекомендуем сливать, чистить и доливать тигель каждые 3–6 месяцев при обычном производстве. Со временем воск, находящийся при повышенных температурах, окисляется, теряет эластичность и на дне тигля накапливаются осадки. Следуйте нашему подробному режиму для замены воска в инжекционной ёмкости систем, чтобы чистить сопло и поддерживать качество образца на постоянном уровне.



 Russian
 English
 German