
10 ноября 2026 года
Автоматизируйте производственную линию литья по выплавляемым моделям с помощью надежных решений, повышающих точность, производительность и экономическую эффективность
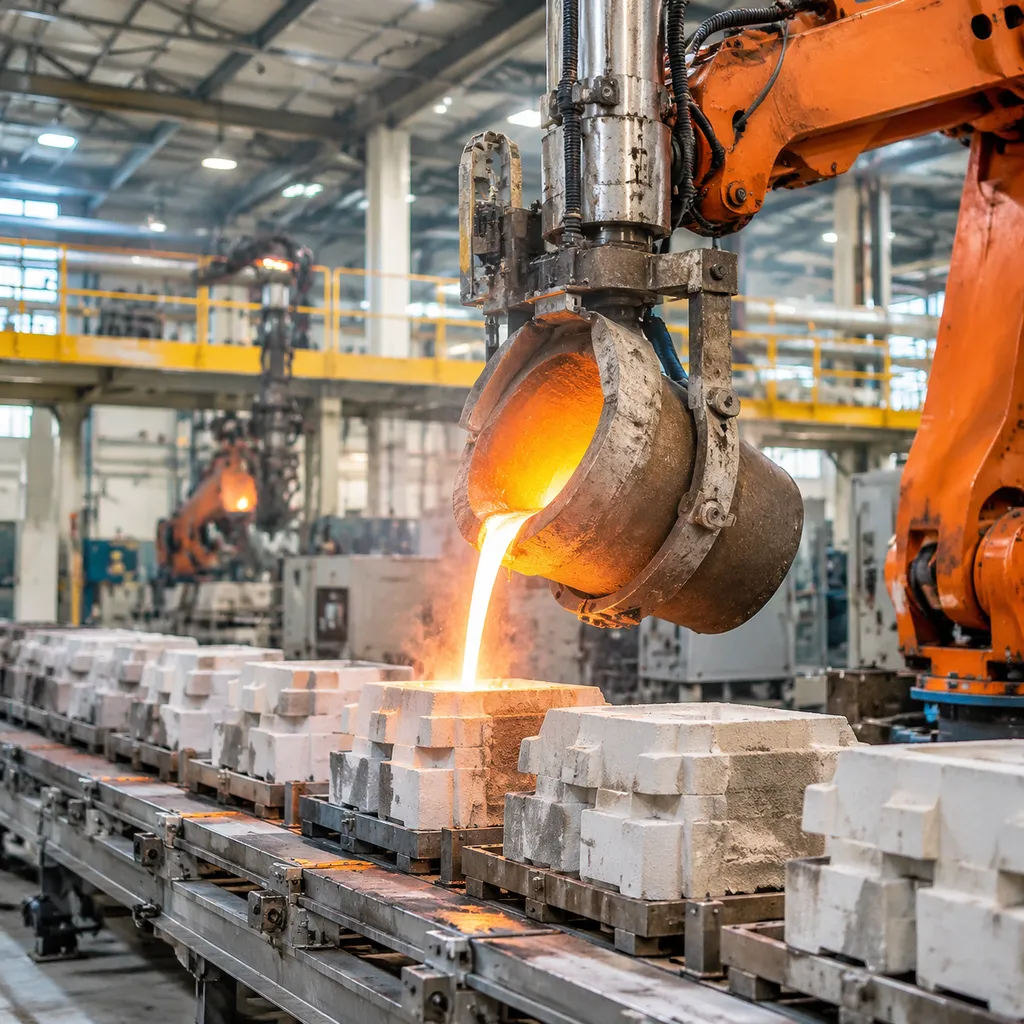
Обзор системы: модернизация процесса литья по выплавляемым моделям
Традиционные операции литья по выплавляемым моделям сталкиваются с серьезными ограничениями при использовании ручного труда: нестабильная толщина оболочки, неравномерное стекание суспензии, длительные производственные циклы и высокий процент брака. Мы разрабатываем автоматизацию производственных линий литья по выплавляемым моделям решения, которые превращают ручной процесс литья по выплавляемым моделям в строго контролируемый и высокоповторяемый производственный процесс. Заменяя влияние человеческого фактора высокоточной автоматизацией, наши системы обеспечивают равномерность нанесения покрытия, контролируемое проникновение суспензии и стабильное качество продукции в каждую производственную смену.
- Повторяемость процесса: Стандартизированные скорости погружения, углы и траектории стекания материала в каждом цикле.
- Минимизация брака: Непосредственное сокращение количества трещин в оболочке, включений и дефектов вытекания металла.
- Максимальная производительность: Непрерывная круглосуточная работа без усталости операторов и отклонений технологического процесса.
Переход от ручных операций к интеллектуальной робототехнике
Ручное перемещение тяжелых восковых блоков нарушает целостность формы и подвергает работников риску травм от повторяющихся нагрузок и воздействия опасной пыли. Наши системы автоматизации литья по выплавляемым моделям заменяют ручные операции многоосевыми литейными роботами для погружения с высокой грузоподъемностью, специально разработанными для работы в тяжелых производственных условиях.
| Фактор производства | Ручное перемещение | Автоматизированная роботизированная ячейка |
|---|---|---|
| Грузоподъёмность роботизированной ячейки | Ограничена 15–25 кг на одного оператора | До 500+ кг с многоосевыми манипуляторами |
| Точность угла слива | Изменяется и зависит от оператора | Точное кинематическое управление с точностью ±0,5° |
| Безопасность на рабочем месте | Высокое воздействие кремнезёмной пыли и эргономические нагрузки | Закрытые рабочие ячейки без воздействия на операторов |
| Продолжительность цикла | Непостоянные показатели от смены к смене | Фиксированное время цикла, определяемое заданной программой |
Автоматизируя манипуляции с хрупкими восковыми моделями и тяжёлыми керамическими оболочками, наши роботизированные системы построения оболочек обеспечивают равномерную толщину слоёв на сложных геометрических поверхностях, в глубоких полостях и глухих отверстиях.
Модульная масштабируемость: от отдельных роботизированных ячеек до полностью интегрированных производственных предприятий
Каждое литейное производство работает в соответствии с уникальными требованиями к занимаемой площади, грузоподъёмности и производительности. Мы предлагаем модульные архитектуры, которые легко масштабируются в соответствии с производственными потребностями:
- Базовые установки для погружения: Автономные роботизированные установки для погружения при литье по выплавляемым моделям, оснащённые вращающимися резервуарами для шликера и шлифовальными устройствами, предназначенные для устранения узких мест на отдельных участках действующих предприятий.
- Полуавтоматизированные линии: Роботизированные установки для погружения, интегрированные с камерами периодической сушки с ручной загрузкой или конвейерами с пошаговой индексацией для промежуточного накопления изделий.
- Полностью интегрированные системы под ключ: Комплексные автоматизированные линии производства керамических форм, объединяющие транспортировку восковых блоков, роботизированное погружение, нанесение песка методом дождевания, обсыпку огнеупорным материалом в псевдоожиженном слое, многоярусные подвесные сушильные конвейеры и климат-контроль окружающей среды под управлением централизованной системы диспетчеризации.
Такая модульная структура позволяет литейным предприятиям немедленно автоматизировать ключевые этапы технологического процесса без нарушения текущих производственных мощностей, обеспечивая простой и последовательный инженерный путь к полной модернизации предприятия.
Основные модульные рабочие станции и инженерная архитектура
Наши системы автоматизации производственных линий для литья по выплавляемым моделям разработаны на основе модульных ячеек по принципу Plug-and-Play. Вместо того чтобы ограничивать литейные предприятия жёсткими монолитными конфигурациями, мы проектируем каждую станцию для автономной работы или бесшовной интеграции в полностью синхронизированный производственный процесс.
Автоматизированная сборка и транспортировка восковых блоков моделей
Мы устраняем узкие места, связанные с ручной обработкой, уже на начальном этапе производственного процесса. Наши автоматизированные станции сборки восковых моделей точно позиционируют, сваривают и закрепляют модели на центральных литниковых каналах с точным контролем температуры, предотвращая возникновение напряжений и деформацию моделей. Выравнивание с помощью систем технического зрения: Прецизионные датчики проверяют правильность совмещения литников и целостность соединений перед переходом к следующей позиции. Автоматизированные передаточные стеллажи: Собранные деревья напрямую перемещаются на буферные станции или подвесные конвейеры без участия человека, что обеспечивает сохранение стабильности геометрических размеров и рисунка.
Многоосевая роботизированная ячейка для изготовления оболочек повышенной грузоподъёмности
В основе участка приготовления суспензии находятся промышленные роботы с высокой грузоподъёмностью, которые берут на себя весь процесс погружения. Используя автоматизированной линии нанесения оболочки с роботной точностью, наши многоосевые установки для погружения с точностью до миллиметра контролируют глубину погружения, угол вращения и траектории стекания суспензии. Грузоподъёмность: Предназначены для работы с группами изделий массой от 50 до более 500 кг без снижения производительности в течение рабочего цикла. Однородность суспензии: Управляемая многоосевая артикуляция обеспечивает полное проникновение суспензии в узкие полости, одновременно удаляя её излишки, чтобы исключить скопление жидкости и образование воздушных включений.
Системы точного нанесения огнеупорного песка и обсыпки
Равномерное нанесение огнеупорного материала имеет решающее значение для целостности оболочки и её устойчивости к термическому удару. Наши технологические ячейки объединяют установки для дождевого нанесения песка и псевдоожиженные слои, позволяющие динамически менять размер зерна при нанесении первичных и последующих слоёв: Дождевые пескоструйные станции: Обеспечивают равномерную подачу огнеупорного песка под действием силы тяжести на первичные слои, защищая хрупкую геометрию восковых моделей от механического повреждения. Плазморные (флюидизированные) слои: Псевдоожижают крупнозернистый песок равномерным потоком воздуха низкого давления для нанесения последующих слоёв, обеспечивая глубокое сцепление без пузырьков даже на разветвлённых участках плотных модельных блоков.
Конвейерные линии с интеллектуальной системой климат-контроля для сушки оболочек
Сушка оболочек традиционно является самым узким местом в процессе точного литья. Наши подвесные конвейерные линии непрерывно перемещают керамические оболочки через закрытые многозонные сушильные туннели: Динамическое управление климатом: Независимые зоны управления обеспечивают точное регулирование скорости движения окружающего воздуха, температуры и относительной влажности. Контролируемая дегидратация: Предотвращает образование градиентов влажности, приводящих к растрескиванию оболочек, значительно сокращая время сушки и гарантируя стабильность формы от слоя к слою.
Интерфейс автоматизации удаления воска, предварительного нагрева и заливки
После завершения сушки линия автоматически перемещает необожжённые керамические оболочки непосредственно на этапы термической обработки. Минимизация термического удара и контроль скорости изменения давления на этом этапе имеют решающее значение, поэтому оптимизация параметров удаления воска паром для предотвращения дефектов оболочек полностью интегрирована в систему управления рецептами ПЛК. Перемещение в автоклав: Быстрые автоматизированные системы загрузки герметично размещают оболочки в паровом автоклаве, выполняя циклы быстрого сброса давления для расплавления и удаления воска без растрескивания керамики. Передача на предварительный нагрев и заливку: Роботизированные манипуляторы перемещают оболочки после удаления воска непосредственно в высокотемпературные печи предварительного нагрева и точно позиционируют их на заливочной станции, защищая операторов от интенсивного теплового излучения.
Промышленные системы управления и интеграция с Индустрией 4.0
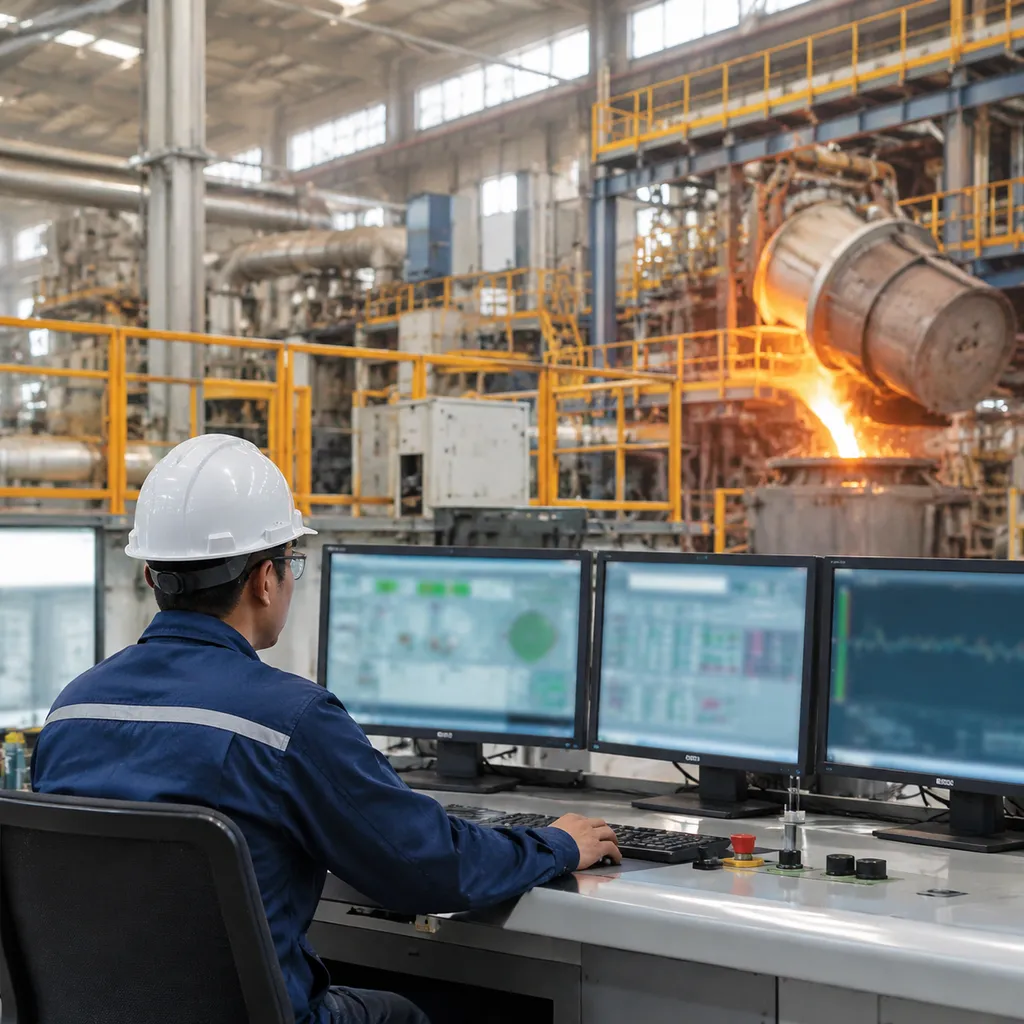
Автоматизация современных производственных линий литья по выплавляемым моделям основана на прозрачности данных и надёжных системах управления. Мы разрабатываем платформы автоматизации, позволяющие исключить отклонения технологического процесса благодаря прямому подключению механического оборудования к цифровой инфраструктуре предприятия. Это обеспечивает полную прозрачность операций с каждой оболочкой, каждого цикла окунания и каждого этапа сушки.
Централизованная архитектура SCADA и распределённая архитектура ПЛК
Наши пакеты автоматизации используют многоуровневую архитектуру управления, которая отделяет непосредственное управление движением оборудования от высокоуровневого планирования:
- Распределённые промышленные ПЛК: Специализированные контроллеры оборудования выполняют роботизированные манипуляции длительностью менее секунды, вращение резервуаров для суспензии и пошаговое позиционирование конвейера без задержек.
- Единая система диспетчерского управления SCADA: Единый центральный интерфейс координирует работу всех производственных ячеек, управление рецептами и балансировку производственных линий на всей территории цеха.
- Открытая связь по промышленной полевой шине: Высокоскоростные соединения Ethernet/IP и Profinet объединяют роботов, шлифовальные станки, приводы и датчики окружающей среды.
- Выбор рецепта с помощью штрихкода/RFID: Операторы или автоматизированные транспортные системы сканируют метку восковой ёлки, после чего линия мгновенно загружает точные параметры скорости погружения, углов погружения, типов песка и времени сушки.
Телеметрия в реальном времени и прослеживаемость технологического процесса
Для обеспечения стабильности форм требуется неукоснительное соблюдение единых стандартов на каждом этапе. Мы создаём комплексную контроль процесса в литье под ин'tегтной точностью для дефектной свободы непосредственно в программный уровень.
| Контролируемый параметр | Механизм управления | Целевой допуск |
|---|---|---|
| Вязкость суспензии | Автоматические поточные вискозиметры и системы дозирования растворителя | ±0,5 секунды (эквивалент по чашке Зана/Форда) |
| Температура суспензионной ванны | Интегрированные системы охлаждения и нагрева резервуара | ±1,0 °C |
| Воздушный поток при сушке и относительная влажность | Регулируемые системы подачи воздуха и контуры осушения | ±2 % относительной влажности / ±0,2 м/с скорости воздушного потока |
| Ускорение погружения | Обратная связь сервоприводов робота с замкнутым конт | Замкнутая система сервоуправления роботом с обратнойуром управления |
Плавное движение без ры связью.
Плавное движение без рывков и скачков
Все данные о полном жизненном цикле каждой литейной елвков и скачков
- Полные данные о жизненном цикле каждой литейной елочки — от первого погружения вки — от первого погружения в шликер до оконч шликер до окончательной сушки — архивательной сушки — архивируются в вашей локальной сетиируются в вашей локальной сети или системе MES, обеспечивая пол или MES-системе, обеспечивая полную прослеживаемость партий и готовность к аудиту. Безопасность, диагностика и дистанционное обслуживание.
- Мы удел Мы уделяем первостов и бесперебойной работе оборудования в каждой производственной ячейке:.
- епенное внимание безопасности операторов и бесперебойной работе оборудования в каждойАппаратные блокировки безопасности: Ин производственной ячейке:.
Аппаратные блокировки безопасности:
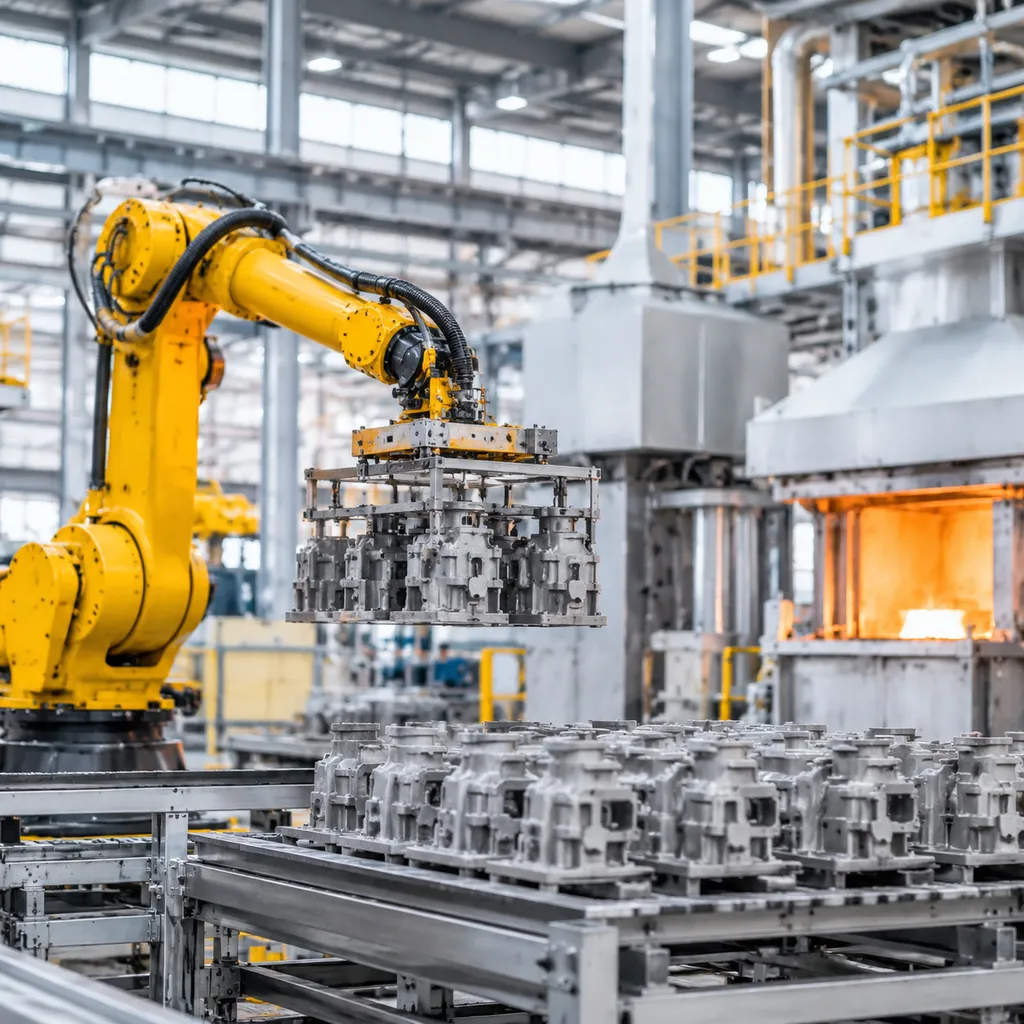
Наш автоматизацию производственных линий литья по выплавляемым моделям Интегртегрированные световые завесы безопасности,ированные световые завесы безопасности, защит защитные ограждения по периметру и резервные защитные ворота обеспечивают безопасность воные ограждения по периметру и резервные защитные ворота обеспечивают безопасность во всех з всех зонах перемещения автоматизированного оборудования.
| Параметр системы | Диапазон стандартных характеристик | Вариант повышенной прочности |
|---|---|---|
| Максимальная нагрузка на дерево/кластер | 50–150 кг (включая крепёжную оснастку) | До 500 кг и более |
| Габариты кластера (диаметр × высота) | Ø600 мм × 800 мм | Ø1 200 мм × 1 500 мм |
| Количество степеней свободы роботизированной руки | Шестиосевой промышленный шарнирный манипулятор | Шестиосевой манипулятор с дополнительной седьмой линейной направляющей |
| Вместимость резервуара для суспензии | 300–800 л, с непрерывным перемешиванием | Резервуары с рубашкой объёмом 1 200–2 500 л |
| Системы шлифования | Двойные шлифовальные установки с дождевым орошением и псевдоожиженными слоями | Многостанционная система абразивных элементов по индивидуальному заказу |
| Режим работы сушильного конвейера | Циклы с позиционированием продолжительностью 15–30 минут (регулируемые) | Непрерывная многоярусная цепная система |
| Архитектура управления | ПЛК Siemens S7-1500 / Allen-Bradley | Полная интеграция с системами SCADA и MES |
Максимальная грузоподъёмность и допустимые габариты кластера
Мы проектируем каждую роботизированную ячейку для нанесения керамических покрытий методом погружения при литье по выплавляемым моделям с учётом необходимости обработки сборок — от компактных прецизионных медицинских литниковых систем до массивных промышленных конструкционных кластеров. Стандартная грузоподъёмность: Полезная грузоподъёмность от 50 до 150 кг, охватывающая 80 % задач в аэрокосмической, автомобильной промышленности и производстве промышленных клапанов. Ячейки для тяжёлых нагрузок: Высокомоментные механизмы запястья, рассчитанные на нагрузку до 500 кг, предотвращают отклонение манипулятора робота при извлечении суспензии и выполнении высокоскоростных операций. Габариты обрабатываемых деталей: Стандартный рабочий зазор при повороте обеспечивает размещение деревьев диаметром до 1 200 мм и общей высотой опускания до 1 500 мм.
Роботизированные погружные манипуляторы и вместимость баков для суспензии
Стабильность нанесения покрытия обеспечивается точным кинематическим управлением и стабильностью жидкости в течение круглосуточных рабочих смен (24/7). Многоосевой робот для погружения в литейную суспензию: Герметизированные манипуляторы со степенью защиты IP67 защищают редукторы от воздействия абразивных керамических суспензий и взвешенной кремнезёмной пыли. Баки для суспензии: Баки из нержавеющей стали марок 304/316 оснащены лопастными мешалками с регулируемой скоростью вращения, обеспечивающими перемешивание с низким сдвиговым воздействием и предотвращающими образование застойных зон и поверхностной корки. Контроль уровня и вязкости: Автоматические датчики уровня запускают дозаправку суспензией; встроенный контроль температуры позволяет сохранять химические свойства связующего.
Станции дождевого нанесения песка и оштукатуривания во флюидизированном слое
Для формирования равномерных основных и резервных покрытий наши автоматизированные линии оснащены специализированными установками для нанесения керамической обсыпки. Шлифовальная установка для нанесения песка при литье по выплавляемым моделям: Прецизионные осциллирующие ленточные шлифовальные машины равномерно наносят мелкодисперсный цирконовый песок или плавленый кремнезём на первичные слои покрытия без смывания модельного состава. Машина для нанесения обсыпочного материала в псевдоожиженном слое: Аэрируемые слои крупнозернистого материала обеспечивают нанесение последующих слоёв покрытия, используя сбалансированные воздухораспределители для глубокого проникновения в поднутрения, рёбра жёсткости и углубления. Система пылеулавливания: Полностью закрытые вытяжные кожухи напрямую подключаются к воздуховодам промышленной системы пылеулавливания, поддерживая концентрацию взвешенных частиц в окружающем воздухе значительно ниже установленных литейных нормативов.
Продолжительность циклов и производительность экологичного сушильного туннеля
Скорость сушки определяет структурную прочность формы и продолжительность производственного цикла до перемещения деталей на следующий этап производства. автоклав де wax этапом. Подвесная конвейерная система для сушки оболочковых форм: Многоярусные подвесные цепные конвейеры с индексированной подачей перемещают блоки оболочковых форм через сушильные камеры с раздельными температурными зонами. Контуры климат-контроля: Управляемые микропроцессорами воздушные сопла направляют равномерный поток воздуха с низкой скоростью на каждый ярус, поддерживая температуру в пределах ±1,5 °C и относительную влажность ±3% во всех зонах сушки. Управление продолжительностью циклов: Программируемые рецептуры сушки автоматически задают время высушивания каждого слоя в диапазоне от 1,5 до 4 часов в зависимости от химического состава суспензии и толщины слоя.
Архитектура ПЛК и соответствие электротехническим стандартам
- Стандартное оборудование: Промышленные системы управления Siemens S7-1500 или Allen-Bradley ControlLogix с цветными сенсорными панелями оператора (HMI).
- Стандарты соответствия: Оборудование разработано в соответствии с требованиями CE, UL 508A и NFPA 79 и оснащено раздельными корпусами для высоковольтного и низковольтного оборудования.
- Интеграция систем безопасности: Цепи безопасности категории 4 / SIL 3, блокируемые световые завесы и защитные ограждения непосредственно интегрированы в основную сеть блокировок системы управления.
Эксплуатационные преимущества и окупаемость инвестиций литейного производства
Внедрение автоматизацию производственных линий литья по выплавляемым моделям системы меняет экономику литейного производства. Заменяя ручное погружение, перемещение и сушку синхронизированной робототехникой, наши системы позволяют сократить три основные статьи затрат при литье по выплавляемым моделям: процент брака, прямые трудозатраты и нестабильность продолжительности производственных циклов.
Бескомпромиссное качество оболочки и снижение количества дефектов
Ручное окунание часто приводит к нестабильной толщине шликера, углам стекания и равномерности нанесения обсыпки. Наша автоматизированная линия изготовления оболочек обеспечивает воспроизводимые траектории многоосевого движения, гарантируя равномерное формирование оболочки на деталях сложной геометрии, с глубокими полостями и тонкими рёбрами.
- Uniform Shell Thickness: Запрограммированные углы окунания исключают скопление шликера и чрезмерное утолщение кромок.
- Контролируемое стекание: Точные циклы вращения и наклона предотвращают образование перемычек из шликера и зон концентрации напряжений, приводящих к растрескиванию оболочки.
- Минимизация процента брака: Стандартизированная автоматизация непосредственно устраняет дефекты, возникающие в процессе производства. Узнайте о практических способах снижения дефектов литья для повышения качества на всех этапах работы вашего участка изготовления оболочек.
Существенная экономия трудозатрат и материалов
Тяжёлые восковые блоки и работа в условиях опасной кремнезёмной пыли приводят к высокой текучести кадров и значительным физическим нагрузкам на операторов. Наши роботизированные системы нанесения оболочки способны непрерывно работать с тяжёлыми заготовками без утомления, одновременно оптимизируя расход исходных расходных материалов.
- Экономия шликера и обсыпочного материала: Контролируемая скорость извлечения и направленная подача обсыпочного материала методом дождевания сокращают потери огнеупорных материалов на от 15% до 25%.
- Перераспределение трудовых ресурсов: Один техник может обслуживать несколько автоматизированных установок для окунания и конвейерных линий вместо того, чтобы выделять отдельные бригады для ручного окунания.
- Более безопасные условия труда: Полностью закрытые шлифовальные установки и автоматизированные системы перемещения материалов обеспечивают изоляцию операторов от взвешенных в воздухе частиц.
Предсказуемые сроки производственного цикла
Ручная обработка партий приводит к изменению времени сушки оболочек и узким местам при планировании смен. Наши подвесные конвейерные системы для сушки оболочек обеспечивают непрерывные циклы сушки по принципу «первым поступил — первым обработан», точно адаптированные к заданным вами характеристикам каждого слоя.
| Операционная метрика | Ручное изготовление керамической оболочки | Автоматизированная производственная линия |
|---|---|---|
| Стабильность качества оболочек | Изменяется в зависимости от смены операторов | 100% повторяемость траектории и рабочего цикла |
| Ритмичность цикла окунания | Нестабильный процесс, склонный к задержкам | Фиксированное время цикла, определяемое заданной программой |
| Обработка тяжёлых грузов | Ограничена физическими возможностями человека | Работает с деревьями массой более 100 кг |
| Планирование производства | Зависит от посещаемости и темпа работы | Предсказуемый такт производства в режиме 24/7 |
Благодаря предсказуемому нанесению слоёв и отверждению в условиях контролируемого климата наша архитектура автоматизации стабилизирует графики поставок, сокращает сроки производственного цикла и обеспечивает полную окупаемость капитальных вложений в пределах типичных сроков эксплуатации литейного производства.
Целевые отрасли применения и номенклатура компонентов
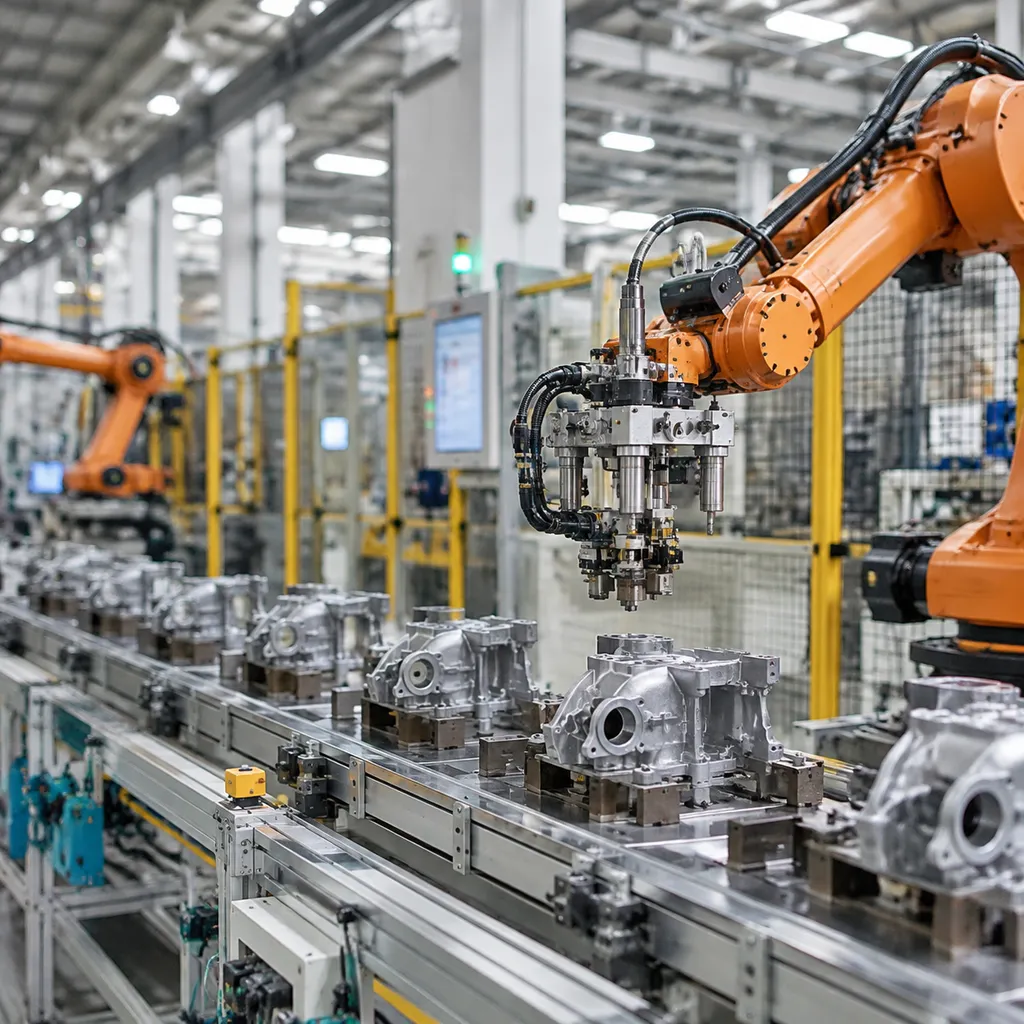
Наши решения для автоматизированных линий инвестиционного литья разработаны с учётом строгих требований к качеству в отраслях с повышенными требованиями к надёжности и безопасности. Мы уделяем особое внимание обеспечению стабильного качества при изготовлении деталей сложной геометрии, помогая производителям соблюдать строгие стандарты качества литья для надежных металлических деталей.
Конструкционные элементы для аэрокосмической и оборонной промышленности
Мы обеспечиваем производство критически важных для безопасности полётов деталей, включая лопатки турбин и конструктивные элементы планера воздушных судов. Автоматизация гарантирует необходимую повторяемость процессов для успешного прохождения строгих неразрушающих испытаний и соответствия требованиям авиационной сертификации материалов.
Детали силовых агрегатов легковых и коммерческих автомобилей
В условиях крупносерийного производства наши роботизированные системы оптимизируют выпуск рабочих колёс турбокомпрессоров, компонентов трансмиссий и впускных коллекторов двигателей. Высокая точность сохраняется даже при интенсивном темпе производства, необходимом современным автомобильным цепочкам поставок.
Медицинское оборудование и ортопедические имплантаты
Точность, необходимая для изготовления биосовместимых имплантатов, требует абсолютной однородности оболочки. Наши автоматизированные модули погружения и нанесения огнеупорной обсыпки исключают нестабильность, связанную с человеческим фактором, обеспечивая соответствие деликатных ортопедических компонентов, таких как эндопротезы коленного и тазобедренного суставов, точным размерным спецификациям.
Энергетика и промышленные клапаны регулирования потоков
Мы предлагаем надёжные решения для литья крупногабаритных компонентов, работающих под давлением. От сложных промышленных клапанов регулирования потоков до тяжёлых компонентов энергетического оборудования — наши системы обеспечивают целостность каждой отливки благодаря нашему опыту в производстве Изготовление нестандартных промышленных компонентов методом литья из углеродистой стали.
Комплексная методология внедрения автоматизации производственной линии литья по выплавляемым моделям
Мы осуществляем переход к автоматизации в рамках структурированной пятиэтапной программы, разработанной для минимизации простоев и обеспечения бесшовной интеграции с существующими литейными производственными процессами. Независимо от того, переходите ли вы к литью по выплавляемым моделям для аэрокосмической отрасли при производстве высокоточных компонентов или к стандартному промышленному производству, наш подход ориентирован на производительность и надежность.
- Этап 1: Анализ производства и аудит геометрии отливок: Сначала мы оцениваем ваши текущие литые детали, распределение по весовым категориям и требования к материалам, чтобы определить оптимальную конфигурацию автоматизации.
- Этап 2: 3D-моделирование компоновки и создание цифрового двойника: До начала изготовления мы создаем цифровой двойник для моделирования траекторий погружения роботизированных систем и потоков материалов, обеспечивая тем самым услуги литьевого производства прецизионных металлических деталей достижение максимальной производительности.
- Этап 3: Высокоточное изготовление, сборка и предварительные заводские приемочные испытания (Pre-FAT): Все механические и электронные компоненты собираются и проходят строгие заводские приемочные испытания (FAT) на нашем предприятии для проверки соответствия заданным значениям продолжительности производственного цикла.
- Этап 4: Монтаж на объекте, интеграция и приемочные испытания на площадке (SAT): Наша команда выполняет механический монтаж и интеграцию программного обеспечения непосредственно на вашем производстве. Завершающим этапом являются приемочные испытания на площадке (SAT), подтверждающие соответствие системы установленным ключевым показателям эффективности (KPI).
- Этап 5: Обучение операторов, ввод в эксплуатацию и техническая поддержка на протяжении всего срока службы: Мы обеспечиваем комплексное обучение персонала вашего предприятия и разрабатываем долгосрочный протокол технического обслуживания, чтобы поддерживать производственную линию на пике эффективности.
Часто задаваемые вопросы об автоматизации производственных линий для литья по выплавляемым моделям
Мы отвечаем на распространённые вопросы по эксплуатации, чтобы помочь вам определить, как наша автоматическую линию нанесения оболочкового покрытия для литья по выплавляемым моделям соответствует особенностям вашей производственной среды.
| Вопрос | Особенности внедрения |
|---|---|
| Адаптивность к доступному пространству | Наши модульные роботизированные ячейки имеют компактную вертикальную или линейную компоновку, что позволяет интегрировать их в существующие производственные помещения. |
| Управление суспензией | Мы используем интегрированные автоматизированные системы смешивания с датчиками вязкости в режиме реального времени и охлаждающими рубашками для поддержания стабильности параметров в течение всех рабочих смен. |
| Переключение между рецептурами | Программирование на базе ПЛК обеспечивает быстрый выбор технологических рецептур, сводя к минимуму время простоя при переходе между различными типами кластеров восковых моделей. |
| Равномерность нанесения покрытия | Многоосевые роботы обеспечивают выполнение сложных программируемых траекторий движения, гарантируя проникновение суспензии в глухие полости и сложные геометрические формы. |
| Окупаемость инвестиций и срок возврата вложений | Повышение эффективности расхода материалов, сокращение трудозатрат и минимизация уровня брака, как правило, обеспечивают конкурентоспособные сроки окупаемости для литейных производств с большими объемами выпуска. |
Технические и эксплуатационные разъяснения
- Согласованность процесса: Исключая ручной труд из циклов нанесения покрытия и шлифования, мы обеспечиваем одинаковую толщину покрытия на каждом кластере, непосредственно снижая уровень брака, характерный для ручных производственных процессов.
- Безопасность и техническое обслуживание: Наша система с расширенными диагностическими функциями отслеживает состояние оборудования в режиме реального времени, позволяя проводить профилактическое обслуживание до возникновения простоев.
- Масштабируемость Вы можете начать с отдельной роботизированной ячейки для нанесения покрытия методом погружения, а по мере роста производственных потребностей расширить ее до полностью интегрированной производственной линии, связанной конвейерной системой.

 Russian
 English
 German