
2026年9月24日
Прецизионная литая углеродистая сталь с прочной долговечностью, индивидуальные формы и надежная производительность для промышленных применений

Возможности и характеристики литья углеродистой стали
Мы предоставляем комплексные решения по литью углеродистой стали, разработанные для удовлетворения требований к конструктивной прочности, механическим свойствам и герметичности. Наши производственные линии объединяют инвестиционное литье по технологии силикатной солью, литье по водному стеклу и песчаное литье с использованием смол, чтобы сбалансировать точность поверхности, размерную точность и общую себестоимость производства.
Диапазон производства и технические параметры
| Параметр | Инвестиционное литье (Силикатная соль / Водный стекло) | Песчаное литье (смола на основе песка) | Вторичная ЧПУ-обработка |
|---|---|---|---|
| Диапазон единичной массы | 0,05 кг – 80 кг | 10 кг – 1 500+ кг | Полностью настраивается |
| Линейные допуски | ISO 8062 CT4 – CT6 | ISO 8062 CT8 – CT10 | До ±0,01 мм |
| Поверхностная шероховатость | Ra 3,2 мкм – Ra 6,3 мкм | Ra 12,5 µm – Ra 25 µm | До Ra 0,8 µm |
| Производственная масштабируемость | Быстрая лётная партия до серийного выпуска | Средние и крупносерийные запуски | Высокоточные батч-работы |
Гибкость производства и масштабируемость объёмов
- Расширенная весовая шкала: Мы литьём изготавливаем микрокомпоненты массой всего 0,05 кг до тяжёлых промышленных отливок массой более 1 500 кг.
- Оптимизированные методы литья: Высокодетализированные, с малыми допусками детали используют наши процессы литья по воску с силикатной жидкостью или по гипсу; крупные, тяжёлые по секциям детали льются на прочных линиях песчаного песка.
- Превосходная целостность поверхности: Достигаются чистые, дефект-отсутствующие поверхности после литья с Ra 3,2 µm, а последующая ЧПУ обработка, фрезерование и шлифование дают отделку вплоть до Ra 0,8 µm.
- Адаптивная производственная мощность: Масштабируемые конфигурации поддерживают быструю прототипировку, предсерийные испытательные партии и стабильные серийные запуски большого объёма для глобальных цепочек поставок.
Выбор подходящего процесса литья из углеродистой стали
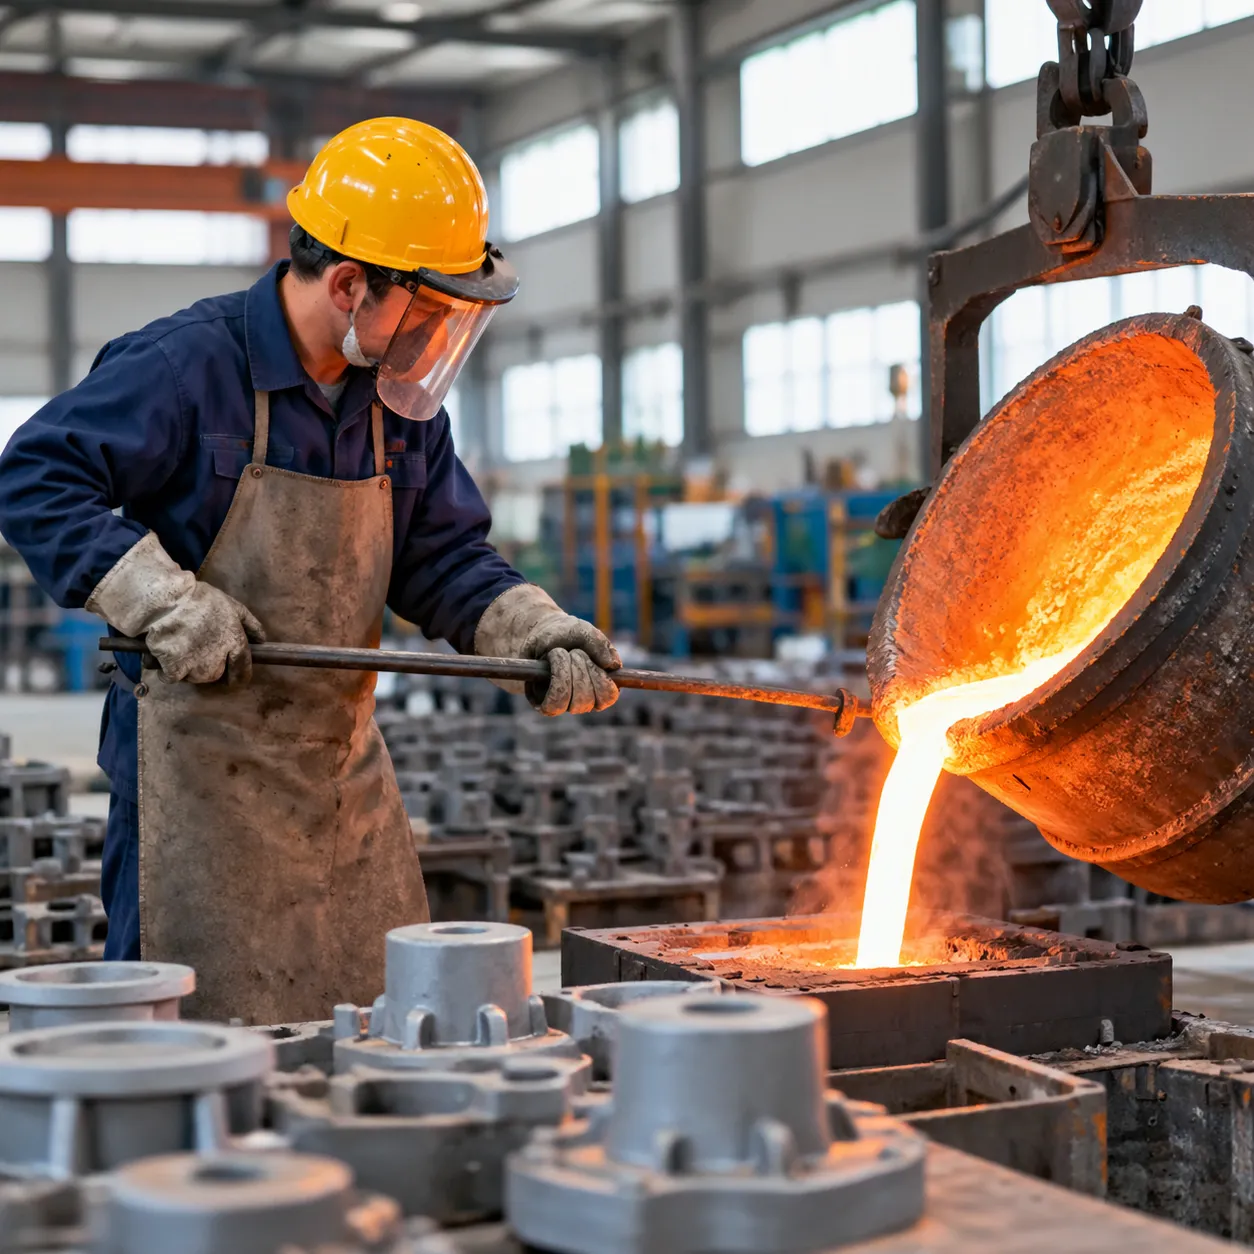
Выбор оптимального метода производства сводится к геометрии детали, требуемым допуском по размерам, толщине стенки и объему заказов. Мы настраиваем ваш производственный план с использованием либо прецизионного литья по потерянной восковой модели, либо литья в песок резиномассовой для балансировки себестоимости и производительности.
Прецизионное литье с инвестиций для сложных форм и жестких допусков
Когда конструкции требуют замысловатых геометрий, тонких стенок и чистой поверхности после литья, наш инвестиционные и прецизионные литьевые услуги обеспечивает близкую к номинальной точность формы. Допуски: Соответствует стандартам линейной точности ISO 8062 CT4 до CT6. Шероховатость поверхности: Достигает поверхности после литья в диапазоне Ra 3,2 мкм до Ra 6,3 мкм, устраняя необходимость вторичной обработки поверхности. Наиболее применимые области: Корпуса клапанов, детали для перекачки жидкостей, тонкостенные крепления и сложные механические механизмы. Толщина стенки: Способен надводить сечения до 2,5 мм надёжно.
Песочное литье для тяжелых конструкционных деталей
Для крупных деталей и толстостенных конструкций рамы сотрудничество с опытной производителя песчаного литья обеспечивает экономию затрат и прочность конструкции. Допуски: Соответствует стандартам ISO 8062 CT8 до CT10. Вес единицы: Обрабатывает тяжелые одночастотные заливки от 10 кг до 1 500+ кг. Наиболее применимые области: Корпуса тяжелого оборудования, детали ковшей для горной промышленности, корпуса насосов и основания тяжелых машин. Экономика оснастки: Низкие первоначальные затраты на оснастку штамповки, подходят для малого и среднего объема производства.
Критерии отбора процесса
| Фактор | Литейное литье из углеродистой стали | Песчаное литье из углеродистой стали |
|---|---|---|
| Типичный диапазон массы | 0.05 кг – 50 кг | 10 кг – 1 500+ кг |
| Линейный допуск | ISO 8062 CT4 – CT6 | ISO 8062 CT8 – CT10 |
| Минимальная толщина стенки | 2.5 мм | 6.0 мм |
| Поверхность после литья (Ra) | 3,2–6,3 мкм | 12.5 – 25.0 мкм |
| Сторона обработки | 1.0 – 2.0 мм | 3.0 – 6.0 мм |
| Целевой выпуск продукции | Средний и высокий объем | Низкий до среднего объема / крупногабаритные детали |
Марки стали и международные стандарты для углеродистой стали
Выбор правильного сплава имеет решающее значение для достижения механических характеристик, свариваемости и износостойкости, которые требуются вашему применению. Мы лить широкий спектр стандартных и индивидуальных формул чугуна углеродистой стали под стандартами ASTM, EN/DIN, ISO, GB и JIS.
Низкоуглеродистая сталь (ASTM A216 WCB/WCC, AISI 1020)
- Ключевые характеристики: Содержание углерода ниже 0,25%. Исключительная пластичность, высокая ударная вязкость и легкость сварки.
- Лучшее применение: Детали для перекачки жидкостей, сосуды под давлением, корпуса запорной арматуры и сварные конструкции, требующие надежной производительности при низком и среднем напряжении.
Среднеру до среднеуглеродистая сталь (AISI 1045, ZG270-500)
- Ключевые характеристики: Содержание углерода от 0,25% до 0,55%. Предлагает прочное сочетание пределa прочности на растяжение, обрабатываемости и вязкости. Реагирует на термоупрочнение и поверхностное твёрдение.
- Лучшее применение: Тяжелонагруженные механические узлы, заготовки под шестерни, рычаги, кронштейны и ступицы автомобильной промышленности. При выборе сплавов для структурных нагрузок вы можете сравнивать эти показатели с класс нержавеющей стали по прочности и сравнениям для оценки деформации при изгибе.
Высокоуглеродистая сталь (AISI 1060, AISI 1070)
- Ключевые характеристики: Углеродистость превышает 0.55%. Высокая твердость поверхности и превосходная износостойкость после закалки и отпуска, с меньшей ковкостью.
- Лучшее применение: Износостойкие пластины, режущие кромки, элементы гусениц и инструмент для промышленной обработки с высокой степенью трения.
Механические и химические показатели
Ниже приведена таблица стандартных механических базовых характеристик для наших наиболее распространённых литьевых марок углеродистой стали:
| Марка материала | Эквивалентные стандарты (EN / GB / JIS) | Углеродистость (C %) | Предел прочности на растяжение (МПа) | Упругость/предел текучести (МПа) | Удлинение (A %) | Ударная энергия (Шарпи-V / Дж) |
|---|---|---|---|---|---|---|
| ASTM A216 WCB | 1.0619 / ZG230-450 / SCPH2 | 0.20 – 0.30% | ≥ 485 | ≥ 250 | ≥ 22 | ≥ 30 |
| ASTM A216 WCC | 1.0625 / ZG270-500 / SCPH11 | ≤ 0,25% | 485 – 655 | ≥ 275 | ≥ 22 | ≥ 35 |
| AISI 1020 | 1.0402 / 20# / S20C | 0.18 – 0.23% | ≥ 410 | ≥ 245 | ≥ 25 | ≥ 40 |
| AISI 1045 | 1.0503 / 45# / S45C | 0.43 – 0.50% | ≥ 600 | ≥ 355 | ≥ 16 | ≥ 25 |
| ZG270-500 | 1.0446 / GS-52 / SC480 | 0.30 – 0.40% | ≥ 500 | ≥ 270 | ≥ 18 | ≥ 22 |
Каждая плавка тестируется с помощью локальных оптических спектрометров и испытательных установок для механической прочности, чтобы гарантировать полное соответствие вашим химическим и физическим характеристикам.
Внутренние станочные мощности с ЧПУ с точной обработкой и термообработкой
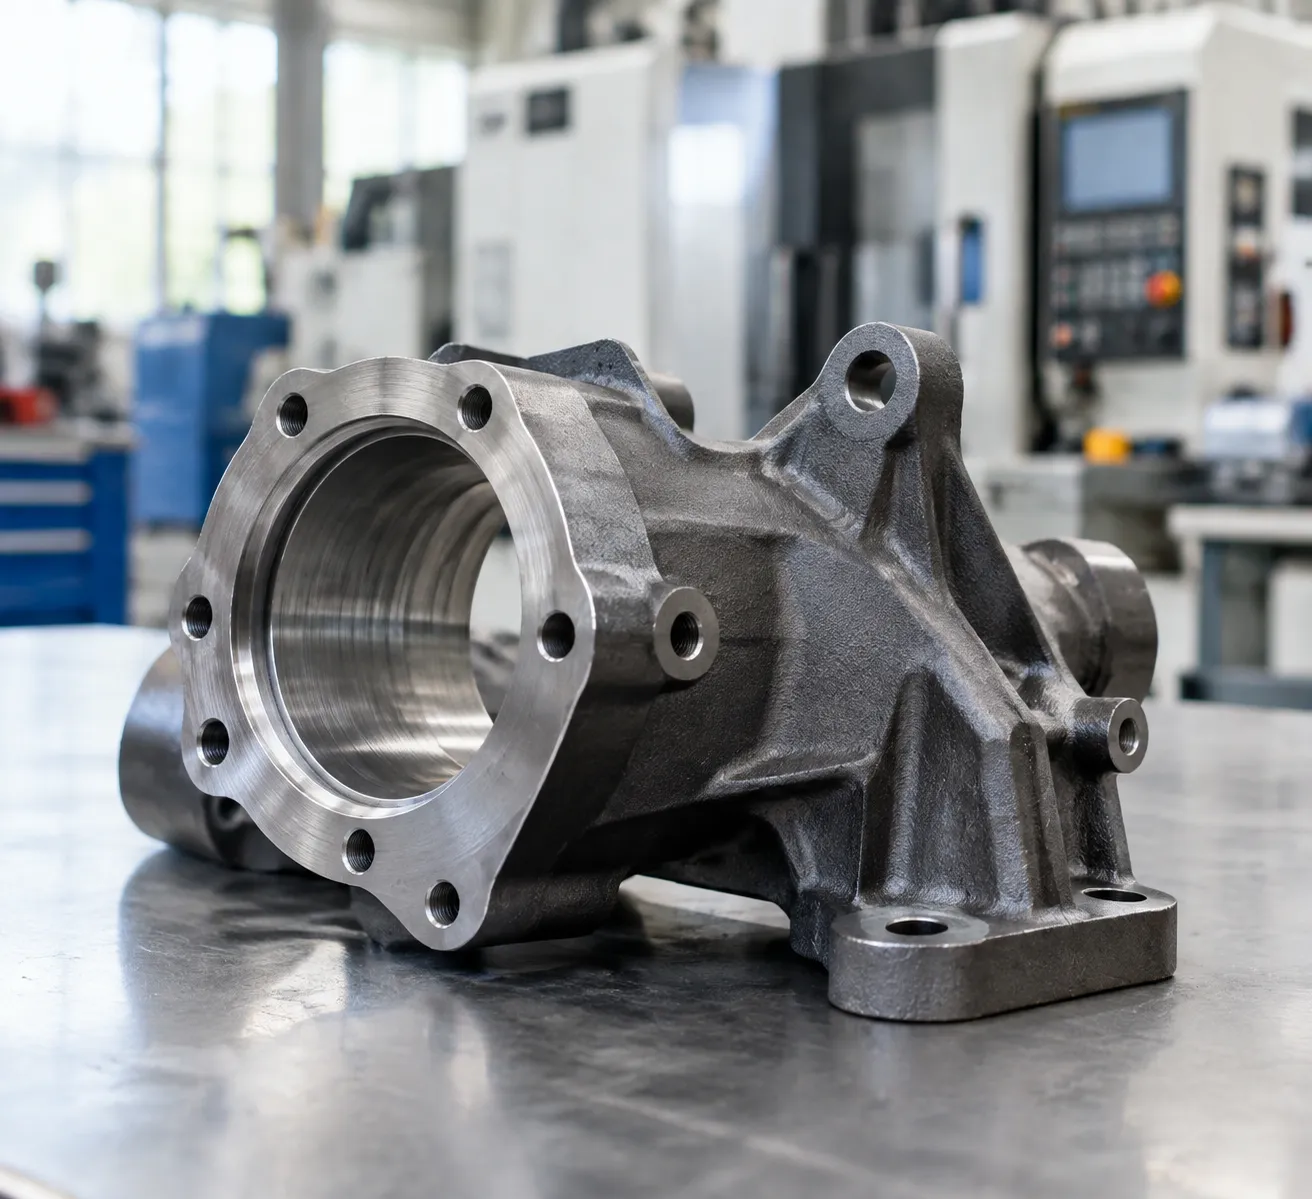
Мы поставляем полностью готовые к сборке компоненты прямо с нашего литейного цеха. Интегрируя продвинутые вторичные обработки и металлургическую обработку в наши точного литья и ЧПУ-машного рабочие процессы, мы исключаем передачи между несколькими поставщиками, сокращаем сроки изготовления и обеспечиваем размерную точность по каждой партии литейных изделий из углеродистой стали.
Многоосевые возможности ЧПУ
Заготовки после отливки редко соответствуют строгим требованиям к сопряжению сами по себе. Мы обрабатываем критически важные сопрягаемые поверхности, резьбы и внутренние геометрии с использованием высокоточных станков с ЧПУ:
- Флот оборудования: центрa ЧПУ с 3, 4 и 5 осями, высокоскоростные токарные станки, горизонтальные расточные станки и автоматические узлы резьбонарезки.
- Операции металлообработки: Высокоточная плоскость обработки торцов, точение, контурная фрезеровка, глубокое сверление, продвершивание, нарезание резьбы и шлифование цилиндрическое.
- Точность допусков: Линейные и позиционные допуски до ±0.01 мм На направляющих подшипниковых журналах, пазы уплотнения и рабочие поверхности крепления.
- Шероховатость поверхности: Поверхности отливки, доведённые до Ra 0.8 мкм – Ra 1.6 мкм на обработанных поверхностях, направляющих.
Матрица термической обработки и отделки поверхности
Мы оптимизируем механические свойства и долговечность поверхности под ваши конкретные условия эксплуатации через сертифицированные внутренние обработки:
| Категория обработки | Метод / Обработка | Целевая инженерная польза |
|---|---|---|
| Термическая обработка | Нормализация и отжиг | Улучшает структуру зерен, устраняет внутреннее напряжение литья и улучшает обрабатываемость. |
| Термическая обработка | Закалка и отпуск (Q&T) | Балансирует предел пропускной способности, прочность ядра и динамическое ударное сопротивление. |
| Термическая обработка | Закалка поверхностей / Карбурирование | Максимизирует твердость поверхности (до 58–62 HRC), сохраняя пластичные свойства ядра. |
| Поверхностная обработка | Обстрел стальным шариком | Удаляет ливарную шлаку и обеспечивает ровную, чистую текстуру, готовую для покраски или покрытия. |
| Поверхностная обработка | Цинковое гальваническое покрытие и пассивация | Обеспечивает стандартную жертвенную коррозионную защиту для наружного или влажного воздействия. |
| Поверхностная обработка | Черное оксидирование и фосфатирование | Увеличивает анти-сковывающую износостойкость, снижает бликовое отражение и удерживает смазочные масла. |
| Поверхностная обработка | Антиржавое масло и грунтовка-покрытие | Защищает детали из углеродистой стали с точными допусками на CNC от морской перевозки и хранения. |
Контроль качества, инспекция и протоколы испытаний

Чтобы гарантировать структурную целостность и полное соответствие вашим инженерным требованиям, каждый литьё из углеродистой стали проходит систематический контроль качества на каждом этапе производства. Мы используем современное внутреннее оборудование для проверки, чтобы подтвердить размерную точность, внутреннее качество звука и физические свойства перед отгрузкой.
Проверка размеров и оптическая инспекция
Мы проверяем сложные геометрии и особенности с малой допуской напрямую по вашим 3D-CAD моделям: Измерительные машины координат (CMM): Высокоточное зондирование для критического геометрического размера и допусков (GD&T). 3D оптическое лазерное сканирование: Полная карта профиля поверхности детали и анализ отклонений для проверки технологии литья в металле, допуски по процессам и материалы. Индивидуальные калибры Go/No-Go: Специализированное фиксированное инструментальное оснащение для быстрых, повторяемых проверок на серийных производственных участках.
Химический состав и механические испытания
Мы проверяем каждый плавившийся лоток на соответствие указанным стандартам сплава: Спектрометрический химический анализ: Оптические эмиссионные спектрометры анализируют каждую партию, чтобы подтвердить точные уровни углерода, марганца, кремния и следовых элементов. Растяжение и предел прочности: Универсальные испытательные машины оценивают предел текучести, предельную прочность на растяжение и процент удлинения. Испытания на удар: Испытания Шарпи V-образного среза при сверхнизких и обычных температурах для проверки стойкости к ударным нагрузкам в условиях высокой напряженности эксплуатации. Проверка твердости: Внутренние испытания Бринелля (HBW) и Роквелла (HRC) на отливках и обработанных нагревом поверхностях.
Возможности неразрушающего контроля (NDT)
Для критически важных компонентов, корпусов клапанов и деталей высокой прочности мы предлагаем комплексные НКИ-инспекции: Инспекция магнитопорошковой просечки (MPI): Обнаруживает поверхностные и близко к поверхности трещины в ферромагнитных углеродистых деталях. Контроль проницательностью (PT): Обнаруживает поверхностные несоответствия, микропористость и тонкие трещины. Ультразвуковая дефектоскопия (UT): Оценивает внутреннюю прочность, выявляя подпоровые пустоты, включения и вариации толщины стенок. Рентгенографическое тестирование (RT / рентген): Обеспечивает полную визуальную проверку внутренней плотности литья и структурной целостности.
Прозрачность, документация и сертификация
Наши процессы контроля качества обеспечивают сквозную прослеживаемость для каждой партии продукции: Материальные отчеты о испытаниях EN 10204 3.1 (MTR): Стандартная документация, детализирующая химический анализ, данные о механических свойствах и журналы термической обработки. Пакеты уровня PPAP 3: Полные пакеты процесса утверждения деталей производства (PPAP), включая контрольные планы, FMEA, размерные результаты и сертификаты материалов для клиентов OEM.
Промышленные применения для индивидуальных стальных чугунных отливок
Мы производим чугунные стальные детали, рассчитанные на борьбу с сильными ударами, механическим усталостным износом и высоким рабочим давлением в глобальных индустриях. Когда стандартные изделия не выдерживают нагрузки, наш ливый стальной чугунный отливок решения обеспечивают структурную целостность и износостойкость, необходимые для критических операций.
Контроль высокого давления и энергия
Наш выплавной цех изготавливает компоненты, сохраняющие давление, которые соответствуют строгим международным нормам сосудов под давлением: Компоненты клапана: Корпуса клапанов высокого давления, головки, шторы и заглушки, отливаются по ASTM A216 WCB. Соединители для потоков: Фланцы, коллекторные блоки и соединители для управления жидкостями, разработанные для предотвращения утечек при циклическом давлении.
Горнодобывающая и тяжелая строительная техника
Для земляных работ и обработки сыпучих материалов мы поставляем компоненты, разработанные для интенсивного изнашивания: Орудия прицепления к кромке грунта (G.E.T.): Сильногрузовые зубья ковша, адаптеры и боковые резцы. Конструктивная фурнитура: Связи гусениц, гусеницы, оси поворотных шарниров и высоконагруженные крепежные скобы. Понимая различий между ковкой и литьем помогает нашим инженерам оптимизировать эти компоненты для сложных форм без снижения прочности.
Коммерческий автомобильный и тяжелый транспорт
Мы производим элементы рамы и подвески, критичные для безопасности, требующие высокой точности размеров: Узлы подвески: Сильногрузовые рычаги управления, крепления пружин и седла оси. Сцепление привода и рулевое управление: Шарниры рулевой колонки, корпуса дифференциалов и узлы ступиц.
Насосы, передача мощности и сельскохозяйственная техника
Наше предприятие производит готовые к сборке узлы из углеродистой стали для промышленной передачи мощности и сельскохозяйственной техники: Работа с жидкостями: Винтовые лопасти, корпуса насосов, вихревые камеры и изнашиваемые пластины. Передача мощности: Заготовки для зубчатых передач высокой жесткости, звездочки и ступицы муфт. Сельскохозяйственная техника: Рабочие сцепления точек заделки, монтаж поясов и крепления рычагов дисков.
Преимущества turnkey-производства и инженерии
Как преданный производитель кастинга из стали на заказ, мы устраняем фрагментацию цепочки поставок путем управления каждым этапом производства внутри компании. От первоначального инженерного анализа до финальной поставки, наш интегрированный рабочий процесс обеспечивает стабильное качество, сокращение сроков выполнения и снижение общих затрат по проектам, критически важным ливый стальной чугунный отливок программам.
Раннее проектирование для производства и предотвращение дефектов
Перед резкой инструмента наша инженерная команда проводит тщательные проверки по проектированию с учетом производства (DFM) для выявления потенциальных рисков на ранних этапах. Симуляция затвердевания и литья в заливке: Мы оптимизируем литьевые каналы, линии разъединения и размещение литников, чтобы предотвратить пористость при усадке, холодные швы и горячие трещины. Оптимизация геометрии: Мы советуем по равномерным переходам стен, углам входа и радиусам уголков для повышения прочности конструкции. Быстрая верификация: Мы поддерживаем точные образцы литья и инженерию оценки для проверки соответствия и функциональности до выпуска оснастки для массового производства.
Единственный источник управления производством
Мы сохраняем полный операционный контроль от моделирования образцов до готовности к финальной сборке Компоненты из углеродистой стали OEM: Внутреннее производство оснастки: Высокоточные формы из алюминия и стали, предназначенные для длительной повторяемости выпуска. Интегрированные вторичные операции: Плавный переход от литья вFoundry к точной механической обработке на ЧПУ, токарной обработке, фрезерованию и специализированной термообработке без задержек при транспортировке со стороны третьих лиц. Централизованная подотчетность: Одна система управления качеством контролирует весь цикл производства, упрощая управление вашим поставщиком.
Защита от ржавчины и глобальная логистика
Чтобы гарантировать, что компоненты поступают чистыми, без ржавчины и готовыми к вашей производственной линии, мы применяем строгие стандарты сохранности экспорта: Защита от коррозии: Применение нейтральных противо коррозионных масел, упаковка в ВИП (VCI, паровая ингибиторная защита) и абсорбенты, адаптированные к условиям морских и воздушных перевозок. Сертифицированная экспортная упаковка: Тяжёлые деревянные ящики, обработанные в соответствии с ISPM 15, и усиленная паллетировка, разработанные для предотвращения утраты при перевозке. Координация логистики: Комплексная глобальная поддержка по отгрузке, включая полную документацию, помощь в таможенном оформлении и запланированные поставки контейнеров.
Пошаговый рабочий процесс по поиску поставщиков и подача RFQ
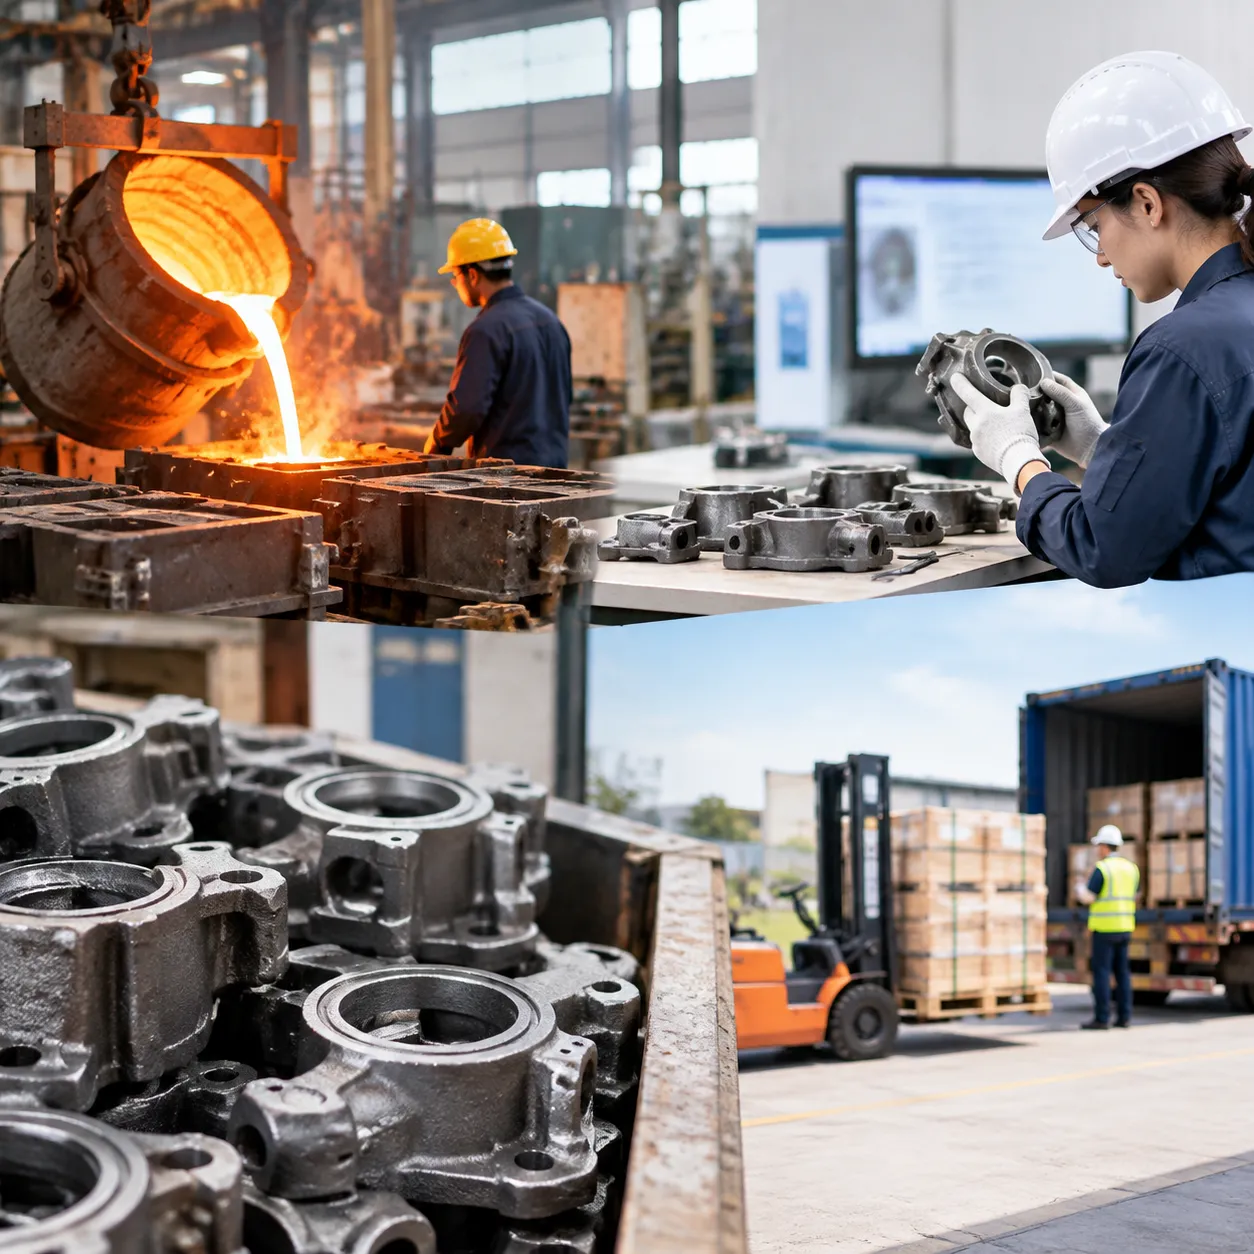
Поставляемые запчасти ливый стальной чугунный отливок поиск поставщиков не должен включать догадки или бесконечные обмены. Мы предлагаем прозрачный инженерно-ориентированный производственный процесс, превращающий концепции ваших запчастей в готовые к производству компоненты с минимальными сроками выполнения.
1. Подача 2D/3D инженерных чертежей CAD
Для начала процесса расчётов отправьте ваши технические пакеты чертежей через наш защищённый информационный портал: Поддерживаемые форматы 3D CAD: STEP, IGES, X_T или родные файлы SolidWorks для объемного анализа и моделирования заливки. Поддерживаемые форматы 2D чертежей: PDF, DWG или DXF, содержащие критические допуски по размерам, требования к поверхности и ориентации датумов. Параметры проекта: Укажите целевой сорт сплава (например, ASTM A216 WCB, AISI 1020, AISI 1045), ожидаемый годовой объем заказа, критерии термообработки и требуемые неразрушающие испытания (NDT).
2. Быстрое инженерное рассмотрение и коммерческое предложение (24–48 часов)
Наши инженеры литейного цеха проверяют вашу конструкцию на технологичность изготовления (DFM) перед окончательным оформлением коммерческого предложения: Оснастка и цены за единицу: Прозрачная детализация оснастки под паттерн, конфигурации обработки, себестоимости литья за единицу и обработки поверхности. Рекомендации по DFM: Обратная связь по углам обтачивания, размещению разделительного шва, однородности толщины стенок и учету ядра для исключения пористости и снижения единичной стоимости. График проекта: Определенный временной график, охватывающий изготовление оснастки, прототипное моделирование/отбор образцов и поставку в производство. Вы также можете оценить связанные требования к сплаву через наши услуги литья нержавеющей стали, grades и RFQ портал, если ваше приложение требует повышенной стойкости к коррозии.
3. Разработка инструментария, образцы и утверждение FAI
После утверждения тендера и проектирования инструментов мы переходим напрямую к проверке прототипа: Изготовление инструментов: Прецизионные металлические инструменты с ЧПУ для форм утраты воска или прочных моделей для песочного литья. Портообразование образцов: Заливка первых образцов с использованием заданной химии расплава углеродистой стали. Контроль первого образца (FAI): Мы предоставляем полный пакет FAI, включая полные отчеты CMM об размерном контроле, химический анализ спектрометром, данные на растяжение и начальные измерения шероховатости поверхности. Производство продолжается только после вашего письменного утверждения FAI.
4. Серийное производство, документация качества и поставка
После утверждения образца ваш проект переходит в контролируемое серийное производство: Согласованность партии: Строгий мониторинг дегазации расплавленной стали, температур заливки, циклов охлаждения и операций с ЧПУ. Документация качества: Каждая партия поставки включает отчеты о материале EN 10204 3.1 (MTR), графики термообработки, журналы проверки размеров и сертификаты НКТ. Экспортная упаковка: Детали очищаются, обрабатываются противоугонной смазкой или VCI защитными пакетами и закрепляются в тяжелых деревянных контейнерах, предназначенных для международных морских или воздушных перевозок.
Часто задаваемые вопросы о литье из углеродистой стали
Какие линейные допуски можно добиться при литье из углеродистой стали по технологии инвестиционного литья?
Для точного утраченного воска ливый стальной чугунный отливок, мы регулярно достигаем ISO 8062-3 CT4 до CT6 как-отливки линейные допуски (обычно в пределах ±0,1 мм до ±0,5 мм в зависимости от общей геометрии детали и номинального размера). Для сочленяемых поверхностей, отверстий подшипников и резьбовых отверстий, требующих более точных посадок, наши многоосевые станки с ЧПУ удерживают критические особенности до ±0.01 мм.
Как решить, использовать инвестиционное литье или песчаное литье для проекта?
Выбор сводится к геометрии, массе изделия, объему и требованиям к поверхности: Выберите Investment Casting (инвестиционное литьё): Лучше подходит для сложных внутренних каналов, тонких стенок до 2,5 мм, деталей весом менее 50 кг и требований к гладкой поверхности после литья (Ra 3,2 мкм), что минимизирует последующую мехобработку. Выберите Sand Casting (песчаное литьё): Лучше подходит для тяжёлых, структурных или толстостенных компонентов весом от 20 кг до 1 500+ кг, где приоритетом является более низкая первоначальная стоимость tooling по сравнению с тонкой поверхностной обработкой после литья. Для применений, требующих устойчивости к коррозии вместе с высокой пластичностью сечения, мы также поддерживаем специализированные услуги песочного литья из нержавеющей стали.
Какие методы неразрушающего контроля (NDT) рекомендуются для критических компонентов под давлением?
Для деталей с высоким напряжением и жидкостной обработкой, таких как корпуса клапанов ASTM A216 WCB, колпаки и кожухи насосов, мы внедряем строгие процессы неразрушающего контроля (NDT): Рентгенографический контроль (RT) и ультразвуковой контроль (UT): Обнаруживает подповерхностные поры, внутренние усадки и включения. Инспекция магнитопорошковой просечки (MPI): Определяет поверхности и близко расположенные трещины в марганцево-ферромагнитных классах углеродистой стали. Контроль проницаемости жидкостью (PT): Проверяет целостность поверхности на критических переходах обработки и заготовки сварных швов. Гидростатическое испытание: Подтверждает герметичность под рабочими и испытательными давлениями перед отправкой.
Какой стандартный срок изготовления инструментов, прототипирования и серийного производства?
- Инструменты и образцы первой детали (FAI): Обычно 3–4 недели, охватывая литье форм, изготовление форм, пробное заливку, термообработку и полный отчёт по ЦНИИ (CMM) проверке.
- Серийное массовое производство: Обычно 4–6 недель после утверждения образца, в зависимости от объема заказа, сложности вторичной обработки и требований по поверхностной обработке. Ускоренные графики доступны для критичных по времени поставок OEM-поставок.

 Russian
 English
 German