
10 ноября 2026 года
Роботизированная обработка материалов в литейном производстве повышает эффективность, безопасность и точность литья благодаря надежным автоматизированным решениям для сложных производственных условий
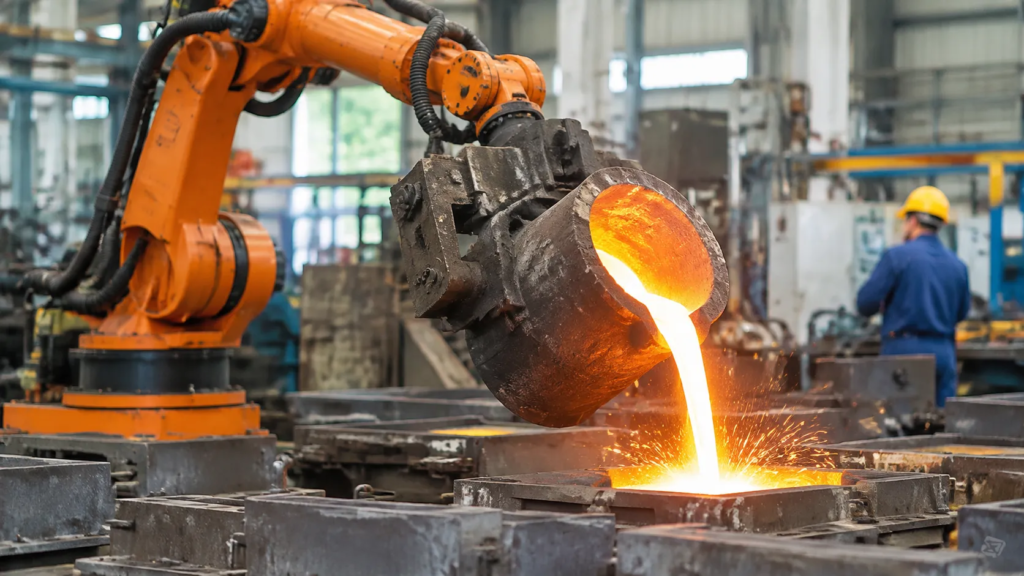
Преодоление экстремальных опасностей литейного производства с помощью роботизированной обработки материалов
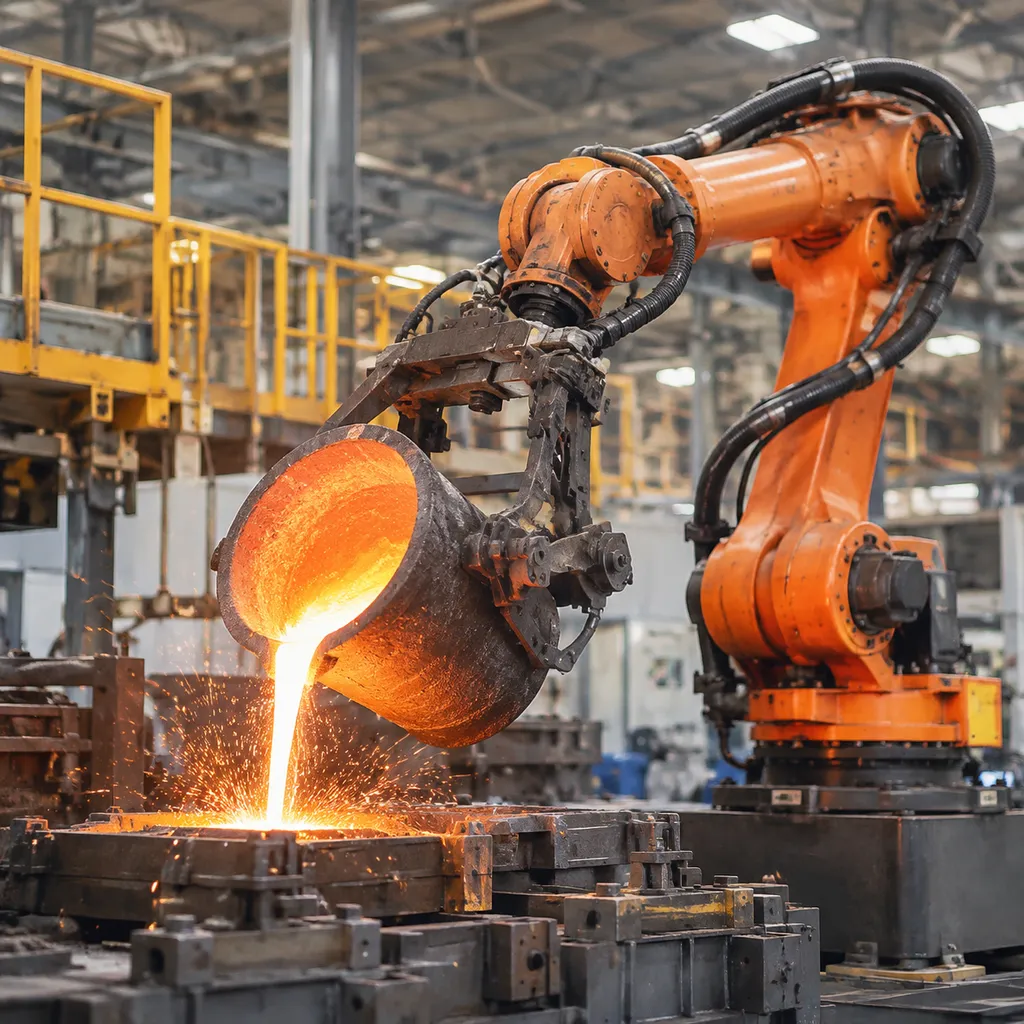
Работа литейных предприятий неизбежно связана с проблемами, известными как "3D": монотонная, грязная и опасная рабочая среда. Мы предлагаем специализированные роботизированные системы обработки материалов для литейного производства для снижения этих рисков путем замены ручного труда в зонах повышенной опасности. Наши решения разработаны с учетом экстремальных нагрузок литейного цеха, что позволяет поддерживать производительность предприятия без ущерба для безопасности работников.
Мы решаем самые сложные задачи металлургического литья благодаря прочной механической конструкции:
- Тепловая защита: Современные системы защиты и охлаждения предохраняют роботизированные манипуляторы от экстремального теплового излучения и постоянных перепадов температуры.
- Защита от загрязнений: Встроенные защитные корпуса предотвращают проникновение абразивного песка, пыли и твердых частиц в чувствительные шарниры и электронные компоненты.
- Инженерные решения для обеспечения безопасности: Мы исключаем непосредственное воздействие на людей брызг расплавленного металла и опасных условий работы под высоким давлением.
- Эргономическая оптимизация: Автоматизируя повторяющуюся транспортировку материалов, связанную с высокими физическими нагрузками, мы предотвращаем хронические производственные травмы, возникающие при подъёме и перемещении тяжестей.
Наш подход к интеграции заменяет ручной труд, вызывающий утомление, стабильной точностью машинных систем, превращая опасные литейные участки в высокопроизводительные автоматизированные рабочие процессы.
Основные области применения роботизированных систем транспортировки материалов в металлургическом литье
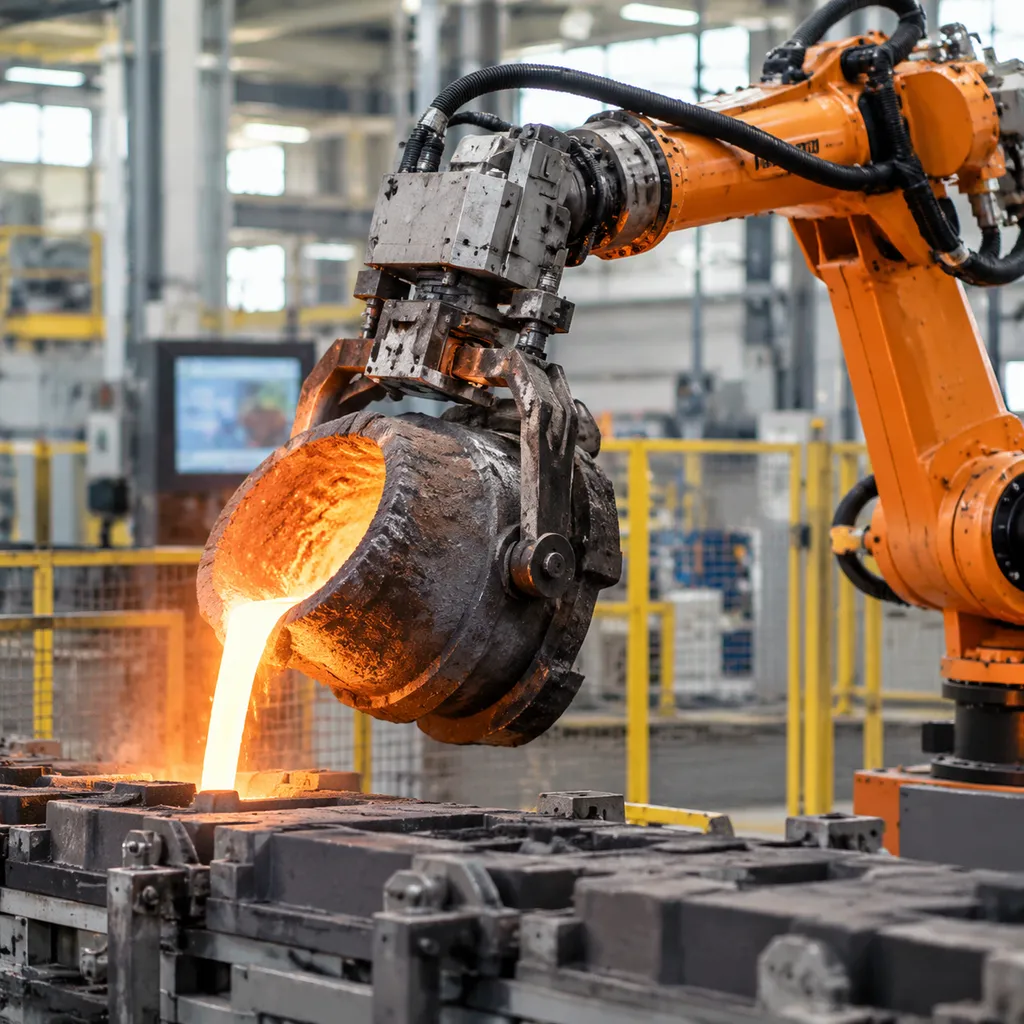
Мы внедряем роботизированные системы для автоматизации наиболее сложных этапов производственного цикла литья металлов. Благодаря интеграции специализированных решений автоматизации мы обеспечиваем высокую точность результатов в условиях, где ручное вмешательство одновременно опасно и неэффективно.
- Бережное обращение с песчаными стержнями и литейными формами: Мы используем роботизированные системы с прецизионным управлением для транспортировки и сборки хрупких стержней и форм, обеспечивая сохранение их структурной целостности во время процесс песочного литья по формованию.
- Загрузка печей и обслуживание разливочных ковшей: Автоматизированные системы обеспечивают стабильность процессов загрузки печей и разливки расплава, исключая необходимость нахождения работников в непосредственной близости от расплавленного металла и источников тепла.
- Извлечение отливок и выбивка форм: Наши роботы рассчитаны на работу в условиях экстремально высоких температур при извлечении отливок из литейных ячеек и последующей выбивке форм, что оптимизирует производственный процесс при выпуске больших объёмов продукции.
- Обрубка, удаление литников и шлифование: Мы внедряем роботов для выполнения стабильных операций последующей обработки, включая удаление литников и прибылей, а также шлифование поверхностей. Такая автоматизация обеспечивает необходимую однородность для индивидуальные металлические детали продукции, соответствующей строгим стандартам качества.
Стандарты прочности промышленного оборудования и термостойкости
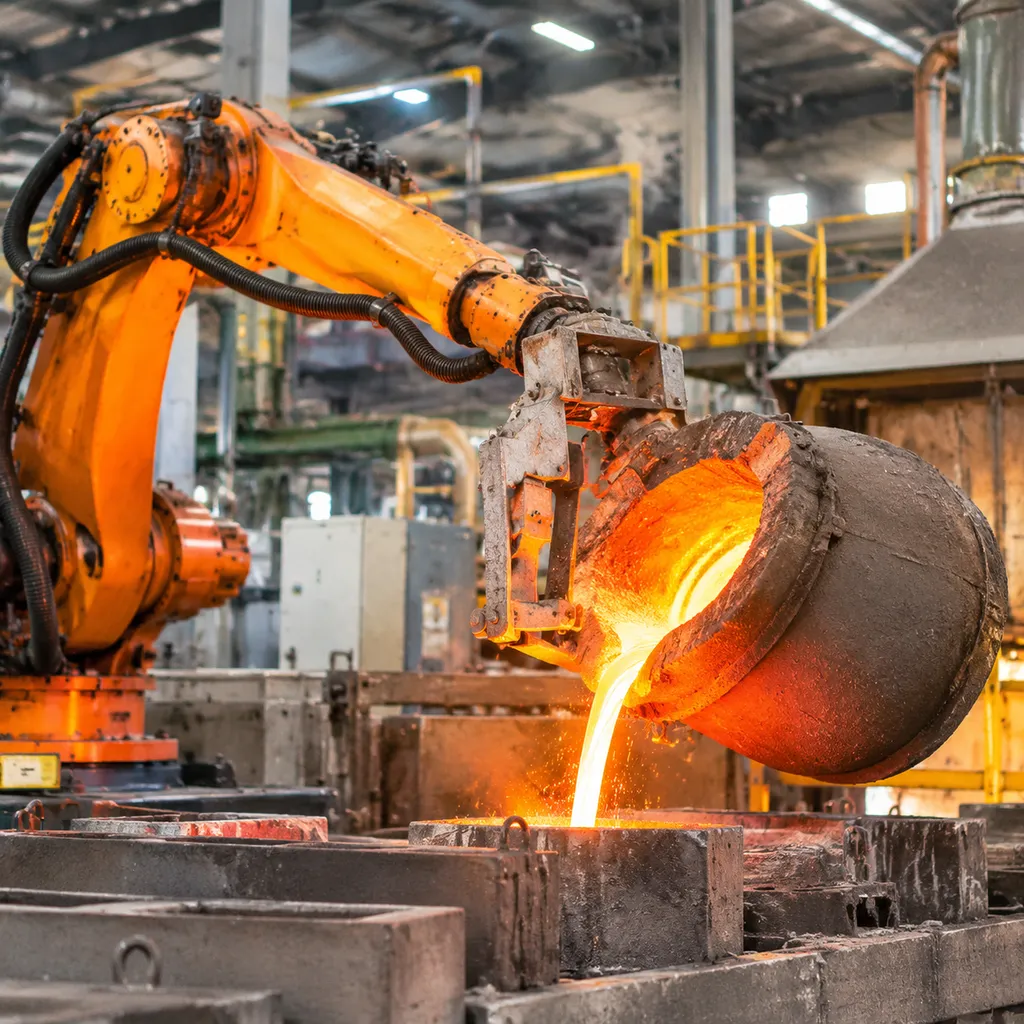
Условия литейного производства выводят стандартные системы автоматизации из строя. Из-за взвешенных в воздухе частиц, абразивного песка и лучистого тепла, температура которого превышает несколько сотен градусов, роботизированные системы обработки материалов для литейного производства требуются специальные конструктивные решения. Мы проектируем и производим роботов для извлечения литейных заготовок и транспортировочные системы, рассчитанные на непрерывные циклы нагрева и охлаждения, а также работу в абразивной среде без снижения производительности.
Герметичные корпуса со степенью защиты IP67 и IP69K и защитные термостойкие чехлы
Каждое соединение, двигатель и электрическая линия нуждаются в многоуровневой защите от воздействия литейной среды. Мы разрабатываем наши литейные роботы со степенью защиты IP67 с герметичными внутренними полостями под давлением, специальными эпоксидными покрытиями и уплотнениями для особо тяжелых условий эксплуатации, предотвращающими проникновение мелкого кварцевого песка и металлической пыли.
- Высококлассная герметизация: Стандартная полная защита запястий робота по классу IP67 с возможностью дополнительной защиты IP69K от мойки под высоким давлением и агрессивных химических распылителей.
- Продувка избыточным давлением: Непрерывная подача воздуха под низким давлением предотвращает проникновение взвешенных в воздухе загрязнений в механические редукторы и корпуса осей.
- Многослойные термозащитные чехлы: Изготовленные по индивидуальным размерам термостойкие алюминизированные чехлы отражают окружающее лучистое тепло и защищают механические соединения при длительном воздействии раскаленных добела отливок.
- Внутренняя прокладка коммуникаций: Все силовые кабели, воздушные шланги и линии датчиков проложены внутри манипулятора робота, что предотвращает их зацепление и повреждение от случайного контакта с шлаком или брызгами расплавленного металла.
Специальная оснастка на конце роботизированной руки для горячих отливок неправильной формы
Необработанные отливки горячие, тяжёлые и не имеют однородных поверхностей для захвата. Стандартные захваты просто не справляются с такими условиями. Мы проектируем и производим усиленную оснастку на конце роботизированной руки для литейных производств для надёжной фиксации литников, прибылей и линий разъёма необработанных отливок.
| Особенности оснастки | Техническая спецификация | Преимущество в эксплуатации |
|---|---|---|
| Пневматические / механические захваты | Губки из термообработанной легированной стали с механическим замком | Предотвращают падение деталей при внезапной потере подачи сжатого воздуха |
| Теплоизоляционные крепления | Керамические и теплоизолирующие монтажные пластины | Предотвращают передачу тепла от отливки к запястью робота |
| Внутреннее водяное / воздушное охлаждение | Встроенные каналы замкнутого контура охлаждения | Продлевают срок службы уплотнений и захватов при интенсивной циклической обработке |
| Адаптивные податливые крепёжные приспособления | Плавающие штифты и подпружиненные центрирующие направляющие | Компенсация отклонений размеров отливок и углов уклона |
3D-системы технического зрения для захвата деталей из контейнеров и контроля дефектов в реальном времени
Работа с несортированными отливками, поступающими из выбивных бункеров или с охлаждающих конвейеров, требует интеллектуального распознавания. Мы интегрируем усиленные промышленные системы 3D-технического зрения, которые за доли секунды идентифицируют, определяют местоположение и ориентацию необработанных компонентов.
В наших конфигурациях камер используются датчики структурированного света, способные работать в условиях запылённого воздуха и изменяющегося окружающего освещения. Система сопоставляет данные облака точек с геометрией CAD-модели, направляя робота к оптимальной точке захвата детали независимо от её положения в контейнере.
Во время перемещения деталей методом захвата и установки интегрированные оптические датчики сканируют критически важные поверхности деталей, чтобы проверить соответствие литников, прибылей и линий разъёма требованиям качества стандарты качества литья для надежных металлических деталей. Робот немедленно выявляет и отбраковывает дефектные, неполные отливки и отливки с чрезмерными облоями до их поступления на последующую обработку на станках с ЧПУ или в роботизированные ячейки зачистки литья, защищая последующее оборудование от дорогостоящих столкновений инструмента.
Повышение эффективности производства и измеримые преимущества непосредственно на производственном участке
Внедрение роботизированные системы обработки материалов для литейного производства позволяет напрямую устранить основные узкие места литейного производства: колебания времени производственного цикла, повреждение деталей и серьёзные угрозы безопасности. Благодаря интеграции специализированной автоматизации литейных ячеек мы помогаем литейным предприятиям обеспечить стабильную производительность, защитить рентабельность и поддерживать надёжную продуктивность при многосменной работе.
Максимизация общей эффективности оборудования (OEE) и стабилизация времени производственного цикла при многосменной работе
Ручное перемещение отливок неизбежно сопровождается перепадами температуры, задержками в рабочем темпе и утомляемостью операторов. Наши промышленные роботизированные системы транспортировки материалов работают круглосуточно и без выходных с фиксированной продолжительностью циклов, устраняя узкие места в зонах формовочных линий, дробеструйных камер и выбивных установок.
- Исключение простоев из-за отсутствия заготовок: Роботы обеспечивают бесперебойную подачу заготовок в последующие ячейки обрезки, дробеструйной обработки и механической обработки, исключая простои.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits Извлечение отливок осуществляется через точные, многократно воспроизводимые интервалы, предотвращая дефекты, вызванные охлаждением, и неоднородность металлургических свойств.
- Непрерывное производство в несколько смен: Роботизированные ячейки поддерживают одинаковую скорость производственного цикла в первую, вторую и третью смены без снижения производительности. При управлении высокопроизводительными линиями с жёсткими допусками, такими как наша инвестиционное и прецизионное литье для металлических деталей, поддержание строгой стабильности производственного цикла имеет решающее значение для целостности деталей.
Снижение уровня брака благодаря многократно воспроизводимой передаче и позиционированию деталей
Литейные формы из зелёной песчаной смеси и горячие, только что отлитые компоненты чрезвычайно чувствительны к ударам, падениям и неправильному усилию зажима. Автоматизация стандартизирует каждый этап взаимодействия:
- Контролируемое усилие захвата: Захваты с сервоприводом и пневматической амортизацией прикладывают точно заданный удерживающий момент, предотвращая разрушение стержней и образование трещин на поверхности.
- Точное позиционирование штампов и технологической оснастки: Детали каждый цикл точно позиционируются при подаче в обрезные прессы, закалочные ванны и на столы для удаления литников, что исключает заклинивание оснастки и ошибки резки.
- Полное исключение повреждений при падении: Автоматизированное извлечение и перемещение значительно сокращают повреждения, вызванные механической обработкой, на этапах от выбивки до окончательного контроля.
Снижение числа несчастных случаев с потерей рабочего времени за счёт удаления персонала из опасных зон
Экстремальное тепловое излучение, брызги расплавленного металла, взвешенная в воздухе кремнезёмная пыль и подъём тяжёлых грузов создают постоянные риски для безопасности и соблюдения нормативных требований. Системы автоматизации литейного производства изолируют персонал от этих зон повышенного риска:
- Исключение чрезмерной эргономической нагрузки: Роботы с высокой грузоподъёмностью перемещают тяжёлые литниковые системы, прибыли и необработанные отливки, которые обычно становятся причиной повторяющихся травм от перенапряжения.
- Изоляция от термических опасностей: Операторы покидают зоны прямого воздействия брызг расплавленного металла и периметры печей, переходя в кондиционируемые пункты управления с блокировками безопасности.
- Более безопасное распределение персонала: Сотрудники предприятия переходят от опасных ручных операций к контролю производственных ячеек, программированию и обеспечению качества.
Влияние на производительность: ручное и роботизированное перемещение материалов
| Показатель эффективности | Ручное перемещение материалов в литейном производстве | Роботизированное перемещение материалов | Измеримая выгода |
|---|---|---|---|
| Отклонение времени производственного цикла | Колеблется на 15–30% в зависимости от смены | Строго соответствует установленному такту производства | Максимальная общая эффективность оборудования (OEE) |
| Брак, вызванный перемещением материалов | Повторяющиеся случаи падений, трещин и смещений | Практически полное отсутствие дефектов при перемещении | Сокращение циклов переплавки и потерь материалов |
| Риски для безопасности на рабочем месте | Повышенный риск ожогов, растяжений и воздействия пыли | Полная физическая изоляция опасных зон | Снижение числа несчастных случаев с потерей рабочего времени и расходов на ответственность |
| Использование оборудования | Остановки во время смены смен и перерывов | Непрерывная круглосуточная производственная мощность | Увеличение объёма выпуска продукции на существующих производственных площадях |
Комплексный процесс интеграции роботизированных ячеек на литейных производствах под ключ
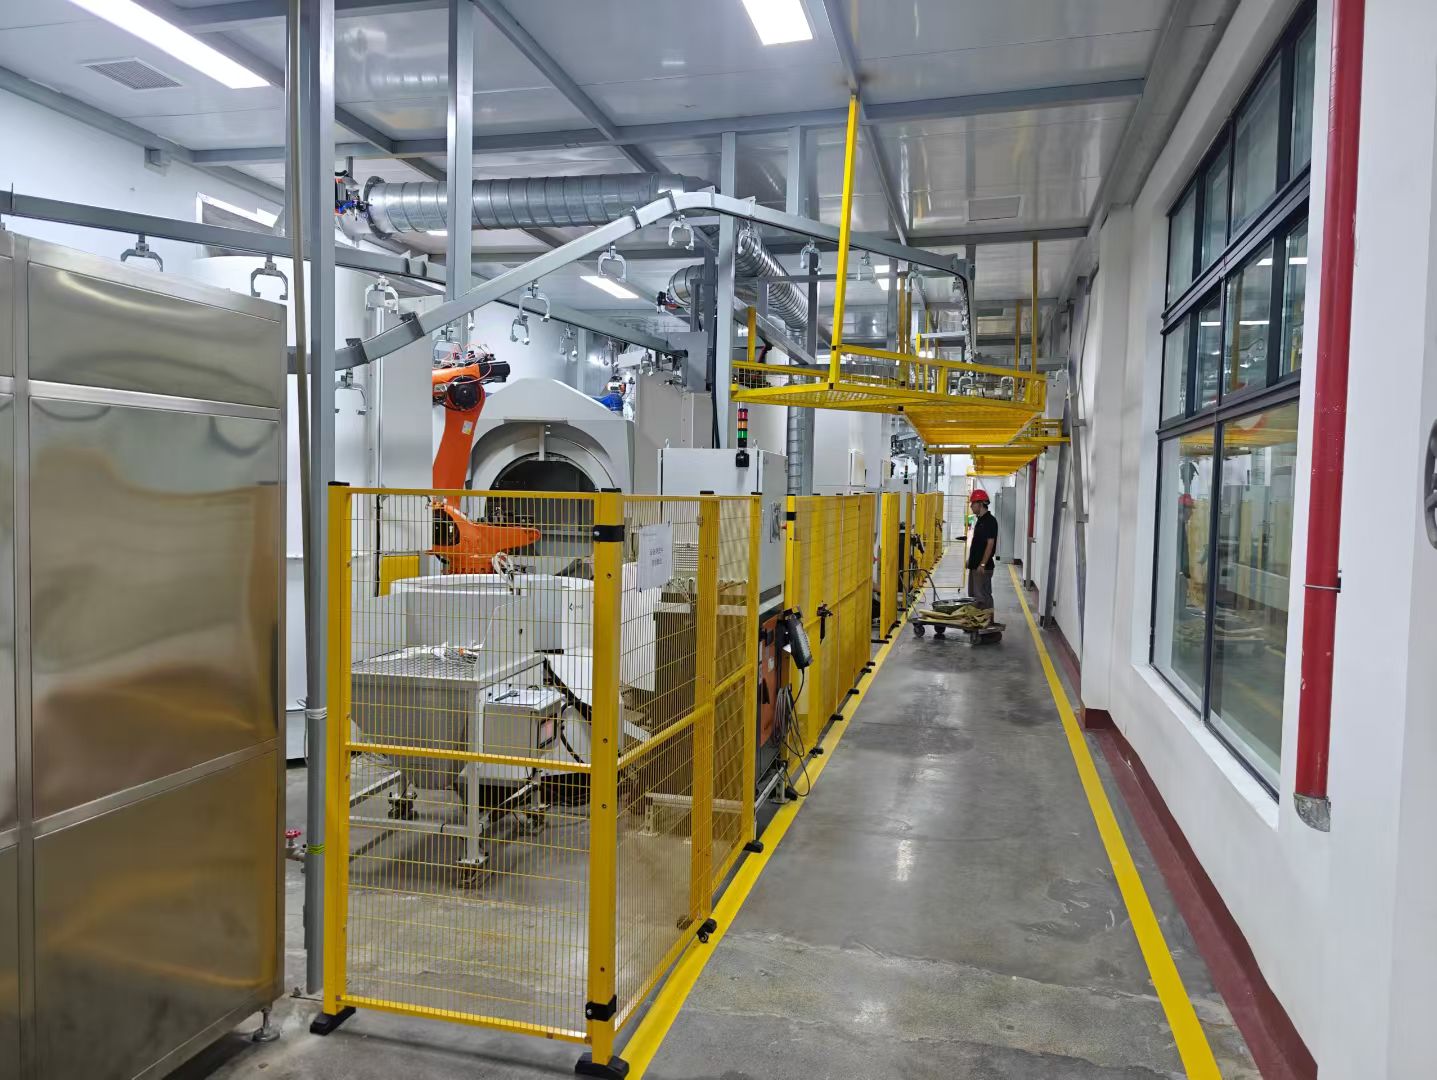
Мы управляем полным жизненным циклом вашей роботизированные системы обработки материалов для литейного производства проект, обеспечивающий плавный переход от концепции к полноценному производству. Наш комплексный подход под ключ направлен на обеспечение надёжности и высокой производительности в самых сложных условиях литейного производства.
- Цифровое моделирование и валидация: Прежде чем приступить к обработке металла, мы используем передовые технологии 3D-моделирования для проектирования вашего литейного производственного процесса. Мы проверяем рабочие зоны досягаемости, продолжительность циклов и предотвращение столкновений, чтобы гарантировать работу робота в точном соответствии с планом в рамках существующей производственной планировки.
- Изготовление индивидуальных захватных устройств (EOAT): Мы проектируем и производим механические захваты и концевые инструменты робота с учётом специфической геометрии ваших литейных изделий. Каждое решение проходит тщательные испытания на прочность, чтобы гарантировать надёжную фиксацию горячих деталей неправильной формы на протяжении всего процесса перемещения.
- Интеграция и ввод в эксплуатацию на объекте: Наша команда выполняет полный комплекс монтажных работ, включая установку защитных ограждений, программирование ПЛК и электрические блокировки безопасности. Мы уделяем первостепенное внимание кастомные автоматизированные сборочные системы обеспечению идеальной интеграции каждой роботизированной ячейки с предшествующими и последующими технологическими процессами вашего литейного производства.
- Комплексное обучение персонала: Мы проводим практическое обучение операторов производства и технического персонала по обслуживанию оборудования. Программа охватывает стандартную эксплуатацию роботизированных ячеек, базовую диагностику и устранение неисправностей, а также протоколы безопасности, гарантируя, что ваша команда будет полностью подготовлена к поддержанию высоких показателей общей эффективности оборудования (OEE).
Технические характеристики и руководство по конфигурации робота
Мы проектируем каждую роботизированную ячейку для перемещения материалов с учётом конкретной массы отливок, габаритов пресс-форм и ограничений по площади производственного помещения. Правильный подбор размеров предотвращает перегорание электродвигателей, термическую деградацию и деформацию конструкции при интенсивных рабочих циклах.
Выбор грузоподъёмности и рабочего радиуса робота для литейных производственных линий
Выбор подходящего робота требует соблюдения баланса между максимальным механическим радиусом действия и полной массой полезной нагрузки инструмента. При расчёте общей грузоподъёмности необходимо учитывать отливку, литниковые каналы и прибыли, а также специальную оснастку, устанавливаемую на конце роботизированной руки (EOAT).
- Рабочий диапазон: Радиус действия подбирается в диапазоне от 1,4 м до более чем 3,5 м, чтобы робот мог обходить края печей, стяжные колонны машин литья под давлением и выбивные конвейеры.
- Запас грузоподъёмности: Мы предусматриваем минимальный запас прочности в размере 25% сверх динамической нагрузки, чтобы выдерживать усилия, возникающие при резком торможении во время транспортировки.
- Учет массы сплава: Поскольку плотность значительно различается в зависимости от типа заливаемого металла, ознакомьтесь с нашим руководству по свойствам литьевых сплавов и выбору материалов для точной оценки массы готовых отливок и литниковых систем перед окончательным выбором класса грузоподъёмности робота.
| Уровень конфигурации | Номинальная грузоподъёмность | Рабочий радиус действия | Типичное применение в литейном производстве |
|---|---|---|---|
| Лёгкий режим работы | 20 кг – 50 кг | 1 400 мм – 1 800 мм | Работа с оболочковыми формами, установка стержней, прецизионное удаление литников |
| Средний режим работы | 70 кг – 250 кг | 2 000 мм – 2 700 мм | Обслуживание разливочных ковшей, извлечение отливок, манипуляции при зачистке |
| Тяжёлый режим работы | 300 кг – 600 кг | 2 500 мм – 3 200 мм | Работа с крупными опоками, интенсивная выбивка отливок, извлечение отливок из многогнездных форм |
| Сверхтяжёлый режим работы | 700 кг – 1 200+ кг | До 3 500 мм | Непосредственная загрузка в печь, позиционирование монолитной формы |
Допустимые условия эксплуатации при температуре окружающей среды и конфигурации дополнительного охлаждения
Стандартные промышленные роботы быстро выходят из строя при воздействии литейного жара. Мы оснащаем наши роботизированные системы перемещения материалов многоуровневой системой терморегулирования:
- Допустимая температура окружающей среды: Разработаны для стандартной эксплуатации при температуре от 0 °C до 45 °C (от 32 °F до 113 °F) с возможностью расширения диапазона до непрерывной работы при температуре окружающей среды до 60 °C (140 °F).
- Продувка воздухом под избыточным давлением: Предотвращает попадание мелкодисперсного кварцевого песка и металлической пыли из воздуха в редукторы, кабельные жгуты и полости электродвигателей.
- Активное дополнительное охлаждение: Замкнутые вихревые охладители, рубашки с охлажденным воздухом или монтажные плиты с водяным охлаждением защищают запястный узел и основные оси робота при обслуживании ковшей и разгрузке печей в непосредственной близости от источников тепла.
- Экранирование от лучистого тепла: Защитные чехлы из прочной ткани с алюминизированным покрытием отражают тепловое излучение при вспышках температурой свыше 1 000 °C (1 832 °F) вблизи расплавленного металла.
Показатели повторяемости позиционирования осей при непрерывной максимальной нагрузке
Тяжёлые отливки создают значительный крутящий момент на редукторах робота. Для обеспечения стабильного позиционирования деталей в шлифовальных приспособлениях, закалочных ваннах и стержневых машинах необходима высокая жёсткость конструкции:
- Повторяемость позиционирования: Поддерживается в пределах ±0.05 мм до ±0.2 мм, даже при работе с коэффициентом загрузки 100% и полной полезной нагрузкой.
- Приводы с высоким крутящим моментом: Усиленные подшипники с двусторонней опорой и высокожёсткие циклоидальные редукторы исключают люфт осей при быстрых изменениях направления движения.
- Компенсация температурного дрейфа: Встроенное программное обеспечение энкодеров учитывает механическое расширение, вызванное колебаниями температуры окружающей среды в течение круглосуточных рабочих смен.
Часто задаваемые вопросы о роботах для транспортировки материалов в литейном производстве
Мы получаем множество запросов об интеграции автоматизированных систем в сложные производственные условия. Ниже приведены ответы на распространённые вопросы о внедрении роботизированных систем транспортировки материалов на литейных предприятиях:
- Как роботизированные манипуляторы выдерживают воздействие тепла от расплавленного металла и литейной пыли? Наши роботы оснащены специализированной теплозащитой, герметичными корпусами с избыточным давлением и уплотнениями классов защиты IP67/IP69K. Эти компоненты предотвращают попадание абразивной кремнезёмной пыли и металлических частиц в чувствительные редукторы и электронные компоненты, а теплоотражающие кожухи защищают оборудование от интенсивного теплового излучения.
- Какая грузоподъёмность обычно предусмотрена для извлечения горячих отливок? Требования к грузоподъёмности зависят от конкретного применения, однако обычно мы настраиваем системы с грузоподъёмностью от 50 кг до более чем 500 кг. Выбор зависит от массы отливки, веса концевого рабочего инструмента и требуемой динамической скорости перемещения при извлечении.
- Могут ли роботизированные захваты работать с хрупкими стержнями из сырой песчано-глинистой смеси, не повреждая их? Да. Мы разрабатываем специальные захваты с чувствительным к давлению управлением и податливыми амортизирующими накладками. Эти инструменты обеспечивают безопасное и точное размещение хрупких песчаных стержней и форм, сохраняя их структурную целостность на протяжении всего цикла транспортировки.
- Каковы ожидаемые сроки окупаемости роботизированного комплекса автоматизации литейного производства? Хотя масштабы проектов различаются, большинство литейных предприятий получают возврат инвестиций в течение 12–24 месяцев. Экономический эффект достигается за счёт сокращения затрат на оплату труда, уменьшения процента брака, повышения общей эффективности оборудования (OEE) и возможности поддерживать стабильную скорость производства, которую невозможно обеспечить ручным трудом при многосменной работе.
 Russian
 English
 German