
4 ноября 2026 года
Устранение неисправностей литьевой машины для воска: экспертные рекомендации по настройке давления, температуры, заполнению формы и техническому обслуживанию для получения стабильных результатов литья
Устранение засорения сопла и проблем с подачей воска
Если машина для впрыска воска не обеспечивает равномерную подачу расплавленного воска, причиной почти всегда является снижение температуры, скопление частиц или неправильная балансировка клапанов. На нашем производстве мы рассматриваем недостаточную подачу воска как первоочередной этап диагностики, прежде чем приступать к настройке форм или давления зажимного механизма.
Проверка и устранение засоров сопла инжектора
Резкое снижение подачи воска обычно указывает на наличие затвердевшей пробки или посторонних частиц непосредственно за выходным отверстием.
- Осмотрите наконечник сопла: Проверьте, нет ли затвердевшей восковой корки, образовавшейся из-за сквозняков или отсутствия нагрева переходника наконечника сопла.
- Выполните механическую очистку: Используйте мягкую латунную проволоку или специальную иглу для очистки сопел, точно соответствующую диаметру выходного отверстия. Никогда не используйте иглы из закалённой стали или сверла, поскольку они царапают внутреннюю посадочную поверхность и повреждают уплотнительные поверхности.
- Выполните ручную продувку: Кратковременно увеличьте давление впрыска, чтобы выдуть отделившиеся загрязнения в контейнер для отходов, расположенный вдали от любых производственных форм.
Диагностика неисправностей нагревательных лент и температуры сопла
Даже если основной бак показывает правильную температуру плавления, локальные холодные зоны в точке дозирования препятствуют потоку воска.
| Контрольный пункт | Целевое состояние | Диагностическое действие |
|---|---|---|
| Нагревательная лента сопла | Равномерный нагрев по всей поверхности корпуса | Измерьте сопротивление мультиметром; замените ленты с обрывом цепи. |
| Термопара сопла | Показания в реальном времени соответствуют температуре поверхности | Проверьте показания с помощью внешнего цифрового контактного термометра непосредственно на кончике сопла. |
| Соединения нагревателя | Надёжно закреплённые провода без следов коррозии | Затяните клеммные соединения и проверьте изоляцию на наличие оплавлений и коротких замыканий. |
Если восковая нить мгновенно застывает при выходе из сопла, увеличивайте температуру на независимом регуляторе нагрева сопла с шагом от 1 до 2 °C, пока поток не станет равномерным и плавным, без образования дыма.
Очистка загрязнённого воска и сетчатых фильтров резервуара
Переработанный воск, пыль из воздуха рабочей зоны и остатки разрушенного воска скапливаются на дне резервуара, препятствуя поступлению материала во впускное отверстие.
- Полностью слейте содержимое бака: Снизьте уровень расплавленного материала в резервуаре, слейте его через нижнее сливное отверстие и удалите шлак, скопившийся на дне.
- Очистите сетчатый фильтр на впуске: Снимите сетчатый фильтр из нержавеющей стали, расположенный над выпускным клапаном. Тщательно промойте его совместимым растворителем или в нагретой ультразвуковой ванне, чтобы очистить засорённые ячейки.
- Заполните резервуар чистым воском: Расплавьте первичный гранулированный воск или тщательно отфильтрованный восстановленный воск, чтобы предотвратить повторное загрязнение сразу после очистки.
Регулировка противодавления и клапанов подачи воска
Неправильное давление пневматической подачи или ограниченный ход механической иглы приводят к недостаточному заполнению инжекционной камеры.
- Проверьте давление в системе: Убедитесь, что пневматический регулятор поддерживает стабильное давление в линии подачи, поступающей в узел резервуара, без колебаний.
- Установите иглу регулировки потока: Ослабляйте механический регулировочный винт потока, поворачивая его каждый раз на четверть оборота. Если винт затянут слишком сильно, он физически блокирует ход внутреннего запорного штифта.
- Сбалансируйте противодавление в резервуаре: Поддерживайте давление в резервуаре на уровне, достаточном для подачи воска к седлу сопла, не допуская турбулентности и захвата воздуха в камере подачи.
Устранение воздушных пузырей и пористости в восковых моделях
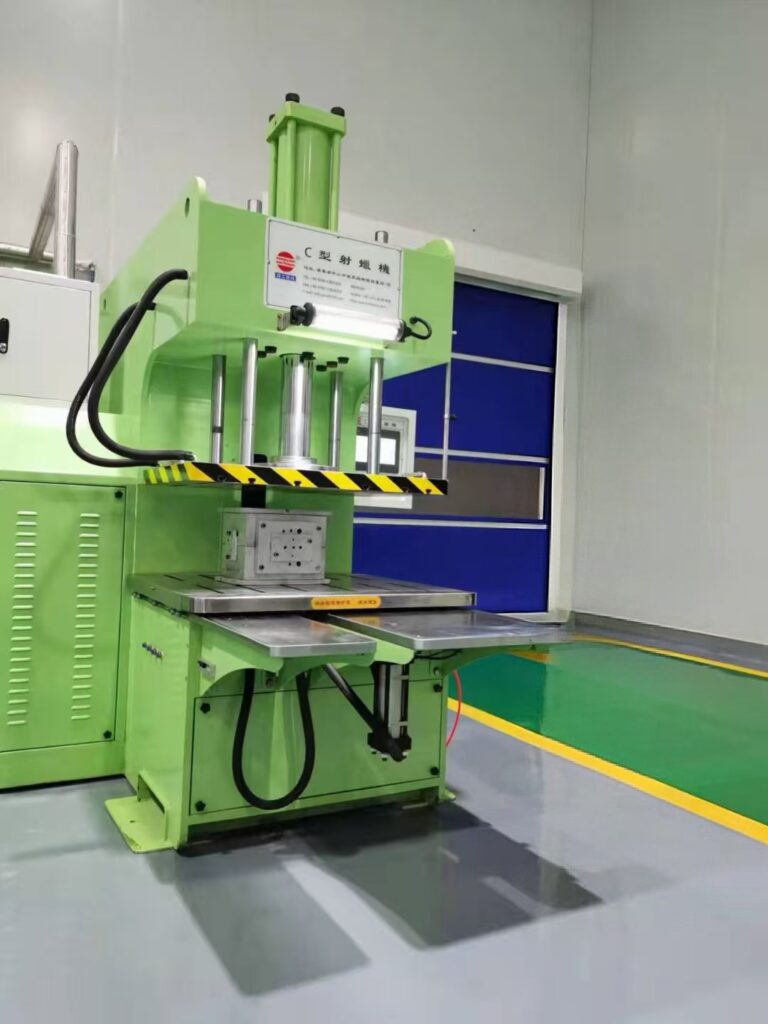
Захваченный воздух ухудшает детализацию модели и приводит к дорогостоящей повторной обработке на последующих этапах. В нашей мастерской устранение воздушных пузырей в восковых моделях сводится к контролю вакуума, усилия зажима и способа заполнения полости жидким воском. Если вы занимаетесь диагностикой неисправностей оборудования для впрыска воска при изготовлении пористых деталей, незамедлительно выполните следующие основные проверки механических и пневматических систем.
Проверка уплотнений вакуумной камеры и давления автоматического зажима
Если воздушные полости появляются регулярно, это почти всегда означает, что вакуумная система теряет разрежение или сталкивается с неравномерным зажимом.
- Проверьте уплотнительную прокладку камеры: Проверьте резиновое уплотнение вокруг вакуумного кожуха или дверцы камеры. Любые трещины, разрушение резины от старения или посторонние частицы воска нарушают герметичность контура отрицательного давления ещё до начала впрыска.
- Диагностика проблем с инжектором воска с автоматическим зажимом: Если цилиндр зажима создает неравномерное давление, воздух проникает через линию разъема формы. Проверьте показания пневматического манометра, чтобы убедиться, что поршень зажима поддерживает постоянное усилие без падения давления во время рабочего цикла.
- Проверьте скорость втягивания: Следите за показаниями вакуумметра на устройстве. Если стрелка не достигает полного вакуума в течение 2–3 секунд, замените изношенные уплотнительные кольца или выполните обслуживание вакуумного клапана.
Регулировка скорости впрыска, времени выдержки и скорости заполнения
Слишком быстрая подача воска вызывает турбулентность, а слишком медленный впрыск приводит к застыванию фронта расплава и образованию воздушных полостей. Строгий контроль параметров впрыска имеет решающее значение для максимизации преимуществ и недостатков литья по выплавляемым моделям на протяжении всех производственных циклов.
- Снизьте скорость впрыска: Высокая скорость потока вызывает завихрение воска, захватывая воздух и нагнетая его в полость формы. Уменьшите подачу с помощью клапана регулировки прямого потока, чтобы обеспечить плавное ламинарное заполнение.
- Увеличьте время выдержки: Удерживайте сопло в рабочем положении под постоянным давлением в течение дополнительных 1,5–3 секунд. Это обеспечивает поступление жидкого воска в охлаждаемые участки и предотвращает образование усадочных пустот.
- Сбалансируйте скорость заполнения: Используйте минимально необходимое первичное давление впрыска, достаточное для заполнения самых тонких участков, не допуская чрезмерного прохождения воска через вентиляционные отверстия формы.
Правильное устройство вентиляционных каналов в резиновых формах для удаления захваченного воздуха
Даже самые высококлассные инжекторы не смогут обеспечить заполнение формы воском, если trapped воздух не имеет выхода.
- Выполните микронадрезы для вентиляции: Используйте чистый скальпель, чтобы сделать неглубокие диагональные перекрёстные надрезы, идущие от глубоких участков полости к внешнему краю формы. Убедитесь, что надрезы заканчиваются, не доходя до внешней границы, чтобы избежать образования облоя.
- Очистите засорённые вентиляционные каналы: Проверьте существующие вентиляционные прорези на наличие спрессованных частиц воска или скоплений талька, препятствующих выходу воздуха.
- Проверьте совмещение половин формы: Деформированные формы при зажиме сдавливают вентиляционные каналы, полностью перекрывая их. Следите за тем, чтобы алюминиевые опорные пластины обеих половин формы оставались ровными и жёсткими.
Контроль дегазации воска в резервуаре и уровня влажности
Пористость воска часто связана с загрязнением или насыщением воздухом исходного материала внутри резервуара.
| Диагностическая проверка | Индикатор проблемы | Немедленное устранение неисправности в цеху |
|---|---|---|
| Дегазация резервуара | На поверхности жидкого воска видны мелкие микропузырьки | Перед впрыском воска запустите цикл вакуумирования резервуара на 20 минут. |
| Загрязнение влагой | Во время впрыска на кончике сопла слышен характерный шипящий звук | Слейте содержимое резервуара, удалите конденсат и заполните его сухими восковыми гранулами. |
| Скорость работы мешалки | Пенообразование воска в верхней зоне нагрева | Уменьшите скорость механического перемешивания, чтобы предотвратить попадание окружающего воздуха в расплав. |
Устранение неполного заполнения и усадки восковых моделей

Неполное заполнение моделей, недоливы и усадочные раковины — одни из наиболее распространённых проблем, с которыми мы сталкиваемся в повседневном производстве. При устранении дефектов восковых моделей, вызванных неполным впрыском, причиной почти всегда является дисбаланс между подачей расплава, теплопередачей и давлением выдержки.
Увеличение начального давления впрыска и времени выдержки
Если воск не доходит до тонких филигранных элементов или удалённых углов формы, в первую очередь следует проверить цикл давления. Увеличьте основное давление: Постепенно повышайте давление в пневматическом инжекторе воска небольшими шагами (обычно на 0,2–0,4 бар / 3–6 psi). Избегайте резких скачков давления, которые могут привести к вытеканию воска по линии разъёма формы. Увеличьте время выдержки: Если слишком рано сбросить давление прижима формы, расплавленный воск отступит из полости. Увеличение времени выдержки под давлением на 1,5–3 секунды обеспечивает непрерывную подачу материала под действием усилия впрыска до полного затвердевания литникового канала, предотвращая образование усадочных дефектов в сердцевине восковой модели.
Калибровка температуры резервуара для воска для обеспечения оптимальной вязкости
Всего несколько градусов могут полностью изменить характеристики текучести воска. Если воск слишком холодный, высокая вязкость препятствует его течению; если он перегрет, объёмная усадка приводит к образованию глубоких поверхностных впадин. Проверяйте температуру в резервуаре с помощью внешнего цифрового термодатчика — встроенные цифровые дисплеи со временем часто начинают показывать неточные значения. Поддерживайте температуру инжекционного воска в оптимальном жидкопластичном состоянии (обычно от 68 °C до 74 °C в зависимости от состава). Подробные рекомендации по настройке температурной усадки и восстановлению размеров см. в нашем техническом руководстве по исправление усадки восковой модели в сложных формах для обеспечения стабильного соблюдения жёстких допусков.
Оптимизация времени охлаждения формы и размеров литникового канала
Литник всегда должен оставаться жидким дольше, чем восковая модель, чтобы обеспечивать подпитку охлаждающегося воска. Увеличьте размеры слишком узких литниковых каналов: Увеличьте ширину основных литниковых каналов на 15–25 %, если в утолщённых участках модели регулярно образуются усадочные раковины. Контролируйте циклы охлаждения: Не извлекайте модель из формы сразу. Обеспечьте достаточное время контакта с формой, чтобы модель стабилизировалась изнутри и не деформировалась при извлечении.
Предотвращение преждевременного застывания воска в тонких участках модели
Тонкие кромки и микроштифты часто застывают в процессе заполнения формы, если форма отводит тепло слишком быстро. Предварительная подготовка резиновых и металлических форм: Никогда не выполняйте впрыск в холодные формы сразу после хранения. Проведите несколько холостых циклов, чтобы стабилизировать температуру формы на уровне температуры цеха (от 22 °C до 25 °C). Увеличение начальной скорости впрыска: Постепенно увеличьте скорость начального заполнения, чтобы жидкий воск достиг самых удалённых участков до начала образования поверхностной корки.
Предотвращение утечки воска и постоянного подтекания из сопла
Постоянное капание с наконечника инжектора создаёт беспорядок, нарушает время производственного цикла и вызывает серьёзную утечку воска из резиновой формы по линии разъёма. При устранении диагностикой неисправностей оборудования для впрыска воска постоянных утечек мы уделяем особое внимание механическим уплотнительным поверхностям, выравниванию хода иглы и контролю давления в резервуаре.
Замена изношенных уплотнительных колец и уплотнительных шайб сопла
Высокие рабочие температуры и циклические перепады температуры быстро приводят к износу эластомерных уплотнений. Повреждённое уплотнительное кольцо или деформированная шайба не позволяют узлу сопла плотно герметизироваться под внутренним давлением.
- Проверьте седло сопла: Сбросьте давление в баке, дайте инжектору остыть и открутите наконечник сопла. Проверьте уплотнительные кольца из фторэластомера (Viton) на наличие затвердевания, сплющивания или трещин.
- Удалите загрязнения с уплотнительной поверхности: Даже мельчайшая частица обугленного воска может помешать плотному прилеганию уплотнения. Тщательно очистите внутренние сопрягаемые поверхности. Компоненты, изготовленные из коррозионностойких материалов, 400 серию нержавеющей стали значительно лучше противостоят точечной коррозии и износу уплотнительных поверхностей при постоянном воздействии высоких температур.
- Установите сменные уплотнения для высоких температур: Никогда не используйте стандартные уплотнительные кольца из нитрильной резины. Всегда заменяйте их высокотемпературными уплотнениями, совместимыми с воском и рассчитанными на непрерывную эксплуатацию при температуре выше 100 °C (212 °F).
Регулировка запорного игольчатого клапана и обратного всасывания
Если воск просачивается между циклами даже при использовании совершенно новых уплотнений, ход запорной иглы или механизм всасывания отрегулированы неправильно.
- Повторно отрегулируйте длину хода иглы: Проверьте пневматический привод, управляющий запорной иглой. Если игла не доходит до упора и не прилегает должным образом к внутренней конической поверхности, отрегулируйте регулировочную гайку хода до тех пор, пока игла не будет плотно садиться на седло без заедания.
- Настройте обратное всасывание (оттягивание): Большинство современных пневматических систем оснащено механизмом обратного хода или обратного всасывания, который в момент завершения цикла впрыска слегка втягивает излишки расплавленного воска обратно в отверстие сопла. Если подтекание продолжается, увеличивайте продолжительность импульса воздуха для обратного всасывания с шагом 0,1 секунды, пока наконечник сопла не будет оставаться сухим между впрысками.
- Проверьте износ иглы: Осмотрите коническую часть иглы на наличие канавок, царапин или неравномерных следов износа. Поврежденная игла будет пропускать воск независимо от давления в пневматическом цилиндре.
Осмотр прокладок воскового бака и предохранительных клапанов
Пневматические утечки вокруг резервуара нарушают внутреннюю гидродинамику жидкости, что приводит к непредсказуемым резким скачкам давления, из-за которых воск выходит за пределы безопасных границ.
- Проверить целостность уплотнителя крышки: Осмотрите силиконовую уплотнительную прокладку по периметру бака на предмет затвердевания, трещин или загрязнения воском вдоль зажимного канала. Повреждённое уплотнение вызывает нестабильное падение давления в баке во время цикла.
- Проверьте клапан сброса давления: Убедитесь, что механический предохранительный клапан движется свободно и сбрасывает давление на пределе, указанном заводом. Залипающий или заедающийся клапан может удерживать избыточное остаточное давление внутри резервуара, постоянно проталкивая воск мимо запорной иглы.
- Осмотрите пневматические фитинги: Распылите жидкость для обнаружения утечек на входных фитингах бака и на регуляторах, чтобы обеспечить стабильное рабочее давление во время как активного зажима, так и режима ожидания.
Устранение флеша по образцу и зазоров в разделительной линии формы
Флэш паттерна и нежелательные швы по разделительной линии портят мелкие детали и тратят часы на очистку за столом. Когда расплавленный воск просачивается между половинками формы, причина обычно кроется в механическом дисбалансе между силой удержания и силой впрыска или в некорректной сборке формы.
Сбалансирование давления зажимного цилиндра по отношению к силе впрыска.
В любом восковая машина литья под давлением, цилиндр автоматического зажима должен генерировать достаточную механическую силу, чтобы противостоять гидравлическому давлению поступающего жидкого воска. Если давление зажима слишком низкое, грани формы расходятся, и воск заполняет полость за долю секунды.
- Проверьте отношение давлений: Убедитесь, что давление в пневматическом зажиме установлено значительно выше давления впрыска — обычно как минимум в 2–3 раза, в зависимости от площади поверхности пресс-формы.
- Проверьте уплотнения поршня зажимного цилиндра: Негерметичные уплотнения цилиндра приводят к потере усилия удержания во время впрыска, позволяя плитам пресс-формы отходить под воздействием пиковой нагрузки.
- Выровняйте зажимные плиты: Неравномерный контакт плит создает локальные зазоры вдоль линий разъема, даже если общее давление в цилиндре находится в пределах нормы.
Проверка выравнивания резиновой пресс-формы и установочных штифтов
Изношенные, деформированные или загрязненные резиновые пресс-формы приводят к образованию облоя независимо от настроек оборудования. При появлении утечки воска из резиновой пресс-формы мы проверяем следующие физические компоненты:
- Проверьте блокировочные элементы и установочные фиксаторы: Поврежденные или скругленные установочные штифты позволяют половинам пресс-формы смещаться по горизонтали под давлением.
- Удалите остатки воска и абразивные частицы: Крошечная частица холодного воска, застрявшая на поверхности формы, препятствует плотному прилеганию половин формы, вызывая мгновенное образование облоя вдоль линии разъёма.
- Проверьте плоскостность формы: Старые вулканизированные резиновые формы со временем деформируются. Замените деформированные резиновые рамки или установите под формы жёсткие алюминиевые пластины, чтобы обеспечить идеальную плоскостность линий разъёма.
Снижение чрезмерных настроек давления впрыска
Подача воска в полость формы под чрезмерно высоким давлением редко решает проблемы с заполнением. Вместо этого воск проникает за линии разъёма и деформирует тонкие участки.
- Уменьшите основное давление впрыска: Постепенно снижайте давление впрыска небольшими шагами, пока образование облоя не прекратится, а модель по-прежнему будет полностью заполняться.
- Отдавайте предпочтение скорости заполнения, а не чрезмерному усилию: Немного увеличьте скорость потока при впрыске вместо резкого повышения давления, чтобы воск проникал в тонкие филигранные элементы.
- Точно настройте время выдержки под давлением: Сократите время выдержки, чтобы устранить вторичный скачок давления, который проталкивает воск между плотно сомкнутыми поверхностями резиновых половин формы сразу после завершения заполнения полости.
Устранение неисправностей машины для впрыска воска: колебания давления и ошибки вакуумной системы

Нестабильное давление и недостаточное разрежение могут испортить всю производственную партию ещё до того, как вы обнаружите дефект. Когда в нашей мастерской возникают проблемы с неполным заполнением формы или захваченным воздухом, мы немедленно проверяем пневматические магистрали и вакуумные контуры. Поддержание стабильного давления напрямую влияет на плотность модели и позволяет точно воспроизводить детализированную текстуру поверхности, которая является одним из главных преимущества литья по выплавляемым моделям по сравнению с зелёным песком.
Диагностика неисправностей пневматических электромагнитных клапанов и регуляторов давления
Непостоянное усилие впрыска обычно связано с заеданием клапанов или износом регуляторов давления. Для выявления неисправностей пневматической системы впрыска воска, связанных с давлением, используйте простой контрольный список:
- Дрейф настроек регулятора: Следите за показаниями основного манометра во время впрыска. Если давление падает более чем на 0,2 бар (3 psi) за один цикл впрыска, это указывает на усталость мембраны регулятора или её засорение посторонними частицами.
- Заедание электромагнитных клапанов: Задержка импульса впрыска или нестабильное отпускание зажима указывают на загрязнение золотников внутри трёхходовых или четырёхходовых электромагнитных клапанов. Очистите внутренний золотник средством для очистки электрических контактов или замените катушку, если она перегревается.
- Утечки воздуха в местах соединений: Нанесите мыльный раствор на быстроразъёмные фитинги и блоки распределительного коллектора, находящиеся под давлением, чтобы обнаружить микроскопические утечки, снижающие усилие привода.
Проверка уровня масла в вакуумном насосе и эффективности всасывания
Проблемы с вакуумным инжектором воска обычно начинаются с насоса. Если вакуумметр не показывает разрежение до -0,09 МПа в течение трёх-пяти секунд, проверьте следующие основные узлы:
| Диагностическая проверка | Нормальное состояние | Неисправность и способ устранения |
|---|---|---|
| Смотровое стекло насоса | Прозрачное масло янтарного цвета на уровне средней отметки | Мутное или потемневшее масло: Загрязнение водой или воском. Немедленно слейте масло и замените его. |
| Впускной патрубок всасывания | Сильное мгновенное всасывание у поверхности пресс-формы | Слабое всасывание: Очистите встроенный сетчатый фильтр; удалите затвердевшие частицы воска, блокирующие вакуумный порт. |
| Фильтр масляного тумана на выхлопе | Свободный поток, минимальное противодавление | Засорённый фильтр: Вызывает перегрев насоса и замедление циклов всасывания; замените фильтрующий элемент выхлопной системы. |
Удаление влаги и масла из магистралей подачи сжатого воздуха
Влажный и загрязнённый сжатый воздух разрушает внутренние уплотнения, вызывает скачки давления и загрязняет расплавленный воск внутри резервуара.
- Ежедневно сливайте воду из влагоотделителей: В начале каждой смены опорожняйте все чаши автоматического слива и блоки фильтр-регулятор-лубрикатор (FRL).
- Проверьте адсорбционные осушители: Насыщенные гранулы осушителя приводят к попаданию водяного пара в пневматические линии, что вызывает ржавление и заедание внутри соленоидных клапанов.
- Установите масляный коалесцирующий фильтр: Установите коалесцирующий фильтр размером 0,01 мкм непосредственно перед входом воздуха в станок, чтобы задержать аэрозольные масла компрессора, которые разрушают внутренние резиновые уплотнения и ухудшают чистоту восковой модели.
Регулярное техническое обслуживание, направленное на предотвращение простоев машины по впрыску воска.
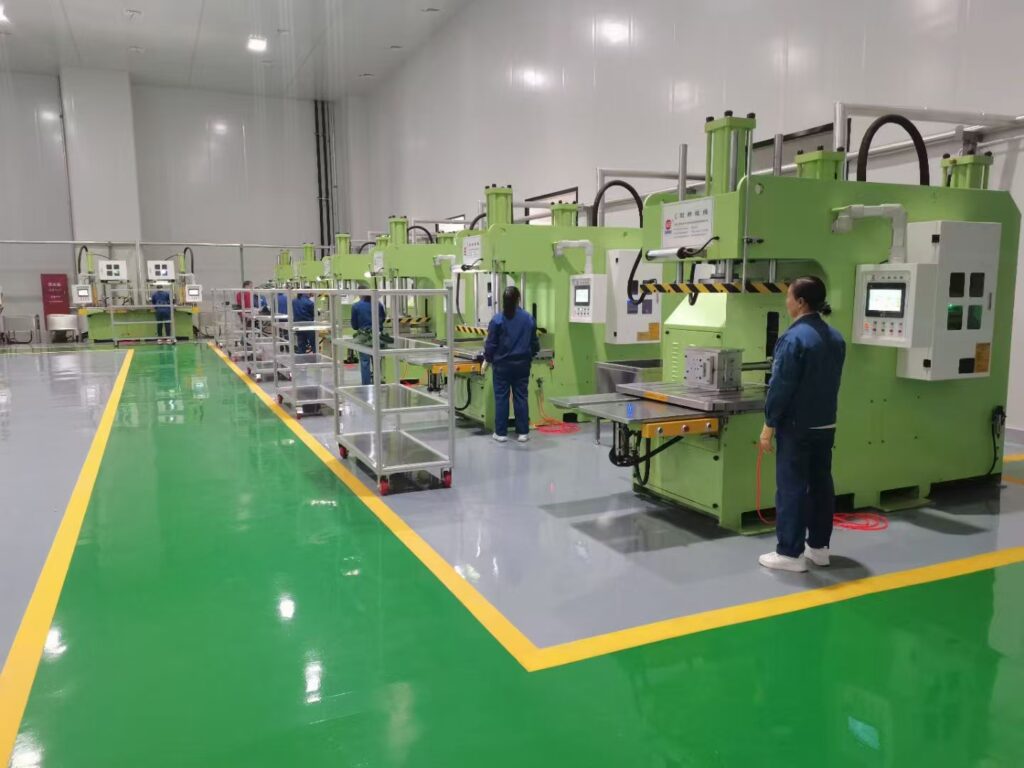
Профилактическое обслуживание исключает внезапные поломки и предотвращает дорогостоящие ремонты. диагностикой неисправностей оборудования для впрыска воска Во время середины производственного цикла. Мы запускаем наши инжекторы по строгому графику, чтобы размеры образца оставались повторяемыми и производство шло без сюрпризов.
Ежедневная промывка воскового бака и промывка форсунки
Старый, изношенный воск внутри сборки сопла вызывает частичные засоры и нарушения потока. Мы выполняем эту последовательность в начале и в конце каждой смены:
- Продуйте сопло: Введите 2–3 холостых выстрела при рабочей температуре, чтобы выдуть застоявшийся или окислившийся воск, застрявший в кончике сопла.
- Очистите отверстие форсунки: Протирайте внешний кончик сопла латунным безворсовым скребком, пока он горячий. Никогда не используйте стальные пики, которые царапают посадочный конус.
- Проверка дренажа фильтра: Опустошите инлайн-осадочную ловушку или сливную пробку в нижней части резервуара, чтобы удалить осадок до того, как он попадёт в камеру подачи.
Еженедельная проверка пневматических линий и подвижных уплотнений
Нестабильное давление воздуха нарушает фиксацию зажимов и синхронизацию впрыска. Каждую неделю проверяем точки подачи сжатого воздуха и подвижные соединения:
- Слив воды из влагоотделителей: Удаляйте конденсат из фильтров сжатого воздуха и автоматических дренажных устройств. Влага в пневматических цилиндрах ускоряет коррозию электромагнитных клапанов.
- Проверка пневматических соединений на утечки: Распылите мыльный раствор или используйте ультразвуковой течеискатель в области быстроразъёмных соединений, блоков регуляторов и воздушных линий зажимов, чтобы обнаружить микроскопические утечки.
- Проверка подвижных уплотнений: Проверьте штоки цилиндров зажимов, направляющие стержни автоматических зажимов и уплотнения поршней запорных механизмов сопел на наличие задиров и вымывания смазки. Смажьте направляющие стойки высокотемпературной смазкой для пневматических цилиндров.
| Частота | Сборочный узел | Требуемое действие | Допуск / Стандарт |
|---|---|---|---|
| Ежедневно | Инжекционное сопло | Горячая продувка и очистка наконечника | Отсутствие нагара и углеродистых отложений |
| Еженедельно | Пневматический регулятор | Слить влагу и проверить давление | Подача по спецификации мастерской (+/-0,2 бар) |
| Еженедельно | Автоматическое зажимание направляющих стержней | Очистить и нанести синтетическую смазку | Плавное перемещение без заеданий |
| Раз в полгода | ПИД-термодатчик | Сверка внешнего цифрового пирометра | В пределах +/-0,5°C от целевой температуры |
| Раз в полгода | Датчик давления | Поверка эталонного манометра | Калибровка в пределах 1% от полной шкалы |
Полугодовая калибровка датчика температуры PID и манометра
Цифровые индикаторы со временем теряют точность из-за циклической работы нагревательных элементов и износа регуляторов давления. Соблюдение точных допусков размеров является одним из важнейших факторов методы руководства по процессу литья и ключевые этапы что позволяет сократить расход исходного сырья и количество металлических отходов на последующих этапах производства.
Для Калибровка цифрового инжектора воска, мы погружаем дополнительный откалиброванный цифровой термопарный зонд непосредственно в центр расплавленного воска, сравнивая фактическую температуру воска с показаниями цифрового PID-контроллера. Если отклонение превышает 1 °C, мы повторно настраиваем параметр смещения входного сигнала температурного контроллера.
Затем подключите аналоговый эталонный контрольный манометр последовательно после основного пневматического регулятора. Установите регулятор на низкое, среднее и высокое значения давления, чтобы убедиться, что фактическое выходное давление соответствует значениям на дисплее. Это предотвращает недостаточное впрыскивание воска, образование недоливов и утечки через облой, вызванные некалиброванными скачками давления.
Часто задаваемые вопросы по устранению неисправностей восковой инжекционной машины
Практическая диагностика позволяет устранить большинство ежедневных остановок производства. Ниже приведены простые ответы на распространённые проблемы, с которыми мы сталкиваемся при ежедневной диагностике и устранении неисправностей восковых инжекционных машин непосредственно в производственном цехе.
Какова идеальная температура настройки для впрыска ювелирного воска?
Большинство промышленных восков для литья под давлением лучше всего работают при температуре от 68 °C до 74 °C (от 154 °F до 165 °F), однако точная целевая температура зависит от типа используемого воска:
- Восстановительные и твёрдые воски: Требуют более высокой температуры, обычно от 71 °C до 74 °C.
- Гибкие и филигранные воски: Лучше всего текут при температуре от 66 °C до 69 °C.
- Разница температур сопла: Мы всегда устанавливаем температуру сопла на 1–2 °C выше температуры основного резервуара с воском, чтобы предотвратить замерзание воска в игле и сопротивление потоку.
При настройке восковую инжекционную машину для инвестиционного литья, проверьте калибровку цифрового инжектора воска с помощью внешнего поверхностного датчика. Встроенные датчики со временем могут давать погрешность, вызывая незаметные изменения вязкости.
Почему восковая модель деформируется при извлечении из формы?
Деформация модели происходит, когда модель механически извлекают до полного затвердевания сердцевины:
- Недостаточное время выдержки/охлаждения: Восковая оболочка выглядит затвердевшей, но расплавленная сердцевина деформируется под давлением при извлечении. Увеличьте время выдержки в цикле на 2–4 секунды.
- Неравномерное зажатие формы: Чрезмерное затягивание пневматических зажимов сдавливает резиновую полость формы. При отпускании зажима резина возвращается в исходное положение, деформируя свежесформированный рисунок.
- Чрезмерная температура впрыска: Высокая температура увеличивает продолжительность усадки и размягчает рисунок. Снижайте температуру резервуара с шагом 2 °C.
- Недостаток разделительного агента: Если воск прилипает к резиновым стенкам, нанесите тонкий сухой слой порошка ПТФЭ или талька вместо влажных распылителей, которые способствуют образованию воздушных пузырьков.
Как определить, что вакуумный насос моего инжектора выходит из строя?
Проблемы с вакуумным инжектором для воска обычно указывают на износ насоса или утечки в вакуумной магистрали. Обратите внимание на следующие признаки неисправности:
- Постоянное образование воздушных пузырьков: Если в моделях появляются округлые пустоты на кончиках, несмотря на чистые вентиляционные каналы, это означает, что камера не создает достаточно глубокий вакуум перед впрыском.
- Низкая скорость откачки воздуха: Исправный насос должен откачивать воздух из камеры формы до -0,08 до -0,09 МПа в течение 2–3 секунд. Медленное создание вакуума указывает на износ лопаток или неисправность обратных клапанов.
- Загрязнённое масло: Проверьте смотровое стекло насоса. Мутное, молочно-белое или коричневое масло свидетельствует о том, что пары воска и конденсат ухудшили смазывающие свойства масла.
- Постоянная перегрузка двигателя: Если двигатель вакуумного насоса громко гудит, не достигая порогового давления отключения, проверьте впускной фильтр на наличие засорения восковым туманом.
Что вызывает шероховатость или волнистость поверхности восковых моделей, изготовленных методом инжекции?
Волнистые линии потока, холодные спаи и ступенчатая текстура на восковых моделях означают, что поток жидкого воска затвердел до полного заполнения полости формы:
- Холодные резиновые формы: В холодных формах поверхность воска мгновенно застывает при попадании внутрь. Поддерживайте равномерную комнатную температуру форм или слегка подогревайте их между циклами литья.
- Низкая скорость впрыска: Если давление пневматического воскового инжектора падает в процессе впрыска, фронт расплавленного воска замедляется, оставляя заметные волнообразные следы.
- Влага в магистралях сжатого воздуха: Водяной пар, проходящий по пневматическим магистралям, вызывает микропульсации на кончике сопла. Ежедневно сливайте воду из влагоотделителей и обслуживайте осушители с влагопоглотителем.
Выбор правильной настройки предотвращает эти дефекты с самого начала; обзор Как выбрать правильную машину для впрыскивания воска Помогает обеспечить, что ваш пневматический объём и нагрев сопла соответствуют производственным требованиям вашей мастерской.



 Russian
 English
 German