

8. November 2026
Erfahren Sie, wie eine Wachsinjektionsmaschine im Feinguss funktioniert und wie sie durch präzise Druck- und Temperaturregelung eine zuverlässige Herstellung von Wachsmodellen ermöglicht.
Was ist eine Wachsinjektionsmaschine?
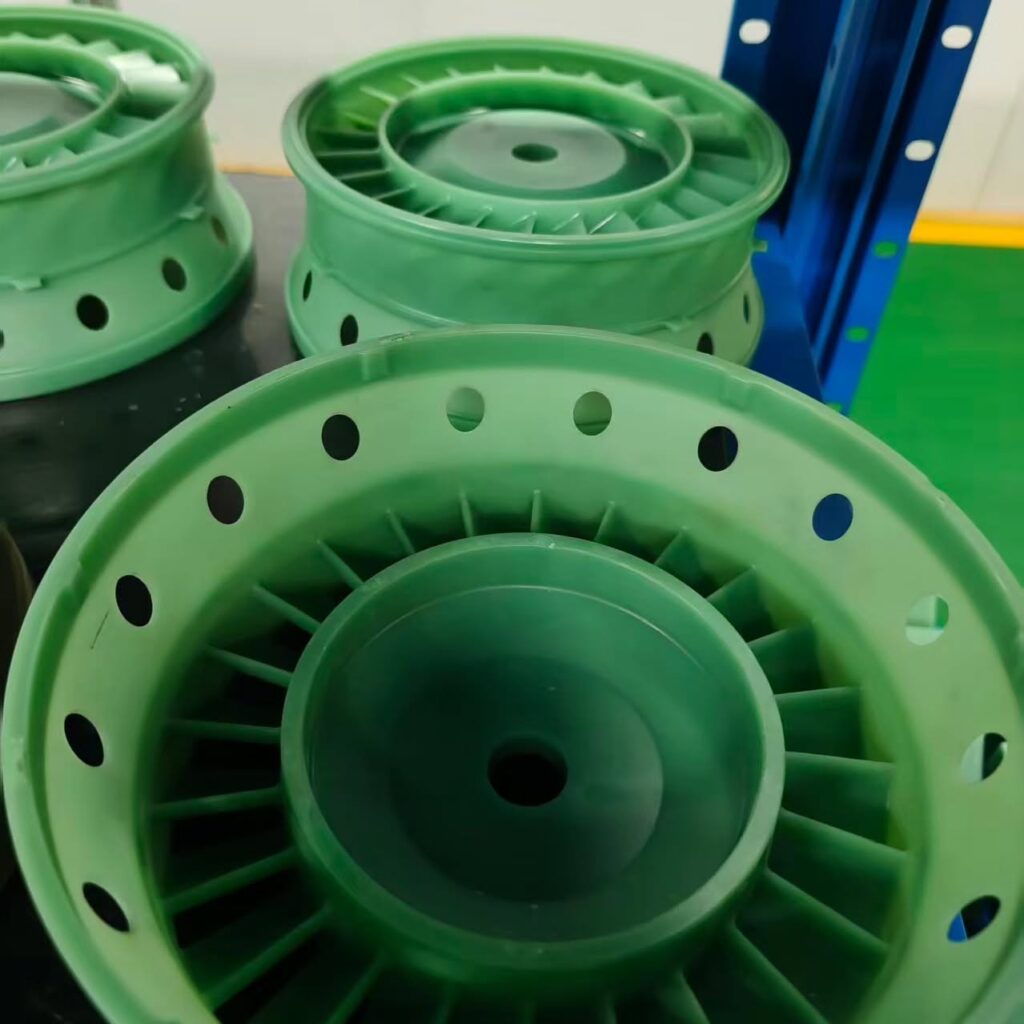
Eine Wachsinjektionsmaschine ist eine grundlegende Anlage im Feingussverfahren, die zur Herstellung hochpräziser, verlorener Wachsmodelle dient. Durch das Einspritzen von geschmolzenem oder pastösem Wachs in eine metallische Form erzeugt die Maschine exakte Nachbildungen des vorgesehenen endgültigen Metallbauteils.
Es ist wichtig, zwischen diesen drei zentralen Elementen zu unterscheiden: Die Maschine: Das mechanische System, das die Temperaturregelung, den Druck und die Schließkraft steuert. Das Wachs: Das Verbrauchsmaterial, das die komplexe Formgebung und die Oberflächenbeschaffenheit ermöglicht. Die Injektionsform: Die präzisionsgefertigte Form (typischerweise aus Aluminium oder Stahl), die die Geometrie des Bauteils bestimmt.
Eine gleichbleibende Modellproduktion ist die Voraussetzung für hochwertige Gussteile. Da jede Abweichung am Wachsmodell – beispielsweise Schrumpfung, Verformung oder Oberflächenfehler – auf das endgültige Metallgussteil übertragen wird, bestimmt die Zuverlässigkeit der Injektionsmaschine unmittelbar die Effizienz der Gießerei und die Ausschussquote. In der Branche wird diese Anlage häufig auch als Wachsmodell-Injektionsmaschine, Investment-Wax-Injector, oder als Wachsinjektionsmaschine für den Feinguss. Der Einsatz eines Hochleistungssystems gewährleistet wiederholbare Abmessungen und ein gleichbleibendes Gewicht bei großen Produktionsserien.
Hauptkomponenten einer Wachsinjektionsmaschine
Um zu verstehen, wie eine Wachsinjektionsmaschine beim Feinguss funktioniert, müssen wir uns die wichtigsten Baugruppen ansehen, die den Prozess steuern. Jede Wachsinjektionsanlage basiert auf dem koordinierten Zusammenspiel mechanischer, thermischer und fluidtechnischer Systeme, um konditioniertes Wachs in reproduzierbare Präzisionsmodelle mit hoher Genauigkeit umzuwandeln.
Wachsversorgungs- und Konditionierungssystem: Gewährleistung der Wachsstabilität
Das Wachskonditionierungssystem bereitet das Material auf, bevor es in die Form gelangt. Feste Wachsspäne oder Wachsblöcke werden geschmolzen und in einem beheizten Behälter innerhalb enger Temperaturtoleranzen gehalten.
- Wärmemäntel: Mehrzonen-Heizmäntel regulieren die Wachstemperatur und verhindern lokale Überhitzung, die das Material beeinträchtigen könnte.
- Rühren: Kontinuierliches Rühren sorgt für eine gleichmäßige Temperatur im gesamten Behälter und verhindert Lufteinschlüsse.
- Phasenkontrolle: Durch die Konditionierung wird das Material in den exakt erforderlichen Zustand gebracht – ob flüssig oder als halbfeste Paste. Dadurch werden ein gleichmäßiger Fluss und eine geringere Volumenschrumpfung während der Erstarrung gewährleistet.
Injektionseinheit: So gelangt das Wachs in die Form
Die Wachsinjektionseinheit dosiert das konditionierte Wachs und presst es direkt in den Formhohlraum.
- Einspritzzylinder und Kolben: Ein hydraulisch oder pneumatisch angetriebener Stößel verdrängt bei gleichmäßiger Geschwindigkeit ein festgelegtes Wachsvolumen.
- Beheizte Düse: Die Einspritzdüse ist direkt mit dem Angusskanal des Werkzeugs verbunden. Spezielle Düsenheizungen verhindern lokales Erstarren oder sogenannte "Kaltpfropfen", die den Materialfluss behindern könnten.
- Druckregelung: Proportionalventile ermöglichen eine präzise Einstellung der Einspritzgeschwindigkeit und des Nachdrucks und gewährleisten so eine vollständige Formfüllung ohne turbulente Strömung.
Schließeinheit des Werkzeugs: Gewährleistung eines präzisen Verschlusses
Die Schließmechanik hält das Werkzeug fest verschlossen und wirkt den inneren Einspritzkräften entgegen. Sinkt die Schließkraft, tritt Wachs entlang der Trennebene aus.
- Schließrahmen: Starre horizontale C-Gestell- oder Vier-Säulen-Pressen halten die Werkzeughälften auch unter Belastung parallel.
- Hydraulische oder pneumatische Antriebe: Sie stellen die erforderliche Schließkraft bereit, die auf Grundlage der projizierten Oberfläche des Modells berechnet wird.
- Plattenausrichtung: Präzisionsgefräste Aufspannplatten gewährleisten ebene Kontaktflächen, um ungleichmäßigen Werkzeugverschleiß und Gratbildung zu verhindern. Die Kenntnis der erforderlichen Schließkraft ist ein wesentliches Kriterium bei der Bewertung wie Sie die richtige Wachsinjektionsmaschine auswählen für bestimmte Werkzeugabmessungen.
Formeinsatz und Kühlanordnung: Formgebung und Stabilisierung des Musters
Die Form für den Feinguss bestimmt die endgültige Geometrie des Modells, während die integrierte Kühlung das Wachs stabilisiert.
| Komponente | Hauptfunktion | Betriebliche Auswirkungen |
|---|---|---|
| Formeinsätze | Bestimmen die Außenform und das Angusssystem | Bestimmen die Bauteilabmessungen und die Oberflächenbeschaffenheit |
| Kühlkanäle | Leiten Wasser oder Kühlflüssigkeit durch die Form | Beschleunigen die Wärmeabfuhr und verkürzen die Zykluszeiten |
| Entlüftungsöffnungen | Ermöglichen das Entweichen der verdrängten Luft aus dem Formhohlraum | Verhindern Lufteinschlüsse und unvollständige Formfüllungen |
Steuerung und Bedienerschnittstelle: Verwaltung der Prozessparameter
Moderne Feingussmaschinen integrieren digitale Steuerungsarchitekturen, die den Bedienern die vollständige Kontrolle über jeden Schuss ermöglichen:
- SPS-System: Steuert die zeitliche Abfolge von Schließen der Schließeinheit, Düsenanfahrt, Einspritzhub, Nachdruckzeit und Öffnen der Schließeinheit.
- Touchscreen-Bedienoberfläche (HMI): Ermöglicht Bedienern das Speichern von Werkzeugrezepten, die Überwachung von Druckkurven in Echtzeit und die Einstellung von Mehrzonen-Temperaturen.
- Alarmüberwachung: Erkennt Zyklusunterbrechungen, niedrige Wachsfüllstände oder Temperaturabweichungen, bevor fehlerhafte Modelle entstehen.
Auswerfen und Entnehmen des Modells: Sicherer Umgang mit empfindlichen Modellen
Sobald das Wachsmodell erstarrt ist, muss es entnommen werden, ohne sich zu verformen oder dünnwandige Bereiche zu beschädigen.
- Mechanische Auswerferstifte: Integrierte Stifte drücken gegen unkritische Angussbereiche oder verstärkte Auswerferflächen, um das Bauteil zu lösen.
- Pneumatische Unterstützung: Luftstöße helfen dabei, Modelle aus tiefen Aussparungen oder komplexen Kernbereichen zu lösen.
- Freigabe der Teileentnahme: Automatisierte Schwenkarme oder manuelle Teilefänger stützen empfindliche Baugruppen beim Herauslösen aus der Werkzeughälfte.
Funktionsweise einer Wachsspritzgießmaschine: Schritt für Schritt
Um zu verstehen, wie eine Wachsinjektionsmaschine beim Feinguss funktioniert, muss man sich einen klaren, wiederholbaren Prozessablauf vor Augen führen. Jede Phase beeinflusst unmittelbar die Maßgenauigkeit und die Oberflächenbeschaffenheit des verlorenen Wachsmodells. Im Folgenden wird beschrieben, wie wir einen standardmäßigen Wachsinjektionsprozess vom Rohmaterial bis zum fertigen Modell durchführen.
1. Wachs vorbereiten und konditionieren: Die richtige Konsistenz sicherstellen
Bevor die Injektion beginnt, muss das Wachs im Vorratsbehälter eine gleichmäßige Temperatur und Viskosität erreichen. Thermische Konditionierung: Wir erhitzen das Wachs je nach den Anforderungen an das Modell entweder bis zu einem flüssigen oder pastösen Zustand. Pastöses Wachs wird häufig bevorzugt, um die Volumenschrumpfung zu reduzieren. Homogenisierung: Durch kontinuierliches Rühren werden Temperaturgradienten, Lufteinschlüsse und Ablagerungen beseitigt, wodurch ein zuverlässiger Durchfluss durch unsere Wachs-Injektionsmaschine für Investitionsguss.
2. Formwerkzeug einsetzen und ausrichten: Vorbereitung einer präzisen Injektion
Das Werkzeug muss exakt auf die Injektionsdüse ausgerichtet sein. Positionierung: Das Druckgießwerkzeug für den Feinguss wird auf der Maschinenaufspannplatte oder dem Trägertisch montiert. Angleichung des Angusssystems: Die Einspritzöffnung des Werkzeugs ist exakt auf die Maschinendüse ausgerichtet, um Fehlströmungen, Turbulenzen oder ein Erstarren des Wachses an der Düse während des Kontakts zu verhindern.
3. Werkzeug einspannen: Vermeidung von Leckagen an der Trennebene
Nach der Ausrichtung wird die Spanneinheit mit kontrollierter hydraulischer oder pneumatischer Kraft betätigt. Abdichtung des Formhohlraums: Ein hoher Schließdruck presst die beiden Werkzeughälften fest zusammen. Vermeidung von Gratbildung: Eine ausreichende Schließkraft wirkt dem Einspritzdruck entgegen und verhindert, dass Wachs entlang der Trennebenen oder durch die Spalte an den Auswerferstiften austritt.
4. Wachs in das Werkzeug einspritzen: Zuführung über die Düse
Nachdem das Werkzeug sicher eingespannt wurde, presst die Wachseinspritzeinheit das aufbereitete Material in den Formhohlraum. Kontrollierte Einspritzgeschwindigkeit: Die Maschine spritzt das Wachs mit einer genau dosierten Durchflussrate ein, um auch komplexe Geometrien vollständig auszufüllen, ohne dabei Luft einzuschließen. Druckregelung: Konstanter Druck presst das Wachs in dünne Wandungen, scharfe Ecken und tiefe Rippen, um das Muster vollständig abzubilden.
5. Das Wachs halten und abkühlen: Stabilisierungsphasen
Das Einspritzen des Materials ist nur die halbe Arbeit; das Muster muss sich ohne Verformung verfestigen. Haltephase (Nachdruckphase): Die Einspritzeinheit hält den Druck an der Düse aufrecht, um zusätzliches Material in den Formhohlraum zu pressen, während das Wachs abkühlt und schrumpft. Kühlphase: Integrierte Wasserkühlkanäle im Werkzeug leiten die Wärme schnell ab und stabilisieren das Wachs zu einer festen, maßstabilen Struktur.
6. Das Werkzeug öffnen und das Muster entnehmen: Sorgfältige Entformung
Sobald die Halte- und Kühlzeiten abgelaufen sind, leitet die Maschine die Entnahme des Formteils ein. Werkzeugtrennung: Die Schließeinheit öffnet sich gleichmäßig, um ein Ziehen oder Abscheren empfindlicher Wachsmerkmale zu vermeiden. Auswerfen: Mechanische oder pneumatische Auswerferstifte drücken die Musterbaugruppe heraus, sodass der Bediener oder ein automatisierter Roboterarm das Wachsmuster anheben kann, ohne es zu verbiegen oder Risse zu verursachen.
7. Den nächsten Zyklus vorbereiten: Wartung zwischen den Einspritzvorgängen
Ein sauberes Werkzeug gewährleistet eine gleichbleibende Reproduzierbarkeit über Tausende von Zyklen hinweg. Werkzeugreinigung: Der Bediener überprüft die Werkzeugtrennfläche und entfernt Mikrospritzer oder Wachsreste mithilfe sanfter Druckluftstöße oder weicher Werkzeuge. Auftragen des Trennmittels: Bei Bedarf wird ein leichter, gleichmäßiger Nebel aus Trennmittel aufgetragen, um das System zurückzusetzen und bei einzelnen Einheiten oder im kontinuierlichen Betrieb einen sofortigen Neustart des Zyklus zu ermöglichen. Zwei-Stationen-Wachs-Injektionsmaschinen.
Welche Prozessfaktoren beeinflussen die Qualität von Wachsmodellen?
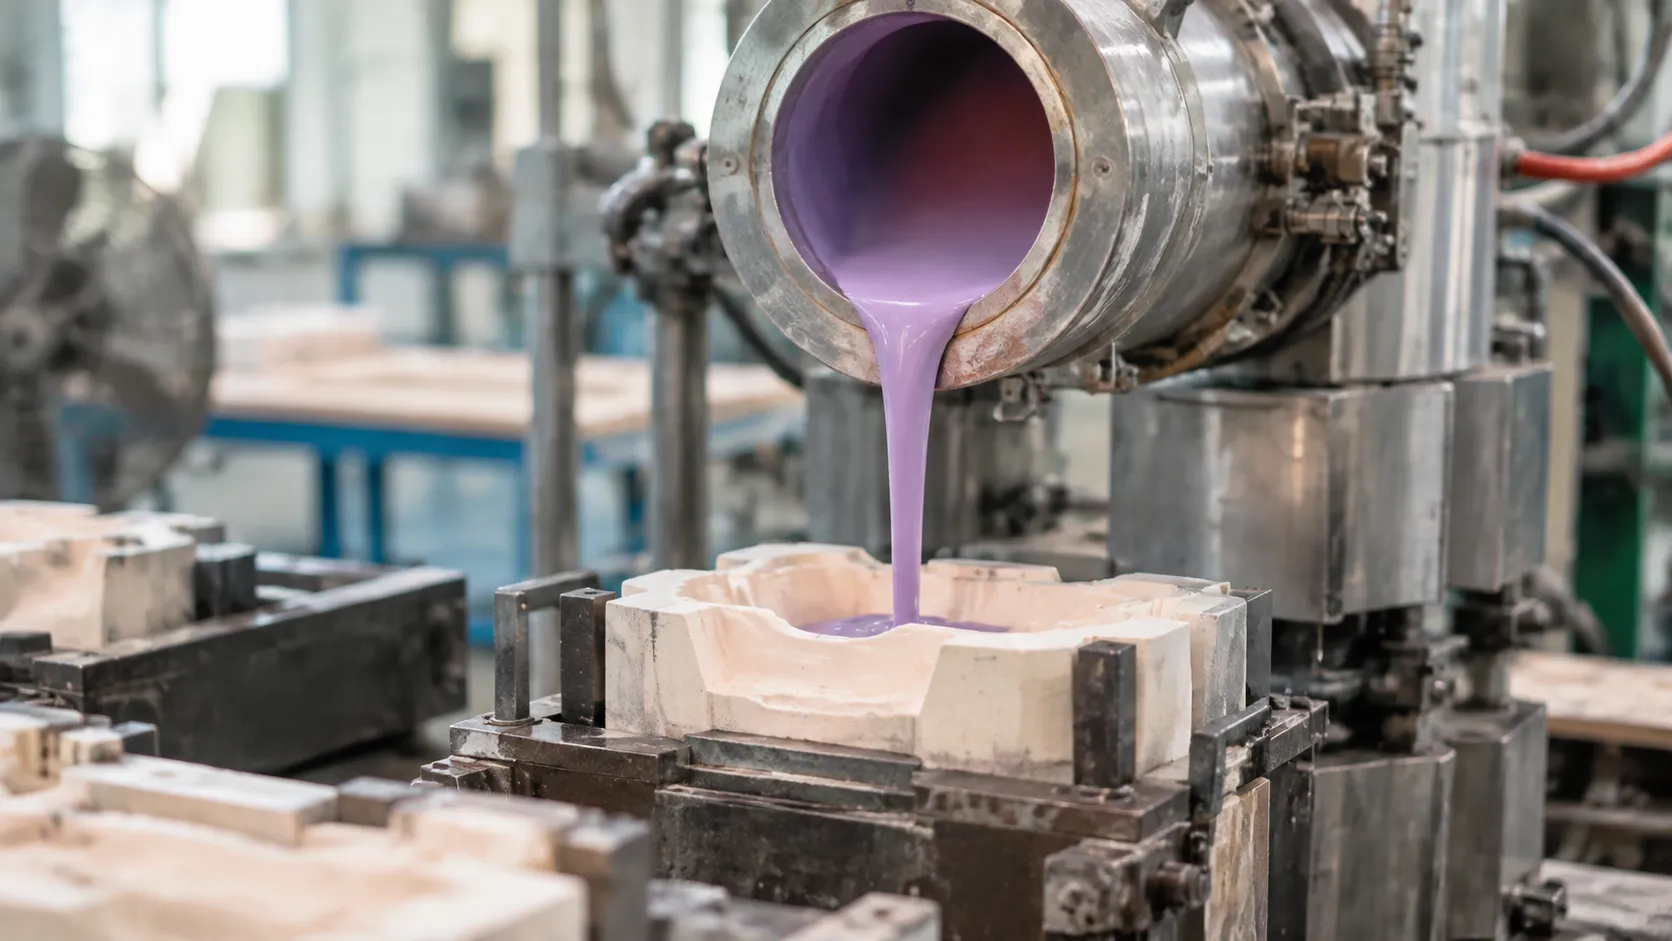
Das Erzielen hochwertiger Ergebnisse beim Gießverfahren hängt von der strikten Kontrolle bestimmter Variablen während des Wachsinjektionsprozesses ab. Selbst geringfügige Abweichungen können zu Fehlern führen, die das endgültige Gussteil beeinträchtigen.
Um eine gleichbleibende Qualität der Wachsmodelle sicherzustellen, sollten folgende kritische Prozessfaktoren berücksichtigt werden:
- Wachszustand und thermische Konsistenz: Das Wachs muss auf einer stabilen Temperatur und Viskosität gehalten werden. Schwankungen verursachen ungleichmäßige Schrumpfung oder innere Spannungen, die zu verformten Modellen führen.
- Einspritzdruck und Füllgeschwindigkeit: Eine präzise Kontrolle darüber, wie schnell und mit welchem Druck das Wachs in das Werkzeug eingespritzt wird, ist entscheidend. Eine zu hohe Geschwindigkeit erzeugt Luftverwirbelungen, während ein falscher Druck zu unvollständiger Füllung oder Gratbildung führt.
- Werkzeugausrichtung und Oberflächenreinheit: Wenn das Einspritzwerkzeug falsch ausgerichtet ist, weist das Modell Verschiebungen an der Trennlinie auf. Rückstände oder Verunreinigungen auf der Werkzeugoberfläche werden direkt auf das Wachs übertragen und beeinträchtigen die Oberflächenqualität.
- Abkühldauer und Temperaturkontrolle: Die richtige Kühlung stabilisiert das Wachs. Wird das Modell entfernt, bevor es ausreichend erstarrt ist, oder erfolgt die Kühlung über die gesamte Geometrie hinweg ungleichmäßig, verformt sich das Bauteil.
- Modellgeometrie und Abkühlgeschwindigkeiten: Komplexe Formen kühlen unterschiedlich schnell ab. Das Verständnis der Geometrie hilft dabei, die Haltezeiten so einzustellen, dass Einfallstellen in dickeren Bereichen vermieden werden.
- Arbeitsabläufe des Bedienpersonals und Prozessüberwachung: Die Standardisierung des Zyklus gewährleistet Wiederholbarkeit. Der Einsatz automatisierter Systeme zur Überwachung von Drücken und Temperaturen reduziert menschliche Fehler und gewährleistet hohe Produktionsstandards.
Indem Sie diese Parameter innerhalb enger Toleranzgrenzen halten, stabilisieren Sie Ihre Produktionslinie und minimieren den Ausschuss, der durch die Herstellung mangelhafter Modelle entsteht.
Häufige Probleme mit Wachsmodellen und deren Fehlerbehebung
Der Betrieb einer Wachsinjektionsmaschine erfordert eine präzise Prozesskontrolle. Schon geringfügige Abweichungen bei Druck, Temperatur oder Spannkraft führen schnell zu Fehlern in der Werkzeuglinie. Wenn man versteht, wie eine Wachsinjektionsmaschine beim Feinguss funktioniert, wird die Fehlersuche wesentlich einfacher.
So erkennen und beheben wir häufige Fehler an Wachsmodellen direkt in der Gießerei.
| Fehler | Primäre Ursache | Sofortmaßnahme |
|---|---|---|
| Unvollständige Formfüllung (Kurzschuss) | Zu niedrige Wachstemperatur, unzureichender Einspritzdruck oder verstopfte Entlüftungskanäle im Werkzeug | Erhöhen Sie den Einspritzdruck schrittweise, überprüfen Sie die Düsentemperatur und reinigen Sie die Entlüftungskanäle des Werkzeugs. |
| Gratbildung / Materialaustritt | Unzureichende Schließkraft, falsch ausgerichtete Formaufspannplatten oder beschädigte Trennflächen | Ausrichtung der Formaufspannplatten überprüfen, Trennflächen auf Verunreinigungen untersuchen und die Schließkraft erhöhen. |
| Oberflächenunregelmäßigkeiten (Einfallstellen/Fließlinien) | Zu heißes Wachs, unzureichende Haltezeit oder nicht konditioniertes Pastenwachs | Die Temperatur des Wachsbehälters senken und die Haltezeit verlängern, um die Schrumpfung auszugleichen. |
| Musterverformung | Auswerfen der Teile im noch weichen Zustand, ungleichmäßige Auswerferstiftkraft oder unsachgemäße manuelle Handhabung | Die Kühlzyklen innerhalb der Form verlängern, den Hub der Auswerferstifte kalibrieren und die Auswerfkraft ausgleichen. |
| Zyklusinkonsistenz | Schwankende Temperaturen im Vorratsbehälter oder Abfälle des Hydraulikdrucks | Die Wachsinjektionseinheit warten, die thermischen Regelkreise der SPS überprüfen und den Hydraulikflüssigkeitsstand kontrollieren. |
Unvollständige Formfüllung: Überprüfung des Einspritzverhaltens und der Fließwege
Unvollständige Füllungen entstehen, wenn das Wachs erstarrt, bevor es die dünnsten Bereiche des Formhohlraums erreicht. Zunächst überprüfen wir den Einspritzweg: Einspritzdruck überprüfen: Eine niedrige Fließgeschwindigkeit lässt die Vorderkante vorzeitig erstarren. Entlüftungsöffnungen der Form prüfen: Eingeschlossene Luft blockiert den nachfließenden Wachs. Halten Sie die Mikroentlüftungen frei von Rückständen. Wachstemperatur prüfen: Selbst ein Temperaturabfall von 1 °C kann die Viskosität so stark verändern, dass der Durchfluss durch enge Angusskanäle eingeschränkt wird.
Gratbildung oder Leckagen: Korrektur der Formausrichtung und Schließkraft
Gratbildung verursacht zusätzlichen Nachbearbeitungsaufwand und verändert kritische Abmessungen. Wenn Wachs entlang der Trennebene austritt: Schließkraft überprüfen: Die Schließkraft muss dem maximalen Einspritzdruck über die gesamte projizierte Fläche entgegenwirken. Trennflächen prüfen: Wachsablagerungen oder kleinere Grate am Werkzeug verhindern, dass die Formhälften bündig aufeinanderliegen. Parallelität der Maschinenaufspannplatten überprüfen: Ungleichmäßiger Druck auf die Aufspannplatten führt dazu, dass Wachs an einer Seite der Form austritt.
Oberflächenunregelmäßigkeiten: Zustand von Wachs und Formwerkzeug überprüfen
Einfallstellen, Fließlinien und Luftblasen beeinträchtigen die Qualität des Wachsmodells. Im Gegensatz zu permanenten Metallwerkzeugen, die bei Hochdruckverfahren eingesetzt werden und in unserem ... näher erläutert werden, sind Wachsformen stark auf eine kontrollierte Volumenschrumpfung während der Erstarrung angewiesen: Druckguss vs. Investitionsguss Kosten- und Materialleitfaden—Wachsformen sind auf eine kontrollierte Volumenschrumpfung während der Erstarrung angewiesen: Sinkmarken: Verursacht durch unzureichenden Nachdruck während der Haltezeit oder durch Wachs, das in einem zu flüssigen Zustand eingespritzt wird. Das Wachs sollte zu einer gleichmäßigen pastösen Phase konditioniert werden, um die Schrumpfung zu minimieren. Fließlinien: Entstehen, wenn kaltes Wachs in ein kaltes Formwerkzeug gelangt. Passen Sie die Düsentemperatur an und stabilisieren Sie die Vorwärmbedingungen der Form. Oberflächenblasen: Durch Bewegung im Vorratsbehälter wird Luft eingeschlossen. Sorgen Sie für eine ausreichende Entlüftungszeit im Konditionierungstank.
Verformung der Modelle: Probleme beim Entformen und bei der Handhabung beheben
Wachsmodelle weisen unmittelbar nach dem Einspritzen eine geringe mechanische Festigkeit auf. Verformungen während oder nach dem Auswerfen deuten auf ein thermisches oder mechanisches Ungleichgewicht hin: Vorzeitiges Auswerfen: Werden die Modelle herausgezogen, bevor der Kern erstarrt ist, kommt es zum Durchhängen. Verlängern Sie die Abkühlphase um 2 bis 5 Sekunden. Ungleichmäßige Betätigung der Auswerferstifte: Die Auswerferstifte müssen sich synchron bewegen. Nicht korrekt ausgerichtete Stifte verdrehen empfindliche Mustergeometrien. Trennmittel für den Formenauswurf: Tragen Sie dünne, gleichmäßige Schichten des Trennmittels auf. Eine übermäßige Anwendung verursacht Oberflächenvertiefungen, während eine unzureichende Anwendung dazu führt, dass Muster beim Entformen haften bleiben und sich verformen.
Unregelmäßigkeiten im Zyklus: Überprüfung der Prozesseinstellungen
Wenn identische Zyklen zu unterschiedlichen Musterabmessungen führen, müssen die Maschineneinstellungen überprüft werden: Thermische Drift: Überprüfen Sie die RTD-Temperatursensoren im Reservoir, im Schlauch und in der Einspritzdüse. Wiederholgenauigkeit der Hydraulik und Pneumatik: Druckabfälle während der Einspritzung führen unmittelbar zu Gewichtsschwankungen zwischen den einzelnen Schüssen. Wachskonditionierung: Stellen Sie sicher, dass frische Wachsgranulate gründlich mit zurückgewonnenem Material vermischt werden, um einen gleichbleibenden Schmelzpunkt zu gewährleisten.
Vergleich zwischen maschineller Wachsinjektion und manuellen Verfahren
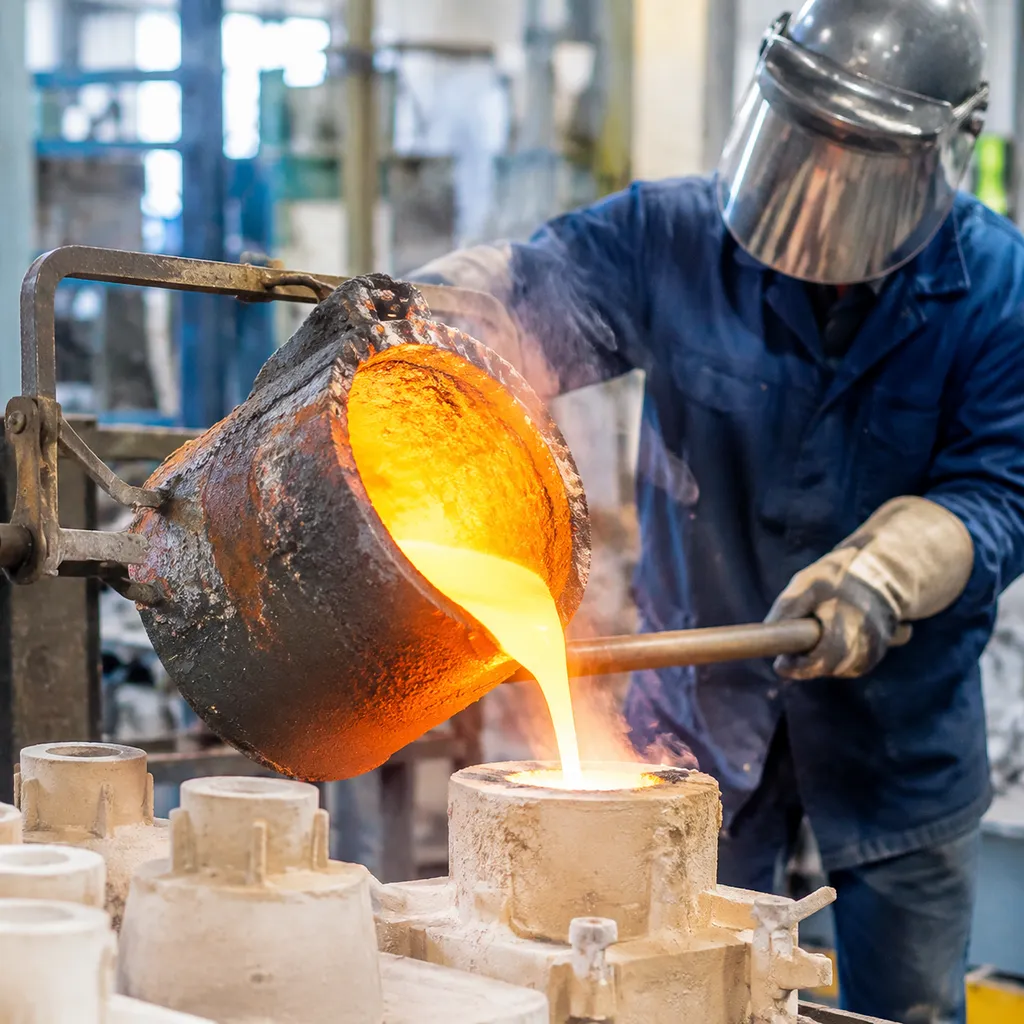
Die Entscheidung zwischen manueller Wachshandhabung und speziellen Wachsinjektionsmaschinen für den Feinguss wirkt sich unmittelbar auf den Durchsatz der Gießerei, die Betriebskosten und die Ausschussquoten aus. Während manuelles Gießen oder handgeführte Injektoren für Prototypen in kleinen Stückzahlen oder künstlerische Arbeiten geeignet sind, erfordert der industrielle Guss die gleichbleibende Qualität, die nur automatisierte Systeme gewährleisten können.
Prozesseffizienz und Wiederholgenauigkeit
Manuelle Wachsprozesse hängen stark vom Fingerspitzengefühl des Bedienpersonals ab, was zu Schwankungen bei der Wachstemperatur, der Gießgeschwindigkeit und der Stabilität der Spannvorrichtung führt. Ein modernes Wachseinspritzmaschine automatisiert diese Variablen:
- Konstante Haltezeit und Druck: Automatisierte Zyklen halten den Druck während der Abkühlung des Modells konstant und verhindern so Schrumpfungshohlräume.
- Vermeidung von Ermüdung des Bedienpersonals: Voreingestellte Parameter gewährleisten identische Zyklen vom ersten bis zum letzten Schuss.
- Reduzierte Nachbearbeitung: Eine kontrollierte Spannung verhindert Gratbildung an der Trennfuge und spart stundenlange manuelle Nachbearbeitung sowie die Reinigung der Werkzeuge.
Skalierung für Produktionsvolumen
Wenn der Produktionsbedarf steigt, wird die manuelle Wachsverarbeitung schnell zum Engpass. Automatisierte Anlagen für den Feinguss im Wachsausschmelzverfahren verkürzen die Zykluszeiten von mehreren Minuten auf wenige Sekunden pro Schuss. Eine präzise Maßgenauigkeit bereits in der Wachsphase ist entscheidend; wie wir in unserem Gus- und Gussvergleich, darlegen, bestimmt die anfängliche Prozesskontrolle unmittelbar die endgültigen Bauteiltoleranzen und die erforderlichen Bearbeitungszugaben.
| Faktor | Manuelle Wachsverfahren | Maschinelle Wachsinjektion |
|---|---|---|
| Taktgeschwindigkeit | 3 bis über 10 Minuten pro Stück | 15 bis 90 Sekunden pro Stück |
| Maßhaltigkeit | Gering bis mittel (abhängig vom Bediener) | Hoch (reproduzierbar mit engen Toleranzen) |
| Schrottquote | Hoch (Einfallstellen, Lufteinschlüsse, Gratbildung) | Minimal (optimierte Einspritzprofile) |
| Arbeitsaufwand | Hoher manueller Aufwand; erfordert qualifizierte Fachkräfte | Geringer manueller Aufwand; ein Bediener überwacht mehrere Zyklen |
| Werkzeugverschleiß | Ungleichmäßige Klemmung verursacht lokalen Verschleiß | Gleichmäßige hydraulische oder pneumatische Klemmung schont die Werkzeuge |
Abwägung zwischen Kosten, Werkzeugausstattung und Arbeitsaufwand
Wir wägen die Kompromisse zwischen Kapitalinvestitionen und Stückkosten ab, bevor wir etwas konfigurieren Wachsmodell-Injektionsmaschine:
- Anfangsinvestition (CapEx): Manuelle Werkzeuge verursachen nur minimale Anschaffungskosten, während automatisierte Spritzgießanlagen Investitionen in Maschinen und starre Aluminium- oder Stahlformen erfordern.
- Personalkosteneinsparungen (OpEx): Automatisiertes Spritzen senkt die direkten Arbeitskosten pro Bauteil drastisch und ermöglicht es den Bedienern, sich auf die Montage der Bäume und die Sichtprüfung zu konzentrieren.
- Ausschusskosten: Uneinheitliche manuelle Muster führen zu Gussfehlern und Ausschuss, die erst nach dem Vergießen des teuren Metalls entdeckt werden. Automatisierte Anlagen Wachs-Musterproduktion erkennen Prozessabweichungen bereits in der Wachsphase und schützen so die Gesamtmargen der Gießerei.
So wählen Sie die richtige Wachsinjektionsmaschine aus
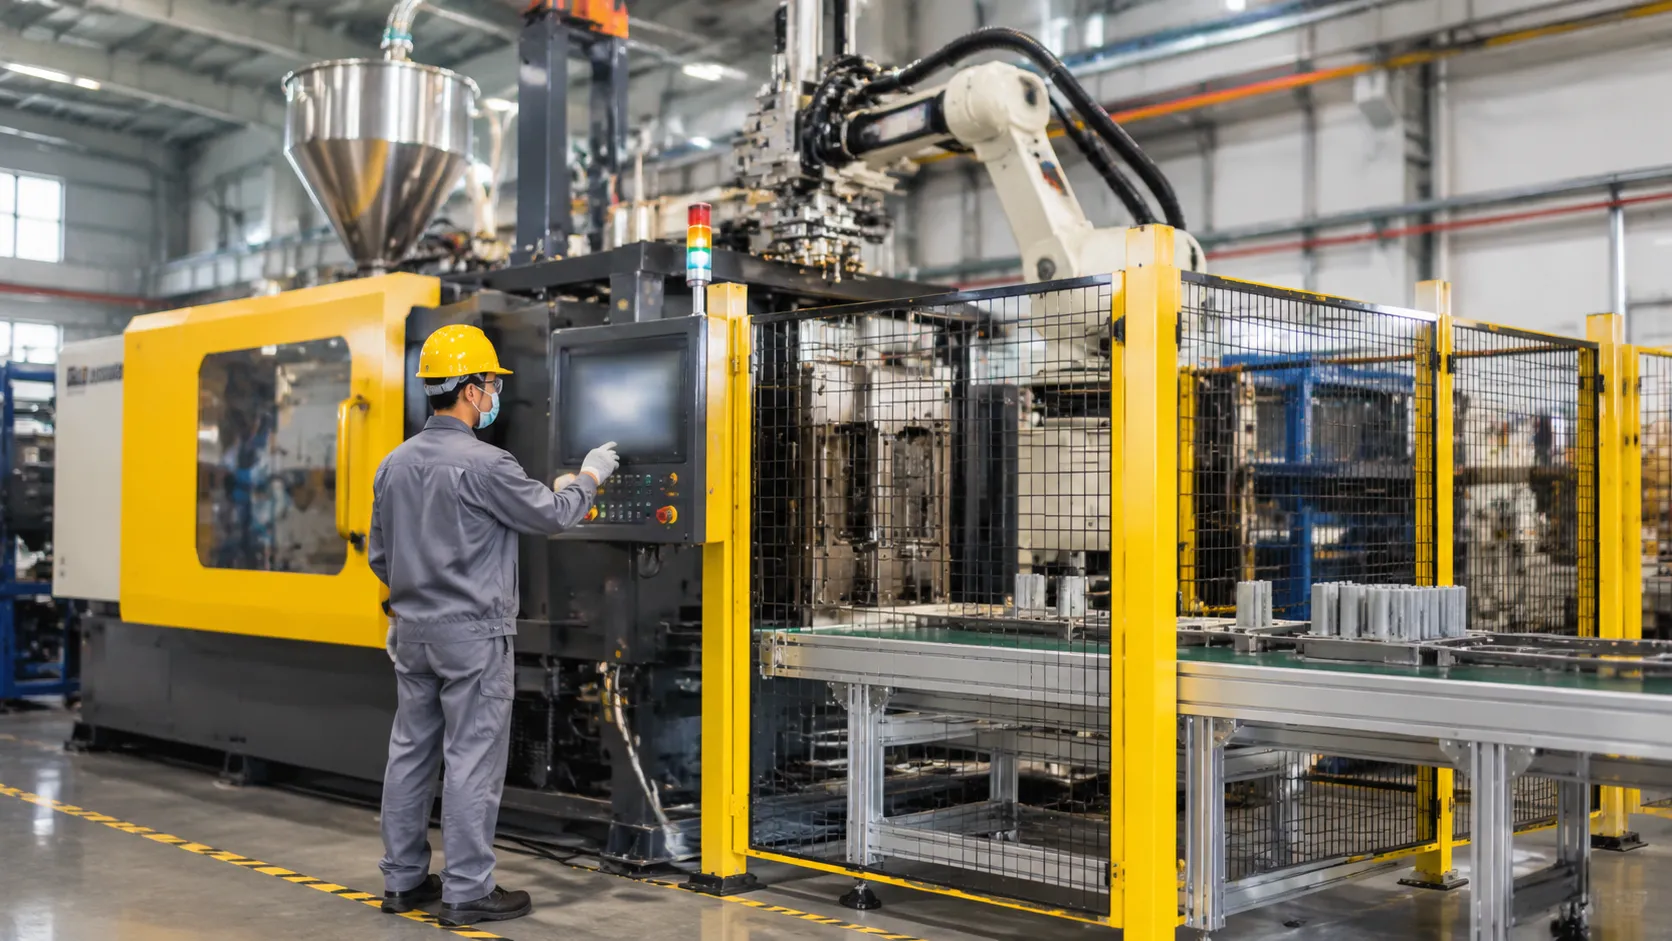
Die Auswahl der richtigen Wachsspritzanlage wirkt sich direkt auf die Musterpräzision, die Ausschussquoten und die tägliche Produktionsleistung einer Feingießerei aus. Wir empfehlen, die Anlagen anhand von fünf zentralen Kriterien zu bewerten, um sicherzustellen, dass die Maschine Ihren spezifischen Werkzeuganforderungen und Produktionszielen gerecht wird.
Abstimmung der Maschinenspezifikationen auf die Musterabmessungen und -geometrie
Für jedes Muster müssen das erforderliche Schussvolumen und die projizierte Oberfläche berechnet werden.
- Klemmkraft: Muss dem Einspritzdruck über die gesamte projizierte Trennfläche entgegenwirken, um Gratbildung an der Trennlinie zu verhindern.
- Plattengröße und Öffnungsweite: Stellen Sie sicher, dass die Form zwischen die Zuganker bzw. in den Maschinenrahmen passt und ausreichend Öffnungsweg für das Öffnen der Form und den Auswurf des Teils vorhanden ist.
- Düsenausrichtung und Hub: Die Einspritzdüse muss sauber am Angusskanal der Form anliegen, ohne den Wachsfluss einzuschränken.
Bewertung des Produktionsvolumens und der Anforderungen an die Zykluszeit
Das Produktionsvolumen bestimmt den Automatisierungsgrad und die Maschinenkonfiguration:
- Geringes bis mittleres Produktionsvolumen: Eine manuelle oder halbautomatische Anlage mit einer Station ermöglicht schnelle Formwechsel bei der Fertigung unterschiedlicher Teilechargen.
- Hoher Durchsatz: Doppelstationsanlagen oder eine automatisierte Verriegelung und Auswerfung verkürzen die Wartezeiten, indem die Zyklen zwischen zwei Formen abwechselnd ablaufen.
- Optimierung der Kühlung: Maschinen mit integrierten, separaten Formkühlkreisläufen erreichen kürzere Zykluszeiten, da sie auch dickere Wachsbereiche ohne Einfallstellen verfestigen können.
| Wichtiger Faktor | Was wir prüfen | Betriebliche Auswirkungen |
|---|---|---|
| Plattenabmessungen | Die Werkzeugfreigabe und der Öffnungshub | Werkzeugpassung und Entformungsfreiraum |
| Reservoirkapazität | Wachsvolumen im Verhältnis zum stündlichen Verbrauch | Kontinuierlicher Betrieb ohne Temperaturschwankungen |
| Schließkraft | Maximale Nennpresskraft | Gratfreiheit entlang der Werkzeugtrennlinien |
| Temperaturkontrolle | Unabhängige Zonenregelung | Vermeidung von Schrumpfung und Lufteinschlüssen |
Bewertung der Prozesssteuerungsfunktionen und Benutzerfreundlichkeit
Eine präzise Steuerung der Temperatur- und Druckparameter verhindert häufige Gussfehler. Die Investition in ein Wachsspritzgießmaschine mit PID-Regelung gewährleistet eine stabile Temperaturregelung im gesamten Behälter, in den Zuleitungsschläuchen und in der Einspritzdüse.
Achten Sie auf digitale Schnittstellen, die mehrstufige Einspritzprofile speichern können und so einen schnellen Wechsel der Einspritzgeschwindigkeiten, Nachdrücke und Haltezeiten für verschiedene Werkzeuge ermöglichen.
Überprüfung der Versorgungsanforderungen und Installationsbedingungen
Überprüfen Sie vor der Auswahl der Ausrüstung, ob die Betriebsstätte entsprechend ausgestattet ist:
- Stromversorgung: Spannung und Gesamtleistung in Kilowatt abgleichen, einschließlich der Heizbänder des Vorratsbehälters.
- Pneumatik und Hydraulik: Den Druck der Druckluftversorgung der Anlage (typischerweise 6 bis 8 bar) oder den Platz für ein separates Hydraulikaggregat überprüfen.
- Kühlwasseranschlüsse: Die erforderlichen Durchflussmengen und den Versorgungsdruck zur Kühlung der Heizplatten und Werkzeuge überprüfen.
- Aufstellfläche und Layout: Ausreichend Arbeitsraum für Bediener rund um den Spannbereich sowie Zugang von hinten für Wartungsarbeiten vorsehen.
Überprüfung der Dokumentation zu Support, Schulung und Wartung
Eine zuverlässige Wachsinjektionsmaschine für den Feinguss erfordert eine unkomplizierte Wartung:
- Dokumentation: Übersichtliche Schaltpläne für elektrische, pneumatische und hydraulische Systeme.
- Verfügbarkeit von Ersatzteilen: Schneller Zugriff auf gängige Verschleißteile wie Düsendichtungen, Heizbänder, Thermoelemente und Hydraulikdichtungen.
- Technische Schulung: Klare Bedienungsanleitungen zur Einstellung mehrstufiger Druckparameter und zur Neukalibrierung von Temperatursensoren.
Die Vorteile der Vastpe-Wachsinjektionsmaschine
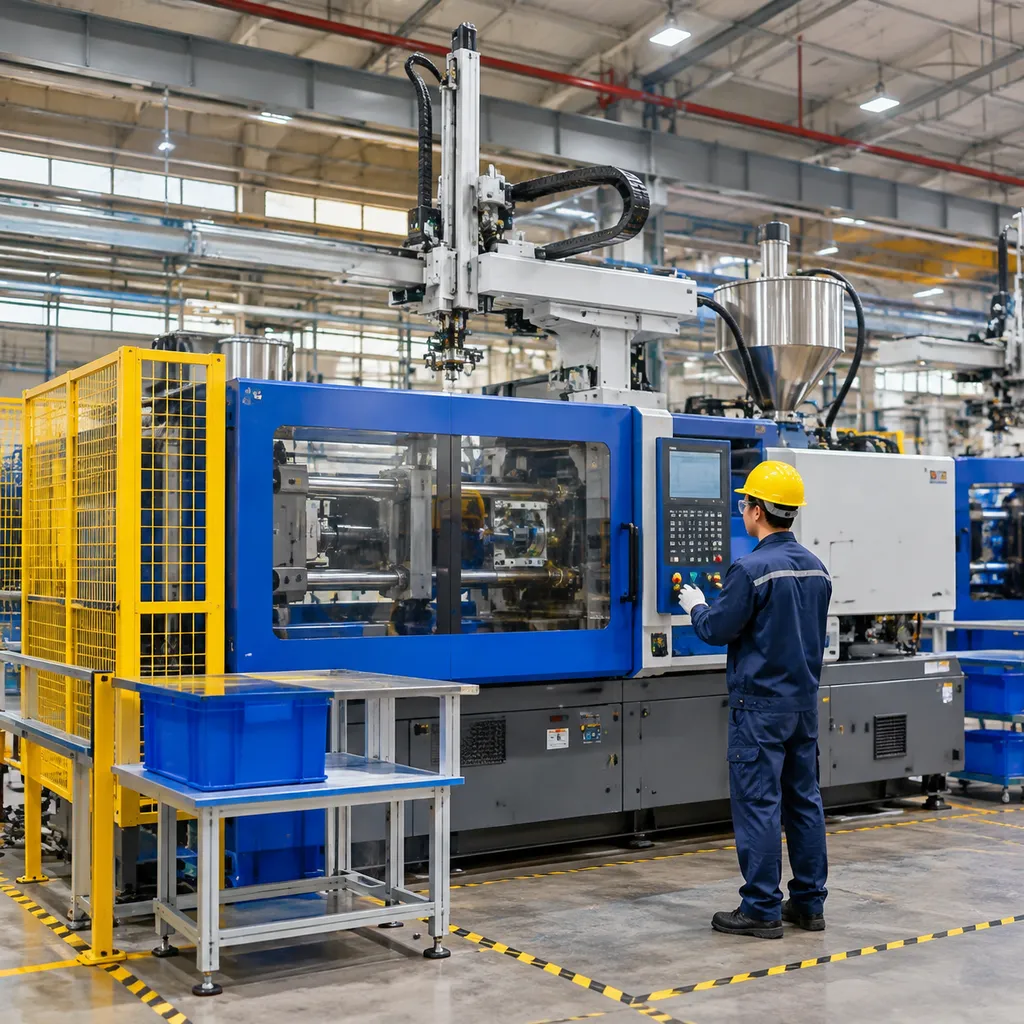
Wir entwickeln unsere Anlagen so, dass sie den strengen Toleranz- und Zykluszeitanforderungen moderner Feingießereien mit Schalenformverfahren gerecht werden. Das Verständnis der Funktionsweise einer Wachsinjektionsmaschine beim Feinguss ermöglicht es uns, Systeme zu entwickeln, die Prozessschwankungen eliminieren, Ausschuss reduzieren und den täglichen Durchsatz optimieren.
Einführung in die Funktionen der Vastpe-Serie
Unsere Systeme kombinieren zuverlässige Hydraulik, robuste Spannstrukturen und eine präzise Temperaturregelung. Ganz gleich, ob Sie eine Jobfertigung mit hoher Variantenvielfalt oder eine kontinuierliche Produktionslinie betreiben, unsere Automatik-Wachsmaschine für Präzisions-Investitionsguss gewährleistet stabile Prozessparameter von Schuss zu Schuss.
- Gleichmäßiges Temperaturmanagement: Mehrzonen-Heizkreise sorgen für eine gleichbleibende Wachskonsistenz im Behälter, in den Zuführschläuchen und in der Injektionsdüse.
- Starres Formspannen: Robuste Spannrahmen verhindern unter Druck ein Auseinanderweichen der Form und vermeiden dadurch Gratbildung an der Trennebene.
- Intuitive SPS-Steuerung: Programmierbare Profile ermöglichen es Bedienern, Einspritzdruck, Fließgeschwindigkeit und Haltezeit für jede spezifische Form zu speichern und abzurufen.
- Gleichmäßige Wachskonditionierung: Eine kontrollierte Bewegung des Vorratsbehälters hält pastöses oder flüssiges Wachs homogen, ohne eingeschlossene Luftblasen einzubringen.
Maßgeschneiderte Anwendungen für moderne Gießereien
Verschiedene Gießereien verarbeiten ganz unterschiedliche Legierungen, Werkstückgrößen und Geometrien. Wir passen unsere Maschinenkonfigurationen an die Anforderungen spezifischer Fertigungsbereiche an:
- Luft- und Raumfahrt sowie Energieerzeugung: Gewährleistung der erforderlichen Druckstabilität für komplexe Turbinenkomponenten mit Kernstrukturen und strukturelle Bauteile.
- Automobilindustrie und industrielle Gussteile: Unterstützung hoher Taktgeschwindigkeiten und Mehrkavitätenwerkzeuge für Halterungen, Turboladerkomponenten und Verbindungselemente.
- Medizinische Implantate: Gewährleistung glatter Oberflächen und strenger Maßhaltigkeit für orthopädische Produkte und chirurgische Instrumente.
- Allgemeine Industriekomponenten: Bereitstellung eines vielseitigen und kosteneffizienten Betriebs für unterschiedliche Werkzeuggrößen und kurze Produktionsläufe.
Betriebliche Vorteile des Präzisionsgusses
Der Einsatz einer speziellen Wachsinjektionsmaschine für den Präzisionsguss wirkt sich direkt auf die Gesamtkosten der Gießerei aus.
| Betrieblicher Faktor | Standardmäßige manuelle Einrichtung / Basiskonfiguration | Integration von Vastpe-Maschinen | Auswirkungen auf die Gießerei |
|---|---|---|---|
| Dimensionsstabilität | Schwankende manuelle Haltezeiten | Automatisierte Haltezeit- und Kühlsteuerung | Drastisch geringere Ausschussquoten |
| Vermeidung von Gratbildung | Unregelmäßiges manuelles Spannen | Starre hydraulische Hochtonnage-Spannung | Minimaler Arbeitsaufwand für das Nachbearbeiten der Form |
| Taktzyklen | Bedienerabhängige Arbeitsgeschwindigkeit | Automatisierter Ablauf mit schnellem Reset | Höhere Teileleistung pro Stunde |
| Formbeständigkeit | Hohes Verformungsrisiko beim Herausziehen | Gleichmäßiges, paralleles Öffnen der Form und Auswerfen | Geschützte dünne Wandbereiche und feine Details |
So erhalten Sie eine maßgeschneiderte Maschinenempfehlung
Die Auswahl der richtigen Wachseinspritzanlage erfordert eine Abstimmung der technischen Kapazitäten der Anlage auf das Gussproduktspektrum Ihrer Gießerei. Um die ideale Konfiguration für Ihren Betrieb zu ermitteln, stellen Sie bitte die folgenden Spezifikationen zusammen:
- Abmessungen und Gewicht der Form: Maximale Länge, Breite, Höhe und Gesamtgewicht Ihrer vorhandenen Werkzeuge.
- Schussvolumen und Formoberfläche: Maximales Wachsvolumen, das pro Schuss benötigt wird, sowie die projizierte Formoberfläche zur Berechnung der erforderlichen Schließkraft.
- Wachstyp: Bevorzugter Betriebszustand (Pastellwachs oder Flüssigwachs) und spezifische Schmelzeigenschaften.
- Angestrebte Produktionsleistung: Erwartete Stückzahl pro Schicht und erforderlicher Automatisierungsgrad (manuelle Formhandhabung oder automatisierte pneumatische Shuttle-Tische).
Die Angabe dieser grundlegenden Parameter ermöglicht es unserem Ingenieurteam, die exakt erforderliche Schließkraft, den Düsenhub und das Fassungsvermögen des Reservoirs für Ihre Betriebsabläufe zu berechnen.
Häufig gestellte Fragen
Wofür wird eine Wachsinjektionsmaschine beim Feinguss verwendet?
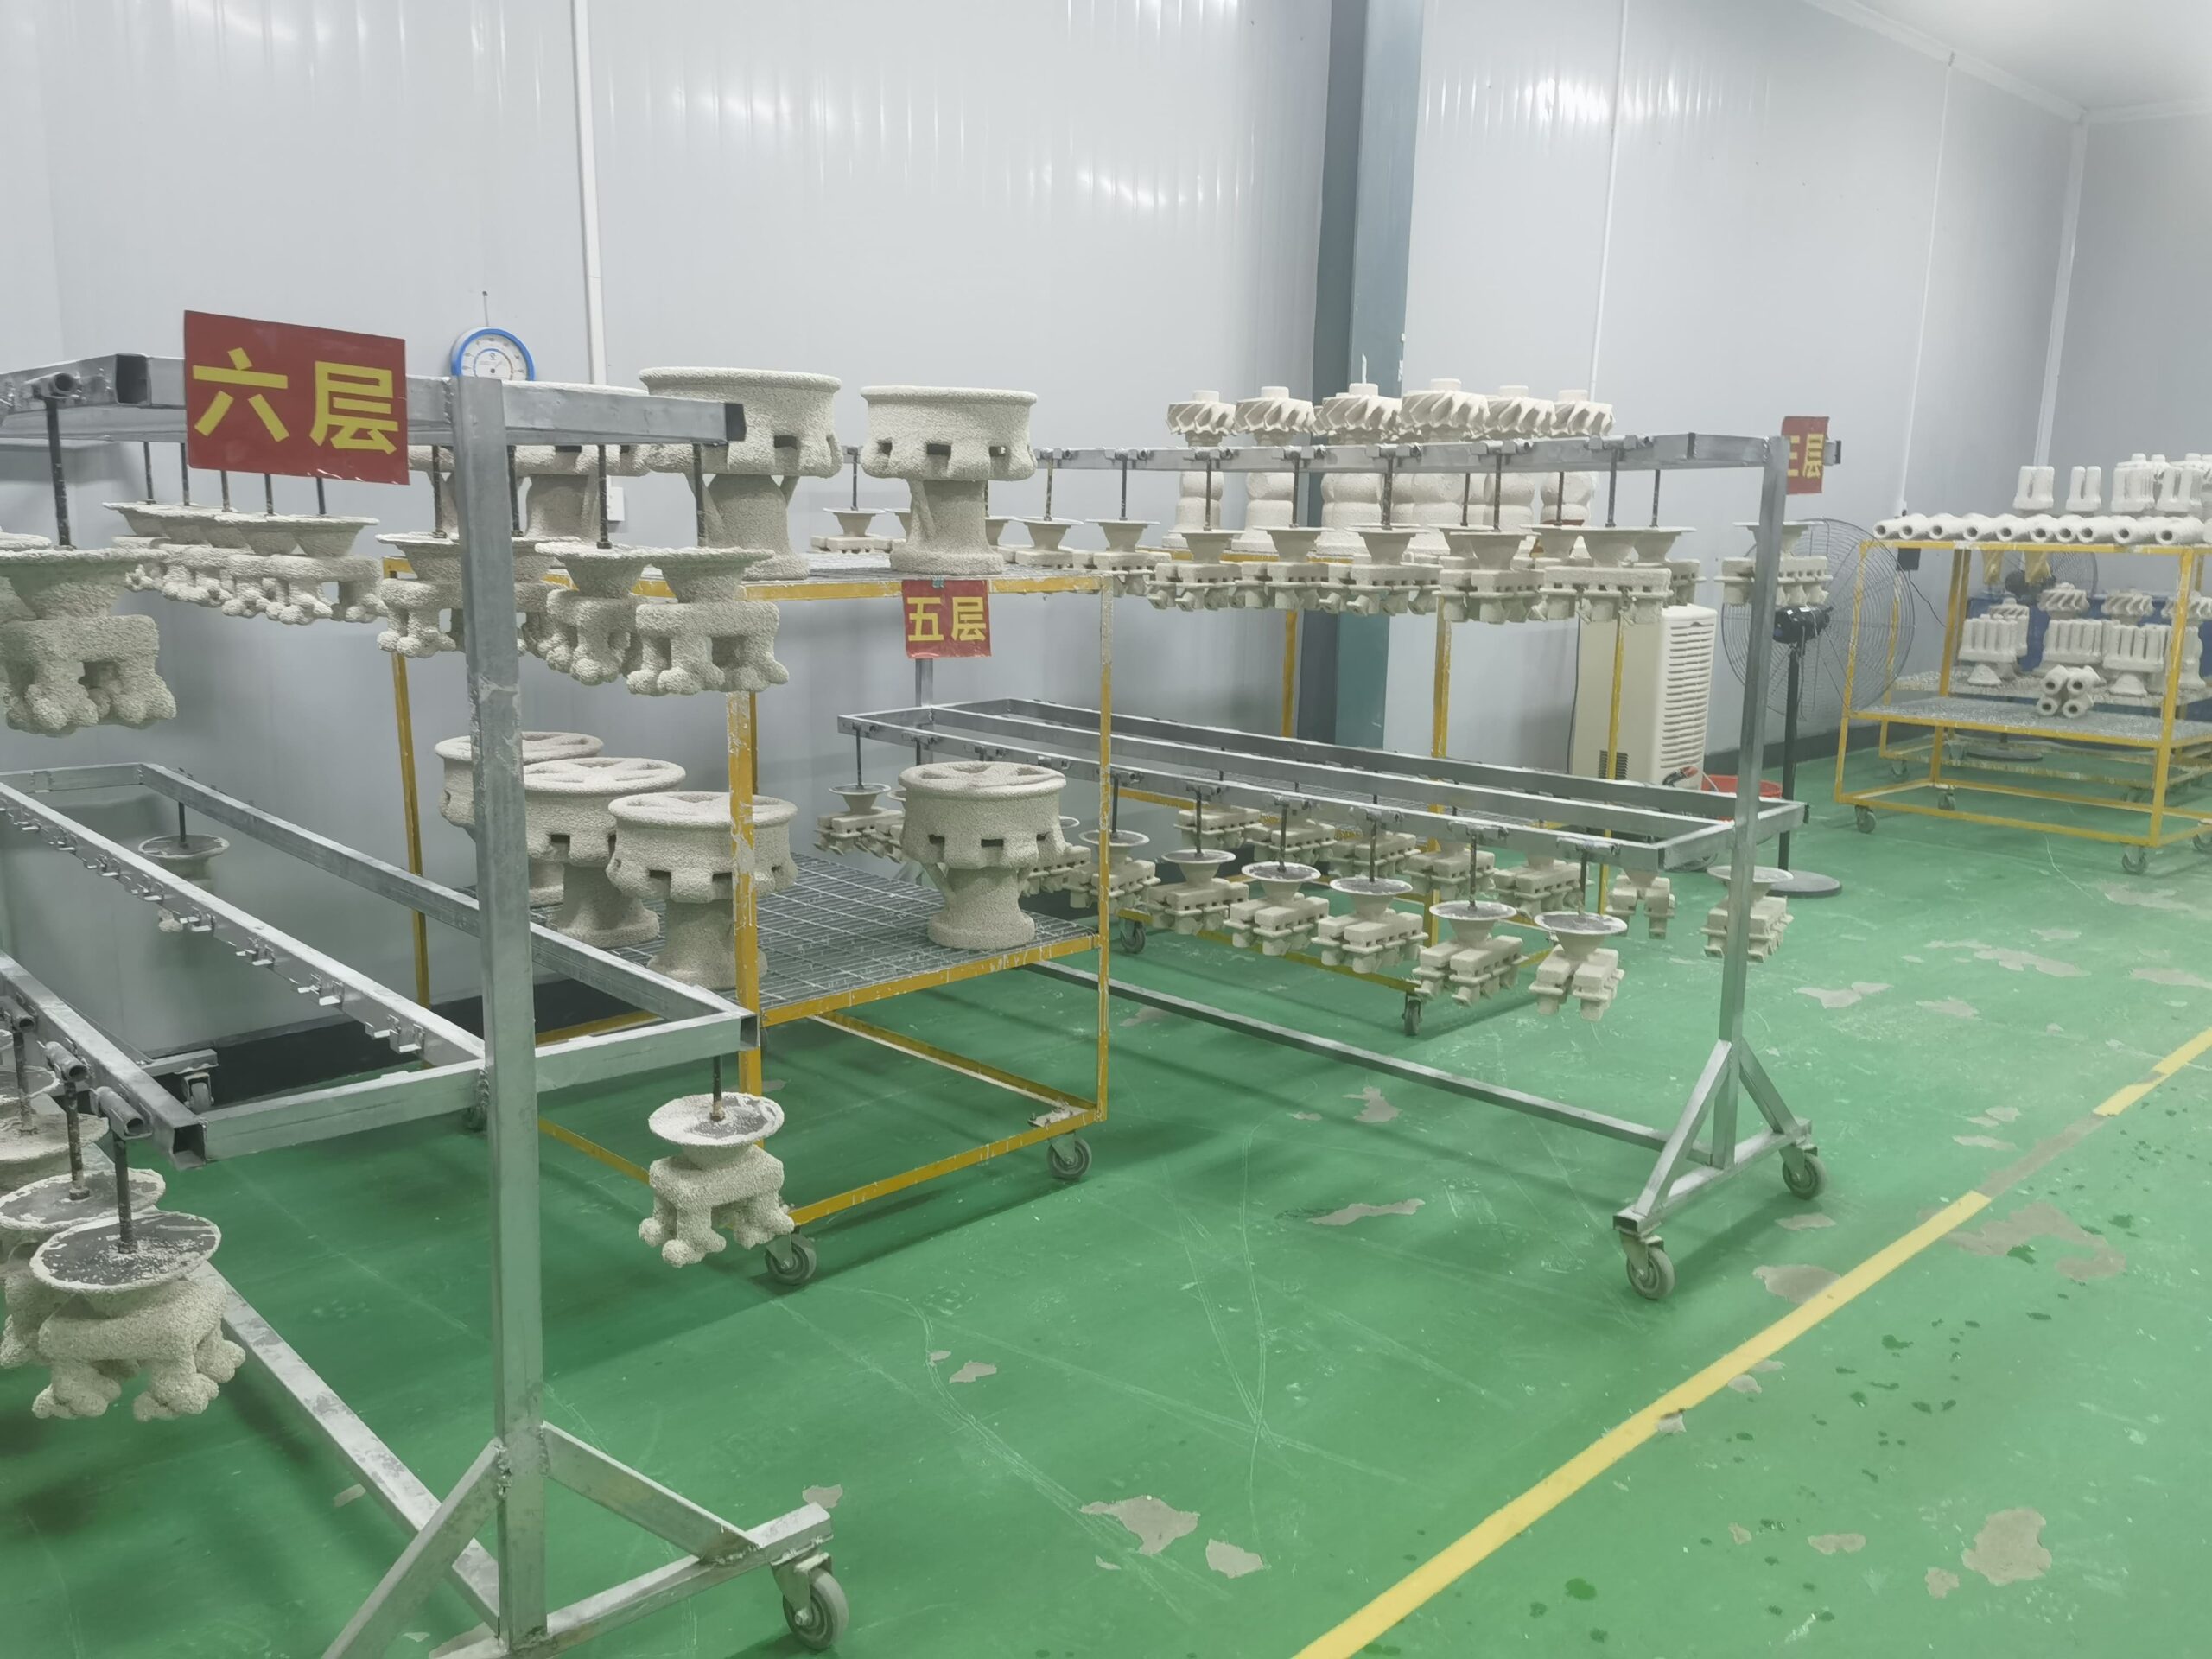
Eine Wachsinjektionsmaschine stellt präzise, verlorene Wachsmodelle her, die exakt der Geometrie Ihrer fertigen Metallbauteile entsprechen. Beim Wachsausschmelzverfahren werden diese Wachsmodelle mit keramischem Schlicker beschichtet, um eine keramische Formschale herzustellen. Die Maschine gewährleistet, dass jedes Wachsmodell maßlich gleichmäßig ist, wodurch Bearbeitungszugaben und Oberflächenfehler an den gegossenen Bauteilen minimiert werden. Die Auswahl einer zuverlässigen Wachseinführungsgeräte bildet die Grundlage für eine präzise Toleranzkontrolle über sämtliche Produktionsläufe hinweg.
Was sind die wichtigsten Phasen eines Wachsinjektionszyklus?
Ein standardisierter automatisierter Produktionszyklus für Wachsmodelle umfasst fünf aufeinanderfolgende Phasen: Wachskonditionierung: Das Wachs wird auf einer stabilen Temperatur und Viskosität gehalten, um Schrumpfung oder thermische Spannungen zu vermeiden. Werkzeugschließung: Die beiden Formhälften werden mit ausreichender hydraulischer oder pneumatischer Kraft zusammengepresst, um die Trennebenen abzudichten. Injektion: Das temperierte Wachs wird unter kontrolliertem Druck und mit kontrollierter Geschwindigkeit durch die Düse in den Formhohlraum eingespritzt. Druckhalten und Abkühlen: Während das Wachs in der gekühlten Form erstarrt, wird der Nachdruck aufrechterhalten, um Einfallstellen zu vermeiden. Werkzeugöffnung und Entformung: Mechanische oder pneumatische Auswerferstifte werden betätigt, um das Modell zu entnehmen, ohne es zu verbiegen oder die Oberfläche zu beschädigen.
Welche Funktion hat die Spritzform beim Wachsspritzen?
Die Spritzform bestimmt das äußere Profil, die inneren Merkmale und die Oberflächenbeschaffenheit des Wachsmodells. Neben ihrer Funktion als Negativhohlraum für das Bauteil verfügen moderne Werkzeuge über integrierte Kühlkanäle, die dem geschmolzenen oder pastösen Wachs schnell Wärme entziehen. Die Form muss auch unter den Belastungen durch die Schließkraft eine absolute Ausrichtung gewährleisten, um gleichmäßige Wandstärken sicherzustellen und Verschiebungen an der Trennebene zu vermeiden.
Welche Faktoren beeinflussen die Qualität eines Wachsmodells?
Mehrere miteinander verbundene Parameter bestimmen die endgültige Integrität des Modells: Wachstemperatur: Temperaturabweichungen von nur wenigen Grad verändern die Viskosität und führen dadurch zu unvollständigen Formfüllungen oder übermäßiger Schrumpfung. Einspritzdruck und Einspritzgeschwindigkeit: Ein zu hoher Druck verursacht Gratbildung; ein zu niedriger Druck führt zu Lufteinschlüssen und unvollständiger Formfüllung. Verweilzeit: Wird das Modell vor seiner vollständigen Erstarrung entnommen, kann es sich verformen; eine zu lange Verweildauer verlängert die Zykluszeiten unnötig. Schließkraft der Form: Sie muss dem Einspritzdruck über die gesamte projizierte Oberfläche hinweg entgegenwirken.
Unter Verwendung eines In der anspruchsvollen Welt von ermöglicht eine präzise digitale Steuerung dieser Prozessvariablen und verhindert dadurch häufige Probleme wie Fließlinien und Kavitation.
Wie sollte ein Käufer die Kompatibilität der Maschine mit vorhandenen Werkzeugen beurteilen?
Bei der Integration eines neuen Wachsspritzgeräts in eine bestehende Gießereianlage bewerten wir: Plattenabmessungen und Öffnungsweite zwischen den Aufspannplatten: Überprüfung, ob der Werkzeugabdruck sicher zwischen den Zugholmen oder Rahmen passt. Düsengeometrie: Abstimmung des Düsenradius, der Düsenöffnung und des Verfahrwegs der Maschinendüse auf die Angussbuchse des Werkzeugs. Schließkraft: Sicherstellung, dass die Schließkraft der Maschine die Trennkraft übersteigt, die durch die größte projizierte Werkzeugfläche erzeugt wird. Auswurfmechanismus: Überprüfung, ob Hublängen, Positionen und Betätigungsarten der Auswerferstifte mit den aktuellen Werkzeugplatten übereinstimmen.
Welche Informationen sollte ich bei einer Anfrage für eine Maschinenempfehlung bereitstellen?
Damit wir die richtige Maschinenkonfiguration festlegen können, stellen Sie bitte die folgenden Produktionsdaten bereit: Spezifikationen des Modells: Maximale Bauteilabmessungen, Schussgewicht (Volumen) und projizierte Oberfläche. Wachseigenschaften: Wachstyp (Paste oder Flüssigkeit), Schmelzpunkt und aktuelle Einspritztemperatur. Werkzeugdetails: Das Konstruktionsmaterial (Aluminium oder Stahl), die Gesamtabmessungen der Form und die vorhandenen Kühlanschlüsse. Produktionsziele: Die angestrebte Zykluszeit pro Schuss sowie der geschätzte tägliche oder monatliche Produktionsbedarf.
 German
 English
 Russian