
15. Oktober 2026
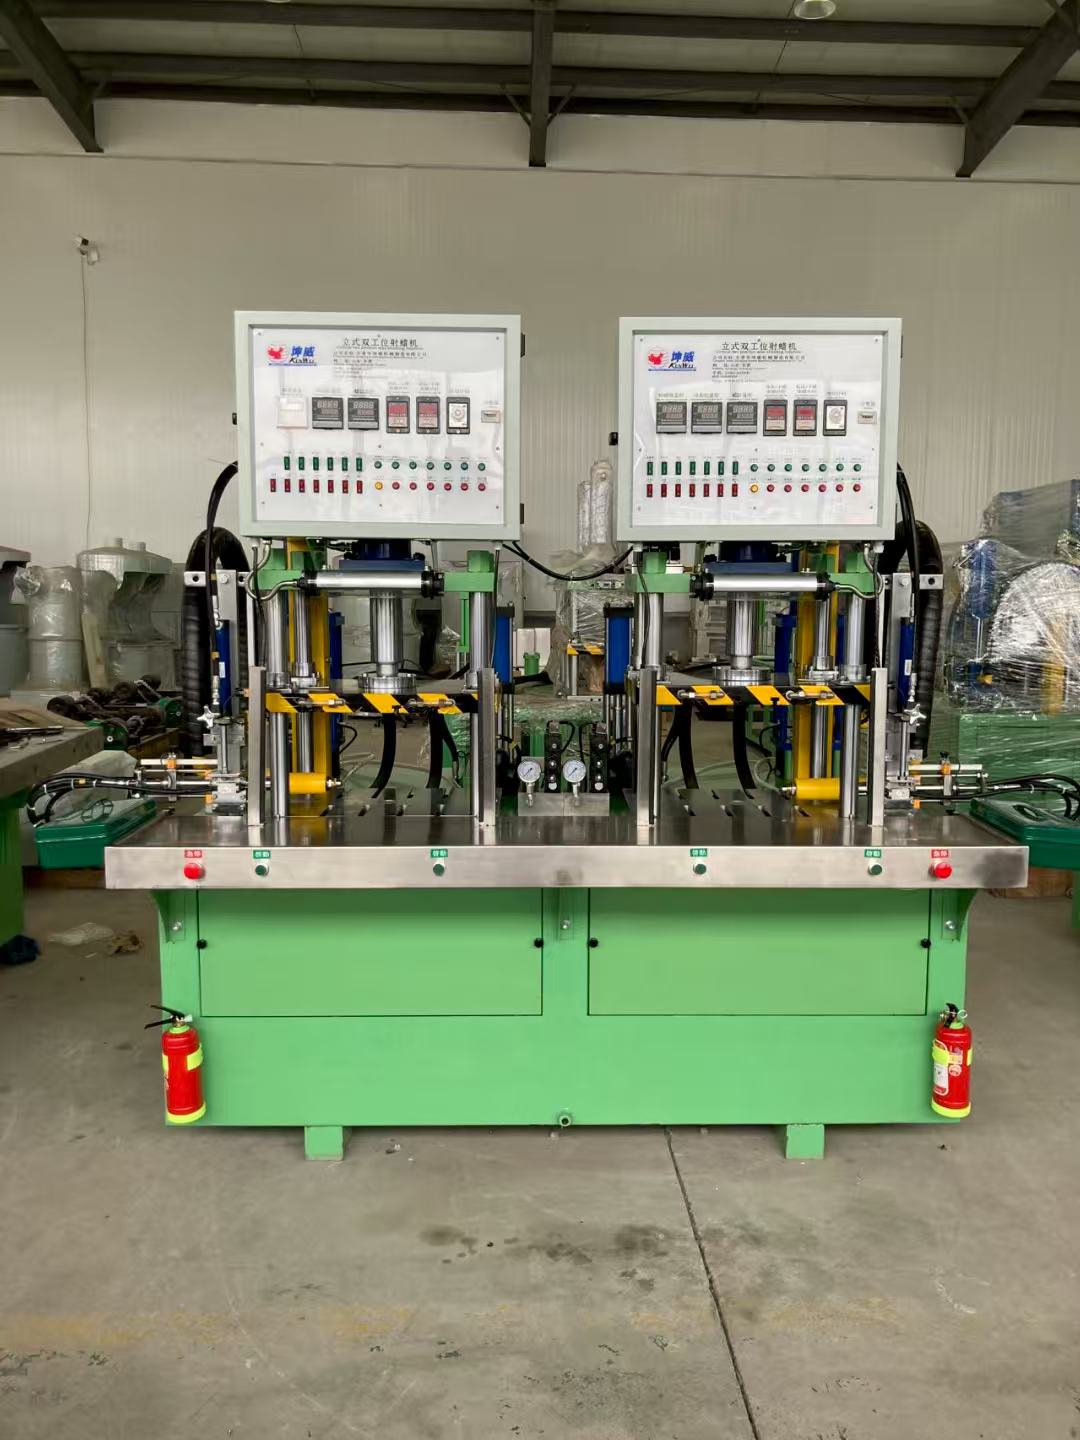
Die Wachsinjektionsmaschine liefert präzise, effiziente Wachsformen für den Schmuckguss mit konstantem Druck, einfacher Bedienung und zuverlässiger Leistung

Wie eine Wachsinjektionsmaschine im Lost-Wax-Verfahren funktioniert
Im Lost-Wax-Verfahren dient eine Wachsinjektionsmaschine als Grundlage der Musterqualität. Wir verlassen uns auf diese Systeme, um festes Gussschwamm/Wachs zu schmelzen, es auf eine präzise flüssige Viskosität zu halten und es unter kontrolliertem Druck in Gummi-, Silikon- oder Metallformen zu injizieren. Der gesamte Prozess schließt die Lücke zwischen der Erstellung des Mastermodells und dem endgültigen Feinguss.
Arbeitsprinzip von pneumatischer und Vakuuminjektion
Eine moderne Wachsinjektionsmaschine arbeitet über positiven pneumatischen Druck, vakuumunterstützten Druck oder eine Kombination beider:
- Pneumatische Injektion: D Luft presst flüssiges Wachs aus dem erhitzten Reservoir durch die Düse in die Formhohlraum. Regulierter Luftdruck sorgt für eine vollständige Füllung, bevor das Wachs aushärtet.
- Vakuumunterstützte Injektion: Das System erzeugt unmittelbar vor der Injektion ein Vakuum im Formenkammer. Das Entfernen von Umgebungs luft eliminiert Rückstau und Mikroluftblasen, wodurch das geschmolzene Wachs komplexe Filigranarbeiten und scharfe Kanten glatt ohne Hohlräume füllen kann.
Erstellung fehlerfreier Wachsmodelle
Die Qualität des endgültigen Metallgusses hängt direkt von der Mustergenauigkeit ab. Unsere Wachsinjektionssysteme beseitigen die Variablen, die zu strukturellen Gussfehlern führen:
- Vermeidet Lufteinschlüsse: Evakuierungszyklen verhindern eingeschlossene Luftblasen entlang dünner Querschnitte.
- Schrumpfung kontrollieren: Stabiler Druck hält Zyklen und führt geschmolzenes Wachs kontinuierlich zu, während das Muster in der Kavität abkühlt, wodurch Sinkstellen vermieden werden.
- Gewährleistet dimensionsstabile Wiederholbarkeit: Gleichmäßige Formschlusskraft und automatisierte Zykluszeiten gewährleisten identische Mustergewichte über Hochvolumen-Produktionsläufe.
Wesentliche Komponenten einer Wachs-Spritzmaschine
Zuverlässige Einspritzung erfordert eine enge Abstimmung zwischen den wichtigsten mechanischen und thermischen Bauteilen:
- Schmelztopf (Reservoir): Ein isolierter, versiegelter Aluminium- oder Edelstahlbehälter, der für gleichmäßige Wärmeleitung ausgelegt ist. Er verflüssigt Musterwachs gleichmäßig, verhindert Hotspots und Karbonisierung.
- Injektor-Düse: Eine temperaturgesteuerte Dosierspitze,Positioniert an der Vorderseite des Topfs. Unabhängige Heizelemente verhindern, dass Wachs im Öffnungsbereich zwischen Einspritzzyklen einfriert.
- Druckmessgerät und Regler: Präzisionssteuerungseinheiten, die stabile, fein justierbare Luftdruckwerte liefern, um genaue Schussvolumina zu halten.
- Formschluss: Eine mechanische oder pneumatische Spanneinheit, die über die Formsprungflächen gleichmäßigen, ausgewogenen Druck ausübt, um Wachs-Flash und Formverzerrungen während der Einspritzung zu verhindern.
Arten von Wachs-Injektionsmaschinen
Die Wahl des richtigen Wachseinjectors hängt von Ihrem Produktionsvolumen, der Komplexität der Form und der Toleranz gegenüber manueller Nachbearbeitung ab. Wir kategorisieren Wachs-Injektionssysteme in drei Hauptstufen:
Manuelle Druckluft-Wachseinjektoren für Kunsthandwerksstudios
Manuelle pneumatische Einheiten bilden das Rückgrat kleiner Studios, individueller Juweliere und Reparaturwerkstätten, die kurze Losgrößen fertigen. Betrieb: Sie setzen die Gummiform von Hand gegen die Injektor-Düse und drücken nach vorn, um den Wachsf fluss zu betätigen. Eine Basiseinheit Wachs-Injektionsmaschine für Investitionsguss vertraut darauf, gleichmäßige Werkstattluft zu verwenden, um flüssiges Wachs aus dem Reservoir in die Form zu drücken. Am besten geeignet für: Kleinserienaufträge, solide Signet-Ringe, schwere Anhänger und einfache geometrische Gussstücke. Abwägungen: Bedienerermüdung kann zu inkonsistenter Spannungsdruckführung führen, was zu Trennlinien-Schaum oder kurzen Spritzern führt, wenn sich die Form während der Injektion verschiebt.
Digitale Vakuum-Wachseinjektionsmaschinen für filigrane Gravuren
Standard-Druckluftinjektoren neigen dazu, Lufttaschen in komplizierten, dünnwandigen Formen einzuschließen. Eine digitale Vakuum-Einheit löst dies, indem sie unmittelbar vor der Wachszufuhr ein negatives Vakuum auf die Formhohlung ausübt. Betrieb: Der Bediener legt die Gummi- oder Silikonform gegen eine luftdichte Vakuumdichtung. Das Gerät zieht alle verbleibenden Luft aus den Innenkammern, bevor das Wachsventil geöffnet wird, und zieht flüssiges Wachs in jeden feinen Kanal. Am besten geeignet für: Mikro-Pave-Einstellungen, komplexe Gravuren, mehrschichtige Hohlräume und hochdetaillierte Figuren. Kernvorteil: Liefert blasenfreie Muster und vollständige Füllungen, ohne übermäßigen Injektionsdruck oder höhere Wachs-Temperaturen zu benötigen.
Vollautomatische Wachseinspritzer mit automatischer Spannvorrichtung für die Massenfertigung
Für kommerzielle Fertigungsläufe führt manuelles Halten der Form zu unakzeptablen Gewichtsdifferenzen zwischen Bauteilen. Hochdurchsatzanlagen verlassen sich auf ein Automatik-Wachsmaschine für Präzisions-Investitionsguss zur Automatisierung des gesamten Einspritzablaufs. Auto-Spannmechanismus: Pneumatische oder hydraulische Platten greifen die Form mit einer voreingestellten Kraft, halten die Auslaufnaht gegen Einspritzdrücke versiegelt, um Wachsleckagen zu verhindern. Digitale Rezeptspeicherung: Bediener speichern kalibrierte Parameter—Vakuumziehenzeit, Einspritzdruck, Spannekraft und Standzeitkühlzeit—for spezifische Formbibliotheken. Am besten geeignet für: Industrielle Investment-Casting-Anlagen, Mehrstationen-Juwelenfertigungshallen und Standardproduktionstiefen, die wiederholbare Mustergewichte und Null Flansch benötigen.
Wesentliche Merkmale, die vor dem Kauf einer Wachseinspritzmaschine zu berücksichtigen sind
Die Auswahl der richtigen Wachseinspritzmaschine wirkt sich direkt auf Musterertrag, Zyklusgeschwindigkeit und nachgelagerte Oberflächenqualität aus. Bei der Bewertung von Geräten für einen aktiven Produktionsboden konzentrieren wir uns auf vier Kernhardwaremerkmale, die Zuverlässigkeit des Betriebs und Musterpräzision bestimmen, insbesondere beim Ausgleich der Vorteile und Nachteile des Wachswachskostenverfahrens über verschiedene Produktionsvolumen.
Zwei digitale Temperaturregler für Tank und Düse
Gleichmäßige thermische Steuerung verhindert vorzeitiges Abkühlen und Wachszerfall. Eine einzige Heizzone erzeugt ungleichmäßigen Fluss, weil die Einspritzdüse als Wärme sink wirkt.
- Unabhängige Zonensteuerung: Separate digital PID controllers for the main reservoir and the injection nozzle ensure consistent viscosity throughout the flow path.
- Trennen Sie digitale PID-Regler für den Hauptspeicher und die Einspritzdüse, um eine konsistente Viskosität im gesamten Strömungspfad sicherzustellen. Nozzle Freeze Prevention:.
- Thermal Stability: Düse Freeze Prevention:.
Independent nozzle heaters stop wax from skinning over or solidifying between cycles.
Unabhängige Düsenheizungen verhindern, dass Wachs zwischen Zyklen oberflächlich verkrustet oder fest wird.
- Look for sensors capable of maintaining temperatures within +/-0.2°C to prevent thermal shrinkage and structural stress in patterns. Suchen Sie nach Sensoren, die Temperaturen innerhalb von +/-0,2 °C halten können, um thermische Schrumpfung und strukturelle Belastungen in Mustern zu verhindern.
- Vacuum Evacuation Capability to Eliminate Pattern Porosity Vakuumentleerungskapazität zur Beseitigung von Musterporosität.
- Reduced Scrap Rates: Standard pressurized injection often traps air pockets in deep cavities, thin walls, and fine filigree sections. Gussqualitätsstandards für zuverlässige Metallteile durch Standarddruckeinspritzung fängt oft Lufttaschen in tiefen Hohlräumen, dünnen Wänden und feinen Filigranbereichen ein.
Pre-Injection Evacuation:
Vor der Einspritzung Entlüftung:.
- Feine Druckabstimmung: Pneumatische Auto-Klemmvorrichtungen müssen Mikrojustierungen ermöglichen, um sich dem Werkstoffdurometers und der Querschnittsoberfläche anzupassen.
- Multi-Achsen-Ausrichtung: Eine mehrorientierte Düsenkopfbaugruppe (X-, Y- und Z-Verstellungen) gewährleistet eine millimetergenaue Ausrichtung mit dem Formeinsatz und sorgt für eine luftdichte Abdichtung ohne manuelles Festhalten.
- Wiederholbare Klemmkraft: Konstanter mechanischer Druck verhindert Ermüdung des Bedieners und sorgt für die Stich-für-Stich-Beständigkeit über Mehrfachformen hinweg.
Tankkapazität und Schmelz-Rückgewinnungsgeschwindigkeit
Die Maschinenkapazität sollte mit Ihrem täglichen Schussvolumen übereinstimmen, um Produktionsengpässe aufgrund langer thermischer Erholungszeiten zu vermeiden.
| Funktionskennzahl | Niedrigvolumen / Studio-Spezifikation | Hohe Stückzahl Industriestandards |
|---|---|---|
| Tankreservoire Kapazität | 2 bis 3 Liter | 5 bis 10+ Liter |
| Aufheizrückgewinnungszeit | 45–60 Minuten ab Kaltstart | Schnellwiederherstellende Tauchglieder (<30 Min.) |
| Dichtsystem | Eine O-Ring-Dichtung | Duale Hochtemperatur- Fluorelastomer-Dichtungen |
| Druckregelung | Manueller Analogregler | Digitaler Präzisionsregler (0,01 MPa Schritte) |
| Nr. | Artikel | Technische Spezifikation |
| 1 | Modell | SL-16-2-L |
| 2 | Stromversorgung | 380 V + 220 V / 50 Hz |
| 3 | Leistung | 9,8 kW |
| 4 | Systemdruck | 14 MPa |
| 5 | Wachseinspritzdruck | 1–7 MPa |
| 6 | Clampkraft | 16 Tonnen |
| 7 | Spanngeschwindigkeit | 40 mm/s |
| 8 | Wachseinspritzgeschwindigkeit | 0–0,3/s |
| 9 | Wachseinfüllzeit | 0–999 S/M |
| 10 | Maximales Wachseinfülldvolumen pro Zyklus | 3 L |
| 11 | Vertical travel der Injektionsdüse | 150 mm |
| 12 | Vorwärts- und Rückwärtsbewegung der Injektionsdüse | 200 mm |
| 13 | Wachs-Tankkapazität | 80 L |
| 14 | Effektiver Arbeitsraum | 610 × 550 × 500 mm |
| 15 | Gesamtmaße (L × B × H) | 3200 × 1800 × 2700 mm |
| 16 | Maschinengewicht | 3000 kg |
Ein gut dimensionierter Wassertank in Verbindung mit Hochleistung-Heizbändern sorgt während schneller, repetitiver Zyklen für kontinuierliches geschmolzenes Wachs, ohne unter die Ziel-Inject-Temperaturen zu fallen.
Schritt-für-Schritt-Setup und Betrieb der Wachs-Injektionsmaschine
Der Betrieb einer Wachs-Injektionsmaschine erfordert das Abstimmen von Hitze, Druckluft und Vakuumszeiten, bevor Produktionsläufe hergestellt werden. Diese Einrichtung zu beherrschen verhindert Fehldruckmuster früh im Produktionszyklus und entspricht direkt den Standard Gießprozessschritte.
Optimale Schmelztemperaturen einstellen
- Tanktemperatur: Stellen Sie den Hauptbehälter in den vom Hersteller empfohlenen Bereich für Ihr spezifisches Gießwachs ein, typischerweise zwischen 68°C und 73°C (154°F–163°F). Das Wachs muss vollständig verflüssigt bleiben, ohne Überhitzung oder Abbau.
- Düsentemperatur: Stellen Sie die Injektor-Düse 1°C bis 2°C höher als den Tank ein. Dieses Temperaturgefälle verhindert vorzeitiges Erstarren am Injektionspunkt und verhindert Düsenverstopfungen.
Vorbereitung von Gummi- und Silikonformen
- Untersuchen Sie alle Trennlinien, Registrierungsnasen und vorgefrorene Belüftungen auf Restwachs-Chips oder Schmutz aus der Werkstatt.
- Tragen Sie eine Mikroschicht Talkum oder Trennpulver auf Silikon- und vulkanisierte Gummihöhlen auf, um die Luftaustreibung zu erleichtern, Schütteln Sie überschüssiges Pulver ab, um Oberflächen-Pitting zu vermeiden.
- Vergewissern Sie sich, dass Formträgerplatten sauber und flach sind, damit die Spannkraft gleichmäßig verteilt wird.
Kalibrieren von Vakuumabzug und Einspritzdruck
- Vakuumabzug: Für vakuumunterstützte Injektoren eine Negative-Pressure-Phase von 2 bis 4 Sekunden anwenden, um eingeklemmte Luft aus tiefen Kavitäten freizusetzen, bevor das Wachsventil geöffnet wird.
- Einspritzdruck: Arbeitsdruck pneumatisch zwischen 0,05 MPa und 0,2 MPa (7 bis 28 psi) regeln. Kleine, filigrane Zäpfchen profitieren von gleichmäßigem, mäßigem Druck, während schwere, feste Stücke einen kontrollierten, niedrigeren Druck erfordern, um das Öffnen der Form zu verhindern.
Spannen, Einspritzen und Entformen
- Ausrichten und Spannen: Die Formöffnung direkt über den Düsenkopf zentrieren. Festen, ausgewogenen mechanischen oder pneumatischen Spanngriff anwenden – zu viel Kraft verformt innere Kavitäten, während loses Spannen zu Grat führt.
- Einspritzen und Halten: Den Injektionszyklus auslösen und 3 bis 6 Sekunden Kontakt halten, damit das Wachs die Kavität ausfüllt, während das Flüssigkeitsvolumen schrumpft.
- Abkühlen: Der Form Zeit geben, 15 bis 30 Sekunden zu ruhen, damit das Muster vollständig erstarrt, bevor geöffnet wird.
- Sauberes Entformen: :Falten Sie die Form sanft nach außen entlang der Schnittlinien und lösen Sie das Gummi vom Muster, anstatt am Wachszufuhrstift zu ziehen, um Verzerrungen oder abgebrochene Zapfen zu verhindern.
Fehlerbehebung bei häufigen Defekten der Wachs-Inspektionsmaschine
Der tägliche Betrieb einer Wachs-Injektionsmaschine auf der Werkstattfläche bedeutet, mit gelegentlichen Musterfehlern umzugehen. Wenn Defekte auftreten, isolieren wir die Variable—Temperatur, Druck oder Klemmung—, um schnell eine glatte Wachs-Muster-Gussleistung wiederherzustellen.
Behebung von Lufteinschlüssen und unvollständigen Musterfüllungen
Kurzschüsse und innere Hohlräume zerstören die Musterintegrität, noch bevor das Gießen beginnt. Wenn Muster nicht vollständig füllen oder Lufttaschen einschließen, prüfen wir drei primäre Faktoren:
- Niedriger Einspritzdruck: Erhöhen Sie den pneumatischen Druck schrittweise. Dünne Querschnitte und filigrane Arbeiten erfordern eine höhere Anfangsgeschwindigkeit, um zu füllen, bevor das Wachs abkühlt.
- Niedrige Wachs-Temperatur: Fällt die Schmelze im digitalen Wachs-Injektionsbehälter unter den Arbeitbereich, erstarrt Wachs vorzeitig in engen Formöffnungen. Erhöhen Sie die Düse- und Tanktemperatur um 1 °C bis 2 °C nacheinander.
- Trapped Air: Schneiden Sie flache Evakuationskanäle entlang der Teilungslinien in Ihrem Gummi-Mold-Injektionsaufbau oder weichen Sie auf einen Vakuum-Wachs-Injektionsmaschinenzyklus um, um Luft aus Höhlen vor der Injektion zu ziehen und so eine blasenfreie Wachs-Injektion zu erreichen.
Verhinderung von Wachsblitzbildung entlang der Formteilungslinien
Blitzbildung tritt auf, wenn geschmolzenes Wachs sich zwischen den Formteilen hindurchdrängt und dünne Finnen erzeugt, die eine mühsame manuelle Nachbearbeitung erfordern.
- Übermäßiger Einspritzdruck: Überdrehung der Form überwindet die Festspannung. Reduzieren Sie den Einspritzdruck, bis die Blitzbildung verschwindet, während die vollständigen Füllungen erhalten bleiben.
- Ungleichmäßige oder unzureichende Spannungen: Bei manueller Spanne verzerrt ungleichmäßiger Handdruck Gummiformen. Wir verlassen uns auf einen automatischen Spannungs-Wachs-Injektor, der eine gleichmäßige, wiederholbare Umfangkraft über die gesamte Formoberfläche hinweg ausübt.
- Verbogene oder beschädigte Formplatten: Überprüfen Sie Formrahmen und Gummi-Blöcke. Mit der Zeit können Hitze und Druck die Platten verzerren und Spalten entlang der Teilungslinie hinterlassen.
Lösungen für Schrumpfmarken, Sauglöcher und Musterverformung
Dicke Abschnitte eines Wachs-Musters leiden oft unter Oberflächenvertiefungen oder inneren Hohlräumen, während das Wachs abkühlt und sich zusammenzieht. Der Umgang mit schweren Geometrien erfordert erprobte Techniken für Die Schrumpfung des Wachsmusters bei komplexen Formen und Gussformen beheben.
- Zu hohe Schmelzhitze: Einen temperaturgeregelten Wachstopf länger heißer zu betreiben, als nötig, erweitert das Wachs übermäßig und führt zu starker Schrumpfung beim Abkühlen. Senken Sie die Tanktemperatur auf den niedrigsten praktikablen Fließpunkt.
- Vorzeitiges Öffnen der Form: Die Form zu schnell zu öffnen, verursacht Verzug und Senkstellen. Verlängern Sie die Verweilzeit unter Druck um 2 bis 4 Sekunden, damit das Muster vollständig aushärtet.
- Unzureichender Haltekraft: Halten Sie den Kontaktdruck der Düse noch ein paar Sekunden, damit die Maschine weiterhin Wachs in den Kern packt, während die äußere Haut aushärtet.
Blockierte Injizdüsen freimachen und verunreinigte Waskessel
Eine schwankende Durchflussrate oder plötzlicher Gewichtsabfall im Muster deutet normalerweise auf Verstopfungen oder verunreinigte Waskessel hin.
- Düse-Bereinigung nach Rückstau: Trockene Wachsreste und verkohlte Rückstände sammeln sich mit der Zeit am Austrittsdorn der Düse. Erhitzen Sie die Düsenspitze extern mit einem Heißluftgebläse und führen Sie eine saubere Messingspitze durch die Öffnung, um Trümmer zu lösen.
- Entleerung verunreinigter Reservoirs: Staub, Trennmittelpulver und Fremdkörper setzen sich am Boden des Reservoirs ab. Entleeren Sie die Schmelzkammer vollständig, wischen Sie die Innenwände mit fusselfreien Werkstatttüchern ab und füllen Sie nur mit sauberem, virginalem Wachs-Kügelchen-Werkzeugwachs nach.
Wartung und Pflege für langfristige Zuverlässigkeit der Wachs-Injektionsmaschine
Vorausschauende Wartung hält Ihre Wachs-Injektionsmaschine mit konstanten Zykluszeiten und ohne unerwartete Druckabfälle am Laufen. Wir verlassen uns auf einen strikten Wartungsplan auf dem Werkplatz, um Kontamination, Dichtungsverschleiß und thermische Drift zu verhindern.
Tägliche Düsenreinigung und Spürroutinen
Wachsrückstände verschlechtern sich schnell bei hohen Temperaturen und bilden harte Kohlenstoffablagerungen im Düsenkanal.
- Schichtende-Spülung: Spülen Sie am Ende jeder Produktionscharge 50–100 ml frisches Wachs durch die Düse, um Sedimente und eingeschlossene Mikroblasen auszuspülen.
- Externe Düsenreinigung: Wischen Sie die Messingdüse Spitze vorsichtig warm mit einem fusselfreien Werkstatttuch und einem messing-sicheren Lösungsmittel ab. Verwenden Sie niemals Stahlstifte oder -bohrer, um Verstopfungen zu beseitigen, da Kratzer im Durchlass die laminare Wachstromregelung ruinieren.
- Reservoirsedimentprüfung: Halten Sie den Tanksdeckel während des Betriebs fest verschlossen, um Staub von der Werkbank und Investitionspulver daran zu hindern, sich in den geschmolzenen Wachsbecken abzusetzen.
Inspektion und Austausch von Vakuumdichtungen und Pneumatischen Schläuchen
Druckschwankungen und schwache Vakuumlaufzyklen lassen sich meist auf verschlechterte Elastomer-Komponenten statt auf Pumpenausfälle zurückführen.
- O-Ring-Inspektion: Überprüfen Sie wöchentlich die Silikon- und Gummidichtungen der Vakuumkammer und der Klemmvorrichtung. Ersetzen Sie jede Dichtung, die Risse, Ausdellungen oder Wachsglanz zeigt.
- Pneumatische Leitungsprüfungen: Überprüfen Sie Schnellkupplungen und Polyurethan-Luftschläuche auf Mikroläsungen mittels Seifenwasser oder einem Ultraschall-Lecksuchgerät. Ein Druckabfall von nur 2 PSI während eines Injektionszyklus verursacht Kurzfüllungen in feinen Filigranstrukturen.
- Filtrationsentleerung: Entleeren Sie Feuchtigkeitsfallen in den eingespeisten Druckluftleitungen täglich. Wassertropfen, die in die Pneumatikzylinder gelangen, verursachen Kolbenruckeln und inkonsistente Klemmkraft.
Routinekalibrierung von Temperaturfühlern und Druckmessgeräten
Digitale Regler können sich über Monate kontinuierlicher Heizzyklen verschieben und Ihre tatsächliche Schmelzviskosität verzerren.
- Duale Temperaturüberprüfung: Verwenden Sie ein kalibriertes digitales Kontaktthermometer, um monatlich die tatsächliche Temperatur des geschmolzenen Wachses mit der Maschinenanzeige abzugleichen. Messen Sie sowohl das Wachs im Kernreservoir als auch die Düse.
- Sensoroffset-Anpassung: Kalibrieren Sie den Offset des PID-Reglers erneut, wenn die Sensorablesung mehr als ±1°C von den tatsächlichen Wassertemperaturen abweicht.
- Druckmessgerät-Neukalibrierung: Überprüfen Sie den primären Luftregler und das Vakuummessgerät vierteljährlich gegen ein Master-Gauge. Eine präzise Druckregelung sorgt für vorhersehbare Musterverkleinerungen, was downstream kritisch ist, wo das Verständnis der Unterschieds zwischen Schmieden und Gießen erklärt Führung die endgültigen geometrischen Toleranzen bestimmt.
Wachseinspritzmaschine FAQs
Was ist die ideale Temperatureinstellung für die Schmuckwachseinspritzung?
Die meisten Schmuckgusswachse spritzen sauber zwischen 65°C und 75°C (150°F bis 168°F). Wir betreiben die Einspritzdüse immer 2°C bis 3°C wärmer als den Haupttankspeicher. Dies verhindert thermische Schocks und verhindert, dass das Wachs beim Eintritt in die Gummiform einfriert.
Warum kommt mein Wachsmodell spröde oder verzogen heraus?
Spröde oder verzogene Muster resultieren meist aus drei häufigen Problemen auf der Werkstattfläche: Vorzeitiges Ausformen: Das Muster wird gezogen, bevor der Kern vollständig ausgehärtet ist. Überhitztes Wachs: Thermischer Abbau zerstört die Weichmacher im Wachs und macht es schwach. Unangemessene Klemmkraft: Unregelmäßiges manuelles Spannen verzieht die Formhülle unter Druck.
Wenn Sie mit Strukturschäden oder Schrumpfung zu kämpfen haben, lesen Sie unseren Leitfaden zu Feinzerkleinerung beim Wachs- Spritzprozess für spezifische Parameteranpassungen.
Wie vergleicht sich Vakuum-Wachseinspritzung mit herkömmlicher pneumatischer Injektion?
- Standard-Pneumatik-Injektion: Verwendet kompressierte Luft, um geschmolzenes Wachs in die Form zu drücken. Sie funktioniert gut für flache Bänder und einfache Anhänger, kann aber Lufttaschen in komplexen Designs einschließen.
- Vakuum-Wachseinspritzung: Zieht Luft aus der Formhohlraum vor der Injektion ab. Diese Vorentleerung beseitigt den Gegendruck und sorgt für scharfe Kanten, null Mikrobbläschen und zuverlässige Füllungen bei feinem Grillwerk.
Welcher Druck wird für einen Wachs-Injektor benötigt?
Wir empfehlen, Ihrer Wachseinpressmaschine einen eindringenden Druck von 4 bis 6 bar (60 bis 90 psi), zuzuführen, aber Ihr eigentlicher Injektionsdruckregler sollte niedrig bleiben—typischerweise zwischen 0,5 bis 1,8 bar (7 bis 25 psi). eingestellt. Zu hoher Injektionsdruck wird Konturenspannungen entlang der Trennlinie verursachen.
Wie oft sollte Paraffinwachs im Reservoir ausgetauscht werden?
Wir empfehlen, den Topf regelmäßig unter normaler Produktion alle 3 bis 6 Monate abzutauen, zu reinigen und neu zu befüllen. Mit der Zeit oxidiert Wachs, das bei erhöhten Temperaturen aufbewahrt wird, verliert seine Elastizität und setzt Sedimente am Boden des Topfes ab. Befolgen Sie unsere detaillierte Routine für Wachs im Injektionsbehälter ausgetauscht wurde Systeme, um Ihre Düse freizuhalten und die Musterqualität konstant zu halten.



 German
 English
 Russian