
11. November 2026
Erfahren Sie, wie Sie einen Lieferanten für Präzisionsgussanlagen anhand von Qualitätszertifizierungen, Fertigungskapazitäten, Zuverlässigkeit und technischem Support qualifizieren.
Komplettes Maschinenpaket für den Feinguss
Eine fragmentierte Beschaffung von Anlagen führt zu Integrationsengpässen, uneinheitlichen Bauteiltoleranzen und endlosen Schuldzuweisungen, wenn die Ausschussquoten steigen. Der erste Schritt zur Qualifizierung eines Lieferanten für Präzisionsgussanlagen besteht in der Prüfung seines gesamten Produkt- und Leistungsspektrums. Wir entwickeln und fertigen ein integriertes Anlagenpaket, das Investitionsgusstechnik strenge Toleranzanforderungen in der Luft- und Raumfahrt, Medizintechnik und Industrie erfüllt, ohne Kompatibilitätsprobleme zwischen verschiedenen Anbietern zu verursachen.
Automatisierte Wachs-Injektionsmaschinen
Instabile Wachsmodelle beeinträchtigen die nachgelagerte Maßgenauigkeit, noch bevor eine Schale überhaupt getaucht wird. Unsere halbautomatischen und vollautomatischen Hochdruck-Wachsmodellpressen gewährleisten eine präzise Spannkraftregelung und stabile Temperaturprofile. Spannkonfigurationen: Vertikale hydraulische 4-Säulen- und C-Gestell-Pressen mit einer Presskraft von 15 bis über 100 Tonnen. Thermische Präzision: PID-Temperaturregler mit mehreren Zonen halten pastöses oder flüssiges Wachs auf einer konstanten Temperatur. ±0,5°C. Automatisierungsintegration: Programmierbare Mehrachsen-Angussentnahmesysteme und automatische Trennmittelsprühsysteme für unbeaufsichtigte Produktionszyklen.
Keramikschalen-Tauchroboter und Schlicker-Tauchzellen
Manuelles Tauchen führt zu Ermüdung der Bediener und ungleichmäßigen Schalenaufbauten, die bei Temperaturschocks versagen. Unsere robotergestützten Keramikschalenraumsysteme und automatisierten Schlicker-Tauchzellen standardisieren jede Primär- und Deckschicht. Automatisierte Tauchzellen: Robuste 6-Achs- Keramikschalen-Tauchroboter programmiert für gleichmäßige Abtropfwinkel und stoßfreie Beschleunigung. Schlicker- und Besandungstechnik: Kontinuierlich gerührte Schlickeraufbereitungstanks, doppelt wirkende Regen-Sandbeschichtungsmaschinen, und belüftete Wirbelschicht-Sandstrahler. Klimatisierung: Geschlossene Trocknungstunnel, die eine strenge relative Luftfeuchtigkeit (±2% relative Luftfeuchtigkeit) und eine konstante Luftströmungsgeschwindigkeit gewährleisten.
Dampfentwachsungsautoklaven und Ausbrennöfen
Risse in der Keramikschale während der Entwachsung sind fast immer auf eine zu langsame Wiederherstellung der Kesselleistung zurückzuführen. Wir fertigen thermische Druckanlagen, die das Wachs schneller ausschmelzen, als es sich gegen die Keramikwand ausdehnen kann. Dampfentwachsungsautoklaven: Schnellverriegelnde Bajonettverschlüsse mit schneller Druckbeaufschlagung auf 0,8 MPa in weniger als 10 Sekunden zum Schutz dünnwandiger Schalenstrukturen und zur Maximierung der sauberen Wachsrückgewinnung. Ausbrennöfen für das Sintern: Gasbeheizte oder elektrische Kammer- und Herdwagenöfen mit Temperaturen von bis zu 1.100 °C mit gleichmäßigen Temperaturzonen und integrierten Nachbrennern für emissionsarme Verbrennungsprozesse.
Vakuum-Induktionsschmelzöfen
Superlegierungen und reaktive Metalle lassen keinerlei Spielraum für Oxidation oder Schlackeneinschlüsse. Unsere Induktionsschmelzöfen und unsere Infrastruktur für das präzise Vakuumgießen gewährleisten die metallurgische Integrität vom Einsatzmaterial bis zum Gießvorgang. Vakuum- und Luftschmelzanlagen: Halbleitergesteuerte Vakuum-Induktionsschmelzöfen und offene Kippschmelzöfen mit Schmelzkapazitäten von 10 kg bis über 500 kg . Präzisions-Vakuumgießen: Servogesteuerte hydraulische Kippmechanismen in Kombination mit Hochvakuumkammern (< 0,1 Pa) für eine saubere, turbulenzfreie Formfüllung.
Schalenentfernungs- und Schleiftrennsysteme
Das Entfernen ausgehärteter Keramikschalen und Angusssysteme darf niemals die empfindliche Gussgeometrie beschädigen oder das Hallenpersonal alveolengängigem Quarzstaub aussetzen. Schalenentfernungsanlagen: Hochfrequente pneumatische Vibrationshämmer in geschlossenen Schallschutzkabinen mit integrierter HEPA-Staubabsaugung. Schleiftrennmaschinen: Kühlmittelgespeiste manuelle und CNC-gesteuerte Schleiftrennmaschinen, die für die gratfreie Entfernung von Angüssen ohne Überhitzung der Mikrostruktur der Legierung ausgelegt sind.
Technische Ausrüstungsstandards: So qualifizieren Sie Präzisionsgussanlagen
Die Bewertung von Maschinen für den Feinguss im Wachsausschmelzverfahren erfordert eine kritische Prüfung der Herstellerangaben und eine Überprüfung der tatsächlichen Leistungsfähigkeit der Hardware. Wenn eine automatisierte Maschine unter wiederholten thermischen und mechanischen Belastungen keine strukturelle Stabilität gewährleisten kann, leidet die Integrität der Keramikschale und die Ausschussquote steigt drastisch. Wir bewerten und fertigen unsere Feingussmaschinen anhand klar definierter mechanischer, thermischer und automatisierter Steuerungsstandards.
Mechanische Steifigkeit und strukturelle Toleranzen
Verformungen unter Druck sind die Hauptursache für Gratbildung, Maßabweichungen und vorzeitigen Werkzeugverschleiß. Bei der Qualifizierung von Maschinen muss die strukturelle Stabilität unter maximaler Belastung nachgewiesen werden:
- Durchbiegung der Wachsinjektionsplatte: Die Durchbiegung des Maschinenrahmens darf nicht überschreiten ±0,02 mm bei 100% Spannkraft, um Schwankungen an der Trennlinie und Musterverzerrungen zu vermeiden.
- Wiederholgenauigkeit der Linearachsen: Wachsinjektionsdüsen und robotergesteuerte Tauchvorrichtungen erfordern eine mehrachsige Positionsgenauigkeit innerhalb von ±0,05 mm bei Ermüdungstests mit mehr als 50.000 Zyklen.
- Zugstangenausrichtung: Die Parallelität über die Spannflächen muss innerhalb von 0,03 mm/m, liegen, um die Formausrichtung beim Betrieb unserer Anlagen beizubehalten Präzisionsgusslösung mit Silica-Sol-Prozess und ISO 8062-Genauigkeit.
Standards für thermische Gleichmäßigkeit und Echtzeit-Prozessüberwachung
Thermische Inkonsistenzen beeinträchtigen die Festigkeit der Schalen und die Maßstabilität der Muster. Jede thermische Einheit in der Gießereianlage muss strenge Kriterien zur Zonenkontrolle erfüllen:
- Wachskonditionierungstanks und -behälter: Doppelwandige, flüssigkeitsbeheizte Kammern müssen die Wachstemperatur im gesamten Volumen innerhalb eines bestimmten Bereichs halten, ±0,5°C um Schwankungen der Viskosität zu verhindern.
- Entbinderungs- und Sinteröfen: Mehrzonen-Heizkonfigurationen müssen den thermischen Gleichmäßigkeitsstandards der Klasse 2 oder Klasse 3 gemäß AMS 2750 (±5 °C bis ±10 °C) über die gesamte Arbeitszone hinweg entsprechen.
- Datenprotokollierung: Die Anlagen müssen Sensordaten in Echtzeit protokollieren – darunter Behälterdruck, Einspritzgeschwindigkeitskurven, Druckentlastungsgeschwindigkeiten von Dampfautoklaven und Aufheizraten der Schmelzbäder – und zwar mit einer Mindestfrequenz von 10 Hz.
Industrielle Automatisierungssteuerungen, SPS-Architektur und SCADA-Integration
Proprietäre, abgeschottete Blackbox-Steuerungen führen zu Engpässen bei der Wartung. Unsere Anlagen verwenden standardisierte industrielle Automatisierungssysteme mit offener Architektur, die sich direkt in Ihr Gießereinetzwerk integrieren lassen:
- Zentrale SPS-Plattformen: Auf global unterstützter Hardware (Siemens S7-1500 oder Allen-Bradley ControlLogix) mit unverschlüsselter Kontaktplanlogik aufgebaut, um die lokale Wartung zu vereinfachen.
- SCADA- und MES-Konnektivität: Native OPC-UA- und Ethernet/IP-Protokolle ermöglichen eine nahtlose Datenübertragung an werksweite Ausführungssysteme zur automatisierten Rückverfolgbarkeit.
- Regelkreis mit Rückkopplung: Echtzeit-Servorückmeldungen passen kontinuierlich und dynamisch die Einspritzdurchflussraten und die Traglasten der Roboterarme an, um Änderungen der Schlickerviskosität oder einen Anstieg der Hydrauliktemperatur auszugleichen.
Kritische technische Qualifikationsgrenzwerte
| Anlagen-Benchmark | Zielspezifikation | Ablehnungsgrenzwert | Hauptrisiko bei Nichteinhaltung |
|---|---|---|---|
| Parallelität der Pressplatten (Wachspresse) | < 0,03 mm/m | > 0,06 mm/m | Gratbildung an der Trennfuge; Verformung des Wachsmodells |
| Hydraulische / Servo-Wiederholgenauigkeit | ±0,11 % des Gesamtmessbereichs | > ±0,51 % des Gesamtmessbereichs | Kurze Schüsse; unregelmäßige Musterfüllung |
| Thermische Gleichmäßigkeit (Ausbrennen) | ±5 °C (AMS 2750) | > ±12 °C | Unvollständiges Ausbrennen der Schale; Rissbildung in der Form |
| Druckaufbaugeschwindigkeit durch Dampf | < 4 Sekunden bis 8 bar | > 10 Sekunden | Rissbildung in der Schale während der Musterausdehnung |
| Einhaltung der Datenprotokolle | OPC-UA / MQTT nativ | Proprietärer Bus | Unfähigkeit, Gießereitelemetriedaten auf Chargenebene nachzuverfolgen |
Lieferantenqualifizierungsrahmen: Qualität, Compliance und Werksaudits
Bei der Auswahl des richtigen Partners für Anlagen zum Feinguss im Wachsausschmelzverfahren ist es wichtig, sich nicht von Verkaufsargumenten blenden zu lassen, sondern die tatsächlichen Gegebenheiten in der Produktion zu bewerten. Bei der Entscheidungsfindung zur Qualifizierung eines Lieferanten für Präzisionsgussanlagen, benötigen Sie handfeste Nachweise: geprüfte technische Kompetenz, strenge Prüfverfahren und unverzichtbare Sicherheitszertifizierungen. Wir entwickeln unsere Anlagen, um den weltweiten betrieblichen Anforderungen gerecht zu werden, und begrüßen gründliche Audits in jeder Phase der Produktion.
Überprüfung der internen Fertigungstiefe und metallurgischen Fachkompetenz
Ein Zwischenhändler versieht ausgelagerte Maschinen lediglich mit seinem eigenen Markenzeichen; ein echter Anlagenhersteller kontrolliert den gesamten Fertigungsprozess vom Rohblech bis zur endgültigen Verkabelung. Überprüfen Sie bei jedem Lieferantenaudit folgende technische Indikatoren:
- Fertigungsinfrastruktur: Achten Sie auf CNC-Bearbeitungszentren im eigenen Betrieb, zertifizierte Schweißbereiche (WPS/PQR) und spezielle Montagehallen. Die Auslagerung der Fertigung wesentlicher Rahmenteile führt zu Maßabweichungen und einer unzureichenden Maschinensteifigkeit.
- Metallurgische Fachkompetenz: Feingussanlagen müssen extremen Temperaturschocks, hoher mechanischer Ermüdung und abrasiven Schlämmen standhalten. Wir beschäftigen festangestellte Metallurgie- und Maschinenbauingenieure, die Verschleißplatten, Legierungszusammensetzungen und Heizelemente gezielt auf die strukturellen Anforderungen und internationalen Normen abstimmen. Gussqualitätsstandards für zuverlässige Metallteile durch.
- Herkunft und Rückverfolgbarkeit der Komponenten: Prüfen Sie die Stückliste (BOM). Zuverlässige Hersteller verwenden weltweit verfügbare und wartungsfreundliche Automatisierungskomponenten (Siemens, Allen-Bradley, SMC, Festo, Schneider Electric) anstelle proprietärer, nicht gekennzeichneter Bauteile, die Ihr Wartungsteam bei Reparaturen vor Probleme stellen.
Durchführung von Werksabnahmen (FAT) und Standortabnahmen (SAT)
Geben Sie niemals die Schlusszahlung frei und akzeptieren Sie keine Lieferung allein aufgrund von Videos mit unbelasteten Testläufen. Gründliche Werksabnahmeprüfung (FAT) für Gießereianlagen Die Prüfprotokolle überprüfen die Leistung, solange sich die Maschinen noch in unserer Fertigung befinden, und sparen so später wochenlange Ausfallzeiten.
| Prüfparameter | FAT-Prüfprotokoll (in unserem Werk) | SAT-Prüfprotokoll (am Gießereistandort) | Zielgrenzwert |
|---|---|---|---|
| Spannkraft der Wachspresse | Überprüfung der Kraftmessdosen über das gesamte Pressplattengitter | Hydraulischer Druckhalteversuch unter zyklischer Belastung | Keine Durchbiegung; ±0,5 % der Nennpresskraft |
| Autoklav-Beeindruckung | Leerlaufzyklus bis zum Auslegungsdruck (Überprüfung der Berstscheibe) | Belasteter Zyklus mit Wachsmodellbaugruppen | Druckaufbau auf 8–10 bar in ≤ 4 Sekunden |
| Wiederholgenauigkeit des Schälroboters | Koordinatendriftprüfung im Trockenlauf (24-Stunden-Test) | Eintauchen des gesamten Clusters unter dynamischer Schlammbeanspruchung | Positionswiederholgenauigkeit innerhalb von ±0,1 mm |
| Thermische Gleichmäßigkeit (Ausbrennen) | 9-Punkt-Temperaturmessung (leere Kammer) | Dauerbelastungstest unter Volllast bei maximalem Sollwert | Temperaturgleichmäßigkeit innerhalb von ±5 °C (Norm AMS 2750) |
Die Standortabnahmeprüfung (SAT) bildet diese Parameter nach der Verankerung der Anlage auf dem Hallenboden Ihrer Gießerei nach. Dabei wird überprüft, ob die Versorgungsanschlüsse, der lokale pneumatische Druck und die Umgebungsbedingungen in der Produktionshalle identische Betriebsergebnisse gewährleisten.
Verpflichtende Sicherheits- und Konformitätszertifizierungen
Präzisionsguss umfasst Hochdruckdampf, geschmolzene Legierungen und robotergestützte Arbeitszellen. Nicht zertifizierte Maschinen stellen ein unmittelbares regulatorisches und betriebliches Haftungsrisiko dar. Wir entwickeln und fertigen alle Systeme gemäß weltweit anerkannten Konformitätsstandards und versehen sie mit den entsprechenden Zertifizierungskennzeichnungen:
- ASME Boiler & Pressure Vessel Code (BPVC, Abschnitt VIII, Division 1): Unverzichtbar für Dampfentwachsungsautoklaven und Behälter zur Keramikkern-Auslaugung, die in Deutschland betrieben werden. Achten Sie auf den originalen "U"-Stempel.
- Druckgeräterichtlinie (PED 2014/68/EU): Verpflichtende CE-Kennzeichnung für alle druckbeaufschlagten Maschinen für den Feinguss, die in Europa eingesetzt werden.
- Maschinenrichtlinie (2006/42/EG): Überprüft integrierte Sicherheitsstromkreise, zweikanalige Not-Aus-Architekturen, verriegelte Zugangstüren für Roboterzellen sowie die elektrische Sicherheit im Niederspannungsbereich.
- ISO 9001:2015: Gewährleistet eine systematische Qualitätskontrolle bei technischen Änderungsaufträgen (ECOs), der Rückverfolgbarkeit von Rohmaterialien, zerstörungsfreien Prüfungen (ZfP) und der abschließenden Freigabe der Montage.
Individuelle Gießereitechnik und schlüsselfertige Anlagenplanung
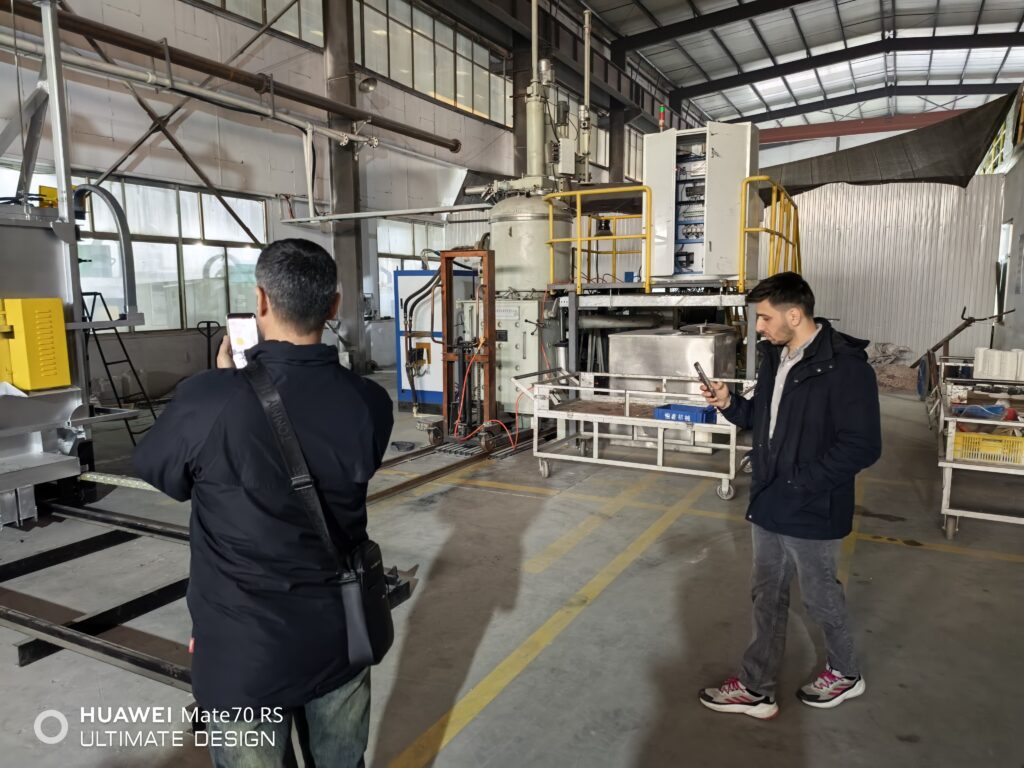
Bei der Bewertung, wie man einen Lieferanten für Präzisionsgussanlagen qualifiziert, vermitteln die Maschinenspezifikationen nur die halbe Wahrheit. Der Rest hängt von der Layoutplanung ab. Eine Hochgeschwindigkeits-Wachsinjektionsmaschine oder ein automatisierter Tauchroboter ist bedeutungslos, wenn Ihr Hallenlayout die Schalentrocknung zum Engpass macht oder Wärme in der Nähe des Wachsesraums staut. Wir entwickeln jede schlüsselfertige Feingussanlagen um die Maschinenkapazität direkt mit den tatsächlichen Gegebenheiten Ihrer Produktionshalle in Einklang zu bringen.
Komplette schlüsselfertige Layoutplanung für Feingießereien im Wachsausschmelzverfahren
Wir planen Gießereianlagenlayouts, um den Materialfluss zu optimieren, Transportausschuss drastisch zu reduzieren und Reinräume von Hochtemperaturbereichen zu trennen. Die Gestaltung eines effizienten Hallenlayouts erfordert eine ausgewogene Abstimmung der betrieblichen Vor- und Nachteile des Wachsausschmelzverfahrens in jeder einzelnen Produktionsphase:
- Zonenbasierte Umweltsteuerung Wachsinjektions- und Trocknungsräume von Ausbrennöfen isolieren, um temperaturbedingte Schwankungen der Umgebungstemperatur zu verhindern.
- Kontinuierliche Workflow-Architektur Minimierung der Transportwege des Roboterarms zwischen Schlammaufbereitungstanks, Wirbelschichtanlagen und Trocknungstunneln.
- Integration von Versorgungsleistungen: Vorgefertigte Abzweigungen für Druckluftversorgungsleitungen, Hochdruckdampfleitungen, geschlossene Kühlwasserkreisläufe und dedizierte Stromversorgungsnetze.
- Flächenoptimierung: Maximierung der vertikalen Lagerkapazität bei mehrstöckigen Schalentransporttrocknungsanlagen zur Einsparung von Bodenfläche.
Universelle Kompatibilität mit Werkzeugformen und Integration von Schnellwechselmatrizen
Gießereien können es sich bei der Modernisierung auf moderne Technologien nicht leisten, alte Formen auszusondern. Anlagen für den Feinguss im Wachsausschmelzverfahren. Wir konzipieren unsere automatisierten Wachsinjektionsmaschinen und Handhabungszellen für Wachsmodelle auf Basis universeller Werkzeugstandards, damit Ihre vorhandenen Werkzeuge uneingeschränkt weiterverwendet werden können.
- Universelle Plattenkonfigurationen Standardisierte T-Nut-Anordnungen, magnetische Aufspannplatten mit mehreren Lochbildern und gebohrte Rastermuster, passend für Ihre bestehenden Formgrundplatten.
- Schnellwechsel-Spannsystem (QDC): Hydraulische und mechanische Schnellspannblöcke, die die Werkzeugwechselzeiten von mehreren Stunden auf unter 15 Minuten reduzieren.
- Adaptive Auswerfersysteme: Einstellbare mechanische Auswerferstifte und pneumatische Auswerfersysteme, kompatibel mit Mehrfachkavitäten- und komplexen Schieberwerkzeugen älterer Bauart.
- Rezeptgesteuerte Einrichtung: Die digitale Rezeptverwaltung über unsere zentrale SPS-Schnittstelle kalibriert den Werkzeugöffnungshub, die Schließkraft und die Düsenposition für jedes Werkzeugprofil automatisch neu.
Bewertung der Gesamtbetriebskosten (TCO) und des Lebenszyklus-Supports
Die Anschaffungskosten machen nur einen Bruchteil der Ausgaben aus, die während der gesamten Lebensdauer einer Maschine anfallen. Bei der Bewertung und Qualifizierung eines Lieferanten für Präzisionsgießanlagen hängen die tatsächlichen Gesamtbetriebskosten (TCO) entscheidend von der Zuverlässigkeit der Komponenten, dem Wartungsaufwand und der schnellen Wiederherstellung des Betriebs nach einem ungeplanten Anlagenstillstand ab. Wir entwickeln und warten unsere Feingussanlagen im Wachsausschmelzverfahren so, dass Ihre Betriebsmargen auch lange nach der Inbetriebnahme geschützt bleiben.
Verfügbarkeit von Ersatzteilen, handelsübliche Komponenten und Analyse der Verschleißraten
Kundenspezifische, proprietäre Verschleißteile verursachen Engpässe und erhöhen die Betriebskosten. Bei der Entwicklung unserer Automatisierungssysteme für Gießereien verwenden wir nach Möglichkeit weltweit verfügbare, herstellerunabhängige Komponenten:
- Standard handelsüblicher Komponenten (COTS): Wir setzen auf führende Marken aus der Industrie für Pneumatik, Hydraulik und Elektrotechnik (wie Festo, Rexroth und Siemens). Ersatzventile, Relais und Dichtungen können Sie vor Ort beschaffen, ohne wochenlang auf Lieferungen herstellergebundener Ersatzteile warten zu müssen.
- Erfassung stark verschleißender Komponenten: Kritische Abriebbereiche – darunter Rührwerksflügel in Schlickertanks, Diffusoren in Wirbelschichtanlagen und Zylinderdichtungen von Wachsinjektoren – werden unter realen Gießereibedingungen einer dokumentierten Analyse der Verschleißraten unterzogen.
- Vorausschauend zusammengestellte Verbrauchsmaterial-Kits: Wir liefern abgestufte Ersatzteilpakete (Inbetriebnahme-Kits, Betriebskits für ein Jahr und Notfall-Reparaturkits), die auf die tatsächlichen Betriebszyklen abgestimmt sind in Investitions- und Präzisionsgießdienstleistungen für Metallteile.
Einsatz von Außendiensttechnikern: Installation, Inbetriebnahme und praktische Schulung
Eine Hochleistungs-Gießzelle ist nur so zuverlässig wie das Team, das sie bedient. Wir entsenden erfahrene Servicetechniker mit fundierten Kenntnissen in Metallurgie und Gießereimechanik direkt zu Ihrem Standort:
- Schlüsselfertige Verankerung und Nivellierung: Präzise Nivellierung und physische Integration in Ihre bestehenden Versorgungsleitungen, Druckluftanschlüsse und Abluftkanäle.
- Feinabstimmung der Prozessparameter: Wir schließen die Inbetriebnahme erst ab, wenn Ihre Prozessrezepte die angestrebte Wiederholgenauigkeit erreichen. Dabei überprüfen wir die Stabilität des Wachsinjektionsdrucks, die Fließfähigkeit und Viskosität der Schlickermasse sowie die Aufheizraten des Autoklaven.
- Stufenweise Qualifizierung der Mitarbeiter: Direkte Schulungen der Bediener vor Ort zur Auswahl der Prozessrezepte und zu Sicherheitsabläufen sowie umfassende Schulungen für Wartungstechniker zu Hydraulikkalibrierung, SPS-Fehlerbehebung und vorbeugenden Überholungsintervallen.
Ferndiagnose und proaktive Service-Level-Agreements (SLAs)
Ungeplante Stillstandszeiten im Formschalenraum oder in der Entwachsungszelle gefährden unfertige Produktionsbestände. Unsere Maschinenplattform verfügt über eine integrierte Echtzeit-Diagnosearchitektur, um Störungen zu beheben, bevor die Ausschussquoten steigen:
| Supportebene | Reaktionskennzahl | Technischer Umfang |
|---|---|---|
| Sichere VPN-Telemetrie | Fernzugriff in unter einer Stunde | Echtzeit-I/O-Überwachung, SPS-Code-Debugging und Zyklusdatenanalyse |
| Vorausschauende Alarmierung | Automatisierte Edge-Trigger | Warnmeldungen bei thermischer Sensordrift, Druckverlust in Hydraulikpumpen und Servoüberlastung |
| Garantierter Vor-Ort-Serviceeinsatz | Ankunft vor Ort innerhalb von 24 bis 48 Stunden | Notfallmäßige mechanische Eingriffe und physische Strukturreparaturen |
| Geplante Zustandsprüfungen | Halbjährlich geplante Vor-Ort-Besuche | Umfassende Laserausrichtung, Überprüfung der Rezertifizierung von Druckbehältern und Software-Patches |
Matrix der technischen Spezifikationen: Vergleichsleitfaden für Produktionsanlagen
Die Auswahl der richtigen Maschinen erfordert den Abgleich der festen physikalischen Grenzwerte mit dem angestrebten Durchsatz Ihrer Gießerei. Bei der Bewertung zur Qualifizierung eines Lieferanten für Präzisionsgussanlagen, sollten Sie die standardmäßigen Plattformgrenzen bei jedem kritischen Produktionsschritt berücksichtigen. Nachfolgend finden Sie die grundlegenden technischen Bewertungen und Kapazitätskennzahlen unseres gesamten Portfolios an Präzisionsgießanlagen.
| Prozessschritt | Anlageneinheit | Wesentliche Spezifikationen | Standard-Arbeitskapazität | Platzbedarf der Anlage |
|---|---|---|---|---|
| Mustervorbereitung | Automatische Wachsinjektionspresse | Schließkraft: 15–50 metrische Tonnen Aufspannplatte: 550 x 550 bis 900 x 900 mm | Einspritzdurchfluss: 0,1–2,5 L/s Wachsbehälter: 40–120 L | 380 V/480 V, 3-phasig, 12–28 kW, 0,6 MPa trockene Druckluft |
| Schalenbau | 6-Achs-Roboter-Tauchzelle | Traglast: 150–500 kg (einschließlich Werkzeuge) Reichweite: 2.200–3.100 mm | Tauchgeschwindigkeit: 50–300 mm/s Suspensionstank: 500–2.000 L pro Charge | 400 V/480 V, 15–35 kW, saubere trockene Druckluft bei 7 bar |
| Entwachsung | Druckdampf-Autoklav | Behälterdurchmesser: 900–1.800 mm Volumen: 1,2–4,5 m³ | Betriebsdruck: 0,8–1,0 MPa Druckaufbauzeit: ≤ 4 Sekunden | Separater Dampfkessel, entspricht 150–450 kW |
| Schmelzen und Gießen | Vakuum-Induktionsschmelzen (VIM) | Schmelzmenge: 25–250 kg (Stahlbasis) Max. Temperatur: 1.750 °C | Schmelzrate: 45–60 min/Schmelze Vakuumniveau: bis auf 10⁻³ mbar | 125–350 kW Stromversorgung, geschlossener Kühlkreislauf |
Wachsinjektionskraft und Dimensionierung der Aufspannplatten
Die Schließkraft muss Gratbildung an der Trennlinie verhindern, ohne empfindliche Aluminiumteile oder Werkzeugeinsätze zu beschädigen. Unsere Produktionslinien verwenden doppeltwirkende hydraulische und vollelektrische Kniehebel-Spannsysteme.
- Spannkraftbereich: 15 bis 50 metrische Tonnen, kontinuierlich geregelt durch proportionale Hydraulik mit geschlossenem Regelkreis.
- Aufspannplattenabmessungen: Der nutzbare Formraum beginnt bei 550 × 550 mm für standardmäßige Mehrkavitäten-Serien und wird erweitert auf 900 × 900 mm für schwere Strukturhalterungen und Turbinenmodelle.
- Prozesspräzision: Integrierte thermische Mehrzonen-Kreisläufe steuern die Strömungsdynamik. Lesen Sie unseren ausführlichen Leitfaden zur Steuerung von Wachstemperatur und Einspritzdruck für die Toleranzstandards bei diesen Plattenkonfigurationen.
Kapazitäten von Entschalungsrobotern und Schlickersystemen
Die Roboterhandhabung muss schwere Keramikbaugruppen durch wiederholte Tauch- und Schleifzyklen bewegen, ohne dass mechanische Durchbiegungen auftreten.
- Traglasten der Roboter: Die Standardtraglasten liegen zwischen 150 kg und 500 kg, sodass große Baumuster mit dicken, dichten Schlickerschichten bearbeitet werden können.
- Dynamik der Schlickertanks: Drehzahlvariable Rührwerke mit geringer Scherwirkung gewährleisten das kontinuierliche Mischen in Tanks mit einem Volumen von 500 L bis 2.000 L. Dabei bleibt die Suspension aus Bindemittel und feuerfestem Material homogen, ohne Lufteinschlüsse zu verursachen.
- Schleifanlagen: Wirbelschichtanlagen und Regenschleifmaschinen sind auf den Schwenkradius des Roboters abgestimmt und verarbeiten Körnungen von 80 Mesh für die Grundbeschichtung bis zu grobem 16-Mesh-Stuck für die Deckschichten.
Volumen von Dampfautoklavenkammern und Betriebszyklen
Der schnelle Dampfeintritt verhindert Risse in der Schale, indem die Oberfläche des Modells schmilzt, bevor die Ausdehnung des Wachskerns Spannungen in der Keramikform verursacht:
- Chamber volume: Die Standard-Innendurchmesser der Behälter liegen zwischen 900 mm und 1.800 mm, bei Arbeitstiefen von 1.200 mm bis 2.500 mm.
- Zielwert für die Druckbeaufschlagung: 0,8 MPa bis 1,0 MPa Sattdampf werden innerhalb von 3 bis 5 Sekunden mithilfe spezieller Druckausgleichsbehälter und überdimensionierter, schnell schaltender pneumatischer Bypassventile erreicht.
- Zykluszeiten: Vollständige Entwachsungszyklen dauern 10 bis 14 Minuten, einschließlich schneller Entlüftung, Wachsablauf und automatischer pneumatischer Türverriegelung.
Schmelzleistungen und Leistungsbereiche der Öfen
Von der Induktionsschmelze unter Luftatmosphäre bis zum Hochvakuumguss gewährleistet die Abstimmung der Kilowatt-Nennleistung auf den Durchsatz an geschmolzenem Metall einen unterbrechungsfreien Anlagenbetrieb:
- Thermische Grenztemperatur: Dauerbetriebstemperaturen von bis zu 1.750 °C für Superlegierungen, rostfreie Stähle und hochtemperaturbeständige Legierungen.
- Schmelzdurchsatz: Mittelfrequenz-Leistungseinheiten ermöglichen Zykluszeiten von 45 bis 60 Minuten für Chargen von 50 kg bis 250 kg.
- Anschlussleistungen: Der gesamte Platzbedarf für die elektrische Umspannstation erfordert eine Leistung von 125 kW bis 350 kW, kombiniert mit einem separaten Wasserkühlkreislauf, der zwischen 80.000 und 220.000 kcal/h abführt.
Häufig gestellte Fragen: Wie qualifiziert man einen Lieferanten für Präzisionsgussanlagen?
Welche wichtigen Kriterien sollte ich bei der Prüfung eines Anbieters von Präzisionsgussmaschinen priorisieren?
Konzentrieren Sie sich auf Fertigungstiefe, die Beschaffung von Kernkomponenten und Konformitätsstandards statt auf oberflächliche Verkaufsversprechen:
- Fertigungstiefe im eigenen Haus: Klären Sie, ob der Anbieter seine eigenen Aufspannplatten, Strukturrahmen und Druckbehälter selbst bearbeitet und fertigt oder lediglich extern bezogene Baugruppen integriert.
- Industrielle Hardware von Tier-1-Herstellern: Verlangen Sie weltweit wartbare Plattformen für die industrielle Automatisierung (Siemens, Allen-Bradley, Bosch Rexroth, SMC) anstelle proprietärer Mikrocontroller mit geschlossenem Quellcode.
- Druck- und Sicherheitszertifizierungen: Verlangen Sie für Entwachsungs- und Schmelzanlagen die entsprechenden Nachweise über die ASME-Zertifizierung gemäß Section VIII, die PED 2014/68/EU und die CE-Konformität.
- Erfahrung in der Systemintegration: Vergewissern Sie sich, dass der Lieferant ein durchgängiges Gesamtsystem bereitstellen kann Liste der Feingussanlagen mit Automatisierung anstelle von nicht aufeinander abgestimmten, eigenständigen Einzelstationen.
Warum ist eine schnelle Dampfbedruckung beim Entwachsen im Autoklaven für den Feinguss entscheidend?
Das Modellwachs dehnt sich deutlich schneller aus als die umgebende Keramikschale. Wenn ein Autoklav zu lange benötigt, um den Betriebsdruck zu erreichen, führt der Temperaturgradient dazu, dass sich das Kernwachs ausdehnt, bevor seine äußere Oberfläche schmelzen kann, wodurch die Keramikform reißt.
Ein qualifizierter Hersteller von Anlagen für das Wachsausschmelzverfahren entwickelt Dampfakkumulator-Bypasssysteme, die die Kammer innerhalb von 4 bis 7 Sekunden von 0 auf 8–10 bar. aufladen. Dadurch schmilzt die Grenzschicht des Wachsmodells schlagartig, wodurch unmittelbar eine Entlastungszone an der Grenzfläche entsteht, die die Integrität der Form bewahrt.
Wie überprüfen wir die Wiederholgenauigkeit der Maschine und die Maßstabilität während der FAT-Prüfung?
Wir empfehlen ein strenges Werksabnahmeprüfverfahren (Factory Acceptance Testing, FAT), das auf Echtzeit-Prozessdaten statt auf visuellen Trockenläufen basiert:
- Wachsspritzgießmaschinen: Führen Sie 50 aufeinanderfolgende Einspritzzyklen durch, um die Schließkraft mithilfe von Kraftmessdosen zu überwachen und dabei die Parallelität der Aufspannplatten innerhalb von ±0,02 mm sowie die Wiederholgenauigkeit des Einspritzstroms innerhalb von ±0,5%.
- Überprüfung der thermischen Gleichmäßigkeit: Überprüfen Sie den Wachsbehälter und die beheizten Schlauchkanäle mithilfe eines 9-Punkt-Thermoelementrasters, um eine Einhaltung der Temperaturtoleranz von ±0,5°C.
- Robotergestützte Tauchzellen für Keramikschalen: Prüfen Sie die Wiederholgenauigkeit der Dosierung bei maximaler Schlammbelastung über einen kontinuierlichen Zyklus von 4 Stunden und stellen Sie sicher, dass die Positionsabweichung unter dem Grenzwert bleibt. ±0,05 mm.
Lässt sich eine automatisierte Gießanlage problemlos in unsere vorhandenen Gießformen und Werkzeuge integrieren?
Ja. Wir konfigurieren unsere Maschinen mit standardisierten mechanischen und softwareseitigen Schnittstellen, um kostspielige Werkzeuganpassungen zu vermeiden:
- Universelle Befestigungsmuster für Aufspannplatten: Präzisionsgefräste Rastermuster und standardisierte T-Nuten eignen sich sowohl für manuelle geteilte Gießformen als auch für automatisierte Mehrschieber-Werkzeuge.
- Flexible Einspritzachsen: Die programmierbare Ausrichtung der Düsen in mehreren Positionen ermöglicht die Anpassung an außermittige Angusskanäle, ohne dass kundenspezifische Adapter erforderlich sind.
- Konfigurierbare Produktionsmodi: Die Systeme bewältigen problemlos Produktionspläne mit einer großen Variantenvielfalt und ermöglichen einen einfachen Einsatz spezialisierter Werkzeuge auf Feingussanlagen für die Kleinserienfertigung von Präzisionsteilen ohne dass jeder Produktionslauf neu kalibriert werden muss.
Welche Ersatzteile sollten wir in einem standardmäßigen Anlagenbeschaffungsvertrag verlangen?
Stellen Sie sicher, dass Ihr Vertrag ein Paket mit betriebsrelevanten Ersatzteilen für zwei Jahre umfasst, das direkt zusammen mit der Maschine geliefert wird:
- Mechanische Dichtungen mit hohem Verschleiß: Komplette Hydraulikzylinder-Dichtungssätze aus Viton/PTFE, Einspritzkolbenringe und geformte Silikon-Autoklav-Türdichtungen.
- Prozessinstrumentierung: Kalibrierte RTD-/Thermoelementsonden, Halbleiterrelais, lineare optische Wegmessskalen und digitale Druckmessumformer.
- Verbrauchsmaterialien für Thermo- und Fluidtechnik: Bandheizungen, pneumatische Wegeventile und Antriebsdichtungen für Schlammbehälter.
- Nicht-proprietäre Architektur: Eine transparente Stückliste (BOM), die standardisierte, handelsübliche Teilenummern von lokalen deutschen Industriezulieferern aufführt.

 German
 English
 Russian