
12. November 2026
Entdecken Sie Anlagen für das Feingießen, darunter Wachsinjektionsmaschinen, Keramikschalensysteme, Entwachsungsautoklaven, Robotik sowie Tipps für eine intelligente Auswahl.
Welche Ausrüstung umfasst das Feingießen?
Feingießanlagen umfassen Maschinen, Systeme und Steuerungseinrichtungen, die zur Herstellung von Wachsmodellen, zum Aufbau von Keramikschalen, zur Wachsentfernung, zur Handhabung von Werkstücken während des Fertigungsprozesses und zur Unterstützung des Präzisionsgusses eingesetzt werden. Der Einsatz von Die richtige Kombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein, um enge Toleranzen, eine hohe metallurgische Integrität und einen planbaren Produktionsdurchsatz zu erreichen.
Eine umfassende Feingießanlage integriert entlang der gesamten Prozesskette mehrere spezialisierte Ausrüstungsgruppen:
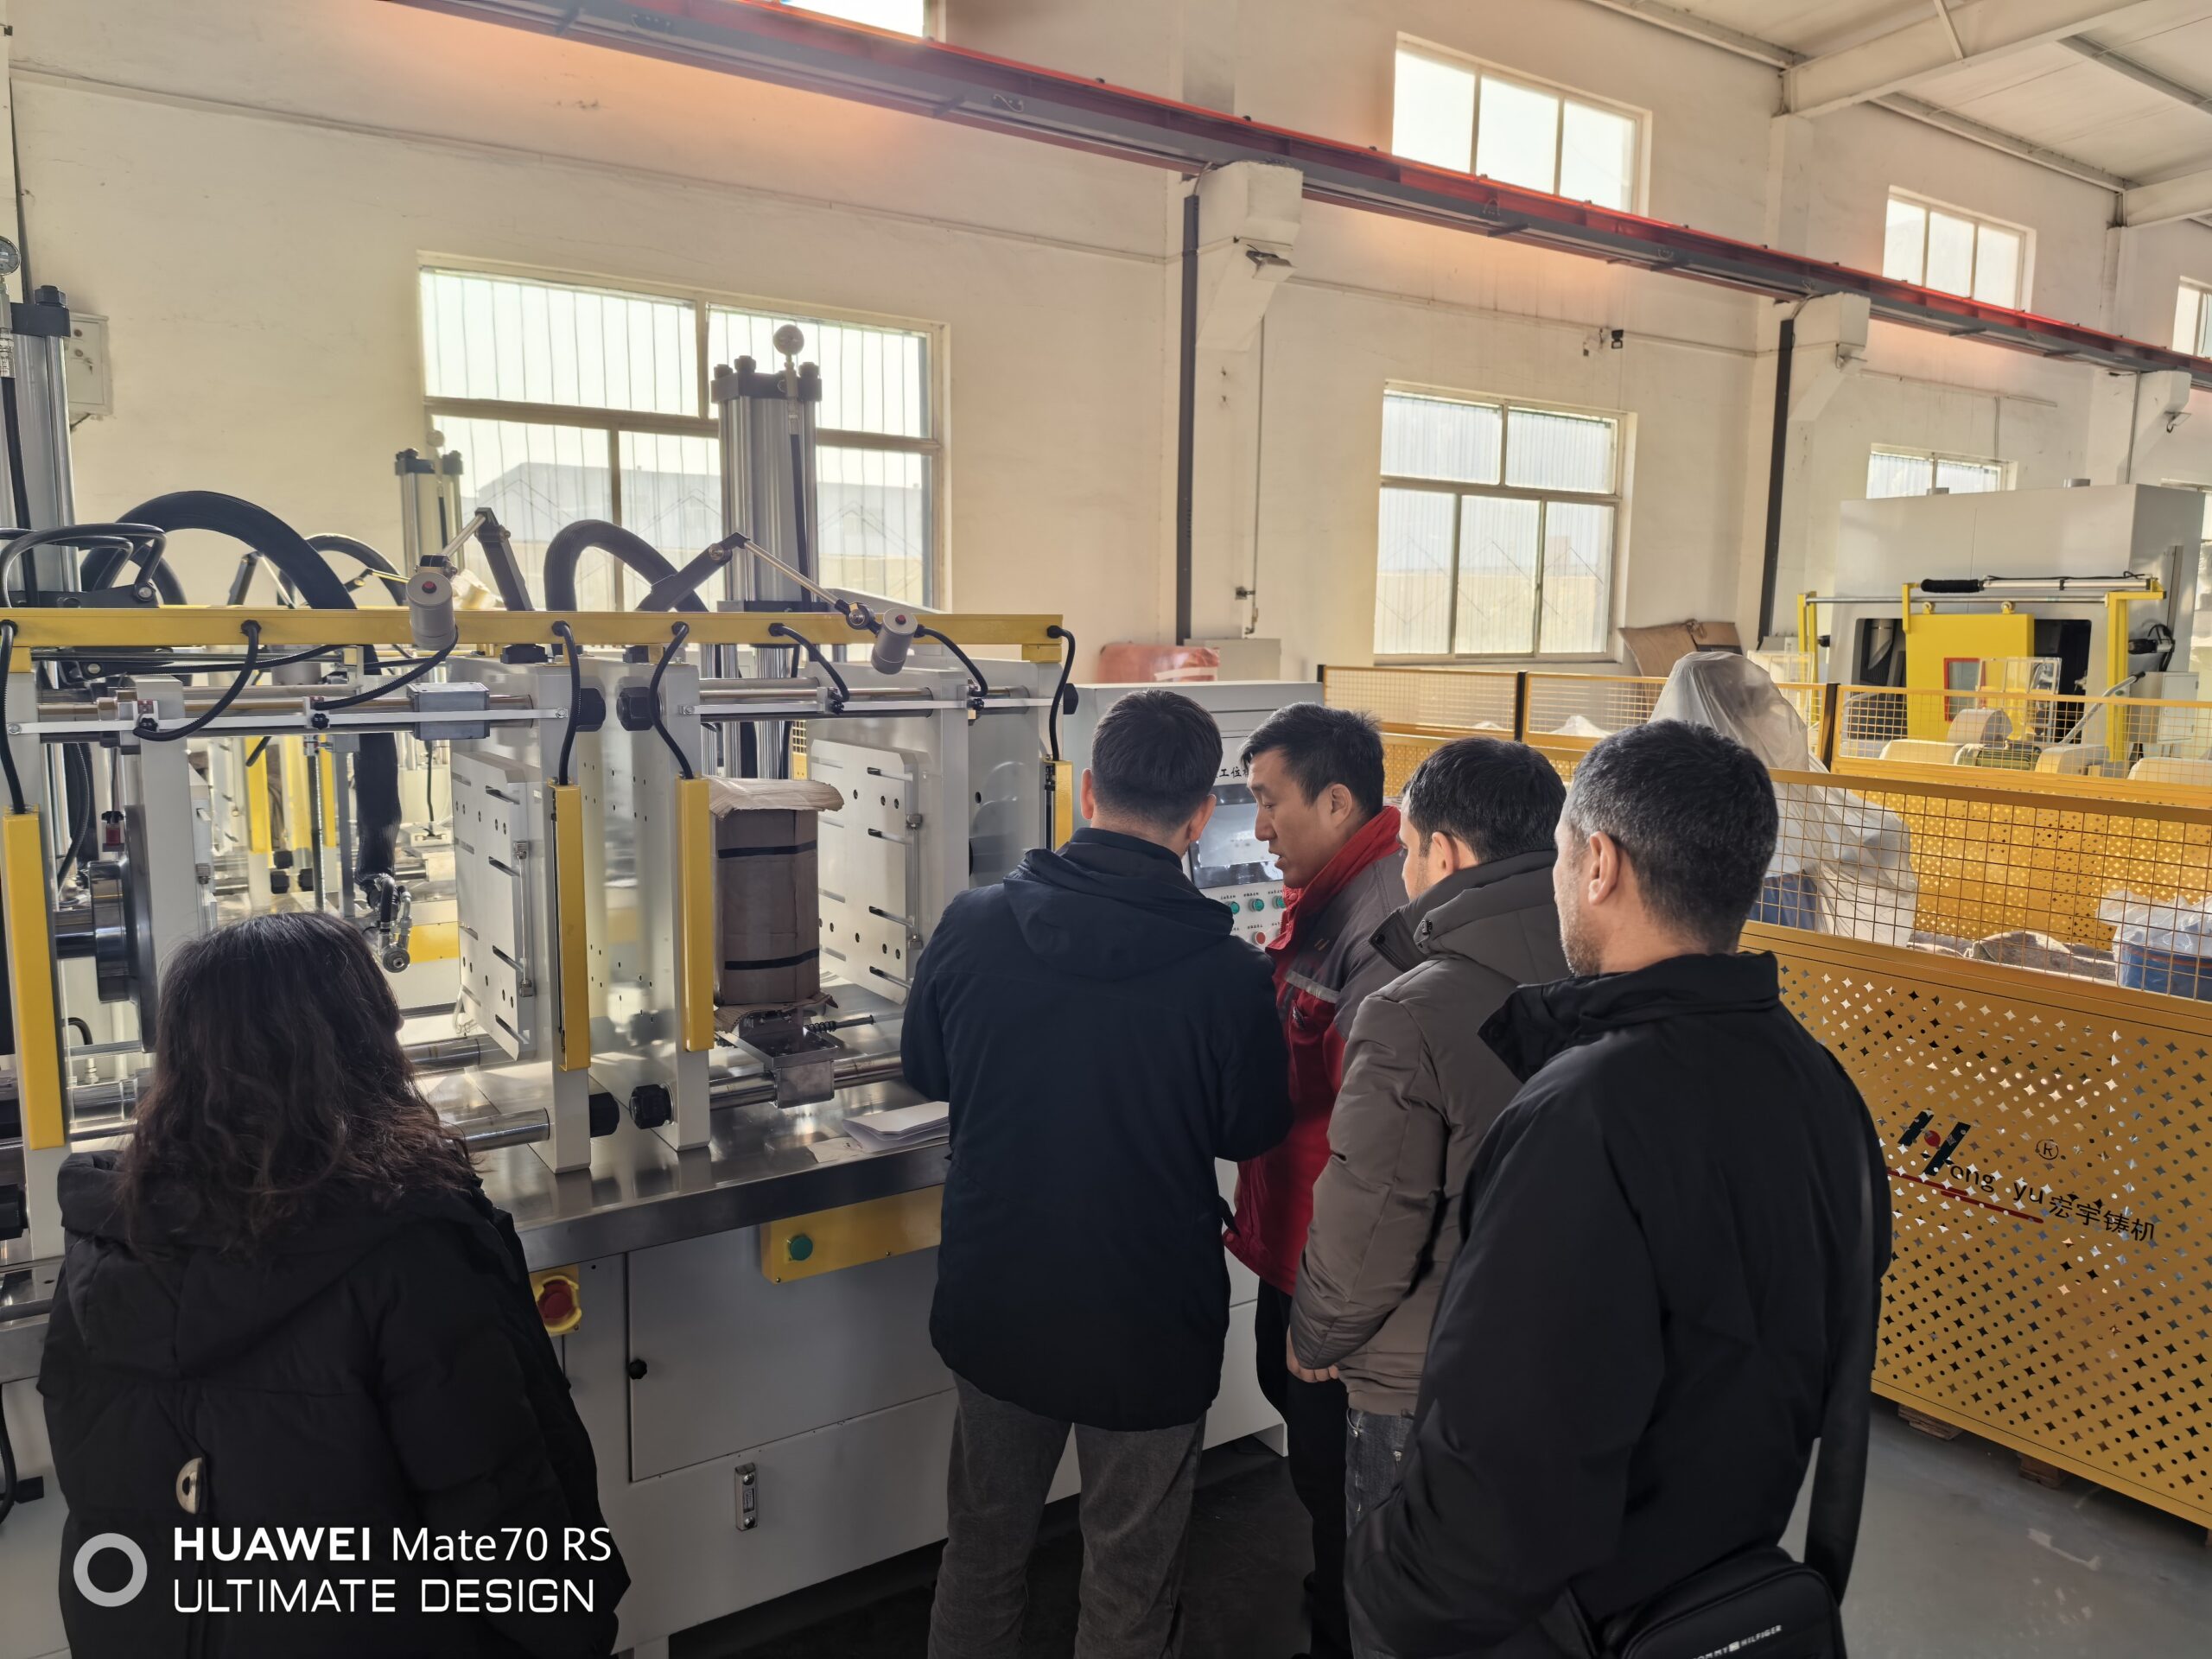
- Wachsmusterproduktion: Präzise hydraulische oder pneumatische Wachsinjektionspressen, Konditionierungstanks für Wachspasten, Vorrichtungen zur Montage von Angusssystemen und automatisierte Anschnittstationen.
- Ceramicschale Aufbau: Schlickeraufbereitungstanks mit kontinuierlicher Durchmischung, Wirbelsandbetten, Regensandstreuer, klimatisierte Trocknungsräume mit geschlossenen Regelkreisen zur Feuchtigkeitskontrolle sowie mehrachsige Tauchmanipulatoren.
- Entwachsungs- und Brennsysteme: Schnell aufheizende Dampfentwachsungsautoklaven, Systeme zur Wachsrückgewinnung und -aufbereitung sowie Hochtemperatur-Ausbrenn- und Vorwärmöfen.
- Handhabung von Werkstücken während des Fertigungsprozesses (WIP): Programmierbare, kontinuierlich arbeitende Deckenförderanlagen, automatisierte Transfer-Shuttles und hitzebeständige Robotergreifer, die empfindliche Keramikschalen vor mechanischen Erschütterungen schützen.
- Schmelz- und Gießanlagen: Kernlose Mittelfrequenz-Induktionsschmelzöfen, Vakuum-Induktionsschmelzanlagen (VIM) sowie Kippgieß- oder Roll-over-Gießstationen.
- Nachbearbeitung und Endbearbeitung nach dem Gießen: Hydraulische Ausschlagmaschinen für Keramikschalen, Hochdruck-Wasserstrahlstrahlanlagen, abrasive Trennschneidanlagen, Wärmebehandlungsöfen und Werkzeuge zur Maßprüfung.
Integration der Anlagen in den Prozessablauf des Feingießens
Feingussanlagen umfassen Maschinen, Systeme und Steuerungen, die zur Herstellung von Wachsmodellen, zum Aufbau keramischer Formschalen, zur Wachsentfernung, zur Handhabung von Werkstücken während des Fertigungsprozesses und zur Unterstützung des Präzisionsgusses eingesetzt werden. Die richtige Anlagenkombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein.
Jede Maschine in unserem Anlagenlayout erfüllt an jedem Übergangspunkt innerhalb der Produktionshalle einen konkreten mechanischen Zweck:
- Modellherstellung und Baumontage: Halbautomatische oder automatische Wachsspritzmaschinen spritzen geschmolzenes Modellwachs in Präzisionswerkzeuge ein. Anschließend verschweißen Bediener oder automatisierte Montagestationen die einzelnen Wachsmodelle mit zentralen Angusskanälen, um gießfertige Wachsmodellbäume herzustellen.
- Schichtweiser Aufbau der Keramikformschale: Roboterarme oder Tauchkarussells senken die Wachsmodellbaugruppen in Schlickermischer mit kolloidalen Kieselsäurebindemitteln. Anschließend erfolgt die Beschichtung in Regenfallsandern oder Wirbelbetten. Kontrollierte Klimaräume halten Temperatur und Luftfeuchtigkeit innerhalb enger Grenzen, damit jede Schicht unter vorhersehbaren Bedingungen trocknen kann.
- Entwachsen und Brennen der Formen: Hochdruck-Dampfautoklaven entfernen den Großteil des Wachses innerhalb weniger Minuten, um zu verhindern, dass die Wärmeausdehnung die ungebrannte Keramikformschale zum Reißen bringt. Die entleerten Formschalen werden anschließend unmittelbar in einen Hochtemperatur- 1200 °C Energiespar-Ausbrennofen für Kieselsol-Formschalen um Wachsreste zu entfernen und die Keramik auf ihre volle strukturelle Festigkeit zu bringen.
- Schmelzen & Gießen: Während die Schalen vorgewärmt bleiben, schmilzt eine speziell dafür vorgesehene Schmelzofenanlage mit einer Kapazität von 150 bis 200 kg für den Feinguss die Legierungsbeschickungen unter präziser Temperaturüberwachung, um beim Gießen einen sauberen, laminaren Metallfluss zu gewährleisten.
- Entfernung der Keramikschale und Angussabtrennung nach dem Guss: Pneumatische Ausbrechhämmer, Hochdruckwasserstrahlgeräte und abrasive Trennsägen entfernen die Keramikschale und trennen die einzelnen Metallgussteile vom zentralen Angusssystem zur abschließenden Prüfung.
| Prozessstufe | Integrierte Hauptausrüstung | Primärer Kontrollschwerpunkt |
|---|---|---|
| Modellwerkzeuge | Wachsspritzmaschinen, Kühlaggregate | Durchflussrate, Formspannkraft, Haltezeit |
| Schalenguss | Schlickermischer, Regenfall-Sandstreuanlagen, Roboter | Schlickerviskosität, Kornverteilung, Trocknungsgeschwindigkeit |
| Entwachsen und Sintern | Dampfautoklaven, Ausbrennöfen | Druckanstiegsrate, Halte- und Einweichtemperatur der feuerfesten Auskleidung |
| Schmelzen und Gießen | Induktionsschmelzöfen, Gießkellen | Schmelzbadtemperatur, Schutzatmosphäre |
| Reinigung | Ausbrechmaschinen, Trennschleifmaschinen | Mechanischer Vibrationszyklus, Schnittgenauigkeit |
Wichtige Anlagenkategorien für den Feinguss
Feingussanlagen umfassen die Maschinen, Systeme und Steuerungen, die zur Herstellung von Wachsmodellen, zum Aufbau keramischer Schalen, zum Entfernen des Wachses, zur Handhabung von Zwischenprodukten und zur Unterstützung des Präzisionsgusses eingesetzt werden. Die richtige Anlagenkombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein. Im Folgenden werden die grundlegenden Anlagenkategorien vorgestellt, die wir entlang des gesamten Präzisionsgießprozesses einsetzen.
Wachs-Injektionsmaschinen
Wachsmodellpressen bilden die physische Grundlage der Gussform. Wir konfigurieren unsere Einspritzeinheiten so, dass enge Maßtoleranzen eingehalten und Einfallstellen an den Modellen vermieden werden:
- Einspritzsteuerung: Hydraulische oder elektrische Servosysteme mit geschlossenem Regelkreis regulieren die Durchflussrate, den Einspritzdruck und die Haltezeiten.
- Wachskonditionierung: Spezielle Behälter halten pastöses oder flüssiges Wachs innerhalb enger Temperaturbereiche von ±0,5 °C, um eine gleichmäßige Volumenschrumpfung sicherzustellen.
- Spanneinheiten: Hochbelastbare C-Gestell- oder Mehrholmen-Aufspannplatten liefern Spannkräfte von 10 bis über 100 Tonnen und verhindern Gratbildung an der Trennebene selbst bei komplexen Werkzeugen.
Ob bei der Fertigung von Großserienkomponenten oder von Teilen mit engen Toleranzen für unsere 17-4 PH investment casting precision stainless steel service, – eine zuverlässige Wachsinjektion verhindert Maßabweichungen, noch bevor der Aufbau der Keramikschale überhaupt beginnt.
Automatisierte Systeme zum Aufbau von Keramikschalen
Der Schalenaufbau erfordert absolute Gleichmäßigkeit bei wiederholten Tauchvorgängen in Schlicker und beim Auftragen von Stuckmaterial:
- Schlickermischer und -behälter: Kontinuierlich rotierende Behälter mit geringer Scherwirkung halten Zirkon-, Quarzglas- und kolloidale Kieselsäureschlicker in Suspension und gewährleisten eine gleichmäßige Viskosität.
- Stuckapplikatoren: Wirbelschicht-Sandbetten und Rieselsandstreuer tragen feuerfeste Körner gleichmäßig auf komplexe Geometrien auf, ohne empfindliche Wachsmerkmale zu beschädigen.
- Kontrollierte Trocknungskammern: Geschlossene Trocknungstunnel mit automatisierter Temperatur-, Feuchtigkeits- und Luftstromregelung verhindern Risse in der Schale und gewährleisten die vollständige Feuchtigkeitsentfernung zwischen den Beschichtungsschichten.
Steam-Dewaxing-Autoklaven
Beim Entwachsen ist eine schnelle Wärmeübertragung erforderlich, um das Wachs auszutreiben, bevor seine thermische Ausdehnung Spannungen in der noch ungesinterten Keramikschale verursacht:
- Schnelle Druckbeaufschlagung: Hochdruck-Dampfbehälter erreichen innerhalb von weniger als 5 bis 7 Sekunden einen Betriebsdruck von 6 bis 8 bar und schmelzen die Grenzschicht sofort auf.
- Wachsrückgewinnung: Automatisierte Bodenablassventile leiten das geschmolzene Wachs direkt in Trenn- und Sammelbehälter zur Wiederaufbereitung.
- Sicherheitsverriegelungen: Pneumatische Türverriegelungsmechanismen, Sicherheitsventile und programmierbare Druckentlastungssequenzen gewährleisten die Sicherheit des Bedienpersonals während thermischer Zyklen mit hohem Durchsatz.
Roboterautomatisierung und Systeme zur Handhabung von Werkstücken in Bearbeitung (WIP)
Die Verbindung jeder Prozessstufe durch speziell entwickelte Handhabungseinrichtungen sorgt für eine ausgewogene Produktionslinie und reduziert Beschädigungen durch die Handhabung:
- Mehrachsige Tauchroboter: 6-Achs-Gelenkroboter handhaben Wachsbaumlasten von bis zu mehreren hundert Kilogramm und führen präzise Neige- und Drehbewegungen aus, um komplexe innere Kanäle zu beschichten.
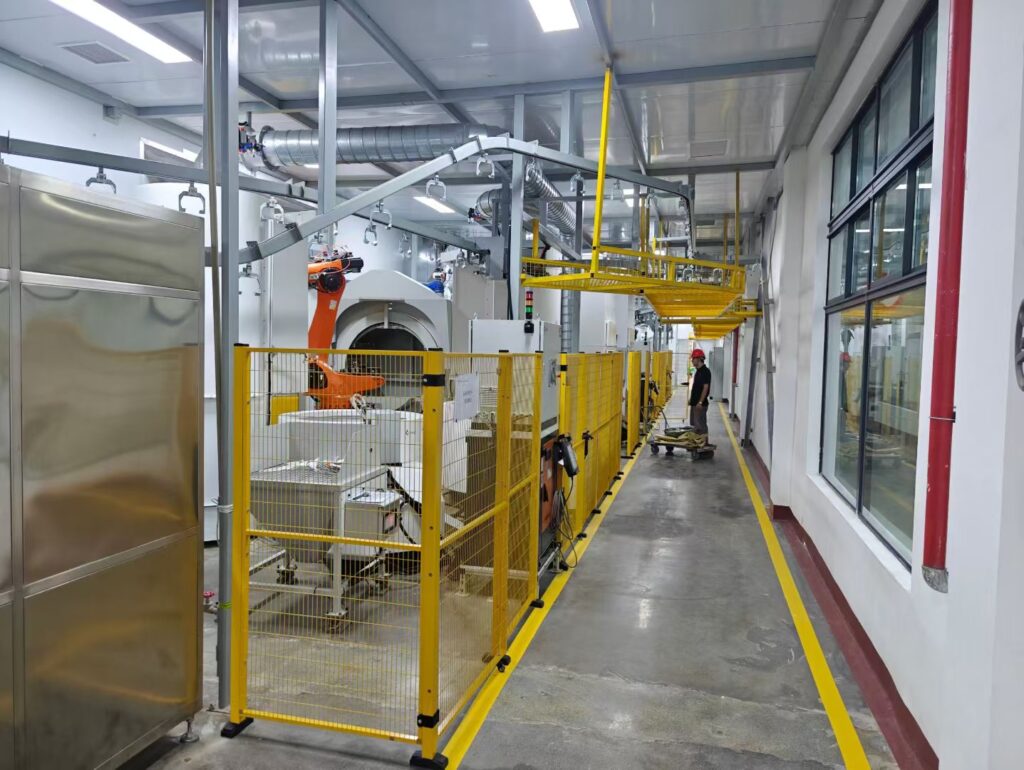
- WIP-Transferförderanlagen: Überkopf-Power-and-Free-Förderanlagen und Schienensysteme transportieren empfindliche Keramikschalen reibungslos zwischen Tauchstationen, Trocknungsräumen und Ausbrennlinien.
- Rückverfolgbarkeit und MES-Integration: Integrierte Barcode- oder RFID-Lesegeräte überwachen die Trocknungszeiten der Keramikschalen und den Rezepturstatus und gewährleisten so eine hundertprozentige Prozesskonstanz bei Schichtübergaben.
Schritte zur Auswahl der Ausrüstung für den Feinguss
Bei der Auswahl der richtigen Anlagenkonfiguration geht es niemals darum, einzelne Maschinen isoliert zu kaufen. Feingussanlagen umfassen Maschinen, Systeme und Steuerungen, die zur Herstellung von Wachsmodellen, zum Aufbau keramischer Formschalen, zur Wachsentfernung, zur Handhabung von Werkstücken während des Fertigungsprozesses und zur Unterstützung des Präzisionsgusses eingesetzt werden. Die richtige Anlagenkombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein.
Hier ist unser schrittweiser Leitfaden zur Konfiguration einer effizienten und ausgewogenen Produktionslinie:
Schritt 1: Bauteilgeometrie und Abmessungen erfassen
Zunächst bewerten wir die größten und kleinsten Gussteile, die für die Produktionslinie vorgesehen sind. Aufspannplattengröße und Schließkraft: Stimmen Sie Ihre Wachsspritzpressen auf die projizierte Oberfläche und die Formabmessungen ab. Tragfähigkeit: Dimensionieren Sie Ihre Schalenaufbau-Roboter und Transferarme anhand des Gewichts des nassen Gussbaums und nicht anhand der trockenen Wachscluster. Kammervolumen: Stellen Sie sicher, dass Dampfautoklaven und Ausbrennöfen die maximale Clusterhöhe bewältigen können, ohne die Wärmezirkulation zu beeinträchtigen.
Schritt 2: Wachs- und Modellstrategie festlegen
Ihre Werkzeuge, die Wachschemie und das Produktionsvolumen bestimmen die erforderliche Ausrüstung im vorderen Produktionsbereich. Für Produktionsläufe mit hohen Stückzahlen sind automatisierte Mehrstationen-Wachsspritzanlagen mit präziser Steuerung der Wachspaste erforderlich, um die Schrumpfung zu minimieren. Wenn sich Ihr Betrieb auf Prototypen oder spezielle Kleinserien konzentriert, sollten Sie prüfen, ob standardmäßige Spritzwerkzeuge oder 3D-gedrucktes Wachs vs. injiziertes Wachs für das Gießen eine Lösung besser zu Ihren Maschineninvestitionen und Ihrem anfänglichen Kapitalbudget passt.
Schritt 3: Abstimmung der Schlickersysteme und Automatisierung der Schalenfertigung
Grund- und Deckschichten erfordern unterschiedliche Handhabungsparameter: Schlickervorbereitung: Wählen Sie rotierende Schlickertanks mit kontinuierlicher Durchmischung, um das Bindemittel (z. B. kolloidales Siliziumdioxid) in Schwebe zu halten. Auftragsmethoden: Wägen Sie den Einsatz von Fließbett-Sandauftragsanlagen für komplexe, tiefe Hohlräume gegen den Einsatz von Regensandern zur Gewährleistung einer gleichmäßigen Festigkeit der äußeren Schale ab. Umgebungskontrollen: Integrieren Sie Trocknungsräume mit kontrollierter Atmosphäre, in denen Temperatur, Luftfeuchtigkeit und Luftstrom kontinuierlich überwacht werden, um Rissbildung in der Schale zu verhindern.
Schritt 4: Abstimmung der Zykluszeiten und des Materialflusses in der Produktion (WIP)
Ein Engpass in einem einzigen Bereich bringt die gesamte Gießerei zum Stillstand. Berechnen Sie den Durchsatz in jeder einzelnen Prozessphase: Zykluszeit der Wachsinjektion im Vergleich zur Montagegeschwindigkeit Trocknungszeit der einzelnen Schalenschichten im Vergleich zur Verfügbarkeit der Tauchstationen Chargenkapazität des Autoklaven im Vergleich zu den Ausbrenn- und Vorwärmzyklen der Schalen Chargenzyklen des Schmelzofens im Vergleich zu den Gießhandhabungssystemen
Schritt 5: Automatisierungsstufen und Steuerungsintegration definieren
Bestimmen Sie den erforderlichen Grad der Prozesswiederholbarkeit. Wir integrieren speicherprogrammierbare Steuerungen (SPS) und rezeptgesteuerte Schnittstellen in die Bereiche Wachs-Injektion, robotergestütztes Tauchen und Entwachsen. Die digitale Parameterüberwachung schafft eine lückenlose Rückverfolgbarkeit im geschlossenen Regelkreis, trägt dazu bei, Bedienereinflüsse zu minimieren, und erfüllt die anspruchsvollen Qualitätsstandards der Luft- und Raumfahrt, der Medizintechnik und der Industrie.
Checkliste zur Auswahl von Feingussanlagen
Feingussanlagen umfassen Maschinen, Systeme und Steuerungen, die zur Herstellung von Wachsmodellen, zum Aufbau keramischer Formschalen, zur Wachsentfernung, zur Handhabung von Werkstücken während des Fertigungsprozesses und zur Unterstützung des Präzisionsgusses eingesetzt werden. Die richtige Anlagenkombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein.
Bevor Sie Kapital in Maschinen investieren, gehen Sie diese praktische Checkliste durch, um eine ausgewogene Produktionsleistung, die Kompatibilität mit den Versorgungsanschlüssen und eine gleichbleibend hohe Produktqualität sicherzustellen:
| Bewertungsbereich | Wichtige Prüfpunkte | Technisches Ziel |
|---|---|---|
| Bauteilgeometrie und Formabmessungen | Größe der Spannplatte, Reichweite und Traglast des Roboters, Durchmesser der Autoklavenkammer | Aufnahme der maximalen Baumhöhe, -breite und Clustergewichtskapazität unter Berücksichtigung ausreichender Sicherheitsabstände |
| Prozess- und Wachswerkstofftechnik | Temperaturregelung im geschlossenen Regelkreis, variabler Einspritzdurchfluss, Vakuumunterstützung | Vermeidung von Musterschrumpfung, Einfallstellen und Lufteinschlüssen in dünnwandigen Bereichen |
| Umgebungssteuerung im Schalenraum | Luftwechselraten, Regelung der relativen Luftfeuchtigkeit (RH), Temperaturstabilität | Konsistente Trocknungszyklen des Bindemittels für kolloidale Kieselsäure- und Zirkon-Schlicker |
| Legierungs- und Gießkapazität | Schmelzkapazität der Induktionsanlage, Steuerung der Gießgeschwindigkeit, Vorwärmtemperaturen der Formen | Ordnungsgemäße Formfüllung und Formstabilität bei anspruchsvollen Legierungen, wie beispielsweise Stahlguss aus 4340-Stahl für hochfeste kundenspezifische Bauteile |
| Linienausgleich und Zykluszeiten | Einspritzzykluszeit im Vergleich zur Geschwindigkeit des Tauchkarussells und zum Chargenvolumen des Autoklaven | Keine Engpässe durch unfertige Erzeugnisse (WIP) zwischen Modellmontage und Entwachsung |
| Versorgungseinrichtungen und Flächenbedarf der Anlage | Dampfdruck (mind. 8–10 bar), Druckluftbedarf in CFM, elektrische Last des Drehstromanschlusses | Zuverlässige Versorgung mit Betriebsmitteln ohne Druckabfälle in der Versorgungsleitung während des Produktionszyklus |
Unmittelbare Prioritäten der Checkliste
- Überprüfen der Skalierbarkeit der Automatisierung: Wählen Sie Maschinen mit einer offenen SPS-Architektur (z. B. Siemens oder Allen-Bradley), um eine spätere unkomplizierte Integration mit automatisierten Transfer-Schienen oder robotergestützten Taucheinheiten zu ermöglichen.
- Schalenfestigkeit an die Entwachsung anpassen: Stellen Sie sicher, dass Ihr Dampfautoklav innerhalb von 4 bis 7 Sekunden den Betriebsdruck erreicht, um Risse in der Schale durch die Ausdehnung des Wachses zu verhindern.
- Werkzeugschnittstellen standardisieren: Halten Sie die Wachsformplatten und Auswerferstiftanordnungen an allen Wachspressen standardisiert, um Stillstandszeiten beim Werkzeugwechsel zu reduzieren.
Umfang der Beschaffungsüberlegungen
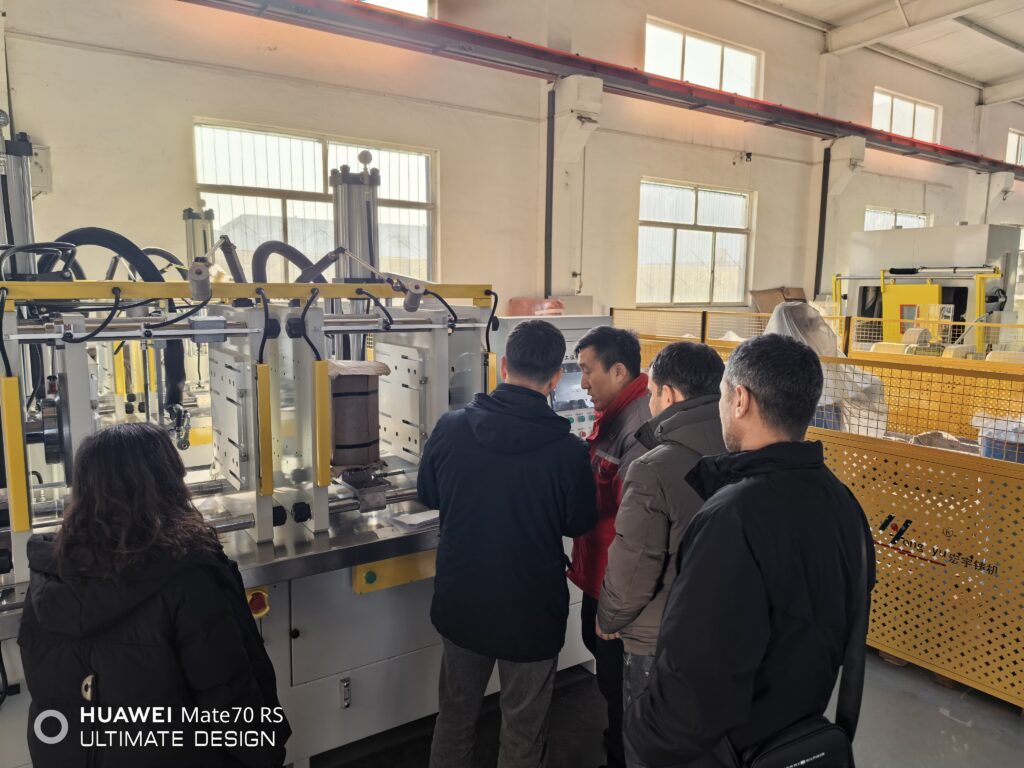
Die frühzeitige Festlegung der Anlagengrenzen verhindert Projektverzögerungen und versteckte Kosten bei der Installation der Anlagen. Feingussanlagen umfassen die Maschinen, Systeme und Steuerungen, die zur Herstellung von Wachsmodellen, zum Aufbau keramischer Schalen, zur Entwachsung, zur Handhabung von Werkstücken während des Fertigungsprozesses und zur Unterstützung des Präzisionsgusses eingesetzt werden. Die richtige Kombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein.
Berücksichtigen Sie bei der Ausarbeitung Ihrer Beschaffungsverträge die folgenden kritischen Schnittstellenparameter:
- Grenzen der Versorgungsschnittstellen: Legen Sie die Verantwortlichkeiten für die Versorgungsanschlüsse eindeutig fest. Geben Sie an, wer die Druckminderer für Hochdruckdampf, separate Kühlwasserleitungen für Wachspressen, kanalisierte Entfeuchtungskreisläufe für Trocknungstunnel und lokale Anschlusspunkte für die Staubabsaugung bereitstellt. Unsere eigenen Erfahrungen in einer hochmodernen Gießerei belegen, dass standardisierte Versorgungsanschlüsse Engpässe bei der Anlageninbetriebnahme vermeiden.
- Steuerungs- und Softwarearchitektur: Schreiben Sie eindeutige Kommunikationsprotokolle für alle eigenständigen Einheiten vor. Stellen Sie sicher, dass Ihre Wachspressen, robotergestützten Tauchvorrichtungen und Autoklavsteuerungen kompatible SPS-Plattformen und industrielle Feldbussysteme (wie Profinet oder EtherCAT) verwenden, um eine zentrale Datenerfassung und übergeordnete Steuerung zu ermöglichen.
- Werkzeug- und Formverriegelungen: Dokumentieren Sie alle mechanischen Spannstandards, Auswerfermuster, T-Nut-Abmessungen der Aufspannplatten und hydraulischen Schnittstellen für Kernzüge. Die Anlagen müssen sowohl vorhandene ältere Formen als auch moderne modulare Werkzeugsysteme ohne kundenspezifische Adapterplatten aufnehmen können.
- Leistungsschwellen für FAT und SAT: Verknüpfen Sie die Beschaffungsmeilensteine direkt mit messbaren Prozesskennzahlen. Die Abnahmekriterien für Probeläufe sollten die Stabilität der Einspritztemperatur innerhalb von ±0,5 °C, die Kontrollgrenzen der Schlickerdichte, die Anlaufzeiten für die schnelle Druckbeaufschlagung des Autoklaven sowie vollständige Automatisierungstests im Trockenzyklus vor dem Versand umfassen.
- Verschleißteile und strategische Ersatzteile: Sichern Sie kritische Verschleißteile bereits im grundlegenden Lieferumfang ab. Berücksichtigen Sie Ersatzlaufräder für Schlickerpumpen, Heizelemente für Hochdruck-Wachsdüsen, Türdichtungen für Dampfautoklaven und Diffusionsmembranen für Sandbetten, um ungeplante Produktionsstillstände während der Inbetriebnahme zu vermeiden.
Häufig gestellte Fragen
Welche Ausrüstung für den Feinguss ist für eine neue Gießerei am wichtigsten?
Wachsspritzmaschinen und Schalenaufbausysteme bilden das Rückgrat Ihrer Fertigung. Feingussanlagen umfassen die Maschinen, Systeme und Steuerungen, die zur Herstellung von Wachsmodellen, zum Aufbau keramischer Schalen, zur Entwachsung, zum Handling von Werkstücken im Fertigungsprozess und zur Unterstützung des Präzisionsgusses eingesetzt werden. Wenn Ihr Wachsmodell ungleichmäßig schrumpft oder Ihre Keramikschale während der thermischen Belastung beim Entwachsen versagt, kann der anschließende Gießvorgang den Produktionslauf nicht mehr retten. Priorisieren Sie daher zunächst hochstabile Einspritzeinheiten und Trocknungsumgebungen mit präziser Regelung.
Kann ein einzelner Lieferant eine komplette Produktionslinie bereitstellen?
Ja, Anbieter von schlüsselfertigen Engineering-Lösungen können komplette Produktionslinien von der Werkzeugausstattung für Modelle bis zum abschließenden Abtrennen liefern. Viele Gießereien beziehen jedoch Spezialanlagen von spezialisierten Herstellern – beispielsweise Hochdruck-Wachsspritzmaschinen von einem Hersteller und Dampfautoklaven von einem anderen –, um individuellen Produktionsmengen und Budgetvorgaben gerecht zu werden. Die richtige Kombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein.
Wann sollten das Tauchen der Keramikschalen und der Materialtransport automatisiert werden?
Die Automatisierung des Tauchvorgangs und des Materialtransports ist sinnvoll, wenn: Chargengewichte ergonomische Grenzwerte überschreiten: Schwere Baumgruppen (über 15–20 kg) führen zu Ermüdung der Bediener und einer uneinheitlichen Schlickerbeschichtung. Das Produktionsvolumen steigt: Der tägliche Bedarf an Formen übersteigt die manuelle Schichtkapazität. Eine hohe Wiederholgenauigkeit der Schalen erforderlich ist: Robotergestütztes Tauchen gewährleistet einen gleichmäßigen Schlickerablauf und eine gleichmäßige Sandschichtdicke bei komplexen, konturierten Bauteilen.
Welche Informationen sollten Sie Lieferanten bei einer Angebotsanfrage bereitstellen?
Um ein präzises Anlagenangebot und einen Layoutvorschlag zu erhalten, stellen Sie bitte folgende Angaben bereit: Bauteilabmessungen: Maximale und minimale Abmessungen und Gewichte der Wachsbäume sowie das Volumen der Wachsschüsse. Angestrebter Durchsatz: Anforderungen an die tägliche oder stündliche Formenausbringung. Prozessspezifikationen: Schlickertypen (Kolloidkieselsäure, Ethylsilikat), Methoden der Sandaufbringung und Zykluszeiten der Trocknungskammer. Betriebseinrichtungen: Verfügbare Dampfkapazität, pneumatischer Druck, Stromversorgung und Bodenabmessungen.
Bietet Vastpe sowohl Präzisionsguss als auch CNC-Bearbeitungsdienstleistungen an?
Ja. Wir sind ein durchgängiger Fertigungspartner und betreuen den gesamten Produktionszyklus – von der Werkzeugkonstruktion und dem Gießen bis hin zur präzisen CNC-Endbearbeitung. Durch unsere One-Stop-Service, beseitigen wir das Risiko und die Lieferzeitverzögerungen, die durch die Koordination zwischen separaten Gießereien und Maschinenbaubetrieben entstehen. Diese Integration nutzt unsere bewährten technischen Vorteile um einbaufertige Komponenten mit engen Toleranzen direkt an Ihre Montagelinie zu liefern.
Weiterführende Ressourcen zu Präzisionsguss und Fertigungsprozessen
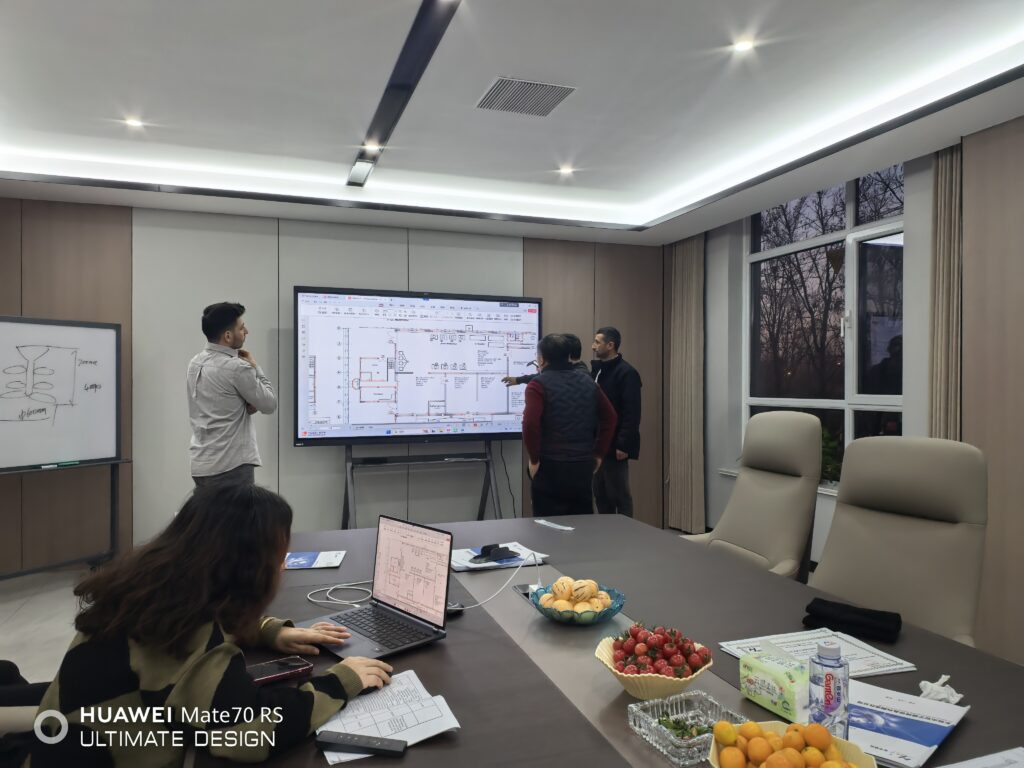
Anlagen für den Feinguss umfassen die Maschinen, Systeme und Steuerungen, die zur Herstellung von Wachsmodellen, zum Aufbau keramischer Schalen, zur Wachsentfernung, zur Handhabung von Zwischenprodukten und zur Unterstützung des Präzisionsgusses eingesetzt werden. Die richtige Kombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein. Um zu verstehen, wie bestimmte Anlagenkonfigurationen mit unterschiedlichen Legierungsgruppen und anspruchsvollen Anwendungsstandards zusammenspielen, lesen Sie unsere speziellen technischen Leitfäden:
- Legierungsspezifische Verarbeitung: Stimmen Sie Ihre Schmelz-, Gieß- und Schalenaufbausysteme auf metallurgische Spezifikationen ab. Lesen Sie dazu unseren Leitfaden zu Legierungsstahl-Investitionsguss.
- Strukturelle Anwendungen mit höchsten Qualitätsanforderungen: Vergleichen Sie die Anlagenkapazitäten und Strategien zur Fehlerkontrolle für sicherheitskritische Bauteile anhand unserer Übersicht zu Feinguss für die Luft- und Raumfahrt zur Herstellung von Präzisionsbauteilen.
- Leichtmetall-Legierungssysteme: Bewerten Sie das Wärmemanagement und die Formdynamik, die speziell auf Nichteisenmetallschmelzen abgestimmt sind, anhand unserer ausführlichen Aluminium-Legierung Gussleitfaden für Drucken, Sand und Investment.
Die Abstimmung der Prozessspezifikationen auf den geeigneten Anlagenbereich gewährleistet eine zuverlässige Maßhaltigkeit, optimale Zykluszeiten und reibungslose Produktionsübergaben in jeder Phase des Gießereibetriebs.
Nächster Schritt: Überprüfen Sie Ihren Anlagenplan gemeinsam mit Vastpe
Feingussanlagen umfassen Maschinen, Systeme und Steuerungen, die zur Herstellung von Wachsmodellen, zum Aufbau keramischer Formschalen, zur Wachsentfernung, zur Handhabung von Werkstücken während des Fertigungsprozesses und zur Unterstützung des Präzisionsgusses eingesetzt werden. Die richtige Anlagenkombination sollte auf die Bauteilgeometrie, die Wachs- und Keramikprozesse, das Produktionsvolumen, die Qualitätsanforderungen und die Automatisierungspläne der Gießerei abgestimmt sein.
Wir arbeiten direkt mit Ihrem Ingenieurteam zusammen, um technische Parameter zu überprüfen, Engpässe zu beseitigen und Maschinen auszuwählen, die Ihren tatsächlichen Produktionszielen entsprechen.
Was wir gemeinsam überprüfen
- Bauteilabmessungen und Spannkräfte: Wir überprüfen, ob die Abmessungen der Wachs-Spritzgießplatten, die Spannkräfte und die Werkzeugkonfigurationen Ihr gesamtes Produktspektrum ohne Gratbildung oder Verformungen abdecken.
- Dynamik des Schalenraums: Wir dimensionieren Schlickertanks, Besandungssysteme und Umweltkontrollanlagen passend zu den Trocknungszyklen und den angestrebten Schalendicken.
- Durchsatz von Autoklaven und Entwachsungsanlagen: Wir stimmen den Dampfdruckanstieg, die Zykluszeiten und das Behältervolumen auf die tägliche Formenproduktion ab.
- Materialhandling und Automatisierung: Wir bewerten manuelle Arbeitsstationen im Vergleich zu robotergestützten Tauchlinien, um die Wiederholgenauigkeit zu maximieren und Ausschussraten zu minimieren.
Ganz gleich, ob Sie eine bestehende Abteilung modernisieren oder komplette Produktionszellen aufbauen, die mit unserem Aluminiumfoundry-Dienstleistungen für Präzisionsgussteile, – Vastpe führt umfassende technische Überprüfungen durch, um sicherzustellen, dass Ihre Investition in Anlagen dem Umfang Ihrer Betriebsabläufe entspricht.
 German
 English
 Russian