
2026年8月29日
Узнайте, что такое аустенитная нержавеющая сталь, структура FCC, немагнитные свойства, сорта и применения
Что такое аустенитная нержавеющая сталь?
Выбор подходящего сплава для условий, требующих превосходной коррозионной стойкости, высокой пластичности и немагнитной работы, может быть сложным. Аустенитная нержавеющая сталь - это наиболее часто специфицируемый класс нержавеющей стали, металлургически определяемый как кристаллическая решетка с объемом куба с гранью (FCC) кристаллическая решетка (гамма-фаза железа). В отличие от обычных ферритных или мартенситных сталей, эта уникальная атомная структура термодинамически стабильна от криогельных температур до экстремальных промышленных зон нагрева.
Механика с кубической кристаллической решеткой безразличный кром
Основная механическая и физическая характеристика аустенитных сплавов прямо проистекает из их особой атомной геометрии:
- Эффективность упаковки атомов: Атомы занимают восемь углов и шесть центров граней единичного куба, обеспечивая высокий коэффициент упаковки атомов (0,74).
- cryogenic Ductility: Многонаправленные системы пластического сдвига в решетке ФЦК предотвращают переход от пластичности к хрупкости, сохраняя ударную вязкость при температурах ниже -196°C.
- Непромагнитный профиль: Симметричная решетка ФЦК обеспечивает нулевую внутреннюю магнитную восприимчивость в полностью растворённо- Annealed условиях.
Роль стабилизаторов аустенита
Чтобы подавлять образование феррита и запирать структуру ФЦК во время кристаллизации, мы оптимизируем состав сплава с использованием ключевых стабилизирующих элементов:
| Стабилизирующий элемент | Металлургическая функция | Преимущество обработки |
|---|---|---|
| Никель (Ni) | Расширяет поле гаммы-фазы; предотвращает фазовый переход | Максимизирует устойчивость зерна и пластичность глубокого вытяжения |
| Манганец (Mn) | Заменяет никель; увеличивает растворимость азота в матрице | Улучшает горячую обработку при сохранении экономичности |
| Азот (N) | -potent interstitial strengthener; improves pitting resistance | повышает пластическую прочность без ущерба для прочности на удар |
Увеличивает предел текучести, не уступая прочности
Industrial Dominance (~70% Global Market Share) Промышленное доминирование (~70% мировая доля рынка). Austenitic grades account for approximately.
Аустенитные сорта составляют приблизительно 70% of global stainless steel manufacturing, 70% международного производства нержавеющей стали.
. Their unmatched balance of formability, weldability, and environmental resistance makes them the primary specification for critical applications.
. Их непревзойденный баланс формуемости, свариваемости и экологической стойкости делает их основными требованиями для критически важных применений. Harnessing these metallurgical fundamentals requires strict thermal and chemical control. At Использование этих металлургических основ требует строгого теплового и химического контроля. В.
Vastpcc
- Хром (16%–26%): Образует плотный самовосстанавливающийся оксид хрома пассивирующий слой по всей поверхности, обеспечивая первичную оксидную и атмосферную коррозионную стойкость.
- Никель (6%–22%): acts as the primary austenite stabilizer, converting the crystal lattice into a face-centered cubic structure while expanding impact toughness and ductility.
Вторичные легирующие добавки
Для повышения механических характеристик в условиях агрессивной обработки мы вводим конкретные вторичные элементы в нашу свойства аустенитной нержавеющей стали матрицу:
- Мюолибден (2%–7%): Значительно повышает устойчивость к локальной язве и микроразрывам в средах с высоким содержанием хлорида и кислой среде.
- Титан / Ниобий: Функционируют как сильные карбон формеры, связывая свободный углерод, стабилизируя сплав против межзонной трещиноватости при высоких температурах.
- Азот: Увеличивает предел текучести за счёт ингибирующей твердой растворной взаимодии между промежуточными атомами, одновременно повышая сопротивляемость к язве без снижения стабильности фазы.
Стандартные против низкоуглеродных марок ("L")
Во время термических циклов или сварки между 450°C и 850°C углерод в стандартных сплавах связывается с хромом, образуя хромовые карбиды вдоль границы зерен. Это локальное истощение хрома делает матрицу уязвимой к межзерновой коррозии.
Чтобы устранить этот механизм сенситизации в наших специальных литых нержавеющих сталях, мы используем варианты с низким содержанием углерода, обозначенные суффиксом "L".
| Вариант сплава | Содержание углерода | Уязвимость к сенситизации | Основное инженерное преимущество |
|---|---|---|---|
| Стандарт (например, 304, 316) | ≤ 0.08% макс | Умеренная — высокая во время сварки | Более допустимое напряжение при повышенных температурах |
| Низкоуглеродный (например, 304L, 316L) | ≤ 0.03% макс | Очень низкий / незначительный | Superior as-welded intergranular corrosion resistance |
Классификация семейств нержавеющей сталиаустенитной
Чтобы подготовиться к заливке, я использую канцелярские ножи для вырезания воронки, ~3 мм медные стержни для формирования питающих каналов и игольчатые инструменты для прокалывания необходимых воздуховодов. Harnessing these metallurgical fundamentals requires strict thermal and chemical control. At требуется категоризация его структурных семейств на основе химической формулы и пределов производительности. Мы разделяем эти сплавы на три основных классификации, обслуживающих глобальные потребности B2B-производства.
Серия 300 (хром-niкельные сплавы)
Серия 300 образует базу глобального промышленного производства. Эти стандарты по формулировке хром-никель предлагают превосходную пластичность, отличную сваримость и универсальную коррозионную стойкость.
- Grade 304 / 304L: Стандартное равновесие сплава 18/8, применяемое для структурного оборудования, переработки пищи и крупных промышленных корпусов.
- Grade 316 / 316L: Сформулированы с молибденом 2%–3% для повышения стойкости к точечной коррозии в агрессивных хлоридных средах. Анализ ключевых химических вариаций в нашем детальном техническом обзоре на разница между нержавеющей сталью 304 и 316.
- Марка 321: Титановая стабилизация предотвращает выделение хромистых карбидов в межзернистой области при сварке при повышенных температурах.
- Grade 310 / 310S: Высокожелезные (19%–22%) и высокохромовые (24%–26%) составы, разработанные специально для элементов печей и оборудования термической обработки.
Для полного баланса химических показателей смотрите наше подробное руководство о стали серии 300 из нержавеющей стали.
Серии 200 (сплавы хром-медь-азот)
Серия 200 заменяет значительную часть никеля на марганец и азот, чтобы обеспечить дешевле материал. Эти марганцевые сплавы серии 200 сохраняют немагнитную структуру с кубической грациенцией, оптимизируя затраты на сырьё.
- Высокий предел текучести: Обеспечивает более высокий предел текучести по сравнению с обычными сплавами серии 300 благодаря укреплению межузорным азотом.
- Целевые области применения: Подходит для внутренней отделки зданий, рамы для структурного транспорта и оборудования с умеренной экспозицией.
Сверхаустенитные стали
Разработаны для суровых химических сред: сверхаустенитные стали содержат высокий никель (20%–25%), повышенное содержание хрома (20%–27%) и значительные добавки молибдена (6%–7%).
- Устойчивость к патификации: Достигает эквивалентных чисел противостоятия патификации (PREN) более 42 при агрессивном клиринтовом воздействии.
- Обработка кислоты: Обеспечивает исключительный срок службы в горячих системах обработки серной, фосфорной кислот и агрессивных органических кислот.
- Промышленный след: Необходимо для offshore-нефтяных платформ, скрубберов Desulfurization газовых дымовых сводов (FGD) и оборудования для обработки химических веществ высокой чистоты.
Физические, механические и коррозионные свойства аустенитной нержавеющей стали
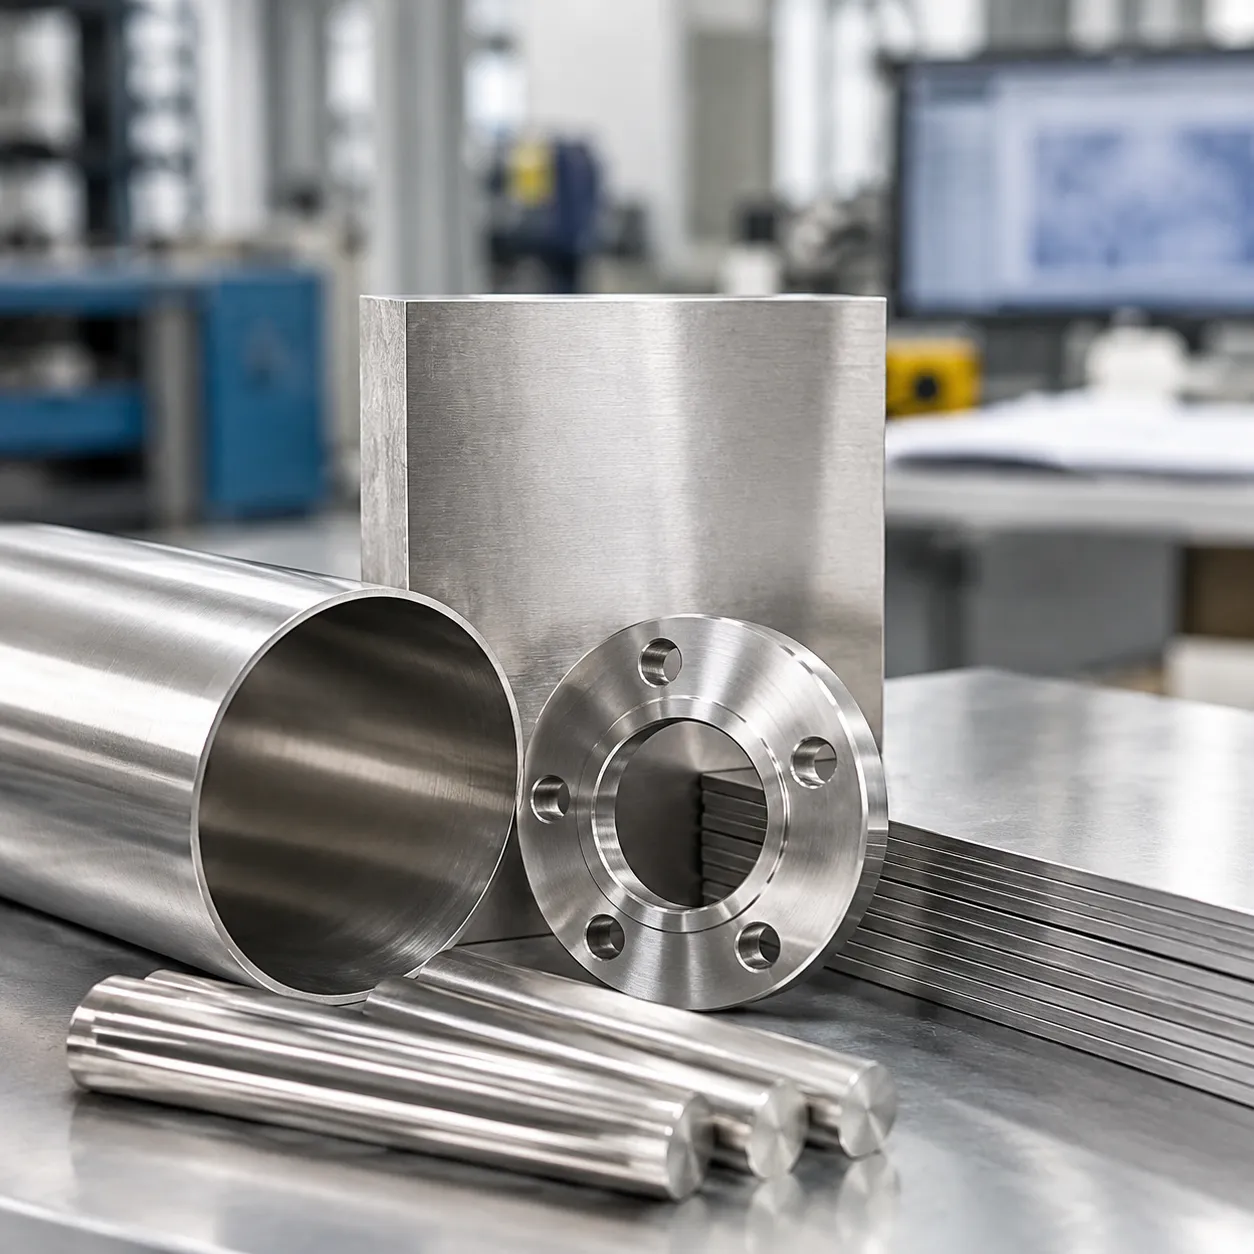
Чтобы понять, на что способна аустенитная нержавеющая сталь под экстремальными эксплуатационными нагрузками, мы анализируем ее физический, механический и химический профиль. Ее стабильная кристаллическая решетка обеспечивает исключительную пластичность, широкий температурный диапазон и высокую коррозионную стойкость в требовательных промышленных условиях.
Магнитное поведение: annealed против холодной деформации
Во полностью упрочнённом состоянии расплавленной кислото-отмывки аустенитная нержавеющая сталь остается совершенно бесмагнитной из-за своей граце-центральной кубической кристаллической структуры. Механическое напряжение в процессе обработки изменяет это состояние:
- Состояние после термической обработки в расплавлении: Несвязанный магнитный отклик с относительной магнитной проницаемостью (μ_r) около 1.0.
- Состояние после холодной деформации: Пластическое деформирование вызывает частичную фазовую трансформацию из аустенита в ферромагнитный мартенсит, что приводит к локальной магнитной притяженности.
- Тепловое восстановление: Повторное нагревание сплава до температур обработки расплавом (1010°C–1120°C) с последующим быстрой закалкой восстанавливает полную устойчивость аустенитной зернистости и устраняет магнитный отклик.
Криограничная хрупкость и термальная длительная прочность
Аустенитные сплавы не демонстрируют резкого перехода от вязкого к хрупкому температуре, обеспечивая предсказуемые механические характеристики от глубокой заморозки до высокой температуры:
- Криографическая эксплуатация: Сохраняет энергия ударной вязкости свыше 100 Дж (зарубка Шарпи-В) до криограничных температур (-196°C), предотвращая хрупкое разрушение при содержании газа в жидком виде.
- Высокотемпературная стойкость: Обеспечивает стойкость к окислению и высокотемпературную стойкость к ползучести до 870°C для стандартных марок и до 1150°C для вариантов с высоким никелем. Для тяжелых тепловых применений, связанных с сочетанием изнашивания и агрессивного нарастания накипи, инженеры часто сравнивают эти свойства с чугунными отливками на основе кобальта для стойкости к теплу, износу и коррозии.
Разложение эквивалентного числа сопротивления локальному растрескиванию (PREN)
Мы оцениваем поведение при очаговом и канальном взаимоуказании в хлоридных средах по числу эквивалентности сопротивления очаговому растрескиванию (PREN). Более высокие числа указывают на более сильную защиту от локализованной коррозии.
Математический индекс: PREN = %Cr + 3.3(%Mo + 0.5%W) + 16(%N)
| Класс сплава | Типичный баланс сплава | Индекс PREN | Целевая среда |
|---|---|---|---|
| Grade 304 | 18% Cr, 0% Mo, 0.10% N | ~19.0 | Fresh water, food processing, structural hardware |
| 316L Marine Grade | 16.5% Cr, 2.1% Mo, 0.05% N | ~23.5–25.0 | Marine environments, chemical handling, pharmaceuticals |
| Super Austenitic | 20% Cr, 6.5% Mo, 0.20% N | ≥ 42.0 | Concentrated acids, flue-gas cleaning, offshore rigs |
Ductility, Work Hardening, and Weldability
The mechanical processing advantages of these alloys stem from three primary characteristics:
- High Ductility: Значения удлинения постоянно превосходят 40% до 60%, что позволяет глубокое вытяжение и прокатку без промежуточной термической обработки.
- Высокая скорость работы по выпрямлению/увеличению деформационной прочности: Быстро увеличивает предел текучести при деформировании, обеспечивая структурную ударную сопротивляемость и рассеяние энергии.
- Свариваемость: Свариваются чисто TIG, MIG и под угольную дугу без преднагрева. Применение вариантов с низким содержанием углерода предотвращает осаждение карбидов хрома вдоль границ зерен, сохраняя межкристалловую коррозионную устойчивость во всех зонах термического влияния.
Прецизионная литьевая инвестиционная Casting Austenitic Stainless Steel
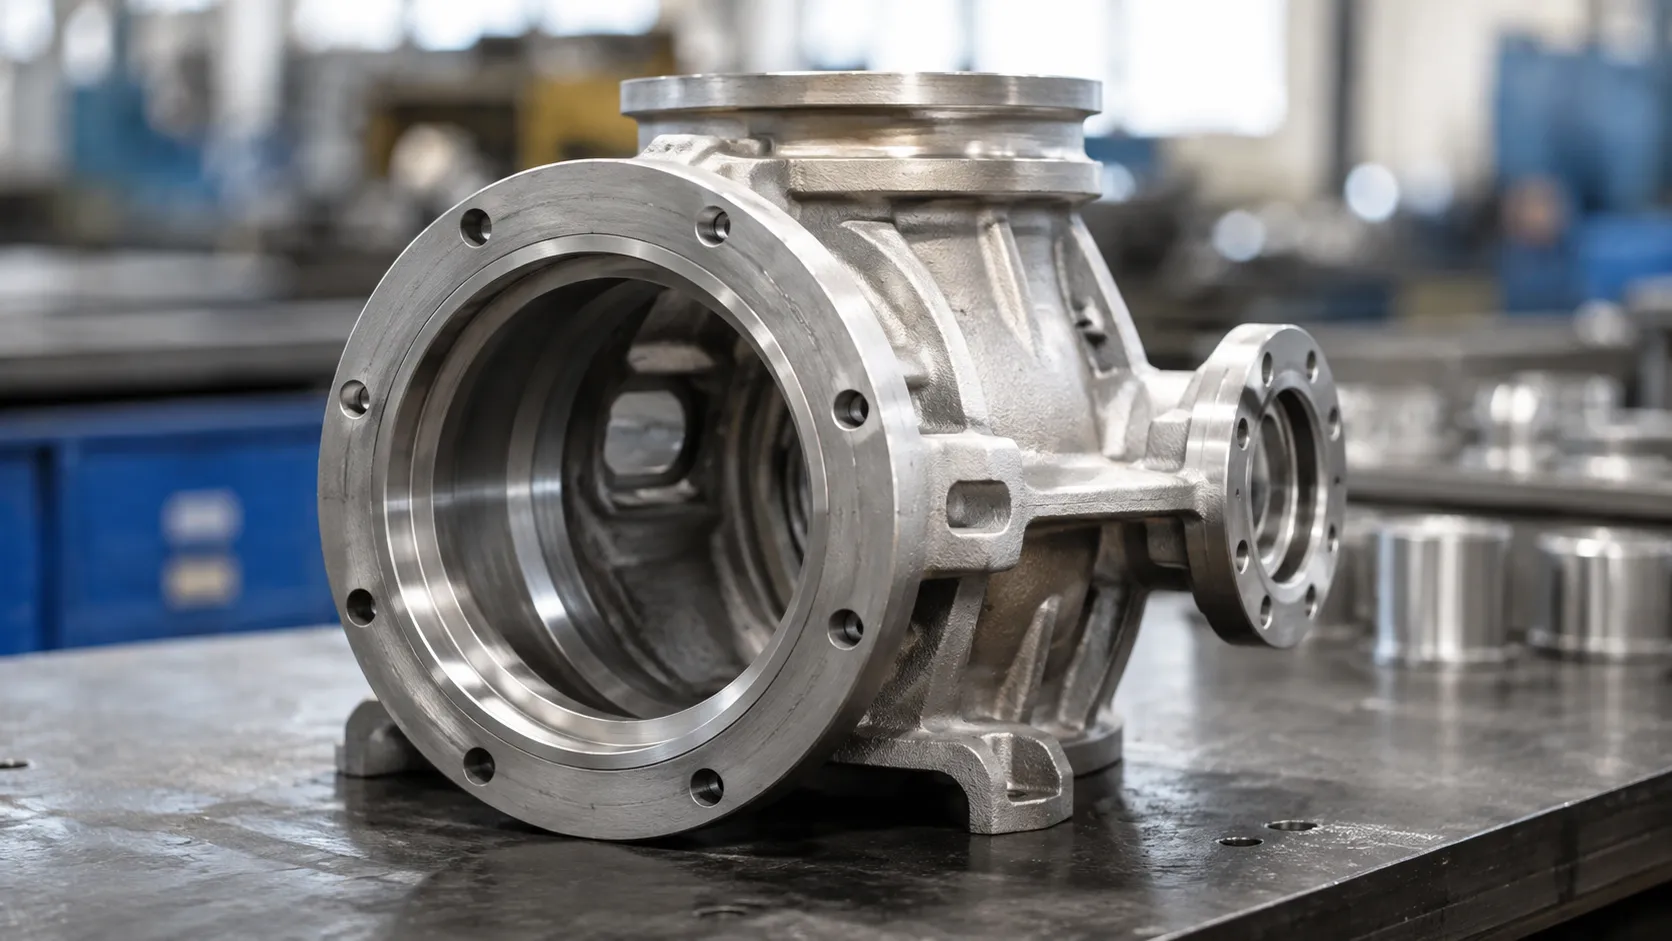
Мы производим сложные детали из аустенитной нержавеющей стали с использованием высокоточного инвестиционного литья, разработанного для требовательных промышленных условий. Наш полный производственный цикл обеспечивает строгий металлургический контроль, превосходную гладкость поверхности и точные размерные допуски.
Производство форм: высокая стабильность впрыска воска
Мы используем оборудование для впрыска воска с контролем температуры и высокой стабильностью, чтобы создавать расходные образцы. Это исключает искажения размеров и тепловое усадку, обеспечивая точную физическую базу для сложных высоко-сплавных геометрий.
Подготовка оболочковой формы и покрытие
Автоматизированные коды покрытия выполняют многослойное погружение суспензией и нанесение штукатурки. Чтобы обеспечить исключительную отделку поверхности и целостность структуры формы, мы используем наш решение по точному литью с использованием силикасолевого процесса и точности ISO 8062 наряду с автоматизированными протоколами маркировки для прослеживаемости партий.
Высоконапорные автоклавы для обессоливания/деwaxing
Керамически покрытые сборки проходят быструю дефаксацию внутри автоклавов с высоким давлением пара. Быстрое накачивание предотвращает напряжения расширения воска, исключает микротрещины керамической оболочки и сохраняет целостность основного формования перед обжигом при высокой температуре.
Индукционное плавление и контролируемая заливка
Мы плавим аустенитные сплавы с помощью индукционных печей средней частоты с защитой инертным газом. Это предотвращает испарение хрома и марганца, одновременно минимизируя задержку оксидных включений во время заливки.
- Плавление диапазона температуры: 1420°C до 1480°C
- Контроль атмосферы: Продуть инертным газом для сохранения баланса химического состава сплава
- Дегазация: Вакуумная/инертная дегазация для снижения микропористости
Пост Casting термообработка и пассивация
Чтобы исключить осадку карбидов во время охлаждения, отливки проходят полную отжиг решётки при 1040°C до 1120°C с последующей быстрой водной закалкой. Это перерастворяет межзерновые хромовые карбиды обратно в матрицу зерна аустенита. Последующая пассивация азотной или лимонной кислотой удаляет остаточное свободное железо на поверхности.
Процессные допуски с решениями Vastpcc
Соединение высокоинтегрированного литья инвестиционного типа с точной постобработкой обеспечивает строгие допуски по критически важным конструктивным компонентам в рамках решений Vastpcc.
| Процессная метрика | Прецизионная способность Vastpcc |
|---|---|
| Точность обработки | ≤5 мкм для сверхточной обработки |
| Окончательная обработка поверхности | Ra 1.6–3.2 мкм (как литьё) / Ra <0.4 мкм (после обработки) |
| Неразрушающий контроль | Рентгенографический контроль 100% (X-ray) и жидкостная проникновательная инспекция (PT) |
| dimensional standard | Прецизионные grades по ISO 8062 CT4–CT6 |
Матрица сравнения технических характеристик
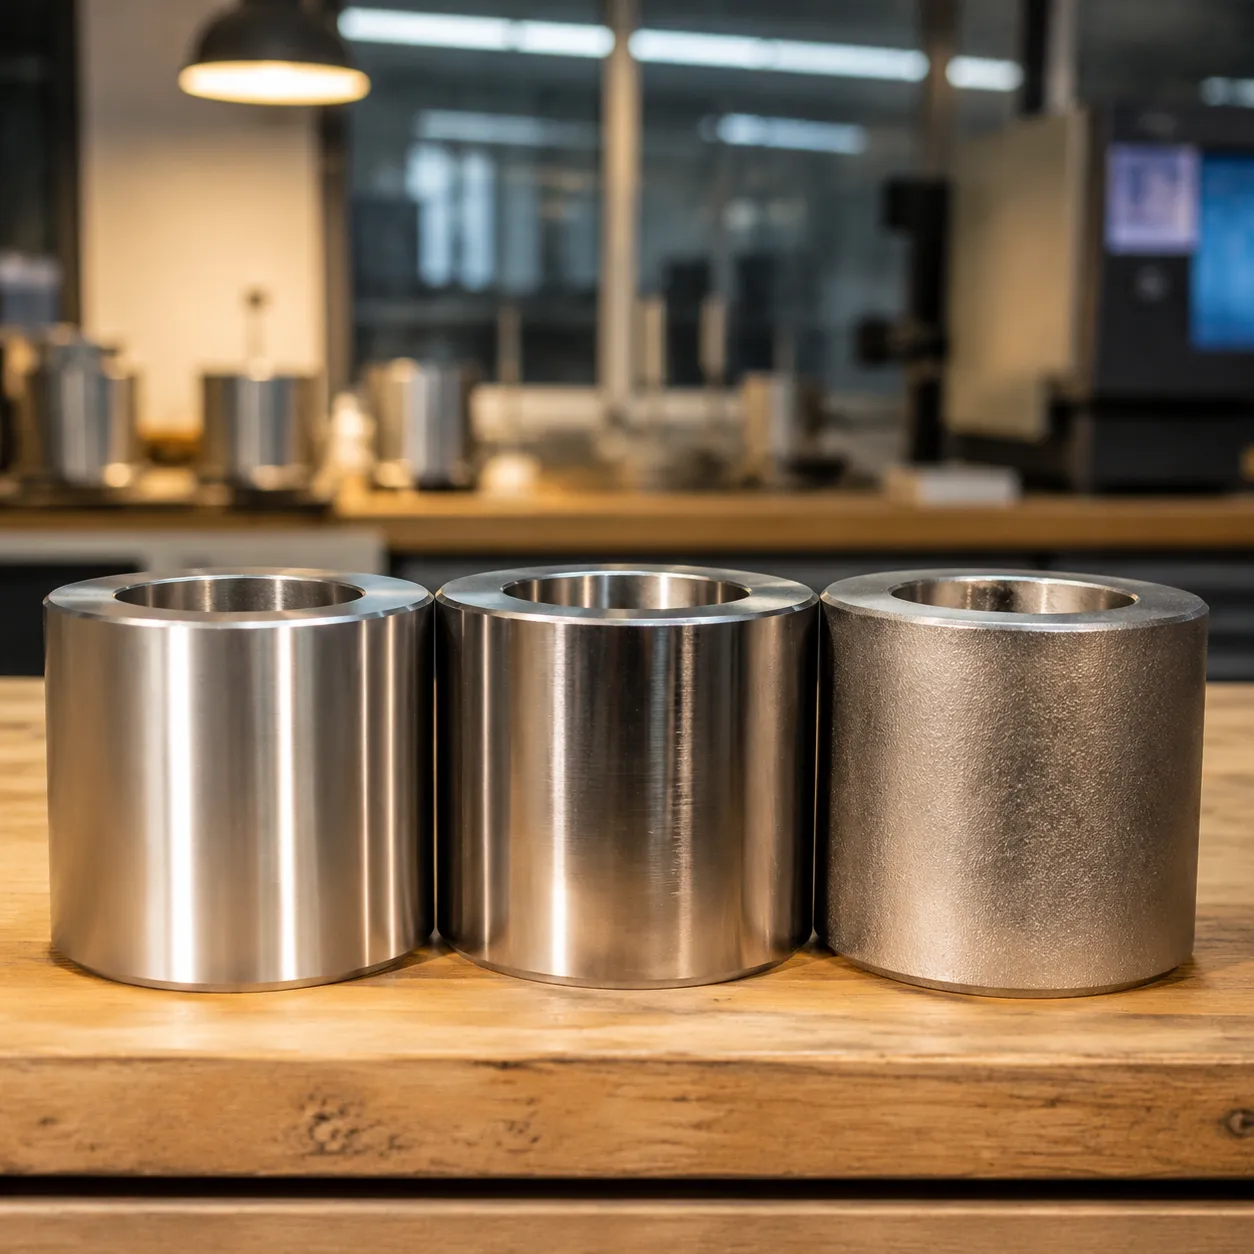
Выбор правильного баланса сплава задаёт рабочие пределы, коррозионную стойкость и механическую эффективность. Чтобы оценить, на что способен нержавеющий аустенитный чугун в агрессивных промышленных средах, мы анализируем стандартные химические составы — от базовых формулировок нержавеющей стали 18/8 до современных сверхаустенитных марок. Рассматривая наше руководство по литью нержавеющей стали дает дополнительное представление о согласовании этих составов материалов с оптимальными процессами производства.
| Марка нержавеющей стали | Номинальный состав | Основные металлургические свойства | Основные приложения B2B |
|---|---|---|---|
| grade 304 / 304L | 18% Cr, 8% Ni | Базовая сплав 300-й серии; отличная формуемость и общая коррозионная стойкость | structural hardware, пищевой производство, архитектурные изделия |
| Grade 316 / 316L | 16% Cr, 10% Ni, 2% Mo | 316L морской grade; повышенная устойчивость к межкристаллитной коррозии за счёт молибдена | Химическая обработка, медицинские имплантаты, морское оборудование |
| Grade 310S | 25% Cr, 20% Ni | Высокохромистый/никелевый баланс; исключительная стойкость к окислению и ползучести | Компоненты печи, теплообменники, оборудование для обжига |
| grade 321 | 18% Cr, 10% Ni + Ti | Титано-стабилизированная сплав; предотвращает осаждение карбида хрома во время сварки | Выхлопные коллектора аэрокосмической отрасли, прочные компенсаторы |
| Grade 201 | 16% Cr, 4% Ni, 6% Mn | Сплав марганца 200-й серии; экономически выгодная альтернатива со средней прочностью | Декоративная окантовка, легкая конструкционная фурнитура, транспортное оборудование |
| Grade 904L | 20% Cr, 25% Ni, 4.5% Mo | Сверхаустенитная сталь; превосходная стойкость к восстановляющим кислотам и трещинованию при напряжении | Обработка серной кислоты, оффшорные буровые установки, охлаждение морской водой |
- Низкоуглеродные варианты "L": 304L и 316L ограничивают содержание углерода до ≤ 0,03% чтобы предотвратить межкристаллическую коррозию в сварных тяжёлыми сечениям.
- Тепловая стабилизация: Добавки титана в grade 321 удерживают содержание углерода, поддерживая стабильность границ зерен между 425°C и 850°C.
- Альтернативы с оптимизацией затрат: Замещение марганцем в grade 201 снижает зависимость от никеля при сохранении умеренной структурной прочности.
- Экстремальная стойкость к кислотам: Grade 904L содержит высокий уровень меди, никеля и молибдена для устойчивости к суровым химическим средам.
Основные промышленные применения аустенитной нержавеющей стали
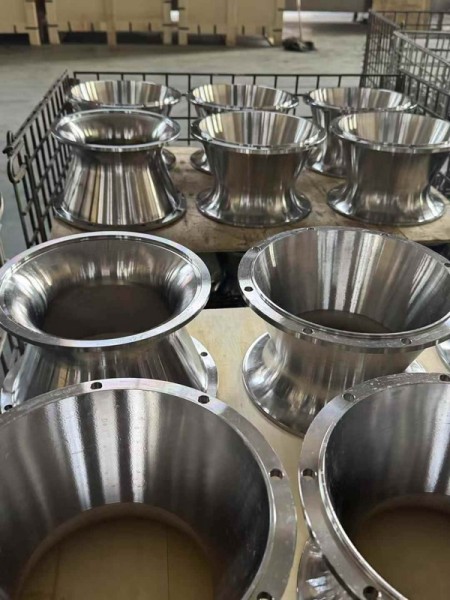
Чтобы подготовиться к заливке, я использую канцелярские ножи для вырезания воронки, ~3 мм медные стержни для формирования питающих каналов и игольчатые инструменты для прокалывания необходимых воздуховодов. Harnessing these metallurgical fundamentals requires strict thermal and chemical control. At сводится к тому, где она превосходит: суровые условия, требующие исключительной коррозионной стойкости, криогибкой прочности и термостойкости. Мы изготавливаем и поставляем эти сплавы в четырех основных секторах:
Космическая индустрия и авиация
- Линии для перекачки жидкостей: Высоконапорные гибридные линии и топливные коллекторы, работающие под суровым термическим циклингом и вибрацией.
- Структурная арматура: Высокодотируемые кронштейны и выпускное оборудование, устойчивые к окислению атмосферы при повышенных температурах.
Медицинские и фармацевтические
- Хирургические инструменты и корпусы: Немагнитные инструменты и корпуса устройств, выдерживающие повторную агрессивную химическую обработку и автоклавирование.
- Санитарное технологическое оборудование: Растворно-агрегатные баки для биофармацевтики и системы перемещения жидкостей, спроектированные с ультрагладкими поверхностями для предотвращения прилипании бактерий.
Нефтегазовая и морская отрасли
- Коррозионно-стойкое управление потоком: Жестяные корпуса насосов, корпусы клапанов и рабочие колеса для обработки агрессивных потоков хлористых и серной кислот.
- Судовые литья: Подводное оборудование из стали 316L и супер-аустенитных сплавов для стойкости к постоянной коррозии в морской воде.
Прецизионное производство оборудования
- Индивидуальные OEM-детали литья под инвестирование: Сложное OEM-оборудование, рабочие колеса насосов и корпуса датчиков, изготовленные с точностью до микрон. Используя нашу высокоточную технологию индустриальное восковое оборудование для литья по моделям, мы производим плотные детали близкие к готовой форме, что значительно снижает затраты на последующую механообработку для мировых производителей оборудования.
Часто задаваемые вопросы: Что такое аустенитная нержавеющая сталь?
Почему аустенитная нержавеющая сталь немагнитна?
Аустенитная нержавеющая сталь характеризуется кристаллической структурой кубической площадки с лицевой центровкой (FCC), которая сохраняет нулевой суммарный магнитный момент в полностью отожжённом состоянии. Поскольку атомы железа расположены в симметричной решётке FCC, стабилизированной никелем, фаза остаётся немагнитной при комнатной температуре.
Каково основное операционное различие между ГОСТ 304 и ГОСТ 316?
| Особенность | Grade 304 | ГОСТ 316 |
|---|---|---|
| Содержание молибдена | 0% | 2.0% – 3.0% |
| Устойчивость к хлориду | Средняя (уязвима к образованию точечных коррозийных очагов) | Высшая (устойчив к порозовению и коррозии в зазоре) |
| Рейтинг PREN | ~18–20 | ~23–25 |
| Основные среды | Общая переработка пищевых продуктов, архитектурная, конструкционная | Морская, фармацевтическая, химическая переработка |
Можно ли аустанитную нержавеющую сталь закалять термической обработкой?
Нет. Аустанитные сплавы не поддаются закалке обычными нагреванием и отпуском, потому что кубическая гранецентрированная фаза остается стабильной от субземных температур до точки плавления. Закалка достигается исключительно через холодную деформацию (пластическое деформация), что повышает предел текучести и механическую твердость за счет пластичности.
Как холодная обработка превращает аустенит в мартенсит?
Механическое деформирование при температурах ниже порога деформационной трансформации заставляет решетку ФЦК гамма-аустенита претерпеть сдвиговую переходную деформацию. Это структурное искажение образует деформированный по напряжению альфа-мартенсит, что увеличивает твердость материала и вводит небольшие ферромагнитные свойства в сильно деформированных зонах.
Какое оборудование требуется для производства высокоточных литьевых заготовок из аустенитной стали путём инвестиционного литья?
На Vastpcc мы применяем специализированные литейные системы для устранения микророзслоения и поддержания тесного контроля размера:
- Формовочные и оболочковые обработки: Инъекторы воска под высоким давлением с роботизированными ванночками для погружения. Мы интегрируем передовую автоматизацию в процессе литья для высокоточных инвестиционных форм чтобы обеспечить однородную толщину керамической оболочки и структурную целостность.
- Удаление воска и плавка: Высоконапорные паровые автоклавы для удаления чистящего связующего, в сочетании с печами плавки посредством индукции средней частоты, работающими в контролируемых атмосферных параметрах.
- Тепловая обработка и пассивация: Фермы отпуска формованные для быстрого водного охлаждения при температурах выше 1040 градусов Цельсия, за которыми следуют химические ванны пассивации.
Как сертифицированный производитель чугунных отливок для заказных сплавов, наше управление процессами обеспечивает точную верификацию химического состава и бездефектные микроструктуры во всех производимых деталях.


 Russian
 English
 German