2026年10月2日
Литейная алюминиевая ковка обеспечивает легкие прочные прецизионные детали с отличной прочностью, сопротивлением коррозии и индивидуальными производственными решениями
Основные методы литья алюминия на литейном заводе
Выбор подходящего метода литья определяет ваши первоначальные затраты на оснастку, механическую прочность и итоговую стоимость изделия. В наших операциях по литью алюминия мы подбираем ваш годовой объем, характеристики механической нагрузки и геометрическую сложность к оптимальному способу производства, чтобы исключить пористость, снизить брак и избежать дорогостоящей переработки проекта.
+---------------------------+-----------------------+---------------------+-------------------------+ | Процесс | Типичный объем (шт./год) | Класс допусков | Лучшее применение | +---------------------------+-----------------------+---------------------+-------------------------+ | Песчаное литье | 10 – 5,000 | ±0.030" – ±0.060" | ГрузовыеStructural тела | | Литейное литье под высоким давлением | 10,000 – 100,000+ | ±0.002" – ±0.010" | Высокий объем тонких стен | | Постоянная форма литья | 1,000 – 50,000 | ±0.015" – ±0.030" | Пресс-герметичные детали | | Инвестиционное литье | 100 – 10,000 | ±0.005" – ±0.015" | Сложные внутренние каналы | +---------------------------+-----------------------+---------------------+-------------------------+
Песчаное литье для тяжелых конструкционных и малых партий деталей
Алюминиевое песчаное литье обеспечивает самый быстрый путь от CAD до физической детали с минимальными затратами на оснастку. Мы упаковываем химически связанный зелёный песок или песок на основе нетоксичной смолы вокруг прецизионных деревянных, смолистых или алюминиевых форм для создания прочных форм для деталей большого размера.
- Низкие первоначальные затраты: Идеально подходит для опытных пробных партий, прототипирования и малого объема производства, где дорогостоящее жесткое инструментальное оборудование экономически не обосновано.
- Массовая вместимость деталей: Вместимость больших по площади литья от 5 фунтов до 2 000+ фунтов.
- Быстрое изменение геометрии: Изменения образца быстрые и экономичные, упрощая итерации продукта до перехода на массовое производство.
Гидроформовочная штамповка под высоким давлением для деталей высокой точности в больших объемах
Гидроформовочная штамповка под высоким давлением (HPDC) впрыскивает расплавленный алюминий в штампы из закаленной инструментальной стали под экстремальным гидравлическим давлением (часто более 10 000 psi). Этот процесс заполняет сложные полости за доли секунды, создавая детали почти с готовыми к обработке формами и гладкими поверхностями.
- Самая низкая себестоимость за единицу при масштабе: Быстрые циклы делают HPDC наиболее экономичным методом для серийных деталей из алюминия на заказ.
- Тонкостенные возможности: Легко отливают стенки толщиной всего 1,5 мм, сохраняя структурную прочность.
- Минимальная вторичная обработка: Точно проходят резьбовые отверстия, посадочные гнёзда и сложные охлаждающие ребра непосредственно в детали.
Постоянная форма литья по гравитации для плотных, герметичных деталей
Постоянная форма литья по гравитации использует многоразовые чугунные или стальные формы, полагаясь исключительно на гравитацию, чтобы плавленный алюминий плавно заполнял полость формы. Непрерывное заполнение без турбулентности значительно снижает захват воздуха и газовую пористость.
- Улучшенные механические свойства: Температурное замедление от стальных формотворов образует тонкую металлургическую зернистость, обеспечивая более высокую прочность на растяжение и ударную вязкость.
- Герметичность под давлением: Плотная микроструктура делает детали, отлитые гравитационно, идеальными для гидравлических систем, распределителей жидкостей и пневматических клапанов, которым требуется прохождение испытаний на утечку 100%.
- Подложки, термостойкие и поддающиеся термообработке: В отличие от стандартных литых деталей, компоненты постоянного литья могут проходить полные обработки T6: растворение и старение без пузырьков.
Литье под сложные геометрии с тонкими стенками (Investment Casting)
Когда компонент требует нулевых уклонов, сложных внутренних зацепов или жестких контура, которые не может уловить инструмент, наша линия литья под пресс-морожение (investment casting) предоставляет решение. Мы вводим в точные штампы воск, строим керамическую оболочку вокруг сборки образца, расплавляем воск и заливаем расплавленный сплав в оставшуюся полость.
- Исключительная геометрическая свобода: Улавливает сложные внутренние каналы, сквозные отверстия и острые грани.
- Почти зеркальные поверхности: Обеспечивает шероховатость поверхности после отливки до 125 RMS, сокращая потребность в последующей полировке после литья.
- Почти нулевая потеря материала: Значительно сокращает циклы чорновой обработки на ЧПУ за счет передачи таких же форм прямо из оболочки.
Выбор подходящего сплава алюминиевых отливок дляFoundry
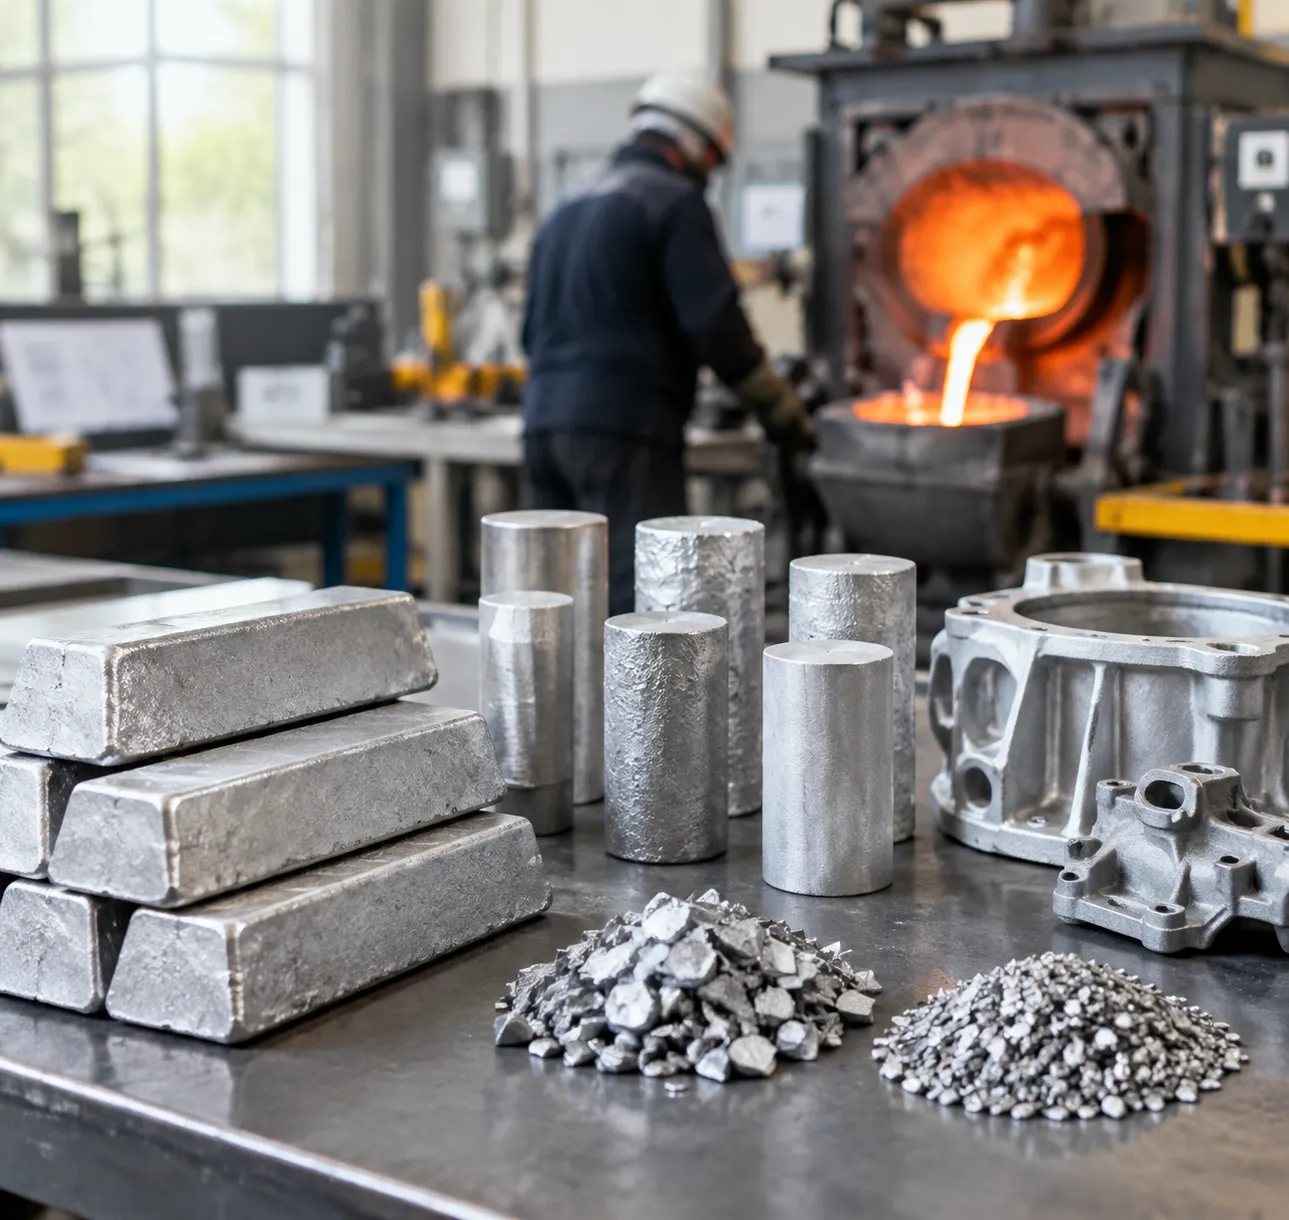
Выбор правильного сплава определяет, как хорошо деталь заполняет форму, выдерживает mechanical stress и противостоит внешнему износу. В нашем литейном цехе мы сопоставляем химический состав сырья напрямую с геометрией детали, требуемыми допусками и структурной нагрузкой. Если вы сравниваете процессы, изучите наш Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке чтобы увидеть, как химия сплава соответствует конкретным методам обработки инструментов.
Сплав A356: высокая прочность и ударная вязкость с термоупором T6
A356 алюминиевый сплав является нашим основным выбором для конструкционных компонентов, которые должны выдерживать тяжелые механические нагрузки и циклическую напряженность. Сильные стороны ядра: Исключительная пластичность, высокая прочность на отпуск и отличная свариваемость. Термообработка: Стандартно сочетается с тепловой обработки T6 (термообработка раствором с последующим искусственным старением) для достижения пиковой механической прочности и ударной вязкости. Типичные применения: Опоры управления автомобилем, шарниры подвески, корпуса насосов повышенной прочности и прочные структурные скобы.
Сплав A380: превосходная плавучесть и размерная устойчивость для литья под давлением
литейное литье A380 сплав представляет подавляющее большинство нашего объемного выпуска за счет оптимального баланса затрат, литьемости и механических свойств. Сильные стороны ядра: Выдающаяся плавучесть при повышенных температурах, отличная герметичность по давлению и стабильный контроль размерности на протяжении длительных серий производства. Сверловая производительность: Содержит целевые уровни кремния и меди, что делает обработку простой при сохранении высокого срока службы инструментов. Типичные применения: Кронштейны моторов, электрические корпусы, коробки передач и корпуса электроинструментов.
Сплавы A383 и A413: тонкие стенки и герметичность по давлению
Когда стандартные сплавы не обеспечивают заполнение формы или предотвращение утечек, мы обращаемся к специализированным высокосиликоновым формулам: A383 (ADC12 экв.): Действует как прямое обновление A380 при литье сложных тонкостенных деталей. Обеспечивает превосходную устойчивость к горячим трещинам и заполняет узкие полости матрицы минимальным давлением впрыска. Сплав A413: Близко к эвтектическому кремниевому сплаву, обеспечивающему максимальный сток жидкости и исключительную герметичность по плотности. Мы используем A413 в основном для пневматических цилиндров, распылительносистем и корпусов клапанов для морской техники, которые требуют 100% надёжности от протечек под давлением.
Сводная таблица сплавов алюминиевых литейных фондов
| Сорт сплава | Основной метод литья | Упругость/предел текучести (МПа) | Обрабатываемость | К corrosion resistance | Герметичность под давлением |
|---|---|---|---|---|---|
| A356-T6 | Песчаный / Гравитационный постоянный облицовочный форм | 165 – 205 | Очень хорошо | Замечательно | Высокая |
| A380 | Литье под высоким давлением (HPDC) | 160 – 190 | Хорошо | Умеренный | Очень хорошо |
| A383 | Литье под высоким давлением (HPDC) | 150 – 175 | Хорошо | Хорошо | Замечательно |
| A413 | HPDC / Гравитационная литье в форму | 130 – 150 | Справедливый | Замечательно | Превосходная |
Пошаговый процессFoundry Aluminum Casting
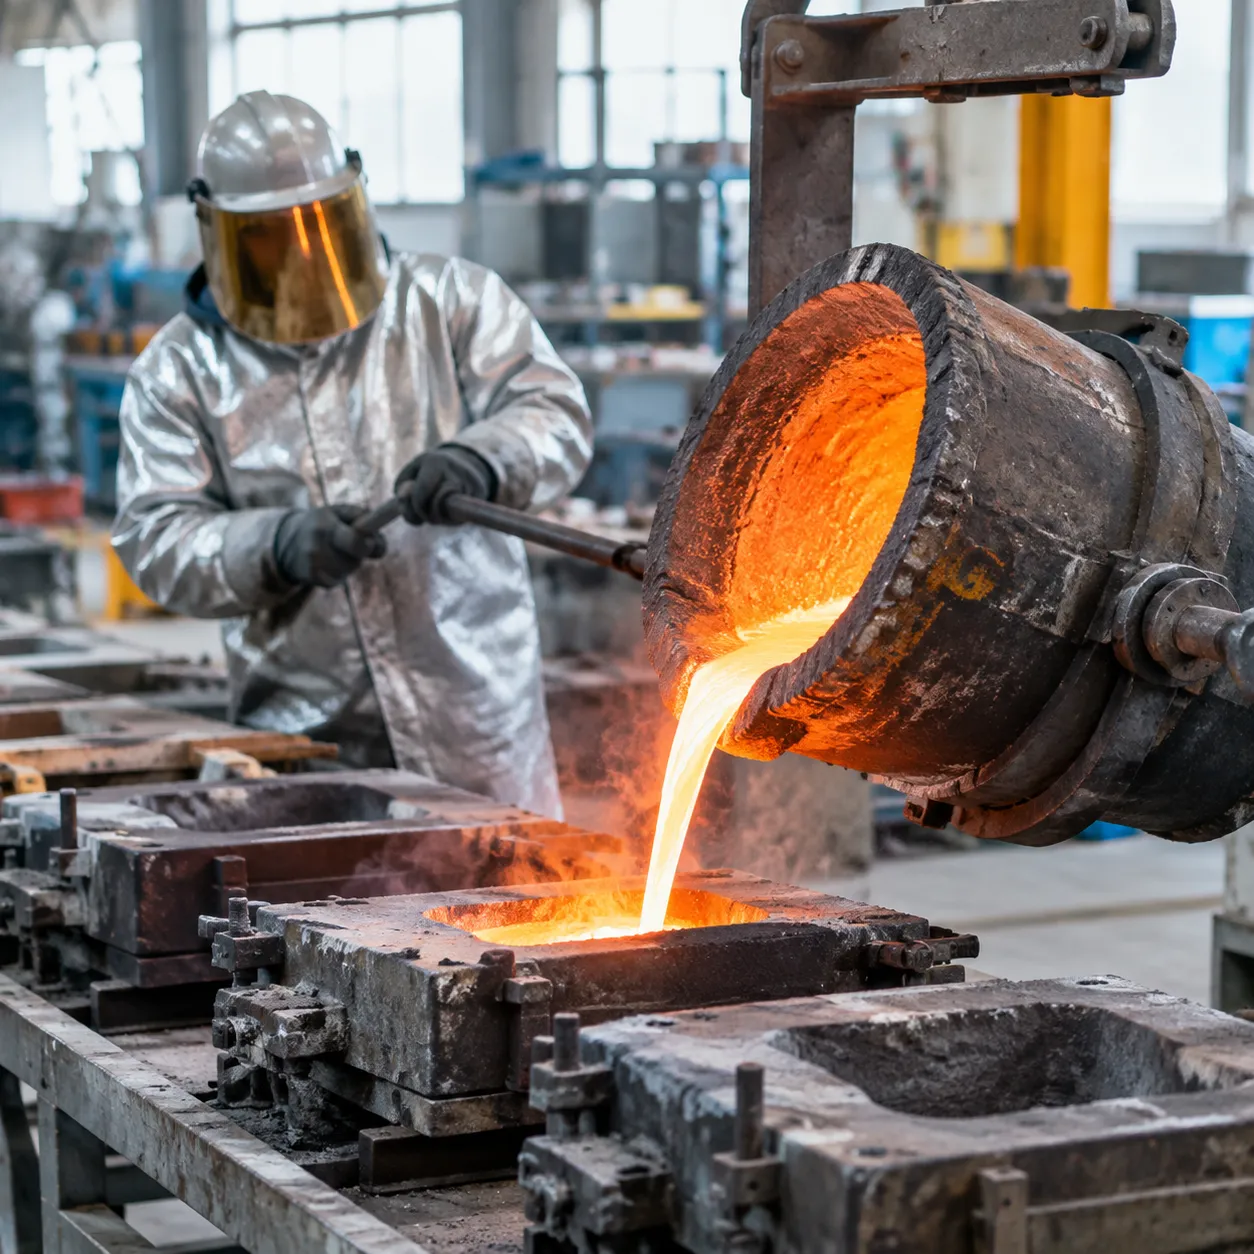
Доставлять звук, дефектные детали без дефектов требует строгой дисциплины процессов на каждом этапе цикла расплава и литья. В наших литейных операциях по алюминию мы исключаем пористость и вариации размеров, стандартизируя четыре основные этапа производства. Для более широкого обзора путей производства изучите наш руководство по процессу литья.
3D инструментальная CAD-разработка и создание моделей
Каждый отливной узел начинается с цифровой инструментальной инженерии, оптимизированной для динамики текучести и теплового поведения:
- Сжатие и углы схода: Мы применяем коэффициенты усадки, зависящие от сплава (обычно 1,1% до 1,3% для стандартных алюминиевых сплавов) и точные углы схода непосредственно в 3D-модели.
- Изготовление инструментов: Мы обрабатываем инструментальные штампы из прочной стали для литья под высоким давлением или создаем долговечные модели из алюминия и уретана для пескостойного литья.
- Быстрое прототипирование: Для коротких производственных циклов или экстренной валидации мы внедряем 3D-печатные песчаные формы чтобы полностью исключить жесткое инструментование и сократить сроки разработки.
Дегазация и рафинирование расплавленного алюминия для удаления примесей
Расплавленный алюминий ведет себя как губка для водородного газа и атмосферного кислорода, что приводит к внутренней газовой пористости и включениям оксидов при отсутствии обработки:
- Роторное дегазация: Мы подаем инертный газ аргон или азот через погружной вращающий импеллер. Микропузырьки поднимают растворенный водород из ванны.
- Флюсование и удаление ляпов (Dross): Экологически безопасные химические флюсы связываются с неметаллическими оксидами, поднимая их на поверхность, где операторы снимают ляпы.
- Проверка качества расплава: Мы используем испытания по понижению давления (RPT) и спектрометрический отбор проб для подтверждения химического состава и обеспечения плотности перед отправкой расплава на заливку.
Заливка, конструкция систем заливки и контролируемое теплообразование
Плавный перенос металла и тепловой режим предотвращают захват воздуха и поры, вызванные турбулентностью:
- Разработанные системы заливки: Узкие зоны, дорожки и фильтры регулируют скорость металла, создавая ламинарный поток в камера формы.
- Направленная затвердевание: Мы размещаем стратегические поднимающие элементы, подпаки и внутренние охлаждающие блоки, обеспечивая замораживание тонких участков в первые, тогда как тяжелые участки непрерывно получают подачу металла, что обеспечивает предотвращение дефектов усадки.
- Точное мониторирование температуры: Цифровые пирометры регулируют температуру заливки в узких диапазонах процессов (обычно 680°C до 740°C в зависимости от толщины стенки) чтобы избежать несоберки и холодных затыков.
Part Shakeout, Degating, and Trim Press Flash Removal
Once the metal cools below critical transformation temperatures, the cast parts undergo mechanical breakdown and cleaning:
- Mold Shakeout: Sand-cast parts run through vibratory knockout tables to cleanly separate molding media from the casting envelope, while automated extractors remove parts from permanent dies.
- Degating and Riser Cut-Off: Bandsaws, circular cutoff wheels, or hydraulic breakout stations remove gates, runners, and feeder heads.
- Flash Trimming: Dedicated hydraulic trim press dies sheer away parting line flash in a single stroke, leaving clean net profiles ready for heat treatment and CNC machining.
Heat Treatment and Secondary Finishing in Foundry Aluminum Casting
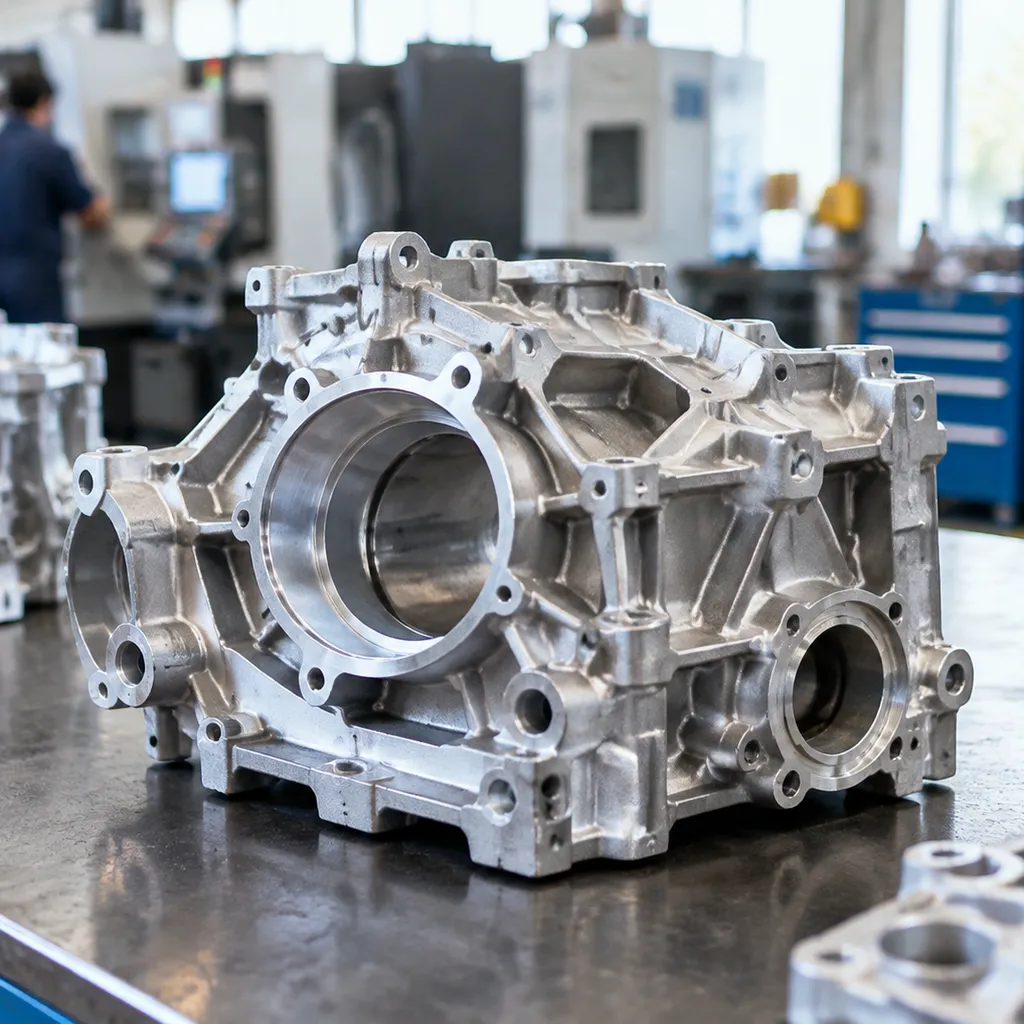
Raw castings rarely ship straight from the mold to the assembly line. To meet demanding mechanical specifications and tight geometric tolerances, we run post-cast thermal treatments, machining, and surface finishes entirely in-house.
T4, T5, and T6 Heat Treatment Cycles
Thermal processing alters the internal microstructure of cast aluminum to dramatically increase mechanical strength, hardness, and fatigue resistance.
- T4 Treatment (Solution Heat Treated & Naturally Aged): Increases ductility, elongation, and impact resistance. Best for structural parts subjected to dynamic shock loads.
- T5 Treatment (Artificially Aged Only): Воздухо- или водяной закал после литья, затем искушение термообработкой в печи. Обеспечивает размерную стабильность и умеренную твердость без рисков искажений, характерных для высокотемпературных растворов.
- T6 Heat Treatment (Solution Treated & Artificially Aged): Наш стандартный цикл для тяжёлых сплавов, таких как A356. Повышает предел упругости до 100% и оптимизирует твердость для крепежей под большой нагрузкой, шарниров подвески и герметичных корпусов.
| Условие термообработки | Solution Treatment | Закалка | Artificial Aging | Основное преимущество |
|---|---|---|---|---|
| T4 | Да (~535°C) | Быстрая водоохлаждение | Нет (комнатная температура) | Высокая пластичность и ударная вязкость |
| T5 | No | Воздушная/Туманная закалка | Да (~150°C–180°C) | Низкое distortion, улучшенная обрабатываемость |
| T6 | Да (~535°C) | Быстрая водоохлаждение | Да (~155°C–165°C) | Максимальная прочность на растяжение и предел текучести |
Прецизионная ЧПУ обработка для жестких допусков
Хотя наши литейные процессы дают близкие к нет-формам заготовки, критические стыковочные поверхности требуют субмиллиметровой точности. Мы интегрируем специальные фиксаторы и многоосевую фрезеровку, чтобы превратить сырые литые детали в готовые компоненты.
- Поверхности уплотнения и прокладки: Фрезеровка плоских поверхностей прокладки с соблюдением строгой плоскостности (до 0,02 мм), чтобы предотвратить протечки жидкости или масла.
- Подшипниковые отверстия и втулки: Точная разведение и развёртывание для поддержания жестких допусков по диаметру (+/- 0,005 мм) и тонкой отделки поверхности.
- Сверление и резьба: Автоматизированное многошпиндельное сверление и нарезание резьбы с использованием закалённых стальных вставок (Heli-Coil) для плотных крепежей под vysokoi-namir.
- Выравнивание по базовым точкам: Установление надёжных машиностроительных базовых точек непосредственно по целевым точкам отливки для поддержания абсолютной точности между признаками.
Сочетание нашей собственной литьи и многоосевой точного литья и ЧПУ-машного исключает задержки при передаче, обеспечивает единообразное качество контроля на источнике и сокращает общий срок изготовления компонентов.
Подготовка поверхности и защитные покрытия
Мы адаптируем послесливовую поверхностную обработку для повышения износостойкости, предотвращения коррозии в условиях окружающей среды и достижения конкретных косметических текстур.
- Пескоструйная обработка и вибрационная рама: Использует нержавеющий стальной материал или керамические шарики для удаления заусенцев, выравнивания рваных линий разделения и получения чистого, равномерного сатинового покрытия.
- Анодирование (Тип II и твёрдое покрытие Типа III): Электрохимически образует на детали слой оксида алюминия. Твёрдое анодирование обеспечивает экстремальную стойкость к царапинам и электрическую изоляцию для промышленных корпусов.
- Порошковое покрытие и E-покрытие: Накладывает электростатический полимерный слой, запекаемый для максимальной устойчивости к UV-излучению и химикатам. Идеально подходит для автомобильных кронштейнов, крышок клапанов и наружного морского оборудования.
- Химическая конверсия (хромат/алодин): Создает тонкий проводимый защитный слой, предотвращающий окисление, одновременно служащий идеальным грунтом для вторичной покраски.
Контроль качества литья и предотвращение дефектов в алюминиевом литье
Каждый критически важный литой компонент зависит от внутренней прочности, точной металлургии и жесткой размерной согласованности. На нашей литейной площадке по алюминию мы устраняем дефекты до начала производства и проверяем каждый выпуск с помощью комплексных линийλος контроля в режиме онлайн.
Устранение газовой пористости и дефектов усадки с помощью поточного моделирования
Задержка газа и локальная усадка являются основными причинами структурных отказов в алюминиевых литых деталях. Мы предотвращаем эти дефекты на этапе проектирования оснастки, используя продвинутые моделирования заполнения формы и термическую затвердевание:
- Виртуальный анализ потока: Мы сопоставляем скорость жидкости, чтобы предотвратить турбулентный поток, зашлакование воздуха и образование оксидной скини при заполнении формы.
- Оптимизация теплового градиента: Моделирование выявляет зоны с перегревом, где формируются усадки, позволяя нашей инженерной группе размещать ростеры, охлаждающие элементы и пороги для обеспечения направленного затвердевания.
- Вентиляция и размещение вакуума: В литейном производстве с ковким прессованием под высоким давлением и в процессах постоянной формы мы размещаем окна перелива и вакуумные вентиляционные отверстия в точных местах, где естественно скапливаются газы.
Инспекция в реальном времени рентгеноскопией и испытание на просачивание красителем (НТД)
Подповерхностная целостность критична для герметичных корпусов, несущих структурных элементов и деталей для перекачки жидкостей. Мы валидируем внутреннюю прочность, используя стандартизированные методы неразрушительного контроля (NDT) методы:
- Рентгенологическая инспекция радиографией: Сканирование в реальном времени цифровыми рентгеновскими лучами выявляет внутреннюю газовую пористость, усадочные пустоты и посторонние включения в конструктивно критических участках без повреждения детали.
- Проверка пропускной способности жидким красителем (PT): Флуоресцентное тестирование красителем выявляет микротрещины поверхностного слоя, холодные стыки и дефекты линии расслоения на критических уплотнительных поверхностях и радиусах под большой нагрузкой.
- Тестирование на спад давления: Мы выполняем пневматические и гидравлические испытания утечек на литых корпусах, чтобы гарантировать беспрепятственную работу при рабочем давлении.
Спектрометрический химический анализ и размерный контроль CMM
Надежное литье алюминия для foundry требует строгого контроля как химии, так и геометрии:
| Метод инспекции | Оборудование, используемое | Целевая проверка | Стандарт качества / Результат |
|---|---|---|---|
| Химия плавки | Оптического эмиссионного спектрометра (OES) | Соотношения кремния, магния, железа и меди в расплаве | Сертификат соответствия сплава ASTM на каждой партии |
| Внутренняя прочность | Цифровой промышленный рентген | Размер, плотность и местоположение пустот подповерхности | Уровни шкал справочной радиографии ASTM E155 |
| Точные размеры | Автоматизированные 3D CMM и лазерные сканеры | Указания GD&T, положения отверстий, плоскости дат и допуски профиля | Полная предварительная инспекция образца (FAI) и отчеты CPK |
| Механические свойства | Универсальные растяжные и твердомеры | Прочность на yielding, предел пропорциональности (UTS) и удлинение | Карта твёрдости (HB/HRB) и отчеты по партиям термообработки |
Наши координатно-измерительные машины (CMM) контролируют нетипичные заготовки и полностью обработанные детали напрямую по вашей 3D CAD-модели, обеспечивая точное совпадение гидромасляных отверстий и поверхностей крепления на конвейере сборки.
Проектирование под производство (DFM) и факторы затрат в литейном алюминиевом литье
Умный дизайн компонентов напрямую контролирует затраты на производство, долю брака и скорость выпуска. При рассмотрении заказных деталей на этапе раннего анализа DFM наш литейный цех фокусируется на геометрических изменениях, которые упрощают извлечение полости формы, оптимизируют поток металла и минимизируют постобработку.
Рекомендации по толщине стенок и уклону кромок
Единая толщина стен критична для предотвращения термических горячих точек, осадков и внутреннего усадки. Когда вариации толщины необходимы, наша инженерная команда проектирует плавные переходы с обильными скруглениями, а не резкими ступенями.
Правильные углы отбора позволяют отливкам без усилий выталкиваться из штамповки без заедания или разрыва поверхности:
- Песочная литье: Минимальный угол отвода 1,0° до 3,0° для аккуратного извлечения форм из спеченных песчаных форм.
- Литейная под давлением, постоянная форма: 0,5° до 2,0° отвода на внешних стенках; 2,0° до 3,0° на внутренних стержнях, чтобы учесть усадку металла.
- Литье под высоким давлением: 0,5° до 1,5° для внешних стенок; внутренние стержни требуют как минимум 1,0° до 2,0° для предотвращения прилипания к матрице при больших тонах.
- Скругления углов: Избегайте острых углов 90°. Мы поддерживаем внутренние скругления не менее чем 1x номинальной толщины стенки, чтобы уменьшить концентрацию напряжений и турбулентность при заполнении формы.
| Тип процесса | Минимальная толщина стенки | Типичный угол отвода | Сторона обработки |
|---|---|---|---|
| Песчаное литье | 4.0 мм – 5.0 мм | 1.5° – 3.0° | 2.5 мм – 4.0 мм |
| Постоянная формовка | 3.0 мм – 4.0 мм | 1.0° – 2.0° | 1.5 мм – 2.5 мм |
| Литье под давлением | 1.5 мм – 2.5 мм | 0.5° – 1.5° | 0.5 мм – 1.0 мм |
Себестоимость инструментов против торговых off по цене за единицу
Объем производства определяет наиболее экономичный метод литья. Инструменты представляют собой первоначальные капитальные затраты, в то время как цикл времени и трудовые ресурсы определяют текущие переменные затраты на единицу:
- Низкий объем (1–500 единиц): Песчаное литье использует экономичные деревянные, уретановые или мягкие алюминиевые образцы. Первоначальные затраты на инструменты остаются минимальными, делая это практичным выбором для прототипов и небольших партий, несмотря на более высокую трудоемкость доводки за единицу.
- Средний объем (500–5 000 единиц): Инструменты литья в стальную форму, полученные методом гравитационного постоянного литья и обточенные под инструментальную сталь, предлагают сбалансированное среднее решение — умеренные затраты на инструмент и более низкая цена за единицу, а также более плотная структурная плотность.
- Высокий объем (5 000+ единиц): Инструменты формовки под давлением из закаленной стали H13 требуют значительных первоначальных инвестиций. Однако быстрые циклы и допуск близкий к готовой форме обеспечивают самую низкую цену за изделие. Оценка нашего гида по стоимости литья под пресс vs литье по инвенторизму помогает определить порог безубыточности по объему для сложных конструкций.
Выход сырья и эффективность переработки лома
Использование расплавленного металла влияет на окончательную стоимость детали. Общий вес, залитый в форму, включает функциональный компонент плюс затворы, направляющие, перепуски и вырезы:
- Оптимизированные коэффициенты заполнения: Мы используем численно-управляемые моделирования потока для разработки экономичных систем заполнения, которые подают чистый металл с минимальным избыточным объемом стержня, что обеспечивает выход металла выше 651ТП3Т до 751ТП3Т за удар.
- Замкнутый цикл переработки внутри компании и повторного переплавления: Чистые алюминиевые обрезки, свалки и сухие стружки перерабатываются, повторно переплавляются, удаляется газообразование и проверяются спектрографией. Этот замкнутый цикл переработки ломов минимизирует отходы сырья и напрямую стабилизирует производственные затраты на заказные алюминиевые отливки.
Ключевые отраслевые применения алюминиевых литейных отливок
Мы проектируем индивидуальные алюминиевые отливки для отраслей, где снижение массы, тепловой менеджмент и структурная целостность являются обязательными. Совмещая правильный метод литья и сплав с каждым рабочим окружением, наша плавильня обеспечивает долговечные изделия конечного использования для крупных мировых отраслей.
Автомобильная силовая установка, крепежи и корпуса батарей для электромобилей
Современное производство автомобилей требует максимальной прочности при минимальной массе. Наши процессы литья алюминия обеспечивают высокую структурную жесткость и тепловое рассеивание для критически важных автомобильных компонентов:
- Системы электромобилей (EV): Тонкостенные лотки для батарей, корпуса инверторов и торцевые кожухи двигателей, требующие экранирования EMI и интегрированных охлаждающих каналов.
- Трансмиссии и шасси: Кронштейны двигателя, корпуса трансмиссии, блоки цилиндров и шарниры подвески, рассчитанные на поглощение динамических дорожных вибраций.
- Безопасность и структурные узлы: Усиленные шок-стойки и поперечины подрамника, изготовленные из сплавов с высокой удлинением для удовлетворения стандартов прочности при краш-тестах.
Корпуса промышленных насосов, клапаны для жидкостей и рамы двигателей
Промышленные жидкостные системы и schwere machinery требуют герметичных литых изделий, способных выдерживать постоянное давление, кавитацию и агрессивные среды. Работая как посвященная производитель песчаного литья для нестандартных металлических деталей, наша команда отливает прочные компоненты, рассчитанные на долгий срок службы:
- Работа с жидкостями: Корпуса высоконапорных насосов, гидравлические коллекторы и корпуса клапанов проходят проверку методом гидростатического испытания.
- Приводы и управление: Каркасы тяжелого исполнения моторов и корпуса редукторов с литыми ребрами охлаждения для эффективного отвода тепла.
- Компоненты компрессора: Плотные, герметичные орбитальные корпуса и головки цилиндров без подповерхностной газовой пористости.
Структурные крепления и электрические ящики для аэрокосмической отрасли
Для авиации, обороны и высококачественной электроники отказ недопустим. Мы поставляем детали из алюминия точного литья с жесткой металлургической сопоставимостью:
- Кабины авионики и радиолокации: Легкие, герметичные шасси и усиленные соединительные коробки, защищающие чувствительную электронику от вибрации и влаги.
- Конструктивные крепления и уголки: Кронштейны для высокоинтегрированных грузов, воздуховоды и шарниры систем управления полетом, отлиты из премиального сплава A356-T6.
- Тепловые радиаторы: Сложные теплообменники и холодные пластины с тонкостенными геометриями, разработанные для оптимального воздушного потока и пассивного охлаждения.
Часто задаваемые вопросы о литье алюминия дляFoundry
Какой самый прочный сплав алюминиевого литья?
Для деталей конструкций с высоким напряжением, A206 и A356-T6 являются лучшими вариантами:
- A206-T71: Обеспечивает экстремальную прочность на растяжение (до 450 МПа) и исключительную стойкость к хрупкости. Он идеально подходит для подвесок и узлов высокой нагрузки в аэрокосмической отрасли, хотя требует точного контроля охлаждения во время заливки.
- A356-T6: Стандарт отрасли для высокопрочных литых деталей. Обеспечивает прочность на растяжение около 260–310 МПа, отличную пластичность, высокую коррозионную стойкость и предсказуемое поведение при термической затвердевании.
Как foundries предотвращают пористость в критически важных литых деталях?
Газовая пористость и усадочные пустоты могут испортить механические свойства и герметичность. Мы предотвращаем пористость литья посредством строгого контроля расплава и передовой инженерии процессов:
- Ротационная дегазация аргоном: Удаление растворенного водорода из расплавленного чугуна перед заливкой для устранения газовой пористости.
- Моделирование потока и затвердевания: Индивидуальные конструкции форм-хватов и подкатов обеспечивают последовательное направленное затвердевание, подачу расплавленного металла в тяжелые секции до полного затвердевания.
- Вакуумно-помощная литьевая технология: Используется в литье под давлением для удаления воздуха из полости формы перед вводом сплава.
- Неразрушающий контроль: Мы проверяем внутреннюю целостность с помощью радиографической X-ray проверки литья в реальном времени и капельно-проникающего тестирования в критических структурных зонах.
В чем разница между алюминиевым пескоструйным литьем и литьем под давлением?
Выбор между пескострубным литьем и литьем под высоким давлением (HPDC) в первую очередь зависит от размера детали, требований к конструкции и объема производства.
| Особенность | Алюминиевое песочное литьё | Литье под высоким давлением (HPDC) |
|---|---|---|
| Стоимость оснастки | Низкие до умеренных объемы (деревянные, смоляные или алюминиевые модели) | Высокий (износостойкие штамповые стальные штоки) |
| Объем производства | Низкие до средних тиражей (1–5 000 шт./год) | Высокий объем (10 000+ шт./год) |
| Диапазон допусков | ±0.5 мм до ±1.5 мм (требуется CNC-обработке) | ±0.05 мм до ±0.2 мм (возможность чистого формообразования) |
| Толщина стенки | Обычно ≥4.0 мм | Тонкие стенки до 1.5 мм |
| Типичные сплавы | A356, 319, AlMag 535 | A380, A383, A413 |
| Лучшее для | Тяжёлые корпусные детали насосов, блоки двигателей, крупные рамы | Опоры большого объёма, тонкие корпусные детали, кожухи |
Для геометрий с высоким допуском, попадающих между двумя методами, специализированный алюминиевое литье под инвестиции обеспечивает сложную, тонкостенную прецизионную обработку без крупных инвестиций в оборудование.
Каковы стандартные сроки изготовления и минимальные объемы заказа (MOQ)?
Сроки изготовления и объемы заказа зависят от сложности оснастки и метода литья:
- Быстрое прототипирование и песчаные формы: 2–4 недели на изготовление формы и образцов первого изделия. MOQ может быть от 1 до 10 штук для индивидуальных разработческих партий.
- Инструмент для постоянного литья форм и штамповки: 6–10 недель для штампованных плит из закаленной стали, проверки потока, и отчетов по размерности CMM. Производственные минимальные партии обычно начинаются от 500 до 1 000 штук, чтобы окупить затраты на настройку и переналадку станков.
Для специализированных графиков OEM-производства наши услуги литья под давлением алюминия для прецизионного литья обеспечивают полную оптимизацию DFM, проектирование инструментов, термическую обработку и прецизионную ЧПУ-обработку в рамках единой системы менеджмента качества.
 Russian
 English
 German