
9 ноября 2026 года
Руководство по выбору автоклава для удаления воска: вместимость, температура, давление, функции безопасности и основные критерии покупки для обеспечения надежной работы

Основы работы автоклава для удаления воска
Выбор подходящего автоклава для удаления воска — одно из важнейших решений при организации надежного производства точного литья. Мы проектируем и оцениваем эти системы, чтобы обеспечить максимальную целостность керамических оболочек, быстрое выполнение технологических процессов и стабильный объем производства.
Что такое автоклав для удаления воска?
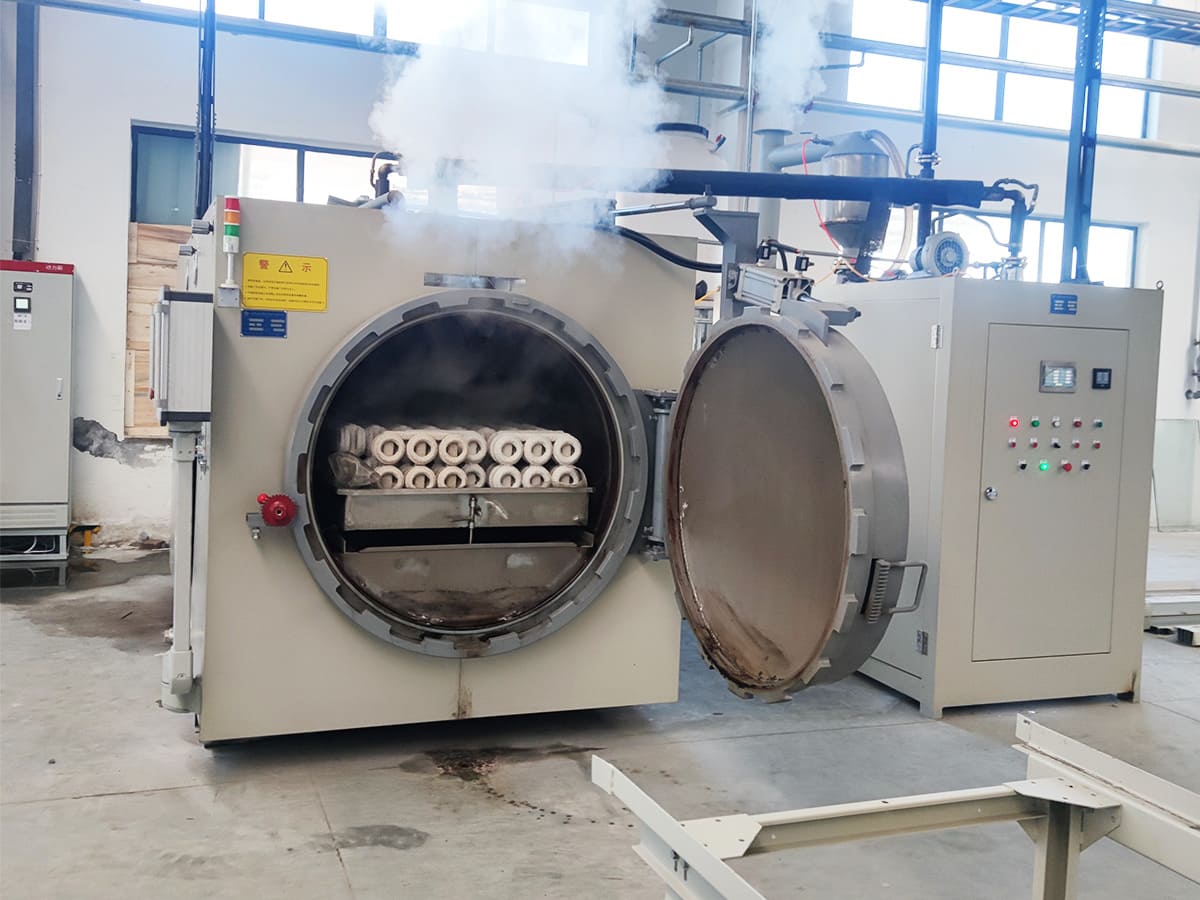
Автоклав для удаления воска представляет собой специализированный автоклавный сосуд под давлением предназначенный для удаления модельного воска из керамических оболочек в процессе литья по выплавляемым моделям. В отличие от стандартных термических печей, автоклав использует насыщенный пар под давлением для быстрого расплавления и удаления воска до того, как тепловое расширение сможет повредить хрупкую керамическую форму. Он является незаменимым оборудованием оборудования для литья под давлением для литейных предприятий с высокими требованиями к качеству по всему миру.
Роль пара и давления в удалении воска
Физические процессы, сопровождающие удаление воска из модельной оснастки требуют точного баланса между теплопередачей и давлением на поверхность:
- Быстрое накачивание давлением: Подача насыщенного пара под высоким давлением повышает температуру внутри сосуда за считаные секунды. Это мгновенно расплавляет пограничный слой воска, прилегающий к стенке оболочки.
- Предотвращение растрескивания оболочки: При нагревании воск значительно расширяется. Быстрое повышение давления пара обеспечивает плавление и удаление наружного слоя воска до расширения внутренней сердцевины, устраняя внутреннее гидравлическое давление, которое приводит к растрескиванию форм.
- Эффективный слив воска: Пар под высоким давлением быстро вытесняет расплавленный воск через нижние дренажные каналы в специальные системы рекуперации воска, сохраняя его качество для возможной повторной переработки.
Основные области применения литья по выплавляемым моделям
Современные плавильное литье по воску должны соответствовать различным промышленным требованиям. Наши автоклавы для удаления воска обеспечивают потребности ключевых производственных отраслей, включая:
- Авиакосмическая и оборонная отрасль: Обработку сложных форм для изготовления турбинных лопаток и конструкционных компонентов, требующих полного исключения разрушения оболочки.
- Автомобильная промышленность и энергетика: Обработка крупных партий турбокомпрессоров, рабочих колёс насосов и корпусов клапанов.
- Медицинское оборудование и прецизионные изделия: Чистое удаление воска без остатков для хирургических инструментов, имплантатов и промышленных изделий с высокими требованиями к точности.
Основные технические характеристики для оценки: руководство по выбору автоклава для удаления воска
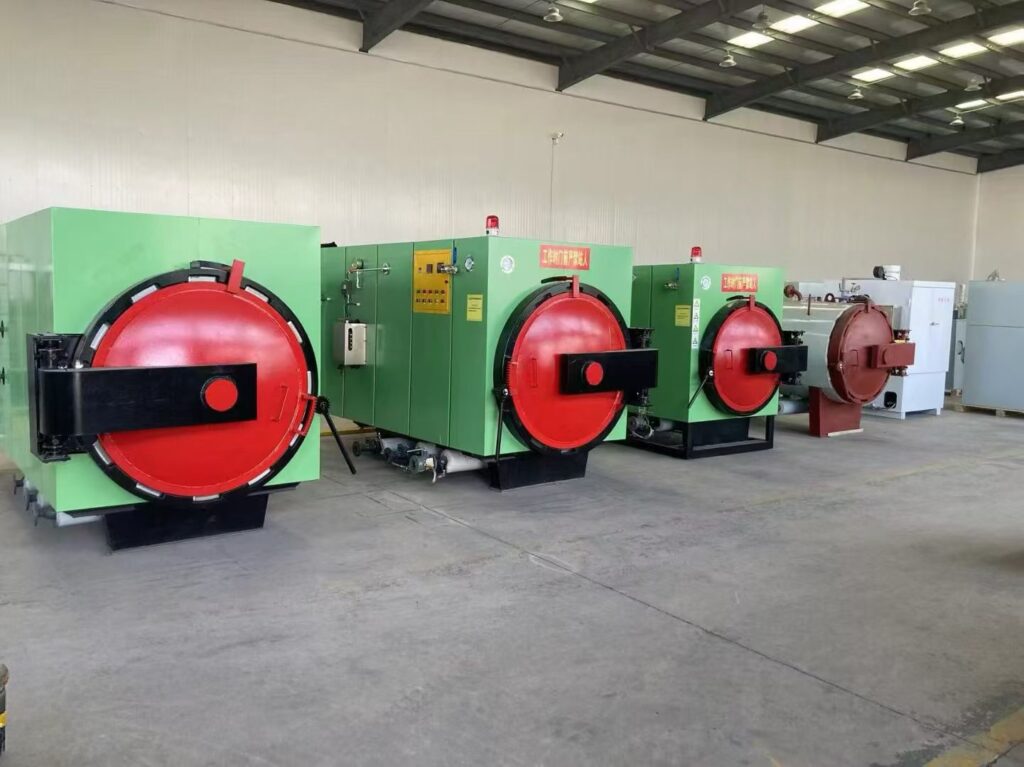
Выбор подходящего автоклава с сосудом под давлением сводится к согласованию тепловой динамики и конструкционной прочности с производительностью вашего литейного производства. Мы оцениваем основные параметры, чтобы предотвратить распространённые узкие места в процессе литья по выплавляемым моделям, такие как растрескивание керамических оболочек и неравномерное удаление воска.
Номинальное давление и вместимость сосуда
В промышленном процессе удаления воска скорость повышения давления так же важна, как и максимальное давление. Медленное нарастание давления приводит к расширению восковой модели до того, как расплавится поверхность оболочки, что вызывает растрескивание керамической формы.
- Рабочее давление: Выбирайте оборудование с номинальным рабочим давлением от 8 до 10 бар (115–145 psi), чтобы обеспечить быстрое расплавление воска на поверхности модели.
- Скорость повышения давления: Сосуд должен достигать полного рабочего давления в течение 4–10 секунд благодаря использованию специального парового аккумулятора.
- Рабочий объём: Измерьте диаметр и высоту самой крупной модельной ёлки. Полезный объём корзины должен вмещать максимальную партию форм без тесного размещения у стенок сосуда и перекрытия путей подачи пара.
Системы нагрева: паровые, электрические и газовые
Способ подачи пара определяет продолжительность цикла, энергоэффективность и занимаемую оборудованием площадь:
| Способ нагрева | Скорость повышения давления | Операционная эффективность | Лучшее применение |
|---|---|---|---|
| Прямая подача пара (внешний паровой аккумулятор) | Сверхбыстро (менее 5 секунд) | Высокая эффективность аккумулирования тепла | Оборудование для крупносерийного литья по выплавляемым моделям |
| Встроенный электрический парогенератор | Умеренная (требуется предварительная зарядка) | Меньшая занимаемая площадь, более высокие эксплуатационные расходы | Литейные производства с малыми и средними объемами партий |
| Внешний газовый генератор | Быстро (зависит от аккумулятора) | Более низкие затраты на топливо при масштабном производстве | Непрерывные промышленные установки для удаления воска |
Точность и равномерность контроля температуры
Для эффективного удаления воска с моделей требуется равномерное распределение насыщенного пара по всей камере.
- Равномерное распределение: Стратегически расположенные многопортовые паровые коллекторы предотвращают образование локальных зон перегрева или переохлаждения, которые могут повредить хрупкие керамические формы.
- Точность регулирования температуры: Прецизионные датчики должны поддерживать температуру внутри камеры в пределах ±1,5 °C (±2,7 °F) на этапе выдержки, чтобы обеспечить полное и чистое выгорание воска без повреждения воска, предназначенного для повторного использования.
Совместимость материалов: нержавеющая сталь и углеродистая сталь
Внутренние поверхности автоклавов постоянно подвергаются воздействию конденсата пара и коррозионно-активных восковых кислот. Выбор материала напрямую определяет срок службы оборудования и риск загрязнения:
- Сосуды из углеродистой стали: Более низкая первоначальная стоимость, однако материал подвержен образованию внутренних отложений, окислению и коррозии. Частицы ржавчины могут загрязнять извлечённый воск и засорять сливные отверстия.
- Сосуды из нержавеющей стали: Изготовление внутренней оболочки или контактных поверхностей из коррозионно-стойкой нержавеющей стали аустенитной нержавеющей стали предотвращает точечную коррозию камеры, повышает устойчивость к химическому разрушению и сохраняет чистоту воска для его последующей переработки. Применение высокопрочных внутренних компонентов из нержавеющей стали литья из нержавеющей стали дополнительно снижает долговременный износ дверных петель, направляющих и сливных решёток.
Функции безопасности и стандарты соответствия для автоклавов для удаления воска
При проектировании и выборе оборудования для литья по выплавляемым моделям безопасность всегда стоит на первом месте. Пар под высоким давлением внутри промышленного сосуда представляет реальную опасность при отсутствии критически важных систем аварийной защиты. Любое полноценное Руководство по выбору автоклава для удаления воска должны уделять первостепенное внимание сертифицированным конструкциям, управлению давлением и резервным системам защиты операторов. Оценка этих систем на раннем этапе позволяет предотвратить эксплуатационные риски и обеспечить полное соответствие нормативным требованиям на международных рынках.
Требования ASME к котлам и сосудам, работающим под давлением
Мы производим корпуса сосудов, работающих под давлением, в строгом соответствии с Кодексом ASME по котлам и сосудам, работающим под давлением (BPVC, раздел VIII, подраздел 1). Этот стандарт гарантирует:
- Сертифицированные материалы: Высококачественные стали, прошедшие испытания и способные выдерживать непрерывные циклические нагрузки, возникающие при быстром повышении давления.
- Надёжность сварных соединений: 100% радиографический или ультразвуковой неразрушающий контроль критически важных сварных швов.
- Гидростатические испытания на прочность: Перед установкой каждый сосуд проходит проверку давлением, значительно превышающим стандартное рабочее давление.
Соответствие этим требованиям гарантирует долговременную стабильность сосудов и упрощает получение разрешений на соответствие местным нормативным требованиям для вашего литейного производства.
Системы предохранительных клапанов сброса давления
Резервные предохранительные клапаны (PRV) служат основной защитой от неожиданных скачков давления. Каждый автоклав оснащается двумя высокопроизводительными предохранительными клапанами, настроенными на автоматический сброс избыточного пара. Если давление в линии превышает установленные нормативные пределы, клапаны мгновенно открываются, безопасно отводя пар от персонала через специальные выпускные каналы.
Системы защитной блокировки и механизмы запирания дверей
Эксплуатация дверей представляет наибольший механический риск во время ежедневных рабочих циклов. Для обеспечения безопасности операторов мы используем многоуровневые механические и пневматические системы защитной блокировки:
- Блокировка двери при нулевом давлении: Механический штифт физически блокирует механизм привода двери до тех пор, пока внутри камеры сохраняется остаточное давление.
- Пневматические кольцевые уплотнения: Запуск цикла подачи пара невозможен до полного срабатывания уплотнительного кольца и подтверждения его положения цифровыми датчиками.
- Защелкивающий механизм с защитой от отказа: Дополнительные предохранительные фиксаторы предотвращают распахивание двери даже при наличии незначительного остаточного давления.
Рассмотрение эксплуатационных мер защиты наряду с нашими показателями безопасности и производительности автоклавов для удаления воска помогает оптимизировать как подбор размеров оборудования, так и планы управления рисками.
Процедуры аварийного отключения
В критических ситуациях каждая секунда на счету. Наша система управления оснащена аппаратными кнопочными выключателями аварийной остановки (E-Stop), расположенными как в зоне загрузки, так и на главной панели управления. При активации аварийного отключения запускается автоматическая последовательность безопасной остановки:
- Немедленная изоляция подачи пара: Автоматические впускные клапаны мгновенно перекрывают основную подачу пара.
- Быстрое сбросное вентилирование: Высокопроизводительные сбросные клапаны активируются для быстрого снижения давления в камере через фильтрованные выпускные отверстия.
- Отключение электропитания: Вспомогательные системы и нагревательные элементы обесточиваются без отключения датчиков контроля безопасности.
Основной контрольный список безопасности автоклава
| Элемент безопасности | Основная функция | Стандартная спецификация |
|---|---|---|
| Нормативный стандарт конструкции сосуда | Конструкционная прочность при циклических нагрузках, вызванных воздействием пара | Сертификация ASME, раздел VIII, подраздел 1 / CE PED |
| Предохранительные клапаны (двойные) | Защита от избыточного давления | Резервные предохранительные клапаны с пружинным механизмом, настроенные на максимальное расчётное давление |
| Предохранительные блокировочные штифты | Механическая блокировка открывания двери под давлением | Механический стопорный штифт, связанный с датчиками давления |
| Аварийная сбросовая подача пара | Мгновенный сброс давления при критических неисправностях | Высокотемпературный пневматический выпускной клапан с автоматическим открытием при отказе |
| Защитный экран по периметру двери | Защитный барьер для отклонения оператора от опасной зоны | Прочный защитный кожух из толстолистового металла вокруг дверного уплотнения |
Выбор подходящего размера и производительности
Выбор подходящих габаритов для автоклавный сосуд под давлением определяет ежедневную производительность вашего литейного производства и эффективность рабочих процессов. В этом разделе нашего Руководство по выбору автоклава для удаления воска, мы подробно рассмотрим, как правильно подобрать размеры оборудования, чтобы избежать узких мест на вашей литейной линии.
Согласование требований к производительности с объёмом рабочей камеры
Чтобы не переплачивать за неиспользуемую вместимость и не допускать остановки производства, рассчитайте объём литникового блока с учётом полезных размеров корзины.
- Геометрия восковой ёлки: Измерьте высоту самой высокой восковой сборки и диаметр самого широкого кластера, предусмотрев зазор не менее 15% для циркуляции пара.
- Производительность в час: Определите, сколько кластеров производит ваш участок изготовления оболочек за час. Если на вашей линии используется высокопроизводительная конфигурация, например точное литье с использованием процесса силикатной суспензии, подберите объём корзины автоклава таким образом, чтобы обеспечить бесперебойную обработку партий с заданными интервалами.
- Распределение пара: Чрезмерно плотная загрузка ёмкостей препятствует мгновенному проникновению пара, что приводит к растрескиванию оболочки и неравномерному удалению воска.
| Производственная масштабируемость | Целевой диаметр ёмкости | Типичный полезный объём | Наиболее подходит для |
|---|---|---|---|
| Малый / пилотный | 800 мм – 1 000 мм | До 0,8 м³ | НИОКР, мелкие металлические изделия, ювелирные изделия |
| Литейные производства средней мощности | 1 200 мм – 1 500 мм | 1,2 м³ – 2,5 м³ | Общие коммерческие отливки |
| Тяжёлая промышленность | 1 600 мм – 2 000 мм и более | 3,0 м³ – 6,0 м³ и более | Крупные конструкционные детали и детали для аэрокосмической отрасли |
Расчёт необходимой площади пола и планировка производственного помещения
Площадь, занимаемая вашим промышленным процессом депарафинизации выходит за пределы корпуса установки. Мы всегда рекомендуем планировать производственное пространство с учётом всех необходимых эксплуатационных зазоров:
- Зазор для открывания дверей: Предусмотрите достаточное пространство для распашных дверей с ручным управлением или необходимую высоту для автоматизированных гидравлических подъёмных механизмов.
- Загрузка изделий: Предусмотрите место для рельсовых систем, передаточных тележек или подвесных подъёмников, чтобы перемещать загруженные тележки непосредственно в камеру.
- Подключение инженерных коммуникаций: Обеспечьте свободное пространство за установкой и сбоку от неё для прокладки трубопроводов котла, размещения резервуаров для сбора воска и доступа к паровым клапанам при техническом обслуживании.
Особенности периодической и непрерывной обработки
Полностью непрерывное удаление воска встречается редко из-за необходимости поддерживать высокое давление пара, поэтому продолжительность цикла определяется поэтапной обработкой партий.
- Периодическая обработка в одной камере: Стандартный выбор для оборудования литья по выплавляемым моделям. Мы загружаем стеллаж, выполняем цикл повышения давления и отвода пара, выгружаем изделия и повторяем процесс. Оптимально для смешанных производственных линий и строгого контроля качества.
- Системы с двумя сосудами и чередованием циклов: Использование двух автоклавов, работающих от общего парового аккумулятора, обеспечивает практически непрерывный производственный процесс. Пока в одном сосуде проходит выдержка, второй загружается, что позволяет повысить эффективность работы котла и стабилизировать производительность предприятия.
Руководство по выбору дезувирования автоклава: эксплуатационная эффективность и автоматизация
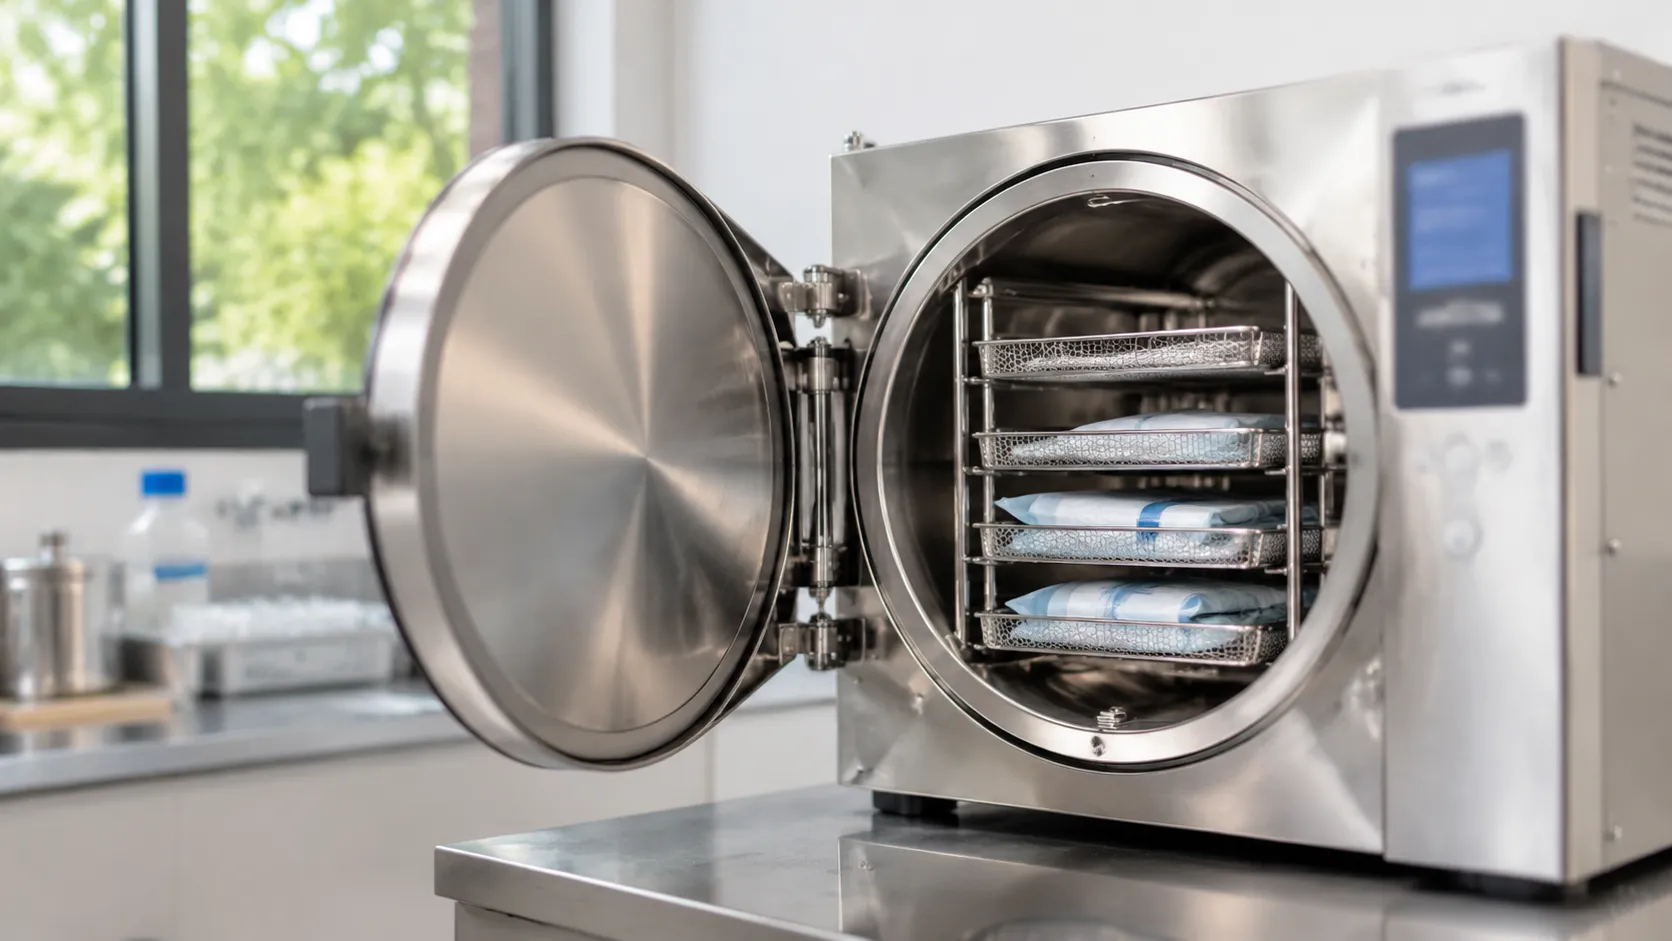
Когда мы настраиваем автоклавные системы для современных литейных линий, автоматизация и тепловая эффективность напрямую определяют ежедневные операционные маржи. Правильно автоматизированная установка исключает человеческие ошибки, стабилизирует время цикла партии и держит потребление энергии под строгим контролем.
П Programmable Logic Controllers (PLC) для повторяемости цикла
Современное оборудование для литья по воску требует строгой согласованности цикла для защиты хрупких керамических оболочек. Мы оснащаем наши пресс-системы индустриальными ПЛК и сенсорными интерфейсами человек-машина (HMI) для хранения много рецептур.
- Однонажатное воспроизведение рецептуры: Операторы выбирают рецепты по размеру образца, типу воска и загрузке формы.
- Точные нарастания давления: Автоматизированное управление быстро заполняющими клапанами создаёт давление в сосуде за считанные секунды, чтобы предотвратить растрескивание оболочки.
- Прослеживаемые данные цикла: Каждая партия фиксирует температуру пара, скорость нарастания, время выдержки и скорость выпуска для полного контроля качества.
Энергосберегающие функции и качество теплоизоляции
Генерация пара составляет значительную долю эксплуатационных расходов. Эффективное тепловое управление держит затраты на энергию под контролем:
| Особенность | Стандарт дизайна | Эксплуатационное преимущество |
|---|---|---|
| Изоляция сосудa | Многослойная облицовка из керамического волокна или высокоплотной каменной ваты | Предотвращает потерю тепла через поверхность, поддерживая стабильную внутреннюю температуру. |
| Накопление пара | Специализированные аккумуляторные баки для быстрого сброса пара | Снижает нагрузку на котёл и обеспечивает мгновенную подачу пара под давлением по требованию. |
| Системы рекуперации воска | Автоматические донные сливные клапаны с теплоизоляционными кожухами | Обеспечивает чистый слив воска и максимально повышает выход пригодного для повторного использования воска. |
Интеграция с существующими производственными процессами
Эффективный автоклав для депарафинизации не работает изолированно. Он обеспечивает связь между сушильными камерами и печами для выжигания. При проектировании высокопроизводительных производственных линий, подобных описанным в наших Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке конфигурациях, мы обеспечиваем соответствие загрузочных тележек, высоты рельсов и зазоров для пневматических дверей планировке вашего предприятия, устраняя узкие места при перемещении материалов.
Инструменты диагностики технического обслуживания
Незапланированный простой останавливает работу всего литейного цеха. Современные блоки управления оснащены системами упреждающей диагностики, позволяющими своевременно выявлять неисправности оборудования:
- Мониторинг пневматических систем и клапанов: Система отслеживает время срабатывания исполнительных механизмов, чтобы выявлять утечки в уплотнениях или заедание клапанов до возникновения сбоев рабочего цикла.
- Автоматизированная проверка датчиков безопасности: Концевые выключатели и фиксаторы блокировки дверей выполняют самодиагностику перед запуском рабочего цикла.
- Оповещения о состоянии фильтров и конденсатоотводчиков: Цифровые датчики дифференциального давления выявляют засорение паровых конденсатоотводчиков и выпускных линий, обеспечивая соответствие времени отвода отработанного пара установленным целевым значениям.
Оценка поддержки производителя и затрат на протяжении жизненного цикла оборудования
При инвестировании в промышленное оборудование для инвестиционное и прецизионное литье для металлических деталей, первоначальная стоимость является лишь одним из компонентов общей ценности приобретения. Для обеспечения долгосрочной рентабельности необходимо оценить систему поддержки, предоставляемую производителем. Надёжный партнёр гарантирует бесперебойную работу автоклава для удаления воска с минимальным влиянием на производственный график.
Ключевые факторы долгосрочной ценности
- Гарантия и техническая поддержка: Выбирайте комплексное гарантийное покрытие, включающее стоимость запасных частей и работ по обслуживанию. Оперативное реагирование технических специалистов имеет решающее значение при возникновении неисправностей системы.
- Доступность запасных частей: Отдавайте предпочтение производителям с надёжной цепочкой поставок критически важных быстроизнашивающихся компонентов, таких как уплотнения дверей, сёдла клапанов и паровые конденсатоотводчики.
- Профилактическое техническое обслуживание: Составьте график, предусматривающий периодические проверки, чтобы избежать незапланированных простоев.
- Совокупная стоимость владения (TCO): Рассчитайте совокупные затраты на потребление энергии, текущее техническое обслуживание и потенциальные потери производительности.
Матрица сравнения затрат за жизненный цикл
| Критерий | Воздействие на операции | Стратегия технического обслуживания |
|---|---|---|
| Условия гарантии | Высокая | Проверьте срок действия покрытия |
| Поставка запасных частей | Критически важно | Создайте запас основных компонентов |
| Плановые простои | Умеренный | Согласуйте с производственными перерывами |
| Энергоэффективность | Высокая | Контролируйте расход пара |
Для оптимизации эффективности литейного производства крайне важно выбрать поставщика, который обеспечивает прозрачность требований к техническому обслуживанию и долгосрочную доступность технической поддержки. Высококачественное обслуживание значительно снижает совокупную стоимость владения (TCO) и предотвращает скрытые расходы, связанные с длительными остановками производства.
Часто задаваемые вопросы (FAQ)
Как определить правильный цикл создания давления для моей восковой модели?
Ключ к выбору правильного цикла заключается в пределе термического расширения вашей керамической оболочки и характеристиках плавления модельного воска. Чтобы избежать растрескивания оболочки, пар должен практически мгновенно проникать внутрь и создавать давление в камере.
- Скорость повышения давления: Необходимо обеспечить быстрый набор давления — обычно достижение полного рабочего давления (около 8–10 бар) должно происходить в течение 4–8 секунд.
- Время выдержки: Продолжительность выдержки обычно составляет от 10 до 15 минут в зависимости от объёма загрузки и плотности расположения литниковых блоков.
- Кривая сброса давления: Быстрая декомпрессия предотвращает повторное проникновение расплавленного воска в поры оболочки.
Для предприятий, обрабатывающих хрупкие керамические оболочковые формы в сборе, использование специально разработанного автоклаве для удаления воска паром, обеспечивая быстрое удаление воска обеспечивает быстрое нарастание давления, необходимое для разрушения внешнего слоя воска до того, как термическое расширение приведёт к растрескиванию формы.
Каков типичный срок службы промышленного автоклава для удаления воска?
При регулярном обслуживании промышленный автоклав для удаления воска повышенной прочности легко прослужит от 15 до 25 лет. Поскольку эти установки являются сертифицированными сосудами, работающими под давлением, их долговечность в значительной степени зависит от трёх основных аспектов технического обслуживания:
- Уплотнители дверцы: Заменяйте каждые 6–12 месяцев в зависимости от частоты смен.
- Проверка толщины стенок резервуара: Ежегодно проводите ультразвуковые измерения толщины стенок для контроля коррозии, вызванной паром и конденсатом воска.
- Клапаны и блокировки: Проверяйте предохранительные клапаны сброса давления и пневматические блокировки каждые 6 месяцев для обеспечения соответствия требованиям ASME.
Может ли один автоклав работать с разными типами литейного воска?
Да. Современное оборудование для литья по выплавляемым моделям легко работает с наполненными, ненаполненными, прямыми и микрокристаллическими восками. Различия сводятся к настройке циклов обработки. Мы используем программируемые системы ПЛК, позволяющие сохранять отдельные технологические рецептуры для каждого состава воска:
| Тип воска | Нарастание давления | Целевое время выдержки | Динамика сброса давления |
|---|---|---|---|
| Filled Pattern Wax | Быстрое (менее 6 сек.) | Среднее (10–12 мин.) | Быстрый отвод воздуха |
| Первичный / незаполненный воск | Стандартное (менее 8 сек.) | Короткое (8–10 мин.) | Контролируемый отвод воздуха |
| Специальный режим для высоких температур | Быстрое (менее 5 сек.) | Длительное (12–16 мин.) | Быстрый отвод воздуха + продувка |
Настройка точных заданных параметров обеспечивает высокий уровень извлечения воска без образования остаточных отложений независимо от разнообразия применения автоклавов для удаления воска производственных процессов на вашем предприятии.
Какие протоколы безопасности являются обязательными и не подлежат обсуждению во время эксплуатации?
Эксплуатация парового автоклава высокого давления требует неукоснительного соблюдения правил безопасности. Каждая стандартная рабочая процедура должна предусматривать следующие контрольные проверки:
- Проверка системы блокировки двери с тройной защитой: Никогда не запускайте цикл подачи пара, не убедившись, что механические штифты, пневматические замки и концевые выключатели полностью задействованы.
- Блокировка открытия камеры при отсутствии давления: Механизм закрытия двери должен физически блокировать её открытие при остаточном давлении выше 0,1 бар.
- Автоматический слив конденсата: Перед каждым рабочим циклом проверяйте, чтобы сливные линии для воска не были засорены, предотвращая опасность скопления остаточного давления.
- Проверка системы аварийного сброса давления: Проверяйте ручные клапаны продувки и предохранительные клапаны по установленному еженедельному графику.
 Russian
 English
 German