
9 ноября 2026 года
Изучите параметры удаления воска паром и методы предотвращения дефектов керамической оболочки, включая управление давлением, синхронизацию циклов и профессиональные рекомендации по устранению неисправностей в литье по выплавляемым моделям
Основные механизмы процесса: почему удаление воска паром определяет успех или разрушение керамической оболочки
Удаление воска — наиболее нестабильный этап литья по выплавляемым моделям. На практике в нашем литейном производстве неоптимизированный цикл приводит не просто к незначительным дефектам — он разрушает сырые керамические оболочки ещё до их поступления в печь для прокаливания. Управление параметрами удаления воска паром и предотвращением дефектов керамической оболочки начинается с понимания процессов, происходящих внутри закрытого сосуда под давлением в течение первых нескольких критически важных секунд.
Как мгновенный нагрев защищает керамическую оболочку от расширения воска
Модельный воск резко расширяется при нагревании, тогда как окружающая его керамическая оболочка остаётся жёсткой. Чтобы предотвратить разрушение формы из-за расширения модельного воска, мы используем быструю передачу тепла посредством насыщенного пара.
- Мгновенное плавление поверхности: Пар под высоким давлением вызывает мгновенную конденсацию на внешней поверхности оболочки, передавая тепло непосредственно к пограничному слою воска.
- Уменьшение объёма: Самый внешний слой воска плавится, образуя жидкую плёнку менее чем за пять секунд.
- Капиллярный отвод: По мере разжижения пограничного слоя расплавленный воск стекает через литниковую систему, создавая необходимый зазор для расширения до того, как основная масса воска внутри формы нагреется и начнёт расширяться.
Физика теплового расширения воска и окружных напряжений в керамической оболочке
Механический конфликт при удалении воска сводится к огромному несоответствию коэффициентов теплового расширения (КТР). Модельные воски расширяются значительно быстрее, чем керамические огнеупоры, связанные коллоидным кремнезёмом.
- Разница в расширении: Ненаполненный модельный воск демонстрирует объёмное тепловое расширение примерно от 8% до 12% в диапазоне от комнатной температуры до температуры плавления. Керамические оболочковые системы расширяются менее чем на 1% в том же диапазоне.
- Разрушение из-за кольцевых напряжений: Если теплообмен происходит медленно, масса воска расширяется, оставаясь в твёрдом состоянии. Это создаёт чрезвычайно высокие внутренние кольцевые напряжения на вогнутых поверхностях и в острых внутренних радиусах оболочки.
- Предел разрушения: Как только внутреннее давление превышает предел прочности керамической оболочки при изгибе в сыром состоянии (MOR), который обычно составляет от 3,5 до 6,0 МПа, немедленно происходит разрушение при растяжении, приводящее к образованию продольных трещин в оболочке.
| Свойство | Модельный воск (типичный) | Керамическая оболочка (сырая) | Механическое воздействие |
|---|---|---|---|
| Объёмное расширение | От 8% до 12% | < 1% | Вызывает значительное внутреннее смещение |
| Теплопроводность | Низкая (изолятор) | Умеренный | Поверхность воска должна расплавиться до того, как нагреется его сердцевина |
| Предел прочности при растяжении / разрушении | Пластическое течение | Низкий модуль прочности при изгибе (MOR) в сыром состоянии (3,5–6 МПа) | Оболочка трескается под действием кольцевых напряжений, если они не снимаются |
Ключевые различия: паровые автоклавы для удаления воска и выплавка воска методом быстрого огневого нагрева
Выбор подходящей установки для удаления воска определяет способ изготовления оболочек и баланс тепловых затрат. Ниже мы сравниваем реальные условия эксплуатации:
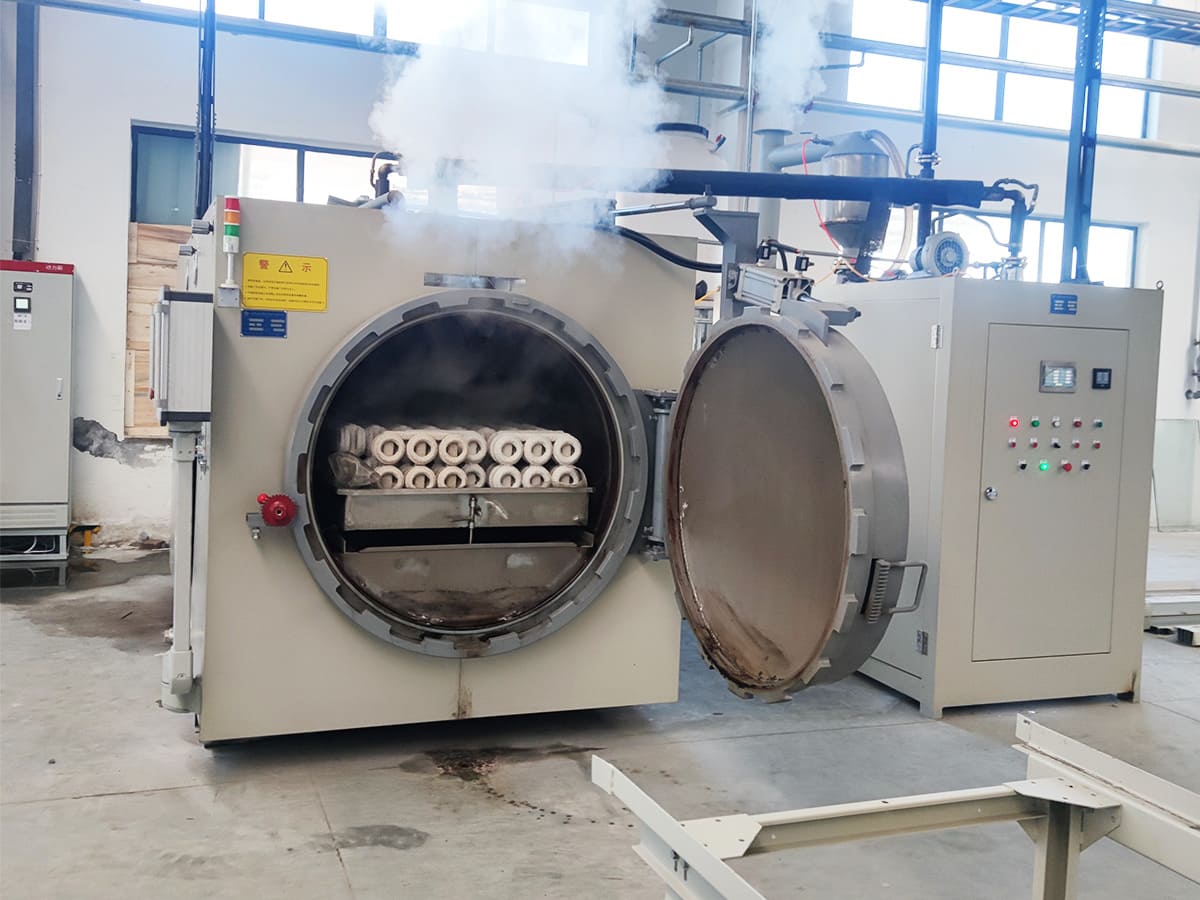
- Паровая автоклавная обесшумка: Используется насыщенный пар под давлением (6–8 бар) для передачи тепла посредством быстрой конденсации с изменением фазового состояния. Внешнее давление в камере помогает компенсировать силы внутреннего расширения воска, обеспечивая при этом равномерность температуры при обработке плотных комплектов моделей. Воск полностью извлекается в чистом, пригодном для повторного использования состоянии без сжигания.
- Удаление воска методом быстрого огневого нагрева: Основано на использовании высокотемпературных атмосферных печей (800–1000 °C) для разрушения граничного слоя воска за счет интенсивного термического удара. Хотя этот метод позволяет отказаться от сосудов под давлением, он требует от оболочки более высокой устойчивости к термическому удару, сопряжен с риском неполного удаления воска из сложных деталей и приводит к расходованию воска в качестве топлива вместо его чистого извлечения и повторного использования.
Контроль начального теплового импульса определяет, будет ли модель плавно удалена или расколет вашу керамическую литейную форму пополам. Для последовательного предотвращения дефектов необходим точный контроль этого переходного интервала.
Критические параметры удаления воска паром, которые необходимо контролировать
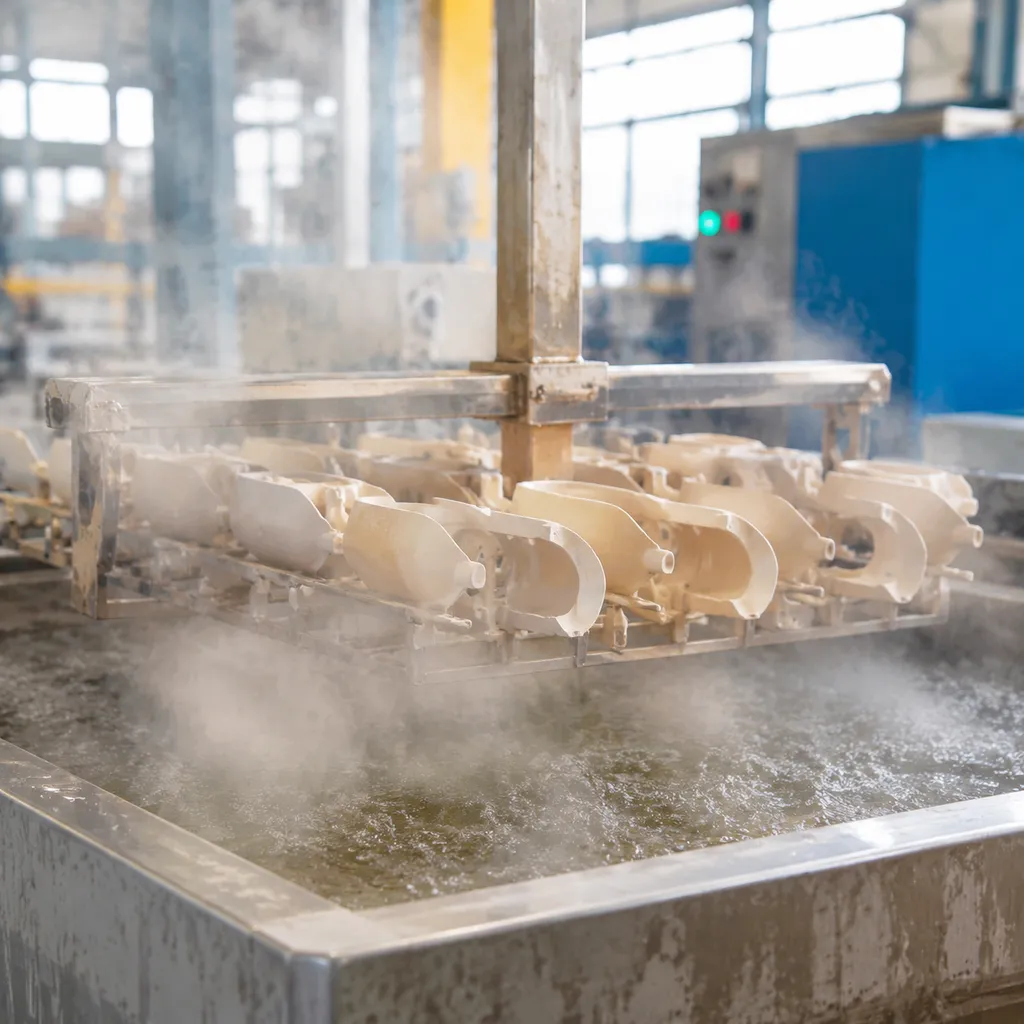
Настройка цикла автоклава сводится к гонке с тепловым расширением. Если тепло проникает глубоко в модель до того, как поверхность расплавится и обеспечит выход воска, воск расширяется, создает сильные кольцевые напряжения и полностью раскалывает форму. Необходимо строго контролировать основные параметрами удаления воска паром и предотвращением дефектов керамической оболочки Протоколы требуют установления строгих эксплуатационных ограничений по давлению, теплопередаче и времени.
| Параметр | Целевой рабочий диапазон | Критический риск отказа при выходе за пределы спецификации |
|---|---|---|
| Скорость нарастания давления | От 0 до 7–8 бар менее чем за 7–10 секунд | Растрескивание оболочки из-за расширения твёрдой сердцевины воска |
| Температура пара | От 160 °C до 180 °C (насыщенный пар) | Неполное расплавление пограничного слоя при мгновенном нагреве / перегретый сухой газ |
| Время выдержки для удаления воска | От 10 до 15 минут | Чрезмерное замачивание керамического связующего или остатки неоткачанного воска |
| Скорость сброса давления | Контролируемое линейное снижение (30–45 секунд) | Взрывное отслаивание лицевого слоя керамического покрытия из-за скопившегося пара |
| Давление в аккумуляторе | От 10 до 12 бар (специальный резерв) | Запаздывание повышения давления при открытии впускного клапана автоклава |
Скорость нарастания давления: достижение 6–8 бар менее чем за 10 секунд
Первые десять секунд определяют, выдержит ли форма нагрузку. Мы обеспечиваем автоклаве для удаления воска паром, обеспечивая быстрое удаление воска достижение давления не менее 6–8 бар в течение 7–10 секунд после срабатывания клапана.
- Механизм возникновения: Мгновенное повышение давления пара обеспечивает немедленный термический удар по поверхности воска непосредственно у первичного слоя покрытия.
- Цель: Мгновенно расплавить тонкий пограничный слой воска (примерно 0,5–1,0 мм).
- Правило: Если скорость нарастания давления превышает 15 секунд, тепло проникает в основной объём воска. Сердцевина расширяется в объёме, оставаясь твёрдой, что приводит к разрушению необожжённой оболочки вдоль линий разъёма и участков с острыми радиусами.
Рабочая температура пара и уровень насыщения (от 160 °C до 180 °C)
Поддерживайте температуру насыщенного пара в диапазоне от 160 °C до 180 °C. Насыщенный пар обеспечивает значительно более высокий коэффициент передачи скрытой теплоты по сравнению с перегретым сухим паром или горячим воздухом.
- Избегайте влажного пара низкого давления с температурой ниже 150 °C: он чрезмерно конденсируется, в результате чего вода скапливается в полости формы, замедляет теплопередачу и засоряет каналы слива воска.
- Избегайте перегретого пара: он ведёт себя как сухой газ, снижая скорость теплопередачи непосредственно на границе контакта с моделью и вызывая задержку плавления пограничного слоя.
Калибровка времени выдержки: баланс между плавлением воска и пропиткой оболочки
После достижения пикового давления поддерживайте выдержку ровно столько, сколько необходимо для удаления моделей, обычно от 10 до 15 минут в зависимости от массы блока моделей и диаметра литниковой системы.
- Недостаточная выдержка (< 8 мин): Приводит к сохранению значительного количества воска внутри толстостенных участков, вызывая серьёзные прорывы керамической оболочки при выжиге.
- Чрезмерная выдержка (> 18 мин): Приводит к насыщению пористого связующего на основе коллоидного диоксида кремния или этилсиликата паром под давлением, что снижает прочность сырой оболочки и вызывает образование микротрещин ещё до её перемещения.
Контролируемые скорости выпуска пара и сброса давления
Никогда не сбрасывайте давление в автоклаве мгновенно. Хотя повышение давления должно происходить практически мгновенно, его снижение требует дозированного контролируемого выпуска пара в течение 30–45 секунд.
Керамические оболочки обладают естественной пористостью и поглощают пар во время выдержки. Снижение давления в камере до атмосферного за 5 секунд создаёт перепад давления между внутренней стенкой оболочки и камерой. Пар, trapped внутри пор оболочки, резко расширяется наружу, вызывая отслаивание внутреннего лицевого слоя и выкрашивание поверхности.
Расчёт объёма парового аккумулятора для подачи пара под давлением без задержки
Стандартный паровой котёл не способен самостоятельно вырабатывать пар с достаточной скоростью, чтобы заполнить камеру автоклава менее чем за 10 секунд. Мы устраняем задержку нарастания давления, устанавливая специальный паровой аккумулятор непосредственно перед установкой для удаления воска:
- Коэффициент объёма: Объём аккумулятора должен быть как минимум в 3–4 раза больше свободного объёма загруженной камеры автоклава.
- Перепад давления: Поддерживайте давление в аккумуляторе на уровне 10–12 бар, чтобы при открытии главного загрузочного клапана мгновенно создавать мощную волну давления в рабочей камере с давлением 7–8 бар, не снижая давления в основной паровой магистрали котла.
Выявление распространённых дефектов керамических оболочек, вызванных неправильным удалением воска

Если наш процесс удаления воска с помощью пара не настроен должным образом, страдает керамическая оболочка. Понимание этих видов дефектов — первый шаг к снижению уровня брака в процессе процесс литья по выплавляемым моделям.
Ниже приведены наиболее распространённые дефекты, которые мы наблюдаем в литейном цехе при нарушении параметров удаления воска с помощью пара:
- Продольные и радиальные трещины: Такие трещины обычно появляются вдоль острых радиусов или в местах соединений, где толщина стенки оболочки резко меняется. Почти всегда они вызваны неравномерным нагревом или чрезмерным кольцевым напряжением, возникающим, когда воск расширяется быстрее, чем оболочка способна это компенсировать.
- Расслоение и выкрашивание лицевого слоя: Если повышение давления происходит слишком медленно или проникновение пара неравномерно, внутренний лицевой слой может потерять сцепление с нижележащими слоями, что приводит к отслаиванию поверхности и ухудшает качество поверхности отливки.
- Разрушение сырой оболочки: Это разрушение происходит с большой силой, когда основной объём воска расширяется раньше, чем поверхностный воск успевает расплавиться и стечь. Обычно это случается, когда давление в автоклаве не достигает необходимого порогового значения достаточно быстро.
- Деформация и изменение размеров со временем: Тонкостенные участки оболочки склонны к провисанию или постепенному изменению формы, если температура в автоклаве слишком долго остается высокой. Это приводит к снижению прочности керамической оболочки в сыром состоянии еще до полного удаления воска.
- Остатки золы и включения воска: Недостаточно эффективное удаление воска, часто вызванное засорением сливных каналов или неправильной ориентацией модели, приводит к сохранению внутри оболочки остатков воска или золы. Такое загрязнение напрямую влияет на чистоту отливки и приводит к образованию неметаллических включений в готовом металлическом изделии.
Подготовка оболочки и моделей на предыдущих этапах для предотвращения растрескивания
Настройки автоклава не имеют значения, если оболочка поступает в камеру уже с дефектами. На нашем литейном производстве мы рассматриваем устойчивость оболочки к процессу удаления воска как задачу, требующую решения еще на этапах подготовки оснастки и нанесения покрытий. Если не предусмотреть путь для выхода расширяющегося воска или не создать оболочку, способную выдерживать ранние механические нагрузки, форма расколется еще до того, как пар достигнет максимальной температуры.
Оптимизация проницаемости оболочки и межслойной сушки
Сырая оболочка должна пропускать пар. Когда пар поступает в форму, низкая проницаемость сырой оболочки приводит к скоплению пара и летучих газов внутри нее, вызывая резкое повышение внутреннего давления еще до удаления воска.
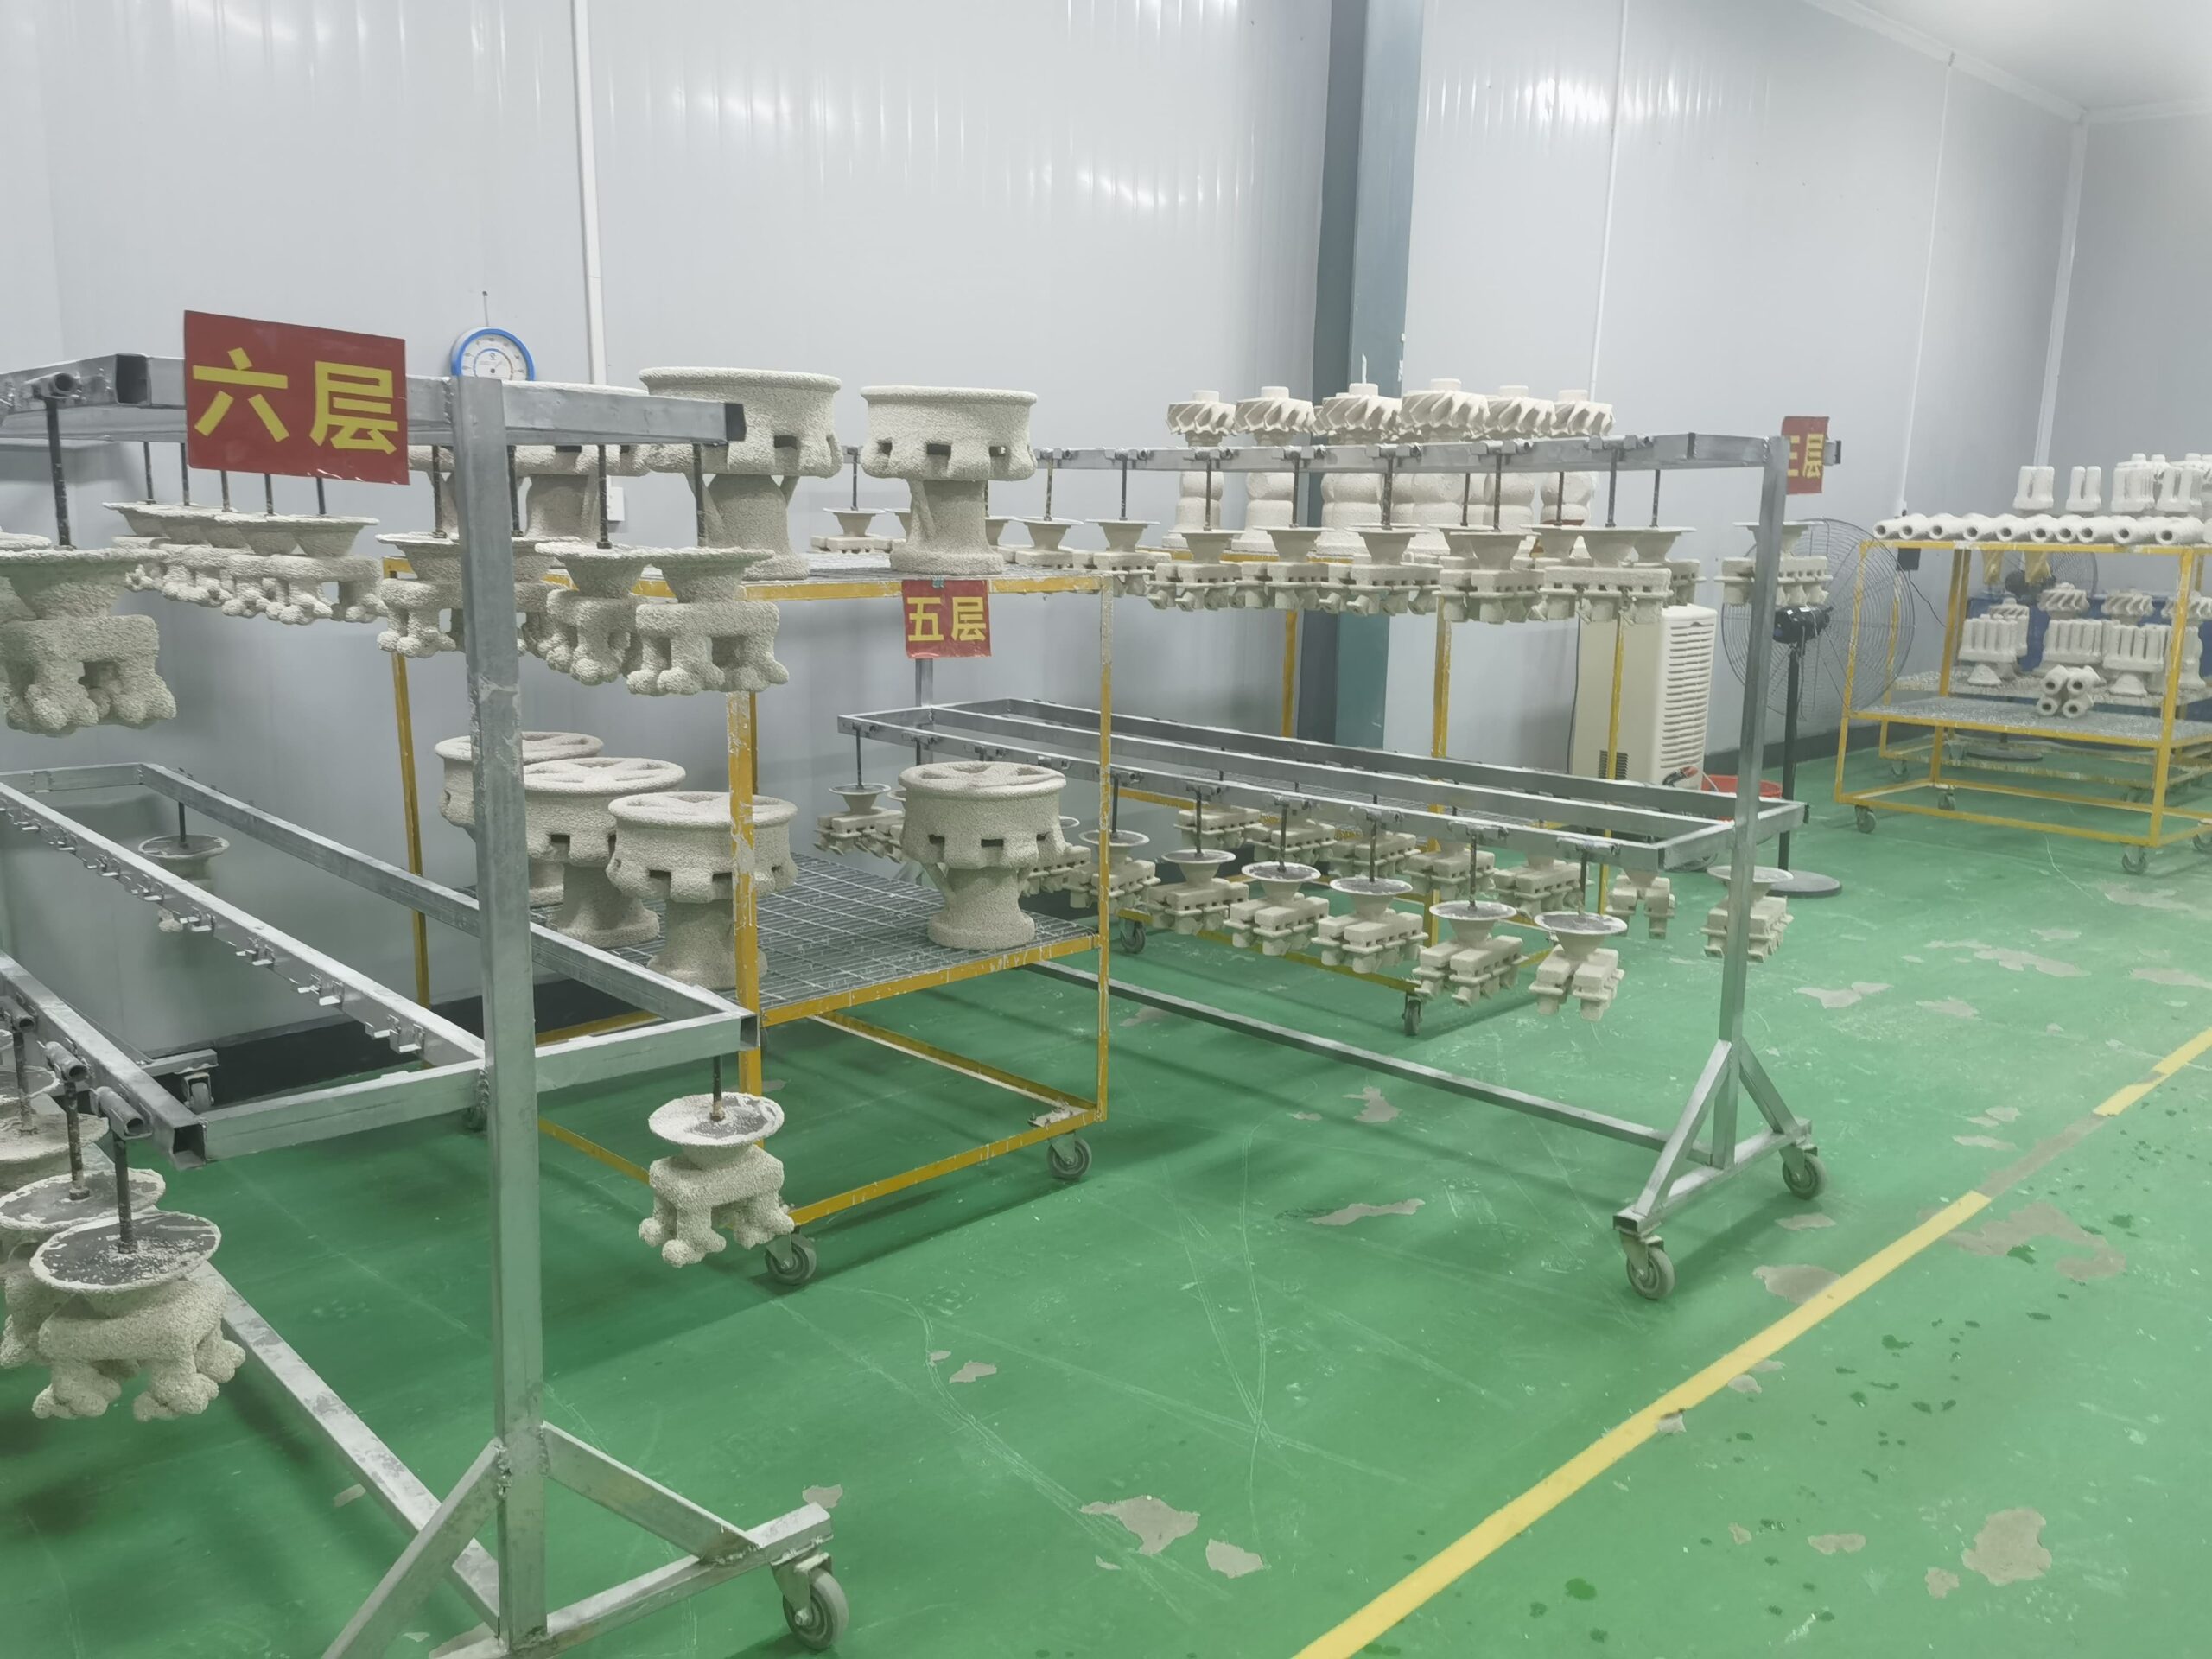
- Строго контролируйте условия сушки: Мы сушим первичные слои при относительной влажности от 50% до 55%, а последующие слои — примерно при 40–50%, обеспечивая достаточную циркуляцию воздуха. Неудаленная влага при удалении воска мгновенно превращается в пар, из-за чего слои разрушаются изнутри.
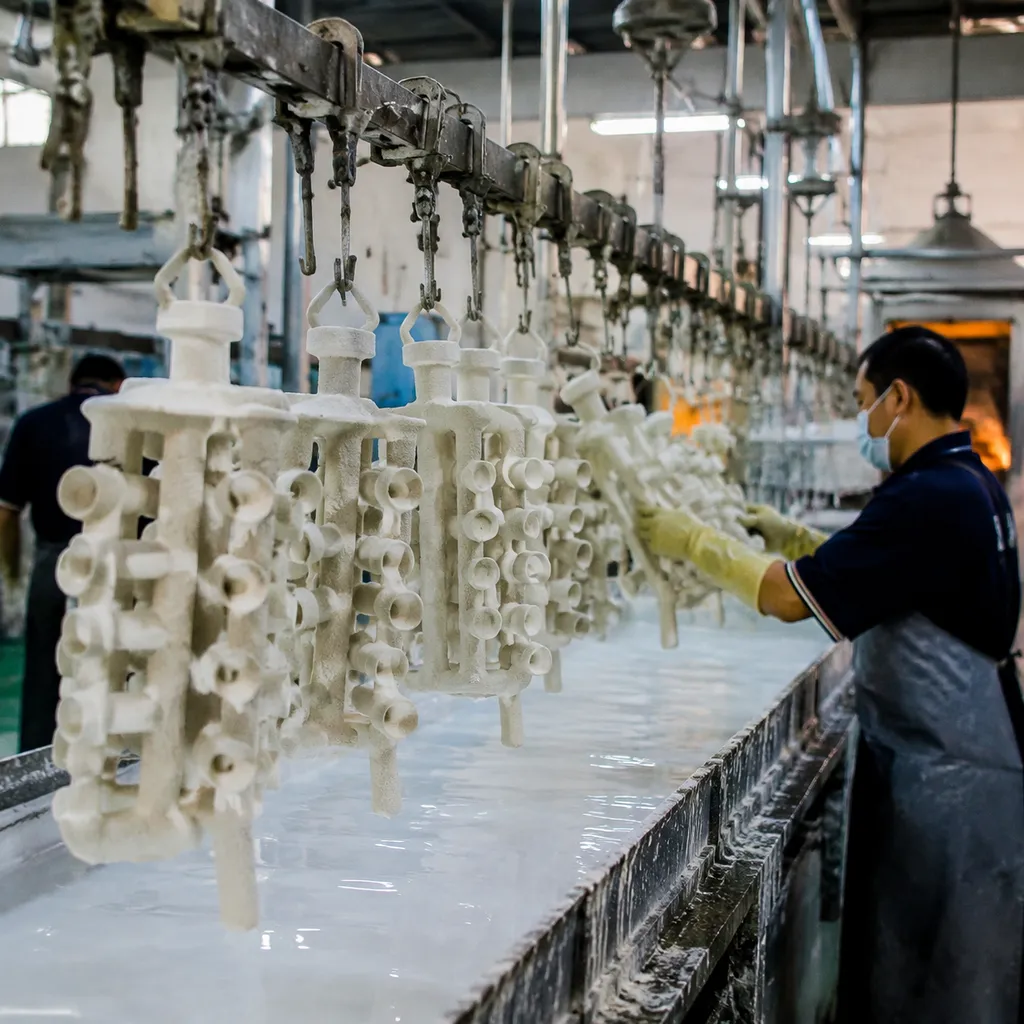
- Контролируйте вязкость суспензии: Чрезмерно густые суспензии ухудшают сцепление суспензии с огнеупорной обсыпкой. Стандартизируйте циклы погружения, используя Автоматизированные системы нанесения керамических оболочек методом окунания, обсыпки и сушки Обеспечивают стабильную толщину суспензии, надлежащую плотность огнеупорного материала и равномерную пористость каждого слоя.
Усиление участков керамической оболочки с высокими напряжениями за счёт дополнительных структурных слоёв
Керамические оболочки наиболее подвержены разрушению на острых углах, внутренних радиусах и вогнутых переходах, где концентрируются кольцевые напряжения.
- Дополнительные циклы окунания: Мы вручную или с помощью роботов наносим дополнительные локальные слои на известные концентраторы напряжений, соединения литниковых каналов и переходы от толстых участков к тонким.
- Выбор крупнозернистой обсыпки: Обеспечьте быстрый переход от мелкодисперсного первичного огнеупорного материала (порошок фракции 200 меш) к более крупнозернистой обсыпке резервных слоёв (кварцевый песок или алюмосиликат фракций 30/50 или 16/30 меш). Крупные зёрна обеспечивают необходимое механическое сцепление структуры, позволяющее поглощать резкое радиальное расширение в первые критически важные секунды.
Изменение рецептур модельного воска: наполненные воски и смеси с низким коэффициентом расширения
Выбор воска определяет, какое давление расширения должна выдерживать керамическая оболочка.
| Тип воска | Объёмное тепловое расширение (от 20 °C до 100 °C) | Риск разрушения сырой оболочки | Наиболее подходящая область применения |
|---|---|---|---|
| Обычный ненаполненный воск | 8,51 % – 12,01 % | Высокая | Сложные тонкостенные компоненты; требуют сверхбыстрого повышения температуры при обработке паром |
| Воск с полимерным наполнителем | 4,51 % – 6,51 % | Низкая | Массивные сечения, литые детали для несущих конструкций |
| Эмульгированный воск (с водным наполнителем) | 5,01 % – 7,01 % | Умеренный | Стандартные промышленные отливки; высокая стабильность размеров |
В восках с наполнителем часть объёма исходных углеводородов заменяется инертными полимерными наполнителями. Поскольку наполнитель не расширяется при нагревании с той же скоростью, общее объёмное расширение значительно снижается, что позволяет удерживать напряжения ниже предела прочности оболочки при изгибе.
Добавление дренажных отверстий, вентиляционных каналов в моделях и разгрузочных прорезей
Толстые восковые участки расширяются быстрее, чем тепло успевает расплавить воск до самой сердцевины. Мы компенсируем это объёмное гидравлическое расширение путём модификации модельного блока:
- Просверливание дренажных отверстий: Их размещают непосредственно у основания массивных литников или заливочных чаш, чтобы расплавленный воск из лицевого слоя мог мгновенно вытекать на пол автоклава.
- Установка полых вентиляционных каналов в моделях: Пропускайте через массивные заготовки растворимые или экструдированные из воска полые шнуры. Сердцевина расширяется внутрь, в полую полость, а не давит наружу на керамическую стенку.
- Выполните внутренние разгрузочные пропилы для компенсации расширения: В массивных глухих полостях перед окончательной сборкой прорежьте в восковых моделях разгрузочные канавки шириной с пропил пильного полотна, обеспечив расширяющемуся материалу путь наименьшего сопротивления.
Рекомендации по настройке, мониторингу и техническому обслуживанию автоклава
Для стабильного удаления воска паром требуется строгое техническое обслуживание оборудования. Даже двухсекундная задержка при нагнетании пара может разрушить необожжённые керамические оболочки. Мы поддерживаем автоклавное оборудование в оптимальном рабочем состоянии, используя стандартные механические настройки, строгие проверки датчиков и чистые линии отвода расплавленного воска, чтобы предотвратить брак при производстве.
Подбор пневматических быстродействующих перепускных клапанов для быстрого впуска пара
Стандартные технологические клапаны открываются слишком медленно, чтобы обеспечить необходимый термический удар для мгновенного удаления воска. Для этого требуются специальные быстродействующие пневматические перепускные клапаны, предназначенные для работы с насыщенным паром.
- Тип клапана: Пневматические шаровые клапаны с полным проходным сечением или угловые седельные клапаны с высокой пропускной способностью.
- Скорость срабатывания: Полное открытие от 0% до 100% должно происходить за менее чем за 1,5 секунды.
- Подбор диаметра проходного сечения: Никогда не уменьшайте диаметр клапана относительно подающей линии парового аккумулятора. Если диаметр коллектора аккумулятора составляет 3 дюйма (DN80), главный клапан впрыска пара должен иметь диаметр не менее 3 дюймов. Ограничение профиля потока создаёт перепады давления ниже по потоку, которые нарушают заданную кривую нагнетания давления.
- Резервное питание пневмосистемы: Установите отдельный локальный пневматический ресивер в воздушную линию привода клапана, чтобы падение давления в основной цеховой пневмосети никогда не замедляло время хода клапана.
Предотвращение засорения сливных линий из-за скопления затвердевшего воска
Засорение сливной линии для воска вызывает немедленное противодавление, удерживает жидкий воск внутри полости корпуса и приводит к разрушению формы под действием гидростатического давления.
- Паровой обогрев: Оберните все трубопроводы отвода воска, линии продувки и коллекторные клапаны непрерывной системой парового обогрева или электрическими нагревательными кожухами высокой мощности, настроенными на температуру 110–120 °C (230–248 °F).
- Уклон и самотёк: Прокладывайте все нижние сливные коллекторы с минимальным уклоном вниз 15 градусов непосредственно в резервуар для сбора и регенерации воска. Избегайте горизонтальных участков длиной более 12 дюймов.
- Автоматические циклы промывки: Запрограммируйте продувку паром под высоким давлением в течение 3–5 секунд в конце каждого цикла удаления воска, чтобы удалить остаточные капли воска с поверхностей седла клапана до их затвердевания.
Регулярная калибровка датчиков давления в камере и качества пара
Если показания ваших приборов отличаются даже на 0,5 бар, параметры цикла выходят из-под контроля. Мы еженедельно проводим перекрёстную проверку механических манометров и электронных преобразователей давления.
| Компонент | Периодичность проверки | Эксплуатационный стандарт | Действия при отклонении |
|---|---|---|---|
| Датчики давления | Раз в две недели | Показания двух каналов должны совпадать в пределах ±0,05 бар | Немедленно выполнить повторную калибровку или заменить датчик |
| Термопреобразователи сопротивления (RTD) камеры | Ежемесячно | Соответствие таблице насыщенного водяного пара (±1 °C) | Заменить датчик; проверить наличие воскового налёта |
| Сепараторы пара | Еженедельно | Полное отсутствие уноса жидкости на входе в автоклав | Обслуживание механических поплавковых конденсатоотводчиков |
| Глушители выхлопа | Еженедельно | Свободный поток без повышения противодавления | Замачивание в резервуаре с растворителем для удаления паров воска |
Внедрение сигнализации о перепадах давления в реальном времени и регистрации циклов
Цифровой мониторинг циклов позволяет выявлять механические неисправности до потери целой партии сборочных узлов. Мы отслеживаем кривые давления с точностью до миллисекунды, чтобы поддерживать стандарты качества литья для надежных металлических деталей.
- Блокировки по скорости нарастания давления: Установите автоматический порог аварийного отключения ПЛК. Если давление в камере не достигнет 6 бар в течение 8–10 секунд после срабатывания клапана, активируйте визуальную и звуковую сигнализацию и пометьте партию для проведения неразрушающего контроля.
- Пороговые значения падения давления: Контролируйте давление в установившемся режиме выдержки. Падение давления более чем на 0,3 бар в течение периода выдержки указывает на утечку через уплотнение двери, заедание выпускных клапанов или недостаточный объём аккумулятора.
- Регистрация данных в архиве: Записывайте каждый цикл с указанием временных меток, максимальной скорости нарастания давления, температуры выдержки и времени сброса давления в вытяжной системе. Сравнение кривых циклов между производственными сменами — самый быстрый способ выявить износ клапанов и уплотнений до возникновения катастрофического растрескивания керамической оболочки.
Часто задаваемые вопросы: параметры депарафинизации паром и предотвращение дефектов керамических оболочек
Каково максимально допустимое время повышения давления для предотвращения растрескивания?
Мы поддерживаем время повышения давления в автоклаве менее 10 секунд, при этом оптимальное целевое значение составляет от 4 до 7 секунд для достижения давления от 6 до 8 бар.
Если скорость нарастания давления превышает 10–12 секунд, эффект мгновенного плавления утрачивается. Вместо разжижения микроскопического наружного пограничного слоя для снятия давления тепло проникает глубоко в основной объём воска. Твёрдое ядро термически расширяется, создавая кольцевое напряжение, которое превышает предел прочности необожжённой керамической оболочки на растяжение и раскалывает керамическую форму. Быстрое срабатывание клапанов и специальные накопительные резервуары в наших автоклав де wax системах обеспечивают мгновенное повышение давления без задержек.
Почему необожжённые керамические оболочки трескаются, даже если манометр автоклава показывает нормальное давление?
Достижение целевого значения давления в барах не гарантирует успешную депарафинизацию. Если оболочки разрушаются при нормальных показаниях манометра, обратите внимание на следующие скрытые причины:
- Подача влажного пара: Низкое качество пара приводит к попаданию конденсата в камеру, охлаждая поверхность оболочки вместо быстрой передачи скрытой теплоты.
- Засорение дренажных линий: Затвердевший воск, скопившийся в нижнем выпускном отверстии, препятствует потоку, удерживая расширяющийся жидкий воск внутри кластера.
- Низкая проницаемость сырой оболочки: Слишком толстые резервные слои, высушенные с избыточным содержанием коллоидного кремнезёма, образуют непроницаемый барьер, удерживая влагу, которая превращается в пар высокого давления внутри стенки оболочки.
- Невентилируемые термические массы: Массивные ступицы или толстые восковые выступы не имеют дренажных отверстий в модели, что заставляет термически расширяющийся материал непосредственно воздействовать на острые внутренние углы. Более подробно эти механические неисправности рассмотрены в нашем подробном обзоре. Объяснение причин растрескивания оболочки при литье по выплавляемым моделям.
Как относительная влажность воздуха во время сушки оболочки влияет на её устойчивость при удалении воска?
Относительная влажность (RH) напрямую влияет на прочность сырой оболочки и остаточное содержание влаги в керамической форме ещё до её помещения в автоклав:
| Условия в сушильном помещении | Влияние на оболочку при удалении воска | Основной дефект |
|---|---|---|
| Высокая относительная влажность (>70%) | Резервные слои оболочки удерживают структурную влагу; связующие суспензии не образуют полноценную сшитую структуру. | Взрывное отслаивание из-за внутреннего давления пара и катастрофическое разрушение оболочки. |
| Оптимальная относительная влажность (45%–55%). | Равномерное гелеобразование связующего; контролируемая проницаемость сырой оболочки и максимальная прочность сцепления. | Чистое отделение воска по границе без какого-либо расслоения структурных слоёв. |
| Низкая относительная влажность (<35%). | Ускоренное образование поверхностной корки; между основным и резервными слоями накапливаются напряжения. | Отслоение лицевого слоя и образование тонких волосяных трещин до загрузки в автоклав. |
Можно ли спасти керамическую оболочку с тонкими трещинами после удаления воска до обжига?
В 95% случаев не пытайтесь заделывать трещину, возникшую после удаления воска.
Ремонтные суспензии не способны заполнить тонкие трещины по всей толщине стенки. Когда во время заливки дефекта коснётся расплавленный сплав, ферростатическое давление разрушит заплатку, что приведёт к утечке металла или образованию серьёзных металлических заусенцев.
Если трещина носит исключительно поверхностный характер и ограничена внешним резервным слоем: 1. Заполните трещину густой суспензией на основе циркона, смешанной с керамическим связующим. 2. Плотно обмотайте повреждённый участок керамической волокнистой лентой. 3. Нанесите поверх ленты дополнительный ремонтный слой суспензии и обсыпьте его огнеупорным материалом перед обжигом.
Практическое правило литейного производства: Если трещина доходит до основного лицевого слоя или проходит вдоль острого радиуса детали, немедленно забракуйте весь литниковый блок.
Какие свойства воска создают наибольший риск разрушения керамической оболочки при выплавлении воска?
Наиболее опасные характеристики воска в литейном цехе:
- Высокое объёмное расширение: Чистые ненаполненные парафиновые воски увеличиваются в объёме на 8–10 % при нагревании от комнатной температуры до 70 °C.
- Широкий интервал плавления: Смеси, постепенно размягчающиеся в широком температурном диапазоне, интенсивно расширяются, сохраняя при этом достаточную механическую жёсткость, чтобы разрушить керамические стенки.
- Низкая теплопроводность: Воск, препятствующий поглощению тепла поверхностью, замедляет образование жидкого скользящего слоя на границе раздела с керамикой.
Для защиты уязвимых керамических оболочек переходите на модельные воски с содержанием 15–30 % сшитых полимеров или органических наполнителей. Наполнители вытесняют часть объёма исходного воска и снижают суммарное тепловое расширение до контролируемого уровня 4–6 %.
 Russian
 English
 German