
2 ноября 2026 года
Ознакомьтесь с надёжным оборудованием для стоматологического литья, обеспечивающим точное и эффективное литьё в лабораторных условиях и стабильно высокое качество профессиональных результатов
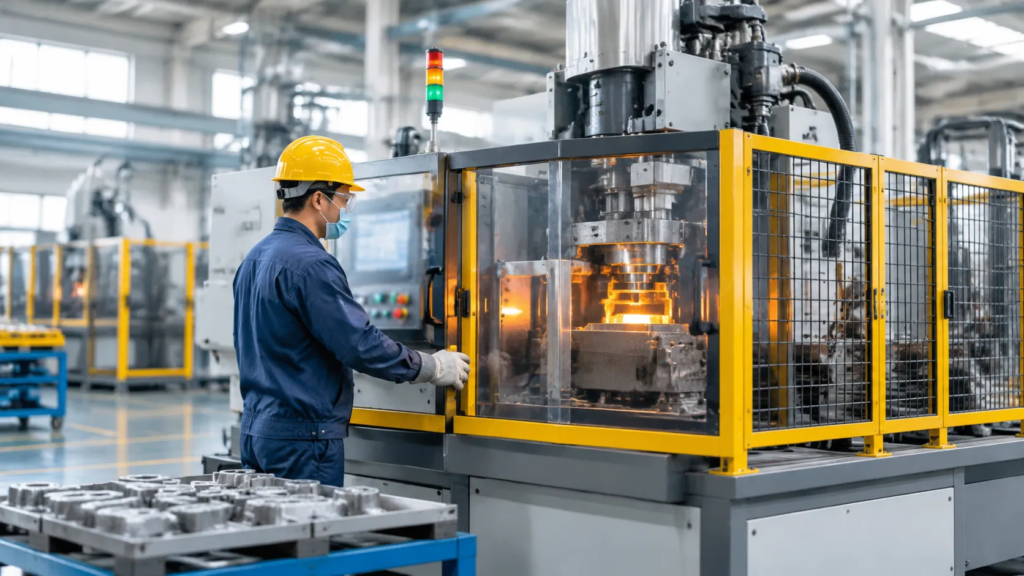
Обзор оборудования для стоматологического литья
Роль литейных машин в современных стоматологических лабораториях
В современной восстановительной стоматологии высокоточное оборудование для стоматологического литья остаётся основой для изготовления долговечных металлических протезов с индивидуальной посадкой. Несмотря на то что цифровое сканирование, фрезерование и 3D-печать произвели революцию в рабочих процессах лабораторий, литьё сплавов остаётся незаменимым при изготовлении сложных каркасов, несущих конструкций и экономически эффективных коронок и мостовидных протезов.
Наш системы стоматологических литейных машин обеспечивают преобразование цифровых восковых моделей или моделей из смолы, напечатанных на 3D-принтере, в плотные реставрационные конструкции с надёжными металлургическими характеристиками. Благодаря точному контролю температурного цикла и динамики заполнения формы наше оборудование позволяет избежать распространённых дефектов литья, таких как микропористость, неполное формирование краёв и поверхностное окисление.
Основные механизмы плавления и литья
Для достижения высокой структурной плотности и точной проработки деталей необходимы быстрый нагрев и достаточное давление при заполнении формы. Наша машина для литья стоматологических сплавов использует передовую технологию термодинамического контроля, обеспечивая чистое расплавление металлов и их подачу в литейную полость до начала охлаждения.
- Индукционные системы плавления: Высокочастотные индукционные катушки обеспечивают быстрый и равномерный нагрев непосредственно внутри тигля, расплавляя благородные, полудрагоценные и неблагородные металлические сплавы за считаные секунды без загрязнения продуктами горения.
- Контролируемое вакуумирование: Дегазация плавильной камеры удаляет окружающий воздух, подавляя образование оксидов и газовых включений в процессе нагрева.
- Инжекция под давлением и центробежное литьё: В зависимости от конфигурации заполнение форм осуществляется за счёт контролируемого центробежного ускорения или вакуумно-компрессионной инжекции сверху вниз. Это обеспечивает принудительное поступление жидкого металла даже в узкие участки с зазорами до десятых долей миллиметра, исключая дефекты литья.
Настольные и напольные автономные модели
Мы предлагаем литейное оборудование для зуботехнических лабораторий в двух конструктивных исполнениях, чтобы учитывать различные особенности помещений и производственные задачи:
- Настольные модели: Разработаны для лабораторий среднего размера и специализированных отделений по изготовлению коронок и мостовидных протезов. Эти установки отличаются компактными габаритами, встроенными системами охлаждения и совместимостью со стандартной глубиной рабочих столов, обеспечивая при этом полный диапазон мощности индукционной плавки.
- Автономные напольные модели: Предназначены для крупных коммерческих производственных центров с интенсивным выпуском продукции и непрерывными циклами литья. Эти промышленные установки оснащены усиленными несущими рамами, увеличенными встроенными системами замкнутого охлаждения, вакуумными насосами высокой производительности и мощной электрической инфраструктурой, обеспечивающей круглосуточную работу.
Целевые условия эксплуатации лабораторий и интеграция в производственные процессы
Наш вакуумно-компрессионная литейная установка для стоматологии легко интегрируется в стандартизированные цифровые и традиционные технологические цепочки зуботехнического производства:
- Синергия рабочих процессов CAD/CAM: Оптимально сбалансированная формула обеспечивает выгорание и литьё современных моделей из фотополимерной смолы и фрезерованных восковых колпачков без растрескивания формовочного материала.
- Синхронизация с печью: Конструкция обеспечивает быструю и эргономичную транспортировку формовочных колец непосредственно из печей предварительного нагрева и выжигания в литейную камеру, сводя к минимуму потери тепла формой.
- Безопасная эксплуатация оборудования: Полностью герметичные камеры, автоматические блокировки и низкий уровень теплового излучения от внешних поверхностей защищают технический персонал, поддерживают стабильную температуру в лаборатории и упрощают планирование ежедневного производства.
Основные характеристики и эксплуатационные преимущества стоматологического литейного оборудования
Наше стоматологическое литейное оборудование разработано для устранения дефектов литья, сокращения продолжительности циклов и обеспечения стабильной плотности металла в зуботехнических лабораториях любого масштаба.
Высокочастотный индукционный нагрев и резистивный нагрев
Во всех наших системах используется высокочастотный индукционный нагрев вместо традиционных нагревательных спиралей сопротивления. Индукционный нагрев обеспечивает мгновенную подачу концентрированной электромагнитной энергии непосредственно в сплав, доводя как неблагородные, так и драгоценные металлы до температуры заливки за считаные секунды.
| Способ нагрева | Скорость плавления | Термальный контроль | Риск окисления |
|---|---|---|---|
| Высокочастотный индукционный нагрев | Чрезвычайно быстро (30–60 секунд) | Мгновенная регулировка мощности | Минимальное (быстрое плавление ограничивает воздействие) |
| Резистивный нагрев | Медленное (несколько минут) | Значительная тепловая инерция | Более высокое (длительное воздействие нагрева) |
Автоматизированные циклы и программируемое цифровое управление
Наши микропроцессоры исключают необходимость подбора параметров плавления сплавов наугад. Вы можете сохранять пользовательские предустановки для различных сплавов, стандартизируя кривую нагрева, время выдержки и давление впрыска.
- Запуск одним нажатием: Техники выбирают сохранённый профиль и запускают цикл, исключая вариативность, связанную с действиями оператора.
- Стабильная плотность: Автоматическое управление временем обеспечивает идентичные результаты как при литье одиночных колпачков, так и многосекционных каркасов.
- Мониторинг в реальном времени: Оптические датчики непрерывно отслеживают состояние расплава, предотвращая перегрев сплава и выгорание нагревательных элементов.
Встроенные функции вакуумного и инжекционного литья под давлением
Пористость приводит к разрушению тонких краёв. Наши системы сочетают мощное предварительное вакуумирование с впрыском под высоким давлением, обеспечивая заполнение всех деталей литейной формы. Вакуумирование камеры удаляет захваченный воздух, а немедленная подача избыточного давления газа направляет расплавленный металл в самые тонкие участки краёв. Использование стандартной руководство по процессу литья технологии заполнения с помощью давления предотвращает образование пустот и значительно сокращает количество повторных отливок.
Вместимость тигля и непрерывная обработка партий
Мы проектируем плавильные камеры с учётом различных объёмов лабораторных работ:
- Гибкий объём: Подходят как для небольших слитков драгоценных металлов, так и для крупных загрузок неблагородных металлов, необходимых для изготовления частичных зубных протезов с опорой на всю зубную дугу.
- Непрерывная производительность: Силовая электроника обеспечивает последовательное выполнение плавок без необходимости выдерживать паузы на охлаждение между циклами.
- Универсальная совместимость с тиглями: Поддерживается использование керамических, графитовых и тиглей с защитным покрытием, подобранных с учётом химического состава конкретных сплавов.
Встроенные блокировки безопасности и замкнутая система охлаждения
Безопасность оператора и длительный срок службы оборудования предусмотрены в конструкции каждого устройства:
- Двойная система блокировки безопасности: Пневматические и электронные замки камеры предотвращают запуск рабочего цикла или открытие камеры при наличии давления внутри неё либо при активной индукционной мощности.
- Внутренний замкнутый контур охлаждения: Встроенные водоохладители обеспечивают циркуляцию охлаждающей жидкости непосредственно через индукционные катушки, поддерживая безопасную рабочую температуру без необходимости подключения к внешнему водоснабжению или установки сливных трубопроводов.
- Диагностика неисправностей: Автоматические датчики немедленно останавливают рабочий цикл, если расход воды, давление газа или вакуум в камере выходят за установленные пределы.
Упрощённое техническое обслуживание и камеры для быстрой очистки
Лабораторная пыль и остатки формовочной массы могут сократить срок службы оборудования, если их своевременно не удалять. Мы проектируем камеры с гладкими поверхностями из нержавеющей стали, обеспечивающими удобный доступ для очистки:
- Сбор загрязнений: Излишки флюса и брызги материала попадают в легкодоступные сборные отсеки, откуда их можно легко удалить с помощью пылесоса.
- Быстрая замена уплотнений: Высокотемпературные уплотнительные прокладки камеры заменяются за несколько минут без использования специальных инструментов.
- Защита оптики: Оптические датчики оснащены защитными кварцевыми экранами, которые предотвращают их загрязнение парами металлов в процессе крупносерийного производства.
Технические характеристики нашего оборудования для стоматологического литья
Мы разрабатываем оборудование для стоматологического литья с соблюдением строгих допусков по размерам, температурным параметрам и металлургическим характеристикам, необходимых для интенсивной работы производственных лабораторий. Ниже приведены стандартные рабочие параметры и технические характеристики оборудования для всех наших литейных систем.
Основные инженерно-технические характеристики
| Параметр | Стандартная спецификация настольной модели | Спецификация лабораторной модели повышенной производительности |
|---|---|---|
| Вместимость тигля для плавки сплавов | 30–60 г (драгоценные и недрагоценные металлы) | 80–120 г (Co-Cr, Ni-Cr, благородные сплавы) |
| Максимальная рабочая температура | 1 750 °C (3 182 °F) | 2 000 °C (3 632 °F) |
| Скорость нагрева | 45–60 секунд на плавление | 30–45 секунд на плавление |
| Мощность | 3,5 кВт – 4,5 кВт | 5,5 кВт – 7,5 кВт |
| Входное напряжение / количество фаз | 220–240 В переменного тока, 50/60 Гц, однофазное | 380–415 В переменного тока, 50/60 Гц, трёхфазное |
| Предельный уровень вакуума | От -0,09 МПа до -0,098 МПа (≤ 20 мбар) | Абсолютное давление вакуума ≤ 10 мбар |
| Давление газа для впрыска | 2,5–3,5 бар (аргон / сжатый воздух) | 3,0–4,5 бар (аргон / сжатый воздух) |
| Метод охлаждения | Интегрированная замкнутая система водяного охлаждения | Промышленный чиллер с внешним замкнутым контуром охлаждения |
| Габариты оборудования (Ш × Г × В) | 620 × 580 × 520 мм | 780 × 720 × 1 150 мм |
| Общий вес оборудования | 68 кг (150 фунтов) | 145 кг (320 фунтов) |
Производительность плавки сплавов в тигле и теплопередача
- Гибкость по объёму сплава: Наши индукционные камеры совместимы со стандартными размерами тиглей и позволяют обрабатывать партии массой от небольших одиночных литых колпачков (15 г) до массивных многосекционных каркасов (до 120 г).
- Скорость нагрева и температурные пределы: Высокочастотные индукционные катушки мгновенно генерируют равномерные вихревые токи, расплавляя тугоплавкие кобальт-хромовые и никель-хромовые сплавы за считаные секунды, одновременно обеспечивая строгий контроль температурных границ для защиты деликатного состава сплавов. Технические специалисты, работающие с различными составами, могут ознакомиться с нашими руководству по свойствам литьевых сплавов и выбору материалов чтобы согласовать температуры ликвидуса с параметрами профилей плавления.
Параметры мощности, атмосферы и вакуума
- Электрическая инфраструктура: Для быстрой интеграции в существующую инфраструктуру предприятия наши системы работают от стандартных однофазных сетей 220 В для компактных моделей или от выделенных трёхфазных промышленных линий электропитания для непрерывного литья.
- Пороговые значения вакуума и давления: Двухступенчатое вакуумирование удаляет атмосферный кислород до начала нагрева, предотвращая образование оксидного слоя. Автоматическая подача инертного газа (аргона) в сочетании с пневматическим избыточным давлением сверху обеспечивает заполнение расплавленным металлом мельчайших участков литейной формы, практически полностью исключая образование пористости.
Компактность, эргономика и стандартные аксессуары
Каждый агрегат спроектирован таким образом, чтобы размещаться в существующих рядах лабораторных рабочих столов без необходимости внесения конструктивных изменений. Конструкция оснащена шасси с виброизоляцией и сбалансированными защитными крышками.
Каждый комплект оборудования для стоматологического литья поставляется в полной комплектации: высокоплотные керамические тигли и графитовые вкладыши (предварительно установленные для работы с основными и благородными сплавами); универсальные держатели литейных колец (совместимые с размерами от 1X до 9X); прецизионные щипцы для обращения с тиглями и инструменты для безопасной загрузки; термостойкие уплотнительные прокладки камеры из фторэластомера (полный комплект запасных частей); комплект пневматических соединений с быстроразъёмными разъёмами для подачи газа и вакуума; цифровой комплект для калибровки и руководство по техническому обслуживанию.
Рабочий процесс и стандартные процедуры эксплуатации оборудования для стоматологического литья

Для устранения пористости, сохранения точности тонких краёв отливок и контроля потерь металла необходим последовательный и воспроизводимый рабочий процесс. Мы настраиваем наше оборудование для стоматологического литья для автоматизации критически важных временных параметров, обеспечивая при этом техническим специалистам полный контроль над процессом плавления.
1. Предварительный нагрев литейного кольца и установка тигля
Получение качественной отливки начинается ещё до расплавления металла: Синхронизация температурных режимов: Нагрейте формовочное кольцо до заданной температуры выдержки в печи для выжигания, чтобы удалить остатки воска и обеспечить расширение формы. Быстрый перенос: Надёжно установите горячее литейное кольцо в гнездо зуботехнической литейной установки в течение нескольких секунд, чтобы предотвратить термический удар и охлаждение формы. Выравнивание тигля: Расположите соответствующий графитовый, керамический или циркониевый тигель строго на одной линии с литниковым каналом формы, чтобы обеспечить беспрепятственное течение расплавленного металла.
2. Загрузка сплава и оптический контроль температуры
Точный контроль температуры предотвращает выгорание компонентов сплава и окисление поверхности: Размещение слитков: Загрузите взвешенные слитки сплава непосредственно в тигель, не переполняя его. Инфракрасный контроль: В наших системах используются встроенные оптические пирометры, которые непрерывно отслеживают состояние жидкой фазы расплава в режиме реального времени. Исключение приблизительных оценок: Вместо визуального контроля с помощью горелки цифровые показания температуры гарантируют запуск литья точно при температуре плавления, рекомендованной производителем сплава.
3. Вакуумирование камеры, цикл плавления и литьё металла в форму
Контроль среды внутри камеры обеспечивает необходимую металлургическую плотность: Вакуумирование: После герметизации камеры высокоэффективные вакуумные насосы удаляют окружающий кислород, устраняя риск образования пор и окисления. Быстрая индукционная плавка: Высокочастотные индукционные катушки расплавляют основные металлы, благородные сплавы или титан за считанные секунды благодаря равномерному электромагнитному перемешиванию. Литьё под давлением: Машина немедленно переворачивает камеру или герметизирует её, чтобы под избыточным давлением подать расплавленный металл в форму, обеспечивая соблюдение строгих стандарты качества литья для надежных металлических деталей и точное воспроизведение самых чётких краёв реставрации.
4. Охлаждение после литья, извлечение отливки и удаление оксидов
Стандартизация этапа охлаждения позволяет сохранить физические свойства реставрации: Охлаждение на рабочем столе: Охлаждайте литейное кольцо в соответствии с индивидуальной кривой охлаждения сплава, чтобы избежать образования микротрещин или деформации протяжённых каркасов. Пневматическое удаление формовочной массы: Используйте стандартные пневматические зубила для удаления формовочной массы и установки для воздушно-абразивной обработки, чтобы безопасно освободить металлическую отливку от формовочного материала. Очистка поверхности: Кратковременная обработка абразивом из оксида алюминия удаляет остатки формовочной массы, обеспечивая получение чистой и плотной отливки, готовой к обрезке литников, припасовке и окончательной обработке.
Совместимые стоматологические сплавы и лабораторные расходные материалы
Мы создаем наши оборудование для стоматологического литья для обработки всего спектра сплавов, используемых при изготовлении ортопедических реставраций, без перекрёстного загрязнения, поглощения газов или потери металла. Независимо от того, работает ли ваша лаборатория с большими объёмами каркасов из неблагородных металлов или с деликатными реставрациями из благородных сплавов, правильный подбор сплава, тигля и формовочной массы имеет решающее значение для получения чистых отливок с идеально точными краевыми прилеганиями.
Сплавы на основе неблагородных металлов: кобальт-хромовые (Co-Cr) и никель-хромовые (Ni-Cr)
Для сплавов Co-Cr и Ni-Cr необходимы высокая тепловая мощность и быстрые циклы плавления, чтобы предотвратить расслоение сплава.
- Диапазон плавления: От 1 300 °C до 1 450 °C (от 2 372 °F до 2 642 °F).
- Выбор тигля: Безуглеродные керамические тигли или тигли из стабилизированного диоксида циркония. Никогда не используйте графитовые тигли для сплавов на основе неблагородных металлов, поскольку поглощение углерода делает сплав хрупким и ухудшает сцепление с фарфоровой облицовкой.
- Контроль атмосферы: Защитная атмосфера аргона или вакуумное плавление с быстрым расплавлением позволяют минимизировать образование поверхностного шлака и сохранить активные микроэлементы, способствующие образованию связей.
Драгоценные и благородные металлы: золото, платина и палладий
При работе с благородными металлами необходим строгий контроль температуры, чтобы предотвратить испарение компонентов с более низкой температурой плавления, таких как цинк или индий.
- Диапазон плавления: От 900 °C до 1 150 °C для золотых сплавов; до 1 550 °C для сплавов с высоким содержанием палладия и платины.
- Выбор тигля: Тигли из высокоплотного графита или керамики с графитовой футеровкой. Графит обеспечивает восстановительную среду, предотвращающую окисление драгоценных металлов.
- Применение флюса: Минимальное количество флюса на основе буры при плавлении способствует растворению поверхностных оксидов, не повреждая футеровку тигля.
Специализированные параметры литья титана
Высокая химическая активность титана при повышенных температурах делает его подверженным быстрому загрязнению кислородом и охрупчиванию из-за образования альфа-слоя.
- Среда в плавильной камере: Глубокое вакуумирование с последующим заполнением высокочистым аргоном (чистота 5.0 или выше) перед плавлением.
- Характеристики тигля: Беззагрязнительные медные кристаллизаторы с холодным подом или специализированные вкладыши из оксида иттрия/диоксида циркония, предназначенные специально для реакционноспособных металлов.
- Динамика цикла: Мгновенное впрыскивание под давлением обеспечивает заполнение расплавленным титаном тонких участков до начала охлаждения поверхности.
Футеровки тиглей, использование флюсов и совместимость с формовочными материалами
Успешные результаты лабораторных испытаний зависят от правильного сочетания расходных материалов со следующими прецизионное литьё по выплавляемым моделям принципами:
| Система сплава | Температура плавления | Рекомендуемый тигель | Формовочный материал | Совместимость с флюсами |
|---|---|---|---|---|
| Каркасы из кобальт-хромового сплава (Co-Cr) | 1 350–1 450 °C | Спечённый диоксид циркония / керамика | Фосфатно-связанный (для высоких температур) | Использование флюса не рекомендуется |
| Коронки и мостовидные протезы из никель-хромового сплава | 1 280 °C – 1 380 °C | Муллит / высокоглиноземистый материал | На фосфатной связке | Нейтральный литейный флюс (минимальное количество) |
| Высокозолотой благородный сплав | 950 °C – 1 100 °C | Плотный изостатический графит | На гипсовой или фосфатной связке | Восстановительный флюс / бура |
| Палладий / платина | 1 380 °C – 1 550 °C | Высокочистая керамика | На фосфатной связке (без углерода) | Специализированный флюс для благородных металлов |
| Чистый титан (марки Gr. 2/4) | 1 660 °C – 1 720 °C | Специализированный инертный оксид / медь | На основе магнезии / оксида алюминия | Без флюса (только вакуумная / инертная среда) |
- Формовочные массы: Для высокотемпературных неблагородных металлов используйте быстротвердеющие или стандартные фосфатные формовочные массы. Гипсовые формовочные массы следует применять исключительно для низкотемпературных благородных золотых сплавов, чтобы предотвратить загрязнение серосодержащими газами при температурах выше 1 000 °C.
- Обслуживание тиглей: Проверяйте тигли перед каждой плавкой. Утилизируйте тигли с признаками разрушения глазурованного покрытия, микротрещинами или скоплением шлака, чтобы исключить риск образования дефектов в виде включений в готовых реставрационных конструкциях.
Универсальные области применения оборудования для стоматологического литья при изготовлении реставраций
Наше оборудование для стоматологического литья обеспечивает высокую точность, необходимую для изготовления широкого спектра сложных зубных реставраций. Мы понимаем, что стабильное качество является обязательным требованием современных зуботехнических лабораторий, поэтому наши литейные системы разработаны для эффективного и надежного выполнения различных задач по изготовлению реставраций.
Основные области применения оборудования для литья в зуботехнических лабораториях включают:
- Коронки и мостовидные протезы: Обеспечьте высокоплотное литьё одиночных коронок и многозвенных мостовидных протезов, гарантируя превосходную точность краевого прилегания и долгосрочную структурную стабильность.
- Съёмные частичные зубные протезы (RPD): Обеспечьте стабильно высокое качество изготовления сложных каркасов съёмных частичных протезов и удерживающих кламмеров с использованием различных сплавов неблагородных металлов.
- Имплантационное протезирование: Изготавливайте точные трансферные и литые компоненты для имплантатов, прецизионные каркасные конструкции и индивидуальные абатменты, соответствующие строгим требованиям к допускам в современной имплантологической стоматологии.
- Вкладки и накладки: Добивайтесь превосходного качества обработки поверхности и высокой детализации для точного изготовления вкладок и накладок.
- Ортодонтические аппараты: Используйте стабильность наших процессов литья для изготовления специализированных металлических компонентов ортодонтических аппаратов.
Используя высокочастотные стоматологические литейные установки или установки вакуумно-компрессионного литья, техники могут гарантировать отсутствие пузырьков и оптимальную текучесть сплава даже при работе с самыми сложными анатомическими формами. Наши системы обеспечивают необходимый контроль над усадкой и пористостью, гарантируя, что каждое изготовленное изделие будет соответствовать требованиям к точности посадки, необходимым для успешного клинического применения.
Выбор подходящей стоматологической литейной машины
Выбор подходящего литейного оборудования для стоматологии зависит от ежедневного объёма производства колец, используемых сплавов и планировки производственного помещения. Мы помогаем лабораториям определить точную конфигурацию системы, необходимую для устранения пористости отливок и оптимизации производственных затрат.
Баланс между ежедневным объёмом производства и производительностью оборудования
Ваш ежедневный рабочий процесс определяет необходимый рабочий цикл и скорость стоматологической литейной машины для лаборатории: Лаборатории с низким и средним объёмом производства (1–8 колец в день): Компактные настольные установки с быстрыми циклами нагрева обеспечивают оперативное выполнение заказов без высоких затрат энергии в режиме ожидания. Крупные производственные центры (10 и более колец в день): Требуются высокочастотные индукционные установки, рассчитанные на непрерывные последовательные циклы работы, быстрое удаление воздуха из камеры и минимальные задержки на охлаждение между циклами. Лаборатории, увеличивающие объёмы подготовки моделей, часто дополняют свой рабочий процесс оборудованием, которое восковую инжекционную машину для инвестиционного литья обеспечивает соответствие подготовки литейных опок производительности машины.
Сравнение вакуумно-компрессионного литья и центробежного литья
Выбор между этими двумя основными методами плавления и заполнения формы напрямую влияет на качество поверхности готовых изделий и процент брака:
| Особенность | Стоматологическая литейная машина для вакуумно-компрессионного литья | Стоматологическая литейная машина для центробежного литья |
|---|---|---|
| Механизм заполнения формы металлом | Вакуумное всасывание в сочетании с инжекцией под положительным давлением газа | Центробежная сила вращения |
| Защита от окисления | Полностью вакуумная камера с защитой инертным газом (аргоном) | Варианты с открытой или частично закрытой камерой |
| Детализация кромок | Превосходное заполнение тонких кончиков замков и краёв перьевой толщины | Надёжное заполнение стандартных моделей коронок и мостов |
| Турбулентность и пористость | Ламинарный поток с низкой турбулентностью; плотная микроструктура | Более высокая механическая турбулентность; требуется сбалансированная система литниковых резервуаров |
Соответствие электрических требований оборудования мощности электроснабжения лаборатории
Требования к электропитанию существенно различаются в зависимости от мощности индукционного генератора: Стандартное электропитание лаборатории: Небольшие индукционные литейные системы обычно используют однофазные линии напряжением 208–230 В с током 16–20 А, что позволяет легко интегрировать их в стандартные лабораторные рабочие места. Промышленные установки повышенной мощности: Высокопроизводительные машины для литья стоматологических сплавов требуют выделенных трёхфазных линий напряжением 380–480 В, обеспечивающих стабильную мощность плавления от 4 до 7 кВт без просадок напряжения. Пневматические и газовые коммуникации: Убедитесь, что лабораторный компрессор обеспечивает подачу чистого сухого воздуха под давлением не менее 6 бар (87 psi), а также предусмотрены стандартные подключения для подачи аргона высокой чистоты, необходимого для литья в инертной атмосфере.
Оценка уровня квалификации операторов и безопасности автоматизации
Ручная плавка горелкой и визуальный контроль расплава в значительной степени зависят от опыта конкретного техника, что приводит к нестабильной плотности отливок. Современные системы литья стоматологических металлов заменяют работу на глаз автоматизацией под управлением микропроцессора: Предустановки одним нажатием: Заранее запрограммированные температурные параметры для сплавов Co-Cr, Ni-Cr и благородных металлов обеспечивают идентичные кривые нагрева независимо от смены операторов. Контроль с помощью оптического пирометра: Бесконтактный инфракрасный контроль инициирует впрыск расплава в литейную форму при достижении точной температуры ликвидуса, предотвращая перегрев и кипение сплава, а также образование неспаев. Блокировки безопасности камеры: Пневматические запирающие штифты крышки и датчики потока воды предотвращают запуск индукционного нагрева до подтверждения исправности всех защитных уплотнений, обеспечивая безопасность вашей команды на протяжении всего цикла высокотемпературной обработки.
Варианты моделей и комплектации оборудования для стоматологического литья
Мы подбираем комплекты оборудования для стоматологического литья с учётом ежедневного объёма производства вашей лаборатории, площади рабочего пространства и требований к сплавам. Независимо от того, управляете ли вы специализированной небольшой лабораторией или крупным коммерческим производственным центром с высоким объёмом выпуска, наши модульные конфигурации обеспечивают стабильное плавление без пористости.
Компактные индукционные литейные установки для небольших лабораторий
Разработанная для специалистов по изготовлению коронок и мостов, наша линейка настольных стоматологических индукционных литейных машин обеспечивает быстрые циклы плавления при компактных габаритах, позволяющих экономить рабочее пространство.
- Лучшее применение: Вкладки, накладки, одиночные каркасы коронок и короткие мостовидные протезы.
- Габариты: Компактный настольный корпус, разработанный для установки на стандартные лабораторные рабочие поверхности.
- Производительность плавления: Быстрый и чистый индукционный нагрев, предназначенный для работы с драгоценными, полудрагоценными и небольшими партиями неблагородных металлических сплавов.
- Операция: Интуитивно понятные циклы управления с помощью кнопок, с ручным или полуавтоматическим вакуумированием рабочей камеры.
Высокопроизводительные автоматические литейные системы для производственных центров
Для коммерческих стоматологических лабораторий, работающих в непрерывном сменном режиме, наши промышленные вакуумно-компрессионные стоматологические литейные системы обеспечивают максимальный выход годной продукции и минимальное время производственного цикла. Эти установки предназначены для работы с большими загрузками кобальто-хромовых (Co-Cr) и никель-хромовых (Ni-Cr) сплавов при изготовлении многосекционных каркасов. Зубные техники используют эти системы совместно со стандартизированными инвестиционной литьевой технологическими процедурами для точного воспроизведения тонких краевых участков и деталей кламмеров при изготовлении крупных каркасов частичных съёмных зубных протезов.
- Лучшее применение: Каркасы частичных съёмных зубных протезов, конструкции для восстановления полного зубного ряда и имплантатные балки.
- Автоматизация: Полностью программируемые многоступенчатые циклы вакуумирования, плавления и литья под избыточным давлением.
- Вместимость: Тигельные камеры большой вместимости, предназначенные для непрерывной плавки нескольких партий подряд без снижения температуры.
Сравнение комплектаций
| Конфигурация системы | Целевая производительность | Совместимость сплавов | Метод нагрева / впрыска | Тип установки |
|---|---|---|---|---|
| Компактная настольная модель | 1–15 отливок в день | Драгоценные, полудрагоценные и легкоплавкие недрагоценные металлы | Высокочастотная индукция / давление | Настольное исполнение |
| Стандартная лабораторная модель | 15–40 отливок в день | Драгоценные сплавы, Co-Cr, Ni-Cr | Индукционная плавка / вакуумно-компрессионное литьё | Настольное исполнение / мобильная тележка |
| Максимальная производительность | Более 40 отливок в день | Все стоматологические сплавы (неблагородные и благородные) | Автоматизированное вакуумно-компрессионное литьё под давлением | Отдельно стоящая напольная установка |
Автономные чиллеры с замкнутым контуром охлаждения и вспомогательные вакуумные насосы
Для обеспечения стабильной производительности мы предлагаем специализированные комплекты вспомогательного оборудования, устраняющие необходимость во внешних инженерных коммуникациях:
- Чиллеры с замкнутым контуром циркуляции воды: Обеспечивают точный контроль температуры индукционных катушек и уплотнений камеры, предотвращая перегрев при последовательном выполнении циклов плавки.
- Дополнительные вакуумные насосы высокой производительности: Быстро откачивают воздух из литейной камеры, создавая давление ниже атмосферного, а также удаляют воздух из опоки перед подачей сплава, предотвращая образование микропор.
Опциональные оптические пирометры и регуляторы подачи инертного газа
Модернизируйте комплектацию вашей зуботехнической литейной установки с помощью интегрированного оборудования для управления технологическим процессом:
- Двухволновые оптические пирометры: Обеспечивают отображение показаний температуры расплава в режиме реального времени на цифровом дисплее без контакта с металлом, исключая необходимость визуальной оценки и предотвращая перегрев сплава.
- Регуляторы подачи аргона для создания защитной атмосферы: Направляют потоки инертного газа на тигель, предотвращая окисление неблагородных металлов, сохраняя химический состав сплава и обеспечивая чистоту поверхности отливок.
Цены, сроки поставки и запрос коммерческого предложения
Мы напрямую поставляем профессиональным зуботехническим лабораториям и фрезерным центрам высокопроизводительное литейное оборудование, разработанное для минимизации потерь металла и устранения пористости. Поскольку каждая лаборатория работает в условиях различных ограничений по электропитанию и объемов производства, наша ценовая политика прозрачна и адаптируется к конкретным требованиям вашей комплектации.
Основные факторы, влияющие на стоимость литейных установок для профессиональных лабораторий
Окончательная цена стоматологической литейной установки зависит главным образом от выбранной конфигурации и технических требований:
- Технология плавления: Компактные настольные установки сопротивления требуют меньших первоначальных капиталовложений, тогда как высокочастотные индукционные системы предполагают более высокие начальные затраты, которые компенсируются быстрыми циклами плавления и более низкими эксплуатационными расходами.
- Системы контроля атмосферы и впрыска: Базовые модели с вакуумной поддержкой отличаются доступной стоимостью, тогда как камеры с двухступенчатым вакуумированием и впрыском под давлением аргона оснащены более сложными пневматическими клапанами и платами управления.
- Тепловой мониторинг: Стандартная ручная оптическая система наблюдения является экономичным решением, тогда как встроенные двухцветные инфракрасные пирометры обеспечивают точную автоматизацию процесса при работе с дорогостоящими благородными сплавами.
- Вспомогательное оборудование: Установка встроенных чиллеров с замкнутым контуром охлаждения, дополнительных вакуумных насосов и специализированных комплектов тиглей повлияет на базовую стоимость комплектации оборудования.
Основные сведения, которые необходимо указать в запросе коммерческого предложения (RFQ)
Чтобы наша инженерная команда могла подготовить точное коммерческое предложение и правильно подобрать оборудование по производительности, включите в запрос RFQ следующие технические сведения:
- Основные стоматологические сплавы: Укажите, какие материалы вы обрабатываете: недрагоценные металлы (Co-Cr, Ni-Cr), благородные золотые сплавы или специальные реакционноспособные сплавы. (Для лабораторных групп, выполняющих как настольное протезирование, так и изготовление компонентов форм промышленного масштаба, ознакомьтесь с нашим услугами по литью нержавеющей стали, марками стали и руководством по составлению запроса коммерческого предложения (RFQ) для согласования технических характеристик).
- Ежедневный объём производства: Ожидаемое количество литейных колец за одну 8-часовую смену.
- Электроснабжение предприятия: Доступное напряжение (например, 208 В, 220 В, 240 В, 380 В), конфигурация фаз (однофазная или трёхфазная) и номинальный ток отдельного автоматического выключателя.
- Пневматические системы и газовые линии: Укажите, имеется ли на вашем предприятии подключение к системе подачи сухого сжатого воздуха (минимум 6 бар) и подвод аргона для создания инертной атмосферы при литье.
- Порт или объект назначения: Город и почтовый индекс для расчёта прямой доставки от двери до двери или доставки до порта.
Ориентировочные сроки производства и экспортная упаковка
Как прямой поставщик стоматологического литейного оборудования, мы соблюдаем строгие процедуры контроля качества перед отправкой каждого устройства:
- Стандартные сроки поставки: Оборудование стандартной комплектации отгружается в течение 10–15 рабочих дней. Индивидуальные системы или установки, требующие специального исполнения под определённую конфигурацию электропитания, обычно отгружаются в течение 3–4 недели.
- Приёмочные испытания на заводе: Перед упаковкой каждая машина проходит непрерывные испытания с использованием расплавленного металла, проверку герметичности вакуумной системы и испытания на падение давления в пневматической системе.
- Экспортная упаковка: Оборудование надёжно закрепляется на амортизирующих основаниях, герметично упаковывается в пароизоляционную барьерную фольгу с влагопоглотителями и помещается в прочные термообработанные фанерные ящики, соответствующие стандарту ISPM-15 и пригодные для международных авиаперевозок и морских перевозок.
- Варианты доставки: Мы организуем международную логистику авиаперевозками (срок доставки 3–7 дней) для срочной замены оборудования или морскими перевозками (срок доставки 20–35 дней) для стандартных поставок. Все перевозки полностью застрахованы в соответствии со стандартными условиями международной транспортировки.
Этапы оплаты, условия международной торговли и скидки при покупке нескольких единиц оборудования
- Коммерческие условия поставки: Стандартные коммерческие предложения оформляются на условиях EXW, FOB, CIF или DDP в зависимости от ваших предпочтений в отношении таможенного оформления.
- График платежей: Стандартные заказы предусматривают Авансовый платёж в размере 30% после подтверждения заказа на поставку для запуска производства и резервирования производственных мощностей; оставшиеся 70% от общей суммы подлежат оплате после видеоинспекции и подтверждения результатов испытаний перед отгрузкой.
- Скидки при заказе нескольких установок и для лабораторных сетей: Для централизованных лабораторий, программ закупок стоматологических учебных заведений и сетей зуботехнических лабораторий, одновременно заказывающих две или более установки, предусмотрены многоуровневые ценовые скидки. Все заказы на несколько установок комплектуются полными стартовыми наборами расходных материалов (графитовые и керамические тигли, угольные стержни и уплотнительные кольца).
Установка, ввод в эксплуатацию и постоянная техническая поддержка стоматологического литейного оборудования
Мы обеспечиваем каждую оборудование для стоматологического литья установку комплексной технической поддержкой на всех этапах, гарантируя, что оборудование сразу после распаковки будет обеспечивать максимальную точность плавления и стабильную воспроизводимость технологического процесса.
Рекомендации по подготовке помещения и требования к инженерным коммуникациям
До прибытия вашего системы стоматологических литейных машин оборудования мы предоставляем контрольный список предварительной подготовки к установке, чтобы убедиться, что инфраструктура вашего предприятия готова к немедленному подключению и интеграции.
| Инженерная коммуникация / Параметр | Стандартные требования | Техническая цель |
|---|---|---|
| Электропитание | 220–240 В переменного тока / 50–60 Гц (однофазное или трёхфазное) | Стабильная подача электроэнергии для предотвращения перебоев индукционного нагрева |
| Подача сжатого воздуха | 6,0–8,0 бар (85–115 psi), сухой воздух без масла | Быстрая подача воздуха под положительным давлением во время заполнения пресс-формы |
| Защитный газ | Аргон высокой чистоты (99,99 %) под давлением 2,0–3,0 бар | Предотвращает окисление металла в реакционноспособных сплавах |
| Контур охлаждения | Интегрированный чиллер с замкнутым контуром / расход 2–4 л/мин | Защищает индукционные катушки и уплотнения камеры |
| Вытяжка и подача воздуха | Специализированная локальная вытяжная вентиляция для настольного оборудования | Удаляет остатки флюса и пары, образующиеся при выгорании |
Тщательная организация инженерных коммуникаций гарантирует, что ваша зуботехнической литейной установки обеспечивает получение плотных сплавных структур без пористости, предотвращая преждевременный износ компонентов и укрепляя сложившуюся преимуществ и недостатков литья по выплавляемым моделям в рамках повседневных лабораторных рабочих процессов.
Протоколы очного и дистанционного обучения операторов
Мы помогаем вашим зубным техникам быстро достигать производственных показателей благодаря структурированным учебным модулям:
- Калибровка оборудования: Балансировка центробежных рычагов или настройка параметров циклов вакуумного давления.
- Контроль температуры: Калибровка оптического пирометра для точного отслеживания температуры ликвидуса при работе с неблагородными и благородными сплавами.
- Гигиена камеры: Правильное расположение литейных колец, уплотнительных прокладок и керамических тиглей.
- Процедуры безопасности: Обучение процедурам аварийной остановки, обходу блокировок камеры и срабатыванию предохранительных клапанов сброса давления.
Для оперативной настройки доступно дистанционное обучение в формате видеоконференции, дополненное специализированным вводом оборудования в эксплуатацию инженерами непосредственно на объекте для лабораторий с высокой производительностью.
Гарантийное обслуживание производителя и сервисные контракты
- Стандартная гарантия: Комплексное гарантийное покрытие сроком от 12 до 24 месяцев, распространяющееся на индукционные генераторы, вакуумные платы, клапаны регулирования давления и моторные приводы.
- Планы заводского обслуживания: Плановые ежегодные проверки, повторная калибровка электрических цепей и приоритетные сроки замены сменных модулей.
- Прямая дистанционная поддержка: Оперативная дистанционная диагностика и устранение неисправностей с проверкой кодов ошибок и показаний датчиков без остановки производства.
Графики профилактического обслуживания и замены расходных материалов
Регулярный уход продлевает срок службы вашего литейное оборудование для зуботехнических лабораторий и сводит потери расплава к минимуму:
- Ежедневно: Проверяйте держатели тиглей, удаляйте остатки рыхлого формовочного порошка щёткой и протирайте силиконовые уплотнения вакуумной камеры.
- Еженедельно: Проверяйте уровень охлаждающей воды, контролируйте влагосборники пневматической системы и очищайте оптические датчики температуры.
- Ежемесячно: Проверяйте скорость падения давления и вакуума для выявления микропротечек в уплотнительных кольцах.
- Раз в полгода: Промывайте замкнутые системы охлаждения и проверяйте защитные экраны индукционных нагревательных катушек.
Мы поддерживаем запасы и оперативно отправляем стандартные расходные материалы, включая керамические тигли, графитовые вкладыши, уплотнительные кольца из витона и вакуумные фильтрующие картриджи, чтобы ваши литейные линии работали без перебоев.
Часто задаваемые вопросы об оборудовании для стоматологического литья
Для чего используется оборудование для стоматологического литья?
Мы производим оборудование для стоматологического литья, предназначенное для плавления стоматологических сплавов и их впрыска в подготовленные формовочные формы в строго контролируемых условиях. Стоматологические лаборатории используют наши системы для изготовления высокоплотных колпачков, многозвеньевых мостовидных протезов, полных коронок, каркасов съёмных частичных зубных протезов (RPD) и индивидуальных абатментов для имплантатов с минимальной пористостью и высокой точностью прилегания краёв.
В чём разница между центробежным литьём и литьём под вакуумом и давлением?
Оба механизма обеспечивают подачу расплавленного металла в литейную форму, но их приводные системы и методы контроля пористости существенно различаются:
| Особенность | Стоматологическая литейная машина для центробежного литья | Стоматологическая литейная машина для вакуумно-компрессионного литья |
|---|---|---|
| Метод впрыска | Механическое вращение центробежного рычага | Перепад давления, создаваемый сжатым воздухом |
| Контроль атмосферы | Плавление горелкой на открытом воздухе или в условиях частичного вакуума | Полный вакуум в камере в сочетании с защитой инертным газом |
| Риск пористости | Повышенный риск турбулентности и захвата воздуха | Минимальный; под давлением обеспечивает чистое заполнение даже самых тонких участков формы |
| Совместимость сплавов | Сплавы Co-Cr, Ni-Cr и высокозолотые сплавы | Полный спектр: неблагородные, благородные и химически активные сплавы |
| Требуемое пространство в лаборатории | Требуются балансировочные противовесы и свободное пространство | Закрытая компактная установка настольного или напольного исполнения |
В то время как традиционные промышленные литейные установки часто весят Пескоструйное литьё и литьё по выплавляемым моделям: сравнение Для серийного производства компонентов зуботехнические лаборатории используют исключительно высокоточные литейные формы по выплавляемым моделям в сочетании с вакуумно-компрессионным или центробежным литьём, что позволяет достигать допусков менее одного миллиметра.
Какие стоматологические сплавы можно плавить на этой машине?
Наша стоматологическая литейная установка подходит для плавки как недрагоценных, так и благородных металлов без перекрёстного загрязнения: Недрагоценные металлы: Каркасы и кламмеры из кобальто-хромовых (Co-Cr) и никель-хромовых (Ni-Cr) сплавов. Драгоценные и благородные сплавы: Высокозолотые, золото-палладиевые и серебро-палладиевые сплавы для реставрационных работ. Специальные металлы: Определённые конфигурации поддерживают плавку в среде инертного газа для изготовления титановых колпачков.
Какие требования к электропитанию и вентиляции необходимо учитывать при установке устройства?
Стандартные настольные индукционные установки требуют подключения к однофазной или трёхфазной сети напряжением 208–240 В, частотой 50/60 Гц, в зависимости от номинальной мощности плавки. Для автономных установок требуется: Электропитание: Отдельная электрическая цепь (обычно от 16 до 32 А). Подача воздуха/газа: Чистый сухой сжатый воздух с регулируемым давлением 6–8 бар (85–115 psi) или аргон высокой чистоты для литья в инертной газовой среде. Вентиляция: Прямой отвод вытяжного воздуха или установка под специализированным вытяжным лабораторным зонтом для удаления паров, образующихся при выгорании литейных колец. Охлаждение: Встроенная или внешняя линия чиллера с замкнутым контуром циркуляции для защиты индукционных катушек.
Как часто следует заменять тигли и уплотнения?
Срок службы тигля зависит от химического состава сплава и температуры плавления. Керамические тигли для основных металлов с высокой температурой плавления обычно выдерживают от 20 до 35 плавок до появления микротрещин. Графитовые тигли, используемые для золотых сплавов, служат дольше в восстановительной атмосфере. Для обеспечения герметичности вакуумной камеры мы рекомендуем еженедельно проверять силиконовые уплотнения дверцы и заменять их каждые 6–12 месяцев.
Требуется ли операторам специальное обучение для работы с оборудованием?
Наша высокочастотная стоматологическая литейная машина оснащена программируемыми автоматизированными циклами, поэтому операторам достаточно пройти базовый инструктаж, а не иметь многолетний опыт ручного литья с помощью горелки. Мы предоставляем подробные руководства по эксплуатации, стандартизированные таблицы параметров для распространённых сплавов, а также прямое дистанционное техническое обучение ваших специалистов.
Как наша лаборатория может запросить официальное коммерческое предложение и техническую спецификацию?
Свяжитесь с нашим отделом технических продаж оборудования, предоставив информацию о ежедневном объёме литья в вашей лаборатории, основных используемых сплавах и характеристиках электропитания. В течение одного рабочего дня мы предоставим официальное коммерческое предложение, подробные технические спецификации и габариты для транспортировки.



 Russian
 English
 German