
2026年10月3日
Изучите процесс литья вFoundry, включая ключевые техники, материалы и этапы качества для надежного литья металла
Основные шаги процесса литья на заводе
Он процесс литья на заводе преобразует сырой металл в функциональные, сложные инженерные компоненты посредством термической и механической обработки. Успешная заливка требует строгого контроля над геометрией форм, термическими балансами, химией расплава и динамикой кристаллизации.
+-------------------------------------------------------------------------------------------------+ | WORKFLOW ЛИТЬЕ НА ЗАВОДЕ | +-------------------------------------------------------------------------------------------------+ | [ Pattern & Core ] --> [ Mold Preparation ] --> [ Melting & Metallurgy ] | | CAD Tooling Design Sand / Resin / Die Spectrometric Testing | | | | | | | v | | | | [ Shakeout & Cleaning ] <-- [ Cooling & Solidification ] <-- [ Controlled Pouring ] | | Mold Breakdown Thermal Curve Control Gating & Riser Dynamics | +-------------------------------------------------------------------------------------------------+
Построение моделей и проектирование сердечников для сложной геометрии
Каждая заготовка начинается с точного проектирования оснастки, чтобы сформировать внешнюю геометрию и внутренние полости конечной детали.
- Уменьшение размеров и зазоров: Образцы включают точные размерные компенсации для сокращения металла от жидкости до твердого состояния и конические уклоны для легкого извлечения из формы.
- Сборка сердечников: Сердечники из высокопрочной песчаной смеси определяют внутренние каналы, выемки и полую геометрию, закрепляются внутри формы с помощью сердечниковых печатей и чаплетов.
- Инструментальные материалы: Формы обрабатываются из дерева, полиуретановой фанеры для формовки, алюминия или стали в зависимости от объема производства и требований к границам допусков по размеру.
Подготовка формы: зелёный песок, смоляной песок или металлические штампы
Стабильность формы диктует внешний поверхностный отдел и размерную точность. Литьевые заводы выбирают формовочные среды в зависимости от сложности детали, объема партии и марки материала:
- Зеленое песочное формование: Смесь кварцевого песка, каолинового глины и воды, уплотненная вокруг образца. Очень экономична для средне- и высокообъемных серий.
- Литье песком с смолой (No-Bake): Химически связанный песок, который застывает при комнатной температуре. Обеспечивает более жесткую форму, лучшую размерную стабильность и четкость деталей для тяжёлых или сложных компонентов.
- Постоянные металлические штампы: Изготовленные из инструментальной стали штампы, используемые для повторяемого, быстрого литья цветных сплавов с тесными допусками.
Подготовка сырья, плавка и металлургические испытания
Сырьевые материалы — включая литьевые возвраты, чистые стальные обрезки и маточные сплавы — загружаются в индукционные, электродуговые или чашечные печи.
| Процесс | Критическое действие контроля качества |
|---|---|
| Подготовка заряда | Проверка чистоты расплава, сухого состояния и соотношения ломов для предотвращения абсорбции газа |
| Контроль температуры плавления | Постоянный пирометрический мониторинг для достижения точных целевых диапазонов литья |
| Обработка расплава | Дегазация, флюсовка и удаление шлака для устранения растворённого водорода и оксидов |
| Химический анализ в печи | Тестирование с использованием оптического эмиссионного спектрометра (OES) перед сдачей в литье |
Контролируемая заливка и динамика системы направляющих
Перемещение расплавленный металл из ковша в форму требует сконструированной системы направляющих и поршневого подхвата для управления гидродинамикой.
- Оптимизированные коэффициенты заполнения: Размеры нижней шейки, коллекторной ветви и входного канала рассчитаны для снижения скорости входа металла, предотвращая турбулентный поток и вовлечение воздуха.
- Кормление ростверка: Стратегически расположенные открытые или закрытые подъемники обеспечивают резерв жидкого металла для подачи толстых секций, предотвращая внутренние поры усадки.
- Фильтры и ловушки: Керамические пеностейкие фильтры задерживают остаточную шлаку и неметаллические включения до того, как расплав попадет в полость.
Охлаждение, скорости затвердевания и операции снятия
После заливки отливка подвергается контролируемому фазовому преобразованию из жидкого состояния в твердое.
- Управление затвердеванием: Толщина секций определяет локальные скорости затвердевания металла. Литейные заводы применяют внешние охлаждающие вставки или изоляционные оболочки для индукции направленного затвердевания по направлению к подъемникам.
- Кривые охлаждения: Детали остаются в форме до тех пор, пока сплав не опустится ниже критических температур преобразования, что минимизирует внутренние напряжения и деформации.
- Выемка из формы: Вибрационные конвейеры, вращающиеся барабаны или механические сетки извлечения отделяют затвердевший металлический элемент от окружающего песочного для дальнейшей очистки.
Основные типы промышленных способов литья
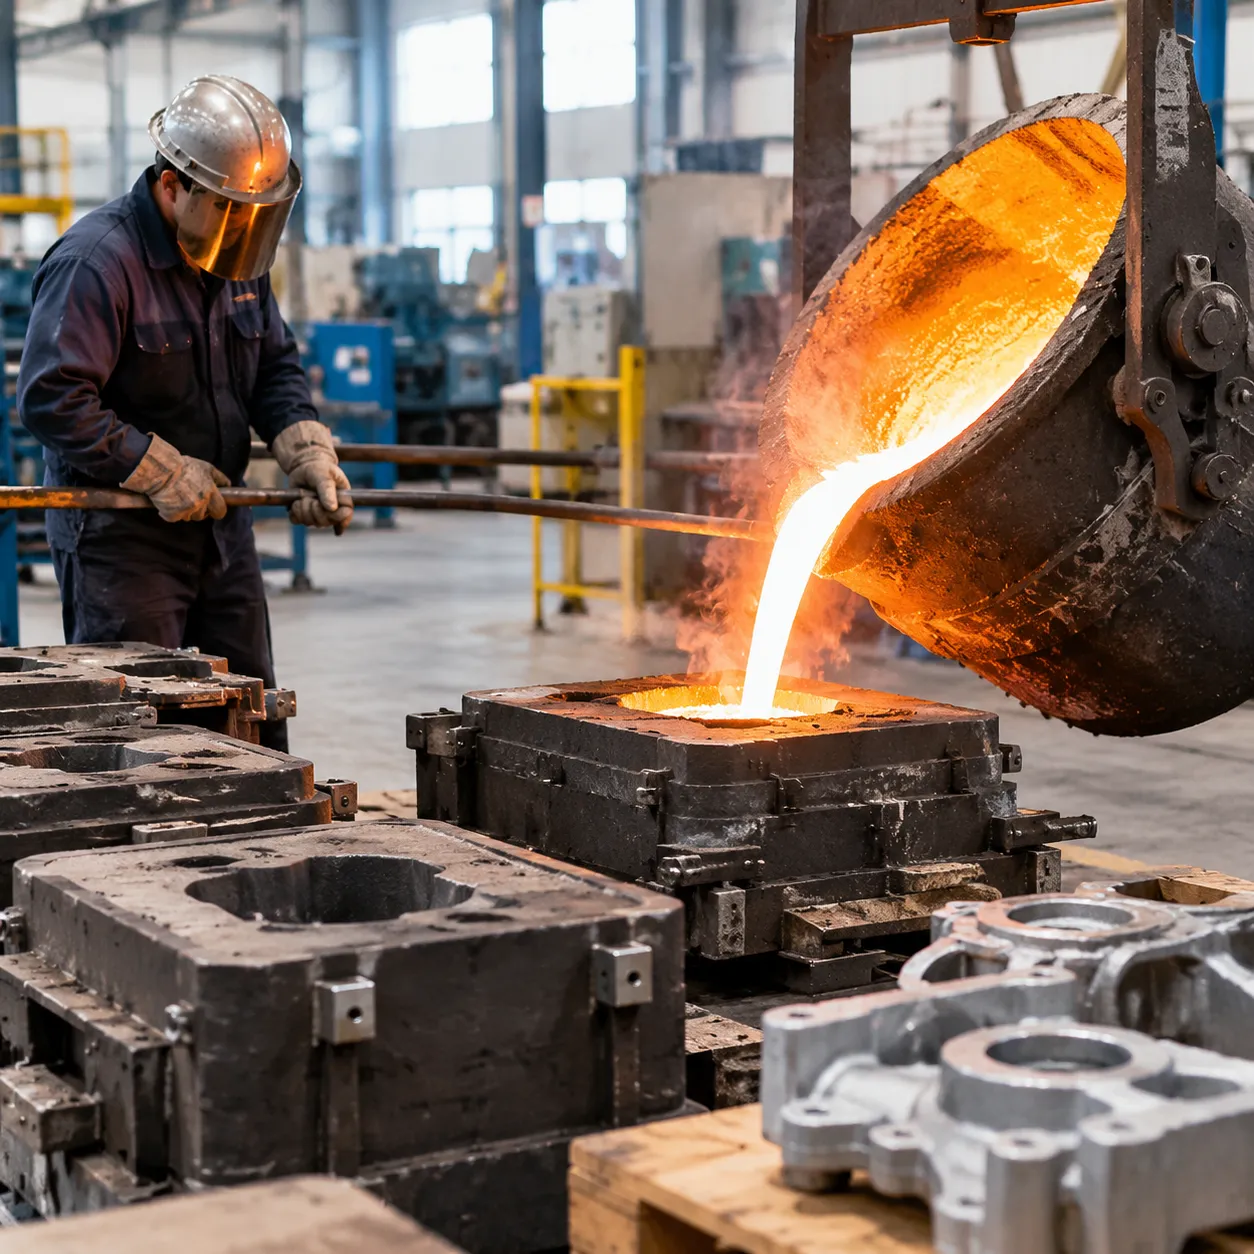
Выбор подходящего процесс литья на заводе зависит непосредственно от вашего объема производства, сложности геометрии и требуемых допусков. Мы используем несколько стандартных промышленных методов литья, чтобы удовлетворить специфические инженерные требования в глобальных секторах производства.
Песчаное литье для крупных конструктивных деталей
- Лучшее для: Корпуса тяжелого оборудования, моторныеBlock, станочные основы и структурные крепления.
- Ключевые преимущества: Низкие затраты на начальную оснастку, гибкие модификации форм и возможность литья деталей весом от нескольких фунтов до нескольких тонн.
- Обзор процесса: Используется уплотненный зеленый песок или химически связываемый песок на основе воска вокруг повторно используемого образца. Эффективно обрабатывает как чугун, так и цветные металлы.
Литейная штамповка под высокую объёмность и узкие допуски
- Лучшее для: Автомобильные корпусы, корпуса потребительской электроники и крупносерийное оборудование.
- Ключевые преимущества: Быстрые циклы, исключительная размерная точность и гладкость поверхности как после литья.
- Обзор процесса: Принуждает расплавленный металл под высоким давлением в повторно используемые стальные штоки. Это стандартная практика на современных литейных цехах по литью под давлением, работающих в основном с алюминием, цинком и магниевыми сплавами.
Литейное литье под упор ( Lost Wax ) для сложной геометрии
- Лучшее для: Лопасти турбин, корпус клапанов, медицинские приборы и сложное авиационно-промышленное оборудование.
- Ключевые преимущества: Точность близко к нет-форма, сверхтонкие стенки и минимальные требования к обработке после литья.
- Обзор процесса: Мы покрываем расходуемые восковые сборки керамической огнеупорной оболочкой, удаляем воск и заливаем расплавленный металл в полость из керамики, чтобы создать высококачественные детали литья в investment casting.
Центробежное литье для трубчатых и симметричных форм
- Лучшее для: Трубы, цилиндровые вкладыши, втулки и промышленные кольца.
- Ключевые преимущества: Высокая механическая плотность, прочность конструкции и низкие дефекты.
- Обзор процесса: Расплавленный металл заливается в быстро вращающуюся форму. Центробежная сила выталкивает плотный металл к внешним стенкам, в то время как легкие примеси мигрируют к каналу, что облегчает их удаление при обработке.
Постоянное литьё форм для стабильного выпуска цветных металлов
- Лучшее для: Поршни для двигателей, резьбовые и соединительные детали, а также компоненты из легких сплавов среднего и высокого пробега.
- Ключевые преимущества: Более быстрая скорость охлаждения по сравнению с песочным литьём, что приводит к более мелкому зерну, превосходной прочности на растяжение и надежной воспроизводимости.
- Обзор процесса: Использует гравитацию для литья цветных сплавов в предварительно нагретые, многоразовые стальные или чугунные формы, являясь ключевым решением внутри нашей услуг по литью алюминия наfoundry.
| Метод литья | Типичный допуск | Поверхностная отделка (Ra) | Оптимальный объем производства |
|---|---|---|---|
| Песчаное литье | ±0.030" | 250 – 500 микроинчей | Низко–средний |
| Литье под давлением | ±0.002" | 32 – 63 мкин | Высоко (10 000+ шт.) |
| Инвестиционное литье | ±0.005" – ±0.015" | 63 – 125 микроинчей | Низкий до высокого |
| Центробежное литье | ±0.010" – ±0.030" | 125 – 250 мкм | От среднего к высокому |
| Постоянная формовка | ±0.010" – ±0.020" | 125 – 200 мкм | От среднего к высокому |
Выбор материалов в литейном производстве металлокорда
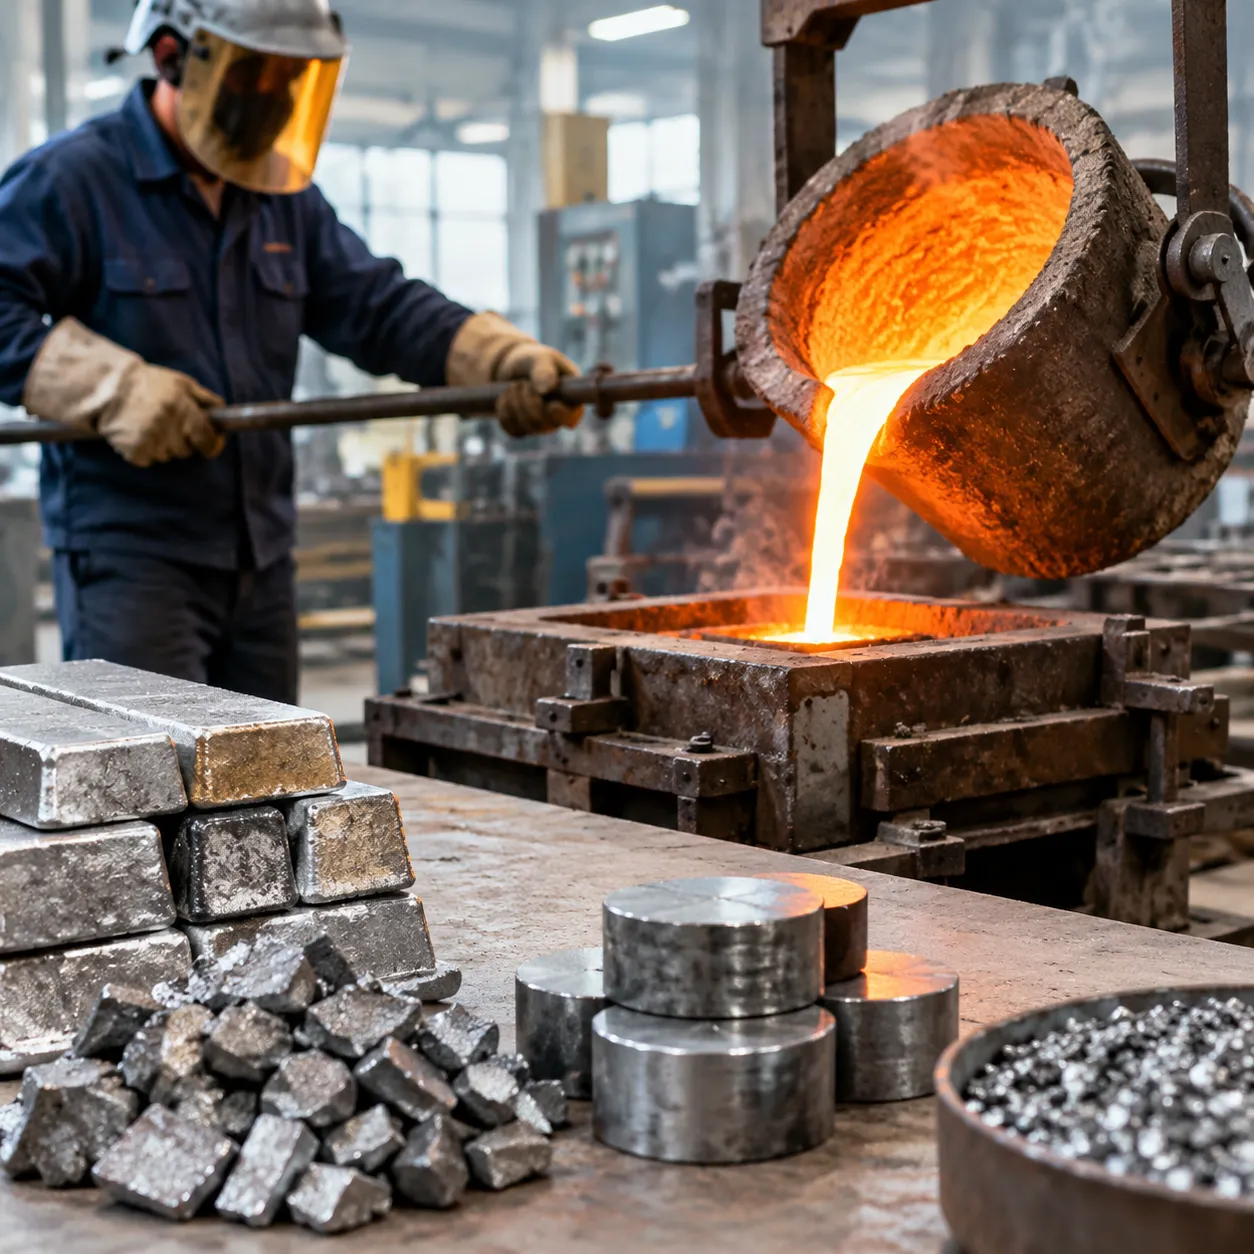
Правильный выбор сплава определяет, насколько хорошо ваша деталь выдерживает механическую нагрузку, экстремальные температуры и агрессивные среды. В наших литейных операциях мы сбалансируем металлургию, характеристики жидкости и механические цели, чтобы подобрать нужную марку металла под ваши точные условия эксплуатации.
Литейные сплавы с железом
Керозные материалы обеспечивают отличную прочность, износостойкость и структурную целостность для требовательных конструкционных деталей.
- Серый чугун: Отличная обрабатываемость и подавление вибраций; идеальны для блоков двигателей, оснований станков и корпусов насосов.
- Ковалентно чугун: Обеспечивает высокую прочность на растяжение и ударную вязкость благодаря нодулярной графитовой структуре; идеально подходят для шарниров автомобилей, шатунов и тяжёлонагруженных кронштейнов.
- Углеродистые и легированные стали: Обеспечивает высокую прочность на разрыв и свариваемость для конструкционных рам, резервуаров под давление и тяжёлого промышленного оборудования.
- Нержавеющая сталь: Выбран для экстремальной коррозионной и термостойкости. Узнайте больше у нас литьевых нержавеющих сталей кастовых сплавов и марок чтобы соответствовать конкретным химическим и механическим стандартам.
Литейные сплавы без железа
Легированные цветметы обеспечивают легковесную конструкцию, превосходную электропроводность и естественную защиту от коррозии.
- Алюминиевые сплавы: Легкий вес с высоким отношением прочности к массе; ознакомьтесь с нашим практическом руководстве по алюминиевым сплавам для литья для оптимального сочетания процессов при песчано-литейном, литье под давлением и инвестиционном литье.
- Латуни и бронзы: Выдающаяся износостойкость и низкое трение для подшипников, морского оборудования и запорной арматуры.
- Цинк и магний: Идеальны для тонкостенных, высокоточных структурных корпусов, требующих минимальных допусков и быстрого цикла.
Основные факторы подбора металлических марок
| Свойство/требование | Рекомендуемая металлургическая группа | Область применения |
|---|---|---|
| Высокая демпфирование и прочность на сжатие | Класс 30 / класс 40 серый чугун | Столы и корпусы станков |
| Ударная и усталостная стойкость | 65-45-12 / 80-55-06 Куйбышевая чугун | Подвесные рычаги, тяжелые ступицы |
| Коррозионная стойкость и химическая стойкость | Н stainless 300/400 серии, Бронза | Marine fittings, химические клапаны |
| Легкая структурная производительность | Алюминиевые сплавы A356 / A380 | Кронштейны для аэрокосмической отрасли, автокаркасы |
| Износостойкость и стойкость к истиранию | Керамический хромистый белый чугун высокой прочности, легированные стали | Сваи для добычи, износоустойчивые облицовки |
При проектировании детали под литье в формате литья по выплавке, мы оцениваем четыре основных фактора:
- Пределы механического напряжения: Требования по прочности на растяжение, пределу текучести и удлинению при статической и динамической нагрузке.
- Эксплуатационная среда: Экспозиция к солёной морской пене, агрессивным кислотам или рабочие температуры выше 500°C.
- Литейные свойства и усадка: Насколько легко расплавленный сплав заполняет сложные формы без появления горячих слепков или пористости усадки.
- Станочная обработка после литья: Износ инструментов и циклов времени, необходимых при вторичных операциях с ЧПУ.
Финирование и вторичные операции после литья
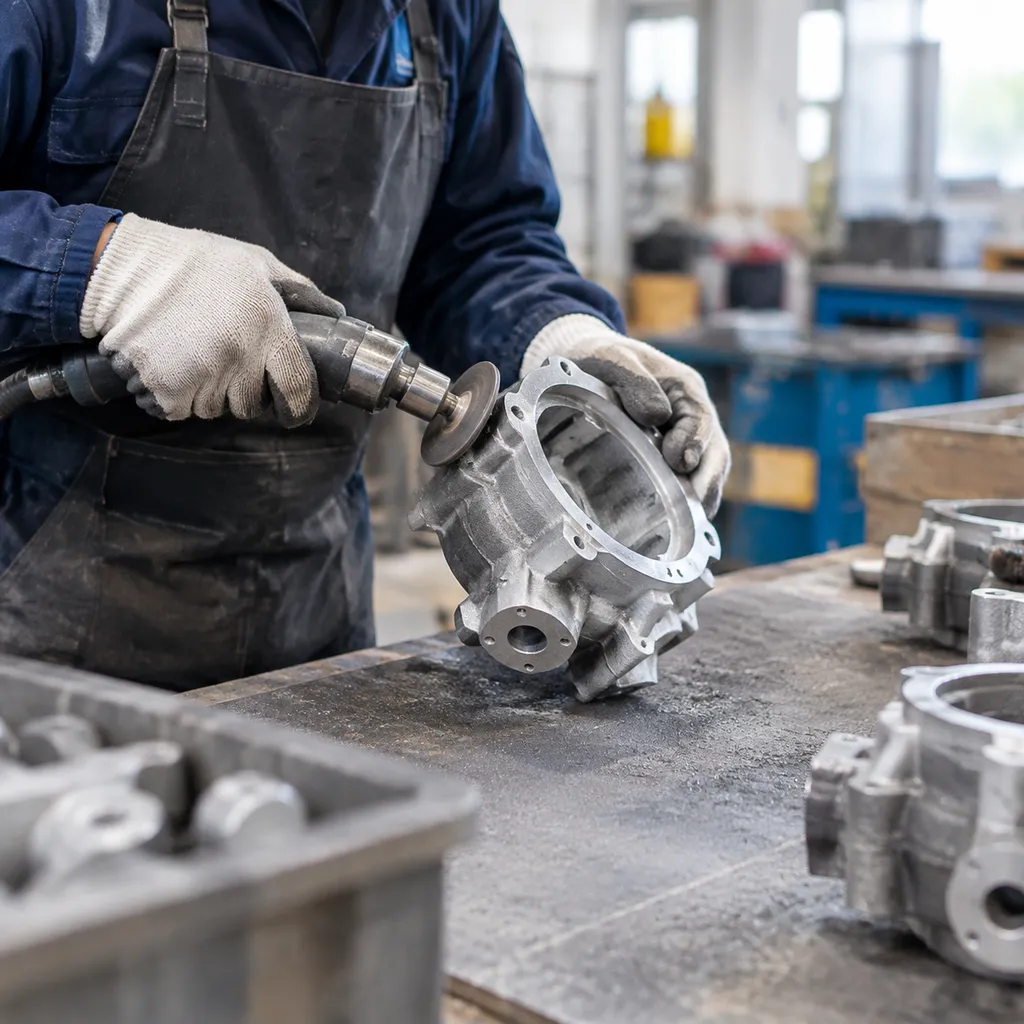
После того как металл затвердевает и остывает, готовая деталь выходит из формы, но редко готова к сборке. Мы выполняем серию пост-литейных операций, чтобы очистить, укрепить и размерно уточнить каждый компонент в соответствии со строгими инженерными требованиями.
Футтовка, удаление статики и ударная пескоструйная обработка поверхности
Сырьевые отливки выходят из формы с лишними металлоконструкциями. Мы очищаем и подготавливаем поверхность через стандартные механические процедуры:
- Удаление сужения и мейстеринга: Мы отпиливаем системы стального потока, гирлы и восприятии заготовок с помощью плазменных горелок, абразивных пильных станков или гидравлического клина.
- Футтовка и шлифовка: Операторы шлифуют линии разделения, своды и остаточные стебли установки, чтобы получить базовый профиль.
- Стрельбовая очистка: Высокоскоростной стальной шлиф или крупнозернистый абразив удаляет оставшуюся форму песка, окалину и оксидные слои, создавая однородную матовую поверхность.
Тепловая обработка после литья и отпуск
Охлаждение создаёт внутренние напряжения и изменяет кристаллическую структуру металла. Мы применяем целевые тепловые обработки для стабилизации микроструктуры и достижения нужной прочности и пластичности:
| Термическая обработка | Основная цель | Типичные сплавы |
|---|---|---|
| Релаксация напряжений | Устраняет остаточные напряжения от литья перед обработкой | Чугун, легированные стали |
| Отпуск | смягчает металл и улучшает обрабатываемость | Углеродистые стали, литейный чугун |
| Нормализация | Уточняет зернистость для однородной механической прочности | Структурные литьевые стали |
| Закалка и отпуск | Максимизирует предел прочности на растяжение и износостойкость | Высоколегированные стали |
| Рассчёт и старение T6 | значительно увеличивает предел прочности на текучесть | Литые алюминиевые сплавы |
Вторичная прецизионная обработка с ЧПУ и покрытие поверхностей
Литейное литье обеспечивает компоненты близкие к готовым размерам, но сопряженные поверхности с малыми допусками, резьбовые отверстия и посадочные корпуса под подшипники требуют дальнейшей доработки. Мы интегрируем точного литья и ЧПУ-машного для достижения точных допусков по размеру до микрона.
После обработки мы применяем защитные и эстетические поверхностные покрытия в зависимости от условий эксплуатации: Электростатическое окрашивание (E- coating) и порошковое окрашивание: Обеспечивает долговременную защиту от коррозии и ударопрочность металлическим корпусам промышленного назначения. Анодирование: Для литых изделий из алюминия принято повышать твердость поверхности и износостойкость. Гальваника и пассивация: Применяется к немедным и нержавеющим изделиям для химической стойкости и чистого косметического вида.
Контроль качества и предотвращение дефектов в процессе литья на кузнечном заводе
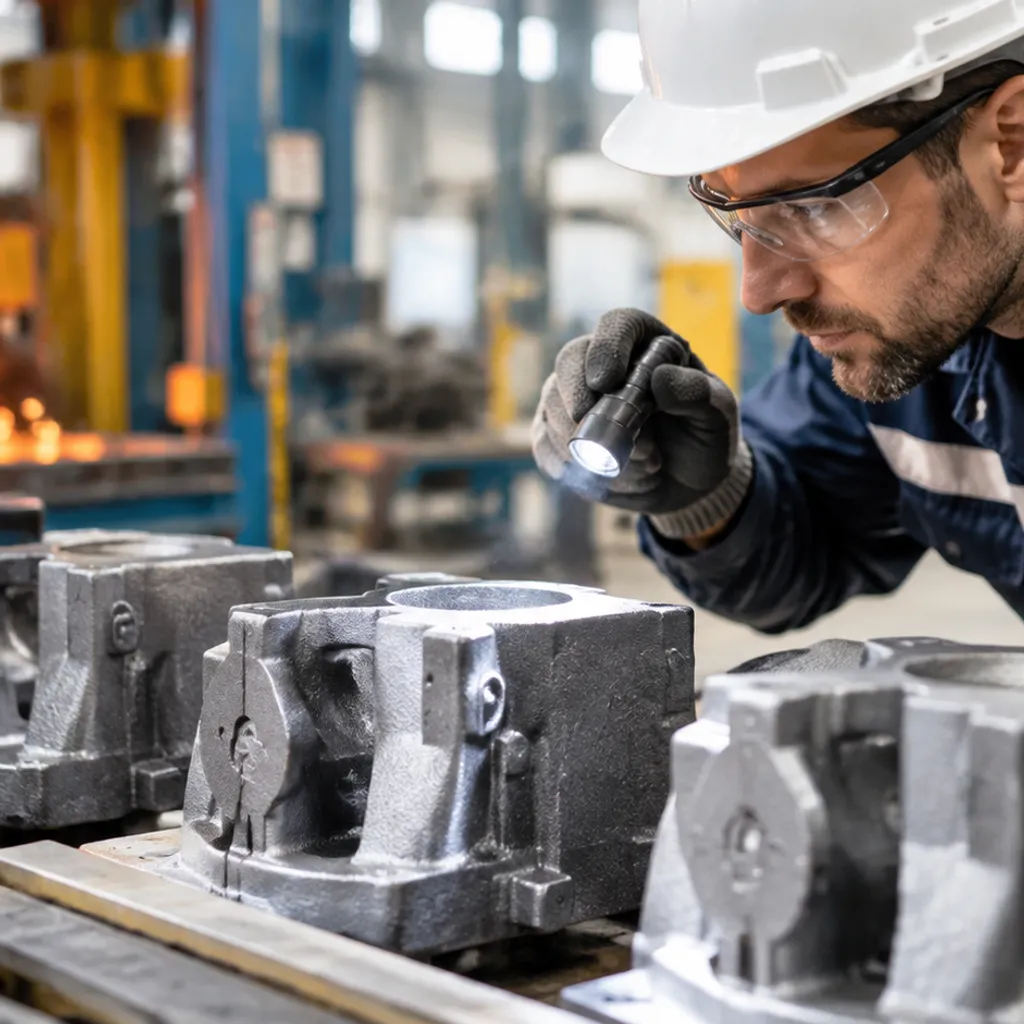
Соблюдение строгих стандартов качества на протяжении всего процесса процесс литья на заводе требует выявлять структурные и поверхностные дефекты до того, как детали попадут на отгрузку. Контроль химического состава металла, температур заливки и целостности форм позволяет литьям систематически идентифицировать и устранять корневые причины типичных дефектов литья.
Идентификация типовых дефектов и практические решения
- Газовая пористость: Маленькие овальные поры, вызванные захваченным воздухом, газом или влагой в форме. Мы устраняем это путем тщательного дегазации расплавленных сплавов, правильной выпечки сердечников и достаточной вентиляции форм.
- Усадочные полости: Внутренние пустоты, образующиеся при затвердевании металла и неравномерном сокращении. Оптимизация системы подачи, добавление теплоизоляционных темляков и размещение охлаждающих пластин направляют направленное затвердевание к подъемникам.
- Холодные стыки и недоплавы: Видимые швы или неполное заполнение заготовки, вызванное застыванием расплавленного металла до полного заполнения полости формы. Увеличение скорости заливки, повышение температуры расплава или корректировка толщ стенок снимают ограничения по потоку.
- Неконтактные включения (нерудные включения): Шлак, золь, или рыхлая песчаная смесь внутри отливки. Использование керамических пеноструктурных фильтров в канале и поддержание чистоты ковшей предотвращают попадание посторонних материалов в форму.
| Тип дефекта | Причина | Первопричина |
|---|---|---|
| Пористость | Захваченный газ / высокая влажность | Усиленная дегазация и перфорируемые вентиляционные отверстия |
| Уменьшение размера | Неравномерное тепловое сжатие | Оптимизированное размещение литников и охлаждающих элементов |
| Холодная стык | Низкая температура литья / медленный поток | Исправленная динамика затворов и более высокая скорость заполнения |
| Включения | Шлак или сломанные песчинки | Керамическая фильтрация и обработка расплава без загрязнений |
Неразрушающий контроль (NDT) и металлургическая инспекция
Тщательное тестирование обеспечивает соответствие каждого компонента международным механическим и размерным стандартам:
- Рентгенографический контроль и компьютерная томография: Обнаруживает скрытую пористость внутри, поверхностные трещины и смещение сердечника без повреждения детали.
- Магнитный порошковый контроль и капиллярный тест: Определяет микроскопические поверхностные трещины, холодные стыки и швы вдоль критических точек напряжения.
- Спектрометрический и металлургический анализ: Проверяет точное содержание сплавов, структуры зерна и нодулность в чугунных и алюминиевых марках.
- Измерительная координатная машина (CMM) проверка: Проверяет критически допустимые размерные допуски, особенно для сложных алюминиевое литье под инвестиции компонентов, требующих точности геометрии на уровне детали.
Оптимизация потока влоя и теплового управления
Минимизация количества лома на литейном участке начинается с цифрового моделирования литья и строгого контроля на цеховом участке. Моделирование потока расплавленного металла и кривых охлаждения до формовочного инструмента помогает сбалансировать скорость текучести, предотвратить улавливание воздуха и снизить турбулентность. Комбинация мониторинга температуры в режиме реального времени в печи с стандартизированными циклами охлаждения форм гарантирует повторяемые механические свойства и низкий процент отказов на протяжении серий производства.
Часто задаваемые вопросы о процессе литья на литейном заводе
Какой метод литья наиболее экономичен для производства в малом объеме?
Для прототипов и малых–до–средних объемов производства (от одного изделия до нескольких сотен единиц), песчаное литьё остаётся наиболее экономичным вариантом. Формы из песка и простое формовочное оборудование (из дерева, смолы или алюминия) требуют значительно меньших первоначальных инвестиций по сравнению с инструментами для литья под давлением высокого давления. Сотрудничество с опытным производитель песчаного литья для нестандартных металлических деталей помогает избежать больших начальных затрат на оснастку и сохранять короткие сроки изготовления.
Как песчаное литье сравнивается с литьем по выплавке в regarding поверхности и допусков?
Выбор между песчаным литьем и литьем по выплавке во многом зависит от требуемой точности размерных характеристик и качества поверхности:
- Поверхностная отделка: Песчаное литье обеспечивает более грубую поверхность (обычно 200–500 RMS), тогда как литье под давлением достигает гладких, почти конечных форм поверхности (обычно 60–125 RMS).
- Размерная допускa: Литье под давлением сохраняет намного более жесткие допуски (часто в пределах ±0.005 дюйма на дюйм), существенно уменьшая потребность в постобработке ЧПУ после литья. Чтобы понять точные пределы тонкозернистого литья, ознакомьтесь с технологии литья в металле, допуски по процессам и материалы руководстве.
- Геометрическая сложность: Пескоструйное литье обрабатывает более тяжелые, простые секции, в то время как литье под давлением превосходит по сложности, тонкостенным стенкам и геометриям с вырезами.
Какие металлические сплавы обеспечивают наилучшее текучесть во время литья?
Алюминиевые сплавы с высоким содержанием кремния (такие как A356 и A380) и серый чугун обеспечивают наилучшую текучесть при заливке расплавленного металла: Алюминиево-силicitевые сплавы: Кремний слегка расширяется при охлаждении, понижает температуру плавления и позволяет металлу заполнять тонкостенные участки без преждевременного застывания. Серый чугун: Эутектическое состав создаёт высокую текучесть при заливочных температурах, что делает его идеальным для крупных, сложных структурных рам и блоков двигателей. Цинковые сплавы: Обеспечивает исключительные характеристики текучести при более низких температурах плавления, что делает их стандартом для литья по формы с высокой точностью деталей.
Как затраты на оснастку и образцы влияют на общую цену деталей?
Оснастка и подготовка форм представляют собой основной фиксированный первоначальный расход в любом литьёном проекте. Оценка общей цены деталей требует балансировки начальной оснастки с общим объёмом производства:
- Низкая оснастка / Более высокая стоимость детали (песчаное литьё): Дешёвые образцы уменьшают риск запуска на коротких сериях, хотя детали могут требовать больший последующий рейзинг/очистку.
- Высокая оснастка / Более низкая стоимость детали (литьё под давлением и постоянная форма): Закаленные стальные формы несут высокие первоначальные производственные затраты, но дают тысячи однородных деталей с минимальным временем цикла, что снижает себестоимость единицы при большом объёме.
- Стратегия амортизации: Распределение инвестиций в оснастку по ожидаемым многолетним объёмам производства обеспечивает наиболее точную оценку расхода на единицу.
 Russian
 English
 German