
2026年9月26日
Изучите процесс стального литья: от проектирования форм и литья расплава до охлаждения, финишной обработки и контроля качества
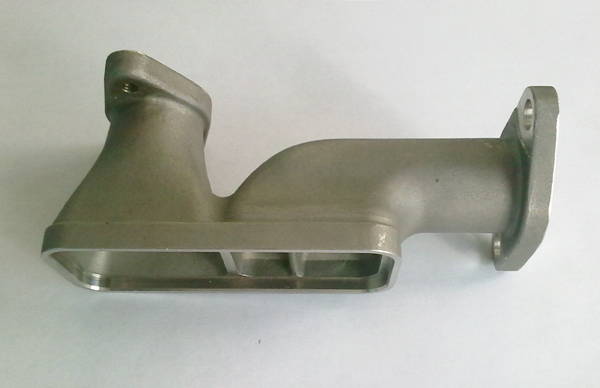
Понимание процесса стального литья
Процесс стального литья превращает жидкий металл в сложные, высоко целостные компоненты с изотропными механическими свойствами, которые ковочные или сборочные детали не могут достичь. Заливая расплавленный металл напрямую в спроектированные огнеупорные формы, мы исключаем длительные циклы механической обработки и обеспечиваем детали близкие к номиналу формы, разработанные для экстремальной механической нагрузки, удержания давления и суровых условий.
Основные принципы технологии стального литья
В своей основе литье стали основано на контролируемых тепловых переходах, жидкотермической металургии и динамике форм:
- Контроль плавки и металлургия: Мы плавим базовые заряды и точные легирующие элементы в электродуговых или индукционных печах, чтобы попасть в точный химический состав.
- Динамика потока и заполнения: Системы арматуры должны обеспечивать плавное, безтурбулентное заполнение формы, чтобы предотвратить задержку воздуха и эрозию формы.
- Направленная затвердевание: Тепловые градиенты разрабатываются так, чтобы отливка Solidifikatsiya постепенно приближалась к стратегически размещённым подпоркам, непрерывно питающим зону усадки.
Как расплавленное железо ведет себя во время заливки и затвердевания
Плавленая сталь демонстрирует отличные металлургические характеристики по сравнению с другими ферросплавами:
- Высокая температура плавления и высокая вязкость: Сталь плавится при повышенных температурах в диапазоне от 1 450°C до 1 600°C (2 642°F–2 912°F). Она имеет более низкую текучесть, чем чугун, требуя узких окон температуры заливки и оптимизированной геометрии литьевых канавок.
- Высокий объемный усадок: По мере остывания расплавленной стали от жидкого состояния до твердого она демонстрирует высокий коэффициент объемной усадки (обычно 4.5% до 7.0%). Без надлежащего объема ростера и теплоизоляции возникают значительные усадочные поры вдоль тепловых центроидов.
- Чувствительность к горячим трещинам: Сталь обладает низкой прочностью на растяжение сразу после застывания. Если форма или формовочная вставка сопротивляются естественному сокращению во время охлаждения, внутренние растягивающие напряжения вызывают горячие трещины. Мы используем песчаные связующие с оптимизацией коллапса, чтобы устранить механическое сопротивление.
Ключевые марки стали, используемые в литье
Выбор подходящей марки листовой стали для литья балансирует механическую прочность, износостойкость, machinability и экономическую эффективность.
| Категория стали | Распространенные марки (ASTM / ISO) | Ключевые свойства материала | Основные промышленные применения |
|---|---|---|---|
| Углеродистая сталь | ASTM A216 (WCA, WCB, WCC), ASTM A27 | Сбалансированная прочность на растяжение, высокая пластичность, отличная свариваемость и экономичное производство. | Посуда-емкости под давлением, корпуса насосов, общие инженерные кронштейны и боковые центральные узлы. |
| Легированная сталь | ASTM A217 (WC6, WC9), 4140, 8630, High-Mn | Исключительная прочность на удар, глубокая закаливаемость и повышенная стойкость к воздействию ударов, усталости и истиранию. | Запасные части для дорожной эксплуатации, горнодобывающее оборудование, передачи, кроссы из нефтегазовой отрасли. |
| Нержавеющая сталь | ASTM A351 (CF8, CF8M/316, Duplex CD4MCu) | Высокая коррозионная стойкость, стойкость к окислению при высоких температурах и хладнo--криогенная твердость. | Кислотно-химические импеллеры, морские фурнитуры, клапаны для СПГ и оборудование для пищевой продукции. |
Основные типы методов литья стали

Выбор подходящего процесса литья стали напрямую влияет на целостность детали, качество поверхности, инвестиции в оснастку и единичную стоимость. Мы подбираем конкретные техники литья под вашу точную геометрию детали, объем производства и механические требования.
Песчаное литье стали для тяжелых и крупномасштабных компонентов
Песчаное литье остается основным методом для массивных конструкционных стальных деталей, блоков цилиндров, горнотехнического оборудования и тяжелых корпусов насосов массой от нескольких килограмм до более 50 тонн.
- Как это работает: Мы упаковываем смесь огнеупорного песка (кремнезём, связанный смолой или глиной) вокруг многоразового образца, вытаскиваем образец, устанавливаем внутренние сердцевины и заливаем расплавленную сталь.
- Ключевые преимущества: Минимальные первоначальные затраты на оснастку, практически неограниченные по размеру и весу ограничения и крайняя гибкость как по углеродной, так и по легированной стали разных марок.
- Современные обновления: Для сложных прототипов или небольших партий без задержек с образцом мы интегрируем 3D-печатные песчаные форматы для быстрой точной литья без модели чтобы значительно сократить сроки изготовления.
Литейное литьё по выплавляемому воску ( Lost Wax ) для высокоточных деталей из стали
Когда ваша конструкция имеет тонкие стенки, сложные внутренние каналы и строгие допуски по размерам, процесс выплавляемого воска является оптимальным решением.
- Как это работает: Восковые образцы инжектируются, собираются на дерево-ветку и многократно погружаются в керамическую суспензию, образуя прочную оболочку. После удаления воска и выпалки расплавленная сталь заполняет керамическую полость.
- Ключевые преимущества: Достигаются допуски близкие к норме (до ±0,1 мм), исключает обширную фрезерную обработку и обеспечивает превосходную отделку поверхности (Ra 3,2–6,3 мкм).
- Целевые области применения: Аэрокосмические кронштейны, медицинское оборудование, компоненты турбонагнетателей и сложные корпуса клапанов через специализированные инвестиционное и прецизионное литье для металлических деталей.
Центробежечное литьё стали для цилиндрических и симметричных структур
Центробежное литьё использует вращение формы на высокой скорости для получения симметричных пустотелых деталей с непревзойденной плотностью материала.
- Как это работает: Расплавленная сталь заливается в вращающуюся цилиндрическую форму (скорость вращения составляет от 300 до 3000 об/мин). Центробежная сила заставляет плотный расплавленный металл упираться в наружную стенку формы, тогда как более лёгкие примеси, оксиды и газы мигрируют внутрь к полости.
- Ключевые преимущества: Единая, тонкопленочная структура без смещений и пористости по центральной линии, без пор в направлении. Приме́кшая внутренняя прослойка легко снимается токарной обработкой.
- Целевые области применения: Котлы трубопроводов высокого давления, гидравлические цилиндры, втулки ведущего подшипника и усиленные упорные кольца.
Вакуумные и непрерывные методы литья для высокоинтегрированных применений
Для критически важного сверхточного промышленного оборудования приглушенные среды литья исключают атмосферное загрязнение и оптимизируют производственный процесс:
- Вакуумное литье (VIM/VAR): Расплавы и литье стального сплава в вакуумной камере. Это полностью исключает поглощение водорода и кислорода, предотвращая газовую пористость, микротрещины и оксидные включения в суперсплавах и высококачественных нержавеющих компонентах.
- Непрерывное литье: Плавящаяся сталь непрерывно течёт через медный формовочный стенд с водяным охлаждением, затвердевая в непрерывные прутки, заготовки или слитки. Это обеспечивает стабильную концентрическую структуру зерна, нулевые дефекты на стыке формы и максимальный выход материала для крупных цепочек поставок.
| Метод литья | Типичный допуск | Шероховатость поверхности (Ra) | Наиболее подходит для |
|---|---|---|---|
| Песчаное литье | ±1.5 мм – ±3.0 мм | 12,5–25 мкм | Тяжёлые машины, крупномасштабные несущие рамы, низко-до среднеобъёмные |
| Инвестиционное литье | ±0.1 мм – ±0.5 мм | 3,2–6,3 мкм | Сложные геометрии, тонкие стенки, детали с винтовыми допусками нулевой формы |
| Центробежное литье | ±0.8 мм – ±1.5 мм | 6,3–12,5 мкм | Гладкие трубки, втулки, кольца и полые цилиндрические секции |
| Вакуумное литьё | ±0,2 мм – ±0,8 мм | 3,2–6,3 мкм | Высоконагруженные лопатки турбины, авиационно-промышленное оборудование, чистые сверхсплавы |
Пошаговый процесс изготовления стальных литьёв
Выполнение надёжного процесса литья стали требует строгого металлургического контроля на каждом этапе производства. Мы руководим каждым этапом с использованием точного инструмента, теплового мониторинга и чистыми методами плавки, чтобы поставлять структурно надёжные компоненты, готовые к суровым условиям эксплуатации.
| Формование шаблонов и формовочных элементов --> Сборка формы и настройка каналов подачи | | Электроплавка/индукционная плавка --> дегазация и контроль заливки | + | Охлаждение и выбивка --> очистка и удаление каналов
Изготовление форм и производство форм-матриц
Каждая отливка начинается с высокоточного проектирования образца. Мы проектируем деревянные, смоляные или алюминиевые формы с рассчитанными допусками усадки, чтобы компенсировать термическое сопротивление расплавленного стали.
- Усадочная компенсация: Сталь значительно контрактуется при охлаждении (обычно от 1,5% до 2,5% в зависимости от марки сплава).
- Изготовление короба сердечника: Корпусные песчаные cores высокой прочности формуются для создания сложных внутренних каналов, полостей и выступов, которые стандартные формы не могут формировать напрямую.
Сборка формы, системы пайки и рассогласования и расчёт подогрева:
Правильное проектирование подачи и подсадки имеет критическое значение для плавного заполнения полости формы металлом и предотвращения дефектов усадки.
- Размещение подпорок (risers): Подпорки действуют как тепловые резервуары, подают жидкую сталь в наибольшие по толщине участки детали по мере ее затвердевания.
- Расчет подачи: Головки подач, каналы и входы подбираются так, чтобы поддерживать ненасильственный поток и улавливать шлак до того, как он попадет в основную полость.
- Закрытие формы: Для деталей высокой целостности наша специализированная услуги песочного литья из нержавеющей стали используют химически связанные песчаные системы, которые обеспечивают прочность формы и размерную устойчивость во время заливки.
| Компонент | Целевая инженерная цель | Основной операционный фокус |
|---|---|---|
| Лейочная ванна | Регулирует вход металла | Снижает скорость и динамическую турбулентность |
| Падение струи и зажим | Контролирует объемный расход | Предотвращает эрозию формы и попадание воздуха |
| Путь расплава и воронка | Распределяет сталь по полости | Обеспечивает однородное заполнение без холодных заторов |
| Подпорка-подъемник | Компенсирует объемное усадку | Упрочняет последнюю фазу для удаления пористости из литья |
Индукционная и плавка в электроплавильной печи дугового типа
Мы подгоняем метод плавки под состав сплава и объем партии:
- Литье в индукционной печи: Наиболее подходит для сплавов высокого содержания, нержавеющей стали и специализированных марок стали. Электромагнитное перемешивание обеспечивает однородность температуры и дисперсии сплава.
- Плавка в дуговой электропечи: Идеально для литья крупнотоннажной углеродистой и олово-легированных сталей, обеспечивает быстрые скорости расплава и гибкую переработку.
- Спектрометрический анализ: Мы подтверждаем химический состав непосредственно по образцам расплава до выпуска, чтобы обеспечить соответствие спецификациям материалов.
Контроль температуры заливки, дегазация и инокуляция
Контроль качества жидкой стали непосредственно перед литьем предотвращает газовую пористость, окисление и включения.
- Окно температуры заливки: Держится в строгих допусках — слишком высокая температура вызывает сгорание формы и горячие трещины; слишком низкая — приводит к браку и холодным стыкам.
- Дегазация и дексидация аргоном: Устраняет растворённый водород и азот, при этом нейтрализуя свободный кислород.
- Инокуляция: Вводят тонкозернистые рафинирующие вещества для стимуляции равномерного нуклеирования и уточнения структуры зерна после литья.
Охлаждение, осадка, удаление канала-переливника и отделка
После заливки отливка охлаждается в контролируемых условиях внутри формы до перехода в твёрдое состояние.
- Выемка из формы: Механические вибрационные столы для отделения песчаной формы разрушают форму без повреждения геометрии отливки.
- Удаление ствола и перегородок: Окисно-ацетиленовые факелы, плазменная резка или холодная пила удаляют систему подач и перегородки.
- Фрезеровка и дробеструйная очистка: Грубая шлифовка выравнивает швы разбивки и конусы ядра, затем высокоскоростная пескоструйная обработка по стальному зерну удаляет поверхностную окалину и оставляет чистое finish.
Послелитейная термообработка и отделочные операции в процессе литья стали
Засыпка затвердение — лишь половина пути. Затянутые литьевые стали содержат неровности структуры зерна, внутреннее напряжение и шероховатые поверхности. Мы используем целевые тепловые циклы, отделку и ЧПУ-обработку для приведения механических свойств и размеров к окончательной спецификации.
| Тепловая обработка | ---> | Подготовка поверхности и очистка | ---> | ЧПУ-обработка | | (Отжиг/Нормализация/Закалка) | | (Фрезеровка/Очистка) | | (Уменьшение допусков) |
Отжиг и нормализация для уточнения структуры зерна
Сырые отливки часто развивают грубые дендритные зерна при охлаждении. Термическая обработка восстанавливает однородную микроструктуру:
- Полный отжиг: Мы нагреваем деталь выше ее критической температуры ($Ac_3$) и медленно охлаждаем ее внутри печи. Это смягчает металл, увеличивает пластичность и снимает остаточное напряжение для облегчения обработки.
- Нормализация: Нагрев детали и её свободное воздушное охлаждение разрушает грубые кристаллические структуры после литья, образуя уточненную, однородную матрицу перлит-феррит, что улучшает предел прочности при текучести и хрупкость по всей отливке.
Закалка и отпуск для максимальной твердости и прочности на растяжение
Для компонентов, подвергающихся экстремальным механическим нагрузкам, ударам или абразивному изнашиванию, применяется двухступенчатый цикл закалки и отпуска:
- Аустенитирование и закалка: Быстрое охлаждение в воде, масле или принудительным воздухом превращает сталь в твердый, хрупкий мартенсит.
- Твердость после закалки: Повторное нагревание стали до контролируемой субкритической температуры снимает напряжения закалки, сохраняя ударную вязкость.
Это создает сбалансированные закалённые и отпускованные стальные детали способные выдерживать сильные эксплуатационные напряжения без хрупкого разрушения.
Снятие остаточных напряжений, чтобы предотвратить деформацию по размеру
Изменения тяжелых секций и быстрое охлаждение вызывают неравномерное остаточное напряжение. Без коррекции детали могут деформироваться во время обработки или эксплуатации.
Мы выдерживаем отливки при температурах от 550°C до 650°C (1020°F до 1200°F) и охлаждаем их медленно. Это выравнивает внутренние напряжения, сохранявая существующую твердость и микроструктуру.
Точная механическая обработка с ЧПУ, дробестрельная очистка и пассивация поверхности
| Шаг | Метод | Цель |
|---|---|---|
| Грубая доводка и резка | Плазменная резка, промывка факелом, шлифовка | Удаление门формозы, выпусков и боковой отбортовки. |
| Стружечная очистка | Высокоскоростной стальной дробь / пескоструйная очистка | Удаление запекшейся пески, оксидов и кожуры поверхности. |
| Прецизионная механическая обработка | Многоосевая обработка на станках с ЧПУ: фрезерование, токарная обработка, растачивание | Достижение окончательных критических допусков, плоских сопряжений и резьбовых отверстий. |
| Пассивация / Покрытие | Кислотное отбеливание, пассивация, антикоррозийная грунтовка | Восстанавливает устойчивые к коррозии пассивные оксидные слои на нержавеющих марках. |
Интегрируя передовые точного литья и ЧПУ-машного обеспечивает соответствие каждого стального компонента строгим допускам по геометрии прямо после завершающей обработки.
Контроль качества, профилактика дефектов и стандарты испытаний в литье стали

Надёжная процесса литья стали требуют строгих контрольных точек качества от подготтовки расплава до финальной упаковки. Мы используем мониторинг процессов в реальном времени, неразрушающий контроль и разрушительные испытания, чтобы каждый отлитый компонент соответствовал международным структурным стандартам и надёжно работал в экстремальных условиях эксплуатации.
Коренные причины и способы устранения для распространённых дефектов литья стали
Предотвращение дефектов на стадии формования и плавки устраняет дорогостоящие брак и отказа после обработки.
| Тип дефекта | Причина | Профилактическое действие и исправление |
|---|---|---|
| Шинкование литья пористость | Недостаточное поступление жидкого металла во время кристаллизации вызывает объёмную усадку. | Оптимизируйте геометрию питателя и его положение с помощью программного обеспечения моделирования кристаллизации для обеспечения направленного охлаждения. |
| Горячие трещины (горячие растрескивания) | Высокие температурные сжимающие напряжения действуют на слабые зонные дендритные участки, которые кристаллизуются. | Улучшение разворачиваемости сердечника, снижение температуры заливки, уменьшение содержания серы/фосфора и применение однородных скруглений углов для эффективного предотвращение горячего трещинного дефекта. |
| шлаковая и песчаные включения | entrainment of molten slag or erosion of mold sand during turbulent pouring. | Установить керамические пористые фильтры, улучшить снятие шлама с дна ковша и увеличить прочность связующего песка. При необходимости сварного ремонта или облицовки на критически изнашивающихся поверхностях применяйте высококачественный кобальтовые сварочные сплавы для высокой износостойкости и термостойкости восстанавливает долговечность конструкции. |
| Газовая пористость (микротрещин) | Задержанный водород, азот или влажность формы в струе расплавленной стали. | Тщательно обезкисляйте ванну, применяйте вакуум-дегазирование и обеспечьте полное обжигание и сухость песчаных форм. |
Неразрушающий контроль (NDT) литья
Чтобы проверить внутреннюю прочность без повреждения готовых деталей, применяем продвинутые NDT литья протоколы:
- Ультразвуковая дефектоскопия (UT): Высокочастотные звуковые волны выявляют внутренний усадочный дефект, микропустоты и подповерхностные плоскостные дефекты в толстостенных участках.
- Рентгенографическое тестирование (RT / рентген): Генерирует высококонтрастные внутренние изображения для оценки объемных дефектов, газовых карманов и глубоких включений в соответствии со справочными стандартами ASTM.
- Магнитопорошковый контроль (MT): Выделяет поверхностные и неглубокие подповерхностные микротрещины в ферромагнитной углеродистой и маломодульной литейной стали.
- Контроль проницаемости жидкостью (PT): Обнаруживает дефекты, выходящие на поверхность, и микропористость в немагнитной нержавеющей стали и никелевых сплавах литейных изделий.
Механические и Металлургические Испытания
Мы подтверждаем физическую целостность каждой плавки через разрушительное тестирование встроенных образцов:
- Тянущие и предел текучести (ASTM A370): Проверяет предельную прочность на растяжение, предел текучести и удлинение, чтобы гарантировать прочность структуры.
- Испытания на удар по Шарпи V-образный вырез: Измеряет поглощение энергии и прочность на удар вплоть до кристаллийных температур (–40°C до –196°C) для тяжелых условий эксплуатации и низкотемпературных применений.
- Испытания на твердость (Бринелль и Роквелл): Подтверждает однородную глубину твердости и корректную трансформацию микроструктуры после термообработки.
- Спектрометрический и металлографический анализ: Проверяет точность химии расплава и оценивает зерновой размер, распределение карбидов и баланс фаз (например, отношения феррит-аустенит в двойных марках).
Прецизионная размерная инспекция: CMM и 3D оптическое сканирование
Соблюдение тесных допусков обеспечивает бесшовную интеграцию литейных компонентов в автоматизированные центры ЧПУ и финальные сборки.
- Станок координатно-измерительный (CMM): Выполняет автоматическую проверку с использованием точепробника на критических базах, окружностях болтов, выверке отверстий и сложных геометрических особенностях.
- 3D оптическое и лазерное сканирование: Захватывает облака точек всей детали для генерации тепловых карт отклонений в CAD с кодировкой по цвету, указывая на деформацию литья, вариации угла чертежа и смещения толщины стенок в сложной геометрии.
Ключевые промышленные применения для процесса литья стали
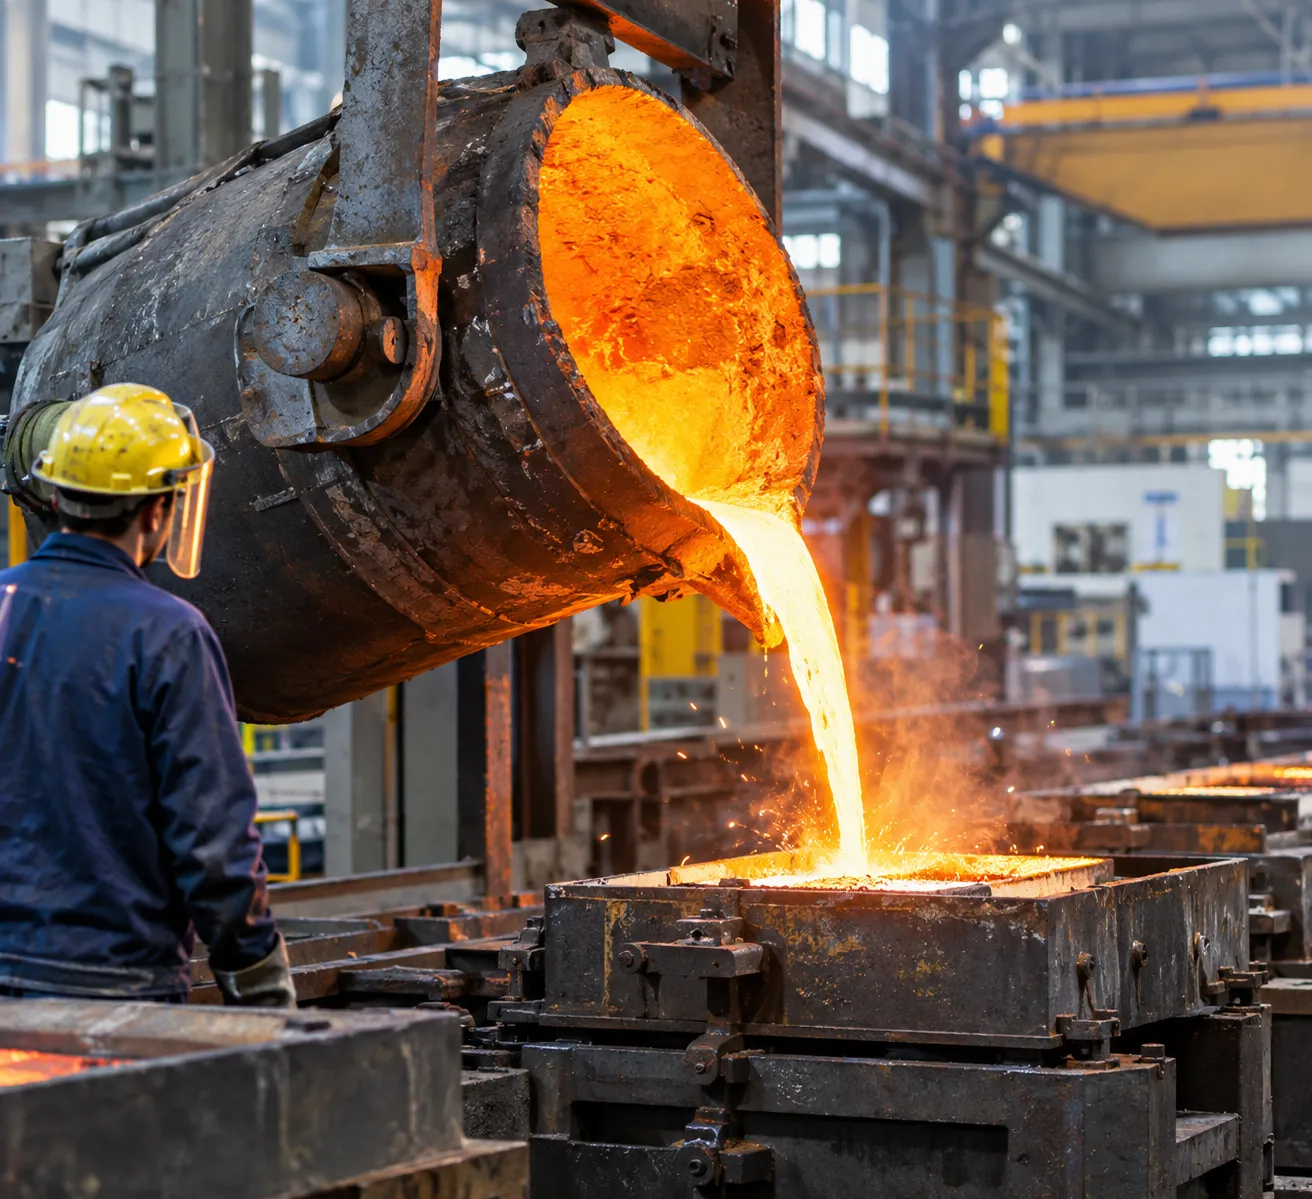
Универсальность и механическая прочность современной процесса литья стали делают её незаменимой в тяжёлых отраслях. Когда детали должны выдерживать многопериодические нагрузки, экстремальные давления, абразивный износ и термические shocks, литьевая сталь обеспечивает долгосрочную структурную надёжность, где изготовленные или сварные альтернативы отстают.
Тяжёлое оборудование для добычи полезных ископаемых, строительства и землеройных работ
Тяжёлые машины полагаются на литьё стали для обработки суровых циклов ударов и сильного износа. Мы производим монолитные литые детали, исключающие точки концентрации напряжения, типичные для сварных узлов. Зубья экскаватора и погрузчика: Отлиты из высокомарганцевистой и малосложной стали для упрочнения под ударом. Гусеницы и звездочки: Созданы для непрерывных гусеничных приводных систем, подверженных камням и абразивной суспензии. Щиты дробилок, конусы и пределы: Разработаны с высокой ударной вязкостью, чтобы предотвратить катастрофическую трещинность при снижении крупных агрегатов.
Высоконапорные клапаны, насосы и фитинги для нефтяной промышленности
Системы перехвата и обработки жидкостей в энергетическом секторе требуют плотных, герметичных по давлению литых деталей без subsurface пористости. Мы используем обожжённую углеродистую сталь и нержавеющие стали для соответствия строгим нормам сосудов под давлением: Корпуса клапанов и головки конических упоров: Разработано для тяжёлого сероводородного газа (H2S), подводных трубопроводов и паровых линий на перерабатывающих установках. Конические импеллеры и корпуса насосов: Гидростатически испытанные отливки, рассчитанные на сопротивление кавитации и плавные траектории потока. Затворы скважин и коллекторы: Тяжёлостенные фитинги, рассчитанные на рабочие давления до 15 000 psi. Для экстремально агрессивных сред мы также предлагаем специализированные никелевые услуги литья для Inconel и Monel компоненты.
Железнодорожные платформы, сцепления и компоненты подвижного состава
Железнодорожная инфраструктура требует высокой усталостной прочности и размерной однородности для обеспечения безопасной эксплуатации на протяжении миллионов циклов нагрузки. Боковые рамы и подкладки: Литые структурные рамы, поглощающие динамическое вибрационное воздействие пути и равномерно распределяющие вес вагона. Автоматические сцепления и зубчатые соединения: Кинальные детали из литой стали с высоким пределом текучести, рассчитанные на поглощение экстремальных тяговых и буферных сил. Корпуса чертежной передачи и центральные пластины: Износостойкие компоненты, сохраняющие выравнивание и предотвращающие преждевременное разрушение вагонов.
Морское, авиационное и энергетическое структурное оборудование
Турбины, морские средства propulsion и лётное оборудование требуют дефектных литья, способных выдерживать вращательное напряжение, морскую коррозию и термические цикла.
| Промышленность | Критически важные стальные изделия из литья | Основные марки материалов | Ключевое требование к производительности |
|---|---|---|---|
| Морская промышленность | Рудерные рога, остов транца, хабы пропеллера | Литье из углеродистой стали, аустенитная нержавеющая сталь | Устойчивость к коррозии морской воды, высокая прочность на предел текучести |
| Космическая отрасль | Кузовные опоры двигателя, кронштейны шасси, направляющие закрылков | Нержавеющая сталь с предварительной отпускной закалкой | Высокое отношение прочности к весу, усталостная стойкость |
| Power Gen | Паротурбинные корпусные детали, турбинные рабочие лопатки Фрэнсис | Хром-молибденовые стальные сплавы | Устойчивость к ползучести при высоких температурах, прочность против кавитации |
Литьё стали против ковки против изготовления: выбор правильного пути

При планировании производства компонентов выбор между процесса литья стали, ковкой и сварной обработкой сводится к сложности конструкции, требованиям к структурной нагрузке и экономике единицы продукции. Мы заранее оцениваем эти основные компромиссы, чтобы помочь вам выбрать наиболее надёжный и экономичный путь производства.
Литьё против ковки: структурная прочность, затраты на оснастку и геометрия
Выбор между литьевая сталь против ковкой стали сфокусировано на геометрии по сравнению с направленной прочностью:
- Геометрическая свобода: Процесс литья стали хорошо подходит для создания сложных внутренних каналов, контурированных стенок и снятий выступов, которые ковка просто не может произвести.
- Инвестиции в оснащение: Формировочные штампы для ковки требуют больших начальных инвестиций и изнашиваются при экстремальной нагрузке. Формы литья и формы значительно дешевле на старте, что делает индивидуальные и средние серии деталей гораздо более целесообразными.
- Механические свойства: Ковка выравнивает направление зерна для максимальной ударной прочности вдоль одной оси. Литьё обеспечивает изотропные свойства — одинаковая прочность во всех направлениях — что идеально подходит для условий многократной загрузки.
Литьё против сварной металлопродукции: экономия веса и консолидация деталей
Многочастные сварные изделия часто сопровождаются высоким трудозатратами, слабостями зоны термического влияния (СТИ) и непоследовательным качеством соединений. Переход на индивидуальные литьевые заготовки от опытного производителя производитель песчаного литья для нестандартных металлических деталей обеспечивает немедленные структурные улучшения:
- Консолидация деталей: Мы можем объединить многокомпонентные сборки в одну монолитную отливку, устраняя трудозатраты на сборку и риски отказа соединений.
- Уменьшение веса: Литьё размещает металл только там, где напряжение структурной части требует, устраняя ненужные несущие пластины и тяжелые сварные швы.
- Распределение напряжений: Плавные переходные радиусы, введённые литьём, заменяют острые сварные углы, значительно снижают локальные концентрации напряжений.
Себестоимость и выгодность: объём против срока изготовления
| Метод производства | Стоимость оснастки | Геометрическая сложность | Срок изготовления (прототипы) | Лучшая подходящая производственная объёмность |
|---|---|---|---|---|
| Стальное литьё | Умеренный | Высокий (встроенные внутренние опоки, изогнутые стенки) | 4–8 недель | Низкий до высокого объём |
| Ковка | От высокого до очень высокого | Низкий до среднего (простые, сплошные формы) | 8–14 недель | Высокий до очень высокого объёма |
| Сварная сборка | Минимальный | Средний (ограничен формами пластины/трубы) | 1–3 недели | Единичный прототип до очень малого объёма |
- низкий объём / быстрые прототипы: Сварная обработка лучше всего подходит для быстрого изготовления единичных изделий, когда инвестиции в оснастку не обоснованы.
- Средний до высокого объёма / сложные детали: Он процесса литья стали предлагает наименьшую общую стоимость за деталь за счёт сокращения времени обработки, брака и последующей сборки.
- Высокий объём / простые формы с высоким эффектом: Ковка остается стандартной для изделий высокого объема, таких как простые штанги-, приводные шестерни и стандартные валы.
Часто задаваемые вопросы (FAQ)
Какова основная разница между литьем из стали и литьем из чугуна?
Основное различие сводится к содержанию углерода и механической пластичности. Литая сталь содержит менее 2,01% углерода (обычно от 0,11% до 0,51%), в то время как чугун содержит от 2,1% до 4,1% углерода.
| Особенность | Литая сталь | Чугун |
|---|---|---|
| Содержание углерода | < 2,01% углерода | 2,01% – 4,01% углерода |
| Гибкость и выносливость | Высокая ударная прочность, устойчивость к ударным нагрузкам | Хрупкость, трескается при высоком растяжении ударной нагрузки |
| Свариваемость | Отлична для большинства марок | Плохая; склонна к растрескиванию без предварительного нагрева |
| Литье под давлением | Выше температура плавления, большая усадка | Ниже температура плавления, легкое плавление, низкая усадка |
Какой метод литья стали обеспечивает самые жесткие размеры?
Литейное производство по литью по выплавляемому воску обеспечивает наивысшую точность размеров, обычно соответствуя ISO 8062 CT4 до CT6 классам допуска и уровням шероховатости поверхности между Ra 3.2 до 6.3 мкм. Эта точность минимизирует или полностью исключает последующую вторичную механообработку. При работе с опытной производитель чугунных отливок для заказных сплавов, литье по выплавляемому воску позволяет получить сложные геометрические формы, тонкостенные секции и точные near-net-shape профили, которые регулярно заливаются.
Как инженеры предотвращают горячие трещины в отливках из высоко-сплавистой стали?
Горячие трещины возникают, когда металлокристаллы затвердевают и сжимаются в ограничении жесткими формами или ядрами. Мы предотвращаем горячие трещины с помощью специальных проектных и металлургических контролей:
- Улучшение сопротивления разрушению формы: Используйте песчаные связующие, которые быстро распадаются по мере охлаждения металла, снимая механическое сопротивление.
- Оптимизация геометрии: Щедро увеличивайте радиусы скругления на переходах поперечных сечений, чтобы устранить локальные концентрации напряжений.
- Контроль химии: Ограничивайте остаточные уровни серы и фосфора ниже 0.02%, чтобы предотвратить слабыеFilms при порах по граням зерен.
- Тепловое управление: Разместить стратегические охлаждения и оптимизированные подъемники для содействия направленной кристаллизации и устранения горячих зон.
Какие сертификаты и стандарты ASTM применяются к литью конструкционных сталей?
Промышленные изделия из литья стали должны соответствовать стандартизированным требованиям к материалу, механическим свойствам и испытаниям:
- ASTM A27 / A148: Стандартные спецификации на углеродистые и высокопрочные легированные стальные литья для конструкционных применений.
- ASTM A216 / A352: Спецификации на углеродистые и низколегированные стальные литья, пригодные для элементов, содержащих давление, запорной арматуры и для низкотемпературных условий эксплуатации.
- ASTM A351 / A743: Охватывают литейные grades из нержавеющей стали аустенитного типа для коррозионностойких условий эксплуатации.
- Стандарты качества и инспекции: Сертифицированные литейные заводы работают на основе ISO 9001:2015, PED 2014/68/EU для сосудов под давлением и обеспечивают соответствие НКД через ASTM E446 (рентгенография) и ASTM E709 (испытание магнитной частицией).



 Russian
 English
 German