
2026年9月10日
Титановые инвестиционные отливки для аэрокосмических, медицинских и промышленных деталей с вакуумным переплавлением, точные тонкие стенки, близко к нормальному размеру, точность
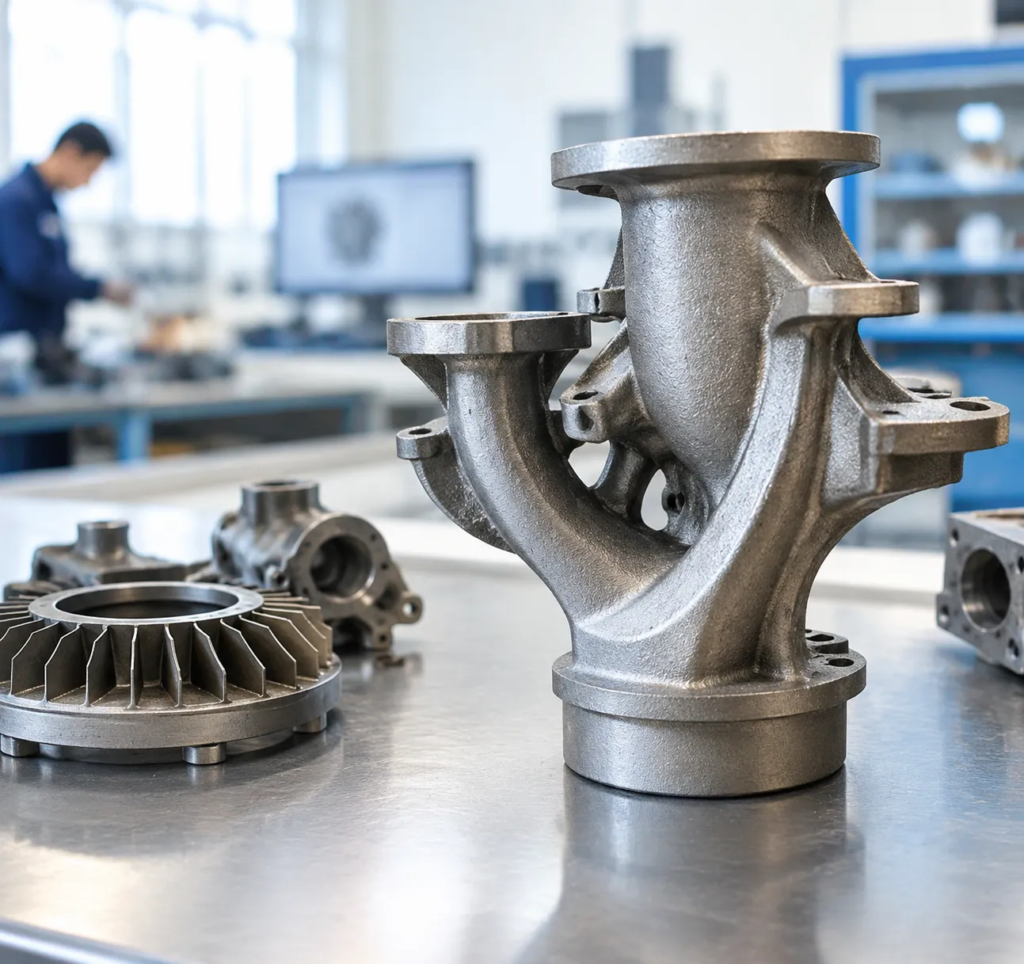
Что такое титановая инвестиционная литьевая отливка?
Титановая инвестиционная отливка — это специализированный процесс производства, предназначенный для получения сложных деталей из металла близко к нормальному размеру с жесткими допусками и исключительной отделкой поверхности. Комбинируя точность техникиLost-Wax с передовой вакуумной металлургией, мы получаем легкие детали высокой целостности, которые значительно уменьшают материалопотери и требования к вторичной механической обработке.
Основные принципы титаново-ломковой технологии
Процесс основан на временных шаблонах, формирующих сложные внутренние полости, тонкие стенки и сложные контуры, которые трудно или затратнее обрабатывать из цельного титана заготовкой.
В отличие от обычной литья стали или алюминия, титан требует специализированных, неактивных огнеупорных материалов и контролируемых атмосфер для предотвращения металлургического загрязнения во время заливки.
Ключевые этапы процесса литья
- Создание wax Pattern (шаблон из воска): Мы вводим прецизионный воск в прецизионно обработанные металлические заготовки для создания точных копий целевой геометрии, включая сборку в дерево подводов и направляющих.
- Строение керамической оболочки: Дерево воска многократно окунается в инженерные керамические слюры и обсыпается специализированным огнеупорным песком, образуя оболочечную форму высокой прочности.
- Удаление воска и обжиг: Воск удаляется с помощью автоклава с высоким давлением пара, и пустая оболочка обжигается при повышенных температурах для фиксации керамической структуры.
- Вакуумная плавка черепа и литье: Титановый заряд плавят в вакуумной индукционной печи с холодной тигельной печью (или системе восстановления вакуумной дуги), чтобы избежать захвата refractory, затем заливают под глубоким вакуумом с использованием гравитации или центробежной силы.
- Удаление оболочки и резка: После затвердевания в контролируемых вакуумных условиях керамическая оболочка удаляется, и детали вырезаются из центральной управляющей структуры для последующей обработки.
Почему вакуумная плавка критична для титана
Расплавленный титан чрезвычайно реактивен с газами атмосферы. При температурах литья, превышающих 1660°C (3020°F), титан выступает как универсальный растворитель, который быстро поглощает кислород, азот, водород и углерод из обычного окружающего воздуха.
Работа в условиях высокого вакуума строго необходима, потому что:
- Предотвращает окисление: Вакуумные условия препятствуют немедленному образованию твердых, хрупких интерстициальных соединений по всему расплаву.
- Сохраняет пластичность материала: Неконтролируемое поглощение газов резко ухудшает удлинение и прочность при растяжении, приводя к преждевременному разрушению структуры.
- Обеспечение чистоты сплава: Вакуумная плавка исключает образование обычной шлаковой фазы и предотвращает химическое разрушение, поддерживая сплав по химии внутри спецификаций.
Распространенные титаново-алюминиевые сплавы для инвестиционного литья
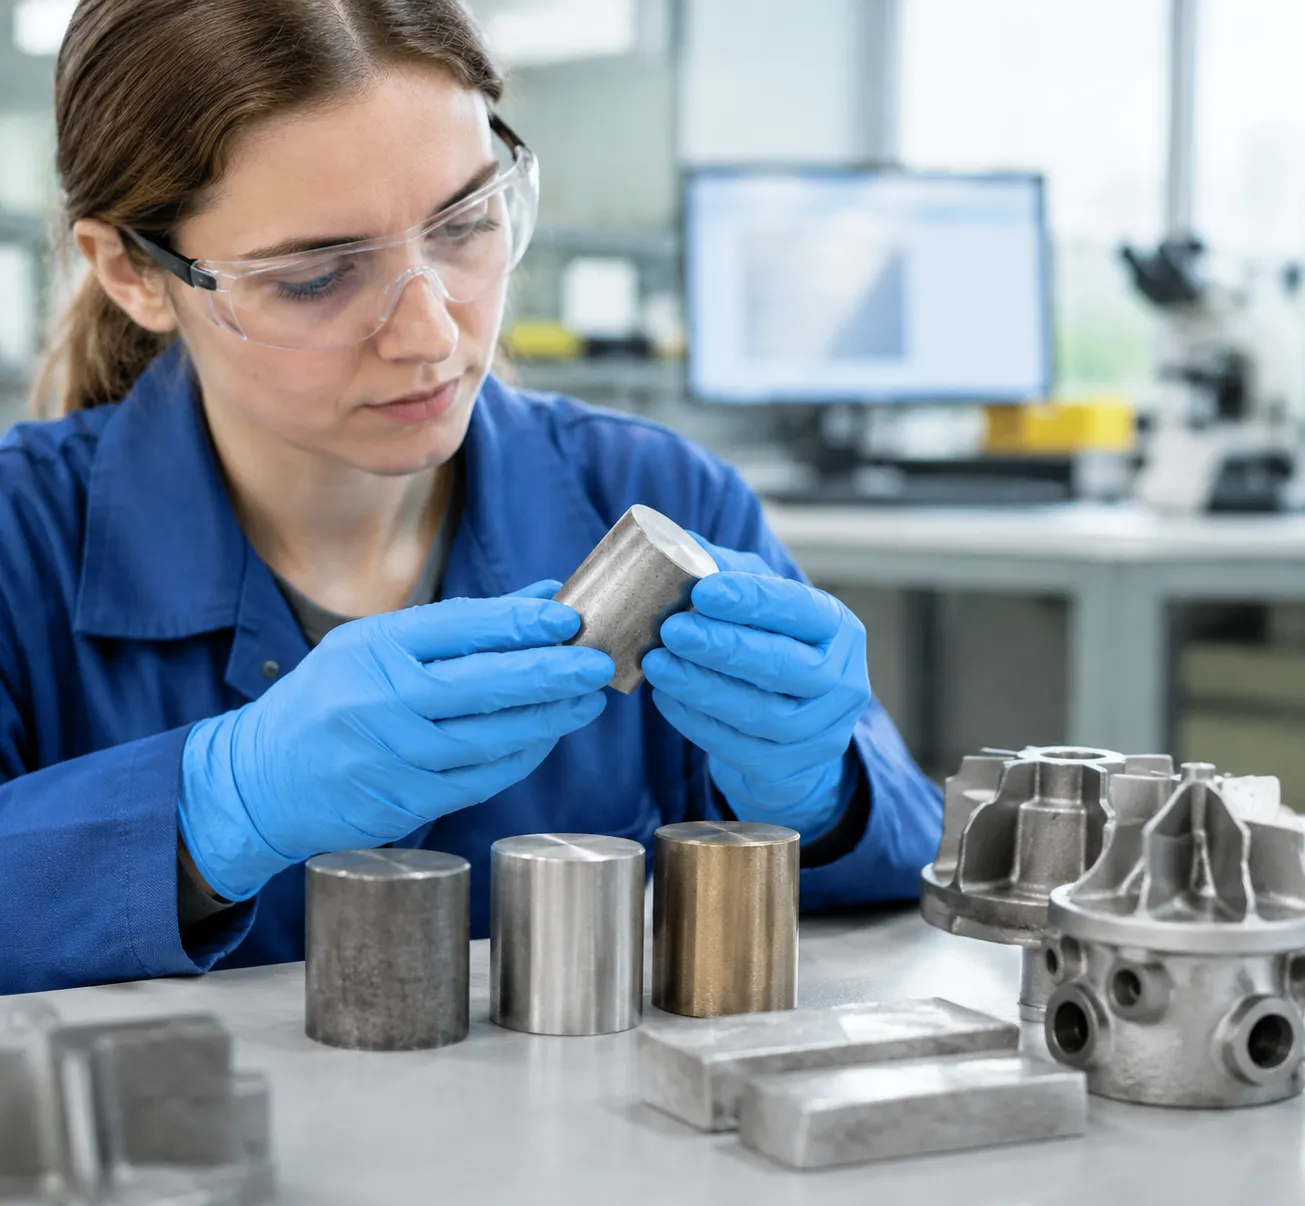
Мы выбираем конкретные титановые сплавы в зависимости от механических и экологических требований вашего проекта. Наша экспертиза в чистая нержавеющая сталь и специальные литьевые сплавы позволяет нам перенести эту металлогическую точность в производство титановых изделий высокой производительности.
- Ti-6Al-4V (Группа 5): Это отраслевой стандарт для литья титана под инвестиционный литьё. Он обеспечивает отличный баланс механической прочности, ударной вязкости и стойкости к усталости, что делает его нашим наиболее запрашиваемым сплавом для общих промышленных применений.
- Ti-6Al-4V ELI (Grade 23): Мы предлагаем эту марку "Extrа Low Interstitial" для критически важных медицинских и биомедицинских имплантатов. Высокая чистота и улучшенная пластичность необходимы для компонентов, требующих превосходной хрупкопереносимости.
- Commercially Pure (CP) Titanium (Grade 2): Когда ваше приложение ставит во главу угла коррозионную стойкость выше высокой прочности на растяжение, мы используем Grade 2. Это предпочтительный выбор для оборудования химической обработки, теплообменников и систем обработки жидкостей.
- Specialty Alloys: Для экстремальных условий мы работаем с бета-сплавами и гамма-алюминалои титана. Эти материалы разработаны для поддержания структурной целостности и устойчивости к окислению в условиях высокой температуры, например в компонентах космических двигателей.
Ключевые преимущества инвестционного литья титана
Обтачивание титана из цельных слитков часто приводит к большому объему отходов материала, быстрому износу инструментов и высоким затратам на производство. Благодаря точности инвестционное литье титана, мы поставляем сложные высокопроизводительные детали, минимизируя вторичные обработки и максимизируя эффективность использования материала.
Ключевые преимущества для промышленных применений
- Приближенная к окончательному размеру точность: Мы создаём сложные геометрии, внутренние проходы и контурированные профили за один цикл литья, что радикально сокращает время постобработки.
- Радикальное снижение затрат на материалы: Обработка алюфера 5-оси с использованием монолитного блока может привести к уровню отхода выше 70%. Наш близкий к идеальной заготовке процесс значительно снижает соотношение покупка-использование, экономя дорогой титановый исходник.
- Превосходная прочность на единицу массы: Литые титановые детали обеспечивают прочность конструкции, сопоставимую с высокопрочными сталями, при почти половине массы, в сочетании с естественной устойчивостью к суровым морским и химическим условиям.
- Тонкостенная конструктивная свобода и интеграция: Наш керамический процесс литья позволяет отливать тонкостенные поперечные сечения и объединять сборки из нескольких деталей в единые лёгкие конструкционные элементы.
| Инженерный фактор | Обработка цельного заготовочного блока на ЧПУ | Титановые инвестиционные литья |
|---|---|---|
| Доля отходов материала | Высокий (до 70–90%) | Минимальный (приближённый к идеальной форме) |
| Инструментальные и режущие износы | Суровые по сложности геометрии | Ограничено критическими рабочими поверхностями |
| Сложность дизайна | Ограничено доступом инструмента | Высокая свобода для органических контуров |
| Консолидация компонентов | Требуется сборка из нескольких частей | Литьё в виде одного интегрированного элемента |
Для проектов, требующих сложных профилей несущей способности, понимание компромиссов между прочности ковки и литья, стоимости и допусков обеспечивает выбор наиболее экономичного пути без снижения прочностных характеристик.
Инженерные спецификации и правила проектирования для титанового литья по инвестиционной технологии
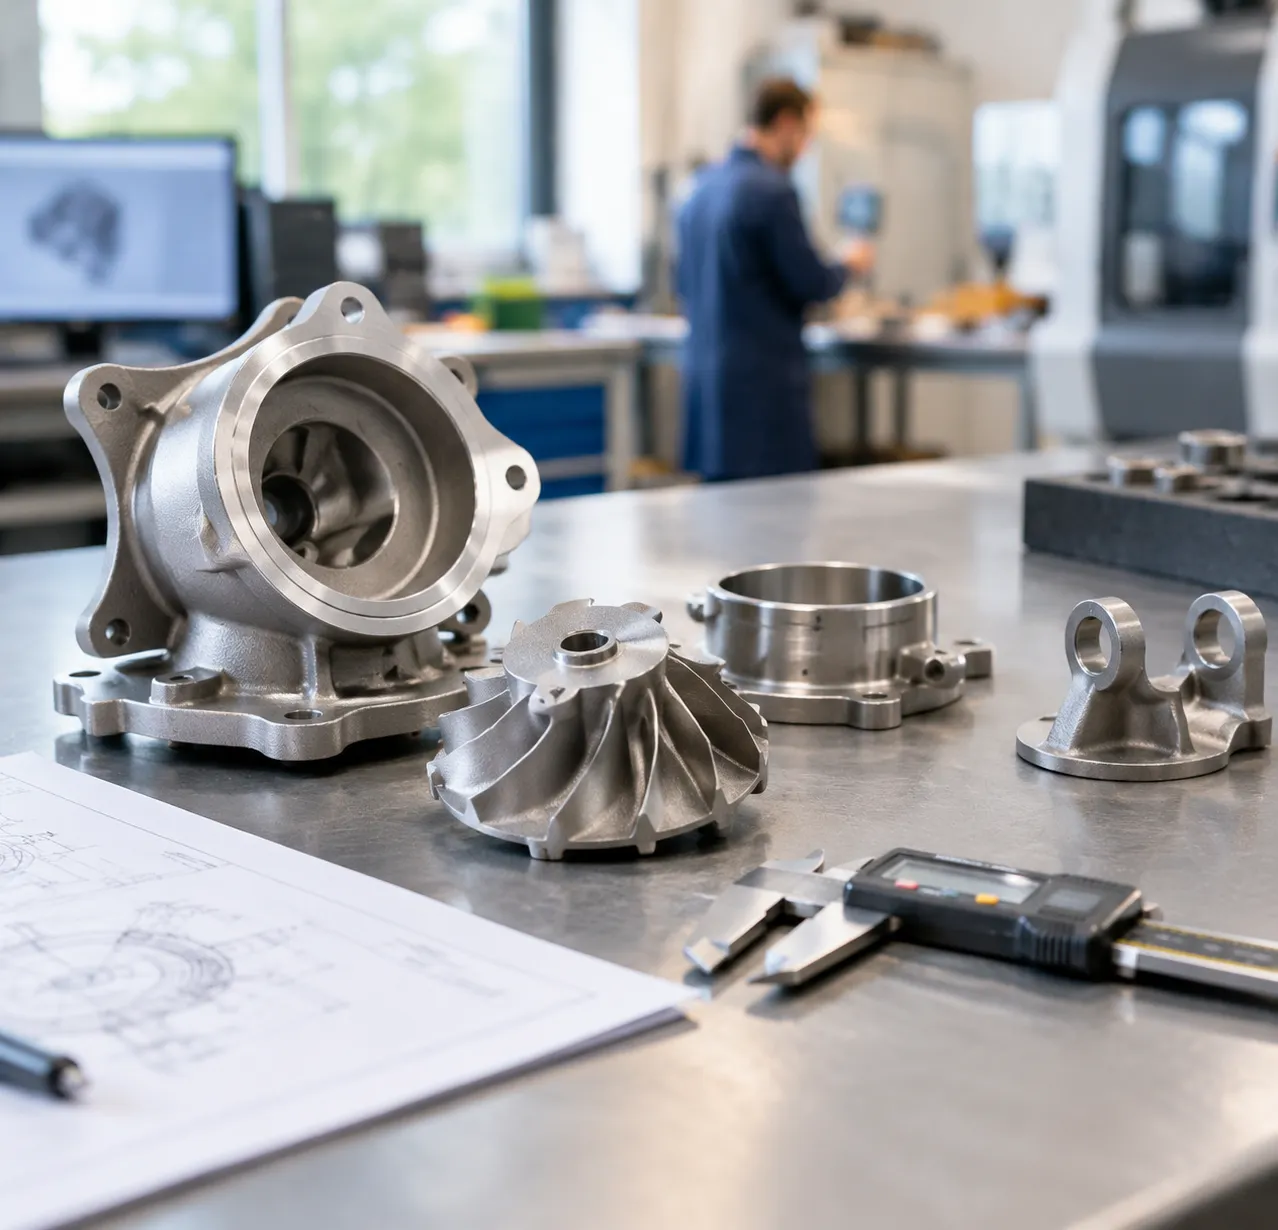
При проектировании титанового литья по инвестиционной технологии мы приоритетно используем близкую к готовому размеру точность, чтобы минимизировать отходы материала и вторичную обработку. Мы соблюдаем строгие отраслевые стандарты, чтобы каждый компонент соответствовал вашему конкретному замыслу дизайна.
Стандартизованные допуски и параметры проектирования
Мы обычно достигаем пространственной точности в пределах стандартов ISO 8062 CT4 до CT6. Используя технологии литья в металле, допуски по процессам и материалы как базовую линию, мы помогаем инженерам оптимизировать их проекты для структурной эффективности и экономичности.
| Особенность | Руководство по спецификациям |
|---|---|
| Размерное допуск | ISO 8062 CT4 – CT6 |
| Минимальная толщина стенки | 1.5 мм – 2.0 мм (зависит от геометрии) |
| Уклон чертежей | от 1° до 2° минимально для выпуска инструмента |
| Фильеры радиусы | Минимум 0.5 мм для снижения концентраций напряжений |
| Поверхностная отделка (Ra) | 3.2 мкм – 6.4 мкм (как отливка) |
Соображения при проектировании для успеха
- Толщина стенки: Сохранение равномерной толщины стенки предотвращает напряжения при охлаждении. Рекомендуем плавные переходы, а не резкие изменения в толщине сечения.
- Системы обтулок/камеры заливки: Наша команда стратегически размещает гarketинг/заливающие элементы для обеспечения надлежащего тока металла и выпуска газов, что критично для целостности титановых сплавов высокой прочности.
- Вторичная отделка: Хотя литье обеспечивает отличную детализацию поверхности, мы учитываем дополнительную заготовку на сопрягаемых поверхностях или резьбовых отверстиях, требующих прецизионной ЧПУ.
- Уклоны подбора: Включение достаточных подпорных углов снимается для чистого удаления образцов с форм, обеспечивая геометрическую точность конечной детали из титана.
Необходимые процедуры после литья для титана
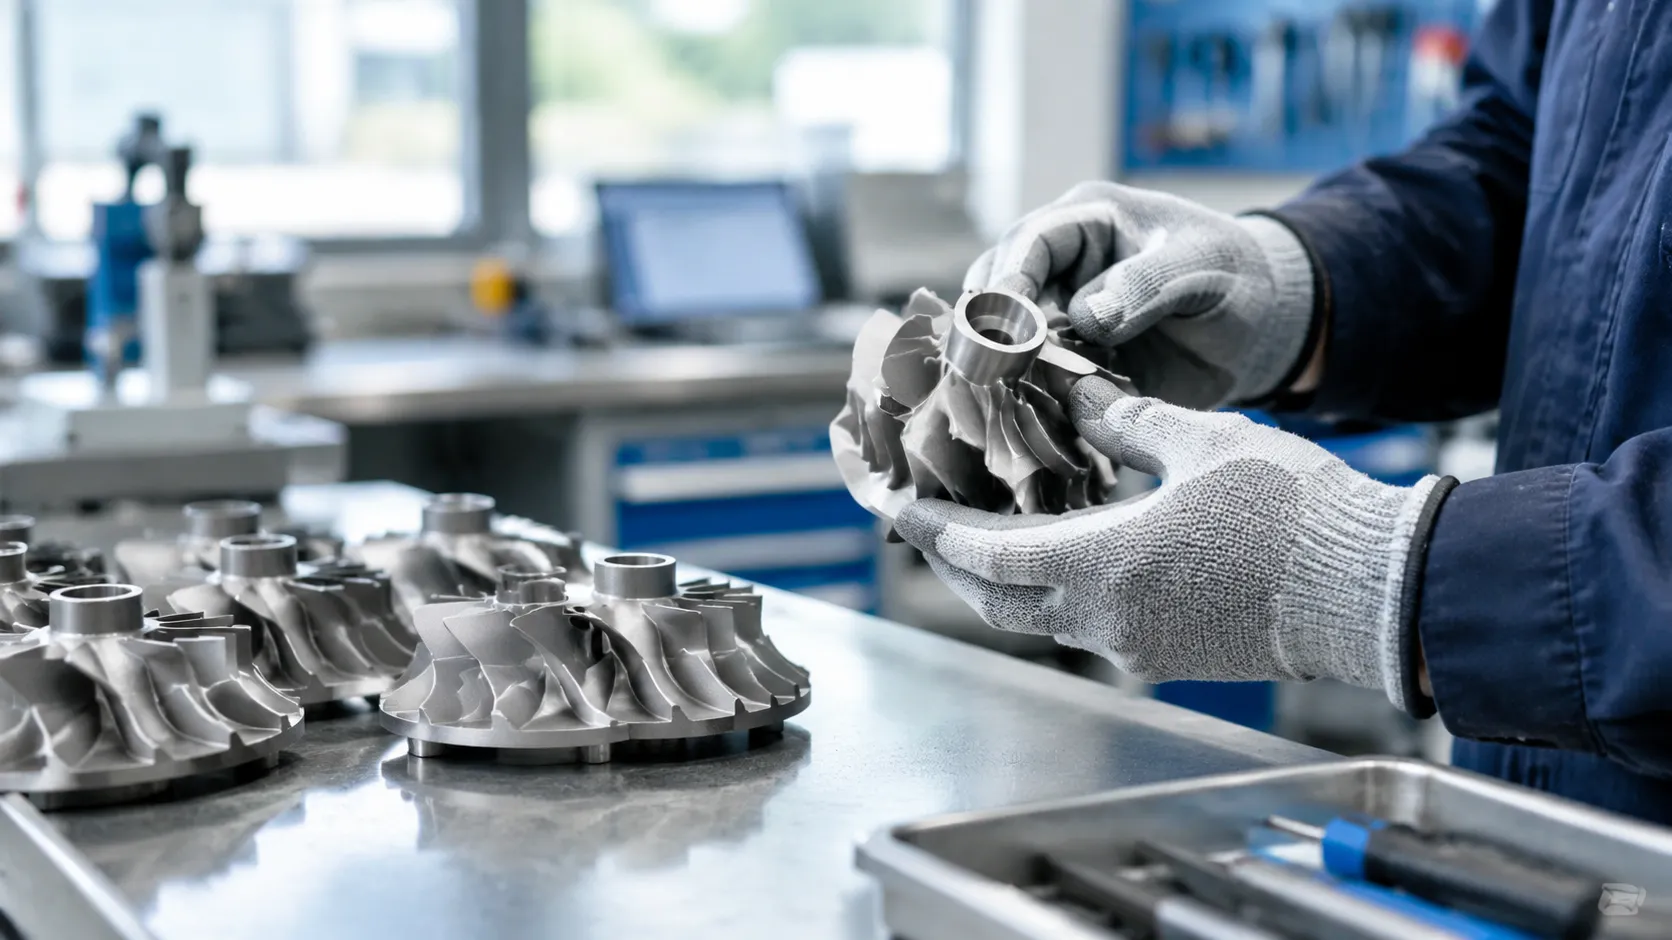
Чтобы наши титановые компоненты соответствовали строгим требованиям промышленных применений, мы применяем ряд критически важных постлитейных обработок. Эти процессы жизненно необходимы для достижения структурной целостности и качества поверхности, необходимых для деталей высокой производительности.
- Горячий изостатический прессинг (HIP): Мы применяем HIP для подведения литья к высоким давлению и температуре, эффективно устраняя внутреннюю микропористость. Этот шаг необходим для гарантирования того, что металл сохраняет максимальную структурную целостность под нагрузкой.
- Удаление альфа-слоя: Во время литья может образоваться хрупкий поверхностный слой, известный как "альфа-слой". Мы используем точные химические фрезерование и обезборивание для его удаления, обеспечивая сохранение компонента требуемой пластичности и усталостной прочности.
- Вакуумная термообработка: Для стабилизации материала мы проводим отпуск напряжений и циклы вакуумной термообработки. Это предотвращает окисление и обеспечивает однородную внутреннюю зернистость по всей детали.
- Точная обработка ЧПУ: Хотя наш процесс литья по воску обеспечивает почти максимально точную форму, мы предлагаем точной обработкой на ЧПУ для доведения критических соединяемых поверхностей, точной посадки сверловок и резьбовых отверстий.
Сочетанием этих специализированных обработок мы гарантируем, что каждый произведенный нами инвестиционный литой титановый компонент готов к эксплуатации в самых требовательных условиях.
Контроль качества и испытания для титана инвестиционного литья
Мы приоритетируем структурную целостность и точность на каждом проекте из титана. Поскольку титан очень реактивен, наши протоколы контроля качества разработаны так, чтобы обнаруживать даже самые маленькие внутренние или поверхностные неровности. Мы используем высококачественные материалы для литья по выплавке чтобы обеспечить соответствие наших процессов строгим требованиям глобальных промышленных применений.
Наш комплексный набор испытаний включает:
- Лучевая неразрушающая проверка (рентген/CT-сканирование): Необходима для безразрушительного обнаружения внутренней пористости, включений или пустот внутри структуры титана.
- Инспекция флуоресцентным прониканием (FPI): Чувствительный метод, используемый для выявления микроскопических поверхностных трещин или несовершенств.
- Контроль размеров CMM: Мы используем координатно-измерительные машины, чтобы каждый элемент соответствовал точным инженерным допускам.
- Анализ материала: Спектральный анализ подтверждает соответствие химического состава требуемым спецификациям сплава.
Мы осуществляем строгие системы управления качеством для поддержки высокорисковых секторов. Наши объекты поддерживают соблюдение ISO 9001:2015 стандартов, обеспечивая надёжность, необходимую для компонентов аэрокосмической отрасли, медицины и высокопроизводительных промышленных сфер. Независимо от того, требует ли ваш проект соблюдения AS9100 для авиации или ISO 13485 для медицинских титанов-имплантатов высшего класса, мы предоставляем документацию и строгие испытания, необходимые для полной сертификации.
Первичные промышленные применения титана в литье по выплавке
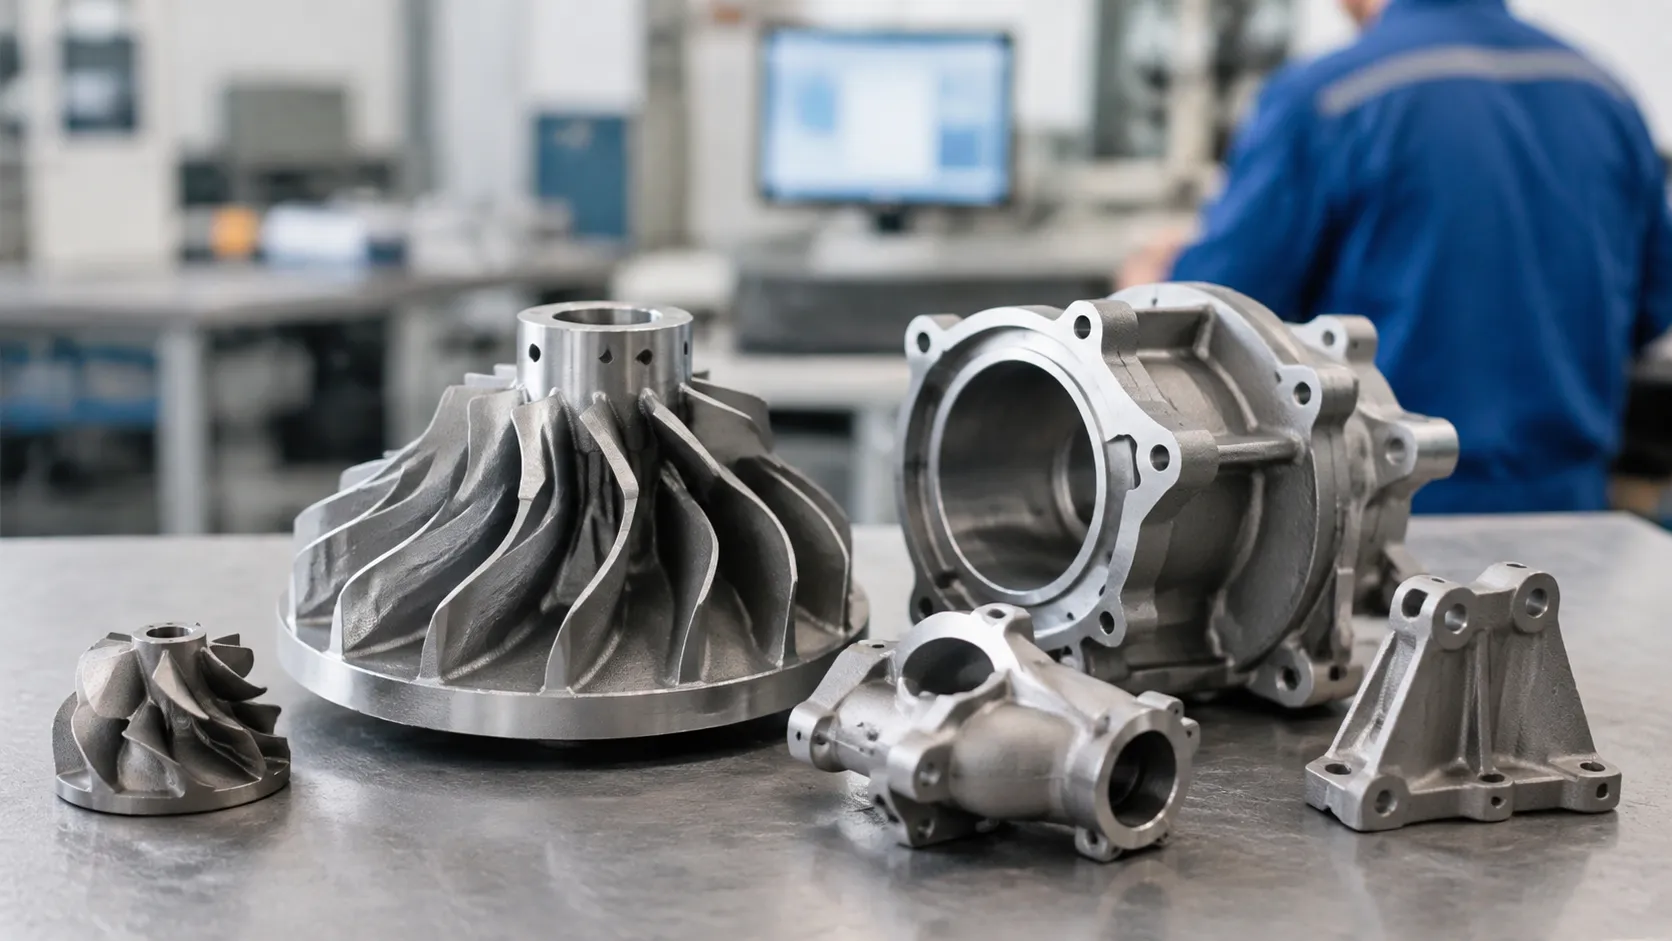
Когда критически важное оборудование требует сочетания экстремальной прочности на вес, термостойкости и полной коррозионной стойкости, наши точные инвестционное литье титана процессы достигают результатов там, где обычные сплавы не справляются. Преобразуя сложные геометрии CAD напрямую в компоненты близкие к готовому формовочному размеру, мы поставляем критические отливки для четырех основных секторов.
Космическая авиационная и авиационная система
Каждый грамм, сэкономленный в проектировании конструкции аэрокосмических структур, напрямую превращается в полезную нагрузку и топливную эффективность. Мы выпускаем детали из титана высокой прочности, способные выдерживать экстремальные механические вибрации и циклическое нагревание: Соединительные элементы каркаса: Кронштейны корневых частей крыла, направляющие закрылков и точки фиксации грузового пола. Турбомашиностроение и двигатели: impellers компрессоров, дутьевые воздуховоды, завихрители и лопатки статора. Апаратная часть двигателя-кабины: Кронштейны выхлопа высокой температуры и связывающие узлы подвески.
Медицинские и ортопедические технологии
Титан является эталоном в биосовместимости и остеоинтеграции. Литьё LOST- Wax позволяет нам производить сложные органические контуры для медицинского оборудования без значительных материаловых потерь от фрезеровки заготовок: Внедряемые устройства: Бедренные стебли, компоненты тазобедренного сустава и протоеные клетки позвоночника. Хирургический инструмент: Эргономичные рукоятки инструментов, корпуса щипцов и стерилизационно-терапевтические хирургические направляющие. Протезные каркасы: Кustom легкие по конструкции соединители конечностей и несущие суставы.
Для команд разработки, тестирующих функциональную посадку до полного производственного оснащения, наши точно литые прототипы и инженерное быстрое литье металла услуги упрощают ранние этапы верификации.
Морская и химическая переработка
Коррозионное разрушение от морской воды и агрессивных химических сред вызывает туннельную яму и трещины от напряжения в стандартной нержавеющей стали. Отливка титана обеспечивает неопределяемый срок службы в суровых условиях хлорида и морской среды: Подводное управление жидкостями: Корпуса клапанов глубоководной добычи, соединители коллекторов и корпуса запатентованных приборов. Промышленное перемещение жидкостей: impellers химических насосов, лопатки смесителей и корпуса расходомеров. Очистка и оборудование для отходов DESALINATION & offshore: Листы труб теплообменников и кронштейны в зоне брызг.
Высокоэффективный автомобильный и оборонный сектор
Гонки и оборонное машиностроение опираются на литье титана для максимизации жесткости конструкции, уменьшая паразитическую массу под жесткими ограничениями по упаковке: Моторспортная силовая передача: Турбинные кожухи турбонагнетателя, компоненты предохранительного клапана и выпускные коллекторы с высоким расходом. Подвеска и шасси: Легкие опоры подвески, рычаги и узлы пальцев рулевой амортики. Тактические оборонные системы: Структурные узлы беспилотных летательных аппаратов (БПЛА), крепления оптических сенсоров и легкие крепежные детали броневой защиты.
Литейное производство титана против альтернативных процессов изготовления
Выбор подходящего производственного маршрута для титановых деталей напрямую влияет на характеристики узла, сроки поставки и экономику единицы. Понимание того, как инвестционное литье титана сравнивается с ЧПУ-машением, 3D-печатью и ковкой, помогает прояснить, когда метод потерянной восковой формовки обеспечивает наибольшую окупаемость инвестиций.
Литейный титановый сплав против 5-осевого ЧПУ-машения
Обработка деталей непосредственно из твердого титана создает значительные потери материала и быстрый износ инструментов.
- Коэффициент покупки к полету (Buy-to-Fly): Обработка сложной геометрии из твердых блоков часто дает коэффициенты покупки к полету до 10:1 или 20:1. Точная титановая литьевая отливка снижает этот коэффициент ближе к 1.1:1 за счет создания деталей близких к готовой форме.
- Износ инструмента и время цикла: Высокая теплопроводность титана концентрирует тепло в режущем кромке, быстро разрушая концевые фрезы из карбида. Литьё избегает удаления объёмного материала, оставляя только критические сопряжённые поверхности для доводочной обработки.
- Объем производства: В то время как ЧПУ-обработка идеальна для 1–5 прототипных деталей, литьё титана по инвестициям значительно снижает себестоимость каждой детали по мере нарастания объёмов партии.
Литьё титана против металло 3D-печати (DMLS/SLM)
Direct Metal Laser Sintering (DMLS) и Selective Laser Melting (SLM) набирают популярность для малых партий авиационных компонентов, но литьё остаётся ориентиром для масштабного производства.
- Масштабируемость партии: Металлическое добавочное производство печатает слой за слоем, что делает время сборки единицы линейным и дорогим. Литьё керамических кожухов-поддержек позволяет нашему литейному цеху заливать несколько сложных компонентов за одну вакуумную цикл.
- Стоимость единицы при масштабировании: Стоимость порошка для 3D-печати остаётся высокой. Литьё использует стандартный слитковый запас, обеспечивая значительно более низкую стоимость единицы для средних и больших объёмов выпуска.
- Целостность поверхности: Хотя 3D-печать часто оставляет внутренние остаточные напряжения и неровности ступенчатой текстуры, рассмотрение преимуществ и допусков процесса инвестиционного литья показывает, как восковая литьевая модель может последовательно формировать гладкие, однородные поверхности на больших партиях.
2. Титановое литье против ковки
Ковка обеспечивает направленное расходование зерна и высокую усталостную прочность, но налагает строгие геометрические ограничения.
- Геометрическая свобода: Ковка не может создать тонкие внутренние стенки, глубокие зацепления или полые внутренние каналы без дорогих многочастных сборок. Литье обеспечивает единое структурное влияние.
- Инвестиции в оснащение: die высокой прочности титановые ковочные требуют значительных вложений в оснастку. Оснастка для инвестиционного литья значительно более экономична и быстрее изменяется в ходе проектных итераций.
- Механические свойства: В сочетании с горячей изostatической pressing (HIP) литые титановые компоненты достигают плотности и механических свойств, близких к ковочным аналогам.
Обзор сравнения процессов
| Параметр | Титановые инвестиционные литья | Обработка на станках с ЧПУ с 5 осей | Металлическая 3D печать (DMLS) | Закрытая штамповка |
|---|---|---|---|---|
| Коэффициент покупки к полету | Низкий (~1.1:1 до 1.3:1) | Высокий (~5:1 до 20:1) | Очень низкий (~1.05:1) | Средний (~2:1 до 4:1) |
| Стоимость оснастки | Умеренный | Нет / Низкий | Никакой | Очень высокий |
| Геометрическая сложность | Исключительные | Умеренная до высокой | Неограниченно | Низкая до умеренной |
| Оптимальный объем производства | 50 до 10 000+ шт. | 1 до 50 шт. | 1 до 100 шт. | Более 5 000 шт. |
| Внутренняя полость Capability | Высокий (через керамические стержни) | Ограниченный | Высокая | Непригодно |
| Стоимость за единицу при масштабировании | Низкая до умеренной | Высокая | Высокая | Низкая |
Факторы затрат и управление сроками поставки для литья из титана по инвестиционной технологии
Управление затратами и сроками поставки титано-деталей требует ясного понимания цикла производства. Мы сосредоточены на балансе между первоначальными вложениями и долгосрочной эффективностью, чтобы помочь вам оптимизировать проект.
Основные движущиеся факторы стоимости проекта
- Инвестиции в оснащение: Начальные затраты в основном зависят от изготовления форм для литья воском. Для сложных геометрий точные инструментальные детали необходимы для обеспечения размерной точности.
- Сложность процесса: Указатель цены за единицу отражает строгий характер производства титана, включая времена цикла вакуумной плавки, необходимость горячего изостатического прессования (HIP) для структурной прочности и специализированные обработки поверхностей.
- Управление потоком вторичного сырья: Наша техническая экспертиза в вакуумное литье по модели помогает минимизировать отходы материала, что критично учитывая высокую стоимость сплавов титана.
Оптимизация сроков выполнения заказа и размеров партий
- Прототип против серийного производства: Мы помогаем сбалансировать стоимость быстрого прототипирования с экономией на масштабе, присущей высокообъемному производству.
- Оптимизация партий: Согласование вашего объема производства с нашими циклами литья помогает снизить удельные затраты и улучшает общие сроки выполнения.
- Проектирование для изготовления: Вы можете значительно снизить затраты, упрощая геометрию детали на раннем этапе разработки. Мы рекомендуем:
- Стандартизацию толщины стенок, чтобы избежать неравномерного охлаждения.
- Включение щедрых радиусов на переходах для снижения концентраций напряжений.
- Консультации с нашей инженерной командой на стадии проектирования, чтобы обеспечить оптимизацию детали под процесс инвестиционного литья.
Путем фокусирования на этих факторах мы помогаем вам достичь баланса между требованиями к высокой производительности материалов и ограничениями бюджета, обеспечивая эффективную доставку ваших титановых компонентов.
Часто задаваемые вопросы о литье из титана под инвестиционную форму
Обязательно ли горячий изостатический прессование (HIP) для всех титановых отливок?
Нет, HIP не обязателен для каждого проекта, но он является стандартом для компонентов, требующих усталостной критичности, аэронавтики и медицинских имплантов. Процесс использует высокие температуры и давление инертного газа для устранения внутренних микропористостей и доведения материала до теоретической плотности 100%. Для некритических промышленных фитингов или статических кронштейнов, где циклическое напряжение минимально, пропуск HIP помогает снизить общую стоимость единицы продукции.
Каков типичный срок выполнения от инструментирования восковой формовки до готовой отливки?
Для большинства индивидуальных проектов типичный график разделяется на две фазы: Проектирование инструментов и изготовление форм: Обычно занимает 3–5 недель в зависимости от геометрической сложности и требований по линиям раздела. Чтобы понять процесс разработки формы, ознакомьтесь с нашим руководством по литью под давление для прецизионных деталей. Литье и последующая обработка: Образцы первой партии и серийные выпуски обычно занимают 3–4 недели после утверждения формы, включая вакуумное литье, термическую обработку, химическую шлифовку и неразрушающий контроль (NDT).
Как образуется слой альфа-кейса и почему его необходимо удалить?
Плавящийся титан реагирует агрессивно с кислородом и оксидами в керамической оболочке формы во время заливки. Это создаёт хрупкую зону поверхности, обогащенную кислородом, название которой алфа-слой корпуса. Если не лечить, этот хрупкий слой вызывает микрораскалы и значительно сокращает ресурс усталости компонента. Мы регулярно удаляем этот слой с помощью контролируемого химического фрезерования и кислотной чистки для восстановления оптимальных пластичных свойств.
Можно ли сваривать или ремонтировать детали из титана, полученные литьём по воску?
Да. Титановые детали могут быть отремонтированы с использованием сварки в среде газовой защиты аргона (TIG/GTAW) или электронным лучевым сваркой. Все сварочные работы должны проводиться в условиях строгого инертного аргонового purge или вакуумной среды, чтобы избежать загрязнения атмосферы. Незначительные дефекты литья, выявленные радиографическим или жидкостным дефектоскопированием, аккуратно затираются, сварены подходящим присадочным материалом (например, Ti-6Al-4V) и повторно инспектируются для проверки структурной целостности.
Каковы максимальные и минимальные размеры деталей для титана, полученных по литью по воску?
Наши возможности титана по литью по воску охватывают широкий диапазон рабочих условий: Минимальный размер: Детали до 5 мм в размере, вес начинается всего от нескольких граммов, а толщина стенки достигает 1,0–1,5 мм. Максимальный размер: Контурные габариты примерно до 600 мм × 600 мм с весом до 50–100 кг, ограничены прежде всего возможностями камеры вакуумной плавки-скалки.



 Russian
 English
 German