
2026年9月12日
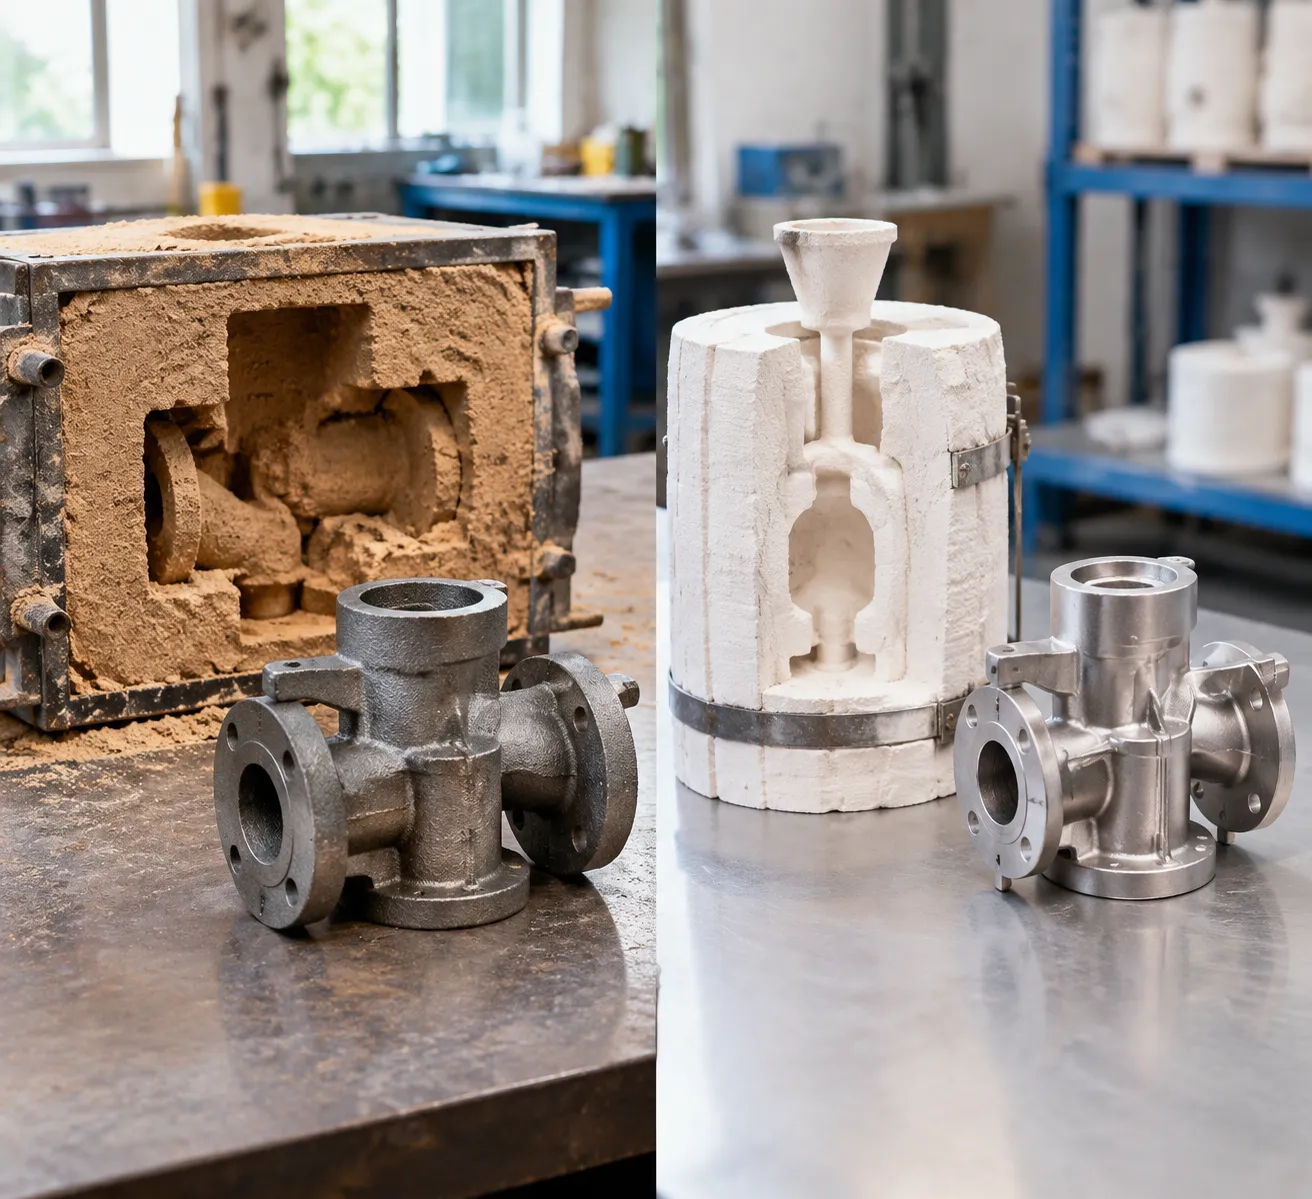
Сравнение песочного литья и литья под укрупнение, включая процессы, затраты, материалы, точность, отделку поверхности и идеальные применения для информированного производства
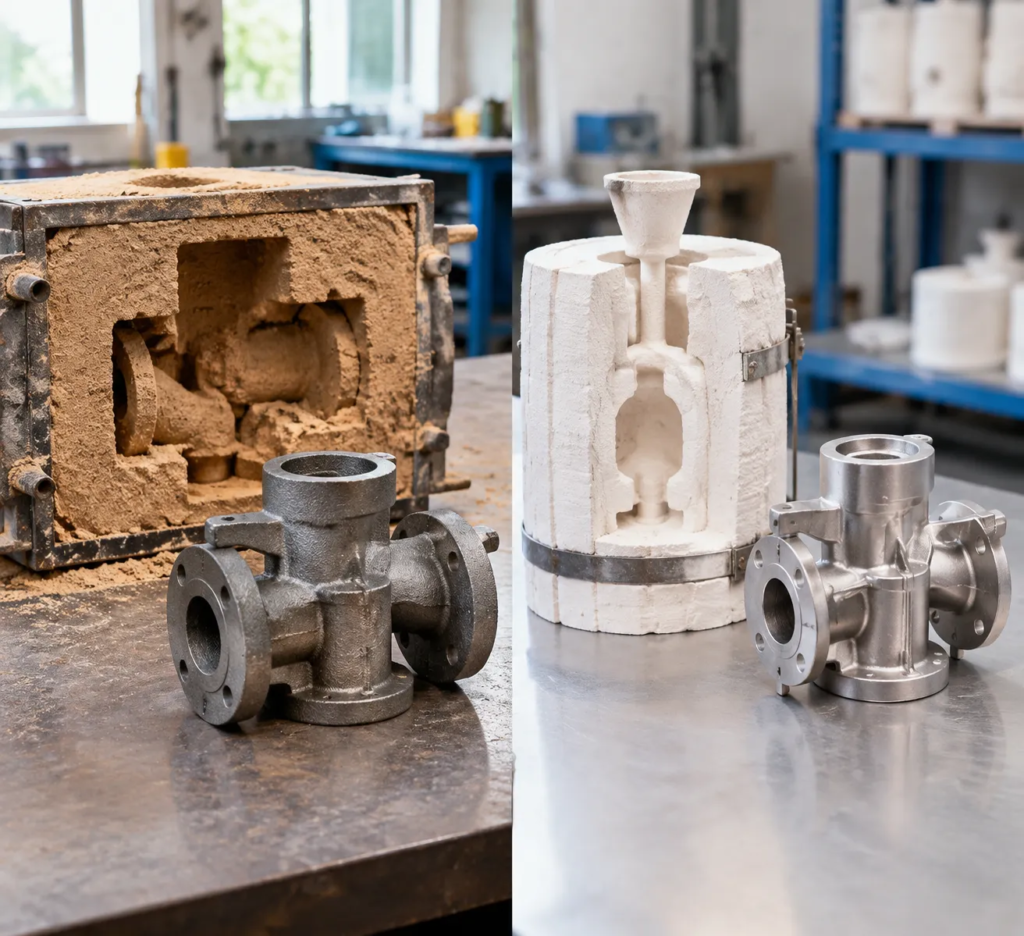
Понимание песочного литья: процесс, возможности и ограничения
Песочное литье остается одним из самых универсальных и экономичных методов производства для изготовления прочных металлических компонентов. На нашем литейном цехе мы используем этот традиционный, но очень усовершенствованный процесс для изготовления деталей от небольших кронштейнов до массивных баз промышленного оборудования.
Изготовление образца и уплотнение песочной оболочки
Процесс начинается с создания физического образца из дерева, смолы или алюминия, представляющего геометрию конечной детали с учётом коэффициента усадки:
- Зеленое песочное формование: Смесь песка кремнезема, глины бентонит и влаги уплотняется вокруг образца. Это самый экономичный выбор для массового производства с стандартными допусками.
- Формование из резинового песка (безпайки): Песок, смешанный с химическими связывающими веществами, застывает при комнатной температуре, обеспечивая прочную форму, более четкую деталировку и улучшенную размерную стабильность для сложных, тяжёлых отливок.
Литье расплавленного металла, цикл охлаждения и встряхивание
- Сборка форм: Соединение верхней половины (cope) и нижней половины (drag) выровнено с системой заполнения и расплавления для контроля потока металла и предотвращения дефектов усадки.
- Заливка: Расплавленный металл заливается в полость формовки под действием силы тяжести.
- Согревание и затвердевание: Контролируемое тепловое рассеивание обеспечивает структурную целостность через толстостенные участки.
- Вынемка и очистка: Песочная форма механически возбуждается вибрацией и разрушается для освобождения литья, после чего выполняется пескоструйная очистка и удаление боксов.
Ключевые преимущества
- Низкие затраты на оснастку: Изготовление формы под лекалу значительно дешевле в производстве и модификации по сравнению с высокоточным стальным штампами.
- Массовая вместимость деталей: Обрабатывает компоненты от менее 1 кг до нескольких тонн.
- Широкая материалная универсальность: Высокая совместимость с серым чугуном, графитовым чугуном, углеродистой сталью, бронзой и алюминиевыми сплавами.
- Быстрая обработка: Короткие сроки первоначальной настройки позволяют быстрее доставлять начальные образцы.
Свойственные ограничения
- Грубая поверхность: Типичная шероховатость поверхности отливки колеблется между Ra 6.3 мкm и 12.5 мкm (или выше в крупнозернистом зеленом песке), что требует последующей обработки шлифовкой или обкочевания.
- Более широкие допуски по размерам: Стандартные линейные допуски обычно находятся в диапазоне ±0.5 мм и ±1.5 мм, требуя дополнительных припусков на обработку на критичных посадочных поверхностях.
- Ограничения по уклону отлива (Draft Angle): Требуются стандартные уклоны (обычно от 1° до 3°) для обеспечения чистого извлечения образцов без повреждения стен molds.
Понимание литья под давлением по методике Lost-Wax: прецизионная методика
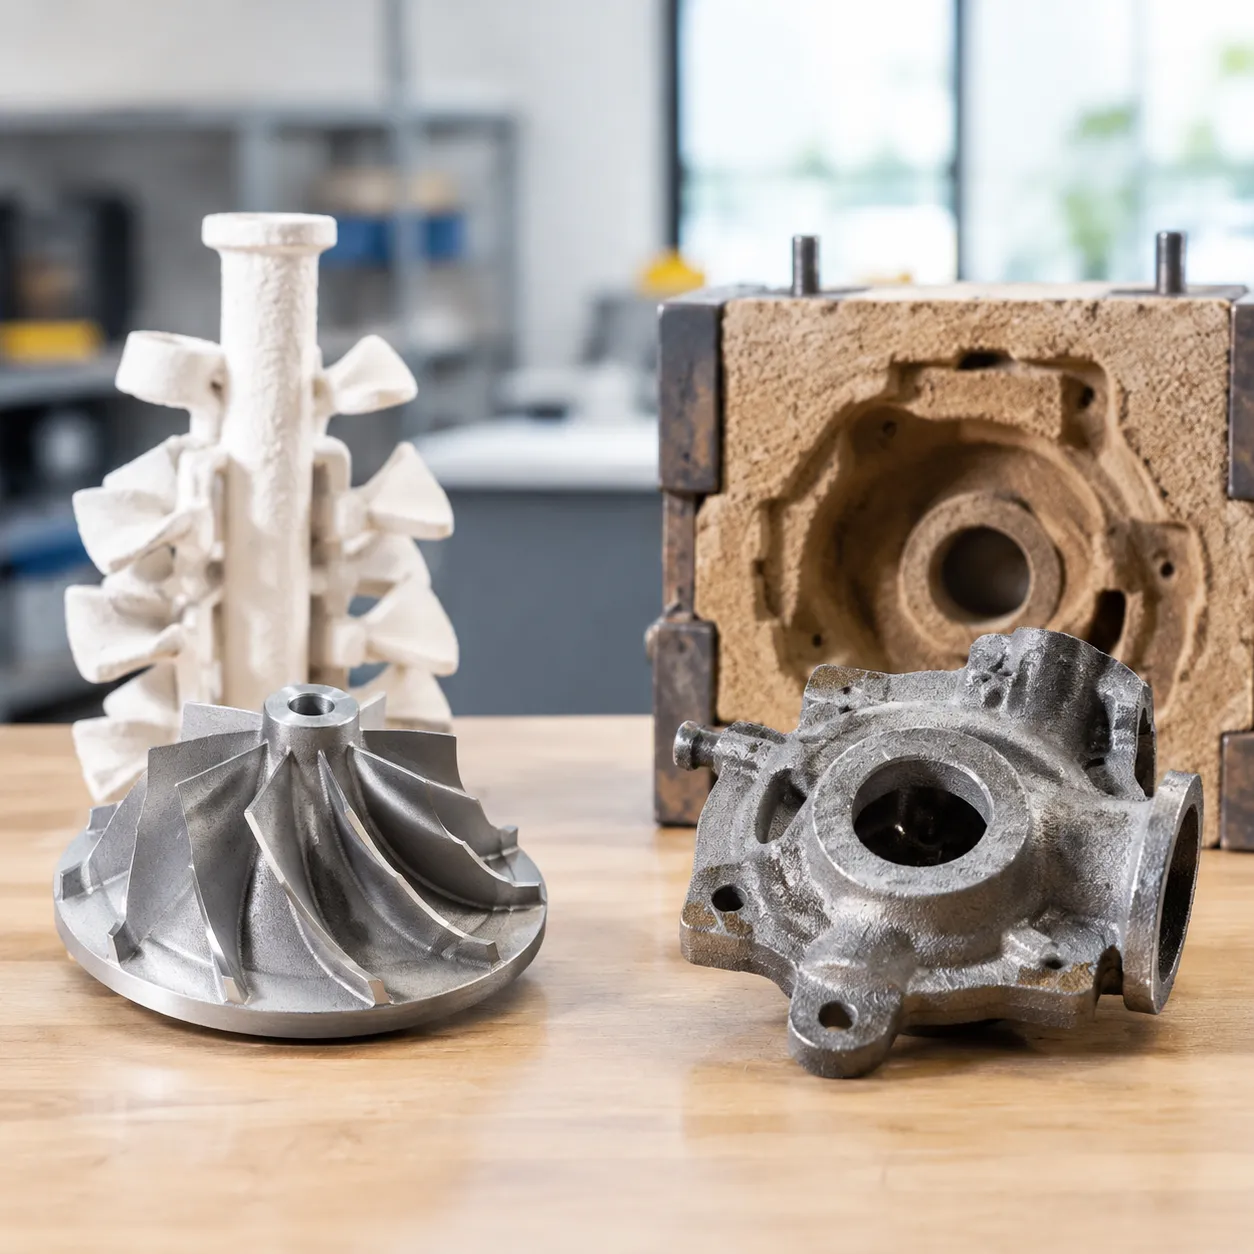
Когда нашим клиентам нужны строгие допуски и сложные детали, которые стандартные песчаные формы не могут обеспечить, мы обращаемся к процессу литья по выплавляемой восковой модели. Эта прецизионная техника изготовления производит детали металлоплавки в форме сетки или близкой к ней форме, существенно сокращая или полностью устраняя последующую механообработку на ЧПУ.
Этапы процесса литья под давлением по шагам
- Инъекция воскового образца: Мы впрыскиваем специализированный воск в прецизионные металлические штампы для создания точных копий целевого компонента. Несколько восковых образцов затем собираются на центральной конусной восковой штанге, образуя производственную "дерево-ручку"."
- Строение керамической оболочки: СборкаRepeatedly погружается в высококачественную огнеупорную керамическую суспензию и наносится мелкий керамический штукатурный слой. Каждый слой высыхает перед нанесением следующего, образуя прочную, термостойкую оболочку.
- Дефоузинг и обжиг оболочки: Мы размещаем керамические формы в автоклаве для расплавления воска (отсюда выражение "утерянный воск"). Полый корпус затем обжигается при высоких температурах, чтобы сжечь остатки воска и спikianить керамическую структуру.
- Заливка расплавленного металла: Ртутный металл заливается в предварительно нагретую керамическую форму под точным тепловым контролем.
- Керамическая выбивка и отделка: После застывания и охлаждения керамическая оболочка механически отстригается или удаляется вибрацией. Детали отделяются от «дерева» по стержням, обрабатываются на каналах и инспектируются.
Наши специализированные инвестиционное и прецизионное литье для металлических деталей обеспечение стабильной металлургической целостности на каждом цикле производства.
Ключевые преимущества
- Сложные геометрии: Способна производить тонкие стенки до 1,5 мм, тонкая надпись, скрытые отверстия и сложные зацепления.
- Улучшенная поверхность поверхности: Поверхность после литья в среднем имеет шершавость Ra 1,6 до 3,2 мкм, обеспечивает чистый, гладкий вид прямо после извлечения из формы.
- Высокая точность: Поддерживает строгие допуски по размерам (CT4–CT6), минимизируя необходимость дорогой доподготовки.
- Универсальность сплавов: Идеально подходит для сплавов с высокой плавкостью точек плавления, нержавеющей стали и никелево- или кобальтово-базированных суперсплавов.
Свойственные ограничения
- Повышенные затраты на оснастку: Детали металлоинъекционной штамповки требуют больших первоначальных инвестиций по сравнению с песочным литьём.
- Расширенные сроки установки: Многоступенчатые циклы погружения в керамическую оболочку, сушки и депарафинирования требуют более длительного времени обработки.
- Ограничения по размеру и весу: Наиболее подходящи для деталей весом от нескольких граммов до примерно 50–100 кг; более крупные или многотонные компоненты обычно экономически не оправданы.
Раннее оценивание этих компромиссов помогает оптимизировать бюджеты. Для более детального разборa структурных компромиссов ознакомьтесь с преимуществ и недостатков литья по выплавляемым моделям перед тем как зафиксировать окончательный дизайн детали.
Песочное литье vs литье под инвестора: сравнительный обзор по техническим параметрам
При выборе между двумя методами литья металлов технические допуски, качество поверхности и геометрические ограничения определяют затраты на последующее производство. Вот как оба процесса работают в нашем производственном цехе бок о бок:
| Технический параметр | Инвестиционное литье (утрата воска) | Песчаное литье |
|---|---|---|
| ISO-граничная допускность | CT4 – CT6 (обычно ±0.1 мм до ±0.3 мм) | CT10 – CT13 (обычно ±0.5 мм до ±1.5 мм) |
| Поверхностная шероховатость ($Ra$) | Ra 1.6 – 3.2 мкм (гладкая, бархатистая отделка) | Ra 12.5 – 25 мкм (зернистая, грубая текстура) |
| Минимальная толщина стенки | 1.0 мм – 1.5 мм | 3.0 мм – 5.0 мм |
| Требование угла нарезки | 0° до 0.5° (часто требуется нулевой чертёж) | 1° до 3° (обязательно для вытяжки рисунка) |
| Емкость по весу | До 10 г до ~100 кг | < 1 кг до нескольких тонн |
| Необходима вторичная обработка | Минимальная (только критические сопряжения) | Обширная (фрезерование, токарная обработка, шлифование) |
Допуски по размеру: классы CT
Литейное вложение стабильно достигает ISO допускные классы CT4 до CT6, что позволяет получить изделия близкие к по форме прямо из керамической формы. Литьё песчаное работает в диапазоне CT10 до CT13, что требует от нашей команды увеличенных допусков на механическую обработку (обычно 2 мм до 4 мм с каждой стороны) для очистки функциональных поверхностей.
Шероховатость поверхности: сравнение $Ra$
- Песчаное литьё (Ra 12,5–25 мкм): Ртут металла приобретает грубую текстуру песчинок, оставляя заметную зернистость и сильные разделительные линии, требующие шлифовальной обработки.
- Литьё под модельный набор (Ra 1.6–3.2 мкм): Гладкая жидкая керамическая суспензия образует мелкозернистую поверхность, которая легко принимает полировку, гальваническое покрытие или немедленную сборку готового изделия. Ознакомьтесь с нашей подробной сравнения процесса литья под инвестиции и песчаного литья для того чтобы увидеть, как отделка поверхности влияет на бюджеты вторичной отделки.
Геометрическая сложность и толщина стенки
- Сложные изделия: Литьё по воску используется для формирования сложных выемок, глубоких слепых отверстий, тонких ребер охлаждения и резной штампованной надписи без ограничений традиционных инструментов по вытягиванию.
- Структурные ограничения: Песчаное литьё требует жесткого извлечения формы из уплотнённого песка. Это требует больших углов съема, больших радиусов углов и более толстых стенок (обычно 3 мм и более), чтобы предотвратить обрушение формы и неполное заполнение формы.
Габариты и вес детали
- Микро до средней точности: Литьё по воску сияет для малых, сложных металлических компонентов, начиная от крошечных хирургических держателей до 50 кг лопаточных корпусов турбин.
- Тяжёлая промышленная масштабность: Песчаное литьё не имеет практического верхнего ограничения. Мы используем песчаные формовочные стенды для литья массивных корпусов насосов, станочных станин и тяжёлых противовесов весом в сотни или тысячи килограммов, где оболочки для литья по воску физически и экономически непрактичны. Для более глубоких alloy соображений ознакомьтесь с нашим Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке.
Совместимость материалов и пригодность сплавов
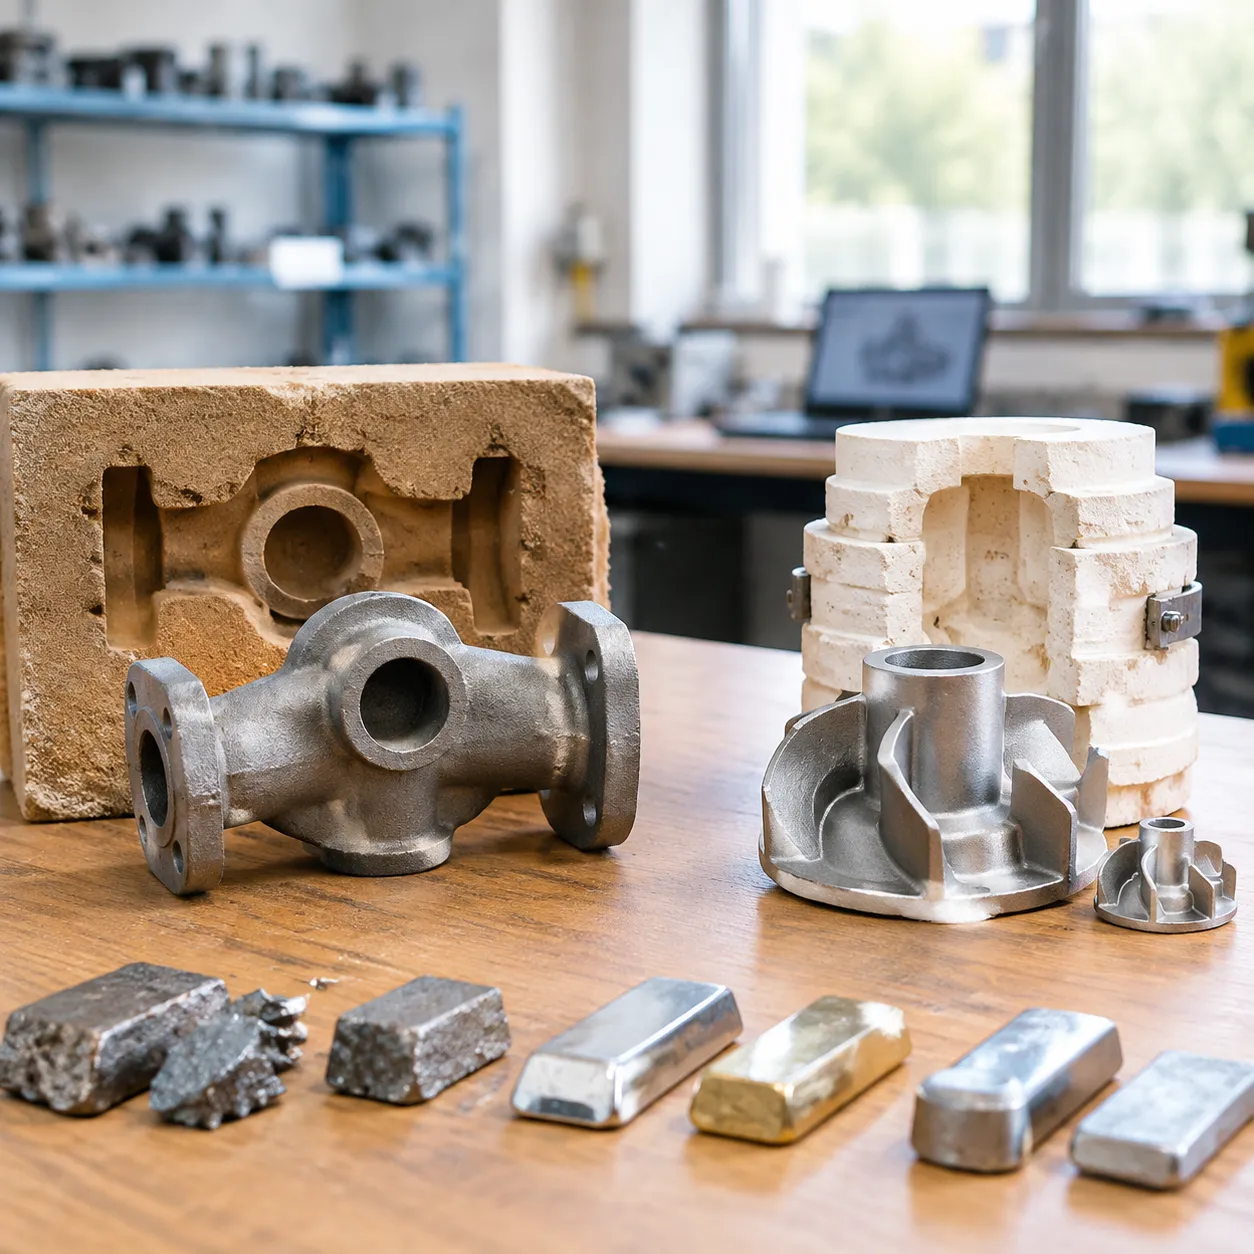
Выбор между песочного литья против инвестиционного литья чаще всего сводится к металлу, который вам нужно залить. Хотя оба метода работают с широким диапазоном феррозных и неметаллических сплавов, каждый процесс преуспевает в определённых марках материалов и динамике охлаждения.
Чугун, ковкий чугун и тяжёлые углеродистые стали
Песчаное литьё остаётся эталоном в отрасли для тяжёлых сталей. Мы регулярно используем его для компонентов, выливаемых из: Серый чугун и ковкий чугун: Отличная плавкость в песчаных формах, обеспечивающая высокую демпфирующую способность и износостойкость для тяжёлых конструкций. Низкие и средние углероды стали: Экономически эффективны для крупных конструкционных деталей, где допустимы стандартные припуски на механическую обработку. Тяжёлые сплавы стали: Высокотемпературная стойкость для промышленного оборудования. Когда необходима специализированная коррозионная стойкость в больших объёмах, наша команда опирается на услуги песочного литья из нержавеющей стали чтобы сбалансировать объём исходного сырья и производительность.
Высокопроизводительные сплавы и нержавеющие стали
Инвестиционное литьё обеспечивает выдающиеся результаты для сплавов с высокой точкой плавления, трудно обрабатываемых. Поскольку керамические оболочки выдерживают экстремальные температуры заливки без деградации, этот метод идеален для: Аустенитные, ферритные и дуплекс‑нержавеющие стали: Обеспечивает чистые поверхности без окисления. Просмотрите наше подробное литой нержавеющей стали специальные сплавы и grade для соответствия конкретным задачам по коррозионной стойкости. Никелевые сверхсплавы (Inconel, Hastelloy): Необходимы для экстремального тепла и высоких нагрузок. Кобалтовые сплавы и титан: Прессованные точно под потребление расходных частей, медицинских компонентов и космического оборудования, где вторичная обработка стоит дорого.
Алюминий, латунь и бронза в обоих процессах
Титального неферрозные сплавы хорошо адаптируются к обеим техникам, но ваши производственные цели определяют выбор: Песочная литье: Лучший вариант для крупных алюминиевых корпусов, бронзового морского оборудования и дешевых прототипов. Литье под модель: Лучший вариант для тонкостенных алюминиевых корпусов электроники, декоративных латунных соединений и сложного бронзового оборудования, требующего тонкой деталировки.
Металлургическая целостность, зерновая структура и дефектность
| Качество | Песчаное литье | Инвестиционное литье |
|---|---|---|
| Скорость охлаждения | Медленная, что приводит к более крупной зернистости | Контролируемая, дающая более тонкую и однородную зернистость |
| Риски пористости | Более высокий риск газовой пористости и включений песка | Ниже риск; вакуумная литьё уменьшает задержку газов |
| Степень дефектности и повторной обработки | Умеренный; требуется шлифовка поверхностей и сварочной плавки | Очень низкая дефектность литья и минимальный брак |
| Механическая прочность | Надежная прочность на объём; более низкие пределы усталости | Высокая прочностная сопротивляемость на растяжение и превосходная усталостная стойкость |
Анализ затрат и производственная экономика: песчаное литьё против инвестиционного литья
Оценка истинного финансового следа в песочного литья против инвестиционного литья требуется рассматривать не только цену сырья. Мы анализируем полный совокупный итог владения (TCO), балансируя затраты на инструментальные расходники, объём производственных партий, вторичные станочные операции и график поставок.
Различия в первоначальных затратах на инструмент и формующие формы
- Инструменты пескоструйной литья: Используются деревянные, полиуретановые смолы или обрабатываемые алюминиевые образцы. Затраты на оснастку существенно ниже, что делает их идеальными для прототипов, коротких серий и тяжелых промышленных литьевых изделий без крупных первоначальных финансовых вложений.
- Механизм литья под давление (Investment Casting) инструмент Требуется точноподрезанные металлические матрицы для инъекции воска (обычно закалённая инструментальная сталь или алюминий) для формовки восковых образцов. 初оначальные капитальные вложения выше, но эти прочные штампы дают сотни тысяч идентичных восковых деталей за период их эксплуатации.
| Стоимость и экономический фактор | Песчаное литье | Инвестиционное литье |
|---|---|---|
| Начальные затраты на штамповку | Низкая до умеренной | Умеренная до высокой |
| Низкий объем стоимости (<100 шт) | Очень экономично | Больший амортизационный расход на штуку |
| Стоимость при большом объеме (>5 000 шт) | Умеренная экономия на единицу | Наименьшая совокупная стоимость для сложной геометрии |
| Необходима вторичная обработка ЧПУ | Тяжелый (мощное снятие заготовки) | Минимальная (почти готовая форма) |
| Срок изготовления оснастки | 2–4 недели | 4–8 недель |
| Время производственного цикла | Быстрая амуляция на партию | Многоступенчатый процесс, более длительный цикл |
Стоимость за штуку при разных объемах производства
Для малотоннажных партий и прототипирования песчаное литье имеет экономическое преимущество за счет меньших начальных затрат на модель. Однако по мере масштабирования производства до среднего и массового объёма точность литья в раковине значительно сокращает разрыв в стоимости за счёт снижения цикла за изделие и экономии дорогой переработанной заготовки сплава.
Вторичные операции: влияние постобработки и финишной отделки
Сырая стоимость литья составляет лишь часть уравнения. Части песчаного литья обычно имеют щедрые допуски на механическую обработку (3 мм–6 мм), что требует многоосевой ЧПУ-фрезерной обработки, токарной обработки и шлифовки по сварной линии. Инвестционное литьё приобретает близкие к готовым формам геометрии с допусками менее 0,5 мм–1 мм, часто требующая только лёгкой шлифовки зацеков и закручивания резьбы.
При оценке общих затрат проекта инвестиционное литьё часто экономит деньги за счёт исключения многоступенчатого закрепления на станках и износа инструментов. Ознакомьтесь с нашим практическим рекомендовано руководство по литью песчаных форм чтобы увидеть, как допуски машинной обработки напрямую влияют на последующие бюджеты по доводке.
Сравнение времени выполнения: быстрые прототипы до полного производства
- Быстрое прототипирование: 3D-печатные песчаные формы или напрямую отпечатанные восковые/с resin-образцы могут предоставить первые образцы за 1–2 недели для любого процесса без жёсткого оснащения.
- Настройка жёсткого инструмента: Песчаное литьё и образцы обычно требуют 2–4 недели на конструкцию и образец, тогда как многокамерные восковые штампы для литья по выплавляемым моделям требуют 4–8 недель на резку CNC, полировку и размерную верификацию.
- Производственные сроки выполнения: После утверждения оснастки песчаное литьё обеспечивает более быструю скорость «от расплава до отгрузки», в то время как литьё по выплавляемым моделям требует устойчивой подготовки через стадии погружения в суспензию, сушку, обессоливание воска и извлечение керамики.
Применение в промышленности и распространённые случаи использования
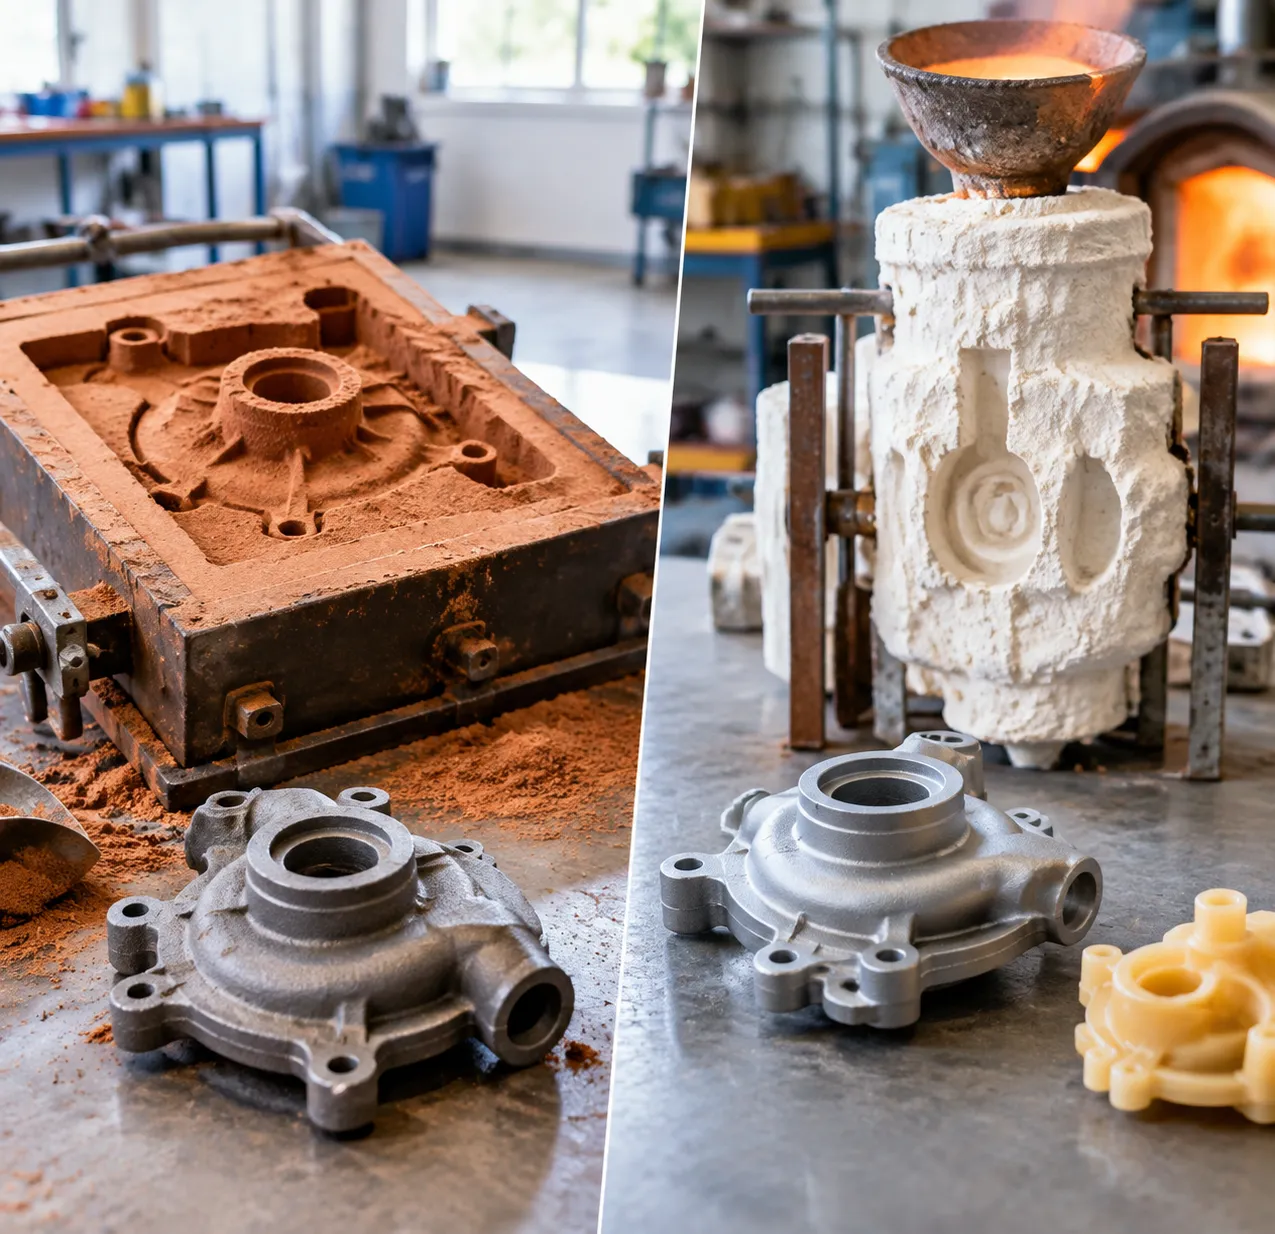
Выбор между песочного литья против инвестиционного литья сводится к структурной масштабности и геометрической точности. Мы помогаем инженерным командам сопоставлять требования к компонентам с наиболее экономичным способом производства в ключевых глобальных отраслях.
Применения песчаного литья под тяжёлые нагрузки
Песчаное литьё справляется с самыми тяжёлыми нагрузками, когда требуется массивная структурная целостность и более низкая изначальная стоимость оснастки:
- Автомобильная и тяжёлая транспортировка: блоки цилиндров двигателей, корпусы коробок передач, тормозные диски и тяги тяжёлого типа подвески.
- Жидкостные и трубопроводные системы: многомассовые корпусные детали клапанов, тяжёлые корпуса центробежных насосов и фитинги муниципальных трубопроводов.
- Сельское хозяйство и добыча полезных ископаемых: крупные рамы и кронштейны тракторов, лемехи плуга, зубья экскаваторов и гусеницы, изготовленные из прочной чугуны или ковкой чугунной стали.
- Промышленная инфраструктура: Корпусы подшипников, массивные основы станков и противовесы кранов весом сотни килограммов или нескольких тонн.
Применения точного литья под инвестиционные формы
Когда детали требуют сложных контуров, ультратонких поперечных сечений и тонкой готовой поверхности после литья, литье под инвестиционные формы — наш предпочтительный вариант:
- Авиакосмическая и оборонная отрасль: Высокопроизводительные лопатки турбин, корпуса топливной системы, скобки и специализированные инвестиционное литье титана для авиационной и медицинской части.
- Медицинская технология: Рукояти хирургических инструментов, ортопедические импланты, роботизированные суставные соединения и стоматологические инструменты.
- Оружие и тактическое снаряжение: курки, створы, узлы ударника и крепления для прицелов, требующие точной посадки.
- Высококачественные коммерческие детали: морские нержавеющие стальные тросовые системы, декоративные архитектурные фитинги и прецизионная обвязка клапанов.
Кейс-стади: переход с песочного литья на литье под инвестиционные формы
Клиент по работе с жидкостями изначально выпускал корпус многогарнирного клапана из нержавеющей стали 316 через песочное литье. Шероховатая поверхность после литья и отклонение размеров требовали более 45 минут многоосевой ЧПУ-фрезеровки на единицу, наряду с ручной шлифовкой портов для устранения турбулентности тракта потока.
| Операционная метрика | Предыдущее песочное литье | Преобразованный литьевой формованный изделий | Результат |
|---|---|---|---|
| Начальные затраты на штамповку | Нижний (дерево/смола модель) | Умеренный (точеная восковая форма) | Инструментальная амортизация распределена на 2000 единиц |
| Поверхность после литья (Ra) | 12.5 мкм | 2.8 мкм | Ударение потока устранено как литье |
| Время ЧПУ-фрезерование | 45 минут на деталь | 12 минут на деталь | Сокращение цикла 73% |
| Уровень дефектности по пористости | 6.8% | До 0.5% | Драматическое повышение согласованности |
| Общая чистая стоимость деталi | Базовый уровень | Экономия на единице 32% | Чистая экономия достигнута при объёме |
Перейдя на литьё под Wax--модели, мы интегрировали монтажные штифты непосредственно в восковую модель и отливали жидкостные каналы до почти конечной формы. Первоначальные вложения в прецизионное оборудование полностью окупились в течение первого квартала исключительно за счёт сокращения времени цикла на ЧПУ и снижения брака.
Рамка принятия решений: выбор подходящего процесса литья для вашего проекта
Выбор между песочного литья против инвестиционного литья сводится к балансировке затрат на инструментальную оснастку на старте и последующих затрат на обработку. Мы ежедневно помогаем инженерным командам пройти через этот выбор, чтобы обеспечить наименьшую общую стоимость владения (TCO) без снижения характеристик детали.
Ключевой контрольный список для оценки
Перед выдачей RFQ или заморозкой вашей CAD-модели оцените ваш компонент по этим четырём основным критериям производства:
| Параметр оценки | Подгонка под песчаное литьё | Подгонка под инвестиционное литьё |
|---|---|---|
| Сложность детали | Простые и умеренные формы, единичные поперечные секции, требуются уклон | Сложные геометрии, внутренние каналы, невыпуклости, тонкие стенки |
| Требуется отделка Ra | Допустимая шероховатость As-cast Ra 6,3–12,5 мкм | Требуется гладкая отделка Ra 1,6–3,2 мкм за пределами формы |
| Потребности в допусках | Широкие допуски (обычно ±0,5 мм до ±1,5 мм) | Точные допуски (обычно ±0,1 мм до ±0,3 мм) |
| Годовой объем | Экономично для низких, средних и высоких партий тяжелых деталей | Наилучшая окупаемость инвестиций при средних и больших партиях, компенсирующих затраты на оснастку |
| Бюджет на оснастку | Нижняя начальная затраты на эксплуатацию образца | Необходимы более высокие первоначальные инвестиции в металлические штампы |
Когда выбрать пескоструйное литье для максимального ROI
Пескоструйное литье обеспечивает самую быструю окупаемость инвестиций, когда значение имеет большой объем массы и низкие затраты на оснастку по сравнению с допусками близко к готовой форме. Мы рекомендуем пескоструйное литье, когда:
- Массовые размеры компонента: Ваша деталь превышает 50 кг или требует тяжелых секций, таких как блоки двигателей, крупные корпуса насосов и корпуса промышленных клапанов.
- Низкие первоначальные капитальные бюджеты: Нужно недорогое формовочное оборудование (дерево, смола или алюминий) для мелкосерийных запусков или раннего функционального тестирования.
- Прочные материалы доминируют: В проекте указаны лютый чугун, серый чугун или тяжелая углеродистая сталь, где допуски по размерам можно обработать стандартной технологией последующей механической обработки.
- Щедрые допуски применимы: Выпуклые поверхности стыков минимальны и легко фрезеруются на стандартном ЧПУ-оборудовании.
Когда инвестировать в точное литье по технологии потерянной восковой модельной заготовки
Инвестирование в точные инструменты для литья по воску окупается за счет устранения вторичной обработки ЧПУ, износа инструментов и брака. Вы должны выбрать наш части прецизионного наслоения для инвестирования высокого качества когда:
- Ультра-нетто формы обязательны: Вам нужны кромочные стенки толщиной вплоть до 1,5 мм, сложные внутренние полости, слепые отверстия или литейная надпись.
- Требуется тонкая текстура поверхности: Деталь требует как-литой отделки Ra 1,6–3,2 мкм для обработки жидкостей, эстетической аппаратуры или санитарных применений.
- Указываются ценные сплавы: Ваш дизайн использует нержавеющую сталь, авиационный алюминий или никелевые суперсплавы, где отход сырья из-за тяжелой обработки дорогостояще.
- Затраты на труд и обработку повышают стоимость: Стоимость удаления избыточной заготовки превышает амортизацию инструмента литья по экспортируемому объему за год. Если ваш проект требует легких конструкционных компонентов, рассмотрение нашего руководства по литью из алюминиевых инвестиций для прецизионных деталей помогает определить критические экономии за счет допусков и ступенчатых ошибок.
Советы по проектированию под изготовление (DFM) для оптимизации затрат на литье
Независимо от метода литья, небольшие изменения в дизайне существенно снижают процент брака и сроки изготовления оснастки:
- Поддерживайте равномерную толщину стенок: Избегайте резких переходов между толстыми и тонкими участками, чтобы предотвратить появление усадочных полостей и горячих разрывов во время кристаллизации металла.
- Добавляйте щедрые радиусы и скругления: Острые внутренние углы служат концентраторами напряжений и вызывают эрозию формы; вводите радиусы не менее 1,5 мм до 3 мм.
- Дизайн разумных углов чернового съёма: Литье песком требует уклона черты 1°–3° для легкой снятий формы. Пока восковые модели для инвестиционного литья требуют минимального уклона, добавление 0,5° продлевает срок службы металлических форм.
- Изолируйте точные элементы для вторичной обработки: Отливке несвязанные по критерию элементы по форме изделия, оставляйте стандартные допуски обработки 1,0–2,0 мм исключительно на критичных сопряжённых поверхностях и отверстиях под подшипники.
Часто задаваемые вопросы (FAQ)
Является ли литье по выплавляемым моделям прочнее, чем песчаное литье?
Механические свойства зависят прежде всего от выбранного сплава, но инвестиционное литьё стабильно обеспечивает лучшую структурную целостность. Поскольку керамические формы подогреваются перед заливкой, расплавленный металл охлаждается равномерно, значительно сокращая внутреннюю пористость, газовые включения и микрo-усадку. В условиях требований к высоким нагрузкам и превосходной стойкости к усталости и герметичности, литьё по воску обычно превосходит традиционные песчаные альтернативы.
Почему литье по выплавляемой восковой модели (lost-wax) дороже песчаного литья?
Инвестиционное литьё involves a labor-intensive, multi-step process including wax injection, repetitive ceramic dipping, prolonged drying, and dewaxing before metal is poured. Additionally, fabricating CNC-machined aluminum or steel wax dies requires a higher upfront tooling investment than standard sand patterns. However, near-net-shape output and minimal downstream machining often balance the total production cost for complex geometries.
Какова минимальная допустимая толщина стенки при инвестиционном и песчаном литье?
- Инвестиционное литьё: Надежно достигает толщин стенки до 1.0 мм – 1.5 мм за счёт предварительного подогрева керамических форм, которые предотвращают преждевременное замерзание металла.
- Песочное литьё: Обычно требует минимальную толщину стенки, 3.0 мм – 5.0 мм чтобы обеспечить полное заполнение формы и предотвратить холодные зазоры.
Может ли литьё песком заменить литьё воском, если добавить вторичную фрезерную обработку CNC?
Песочное литьё может заменить литьё воском только в том случае, если геометрия доступна стандартным резцам и объём производства оправдывает дополнительное время на шпиндель. Для деталей с глубокими вырезами, мелкой гравировкой, сложными внутренними каналами или тонкими ребрами фрезерование CNС не может легко воспроизвести приобретённые после литья характеристики. В таких случаях затраты на вторичную обработку быстро превосходят экономию на инструменте при выборе песочного литья по сравнению с восковым литьём.
Как соотносятся сроки изготовления форм под песочное литьё и формы для инъекции воска?
Образцы под песочное литьё, изготовляемые из дерева, смолы или алюминия, обычно требуют 1–3 недели на создание и тестирование. В отличие от этого, точные инструменты, изготовляемые для промышленного восковую инжекционную машину для инвестиционного литья обычно требуют 3–6 недель для проектирования, фрезерования CNC и проверки образцов. В то время как формы для воскового литья занимают больше времени на производство, они обеспечивают исключительную повторяемость размеров на сотнях тысяч производственных циклов.


 Russian
 English
 German