2026年9月26日
Откройте для себя эффективные техники методов литья материалы и применения для получения прочных точных высококачественных компонентов и готовых изделий
Основные этапы любого метода литья
Каждая успешная операция литья металла следует строгому последовательному рабочему процессу. Хотя инструментальные материалы и формы варьируются в зависимости от техники, базовая физика придания формы жидкому металлу в твердый компонент остается неизменной. Я контролирую каждую серию литья через четыре фундаментальные стадии, чтобы гарантировать структурную целостность, точность размеров и минимальные уровни дефектов.
Подготовка матрицы и формы
Процесс начинается с точного инструментирования. Мы создаем модель — физическую копию внешней геометрии итоговой детали, слегка увеличенную для учета теплового сжатия по мере охлаждения металла.
- Выбор инструментов: Образцы обрабатываются из дерева, смолы или металла в зависимости от объема производства и требуемой точности.
- Размещение кернов: Если деталь имеет внутренние каналы или сложные полости, мы размещаем песчаные или керамические керны внутри полости формы.
- Настройка системы заливки: Мы проектируем оптимизированную сеть горловин, отводов и подач, чтобы направлять жидкий металл в полость плавно, минимизируя турбулентность и ловлю воздуха.
Плавление и расплавление металла
После зажима и преднагрева формы базовый сплав приводится к своей конкретной жидкотекущей температуре в индукционной или газовой печи.
- Удаление шлака и дегазация: Перед заливкой снимают поверхностные примеси (шлаковые включения) и вводят инертные газы или флюсы для удаления растворенного водорода, вызывающего газовую пористость.
- Контроль заливки: Расплавленный металл заливается в полость формы при строго контролируемых температурах и скоростях переноса, чтобы обеспечить заполнение всей полости без эрозии стенок формы.
| Промежуточная переменная процесса | Целевая задача | Влияние на качество |
|---|---|---|
| Температура заливки | Поддерживается в пределах окна ±10°C | Предотвращает преждевременное застывание или чрезмерное термическое напряжение формы |
| Скорость заливки | Постоянный, ламинарный поток | Исключает холодные обрывы и предотвращает попадание воздуха |
| Уровень дегазации | Содержание водорода ниже критического порога | Удаливает внутреннюю микропористость |
Затвердевание, охлаждение и выбивка
Контролируемое охлаждение имеет решающее значение для достижения желаемой металлургической зернистости и механических свойств.
- Направленная кристаллизация: Мы проектируем геометрию формы так, чтобы металл затвердевал постепенно от самых тонких участков к ростовкам, подводя расплавленный металл в уменьшающиеся зоны, чтобы избежать внутренних пустот.
- Фаза охлаждения: Литейка остается без движения в форме до тех пор, пока не охладится ниже критической трансформационной температуры.
- Выбивка / извлечение: Для расходных форм механические вибраторы или струи воды разрушают песчаную или керамическую оболочку. Для постоянных металлических форм гидравлические извлекательные стержни вытесняют застывшую деталь из формы.
Очистка после литья, обрезка и термообработка
Сырьевые заготовки требуют систематической доводки, прежде чем они будут соответствовать финальным чертежам изделия.
- Удаление вентильных и ростовых каналов: Плазменные факелы, пускорезы или гидравлические обрезные ножи срезают систему подачи, ручки и переполнение.
- Поверхностная очистка: Абразивная очистка (ударная очистка или пескоструйная очистка) удаляет остатки материалов-модуля, окисные слои и поверхностные загрязнения.
- Т heat treatment: Детали проходят специализированные тепловые циклы — такие как отжиг, термическая обработка расплава или искусственное старение T6 — для снятия остаточных напряжений, уточнения структуры зерна и достижения целевых значений прочности на разрыв и твердости.
Материалы для литья по эксплуатируемым формам
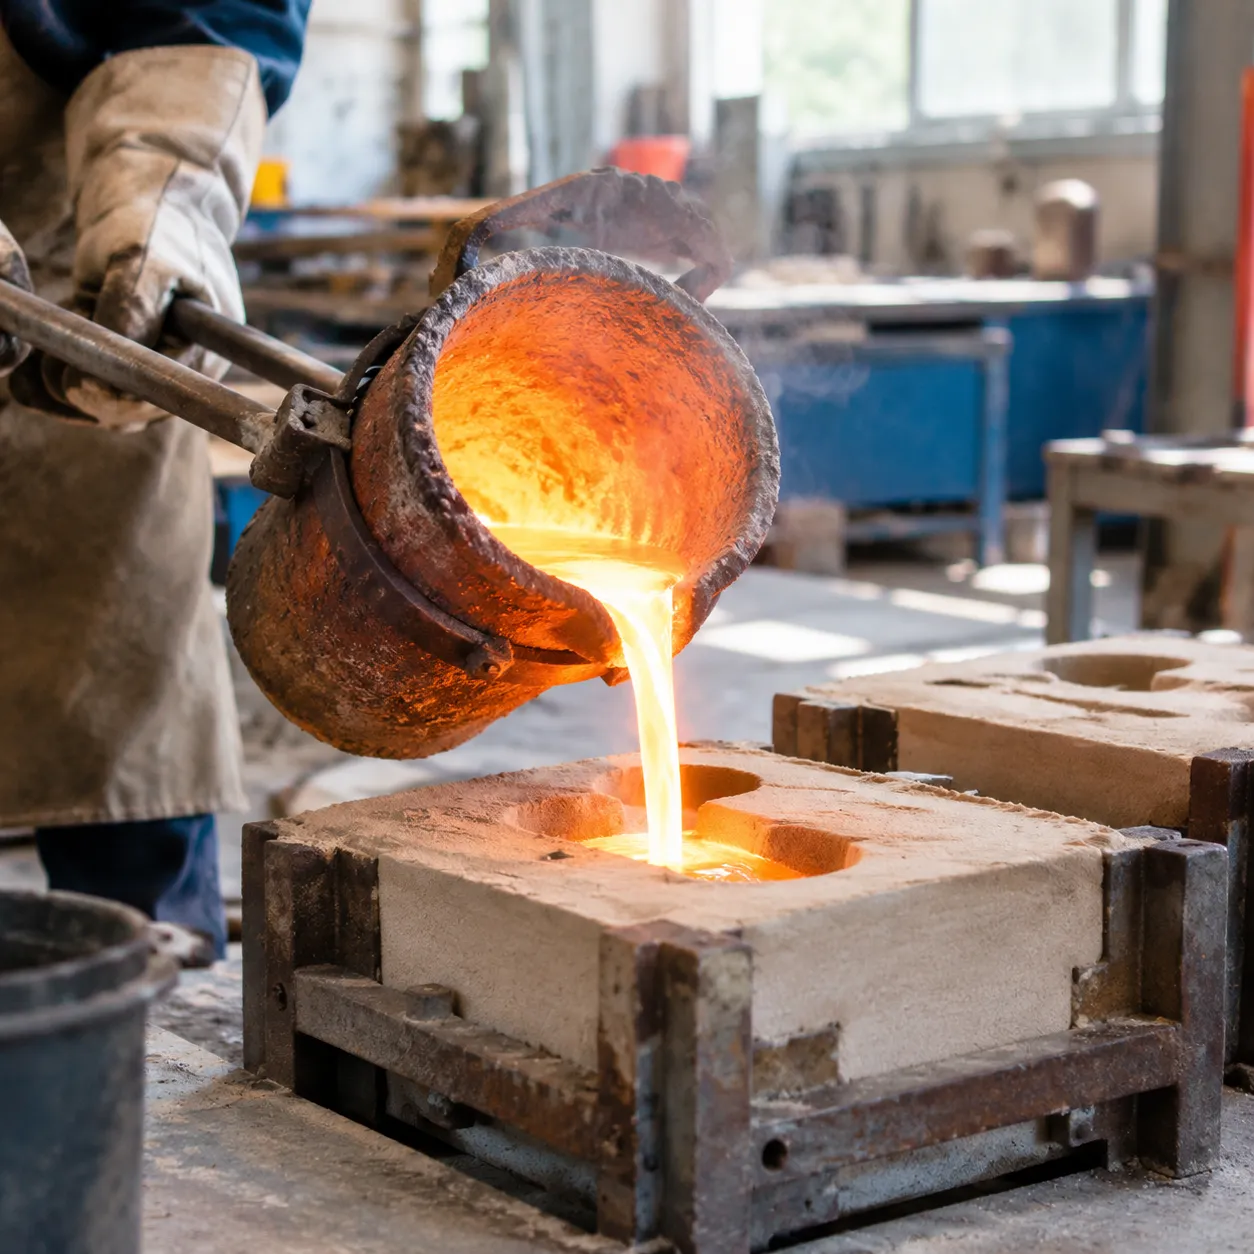
В методе литья по расходной форме мы создаем форму одноразового использования, которая уничтожается, чтобы получить застывший металлический отлив. Этот способ литья обеспечивает невероятную гибкость геометрии и является основным выбором для всего, от массивных блоков двигателей до сложных изделий ювелирного искусства.
Песчаное литье для тяжелых и сложных металлических деталей
Песчаное литье остается рабочей лошадкой промышленного производства. Путем уплотнения смеси песка с связующим вокруг многоразового образца мы можем залить практически любой сплав в формы почти безлимитных размеров.
- Ключевые преимущества: Минимальная стоимость первоначального инструмента, подходит для деталей от нескольких унций до нескольких тонн и работает как с чёрными, так и с цветными сплавами.
- Наиболее применимые области: Блоки двигателей, корпуса насосов, основания станков и тяжелые несущие кронштейны.
- Компромисс: Большая шероховатость поверхности и более широкий допуск по размерам по сравнению с методами металлических штамповых формовок.
При решении задач по индивидуальным геометриям с короткими сроками поставки, работа с опытным производитель песчаного литья для нестандартных металлических деталей помогает поддерживать жёсткий контроль размеров при одновременном снижении затрат на формовку.
Инвестиционное литьё (Lost Wax) для высокоточных компонентов
Литье по выплавляемым моделям, или литье по воску-терм, производит сложные детали близкие к номиналу с исключительной поверхностной отделкой. Мы впрыскиваем в металл-форму воск, собираем восковые модели на центральном дереве, покрываем их керамическим обмазочным слоем, расплавляем воск и заливаем расплавленный металл в затвердевшую керамическую оболочку.
- Ключевые преимущества: Исключительная размерная точность (±0.005 дюйм на дюйм), тонкие поверхности обробки (Ra 3.2 мкм или лучше) и возможности тонкостенного исполнения.
- Наиболее применимые области: Лопатки турбин, авиационные крепления, медицинские имплантаты и высокопроизводительные клапаны.
- Ключевой ресурс: Рассмотрение руководством по литью под давление для прецизионных деталей помогает оптимизировать дизайн детали и схемы подачи по каналу перед началом изготовления оснастки.
Литье по оболочному формованию для более гладких поверхностей и меньших допусков
Оболочечное формование улучшает базовое песчаное литье путем применения смоляного песка, наносимого на нагретую металл-образца. Тепло отвердевания смолы образует тонкую прочную оболочку, которая образует точную полость формы.
- Лучшая качество поверхности: Тонкокристаллический смоляной песок обеспечивает более гладкую отделку поверхности, чем традиционный зеленый песок.
- Более высокая размерная стабильность: Тонкие жесткие стенки оболочки снижают искажения формы при расширении металла.
- Типичные применения: Заготовки шестерен, кулачей, детали трансмиссий и корпуса гидравлических клапанов.
Шпаклевочно-гипсовое и керамическое формовочное литье для специализированных неметаллических деталей
Для неметаллических деталей, требующих резких деталей и тонкой отделки без затрат на полную литейную инструментальную оснастку, процессы на основе шпаклевочных и керамических форм обеспечивают эффективное решение.
- Формовка шпаклевочной формой: Использует суспензию гипса с включениями для литья алюминия, цинка и магния с гладкими стенками и тонкими деталями. Поскольку гипс обладает низкой теплопроводностью, охлаждение происходит медленно, что помогает заполнению тонких секций.
- Керамическое литьё в форму: Использует высокотемпературные огнеупорные суспензии, способные выдерживать высокие температуры литья, что позволяет прецизионное литье нержавеющих сталей и никелевых суперсплавов.
| Метод литья | Типичный допуск | Шероховатость поверхности (Ra) | Лучшие металлы-сплавы | Идеальный объем производства |
|---|---|---|---|---|
| Песчаное литье | ±0.5 мм до ±2.0 мм | 12,5–25 мкм | Кирданная чугун, сталь, бронза, алюминий | Низко до высокотемпературный |
| Инвестиционное литье | ±0.1 мм до ±0.3 мм | 1,6 – 3,2 мкм | Нержавеющая сталь, суперсплавы, алюминий | Низко-до средне-высокого |
| Литейная формующая оболочка | ±0.2 мм до ±0.5 мм | 3,2–6,3 мкм | Чугун, углеродистая сталь, медные сплавы | Средне-до высокого |
| Штукатурно/керамическая форма | ±0.1 мм до ±0.4 мм | 1,6 – 3,2 мкм | Алюминий, магний, инструментальные стали | Низко-до среднего |
Методы непрерывного литья постоянной формы
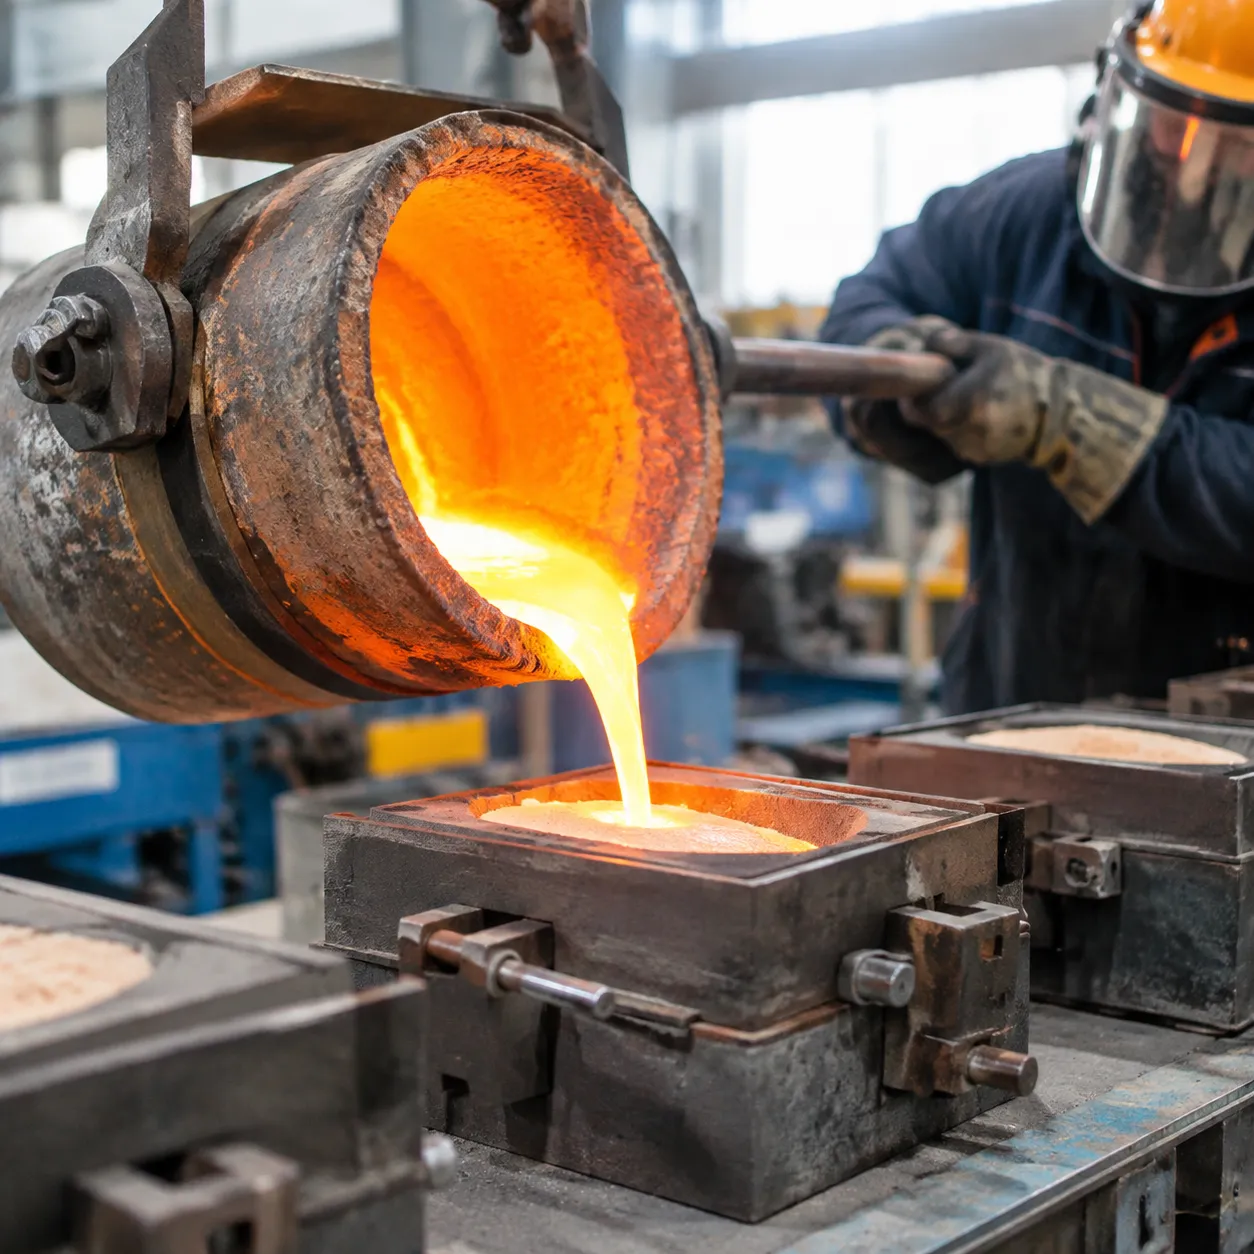
Когда производственный объем достигает тысяч, и расходные формы становятся слишком медленными или дорогими, мы переходим к постоянному инструменту. Постоянная форма метод литья использует многоразовые штампы, обработанные из высококачественной инструментальной стали, железа или графита, обеспечивающие стабильные размеры, жесткие допуски и превосходную поверхность цикл за циклом.
Литейная штамповка под высоким давлением для массовых изделий с тонкостенными
Литейная штампованная под высоким давлением (HPDC) принуждает расплавленный сплав в заготовки из закалённых стальных штампов под экстремальным гидравлическим давлением (часто превышающим 1000 бар).
- Лучшее для: Комплексные тонкостенные компоненты из алюминия, магния и цинка, такие как шасси телекоммуникаций, корпуса электроинструментов и крышки коробок передач автомобилей.
- Ключевое преимущество: Быстрые циклы (секунды на деталь) и выдающаяся повторяемость размеров, минимизирующая обработку после резки/фрезеровки.
- Компромисс: Высокие первоначальные затраты на оснастку; турбулентная заправка может захватывать воздух, что затрудняет термическую обработку деталей.
Для инженеров, выбирающих между форматами форм для металлоформ, наши справочник по литью алюминиевых сплавов для форм штамповки, песчаной и литья металла разбирает точные компромиссы по объему и маркам сплавов.
Литейное литье под тяжёлой гравитацией для прочных механических свойств
В литейном литье под тяжёлой гравитацией (постоянная форма) мы вливаем жидкий металл непосредственно в заранее подогретую стальную форму, используя естественную гравитацию для заполнения полости.
- Лучшее для: Средне-до высокого объема структурные компоненты, такие как головки цилиндров двигателей, тормозные цилиндры и морское оборудование.
- Ключевое преимущество: Медленная, неквазивная заливка значительно снижает газовую пористость. Детали могут подвергаться полной термической обработке (например, T6) для достижения высокой прочности на разрыв и удлинения.
- Компромисс: Более медленные циклы и более толстые минимальные стенки по сравнению с методами высокотемпературной прессовки.
Литейное литье под низким давлением для критически важных автомобильных деталей
Литейное литье под низким давлением (LPDC) использует запечатанную плавильную печь под формой. Давление низкого давления подталкивает расплав вверх через трубку-подъемник вверх в полость формы.
- Лучшее для: Безопасностно- критические компоненты, особенно диски из алюминиевого сплава, шарниры подвески и герметичные корпусные блоки двигателя.
- Ключевое преимущество: Гладкая, нижняя до верхней ламинарная заливка практически исключает окисление и включения шлака, обеспечивая плотную, без пор структурную целостность.
- Показатель выходной эффективности: Минимальные подборы и канавки означают значительно более высокий выход сырья.
Центрифугальная литьевая технология для симметричных пустотелых цилиндрических форм
Центрифугальная отливка основывается на высокооборотном вращающемся штампе, который распределяет расплавленный металл по наружным стенкам за счет центростремительной силы.
- Лучшее для: Трубопроводы, втулки, гильзы цилиндров двигателей и крупные промышленные кольца.
- Ключевое преимущество: Высокие перегрузки заставляют более плотный, дефектный металл перемещаться к внешней стенке, в то время как легче примеси, оксиды и газовые пузырьки плавают внутрь к вырезу, где их легко обрабатывать резанием.
- Без опор: Получает чистые внутрненние цилиндрические поверхности без сложных внутренних песчаных опор.
Сравнение процесса литья по постоянной форме
| Метод литья | Типичное давление | Минимальная толщина стенки | Термическая обработка возможна (T6) | Оптимальный объем производства |
|---|---|---|---|---|
| Высоконапорное литье под давлением | От 300 до 1 500+ бар | 1,0 – 1,5 мм | Ограниченный / Специализированный | 10 000+ единиц |
| Литейная центробежная литьевая сварка | Атмосферный | 3,0 – 4,0 мм | Да | от 1 000 до 50 000 единиц |
| Литейное литье с низким давлением | 0,2 до 1,5 бар | 2,5 – 3,5 мм | Да | от 5 000 до 100 000+ единиц |
| Центробежное литье | Центрифужное (до 100 G) | 5,0+ мм | Да | Низкий до высокого (зависит от геометрии) |
Как выбрать подходящий метод литья
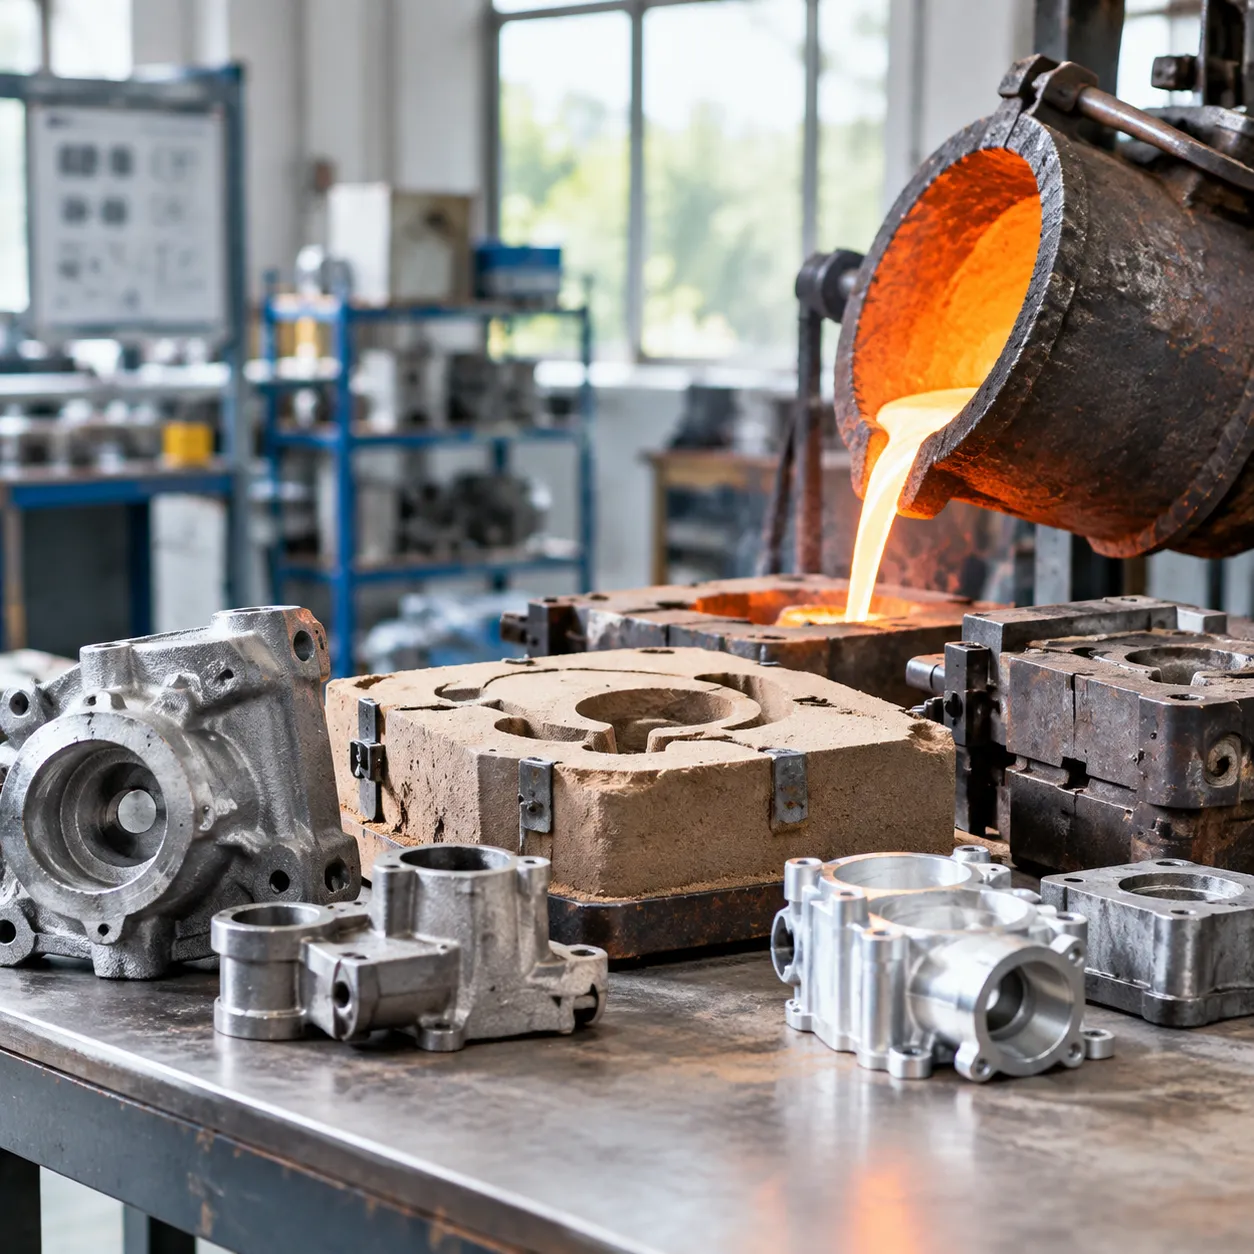
Выбор правильного метод литья Все сводится к балансировке свойств материалов, сложности детали, бюджета и сроков поставки. Каждая технология литья сопровождается характерными компромиссами между первоначальными затратами на инструмент и скоростью выпуска деталей по партиям.
Сопоставление металлических сплавов с методами литья
Не все сплавы ведут себя одинаково в расплавленном состоянии. Температуры литья, теплопроводность и химическая реактивность определяют, какая технология литья даст звукоустойчивые компоненты:
- Железистые сплавы (стал, серый чугун, нержавеющая сталь): Требуют огнеупорные формы, способные выдерживать экстремальные температуры (>1 400°C / 2 550°F). Песчаное литье и литье по моделям-капсулам лучше всего работают с этими металлами при высоких температурах. Для коррозионностойких применений выбор специализированных литьевых нержавеющих сталей кастовых сплавов и марок обеспечивает сохранение механической прочности материала без эрозии формы.
- Деформируемые сплавы без железа (алюминий, цинк, магний, медь) Имеют более низкие точки плавления, что делает их идеальными для многоразовых стальных пресс-форм, постоянных форм и гипсового литья.
Балансировка объема производства against затрат на инструменты и настройку
Доходность проекта по единице продукции определяется затратами на инструментальную оснастку. Мощные объемы производства обосновывают использование закаленных стальных штампов, тогда как мелкие партии подходят для методик по образцу.
- Низкий объем / прототипирование (от 1 до 500 деталей): Песчаное литье и литье по гипсовым формам предлагают минимальные затраты на формовочные инструменты и низкий начальный риск.
- Средний объем (от 500 до 5 000 деталей): Литейное формование по литью подshell и оболочному литью обеспечивают повторяемую точность без экстремальных затрат на оснастку.
- Высокий объем (5 000+ деталей): Литье под давлением высокого давления имеет значительные первоначальные затраты на форму, но обеспечивает самую низкую цену за детали и кратчайшие циклы производства.
Чтобы настроить ваши единичные экономические показатели, обратитесь к нашему руководству по стоимости литья под давлением vs песчаного литья, объему и допускам перед принятием решения о инструментальной оснастке.
Стремление к размерной точности, толщине стенки и поверхностной отделке
Ваши размерные требования определяют, необходим ли вторичный станок. Жесткие допуски после литья снижают длительность цикла и объем отходов материалов.
| Метод литья | Типичный допуск по размерам | Минимальная толщина стенки | Шероховатость поверхности (Ra) |
|---|---|---|---|
| Песчаное литье | ±0.5 мм до ±1.5 мм | 3.0 мм – 5.0 мм | 12,5–25 мкм |
| Инвестиционное литье | ±0.1 мм до ±0.3 мм | 1.0 мм – 1.5 мм | 1,6 – 3,2 мкм |
| Высоконапорное литье под давлением | ±0.05 мм до ±0.15 мм | 0.8 мм – 1.2 мм | 0,8 – 1,6 мкм |
| Литейная центробежная литьевая сварка | ±0,2 мм до ±0,4 мм | 2,5 мм – 3,0 мм | 3,2–6,3 мкм |
Оптимизация величина допусков по литью и достижение низкого шероховатость поверхности отливки напрямую снижает последующие этапы шлифовки и полировки.
Требования к постобработке и общее время выполнения заказа
Полная оценка учитывает общее время изготовления и пост-литейные операции:
- Допуск обработки: Точные процессы формообразования с минимальной зазорной заготовкой, такие как инвестирование и литье под давлением, требуют минимального объема обработки (0,5 мм и менее), тогда как песчаные отливки обычно требуют заготовки на критических соединительных поверхностях от 2,0 мм до 4,0 мм.
- Термическая обработка: Высокопрочные конструкционные детали требуют термической обработки (например, T5/T6 для алюминия или отпуск и закалка для стали) для достижения целевых показателей прочности и пластичности.
- Время выхода на рынок: Паттерны песчаного литья можно подготовить за несколько дней, тогда как прецизионные многокамерные матрицы литья под давлением часто требуют от 4 до 8 недель подготовки форм перед началом производства.
Распространенные дефекты литья и способы их предотвращения
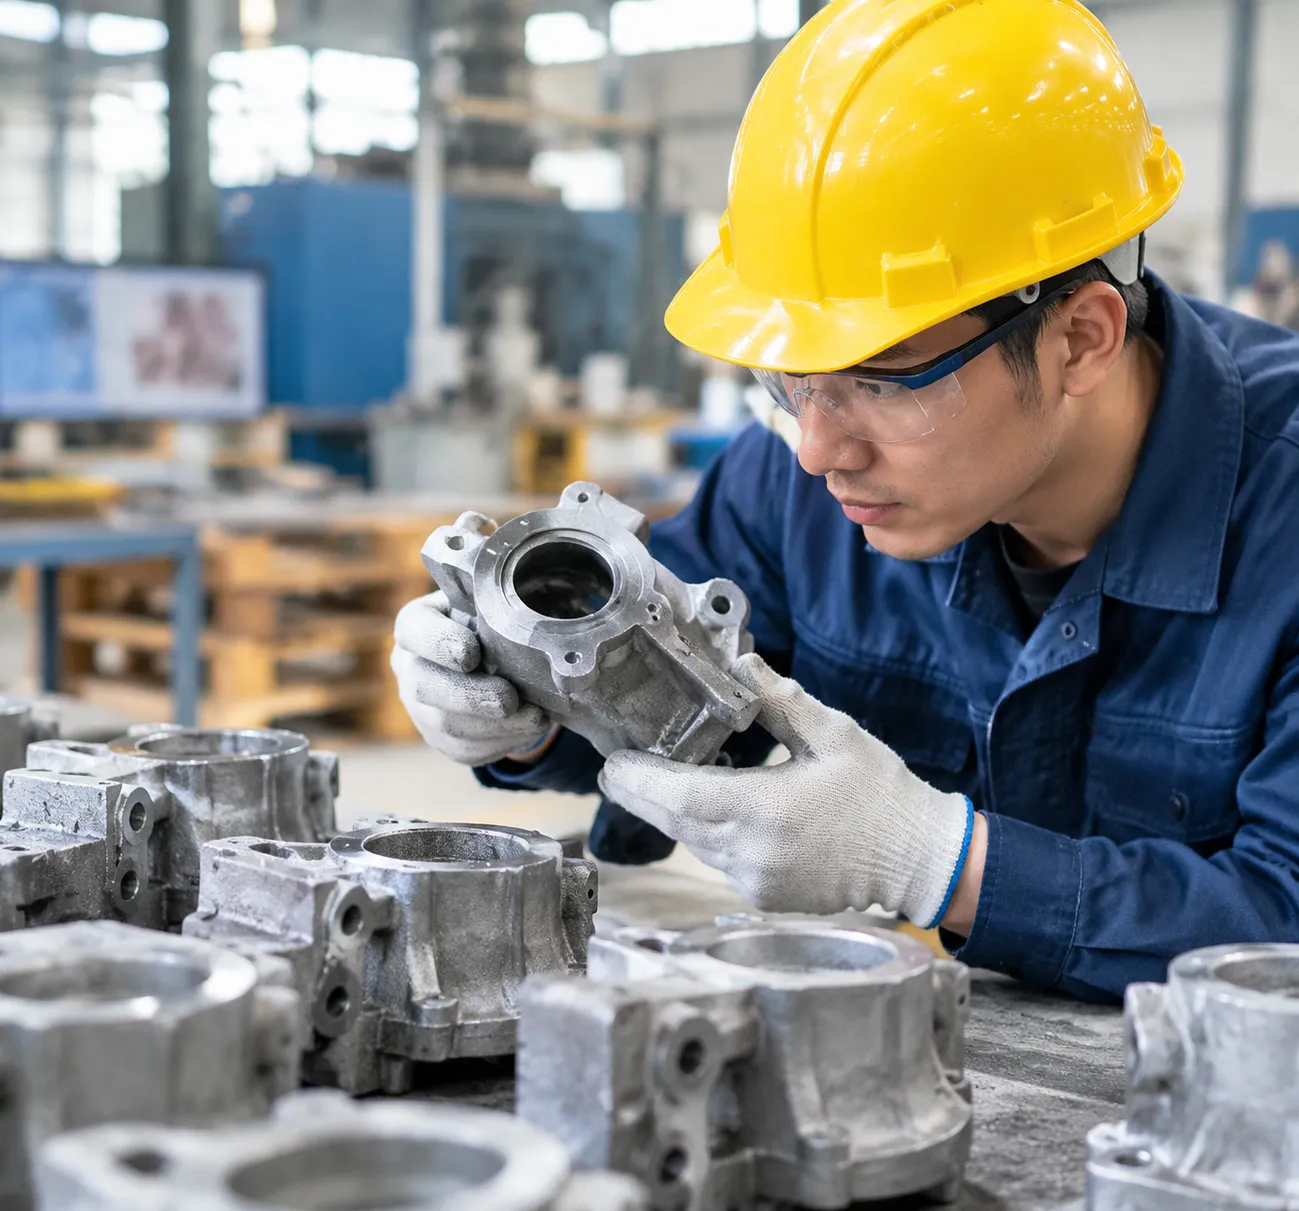
Даже наиболее контролируемый метод литья может приводить к качественным проблемам, если параметры процесса меняются. Мы сосредотачиваемся на ранней диагностике дефектов литья металла в производственном цикле, чтобы исключить брак и поддерживать структурную целостность.
Выявление газовой пористости и усадочных пустот
Внутренние пустоты ослабляют отливки и вызывают непроходы по давлению. Мы разделяем их на две основные причины:
- Газовая пористость: Появляется как гладкие, округлые микропустоты, вызванные застрявшим воздухом, растворенным водородом или выделением газов формы во время литья расплава. Мы устраняем это дегазацией расплава, оптимизацией прокладки формы и поддержанием устойчивой, несельзной скорости заливки.
- Усадочные полости: Неправильные, угловатые пустоты, которые развиваются, когда металл стягивается во время затвердевания без достаточного подачи жидкости. Мы предотвращаем усадку, проектируя направления твердения и подбирая усадки так, чтобы непрерывно питать толстые участки до полного застывания.
Предотвращение несмолов, холодной стыковки и включений шлака
Поверхностные и заполнительные дефекты подрывают как эстетику, так и несущую способность:
| Тип дефекта | Причина | Профилактические действия |
|---|---|---|
| Несмол | Металл застывает раньше полного заполнения полости формы. | Увеличьте температуру залива, улучшите предварительный разогрев формы и уменьшите длину перемещений стенок тонкого слоя. |
| Холодная стык | Два потока металла сходятся, но не соединяются из-за преждевременного охлаждения. | Оптимизируйте геометрию засечки, чтобы обеспечить быстрый, единый металлопоток. |
| Шлаковая/шлак включение | Не металлизированные оксиды или шлак печи попадают в форму во время заливки. | Используйте керамические пенопластовые фильтры в системе подачи и тщательно удаляйте расплав перед литьём. |
Качество проверки с НГД, радиографией и размерным контролем
Мы полагаемся на многоступенчатые протоколы верификации для проверки внутреннего звона и размерной устойчивости. Наши производственные линии интегрируют неразрушающий контроль (NDT) вместе с инструментами физического измерения, чтобы обнаруживать дефекты до отгрузки:
- Радиационная инспекция (рентген / RT): Обеспечивает четкое внутреннее изображение для точной локализации подповерхностных газовых карманов, усадочных пустот и смещений ядра.
- Ультразвуковая и магнитопорошковая дефектоскопия (UT / MPI): Обнаруживает внутренние трещины, слоистые дефекты и поверхностно-прерывающиеся расхождения на ферромагнитных сплавах. Мы применяем эти стандарты во всех наших услугах пескоструйной литья из нержавеющей стали с полной NDT-подтверждением для проверки конструктивных деталей на высоких напряжениях.
- Измерительный и координатный контроль (CMM / 3D-сканирование): Сопоставляет физические отливки напрямую с CAD-моделями, чтобы подтвердить допуски по размеру и критически важные резервы станочного запаса.
Часто задаваемые вопросы о методах литья
Каким методом литья получают самые прочные металлические детали?
Центробежное литьё и прессование постоянно дают наибольшую прочность на растяжение и плотность. Центробежная сила отталкивает примеси inward, одновременно уплотняя внешнюю стенку, что исключает газовую пористость. Для сложных конструктивных форм высоконаклонная литьё под давлением и литейное литьё по постоянной форме также обеспечивают превосходную прочность по сравнению с песочным литьём за счёт быстрой закалки металла и образования мелкого зерна.
Какой процесс литья наиболее экономичен для низких объёмов?
Песочное литьё остается самым экономичным метод литья для малых оборотов производства, прототипов и крупных единичных деталей. Стоимость подготовки форм является лишь небольшой частью цены связанных стальных форм, и образцы можно быстро модифицировать или печатать на 3D-принтере без существенных капитальных вложений.
| Метод литья | Стоимость оснастки | Идеальный размер партии | Себестоимость единицы при малом объёме |
|---|---|---|---|
| Песчаное литье | Очень низкая | 1 – 500 шт. | Низкая |
| Инвестиционное литье | Умеренный | 100 – 5 000 шт. | Умеренный |
| Литье под давлением | Очень высокий | Более 5 000 шт. | Высокая (из-за амортизации оснастки) |
В чём основное различие между литым прессованием и песочным литьём?
Ключевое различие состоит в типе формы и давлении. Литьё под давлением впрыскивает расплавленный металл под экстремальным гидравлическим давлением в многоразовые закалённые стальные формы, образуя гладкие, тонкостенные детали с небольшими допусками. Песочное литьё полагается на гравитационное заливку в расходуемые силикатные песчаные формы, что допускает использование металлов с более высокой точкой плавления и крупносерийные размеры деталей.
Для всесторонней оценки компромиссов по инструментарию, качеству поверхности и себестоимости за единицу ознакомьтесь с нашим подробным сравнением литье под давлением vs песчаное литье.
Можны ли все металлы лить одним и тем методом?
Нет. Температура плавления, химическая реактивность и текучесть определяют, какая литьевая техника может безопасно обработать сплав:
- Чугунные металлы (сталь, чугун): Требуют высокотемпературные формы, такие как песчаные или керамические оболочки, потому что их высокие температуры плавления разрушают постоянные стальные штампы.
- Легированные металлы (алюминий, цинк, магний): Хорошо подходят для литейного литья под высоким давлением и систем постоянных форм.
- Суперсплавы и титан: Требуют вакуумного литья в песчаной форме, чтобы предотвратить окисление во время заливки расплавленного металла.
Выбор правильного сплава и конфигурации формы требует балансировки тепловых пределений и бюджета, как подробно описано в нашем дешевоер casting против инвестиционного литья: руководство по затратам и материалам.
Как скорость охлаждения влияет на итоговую зернистость и прочность?
Скорость охлаждения напрямую контролирует микроструктурный размер зерна расплавленного металла:
- Быстрое охлаждение (постоянные формы и литье под давлением): Способствует быстрой нуклеации, что приводит к мелкой, однородной структуре зерна, которая улучшает механическую твердость, предел прочности при растяжении и усталостную стойкость.
- Медленная термообработка охлаждения (песчаные и гипсовые формы): Позволяет зернам расти крупным и разветвлениям расширяться, немного снижая общую прочность на растяжение, но часто улучшая обрабатываемость.
 Russian
 English
 German