
30 октября 2026 года
Ведущий производитель и поставщик оборудования для литья по выплавляемым моделям, предлагающий высокоточное оборудование для эффективного и качественного литейного производства и обеспечивающий надежность
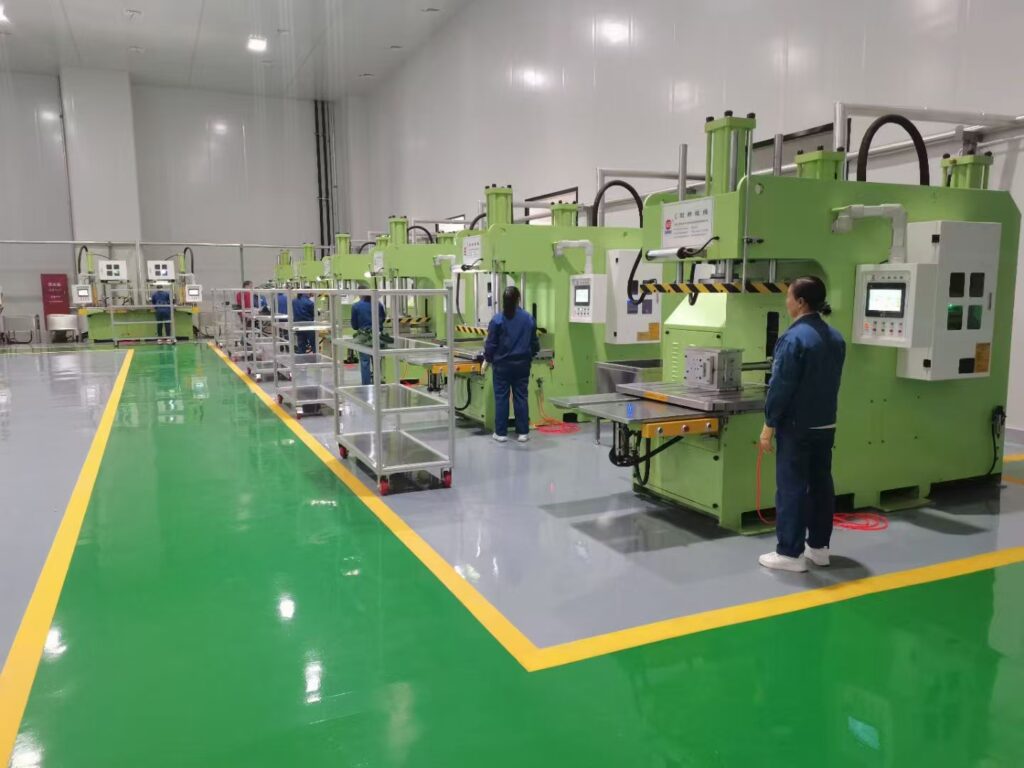
Оборудование для изготовления восковых моделей при литье по выплавляемым моделям
Точность размеров готовой отливки начинается с восковой модели. Как производитель оборудования для литья по выплавляемым моделям с более чем двадцатилетним опытом производства литейного оборудования, мы создаем оборудование для модельных участков, разработанное для предотвращения усадки, утяжин и захвата воздуха. Наши системы обеспечивают операторам литейного производства полный контроль над температурой, давлением и повторяемостью рабочих циклов.
Гидравлические машины для впрыска воска (усилие смыкания 10–50 т)
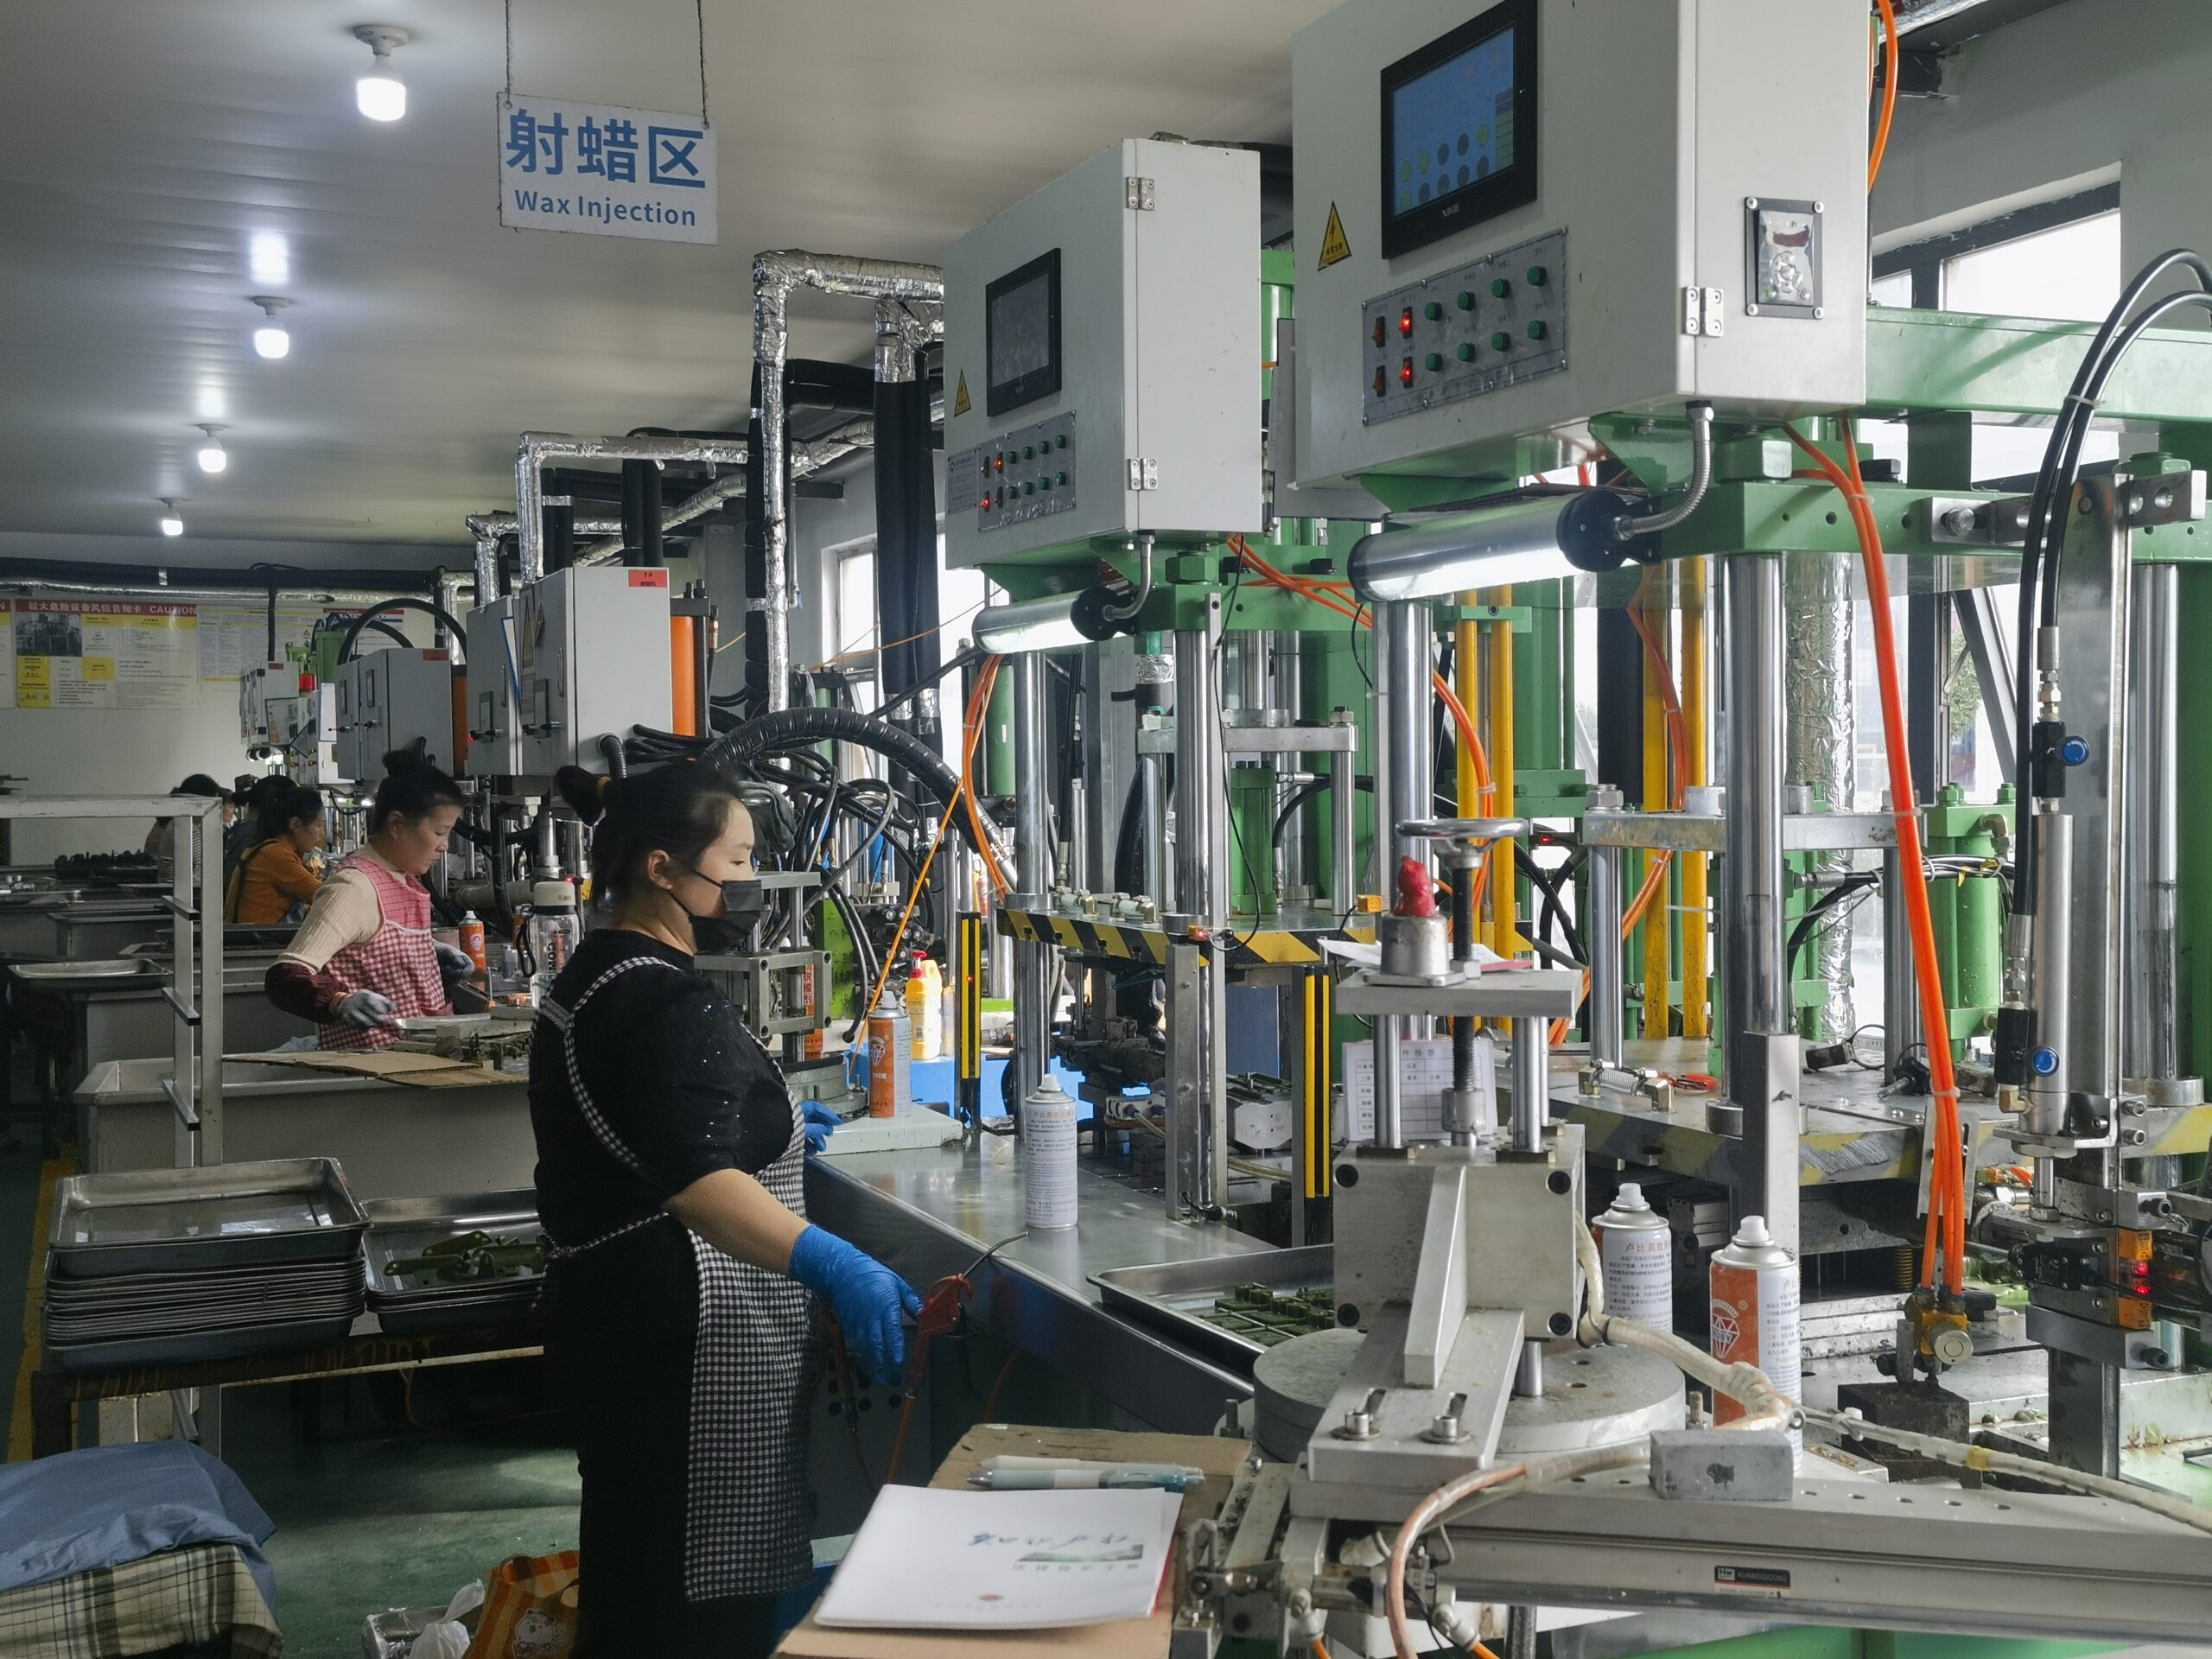
Наши полуавтоматические и полностью автоматические гидравлические машины для впрыска воска подходят для изготовления самых разных изделий — от небольших сложных медицинских деталей до тяжелых промышленных рабочих колес.
- Усилие смыкания: Доступны варианты с 10 тонн до 50 тонн жесткой гидравлической конструкцией зажима С-образной формы и четырехколонной конструкцией, предотвращающими образование облоя по линии разъема пресс-формы.
- Контроль впрыска: Замкнутая система гидравлического управления с многоступенчатой регулировкой скорости впрыска и настройками дополнительного давления выдержки.
- Готовность к автоматизации: Сенсорный интерфейс ПЛК (HMI) сохраняет несколько технологических программ для разных пресс-форм и контролирует температуру воска в сопле, резервуаре и подающих магистралях с точностью ±0,5 °C.
- Позиционирование сопла: Многоосевые регулируемые инжекционные сопла обеспечивают быстрое выравнивание относительно центральных литников или пресс-форм с боковой подачей.
Системы кондиционирования, плавления и очистки воска
Постоянная вязкость воска имеет решающее значение для обеспечения стабильных размеров моделей при работе в разные смены. Наши системы плавления и кондиционирования подготавливают воск до точно заданного пастообразного или жидкого состояния, предотвращая перегрев и термическую деградацию.
- Непрямой нагрев: Многозонные нагревательные резервуары с рубашкой предотвращают локальное пригорание воска и образование нагара.
- Непрерывное перемешивание: Низкооборотные механические мешалки обеспечивают равномерное смешивание первичного и регенерированного воска до получения однородной суспензии или пасты.
- Очистка и отстаивание: Камеры гравитационного разделения удаляют свободную воду, твердые частицы и остатки химических веществ перед подачей воска на инжекционное оборудование.
Эргономичные рабочие станции для сборки восковых моделей и сварки литниковых систем
Быстрая и безопасная сборка обеспечивает бесперебойную подачу моделей в цех изготовления керамических оболочек, предотвращая образование узких мест на участке изготовления моделей. Мы проектируем сборочные станции с учетом естественной амплитуды движений оператора.
- Инструменты для контролируемой сварки: Низковольтные электрические шпатели и термоножи с регулировкой температуры предотвращают обугливание восковых моделей при соединении литников.
- Регулируемые приспособления для фиксации литниковых ёлокВращающиеся на 360 градусов зажимы для литниковых систем надежно фиксируют тяжелые кластерные сборки на оптимальной рабочей высоте.
- Удаление паров: Интегрированные локальные вытяжные зонты с нижней и обратной тягой немедленно отводят пары воска из зоны дыхания оператора.
Установки замкнутого цикла регенерации и фильтрации воска
Необработанный воск представляет собой значительную статью эксплуатационных расходов. Наше оборудование для регенерации замкнутого цикла очищает воск, извлеченный из автоклава, позволяя повторно использовать его непосредственно в производстве моделей или литниковых систем.
- Системы обезвоживания: Быстрые циклы термического обезвоживания снижают содержание влаги до уровня менее 0,2%.
- Многоступенчатая фильтрация: Фильтры из нержавеющей стальной сетки с постепенно уменьшающимся размером ячеек и картриджные фильтры удаляют керамическую пыль оболочек, окалину и посторонние примеси.
- Снижение затрат: Позволяет литейным предприятиям повторно использовать до 90% обезвощенного материала для изготовления модельных литников и литниковых систем без ухудшения качества поверхности.
Автоматизированное оборудование для изготовления керамических оболочек
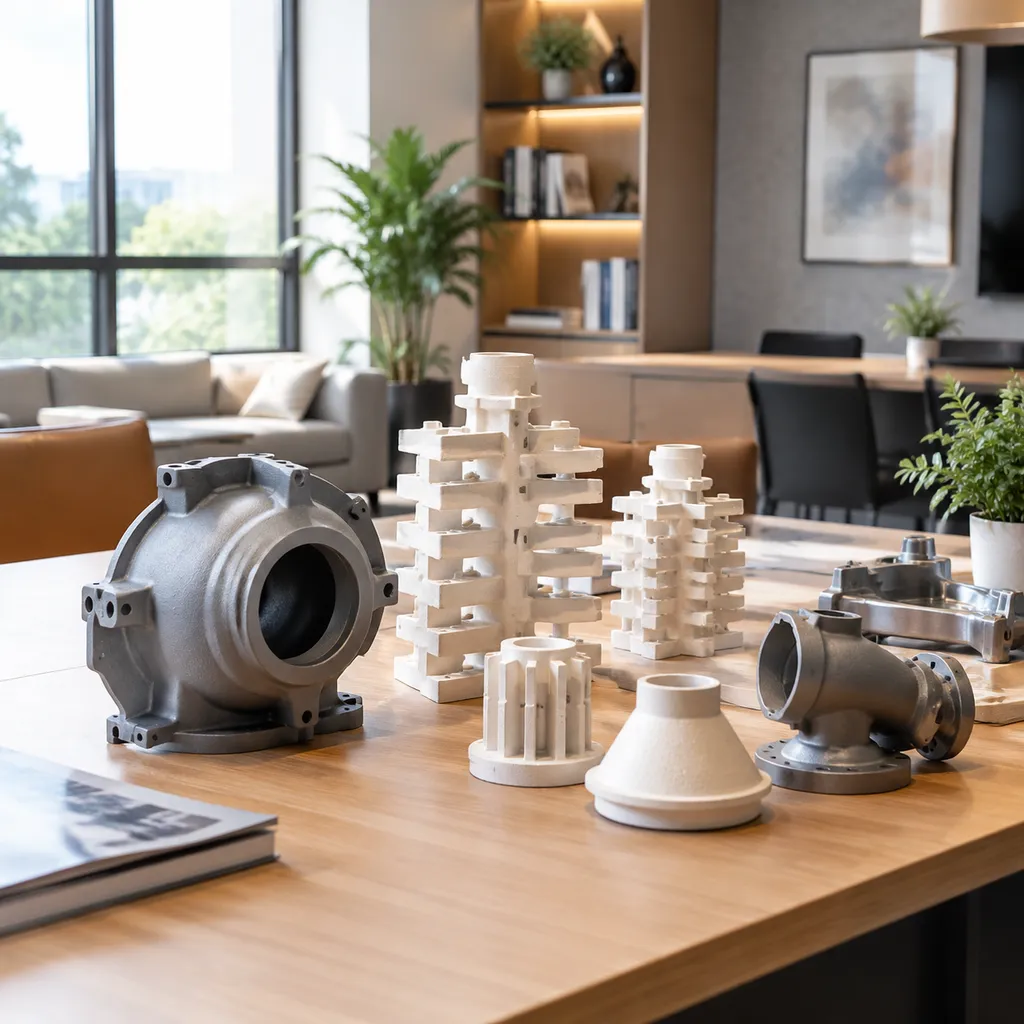
Ручное окунание приводит к неравномерному нанесению покрытий, образованию непрочных оболочек и недопустимо высокому проценту брака. Будучи опытным производителем и поставщиком оборудования для литья по выплавляемым моделям, мы проектируем наши автоматизированные линии изготовления керамических оболочек таким образом, чтобы стабилизировать циклы нанесения грунтовочного слоя, шлифования и сушки — от первичного покрытия до заключительного резервного слоя.
Роботизированные ячейки для окунания и нанесения суспензионного покрытия на керамические оболочки
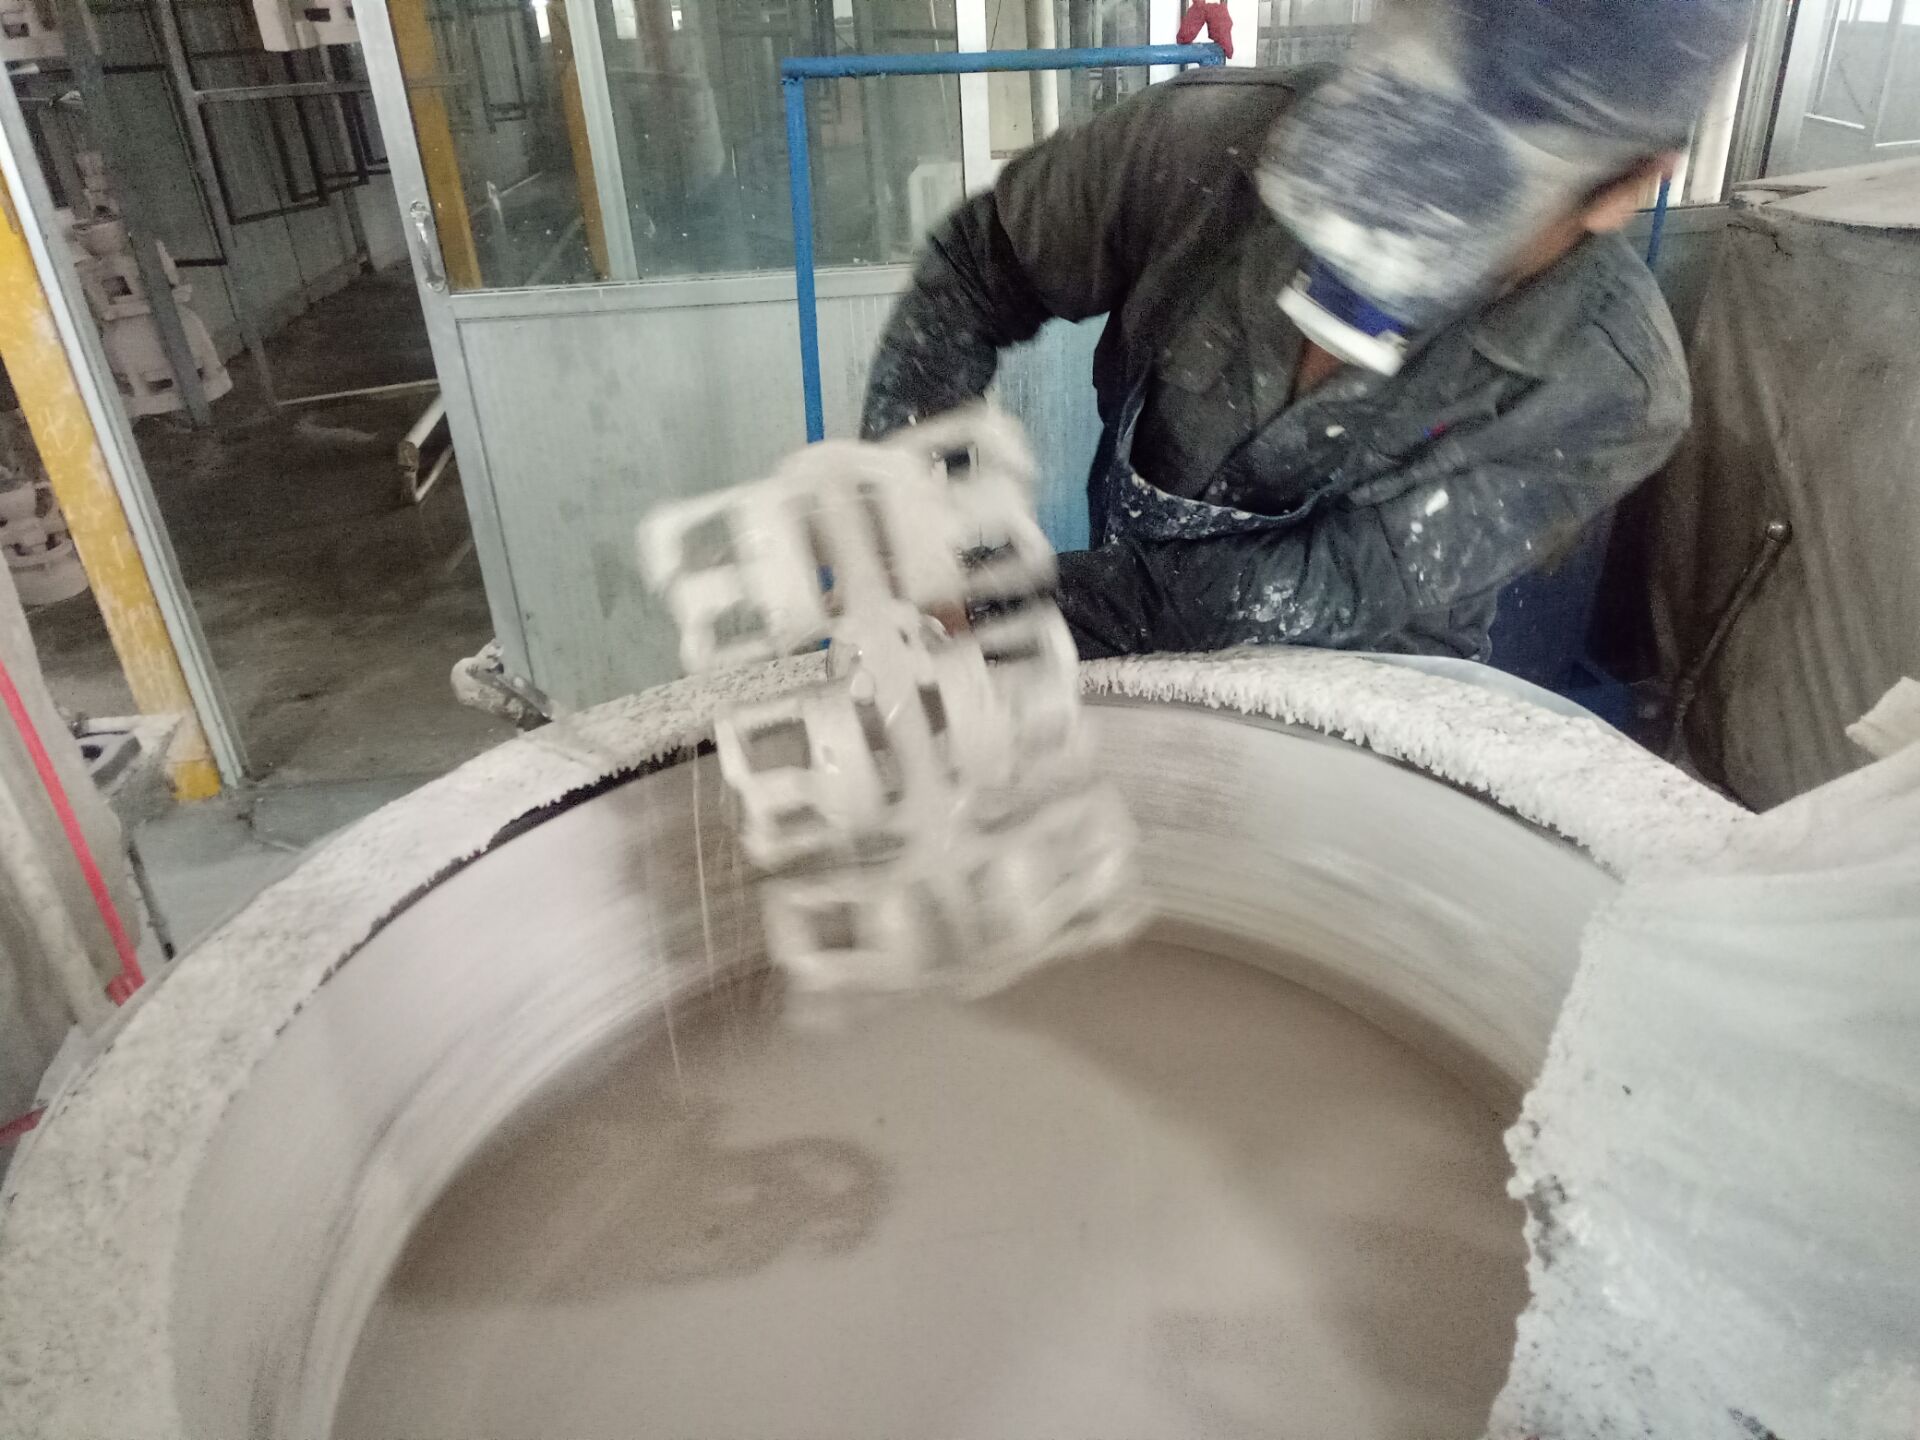
Наши многоосевые роботизированные установки для окунания обеспечивают обработку сложных восковых моделей с абсолютной повторяемостью. Контролируя угол наклона, скорость погружения и траекторию стекания, робот обеспечивает равномерную толщину суспензии даже в глубоких полостях и на тонких стенках. Внедрение автоматизированной линии нанесения оболочки с роботной точностью снижает утомляемость операторов и защищает хрупкие восковые конструкции от механических повреждений.
- Грузоподъёмность: Предназначены для работы с восковыми моделями массой от 20 кг до тяжёлых кластеров весом 150 кг и более.
- Управление движением: Полностью программируемая глубина погружения, вращение на 360 градусов и регулируемая скорость вращения.
- Повторяемость: Исключает зависимость качества нанесения суспензии от действий оператора, предотвращает образование воздушных пузырей и появление участков с недостаточной толщиной покрытия.
Ёмкости для смешивания суспензии и высокоскоростные диспергаторы
Стабильная вязкость суспензии имеет решающее значение для предотвращения отслаивания керамической оболочки и дефектов поверхности. Наши термостатируемые ёмкости для суспензии обеспечивают равномерное смешивание связующих компонентов и огнеупорных материалов круглосуточно. Использование мощного непрерывного смесителя в сочетании с энергосберегающий смеситель суспензий для покрытия оболочки кремнезольной суспензией предотвращает осаждение компонентов, поддерживает температуру связующего в строгом диапазоне ±1 °C и минимизирует потери растворителя вследствие испарения.
- Охлаждение и нагрев с помощью рубашки: Ёмкости из нержавеющей стали с водяной рубашкой предотвращают перегрев при непрерывном смешивании.
- Двухскоростные приводы: Высокоскоростное диспергирование на начальном этапе смешивания в сочетании с бережным непрерывным перемешиванием на низкой скорости.
- Сигнализация уровня жидкости: Встроенные датчики предупреждают операторов об испарении или недостаточном количестве суспензии до возникновения дефектов.
Установки для нанесения песка дождевым способом и в псевдоожиженном слое
Мы предлагаем как установки для нанесения песка дождевым способом, так и установки с псевдоожиженным слоем, охватывающие все этапы нанесения огнеупорного покрытия:
- Установки для нанесения песка дождевым способом: Идеально подходят для нанесения первичного и вторичного слоёв, обеспечивая бережное и равномерное распыление мелкодисперсного циркониевого песка или плавленого кремнезёма без повреждения хрупких краёв восковых моделей.
- плавых слоев: Камеры с песком во взвешенном состоянии, предназначенные для нанесения средне- и крупнозернистых укрепляющих слоёв, обеспечивают полное покрытие поднутрений и глухих углов.
- Обработка песка: Интегрированные просеивающие устройства отделяют комки и автоматически возвращают очищенный огнеупорный материал в зону нанесения.
Камеры для сушки керамических оболочек с климат-контролем
Сушка является главным узким местом в любом участке нанесения оболочек на основе кремнезольного связующего. Наши комплексные сушильные камеры оснащены подвесными конвейерными системами замкнутого цикла, системой регулируемого ламинарного воздушного потока и автоматизированными установками контроля температуры и влажности.
- Точный климат-контрольПоддерживает стабильные условия в помещении: температуру 22–25 °C и относительную влажность 45–55 % для обеспечения предсказуемого процесса гелеобразования.
- Непрерывные подвесные конвейерыМногоярусные цепные конвейеры перемещают оболочки через запрограммированные зоны сушки, освобождая пространство на полу и оптимизируя перемещение между этапами нанесения слоёв покрытия.
- Сокращение продолжительности цикловКонтролируемая циркуляция воздуха сокращает время сушки каждого слоя, не создавая риска растрескивания оболочек или преждевременного расслоения.
Оборудование для удаления воска и обжига керамических оболочек при литье по выплавляемым моделям
Трещины в оболочках и термический удар снижают выход годных отливок ещё до контакта металла с формой. Как специализированный производитель оборудования для литья по выплавляемым моделям, мы проектируем системы удаления воска и спекания, обеспечивающие быстрый нагрев, точное регулирование давления и полное выжигание воска без нарушения целостности формы.
Автоклавы для удаления воска паром с быстрым набором давления
Быстрое повышение давления пара необходимо для предотвращения расширения модели, которое может привести к разрушению хрупких керамических оболочек. Наши автоклавы для удаления воска паром достигают рабочего давления за считаные секунды, мгновенно расплавляя внешний слой воска, благодаря чему оставшаяся часть модели может безопасно сжиматься внутрь.
- Быстрая подача пара: Мгновенное повышение давления сокращает время выдержки и предотвращает растрескивание оболочки на начальном этапе.
- Блокировка систем безопасности: Многоступенчатые механические и пневматические блокировки дверей предотвращают открытие камеры под давлением.
- Автоматический слив воска: Быстродействующие сливные клапаны отводят жидкий воск непосредственно в сборные резервуары для быстрой переработки.
- Автоматизация на базе ПЛК: Настройка циклов через сенсорный экран обеспечивает точный контроль времени выдержки, давления пара и скорости отвода газов.
Печи для обжига керамических оболочек и выжигания моделей при высоких температурах
Для удаления всего остаточного углерода и достижения максимального предварительного нагрева форм необходим надежный контроль высоких температур. Мы производим прочные установки для обжига, включая нашу Печь для обжига керамических оболочек при литье стали и сплавов по выплавляемым моделям которая легко справляется с непрерывными циклами при температуре до 1150°C.
Для литейных производств, специализирующихся на изготовлении тонкостенных деталей и прецизионных конструкционных компонентов, мы также предлагаем конфигурацию энергосберегающей печи для выжигания моделей с температурой до 1200°C для полного удаления органической золы и непосредственного предварительного нагрева форм, обеспечивающего чистую заливку сплава без образования оксидов.
Интегрированные системы рекуперации тепла и энергосберегающего отвода выхлопных газов
На процессы обжига приходится значительная доля эксплуатационных расходов литейного производства. Мы изготавливаем наши печи для выжигания с использованием многослойной конструкционной теплоизоляции и модулей из керамического волокна, чтобы поддерживать низкую температуру наружного корпуса и минимизировать теплопотери.
- Утилизация отходящего тепла: Рекуперативные горелочные системы направляют горячие отходящие газы для предварительного нагрева поступающего воздуха для горения.
- Зональное регулирование температуры: Многогорелочные и многозонные системы нагрева устраняют холодные участки при обжиге крупных партий литейных оболочек.
- Очистка дымовых газов: Высокотемпературные камеры дожигания обеспечивают полное сжигание летучих паров воска, позволяя соответствовать нормативам предприятия по выбросам.
Системы плавки и разливки металла для литейного производства
Как преданный производителем и поставщиком оборудования для литья по выплавляемым моделям, Мы разрабатываем линии плавки и разливки, обеспечивающие минимальное снижение температуры, сокращение окисления и гарантированно чистую передачу расплавленного металла в нагретые керамические формы. От стандартных нержавеющих сталей до сложных сплавов на основе никеля и кобальта — наши системы обеспечивают точный металлургический контроль на протяжении всего цикла плавки.
Индукционные тигельные печи средней частоты
Наш индукционная плавильная печь средней частоты Эти установки предназначены для быстрой и эффективной плавки с минимальными потерями металла. Быстрые циклы плавки: Высокоэффективные твердотельные источники питания обеспечивают равномерное электромагнитное перемешивание для получения однородного состава сплава. Прочная конструкция тигля: Мощные гидравлические механизмы наклона обеспечивают плавную и контролируемую разливку непосредственно в промежуточные ковши или литейные формы. Тепловая эффективность: Усовершенствованная теплоизоляция индукционных катушек и замкнутые контуры водяного охлаждения снижают энергопотребление на одну плавку.
Машины для опрокидной и вакуумной разливки суперсплавов
Для изготовления критически важных компонентов, требующих полного отсутствия неметаллических включений и плотной зернистой структуры, наши специализированные литейные установки обеспечивают герметичность и металлургическую целостность. Установки для опрокидной разливки: Непосредственное крепление литейной формы к плавильному тиглю обеспечивает сверхбыструю опрокидную заливку под контролируемым давлением, что идеально подходит для изготовления тонкостенных прецизионных деталей. Системы с вакуумной поддержкой: Специально разработаны для реакционноспособных металлов и ковальтово-основанное литье для сопротивления к теплу, износу и коррозии, предотвращая окисление сплава и образование газовой пористости во время заполнения литейной формы. Повторяемый контроль опрокидывания: Программируемые скорости опрокидывания, задаваемые ПЛК, соответствуют характеристикам текучести расплава различных суперсплавов.
| Тип оборудования | Целевые сплавы | Метод литья | Ключевые производственные преимущества |
|---|---|---|---|
| Индукционная печь без сердечника | Углеродистая сталь, нержавеющая сталь, медь, алюминий | Гидравлический наклон / Перемещение ковша | Быстрая плавка партий металла, простая смена сплавов |
| Машина для литья с переворотом на 180° | Суперсплавы, сплавы на основе никеля, тонкостенные детали | Прямой зажим с переворотом на 180° | Отсутствие холодных спаев, быстрое заполнение полости формы |
| Система вакуумной плавки | Жаропрочные сплавы на основе кобальта и никеля, авиационные марки | Герметичная камера / Заполнение инертным газом | Устранение оксидных плёнок и газовой пористости |
Столы для заливки с предварительным нагревом и ковши на крановой подвеске
Поддержание температуры керамической оболочки во время заливки предотвращает недоливы и дефекты, вызванные термическим ударом. Поворотные заливочные столы с несколькими позициями: Интегрированные индексирующие столы надежно фиксируют предварительно нагретые керамические оболочки под локальными газовыми горелками вплоть до момента заливки металла. Разливочные ковши с редукторным приводом: Ковши с носиком в форме чайника и ковши для донной разливки, оснащенные усиленными червячными редукторами для наклона, обеспечивают равномерную подачу металла без шлака. Системы обеспечения безопасности операторов: Полная теплозащита и дистанционное управление наклоном оборудования защищают бригады заливщиков от теплового излучения и брызг расплавленного металла.
Оборудование для удаления керамической оболочки после литья и финишной обработки поверхности
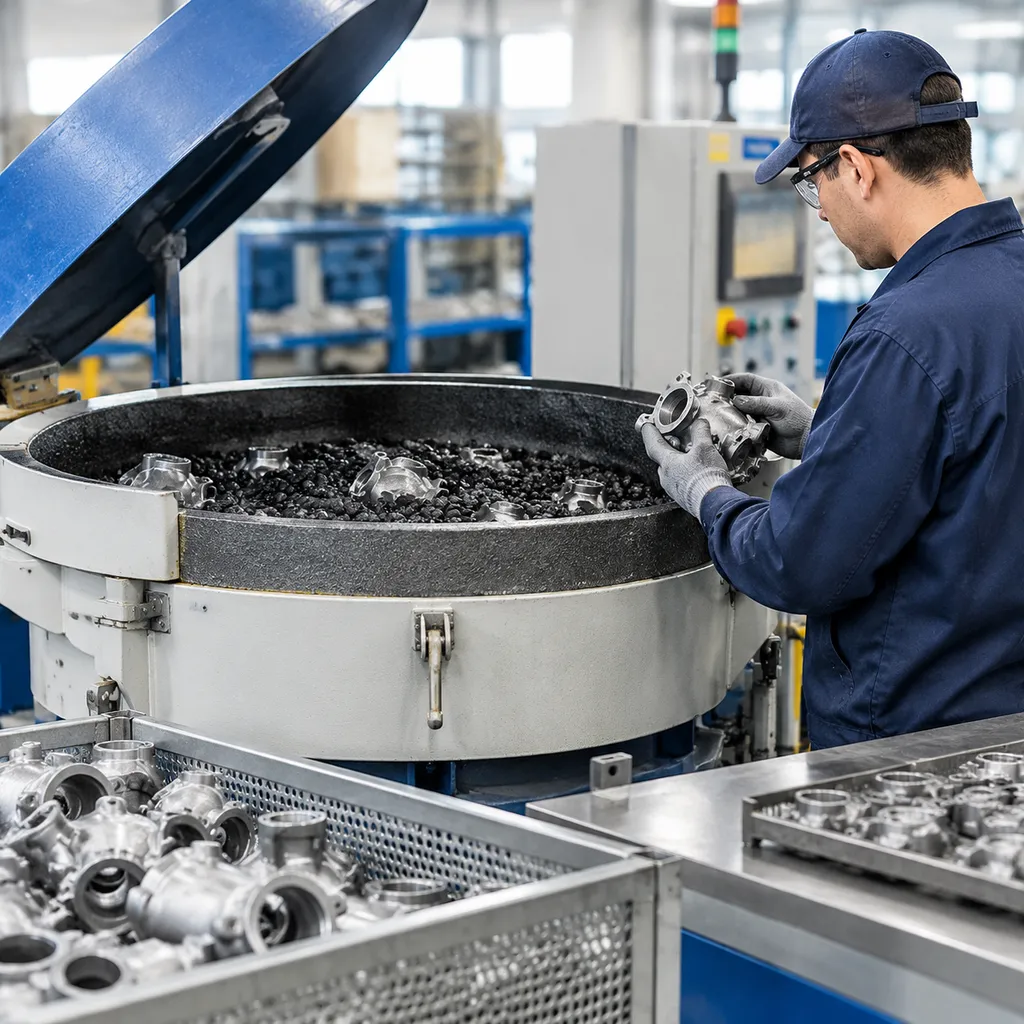
Мы предлагаем надежное оборудование для финишной обработки, предназначенное для оптимизации перехода от необработанных литых деталей к готовой продукции, подготовленной к отгрузке. Наше оборудование обеспечивает эффективность технологического процесса после литья, сокращая трудозатраты и одновременно повышая производительность.
Основные решения для финишной обработки:
- Системы удаления керамической оболочки: Наши высокочастотные механические и пневматические установки для удаления оболочки эффективно удаляют керамические формы со сложных геометрических поверхностей, не повреждая расположенные внутри отливки.
- Резка и удаление литников: Мы поставляем прецизионные абразивно-отрезные станки и пилы для удаления литниковых систем, адаптированные для обработки различных сплавов и обеспечивающие чистое удаление литников и прибылей.
- Очистка поверхности: Наши интегрированные дробеструйные системы обеспечивают глубокую очистку поверхности и удаление окалины, что необходимо для достижения строгих требований к качеству обработки поверхности, предъявляемых при литье нержавеющей стали.
- Коррекция геометрических размеров: Мы используем гидравлические правильные и калибровочные прессы, чтобы гарантировать соответствие ваших компонентов точным допускам перед окончательной проверкой.
Интеграция этих специализированных установок позволяет сократить количество узких мест в производственном процессе и обеспечить стабильное качество каждой партии. Как специализированный производитель оборудования для литья по выплавляемым моделям, мы проектируем эти машины с учётом интенсивных нагрузок в условиях литейного производства с большими объёмами выпуска продукции.
Технологические возможности: системы на основе кремнезольного связующего и жидкого стекла
Литейные предприятия выбирают связующие системы с учётом геометрии деталей, требуемой шероховатости поверхности, марки сплава и экономической эффективности производства. Как специализированный производитель и поставщик оборудования для литья по выплавляемым моделям, мы проектируем производственные линии, оптимизированные специально для процессов с использованием кремнезоля, жидкого стекла или комбинированных составов.
Оборудование на основе кремнезольного связующего для аэрокосмической и медицинской промышленности
Системы на основе кремнезоля предназначены для обеспечения высокой точности геометрических размеров и гладкой поверхности (обычно Ra 1,6–3,2 мкм). Эта линейка оборудования предназначена для обработки сложных компонентов, включая изделия из нержавеющих сталей, жаропрочных сплавов и ответственных конструкционных деталей.
- Камеры контролируемой сушки: Многоступенчатые климатические камеры поддерживают температуру в пределах ±1 °C и относительную влажность в пределах ±3%, обеспечивая получение керамических оболочек без дефектов и устойчивых к растрескиванию.
- Участки точного нанесения суспензии и обсыпки песком: Погружные ванны с постоянной скоростью вращения и многоосевые роботы обеспечивают равномерное нанесение первичных и резервных слоёв суспензии даже на изделия сложной геометрической формы.
- Соответствие применению: Предназначено для предприятий, выпускающих космическое литье для высокоточных компонентов и медицинские имплантаты, где стабильность оболочки при высокотемпературной заливке имеет решающее значение.
Линии литья по выплавляемым моделям с использованием жидкого стекла для крупносерийного производства промышленной стали
При производстве коммерческой углеродистой стали, износостойких деталей для сельскохозяйственной техники и автомобильных кронштейнов системы на основе жидкого стекла ориентированы на быстрое формирование оболочки и низкие эксплуатационные затраты.
- Установки химического отверждения: Автоматизированная подача в ванны химического отверждения (например, с сульфатом алюминия или хлоридом аммония) либо в специальные камеры газового отверждения ускоряет затвердевание оболочки.
- Нанесение песчаного покрытия для тяжёлых отливок: Высокопроизводительные системы дождевого пескования и установки с псевдоожиженным слоем быстро наносят крупнозернистые огнеупорные пески, обеспечивая возможность заливки тяжёлых металлических отливок.
- Экономия затрат: Сокращение циклов сушки уменьшает объём незавершённого производства и снижает первоначальные капитальные затраты на оборудование.
Конфигурации оборудования для комбинированных технологических процессов
Комбинированные линии сочетают качество поверхности, обеспечиваемое кремнезолью, с низкой стоимостью и высокой скоростью процесса на жидком стекле:
- Компоновка участка для работы с комбинированными суспензиями: Станции смешивания кремнезоля и нанесения покрытий из мелкого цирконового песка обеспечивают формирование основных слоёв (облицовочных слоёв) для получения превосходного качества поверхности.
- Формирование резервной оболочки на жидком стекле: Последующие армирующие слои формируются с использованием суспензии на основе жидкого стекла и крупнозернистого песка, что обеспечивает быстрое наращивание оболочки и высокую механическую прочность.
- Сбалансированное производство: Такая конфигурация позволяет сократить общие расходы на связующие материалы до 40% по сравнению с линиями, использующими исключительно кремнезоль, при одновременном соблюдении строгих требований к качеству поверхности. Мы настраиваем наши точное литье с использованием процесса силикатной суспензии системы таким образом, чтобы они легко адаптировались к подобным комбинированным технологическим процессам.
Проектирование и индивидуальная настройка литейных заводов полного цикла для литья по выплавляемым моделям
Создание рентабельного литейного производства требует большего, чем просто установка отдельных станков на бетонном полу. Как опытный производителем и поставщиком оборудования для литья по выплавляемым моделям, мы предлагаем комплексные литейные заводы для точного литья по выплавляемым моделям под ключ решения, разработанные с учётом планируемого объёма производства, доступной площади предприятия и ассортимента сплавов. Независимо от того, строите ли вы новое предприятие с нуля или модернизируете существующий литейный цех, мы проектируем технологические процессы таким образом, чтобы минимизировать уровень брака, снизить зависимость от ручного труда и устранить узкие места между изготовлением моделей и окончательной отделкой отливок.
Проектирование планировки литейного цеха и 3D-планирование потоков материалов
Грамотно организованное производственное пространство предотвращает образование узких мест и накопление незавершённой продукции между сушкой оболочек и заливкой металла. Мы моделируем каждый квадратный метр вашего производственного помещения с помощью инструментов 3D CAD и программного моделирования производственных процессов:
- Линейный поток материалов: Однонаправленная маршрутизация от участка впрыска воска, роботизированного нанесения керамического покрытия и удаления воска непосредственно к плавильным и заливочным участкам для исключения пересечения транспортных потоков.
- Планирование инженерной инфраструктуры: Точный расчёт нагрузок для электросетей, централизованных паропроводов, систем распределения сжатого воздуха и промышленной вытяжной вентиляции.
- Зонирование с учётом специфики технологических процессов: Специальная изоляция помещений для сушки керамических оболочек с целью поддержания строгих параметров температуры и влажности независимо от условий окружающей среды в производственном цехе.
- Согласование производственных мощностей: Подбор производительности оборудования непосредственно под требуемую номенклатуру деталей и целевые показатели технологии литья в металле, допуски по процессам и материалы, обеспечивающий работу плавильных печей, автоклавов и инжекционных установок с максимальной тепловой и механической эффективностью.
Модернизация традиционных производственных линий с внедрением роботизированной автоматизации
Модернизация действующего литейного производства не требует демонтажа исправной инфраструктуры. Мы разрабатываем индивидуальные решения по внедрению автоматизации, которые легко интегрируются в традиционные плавильное литье по воску:
- Автоматизация участка нанесения керамических оболочек: Замена ручного нанесения покрытия многоосевыми промышленными роботами, интегрированными с мешалками для суспензии с регулируемой скоростью и установками для псевдоожиженного песка.
- Модернизация ПЛК и центральной системы человеко-машинного интерфейса (HMI): Интеграция современных сенсорных панелей управления на базе ПЛК в устаревшие гидравлические прессы для восковых моделей и печи для выжигания форм с целью точного и воспроизводимого сохранения технологических рецептур.
- Автоматизированная транспортировка оболочковых форм: Установка закрытых подвесных конвейеров для равномерного перемещения восковых ёлок через туннели с контролируемой влажностью, что сокращает перемещения операторов по производственному цеху.
Монтаж, ввод в эксплуатацию и обучение операторов на объекте
Каждый комплект оборудования сопровождается практической инженерно-технической поддержкой непосредственно на производственной площадке, которая позволяет вывести вашу производственную линию от момента доставки оборудования до работы на полной производственной мощности:
- Механический и электрический монтаж: Наши инженеры контролируют выравнивание оборудования, монтаж трубопроводов, подключение электропитания и подсоединение к инженерным коммуникациям непосредственно в вашем производственном цехе.
- Настройка и ввод в эксплуатацию оснастки и пресс-форм: Мы проводим пробные запуски пресс-форм, изготовленных с учётом требований ваших заказчиков, на наших инжекторах для воска, оптимизируя давление впрыска, время выдержки и скорость производственного цикла.
- Обучение персонала на производственной площадке: Практическое обучение операторов и специалистов по техническому обслуживанию непосредственно в цехе, включающее ежедневную корректировку рабочих параметров, регламенты профилактического обслуживания и соблюдение требований техники безопасности.
Технические характеристики оборудования и матрица параметров
Как опытный производитель и поставщик оборудования для литья по выплавляемым моделям, мы проектируем нашу технику на основе прозрачных технических показателей, помогающих точно рассчитывать нагрузку на пол, потребность в инженерных коммуникациях и производительность смены. При планировании производственных площадей или оценке сравнения процесса литья под инвестиции и песчаного литья Для изготовления высокоточных компонентов надёжные технические характеристики оборудования имеют решающее значение для точного планирования производственных процессов.
Эксплуатационные характеристики и сравнительные показатели основных моделей
| Тип оборудования | Серия моделей | Производительность / усилие зажима | Время цикла / производительность | Потребление ресурсов (электроэнергия / сжатый воздух / пар) | Система управления ПЛК / интерфейс оператора HMI | Габариты оборудования (Д × Ш × В, мм) |
|---|---|---|---|---|---|---|
| Гидравлический инжектор воска | V-WI-12T | 12 тонн | 18–35 с/цикл | 5,5 кВт / 0,6 МПа сжатого воздуха / не предусмотрено | ПЛК с сенсорным экраном | 1 650 × 1 100 × 2 200 |
| Мощный инжектор воска для интенсивной эксплуатации | V-WI-35T | 35 тонн | 25–45 с/цикл | 11 кВт / воздух 0,6 МПа / не применяется | ПЛК с сенсорным экраном | 2 200 × 1 450 × 2 650 |
| Паровая депарафинизация автоклава | V-DA-1000 | Камера Ø1 000 мм | 10–15 мин/партия | 7,5 кВт / воздух 0,6 МПа / пар 0,8–1,0 МПа | Автоматический цикл с ПЛК | 2 800 × 1 600 × 2 100 |
| Роботизированная ячейка для окунания оболочек | V-RSC-60 | Грузоподъёмность 60 кг | 45–90 с/погружение | 15 кВт / воздух 0,6 МПа / не применимо | Многоосевая система ЧПУ/ПЛК | 4 200 × 3 800 × 2 800 |
| Установка для нанесения песка методом дождевания | V-SR-800 | Рабочая поверхность 800 мм | Непрерывный режим работы | 3,0 кВт / воздух 0,5 МПа / не применимо | Интегрированная система реле/ПЛК | 1 400 × 1 200 × 2 300 |
Производительность, усилие зажима и продолжительность циклов
- Гидравлические инжекторы воска: Усилие зажима варьируется от 10 т для компактных коммерческих компонентов до 50 т для тяжёлых многогнездных пресс-форм. Средняя продолжительность цикла составляет от 18 до 45 секунд в зависимости от объёма воска и требуемого времени выдержки.
- Автоклавы и печи: Быстрое накопление пара позволяет за считаные секунды достичь рабочего давления 0,8–1,0 МПа, предотвращая растрескивание оболочки, вызванное тепловым расширением воска.
- Установки для формирования оболочек: Многоосевые роботизированные системы обеспечивают стабильную точность позиционирования при высоких нагрузках литейных ёлочек, гарантируя равномерную толщину покрытия при каждом погружении.
Потребление электроэнергии, пара и сжатого воздуха
- Электропитание: Стандартное подключение к промышленным трёхфазным электросетям с оптимизацией общей подключённой мощности за счёт использования частотно-регулируемых приводов гидравлических насосов и двигателей смесителей.
- Требования к пневматической системе: Стабильная подача сухого фильтрованного сжатого воздуха под давлением от 0,6 до 0,8 МПа для всех инжекционных клапанов, пневматических цилиндровых заслонок и зажимных фиксаторов.
- Подача пара: Для систем депарафинизации требуется чистый насыщенный пар под давлением 8–10 бар, обеспечиваемый автоматическими узлами продувки и слива конденсата.
Интерфейсы ПЛК и оптимизация занимаемой площади
- Управление с помощью сенсорного экрана: Централизованные цветные сенсорные панели сохраняют программы с несколькими рецептами, включающими параметры температуры воска, давления в соплах, углов погружения и времени сушки.
- Диагностика и блокировки безопасности: Датчики давления в режиме реального времени, температурная сигнализация и блокировки дверей защищают операторов и незамедлительно сигнализируют о необходимости технического обслуживания.
- Компактная компоновка: Каждое шасси оснащено встроенными резервуарами для рабочих жидкостей и закрытыми кабельными каналами, что позволяет сократить необходимую площадь пола и ускорить размещение оборудования на существующих производственных площадках.
Соответствие требованиям качества и стандартам промышленной безопасности
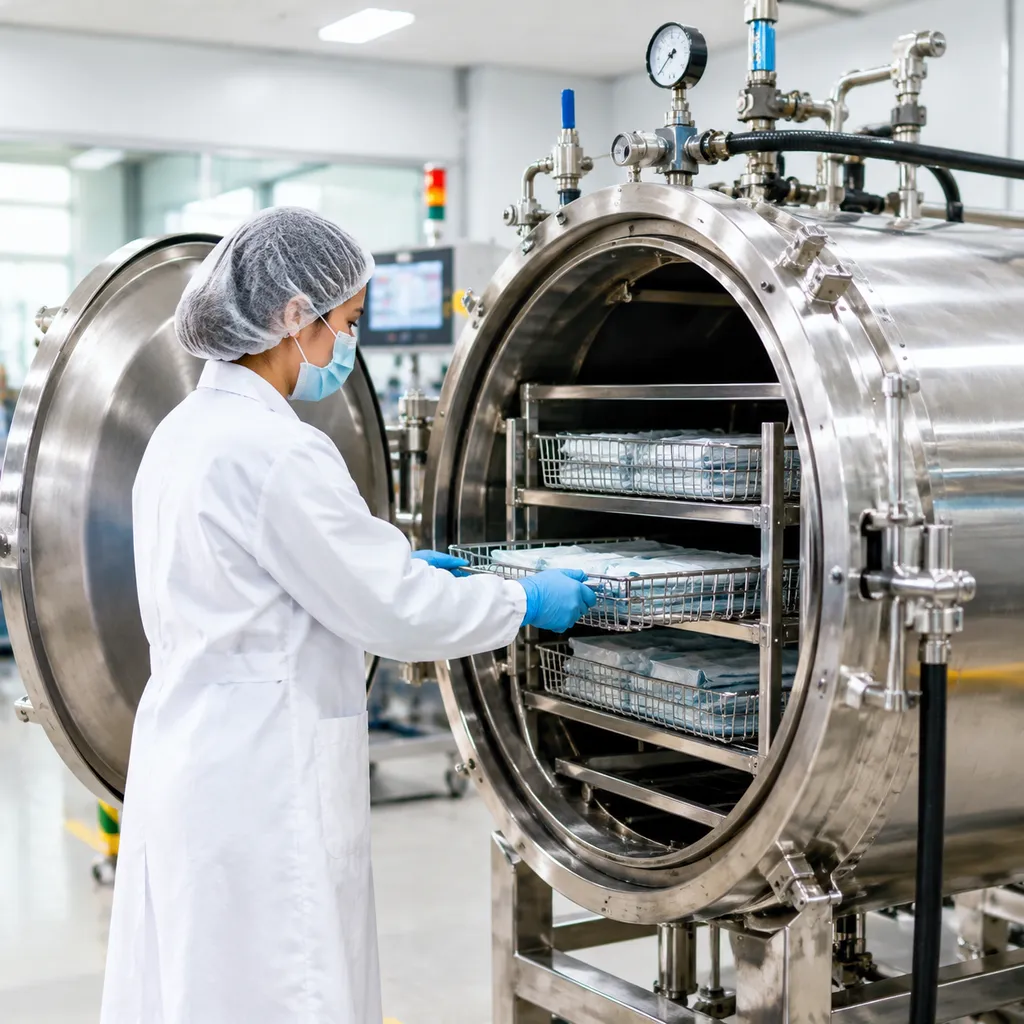
Как установленное предприятие производителем и поставщиком оборудования для литья по выплавляемым моделям, Мы проектируем наше оборудование таким образом, чтобы исключить риски на производственных площадках, обеспечить защиту операторов и предотвратить незапланированные простои. Каждая система изготавливается в строгом соответствии с международными промышленными нормами безопасности и требованиями к оборудованию, работающему под давлением.
Сертифицированные сосуды под давлением и безопасность корпусов
Эксплуатация парового автоклава для депарафинизации требует надежной герметизации под давлением и отказоустойчивых систем защиты. Наши сосуды под давлением проходят строгий неразрушающий контроль (NDT), гарантирующий безопасность эксплуатации:
- Соответствие ASME Section VIII и европейской директиве CE PED: Каждая камера автоклава изготавливается, проверяется и сертифицируется в соответствии с международными стандартами для сосудов, работающих под давлением.
- Двойная механическая и пневматическая система блокировок безопасности: Дверь не может быть разблокирована, пока в сосуде сохраняется остаточное давление, а подача пара не начнётся до полного зацепления стопорного кольца.
- Быстрый сброс избыточного давления: Дублирующие механические разрывные мембраны и калиброванные предохранительные клапаны предотвращают превышение допустимого давления во время циклов быстрого накопления пара.
Промышленные системы электрического управления и совместимость с электросетями
Электрические шкафы оборудования для впрыска воска, изготовления оболочковых форм и плавки рассчитаны на эксплуатацию в суровых условиях литейных производств и обеспечивают простое подключение к местным электросетям:
- Соответствие стандартам IEC и UL: Шкафы управления оснащаются сертифицированными компонентами, соответствующими либо международным стандартам IEC, либо требованиям UL 508A, применяемым в Северной Америке.
- Корпуса систем автоматизации на базе ПЛК: Герметичные пыленепроницаемые шкафы со степенью защиты IP54 или IP65 изолируют чувствительные сенсорные панели HMI и модули ПЛК от производственной пыли и паров воска.
- Стандартизированная электропроводка: Полностью промаркированные клеммные колодки и упорядоченная прокладка кабельных каналов обеспечивают быструю диагностику и удобное техническое обслуживание непосредственно на месте эксплуатации.
В отличие от более простых литейных систем, описанных в таких оценочных материалах, как зелёное песчаное литьё против сухого песчаного литья, современное оборудование для литья по выплавляемым восковым моделям использует сложные системы регулирования давления и автоматизированные механизмы управления движением, требующие полной проверки и подтверждения работоспособности всего технологического процесса.
Заводские приёмочные испытания (FAT) и протоколы пробного запуска
Прежде чем любая машина покинет наше производственное предприятие, она проходит многоэтапную процедуру заводских приёмочных испытаний (FAT):
| Этап проверки | Объем инспекции | Критерии приёмки |
|---|---|---|
| Гидравлические и пневматические испытания | Корпус автоклава и линии паропроводов | Выдержка при давлении, в 1,5 раза превышающем рабочее, без падения давления в барах в течение установленного времени выдержки |
| Пробный запуск гидравлического зажима и механизмов движения | Зажимные узлы инжекторов воска и роботизированные манипуляторы для оболочек | Непрерывные 8-часовые циклические испытания для проверки повторяемости позиционирования и предельных значений хода |
| Проверка термической стабильности | Термостаты для воска и резервуары для подготовки суспензии | Поддержание заданной температуры с отклонением не более ±0,5 °C в ходе непрерывных циклов нагрева |
| Проверка аварийных систем безопасности | Цепи аварийной остановки, световые завесы и защитные блокировки | Мгновенное механическое срабатывание защиты и отключение питания при имитации неисправностей линии |
Мы предоставляем полный комплект документации по заводским приёмочным испытаниям (FAT) с каждой поставкой, включая сертификаты испытаний материалов, электрические схемы и отчёты о проверке давления.
Часто задаваемые вопросы по оборудованию литья под давлением
Как установленное предприятие Производитель и поставщик оборудования для литья по выплавляемым моделям, Мы рассматриваем распространённые технические, электрические и эксплуатационные вопросы, чтобы помочь литейным предприятиям уверенно планировать закупку оборудования и модернизацию производства.
Каковы типичные сроки поставки полностью укомплектованной литейной линии под ключ?
Сроки поставки зависят от уровня автоматизации и масштаба проекта: Отдельно стоящее оборудование: Стандартные установки, такие как наши индустриальное восковое оборудование для литья по моделям или автоклавы для удаления воска, обычно требуют от 60 до 90 дней с момента утверждения инженерной документации до проведения заводских приёмочных испытаний. Полностью укомплектованные литейные заводы под ключ: Полностью автоматизированные производственные линии, включая роботизированные участки окунания оболочек, плавильные системы и выбивные установки, обычно требуют от 4 до 6 месяцев на проектирование, изготовление и интеграцию.
Как мы адаптируем напряжение оборудования к международным электросетям?
Мы проектируем и выполняем монтаж электропроводки всех шкафов управления оборудованием в соответствии с местными электротехническими стандартами вашего предприятия: Индивидуальные конфигурации электропитания: Трансформаторы и электродвигатели подбираются для работы при напряжении 208 В, 220 В, 380 В, 415 В или 480 В с частотой 50 или 60 Гц. Стандартизированные компоненты: В электрических шкафах используются общепризнанные во всём мире платформы ПЛК и коммутационная аппаратура защиты, что позволяет местным электрикам обслуживать системы без специализированных проприетарных инструментов.
Можно ли модернизировать существующую ручную линию изготовления оболочек, установив роботов для окунания?
Да. Модернизация традиционных ручных литейных операций с помощью роботизированных систем окунания является одним из основных направлений наших инженерных услуг: Модульная интеграция: Мы анализируем имеющуюся производственную площадь и интегрируем 6-осевые промышленные роботы непосредственно с вашими смесительными баками для суспензии и установками песчаного дождевания. Минимальное вмешательство в производственный процесс: При модернизации используются существующие сушильные камеры или устанавливаются автоматизированные подвесные конвейеры, что позволяет сразу повысить равномерность толщины оболочки и сократить объём ручного труда.
Какие гарантийные условия и услуги по поставке запасных частей предоставляются?
Мы обеспечиваем полную эксплуатационную поддержку оборудования на протяжении всего жизненного цикла: Гарантийное обслуживание: На каждую машину предоставляется стандартная гарантия сроком 12 месяцев, распространяющаяся на конструктивные элементы, гидравлические системы и основные электронные компоненты. Комплекты быстроизнашивающихся деталей: Вместе с первоначальной поставкой мы предоставляем комплекты критически важных запасных частей, включая нагревательные элементы, гидравлические уплотнения, клапаны и узлы сопел, чтобы исключить простои оборудования. Техническая поддержка: Наша инженерная команда обеспечивает монтаж на объекте, ввод оборудования в эксплуатацию и непосредственное обучение операторов по всему миру.
 Russian
 English
 German