
11 ноября 2026 года
Изучите факторы, влияющие на стоимость литья по выплавляемым моделям, включая материалы, сложность оснастки, допуски, объем производства и отделку, а также практические советы по снижению затрат на этапе проектирования для производства (DFM).
Факторы стоимости литья по выплавляемым моделям: что определяет цену?
Разбор факторов стоимости литья по выплавляемым моделям требует большего, чем простая проверка цены за единицу продукции. Чтобы добиться наилучшего соотношения цены и качества при изготовлении высокоточных компонентов, необходимо оценить полную стоимость с учетом доставки— показатель, охватывающий все расходы: от первоначальных инвестиций в оснастку и выбора материалов до логистики и требований к последующей обработке.
В компании Vastpe мы специализируемся на высококачественном инвестиционное литье воском литье по выплавляемым моделям, обеспечивая баланс между инженерной точностью и экономической эффективностью. Мы понимаем, что каждый проект имеет свои уникальные ограничения, поэтому прозрачность является нашим приоритетом. Независимо от того, переходите ли вы от создания прототипа к полномасштабному производству или стремитесь оптимизировать существующую конструкцию, мы предоставляем необходимые технические рекомендации, позволяющие контролировать расходы без ущерба для качества и эксплуатационных характеристик. Понимание факторов, влияющих на стоимость вашего заказа, — первый шаг к успешному и долгосрочному производственному сотрудничеству.
Стоимость литья по выплавляемым моделям: краткий обзор
При оценке стоимость литья по выплавляемым моделям, важно понимать компромиссы между различными методами производства. Ознакомьтесь с нашим Сравнение стоимости литья под давлением и литья по выплавляемым моделям, руководство по материалам предоставляет необходимый контекст для выбора подходящего процесса с учетом вашего конкретного бюджета и требований проекта. На окончательную стоимость влияют несколько взаимосвязанных факторов стоимость литья по выплавляемым моделям, и понимание этих факторов — первый шаг к эффективному управлению затратами.
В следующей таблице представлены основные факторы, влияющие на стоимость прецизионного литья и их влияние на итоговую стоимость:
| Драйвер затрат | Влияние на стоимость литья по выплавляемым моделям | Стратегия оптимизации |
|---|---|---|
| Оснастка и модели | Высокие первоначальные затраты на изготовление форм. | Увеличьте годовой объем производства, чтобы распределить затраты. |
| Объем производства | Стоимость одной детали снижается по мере увеличения размера партии. | Объединяйте заказы для формирования более крупных и стабильных производственных партий. |
| Выбор сплава | Марка материала влияет на стоимость сырья и продолжительность обработки. | Выбирайте стандартные, легкодоступные сплавы. |
| Сложность дизайна | Сложные конструкции повышают риск образования отходов и увеличивают трудозатраты. | Применяйте принципы проектирования с учётом технологичности производства (DFM) для упрощения сложной геометрии. |
| Допуски/Качество поверхности | Жёсткие допуски требуют дополнительной механической обработки и контроля. | Ограничивайте критические допуски только необходимыми элементами. |
| Дополнительные операции | Термическая обработка и дополнительная механическая обработка увеличивают трудозатраты. | По возможности минимизируйте требования к обработке после литья. |
Понимание этих факторов позволяет принимать обоснованные решения на ранних этапах проектирования, обеспечивая конкурентоспособную стоимость литья по выплавляемым моделям при сохранении высоких стандартов качества и эксплуатационных характеристик.
Что входит в коммерческое предложение на литьё по выплавляемым моделям?
При расчёте вашего стоимость литья по выплавляемым моделям, мы предоставляем прозрачную и детализированную разбивку затрат, чтобы вы точно видели, на что расходуется каждый доллар. Точная смета позволяет избежать непредвиденных расходов в будущем, четко разделяя единовременные первоначальные затраты на оснастку и регулярные расходы на производство каждой единицы продукции.
Разбивка типичных составляющих сметы
Комплексная стоимость литья по выплавляемым моделям оценка охватывает несколько основных элементов:
- Стоимость оснастки и пресс-форм (NRE): Это единовременная плата за инженерные работы, не предусматривающая повторяющихся платежей, которая включает проектирование и изготовление алюминиевой пресс-формы для литья восковых моделей под давлением. Стоимость зависит от сложности пресс-формы, количества полостей и наличия подвижных стержней.
- Цена за единицу продукции: Текущая стоимость литья по выплавляемым моделям за одну деталь, включающая стоимость основного сплава с учетом его массы, изготовление восковой модели методом литья под давлением, формирование керамической оболочки, заливку металла и трудозатраты на отделение литников.
- Вторичные операции: Механическая обработка поверхностей с жесткими допусками, нарезание резьбы метчиком, термическая обработка (например, отжиг или дисперсионное твердение) и финишная обработка поверхности (например, пассивация, анодирование или окраска).
- Контроль качества и испытания: Проверка размеров с помощью координатно-измерительной машины (КИМ), неразрушающий контроль (НК, например, рентгеновский контроль или капиллярная дефектоскопия), анализ химического состава и сертификаты механических испытаний.
- Упаковка и доставка: Антикоррозионные пакеты, индивидуальные упаковочные вкладыши, защитная упаковка и условия грузоперевозки.
| Статья затрат | Тип | Что включает |
|---|---|---|
| Оснастка и штампы | Единовременные затраты (NRE) | Оснастка для литья под давлением воска, приспособления, специальные калибры |
| Производство отливок | Повторяющиеся затраты | Исходный сплав, материалы оболочки, трудозатраты, энергия для плавки |
| Послеобработку | Повторяющиеся затраты | Термическая обработка, обработка поверхности, прецизионная механическая обработка на станках с ЧПУ |
| Качество и инспекция | Переменные | Отчёты КИМ, неразрушающий контроль (NDT), протоколы испытаний материалов (MTR) |
Проверка объёма работ
Самая большая ловушка при оценке стоимость литья по выплавляемым моделям сравнивает коммерческие предложения с несопоставимыми объёмами работ. Заниженная смета часто не учитывает механическую обработку, неразрушающий контроль или важную финишную обработку поверхности, предусматривая поставку только необработанных деталей "после литья", которые впоследствии требуют дорогостоящей дополнительной обработки у сторонних подрядчиков.
Прежде чем принимать решение, убедитесь, что в вашем предложении учтены финишная механическая обработка, конкретные гарантии соблюдения допусков и документация по контролю качества. Использование нашего контрольного списка для запроса коммерческих предложений на прецизионное литьё для получения точных расчётов гарантирует, что все примечания к чертежам, допуски и критерии контроля качества будут согласованы с самого начала. Чётко определённый объём работ предотвращает задержки производства и помогает удерживать общую стоимость поставки в рамках бюджета.
Основные факторы, влияющие на стоимость литья по выплавляемым моделям
Окончательная стоимость проекта литья по выплавляемым моделям зависит от нескольких переменных. Мы оцениваем вашу конструкцию, чтобы обеспечить баланс между эффективностью производства и экономической целесообразностью. В следующей таблице представлены основные факторы, влияющие на стоимость, которые мы учитываем на этапе подготовки коммерческого предложения.
Обзор основных факторов, влияющих на стоимость
| Фактор стоимости | Влияние на цену | Ключевой аспект |
|---|---|---|
| Оснастка и модели | Высокое (первоначальные затраты) | Сложность формы и срок её службы |
| Количество заказа | Высокая (за единицу продукции) | Амортизация затрат на подготовку производства |
| Геометрия и конструкция | Высокая | Влияет на выход годной продукции и риск образования брака |
| Допуски | Умеренная до высокой | Требования к точности определяют продолжительность контроля качества |
| Выбор сплава | Умеренный | Колебания цен на сырьё на рынке |
| Дополнительные операции | Высокая | Механическая обработка, термообработка и финишная обработка |
Подробная разбивка факторов стоимости
- Оснастка и оборудование для изготовления моделей: Стоимость оснастки для литья по выплавляемым моделям, как правило, является самой крупной первоначальной статьёй расходов. Сложная пресс-форма с подвижными ползунами или стержнями обходится дороже, чем простые конструкции с одной полостью.
- Количество заказа и объём производства: Годовой объём производства существенно влияет на цену за единицу продукции. Мы распределяем затраты на оснастку на весь объём выпускаемой партии; чем выше объём производства, тем ниже стоимость одной детали.
- Сложность геометрии и конструкции: Сложные конструкции с тонкими стенками или сложными переходами повышают вероятность возникновения литейных дефектов. Чтобы снизить затраты, мы рекомендуем проектировать изделия с учётом технологичности производства стандартизируя толщину стенок и по возможности сводя к минимуму поднутрения.
- Допуски на размеры и контроль качества: Достижение чрезвычайно жёстких допусков требует более строгого контроля и, возможно, дополнительных операций. Уточнение ваших требований на раннем этапе позволяет нам оптимизировать процесс литья и избежать ненужных затрат на испытания.
- Выбор материалов и сплавов: Стоимость сырья колеблется в зависимости от марки металла. Для специализированных сплавов часто требуются более сложные процедуры плавки и заливки, что может влиять на цену.
- Дополнительная обработка и финишная отделка: Хотя литьё по выплавляемым моделям известно высокой точностью, близкой к окончательной форме изделия, особые требования к качеству поверхности или механической обработке после литья увеличивают трудозатраты и время обработки. Мы предлагаем комплексные услуги прецизионного литья включающие дополнительные операции обработки, чтобы гарантировать готовность ваших деталей к производству.
- Контроль качества и логистика: Строгие требования к документации, неразрушающий контроль, индивидуальная упаковка и сокращённые сроки поставки — всё это влияет на итоговую стоимость с учётом доставки. Мы совместно с вами точно определяем потребности вашего проекта, обеспечивая прозрачность на каждом этапе с самого начала.
Как выбор конструктивных решений позволяет снизить стоимость литья по выплавляемым моделям
Оптимизация геометрии детали — наиболее эффективный способ управления стоимостью литья по выплавляемым моделям. Применяя Проектирование под производство (DFM) соответствующие стратегии на ранних этапах, можно значительно сократить производственные накладные расходы и повысить качество деталей.
К основным способам снижения затрат относятся:
- Стандартизация толщины стенок: Стремитесь обеспечить равномерную толщину стенок по всей детали. Резкие перепады толщины могут привести к неравномерному охлаждению и повысить риск возникновения дефектов. Использование 3D-печатных восковых моделей для ускоренного литья по выплавляемым моделям позволяет проверить такие конструктивные решения до перехода к полномасштабному производству.
- Упрощение геометрии: Устраните ненужные поднутрения, острые углы и глубокие полости. Сложные формы требуют более сложной оснастки и увеличивают время обработки.
- Снижение требований к допускам: Указывайте жесткие допуски на размеры только там, где они действительно необходимы для обеспечения функциональности. Чрезмерно строгие требования увеличивают затраты на контроль качества и процент брака.
- Объединение сборочных узлов: Если конструкция включает несколько компонентов, которые можно отлить как единую деталь, воспользуйтесь этой возможностью, чтобы исключить дополнительные затраты на сборку и сварку.
- Уклоны подбора: Предусмотрите достаточные углы уклона, чтобы обеспечить лёгкое извлечение модели из формы. Это снижает износ оснастки и предотвращает повреждение поверхности.
Применяя эти стратегии проектирования с учётом технологичности производства (DFM), мы помогаем вам добиться более эффективного производственного процесса, обеспечивающего баланс между точностью и экономической целесообразностью.
Как объём производства влияет на себестоимость одной детали
При литье по выплавляемым моделям для точного планирования бюджета крайне важно понимать разницу между фиксированными затратами на подготовку производства и повторяющимися производственными расходами. Общий объём ваших инвестиций напрямую зависит от размера заказа, поскольку объём производства определяет, насколько эффективно можно распределить единовременные затраты на каждую единицу продукции.
Фиксированные затраты и текущие производственные расходы
- Фиксированные затраты (оснастка и подготовка производства): Это единовременные капитальные вложения, необходимые до начала производства. Они включают изготовление пресс-форм для литья восковых моделей, специальных кондукторов, приспособлений и всей необходимой технологической документации для обеспечения качества. Независимо от того, заказываете ли вы 500 или 50 000 изделий, эти расходы остаются неизменными.
- Переменные затраты (цена за единицу продукции): К ним относятся повторяющиеся расходы на исходные сплавы, оплату труда, энергопотребление и дополнительные операции финишной обработки. Хотя эти затраты остаются относительно стабильными, увеличение объёмов производства может обеспечить определённую экономию за счёт закупки материалов и оптимизации технологических процессов.
Эффект распределения затрат
Когда вы увеличиваете объём производства методом литья по выплавляемым моделям, первоначальные затраты на оснастку распределяются на большее количество изделий, что значительно снижает стоимость литья по выплавляемым моделям за одну деталь.
- Малые объёмы производства (небольшие партии): Стоимость единицы продукции выше, поскольку затраты на оснастку распределяются на меньшее количество деталей. При небольших объёмах производства мы часто ищем способы упростить оснастку или использовать модульные конструкции штампов, чтобы сохранить первоначальные затраты на приемлемом уровне.
- Большие объёмы производства (массовое производство): Стоимость единицы продукции снижается, поскольку затраты на оснастку составляют всё меньшую, зачастую практически незначительную, долю от общей стоимости.
Например, если изготовление пресс-формы обходится в $5,000, то влияние затрат на оснастку составляет $10 на деталь при заказе 500 единиц, но снижается всего до $1 на деталь при заказе 5 000 единиц. Мы всегда рекомендуем сопоставлять годовую потребность с разовой закупкой крупной партии. Баланс между затратами на хранение запасов и экономией на единице продукции благодаря более длительным непрерывным производственным циклам является важнейшим этапом оптимизации ваших общих затрат. стоимость литья по выплавляемым моделям.
Инвестиционное литьё против других производственных методов

Выбор подходящего производственного процесса — это поиск баланса между первоначальными инвестициями и долгосрочными эксплуатационными характеристиками деталей. В компании Vastpe мы оцениваем преимущества литья по выплавляемым моделям в сравнении с другими распространёнными методами, чтобы обеспечить максимальную выгоду для вашего проекта.
Сравнительный анализ: литьё и механическая обработка
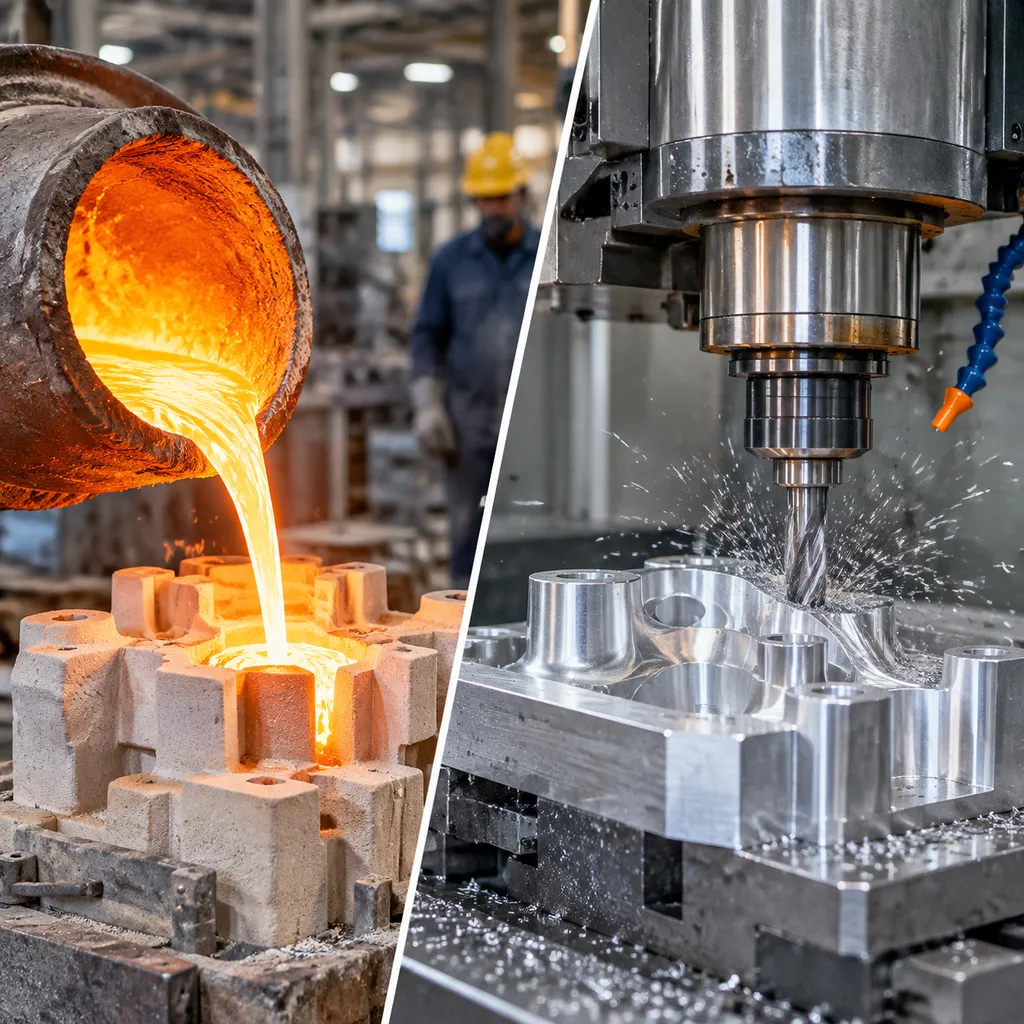
- ТОЧЕНИЕ ЧПУ: Хотя технология ЧПУ отлично подходит для быстрого прототипирования и обеспечения чрезвычайно высокой точности, она часто сопровождается значительными потерями материала, особенно при изготовлении деталей сложной геометрии. Литьё по выплавляемым моделям позволяет получать заготовки, максимально приближенные к конечной форме изделия, что значительно сокращает затраты на материалы и время механической обработки сложных конструкций. Для более наглядного сравнения различий между процессами ознакомьтесь с нашим анализом литья по выплавляемым моделям, литья под давлением и песчаного литья .
- Песочная литье: Песчаное литьё обычно более экономично для очень крупных и тяжёлых деталей или компонентов простой конструкции. Однако оно не может обеспечить такую же точность размеров и высокое качество поверхности, как процесс литья по выплавляемым моделям. Более высокие первоначальные затраты на литьё по выплавляемым моделям часто компенсируются сокращением объёма последующей механической обработки, необходимой для достижения окончательных допусков.
- Ковка: Кованые детали обладают исключительной зернистой структурой и высокой механической прочностью, что делает их подходящими для применения в условиях высоких нагрузок. Однако возможности ковки часто ограничены сложностью конструкции и более высокими затратами на оснастку при изготовлении деталей сложной формы. Литьё по выплавляемым моделям обеспечивает большую свободу проектирования, позволяя создавать сложные внутренние каналы и мелкие детали, изготовление которых методом ковки затруднительно или невозможно.
Сводная сравнительная таблица
| Особенность | Инвестиционное литье | ЧПУ обработка | Песчаное литье | Ковка |
|---|---|---|---|---|
| Сложность дизайна | Высокая | Умеренный | Низкая | Низкая |
| Материальные отходы | Низкая | Высокая | Умеренный | Низкая |
| Окончательная обработка поверхности | Замечательно | Замечательно | Грубый | Хорошо |
| Стоимость оснастки | Средний/высокий | Низкая | Низкая | Высокая |
| Идеальный объем | От среднего к высокому | Низкий до высокого | Низкий до высокого | Высокая |
Сопоставляя ваши конкретные требования к геометрии и объёмам производства с этими переменными, мы помогаем определить, оправдывают ли точность и повторяемость литья по выплавляемым моделям первоначальные инвестиции в оснастку по сравнению с материалоёмким процессом механической обработки или эстетическими ограничениями литья в песчаные формы.
Информация, необходимая для точного расчёта стоимости литья в Vastpe
Получение точного расчёта стоимости литья по выплавляемым моделям начинается с предоставления чётких и исчерпывающих технических данных. При отправке проекта в Vastpe полнота предоставленной документации напрямую влияет на точность нашей сметы и скорость предварительной оценки технической осуществимости проекта. Отсутствие информации часто вынуждает нас делать предположения, что может привести к необоснованным дополнительным расходам или задержкам в производственном графике.
Чтобы получить наиболее конкурентоспособное и точное коммерческое предложение, приложите к своему запросу следующую техническую документацию:
| Документ/Требование | Необходимые сведения |
|---|---|
| 3D CAD-модели | Файлы STEP, IGES или Parasolid для анализа геометрии и объёма. |
| Двумерные технические чертежи | Файлы PDF или DWG с указанием критически важных размеров, допусков и примечаний. |
| Материальные спецификации | Точная марка сплава (например, нержавеющая сталь, углеродистая сталь, жаропрочные сплавы). |
| Объем производства | Предполагаемый годовой объём потребления и конкретные размеры партий заказов для распределения затрат. |
| Поверхность и отделка | Требуемая шероховатость поверхности (Ra) и стандарты внешнего вида. |
| Дополнительные технологические процессы | Требования к механической обработке, термообработке, нанесению покрытий или сборке. |
| Испытания и контроль качества | Особые требования к неразрушающему контролю (NDT), испытаниям под давлением или сертификатам на материалы. |
Если вы работаете со сложной геометрией, сообщите нам, рассматриваете ли вы вариант восковые модели, напечатанные на 3D-принтере в сравнении с традиционной оснасткой для литья. Это существенно влияет на первоначальную стоимость оснастки для литья по выплавляемым моделям и сроки изготовления прототипов. Предоставление этой информации на начальном этапе позволит нам провести тщательный анализ конструкции с точки зрения технологичности производства (DFM) и выявить потенциальные возможности снижения затрат до окончательного утверждения вашего производственного плана.
Услуги по литью по выплавляемым моделям компании Vastpe

Мы разрабатываем высокоточные решения для литья по выплавляемым моделям, обеспечивающие предсказуемость общих производственных затрат при соблюдении строгих требований к механическим характеристикам. От первоначального проектирования оснастки до заключительной механической обработки наша литейная компания поставляет полностью готовые металлические компоненты непосредственно на вашу производственную линию.
Основные возможности и ограничения технологического процесса
- Допуски: Стандартные линейные допуски соответствуют стандарту ISO 8062-3 (классы CT4–CT6), что позволяет избежать ненужной дополнительной механической обработки.
- Поверхностная отделка: Стандартная шероховатость поверхности после литья составляет в среднем Ra 3,2–6,3 мкм, что подходит для непосредственной сборки во многих промышленных применениях.
- Размеры деталей: Компоненты массой от нескольких граммов до 80 кг, с толщиной стенок от 1,5 мм в зависимости от геометрии детали и характеристик текучести сплава.
- Вторичная обработка: Полный комплекс внутренних услуг по фрезерованию и токарной обработке на станках с ЧПУ, прецизионному шлифованию, термической обработке (отжигу, закалке, отпуску) и финишной обработке поверхности.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Мы осуществляем литьё широкого спектра черных и цветных сплавов с учётом конкретных условий эксплуатации:
- Нержавеющие стали: Обширный услуги литья нержавеющей стали методом расходного литья включая аустенитные (304, 316), мартенситные (410, 420) и дисперсионно-твердеющие сплавы, такие как 17-4 PH.
- Углеродистые и малоал kayные стали: WCB, 1020, 1045, 4140 и 8620 для обеспечения износостойкости и применения в условиях высоких растягивающих нагрузок.
- Высокотемпературные сплавы: Суперсплавы на основе кобальта и никеля, разработанные для эксплуатации в экстремальных температурных и коррозионных условиях.
- Алюминиевые сплавы: Лёгкие высокопрочные марки сплавов для конструкционных элементов и аэрокосмического оборудования.
Стандарты качества и контроль соответствия
Каждая партия отливок соответствует документированным стандарты качества литья для предотвращения дефектов и защиты вашего бюджета на последующих этапах производства:
- Химическая проверка: Спектрометрический анализ оптического излучения (OES) для каждой плавки.
- Размерная схема: Автоматизированный контроль на координатно-измерительной машине (КИМ) и 3D-оптическое сканирование.
- Неразрушающее тестирование (NDT): Капиллярный контроль (PT), магнитопорошковая дефектоскопия (MPI) и радиографический контроль (RT).
- Испытания механических свойств: Проверка прочности на растяжение, предела текучести, относительного удлинения и твёрдости по шкалам Роквелла/Бринелля.
Запросить оценку стоимости или коммерческое предложение

Получение точной стоимость литья по выплавляемым моделям за одну деталь начинается с детальной оценки требований вашего проекта. В компании Vastpe я уделяю первостепенное внимание прозрачности и эффективности, гарантируя, что вы получите подробное коммерческое предложение, учитывающее ваши конкретные технические потребности. Чтобы начать рассмотрение вашего проекта, пожалуйста, предоставьте файлы CAD, спецификации материалов и предполагаемый годовой объём производства.
Моя команда проводит тщательный анализ технологической осуществимости, чтобы выявить возможности снижения затрат за счёт оптимизации конструкции для производства. Мы изучаем ваши чертежи, чтобы обеспечить баланс между прочностью конструкции и экономически эффективными методами производства. Независимо от того, интересуетесь ли вы кобальто-основанная литье для тепловой и износостойкости или высокопрочными компонентами из нержавеющей стали, я предоставлю подробную обратную связь о том, как геометрия изделия влияет на общую стоимость литья по выплавляемым моделям.
Что необходимо указать в запросе: 3D-модели CAD (предпочтительно в форматах STEP или IGES); 2D-чертежи с чётко указанными допусками размеров и требованиями к качеству поверхности; марка материала или спецификация сплава; ожидаемый размер партий и прогнозируемый годовой объём потребления; требования к последующей обработке, такие как термообработка или механическая обработка.
После получения документов мы анализируем затраты на оснастку и себестоимость производства единицы продукции, чтобы предоставить вам чёткую и прозрачную структуру расходов. Моя цель — с самого начала обеспечить техническую обоснованность и коммерческую целесообразность вашего проекта. Свяжитесь с нами сегодня, чтобы начать профессиональную оценку ваших производственных потребностей.
Часто задаваемые вопросы об инвестиционном литье
Мы часто получаем технические запросы от инженеров и менеджеров по закупкам, стремящихся оптимизировать производственные процессы. Ниже приведены ответы на наиболее распространённые вопросы о факторах, влияющих на стоимость литья по выплавляемым моделям, и возможностях этого технологического процесса.
Как стоимость оснастки влияет на мой проект?
Стоимость оснастки включает изготовление мастер-модели и пресс-формы, используемой для производства восковых копий. Хотя это значительные первоначальные инвестиции, плата взимается только один раз на весь срок службы пресс-формы. При больших объёмах производства стоимость оснастки распределяется на большее количество изделий, что существенно снижает цену одной детали. Мы рекомендуем ознакомиться с нашим руководству по формованию и штамповке чтобы лучше понять, как различные методы изготовления оснастки соответствуют вашим производственным целям.
Каковы стандартные допуски при точном литье?
Литьё по выплавляемым моделям известно своей высокой точностью размеров: обычно допуски составляют ±0,005 дюйма на дюйм. Однако для достижения более жёстких допусков может потребоваться дополнительная механическая обработка, что увеличивает общую стоимость литья по выплавляемым моделям. Если ваша конструкция требует предельной точности, мы оцениваем её геометрию, чтобы определить, можно ли достичь необходимых параметров непосредственно при литье или потребуется последующая обработка на станках с ЧПУ.
Как выбор материала влияет на стоимость?
Выбор сплава является одним из основных факторов, определяющих стоимость сырья. Распространённые сплавы, такие как нержавеющая и углеродистая сталь, обычно обходятся дешевле благодаря своей доступности и простоте обработки. Специализированные сплавы, требующие вакуумной плавки или сложных режимов термической обработки, естественным образом увеличивают стоимость одной детали. Мы рекомендуем клиентам консультироваться с нашей командой на ранних этапах, чтобы найти баланс между требованиями к эксплуатационным характеристикам материала и бюджетными ограничениями.
Могут ли изменения конструкции снизить затраты?
Да, проектирование с учётом технологичности производства (DFM) — наиболее эффективный способ снижения затрат. К таким стратегиям относятся: Стандартизация толщины стенок: Позволяет избежать проблем с охлаждением и снизить процент брака. Упрощение геометрии: Снижает сложность пресс-формы для литья воска. Оптимизация углов уклона: Обеспечивает более легкое извлечение модели из формы. Объединение деталей: Объединение нескольких компонентов в одну отливку позволяет исключить затраты на сборку и сварку.
Каков типичный срок изготовления?
Сроки выполнения заказа зависят от сложности детали и необходимости изготовления новой оснастки. Как правило, первоначальный этап включает изготовление формы и утверждение образца, после чего начинается серийное производство. Предоставив полную техническую документацию, включая 3D-модели и точные спецификации материалов, вы сможете получить точные сроки реализации проекта уже на этапе расчета стоимости.
 Russian
 English
 German