
2026年10月3日
Erkunden Sie den Gießerei-Gussprozess, einschließlich wichtiger Techniken, Materialien und Qualitätsschritte für zuverlässige Gussresultate aus Metall
Schlüssel-Schritte im Gießerei-Gussprozess
Die Gießerei-Gussprozess verwandelt rohes Metall durch thermische und mechanische Bearbeitung in funktionsfähige, komplexe Konstruktionsbauteile. Die Ausführung eines erfolgreichen Gusses erfordert eine strikte Kontrolle über Werkzeuggeometrie, thermische Balance, Schmelzechemie und Erstarrungsdynamik.
+-------------------------------------------------------------------------------------------------+ | GIEssEREI-GUSSWORKFLOW | +-------------------------------------------------------------------------------------------------+ | [ Muster & Kern ] --> [ Formvorbereitung ] --> [ Schmelzen & Metallurgie ] | | CAD-Werkzeugbau Sand/ Harz/ Druckguss Spektralanalytik | | | | | | | v | | | | [ Ausguss & Reinigung ] <-- [ Kühlung & Erstarrung ] <-- [ Gießvorgang mit kontrollierter Gießung ] | | Formaufbau Thermische Kurve Steuerung zunehmende & Speiser-Dynamik | +-------------------------------------------------------------------------------------------------+
Patterning und Kern-Design für komplexe Geometrien
Jede Gusskomponente beginnt mit einem präzisen Werkzeugdesign, um das äußere Profil und innere Hohlräume des Endteils zu formen.
- Schrumpf- und Formallowances: Formen beinhalten präzise dimensionsbezogene Kompensationen für die Kontraktion von Flüssig- zu Festmetall sowie abgeschrägte Entformung-Winkel für eine saubere Formabgabe.
- Kernbau: Hochfestere Sandskernen definieren interne Kanäle, Aussteiffe und hohle Geometrien, sicher befestigt im Formkasten mittels Kernstempeln und Blechzungen.
- Werkstoffmaterialien: Formen werden aus Holz, Polyurethan-Werkzeugtafel, Aluminium oder Stahl je nach Produktionsvolumen und Anforderungen an die geometrische Toleranz bearbeitet.
Formenvorbereitung: Grünsand, Harzsand oder Metallformen
Formstabilität bestimmt die Oberflächenrauhigkeit und die geometrische Genauigkeit. Gießereien wählen Gussmedien basierend auf Teilkomplexität, Chargengröße und Werkstoffklasse:
- Grünes Sandgießen: Eine Mischung aus Silicesand, Bentonitlehm und Wasser, die um die Form herum verdichtet wird. Sehr kosteneffizient für mittlere bis hohe Produktionslose.
- Harzsand-Gießen (No-Bake): Chemisch gebundener Sand, der bei Raumtemperatur aushärtet. Liefert eine höhere Formstabilität, bessere dimensionsgenauigkeit und feine Detailgenauigkeit für schwere oder komplexe Bauteile.
- Dauerhafte Metallformen: Bearbeitete Werkzeugstahlformen, die für wiederholtes, hochgeschwindigkeitsguss von Nichteisenmetallen mit engen Toleranzen verwendet werden.
Vorbereitung der Metallladung, Schmelzen und metallurgische Prüfung
Rohstoffe – einschließlich Gießereirückläufe, saubere Späne und Meisterlegierungen – werden in Induktions-, Lichtbogen- oder Gusskühlufern geladen.
| Verarbeitungsstufe | Kritische Qualitätskontrollmaßnahme |
|---|---|
| Ladevorbereitung | Verifizierung der Reinheit der Schmelze, des Trockenzustands und der Spaltmaß-Verhältnisse, um Gasaufnahme zu verhindern |
| Schmelztemperaturregelung | Kontinuierliche pyrometrische Überwachung, um exakte Gusszielbereiche zu treffen |
| Schmelzbearbeitung | Entgasung, Fluxen und Entslagung zur Entfernung gelöster Wasserstoffe und Oxide |
| Chemieanalyse im Ofen | Optische Emissionsspektrometrie (OES) Prüfung vor dem Gießen |
Gesteuerte Guss- und Gating-System-Dynamik
Übertragung das geschmolzenen Metall vom Tiegel in die Form erfordert eine konstruiertes Gating- und Riserdesign zur Steuerung der Fluidmechanik.
- Optimierte Läuferrationen: Untertreibung, Läufer- und Eingussabmessungen werden berechnet, um die Eintrittsgeschwindigkeit des Metalls zu reduzieren und turbulente Strömung sowie Lufteinlass zu verhindern.
- Riser-Fütterung: Strategisch positionierte offene oder blindstehende aufgestützte Bereiche bieten einen Vorrat an flüssigem Metall, um dicke Abschnitte zu versorgen und innere Schrumpfungsdefekte zu verhindern.
- Filter und Fallen: Keramikschaumfilter fassen Restdross und nichtmetallische Einschübe ein, bevor die Schmelze in den Hohlraum gelangt.
Kühlung, Erstarrungsraten und Entformungsprozesse
Nach dem Gießen durchläuft die Gussteilung eine kontrollierte Phasenveränderung vom Flüssigen zum Festen.
- Stabilisierung der Erstarrung: Dünnwandigkeit bestimmt lokale Metallfestigkeitsraten. Gießereien wenden äußere Abkühlungskörper oder isolierende Hüllen an, um eine gerichtete Erstarrung in Richtung der Risers zu erzwingen.
- Kühlkurven: Teile verbleiben in der Form, bis die Legierung unter kritische Transformationstemperaturen fällt, wodurch innere Spannungen und Verformungen minimiert werden.
- Entschalung: Vibrationsförderer, Drehtrommeln oder mechanische Ausbaueinheiten trennen das erstarrte Metallteil vom umliegenden Sandform- und Kernmaterial für die nachgelassene Reinigung.
Haupte Typen industrieller Gussverfahren
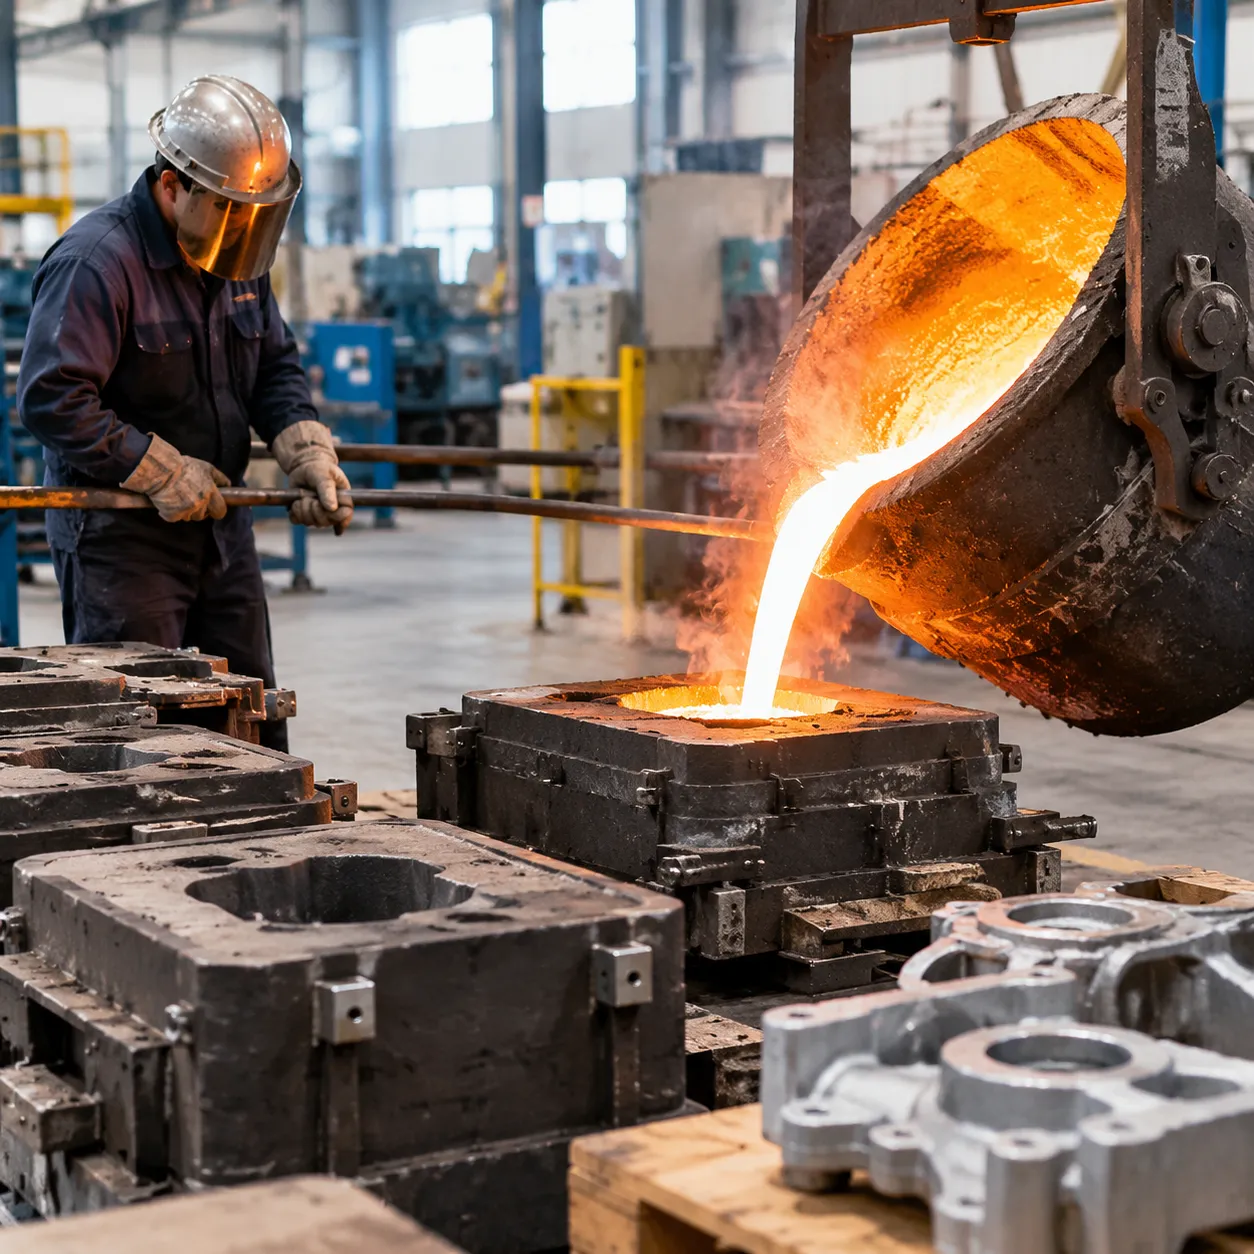
Die Wahl der richtigen Gießerei-Gussprozess hängt directly von Ihrem Produktionsvolumen, der Geometriekomplexität und den Zieltoleranzen ab. Wir verwenden mehrere Standard-Gussverfahren, um spezifische Engineering-Anforderungen in globalen Fertigungssektoren zu erfüllen.
Sandguss für große Strukturteile
- Am besten geeignet für: Schwere Gerätekästen, Zylinderblöcke, Maschinentische und Strukturhalterungen.
- Schlüssele Vorteile: Niedrige anfängliche Werkzeuge Kosten, flexible Formanpassungen und die Fähigkeit, Teile zu gießen, die von wenigen Pfund bis zu mehreren Tonnen wiegen.
- Prozessübersicht: Verwendet verdichteten Grünguss oder chemisch gebundene Harzschüttung um ein wiederverwendbares Muster. Es eignet sich sowohl für Eisen- als auch für Nichteisenmetalle.
Druckguss für Hochvolumen-Teile mit engen Toleranzen
- Am besten geeignet für: Gehäuse für Automobile, Gehäuse für Unterhaltungselektronik und Hochvolumen-Hardware.
- Schlüssele Vorteile: Schnelle Zykluszeiten, außergewöhnliche Maßhaltigkeit und glatte Oberflächen wie gegossen.
- Prozessübersicht: Druckt flüssiges Metall unter hohem Druck in wiederverwendbare Stähle Formen. Es ist gängige Praxis in jeder modernen Druckguss-Foundry, die hauptsächlich mit Aluminium-, Zink- und Magnesiumlegierungen arbeitet.
Investitionsguss (Feinguss) für komplexe Geometrien
- Am besten geeignet für: Turbinenschaufeln, Ventilgehäuse, medizinische Instrumente und komplexe Luft- und Raumfahrtkomponenten.
- Schlüssele Vorteile: Annähernde Netzformgenauigkeit, hauchdünne Wandungen und minimale Nachbearbeitungsanforderungen.
- Prozessübersicht: Wir beschichten Entsorgbare Wachsassemblies in eine keramische feuerfeste Schale, schmelzen das Wachs aus und gießen flüssiges Metall in die hohle keramische Kavität, um zu schaffen hochwertigen Investitionsguss-Teile.
Zentrifugalguss für Rohrformen und symmetrische Geometrien
- Am besten geeignet für: Rohre, Zylinderlaufbuchsen, Lagerringe und industrielle Ringe.
- Schlüssele Vorteile: Hohe mechanische Dichte, strukturelle Festigkeit und geringe Defektquoten.
- Prozessübersicht: Geschmolzenes Metall fließt in eine sich rasch drehende Form. Fliehkraft drückt das dichte Metall an die äußeren Wände, während leichtere Verunreinigungen zum Bohrungskern wandern, was die Entfernung während der Bearbeitung erleichtert.
Permanentformgießerei für gleichbleibende Nicht-Eisen-Metall-Ausbeute
- Am besten geeignet für: Motorradkolben, Fluidanschlüsse und mittel- bis hoch laufende Leichtmetallkomponenten.
- Schlüssele Vorteile: Schnellere Abkühlraten als Sandguss, was feinere Kristallstrukturen, höhere Zugfestigkeit und zuverlässige Wiederholbarkeit ergibt.
- Prozessübersicht: Nutzt die Schwerkraft, um Nicht-Eisen-Alloys in vorgeheizte, wiederverwendbare Stahl- oder Eisenformen zu gießen, als Kernlösung innerhalb unserer Foundry-Aluminium-Gießdienstleistungen.
| Gießverfahren | Typische Toleranz | Oberflächenfinish (Ra) | Bestes Produktionsvolumen |
|---|---|---|---|
| Sandguss | ±0,030" – ±0,060" | 250 – 500 µin | Niedrig bis mittel |
| Die Gusseisenherstellung | ±0,002" – ±0,010" | 32 – 63 µin | Hoch (10.000+ Stk) |
| Investitionsgießen | ±0,005" – ±0,015" | 63 – 125 µin | Niedrig bis Hoch |
| Zentrifugalguss | ±0,010" – ±0,030" | 125 – 250 µin | Mittel bis Hoch |
| Verlorene Form | ±0,010" – ±0,020" | 125 – 200 µin | Mittel bis Hoch |
Werkstoffauswahl in der Gussmetallherstellung
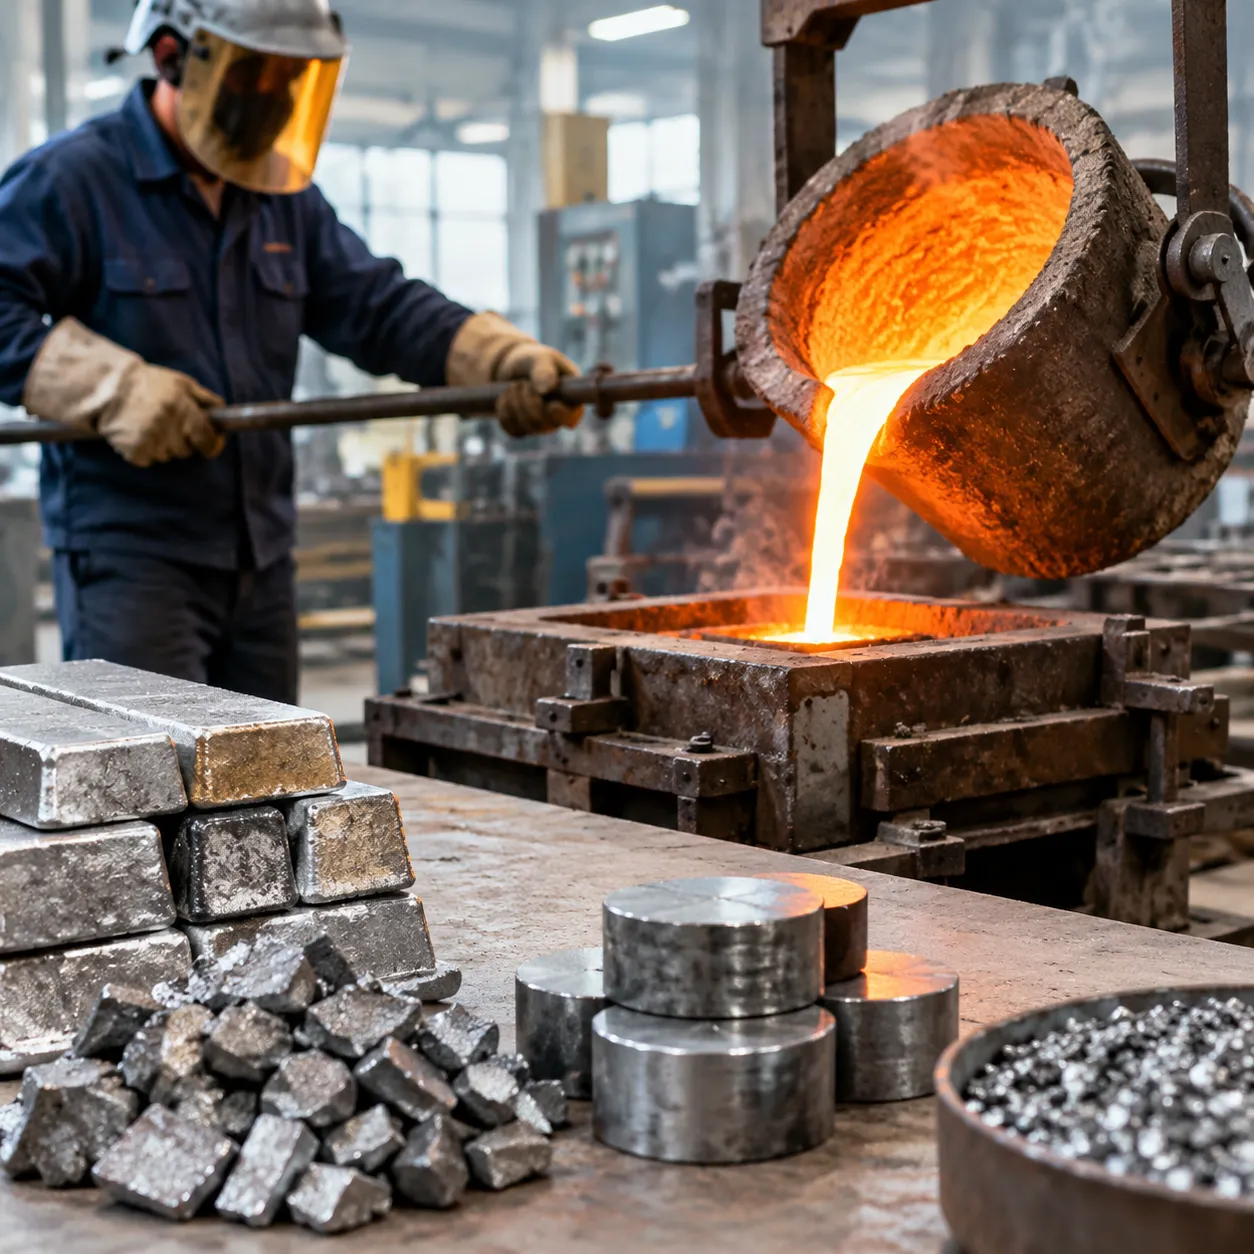
Die Wahl des richtigen Legierung bestimmt, wie gut Ihr Bauteil bei mechanischer Belastung, extremen Temperaturen und korrosiven Umgebungen funktioniert. In unseren Gießprozessen balancieren wir Metallurgie, Flüssigkeitscharakteristika und mechanische Zielgrößen, um die passende Metallgüte genau an Ihre Betriebsbedingungen anzupassen.
Eisen- Gusslegierungen
Eisenhaltige Materialien liefern überlegene Festigkeit, Verschleißfestigkeit und strukturelle Integrität für anspruchsvolle Tragstrukturen.
- Grauguss: Hervorragende Bearbeitbarkeit und Dämpfung von Vibrationen; ideal für Motorblöcke, Maschinenfundamente und Pumpengehäuse.
- Gusseisen: Bietet hohe Zugfestigkeit und Schlagzähigkeit aufgrund nodularem Graphitstrukturen; perfekt für Autovelgen, Kurbelwellen und schwere Halterungen.
- Kohlenstoff- und Legierungsstahl: Liefert hohe Zähigkeit und Schweißbarkeit für Tragrahmen, Druckbehälter und schwere Industriekonstruktionen.
- Edelstahl: Ausgewählt für extreme Korrosion- und Hitzebeständigkeit. Entdecken Sie unsere Guss-Edelstahl-Sondergussteile und -Sorten um spezifische chemische und mechanische Standards zu erfüllen.
Nicht-Eisen-Gusslegierungen
Nichtedelmetalllegierungen bieten leichte Bauweise, überlegene elektrische Leitfähigkeit und natürlichen Korrosionsschutz.
- Aluminium-Legierungen: Leichtbau mit hohen Festigkeits-Gewichts-Verhältnissen; prüfen Sie unser Aluminiumlegierung-Gussleitfaden für optimale Prozessanpassung über Guss- Sand-, Druckguss- und Feingussverfahren hinweg.
- Messing & Bronze: Hervorragende Verschleißfestigkeit und niedrige Reibung für Lager, Meereshardware und Fluidventile.
- Zink & Magnesium: Ausgezeichnet für dünnwandige, hochpräzise Strukturgehäuse, die enge Toleranzen und schnelle Zykluszeiten erfordern.
Schlüsselfaktoren zum Abgleich von Metallgüten
| Eigenschaftsanforderung | Empfohlene Metallfamilie | Gängige Anwendung |
|---|---|---|
| Hohe Dämpfung & Kompressionsfestigkeit | Gusseisen Klasse 30 / Klasse 40 | Bearbeitungsmaschinenbetten, Gehäuse |
| Aufprall- und Ermüdungsbeständigkeit | 65-45-12 / 80-55-06 duktiles Eisen | Aufhängungsarme, schwere Naben |
| Korrosions- und Chemikalienbeständigkeit | 300/400er Edelstahl, Bronze | Marinekupfer-Armaturen, chemische Ventile |
| Leistungsstarke Leichtbaustruktur | A356 / A380 Aluminiumlegierungen | Luft- und Raumfahrtträger, Fahrzeugrahmen |
| Verschleiß- und Abriebfestigkeit | Hochchrom-Eisen mit weißem Titel, Legierungsstähle | Bergbaubitschen, Zerkleinerungsliners |
Bei der Auslegung Ihres Teils für den Gussgussprozess bewerten wir vier Kernelemente:
- Mechanische Spannungsgrenzen: Zug-, Streck- und Dehnungsvorgaben unter statischer und dynamischer Belastung.
- Operating Environment: Aussetzung durch Salzwassersprühnebel, aggressive Säuren oder Betriebstemperaturen über 500 °C.
- Gießbarkeit und Schrumpfung: Wie leicht die flüssige Legierung komplexe Formen ausfüllt, ohne Hot Tears oder Schrumpfporosität zu erzeugen.
- Bearbeitbarkeit nach dem Gießen: Werkzeugverschleißraten und Zykluszeiten, die während sekundärer CNC-Operationen erforderlich sind.
Nach dem Gießen Oberflächenbearbeitung und Sekundärarbeiten
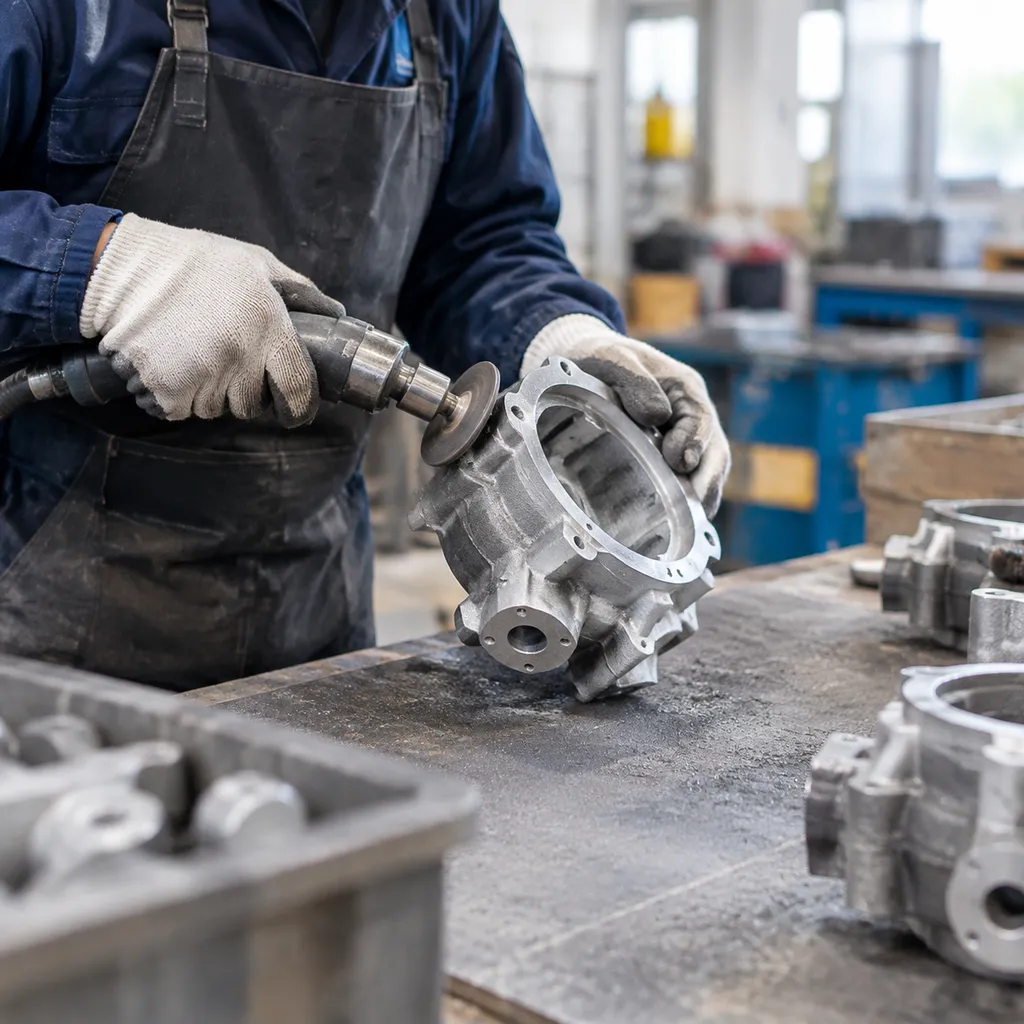
Sobald das Metall erstarrt und abgekühlt ist, verlässt das Rohteil die Form, aber es ist selten einsatzbereit. Wir verwenden eine Reihe von Nachbearbeitungsprozessen, um jedes Bauteil zu reinigen, zu verstärken und maßlich zu verfeinern, um strenge engineering-Standards zu erfüllen.
Fettning, Dégating und Oberflächen-Gussgranulatstrahlen
Rohlinge verlassen die Form mit zusätzlichen Metallstrukturen. Wir reinigen und bereiten die Oberfläche durch standardmäßige mechanische Schritte vor:
- Entgassung und Risersetzen: Wir schneiden die Speisungssysteme, Gießkanäle und Risers mit Plasmabrennern, Schleifsägen oder hydraulischem Spreizen ab.
- Fetten und Schleifen: Bediener schleifen Passlinien, Auslauf und Restgating-Stubs ab, um das Grundprofil zu erreichen.
- Sandstrahlen: Hochgeschwindigkeitsstahl-Schrot oder Körnung entfernt verbleibenden Formstoff, Skala und Oxidschichten und erzeugt eine einheitliche, saubere matte Oberfläche.
Thermische Nachbehandlung und Spannungsrelief-Heat Treatment
Kühlung erzeugt innere Spannungen und verändert die Kristallstruktur des Metalls. Wir wenden gezielte thermische Behandlungen an, um die Mikrostruktur zu stabilisieren und die geforderte Härte- und Duktilitätsstufe zu erreichen:
| Wärmebehandlung | Hauptziel | Gängige Legierungen |
|---|---|---|
| Spannungsfreigabe | lässt Restspannungen aus der Gussphase vor der Bearbeitung verschwinden | Gusseisen, legierte Stähle |
| Anlassen | Erweicht das Metall und verbessert die Zerspanbarkeit | Kohlenstoffstähle, duktiles Eisen |
| Normalgaren | feinert die Kornstruktur für gleichmäßige mechanische Festigkeit | Struktur-Gussstähle |
| Abkühlen & Anlassen | maximiert Zugfestigkeit und Verschleißfestigkeit | hochlegierte Stähle |
| T6 Lösungsglühen & Altern | erhöht die Zugfestigkeitsspropra-signifikant | Gussaluminiumlegierungen |
Sekundäre Präzisions-CNC-Bearbeitung und Oberflächenbeschichtung
Gussfertigung liefert nahezu netzige Bauteile, aber eng tolerierte Passflächen, Gewindebohrungen und lagerplätze erfordern weitere Verfeinerung. Wir integrieren Präzisionsguss und CNC-Bearbeitung um genaue dimensionale Toleranzen bis auf die Mikronstufe zu erreichen.
Nach der Bearbeitung wenden wir je nach Endanwendung eine schützende und ästhetische Oberflächenveredelung an: E-Coating und Pulverbeschichtung: Gewährleistet robuste Korrosionsbeständigkeit und Schlagfestigkeit für industrielle Gehäuse. Anodisieren: Bei Aluminiumslegierungen üblich, um Oberflächenhärte und Verschleißfestigkeit zu erhöhen. Galvanisieren und Passivieren: Auf un- und edelmetallische Bauteile aufgetragen, für chemische Beständigkeit und saubere ästhetische Optik.
Qualitätskontrolle und Vermeidung von Defekten im Gießprozess der Gießerei
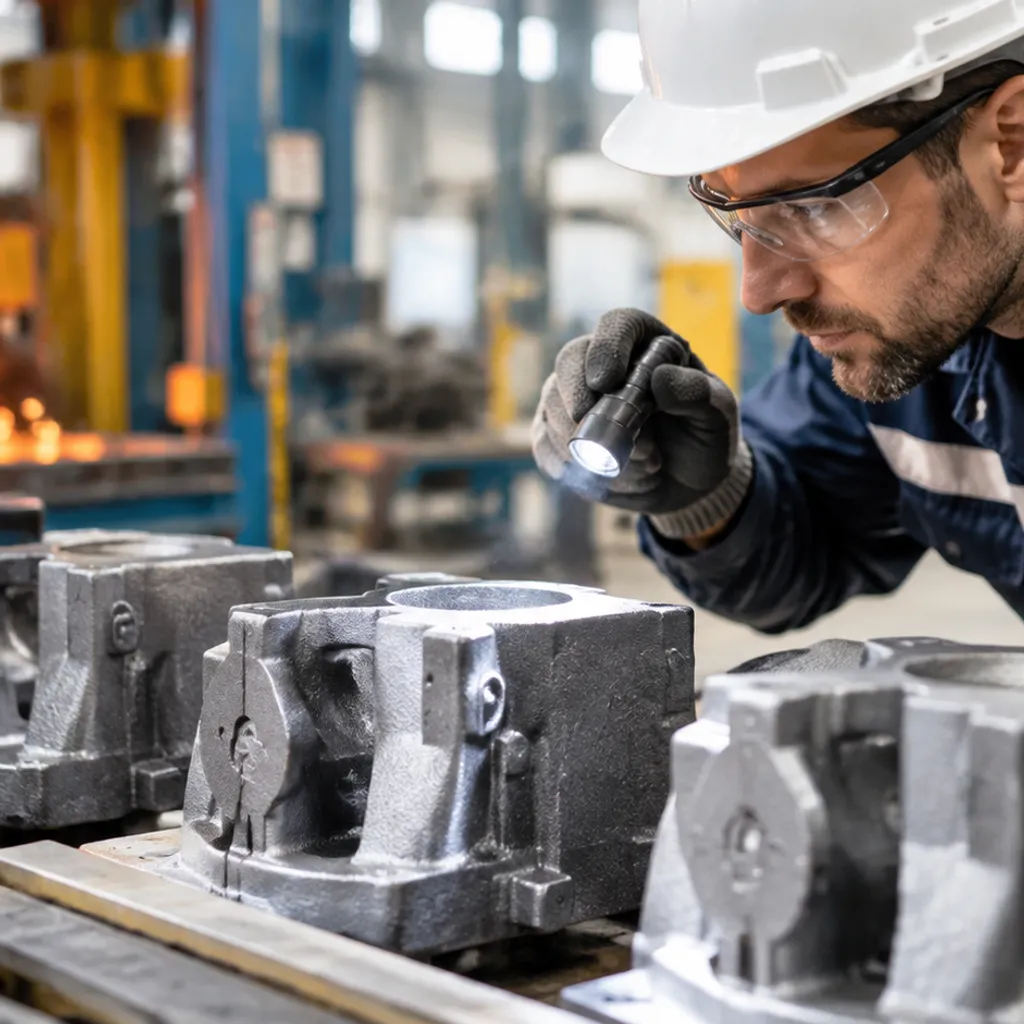
Strikte Qualitätsstandards während der Gießerei-Gussprozess erfordern das Erkennen von Strukturell- und Oberflächendefekten, bevor Teile überhaupt versendet werden. Die Steuerung der Metallchemie, der Gießtemperaturen und der Formintegrität ermöglicht es Gießereien, häufige Gussedefekte systematisch an ihrer Ursache zu identifizieren und zu eliminieren.
Identifizierung typischer Defekte und praktische Lösungen
- Gasporosität: Winzige runde Hohlräume, verursacht durch eingeschlossene Luft, Gas oder Feuchtigkeit in der Form. Wir beseitigen dies durch gründliches Degassen der geschmolzenen Legierungen, korrektes Backen der Kerne und ausreichende Formöffnungen.
- Schwindungshöhlen: Interne Hohlräume, die sich bilden, wenn das Metall fest wird und ungleich schrumpft. Die Optimierung des Gießsystems, das Hinzufügen von Isolierhüllen und das Platzieren von Kühlplatten lenken die gerichtete Erstarrung in Richtung der Zuführungen.
- Kalte Verbindungen und nicht vollständige Füllungen: Sichtbare Nahtstellen oder unvollständige Füllungen, verursacht durch das Erstarren des geschmolzenen Metalls, bevor die Gussform vollständig gefüllt ist. Erhöhung der Gießgeschwindigkeit, Anhebung der Schmelztemperaturen oder Anpassung der Wandstärken beheben Fließhindernisse.
- Nichtmetallische Einschlüssen: Schlacken, Schlacke oder lose Formsand, der im Guss eingeschlossen ist. Der Einsatz keramischer Schaumfilter im Läuferbereich und die Sauberkeit der Pfannen verhindert das Eindringen fremder Materialien in die Form.
| Defektart | Ursache | Primäre Abhilfe |
|---|---|---|
| Porosität | Eingeschlossene Gase / hohe Feuchtigkeit | Verbessertes Degassen und permeable Abgasführung |
| Verkürzung | Ungleichmäßige thermische Kontraktion | Optimierte Gusskanalplatzierung und Kühlstifte |
| Cold Shut | Niedrige Guss-Temperatur / träger Fluss | Angepasste Gating-Dynamik und höhere Füllraten |
| Einschlüsse | Schlacken- oder zerbrochene Sandsplitter | Keramische Filtration und saubere Schmelzbehandlung |
Nicht-Zerstörende Prüfung (NDT) und metallurgische Inspektion
Gründliche Prüfungen stellen sicher, dass jede Komponente internationalen mechanischen und dimensionalen Standards entspricht:
- Röntgenradiographie und CT-Scan: Erkennt verborgene interne Porosität, sub-surface Risse und Kernverlagerungen, ohne die Komponente zu beschädigen.
- Magnetpulver- und Farbreaktungstests: Bestimmt mikroskopische Oberflächenrisse, Kaltdrücke und Nahtverbindungen an kritischen Spannungsstellen.
- Spektral- und metallurgische Analyse: Überprüft genaue Legierungszusammensetzungen, Kornstrukturen und Lamellierung in Gusseisen- und Aluminiumlegierungen.
- Koordinatenmessmaschinen-Inspektion (CMM): Überprüft kritische geometrische Toleranzen, insbesondere für komplexe Aluminium-Investitionsguss Bauteile, die eine enge geometrische Präzision erfordern.
Optimierung von Gusshohlfluss und thermischer Leitung
Minderung der Ausschussquote im Gießerei-Bereich beginnt mit digitaler Gießsimulation und strenger Werkstattkontrolle. Die Modellierung des Flusses geschmolzenen Metalls und der Abkühlkurven vor dem Formwerkzeug hilft, die Fluidgeschwindigkeit auszugleichen, Lufteinschlüsse zu verhindern und Turbulenzen zu reduzieren. Die Kombination aus Echtzeit-Temperaturüberwachung im Ofen und standardisierten Formkühlzyklen gewährleistet reproduzierbare mechanische Eigenschaften und geringe Ausschussraten über die gesamte Produktionsserie.
Häufig gestellte Fragen zum Gießerei-Gussprozess
Welche ist die kostengünstigste Gussmethode für die Kleinserienproduktion?
Für Prototypen und Klein- bis Mittelserienproduktionen (von einem Stück bis zu einigen Hundert Einheiten) ist, Sandguss die wirtschaftlichste Wahl. Sandformen und einfache Formwerkzeuge (aus Holz, Harz oder Aluminium hergestellt) erfordern deutlich weniger Anfangskapital im Vergleich zu Hochdruck-Diesgusswerkzeugen. Die Zusammenarbeit mit einem erfahrenen Sandgusshersteller für kundenspezifische Metallteile hilft dabei, hohe Anfangsinvestitionen in Werkzeuge zu vermeiden und gleichzeitig kurze Lieferzeiten zu gewährleisten.
Wie vergleicht sich Sandguss mit Injektionsguss hinsichtlich Oberflächenfinish und Toleranzen?
Die Wahl zwischen Sandguss und Investitionsguss hängt stark von der geforderten Maßhaltigkeit und Oberflächenqualität ab:
- Oberflächenqualität: Sandguss ergibt eine raueere Oberflächenprofil (typischerweise 200–500 RMS), während Feinguss glatte, nahezu fertige Oberflächen (typischerweise 60–125 RMS).
- Dimensionale Toleranz: Feinguss hält deutlich engere Toleranzen ein (oft innerhalb ±0.005 in/in), reduziert der Post-Cast-CNC-Bearbeitung erheblich. Um die genauen Grenzen des Feingussverfahrens für feine Details zu verstehen, schauen Sie sich die Metall-Investitionsgussprozesse-Toleranzen und Materialien cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- Geometriekomplexität: Sandguss bearbeitet schwerere, einfachere Abschnitte, während Feinguss sich bei komplexen, dünnwandigen und Untercut-Geometrien auszeichnet.
Welche Metalllegierungen bieten während des Gießprozesses die beste Fließfähigkeit?
Hochsilicium-Aluminiumlegierungen (wie A356 und A380) und grauer Gusseisen bieten während des Gießvorgangs die beste Fließfähigkeit des flüssigen Metalls: Aluminium-Silizium-Legierungen: Silizium dehnt sich beim Abkühlen leicht aus, senkt die Schmelztemperatur und ermöglicht es dem Metall, dünnwändige Wandabschnitte auszufüllen, ohne frühzeitig zu erstarren. Grauguss: Die eutektische Zusammensetzung sorgt bei Gießtemperaturen für hohe Fließfähigkeit und macht sie ideal für große, komplexe Tragrahmen und Zylinderblöcke. Zinklegierungen: Bieten außergewöhnliche Fließeigenschaften bei niedrigeren Schmelzpunkten, was sie Standard für die Feinguss-Druckguss-Fertigung macht.
Wie beeinflussen Werkzeug- und Formenkosten die Gesamtkosten des Bauteils?
Werkzeugbau und Musterherstellung stellen die primären festen Anlaufkosten in jedem Foundry-Projekt dar. Die Bewertung der Gesamtkosten des Bauteils erfordert eine Balance zwischen anfänglichem Werkzeug und dem Gesamtvolumen:
- Geringes Werkzeug / Höherer Stückpreis (Sandguss): Günstige Muster senken das Startupsrisiko bei kurzen Losen, obwohl Teile eine zusätzliche Nachbearbeitung benötigen können.
- Hoher Werkzeugeinsatz / Geringerer Stückpreis (Druckguss & Dauerformen): Gehärtete Stahlschmieden tragen hohe anfängliche Fertigungskosten, liefern jedoch tausende einheitlicher Teile mit minimaler Zykluszeit, was die Stückkosten bei hohem Volumen senkt.
- Amortisationsstrategie: Die Verteilung der Werkzeuginvestitionen über erwartete Produktionsvolumen über mehrere Jahre hinweg sorgt für die genaueste Schätzung der Stückkosten.
 German
 English
 Russian