
1 ноября 2026 года
Ознакомьтесь с литейными роботами со степенью защиты IP67 и IP69K, предназначенными для заливки при литье под давлением, удаления заусенцев и обслуживания станков в условиях экстремальной жары и запылённости
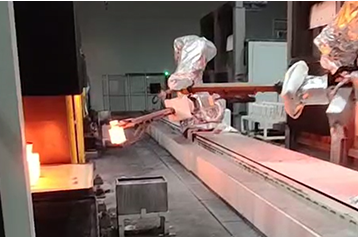
Решения для автоматизации литейного производства
Мы разрабатываем специализированные системы автоматизации литейного производства / литейные роботы для работы в сложных условиях современных литейных предприятий. Заменяя опасный и монотонный ручной труд роботизированными системами с высокой жёсткостью конструкции, наши комплексные решения обеспечивают стабильное время производственного цикла и защищают операторов от воздействия высоких температур, пыли и чрезмерных физических нагрузок.
Роботизированные системы: конфигурация, количество осей, грузоподъёмность и рабочая зона
Условия литейного производства требуют надёжных кинематических систем, способных точно манипулировать деталями большой массы. Мы подбираем конфигурации промышленных роботов для литейного производства с усиленными шарнирными механизмами, специально разработанными для манипулирования отливками и обслуживания технологической оснастки.
| Параметр | Область конфигурации | Эксплуатационная функция |
|---|---|---|
| Кинематическая структура | Шестиосевой шарнирный манипулятор | Доступ под разными углами для обработки сложных литых деталей |
| Грузоподъёмность | Средняя и высокая грузоподъёмность | Перемещает тяжёлые необработанные отливки, ковши или шлифовальные головки |
| Рабочая зона | Стандартный или увеличенный радиус действия | Обеспечивает доступ вглубь проёмов прессов, печей и конвейеров |
| Варианты монтажа | Напольный, полочный или перевёрнутый монтаж | Оптимизирует использование площади пола и обеспечивает необходимый зазор для обслуживания станков |
- Высокожёсткая конструкция манипулятора Минимизирует вибрацию при работе с тяжёлыми материалами и выполнении финишной обработки с приложением больших усилий.
- Герметичные механические узлы запястья предотвращать проникновение абразивной пыли в процессе непрерывной эксплуатации.
Рабочая ячейка и технологическое оборудование: приспособления, конвейеры и системы позиционирования деталей
Полная роботизированная рабочая ячейка литейного производства опирается на прочное периферийное оборудование, спроектированное для работы в условиях интенсивного промышленного износа:
- Усиленные зажимные приспособления: Жёсткие пневматические или гидравлические приспособления с высокой силой удержания надёжно фиксируют необработанные отливки, противодействуя усилиям резания, шлифования и зачистки.
- Усиленные загрузочные и разгрузочные конвейеры: Термостойкие роликовые или пластинчатые конвейеры автоматизируют перемещение материалов между этапами извлечения отливок, зонами охлаждения и операциями последующей обработки.
- Позиционеры деталей с сервоприводом: Поворотные столы и наклонно-поворотные позиционеры динамически ориентируют отливку, позволяя роботу поддерживать оптимальные углы обработки без перемещения всей рабочей ячейки.
Системы управления и интеграция: архитектура, интерфейс оператора и мониторинг
Мы внедряем открытые масштабируемые архитектуры управления, которые напрямую связывают роботизированные рабочие ячейки с производственными процессами предприятия:
- Централизованная архитектура на базе ПЛК: Бесшовные протоколы связи напрямую соединяют контроллер робота с литейными машинами, гидравлическими прессами и системами блокировки безопасности.
- Промышленный сенсорный интерфейс оператора (HMI): Наглядные графические интерфейсы оператора позволяют персоналу производственного участка управлять рецептами изготовления деталей, контролировать состояние производственных ячеек и запускать рабочие циклы без сложного программирования.
- Мониторинг производства в реальном времени: Интегрированные диагностические системы отслеживают продолжительность циклов, загрузку оборудования и производительность обработки компонентов, обеспечивая стабильный производственный процесс в каждую смену.
Применение в литейном производстве: преимущества литейных роботов
Мы внедряем литейных роботов на самых сложных этапах литья металлов, чтобы устранить опасности ручного труда и обеспечить стабильную продолжительность производственных циклов. От работы с расплавленным металлом до финишной обработки отливок — наши роботизированные производственные ячейки справляются с переменной массой заготовок и экстремальными условиями эксплуатации.
Работа с отливками и обслуживание литейных машин: загрузка, извлечение и перемещение
Работа с горячими отливками непосредственно после извлечения из формы требует высокой скорости циклов и надежного захвата в условиях термических нагрузок. Мы разрабатываем роботизированные системы для работы с отливками для обслуживания машин литья под давлением, линий песчаного литья и установок литья в постоянные формы без риска термической усталости оборудования.
- Извлечение: Роботы, оснащенные механическими захватами для работы при высоких температурах или пневматическими зажимными устройствами, извлекают детали сразу после их затвердевания.
- Закалка и передача на охлаждение: Немедленная передача в закалочные ванны с водой, туннели воздушного охлаждения или промежуточные охлаждающие станции.
- Загрузка деталей в оборудование: Автоматизированная загрузка в приспособления для вторичной механической обработки, дробеструйные машины или обрезные прессы.
- Интеграция датчиков: Оптические и механические датчики контроля подтверждают полное извлечение детали, защищая дорогостоящие пресс-формы от смыкания при наличии оставшегося в них металла.
Финишная обработка отливок и зачистка: шлифование и удаление заусенцев
Ручная зачистка отливок — одна из самых опасных и трудоёмких операций на любом литейном производстве. Мы проектируем специализированные рабочие ячейки для роботизированной зачистки отливок и автоматизации шлифования литых деталей обеспечивающие стабильное качество поверхности на протяжении каждой производственной смены.
- Шлифование линии разъёма: Высокожёсткие роботизированные манипуляторы следуют запрограммированным контурам отливки, удаляя линии разъёма и облой.
- Удаление сужения и мейстеринга: Роботы с высокой грузоподъёмностью используют пневматические резаки, плазменные горелки или алмазные отрезные круги для аккуратного срезания массивных прибылей и литников.
- Роботизированное удаление заусенцев с отливок: Интегрированные датчики силы и крутящего момента динамически регулируют давление шпинделя, компенсируя различия в геометрии отливок, предотвращая образование задиров и продлевая срок службы инструмента.
- Универсальность технологической оснастки: Рабочие ячейки могут удерживать инструмент для обработки неподвижной отливки либо перемещать саму отливку относительно стационарных абразивных лент и шлифовальных кругов в зависимости от геометрии детали.
Заливка, обрезка и вторичные литейные процессы
Помимо извлечения и шлифования, наша foundry automation область применения охватывает операции повышенного риска, в которых точность и повторяемость напрямую определяют металлургическое качество:
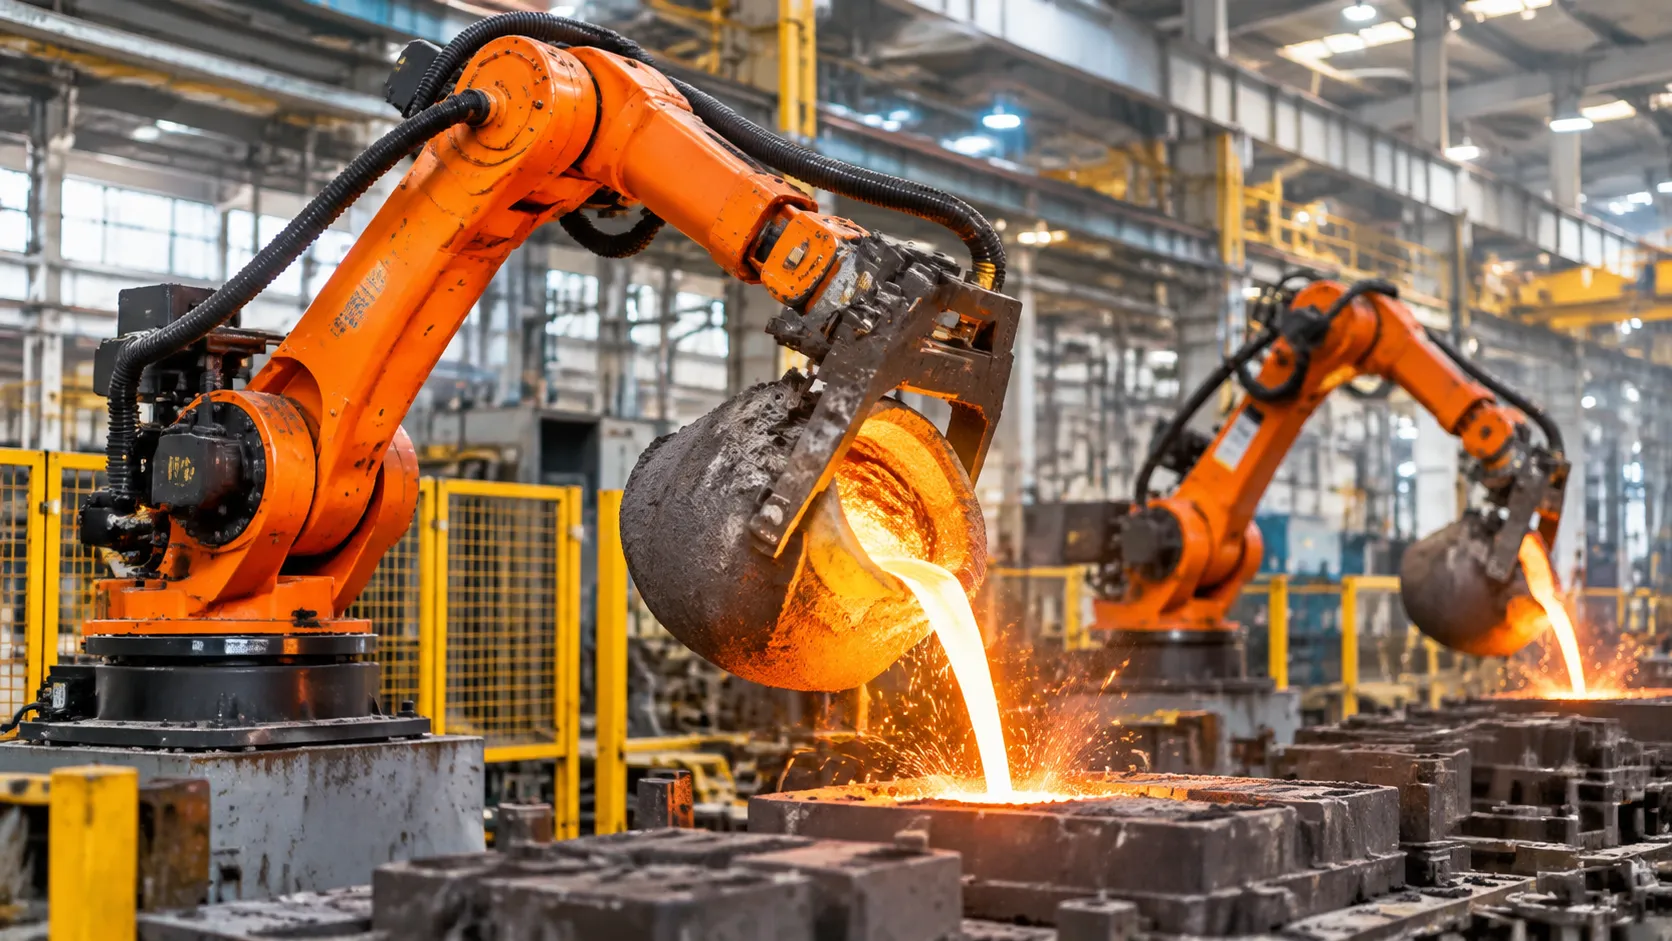
- Автоматизированная заливка расплавленного металла: Роботы для точной заливки поддерживают стабильные углы наклона, скорость заливки и температуру металла, снижая турбулентность, захват воздуха и образование дефектов, связанных со шлаком.
- Обслуживание обрезных прессов: Высокоскоростные роботы перемещают только что извлечённые детали непосредственно в обрезные штампы, удаляют литниковые остатки и укладывают обрезанные отливки на выходные конвейеры.
- Сердечниковая сборка из песка: Роботы помещают хрупкие песчаные стержни в формы с точностью позиционирования менее миллиметра, предотвращая смещение стержней и повреждение стенок формы. Современные литейные производства используют эти роботизированные ячейки наряду с более масштабными системами решения для интеллектуальных заводов для обеспечения непрерывного производственного потока.
Обзор применения автоматизации в литейном производстве
| Литейный процесс | Основная функция робота | Область применения оснастки и оборудования | Операционное воздействие |
|---|---|---|---|
| Извлечение отливок из литейных машин | Быстрое извлечение деталей, распыление разделительного состава и загрузка для охлаждения | Высокотемпературные механические захваты, воздушные обдуватели | Предотвращает столкновения с пресс-формой и сокращает продолжительность рабочего цикла машины |
| Обрубка и шлифование отливок | Удаление облоя по линии разъёма, обрезка литников и снятие заусенцев | Высокочастотные шпиндели, инструменты с адаптивным регулированием усилия, алмазные круги | Заменяет опасную ручную шлифовку и обеспечивает единообразное качество обработки поверхности |
| Автоматизация заливки | Перемещение и контролируемая заливка расплавленных сплавов | Нагреваемые ковши, оси наклона с сервоприводным управлением | Сокращает количество брака, вызванного турбулентностью расплава при заливке и недоливами |
| Манипуляции с литейными стержнями | Захват, сборка и установка песчаных стержней в формы | Адаптивные вакуумные и пневматические захваты, выравнивание с помощью систем технического зрения | Предотвращает поломку стержней и смещение полостей литейных форм |
Разработано для условий эксплуатации литейного производства
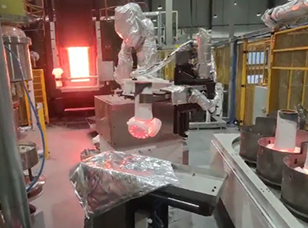
Стандартное промышленное оборудование быстро выходит из строя на литейных предприятиях. Под воздействием высокой температуры окружающей среды, песка в воздухе и абразивной пыли от шлифовки стандартные заводские установки преждевременно сталкиваются с износом шарниров и электрическими неисправностями. Мы адаптируем и внедряем оборудование, системы автоматизации литейного производства / литейные роботы специально разработанное для круглосуточной работы в таких экстремальных условиях.
Воздействие высоких температур и тепловая защита
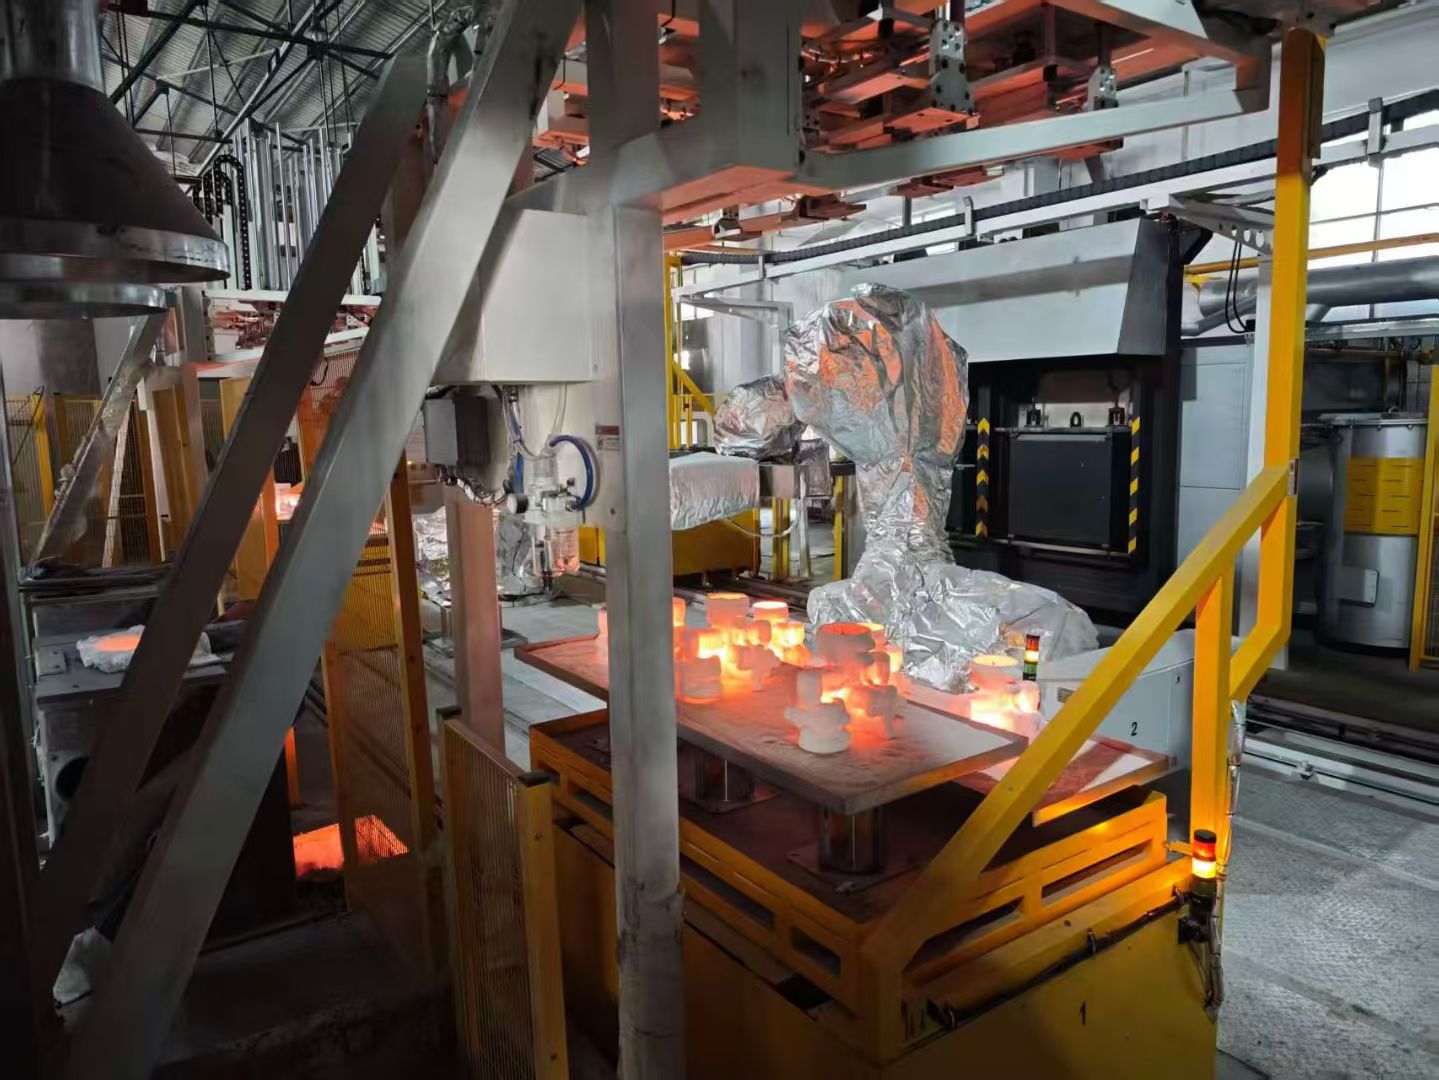
Экстремальные тепловые нагрузки представляют основную угрозу вблизи линий заливки, печей и машин для литья под давлением. Мы защищаем роботизированные системы с помощью активных и пассивных средств снижения теплового воздействия: Теплозащитные рукава и кожухи: Многослойные алюминизированные кожухи отражают лучистое тепло, защищая роботизированную руку во время извлечения и перемещения отливок. Положительная продувка воздухом: Постоянное избыточное давление воздуха внутри корпуса охлаждает внутренние двигатели и редукторы, одновременно активно вытесняя нагретый окружающий воздух. Термостойкие рабочие органы: Захваты и механические интерфейсы оснащены термическими барьерами, керамическими изоляционными прокладками и пальцами из жаропрочных сплавов, что позволяет работать с раскалёнными докрасна отливками непосредственно после извлечения из формы.
Борьба с пылью, абразивными частицами и технологическими жидкостями
Взвешенная в воздухе кремнезёмная пыль, металлическая шлифовальная стружка и охлаждающие жидкости разрушают негерметичное оборудование. Наши роботизированные автоматизированные комплексы для литейного производства эффективно справляются с этими загрязнениями: Герметичные механические соединения: Двухкромочные механические уплотнения на всех вращательных осях предотвращают повреждение подшипников мелкими абразивными частицами и загрязнение смазочных материалов. Коррозионностойкие покрытия: Специальные эпоксидные и фторполимерные покрытия препятствуют налипанию брызг расплавленного металла и разделительных составов, а также выдерживают промывку водой. Защита от жидкостей: Запястья и корпуса роботов герметизированы для защиты от распыления жидкостей под высоким давлением, закалочных водяных ванн и агрессивных химических веществ, широко используемых в условиях тяжёлого промышленного производства. этапам литьевого процесса.
Системы защиты кабелей и шлангов
Внешняя проводка и пневматические шланги являются основными уязвимыми элементами, если они остаются незащищёнными: Полностью закрытые кабельные пакеты: Коммуникационные линии прокладываются через внутренние каналы или прочные гофрированные защитные рукава. Защитные оболочки от брызг расплавленного металла: Высокогибкие силиконовые и стекловолоконные оболочки защищают важнейшие сигнальные кабели от горячего металлического шлака и искр. Встроенные поворотные соединения: Многоосевые контактные кольца и поворотные муфты предотвращают защемление и перекручивание кабелей, а также их механический износ при выполнении сложных операций по удалению литников или обслуживанию станков.
Обзор степеней защиты и технического обслуживания
| Характеристика / Подсистема | Стандартный промышленный робот | Наши роботизированные системы для литейного производства | Преимущества Foundry |
|---|---|---|---|
| Степень защиты от проникновения влаги и пыли (запястье) | IP54 – IP65 | IP67 / IP69K | Полная защита от прямой промывки жидкостями, шламом и абразивными частицами |
| Степень защиты от проникновения влаги и пыли (основание/рука) | IP54 | IP65 – IP67 | Предотвращает проникновение мелких частиц и абразивной пыли |
| Давление в полости руки | Атмосферный | Избыточное давление подаваемого воздуха | Поддерживает чистоту внутренних электронных компонентов и редукторов |
| Кабельный жгут | Открытая прокладка / базовый кабельный канал | Внутренний / бронированный кабельный канал | Предотвращает прожог от горячих брызг металла и механических порезов |
| Поверхностная обработка | Стандартная промышленная краска | Химически и термостойкое покрытие | Отталкивает разделительные спреи, кислоты и смазки для пресс-форм |
| Интервалы технического обслуживания | Стандартные интервалы | Усиленные уплотнения / увеличенный срок службы смазки | Обеспечивает максимальное время бесперебойной работы в условиях интенсивной эксплуатации предприятия в три смены |
Технические характеристики продукции: литейные роботы и системы автоматизации
Мы настраиваем наши системы автоматизации литейного производства / литейные роботы таким образом, чтобы они выдерживали экстремальные термические нагрузки, абразивное воздействие кремнезёма и постоянные механические удары. Ниже приведены основные технические характеристики и рабочие параметры наших стандартных роботизированных литейных ячеек.
Модель робота и конфигурация системы
В наших установках используются жёсткие многоосевые шарнирные роботы, специально разработанные для работы в суровых металлургических условиях. В зависимости от площади рабочей ячейки системы устанавливаются на полу, на полках или на подвесных рельсовых направляющих. Мы проектируем каждый агрегат для непосредственного взаимодействия с существующей литейной инфраструктурой — как при обслуживании разливочных станций, так и при обработке деталей, поступающих с литье по зеленой песке линии.
Основные технические параметры
| Спецификация | Показатель / Параметр |
|---|---|
| Грузоподъёмность | От 20 до более чем 500 кг (с учётом суммарной массы отливки и концевого рабочего инструмента) |
| Рабочая зона / Вылет | От 1 600 до 3 200 мм |
| Кинематические оси | 6 степеней свободы (опционально 7-я ось на рельсовой направляющей или поворотный индексный стол) |
| Повторяемость позиционирования | ±0,05–±0,10 мм |
| Степень защиты запястья робота от проникновения внешних воздействий | IP67 (пыленепроницаемость, устойчивость к воздействию жидкостей под высоким давлением) |
| Защита основания / корпуса | IP65 / IP67 с возможностью создания избыточного давления во внутренней полости |
Степени защиты от воздействия окружающей среды
- Тепловая защита: Многослойные термозащитные кожухи, высокотемпературные уплотнения и охлаждающие рубашки для защиты от лучистого тепла, включая зоны непосредственного контакта с расплавленным металлом при литье.
- Защита от абразивной пыли: Полностью закрытые приводные механизмы с герметизированными корпусами рычагов, находящимися под избыточным давлением, для предотвращения проникновения песка, абразива для дробеструйной обработки и взвешенной в воздухе шлифовальной пыли.
- Защита от жидкостей и химических веществ: Коррозионностойкие эпоксидные покрытия и уплотнения из фторполимеров, устойчивые к воздействию воды, смазочных материалов и разделительных составов для пресс-форм.
- Прокладка шлангов и кабелей: Внутренняя прокладка или усиленные внешние кабельные цепи с защитой от брызг расплавленного металла и острых облойных кромок.
Требования к контроллеру, программному обеспечению и установке
- Архитектура системы управления: Автономный промышленный контроллер в корпусе со степенью защиты IP54 или NEMA 12, оснащённый встроенными теплообменниками для работы при повышенных температурах окружающей среды в литейных цехах.
- Программное обеспечение управления процессами: Адаптивная обратная связь по управлению усилием при шлифовании, зачистке литейных изделий и локализации деталей с помощью технического зрения в соответствии со стандартами пользовательские автоматизированные сборочные системы с прецизионной робототехникой.
- Интерфейсы связи: Встроенная поддержка Profinet, Ethernet/IP и дискретных промышленных интерфейсов ввода-вывода для прямого подключения к прессам, дробеструйным камерам и системе SCADA предприятия.
- Требования к инженерным коммуникациям на объекте: Промышленное трёхфазное электропитание 380–480 В, отдельное заземление и непрерывная подача чистого сухого сжатого воздуха под давлением 6–7 бар для пневматического захвата и продувки манипулятора.
Как выбрать робота для литейного производства или систему автоматизации
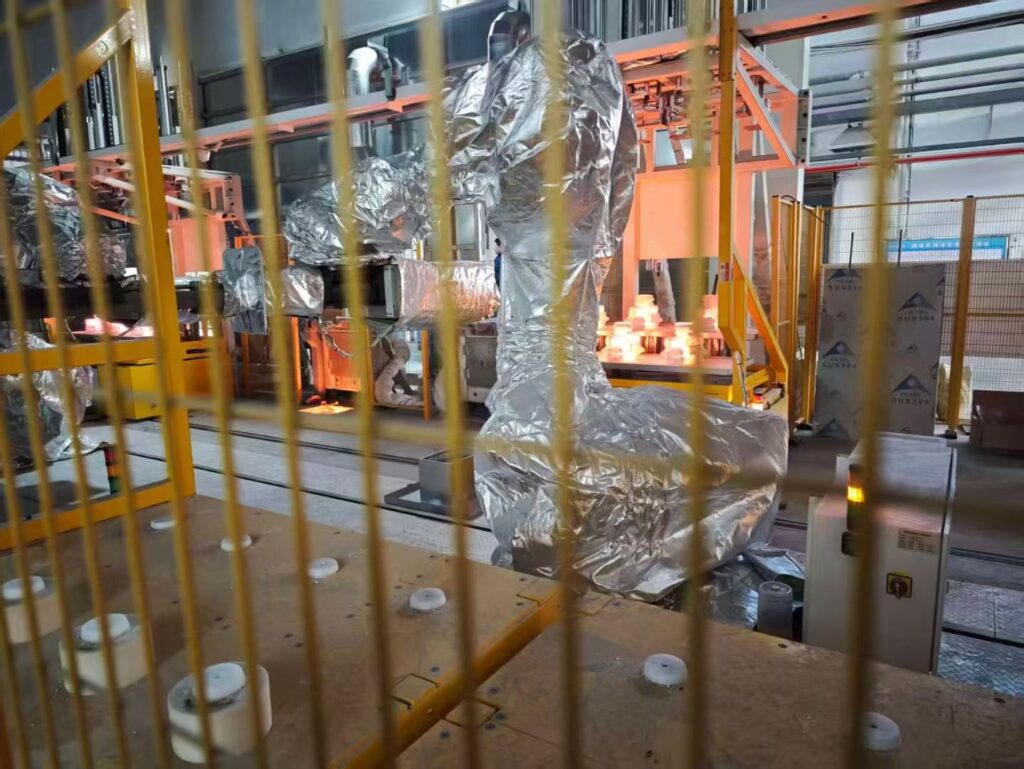
Выбор подходящих роботизированных систем для литейного производства требует соблюдения баланса между физическими ограничениями производственного помещения, характеристиками деталей и целевыми показателями производства. При разработке индивидуального системы автоматизации литейного производства / литейные роботы роботизированного комплекса мы оцениваем четыре ключевых эксплуатационных критерия, чтобы обеспечить долговременную надёжность и короткое время производственного цикла.
1. Определение технологического процесса и времени цикла
Каждый технологический процесс требует особого механического подхода. Перед выбором оборудования мы составляем точную последовательность движений и определяем целевую производительность: Тип задачи: Определите, будет ли робот выполнять операции с высокими ударными нагрузками роботизированной зачистки отливок, точное дозирование, работа с литейными формами или обслуживание тяжёлого оборудования. Время такта: Рассчитайте необходимое количество секунд на одну деталь, чтобы определить скорость робота, ограничения ускорения и необходимость использования двойного захвата. Требования к смене инструмента: Определите, должен ли манипулятор переключаться между захватами, отрезными пилами и шпинделями для удаления заусенцев в рамках одного цикла.
2. Характеристики отливки: размеры, вес и температура
Геометрия отливки напрямую влияет на радиус действия манипулятора, крутящий момент запястья и требования к термозащите: Расчёт полезной нагрузки: Общая полезная нагрузка должна включать необработанную отливку, облой, литники, прибыли и концевой инструмент манипулятора (EOAT). Мы учитываем смещение центра тяжести, чтобы избежать перегрузки двигателя запястья. Температура детали: Извлечение раскалённых добела отливок непосредственно из формы требует использования термостойких губок захвата, теплоизоляционных кожухов и систем активного охлаждения. Поведение материала: Различные металлы обладают разным сопротивлением резанию и способностью удерживать тепло. Анализ характеристик сплава с помощью руководству по свойствам литьевых сплавов и выбору материалов помогает нам определить необходимую мощность двигателя шпинделя и рассчитать скорость абразивного износа для ячеек финишной обработки. Вариативность деталей: Допуски на отливки различаются в зависимости от выбранного способа производства. Анализ сравнения процесса литья под инвестиции и песчаного литья позволяет определить, требуется ли система визуального наведения или активная компенсация усилий и крутящих моментов для корректировки отклонений размеров.
3. Оценка условий литейного производства: пространство, температура и безопасность
Литейные производства характеризуются серьёзными эксплуатационными рисками, которые могут вывести из строя стандартных промышленных роботов: Рабочая зона и радиус действия: Мы оцениваем высоту свободного пространства, траектории движения кранов и допустимую нагрузку на пол, чтобы выбрать между установкой на пьедестале, перемещением по рельсовым направляющим или монтажом в перевёрнутом положении на потолке. Защита от проникновения внешних воздействий: Высокая концентрация кремнезёмной пыли в воздухе, металлических частиц и охлаждающей воды требует использования роботизированных манипуляторов со степенью защиты IP67, оснащённых герметичными защитными кожухами для литейных производств с избыточным давлением и герметичными двигателями. Тепловое излучение: Мы оцениваем близость к плавильным печам и печам предварительного нагрева, чтобы определить необходимость установки теплозащитных экранов и применения гидравлических жидкостей, устойчивых к высоким температурам. Архитектура системы безопасности: Защитные ограждения по периметру, световые завесы, блокируемые защитные ворота и лазерные сканеры зон должны соответствовать промышленным стандартам безопасности, обеспечивая разделение операторов и рабочих зон тяжёлых промышленных роботов.
4. Определение требований к интеграции: существующее оборудование и интерфейсы управления
Успешный интеграция роботизированных систем должна обеспечиваться бесшовная связь с существующим оборудованием предприятия: Интерфейсы обслуживания станков: Мы организуем аппаратные блокировки с машинами для литья под давлением, обрезными прессами, дробеструйными установками и станками с ЧПУ с помощью дискретных сигналов ввода-вывода или промышленного Ethernet (Profinet, Ethernet/IP). Архитектура ПЛК и человеко-машинного интерфейса (HMI): Централизованные контроллеры производственных ячеек предоставляют операторам простые сенсорные панели для выбора рецептур, контроля износа инструмента и устранения неисправностей без изменения исходного кода робота. Отслеживание данных: Система мониторинга производства напрямую интегрируется с вашей заводской системой SCADA или MES для регистрации количества производственных циклов, отслеживания брака и интервалов профилактического обслуживания.
Интеграция системы и объем проекта
Мы рассматриваем каждый проект по автоматизации литейного производства как комплексную систему, а не просто как установку отдельного оборудования. Сначала мы проводим углубленную оценку осуществимости проекта, чтобы убедиться, что роботизированное решение соответствует реальным требованиям вашего производственного участка. Независимо от того, управляете ли вы переходом от автоклавы для удаления воска Для финишной обработки или автоматизации конкретной литейной линии мы анализируем ваш производственный процесс, чтобы выявить узкие места и операционные риски ещё до внесения каких-либо изменений в программный код.
Проектирование и инженерная разработка рабочих ячеек
На этапе проектирования основное внимание уделяется точности и долговечности. Мы разрабатываем специальные приспособления, концевые инструменты для роботизированных манипуляторов и системы позиционирования деталей, предназначенные для работы с геометрией именно ваших отливок. Предварительное моделирование компоновки рабочей ячейки позволяет обеспечить стабильную продолжительность рабочих циклов литейных роботов и максимально эффективно использовать доступную производственную площадь.
Программирование, ввод в эксплуатацию и обеспечение безопасности
Успех автоматизации литейного производства зависит от точности реализации. Наш процесс включает: Программирование системы: Настройку логики работы роботов с учётом особенностей ваших литейных процессов, будь то шлифовка, удаление литников или транспортировка материалов. Проверка безопасности: Внедрение строгих протоколов безопасности, включая световые завесы, лазерные сканеры защитных зон и физические блокировки, обеспечивающие защиту персонала в условиях повышенной опасности. Пусконаладка на объекте: Мы осуществляем монтаж и установку оборудования, обеспечивая его бесперебойное взаимодействие с уже существующими системами.
Обучение и постоянная техническая поддержка
Наша работа не заканчивается после запуска роботов. Мы проводим всестороннее обучение операторов и специалистов по техническому обслуживанию, охватывающее всё: от базового устранения неисправностей до регулярных проверок системы. Вы получаете полную документацию по всем программам и алгоритмам безопасности, что позволяет вашей команде самостоятельно управлять оборудованием. Постоянная техническая поддержка — один из ключевых элементов нашего сервиса. Она направлена на поддержание максимальной производительности вашей производственной линии и минимизацию простоев.
Преимущества автоматизации литейного производства
При внедрении системы автоматизации литейного производства / литейные роботы На производственном участке рентабельность инвестиций определяется четырьмя ключевыми операционными показателями: защитой работников, стабильностью производственного цикла, непрерывностью производственного процесса и надежным планированием трудовых ресурсов.
Сокращение объема ручного выполнения опасных операций
Заливка расплавленного металла, извлечение раскаленных деталей и шлифовка неровных линий разъема — физически изнурительные работы. Наши роботизированные литейные системы берут на себя операции, связанные с непосредственным воздействием следующих факторов: Экстремальные тепловые нагрузки: Работа с горячими отливками непосредственно после извлечения из форм без риска ожогов и теплового переутомления. Вибрация и эргономические нагрузки: Устранение повторяющихся физических нагрузок и травм, вызванных вибрацией при ручном удалении литников и работе с тяжелыми пневматическими шлифовальными машинами. Вредные производственные условия: Надежная работа в условиях интенсивного воздействия факторов, оборудование для песочного литья при которых кремнеземная пыль, металлические испарения и взвешенный в воздухе шлак представляют серьезную опасность для органов дыхания.
Повышение стабильности процессов и непрерывности производства
Физическая усталость работников неизбежно приводит к отклонениям продолжительности производственного цикла от начала до конца смены. Внедрение специализированных автоматизация литейного производства гарантирует: Повторяемость времени цикла: Каждая операция обрубки литников, перемещения формы и шлифования выполняется с точно заданной скоростью, предварительно запрограммированной в системе. Сокращение объёма брака: Точное отслеживание инструмента и стабильный контроль усилия сводят к минимуму чрезмерное шлифование, недостаточную обрезку и повреждение поверхности. Устранение узких мест: Непрерывное синхронизированное перемещение деталей обеспечивает полную загрузку последующих участков контроля, дробеструйной обработки и термообработки.
Повышение безопасности операторов
Перемещение персонала за пределы зон повышенного риска существенно повышает уровень безопасности литейного производства. Благодаря изоляции опасных операций внутри защищённых роботизированных рабочих ячеек литейного производства, тяжёлый ручной труд заменяется техническим контролем. Вместо подъёма тяжёлых и опасных металлических заготовок операторы управляют параметрами рабочих ячеек, контролируют износ инструментов и подготавливают исходные компоненты с помощью безопасных операторских интерфейсов.
Предсказуемое планирование персонала и использование оборудования
Нехватка рабочей силы остаётся одной из наиболее серьёзных проблем современных литейных производств. Интеграция промышленных роботов для литейного производства стабилизирует производительность предприятия: Непрерывная работа в несколько смен: Обеспечивайте круглосуточное производство 24/7, включая перерывы и третью смену, без снижения производительности. Стабильность тактового времени: Точное и повторяемое планирование позволяет вашей управленческой команде указывать точные сроки поставки. Снижение затрат на текучесть кадров: Улучшение условий труда на производственном участке повышает удержание сотрудников как среди технического персонала, так и среди руководителей.
| Операционный фактор | Ручное литейное производство | Автоматизированная литейная система |
|---|---|---|
| Воздействие опасных факторов | Прямой контакт с лучистым теплом, кварцевой пылью и вибрацией | Полная изоляция внутри рабочих ячеек с блокировками безопасности |
| Стабильность тактового времени | Колеблется из-за усталости операторов и смены смен | 100% предсказуемое время производственного цикла круглосуточно |
| Брак и повторная обработка | Повышенный разброс результатов из-за нестабильных углов ручной шлифовки | Минимальная необходимость в повторной обработке благодаря точным траекториям роботизированной зачистки отливок |
| Планирование производственных мощностей | Ограничено доступностью местной рабочей силы и отсутствием сотрудников | Масштабируемая производительность в режиме 24/7 при фиксированном уровне загрузки оборудования |
Почему стоит выбрать Vastpe для автоматизации литейного производства?
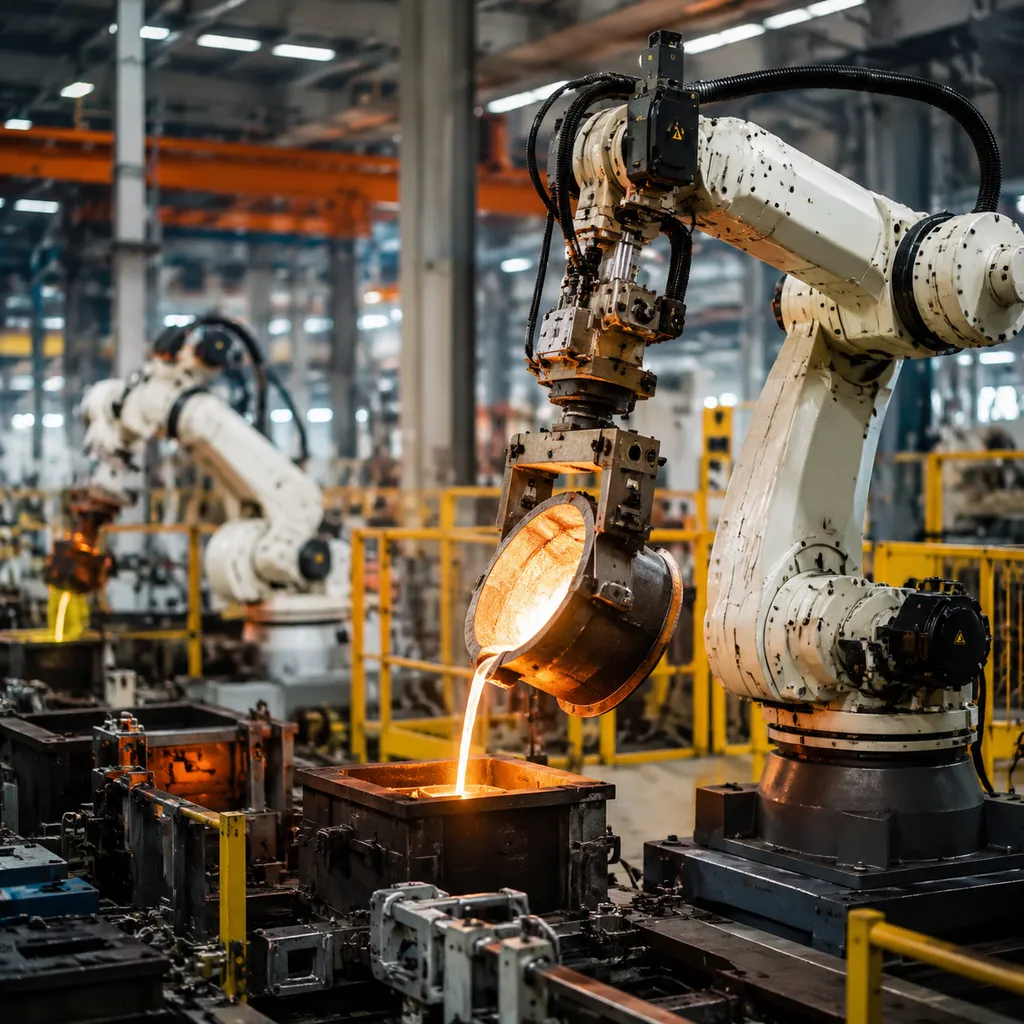
При внедрении foundry automation, успех зависит от выбора интеграционного партнёра, который понимает специфику производственных задач непосредственно в цеху. В Vastpe мы используем наш обширный инженерный опыт, чтобы преодолеть разрыв между сложными роботизированными технологиями и суровыми реалиями литейного производства.
Мы понимаем, что каждое литейное производство сталкивается с уникальными ограничениями. Независимо от того, специализируется ли ваше предприятие на заливке тяжелых стальных отливок или на сложном литье под давлением, мы обладаем необходимой технической экспертизой для интеграции литейных роботов в существующие производственные процессы без нарушения производственного цикла. Наша команда понимает фундаментальные различия в свойствах материалов — подобно тому, как мы оцениваем технические различия в наших сравнение ковки и литьячто позволяет нам проектировать производственные ячейки, эффективно справляющиеся с высокими температурами, производственными отходами и различной продолжительностью рабочих циклов.
Наш подход к роботизированной интеграции
Мы работаем как продолжение вашей производственной команды, уделяя особое внимание внедрению комплексных готовых решений, повышающих безопасность операторов и стабильность производственных процессов.
| Возможности | Дополнительные преимущества для вашего предприятия |
|---|---|
| Инженерная экспертиза | Разработка индивидуальных систем с учетом условий литейного производства, характеризующегося высокими температурами и большим количеством производственных отходов. |
| Интеграция независимо от бренда | Мы работаем с ведущими производителями промышленного робототехнического оборудования, чтобы подобрать оптимальное решение с учетом требований к грузоподъемности и рабочей зоне. |
| Техническая поддержка | Комплексное управление проектом — от первоначальной оценки его осуществимости до окончательного ввода в эксплуатацию и обучения операторов. |
| Операционная направленность | Обеспечение длительного срока службы системы за счёт использования оборудования с соответствующей степенью защиты IP и необходимых защитных мер. |
Наша приверженность качеству означает, что мы не просто устанавливаем роботов — мы обеспечиваем надёжность и удобство технического обслуживания вашей автоматизированной системы, а также её соответствие долгосрочным производственным целям. Учитывая ваши конкретные производственные задачи и проблемы, мы помогаем перейти от ручных и опасных операций к автоматизированному высокопроизводительному процессу литья.
Часто задаваемые вопросы
При рассмотрении вопросов автоматизации литейного производства мы часто слышим похожие вопросы от руководителей предприятий и инженеров. Ниже приведены основные ответы, которые помогут вам разобраться в процессе перехода к роботизированным системам литейного производства.
Что такое автоматизация литейного производства?
Автоматизация литейного производства подразумевает интеграцию промышленных роботов и интеллектуальных систем для выполнения опасных, повторяющихся или требующих высокой точности операций в условиях литейного производства. Заменяя ручной труд автоматизированными производственными комплексами, литейные предприятия могут значительно повысить стабильность качества, производительность и безопасность.
Какие процессы литейного производства может автоматизировать Vastpe?
Мы уделяем особое внимание наиболее трудоёмким и сложным операциям на литейном производстве. Наши возможности включают: Материальная обработка: Загрузку и разгрузку оборудования, извлечение отливок и перемещение деталей. Финишная обработка и зачистка отливок: Роботизированное шлифование, удаление заусенцев и зачистка линии разъёма. Автоматизация процессов: Заливку расплавленного металла, работу со стержнями и автоматизацию формовочных процессов.
Какая информация необходима для оценки возможности применения робота на литейном производстве?
Чтобы предложить точное решение, нам необходимо четко понимать ваши производственные требования, включая: Данные о литье: Вес, физические размеры, тип материала и температуру. Цели технологического процесса: Желаемое время цикла и текущие узкие места производства. Факторы окружающей среды: Температура окружающей среды, уровень запыленности и доступная площадь производственного помещения. Требования к интеграции: Информация об имеющемся оборудовании или интерфейсах связи с ПЛК.
Как выбрать робота с учетом веса, размеров и радиуса действия при работе с отливками?
Мы рассчитываем требования к роботу на основе суммарного веса концевого рабочего инструмента (EOAT) и веса отливки. Радиус действия определяется компоновкой рабочей ячейки, чтобы робот мог добраться до всех необходимых точек — таких как форма, шлифовальная станция или охлаждающая стойка — без столкновений.
Может ли робот для литейного производства работать с горячими отливками?
Да. Мы выбираем роботов, специально разработанных для работы в условиях высоких температур. Мы используем теплозащитные экраны, специальные сильфоны и системы охлаждения чтобы защитить двигатели и электронные компоненты робота от теплового излучения и брызг расплавленного металла.
Какие средства защиты от воздействия окружающей среды доступны для литейного производства?
Литейные роботы обычно оснащаются высокими показателями степени защиты IP (Ingress Protection) (например, IP67 или выше). Дополнительная защита систем обеспечивается с помощью: герметизированных соединений, предотвращающих проникновение пыли; кабельных систем, устойчивых к абразивному износу; защитных покрытий или костюмов, предназначенных для работы в условиях воздействия агрессивной кремнеземной пыли и металлических частиц.
Можно ли интегрировать робота с существующим литейным оборудованием?
Безусловно. Современное оборудование для литейного производства по выплавляемым моделям предназначено для взаимодействия с контроллерами роботов. Мы обеспечиваем интеграцию, позволяющую роботу бесперебойно взаимодействовать с существующими машинами для литья под давлением, печами или конвейерами, обеспечивая синхронизированный производственный процесс.
Как компенсируются отклонения в положении или размерах отливок?
мы используем системы технического зрения и датчики силы и крутящего момента. Системы технического зрения определяют положение отливки в трехмерном пространстве, даже если она расположена не совсем точно, а датчики силы и крутящего момента обеспечивают тактильную обратную связь, позволяя роботу поддерживать постоянное усилие при шлифовании или удалении заусенцев независимо от незначительных отклонений размеров детали.
Какие меры безопасности учитываются при проектировании роботизированной рабочей ячейки?
Безопасность — наш главный приоритет. При проектировании каждой рабочей ячейки предусматриваются: Физические ограждения и световые завесы для ограничения доступа в зоны движения оборудования. Программируемые логические контроллеры безопасности (Safety PLC) которые управляют аварийной остановкой и сигналами блокировки. Оценка рисков проводимая на этапе проектирования для соответствия международным стандартам безопасности (ISO/ANSI).
Как запросить коммерческое предложение или оценку применимости решения?
Начать очень просто. Вы можете напрямую связаться с нашей командой через наш веб-сайт, чтобы запросить индивидуальную оценку рабочей ячейки. Предоставьте нам технические характеристики ваших отливок и цели производственного процесса, и мы проведём оценку осуществимости проекта, чтобы определить наиболее эффективный путь автоматизации вашего предприятия.
Запросить оценку автоматизации литейного производства
Внедрение специализированных литейных роботов требует точной оценки планировки вашего производственного объекта, целевых показателей времени производственного цикла и условий эксплуатации. Мы проводим структурированные оценки технической и экономической целесообразности, чтобы определить, соответствуют ли вашим производственным показателям обслуживание станков, роботизированная шлифовка или автоматизированная транспортировка материалов.
Необходимые данные для оценки
Для разработки эффективного роботизированная рабочая ячейка литейного производства решения, адаптированного к вашим литейным линиям, предоставьте следующие производственные параметры:
- Характеристики деталей: 3D CAD-модели (форматы .STEP или .IGES), масса деталей, физические размеры и марки материалов, независимо от того, обрабатываются ли алюминиевые компоненты или массивные отливки из высокопрочного чугуна.
- Тепловые и экологические условия: Температура детали в момент захвата, температура окружающей среды в рабочей ячейке, наличие абразивной пыли, шлака или воздействие разделительных составов для форм на протяжении процесс литья на заводе.
- Производственные показатели: Требуемое время производственного цикла для каждой детали, конфигурация рабочих смен, частота переналадки и суточные объемы производства.
- Объем автоматизируемых процессов: Конкретные задачи, предназначенные для автоматизации, включая установку стержней, извлечение деталей из литейных машин, удаление литников, обрезку прибылей или шлифование поверхностей.
- Рабочее пространство ячейки и интеграция: Доступная площадь производственного помещения, габариты для безопасной работы кранов и протоколы связи, необходимые для интеграции с вашими существующими обрезными прессами, дробеструйными установками или плавильными агрегатами.
Как получить консультацию
Мы анализируем производственные данные, чтобы разработать надежные роботизированные ячейки, устраняющие узкие места в производственном процессе и обеспечивающие изоляцию операторов от опасных зон с высокими температурами.
- Предоставление данных: Отправьте чертежи компонентов, целевые показатели производительности, а также фотографии или видеозаписи вашего текущего процесса ручного производства.
- Оценка технической реализуемости: Наша команда оценивает требования к грузоподъемности, рабочие зоны досягаемости, жесткость оснастки и возможность соблюдения заданного времени производственного цикла.
- Предложение по планировке и объему работ: Мы предоставляем предварительную симуляцию рабочей ячейки, стратегию разработки оснастки и объем интеграционных работ, определяющие полную foundry automation архитектуру.
 Russian
 English
 German