
12 ноября 2026 года
Ознакомьтесь с оборудованием для литья по выплавляемым моделям, включая машины для впрыска воска, системы изготовления керамических оболочек, автоклавы для удаления воска, робототехнические комплексы и полезные советы по выбору оборудования.
Что включает в себя оборудование для литья по выплавляемым моделям?
Оборудование для литья по выплавляемым моделям представляет собой комплекс машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, обработки незавершённого производства и обеспечения точного литья. Внедрение Правильная комбинация оборудования должна соответствовать геометрии деталей, технологическим процессам работы с воском и керамикой, объёму производства, требованиям к качеству и планам литейного предприятия по автоматизации для достижения жёстких допусков, высокой металлургической целостности и стабильной производительности.
Комплексная установка для точного литья объединяет несколько специализированных групп оборудования на различных этапах производственной цепочки:
- Производство восковых моделей: Прецизионные гидравлические или пневматические прессы для впрыска воска, резервуары для подготовки пастообразного воска, приспособления для сборки литниковых систем и автоматизированные станции установки литников.
- Строение керамической оболочки: Резервуары для приготовления суспензии с непрерывным перемешиванием, установки с псевдоожиженным слоем песка, дождевальные пескоструйные установки, сушильные камеры с замкнутой системой регулирования влажности и многоосевые манипуляторы для погружения.
- Системы удаления воска и обжига: Автоклавы для удаления воска с быстрым повышением давления пара, системы регенерации и подготовки воска, а также высокотемпературные печи для выжигания воска и предварительного нагрева.
- Обработка незавершённого производства (НЗП): Программируемые подвесные непрерывные конвейеры, автоматизированные передаточные шаттлы и термостойкие роботизированные захваты, защищающие хрупкие керамические оболочки от механических ударов.
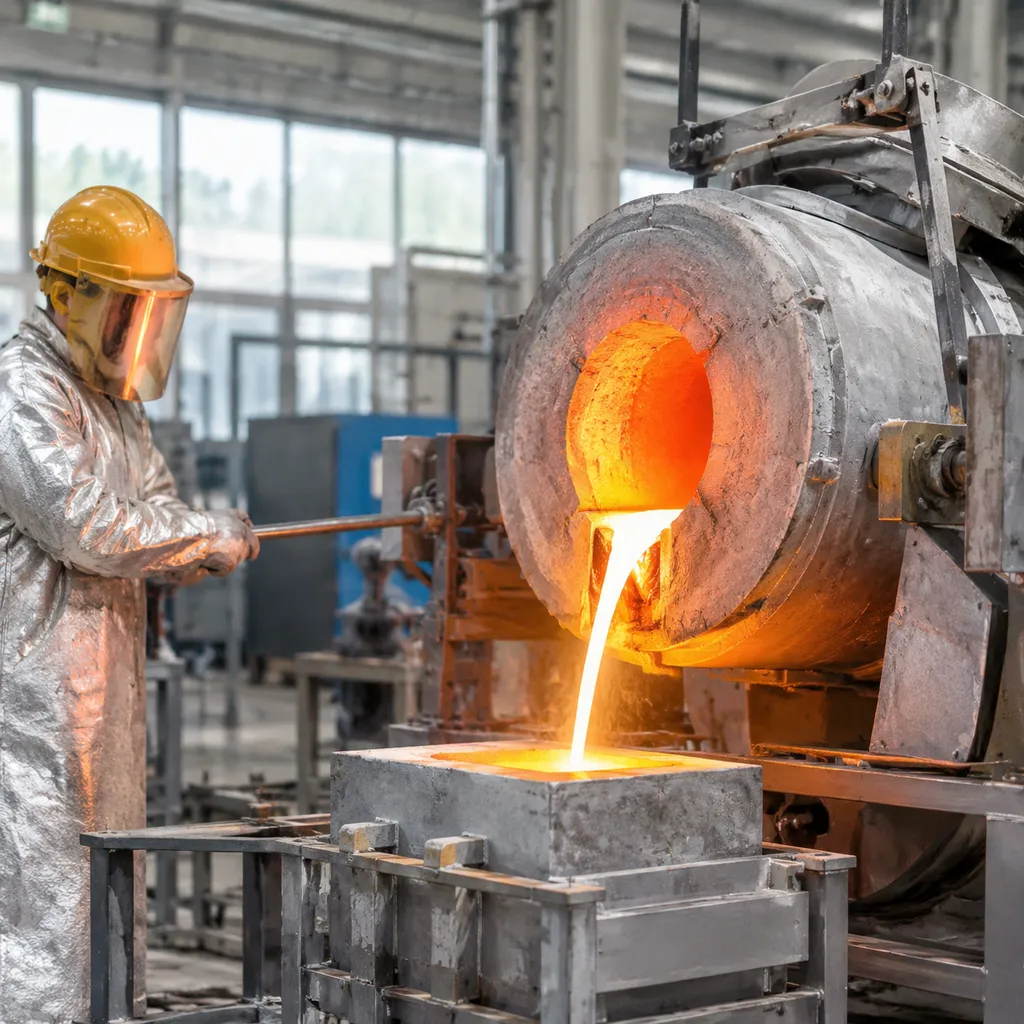
- Оборудование для плавки и заливки металла: Индукционные плавильные печи средней частоты без сердечника, установки вакуумной индукционной плавки (VIM), а также литейные станции с наклонной заливкой или опрокидыванием.
- Оборудование для обработки и отделки отливок: Гидравлические установки для удаления керамической оболочки, системы гидроабразивной очистки высокого давления, абразивные отрезные установки, термические печи и инструменты для контроля размеров.
Интеграция оборудования в технологический процесс литья по выплавляемым моделям
Оборудование для литья по выплавляемым моделям представляет собой совокупность машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, перемещения незавершённых изделий и обеспечения точного литья. Правильная комбинация оборудования должна соответствовать геометрии деталей, технологиям обработки воска и керамики, объёму производства, требованиям к качеству и планам литейного предприятия по автоматизации.
Каждая машина в нашей производственной компоновке выполняет конкретную механическую функцию на каждом этапе перемещения изделий по производственному цеху:
- Изготовление моделей и сборка модельных блоков: Полуавтоматические или автоматизированные установки для инжекции воска впрыскивают расплавленный модельный воск в высокоточные пресс-формы. Затем операторы или сборочные комплексы приваривают отдельные восковые модели к центральным литниковым стоякам, формируя восковые блоки, готовые к литью.
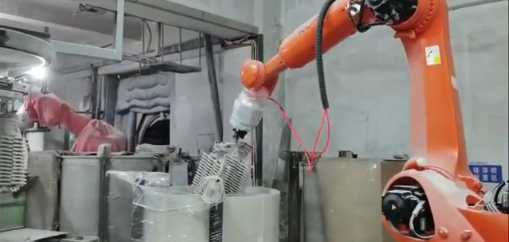
- Послойное формирование керамической оболочки: Роботизированные манипуляторы или карусельные установки для окунания погружают восковые блоки в смесители с суспензией, содержащей связующие на основе коллоидного кремнезёма, после чего наносят покрытие с помощью установок для нанесения песка методом дождевания или псевдоожиженных слоёв. Климатические камеры с контролируемыми условиями поддерживают строго заданные температуру и влажность, обеспечивая предсказуемую сушку каждого слоя.
- Удаление воска и обжиг форм: Паровые автоклавы высокого давления быстро удаляют основную массу воска за считаные минуты, предотвращая растрескивание неотверждённой керамической оболочки из-за теплового расширения. Пустые оболочки сразу же перемещаются в высокотемпературную печь Энергосберегающая печь для выжигания при температуре 1200 °C оболочек из золь-силикатной керамики для удаления остатков воска и обжига керамики до достижения полной конструкционной прочности.
- Плавка и заливка: Пока оболочки остаются предварительно нагретыми, специальная плавильная печь вместимостью 150–200 кг для литья по выплавляемым моделям плавит порции сплава под точным температурным контролем, обеспечивая чистую ламинарную подачу металла во время заливки.
- Удаление керамической оболочки и литников после литья: Пневматические выбивные молотки, установки для гидроструйной очистки высокого давления и абразивные отрезные пилы удаляют керамическую оболочку и отделяют отдельные металлические отливки от центральной литниковой системы для проведения окончательной проверки.
| Этап процесса | Основное интегрированное оборудование | Основные параметры контроля |
|---|---|---|
| Оснастка для изготовления моделей | Машины для литья восковых моделей под давлением, холодильные установки | Скорость потока, усилие смыкания пресс-формы, время выдержки |
| Литниковое литье по оболочке | Смесители суспензии, установки для дождевого нанесения песка, роботы | Вязкость суспензии, распределение зерен, скорость сушки |
| Удаление воска и спекание | Паровые автоклавы, печи для выжигания | Скорость повышения давления, температура выдержки огнеупорной формы |
| Плавка и литьё | Индукционные плавильные печи, разливочные ковши | Температура расплава, защита атмосферы |
| Очистка | Установки для выбивки отливок, отрезные станки | Цикл механической вибрации, точность резки |
Основные категории оборудования для литья по выплавляемым моделям
Оборудование для литья по выплавляемым моделям представляет собой комплекс машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, обработки заготовок на промежуточных этапах и обеспечения высокоточного литья. Правильно подобранная комбинация оборудования должна соответствовать геометрии деталей, технологическим процессам работы с воском и керамикой, объёму производства, требованиям к качеству и планам литейного производства по автоматизации. Ниже представлены основные категории оборудования, используемые на всех этапах технологического процесса точного литья.
В wax-инъекционных машинах
Прессы для изготовления восковых моделей формируют физическую основу литейной формы. Мы настраиваем наши инжекционные установки таким образом, чтобы обеспечивать строгие допуски по размерам и предотвращать усадочные раковины на моделях:
- Управление впрыском: Гидравлические системы с замкнутым контуром управления или электрические сервоприводные системы регулируют скорость потока, давление впрыска и время выдержки.
- Подготовка воска: Специальные резервуары поддерживают температуру пастообразного или жидкого воска в строго заданном диапазоне ±0,5 °C, обеспечивая стабильную объёмную усадку.
- Узлы зажима: Прочные плиты С-образной конструкции или с несколькими стяжными колоннами обеспечивают усилие зажима от 10 до более чем 100 тонн, предотвращая образование облоя по линии разъёма на сложных пресс-формах.
Независимо от того, производим ли мы крупносерийные компоненты или детали с жёсткими допусками для нашей cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits, надёжное впрыскивание воска исключает отклонения размеров ещё до начала формирования керамической оболочки.
Автоматизированные системы формирования керамической оболочки
Формирование оболочки требует абсолютной стабильности при многократном погружении в суспензию и нанесении обсыпочного материала:
- Смесители и резервуары для суспензии: Резервуары с непрерывным вращением и низким уровнем сдвиговых нагрузок поддерживают циркониевые суспензии, суспензии из плавленого кремнезёма и коллоидного диоксида кремния во взвешенном состоянии с постоянной вязкостью.
- Устройства для нанесения обсыпочного материала: Псевдоожиженные песчаные слои и установки для дождевого нанесения песка равномерно распределяют огнеупорные зерна по сложным геометрическим поверхностям, не повреждая хрупкие восковые элементы.
- Камеры контролируемой сушки: Закрытые сушильные туннели с автоматическим контролем температуры, влажности и воздушного потока предотвращают растрескивание оболочки и обеспечивают полное удаление влаги между слоями.
Паровые автоклавы для удаления воска
Удаление воска требует быстрого теплообмена, чтобы расплавить и вывести воск до того, как его тепловое расширение создаст напряжение в неотверждённой керамической оболочке:
- Быстрое повышение давления: В паровых сосудах высокого давления рабочее давление (от 6 до 8 бар) достигается менее чем за 5–7 секунд, что обеспечивает мгновенное расплавление пограничного слоя.
- Утилизация воска: Автоматизированные донные разгрузочные клапаны направляют расплавленный воск непосредственно в резервуары для разделения и сбора с целью его повторного использования.
- Защитные выключатели: Пневматические механизмы блокировки дверей, предохранительные клапаны и программируемые последовательности сброса давления обеспечивают безопасность операторов во время высокопроизводительных термических циклов.
Роботизированная автоматизация и системы перемещения незавершённого производства (WIP)
Соединение каждого этапа процесса с помощью специально разработанного транспортировочного оборудования обеспечивает сбалансированную работу производственных линий и снижает риск повреждения изделий при перемещении:
- Многоосевые роботы для погружения: Шарнирные роботы с шестью осями перемещают восковые блоки массой до нескольких сотен килограммов, выполняя точные операции наклона и вращения для нанесения покрытия на сложные внутренние каналы.
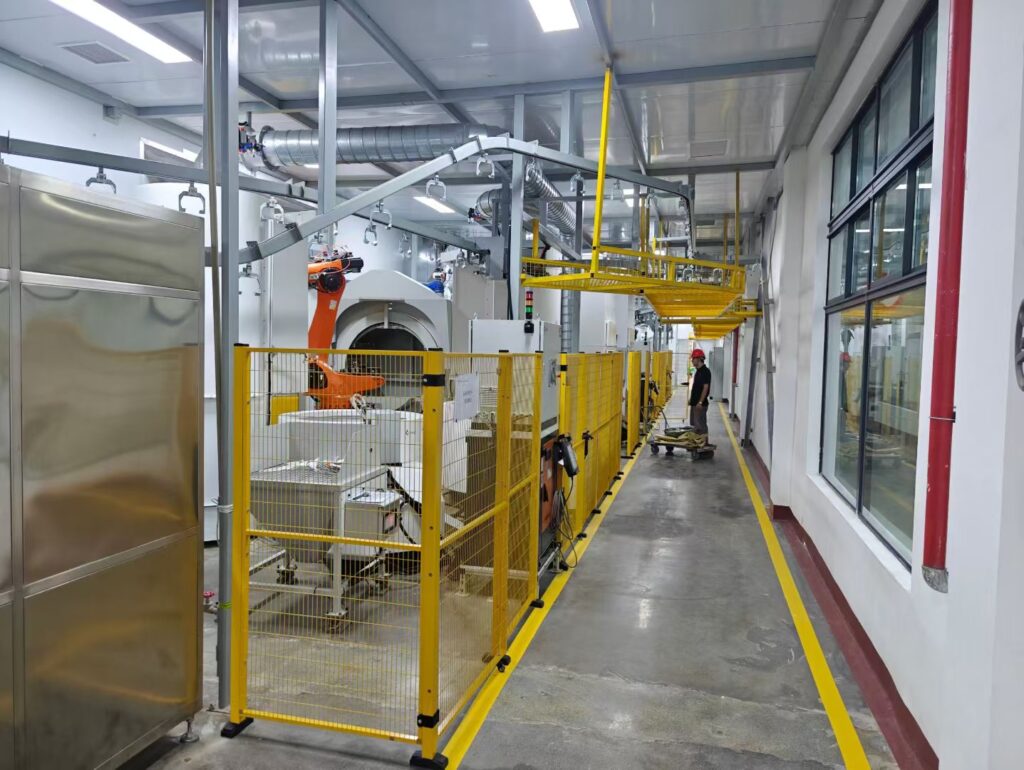
- Конвейеры для перемещения незавершённого производства (WIP): Подвесные конвейеры непрерывного действия с приводом и без него, а также рельсовые системы обеспечивают плавное перемещение хрупких керамических оболочек между станциями погружения, сушильными камерами и линиями выжигания.
- Отслеживание и интеграция с MES: Интегрированные считыватели штрихкодов или RFID отслеживают время сушки керамических оболочек и состояние рецептур, обеспечивая отсутствие отклонений при передаче смены.
Этапы выбора оборудования для литья по выплавляемым моделям
Выбор подходящей конфигурации никогда не сводится к покупке отдельных машин без учёта общей системы. Оборудование для литья по выплавляемым моделям представляет собой совокупность машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, перемещения незавершённых изделий и обеспечения точного литья. Правильная комбинация оборудования должна соответствовать геометрии деталей, технологиям обработки воска и керамики, объёму производства, требованиям к качеству и планам литейного предприятия по автоматизации.
Предлагаем пошаговую методику формирования эффективной и сбалансированной производственной линии:
Шаг 1. Определение геометрии деталей и габаритных размеров
Начинаем с оценки самых крупных и самых мелких отливок, запланированных для производства на линии. Размеры плит и усилие зажима: Подбирайте прессы для впрыска воска с учётом расчётной площади поверхности и размеров пресс-форм. Грузоподъемность: Подбирайте роботов для нанесения керамической оболочки и передаточные манипуляторы с учётом массы влажного литейного блока, а не сухих восковых моделей. Объёмы камер: Убедитесь, что паровые автоклавы и печи для выжигания воска способны обрабатывать литейные блоки максимальной высоты без ухудшения циркуляции тепла.
Шаг 2. Разработка стратегии работы с воском и моделями
Оснастка, химический состав воска и объёмы производства определяют требования к оборудованию начального этапа линии. Для крупносерийного производства необходимы автоматизированные многопозиционные установки для впрыска воска с точным контролем параметров восковой пасты, позволяющие минимизировать усадку. Если ваша деятельность ориентирована на изготовление прототипов или мелкосерийное производство специализированных изделий, оцените, что лучше использовать: стандартную оснастку для литья под давлением или 3D-печатная воск vs введённая воск для литья лучше соответствует вашим инвестициям в оборудование и бюджету первоначальных капитальных затрат.
Шаг 3. Согласование систем суспензии и автоматизации изготовления оболочек
Для основного и резервного слоёв требуются различные параметры обработки: Подготовка суспензии: Выбирайте вращающиеся ёмкости для суспензии с непрерывным перемешиванием, чтобы поддерживать связующее вещество (например, коллоидный диоксид кремния) во взвешенном состоянии. Методы нанесения: Используйте псевдоожиженные песчаные ванны для обработки сложных глубоких полостей, а для обеспечения равномерной прочности наружной оболочки — дождевые пескоструйные установки. Контроль окружающей среды: Оснастите производство сушильными камерами с контролируемой атмосферой, в которых непрерывно отслеживаются температура, влажность и воздушный поток, чтобы предотвратить растрескивание оболочки.
Шаг 4. Сбалансируйте продолжительность производственных циклов и поток незавершённого производства (НЗП)
Узкое место на одном участке останавливает работу всего литейного производства. Рассчитайте пропускную способность каждого этапа: Продолжительность цикла впрыска воска и скорость сборки Время сушки каждого слоя оболочки и доступность участка нанесения покрытия погружением Вместимость автоклава по партиям и продолжительность циклов выжигания оболочки и предварительного нагрева Циклы загрузки плавильной печи в сравнении с системами обработки и разливки расплава
Шаг 5. Определение уровней автоматизации и интеграция систем управления
Определите необходимый уровень повторяемости технологического процесса. Мы интегрируем программируемые логические контроллеры (ПЛК) и интерфейсы с управлением по рецепту на всех этапах: литье под давлением, роботизированное нанесение керамического покрытия и удаление воска. Цифровое отслеживание параметров обеспечивает прослеживаемость с обратной связью по замкнутому контуру, помогая исключить влияние человеческого фактора и соответствовать строгим стандартам качества в аэрокосмической, медицинской и промышленной отраслях.
Контрольный список по выбору оборудования для литья по выплавляемым моделям
Оборудование для литья по выплавляемым моделям представляет собой совокупность машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, перемещения незавершённых изделий и обеспечения точного литья. Правильная комбинация оборудования должна соответствовать геометрии деталей, технологиям обработки воска и керамики, объёму производства, требованиям к качеству и планам литейного предприятия по автоматизации.
Прежде чем выделять средства на приобретение оборудования, воспользуйтесь этим практическим контрольным списком, чтобы обеспечить сбалансированную производительность, совместимость с инженерными коммуникациями и высокое качество продукции:
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Ключевые пункты проверки | Целевые инженерно-технические параметры |
|---|---|---|
| Геометрия детали и габариты пресс-формы | Размер зажимных плит, грузоподъёмность робота и радиус его действия, диаметр рабочей камеры автоклава | Обеспечение размещения литникового блока с максимальными высотой, шириной и массой сборки с учётом необходимых зазоров |
| Технологический процесс и металлургические характеристики воска | Замкнутое регулирование температуры, регулируемый расход при впрыске, использование вакуумной системы | Исключение усадки моделей, утяжин и захвата воздуха на тонких участках |
| Контроль параметров окружающей среды в помещении для нанесения керамической оболочки | Кратность воздухообмена, контроль относительной влажности (RH), стабильность температуры | Стабильные циклы сушки связующего для суспензий на основе коллоидного диоксида кремния и циркона |
| Возможности по сплавам и заливке | Производительность индукционной плавки, контроль скорости заливки, температуры предварительного нагрева форм | Обеспечение надлежащего заполнения форм и их целостности при работе со сложными сплавами, такими как Литьё из стали марки 4340 высокопрочных компонентов по индивидуальным заказам |
| Балансировка производственной линии и продолжительность циклов | Продолжительность цикла впрыска в сравнении со скоростью вращения карусели окунания и объёмом загрузки автоклава | Отсутствие узких мест и незавершённого производства (WIP) между сборкой моделей и операциями удаления воска |
| Инженерные коммуникации и площадь производственных помещений | Давление сухого пара (не менее 8–10 бар), производительность пневматической системы (CFM), нагрузка на трёхфазную электросеть | Надёжное снабжение инженерными ресурсами без падения давления в магистралях во время производственного цикла |
Первоочередные пункты контрольного списка
- Проверить масштабируемость автоматизации: Выбирайте оборудование с открытой архитектурой ПЛК (например, Siemens или Allen-Bradley), чтобы в дальнейшем обеспечить простую интеграцию с автоматизированными передаточными рельсовыми системами или роботизированными установками для окунания.
- Согласование прочности оболочки с процессом удаления воска: Убедитесь, что ваш паровой автоклав достигает рабочего давления за 4–7 секунд, чтобы предотвратить растрескивание оболочки из-за расширения воска.
- Стандартизация интерфейсов оснастки: Используйте стандартизированные плиты восковых пресс-форм и схемы расположения выталкивающих штифтов на всех восковых прессах, чтобы сократить время простоя при переналадке.
Область охвата закупочных требований
Раннее определение границ ответственности по инженерным коммуникациям предотвращает задержки проекта и скрытые расходы при монтаже оборудования. Оборудование для литья по выплавляемым моделям представляет собой комплекс машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, перемещения незавершённой продукции и обеспечения высокоточного литья. Правильная комбинация оборудования должна соответствовать геометрии деталей, технологическим процессам работы с воском и керамикой, объёму производства, требованиям к качеству и планам литейного предприятия по автоматизации.
При разработке договоров на закупку оцените следующие ключевые параметры разграничения ответственности:
- Границы подключения инженерных коммуникаций: Чётко распределите ответственность за подключение инженерных коммуникаций. Укажите, кто обеспечивает редукторы давления для пара высокого давления, отдельные линии охлаждения для восковых прессов, канальные контуры осушения воздуха для сушильных туннелей и локальные точки подключения систем пылеулавливания. Опыт работы на нашем собственном современном литейном заводе показывает, что стандартизированные точки подключения инженерных коммуникаций позволяют устранить узкие места при вводе производственных площадей в эксплуатацию.
- Архитектура систем управления и программного обеспечения: Установите обязательные требования к чётким протоколам обмена данными между всеми автономными установками. Убедитесь, что восковые прессы, роботизированные манипуляторы для окунания и контроллеры автоклавов используют совместимые платформы ПЛК и промышленные полевые шины (например, Profinet или EtherCAT), обеспечивающие централизованную регистрацию данных и диспетчерское управление.
- Блокировки пресс-форм и штампов: Задокументируйте все стандарты механического зажима, схемы расположения выталкивателей, размеры Т-образных пазов плит и гидравлические интерфейсы механизмов вытяжки стержней. Оборудование должно поддерживать как существующие пресс-формы предыдущих поколений, так и современные модульные инструменты без использования специальных переходных плит.
- Пороговые показатели эффективности FAT и SAT: Привяжите этапы закупки непосредственно к измеримым технологическим показателям. Критерии приемки после пробного запуска должны охватывать стабильность температуры впрыска в пределах ±0,5 °C, контроль допустимых отклонений плотности шликера, время набора давления при быстром повышении давления в автоклаве, а также полные испытания автоматизации сухого цикла до отгрузки оборудования.
- Изнашиваемые детали и стратегический запас запасных частей: Включите критически важные изнашиваемые компоненты в базовую комплектацию закупки. Предусмотрите запасные рабочие колеса насосов для шликера, нагреватели форсунок для впрыска воска высокого давления, уплотнения дверей паровых автоклавов и диффузионные мембраны песчаного слоя, чтобы избежать незапланированных остановок производства во время запуска.
Часто задаваемые вопросы
Какое оборудование для литья по выплавляемым моделям наиболее важно для нового литейного производства?
Прессы для впрыска воска и системы формирования керамических оболочек составляют основу литейного производства. Оборудование для литья по выплавляемым моделям представляет собой комплекс машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, перемещения заготовок на промежуточных этапах производства и обеспечения точного литья. Если восковая модель дает неравномерную усадку или керамическая оболочка разрушается под воздействием термических напряжений во время удаления воска, последующая заливка металла уже не сможет спасти производственный цикл. В первую очередь следует отдавать предпочтение высокостабильным установкам для впрыска воска и системам с точным контролем условий сушки.
Может ли один поставщик обеспечить всю производственную линию?
Да, поставщики комплексных инженерных решений могут поставить полностью готовые производственные линии — от оснастки для изготовления моделей до окончательной обрезки отливок. Однако многие литейные предприятия приобретают специализированное оборудование у отдельных производителей, например установки для впрыска воска под высоким давлением у одного производителя, а паровые автоклавы у другого, чтобы учитывать специфические объемы производства и бюджетные ограничения. Оптимальная комбинация оборудования должна соответствовать геометрии деталей, технологиям работы с воском и керамикой, объемам производства, требованиям к качеству и планам литейного предприятия по автоматизации.
Когда следует автоматизировать погружение оболочек в суспензию и транспортировку материалов?
Автоматизация установок для нанесения оболочки методом погружения и транспортировки материалов целесообразна в следующих случаях: Масса партий превышает эргономические нормы: Тяжёлые сборки деревьев (массой более 15–20 кг) вызывают у операторов усталость и приводят к неравномерному нанесению суспензии. Увеличение объёмов производства: Ежедневная потребность в формах превышает производительность ручного труда за смену. Требуется высокая повторяемость толщины оболочки: Роботизированное погружение обеспечивает стабильное стекание суспензии и одинаковую толщину песчаного покрытия на сложных деталях с криволинейной поверхностью.
Какую информацию следует предоставить поставщикам при запросе коммерческого предложения?
Чтобы получить точный расчёт стоимости оборудования и предложение по его компоновке, предоставьте следующие сведения: Габариты обрабатываемых деталей: Максимальные и минимальные размеры деревьев, их масса и объём впрыскиваемого воска. Целевая производительность: Требуемый объём выпуска форм за день или час. Технические требования к процессу: Типы суспензий (коллоидный диоксид кремния, этилсиликат), методы распределения песка и продолжительность циклов сушки в сушильной камере. Инженерные коммуникации предприятия: Доступная мощность пароснабжения, давление сжатого воздуха, электроснабжение и размеры производственных помещений.
Предоставляет ли Vastpe услуги как прецизионного литья, так и обработки на станках с ЧПУ?
Да. Мы выступаем в качестве комплексного производственного партнёра, управляя полным производственным циклом — от проектирования оснастки и литья до высокоточной финишной обработки на станках с ЧПУ. Благодаря нашей комплексный сервис, мы исключаем риски и задержки сроков, связанные с координацией работы отдельных литейных и механических предприятий. Такая интеграция позволяет использовать наши проверенные технических преимуществах для поставки готовых к сборке компонентов с высокой точностью размеров непосредственно на вашу сборочную линию.
Дополнительные материалы по прецизионному литью и технологическим процессам
Оборудование для литья по выплавляемым моделям представляет собой совокупность машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, обработки заготовок на промежуточных этапах производства и обеспечения прецизионного литья. Правильная комбинация оборудования должна соответствовать геометрии деталей, технологиям работы с воском и керамикой, объёмам производства, требованиям к качеству и планам литейного предприятия по автоматизации. Чтобы понять, как конкретные конфигурации оборудования взаимодействуют с различными группами сплавов и строгими требованиями к применению, ознакомьтесь с нашими специализированными инженерными руководствами:
- Обработка с учётом специфики сплавов: Согласуйте системы плавки, заливки и формирования оболочек с металлургическими характеристиками, ознакомившись с нашим руководством по инвестиционное литье из легированной стали.
- Конструкционные элементы с повышенными требованиями к надёжности: Сравните возможности оборудования и стратегии контроля дефектов для критически важных деталей, изучив наш обзор литью по выплавляемым моделям для аэрокосмической отрасли при производстве высокоточных компонентов.
- Системы на основе лёгких сплавов: Оцените особенности терморегулирования и динамику формования, адаптированные к процессам литья цветных металлов, в рамках нашего подробного Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке.
Согласование технологических требований с соответствующими характеристиками оборудования обеспечивает стабильную повторяемость размеров, оптимальную продолжительность производственного цикла и бесперебойную передачу процессов на каждом этапе литейного производства.
Следующий шаг: обсудите план оснащения оборудованием с Vastpe
Оборудование для литья по выплавляемым моделям представляет собой совокупность машин, систем и средств управления, используемых для изготовления восковых моделей, формирования керамических оболочек, удаления воска, перемещения незавершённых изделий и обеспечения точного литья. Правильная комбинация оборудования должна соответствовать геометрии деталей, технологиям обработки воска и керамики, объёму производства, требованиям к качеству и планам литейного предприятия по автоматизации.
Мы напрямую сотрудничаем с вашей инженерной командой, чтобы проверить технические параметры, устранить узкие места и подобрать оборудование, соответствующее вашим реальным производственным целям.
Что мы рассматриваем совместно
- Габариты деталей и усилия зажима: Проверка того, что размеры плит оборудования для впрыска воска, усилие зажима и конфигурация пресс-форм позволяют работать со всем ассортиментом вашей продукции без образования облоя и деформаций.
- Особенности работы участка изготовления керамических оболочек: Подбор размеров емкостей для шликера, установок для нанесения песка и систем контроля окружающей среды в соответствии с графиками сушки и требованиями к толщине оболочки.
- Производительность автоклавов и участка удаления воска: Согласование скорости повышения давления пара, продолжительности циклов и объема камер с ежедневным объемом производства форм.
- Перемещение материалов и автоматизация: Оценка ручных производственных участков и роботизированных линий окунания для повышения повторяемости результатов и минимизации уровня брака.
Независимо от того, модернизируете ли вы существующий производственный участок или создаете полноценные производственные линии, связанные с нашим услуги литья под давлением алюминия для прецизионного литья, Vastpe предоставляет комплексные технические обзоры, чтобы гарантировать соответствие ваших инвестиций в оборудование масштабам вашей деятельности.
 Russian
 English
 German