

2026年9月20日
Прецизионный элемент литья из металла для долговечных промышленных применений, обеспечивающий превосходную прочность, точность и надежную работу, изготовленный по вашим требованиям
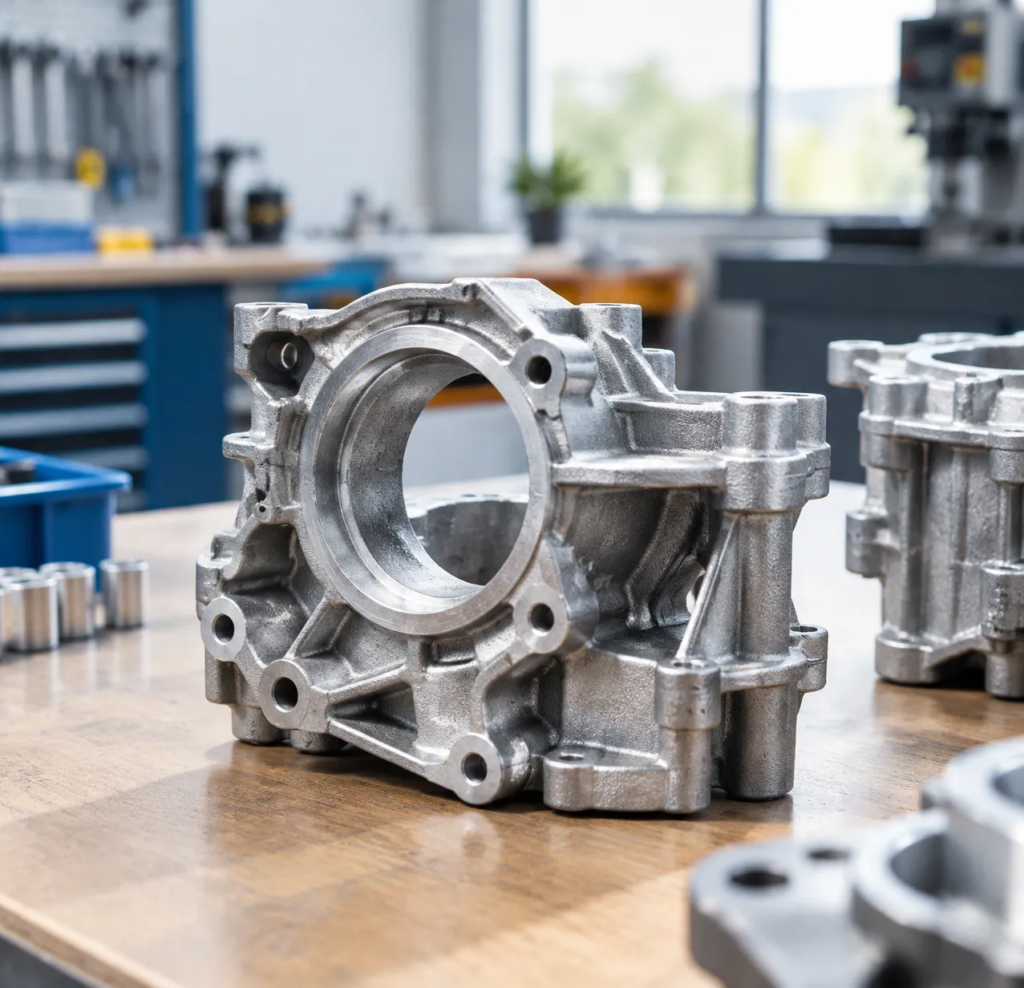
Типы процессов литья металла для индивидуальных деталей
Выбор правильного процесса литья определяет структурную целостность, качество поверхности и себестоимость вашей индивидуальной детали литья деталь литья металла. Мы сопоставляем геометрию вашей детали, объем заказа и марку сплава с оптимальным методом литья, чтобы минимизировать вторичную обработку и устранить внутренние дефекты.
Песчаное литье для крупных, тяжелых металлических компонентов
Песчаное литье — наш основной выбор для тяжелого промышленного оборудования, корпусов насосов и крупных конструктивных элементов. Мы применяем песок с зелёной или смолистой формовкой для плавки ферросплавов и некоррозионных сплавов практически без ограничений по массе.
- Лучшее для: Средне- и крупномасштабные конструктивные рамы, корпуса клапанов и детали изнашивания тяжелого оборудования.
- Ключевые преимущества: Низкие стартовые затраты на формовочные чертежи, гибкие партии и высокая универсальность по чёрному чугуну и маркам углеродистой стали.
- Типичные сплавы: Серый чугун, ковкий чугун и литейные стали.
Литейное литье по утрате воска (Investment Casting) для сложных металлоузлов с высокой точностью
Литейное литье обеспечивает близкую к округлому форме точность для замысловатых геометрий, которые нельзя получить стандартными методами песчаного литья. Мы предлагаем как литье из силикатного раствора для превосходной отделки поверхности и жестких допусков по размерам, и литье из стекла на воде для экономически выгодной коммерческой фурнитуры.
- Лучшее для: Тонкостенные кронштейны, гидравлические импеллеры, турбинные детали и авиационная техника.
- Ключевые преимущества: Исключительная как-отливочная шероховатость поверхности, сниженные вторичные допуски обработки и возможность сложных внутренних каналов.
- Типичные сплавы: Нержавеющая сталь (304, 316, 17-4PH), легированная сталь и жаростойкие суперсплавы.
Гидравлическое литьё высокого и низкого давления для массового производства
Для высокоскоростного, повторяемого производства наши технологии литья под напором внедряют расплавленные цветные металлы в долговечные стальные штампы под контролируемым давлением.
- Литье под высоким давлением (HPDC): Быстрые циклы, идеальные для тонкостенных, легких компонентов, требующих высокой размерной согласованности на сотни тысяч единиц.
- Литьё под низким давлением (LPDC): Медленное, ламинарное заполнение полости, обеспечивающее плотность и структурную целостность без пор для герметичных применений.
- Типичные сплавы: Алюминий (A380, A356, ADC12), цинковые и магниевые сплавы.
Центробежная литьё для симметричных цилиндрических деталей
Мы применяем центробежную литьё для изготовления полых, вращательно симметричных металлических компонентов без использования центровых опор. Высокая центробежная сила толкает расплавленный металл к внешней стенке формы, заставляя легкие шлаковые примеси и газовую пористость собираться к внутреннему диаметру для легкой обработки.
- Лучшее для: Втулки, цилиндрические вкладыши, трубопроводы высокого давления и корпусные вставки двигателей.
- Ключевые преимущества: Высокая плотность материала, однородная зернистость и исключительная радиальная прочность на растяжение.
- Типичные сплавы: Бронза, чугун, легированная сталь и нержавеющая сталь.
Литьё по оболочечной форме для точной размерности и гладкой отделки
Литьё по оболочечной форме использует песок с смоляной пропиткой, затвердевающий над нагретыми металлическими контурами, чтобы образовать жесткие тонкостенные формы. Это заполняет промежуток между традиционным песочным литьём и точной литьём под восковую модель.
- Лучшее для: Гидравлические коллекторы клапанов, заготовки зубчатых колес для автомашин и небольшие корпуса коробок передач.
- Ключевые преимущества: Высшее согласование размеров по сравнению с обычным песочным литьём, более гладкая поверхность и автоматизированное производство форм для среднего и высокого объёмов.
- Типичные сплавы: Углеродистая сталь, ковкий чугун и латунные сплавы.
| Процесс | Типичный допуск | Окончательная обработка поверхности | Лучший диапазон объёмов | Инвестиции в tooling |
|---|---|---|---|---|
| Инвестиционное литье | ±0.1 мм до ±0.3 мм | Ra 1.6 – Ra 6.3 мкм | Низкий до высокого | Умеренный |
| Песчаное литье | ±0.8 мм до ±2.0 мм | Ra 12.5 – Ra 25 мкм | Низко–средний | Низкая |
| Литье под давлением | ±0.05 мм до ±0.2 мм | Ra 0.8 – Ra 3.2 мкм | Высокий выпуск до серийного производства | Высокая |
| Литейная формующая оболочка | ±0.3 мм до ±1.0 мм | Ra 3.2 – Ra 12.5 мкм | От среднего к высокому | Умеренный |
| Центробежное литье | ±0.5 мм до ±1.5 мм | Ra 6.3 – Ra 12.5 мкм | Низкий до высокого | Низкая до умеренной |
Руководство по выбору материалов для литьевых изделий из металла
Выбор правильного сплава определяет прочность, износостойкость и стоимость производства вашего заказа на металлопроизводство деталь литья металла. Мы льем и обрабатываем широкий диапазон чугунов и цветных сплавов, сопоставляем точные химические стандарты (ASTM, AISI, DIN, JIS) с вашей рабочей средой.
Литейные сплавы с содержанием железа: серый чугун, ковкий чугун и углеродистая сталь
Железистые металлы составляют основу тяжелых промышленных применений, где критичны несущие нагрузки, износостойкость и экономичность:
- Серый чугун: Отличная способность демпфирования вибраций и высокая обрабатываемость. Идеально подходит для блоков двигателей, оснований станков и корпусов коробок передач.
- Чугу́нулистая сталь (шпинтовая сталь): Обладает сферическими графитовыми включениями, обеспечивающими высокую прочность на растяжение, пластичность и ударную вязкость. Мы широко используем её для поворотных пальцев, скоб тяжелой техники и корпусов под давление рабочей жидкости.
- Углеродистая и низкоуглеродистая сталь (WCB, 4140, 4340, 8620): Обеспечивает выдающуюся вязкость, ударную прочность и свариваемость для конструктивных и горно-шахтных компонентов под высокие нагрузки.
Стали нержавеющие антикоррозийные и жаропрочные сплавы
Для агрессивных химических сред, морской атмосферы или условий работы при высоких температурах присваиваем специальные сорта сплавных сталей:
- Аустенитные сорта (304, 304L, 316, 316L): Выдающаяся коррозионная стойкость и прочность на изгиб, что делает их стандартным выбором для корпусов насосов, клапанов и оборудования для пищевой промышленности. Ознакомьтесь с нашими литьевых нержавеющих сталей кастовых сплавов и марок для точных химических спецификаций.
- Мартенситные и отвердевающие(17-4PH): Соединяет высокую механическую прочность с устойчивой защитой от коррозии после постлитейной термической обработки.
- Дуплекс-стали: Обеспечивают превосходную устойчивость к отслаиванию и коррозионному растрескиванию в условиях тяжёлой морской добычи и химической переработки. Для подробных рекомендаций по закупке обращайтесь к нашему литье нержавеющей стали для инженеров.
Легкие цветные металлы: алюминий и магний в составе литейных сплавов
Когда снижение веса и тепловая эффективность управляют вашим проектом, нетитановыми сплавами обеспечиваются оптимальные соотношения прочности к массе:
- Литейные сплавы алюминия (A356, A380, ADC12): A356 предлагает высокую пластичность и структурную прочность для литья по выкружке и песку, в то время как A380 и ADC12 обеспечивают отличную текучесть для литья под высоким давлением в литейных штампах. Распространенные применения включают автомобильные корпуса, радиаторы и кронштейны.
- Магниевые сплавы: Самые легкие конструкционные металлы, обеспечивающие высочайшее отношение жесткости к массе и исключительную демпированность для специализированных легковесных компонентов.
Медно-бронзовые сплавы: латунь и бронза для износа и морских применений
Медные сплавы устойчивы к биопленке, задиру и коррозии соленой воды, одновременно обладая низким сопротивлением качению по соседующим стальным поверхностям:
- Оловянная бронза и алюминиевая бронза: Исключительная износостойкость, ударная прочность и стойкость к соленой воде для морских пропеллеров, импеллеров и подшипников с крупной рабочей нагрузкой.
- Латунные сплавы: Высокая ливарность, герметичность и эстетическая привлекательность, широко используются в сантехнических фитингах, клапанах для жидкостей и электротехническом оборудовании.
Цинковые сплавы для прецизионных миниатюрных деталей и высокоскоростного производства
Литейные сплавы цинка (такие как Zamak 3 и Zamak 5) демонстрируют высокую ударную прочность, естественное смазочное качество и низкую температуру плавления. Эти свойства обеспечивают быстрые времена цикла, длительный срок службы форм и ультратонкие стенки при массовом производстве корпусов прецизионной электроники, автомобильных разъемов и сложного оборудования.
| Группа сплавов | Распространённые марки материалов | Ключевые механические / физические преимущества | Основные промышленные применения |
|---|---|---|---|
| Чугун | Серый чугун, ковкий чугун (60-40-18, 65-45-12) | Высокая прочность на сжатие, демпфирование вибраций, пластичность | Корпуса редукторов, рамы машин, рычаги подвески |
| Углеродистая и легированная сталь | WCB, 4140, 4340, 8620 | Экстремальная прочность на растяжение, ударная вязкость, свариваемость | Ссылки на тяжелую технику, структурные скобы, горнодобывающее оборудование |
| Нержавеющая сталь | 304, 316, 17-4PH, Дуплекс | Коррозионная стойкость, химическая стабильность, термостойкость | Корпуса клапанов, Impellers насоса, морское и пищевое оборудование |
| Алюминиевые сплавы | A356, A380, ADC12 | Легкость, высокая теплопроводность, точные допуски | Автомобильные компоненты трансмиссии, электронные корпусы |
| Медно-цинковые сплавы | Бронза, Латунь, Zamak 3/5 | Антипригар, морская коррозионная стойкость, прецизионная тонкостенная | Подшипники, морские фитинги, миниатюрные детали высокого объема |
Пошаговый процесс литья металла и изготовления деталей
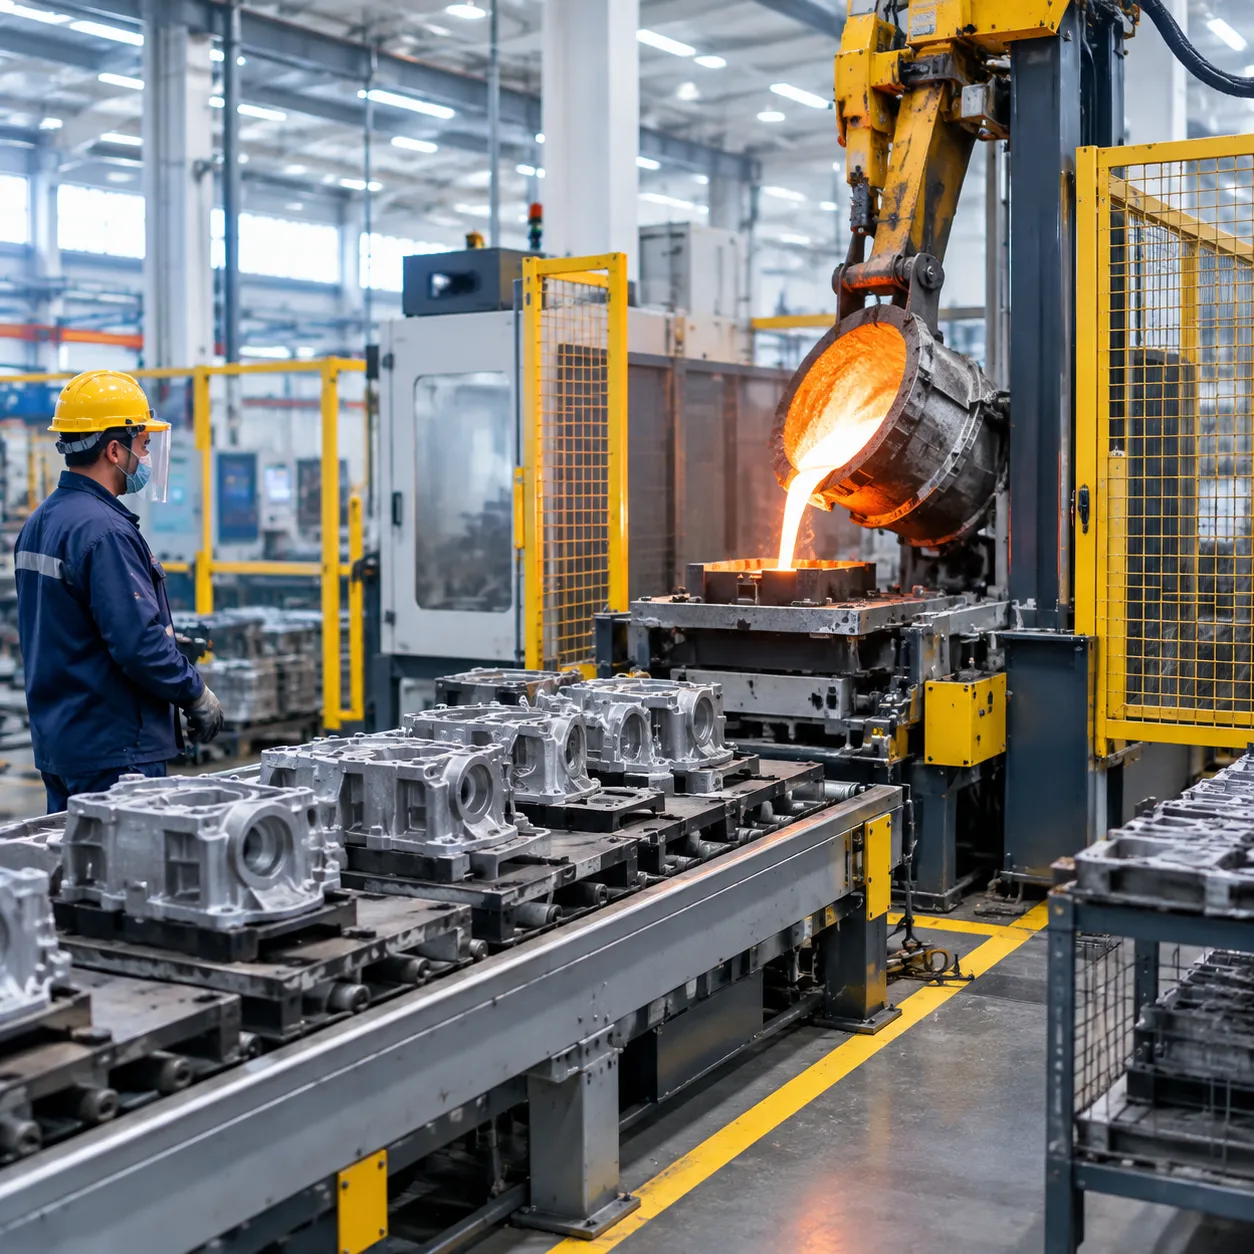
Обеспечение надежного, бездефектного выпуска деталь литья металла требует полного контроля процесса. Мы переводим каждый компонент через структурированный рабочий процесс — от начальной инженерной валидации до финальной механообработки по нескольким осям — чтобы обеспечить структурную целостность, точные допуски и устойчивое качество партии.
1. 3D CAD-моделирование, моделирование потока литья и проектирование оснащения
Каждый проект начинается с подробного обзора пригодности к производству (DFM). Мы оцениваем ваши 2D-чертежи и 3D CAD-модели (STEP/IGES), чтобы проверить единообразие толщины стенок, допуски чертежа и размещение разделительной линии. Компьютерное моделирование (Computer-Aided Simulation): Мы моделируем поток металла и термическое затвердевание, чтобы предсказать турбулентность, захват воздуха и очаги перегрева до резки стали. Инженерия лопаток и питателей (Gating & Riser Engineering): Мы оптимизируем каналы подачи, лопатки и питатели для непрерывного питания расплавленного металла и компенсации объемного усадки. Расчеты допусков на усадку (Shrinkage Allowance Calculations): Размеры оснастки точно масштабируются, чтобы компенсировать естественную термическую сжимаемость конкретных сплавов.
2. Формовка, сборка ядра и подготовка полости литья
После утверждения дизайна оснастки мы производим физические образцы и сборки форм, адаптированные к требуемому способу литья. Оснастка и образцы (Tooling & Patterns): Мы обтачиваем долговечные образцы из металла, смолы или воска, в зависимости от того, нужен ли большой выпуск песочного формования или инвестиционные и прецизионные литьевые услуги. Производство песчаных ядер (Sand Core Production): Для внутренних каналов, уступов и полых полостей мы заливаем предобработанные или смоляные песочные ядра, которые сохраняют форму при высокой температуре. Сборка формы и зажимка (Mold Assembly & Clamping): Половинки форм обхода (cope и drag или керамические оболочки) совмещаются по направляющим штифтам, надежно зажимаются и заранее подогреваются, если необходимо, чтобы избежать термического удара.
3. Руд Melt, дегазация и контролируемый литьё
Чистый расплавленный металл — основа структурной прочности. Мы плавим сертифицированные сырьевые слитки в индукционных печах средней частоты под строгим тепловым контролем. Проверка химии расплава: Мы тестируем расплавленные образцы с помощью спектрометров оптического эмиссионного напряжения прямого считывания (OES) перед переливкой, чтобы проверить соответствие химии. Дегазация и удаление шлака: Мы удаляем растворённые газы (например, водород) и шлак, чтобы исключить внутризаводной газовый пористость и неметаллические включения. Контролируемое литьё: Металл заливается при точных температурах и ламинарных скоростях потока, чтобы минимизировать окисление и предотвратить холодные застывания.
[Проверка химии расплава через OES] ➔ [Дегазация и деслакование] ➔ [Проверка температуры] ➔ [Контролируемое литьё]
4. Затвердевание, охлаждение и выбивка
После литья деталь литья происходит контролируемое охлаждение внутри полости формы. Управление затвердеванием: Мы контролируем время охлаждения, чтобы обеспечить однородную зернистость и предотвратить внутренние трещины или коробление. Механическая вибрация и удаление: После полного затвердевания детали извлекаются из формы с использованием вибрационных столов, ударных барабанов или водяных струй высокого давления. Удаление сердечников: Песчаные сердечники разбиваются и вымываются из внутренних портов и жидкостных каналов.
5. Пост_CAST-обработка, снятие выступов и зачистка
Сырые литые заготовки снимаются с формы с присадными системами и требуют начальной обработки поверхности. Резка: Мы распиливаем, газорезим или пресс-откалываем зацентры, подпоры и переливные отверстия от основного литья. Зачистка и шлифовка: Операторы выравнивают заусенцы, микротрещины и следы стыков до гладкого, однородного контура. Стрельбовая очистка: Отливки проходят через автоматические камеры пескоструйной или пескоструйной обработки для удаления остаток формовочного материала, окалинки и оксидов, образуя равномерную поверхность поверхность литья.
6. Прецизионная вторичная обработка на ЧПУ для критических допусков по размерам
Хотя литье обеспечивает заготовке близкую к готовому размеру форму, вторичная обработка достигает сопрягаемых поверхностей, отверстий под подшипники и резьбовых отверстий, требующих микронной точности. Следуя нашему проверенному руководство по литью песчаных форм и механической обработке рабочие процессы: заготовки зажимаются напрямую в многоосевые центры с ЧПУ.
| Операция обработки | Цель | Типичные инженерные особенности |
|---|---|---|
| Фрезерование на ЧПУ и выборка торцевых поверхностей | Создает плоские уплотняющие сопряженные поверхности | Фланцы, крышки насосов, подкладки для крепления |
| Токарная обработка на ЧПУ и растачивание | Обеспечивает концентрические внутренние и внешние диаметры | Кулачные посадки, цилиндрические отверстия, узлы подшипников |
| Сверление и резьбовые отверстия | Добавляет точные места крепления и резьбы | Схемы болтов, порты труб, отверстия под винты с пресс-упором |
| Точность шлифовки | Обеспечивает сверхгладкие поверхности | Динамические уплотнительные зоны, прецизионные направляющие |
Соединяя квалифицированные методы литья с внутренней ЧПУ-обработкой, мы предлагаем готовые к эксплуатации кастинг из металла на заказ детали, которые прямо устанавливаются на ваши сборочные линии без проблем с посадкой.
Основные принципы проектирования для индивидуальных металлических литых деталей
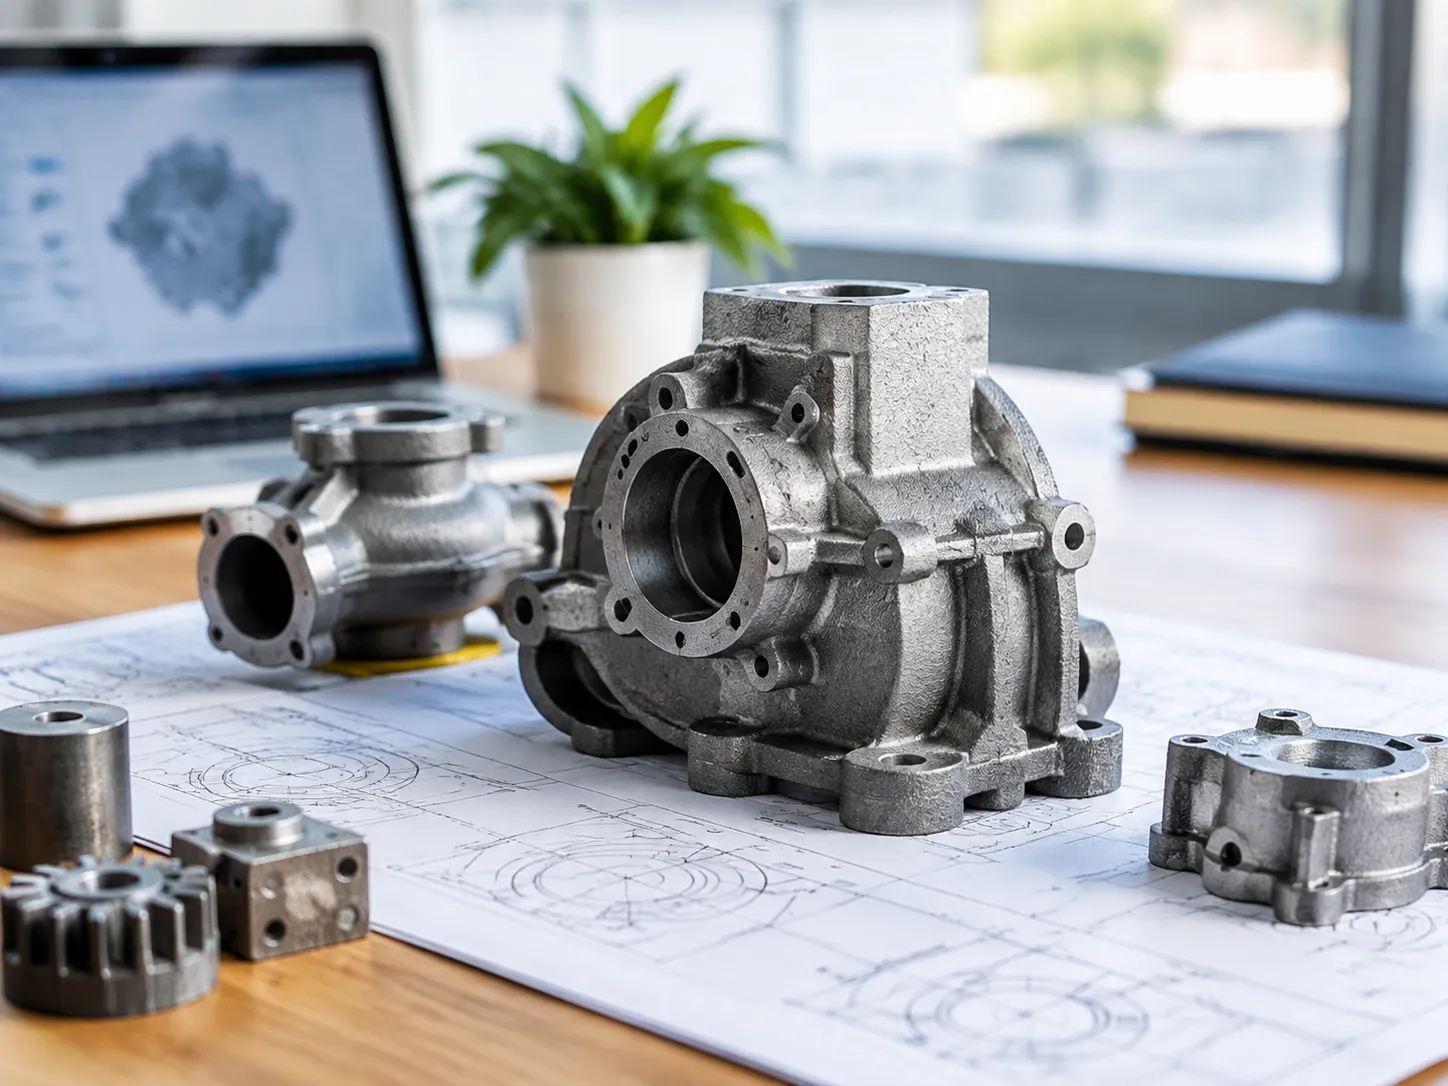
Проектирование надежного деталь литья металла требует балансировки функциональных требований с физическими реалиями течения расплавленного металла, скоростей охлаждения и разделения форм. Когда мы проводим обзоры по проектированию под производство (DFM) для индивидуальных компонентов, мы фокусируемся на ключевых правилах геометрии, которые исключают структурные дефекты и снижают общие затраты на оснастку и механообработку.
Поддержание одинаковой толщины стенок для устранения перегревов и деформаций
Несогласованная толщина стенок является одной из основных причин усадки, внутренних горячих точек и деформации после охлаждения. Более толстые участки остаются расплавленными дольше по сравнению с окружающими тонкими стенками, отрывая материал по мере их затвердевания.
- Держите номинальную толщину стенок одинаковой: Сохраняйте одинаковое поперечное сечение по всей деталям литья, по возможности.
- Используйте постепенные переходы: Когда вариации стен неизбежны, сочетайте изменение толщины с помощью плавной уступки (обычно соотношение уклона 3:1), чтобы обеспечить гладкие тепловые градиенты.
- Полые отверстия и ребра: Вместо массивных цельных секций спроектируйте полые полости с внутренними ребрами, чтобы обеспечить механическую прочность без лишнего теплового объема.
Правила уклона чертежа для чистого отделения формы
Уклоны чертежа позволяют узорам освобождаться из песчаных форм или литейных деталей чисто, чтобы их легко извлекать из постоянных металлических пресс-форм без задира инструмента или повреждения поверхности литья.
| Метод литья | Рекомендуемый внешний уклон | Рекомендуемый внутренний уклон |
|---|---|---|
| Песчаное литье | 1.0° – 2.0° | 2.0° – 3.0° |
| Инвестиционное литье | 0.0° – 0.5° (часто возможен нулевой уклон) | 0.5° |
| Литье под давлением | 1.0° – 1.5° | 1.5° – 2.5° |
Применение правильных уклонов чертежа напрямую снижает износ оснастки, улучшает циклы обработки и поддерживает чистоту и однородность поверхностей.
Щедрые фаски и радиусные размеры для минимизации напряжений
Острые внутренние углы создают значительные концентрации напряжения во время охлаждения, что часто приводит к горячим трещинам, растрескиванию и турбулентности во время заливки.
- Внутренние радиусы (фаски): Мы проектируем внутренние фаски так, чтобы их толщина была не меньше соседней стенки, чтобы распределить структурное напряжение и способствовать ламинарному течению металла.
- Внешние радиусы (округления): Внешние углы должны иметь плавные радиусные переходы, чтобы предотвратить преждевременное застывание и устранить слабые кромочные плоскости.
- Устойчивость к усталости: Скруглённые переходы значительно увеличивают сроки службы несущих конструкционных отливок под циклическими нагрузками.
Стратегическое размещение стороны разреза и системы подогрева/ливневой системы
Линия разреза определяет место разделения двух половин формы. Размещение её стратегически упрощает изготовление оснастки и минимизирует доработку.
- Плоскостная выравненность: По возможности мы размещаем линию разреза вдоль одной плоской плоскости, чтобы избегать сложных ступенчатых форм и минимизировать образование литьевых штормовых включений.
- Направленная кристаллизация: Мы расположение системы формования и подачи так, чтобы расплавленный металл постепенно поступал от тонких участков к ростров у толще участков, исключая изолированные зоны усадки.
- Доступные места подачи: Впускные ворота и подъемники должны располагаться на плоских, некритических поверхностях, где их можно распилить или срезать вровень без помех для монтажных поверхностей.
Расчет допуска усадки и вторичной обработки смещений
Каждый металлический сплав сжимается при переходе из жидкого состояния в твердое. Инструмент должен быть увеличен по размеру, чтобы компенсировать этот объемный сжимающийся эффект. Специфичные для материала коэффициенты усадки варьируются в широких пределах в зависимости от выбранного сплава, как указано в нашей практическом руководстве по алюминиевым сплавам для литья и стандартах обработки цветных и бесшовных металлов.
- Усадочная шкала: Размеры образца должны включать точные коэффициенты усадки — примерно от 1% для чугунов до 2% и более для литых сталей и отдельных цветных сплавов.
- Допуски на обработку: На поверхностях, требующих точного фрезерования на ЧПУ, токарной обработки или обработки отверстий, мы добавляем стандартный запас под обработку (обычно от 1,5 мм до 4,0 мм, в зависимости от размера сырой отливки и процесса).
- Опорные точки денумации (датум): Устанавливайте устойчивые цели денумации литья вдали от линий расслоения и резки затравки, чтобы вторичные настройки ЧПУ оставались жесткими и повторяемыми.
Контроль качества и предотвращение дефектов в литье металла
Каждый заказной деталь литья металла изделие, которое мы производим, проходит строгие протоколы проверки, чтобы предотвратить внутренние дефекты, проверить целостность материала и гарантировать точность размеров печати. Комбинация передового контроля плавки с некоррозионной и механической верификацией обеспечивает структурную надежность в критически важных промышленных применениях.
Распространенные дефекты литья и их предотвращение
Дефекты нарушают прочность компонентов и удержание давления. Мы работаем над коренными причинами на этапе проектирования инструментов, настройки формовки и подготовки расплава:
- Пористость: Газовые пузырьки, застрявшие во время литья или из-за турбулентности. Мы предотвращаем газовую пористость через надлежащее дегазацию расплава, продувочные штампы и контролируемые скорости заливки.
- Усадочные полости: Пустоты, вызванные объемной усадкой во время охлаждения. Мы исключаем усадку за счет оптимизации системы подачи, расположения ростеров и охладительных блоков для направленного затвердевания.
- Холодные стыки: Швы, образующиеся, когда два потока металла не сливаются полностью из-за низких температур заливки. Мы предотвращаем это путем оптимизации температур расплава и моделирования потока в mold.
- Включения: Шлак, песок или оксидные частицы, попавшие в литой металл. Мы используем керамические фильтрационные системы и чистые практики работы с ковшом, чтобы обеспечить чистоту подачи металла.
При assessment рисков структурной плотности по отношению к альтернативным методам производства, рассматривая наши Сравнение ковки и литья: прочность, стоимость и допуски ключевые моменты подчеркивают, как контроль процессов устраняет пробелы в характеристиках сырья.
Внутренние тесты и протоколы валидации
Наша лаборатория по обеспечению качества проводит многоступенчатое тестирование на каждом этапе — от анализа исходного расплава до проверки готовой заготовки после обработки.
| Тип инспекции | Оборудование / Метод | Целевой показатель и детекция дефектов |
|---|---|---|
| Химический анализ | Оптическая эмиссионная спектрометрия (OES) | Проверяет точный химический состав на соответствие стандартам сплавов ASTM, DIN и ISO перед заливкой. |
| Объемный НКТ | Рентгенографическое (X-ray) и ультразвуковое тестирование (UT) | Обнаруживает глубокие подсервисные усадочные полости, внутренние пустоты и скрытые трещины без повреждения детали. |
| Поверхностное НКТ | Индигирующие красителем (PT) и магнитопорошковый (MPI) | Определяет микротрещины, холодные защёки и поверхностные дискретности в критических нагрузочных зонах. |
| Размерный контроль | Координатно-измерительная машина (CMM) и 2.5D проекторы | Измеряет истинное положение, плоскостность, сопряжённость и строгие допуски по CNC-машинной обработке по 3D CAD-моделям. |
| Механальная валидация | Универсальные растяжные и твердомеры (Rockwell/Brinell) | Проверяет прочность на предел текучести, прочность на первом пределе, удлинение и требования к твердости поверхности. |
Строгое соответствие стандартам
Документируя прослеживаемость теплотарирования, сертификаты спектрометрии и полные отчеты CMM проверки, мы обеспечиваем каждое деталь литья металла обеспечивает стабильную механическую производительность в требовательных условиях эксплуатации.
Опции посткастрового поверхностного отделки и термообработки
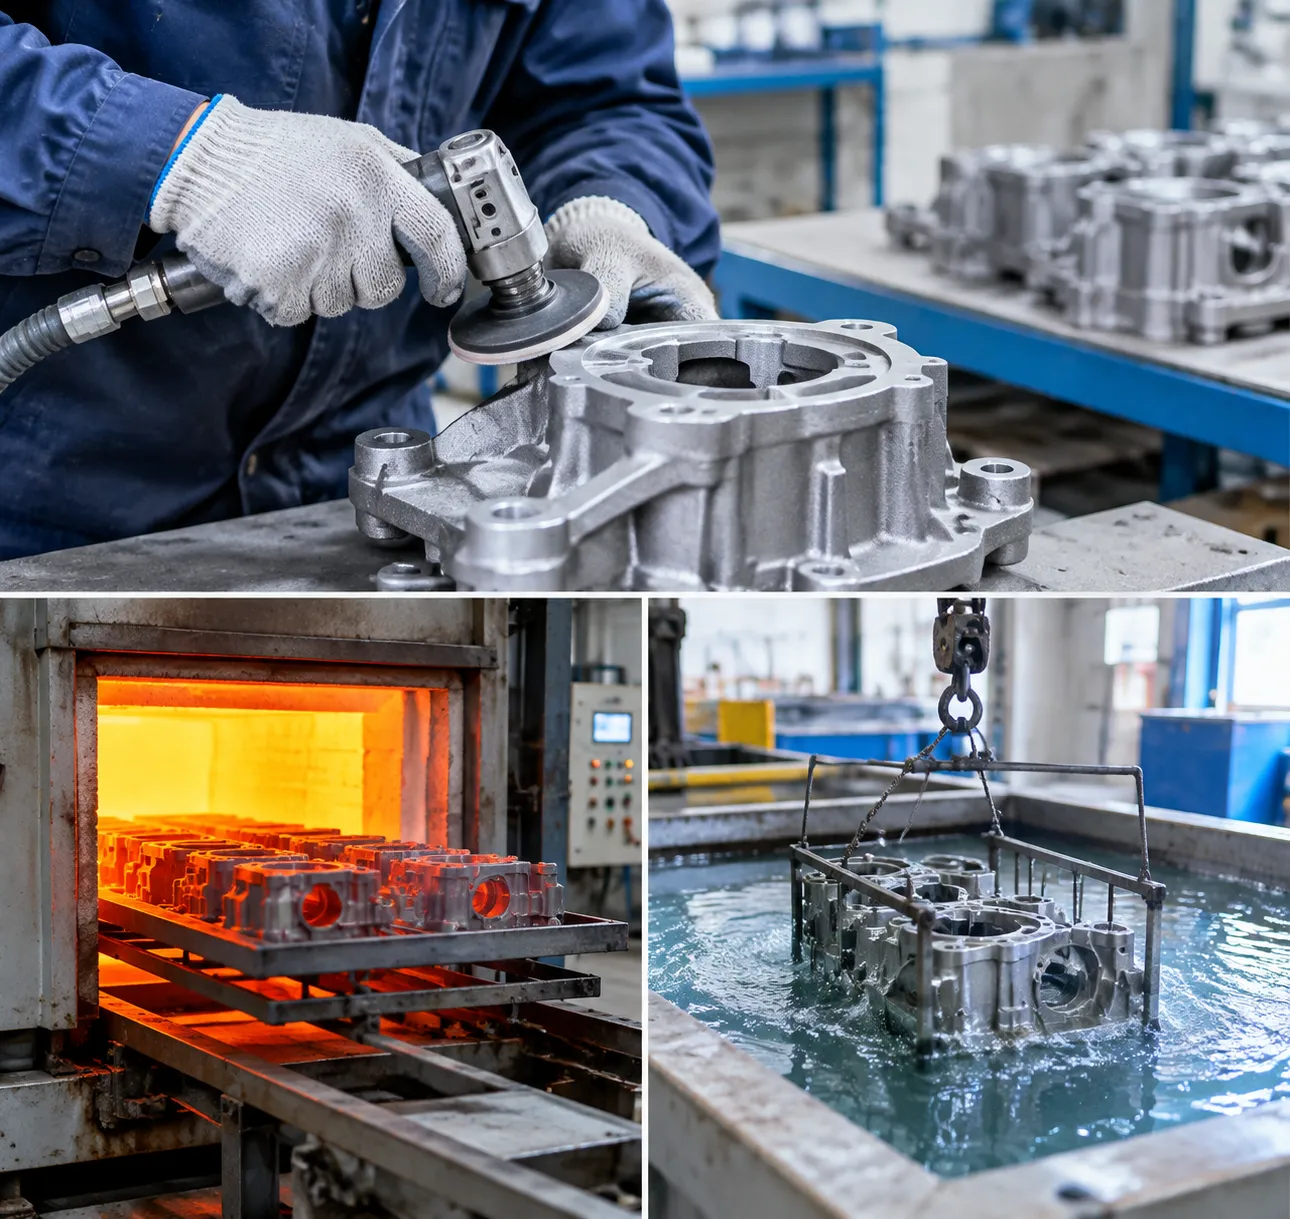
Сырой деталь литья металла редко доставляется прямо из формы на сборочный конвейер. Для достижения конкретных механических свойств, устранения внутренних напряжений и выдерживания в суровых условиях эксплуатации мы применяем целевые тепловые циклы и точную поверхностную обработку для литья.
Методы термической обработки деталей литья металла
Тепловая обработка уточняет внутренние микроструктуры литых сплавов, повышая предел прочности, ударную вязкость и обработку резанием.
- Отжиг: Ослабляет сплав, снимает внутренние напряжения литья и повышает обрабатываемость для secondary CNC operations.
- Нормализация: Уточняет крупного зерна структуры в углеродистых и легированных сталях, обеспечивая однородные механические свойства по всей толщине и в тонких участках.
- Отпуск и закалка: Быстрое охлаждение водой или маслом с последующим контролируемым повторным нагревом для достижения высокой прочности на предел текучести, твердости поверхности и ударной вязкости.
- Карбюрирование: Диффузия углерода в наружный слой литых деталей из низкоуглеродистой стали для получения износостойкого слоя с ударопоглощающим пластичным ядром.
Подготовка поверхности и очистка
Прежде чем наносить покрытия или выполнять критическую обработку, каждый отлитый металлический деталь подвергается механической обработке поверхности для устранения накипи, разделительных линий и остатков формовки.
- Стрельбовая очистка: Использует высокоскоростные металлические среды для удаления окисления, пригарной песчинки и масшта тепловой обработки, оставляя чистую, равномерную матовую поверхность поверхность литья.
- пескоструйная обработка: Использует более мелкие абразивные материалы для деликатных компонентов и точных профилей, таких как те, что изготавливаются в алюминиевое литье под инвестиции сериях.
- Вибрационная дробь: снимает заусенцы на острых краях, сглаживает всплеск линии расшивки и подготавливает небольшие и средние детали к гальванике.
Защитные покрытия и химическое преобразование
| Категория обработки | Варианты процессов | Ключевые инженерные преимущества |
|---|---|---|
| Механическая подготовка поверхности | Стойка оббивки, пескоструйная обработка, дробеструйная обработка, промывка | Счищает накипь, срезает заусенцы, подготавливает оцинковую поверхность для покрытий |
| Термическая обработка | Отжиг, нормализацию, закалку и отпуск | Устраняет остаточное напряжение, повышает твердость, максимизирует прочность на растяжение |
| Защитные покрытия | Порошковое покрытие, влажное окрашивание, электрофизическое покрытие | Долговременный барьер против влаги, УФ-излучения и агрессивного химического воздействия |
| Электроплазирование | Гальваническая цинковая, хромированная, никелевая покраска | Жертвенное гальваническое покрытие и усиление износостойкости поверхности |
| Химическая пассивация | Азотная/Цитриевая пассивация, электрополировка | Удаление свободного железа из нержавеющей стали, максимизация естественных оксидных барьеров против коррозии |
| Преобразовательные обработки | Чернение, анодирование (Тип II/III) | Сопротивление коррозии без изменения критических допусков по размерам |
Эти операции после литья обеспечивают каждому изделию на заказ деталь литья металла надежную работу в полевых условиях, плотную посадку и устойчивую защиту от преждевременного износа и коррозии.
Факторы затрат и стратегии закупок деталей литьсяя металла
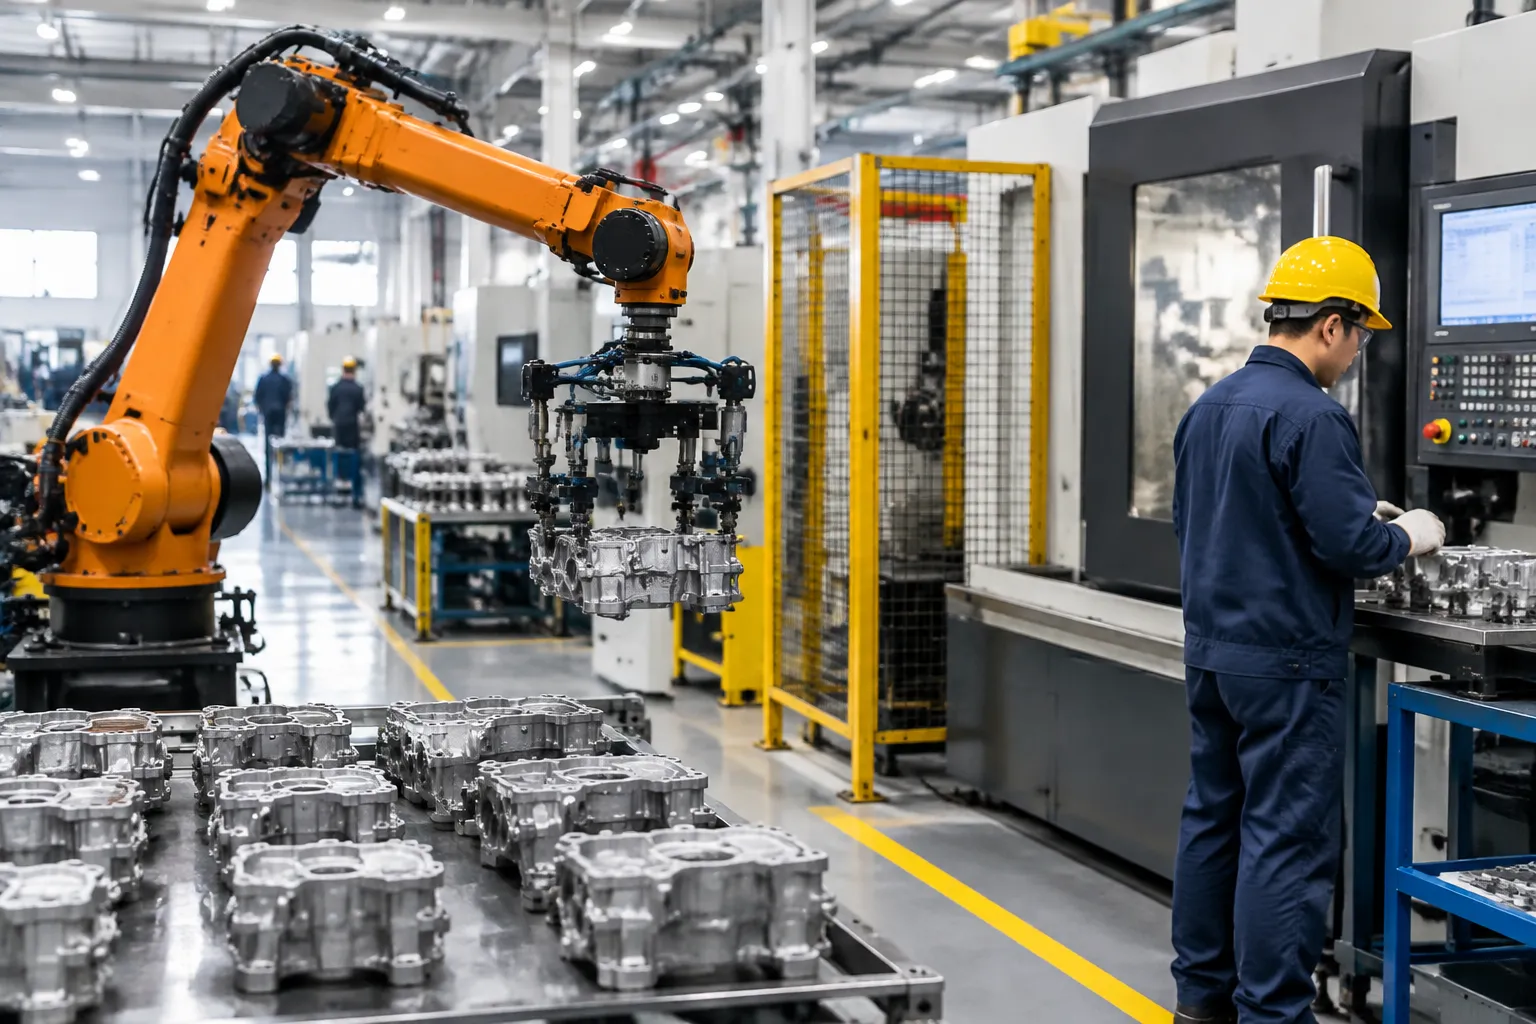
Управление совокупной стоимостью любого деталь литья металла требует балансирования начальных капитальных затрат и повторяющихся цен за штуку. Мы тесно сотрудничаем с командами снабжения и проектировщиками для оптимизации бюджета на каждом этапе производства, от первоначального изготовления образцов до финальной доводки.
Балансировка инвестиций в оснастку и по объему единиц выпуска
Оснастка является крупнейшими начальными расходами при закупке кастома деталь литья металла. Выбор правильного процесса литья во многом зависит от прогнозируемых выпусков:
| Объем производства | Рекомендуемый метод литья | Инвестиции в tooling | Цена за ед. |
|---|---|---|---|
| Низкая (1 – 500 шт) | Лепочное литьё / Rapid Tooling | Низкая | Умеренная до высокой |
| Средний (500 – 5 000 шт.) | Инвестиционное литье (утрата воска) | Умеренный | Сбалансированный |
| Высокий (5 000+ шт.) | Высоконапорное литье под давлением | Высокая | Низкая |
При оценке жизненного цикла вашей программы, ознакомьтесь с нашим руководством по стоимость литья под давлением vs песочное литье помогает определить точный порог объема, при котором постоянное металлическое инструментование обеспечивает меньшую суммарную стоимость деталей, чем расходные песчаные формы.
Оптимизация выхода материала и сокращение отходов
Эффективность использования материалов напрямую влияет на затраты на производство. Неэффективная подливка, завышенные подпорные элементы и высокий уровень отходов увеличивают потребление сырья. Мы минимизируем эти затраты, выполняя:
- Оптимизация схемы литья и конструкции подпорок: Использование программного обеспечения для моделирования форм, чтобы максимизировать выход металла и обеспечить полное заполнение формы без усадки и микропустот.
- Соблюдение отходов внутри предприятия: Возврат чистых каналов и каналов отливки прямо в рамках контролируемых циклов плавки для сокращения отходов сплавов.
- Дегазация расплавленного металла: Предотвращение газовой пористости перед заливкой для обеспечения меньшего количества брака на финальном контроле.
Советы DFM по снижению затрат на вторичную обработку
Вторичная обработка на станках с ЧПУ часто составляет от 30% до 50% от общей цены изделия. Применение практических DFM для литья металлов позволяет свести циклы обработки к минимуму:
- Указать допуски As-Cast там, где это возможно: Сохраняйте стандартные допуски по поверхности литья на некритичных монтажных поверхностях, эстетических крышках и конструктивных кронштейнах.
- Стандартизируйте резервы заготовок под обработку: Ограничьте добавку заготовки до 1,5 мм – 3,0 мм на функциональных поверхностях, чтобы предотвратить износ инструментов и длинные циклы фрезерования.
- Включите датумы литья: Разрабатывайте специальные выступы для фиксации и зажимов напрямую в геометрии отливки, чтобы упростить зажимку на ЧПУ.
- Избегайте глубоких внутренних полостей: Проектируйте элементы так, чтобы они могли быть формованы чисто с использованием стандартных инструментальных ядер, а не дорогими EDM или сложными настройками пятиосевой обработки.
Как оценить и проверить литейный завод по сертификации ISO 9001
Выбор подходящего производителя обеспечивает защиту вашей цепочки поставок от проблем с качеством и задержек в доставке. При аудите литейного завода, рекомендуем проверить следующие основные возможности:
- Внутренняя лаборатория контроля качества: Убедитесь, что предприятие использует спектрометры оптического эмиссионного спектра (OES) для проверки расплава, координатно-измерительные машины (CMM) для осмотра компоновки и НИР/НЭУ тестирования (NDT), такие как рентген и ультразвуковое тестирование.
- Прослеживаемость и сертификации: Подтвердите соответствие ISO 9001, отслеживание партии по тепловым лотам и сертификаты об испытании исходного сырья (MTRs).
- Интегрированная вторичная обработка: Работа с поставщиком-одной форме производитель литейных заготовок на заказ для прецизионных металлических деталей избавляет от споров между исходными литейными заводами и последующими механическими цехами.
Промышленные применения литья металла
Мы производим OEM и ODM деталь литья металла решения, разработанные для выдерживания экстремальных механических нагрузок, давления и коррозионных сред в глобальных промышленных секторах. Комбинируя процессы литья, такие как инвестиционное литье по технологии silica sol, песчаное литье и литье под давлением, с точной механообработкой на ЧПУ, мы поставляем готовые к установке компоненты, адаптированные к требовательным условиям эксплуатации.
Компоненты автомобильной силовой передачи, шасси и тормозной системы
Автомобильные применения требуют высоких показателей прочности на вес, динамической усталостной Scratch прочности и präcision. Двигатель и трансмиссия: Кронштейны двигателя, кожухи трансмиссии, детали маховика и крепления впускного коллектора. Шасси и подвеска: Рычаги управления, ступицы рулевой системы и сварные тяжелонагруженные тяги подвески. Тормозные системы: Тормозные суппорта, монтажные кронштейны и литьевые чугунные роторы, рассчитанные на надежное рассеивание тепла и циклические механические напряжения.
Износостойкие детали для тяжелого строительства, горной и сельскохозяйственной техники
Для внедорожной техники и дорожно-строительной техники мы производим прочные песчаные литьевые детали которые выдерживают абразивный износ, силовые удары и высокие ударные нагрузки. Запасные части изнашивания: Teeth экскаваторных ковшей, протекторы гусениц, наконечники рыхлителей и облицовки дробилок. Конструктивная фурнитура: Картеры осей, пальцы поворота, сцепные устройства и редукторы тракторов. Поддержка разработки: мы используем быстрые прототипы литья металла для проверки новых геометрий, испытанных в полевых условиях, перед масштабированием до серийного литья.
Космические структурные кронштейны, корпуса турбин и распредвидные распределители
Критические структурные и гидравлические области требуют высокой внутренней чистоты, минимальной пористости и строгой проверки неразрушающим контролем (NDT). Гидроавиационные детали корпуса: Структурные монтажные кронштейны, компоненты трапов закрылков и шарниры, отлитые из легированного алюминия и прочной стали. Тепловое управление: Корпуса турбин, коллекторы выпусков и теплообменники, разработанные для защиты от ползучести при повышенных тепловых циклах.
Промышленные насосы, клапаны и корпуса гидроавтоматических систем
Системы гидравлического силового и регулирования потока сильно зависят от литых деталей, способных выдерживать коррозионно активные среды, кавитацию и постоянное рабочее давление. Компоненты насоса: impellers, корпус насоса, диффузоры, вихревые камеры и всасывающие крышки из нержавеющей стали 316, дуплексных сплавов и бронзы. У assemblies клапанов: Корпуса запорных клапанов, диски шаровых клапанов, крышки обратных клапанов и промышленные бабочковые клапаны. Измерительная согласованность: Использование нашего стандарта технологии литья в металле, допуски по процессам и материалы, обеспечивая плавные внутренние протоки с минимальной шероховатостью поверхности после литейного процесса для уменьшения турбулента жидкости.
Энергетика, нефть и газ — оборудование, способное выдерживать давление
Установка на добыче, в середине технологического цикла и в генерации электроэнергии требует сертифицированного оборудования, выдерживающего давление, соответствующего строгим стандартам ASTM и ISO. Рабочее давление оборудования: fittings для трубопроводов высокого давления, фланцы над вводной скважиной, ограничители и компоненты предохранителя от внезапного сбоя. Энергетика: Корпуса компрессоров, кронштейны генераторов и форсунки турбин литья из сортов гильз стальных сплавов, таких как 4140, 8620 и углеродистой стали WCB. Контроль качества: Каждая деталь металлического литья, требующая повышения давления, подвергается гидростатическому испытанию, ультразвуковой проверке и спектрометрической верификации для предотвращения отказов в обсадной колонне или трубопроводе.
Часто задаваемые вопросы о деталях металлургического литья
В чем разница между литьём под давлением и литьём по убывающему затворному процессу для индивидуальных деталей?
Оба метода создают детали почти нетто-формы, но они подходят для разных материалов, объемов и геометрий:
| Особенность | Литье под давлением | Инвестиционное литье |
|---|---|---|
| Совместимые металлы | Деформируемые сплавы без железа (алюминий, цинк, магний, медь) | Железо- и неметаллопроявляющиеся (нержавеющая сталь, углеродистая сталь, никелевые сплавы, алюминий) |
| Стоимость оснастки | Большие первоначальные инвестиции (крепкие стальные штампы) | Умеренная стоимость инструмента (восковые инжекционные формые) |
| Объем производства | Лучше всего для высоких объемов производства (10 000 и более единиц) | Экономично для диапазона объемов от малого до высокого (от 100 до 50 000+ единиц) |
| Сложность дизайна | Ограничено уклонами по отходам и разъемами форм | Исключительная свобода для сложных, тонкостенных, выемчатых геометрий |
Когда вы сотрудничаете с нашей командой в качестве вашего производителя точной металлической литья под инвестиции, мы помогаем определить, какой процесс лучше подходит для вашего объема производства и структурных требований.
Насколько жесткими являются стандартные допуски на заготовках из металла?
Допуски по размеру в закалке зависят полностью от метода литья, размера компонента и скорости усадки сплава:
- Литье по выплавляемым моделям (инвестиционное литье): Обычно достигается ±0,1 мм до ±0,3 мм (ISO 8062-3 DCTG 4–6).
- Литье под высоким давлением: Обычно держит ±0,05 мм до ±0,15 мм на меньших размерах алюминия или цинка.
- Песочная литье: Диапазоны от ±0,5 мм до ±2,0 мм в зависимости от типа узора и размера формы.
Для критических сопряжений поверхностей, рабочих подшипников и узких мест резьбы мы применяем вторичную прецизионную механообработку после литья, чтобы достигнуть допусков до ±0,005 мм.
Какой метод литья металла наиболее экономичен для прототипов малого объема?
Для малых серий (1–100 единиц) песчаное литье с опоками из 3D-печатного песка или образцами из дерева/смолы, обработанными на станке, обеспечивает наименьшие первоначальные затраты на инструментование.
Если ваш компонент требует стальных сплавов или сложных внутренних каналов, литье по быстрой прототипной технологии с использованием 3D-печатной восковой или SLA-моделей полностью устраняет затраты на жесткое инструментование, позволяя нам производить функциональные детали литья металла в кратчайшие сроки.
Как литейные заводы предотвращают пористость и устраняют её в критических металлических отливках?
Пористость обычно возникает из-за захваченных газов или неправильного охлаждения при усадке. Мы исключаем риски пористости с помощью строгих инженерных контрольных механизмов:
- Mold Flow Simulation: Оптимизация коллекторов, разогревов и каналов затравки во время проектирования оснастки для обеспечения направленнойSolidifikasi.
- Дегазация металла и флюсование: Очистка водорода и оксидов перед pouring расплавленного металла.
- Контролируемая динамика литья: Регулирование скорости литья, температуры и уровня подогрева формы для предотвращения холодных стыков и турбулентности.
- NDT-инспекция: Обнаружение дефектов под поверхностью с использованием рентгенографического контроля, ультразвукового испытания и капиллярной дефектоскопии перед вторичной обработкой.
Когда мне выбрать литье металла вместо механической обработки из цельного заготовки?
Подход литье с последующей обработкой токарной обработкой существенно дешевле, когда:
- Утилизация материала превышает 30–40% Фрезерование сложных корпусов или глубоких карманов из цельной заготовки приводит к значительным потерям сырья.
- Необходимы внутренние полости: Литьё легко образует изогнутые текучие каналы, внутренние охлаждающие кожухи и полые камеры, которые не достигают станки с ЧПУ.
- Производство достигает средних и больших объемов: Литьё близких к идеальным формам сокращает времена цикла на станках с ЧПУ фрезерования, снижая общую цену за единицу деталь литья металла.


 Russian
 English
 German