2026年9月29日
Изучайте процесс литья от проектирования форм до готовых деталей для точности качества и эффективного производства
Основные принципы процесса литья металлов
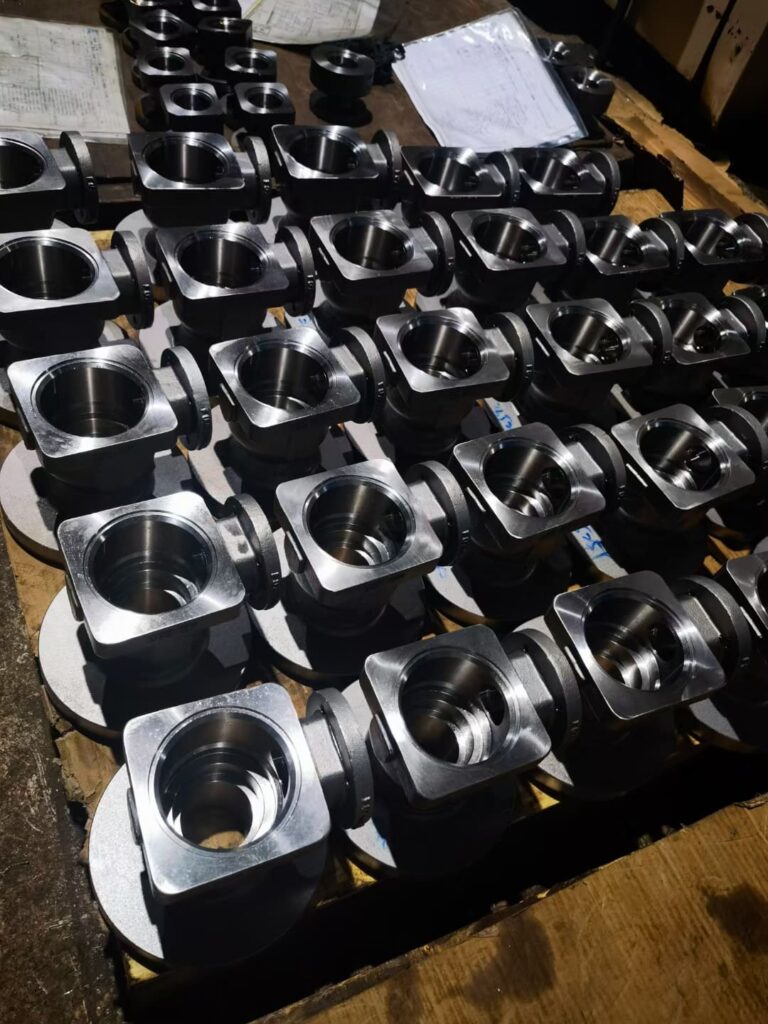
Литье металла — основной технологический процесс, в котором расплавленный металл заливают в жаропрочную полость формы, копирующую целевую геомерию. По охлаждению жидкого металла он застывает в деталь приблизительно по номинальному размеру, готовую к виброобработке, механической обработке или термообработке. Этот принцип работы позволяет выпускать сложные геометрические формы, внутренние каналы и массивные конструкционные элементы, которые были бы дорогими или невозможными для получения с помощью чисто фрезерования или сборки.
Подготовка расплава ➔ Заполнение полости через формовку ➔ Контролируемое фазовое затвердевание ➔ Деталь номинальной точности
Ключевые элементы системы литья
Рабочая литьевая установка опирается на пять синхронизированных элементов, рассчитанных на экстремальные тепловые нагрузки и поддерживающих строгую размерную точность:
- Шаблон: Физическая копия внешней геометрии изделия, увеличенная для учета температурного сжатия сплава и допусков на обработку.
- Форма: Внешняя формующая оболочка (из связанного песка, керамики или высококачественной инструментальной стали), содержащая отрицательную форму финального компонента.
- Карт Вставки из огнеупорного материала, размещаемые внутри полости литейной формы для формирования полых секций, внутренних жидкостных каналов и сложных уступов.
- Система расплавления: Сеть каналов — состоящая из лужи литья, нижнего стока, разогрева и вглубь — предназначенная для плавного подачи расплавленного металла в полость без турбулентности.
- Питьевой колодец (Кормящее устройство): Специальный резервуар жидкого металла, который остается расплавленным дольше литейного тела, возвращая расплавленный объем в деталь для нейтрализации усадки при кристаллизации.
| Элемент литья | Основная функция | Риск отказа при неправильном расчете |
|---|---|---|
| Образец и core | Определяет геометрию внешней и внутренней части | Деформация по размеру, неправильная толщина стенок |
| Система расплавления | Управляет скоростью металла и балансом потока | Шлаковая включение, захват воздуха, эрозия формы |
| Кормящее устройство (подпиточное) | supplies supplemental liquid during freezing | Внутренние усадочные полости, микро-porosity |
Термодинамическое фазовое изменение и затвердение
Преобразование жидкого сплава в инженерную твердый компонент требует три последовательных термодинамических этапа:
- Рассеивание перегрева: Ртутный металл теряет чувствительную теплоту по мере его течения в форму до достижения температуры ликвидуса. Конструкция литья должна обеспечивать полное заполнение формы до начала затвердевания.
- Скрытая теплота плавления и затвердевания: Сплав переходит через "мягкую зону" между температурами ликвидуса и твердого состояния. Затвердевание начинается на стенках формы с быстрым, тонким зерном нуклеации (зона охлаждения) и растет внутрь к термальному центру в виде колоночных или эвмноидных дендритов.
- Твердотельная сокращение: После полного затвердевания металл продолжает охлаждаться до комнатной температуры, испытывая линейное уменьшение размеров. Мы рассчитываем точные коэффициенты усадки образца, чтобы конечные размеры строго соответствовали допускам чертежа.
Пошаговый процесс литья металла
Преобразование сырых слитков в детали высокой целостности требует строгой термической и механической дисциплины на каждом этапе. В наших литейных цехах весь процесс литья металла разбивается на семь повторяемых шагов, чтобы гарантировать точность размеров и прочность конструкции.
+-----------------------------------------------------------------------------------+ | 7-ШАГОВАЯ РАБОЧАЯ ПОКАЗАТЕЛЬ РЕПЕТИЦИИ | | | | [1. Шаблон и сердечники] --> [2. Подготовка формы] --> [3. Растопление и обработка] | | | | | | | v v v | | [4. Поток литья] --> [5. Затвердевание] --> [6. Выбивка и отделка] | | | | | v | | [7. Термообработка и финиш] | +-----------------------------------------------------------------------------------+
Этап 1: Шаблонное изготовление и производство сердечников
Каждый литьё начинается с определения геометрии. Мы создаём шаблон — точную физическую копию внешней детали с учётом допусков на усадку:
- Оснастка под шаблон: Обрабатывается из дерева, алюминия, стали или полиуретановой смолы в зависимости от объёмных требований.
- Производство сердечников: Песок, смешанный с химическими связующими, выдувают в коробки сердечников для формирования внутренних ходов и полых каналов.
- Альтернатива быстрой оснастке: Для прототипов или сложной геометрии мы устраняем жёсткую оснастку, применяя 3D-печатная песчаная форма для быстрой литьевой штамповки без штампов для сокращения сроков от недель до дней.
Этап 2: Подготовка и сборка формы
Форма образует отрицательную полость, которая принимает жидкий металл:
- Песчаные системы: Мы заполняем зелёный песок или химически связанный песчаник вокруг шаблона в две половины — кор (верх) и перемещать (низ).
- Интеграция формовки: Мы вырезаем или лепим штамповую формовку, ветви, впускники и подъемники так, чтобы металл попадал в полость чисто.
- Установка и закрытие матриц: Якоря устанавливаются в матричные отпечатки в рамках поддона, отверстия выводятся для удаления газов, и обе половины зажимаются плотно, чтобы предотвратить разрыв шва.
Этап 3: Расплавление металла и химическая обработка расплава
Качество расплавленного металла определяет механические свойства до начала заливки:
- Расплавление: Начальное сырье и мастер-легированная сталь расплавляются в индукционных печах средней частоты или дуговых электропечах.
- Дегазация и флюсование: Мы вводим инертные газы (такие как аргон или азот) и флюсы для удаления растворенного водорода и улавливания неметаллических включений.
- Инокуляция расплава и контроль химии: Мы используем оптическую эмиссионную спектрометрию (OES) для проверки элементного состава, добавляя инокуляторы (например, ферросилиций или магний для литейного чугуна) прямо перед ливарной отводом.
Шаг 4: Динамика литья и заполнения формы
Литье — это место встречи гидродинамики и термоконтроля:
- Контроль температуры: Мы поддерживаем строгий диапазон температуры заливки. Заливка слишком холодной температурой приводит к дефектам и холодным заусенцам; заливка слишком горячей вызывает поглощение газов и эрозию формы.
- Ламинарное заполнение: Мы проектируем коэффициенты подачи таким образом, чтобы обеспечить плавное, не турбулентное течение, предотвращающее окисление расплавленного металла и попадание воздуха во время заполнения формы.
Шаг 5: Охлаждение, затвердевание и механизмы питания
По мере перехода расплавленного сплава из жидкого состояния в твердое уменьшается объем:
- Направленная кристаллизация: Мы проектируем термический градиент так, чтобы охлаждение перемещалось последовательно от самых тонких участков к самым тяжелым стенкам.
- Питание пленок/ростверков: Изолированные или экзотермические литейные подъёмы действуют как расплавленные резервуары, подливая жидкий металл в толстые участки для компенсации усадки при кристаллизации и предотвращения внутренней пустот.
Шаг 6: Выкраска формы, выбивка и очистка
После того как деталь остынет ниже своей критической температуры перехода, мы извлекаем сырую отливку:
- Выкраска формы и выбивка: Вибрационные столы или выбивные барабаны дробят песчаную форму, освобождая литой компонент и удаляя внутренние сердечники.
- Очистка и удаление перегородок: Пилы по резке, плазменные факелы или гидравлические клинья удаляют систему подачи и стержней.
- Поверхностная очистка: Детали подвергаются дробеструйной очистке стальным встряхивателем для удаления накипи, остаточного песка и лишних краев.
Шаг 7: После литья термическая обработка и отделка поверхности
Заключительный этап стабилизирует микроструктуру и подготавливает деталь к окончательному применению:
| Операция | Основная цель | Распространенные методы |
|---|---|---|
| Термическая обработка | Снимают внутренние напряжения, увеличивают твердость или улучшают вязкость | Отжиг, нормализация, отпуск после закалки и т6 растворение |
| Обработка станками | Попадание в узкие допуски на критические уплотнительные поверхности и диаметр цилиндров | ЧПУ фрезерование, токарная обработка и оправка по чертежам |
| Поверхностная обработка | Защита от коррозии и косметический внешний вид | Эко-покрытие, порошковая покраска, гальваническое оцинкование или пассивация |
Для применений, требующих точности до чистого размера при минимальной последующей механической обработке, ознакомьтесь с нашим руководством по технологии литья в металле, допуски по процессам и материалы помогает определить, подходят ли методы прецизионного литья или стандартного песочного инструмента для ваших требований к компонентам.
Основные типы процессов литья и критерии отбора
Выбор подходящего процесса литья металла сводится к объему выпуска, сложности детали, допускам по размерам и бюджету на инструментальные затраты. Ниже приведено распределение основных промышленных технологий литья и где каждая обеспечивает наибольшую окупаемость.
Песочное литье: универсальность и экономичность
Песочное литье остается наиболее адаптивным методом для низких и средних тиражей и крупногабаритных деталей из всех сплавов.
- Зеленое формовочное пескаованиеИспользуется влажная смесь песка из кремнезема, глины бентонит и воды. Быстрое, экономичное и идеально подходит для массового литья чугуна и бронзы. Мы часто оцениваем преимущества процесс литья зеленым песком по сравнению с более точными инструментами на начальных этапах производственных запусков.
- Смоляное песочное литье (без отвержения): Связывает песчинки с помощью химических смол, которые твердеют при комнатной температуре. Обеспечивает гораздо лучшие поверхностные отделки и размерную стабильность по сравнению с зелёным песком для крупных корпусов насосов и рам двигателей.
- Песок под воздушно-отверждаемый набор: Использует органические связующие, которые затвердевают при воздействии воздуха, обеспечивая одинаковую жёсткость формы для тяжёлых, сложных промышленных компонентов.
Литейное литье: высокоскоростное производство для легированных сплавов без никеля и железа
Литейное литье под давлением силой расплавленного металла в прессы, делая его лучшим выбором для тонкостенных деталей большого объёма.
- Литье под высоким давлением (HPDC): Впрыскивает расплавленный алюминий, цинк или магний под давлением до 1500 бар. Циклы очень быстры (секунды на порцию), получаются детали близкие к готовому размеру с минимальной последующей мехобработкой.
- Литье под давлением с низким давлением (LPDC): Поднимает металл вверх в форму под низким давлением (0.2–1 бар). Это обеспечивает ламинарное, без турбулентности заполнение с минимальным включением оксидов — стандарт для структурных автомобильных колёс и критических по безопасности крепежей.
Литье инвестиционное: максимальная точность и отделка поверхности
Также известно как метод утраты парафина, инвестиционное литье формирует огнеупорную керамическую оболочку вокруг расходного воскового макета.
- Керамическая оболочка для точного литья: Способна держать точные допуски (±0.005 in/in) и отделку поверхности Ra 3.2 мкм на труднообрабатываемых суперсплавах, нержавеющих сталях и титане.
- Сложная геометрия без опорных линий: Позволяет выполнять вырезы, тонкие стенки и мелкую надпись. Сравнение литье по выплавке воска против песчаного литья это наш стандартный подход при оценке того, оправдывают ли более низкие затраты на механообработку инвестиционные формы.
Центробежное литье: цилиндрические детали высокой целостности
Центробежное литье заливает расплавленный металл в быстро вращающийся штамп (300–3000 об/мин). Центробежная сила выбрасывает плотную жидкость к внешним стенкам, в то время как более легкие примеси, оксиды и газы поднимаются к внутреннему диаметру для последующего сверления.
- Истинное центробежное: Поворачивается вдоль горизонтальной или вертикальной оси без центрального ядра; идеально подходит для труб, вкладышей цилиндров и стволов.
- Полуцентробежное: Использует ядро для формирования внутренней геометрии, обычно применяется к симметричным деталям, таким как заготовки шестерен, колеса и шкивы.
- Центрифугирование: Располагает несколько отдельных форм вокруг центральной восковки для принудительного заполнения металлом сложных деталей за счёт вращательного давления.
Стойкое формование из постоянной матрицы: гравитационное питание надёжности
Стойкое формование из постоянной матрицы полагается на гравитацию для подачи расплавленного металла в предварительно нагретые стальные или чугунные формы.
- Лучшее для неметаллических деталей: В основном обрабатывает алюминиевые, магниевые и медные сплавы.
- Улучшенные механические свойства: Более высокие скорости охлаждения в металлургических forem дают намного более мелкое зерно и более прочную на растяжение структуру, чем песочная литьё, что делает это идеальным для автомобильных поршней, шатунов и морского оборудования.
Лотная литье: Эвапоративная технология образца
Lost foam использует образец из расширенного полистирола (EPS), покрытый огнеупорной суспензией и уложенный в несвязанный сухой песок.
- Костуры или уклоны не требуются: При заливке расплавленного металла пеноматерия моментально испаряется, принимая свою точную форму.
- Монолитные комплектующие: Исключает внутренние корки, стыковые швы и уклоны, позволяя нескольким подсборкам (таким как головки цилиндров с интегрированными впускными коллекторами) отливаться как одно целое.
Непрерывное литье: высокопроизводительный заготовочный лентопрокат
Непрерывное литье напрямую преобразует расплавленный металл в стандартизированные полуфабрикаты без отдельных форм.
- Процесс: Расплавленный металл течет через медную форму, охлаждаемую водой, частично затвердевая прочную оболочку, после чего валики опускают его вниз через зоны распыления.
- Выход: Непрерывное производство слитков, плит и заготовок для конструкционной инженерной стали, волочения проволоки и заготовок для ковки с минимальными отходами на конце.
Матрица выбора процесса
| Метод литья | Типичный допуск | Поверхностная шероховатость ($R_a$) | Стоимость оснастки | Минимальная экономическая работа |
|---|---|---|---|---|
| Зеленый песок | ± 0.5 - 1.5 мм | 12.5 - 25 μм | Низкая | 1 - 50 шт |
| Инвестиции ( Lost Wax ) | ± 0.1 - 0.3 мм | 1.6 - 3.2 μм | Средний - высокий | 100 - 1 000 шт |
| HPDC литье под высоким давлением | ± 0.05 - 0.2 мм | 0.8 - 1.6 μm | Высокая | Более 5 000 шт. |
| Постоянная формовка | ± 0.3 - 0.8 мм | 3.2 - 6.3 μм | Средняя | 500 - 2 000 шт |
| Потерянная пена | ± 0.2 - 0.5 мм | 3.2 - 6.3 μм | Средний - высокий | 1 000+ шт |
| Центробежное | ± 0.4 - 1.0 мм | 3.2 - 12.5 μм | Средняя | 50 - 500 шт |
На какие материалы и сплавы опираются при литье
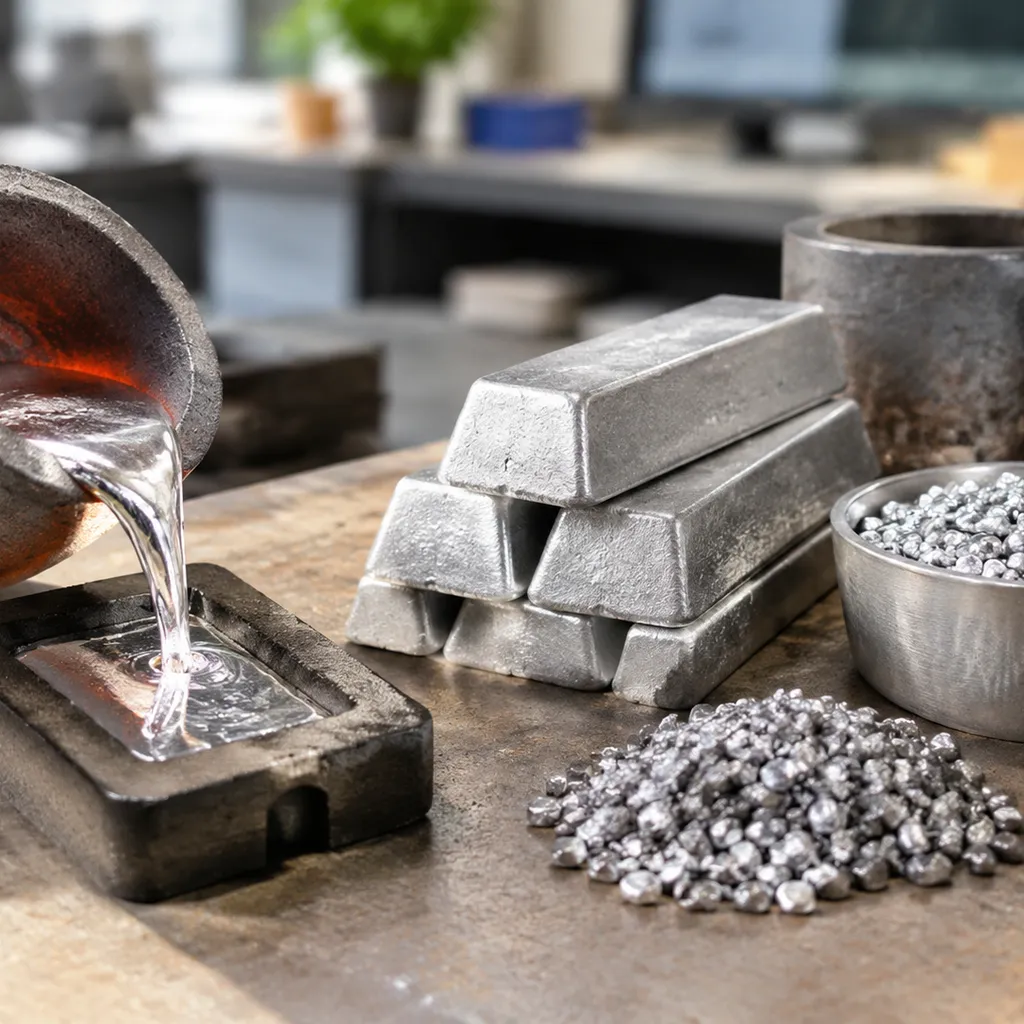
Правильный выбор сплава определяет, как хорошо расплавленный металл заполняет полость формы, затвердевает без дефектов и функционирует под механическим напряжением. Мы разделяем литьевые сплавы на ферросплавы и легированные группы на основе базовой химии, характеристик плавления и требований к целевой области применения.
Черные литьевые металлы
Черные сплавы обеспечивают структурную жесткость, износостойкость и грузоподъемность, необходимые для тяжелых промышленных компонентов.
- Серый чугун: Охарактеризованный микроструктурой серого чугуна с хлопьевидной графитной фазой, он обеспечивает выдающуюся демпфирующую способность при вибрациях, высокую прочность на сжатие и лёгкую обрабатываемость. Мы активно используем его в станинах металлообрабатывающих станков, блоках цилиндров и тормозных дисках.
- Ковалентно чугун: Обработан магнием для формирования нодульной графитной фазы, чугун кучеподатливый (ductile iron casting) соответствует прочности на растяжение и предельной прочности углеродистой стали при сохранении превосходной литейной пригодности и ударной вязкости.
- Углеродистая сталь: Обеспечивает высокую прочность на удар, пластичность и свариваемость для несущих конструкций. Она имеет более высокую температуру плавления и больший усадочный эффект при затвердевании по сравнению с чугуном, что требует надежной системи подачи и разогрева.
- Легированная сталь: Содержит такие элементы, как хром, никель и молибден, чтобы выдерживать значительный механический износ, агрессивные среды и повышенные рабочие температуры.
Легированные сплавы для литья
Легированные сплавы уменьшают вес, обеспечивают электрическую проводимость и естественную коррозионную стойкость для точных применений.
- Алюминиевые сплавы: Сочетают низкую температуру плавления с высоким отношением прочности к весу и отличной теплопроводностью. Ознакомьтесь с нашим практическом руководстве по алюминиевым сплавам для литья для выбора подходящей марки (например, A356 или A380) для песочного, постоянного формования или процессов литья под давлением.
- Цинковые сплавы: Обладают высокой текучестью и низкими температурами плавления, что делает их стандартным выбором для ультратонких, высокоточных деталей, литых под давлением, с гладкими поверхностями.
- Магниевые сплавы: Самые легкие доступные структурные металлы, идеальные для креплений силовой установки легковесных автомобилей, электроинструментов и корпусов для авиационной промышленности.
- Медные и бронзовые сплавы: Обеспечивают выдающуюся тепловую и электрическую проводимость, низкие коэффициенты трения и превосходную устойчивость к коррозии солевыми водами в морском оборудовании, импеллерах насосов и подшипниках-ободках.
Ключевые факторы выбора материала
При оценке сплава для компонента мы балансируем четыре основополагающих металлургических и литьевых переменных:
| Параметр выбора | Влияние литья и процесса | Инженерное соображение |
|---|---|---|
| Подвижность жидкой металлоконцентрации | Определяет, как легко расплавленный металл заполняет тонкие участки и сложные детали до застывания. | Алюминий с высоким содержанием кремния и серый чугун легко заполняют сложные геометрии; малосвинцовые стали требуют большего сверхнагрева. |
| Rate shrinkage | Объемное сокращение во время перехода из жидкого состояния в твердое. | Определяет масштабирование моделей и размещение расширителей для предотвращения порожек усадки и горячего раскалывания. |
| Температура плавления | Определяет пределы материалов формы, энергетические требования печи и циклы обработки. | Сплавы низких температур используют постоянное сталеплавильное оборудование; сплавы высокой температуры требуют огнеупорного песка или керамических оболочек. |
| Механические свойства | Определяет сопротивление растяжению, предел прочности, пластическую деформацию, твердость и предел усталости. | Определяет, требуется ли послесварочная термообработка (например, отжиг, закалка, старение T6) для соответствия спецификации. |
Для детальных механических данных и сравнений марок сплавов смотрите нашу руководству по свойствам литьевых сплавов и выбору материалов.
Конструирование для производительности (DFM) при литье
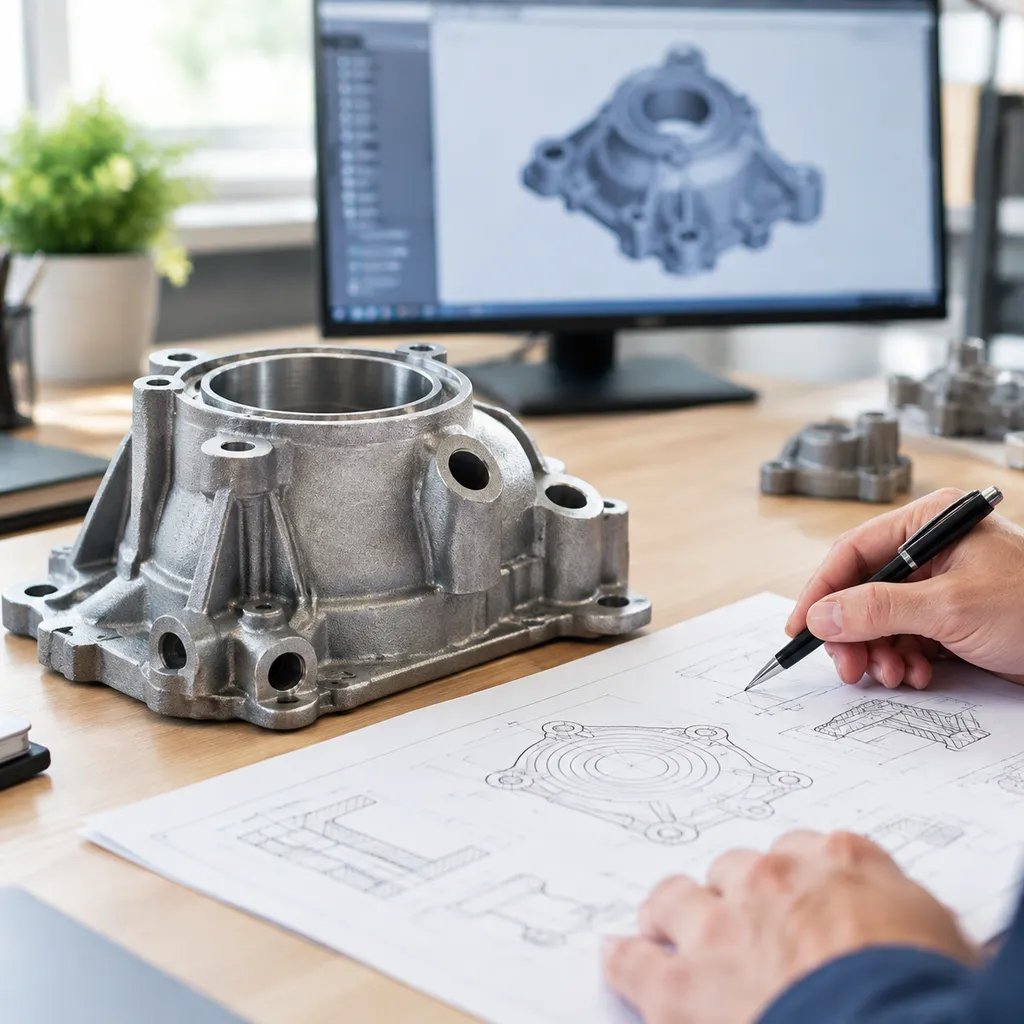
Умный проект литья предотвращает дефекты до того, как расплавленный металл коснется формы. Оценивая геометрию детали для любого процесса литья, наша цель проста: максимизировать лизуимость формовки, сохранить структурную целостность и исключить ненужные затраты на вторичную обработку.
Уклоны наклона и размещение разъёмного шва
Каждый жесткий mold-паттерн требует уклонов, чтобы обеспечить чистый выброс детали, не повредив стенки полости формы.
- Оптимизация линии деления: Мы всегда размещаем линию разъема вдоль одной плоской поверхности, когда это возможно. Это предотвращает несовпадение форм, упрощает проектирование инструментов и минимизирует образование обломков.
- Внешние уклоны: Стандартный уклон 1° до 2° подходит для большинства песочных и постоянных формовочных инструментов.
- Внутренние особенности: Глубокие карманы и ядра требуют 2° до 5° смещение за счет сопротивления усадки, когда охлаждающийся металл сжимается вокруг материала формы.
Единая толщина стенки и дизайн риф
Неоднородные поперечники приводят напрямую к тепловому дисбалансу, рискам усадки и внутренней пористости усадки.
- Поддерживайте однородность стенок: Держите толщину стенки как можно более постоянной по всей детали, чтобы обеспечить сбалансированную, последовательную фронтSolidification.
- Усеченные переходы: Когда изменения толщины стенки неизбежны, проектируем плавный уклон с минимальным соотношением длины к толщине 3:1 вместо резкого ступенчатого изменения.
- Правила структурных ребер: Используйте армирующие рёбра вместо толстой стенки для повышения жесткости. Дизайн толщины рёбра между 40% и 60% номинальной толщиной базовой стенки чтобы предотвратить появление следов усадки на косметической поверхности.
| Особенность | Правило наилучшей практики | Основной дефект избегается |
|---|---|---|
| Номинальная стенка | Последовательная по всей геометрии | Горячие точки и локальное усадка |
| Переходы стен | Плавный спуск с отношением 3:1 | Горячие разрывы и термическое напряжение трещин |
| Толщина ребра | 0,4 до 0,6 × номинальная толщина стенки | Впадины на поверхности и пористость |
| Внутренние скругления | Радиус = номинальная толщина стенки | Напряжение концентрации и турбулентность |
Скругления, радиусы и снижение напряжений
Острые углы нарушают поток металла, вызывают турбулентное заполнение формы и служат зонами высокого напряжения при охлаждении.
- Внутренние плавки: Мы закругляем все внутренние углы, чтобы соответствовать номинальной толщине стенки ($R ≈ T$). Это способствуют ламинарному потоку металла и устраняет напряженные концентраторы.
- Внешние радиусы: Внешние углы должны иметь радиус примерно 1,5 × T, чтобы предотвратить охлаждение кромки, холодные обрывы и преждевременную скалывание инструмента при постпроцессной обработке.
Обезвоживание допуска и размерные допуски
Переизбыток точности размеров приводит к росту стоимости инструментов. Мы проектируем отливки с целевым запасом для обработки только там, где критические функциональные поверхности требуют плотной посадки.
- Зацепы обработки на заготовке: Мы обычно добавляем 1.5 мм до 3.0 мм лишнего материала на песчаные поверхности, требующие последующей обработки. Для точных методов, таких как точных допусках литья из алюминиевого сплава, мы можем снизить этот запас ниже 0.8 мм или полностью исключить вторичную фрезеровку.
- Позиционирование базовых точек: Размещайте основные цели базовых точек на стабильных, не обрабатываемых литьевых деталях, расположенных вдали от линии раздела и точек резки форм, чтобы поддерживать стабильную заготовку для станков с ЧПУ.
Литьевые дефекты, корневые причины и контроль качества
В любом процессе литья обнаружение дефектов на ранних стадиях предотвращает дорогую дефектору и поломки на месте эксплуатации. Мы сосредоточены на выявлении корневых причин во время литья расплава и его кристаллизации, чтобы применять незамедлительно надежные дефектологические меры и исправления дефектов литья.
Газовая пористость, микропореобразование и газовые отверстия
Газовое включение является одной из самых распространённых проблем вfoundry-производстве. Оно образует внутренние или поверхностные пустоты, которые ослабляют механическую прочность.
- Газовые поры: Крохотные газообразные пузырьки под поверхностью, вызванные абсорбцией водорода в расплаве или влагой в форме.
- Газовые отверстия: Крупные внутренние полости с гладкими стенками, вызванные задержанным воздухом или паром, который не может выйти через вентиляционные каналы формы.
- Средства устранения: Дегазация расплава инертным газом с промывкой (например, азотом или аргоном), предварительный прогрев ковшей, тщательная выпечка песчаных сердечников и увеличение проницаемости формы с помощью правильных вентиляционных каналов.
Усадочные полости и седла
Металлы сужаются при охлаждении из жидкого состояния в твердое. Когда уменьшение объема не компенсируется добавлением свежего расплава, возникают усадочные дефекты.
- Макропористость и полости: РВые, неровные пустоты, образующиеся в последних центрах охлаждения тяжелых участков.
- Усадочные дефекты: Впадины на поверхности, образующиеся, когда внешние стенки тянут toward inward к утолщённому секционному участку снизу.
- Средства устранения: Переработайте литьевые подачу и систему рисеров для обеспечения направленного затвердевания в сторону питающих резервуаров. Добавьте внутренние или внешние зализы для ускорения охлаждения в местах толстых соединений, или рассмотрим нашу руководство по литью под давлением против пескоструйного литья чтобы выбрать процесс, отвечающий требованиям вашей толщины секций.
Холодные стыки, недовыводы и дефекты течения
Эти дефекты возникают из-за преждевременного охлаждения металла или плохого течения жидкой фазы внутри полости формы.
- Недовывод: Жидкий металл застывает до полного заполнения полости формы, оставляя неполный заготовку.
- Холодный стык: Две сходящиеся струи расплавленного металла встречаются, но не сливаются безупречно, оставляя видимый шов или слабую плоскость.
- Средства устранения: Увеличьте температуру заливки, поднимите температуру прогрева формы, расширьте узкие питатели и оптимизируйте скорость заливки, чтобы предотвратить вихрь потока.
Горячие слёзы, трещины и остаточное напряжение
Горячие слёзы возникают, когда тепловое сжатие механически ограничено, пока сплав находится в полуплавленном, клейком состоянии.
- Истоки причин: Плесень или жесткость сердцевины, которые противостоят сокращению сплава, острые внутренние углы, вызывающие концентрацию напряжений, и неравномерное охлаждение вдоль переменной толщины стенок.
- Средства устранения: Используйте связующие сердечника с высокой коллапсируемостью, увеличивайте радиусы скругления во всех местах пересечения сечений, сбалансируйте переходы стенок и применяйте послесборочную отпуску для снятия напряжений.
Неразрушающий контроль (NDT) литья
Мы проверяем структурную целостность и внутричерепную прочность с использованием стандартных протоколов неразрушающего контроля литья:
| Метод неразрушающего контроля (NDT) | Возможность обнаружения дефектов | Типичное применение |
|---|---|---|
| Радиографический контроль (рентген / КТ) | Внутренние усадочные полости, газовая пористость, включения и смещения сердцевины | Высокоточно-функциональные аэрокосмические кронштейны, узлы двигателей и клапаны давлений |
| Ультразвуковой контроль (UT) | Глубокие внутренние трещины, ламинарные дефекты и вариации толщины стенок | Тяжёлые чугунные отливки, крупные стальные кованые детали и толстостенные корпуса |
| Контроль жидкостью на проницаемость (PT) | Поверхностно прорывающиеся трещины, холодные зацепы, поры выпуска и микропористость | Литые из лёгких цветных металлов алюминий, цинк и нержавеющие точные отливки |
| Инспекция магнитным частицным методом (MT) | Поверхностные и непосредственные подпогруженные трещины и швы | Жестяной стальной компонент из ферросодержащего чугуна, серого чугуна и углеродистой стали |
Промышленные применения процесса литья
Мы опираемся на современную литьевой процесс для производства сложных деталей из металла почти чистого размера, где массовое производство, сложные внутренние каналы или большая толщина секций делают переработку с удалением непригодной массы непрактичной. Ниже приведены ключевые промышленные сектора и их основные литые детали.
Автомобильный сектор
Автомобильная промышленность в значительной степени опирается на автоматизированные линии литья для балансировки снижения массы, структурной жесткости и низкой себестоимости единицы продукции.
- Блоки двигателей: Заливается серым чугуном или алюминиевыми сплавами для поддержания размерной стабильности, поглощения вибраций двигателя и выдерживания непрерывного термического цикла.
- Головки цилиндров: Лит с использованием сложных песчаных ядер для формирования высокоточных каналов охлаждения и внутренних впускных/выпускных портов.
- Корпуса коробок передач: Изготавливается в основном методом литья под давлением с высоким давлением для достижения тонкостенных, прочных алюминиевых корпусов, которые уменьшают массу на месте и обеспечивают герметичность при высоком давлении жидкостей.
Авиационная промышленность
Авиация требует нулевой дефектности металлургической целостности, тонких стенок и высокого отношение прочности к весу при суровых условиях эксплуатации.
- Лопатки турбины Изготовлено с использованием вакуумного литейного инвестирования (направленная затвердевающая или монокристаллический рост) для сопротивления ползучести и экстремальной тепловой усталости в горячих частях газотурбинных двигателей.
- Структурные скобки и узлы авиакрыла: Литье по аэрокосмическим спецификам сплавов, таких как высокопрочная алюминиевая марка 357 для обеспечения высокой пределы текучести, отличной хрупкости и точного контроля размерности.
- Корпуса топливных и гидравлических насосов: Инвестиционное литье для формирования сложных внутренних каналов с гладкими внутренними поверхностями и гарантированным удержанием давления.
Тяжёлая техника и оборудование
Для тяжелонагруженного промышленного оборудования литье обеспечивает массогабаритный объём, механическую демпфированность и износостойкость, необходимую для непрерывной эксплуатации.
- Корпуса клапанов: Литьё из ковкого чугуна, углеродистой стали или нержавеющей стали для управления высоконапорными, абразивными и коррозионными потоками без пористости стенок.
- Крыльчатки насосов: Литьё с изогнутыми, сбалансированными внутренними лопатками для оптимизации динамики жидкости и сопротивления кавитации износу в системах высокопоточного уплотнения.
- Гидравлические распределители: Произведено из ковкого чугуна для интеграции много осевых жидкостных контуров в единый герметичный блок, устраняя внешние трубопроводные линии.
- Накладки из износостойкой стали и желобки: Залиты с использованием хромистых белых чугунов и марганцевой стали для выдерживания тяжелых ударов и изнашивания, часто обслуживаются или занижаются поверхностью кобальтовые сварочные сплавы для высокой износостойкости и термостойкости.
Краткое описание применения в отрасли
| Сектор | Основные литые узлы | Основные материалы | Ключевой драйвер производства |
|---|---|---|---|
| Автомобильная промышленность | Блоки двигателей, корпуса трансмиссий, поворотные пальцы подвески | A380 алюминий, ковкий чугун, серый чугун | Высокий объём, короткие циклы, снижение массы |
| Космическая отрасль | Лопатки турбин, структурные кронштейны, топливные коллектора | Ti-6Al-4V, IN718, Al 357, A356 | Высокое сопротивление прочности на единицу массы, нулевая внутренняя пористость |
| Станочная техника | Корпуса клапанов, рабочие лопатки насосов, износоустойчивые пластины, челюсти дробов | Углеродистая сталь WCB, жаростойкая чугунная сталь, чугун с пластической деформацией | Высокая механическая прочность, износостойкость и сопротивляемость усталости |
Факторы затрат и матрица выбора методов литья
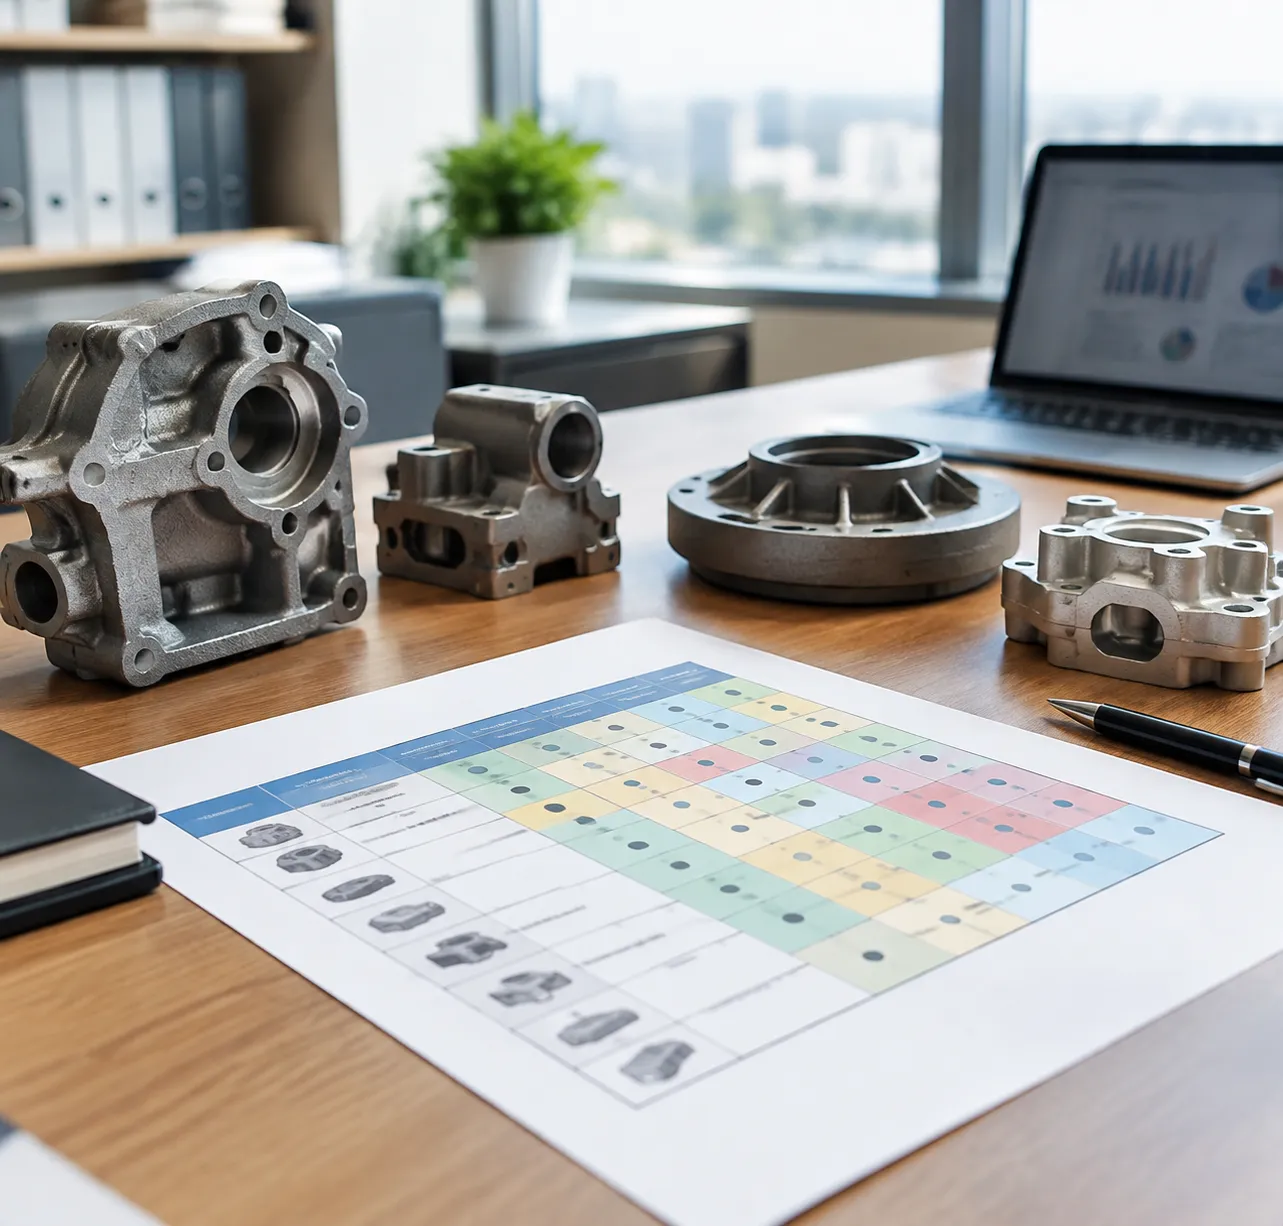
Выбор подходящего процесса литья сводится к балансировке первоначального капитала на оснастку и долгосрочных серий производства деталей. При оценке затрат на производство компонентов мы учитываем амортизацию оснастки, масштабируемость объема и то, как допуск после литья исключает дорогие вторичные операции.
Затраты на оснастку против экономики единицы продукции
Каждый метод обменивает начальные вложения в оснастку на цикл времени на единицу и цену изделия:
- Песочная литье: Минимальные первоначальные затраты на оснастку (деревянные или смоляные формы), но более высокие трудозатраты и стоимость единицы делают его идеальным для малого–среднего выпуска.
- Литье под модель: Умеренные вложения в оснастку (формы для алюсового литья воском) с близким к готовому изделию выходом, минимизирующим доработку после литья.
- Литье под высоким давлением (HPDC): Высокие первоначальные затраты на оснастку (матрицы из закаленной стали) обеспечивают наименьшую себестоимость единицы продукции при массовом производстве.
- Литейная под давлением, постоянная форма: Умеренно–высокие затраты на форму с более низкими затратами на цикл на единицу детали по сравнению с песочным методом.
| Метод литья | Начальная стоимость оснастки | Цена единицы изделия | Экономическая эксплуатация (объем) | Толщина литья по форме | Поверхностная шероховатость ($Ra$) | Необходима вторичная обработка |
|---|---|---|---|---|---|---|
| Зеленый песок | Низкая | Умеренно - Высоко | 1 – 1 000 | ± 0,030" - 0,060" | 250 - 500\ μin | Высокая |
| Смола / песок с воздушной установкой | Низко - Умеренно | Умеренный | 10 – 5 000 | ± 0,015" - 0,030" | 150 - 300\ μin | Умеренный |
| Инвестиционное литье | Умеренный | Умеренный | 100 – 50 000+ | ± 0,005" - 0,010" | 63 - 125\ μin | Минимальный |
| Постоянная формовка | Умеренно - Высоко | Низко - Умеренно | 1 000 – 20 000+ | ± 0.010" - 0.020" | 100 - 200\ μin | Низко - Умеренно |
| Высоконапорная литьё | Высокая | Самый низкий | 10 000 – 100 000+ | ± 0.002" - 0.005" | 32 - 63\ μin | Минимальный |
Пороги объема и себестоимость партии
Размер партии строго определяет наиболее жизнеспособную технологию литья:
- Прототипы и короткие серии (1–100 единиц): Песчаное литьё или формы из песка, изготовленные на 3D-принтере, исключают риски жесткого инструментального оснащения. Мы часто применяем точное литьевое литье по формам и прототипы при тестировании сложной геометрии до начала изготовления выделенного инструмента.
- Средний масштаб производства (500–5 000 единиц): Системы на основе смоляного песка и инвестиционные методы с керамической оболочкой сохраняют амортизацию моделей управляемой без ущерба для размерной повторяемости.
- Высокий объем серийного производства (10 000+ единиц): Автоматическая литье под давлением поглощает высокие затраты на инструментальную сталь по сотням тысяч циклов, снижая единичные цены до базовых затрат материалов и времени работы пресса.
Поверхностная обработка, допуска и компромиссы после обработки
Сырой литьё стоимость представляет собой лишь часть общей приведённой себестоимости. Методы грубой литьи переносят финансовую нагрузку далее к окнам доводки CNC:
- Геометрии после строгого литья Литейное производство по выплавке инвестиций и литье под давлением достигают критических допусков прямо из формы, исключая фрезерование лицевой поверхности, контурирование и сверление глубоких отверстий.
- Допуски для неровной поверхности: Литые песком отливки требуют больших заготовок под обработку ($0.120" - 0.250"$), что приводит к увеличению износа шпинделя, времени цикла и количества брака.
- Оптимизация общей стоимости Уравнивание затрат на литьевые формы с интегрированными точного литья и ЧПУ-машного обеспечивает наиболее экономичный путь к готовым к печати компонентам.
Часто задаваемые вопросы о процессе литья
Какова основная разница между литьем и ковкой?
Ключевое различие заключается в состоянии материала во время формования. В рамках процесс литья металла, мы полностью расплавляем сплав в жидком состоянии и заливаем его в полость формы. Это позволяет создавать сложные внутренние геометрии, полые секции и сложные формы с минимальной механической обработкой.
Ковка деформирует твёрдое металл под интенсивным подавляющим давлением с использованием штампов, выравнивая внутреннюю зернистость вдоль профиля детали.
| Параметр | Литье металла | Ковка металла |
|---|---|---|
| Состояние материала | Полностью расплавленный жидкий металл | Твёрдилка/слиток в виде заготовки |
| Геометрическая сложность | Высокий (внутренние стержни, выемки) | Умеренный до низкого |
| Начальные затраты на оснастку | Низко до умеренно | Высокая |
| Структурная зернистость | Изотропный, неориентированный | Направленное движение зерна |
| Лучшее для | Сложные корпуса, блоки двигателей | Высокоплотные структурные валы, шестерни |
Каким методом литья достигаются наивысшая точность по размерам и самая гладкая поверхность?
Когда критичны строгий контроль размеров и тонкая отделка поверхности, литье из воскового Modelle и литье под высоким давлением лидируют в отрасли:
- Литье под модель: Использование метода травления воском даёт линейные Допуски по размерам в пределах ISO 8062 CT4–CT6 и шероховатоa Ra до 1,6–3,2 мкм. Для стали с высоким содержанием легирующих элементов и нержавеющих компонентов, требующих близких к готовым формам, наш решение по точному литью с использованием силикасолевого процесса и точности ISO 8062 устраняет вторичную обработку на сложных поверхностях.
- Литье под высоким давлением (HPDC): Для цветных сплавов, таких как алюминий и цинк, HPDC обеспечивает исключительную повторяемость, контроль толщины стенок до 1,5 мм и отделку Ra 0,8–1,6 мкм прямо после извлечения из стали-формы.
Как инженеры предотвращают дефекты усадки в толстых секциях литья?
Кристаллизационная усадка естественно возникает по мере перехода расплава в твердую фазу. Мы устраняем поры, пористость и следы усадки с помощью целевого проектирования и теплового управления:
- Направленная затвердевание: Мы проектируем систему gating и riser так, чтобы заготовка затвердевает постепенно от самых тонких участков к наиболее тяжелым секциям, сохраняя путь для подачи жидкого металла.
- Оптимизированные зашивки (Risers): Мы прикрепляем открытые или слепые головки подачи непосредственно к толстым соединительным узлам. Восковые стоики остаются расплавленными дольше, чем корпус изделия, чтобы подать лишний сплав по мере сокращения объема.
- Внутренние и внешние охлаждения: Размещение охлаждающих элементов в стенке формы ускоряет теплопередачу на толстых изолированных узлах, выравнивая скорость охлаждения между соседними стенками.
- Изменения стен DFM: Мы выветриваем тяжелые стойки и вырезаем узлы массы на стыках, чтобы поддерживать равномерную номинальную толщину стены.
Какой наиболее экономичный способ литья для прототипов в малом объеме?
Для коротких серий, индивидуальных заказов и ранних прототипов (1–50 шт.), песчаное литьё остается наиболее экономичным выбором. Требует минимальные первоначальные вложения в инструментальность по сравнению с жесткими металлическими штампами.
- 3D-печатные песчаные формы: Прямые цифровые песочные печати исключают инструментальный набор, сокращая сроки до дней.
- Слабые деревянные/смоляные образцы: Традиционные раскройные формы сохраняют низкий первоначальный капитал.
При оценке масштабируемости производства рассмотрение сравнения процесса литья под инвестиции и песчаного литья помогает сбалансировать экономию на прототипном инструменте против последующих затрат на станочную обработку.
Как скорость охлаждения влияет на микроструктуру и твердость чугона?
Скорость охлаждения напрямую определяет образование углерода в сплавах чугуна, что определяет, образуется ли углерод в виде графитовых хлопьев, сферолидов или твердых карбидов железа:
- Быстрое охлаждение (охлаждение): Подавляет образование графита и принуждает углерод к затвердению в виде карбида железа (Fe_3C). Это приводит к белый чугун, который чрезвычайно твердый (400–600 HB), износостойкий и хрупкий.
- Медленное охлаждение: Позволяет углероду достаточно времени осаждаться в виде свободных графитовых пластинок в ферритной или перлитной матрице. Это обеспечивает стандарт серый чугун, обеспечивая превосходное подавление вибраций и легкость обработки.
- Контролируемое умеренное охлаждение: В сочетании с модификациями магнием или церий нодолизирования, контролируемое охлаждение дает сферические графитовые узлы. Это создает модульная чугунная, обеспечивая высокую прочность на растяжение, пластичность и ударную вязкость.
 Russian
 English
 German