

2 ноября 2026 года
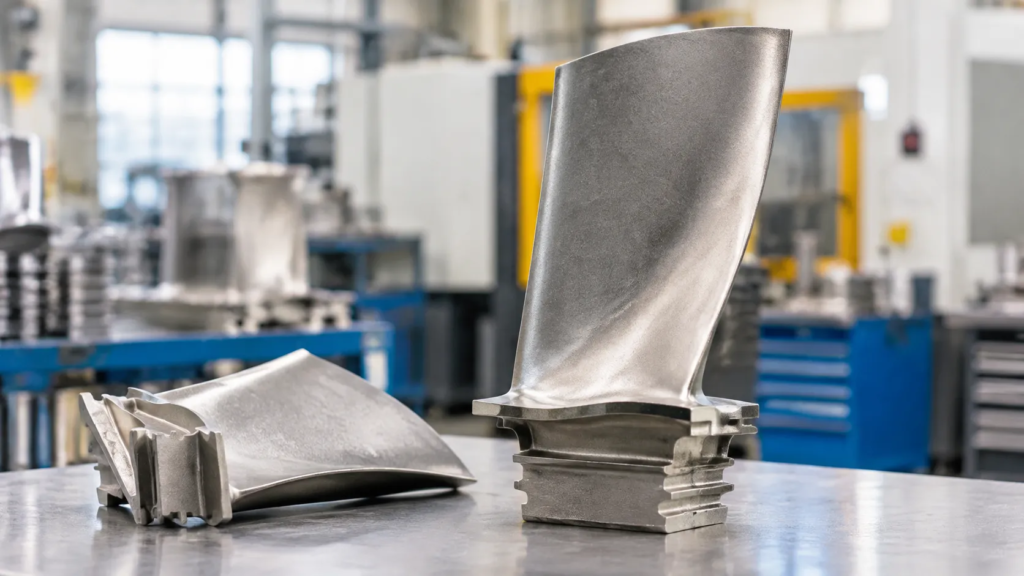
Аэрокосмическое литьё по выплавляемым моделям позволяет изготавливать точные и лёгкие компоненты из сплавов со сложной геометрией, исключительной прочностью и надёжными эксплуатационными характеристиками.
Аэрокосмическое литьё по выплавляемым моделям: краткий обзор
Мы разрабатываем готовые к эксплуатации в авиации металлические компоненты с использованием высокоточного аэрокосмического литья по выплавляемым моделям. Применяя передовые технологии литья по выплавляемым моделям, мы производим сложные детали, максимально приближенные к конечной форме, что позволяет сократить расход исходных материалов, уменьшить объём последующей механической обработки на станках с ЧПУ и обеспечить соответствие механическим требованиям современных авиационных и оборонных программ.
Основные возможности и процессы литья
Наше литейное производство ориентировано на обеспечение стабильной точности и металлургической целостности компонентов авиационной техники, критически важных для выполнения полётных задач.
- Литьё по выплавляемым моделям с использованием силиказоля: Позволяет получать компоненты с гладкой поверхностью, высокой детализацией и чёткими контурами профиля.
- Сложная геометрия стержневых элементов: Обеспечивает возможность изготовления внутренних каналов, полых полостей и сложных каналов охлаждения, которые невозможно получить традиционными методами механической обработки с удалением материала.
- Контролируемые условия заливки: Плавление и обработка расплава осуществляются в контролируемой атмосфере и вакууме, что позволяет свести к минимуму газовую пористость и неметаллические включения в химически активных сплавах.
Поддерживаемые сплавы и диапазон обрабатываемых размеров
Мы обрабатываем широкий спектр сплавов, сертифицированных для авиационного применения и обладающих высокой термостойкостью, конструкционной прочностью и коррозионной стойкостью.
| Параметр | Стандартная способность | Основные преимущества |
|---|---|---|
| Основные сплавы | Жаропрочные сплавы на основе никеля и кобальта, нержавеющие стали, титан, алюминий | Разработано для эксплуатации в условиях высоких температур и конструкционных нагрузок авиационных планеров |
| Геометрия деталей | От микрокомпонентов до средних и крупных конструкционных корпусов | Сложные контуры, тонкостенные секции и интегрированные бобышки |
| Толщина стенки | Контролируемая толщина тонкостенных секций | Оптимальное соотношение прочности и массы без ущерба для конструкционной жёсткости |
| Окончательная обработка поверхности | Гладкая поверхность после литья | Значительно сокращает объём ручной доводки, полировки и шлифования |
Этапы производства: от прототипа до лётной эксплуатации
Каждый проект проходит структурированный инженерный процесс, обеспечивающий стабильность качества на всех этапах — от первоначальной проверки конструкции до полномасштабного производства:
- Проектирование и анализ технологичности изготовления (DFM): Мы анализируем ваши 3D CAD-модели на предмет расположения линий разъёма, равномерности толщины стенок и расположения литниковых каналов.
- Изготовление прототипов и оснастки: Быстрое создание моделей методом аддитивной печати или изготовление высокоточных металлических пресс-форм для первоначальных испытаний на соответствие размеров и функциональности.
- Изготовление керамических оболочек и литьё: Создание многослойной керамической оболочки с последующим точным удалением воска, предварительным нагревом и заливкой расплавленного сплава.
- Термическая обработка и последующая обработка: Металлургическая обработка для достижения заданных характеристик прочности на растяжение, предела текучести и твёрдости.
- Контроль качества: Контроль геометрических размеров, проверка состава сплава и оформление сертифицированной документации для подтверждения лётной годности.
Прямые запросы коммерческих предложений (RFQ) и техническая поддержка
Мы тесно сотрудничаем с руководителями отделов закупок и инженерами-конструкторами аэрокосмической отрасли. Отправьте нам чертежи в формате 2D и данные 3D CAD (в форматах STEP или IGES), а также спецификации материалов и требования к испытаниям, чтобы получить комплексную оценку возможности производства и своевременное коммерческое предложение.
Что такое инвестиционное литьё для аэрокосмической отрасли?

Инвестиционное литьё для аэрокосмической отрасли — это специализированный метод производства, предназначенный для изготовления высоконадёжных сложных металлических компонентов для гражданской авиации, оборонных систем и космической техники. Этот метод также известен как аэрокосмическое литьё по выплавляемым моделям, эта технология заключается в заливке расплавленных сплавов в одноразовые керамические формы, изготовленные вокруг выплавляемых восковых моделей.
Устраняя углы уклона по линии разъёма и следы разъёмов, характерные для традиционного литья в песчаные формы, мы производим детали, максимально приближённые к окончательной форме, с высокой чистотой поверхности и строгим соблюдением размерных допусков. Понимание технологического процесса литья по выплавляемым моделям, его преимуществ и допусков помогает инженерным командам задавать требования к критически важным компонентам авиационной техники, способным выдерживать экстремальные эксплуатационные нагрузки и термические циклы при одновременном снижении избыточной массы.
Пошаговый процесс литья по выплавляемым моделям
Мы выполняем процесс литья по выплавляемым моделям, соблюдая строго контролируемые производственные этапы, чтобы гарантировать металлургическую чистоту и стабильность структуры изделий:
- Изготовление оснастки и литьё восковых моделей: Металлические пресс-формы используются для впрыска высокостабильного воска и формирования точной копии готовой детали с учётом коэффициентов усадки металла и керамики.
- Сборка кластера: Отдельные восковые модели собираются на центральном восковом литнике с системой каналов для обеспечения равномерной подачи металла в процессе затвердевания.
- Изготовление керамической оболочковой формы: Мы многократно погружаем блок моделей в специальные огнеупорные суспензии и покрываем их керамическим песком различной зернистости. Для деталей, требующих повышенной точности воспроизведения поверхности и устойчивости к термическому удару, инвестиционного литья керамической оболочки обеспечивает необходимую конструкционную прочность для удержания расплавленных суперсплавов без деформации формы.
- Деуаксинг и предварительный прогрев: В автоклавах высокого давления воск расплавляется и удаляется из формы. Затем мы обжигаем полую керамическую оболочку при повышенных температурах, чтобы выжечь все органические остатки и спечь керамику.
- Заливка в вакууме или при атмосферном давлении: Расплавленные аэрокосмические сплавы заливают в предварительно нагретую керамическую форму в условиях контролируемой атмосферы или вакуума, чтобы предотвратить образование газовой пористости и включений оксидов.
- Удаление керамической оболочки и отделение от литниковой системы: После охлаждения механические вибраторы и водяные струи разрушают керамическую оболочку, а отрезные круги отделяют отдельные литые компоненты от центральной литниковой системы.
- Финишная обработка и очистка отливок: Отливки проходят шлифовку литников, термическую обработку, химическое удаление окалины и неразрушающий контроль для проверки целостности деталей.
Ключевые преимущества для сложных аэрокосмических деталей
- Сложные внутренние каналы: Позволяет легко формировать внутренние каналы охлаждения, полости для снижения массы и изогнутые каналы потока, которые невозможно получить механической обработкой цельной заготовки.
- Приближенная к окончательному размеру точность: Обеспечивает стабильное получение номинальной толщины стенок вплоть до минимальных значений, необходимых для авиационных профилей, сокращая количество отходов дорогостоящих сплавов.
- Высшее качество поверхности: Обеспечивает шероховатость поверхности в литом состоянии, подходящую для наружных аэродинамических обшивок и коллекторов для транспортировки жидкостей без существенной дополнительной полировки.
- Широкие возможности применения различных сплавов: Позволяет легко отливать тугоплавкие металлы, жаропрочные суперсплавы на основе никеля, кобальтовые сплавы и нержавеющие стали авиационного класса.
Литьё по выплавляемым моделям в сравнении с механической обработкой и ковкой
Выбор оптимального способа производства зависит от геометрии компонента, объёма выпуска и коэффициента использования материала (отношения массы готовой детали к массе исходной заготовки).
| Характеристика / Метрика | Сопоставление ключевых отраслевых применений | Многоосевая обработка на станках с ЧПУ | Аэрокосмическая ковка |
|---|---|---|---|
| Свобода проектирования геометрии | Наивысшая: сложные поднутрения, внутренние полости и изогнутые стенки | Средняя: ограничена досягаемостью фрезы и зазором для инструмента | Наименьшая: ограничена простыми формами без глубоких поднутрений |
| Коэффициент покупки к полету | Низкий (обычно от 1,1:1 до 1,3:1) | Высокий (часто от 5:1 до 15:1 и более при удалении материала из заготовки) | Средний (требуется механическая обработка после ковки) |
| Инвестиции в tooling | Средний (литьевые формы) | Очень низкий или отсутствует | Высокая (тяжёлые штампы и инструментальная оснастка для ковки) |
| Производство изделий с тонкими стенками | Отличные возможности для изготовления тонких конструкционных рёбер жёсткости | Высокий риск вибрации инструмента и деформации стенок | Низкие возможности для изготовления тонкостенных деталей без значительной механической обработки |
| Направленные свойства | Однородные изотропные механические свойства | Ориентация зёрен соответствует направлению исходной заготовки | Выраженная направленность течения зёрен вдоль траекторий передачи нагрузки |
| Высокотемпературные суперсплавы | Экономически выгодно для обработки труднообрабатываемых жаропрочных сплавов | Высокий износ инструмента и длительное время производственного цикла | Требуется значительное усилие формовки, возможности изготовления сложных форм ограничены |
Возможности литья для аэрокосмической отрасли и допуски
Мы производим критически важные для безопасности полётов компоненты, соответствующие строгим требованиям к эксплуатационным характеристикам и габаритным размерам. От жёстких ограничений по массе до сложных внутренних каналов для жидкостей — наши возможности прецизионного литья по выплавляемым моделям для аэрокосмической отрасли позволяют исключить сборочные соединения, изготавливая сложные цельные детали непосредственно по 3D-моделям.
Сложная геометрия и минимальная толщина стенок
Для конструкционных элементов и деталей двигателей аэрокосмической отрасли требуется высокое отношение прочности к массе. Мы разрабатываем литые детали с тонкими внутренними каналами, глухими отверстиями и переменным поперечным сечением без ущерба для структурной целостности. Понимание более широких возможностей технологии литья в металле, допуски по процессам и материалы помогает инженерам-конструкторам максимально эффективно использовать преимущества такой геометрии с самого начала проектирования.
- Минимальная толщина стенки: До 1,0 мм (0,040 дюйма) для отдельных геометрических форм в зависимости от характеристик текучести сплава.
- Уголки наклона стенок (Draft angles): На некритических поверхностях требуется минимальный или нулевой уклон для литья, что позволяет сократить ненужную финишную механическую обработку.
- Сложные литейные стержни: Предварительно изготовленные керамические стержни позволяют создавать сложные полые полости и каналы охлаждения внутри компонентов турбин и коллекторов.
- Криволинейные профили: Аэродинамические поверхности, сложные криволинейные формы и тонкие задние кромки отливаются с неизменно высокой повторяемостью.
Достижимые допуски на размеры и шероховатость поверхности
Точность имеет решающее значение при изготовлении прецизионных аэрокосмических отливок. Мы обеспечиваем стабильные и точные размеры, позволяющие свести припуски на механическую обработку к абсолютному минимуму и сократить ценное производственное время при обработке труднообрабатываемых сплавов.
| Размер / метрическая система | Стандартное инвестиционное литьё | Целевой показатель точности допуска |
|---|---|---|
| Линейные размеры | ±0,13 мм (±0,005 дюйма) на каждые 25 мм | ±0,08 мм (±0,003 дюйма) |
| Толщина стенки | ±0,25 мм (±0,010 дюйма) | ±0,15 мм (±0,006 дюйма) |
| Поверхностная отделка после литья | Ra 3,2 µм (125 µin) | Ra 1,6 мкм (63 мкдюйма) |
| Плоскость и прямолинейность | 0,1 мм на каждые 25 мм | 0,05 мм на каждые 25 мм |
Поставляя компоненты, максимально приближенные к окончательной форме, с высококачественной обработкой поверхности, мы помогаем исключить избыточные операции черновой обработки на станках с ЧПУ дорогостоящих жаропрочных сплавов и авиационных деталей.
Мелкосерийное прототипирование и серийное производство
Аэрокосмические программы требуют строгой физической проверки изделий до начала обработки металла для изготовления оснастки серийного производства. Мы поддерживаем ваш процесс разработки на каждом этапе независимо от объёма производства:
- Быстрое прототипирование: Восковые или полимерные модели, изготовленные методом 3D-печати, позволяют получить физические тестовые детали за несколько дней без затрат на изготовление дорогостоящей оснастки, ускоряя проверку конструкции и аэродинамические испытания.
- Мелкосерийное промежуточное производство: Модульная оснастка и ручная заливка позволяют изготавливать небольшие партии авиационных изделий, запасные части и специализированные модификации, для которых многогнездная оснастка экономически нецелесообразна.
- Производство большого объема: Закалённые стальные пресс-формы и автоматизированное окунание в шликер обеспечивают стабильное и повторяемое серийное производство кронштейнов планера и корпусов систем при больших объёмах выпуска.
Для проектов по созданию облегчённых конструкций планера мы также предлагаем литьё алюминия по выплавляемым моделям с жёсткими допусками и быстрым расчётом стоимости разработанное для обеспечения баланса между снижением массы и соблюдением предсказуемых сроков поставки.
Материалы для аэрокосмического литья по выплавляемым моделям
Целостность материала напрямую определяет безопасность полётов. В аэрокосмическом литье по выплавляемым моделям правильный подбор химического состава сплава с учётом термических, механических и атмосферных нагрузок на компонент предотвращает эксплуатационные отказы и преждевременное усталостное разрушение. Мы отливаем широкий спектр сертифицированных металлов аэрокосмического класса, отвечающих строгим требованиям к соотношению прочности и массы, а также к рабочей температуре.
Жаропрочные сплавы на основе никеля для высокотемпературных условий
Детали горячей части турбины должны сохранять структурную стабильность при экстремальных температурных циклах и окислении. Мы отливаем специализированные никелевые сплавы повышенной прочности и коррозионной стойкости для производства аэрокосмических отливок из никелевых сплавов, сохраняющих эксплуатационные характеристики при непрерывных нагрузках и температурах свыше 1000 °C.
- Общие марки: Inconel 718, Inconel 625, Hastelloy X.
- Ключевые характеристики: Высокая прочность при ползучести и длительной нагрузке до разрушения, стабильность микроструктуры и устойчивость к высокотемпературному окислению.
- Целевые компоненты: Корпуса выхлопных систем турбин, жаровые трубы камер сгорания и форсунки топливной системы высокого давления.
Износостойкие сплавы на основе кобальта
Для подвижных узлов, подверженных трению металла о металл без смазки, сплавы на основе кобальта обеспечивают превосходную стойкость к задирам и термическому удару.
- Общие марки: Стеллит 6, Стеллит 21, Стеллит 31.
- Ключевые характеристики: Высокая твёрдость при повышенных температурах, устойчивость к термической усталости и немагнитные свойства.
- Целевые компоненты: Высокотемпературные направляющие лопатки, клапаны регулирования подачи топлива и кольца механических уплотнений.
Высокопрочные нержавеющие и легированные стали
Литые детали из нержавеющей стали для аэрокосмической отрасли обеспечивают сбалансированное сочетание прочности на растяжение, пластичности и устойчивости к атмосферной коррозии для конструкционных систем и систем транспортировки жидкостей.
- Общие марки: 17-4 PH, 15-5 PH, 316L, 4140, 4340.
- Ключевые характеристики: Способность к дисперсионному твердению обеспечивает высокий предел текучести, однородную структуру зерна и надёжную свариваемость.
- Целевые компоненты: Конструкционные монтажные кронштейны, механизмы створок шасси и коллекторы гидравлических жидкостей.
Лёгкие титановые и алюминиевые сплавы
Снижение массы напрямую способствует повышению топливной эффективности и увеличению грузоподъёмности. Для кронштейнов и корпусов планера, требующих минимальной массы, наши Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке описывают компромиссы между плотностью и механическими характеристиками при использовании различных методов промышленного литья.
- Общие марки: Ti-6Al-4V (Grade 5), A356, A380.
- Ключевые характеристики: Высокое отношение прочности к массе, отличные характеристики при криогенных температурах и умеренная или высокая коррозионная стойкость.
- Целевые компоненты: Корпуса авионики, воздуховоды систем кондиционирования и жизнеобеспечения, а также конструкционные фитинги планера.
Руководство по выбору материалов для условий полёта
| Условия эксплуатации и требования | Рекомендуемая система сплавов | Типичное применение | Ключевой фактор выбора |
|---|---|---|---|
| Высокие температуры и окисление (>800°C) | Жаропрочные сплавы на основе никеля (Inconel 718/625) | Лопатки турбин, выпускные диффузоры | Длительная прочность при ползучести и стойкость к окислению |
| Трение и заедание при высоких температурах | Сплавы на основе кобальта (Stellite 6/21) | Уплотнительные поверхности, втулки приводных механизмов | Стойкость к задирам и твёрдость при высоких температурах |
| Высокие конструкционные нагрузки и коррозия | Коррозионно-стойкая сталь с дисперсионным твердением (17-4 PH) | Тяги систем управления полётом, петли грузовых дверей | Предел прочности при растяжении и трещиностойкость |
| Конструкционные элементы с критически важными требованиями к массе | Титан (Ti-6Al-4V) и алюминий (A356) | Рамы систем охлаждения авионики, элементы интерьера салона | Низкая плотность при высокой удельной прочности |
Аэрокосмические применения и типы литых компонентов
Точное литьё по выплавляемым моделям для аэрокосмической отрасли обеспечивает высокую точность изготовления деталей, близких к окончательной форме, для критически важных авиационных узлов, в которых недопустимо снижение конструкционной целостности. Мы производим готовые к эксплуатации изделия, рассчитанные на работу в условиях экстремальных температурных циклов, высоких механических напряжений и интенсивных аэродинамических нагрузок.
Компоненты турбин и реактивных двигателей
Системы силовых установок с высокотемпературными секциями требуют точного металлургического контроля, высокой сопротивляемости ползучести и исключительной термостойкости. Наши литые компоненты авиационных двигателей отвечают основным требованиям к силовым установкам коммерческих и оборонных воздушных судов:
- Лопатки турбин высокого и низкого давления: Изготавливаются методом литья с внутренними каналами охлаждения для работы в условиях постоянного воздействия потоков перегретого газа.
- Завихрители камеры сгорания и форсунки впрыска топлива: Разработаны для оптимизации распыления топлива и обеспечения стабильной динамики процесса сгорания.
- Диффузоры и облицовки выхлопных каналов: Тонкостенные аэродинамические компоненты, предназначенные для направления потоков выхлопных газов без деформации под воздействием тепла.
- Уплотнительные кольца и сегменты бандажных полок: Изготавливаются методом литья с высокой точностью размеров для сохранения коэффициентов повышения давления компрессора и предотвращения потерь из-за увеличенных зазоров.
Силовые кронштейны и крепёжные элементы конструкции планера
Конструкции планера получают непосредственные преимущества благодаря интеграции конструктивных элементов и снижению массы. Благодаря нашим прецизионные авиационные литьевые компоненты и решения, мы устраняем увеличение массы и затраты на техническое обслуживание, связанные со сварными или скреплёнными многокомпонентными узлами:
- Кронштейны шарниров и крепления приводов: Критически важные несущие соединения для органов управления, закрылков и элеронов.
- Крепёжные элементы узлов присоединения пилонов двигателя: Высокопрочные силовые соединительные элементы, передающие нагрузки от силовых установок на конструкции планера.
- Механизмы фиксации дверей и крепления грузов: Износостойкие крепёжные элементы, рассчитанные на многократную циклическую механическую эксплуатацию.
- Крепления корпусов авионики: Жёсткие конструкционные корпуса, изолирующие критически важное электронное оборудование от вибраций планера.
Системы управления топливом, гидравликой и параметрами окружающей среды
Системы транспортировки жидкостей и поддержания давления требуют герметичности литых деталей, способных выдерживать давление, чтобы предотвратить внутренние утечки и перетекание жидкостей:
- Гидравлические распределительные блоки и корпуса клапанов: Монолитные литые детали, способные выдерживать непрерывную передачу жидкостей под высоким давлением без нарушения целостности соединений.
- Корпуса систем дозирования топлива и топливных насосов: Герметичные корпуса, разработанные с учётом устойчивости к кавитационному износу, химическому разрушению и внутренней пористости.
- Каналы обдува систем климат-контроля (SСS): Сложные фитинги воздуховодов и корпуса теплообменников, предназначенные для подачи горячего воздуха от компрессора через кабины экипажа и пассажирские салоны.
Изготовление нестандартных высокоточных литых компонентов для авиационной техники
Современные авиационные системы часто содержат сложные внутренние каналы и органические контуры, изготовление которых выходит за пределы возможностей многоосевой обработки на станках с ЧПУ. Мы разрабатываем высокоточные литые компоненты для аэрокосмической отрасли по индивидуальным требованиям, объединяя сложные многокомпонентные конструкции в прочные цельные детали. Такая консолидация исключает трудозатраты на сборку, сокращает количество крепёжных элементов и позволяет создавать более лёгкие конструкционные компоненты, полностью соответствующие техническим чертежам.
Проектирование деталей для аэрокосмического литья по выплавляемым моделям
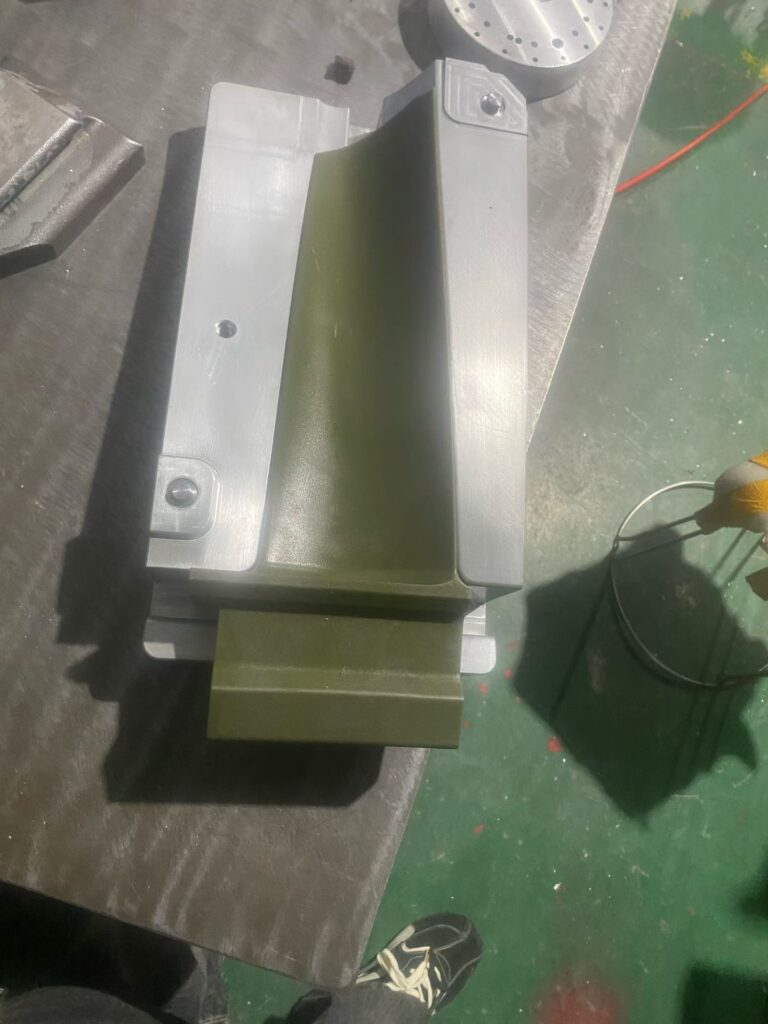
Проектирование компонентов, готовых к эксплуатации в авиации, требует соблюдения баланса между снижением массы, функциональной геометрией и физическими процессами литья. На нашем предприятии по прецизионному литью для аэрокосмической отрасли мы взаимодействуем с инженерами-конструкторами на ранних этапах разработки, чтобы оптимизировать геометрию деталей с учетом течения металла, затвердевания и структурной целостности. Грамотные конструкторские решения позволяют исключить последующую механическую обработку, минимизировать количество брака и снизить общие производственные затраты на изготовление авиационных деталей методом литья по выплавляемым моделям.
Необходимые CAD-файлы и технические спецификации
Для анализа вашей детали и подготовки технологической оснастки наша инженерная команда работает непосредственно с файлами моделей и листами технических спецификаций:
- Поддерживаемые 3D-форматы: Исходные файлы STEP (.stp), IGES (.igs), Parasolid (.x_t) и SolidWorks.
- Контрольные чертежи 2D: Полностью размерные чертежи с указанием геометрических размеров и допусков (GD&T), схем базирования, критических допусков и требуемой шероховатости поверхности.
- Требования к материалам и испытаниям: Конкретные марки сплавов, требования к термообработке и классы испытаний для критически важных для полета деталей в соответствии со стандартом стандарты качества литья для надежных металлических деталей.
- Планируемые объемы производства деталей: Оценки годового спроса, которые помогут нам подобрать оснастку для прототипирования с одной литейной полостью или серийного производства с несколькими литейными полостями.
Углы уклона, переходы толщины стенок и припуски на механическую обработку
Литье для аэрокосмической отрасли по выплавляемым моделям обеспечивает высокую точность размеров и возможность изготовления сложных профилей, однако соблюдение основных рекомендаций по проектированию литых деталей гарантирует стабильный выход годных изделий и структурную надежность компонентов:
- Уклоны подбора: Хотя штампы для изготовления восковых моделей допускают нулевой уклон на отдельных плоских поверхностях, номинальный уклон от 0,5° до 1,5° ускоряет извлечение моделей и продлевает срок службы оснастки.
- Переходы стенок: Старайтесь поддерживать максимально равномерное поперечное сечение. При изменении толщины стенок мы предусматриваем плавные переходы с коэффициентом конусности 3:1, чтобы избежать горячих трещин и локальной усадки.
- Внутренние и внешние радиусы: Острые углы создают зоны концентрации напряжений и могут привести к растрескиванию керамической оболочки во время заливки. Радиусы скругления должны составлять не менее 0,060 дюйма (1,5 мм).
- Заготовка для обработки: Для сопрягаемых поверхностей, опорных шеек или резьбовых отверстий, требующих последующей обработки на станках с ЧПУ, мы обычно рекомендуем припуск на механическую обработку от 0,030 до 0,060 дюйма (от 0,75 до 1,5 мм).
| Особенность дизайна | Рекомендуемый параметр | Преимущество в инженерии |
|---|---|---|
| Минимальная толщина стенки | 0,040 дюйма (1,0 мм) | Обеспечивает полное заполнение формы при литье жаропрочных суперсплавов |
| Угол чернового покоса | 0,5° до 1,5° | Обеспечивает чистое извлечение модели без деформации размеров |
| Коэффициент плавного перехода толщины стенок | Максимальная конусность 3:1 | Предотвращает термические напряжения и усадочную пористость |
| Внутренний радиус скругления | Минимум R 0,060 дюйма (1,5 мм) | Снижает концентрацию напряжений и способствует плавному течению расплава |
| Припуск на механическую обработку отливки | От 0,030 до 0,060 дюйма (от 0,75 до 1,5 мм) | Минимизирует износ инструмента при механической обработке после литья |
Рекомендации по обеспечению технологичности конструкции
Перед изготовлением оснастки для обработки каждый компонент проходит комплексную проверку на технологичность конструкции (DFM). С помощью программного обеспечения для моделирования литейных процессов мы анализируем динамику заполнения формы, расположение линий разъёма, устойчивость стержней и расположение литниковых систем.
Наша команда предоставляет практические рекомендации по корректировке некритичных элементов геометрии, объединению нескольких сборочных узлов в одну литую деталь, а также обеспечению беспрепятственного прохождения ваших литых компонентов аэрокосмического назначения через радиографический, капиллярный и размерный контроль.
Обеспечение качества, контроль и прослеживаемость
На каждом этапе точного литья для аэрокосмической отрасли мы поддерживаем строгий контроль технологических процессов, гарантируя соответствие каждого компонента критически важным требованиям авиационной безопасности и эксплуатационных характеристик. Наши протоколы испытаний подтверждают целостность внутренней структуры, высокую точность размеров и строгое соответствие требованиям к сплавам до того, как любая деталь покинет наше литейное производство.
Системы качества и стандарты аэрокосмической отрасли
Наше предприятие работает в соответствии со строгими системами менеджмента качества, специально разработанными для авиационных компонентов. Мы внедряем стандартизированную валидацию процессов на всех этапах: изготовлении оснастки, литье восковых моделей под давлением, формировании керамических оболочек, вакуумной заливке и последующей финишной обработке отливок.
- Контроль технологического процесса: Каждая утверждённая литейная операция выполняется в соответствии с фиксированными картами технологических параметров, что предотвращает отклонения процесса между производственными партиями.
- Стандартные операционные процедуры: Подробные рабочие инструкции регламентируют каждый этап обработки и термической обработки, обеспечивая стабильное воспроизведение металлургической структуры.
- Готовность к аудиторским проверкам: Постоянный внутренний аудит обеспечивает полную готовность записей о калибровке оборудования, журналов литейного производства и сертификатов персонала к проверкам со стороны заказчиков аэрокосмической отрасли.
Неразрушающий контроль и измерения на КИМ
Дефекты, расположенные ниже поверхности, могут нарушить целостность авиационных компонентов при воздействии динамических нагрузок. Мы применяем комплексные методы неразрушающего контроля (НК) в сочетании с высокоточными измерениями геометрических параметров, чтобы подтвердить качество отливок.
| Метод инспекции | Оборудование и технологии | Выявляемые дефекты / контролируемые параметры |
|---|---|---|
| Рентгенографический контроль (RT) | Цифровая рентгенография и компьютерная радиография | Внутренняя газовая пористость, усадочные раковины, выявление неметаллических включений |
| Флуоресцентная проницаемость (FPI) | Высокочувствительные флуоресцентные системы капиллярного контроля | Поверхностные микротрещины, неспаи, сквозные швы |
| Координатно-измерительные машины (КИМ) | Многоосевые координатно-измерительные машины с ЧПУ и 3D-оптические сканеры | Допуски формы и расположения профилей, координаты отверстий, сложное базирование |
| Оптическая и геометрическая метрология | Калиброванные оптические проекторы и измерительные приборы | Смещение стержня, облой по линии разъёма, предельные значения шероховатости поверхности |
Наши координатно-измерительные машины проверяют необработанные и окончательно обработанные методом литья по выплавляемым моделям авиационные компоненты непосредственно по исходным 3D CAD-моделям, подтверждая соответствие допускам истинного положения и профиля.
Протоколы испытаний материалов и прослеживаемость плавок
Мы обеспечиваем полную прослеживаемость каждой плавки — от исходного слитка до окончательной поставки. Каждая отдельная деталь привязана к конкретной партии исходной плавки, что обеспечивает полную прозрачность происхождения сырья и истории термической обработки.
- Химический состав: Мы проводим оптико-эмиссионный спектральный анализ (OES) каждой плавки для подтверждения соответствия химического состава установленным требованиям, будь то проверка сплавов кобальта и никеля или стандартизация деталей в соответствии с Марки нержавеющей стали серии 400, их свойства и области применения.
- Испытания механических свойств: Жертвенные контрольные образцы, отлитые из той же плавки, проходят испытания на прочность при растяжении, предел текучести, относительное удлинение и твёрдость одновременно с производственными партиями, что обеспечивает соответствие таким стандартам, как Спецификации и свойства алюминиевого сплава A356.
- Комплекты сертифицированной документации: Каждая поставка сопровождается заверенными протоколами испытаний материалов (MTR), результатами химического анализа, графиками термической обработки с указанием времени и температуры, а также подтверждениями проверки, подписанными специалистами по неразрушающему контролю (NDT).
Управление несоответствиями и корректирующие действия
В рамках нашего процесса контроля качества аэрокосмических отливок отклонения выявляются и изолируются сразу после их возникновения. Любая деталь, не соответствующая требованиям визуального, размерного контроля или неразрушающего контроля, немедленно помещается в карантинную зону, чтобы исключить риск попадания несоответствующей продукции к заказчику.
Мы устраняем несоответствия с помощью структурированных методик анализа первопричин, таких как отчётность по методике 8D и анализ «5 почему». После того как наши инженеры-металлурги и специалисты по качеству выявляют источник проблемы — будь то проницаемость керамической оболочки, течение металла в литниковой системе или продолжительность термической выдержки, — мы внедряем корректирующие и предупреждающие действия (CAPA), повторно квалифицируем технологический процесс и обновляем основную технологическую карту перед возобновлением производства.
Операции после литья и вторичная обработка
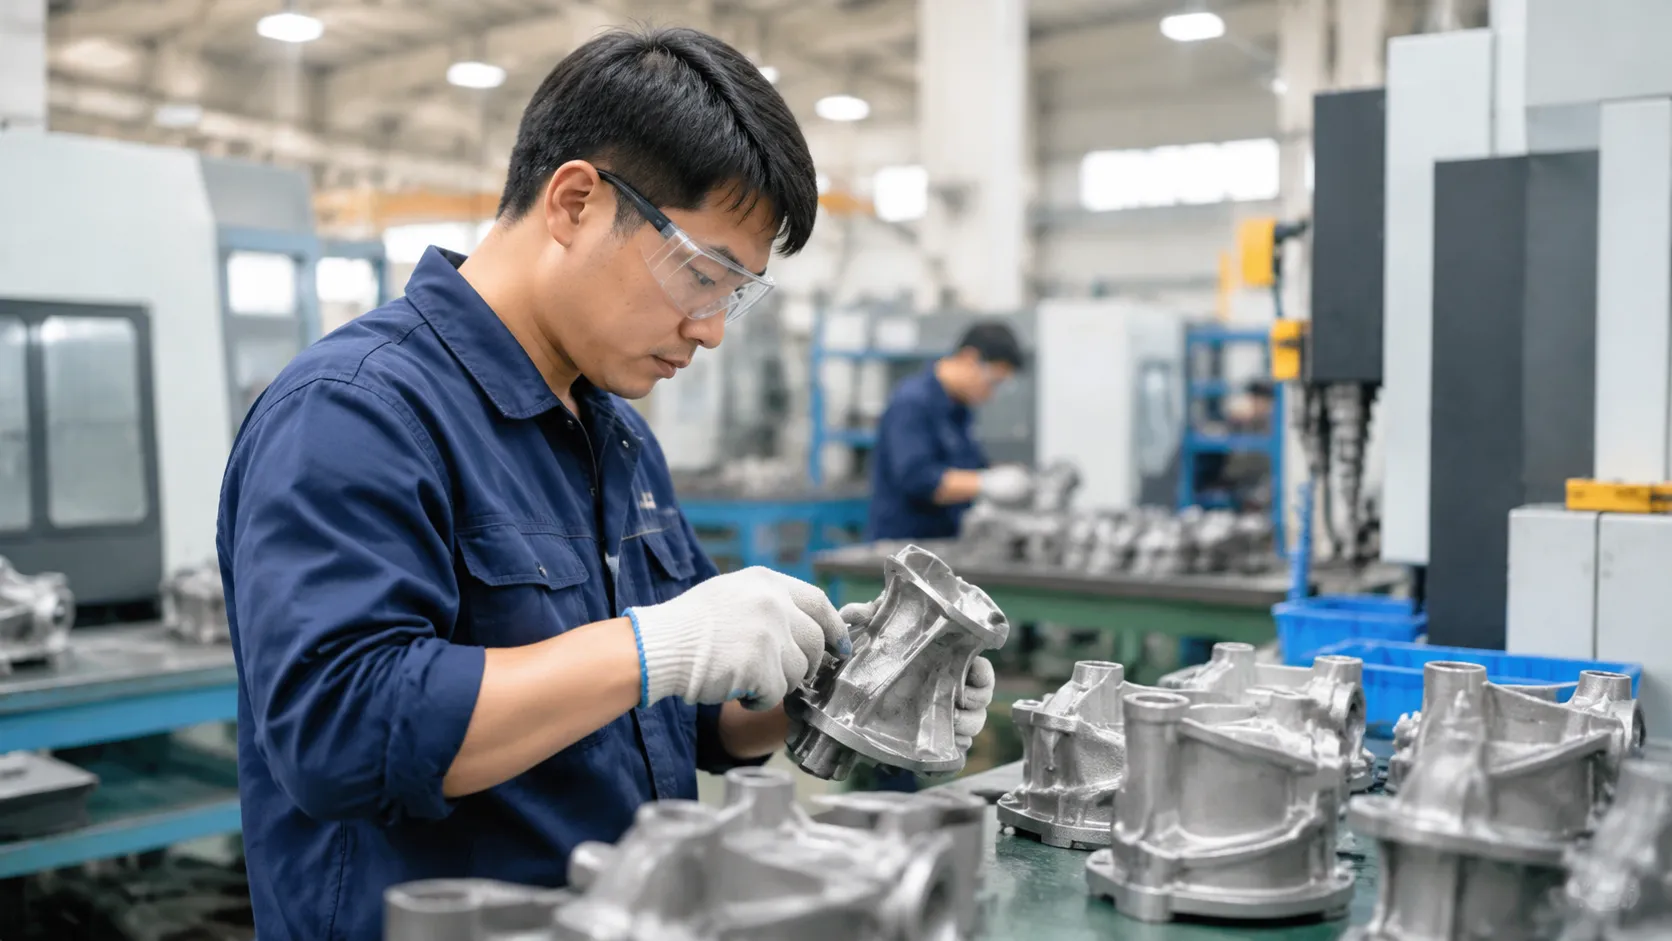
Для получения компонентов, готовых к эксплуатации в авиации, необходима тщательная обработка, которая продолжается и после затвердевания металла. Наш технологический процесс после литья превращает необработанные аэрокосмические компоненты, изготовленные методом литья по выплавляемым моделям, в готовые сертифицированные авиационные узлы, полностью подготовленные к немедленной установке.
Прецизионная оснастка и разработка моделей
Повторяемость результатов аэрокосмического литья по выплавляемым моделям начинается с надёжной технологической оснастки. Мы проектируем закалённые стальные и алюминиевые пресс-формы для литья под давлением, обеспечивающие изготовление восковых моделей с высокой точностью размеров и без деформаций. Жёсткие допуски на размеры моделей: При проектировании оснастки учитываются точные коэффициенты усадки сплавов, что позволяет обеспечить сохранение критически важных геометрических параметров деталей, максимально приближённых к окончательной форме. Растворимые и керамические стержни: Специализированная оснастка позволяет создавать сложные внутренние каналы охлаждения и полые полости, необходимые для современных компонентов авиационных двигателей. Варианты быстрого оснащения: Алюминиевые пресс-формы с коротким сроком изготовления для квалификационных прототипов позволяют ускорить графики лётных испытаний без ущерба для точности размеров.
Термическая обработка и горячее изостатическое прессование
Необработанные отливки подвергаются целенаправленным термическим циклам для оптимизации структуры зерна и механических характеристик: Горячий изостатический прессинг (HIP): Применяется высокотемпературное воздействие и давление инертного газа для устранения внутренней микропористости, что позволяет максимально увеличить усталостную долговечность компонентов планера из жаропрочных сплавов и титана. Обработка на твердый раствор и старение: Стабилизирует микроструктуру сплава, оптимизируя жаропрочную ползучесть, твердость и пределы прочности при растяжении. Снятие остаточных напряжений: Устраняет остаточные напряжения, возникающие в процессе охлаждения, обеспечивая соблюдение жестких геометрических допусков при окончательной механической обработке.
Услуги высокоточной обработки на станках с ЧПУ с жесткими допусками
Заготовки, максимально приближенные к окончательной форме, сокращают продолжительность производственного цикла, однако критически важные сопрягаемые поверхности, резьбовые отверстия и прецизионные посадочные шейки подшипников требуют финишной обработки с жесткими допусками. Интеграция наших литейных производств со специализированными точного литья и ЧПУ-машного возможностями обработки гарантирует прямую передачу деталей из литейной формы на многоосевые фрезерные обрабатывающие центры без задержек, связанных с перемещением и дополнительной обработкой. Многоосная ЧПУ-фрезерование и токарная обработка: 4- и 5-осевые обрабатывающие центры с ЧПУ обеспечивают высокую точность позиционирования с допусками до ±0,010 мм. Специализированная оснастка: Специальные приспособления с выверенными базами предотвращают деформацию тонкостенных конструкционных отливок при зажиме. Интегрированное измерение непосредственно в процессе обработки: Контроль с помощью измерительных щупов непосредственно на станке подтверждает соответствие критически важных базовых элементов требованиям перед передачей компонентов на окончательную проверку.
Финишная обработка поверхности и защитная упаковка
Готовые высокоточные аэрокосмические отливки должны выдерживать агрессивные условия полета, трение и воздействие коррозионно-активных сред. Перед поставкой мы применяем специализированную обработку поверхностей и упаковку в условиях чистого помещения: Подготовка поверхности: Дробеструйная обработка, химическое травление, пассивация и прецизионная обработка стеклянными шариками для достижения заданных показателей шероховатости поверхности Ra. Специальные защитные покрытия: Химические конверсионные покрытия, анодирование, сухие смазочные покрытия и подготовка термобарьерных покрытий в соответствии с эксплуатационными требованиями. Упаковка авиационного класса: Индивидуальная вакуумная упаковка, антикоррозионные вкладыши с летучими ингибиторами коррозии (VCI) и изготовленные на заказ защитные прокладки предохраняют обработанные поверхности и хрупкие элементы от повреждений при транспортировке.
Технические характеристики точного литья для аэрокосмической отрасли
Мы разрабатываем критически важные для безопасности полётов детали с соблюдением строгих допусков на размеры. Наш процесс точного литья обеспечивает стабильную геометрию, однородную зернистую структуру и чистоту поверхности как при изготовлении прототипов, так и в рамках крупносерийных аэрокосмических программ.
Технологические возможности и предельные размеры отливок
Наши литейные технологии позволяют изготавливать как миниатюрные компоненты для авиационных систем, так и крупногабаритные конструкционные корпуса.
- Диапазон массы: От 0,05 кг до 50 кг (от 0,1 до 110 фунтов).
- Максимальная оболочка (объем): До 600 мм × 600 мм × 500 мм.
- Минимальная толщина стенки: До 1,5 мм для стандартных поперечных сечений, при этом в отдельных локальных зонах толщина может достигать 1,0 мм в зависимости от геометрии течения расплава.
- Контроль линейной усадки: Корректировка технологической оснастки в режиме реального времени с учётом индивидуальных скоростей затвердевания различных сплавов.
| Параметр | Стандартная способность | Диапазон прецизионной обработки / высоких допусков |
|---|---|---|
| Максимальные размеры детали | До 600 мм (24 дюйма) | Требуется индивидуальная оценка технологической оснастки |
| Минимальная толщина стенки | 1,5 мм (0,060 дюйма) | 1,0 мм (0,040 дюйма) на отдельных участках |
| Возможности по весу | 0.05 кг – 50 кг | Для крупногабаритных компонентов уточняйте дополнительно |
| Полости технологической оснастки | Одногнёздные и многогнёздные восковые пресс-формы | Разработано для оптимизации объёмов производства |
Допуски, качество поверхности и спецификации сплавов
Прецизионные литые детали должны сочетать строгие геометрические допуски с определёнными металлургическими характеристиками. Мы работаем с широким спектром высокопроизводительных металлов, используя наши комплексные руководству по свойствам литьевых сплавов и выбору материалов для оптимизации соотношения прочности к массе и обеспечения термостойкости.
- Размерные допуски: Соответствует стандартам ISO 8062-3 DCTG 4–DCTG 6. Более жёсткие допуски регулярно достигаются посредством дополнительной обработки на станках с ЧПУ.
- Шероховатость поверхности: Шероховатость литой поверхности составляет от Ra 3,2 мкм до Ra 6,3 мкм (от 125 до 250 мкдюймов RMS), что сокращает необходимость в абразивной обработке поверхности.
- Поддерживаемые системы сплавов: Высокотемпературные суперсплавы на основе никеля и кобальта, высококачественные конструкционные стали и специальные составы, подробно описанные в нашей литьевых нержавеющих сталей кастовых сплавов и марок каталоге.
| Показатель | Целевые технические характеристики | Примечания |
|---|---|---|
| Линейный допуск | ±0,13 мм на каждые 25 мм (±0,005 дюйма/дюйм) | Зависит от геометрии |
| Поверхностная отделка после литья | Ra 3.2 – 6.3 мкм | Достигается за счёт использования тонкодисперсных суспензий на основе золя кремнезёма |
| Допустимая допусковая погрешность по углу | ±0,5° | Контролируется с помощью формообразующей оснастки для охлаждения |
| Прямолинейность и плоскостность | В пределах 0,1 мм на каждые 50 мм | Корректируется с помощью правильных штампов после литья |
Стандарты контроля и возможности проведения испытаний
Каждая партия аэрокосмических отливок проходит строгий неразрушающий и разрушающий контроль для соответствия строгим требованиям лётной годности.
- Неразрушающее тестирование (NDT): Капиллярный контроль (PT) выявляет поверхностные дефекты; цифровая радиография и промышленный рентгеновский контроль обнаруживают внутренние пустоты, включения и усадочные дефекты.
- Измерительная верификация: Координатно-измерительные машины (КИМ) и 3D-оптическое сканирование проверяют соответствие профилей допускам согласно исходным CAD-моделям.
- Металлургические и механические испытания: Собственные спектрометры контролируют химический состав сплава каждой партии; дополнительно проводятся испытания на растяжение, предел текучести, относительное удлинение и твёрдость для каждой плавки.
- Полная документация: Каждая производственная партия сопровождается полной прослеживаемостью по номеру плавки, протоколами химического анализа и сертификатами соответствия.
Почему стоит выбрать нас в качестве партнёра по производству аэрокосмических отливок

Закупка критически важных для полётов авиационных компонентов не допускает ни малейших отклонений в размерах, непредвиденной пористости или недопонимания со стороны поставщиков. Как опытное литейное производство прецизионных отливок для аэрокосмической отрасли, мы объединяем практические знания в области металлургии с оптимизированными производственными процессами, чтобы своевременно выпускать надёжные компоненты, полностью готовые к эксплуатации в авиации.
Подтверждённый опыт инженерных решений в аэрокосмическом литейном производстве
Проектирование литых деталей для условий полёта с высокими механическими нагрузками и температурами требует глубокого понимания гидродинамики, механики твёрдого тела и управления процессами затвердевания.
- Проактивное проектирование литниковых систем: Мы проводим моделирование литниковых систем и тепловых процессов на ранних этапах, чтобы исключить усадочные дефекты, горячие трещины и микропористость ещё до заливки металла.
- Экспертиза в области суперсплавов и лёгких сплавов: Наша команда металлургов уверенно работает со сложными металлами, выполняя специализированную обработку никелевые услуги по литью для Inconel, Monel и Hastelloy а также стандартных сталей и алюминиевых сплавов авиационного класса.
- Рекомендации по технологичности производства (DfM): Мы заранее анализируем 3D CAD-файлы и предоставляем чёткие рекомендации по сопряжению стенок, углам уклона и устойчивости стержней, чтобы сократить количество изменений технологической оснастки.
Полный цикл изготовления оснастки, литья и механической обработки на собственном производстве
Привлечение нескольких сторонних подрядчиков для изготовления оснастки, заливки металла, термической обработки и финишной механической обработки повышает риск брака и увеличивает сроки реализации проекта на несколько недель. Мы осуществляем весь производственный цикл на собственных мощностях, обеспечивая полный контроль качества.
- Изготовление оснастки и производство восковых моделей: Изготовление алюминиевых пресс-форм с коротким сроком выполнения на высокоскоростных обрабатывающих центрах с ЧПУ для получения восковых моделей с высокой повторяемостью.
- Системы точного корпуса изделия: Многоэтапное роботизированное нанесение керамического покрытия методом погружения и контролируемые циклы сушки для обеспечения стабильности размеров тонкостенных участков.
- Вторичная механическая обработка с жесткими допусками: Многоосевые комплексы фрезерной и токарной обработки с ЧПУ для обработки критически важных базовых поверхностей, резьбовых соединений и монтажных поверхностей в соответствии с требованиями чертежей.
- Контролируемая термическая обработка: Использование собственной печи для термической обработки отливок с равномерностью температуры ±5 °C обеспечивает стабильные механические свойства, снятие внутренних напряжений и требуемую структуру зерна без привлечения сторонних подрядчиков.
Строгий контроль качества и полная прослеживаемость каждой партии
Каждый авиационно-космический компонент, изготовленный методом литья по выплавляемым моделям, который мы производим, сопровождается полным комплектом документации, обеспечивающим беспрепятственное прохождение входного контроля и отраслевых аудитов.
- Полная трассировка плавки: Прямая прослеживаемость по серийным номерам и номерам плавок — от выплавки исходного слитка до окончательной обработки поверхности.
- Комплексный неразрушающий контроль: Полный спектр методов неразрушающего контроля, включая капиллярный контроль с использованием флуоресцентного пенетранта (FPI), цифровую радиографию (рентгеновский контроль) и визуальный осмотр.
- Измерительная верификация: Координатно-измерительные машины (КИМ) и оптическое 3D-сканирование для подтверждения геометрических допусков на сложных поверхностях произвольной формы.
- Прозрачная документация: Каждая поставка сопровождается подробными протоколами испытаний материалов (MTR), сертификатами химических и механических свойств, а также графиками термической обработки.
Как запросить коммерческое предложение на аэрокосмическое литьё по выплавляемым моделям
При отправке запроса на аэронавтическим литьем под давлением получение коммерческого предложения подробная техническая документация позволяет нам оценить осуществимость литья, спланировать изготовление оснастки и быстро предоставить точную смету. Мы непосредственно изучаем ваши технические требования, чтобы производить высоконадёжные аэрокосмические компоненты, изготовленные методом литья по выплавляемым моделям, соответствующие строгим стандартам готовности к полётам.
Требования к форматам файлов и 2D/3D-данным
Для проведения всесторонней технической оценки прецизионных аэрокосмических отливок, нам необходимы полные цифровые наборы данных, определяющие как геометрию детали, так и критерии контроля:
- 3D CAD-модели: Предоставьте исходные или нейтральные твердотельные модели в формате STEP (.step, .stp), Parasolid (.x_t), или IGES (.igs) форматы. Мы используем эти файлы для проектирования пресс-форм, моделирования литниковых систем и разработки оснастки.
- 2D инженерные чертежи: Предоставьте векторные PDF, DWG, или DXF чертежи, содержащие геометрические размеры и допуски (GD&T), системы базовых координат и критически важные допуски.
- Ограничения по расположению литников и линиям разъёма: Укажите допустимые места расположения литников, ограничения по линиям разъёма и допустимые следы выталкивающих штифтов непосредственно на ваших чертежах в формате 2D.
Указание марок материалов, допусков и стандартов
Чёткие требования к материалам и критериям контроля качества позволяют избежать задержек на этапе технической оценки. При подготовке запроса на коммерческое предложение (RFQ) убедитесь, что подробно указаны следующие параметры:
- Обозначения сплавов: Укажите точные отраслевые стандарты (например, спецификации AMS, ASTM или MIL), а также тип необходимых материалов: жаропрочные суперсплавы на основе никеля, кобальтовые сплавы или высокопрочные аустенитные марки нержавеющей стали с указанием их характеристик и свойств..
- Размерные допуски: Чётко разграничьте стандартные допуски для отливок в литом состоянии и критически важные поверхности, требующие последующей механической обработки на станках с ЧПУ.
- Требования к качеству и неразрушающему контролю (NDT): Укажите все обязательные требования к неразрушающему контролю, такие как капиллярный контроль с использованием флуоресцентного пенетранта (ASTM E1417), радиографический контроль (ASTM E1742/E192), испытания под давлением или сертификаты химических и механических испытаний.
- Согласование технологического процесса: Обзор нашего руководстве по процессу литья и ключевых этапах помогут согласовать углы уклона и толщину стенок с общепринятыми литейными практиками до подачи запроса на коммерческое предложение (RFQ).
Оценка объёмов производства и сроки поставки
Указание предполагаемого размера партий и желаемых сроков поставки поможет нам выбрать наиболее экономически эффективный подход к изготовлению оснастки, например быстрое изготовление восковых моделей для прототипов или производственную оснастку с несколькими гнёздами.
| Стадия проекта | Ожидаемые результаты и комплект поставки | Базовый типовой график | Целевые объёмы |
|---|---|---|---|
| Анализ технологичности конструкции (DFM) и оценка осуществимости | Анализ компоновки оснастки, оценка литниковой системы, подготовка технического коммерческого предложения | 2–5 рабочих дней | Этап разработки концепции / запроса коммерческого предложения (RFQ) |
| Прототипирование / быстрое изготовление оснастки | Модели, изготовленные методом 3D-печати, пробные образцы предсерийного производства | 3–6 недель | 1–50 штук |
| Контроль первого образца (FAI) | Оснастка для литья под давлением из твёрдого воска, инспекция по стандарту AS9102, полные отчёты о неразрушающем контроле (NDT) | 6–10 недель | Первая квалификационная партия |
| Полные производственные партии | Производственное литьё, термическая обработка, финишная механическая обработка, протоколы испытаний партии | 8–12 недель | Плановые поставки партиями от малых до крупных объёмов |
Часто задаваемые вопросы о литье по выплавляемым моделям для аэрокосмической отрасли
Мы понимаем строгие требования, предъявляемые к закупкам части прецизионного наслоения для инвестирования высокого качества. Ниже приведены ответы на часто задаваемые вопросы о наших производственных возможностях и инженерной поддержке в аэрокосмической отрасли.
| Вопрос | Ответ |
|---|---|
| Чем отличается литьё для аэрокосмической отрасли от коммерческого литья? | Детали для аэрокосмической отрасли требуют более высокой чистоты материалов, строгого неразрушающего контроля и обязательного документирования в соответствии со стандартом AS9100. |
| Какие сплавы мы используем? | Мы выполняем литьё из жаропрочных сплавов на основе никеля, сплавов на основе кобальта, нержавеющих сталей, титана и алюминия для аэрокосмической отрасли. |
| Проверка технологической осуществимости? | Да, до начала изготовления оснастки мы проводим полный анализ технологичности производства (DFM) на основе ваших трёхмерных CAD-моделей. |
| Дополнительные технологические операции? | Мы предоставляем комплексные услуги под ключ, включая термическую обработку, горячее изостатическое прессование (HIP) и высокоточную обработку на станках с ЧПУ. |
| Прослеживаемость? | Каждая поставка сопровождается протоколами испытаний материалов, данными о прослеживаемости плавок и документацией по результатам контроля. |
Технические стандарты и эксплуатационные характеристики
- Допуски и качество поверхности: Мы обеспечиваем высокую точность соблюдения размерных допусков и превосходное качество поверхности (Ra), необходимые для критически важных компонентов турбин и силовых конструкций летательных аппаратов.
- Неразрушающий контроль (НК) на собственном производстве: Мы применяем комплексные протоколы контроля, включая рентгенографический контроль, капиллярную дефектоскопию и проверку геометрических размеров с помощью координатно-измерительной машины (КИМ).
- Сроки выполнения: Сроки производства зависят от сложности детали и требований к оснастке. После рассмотрения проекта мы предоставляем ориентировочные сроки проведения инспекции первой изготовленной детали (FAI) и серийного производства.
Мы уделяем первостепенное внимание четкому взаимодействию по вопросам характеристик материалов, требований к размерам и стандартов качества, чтобы гарантировать соответствие литых компонентов всем критически важным эксплуатационным требованиям.



 Russian
 English
 German